Lavado en caliente vs lavado en frío en una línea de lavado PET: ¿qué proceso necesita?
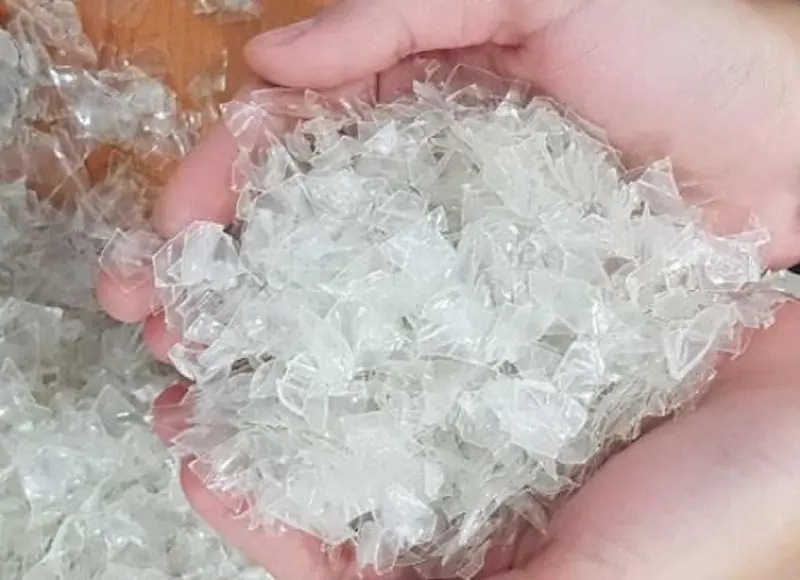
Una de las preguntas más habituales al planificar una línea de lavado de botellas PET es si de verdad hace falta un sistema de lavado en caliente. La respuesta depende del estado de las botellas y de la calidad exigida a las escamas PET finales. El lavado en frío elimina suciedad suelta, restos de bebida, etiquetas, tapones y muchos contaminantes superficiales; el lavado en caliente se añade cuando la línea debe eliminar a fondo restos de adhesivo, aceite, grasa y contaminación orgánica.
Respuesta breve
El lavado en frío puede bastar para PET relativamente limpio, con poca cola o aceite, cuando la especificación de escama es moderada. El lavado en caliente —normalmente a unos 70–90 °C con sosa cáustica— es necesario cuando las botellas posconsumo llevan adhesivo de etiquetas, grasa o residuos orgánicos, o cuando las escamas se destinan a lámina, fleje, peletizado o preparación botella a botella. En la práctica, el lavado de escamas PET de alta calidad rara vez es «caliente o frío»: el lavado en frío y la separación por flotación eliminan primero la contaminación gruesa, el lavado en caliente se ocupa de lo que está adherido a la superficie, y el lavado por fricción y el enjuague eliminan lo que el lavador en caliente ha desprendido.
Contenido
- 01Qué hace realmente el lavado en frío
- 02Lo que el lavado en frío no elimina bien
- 03Qué aporta el lavado en caliente al proceso
- 04¿Qué contaminantes se ven más afectados por el lavado en caliente?
- 05La secuencia real de una línea de lavado PET: frío, caliente y de nuevo enjuague
- 06¿Cuándo suele bastar el lavado en frío?
- 07¿Cuándo debe considerar seriamente el lavado en caliente?
- 08Las escamas para fibra, lámina y botella a botella necesitan lavados distintos
- 09El lavado en caliente añade coste, pero ¿de dónde viene?
- 10La temperatura por sí sola no determina la calidad de limpieza
- 11Por qué el enjuague tras el lavado en caliente es crítico
- 12Cómo afecta el lavado en caliente al peletizado posterior
- 13Tabla práctica de decisión para compradores
- 14¿Qué debe indicar al proveedor antes de decidir?
- 15Respuesta final: ¿qué proceso necesita?
- Preguntas frecuentes
Qué hace realmente el lavado en frío
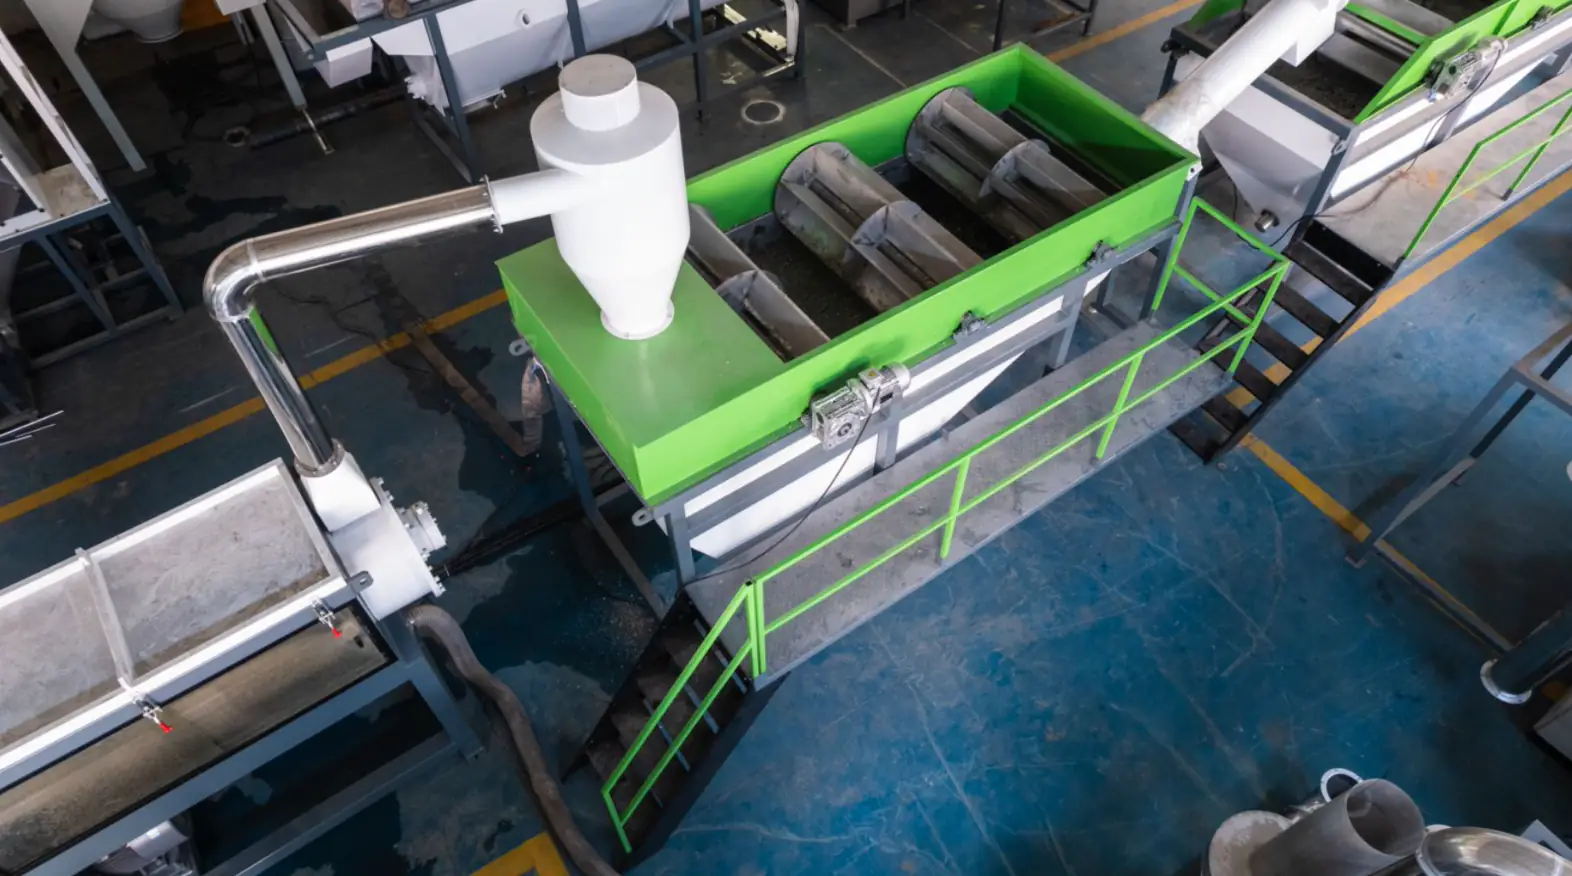
El lavado en frío utiliza agua a temperatura ambiente o ligeramente templada junto con acción mecánica para eliminar la contaminación de botellas y escamas PET. Según el diseño de la línea, las etapas en frío pueden incluir prelavado de botellas, trituración en húmedo, separación por flotación, lavado por fricción, enjuague y separación centrífuga.
El agua fría es eficaz para eliminar tierra suelta, polvo, restos de bebida y muchos contaminantes ligeros. Tras la trituración, la separación por flotación también retira poliolefinas como los tapones y anillos de PP y PE, que flotan mientras el PET se hunde. Los lavadores por fricción aportan un frotado mecánico intenso que ayuda a desprender papel, fragmentos de etiqueta y contaminación superficial suelta.
Para recortes PET postindustriales relativamente limpios o flujos de botellas seleccionados con poco adhesivo y aceite, un sistema basado en lavado en frío puede ser suficiente. Además, consume menos energía y su gestión química es más sencilla que la de un sistema en caliente.
Lo que el lavado en frío no elimina bien
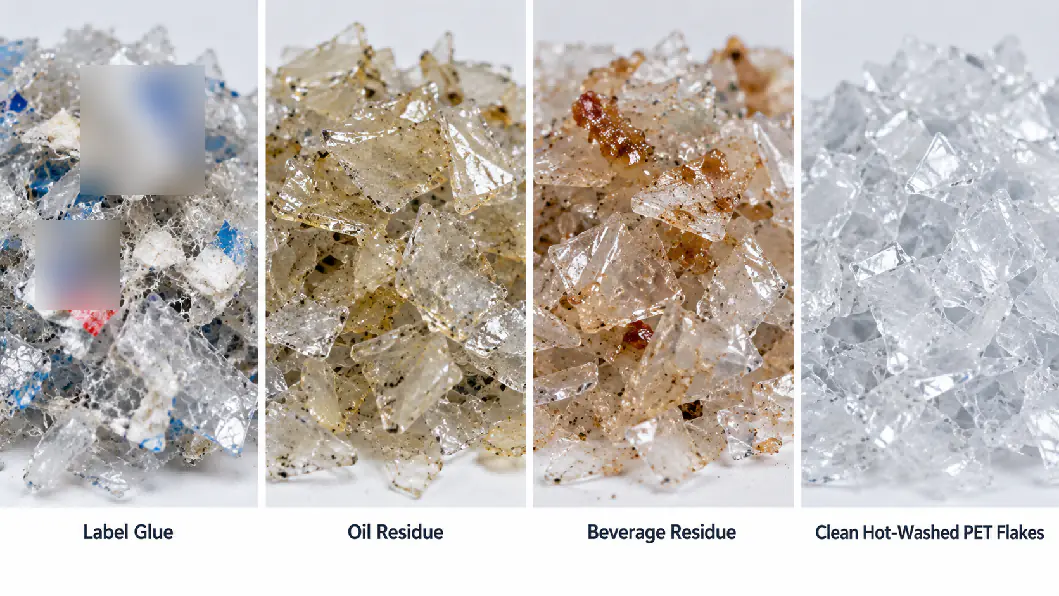
La limitación del lavado en frío aparece cuando la contaminación está fuertemente adherida a la superficie del PET. El adhesivo de etiquetas sensibles a la presión, la cola termofusible, el aceite de cocina, los restos cosméticos y la contaminación orgánica grasa son mucho más difíciles de eliminar solo con agua fría y fricción mecánica.
Una escama puede parecer limpia y conservar una fina película de adhesivo. En la extrusión posterior, la cola residual y la contaminación orgánica pueden provocar amarilleamiento, puntos negros, olor, saturación del filtro y una calidad de fundido inestable. Por eso una línea de lavado de botellas PET debe juzgarse por la calidad final de la escama y no por lo limpias que parezcan las botellas tras una sola etapa de lavado.
El lavado en frío también tolera peor las variaciones del flujo de entrada entre lotes. Una línea que funciona bien con botellas de agua limpias puede tener problemas cuando la materia prima contiene de repente más etiquetas adhesivas, botellas de aceite comestible o restos de bebidas pegajosos.
Qué aporta el lavado en caliente al proceso
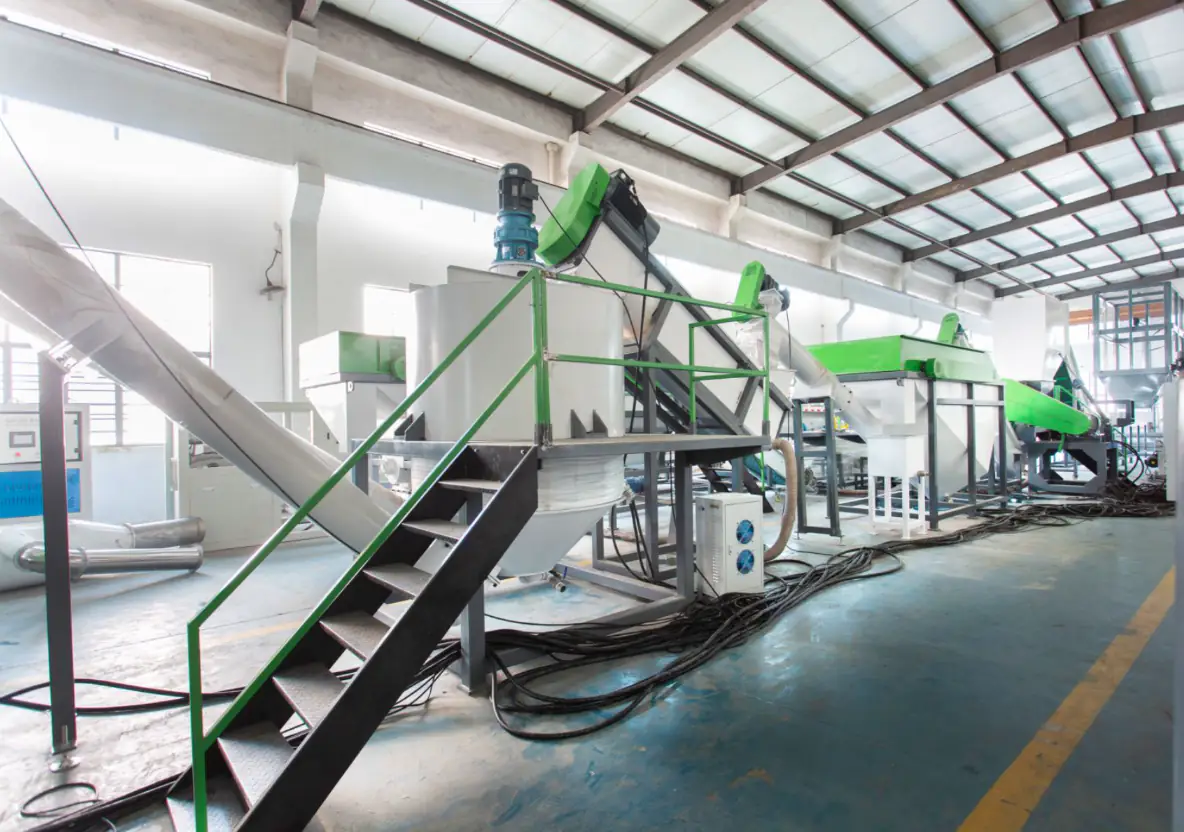
El lavado en caliente combina temperatura elevada, tiempo de residencia controlado, agitación mecánica y, cuando hace falta, aditivos químicos para eliminar la contaminación que cuesta desprender en agua fría.
En los sistemas comerciales de lavado PET, el agua caliente suele trabajar en torno a 70–90 °C. Muchos sistemas también usan sosa cáustica, a menudo en torno al 1–2 % según el diseño del proceso y el nivel de contaminación. No son ajustes universales: la temperatura, la concentración química y el tiempo de residencia deben adaptarse al adhesivo de las etiquetas, la contaminación con aceite, el diseño de la línea y los requisitos de tratamiento de aguas residuales.
El objetivo del lavador en caliente para escamas de botellas PET no es simplemente «lavar más fuerte»: cambia el mecanismo de limpieza. El calor ablanda o desprende muchos adhesivos y residuos aceitosos, mientras que la química alcalina ayuda a descomponer la grasa y ciertos contaminantes orgánicos. La agitación separa después estos contaminantes de la superficie del PET para que el lavado por fricción y el enjuague posteriores los retiren.
¿Qué contaminantes se ven más afectados por el lavado en caliente?
| Contaminación | Lavado en frío | Lavado en caliente | Nota práctica |
|---|---|---|---|
| Polvo / tierra suelta | Bueno | Bueno | Suele eliminarse antes o durante las primeras etapas de lavado |
| Restos de bebida | Normalmente bueno | Muy bueno | Los restos azucarados pegajosos se eliminan mejor con calor |
| Tapones y anillos de PP / PE | Se separan sobre todo por flotación | Se separan sobre todo por flotación | La separación por densidad sigue siendo el mecanismo clave |
| Papel / fragmentos de etiqueta sueltos | Bueno con lavado por fricción | Muy bueno una vez ablandado el adhesivo | Retirar las etiquetas antes de triturar reduce la carga de lavado |
| Cola de etiqueta / película adhesiva | Limitado a moderado | Mucho mejor | Uno de los principales motivos para añadir lavado en caliente |
| Aceite de cocina / grasa | Limitado | Mucho mejor | El lavado alcalino en caliente es especialmente útil |
| Residuos cosméticos / orgánicos | Limitado a moderado | Mejor | Depende de la química de la contaminación |
| Etiquetas de PVC / PETG | El lavado solo no lo resuelve | El lavado solo no lo resuelve | Requiere retirada de etiquetas y/o clasificación; el lavado en caliente no sustituye a la separación de materiales |
La secuencia real de una línea de lavado PET: frío, caliente y de nuevo enjuague
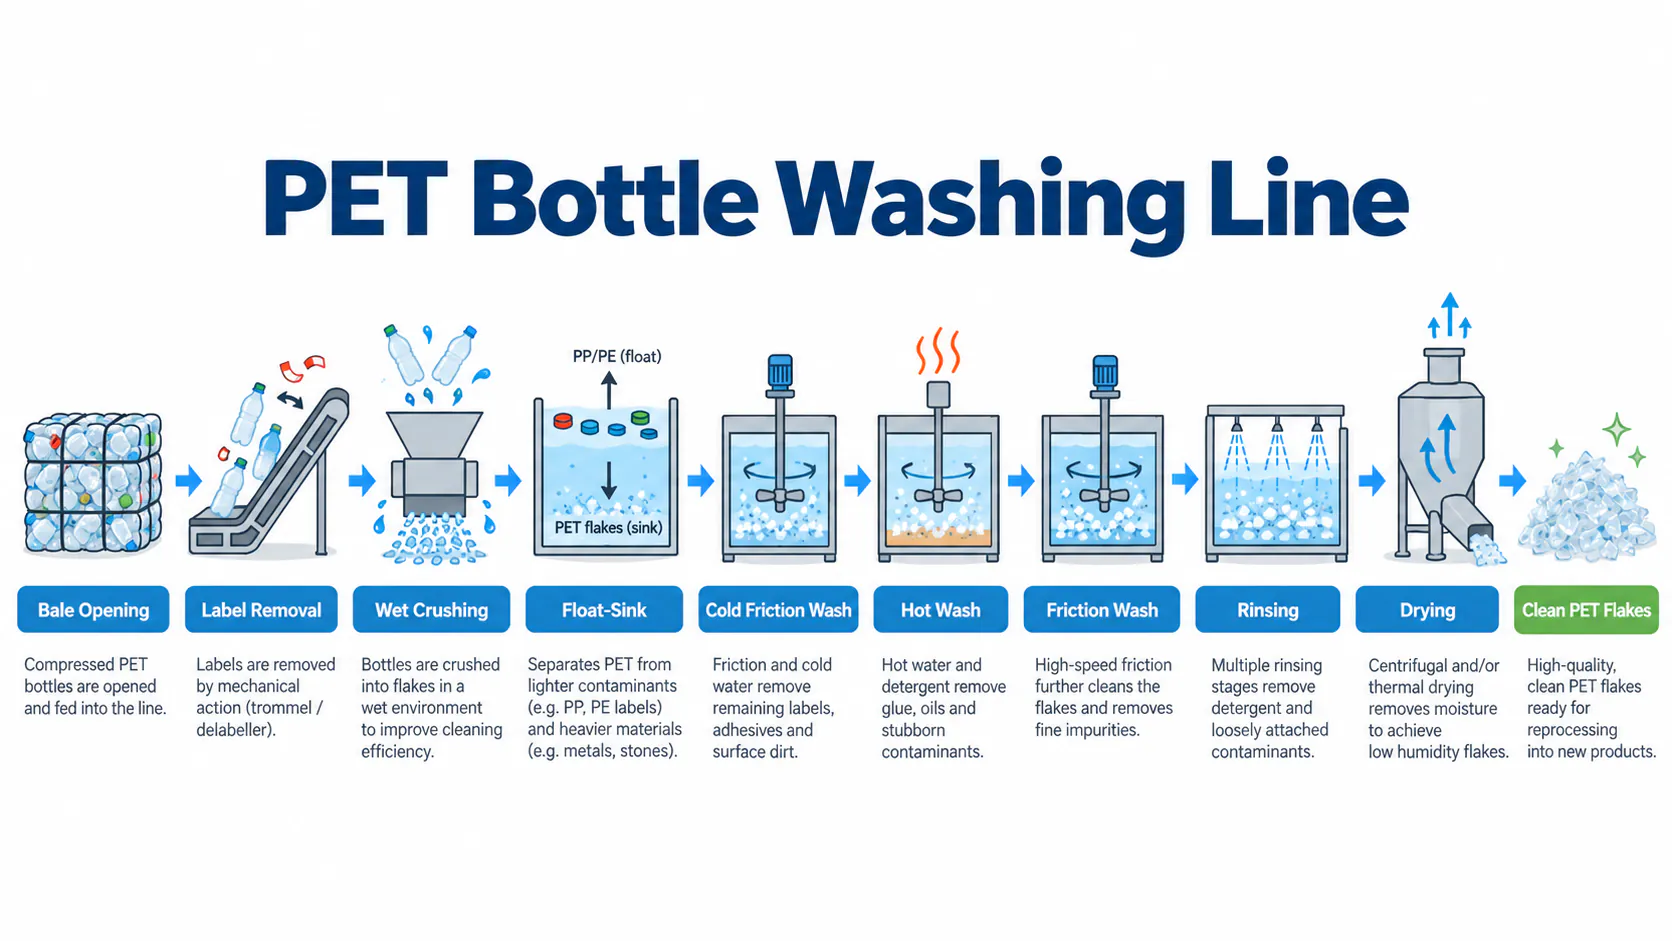
Una línea PET con lavado en caliente bien diseñada no debe enviar escamas muy sucias directamente al lavador en caliente. Hacerlo desperdicia calor y productos químicos, porque obliga al sistema caliente a eliminar contaminación que podría haberse retirado antes con un coste mucho menor. Un proceso típico para botellas PET posconsumo sigue esta secuencia:
- Apertura de balas y alimentación de botellas
- Preclasificación y eliminación de metales
- Retirada de etiquetas
- Prelavado de botellas cuando sea necesario
- Trituración en húmedo en escamas
- Separación por flotación de tapones y anillos
- Lavado por fricción en frío / enjuague preliminar
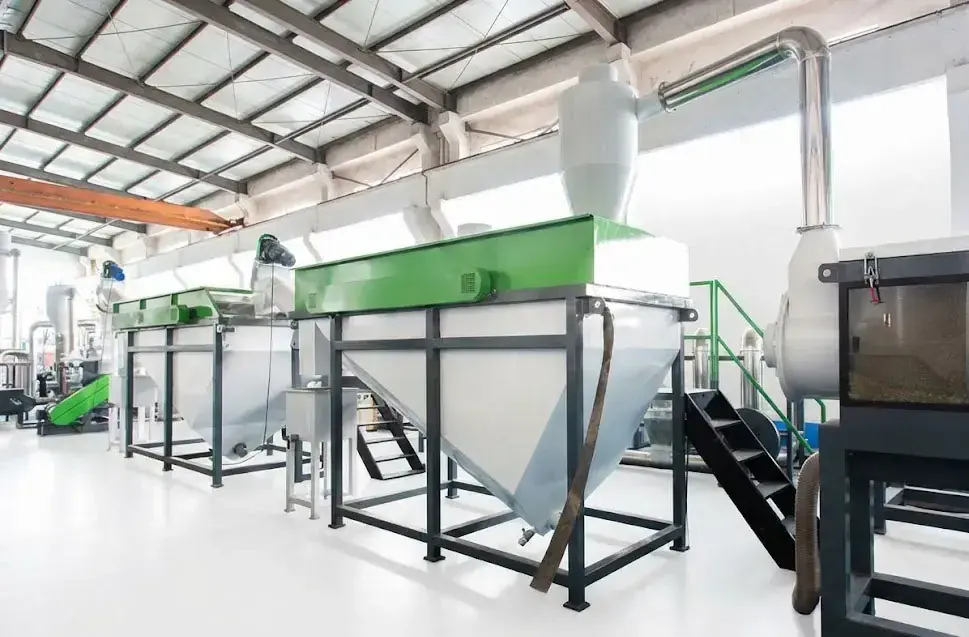
- Lavado en caliente con temperatura y dosificación química controladas
- Lavado por fricción de alta velocidad tras el lavado en caliente
- Enjuague en varias etapas para retirar la contaminación desprendida y los restos químicos
- Deshidratación centrífuga
- Secado térmico / por aire
- Separación de escamas, retirada de etiquetas y clasificación óptica cuando sea necesario
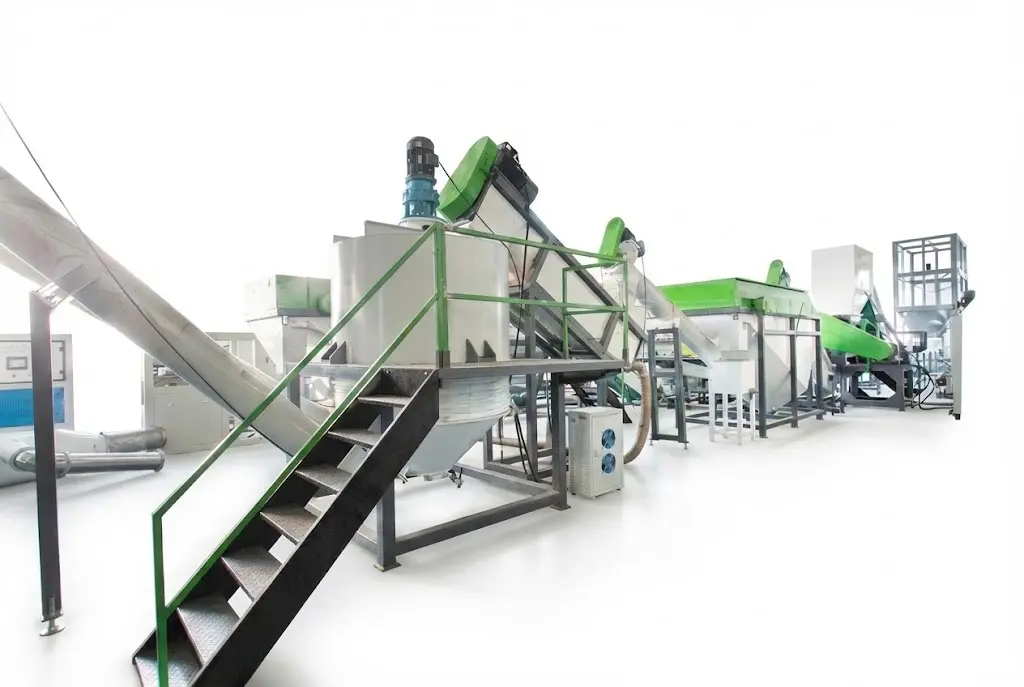
El orden exacto varía según el proyecto, pero el principio es constante: eliminar primero la contaminación gruesa, usar el lavado en caliente para la contaminación superficial difícil y enjuagar a fondo después. Para una visión etapa por etapa de toda la línea, consulte cómo funciona una línea de lavado de botellas PET.
¿Cuándo suele bastar el lavado en frío?
Una línea de lavado en frío puede ser la opción adecuada cuando la materia prima está relativamente limpia y la aplicación final no exige eliminar a fondo cola, grasa y olor.
Casos típicos son los recortes PET postindustriales seleccionados, los residuos de producción limpios, los flujos de botellas preclasificados con poco adhesivo, o los proyectos en los que las escamas van a aplicaciones de menor valor y el comprador ha verificado que la calidad requerida se alcanza sin lavado en caliente.
El lavado en frío también tiene sentido cuando la infraestructura es limitada. Un sistema en caliente requiere energía de calentamiento, almacenamiento y dosificación de productos químicos, tanques aislados, un enjuague más intenso y un control más estricto de las aguas residuales. En proyectos pequeños o de entrada, estos sistemas adicionales pueden aumentar mucho la inversión y la complejidad operativa.
Sin embargo, eliminar la etapa en caliente solo para reducir el precio inicial puede ser un falso ahorro si las botellas llegan sucias. Una línea más barata que produce escamas con cola, olor o aceite residuales puede reducir el precio de venta del PET reciclado o complicar mucho la extrusión posterior.
¿Cuándo debe considerar seriamente el lavado en caliente?
El lavado en caliente debe considerarse seriamente cuando se da alguna de estas condiciones:
- Las botellas llevan una alta proporción de etiquetas con adhesivo sensible a la presión o termofusible.
- La materia prima incluye envases PET de aceite de cocina, salsas, cosméticos u otros productos grasos.
- El flujo de botellas es posconsumo y la contaminación varía mucho de una bala a otra.
- Las escamas deben tener poco olor y poca contaminación orgánica residual.
- Las escamas se venderán para lámina, fleje o peletizado de mayor valor, donde la limpieza afecta mucho a la calidad posterior.
- El proyecto prepara material para botella a botella u otras rutas de alta especificación, donde la calidad del lavado es solo la primera parte de un sistema más amplio de descontaminación y control de calidad.
Las escamas para fibra, lámina y botella a botella necesitan lavados distintos
La aplicación final de las escamas PET debe definirse antes de configurar la línea de lavado.
En algunas aplicaciones de fibra, el cliente puede aceptar un rango de contaminación más amplio siempre que las escamas estén secas, razonablemente limpias y permitan una extrusión estable. En lámina y en el peletizado de escamas PET de mayor valor, el adhesivo residual, el aceite, la contaminación de color y el polvo fino importan más, porque afectan al aspecto, a la presión de filtración y a la regularidad del producto final.
El reciclaje botella a botella tiene las mayores exigencias de control del proceso. El lavado en caliente suele formar parte de la preparación, pero el reciclaje para contacto alimentario requiere normalmente una descontaminación validada adicional, control de la calidad de entrada, trazabilidad y procesos posteriores como reactores de descontaminación y/o SSP, según la tecnología y la vía regulatoria.
El lavado en caliente por sí solo no convierte el PET en grado alimentario. Prepara escamas limpias; el uso en contacto con alimentos depende de un proceso de descontaminación validado posterior al lavado.
| Aplicación final | Intensidad de lavado típica | Lavado en caliente | Preocupación principal |
|---|---|---|---|
| Fibra / material de relleno | Básica a media | Opcional, según la materia prima | Suciedad, humedad, extrusión estable |
| Fleje | Media a alta | Recomendado a menudo | Cola, finos, color y estabilidad de extrusión |
| Lámina / termoformado | Alta | Normalmente recomendado para materia prima posconsumo | Aspecto, puntos negros, olor, filtración |
| Peletizado | Alta | Recomendado a menudo | Calidad del fundido, olor, vida del filtro, conservación de la VI aguas abajo |
| Botella a botella | Muy alta | Forma parte normal de la ruta de lavado | Control estricto de la contaminación más descontaminación posterior validada |
El lavado en caliente añade coste, pero ¿de dónde viene?
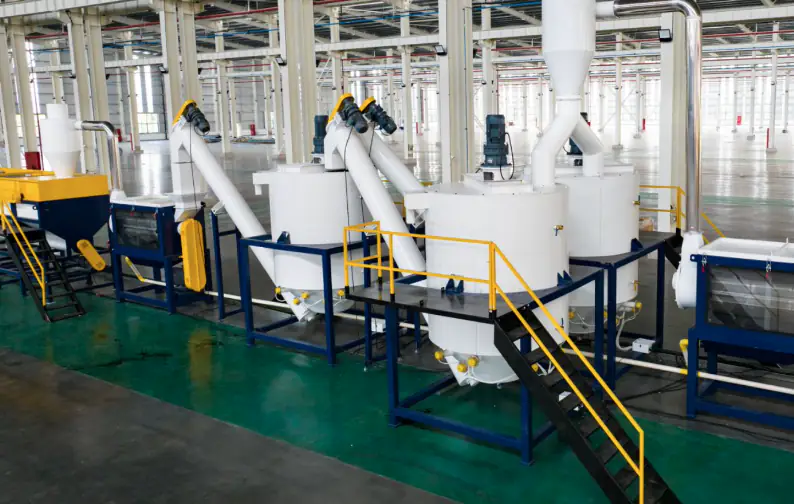
El tanque de lavado en caliente es solo una parte del coste adicional. Una sección en caliente bien hecha puede requerir sistema de precalentamiento, depósito de lavado aislado, calentamiento por vapor o eléctrico, dosificación química, bombas de circulación, lavado por fricción, enjuague adicional, tuberías resistentes a productos químicos y un tratamiento de aguas residuales reforzado.
El coste operativo depende sobre todo del consumo de calor y de productos químicos, la demanda de agua limpia, el tratamiento de aguas residuales y la cantidad de contaminación que llega a la etapa en caliente. Por eso una buena preclasificación y un buen prelavado reducen el coste de funcionamiento del lavado en caliente.
En líneas grandes también puede plantearse la recuperación de calor. Reutilizar el calor del agua de proceso caliente, u optimizar la secuencia entre precalentamiento y lavado en caliente, puede reducir la demanda de vapor o electricidad.
La temperatura por sí sola no determina la calidad de limpieza
Un error frecuente es comparar sistemas de lavado en caliente solo por la temperatura máxima del agua. Más temperatura no significa automáticamente escamas más limpias.
El rendimiento de limpieza depende de la combinación de temperatura, concentración química, tiempo de residencia, agitación, carga de escamas y tipo de contaminación. Si el tiempo de residencia es demasiado corto, las escamas salen antes de que el adhesivo se haya desprendido del todo. Si la concentración química está mal controlada, sube el coste operativo y el enjuague se complica. Si el tanque está sobrecargado, el contacto entre escamas y solución de lavado se vuelve irregular.
Compare los sistemas de lavado en caliente por la estabilidad con la que mantienen temperatura, concentración y tiempo de residencia, no por la temperatura más alta que alcanzan.
Por qué el enjuague tras el lavado en caliente es crítico
Después del lavado en caliente hay que retirar de las escamas PET la cola, el aceite y los restos químicos desprendidos. Si el enjuague es insuficiente, la contaminación puede volver a depositarse en las escamas o pueden quedar restos alcalinos en el producto final.
Por eso las líneas PET de alta calidad incluyen normalmente un lavado por fricción intenso y varias etapas de enjuague tras el lavador en caliente. El sistema de agua de enjuague debe diseñarse para que el agua sucia no devuelva la contaminación al producto.
La calidad del agua y la dirección del flujo importan. El enjuague a contracorriente, la renovación escalonada del agua y la filtración reducen el consumo de agua limpia y mantienen limpio el enjuague final.
Cómo afecta el lavado en caliente al peletizado posterior
Un mejor lavado no solo mejora el aspecto de las escamas PET: también estabiliza todo el proceso de peletizado posterior.
La cola residual y la contaminación orgánica pueden aumentar la presión del filtro de fundido, acortar los intervalos de cambio de malla y generar puntos negros u olor en los pellets. Las escamas sucias dejan además más depósitos en la extrusora y en el sistema de filtración.
El PET es sensible a la humedad y al historial térmico, así que un buen lavado debe ir seguido de un escurrido y secado eficaces y, antes de la extrusión, de una cristalización o un secado deshumidificado adecuados. Estos pasos son los que conservan la viscosidad intrínseca en el peletizado PET.
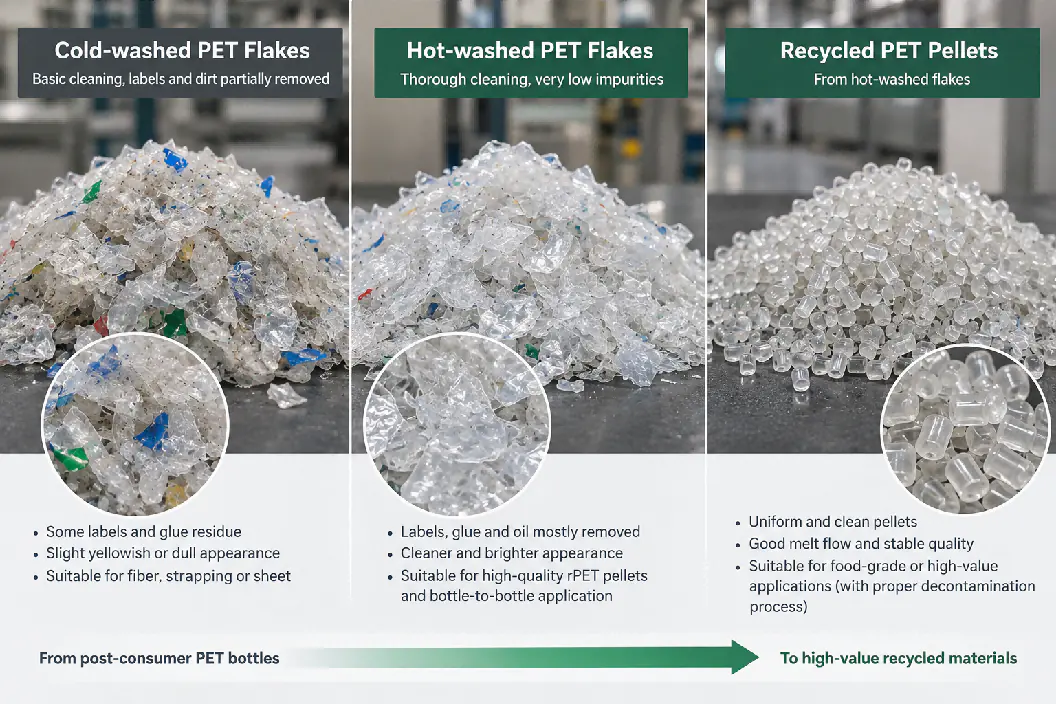
Tabla práctica de decisión para compradores
Para el comprador, la pregunta clave no es si el lavado en caliente es mejor en general, sino qué contaminación contiene la materia prima, para qué se usarán las escamas y qué objetivo de calidad debe alcanzar la línea de forma constante.
| Materia prima / condición del proyecto | Enfoque recomendado | Por qué | Qué confirmar |
|---|---|---|---|
| PET postindustrial limpio | El lavado en frío puede bastar | Poca cola y poca contaminación orgánica | Especificación del producto final |
| Botellas de agua clasificadas, poca etiqueta/cola | Lavado en frío o lavado en caliente ligero, según el objetivo | La materia prima es comparativamente limpia | Tipo real de etiqueta y uso posterior |
| Botellas de bebida posconsumo mezcladas | Lavado en caliente recomendado | Cola, restos de bebida y residuos orgánicos variables | Composición de las balas y pureza de escama exigida |
| Botellas PET de aceite / salsa / cosméticos | Lavado en caliente muy recomendado | La grasa y los residuos orgánicos son difíciles de eliminar en frío | Nivel de aceite, objetivo de olor y sistema de aguas residuales |
| Lámina o peletizado de alto valor | Lavado en caliente generalmente recomendado | La cola y el aceite residuales afectan a la calidad del fundido | Especificación de filtración, color y olor |
| Preparación botella a botella | Lavado en caliente normalmente imprescindible en la línea | Exigencia de limpieza muy alta | Ruta completa de descontaminación y objetivo regulatorio |
¿Necesita ambos? Nuestras configuraciones de máquina de lavado de escamas PET combinan lavado por fricción en frío, lavado en caliente y enjuague en varias etapas en una sola línea.
¿Qué debe indicar al proveedor antes de decidir?
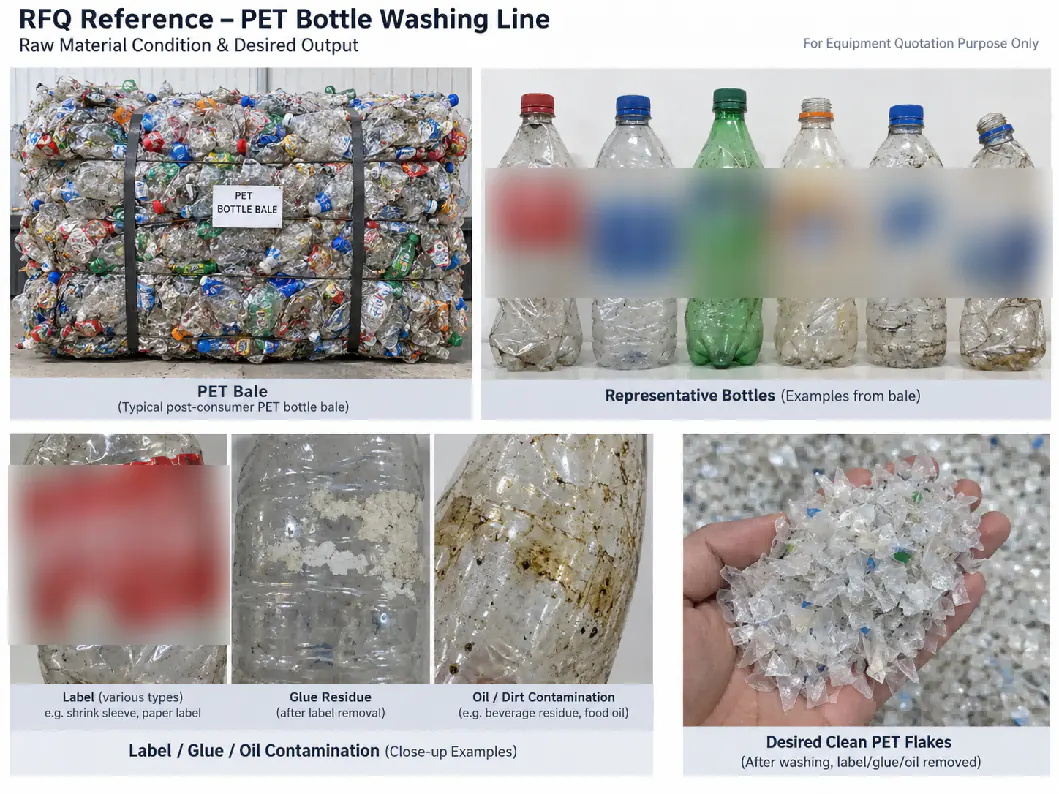
Un proveedor no puede recomendar correctamente lavado en frío o en caliente solo a partir de la capacidad. Antes de configurar la línea, facilite toda la información posible sobre el flujo real de botellas:
- Origen de las botellas: recogida municipal, sistema de depósito y retorno, residuos comerciales, recortes de fábrica o residuos posconsumo mezclados.
- Tipos de botella habituales: agua, refrescos, aceite comestible, salsas, cosméticos o envases PET mezclados.
- Tipos de etiqueta: termoretráctiles, de papel, sensibles a la presión, y cantidad de cola presente.
- Nivel de contaminación: arena, aceite, restos de bebida, residuos orgánicos, etiquetas, PVC/PETG y metales.
- Capacidad necesaria en kg/h.
- Aplicación prevista de la escama: fibra, fleje, lámina, peletizado o preparación botella a botella.
- Humedad, nivel de PVC, restos de etiqueta y otros objetivos de calidad, si los hay.
- Vapor, calentamiento eléctrico, agua limpia y capacidad de tratamiento de aguas residuales disponibles.
Las fotos de balas completas, botellas sueltas, etiquetas y superficies sucias son muy útiles. Con materia prima incierta, una prueba de lavado del material da mejor información que una descripción general como «botellas PET normales».
Respuesta final: ¿qué proceso necesita?
Lavado en frío
Elija el lavado en frío cuando la materia prima esté relativamente limpia, la contaminación de adhesivo y aceite sea limitada y la especificación de escama exigida pueda alcanzarse sin lavado químico en caliente.
Lavado en caliente
Añada lavado en caliente cuando el flujo de botellas contenga mucha cola, grasa, residuos orgánicos o una contaminación posconsumo variable, o cuando el proyecto necesite escamas de mayor valor para lámina, fleje, peletizado o preparación botella a botella.
En la mayoría de los proyectos PET posconsumo de alta calidad, la solución fiable no es lavar en caliente en lugar de en frío, sino una secuencia bien diseñada de prelimpieza, lavado mecánico en frío, lavado en caliente, lavado por fricción y enjuague final: cada etapa elimina un tipo distinto de contaminación, y la calidad final del PET depende de cómo trabajan juntas.
Preguntas frecuentes
¿Basta el lavado en frío para escamas de botellas PET?
Puede bastar para PET postindustrial limpio o botellas clasificadas con poca cola y aceite, cuando las escamas van a usos menos exigentes como algunas calidades de fibra. Las botellas posconsumo mezcladas con etiquetas adhesivas, grasa o contaminación variable suelen necesitar lavado en caliente para lograr una calidad de escama constante.
¿A qué temperatura se lavan en caliente las escamas PET?
Los sistemas comerciales suelen trabajar en torno a 70–90 °C, a menudo con un 1–2 % aproximado de sosa cáustica. Son rangos típicos, no ajustes universales: temperatura, concentración y tiempo de residencia se adaptan al adhesivo, el aceite, el diseño de la línea y el tratamiento de aguas residuales.
¿El lavado en caliente hace que las escamas PET sean de grado alimentario?
No. El lavado en caliente prepara escamas limpias, pero el reciclaje para contacto alimentario requiere además descontaminación validada, control de la calidad de entrada, trazabilidad y procesos posteriores como reactores de descontaminación y/o SSP.
¿Puede el lavado en caliente eliminar etiquetas de PVC o PETG?
No. El material de etiqueta de PVC y PETG no se resuelve con lavado, ni en frío ni en caliente. Debe eliminarse con desetiquetado antes de la trituración y con separación de escamas o clasificación óptica.
¿Por qué hay que enjuagar después del lavado en caliente?
El lavado en caliente desprende cola, aceite y contaminación y deja solución alcalina en las escamas. El lavado por fricción y el enjuague en varias etapas los eliminan; sin suficiente enjuague, la contaminación puede volver a depositarse y pueden quedar restos cáusticos en la escama final.
Recomendación de lavado
¿No sabe si sus botellas necesitan lavado en caliente?
Envíenos fotos de sus balas, botellas y etiquetas. Nuestros ingenieros le recomendarán una configuración de lavado en frío, en caliente o combinada, y pueden organizar una prueba de lavado con su material.
Solicitar recomendación de lavado- Fotos de las balas y de botellas sueltas
- Tipos de etiqueta y cantidad de cola
- Capacidad necesaria en kg/h
- Aplicación prevista de la escama