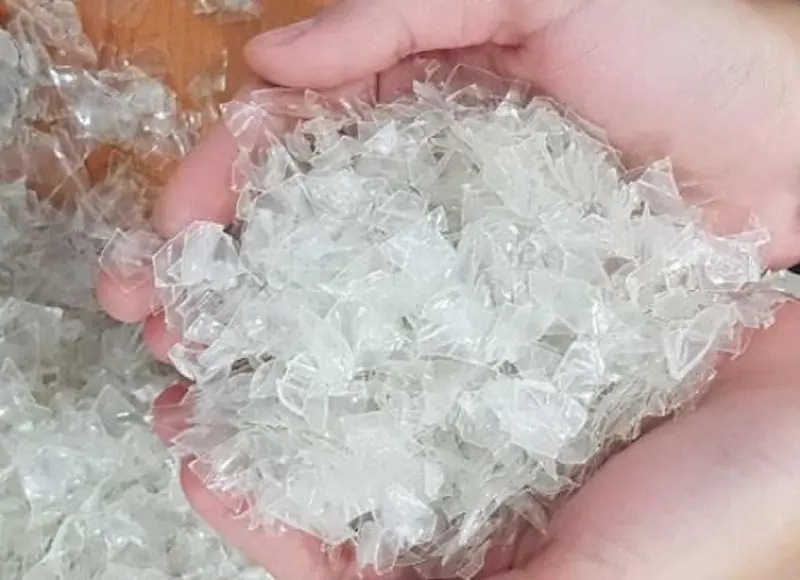
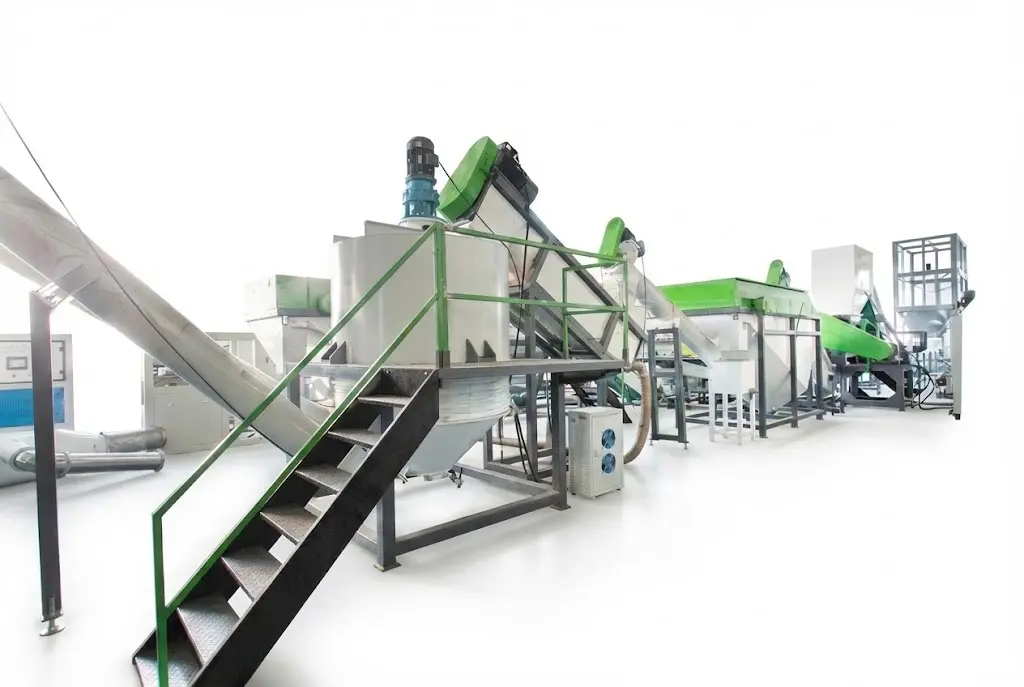
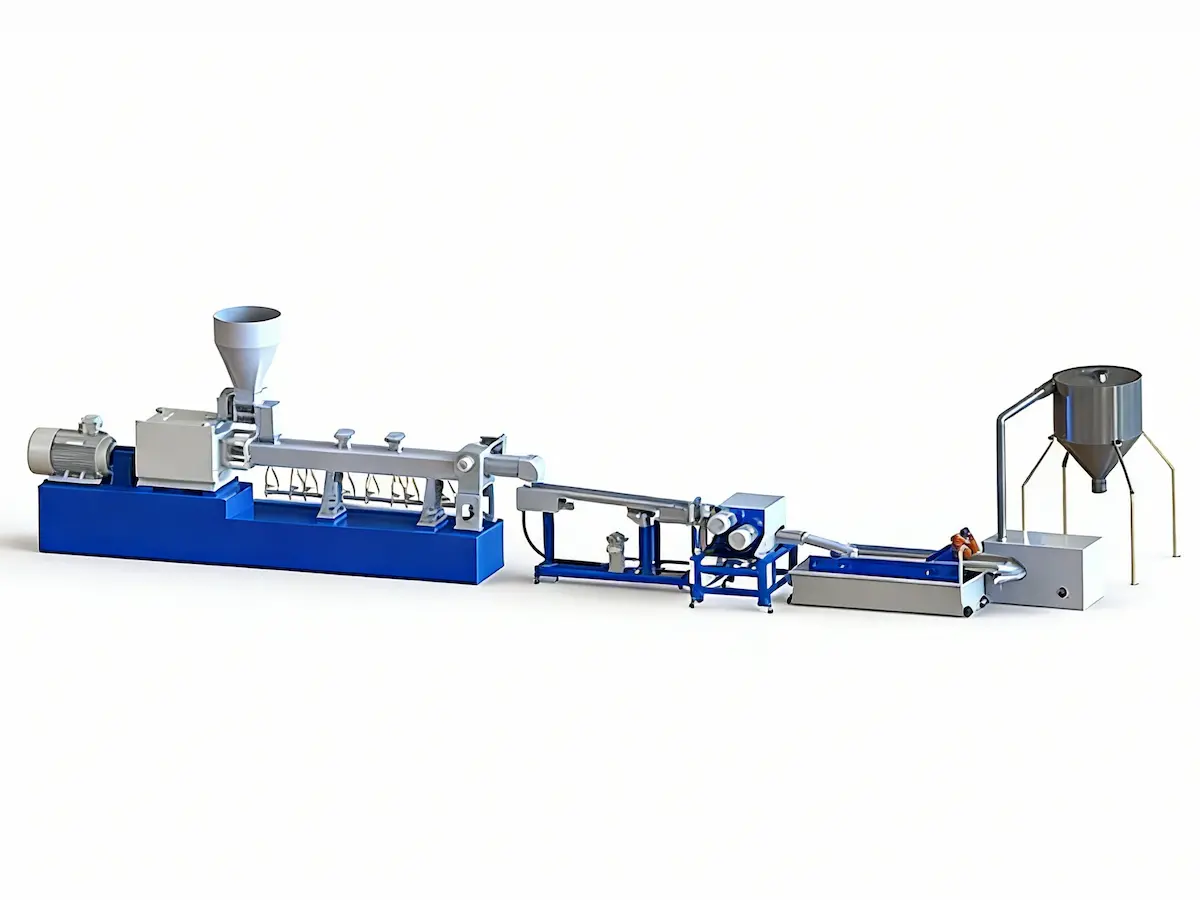
Mycie na gorąco a mycie na zimno w linii mycia PET: jakiego procesu potrzebujesz?
Jedno z najczęstszych pytań przy planowaniu linii mycia butelek PET brzmi: czy system mycia na gorąco jest naprawdę potrzebny? Odpowiedź zależy od stanu butelek i jakości wymaganej od końcowych płatków PET. Mycie na zimno usuwa luźny brud, resztki napojów, etykiety, nakrętki i wiele zanieczyszczeń powierzchniowych; mycie na gorąco dodaje się wtedy, gdy linia musi dokładniej usuwać resztki kleju, olej, tłuszcz i zanieczyszczenia organiczne.
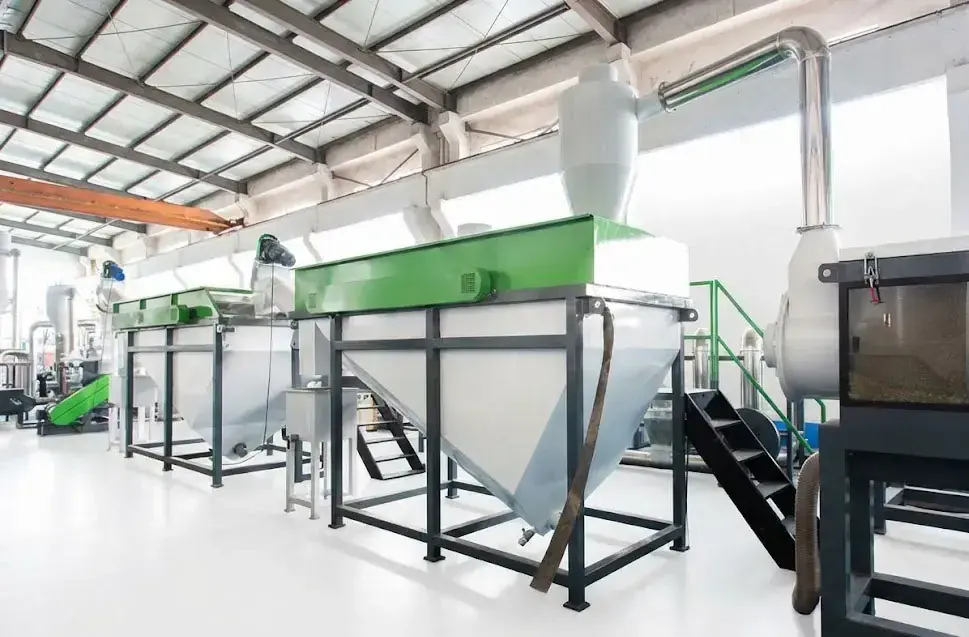
Krótka odpowiedź
Mycie na zimno może wystarczyć dla stosunkowo czystego PET z niewielką ilością kleju lub oleju, gdy specyfikacja płatków jest umiarkowana. Mycie na gorąco — zwykle w temperaturze około 70–90 °C z sodą kaustyczną — jest potrzebne, gdy butelki pokonsumenckie mają klej etykiet, tłuszcz lub pozostałości organiczne albo gdy płatki trafiają do produkcji folii, taśm, granulatu lub przygotowania bottle-to-bottle. W praktyce wysokiej jakości mycie płatków PET rzadko jest „gorące albo zimne”: mycie na zimno i separacja flotacyjna usuwają najpierw większość zanieczyszczeń, mycie na gorąco radzi sobie z tym, co przywarło do powierzchni, a mycie cierne i płukanie usuwają to, co płuczka na gorąco oderwała.
Spis treści
- 01Co naprawdę robi mycie na zimno
- 02Czego mycie na zimno nie usuwa dobrze
- 03Co mycie na gorąco wnosi do procesu
- 04Na które zanieczyszczenia mycie na gorąco działa najsilniej?
- 05Rzeczywista kolejność w linii mycia PET: na zimno, na gorąco, potem ponowne płukanie
- 06Kiedy mycie na zimno zwykle wystarcza?
- 07Kiedy warto poważnie rozważyć mycie na gorąco?
- 08Płatki na włókno, folię i bottle-to-bottle wymagają innego mycia
- 09Mycie na gorąco podnosi koszty — ale skąd się one biorą?
- 10Sama temperatura nie decyduje o jakości mycia
- 11Dlaczego płukanie po myciu na gorąco jest kluczowe
- 12Jak mycie na gorąco wpływa na dalszą granulację
- 13Praktyczna tabela decyzyjna dla kupujących
- 14Co przekazać dostawcy przed podjęciem decyzji?
- 15Odpowiedź końcowa: jakiego procesu potrzebujesz?
- Najczęstsze pytania
Co naprawdę robi mycie na zimno
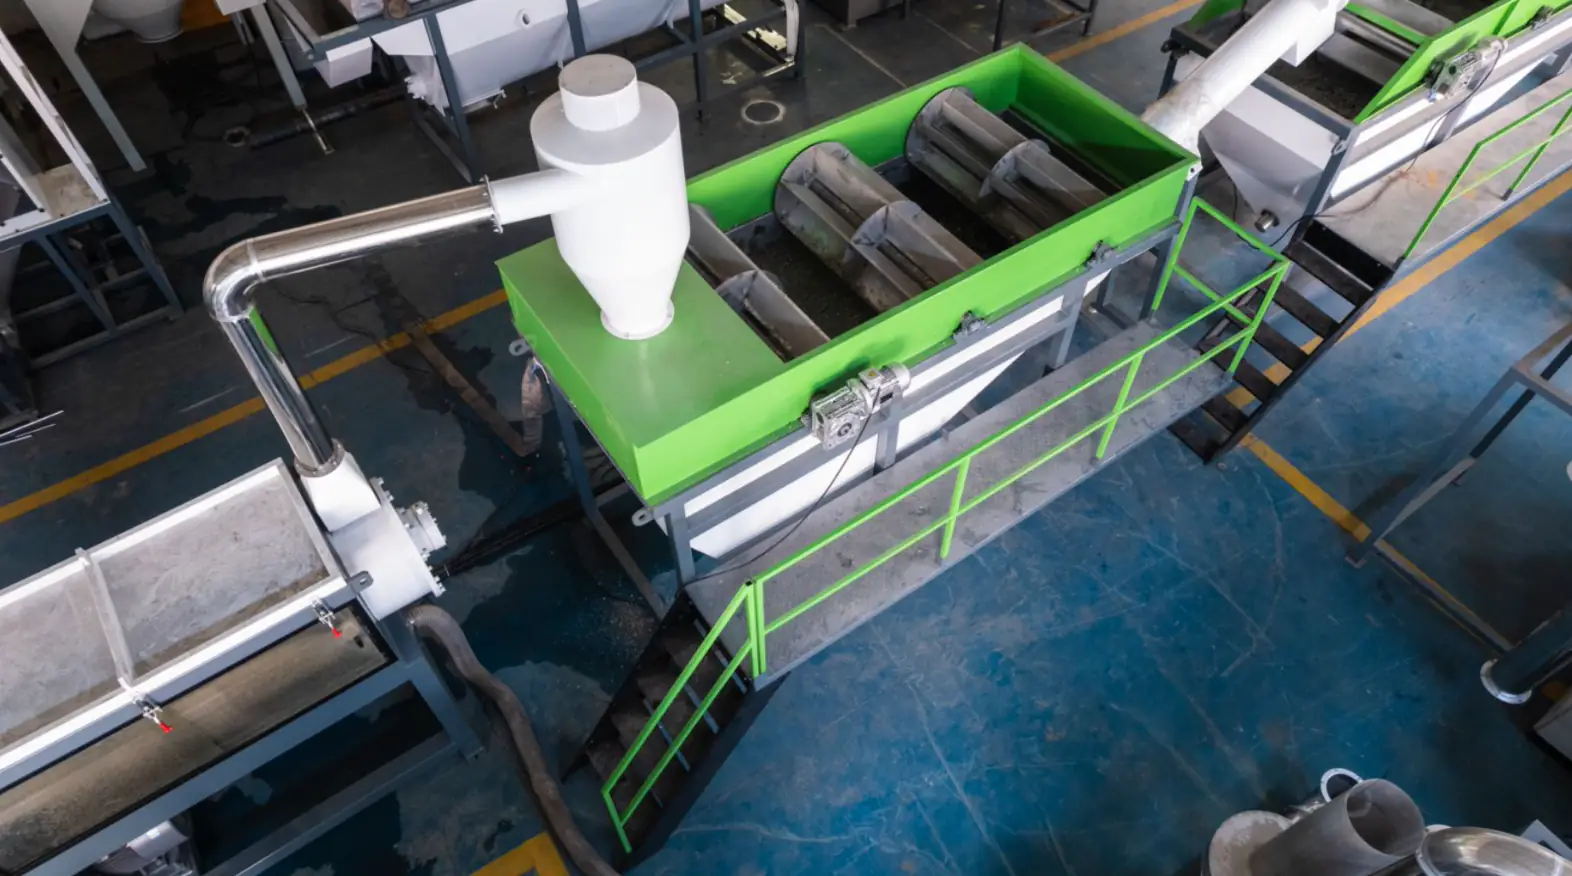
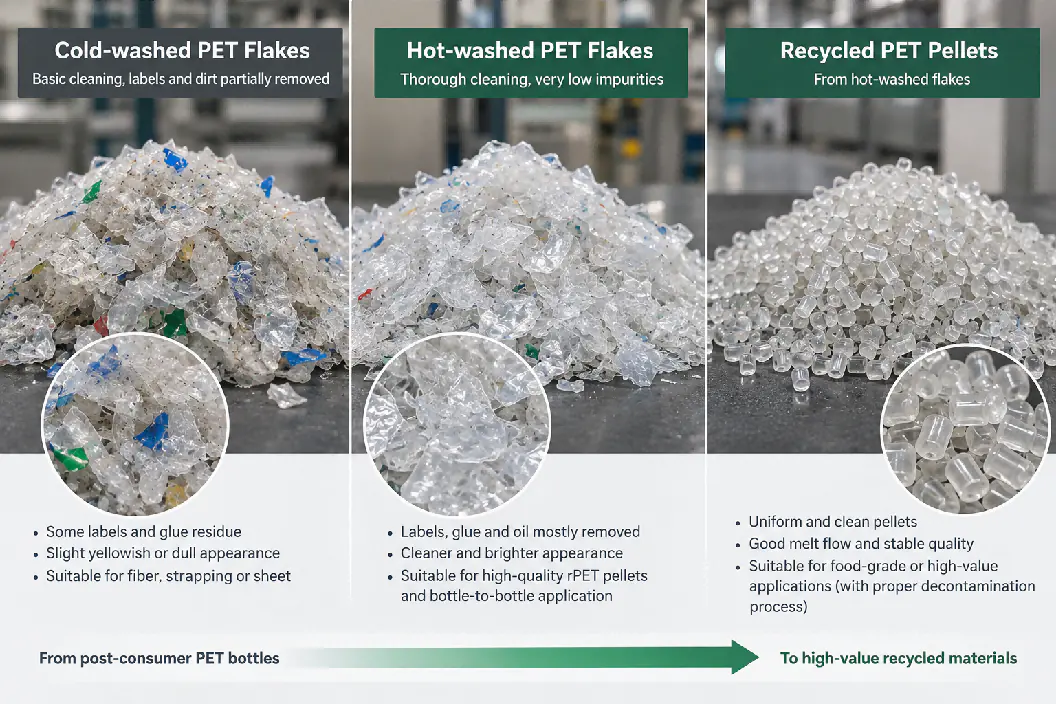
Mycie na zimno wykorzystuje wodę o temperaturze otoczenia lub lekko podgrzaną wraz z działaniem mechanicznym, aby usuwać zanieczyszczenia z butelek i płatków PET. W zależności od konstrukcji linii etapy mycia na zimno mogą obejmować mycie wstępne butelek, mielenie na mokro, separację flotacyjną, mycie cierne, płukanie i separację odśrodkową.
Zimna woda skutecznie usuwa luźną ziemię, pył, resztki napojów i wiele lekkich zanieczyszczeń. Po zmieleniu separacja flotacyjna usuwa też poliolefiny, takie jak nakrętki i pierścienie z PP i PE, które pływają, podczas gdy PET tonie. Płuczki cierne zapewniają intensywne tarcie mechaniczne, które pomaga oderwać papier, fragmenty etykiet i luźne zanieczyszczenia powierzchniowe.
Dla stosunkowo czystych odpadów poprodukcyjnych PET lub wyselekcjonowanych strumieni butelek z niewielką ilością kleju i oleju system oparty na myciu na zimno może być wystarczający. Zużywa też mniej energii, a gospodarka chemikaliami jest prostsza niż w systemie na gorąco.
Czego mycie na zimno nie usuwa dobrze
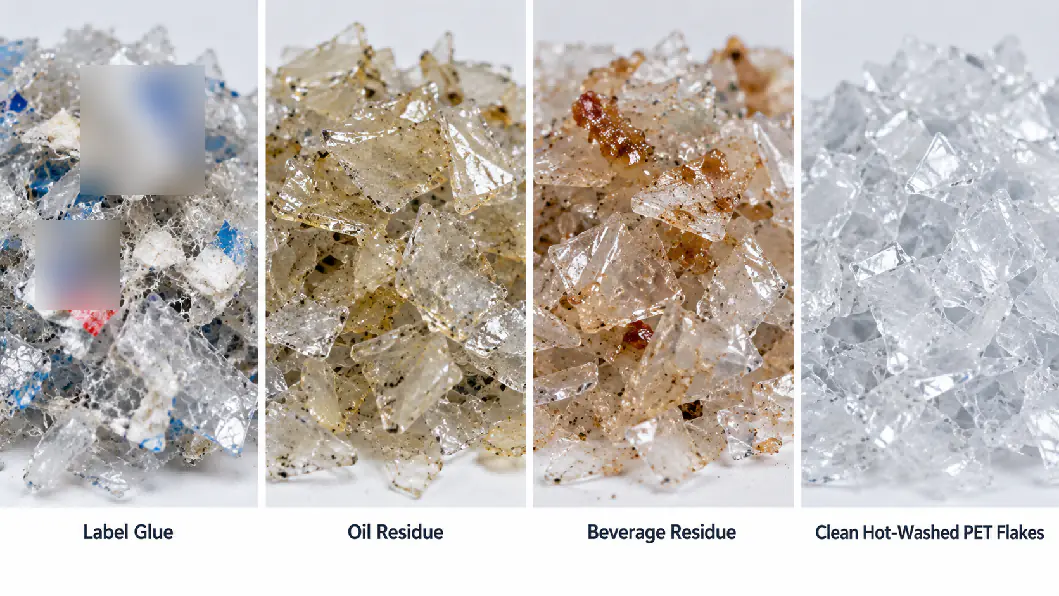
Ograniczenia mycia na zimno ujawniają się, gdy zanieczyszczenie mocno przylega do powierzchni PET. Klej etykiet samoprzylepnych, klej termotopliwy, olej spożywczy, pozostałości kosmetyków i tłuste zanieczyszczenia organiczne znacznie trudniej usunąć samą zimną wodą i tarciem mechanicznym.
Płatek może wyglądać na czysty, a mimo to mieć cienką warstwę kleju. Podczas późniejszego wytłaczania resztki kleju i zanieczyszczenia organiczne mogą powodować żółknięcie, czarne kropki, zapach, zapychanie filtra i niestabilną jakość stopu. Dlatego linię mycia butelek PET należy oceniać po jakości końcowych płatków, a nie po tym, jak czyste wydają się butelki po jednym etapie mycia.
Mycie na zimno gorzej toleruje też zmienność strumienia wejściowego między partiami. Linia, która dobrze radzi sobie z czystymi butelkami po wodzie, może mieć problemy, gdy surowiec nagle zawiera więcej etykiet klejonych, butelek po oleju spożywczym lub lepkich resztek napojów.
Co mycie na gorąco wnosi do procesu
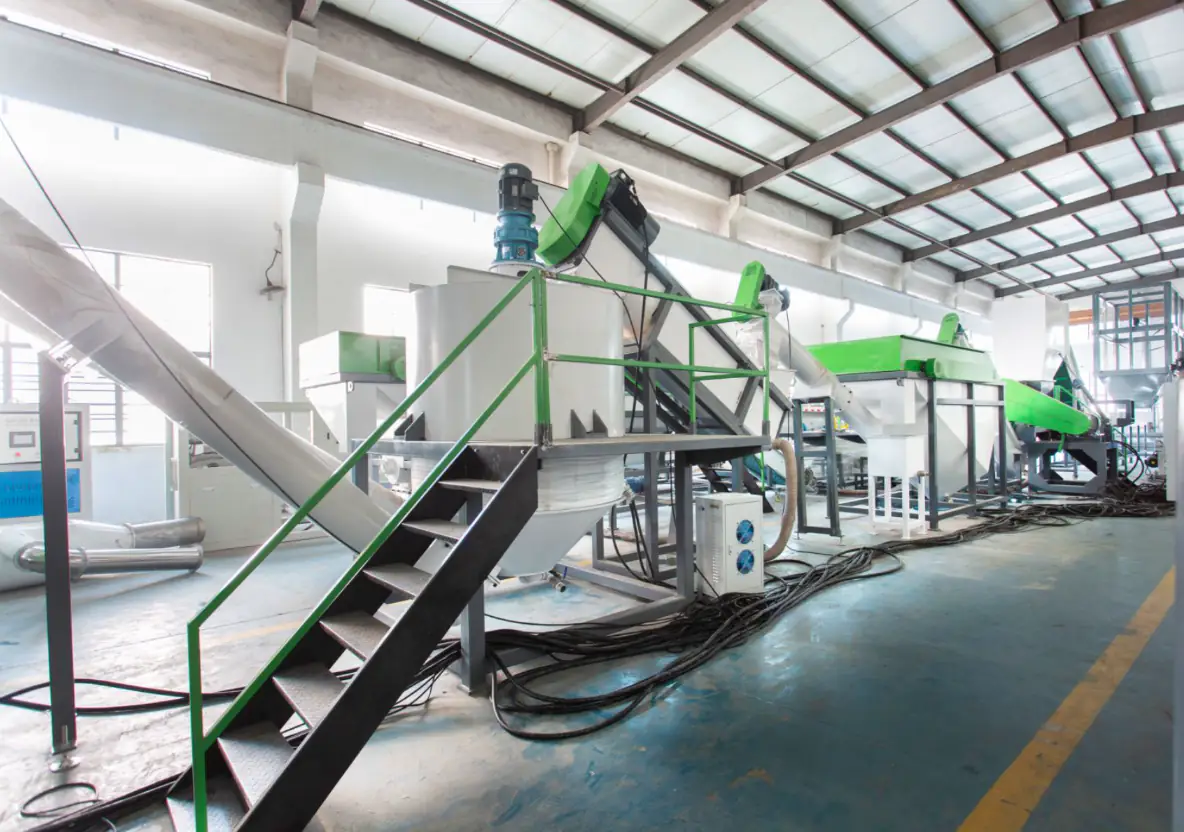
Mycie na gorąco łączy podwyższoną temperaturę, kontrolowany czas przebywania, mieszanie mechaniczne i — w razie potrzeby — dodatki chemiczne, aby usuwać zanieczyszczenia trudne do oderwania w zimnej wodzie.
W przemysłowych systemach mycia PET gorąca woda ma zwykle około 70–90 °C. Wiele systemów stosuje też sodę kaustyczną, często w stężeniu około 1–2% w zależności od projektu procesu i poziomu zanieczyszczeń. Nie są to ustawienia uniwersalne: temperaturę, stężenie chemikaliów i czas przebywania trzeba dobrać do kleju etykiet, zanieczyszczenia olejem, konstrukcji linii i wymagań oczyszczania ścieków.
Zadaniem płuczki na gorąco do płatków z butelek PET nie jest po prostu „mocniejsze mycie” — zmienia ona sam mechanizm czyszczenia. Ciepło zmiękcza lub odrywa wiele klejów i tłustych pozostałości, a chemia alkaliczna pomaga rozkładać tłuszcz i niektóre zanieczyszczenia organiczne. Mieszanie oddziela następnie te zanieczyszczenia od powierzchni PET, aby mogły je usunąć kolejne etapy mycia ciernego i płukania.
Na które zanieczyszczenia mycie na gorąco działa najsilniej?
| Zanieczyszczenie | Mycie na zimno | Mycie na gorąco | Uwaga praktyczna |
|---|---|---|---|
| Pył / luźna ziemia | Dobrze | Dobrze | Zwykle usuwane przed pierwszymi etapami mycia lub w ich trakcie |
| Resztki napojów | Zwykle dobrze | Bardzo dobrze | Lepkie resztki cukru łatwiej schodzą w podwyższonej temperaturze |
| Nakrętki i pierścienie z PP / PE | Oddzielane głównie flotacyjnie | Oddzielane głównie flotacyjnie | Kluczowym mechanizmem pozostaje separacja według gęstości |
| Papier / luźne fragmenty etykiet | Dobrze przy myciu ciernym | Bardzo dobrze po zmiękczeniu kleju | Usuwanie etykiet przed mieleniem zmniejsza obciążenie mycia |
| Klej etykiet / warstwa kleju | Ograniczone do umiarkowanego | Znacznie lepiej | Jeden z głównych powodów dodania mycia na gorąco |
| Olej spożywczy / tłuszcz | Ograniczone | Znacznie lepiej | Gorące mycie alkaliczne jest szczególnie przydatne |
| Pozostałości kosmetyczne / organiczne | Ograniczone do umiarkowanego | Lepiej | Zależy od chemii zanieczyszczenia |
| Etykiety z PVC / PETG | Samo mycie nie rozwiązuje problemu | Samo mycie nie rozwiązuje problemu | Wymaga usuwania etykiet i/lub sortowania; mycie na gorąco nie zastępuje separacji materiałów |
Rzeczywista kolejność w linii mycia PET: na zimno, na gorąco, potem ponowne płukanie
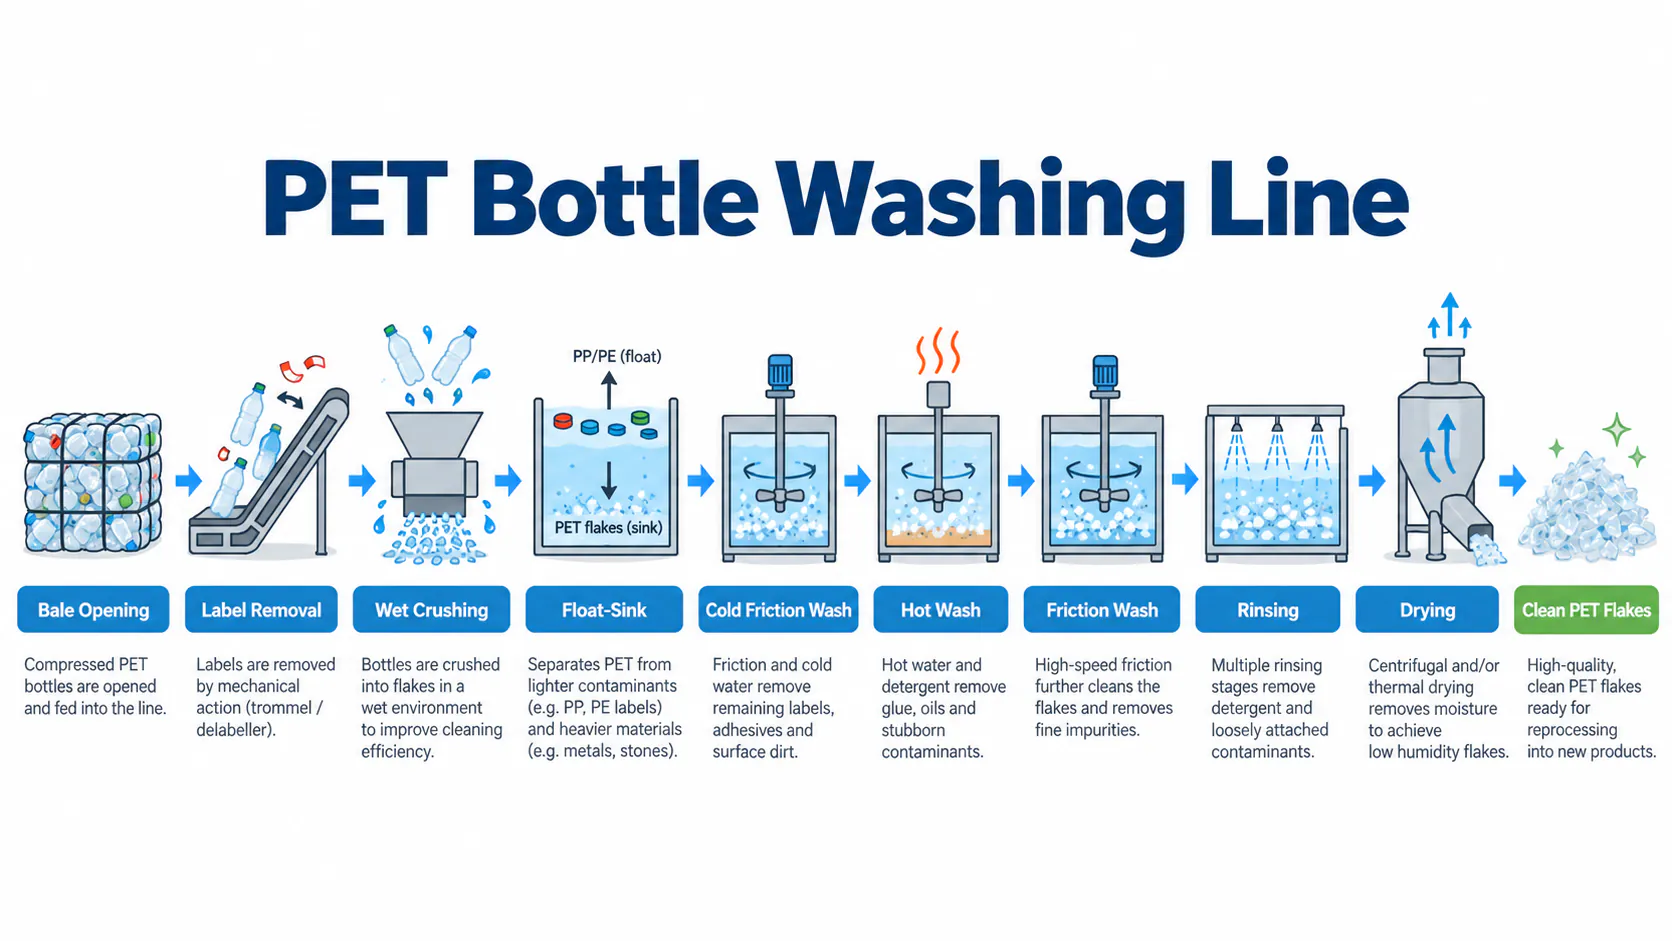
Dobrze zaprojektowana linia PET z myciem na gorąco nie powinna kierować bardzo brudnych płatków prosto do płuczki na gorąco. Marnuje to ciepło i chemikalia, ponieważ gorący układ musi usuwać zanieczyszczenia, które można było wyeliminować wcześniej znacznie taniej. Typowy proces dla pokonsumenckich butelek PET wygląda tak:
- Rozbijanie bel i podawanie butelek
- Wstępne sortowanie i usuwanie metali
- Usuwanie etykiet
- Mycie wstępne butelek w razie potrzeby
- Mielenie na mokro na płatki
- Separacja flotacyjna nakrętek i pierścieni
- Cierne mycie na zimno / płukanie wstępne
- Mycie na gorąco z kontrolą temperatury i dozowania chemikaliów
- Szybkobieżne mycie cierne po myciu na gorąco
- Wielostopniowe płukanie usuwające oderwane zanieczyszczenia i pozostałości chemiczne
- Odwadnianie odśrodkowe
- Suszenie termiczne / powietrzem
- Separacja płatków, usuwanie etykiet i sortowanie optyczne w razie potrzeby
Dokładna kolejność zależy od projektu, ale zasada jest stała: najpierw usuń większość zanieczyszczeń, mycie na gorąco stosuj do trudnych zanieczyszczeń powierzchniowych, a potem dokładnie płucz. Przegląd całej linii etap po etapie znajdziesz w artykule jak działa linia mycia butelek PET.
Kiedy mycie na zimno zwykle wystarcza?
Linia mycia na zimno może być właściwym wyborem, gdy surowiec jest stosunkowo czysty, a zastosowanie końcowe nie wymaga głębokiego usuwania kleju, tłuszczu i zapachu.
Typowe przypadki to wyselekcjonowane odpady poprodukcyjne PET, czyste odpady produkcyjne, wstępnie posortowane strumienie butelek z niewielką ilością kleju lub projekty, w których płatki trafiają do mniej wartościowych zastosowań, a kupujący sprawdził, że wymaganą jakość da się osiągnąć bez mycia na gorąco.
Mycie na zimno ma sens również przy ograniczonej infrastrukturze. System na gorąco wymaga energii do podgrzewania, magazynowania i dozowania chemikaliów, izolowanych zbiorników, intensywniejszego płukania i ściślejszej kontroli ścieków. W małych lub początkowych projektach te dodatkowe układy mogą znacząco zwiększyć nakłady inwestycyjne i złożoność eksploatacji.
Rezygnacja z etapu na gorąco tylko po to, by obniżyć cenę początkową, może jednak okazać się pozorną oszczędnością, jeśli butelki są brudne. Tańsza linia, która produkuje płatki z resztkami kleju, zapachu lub oleju, może obniżyć cenę sprzedaży recyklatu PET albo znacznie utrudnić dalsze wytłaczanie.
Kiedy warto poważnie rozważyć mycie na gorąco?
Mycie na gorąco należy poważnie rozważyć, gdy spełniony jest którykolwiek z poniższych warunków:
- Butelki mają duży udział etykiet z klejem samoprzylepnym lub termotopliwym.
- Surowiec obejmuje opakowania PET po oleju spożywczym, sosach, kosmetykach lub innych tłustych produktach.
- Strumień butelek jest pokonsumencki, a poziom zanieczyszczeń mocno się różni między belami.
- Płatki muszą mieć słaby zapach i niski poziom resztkowych zanieczyszczeń organicznych.
- Płatki będą sprzedawane do bardziej wartościowych zastosowań — folii, taśm lub granulacji — gdzie czystość silnie wpływa na jakość dalszej produkcji.
- Projekt przygotowuje materiał do recyklingu bottle-to-bottle lub innych wymagających ścieżek, w których jakość mycia jest tylko pierwszą częścią szerszego systemu dekontaminacji i kontroli jakości.
Płatki na włókno, folię i bottle-to-bottle wymagają innego mycia
Zastosowanie końcowe płatków PET należy określić przed skonfigurowaniem linii mycia.
W niektórych zastosowaniach włókienniczych klient może zaakceptować szerszy zakres zanieczyszczeń, o ile płatki są suche, w miarę czyste i pozwalają na stabilne wytłaczanie. W przypadku folii i bardziej wartościowej granulacji płatków PET większe znaczenie mają resztki kleju, olej, zanieczyszczenia barwne i drobny pył, ponieważ wpływają na wygląd, ciśnienie filtracji i powtarzalność wyrobu.
Recykling bottle-to-bottle stawia najwyższe wymagania w zakresie kontroli procesu. Mycie na gorąco zwykle jest częścią przygotowania, ale recykling do kontaktu z żywnością wymaga zazwyczaj dodatkowej zwalidowanej dekontaminacji, kontroli jakości surowca, identyfikowalności oraz dalszych procesów, takich jak reaktory dekontaminacji i/lub SSP, zależnie od technologii i ścieżki regulacyjnej.
Samo mycie na gorąco nie czyni PET materiałem do kontaktu z żywnością. Przygotowuje czyste płatki; zastosowanie spożywcze zależy od zwalidowanego procesu dekontaminacji po myciu.
| Zastosowanie końcowe | Typowa intensywność mycia | Mycie na gorąco | Główny problem |
|---|---|---|---|
| Włókno / materiał wypełniający | Podstawowa do średniej | Opcjonalne, zależnie od surowca | Brud, wilgoć, stabilne wytłaczanie |
| Taśma do spinania | Średnia do wysokiej | Często zalecane | Klej, frakcja drobna, kolor i stabilność wytłaczania |
| Folia / termoformowanie | Wysoka | Zwykle zalecane dla surowca pokonsumenckiego | Wygląd, czarne kropki, zapach, filtracja |
| Granulacja | Wysoka | Często zalecane | Jakość stopu, zapach, żywotność filtra, zachowanie IV w dalszych etapach |
| Bottle-to-bottle | Bardzo wysoka | Zwykle część ścieżki mycia | Ścisła kontrola zanieczyszczeń i zwalidowana dekontaminacja w dalszych etapach |
Mycie na gorąco podnosi koszty — ale skąd się one biorą?
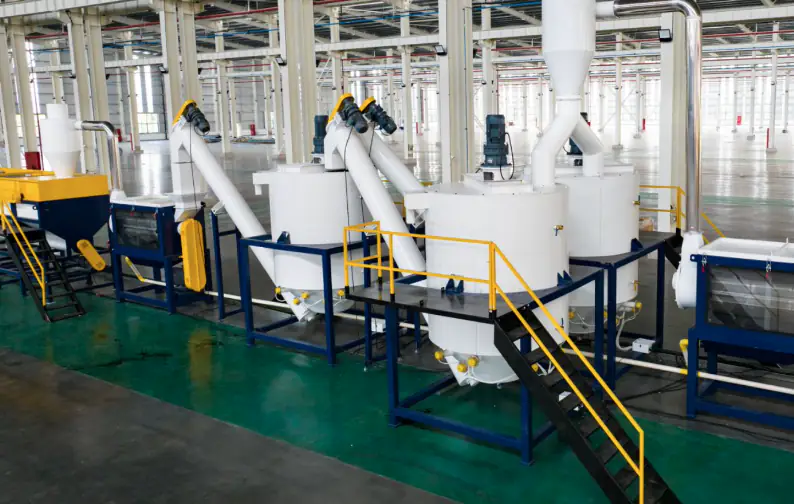
Zbiornik mycia na gorąco to tylko część dodatkowych kosztów. Prawidłowa sekcja mycia na gorąco może wymagać układu podgrzewania wstępnego, izolowanego zbiornika myjącego, ogrzewania parowego lub elektrycznego, dozowania chemikaliów, pomp obiegowych, mycia ciernego, dodatkowego płukania, rurociągów odpornych chemicznie i rozbudowanego oczyszczania ścieków.
Koszty eksploatacji zależą głównie od zużycia ciepła i chemikaliów, zapotrzebowania na świeżą wodę, oczyszczania ścieków oraz ilości zanieczyszczeń docierających do etapu na gorąco. Dlatego dobre sortowanie wstępne i mycie wstępne obniżają koszty pracy mycia na gorąco.
Na większych liniach można też rozważyć odzysk ciepła. Ponowne wykorzystanie ciepła gorącej wody procesowej lub optymalizacja kolejności między podgrzewaniem wstępnym a myciem na gorąco może zmniejszyć zapotrzebowanie na parę lub energię elektryczną.
Sama temperatura nie decyduje o jakości mycia
Częstym błędem jest porównywanie systemów mycia na gorąco wyłącznie po maksymalnej temperaturze wody. Wyższa temperatura nie oznacza automatycznie czystszych płatków.
Skuteczność czyszczenia zależy od połączenia temperatury, stężenia chemikaliów, czasu przebywania, mieszania, obciążenia płatkami i rodzaju usuwanych zanieczyszczeń. Jeśli czas przebywania jest za krótki, płatki wychodzą, zanim klej całkowicie się oderwie. Jeśli stężenie chemikaliów jest źle kontrolowane, rosną koszty eksploatacji, a płukanie staje się trudniejsze. Jeśli zbiornik jest przeciążony, kontakt płatków z roztworem myjącym staje się nierównomierny.
Porównuj systemy mycia na gorąco według tego, jak stabilnie utrzymują temperaturę, stężenie i czas przebywania — a nie według najwyższej temperatury, jaką potrafią osiągnąć.
Dlaczego płukanie po myciu na gorąco jest kluczowe
Po myciu na gorąco oderwany klej, olej i pozostałości chemiczne trzeba usunąć z płatków PET. Przy niewystarczającym płukaniu zanieczyszczenia mogą ponownie osiąść na płatkach, a w produkcie końcowym mogą pozostać resztki alkaliów.
Dlatego wysokiej jakości linie PET mają zwykle intensywne mycie cierne i kilka etapów płukania za płuczką na gorąco. Obieg wody płuczącej należy zaprojektować tak, aby brudna woda nie przenosiła zanieczyszczeń z powrotem na produkt.
Liczą się jakość wody i kierunek przepływu. Płukanie przeciwprądowe, stopniowa wymiana wody i filtracja zmniejszają zużycie świeżej wody, utrzymując jednocześnie czystość płukania końcowego.
Jak mycie na gorąco wpływa na dalszą granulację
Lepsze mycie nie tylko poprawia wygląd płatków PET — stabilizuje także cały dalszy proces granulacji.
Resztki kleju i zanieczyszczenia organiczne mogą zwiększać ciśnienie na filtrze stopu, skracać odstępy między wymianami sit oraz powodować czarne kropki lub zapach w granulacie. Brudne płatki zostawiają też więcej osadów w wytłaczarce i układzie filtracji.
PET jest wrażliwy na wilgoć i historię termiczną, dlatego po dobrym myciu musi nastąpić skuteczne odwadnianie i suszenie, a przed wytłaczaniem — odpowiednia krystalizacja lub suszenie osuszające. To właśnie te kroki chronią lepkość istotną podczas granulacji PET.
Praktyczna tabela decyzyjna dla kupujących
Dla kupującego kluczowe pytanie nie brzmi, czy mycie na gorąco jest ogólnie lepsze, lecz jakie zanieczyszczenia zawiera surowiec, do czego posłużą płatki i jaki cel jakościowy linia musi stale osiągać.
| Surowiec / warunek projektu | Zalecane podejście | Dlaczego | Co potwierdzić |
|---|---|---|---|
| Czysty PET poprodukcyjny | Mycie na zimno może wystarczyć | Mało kleju i zanieczyszczeń organicznych | Specyfikacja produktu końcowego |
| Posortowane butelki po wodzie, mało etykiet/kleju | Mycie na zimno lub lekkie mycie na gorąco, zależnie od celu | Surowiec jest stosunkowo czysty | Rzeczywisty typ etykiet i dalsze zastosowanie |
| Mieszane pokonsumenckie butelki po napojach | Zalecane mycie na gorąco | Zmienna ilość kleju, resztek napojów i pozostałości organicznych | Skład bel i wymagana czystość płatków |
| Butelki PET po oleju / sosach / kosmetykach | Mycie na gorąco zdecydowanie zalecane | Tłuszcz i pozostałości organiczne trudno usunąć na zimno | Poziom oleju, cel zapachowy i układ ścieków |
| Wartościowa folia lub granulacja | Mycie na gorąco zasadniczo zalecane | Resztki kleju i oleju wpływają na jakość stopu | Specyfikacja filtracji, koloru i zapachu |
| Przygotowanie bottle-to-bottle | Mycie na gorąco zwykle obowiązkowe w linii | Bardzo wysokie wymagania czystości | Pełna ścieżka dekontaminacji i cel regulacyjny |
Potrzebujesz obu? Nasze konfiguracje myjki do płatków PET łączą cierne mycie na zimno, mycie na gorąco i wielostopniowe płukanie w jednej linii.
Co przekazać dostawcy przed podjęciem decyzji?
Dostawca nie może prawidłowo zalecić mycia na zimno lub na gorąco wyłącznie na podstawie wydajności. Przed skonfigurowaniem linii przekaż jak najwięcej informacji o rzeczywistym strumieniu butelek:
- Źródło butelek: zbiórka komunalna, system kaucyjny, odpady komercyjne, odpady fabryczne lub mieszane odpady pokonsumenckie.
- Typowe butelki: woda, napoje gazowane, olej spożywczy, sosy, kosmetyki lub mieszane opakowania PET.
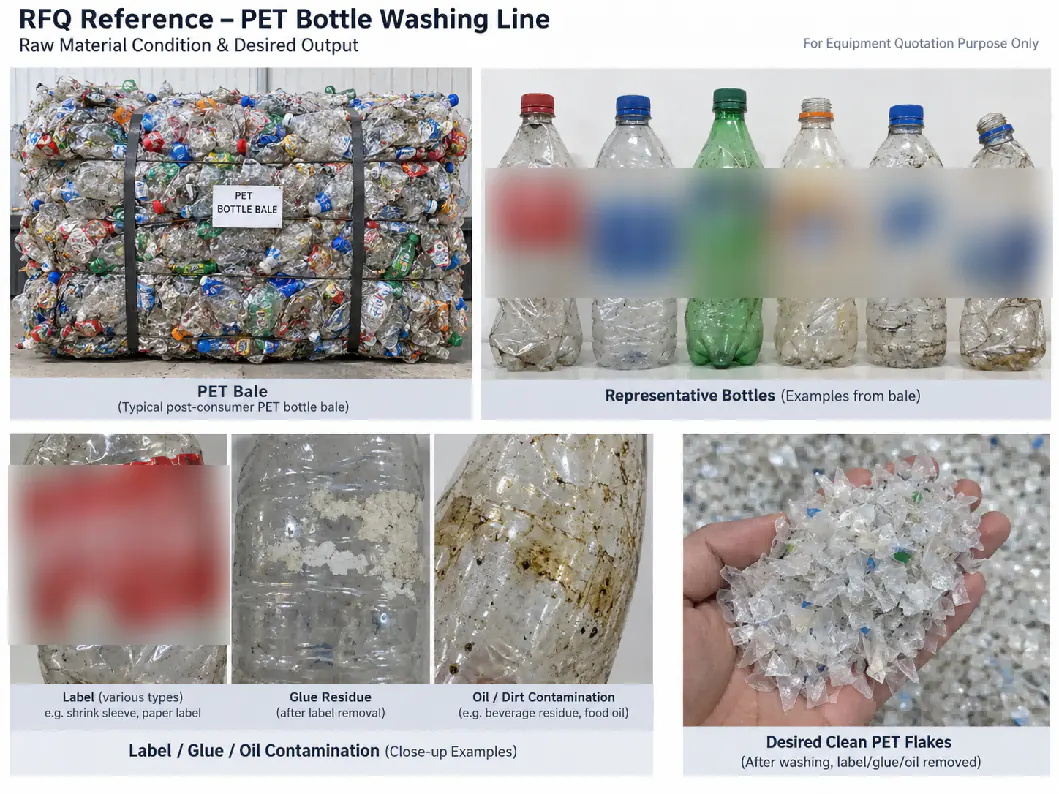
- Rodzaje etykiet: termokurczliwe, papierowe, samoprzylepne oraz ilość obecnego kleju.
- Poziom zanieczyszczeń: piasek, olej, resztki napojów, odpady organiczne, etykiety, PVC/PETG i metale.
- Wymagana wydajność w kg/h.
- Docelowe zastosowanie płatków: włókno, taśma, folia, granulacja lub przygotowanie bottle-to-bottle.
- Wymagana wilgotność, poziom PVC, resztki etykiet i inne cele jakościowe, jeśli są określone.
- Dostępna para, ogrzewanie elektryczne, świeża woda i wydajność oczyszczania ścieków.
Zdjęcia całych bel, pojedynczych butelek, etykiet i zabrudzonych powierzchni są niezwykle pomocne. Przy niepewnym surowcu test mycia materiału daje lepsze informacje niż ogólny opis w rodzaju „zwykłe butelki PET”.
Odpowiedź końcowa: jakiego procesu potrzebujesz?
Mycie na zimno
Wybierz mycie na zimno, gdy surowiec jest stosunkowo czysty, zanieczyszczenie klejem i olejem jest ograniczone, a wymaganą specyfikację płatków można osiągnąć bez chemicznego mycia na gorąco.
Mycie na gorąco
Dodaj mycie na gorąco, gdy strumień butelek zawiera dużo kleju, tłuszczu, pozostałości organicznych lub zmienne zanieczyszczenia pokonsumenckie albo gdy projekt wymaga bardziej wartościowych płatków do folii, taśm, granulacji lub przygotowania bottle-to-bottle.
W większości wysokiej jakości projektów recyklingu pokonsumenckiego PET niezawodnym rozwiązaniem nie jest mycie na gorąco zamiast mycia na zimno, lecz prawidłowo zaprojektowana sekwencja: czyszczenie wstępne, mechaniczne mycie na zimno, mycie na gorąco, mycie cierne i płukanie końcowe — każdy etap usuwa inny rodzaj zanieczyszczeń, a końcowa jakość PET zależy od tego, jak dobrze współpracują.
Najczęstsze pytania
Czy mycie na zimno wystarczy dla płatków z butelek PET?
Może wystarczyć dla czystego PET poprodukcyjnego lub posortowanych butelek z niewielką ilością kleju i oleju, gdy płatki trafiają do mniej wymagających zastosowań, takich jak niektóre gatunki włókna. Mieszane butelki pokonsumenckie z etykietami klejonymi, tłuszczem lub zmiennym zanieczyszczeniem zwykle wymagają mycia na gorąco, aby uzyskać stałą jakość płatków.
W jakiej temperaturze myje się płatki PET na gorąco?
Systemy przemysłowe pracują zwykle w temperaturze około 70–90 °C, często z około 1–2% sody kaustycznej. To typowe zakresy, a nie ustawienia uniwersalne: temperaturę, stężenie i czas przebywania dobiera się do kleju, oleju, konstrukcji linii i oczyszczania ścieków.
Czy mycie na gorąco sprawia, że płatki PET nadają się do kontaktu z żywnością?
Nie. Mycie na gorąco przygotowuje czyste płatki, ale recykling do kontaktu z żywnością wymaga także zwalidowanej dekontaminacji, kontroli jakości surowca, identyfikowalności oraz dalszych procesów, takich jak reaktory dekontaminacji i/lub SSP.
Czy mycie na gorąco usuwa etykiety z PVC lub PETG?
Nie. Materiału etykiet z PVC i PETG nie usuwa mycie — ani na zimno, ani na gorąco. Trzeba go usunąć przez zdejmowanie etykiet przed mieleniem oraz separację płatków lub sortowanie optyczne.
Dlaczego po myciu na gorąco potrzebne jest płukanie?
Mycie na gorąco odrywa klej, olej i zanieczyszczenia, pozostawiając na płatkach roztwór alkaliczny. Mycie cierne i wielostopniowe płukanie je usuwają; bez wystarczającego płukania zanieczyszczenia mogą ponownie osiąść, a resztki ługu mogą pozostać w gotowych płatkach.
Zalecenie dotyczące mycia
Nie wiesz, czy Twoje butelki wymagają mycia na gorąco?
Prześlij zdjęcia bel, butelek i etykiet. Nasi inżynierowie zalecą konfigurację mycia na zimno, na gorąco lub łączoną i mogą zorganizować test mycia Twojego materiału.
Uzyskaj zalecenie mycia- Zdjęcia bel i pojedynczych butelek
- Rodzaje etykiet i ilość kleju
- Wymagana wydajność w kg/h
- Docelowe zastosowanie płatków