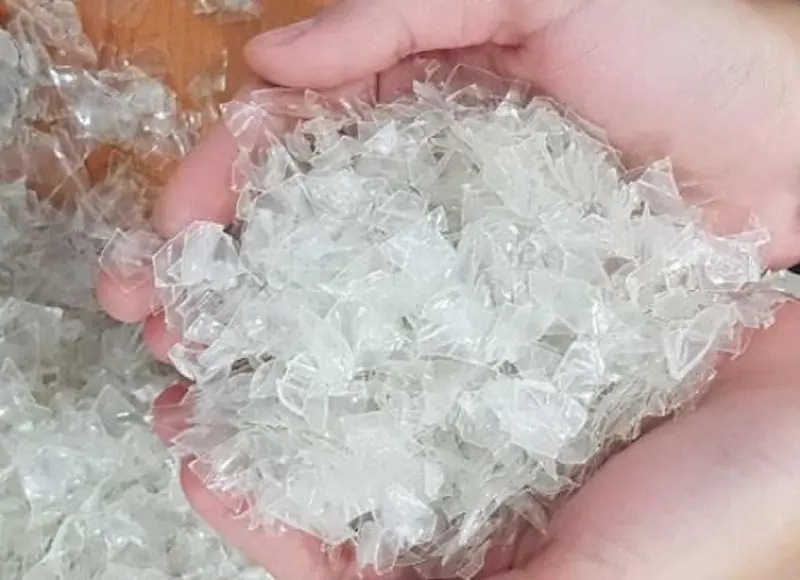
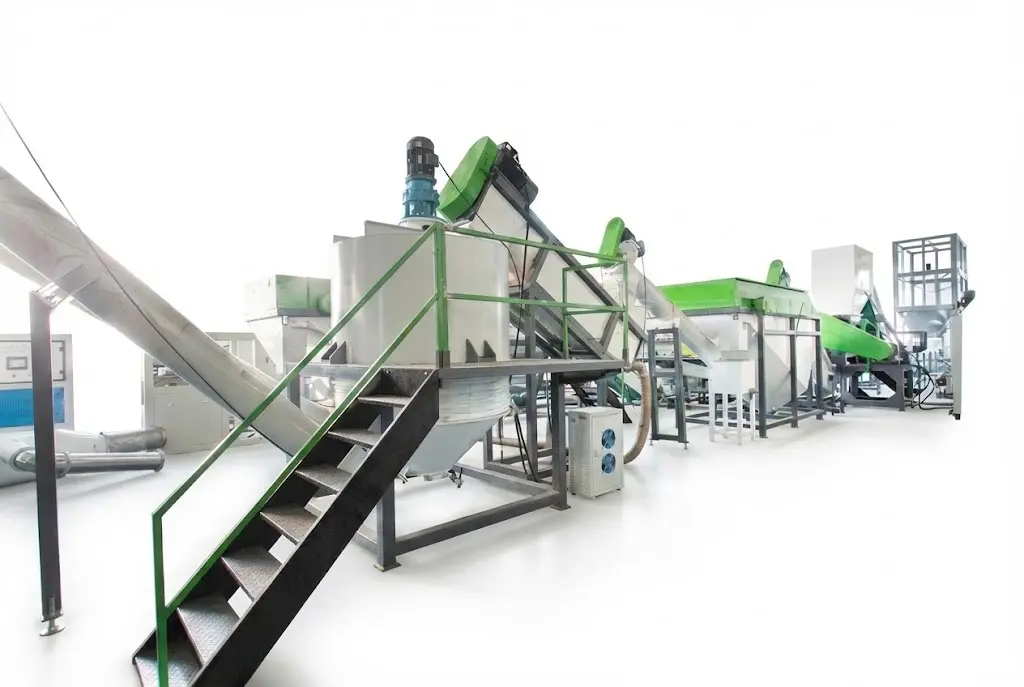
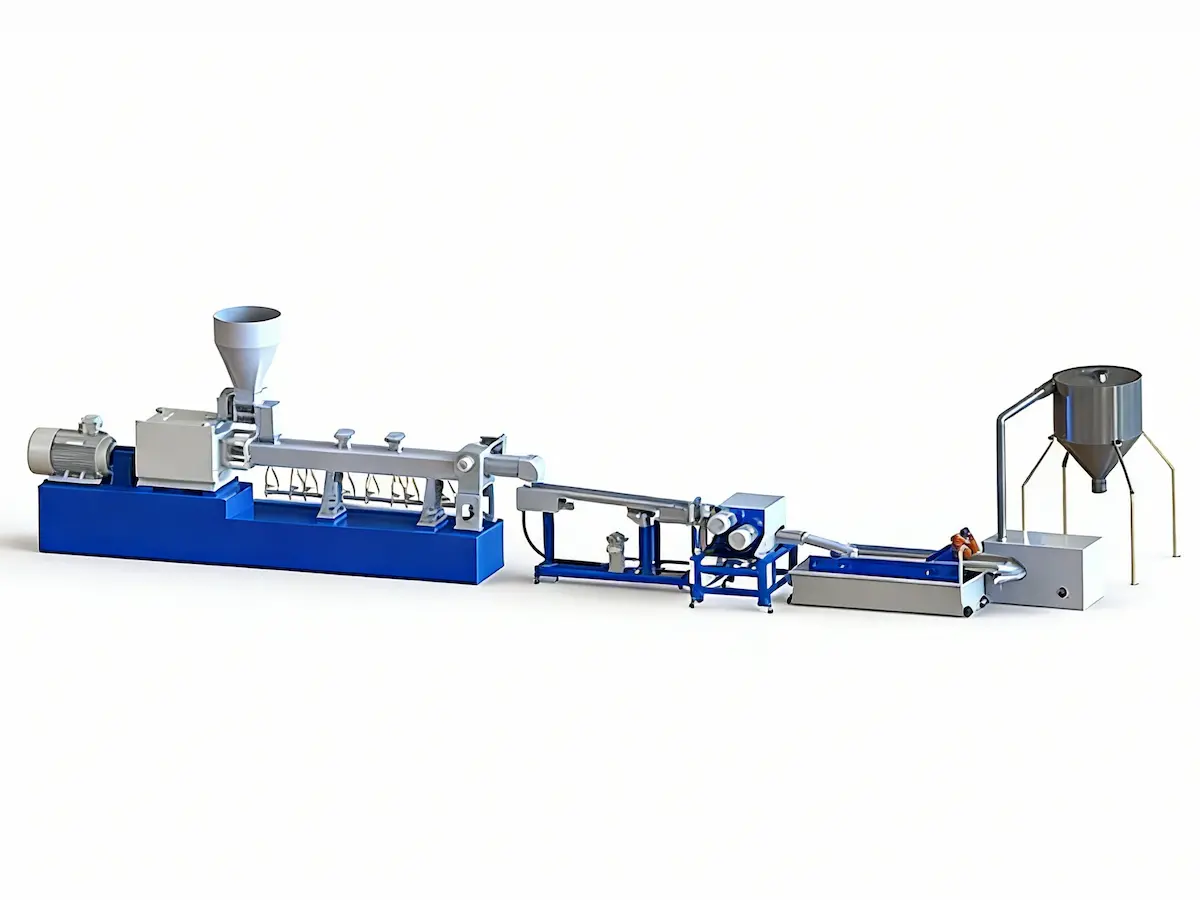
Lavaggio a caldo o a freddo in una linea di lavaggio PET: quale processo Le serve?
Una delle domande più frequenti quando si progetta una linea di lavaggio bottiglie PET è se un sistema di lavaggio a caldo sia davvero necessario. La risposta dipende dalle condizioni delle bottiglie e dalla qualità richiesta alle scaglie di PET finali. Il lavaggio a freddo rimuove sporco libero, residui di bevande, etichette, tappi e molti contaminanti superficiali; il lavaggio a caldo si aggiunge quando la linea deve rimuovere in modo più completo residui di adesivo, olio, grasso e contaminazione organica.
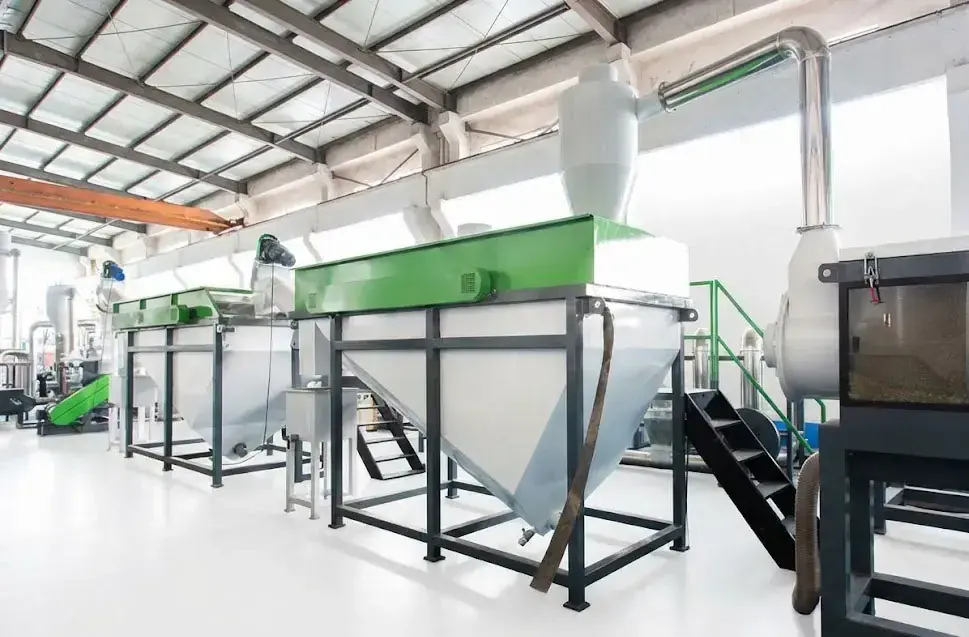
La risposta in breve
Il lavaggio a freddo può bastare per PET relativamente pulito con poca colla o poco olio, quando la specifica obiettivo delle scaglie è modesta. Il lavaggio a caldo, in genere intorno a 70–90°C con soda caustica, è necessario quando le bottiglie post-consumo portano adesivo delle etichette, grasso o residui organici, oppure quando le scaglie sono destinate a lastre, reggette, granulazione o preparazione bottle-to-bottle. In pratica, il lavaggio di scaglie di PET di alta qualità raramente è ‘a caldo o a freddo’: lavaggio a freddo e separazione per flottazione rimuovono prima la contaminazione grossolana, il lavaggio a caldo tratta ciò che è attaccato alla superficie, e lavaggio a frizione e risciacquo eliminano ciò che la lavatrice a caldo ha staccato.
Indice
- 01Che cosa fa davvero il lavaggio a freddo
- 02Che cosa il lavaggio a freddo non rimuove bene
- 03Che cosa aggiunge al processo il lavaggio a caldo
- 04Su quali contaminanti incide di più il lavaggio a caldo?
- 05La vera sequenza di una linea di lavaggio PET: lavaggio a freddo, lavaggio a caldo, poi di nuovo risciacquo
- 06Quando basta di solito il lavaggio a freddo?
- 07Quando conviene valutare seriamente il lavaggio a caldo?
- 08Le scaglie per fibra, per lastre e per bottle-to-bottle richiedono lavaggi diversi
- 09Il lavaggio a caldo aggiunge costi, ma da dove derivano?
- 10La temperatura da sola non determina la qualità della pulizia
- 11Perché il risciacquo dopo il lavaggio a caldo è fondamentale
- 12Come il lavaggio a caldo influisce sulla granulazione a valle
- 13Una tabella decisionale pratica per gli acquirenti
- 14Che cosa comunicare al fornitore prima di decidere?
- 15Risposta finale: quale processo Le serve?
- Domande frequenti
Che cosa fa davvero il lavaggio a freddo
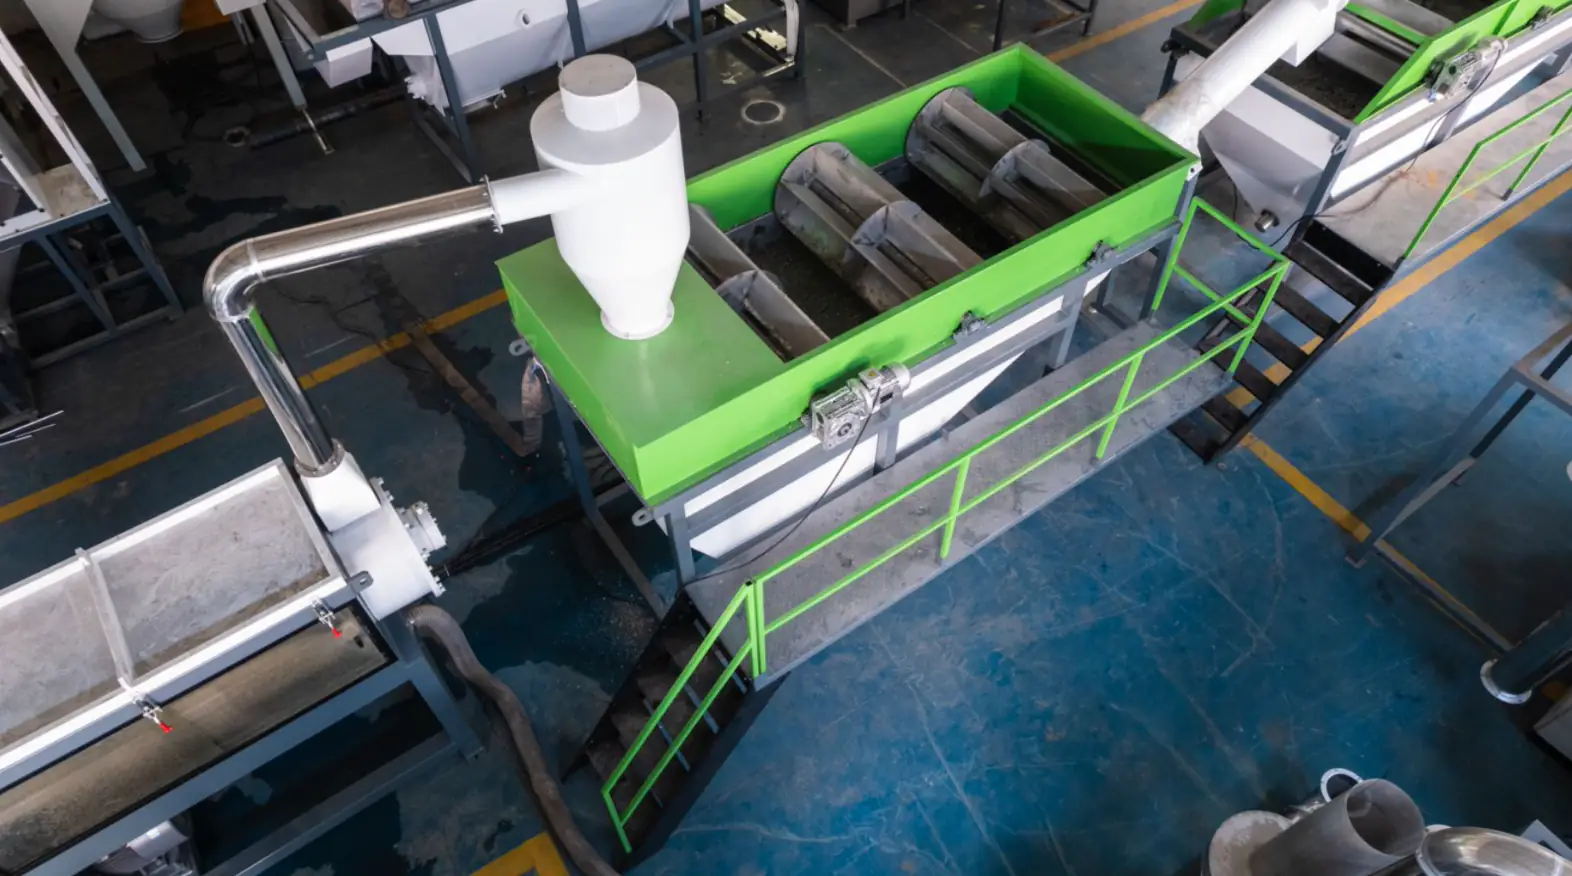
Il lavaggio a freddo utilizza acqua a temperatura ambiente o moderatamente riscaldata insieme all'azione meccanica per rimuovere la contaminazione da bottiglie e scaglie di PET. A seconda della progettazione della linea, le fasi di lavaggio a freddo possono comprendere prelavaggio delle bottiglie, macinazione a umido, separazione per flottazione, lavaggio a frizione, risciacquo e separazione centrifuga.
L'acqua fredda è efficace per rimuovere terra sciolta, polvere, residui di bevande e molti contaminanti leggeri. Dopo la macinazione, la separazione per flottazione rimuove anche i materiali in poliolefine come tappi e anelli in PP e PE, perché galleggiano mentre il PET affonda. Le lavatrici a frizione esercitano un forte sfregamento meccanico che aiuta a staccare carta, frammenti di etichette e contaminazione superficiale libera.
Per scarti di PET post-industriali relativamente puliti o flussi di bottiglie selezionati con contaminazione limitata da adesivo e olio, un sistema basato sul lavaggio a freddo può essere sufficiente. Ha inoltre un fabbisogno energetico più basso e una gestione dei prodotti chimici più semplice rispetto a un sistema di lavaggio a caldo.
Che cosa il lavaggio a freddo non rimuove bene
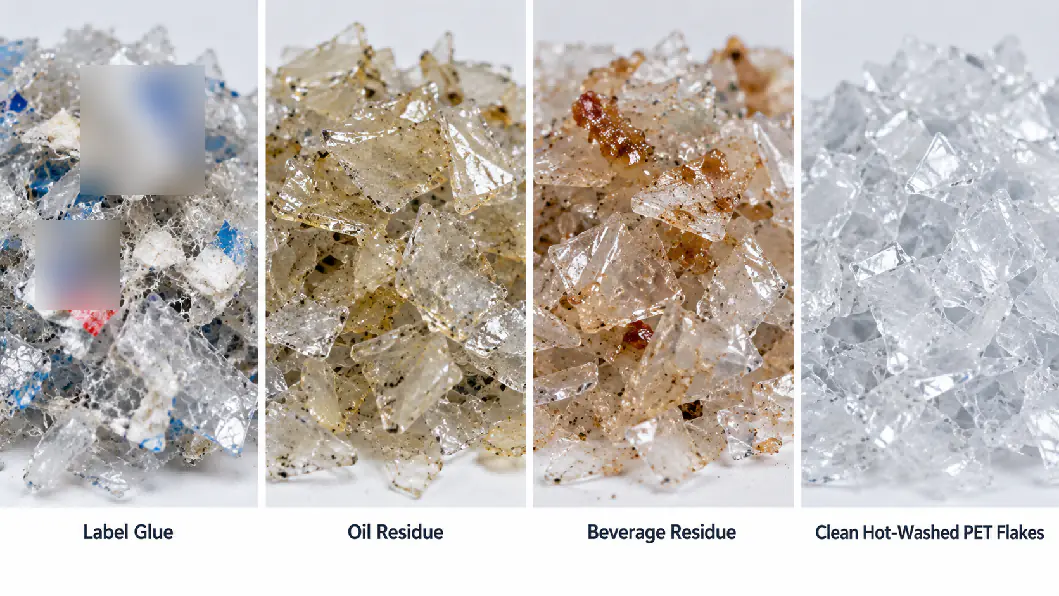
Il limite del lavaggio a freddo emerge quando la contaminazione è fortemente attaccata alla superficie del PET. Adesivo delle etichette autoadesive, colla hot-melt, olio da cucina, residui cosmetici e contaminazione organica grassa sono molto più difficili da rimuovere con la sola acqua fredda e la frizione meccanica.
Una scaglia può sembrare pulita a vista e portare ancora una sottile pellicola di adesivo. Nella successiva estrusione, colla residua e contaminazione organica possono contribuire a ingiallimento, punti neri, odore, carico sui filtri e qualità del fuso instabile. Per questo una linea di lavaggio bottiglie PET va giudicata in base alla qualità finale delle scaglie, non in base a quanto sembrano pulite le bottiglie dopo una fase di lavaggio.
Il lavaggio a freddo è anche meno tollerante quando il flusso di bottiglie in ingresso varia da un lotto all'altro. Una linea che funziona bene con bottiglie d'acqua pulite può andare in difficoltà quando il materiale contiene improvvisamente più etichette adesive, bottiglie di olio alimentare o bottiglie con residui appiccicosi di bevande.
Che cosa aggiunge al processo il lavaggio a caldo
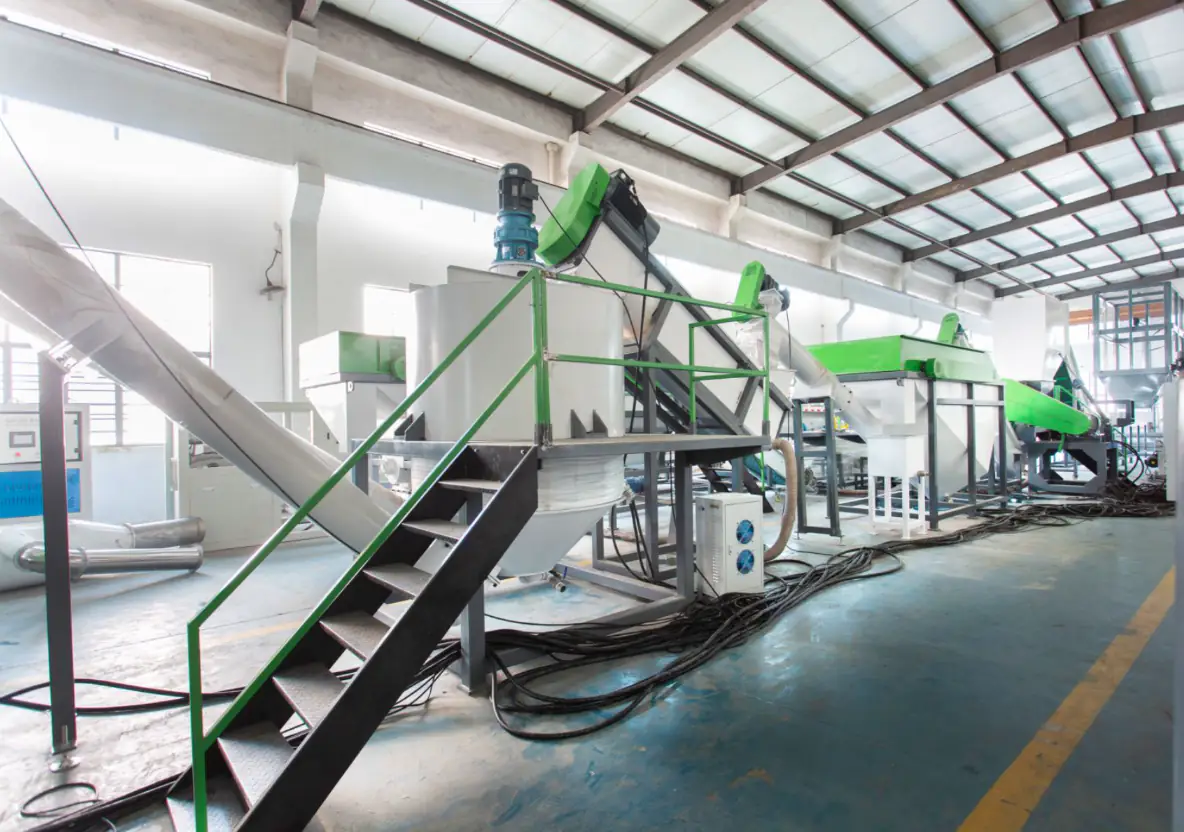
Il lavaggio a caldo combina temperatura elevata, tempo di permanenza controllato, agitazione meccanica e, dove necessario, additivi chimici per rimuovere la contaminazione difficile da staccare in acqua fredda.
Nei sistemi commerciali di lavaggio PET, la temperatura dell'acqua calda è di solito intorno a 70–90°C. In molti sistemi si utilizza anche soda caustica, spesso intorno all'1–2% a seconda della progettazione del processo e del livello di contaminazione. Questi valori non sono regolazioni universali: temperatura, concentrazione chimica e tempo di permanenza vanno adattati all'adesivo delle etichette, alla contaminazione da olio, alla progettazione della linea e ai requisiti di trattamento delle acque reflue.
Lo scopo della lavatrice a caldo per scaglie di bottiglie PET non è semplicemente ‘lavare più forte’. Cambia il meccanismo di pulizia. Il calore ammorbidisce o stacca molti adesivi e residui oleosi, mentre la chimica alcalina aiuta a scomporre il grasso e alcune contaminazioni organiche. L'agitazione separa poi questi contaminanti dalla superficie del PET, così che possano essere rimossi dal lavaggio a frizione e dal risciacquo a valle.
Su quali contaminanti incide di più il lavaggio a caldo?
| Contaminazione | Lavaggio a freddo | Lavaggio a caldo | Nota pratica |
|---|---|---|---|
| Polvere / terra sciolta | Buono | Buono | Di solito rimossa prima o durante le prime fasi di lavaggio |
| Residui di bevande | Di solito buono | Molto buono | I residui zuccherini appiccicosi si rimuovono più facilmente con il calore |
| Tappi e anelli in PP / PE | Separati soprattutto per flottazione | Separati soprattutto per flottazione | La separazione per densità resta il meccanismo chiave |
| Frammenti sciolti di carta / etichette | Buono con lavaggio a frizione | Molto buono una volta ammorbidito l'adesivo | La rimozione delle etichette prima della macinazione riduce il carico di lavaggio |
| Colla delle etichette / pellicola adesiva | Da limitato a moderato | Molto migliore | Uno dei motivi principali per aggiungere il lavaggio a caldo |
| Olio da cucina / grasso | Limitato | Molto migliore | Il lavaggio alcalino a caldo è particolarmente utile |
| Residui cosmetici / organici | Da limitato a moderato | Migliore | Dipende dalla chimica della contaminazione |
| Materiale delle etichette in PVC / PETG | Non risolto con il solo lavaggio | Non risolto con il solo lavaggio | Richiede rimozione delle etichette e/o selezione; il lavaggio a caldo non sostituisce la separazione dei materiali |
La vera sequenza di una linea di lavaggio PET: lavaggio a freddo, lavaggio a caldo, poi di nuovo risciacquo
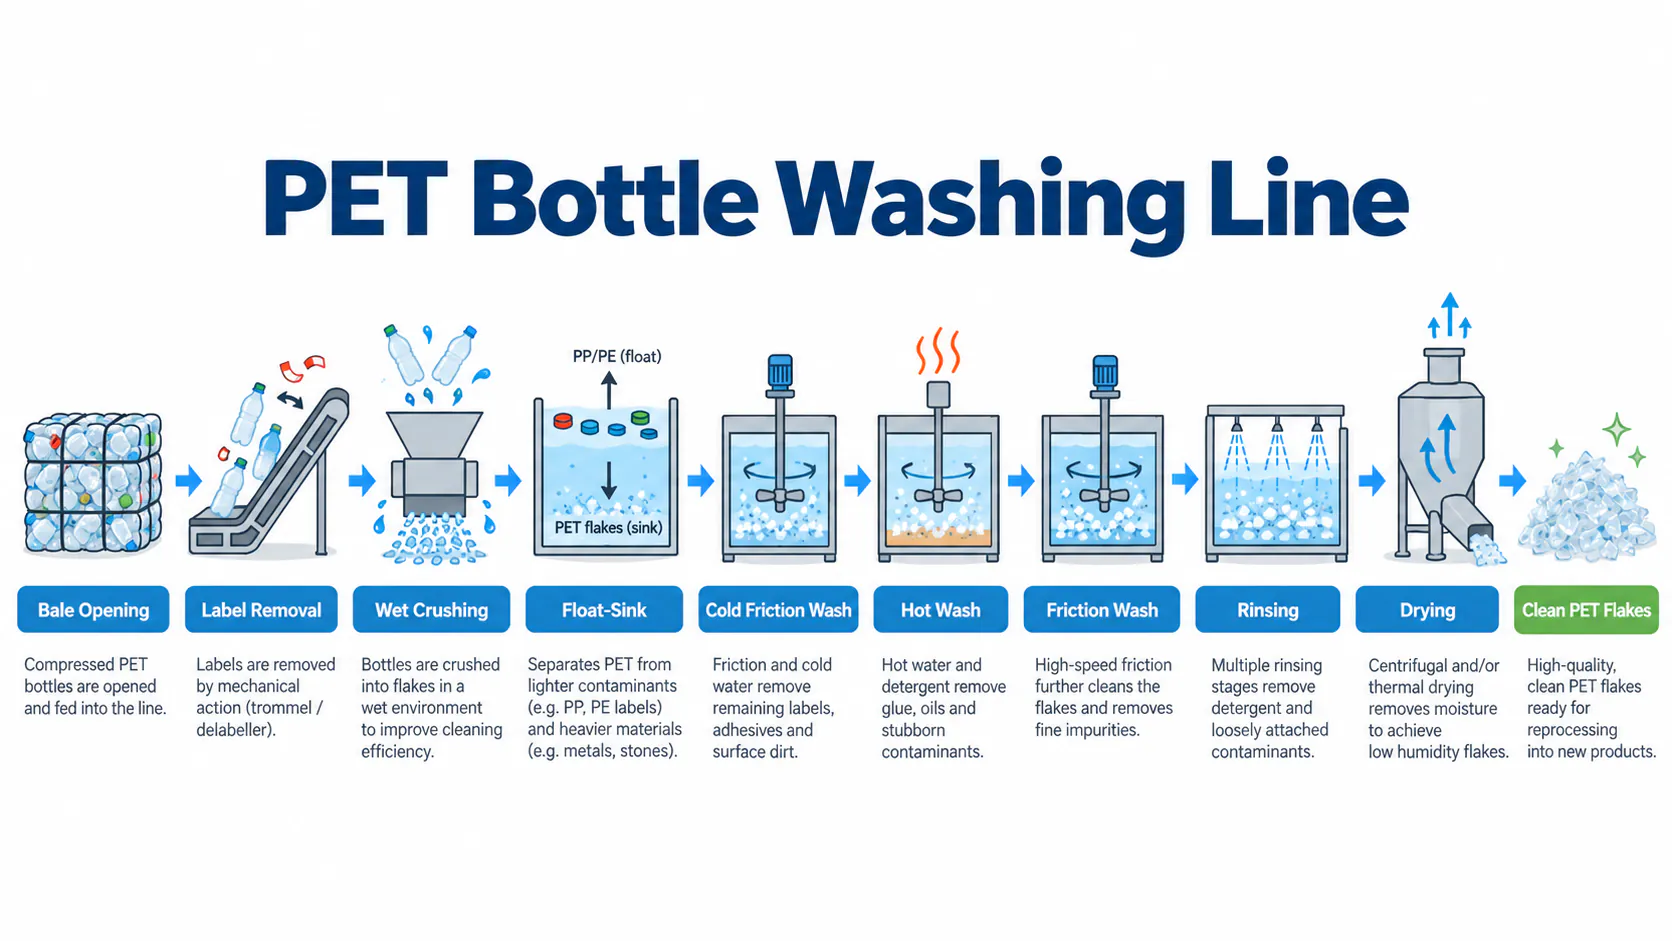
Una linea PET con lavaggio a caldo ben progettata non dovrebbe inviare scaglie estremamente sporche direttamente nella lavatrice a caldo. Farlo spreca calore e prodotti chimici, perché il sistema a caldo è costretto a rimuovere contaminazione che si sarebbe potuta eliminare prima a costi molto inferiori. Un processo tipico per bottiglie PET post-consumo segue questa sequenza:
- Apertura delle balle e alimentazione delle bottiglie
- Preselezione e rimozione dei metalli
- Rimozione delle etichette
- Prelavaggio delle bottiglie, dove necessario
- Macinazione a umido in scaglie
- Separazione per flottazione di tappi e anelli
- Lavaggio a frizione a freddo / risciacquo preliminare
- Lavaggio a caldo con temperatura e dosaggio dei prodotti chimici controllati
- Lavaggio a frizione ad alta velocità dopo il lavaggio a caldo
- Risciacquo in più stadi per rimuovere la contaminazione staccata e i residui chimici
- Disidratazione centrifuga
- Essiccazione termica / ad aria
- Separazione delle scaglie, rimozione delle etichette e selezione ottica, dove necessario
L'ordine esatto varia da progetto a progetto, ma il principio è costante: rimuovere prima la contaminazione grossolana, usare il lavaggio a caldo per la contaminazione superficiale difficile e risciacquare a fondo dopo. Per una panoramica fase per fase dell'intera linea, veda come funziona una linea di lavaggio bottiglie PET.
Quando basta di solito il lavaggio a freddo?
Una linea con lavaggio a freddo può essere la scelta giusta quando il materiale in ingresso è relativamente pulito e l'applicazione finale non richiede una rimozione profonda di colla, grasso e odori.
I casi tipici comprendono scarti di PET post-industriali selezionati, scarti di produzione puliti, flussi di bottiglie preselezionati con bassa contaminazione da adesivo, oppure progetti in cui le scaglie sono destinate ad applicazioni di minor valore e l'acquirente ha verificato che la qualità richiesta si può raggiungere senza lavaggio a caldo.
Il lavaggio a freddo ha senso anche quando le infrastrutture sono limitate. Un sistema di lavaggio a caldo richiede energia per il riscaldamento, stoccaggio e dosaggio dei prodotti chimici, vasche coibentate, un risciacquo più intensivo e un controllo più rigoroso delle acque reflue. Per progetti piccoli o di ingresso, questi sistemi aggiuntivi possono aumentare in modo significativo l'investimento e la complessità di esercizio.
Tuttavia, eliminare la fase di lavaggio a caldo solo per ridurre il prezzo iniziale può rivelarsi un falso risparmio se le bottiglie in ingresso sono sporche. Una linea più economica che produce scaglie con colla residua, odore o olio può abbassare il prezzo di vendita del PET riciclato o rendere molto più difficile l'estrusione a valle.
Quando conviene valutare seriamente il lavaggio a caldo?
Il lavaggio a caldo va valutato seriamente quando si verifica una qualsiasi delle seguenti condizioni:
- Le bottiglie presentano un'alta percentuale di etichette autoadesive o con adesivo hot-melt.
- Il materiale in ingresso comprende contenitori in PET di olio da cucina, salse, cosmetici o altri prodotti grassi.
- Il flusso di bottiglie è post-consumo e la contaminazione varia molto da una balla all'altra.
- Le scaglie devono avere odore ridotto e bassa contaminazione organica residua.
- Le scaglie saranno vendute per applicazioni di maggior valore, come lastre, reggette o granulazione, in cui la pulizia influisce fortemente sulla qualità a valle.
- Il progetto prepara materiale per il bottle-to-bottle o per altri percorsi ad alta specifica, in cui la qualità del lavaggio è solo la prima parte di un sistema più ampio di decontaminazione e controllo qualità.
Le scaglie per fibra, per lastre e per bottle-to-bottle richiedono lavaggi diversi
L'applicazione finale delle scaglie di PET va definita prima di configurare la linea di lavaggio.
Per alcune applicazioni per fibra, il cliente può accettare un intervallo di contaminazione più ampio, purché le scaglie siano asciutte, ragionevolmente pulite e adatte a un'estrusione stabile. Per le lastre e per la granulazione delle scaglie di PET di maggior valore contano di più adesivo residuo, olio, contaminazione di colore e polveri fini, perché influiscono su aspetto, pressione di filtrazione e uniformità del prodotto finale.
Il riciclaggio bottle-to-bottle ha le aspettative di controllo del processo più elevate. Il lavaggio a caldo fa comunemente parte del percorso di preparazione, ma il riciclaggio per contatto alimentare richiede di norma un'ulteriore decontaminazione validata, una qualità controllata del materiale in ingresso, la tracciabilità e processi a valle come reattori di decontaminazione e/o SSP, a seconda della tecnologia e del percorso normativo.
Il lavaggio a caldo da solo non rende il PET idoneo al contatto alimentare. Prepara scaglie pulite; l'impiego a contatto con alimenti dipende da un processo di decontaminazione validato dopo il lavaggio.
| Applicazione finale | Intensità di lavaggio tipica | Lavaggio a caldo | Aspetto critico principale |
|---|---|---|---|
| Fibra / materiale da imbottitura | Da base a media | Opzionale, a seconda del materiale in ingresso | Sporco, umidità, estrusione stabile |
| Reggette | Da media ad alta | Spesso consigliato | Colla, fini, colore e stabilità di estrusione |
| Lastre / termoformatura | Alta | Di solito consigliato per materiale post-consumo | Aspetto, punti neri, odore, filtrazione |
| Granulazione | Alta | Spesso consigliato | Qualità del fuso, odore, durata dei filtri, conservazione della IV a valle |
| Bottle-to-bottle | Molto alta | Di norma parte del percorso di lavaggio | Controllo rigoroso della contaminazione più decontaminazione validata a valle |
Il lavaggio a caldo aggiunge costi, ma da dove derivano?
La vasca di lavaggio a caldo in sé è solo una parte del costo aggiuntivo. Una sezione di lavaggio a caldo adeguata può richiedere un sistema di preriscaldamento, un serbatoio di lavaggio coibentato, riscaldamento a vapore o elettrico, dosaggio dei prodotti chimici, pompe di circolazione, lavaggio a frizione, risciacqui aggiuntivi, tubazioni resistenti ai prodotti chimici e un trattamento delle acque reflue potenziato.
I costi di esercizio dipendono soprattutto dal consumo di calore, dal consumo di prodotti chimici, dal fabbisogno di acqua fresca, dal trattamento delle acque reflue e dalla quantità di contaminazione che raggiunge la fase di lavaggio a caldo. Una buona preselezione e un buon prelavaggio riducono quindi i costi di esercizio del lavaggio a caldo.
Sulle linee più grandi si può valutare anche il recupero di calore. Riutilizzare il calore dell'acqua di processo calda, oppure ottimizzare la sequenza tra preriscaldamento e lavaggio a caldo, può ridurre il fabbisogno di vapore o di energia elettrica.
La temperatura da sola non determina la qualità della pulizia
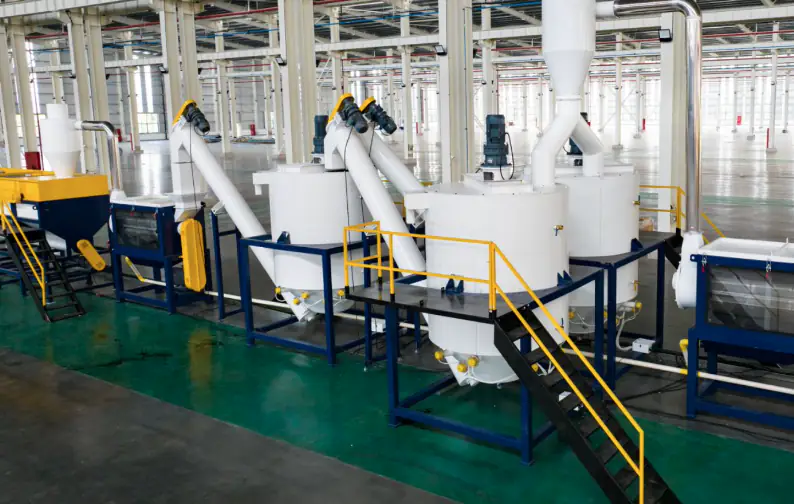
Un errore comune è confrontare i sistemi di lavaggio a caldo solo in base alla temperatura massima dell'acqua. Una temperatura più alta non significa automaticamente scaglie più pulite.
Le prestazioni di pulizia dipendono dalla combinazione di temperatura, concentrazione chimica, tempo di permanenza, agitazione, carico di scaglie e contaminazione da rimuovere. Se il tempo di permanenza è troppo breve, le scaglie escono prima che l'adesivo sia completamente staccato. Se la concentrazione chimica è controllata male, i costi di esercizio aumentano e il risciacquo diventa più difficile. Se la vasca è sovraccarica, il contatto tra scaglie e soluzione di lavaggio diventa irregolare.
Confronti i sistemi di lavaggio a caldo in base alla stabilità con cui mantengono temperatura, concentrazione e tempo di permanenza, non in base alla temperatura massima che possono raggiungere.
Perché il risciacquo dopo il lavaggio a caldo è fondamentale
Dopo il lavaggio a caldo, colla, olio e residui chimici staccati devono essere rimossi dalle scaglie di PET. Con un risciacquo insufficiente, la contaminazione può depositarsi di nuovo sulle scaglie o residui alcalini possono restare nel prodotto finale.
Per questo le linee PET di alta qualità comprendono di norma un energico lavaggio a frizione e più stadi di risciacquo dopo la lavatrice a caldo. Il sistema dell'acqua di risciacquo va progettato in modo che l'acqua sporca non riporti semplicemente la contaminazione sul prodotto.
Qualità dell'acqua e direzione del flusso sono importanti. Risciacquo in controcorrente, ricambio graduale dell'acqua e filtrazione riducono il consumo di acqua fresca mantenendo pulito il risciacquo finale.
Come il lavaggio a caldo influisce sulla granulazione a valle
Un lavaggio migliore non migliora solo l'aspetto delle scaglie di PET. Stabilizza anche l'intero processo di granulazione a valle.
Colla residua e contaminazione organica possono aumentare la pressione sul filtro del fuso, ridurre gli intervalli tra un cambio filtro e l'altro e creare punti neri o odore nei granuli. Le scaglie sporche lasciano inoltre più depositi all'interno dell'estrusore e del sistema di filtrazione.
Il PET è sensibile all'umidità e alla storia termica, quindi un buon lavaggio deve essere seguito da disidratazione ed essiccazione efficienti e, prima dell'estrusione, da una corretta cristallizzazione o essiccazione a deumidificazione. Sono queste le fasi che preservano la viscosità intrinseca nella granulazione del PET.
Una tabella decisionale pratica per gli acquirenti
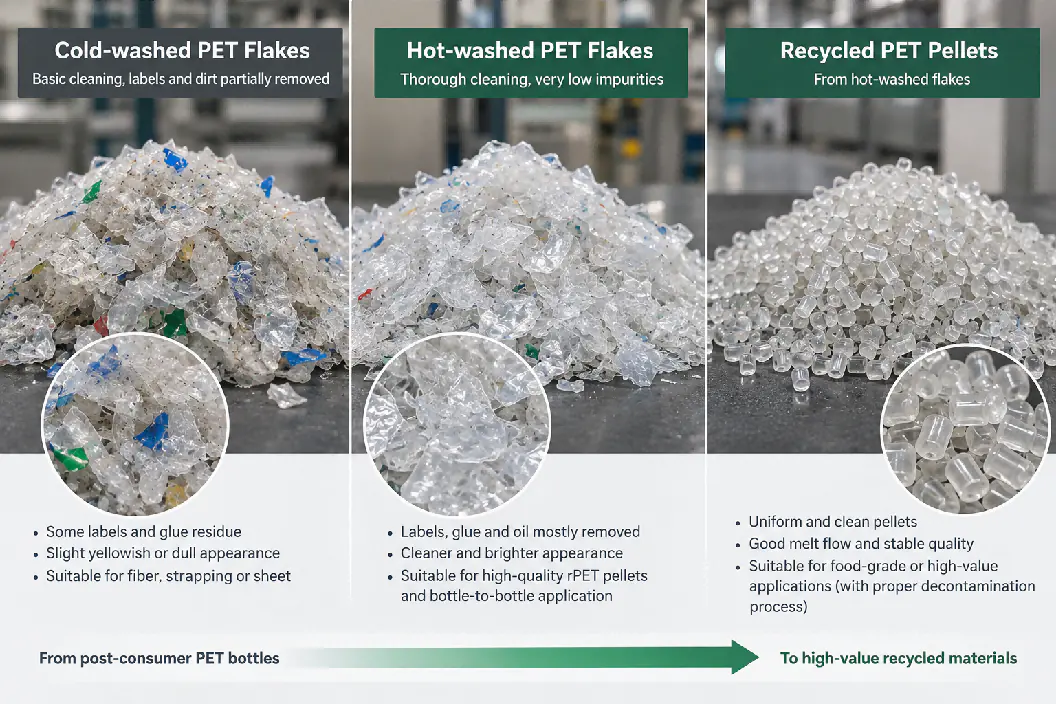
Per gli acquirenti, la domanda chiave non è se il lavaggio a caldo sia migliore in generale. È quale contaminazione è presente nel materiale in ingresso, a cosa serviranno le scaglie e quale obiettivo di qualità la linea deve raggiungere in modo costante.
| Materiale in ingresso / condizione del progetto | Approccio consigliato | Perché | Che cosa confermare |
|---|---|---|---|
| PET post-industriale pulito | Il lavaggio a freddo può bastare | Bassa contaminazione da colla e sostanze organiche | Specifica del prodotto finale |
| Bottiglie d'acqua selezionate, bassa contaminazione da etichette/colla | Lavaggio a freddo o lavaggio a caldo leggero, a seconda dell'obiettivo | Il materiale in ingresso è relativamente pulito | Tipo effettivo di etichetta e impiego a valle |
| Bottiglie per bevande post-consumo miste | Lavaggio a caldo consigliato | Colla, residui di bevande e residui organici variabili | Composizione delle balle e purezza delle scaglie richiesta |
| Bottiglie in PET di olio / salse / cosmetici | Lavaggio a caldo fortemente consigliato | Grasso e residui organici sono difficili da rimuovere a freddo | Livello di olio, obiettivo di odore e sistema di trattamento delle acque reflue |
| Lastre o granulazione di alto valore | Lavaggio a caldo generalmente consigliato | Colla e olio residui influiscono sulla qualità del fuso | Specifica di filtrazione, colore e odore |
| Preparazione bottle-to-bottle | Lavaggio a caldo di norma necessario come parte della linea | Requisito di pulizia elevato | Percorso completo di decontaminazione e obiettivo normativo |
Le servono entrambi? Le configurazioni della nostra macchina per il lavaggio delle scaglie di PET combinano lavaggio a frizione a freddo, lavaggio a caldo e risciacquo in più stadi in un'unica linea.
Che cosa comunicare al fornitore prima di decidere?
Un fornitore non può consigliare correttamente il lavaggio a freddo o a caldo partendo solo dalla capacità. Prima di configurare la linea, fornisca quante più informazioni possibili sul flusso reale di bottiglie:
- Provenienza delle bottiglie: raccolta urbana, sistema di deposito cauzionale, rifiuti commerciali, scarti di fabbrica o rifiuti post-consumo misti.
- Tipi di bottiglie tipici: acqua, bevande gassate, olio alimentare, salse, cosmetici o imballaggi in PET misti.
- Tipi di etichetta: etichette sleeve, etichette di carta, etichette autoadesive e quantità di colla presente.
- Livello di contaminazione: sabbia, olio, residui di bevande, rifiuti organici, etichette, PVC/PETG e metalli.
- Capacità richiesta in kg/h.
- Applicazione prevista delle scaglie: fibra, reggette, lastre, granulazione o preparazione bottle-to-bottle.
- Umidità richiesta, livello di PVC, residui di etichette e altri obiettivi di qualità, se disponibili.
- Disponibilità di vapore, riscaldamento elettrico, acqua fresca e capacità di trattamento delle acque reflue.
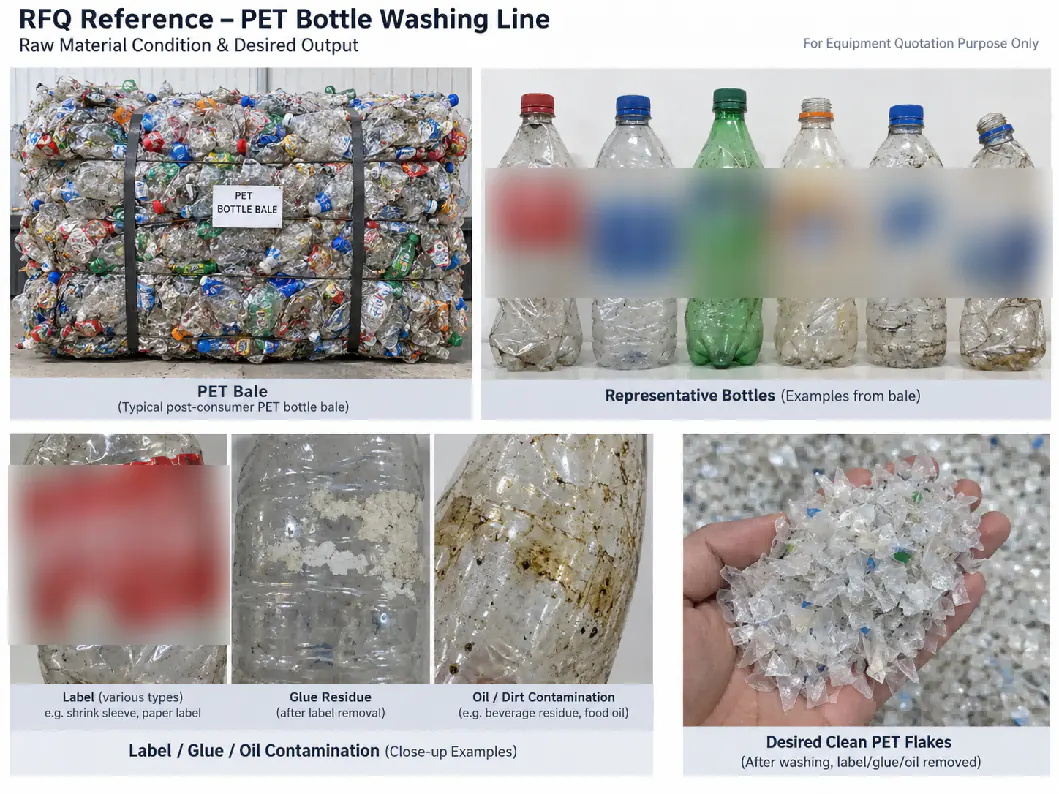
Foto di balle intere, singole bottiglie, etichette e superfici di bottiglie sporche sono estremamente utili. Per un materiale incerto, una prova di lavaggio del materiale fornisce informazioni migliori di una descrizione generica come ‘normali bottiglie PET’.
Risposta finale: quale processo Le serve?
Lavaggio a freddo
Scelga il lavaggio a freddo quando il materiale in ingresso è relativamente pulito, la contaminazione da adesivo e olio è limitata e la specifica richiesta delle scaglie si può raggiungere senza lavaggio chimico a caldo.
Lavaggio a caldo
Aggiunga il lavaggio a caldo quando il flusso di bottiglie contiene quantità significative di colla, grasso, residui organici o contaminazione post-consumo variabile, oppure quando il progetto richiede scaglie di maggior valore per lastre, reggette, granulazione o preparazione bottle-to-bottle.
Per la maggior parte dei progetti PET post-consumo di alta qualità, la soluzione affidabile non è il lavaggio a caldo al posto del lavaggio a freddo. È una sequenza progettata correttamente di prepulizia, lavaggio meccanico a freddo, lavaggio a caldo, lavaggio a frizione e risciacquo finale: ogni fase rimuove un tipo diverso di contaminazione, e la qualità finale del PET dipende da quanto bene le fasi lavorano insieme.
Domande frequenti
Il lavaggio a freddo basta per le scaglie di bottiglie PET?
Il lavaggio a freddo può bastare per PET post-industriale pulito o per bottiglie selezionate con poca colla e poco olio, quando le scaglie sono destinate a usi meno esigenti, come alcuni gradi per fibra. Le bottiglie post-consumo miste con etichette adesive, grasso o contaminazione variabile richiedono di solito il lavaggio a caldo per raggiungere una qualità delle scaglie costante.
Quale temperatura si usa per il lavaggio a caldo delle scaglie di PET?
I sistemi commerciali di lavaggio a caldo del PET funzionano di solito intorno a 70–90°C, spesso con circa l'1–2% di soda caustica. Sono intervalli tipici, non regolazioni universali: temperatura, concentrazione chimica e tempo di permanenza vengono adattati all'adesivo delle etichette, alla contaminazione da olio, alla progettazione della linea e al trattamento delle acque reflue.
Il lavaggio a caldo rende le scaglie di PET idonee al contatto alimentare?
No. Il lavaggio a caldo prepara scaglie pulite, ma il riciclaggio per contatto alimentare richiede di norma anche una decontaminazione validata, una qualità controllata del materiale in ingresso, la tracciabilità e processi a valle come reattori di decontaminazione e/o SSP.
Il lavaggio a caldo può rimuovere le etichette in PVC o PETG?
No. Il materiale delle etichette in PVC e PETG non si elimina con il lavaggio, né a caldo né a freddo. Va rimosso con la rimozione delle etichette prima della macinazione e con la separazione delle scaglie o la selezione ottica.
Perché serve il risciacquo dopo il lavaggio a caldo?
Il lavaggio a caldo stacca colla, olio e contaminazione e lascia soluzione alcalina sulle scaglie. Lavaggio a frizione e risciacquo in più stadi li rimuovono; senza un risciacquo sufficiente, la contaminazione può depositarsi di nuovo e residui caustici possono restare nelle scaglie finali.
Raccomandazione di lavaggio
Non è sicuro che le Sue bottiglie richiedano il lavaggio a caldo?
Ci invii foto delle Sue balle, delle bottiglie e delle etichette. I nostri ingegneri Le consiglieranno una configurazione di lavaggio a freddo, a caldo o combinata e possono organizzare una prova di lavaggio sul Suo materiale.
Richieda una raccomandazione di lavaggio- Foto delle balle e delle singole bottiglie
- Tipi di etichetta e livello di colla
- Capacità richiesta in kg/h
- Applicazione prevista delle scaglie