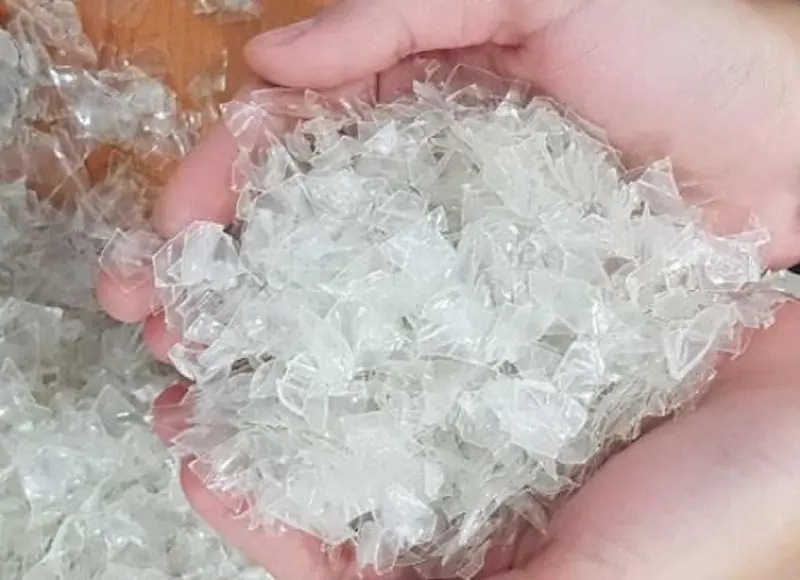
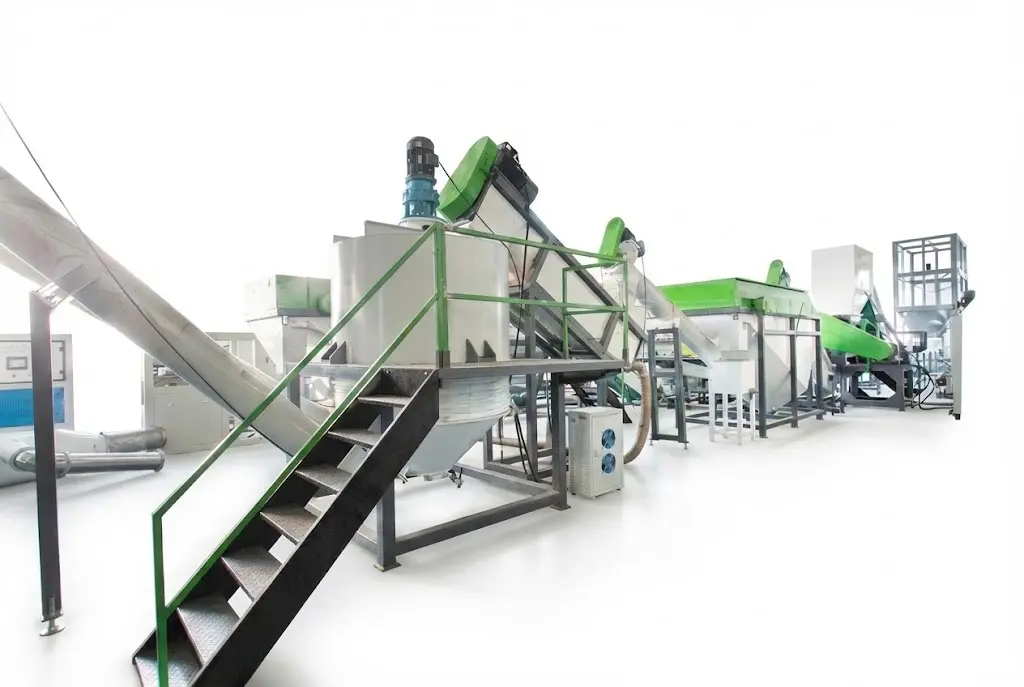
Горещо или студено измиване в линия за измиване на PET: кой процес Ви е необходим?
Един от най-честите въпроси при планирането на линия за измиване на PET бутилки е дали система за горещо измиване наистина е необходима. Отговорът зависи от състоянието на бутилките и от изискваното качество на крайните PET люспи. Студеното измиване отстранява свободната мръсотия, остатъците от напитки, етикетите, капачките и много повърхностни замърсявания; горещо измиване се добавя, когато линията трябва по-задълбочено да отстранява остатъци от лепило, масло, мазнини и органично замърсяване.
Накратко
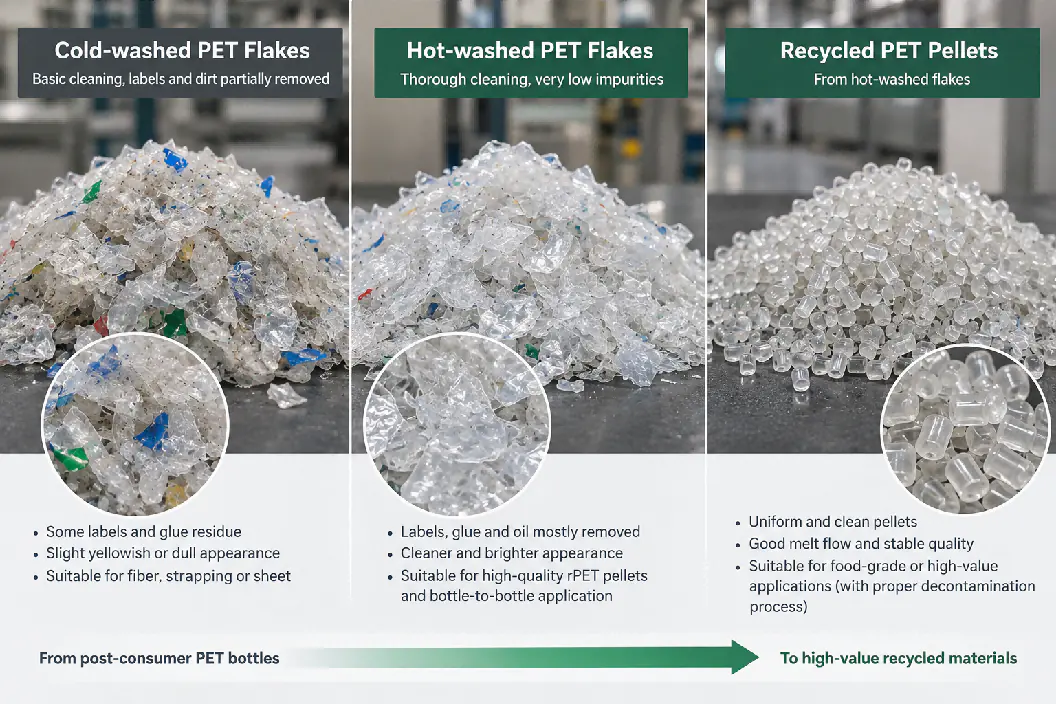
Студеното измиване може да е достатъчно за сравнително чист PET с малко лепило или масло, когато целевата спецификация на люспите е умерена. Горещото измиване – обикновено при около 70–90°C със сода каустик – е необходимо, когато бутилките след потребление носят лепило от етикети, мазнини или органични остатъци или когато люспите отиват за листове, опаковъчна лента, гранулиране или подготовка за бутилка до бутилка. На практика висококачественото измиване на PET люспи рядко е „горещо или студено“: студеното измиване и флотационното сепариране първо отстраняват основното замърсяване, горещото измиване се справя с полепналото по повърхността, а фрикционното измиване и изплакването отстраняват онова, което ваната за горещо измиване е разхлабила.
Съдържание
- 01Какво всъщност прави студеното измиване
- 02Какво студеното измиване не отстранява добре
- 03Какво добавя горещото измиване към процеса
- 04Кои замърсители се повлияват най-много от горещото измиване?
- 05Реалната последователност в линията за измиване на PET: студено измиване, горещо измиване, след това отново изплакване
- 06Кога студеното измиване обикновено е достатъчно?
- 07Кога трябва сериозно да обмислите горещо измиване?
- 08Люспите за влакна, за листове и за бутилка до бутилка изискват различно измиване
- 09Горещото измиване добавя разходи – но откъде идват те?
- 10Температурата сама по себе си не определя качеството на почистване
- 11Защо изплакването след горещото измиване е от решаващо значение
- 12Как горещото измиване влияе върху последващото гранулиране
- 13Практична таблица за решение за купувачите
- 14Какво да кажете на доставчика, преди да решите?
- 15Окончателен отговор: кой процес Ви е необходим?
- Често задавани въпроси
Какво всъщност прави студеното измиване
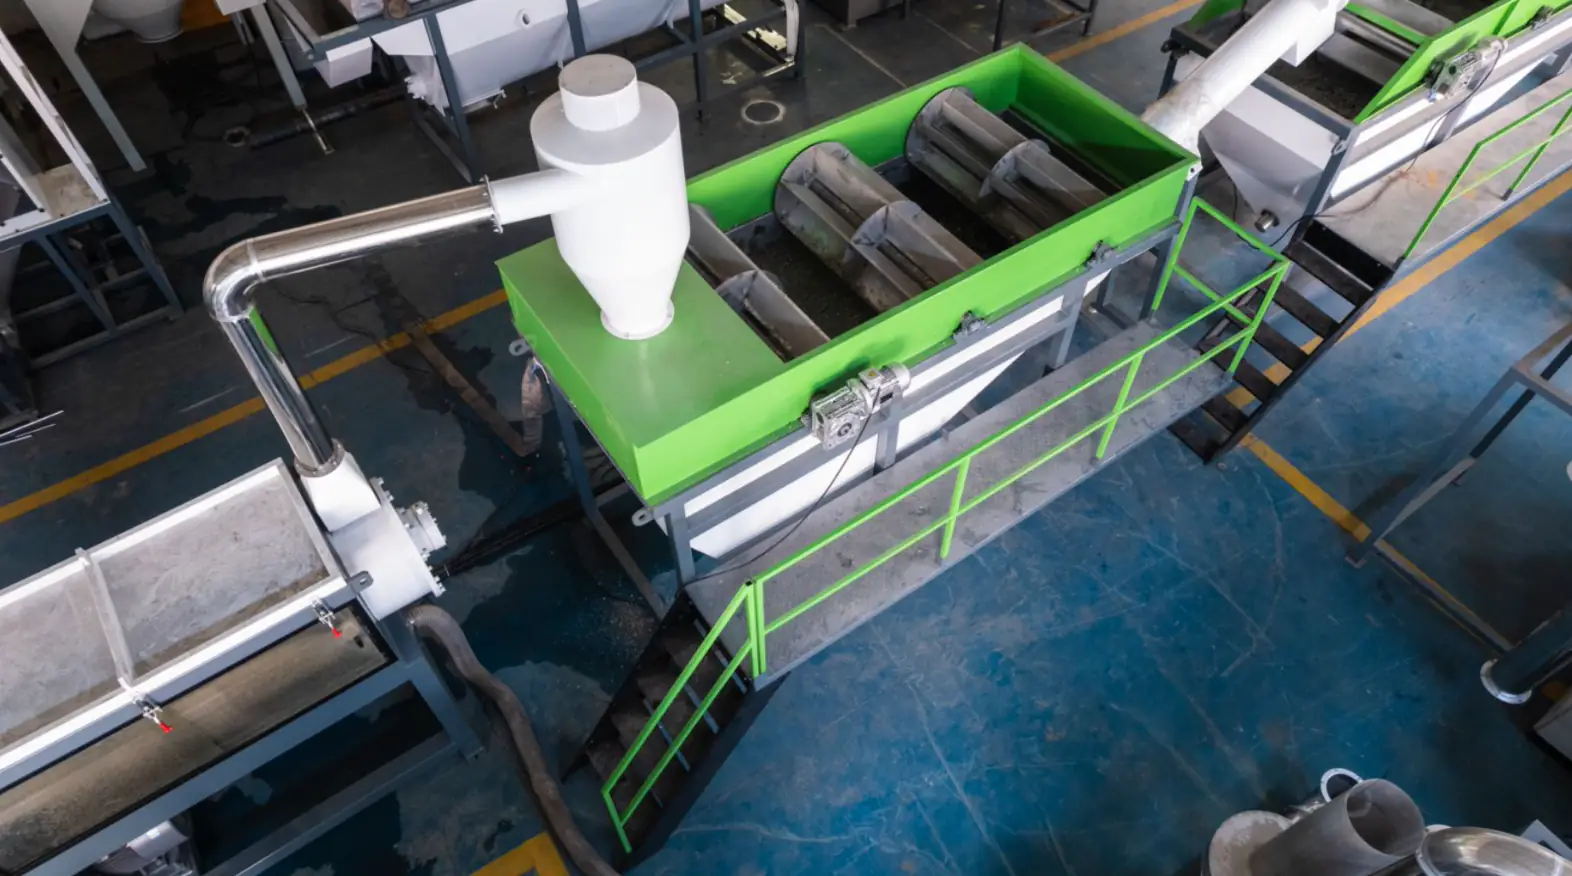
Студеното измиване използва вода със стайна или умерено повишена температура заедно с механично въздействие, за да отстрани замърсяванията от PET бутилките и люспите. В зависимост от конструкцията на линията етапите на студено измиване могат да включват предварително измиване на бутилките, мокро трошене, флотационно сепариране, фрикционно измиване, изплакване и центрофужно сепариране.
Студената вода е ефективна за отстраняване на свободна пръст, прах, остатъци от напитки и много леки замърсители. След трошенето флотационното сепариране отстранява и полиолефиновите материали като PP и PE капачки и пръстени, защото те изплуват, докато PET потъва. Фрикционните миячки осигуряват силно механично триене, което помага за отделяне на хартия, фрагменти от етикети и свободни повърхностни замърсявания.
За сравнително чист постиндустриален PET скрап или подбрани потоци бутилки с ограничено замърсяване с лепило и масло система, основана на студено измиване, може да е достатъчна. Тя има и по-ниска консумация на енергия и по-просто управление на химикалите от система с горещо измиване.
Какво студеното измиване не отстранява добре
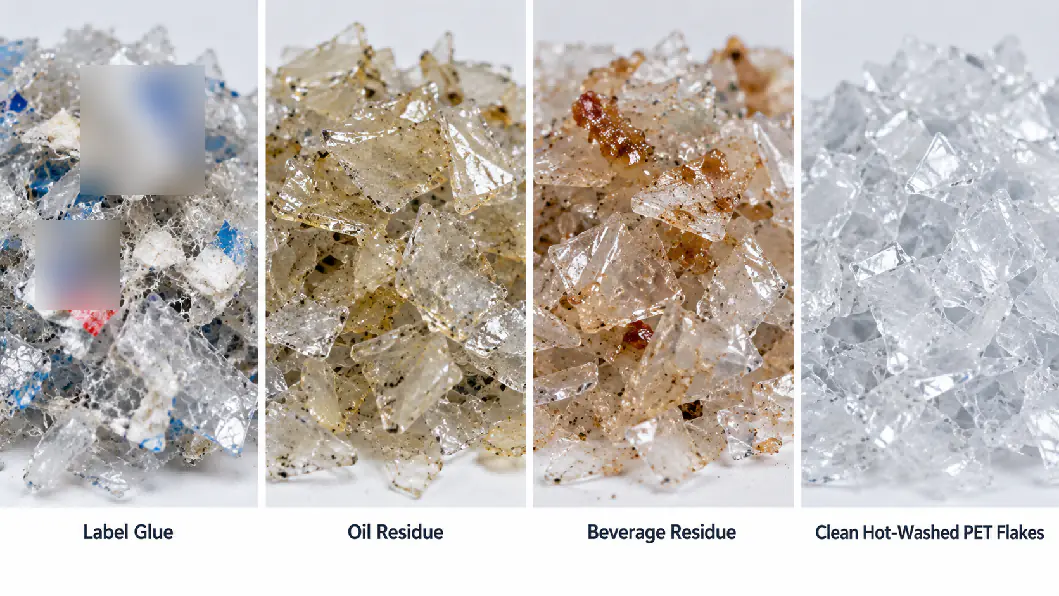
Ограничението на студеното измиване се проявява, когато замърсяването е здраво полепнало по повърхността на PET. Лепилото от самозалепващи етикети, термотопимото лепило, олиото, козметичните остатъци и мазното органично замърсяване се отстраняват много по-трудно само със студена вода и механично триене.
Люспата може да изглежда визуално чиста, но все пак да носи тънък слой лепило. При последващата екструзия остатъчното лепило и органичното замърсяване могат да допринесат за пожълтяване, черни точки, миризма, натоварване на филтъра и нестабилно качество на стопилката. Затова линията за измиване на PET бутилки трябва да се оценява по качеството на крайните люспи, а не по това колко чисти изглеждат бутилките след един етап на измиване.
Студеното измиване е и по-малко толерантно, когато постъпващият поток бутилки се променя от партида до партида. Линия, която работи добре с чисти бутилки от вода, може да се затрудни, когато суровината внезапно съдържа повече самозалепващи етикети, бутилки от олио или бутилки с лепкави остатъци от напитки.
Какво добавя горещото измиване към процеса
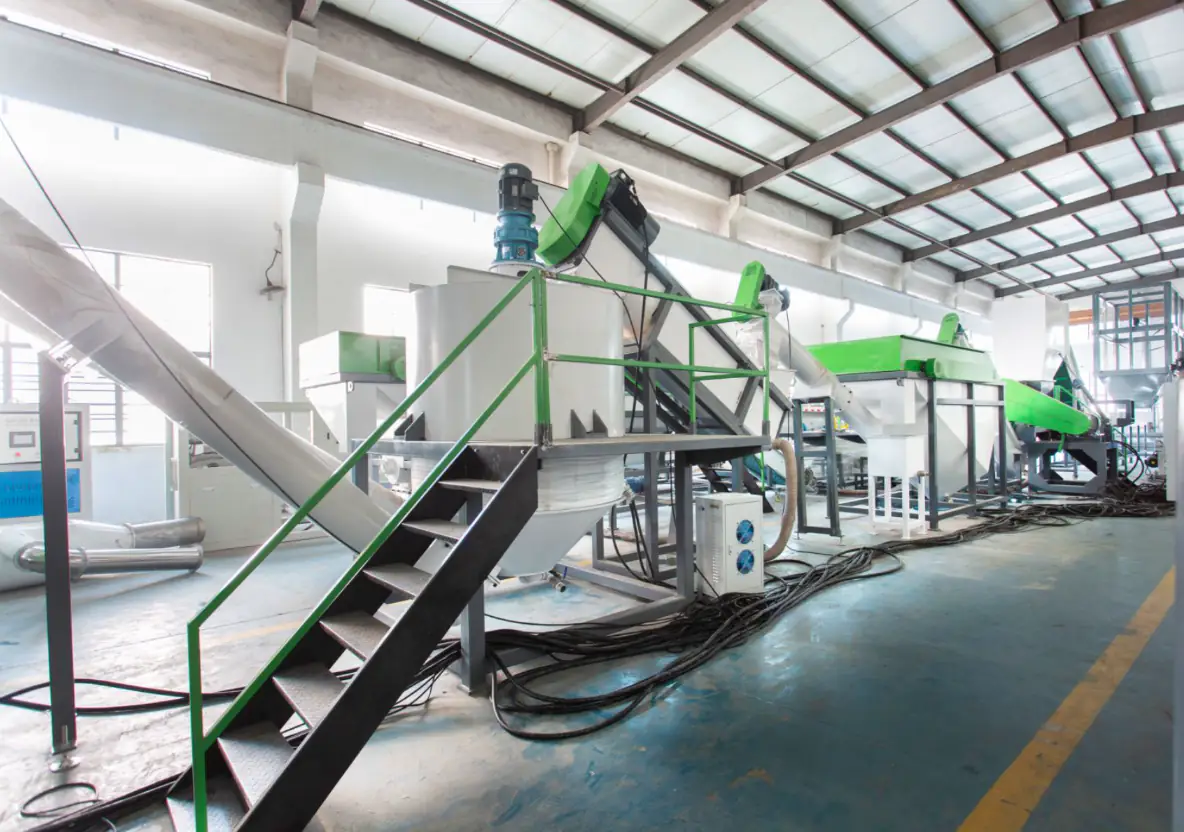
Горещото измиване съчетава повишена температура, контролирано време на престой, механично разбъркване и при необходимост химически добавки, за да отстрани замърсявания, които трудно се отделят в студена вода.
В търговските системи за измиване на PET температурата на горещата вода обикновено е около 70–90°C. В много системи се използва и сода каустик, често приблизително 1–2% в зависимост от конструкцията на процеса и степента на замърсяване. Тези стойности не са универсални настройки: температурата, концентрацията на химикалите и времето на престой трябва да се съобразят с лепилото на етикетите, замърсяването с масло, конструкцията на линията и изискванията за пречистване на отпадъчните води.
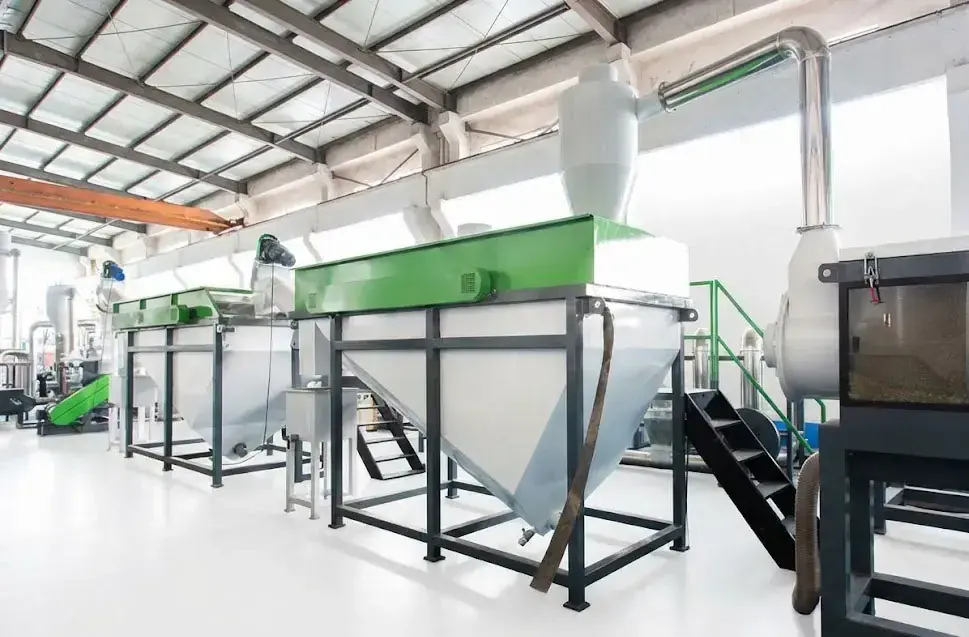
Целта на ваната за горещо измиване на люспи от PET бутилки не е просто „да мие по-силно“. Тя променя механизма на почистване. Топлината омекотява или разхлабва много лепила и маслени остатъци, а алкалната химия помага за разграждането на мазнините и определени органични замърсявания. След това разбъркването отделя тези замърсители от повърхността на PET, така че да могат да се отстранят при последващото фрикционно измиване и изплакване.
Кои замърсители се повлияват най-много от горещото измиване?
| Замърсяване | Студено измиване | Горещо измиване | Практическа бележка |
|---|---|---|---|
| Свободен прах / пръст | Добро | Добро | Обикновено се отстранява преди или по време на ранните етапи на измиване |
| Остатъци от напитки | Обикновено добро | Много добро | Лепкавите захарни остатъци се отстраняват по-лесно с топлина |
| PP / PE капачки и пръстени | Отделят се главно чрез флотация | Отделят се главно чрез флотация | Сепарирането по плътност остава основният механизъм |
| Свободна хартия / фрагменти от етикети | Добро с фрикционно измиване | Много добро, след като лепилото омекне | Отстраняването на етикетите преди трошенето намалява натоварването на измиването |
| Лепило от етикети / слой лепило | Ограничено до умерено | Много по-добро | Една от основните причини за добавяне на горещо измиване |
| Олио / мазнини | Ограничено | Много по-добро | Горещото алкално измиване е особено полезно |
| Козметични / органични остатъци | Ограничено до умерено | По-добро | Зависи от химичния състав на замърсяването |
| Материал на етикетите от PVC / PETG | Не се решава само с измиване | Не се решава само с измиване | Изисква отстраняване на етикетите и/или сортиране; горещото измиване не замества разделянето на материалите |
Реалната последователност в линията за измиване на PET: студено измиване, горещо измиване, след това отново изплакване
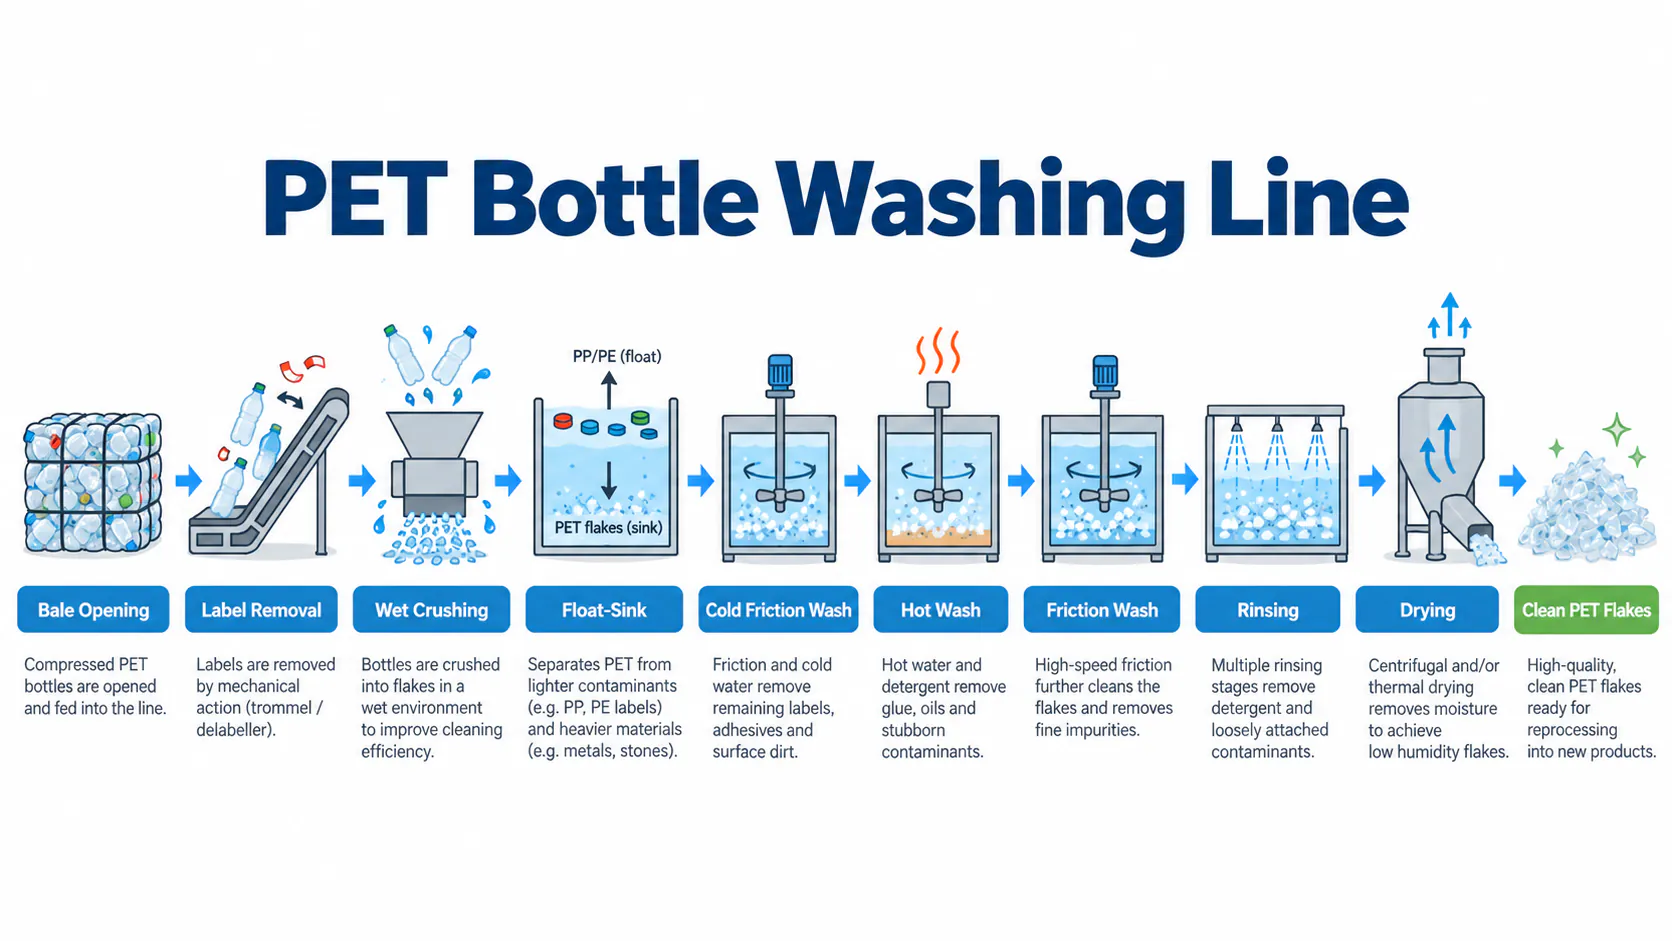
Добре проектираната линия за PET с горещо измиване не трябва да подава изключително мръсни люспи директно във ваната за горещо измиване. Това би било загуба на топлина и химикали, защото горещата система е принудена да отстранява замърсявания, които можеха да бъдат премахнати по-рано на много по-ниска цена. Типичният процес за PET бутилки след потребление следва тази последователност:
- Разбиване на балите и подаване на бутилките
- Предварително сортиране и отстраняване на метали
- Отстраняване на етикетите
- Предварително измиване на бутилките при необходимост
- Мокро трошене на люспи
- Флотационно сепариране на капачките и пръстените
- Студено фрикционно измиване / предварително изплакване
- Горещо измиване с контролирана температура и дозиране на химикали
- Високоскоростно фрикционно измиване след горещото измиване
- Многостепенно изплакване за отстраняване на разхлабените замърсявания и остатъците от химикали
- Центрофужно обезводняване
- Термично / въздушно сушене
- Сепариране на люспите, отстраняване на етикетите и оптично сортиране при необходимост
Точният ред варира според проекта, но принципът е постоянен: първо се отстранява основното замърсяване, горещото измиване се използва за трудните повърхностни замърсявания, а след това се изплаква обилно. За преглед на цялата линия етап по етап вижте как работи линията за измиване на PET бутилки.
Кога студеното измиване обикновено е достатъчно?
Линия със студено измиване може да е правилният избор, когато суровината е сравнително чиста и крайното приложение не изисква задълбочено отстраняване на лепило, мазнини и миризма.
Типични случаи са подбран постиндустриален PET скрап, чисти производствени отпадъци, предварително сортирани потоци бутилки с ниско замърсяване с лепило или проекти, при които люспите отиват за приложения с по-ниска стойност и купувачът е проверил, че изискваното качество може да се постигне без горещо измиване.
Студеното измиване има смисъл и когато инфраструктурата е ограничена. Системата с горещо измиване изисква енергия за нагряване, съхранение и дозиране на химикали, изолирани вани, по-интензивно изплакване и по-строг контрол на отпадъчните води. При малки или начални проекти тези допълнителни системи могат значително да увеличат инвестицията и сложността на експлоатацията.
Премахването на етапа на горещо измиване само за да се намали първоначалната цена обаче може да се окаже фалшива икономия, ако постъпващите бутилки са мръсни. По-евтина линия, която произвежда люспи с остатъчно лепило, миризма или масло, може да намали продажната цена на рециклирания PET или да направи последващата екструзия много по-трудна.
Кога трябва сериозно да обмислите горещо измиване?
Горещото измиване трябва сериозно да се обмисли, когато е налице някое от следните условия:
- Бутилките носят голям дял самозалепващи етикети или етикети с термотопимо лепило.
- Суровината включва PET съдове от олио, сосове, козметика или други мазни продукти.
- Потокът бутилки е след потребление и замърсяването се различава значително от бала до бала.
- Люспите трябва да имат слаба миризма и ниско съдържание на остатъчно органично замърсяване.
- Люспите ще се продават за приложения с по-висока стойност – листове, опаковъчна лента или гранулиране, – при които чистотата силно влияе върху качеството в следващите етапи.
- Проектът подготвя материал за бутилка до бутилка или други маршрути с високи изисквания, при които качеството на измиването е само първата част от по-широка система за деконтаминация и контрол на качеството.
Люспите за влакна, за листове и за бутилка до бутилка изискват различно измиване
Крайното приложение на PET люспите трябва да се определи, преди да се конфигурира линията за измиване.
При някои приложения за влакна клиентът може да приеме по-широк диапазон на замърсяване, стига люспите да са сухи, достатъчно чисти и подходящи за стабилна екструзия. При листовете и гранулирането на PET люспи с по-висока стойност остатъчното лепило, маслото, цветовото замърсяване и финият прах имат по-голямо значение, защото влияят върху външния вид, налягането при филтриране и постоянството на крайния продукт.
Рециклирането бутилка до бутилка има най-високите изисквания към контрола на процеса. Горещото измиване обикновено е част от подготвителния маршрут, но рециклирането за контакт с храни по правило изисква допълнителна валидирана деконтаминация, контролирано качество на входящия материал, проследимост и последващи процеси като реактори за деконтаминация и/или SSP в зависимост от технологията и регулаторния маршрут.
Горещото измиване само по себе си не прави PET годен за контакт с храни. То подготвя чисти люспи; употребата в контакт с храни зависи от валидиран процес на деконтаминация след измиването.
| Крайно приложение | Типична интензивност на измиването | Горещо измиване | Основен проблем |
|---|---|---|---|
| Влакна / пълнежен материал | Базова до средна | По избор, в зависимост от суровината | Мръсотия, влажност, стабилна екструзия |
| Опаковъчна лента | Средна до висока | Често се препоръчва | Лепило, фини частици, цвят и стабилност на екструзията |
| Листове / термоформоване | Висока | Обикновено се препоръчва за суровина след потребление | Външен вид, черни точки, миризма, филтриране |
| Гранулиране | Висока | Често се препоръчва | Качество на стопилката, миризма, живот на филтъра, запазване на IV в следващите етапи |
| Бутилка до бутилка | Много висока | Обикновено е част от маршрута на измиване | Строг контрол на замърсяването плюс валидирана последваща деконтаминация |
Горещото измиване добавя разходи – но откъде идват те?
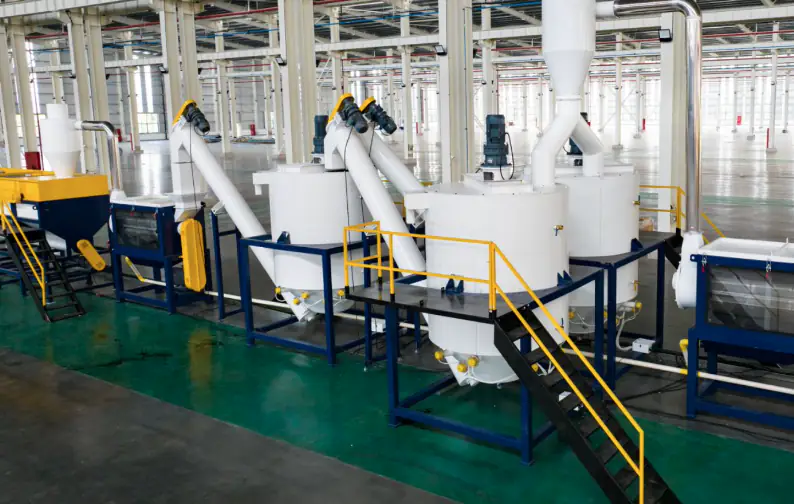
Самата вана за горещо измиване е само една част от допълнителните разходи. Правилната секция за горещо измиване може да изисква система за предварително загряване, изолиран съд за измиване, парно или електрическо нагряване, дозиране на химикали, циркулационни помпи, фрикционно измиване, допълнително изплакване, химически устойчиви тръбопроводи и модернизирано пречистване на отпадъчните води.
Експлоатационните разходи се определят главно от консумацията на топлина, разхода на химикали, нуждата от прясна вода, пречистването на отпадъчните води и количеството замърсяване, което достига етапа на горещо измиване. Затова доброто предварително сортиране и предварителното измиване намаляват текущите разходи за горещо измиване.
При по-големите линии може да се обмисли и рекуперация на топлина. Повторното използване на топлината от горещата технологична вода или оптимизирането на последователността между предварителното загряване и горещото измиване може да намали нуждата от пара или електроенергия.
Температурата сама по себе си не определя качеството на почистване
Честа грешка е системите за горещо измиване да се сравняват само по максималната температура на водата. По-високата температура не означава автоматично по-чисти люспи.
Ефективността на почистване зависи от комбинацията от температура, концентрация на химикалите, време на престой, разбъркване, натоварване с люспи и отстраняваното замърсяване. Ако времето на престой е твърде кратко, люспите излизат, преди лепилото да се разхлаби напълно. Ако концентрацията на химикалите е зле контролирана, експлоатационните разходи растат и изплакването става по-трудно. Ако ваната е претоварена, контактът между люспите и миещия разтвор става неравномерен.
Сравнявайте системите за горещо измиване по това колко стабилно поддържат температурата, концентрацията и времето на престой – а не по най-високата температура, която могат да достигнат.
Защо изплакването след горещото измиване е от решаващо значение
След горещото измиване разхлабеното лепило, маслото и остатъците от химикали трябва да се отстранят от PET люспите. При недостатъчно изплакване замърсяването може отново да се отложи върху люспите или в крайния продукт да останат алкални остатъци.
Затова висококачествените линии за PET обикновено включват интензивно фрикционно измиване и няколко етапа на изплакване след ваната за горещо измиване. Системата за вода за изплакване трябва да е проектирана така, че мръсната вода да не връща просто замърсяването обратно върху продукта.
Качеството на водата и посоката на потока имат значение. Противоточното изплакване, поетапната подмяна на водата и филтрирането намаляват консумацията на прясна вода, като същевременно поддържат окончателното изплакване чисто.
Как горещото измиване влияе върху последващото гранулиране
По-доброто измиване не само подобрява външния вид на PET люспите. То стабилизира и целия последващ процес на гранулиране.
Остатъчното лепило и органичното замърсяване могат да повишат налягането пред филтъра за стопилка, да скъсят интервалите между смените на ситата и да създадат черни точки или миризма в гранулите. Мръсните люспи оставят и повече отлагания в екструдера и филтриращата система.
PET е чувствителен към влагата и термичната история, затова доброто измиване трябва да бъде последвано от ефективно обезводняване, сушене и преди екструзията – правилна кристализация или сушене с изсушен въздух. Именно тези стъпки запазват характеристичния вискозитет при гранулирането на PET.
Практична таблица за решение за купувачите
За купувачите ключовият въпрос не е дали горещото измиване е по-добро по принцип. Въпросът е какво замърсяване има в суровината, за какво ще се използват люспите и каква цел за качество линията трябва да постига постоянно.
| Суровина / условия на проекта | Препоръчителен подход | Защо | Какво да потвърдите |
|---|---|---|---|
| Чист постиндустриален PET | Студеното измиване може да е достатъчно | Слабо замърсяване с лепило и органични вещества | Спецификация на крайния продукт |
| Сортирани бутилки от вода, слабо замърсяване с етикети/лепило | Студено измиване или леко горещо измиване в зависимост от целта | Суровината е сравнително чиста | Реалният вид на етикетите и последващата употреба |
| Смесени бутилки от напитки след потребление | Препоръчва се горещо измиване | Променливи остатъци от лепило, напитки и органични вещества | Състав на балите и изисквана чистота на люспите |
| PET бутилки от олио / сосове / козметика | Горещото измиване е силно препоръчително | Мазнините и органичните остатъци трудно се отстраняват на студено | Ниво на маслото, цел за миризмата и система за отпадъчни води |
| Листове или гранулиране с висока стойност | Горещото измиване по принцип се препоръчва | Остатъчното лепило и маслото влияят върху качеството на стопилката | Спецификация за филтриране, цвят и миризма |
| Подготовка за бутилка до бутилка | Горещото измиване обикновено е задължителна част от линията | Високи изисквания за чистота | Цялостен маршрут на деконтаминация и регулаторна цел |
Нуждаете се и от двете? Нашите конфигурации на машина за измиване на PET люспи съчетават студено фрикционно измиване, горещо измиване и многостепенно изплакване в една линия.
Какво да кажете на доставчика, преди да решите?
Доставчикът не може правилно да препоръча студено или горещо измиване само по капацитета. Преди да се конфигурира линията, предоставете възможно най-много информация за реалния поток бутилки:
- Произход на бутилките: общинско събиране, депозитна система, търговски отпадъци, заводски скрап или смесени отпадъци след потребление.
- Типични видове бутилки: от вода, газирани напитки, олио, сосове, козметика или смесени PET опаковки.
- Видове етикети: ръкави, хартиени етикети, самозалепващи етикети и количеството налично лепило.
- Степен на замърсяване: пясък, масло, остатъци от напитки, органични отпадъци, етикети, PVC/PETG и метали.
- Изискван капацитет в kg/h.
- Целево приложение на люспите: влакна, опаковъчна лента, листове, гранулиране или подготовка за бутилка до бутилка.
- Изисквана влажност, ниво на PVC, остатъци от етикети и други цели за качество, ако са налични.
- Наличен капацитет за пара, електрическо нагряване, прясна вода и пречистване на отпадъчни води.
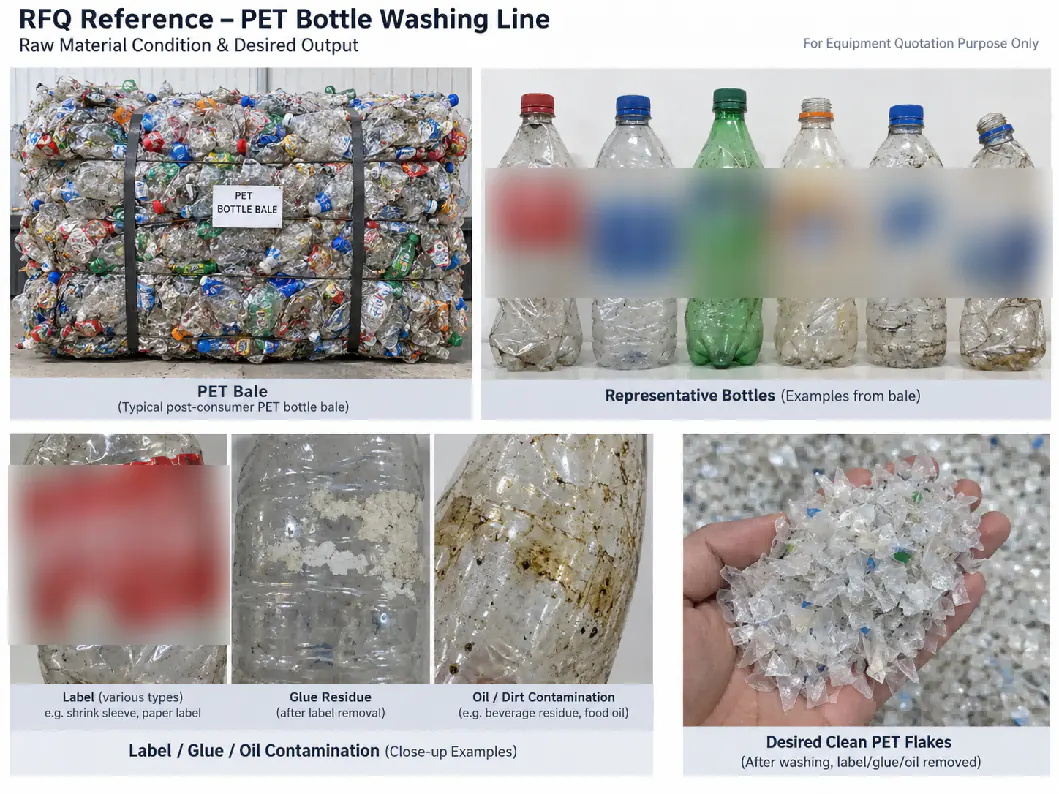
Снимките на цели бали, отделни бутилки, етикети и замърсени повърхности на бутилки са изключително полезни. При несигурна суровина изпитване на измиването на материала дава по-добра информация от общо описание като „обикновени PET бутилки“.
Окончателен отговор: кой процес Ви е необходим?
Студено измиване
Изберете студено измиване, когато суровината е сравнително чиста, замърсяването с лепило и масло е ограничено и изискваната спецификация на люспите може да се постигне без химично горещо измиване.
Горещо измиване
Добавете горещо измиване, когато потокът бутилки съдържа значително количество лепило, мазнини, органични остатъци или променливо замърсяване след потребление или когато проектът изисква люспи с по-висока стойност за листове, опаковъчна лента, гранулиране или подготовка за бутилка до бутилка.
За повечето висококачествени проекти с PET след потребление надеждното решение не е горещо измиване вместо студено. То е правилно проектирана последователност от предварително почистване, студено механично измиване, горещо измиване, фрикционно измиване и окончателно изплакване – всеки етап отстранява различен вид замърсяване, а крайното качество на PET зависи от това колко добре те работят заедно.
Често задавани въпроси
Достатъчно ли е студеното измиване за люспи от PET бутилки?
Студеното измиване може да е достатъчно за чист постиндустриален PET или сортирани бутилки с малко лепило и масло, когато люспите отиват за по-малко взискателни приложения, като някои класове влакна. Смесените бутилки след потребление със самозалепващи етикети, мазнини или променливо замърсяване обикновено се нуждаят от горещо измиване, за да се постигне постоянно качество на люспите.
Каква температура се използва при горещото измиване на PET люспи?
Търговските системи за горещо измиване на PET обикновено работят при около 70–90°C, често с около 1–2% сода каустик. Това са типични диапазони, а не универсални настройки: температурата, концентрацията на химикалите и времето на престой се съобразяват с лепилото на етикетите, замърсяването с масло, конструкцията на линията и пречистването на отпадъчните води.
Прави ли горещото измиване PET люспите годни за контакт с храни?
Не. Горещото измиване подготвя чисти люспи, но рециклирането за контакт с храни по правило изисква и валидирана деконтаминация, контролирано качество на входящия материал, проследимост и последващи процеси като реактори за деконтаминация и/или SSP.
Може ли горещото измиване да отстрани PVC или PETG етикети?
Не. Материалът на PVC и PETG етикетите не се решава с измиване – нито горещо, нито студено. Той трябва да се отстрани чрез отстраняване на етикетите преди трошенето и чрез сепариране на люспите или оптично сортиране.
Защо е необходимо изплакване след горещото измиване?
Горещото измиване разхлабва лепилото, маслото и замърсяванията и оставя алкален разтвор върху люспите. Фрикционното измиване и многостепенното изплакване ги отстраняват; без достатъчно изплакване замърсяването може да се отложи отново, а в крайните люспи да останат остатъци от сода каустик.
Препоръка за измиването
Не сте сигурни дали Вашите бутилки се нуждаят от горещо измиване?
Изпратете снимки на Вашите бали, бутилки и етикети. Нашите инженери ще препоръчат конфигурация със студено, горещо или комбинирано измиване и могат да организират изпитване на измиването с Вашия материал.
Получете препоръка за измиването- Снимки на балите и на отделни бутилки
- Видове етикети и количество лепило
- Изискван капацитет в kg/h
- Целево приложение на люспите