Твърд PVC
PVC прах и смлян материал от тръби, профили и листове; конфигурира се според предвиденото приложение при екструзия или формоване.
Вход и изход
Процес с конусен двушнеков екструдер за преработка на подготвен PVC материал в гранули за екструзия, формоване или доставка на смеси.
PVC прах и смлян материал от тръби, профили и листове; конфигурира се според предвиденото приложение при екструзия или формоване.
Подготвени смеси от гъвкав PVC и смлян материал от кабели, обувки, фолио и маркучи.
PVC рецептури, съдържащи CaCO3, стабилизатори и други добавки; изборът на шнек зависи от цялата рецептура.
Модули на машината
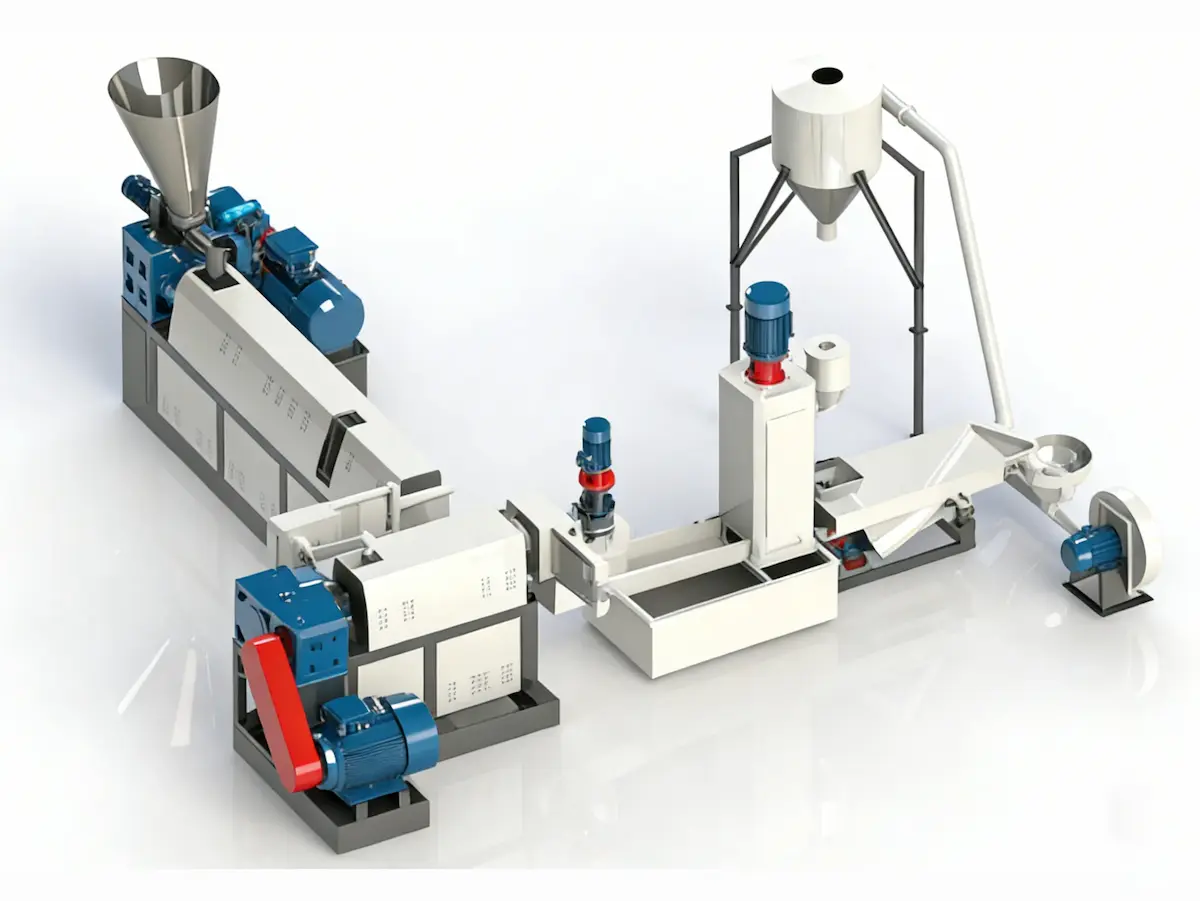
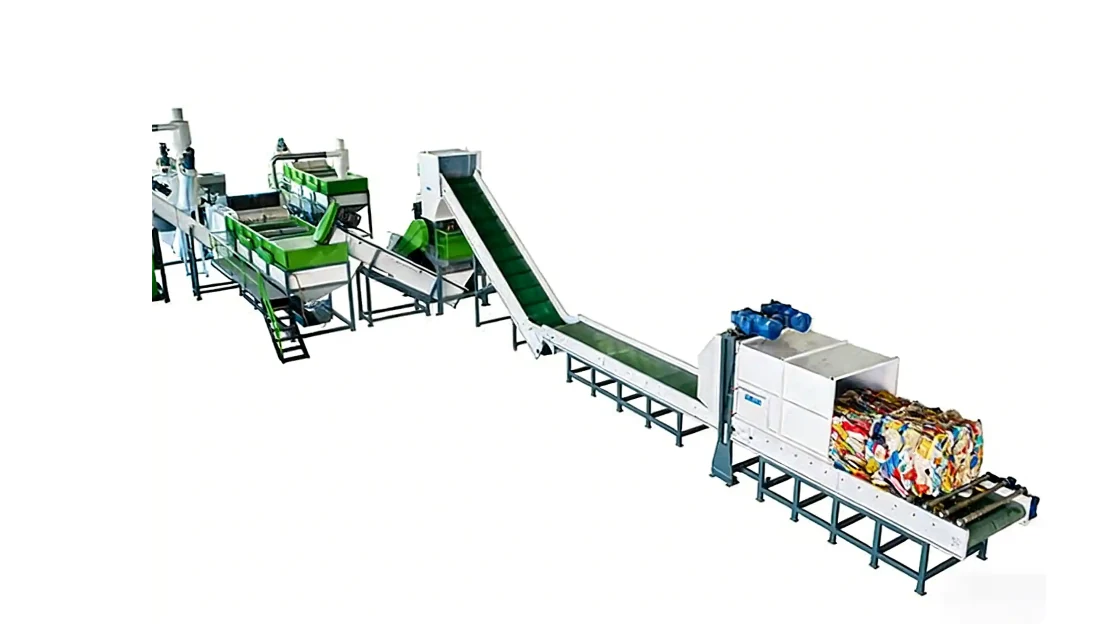
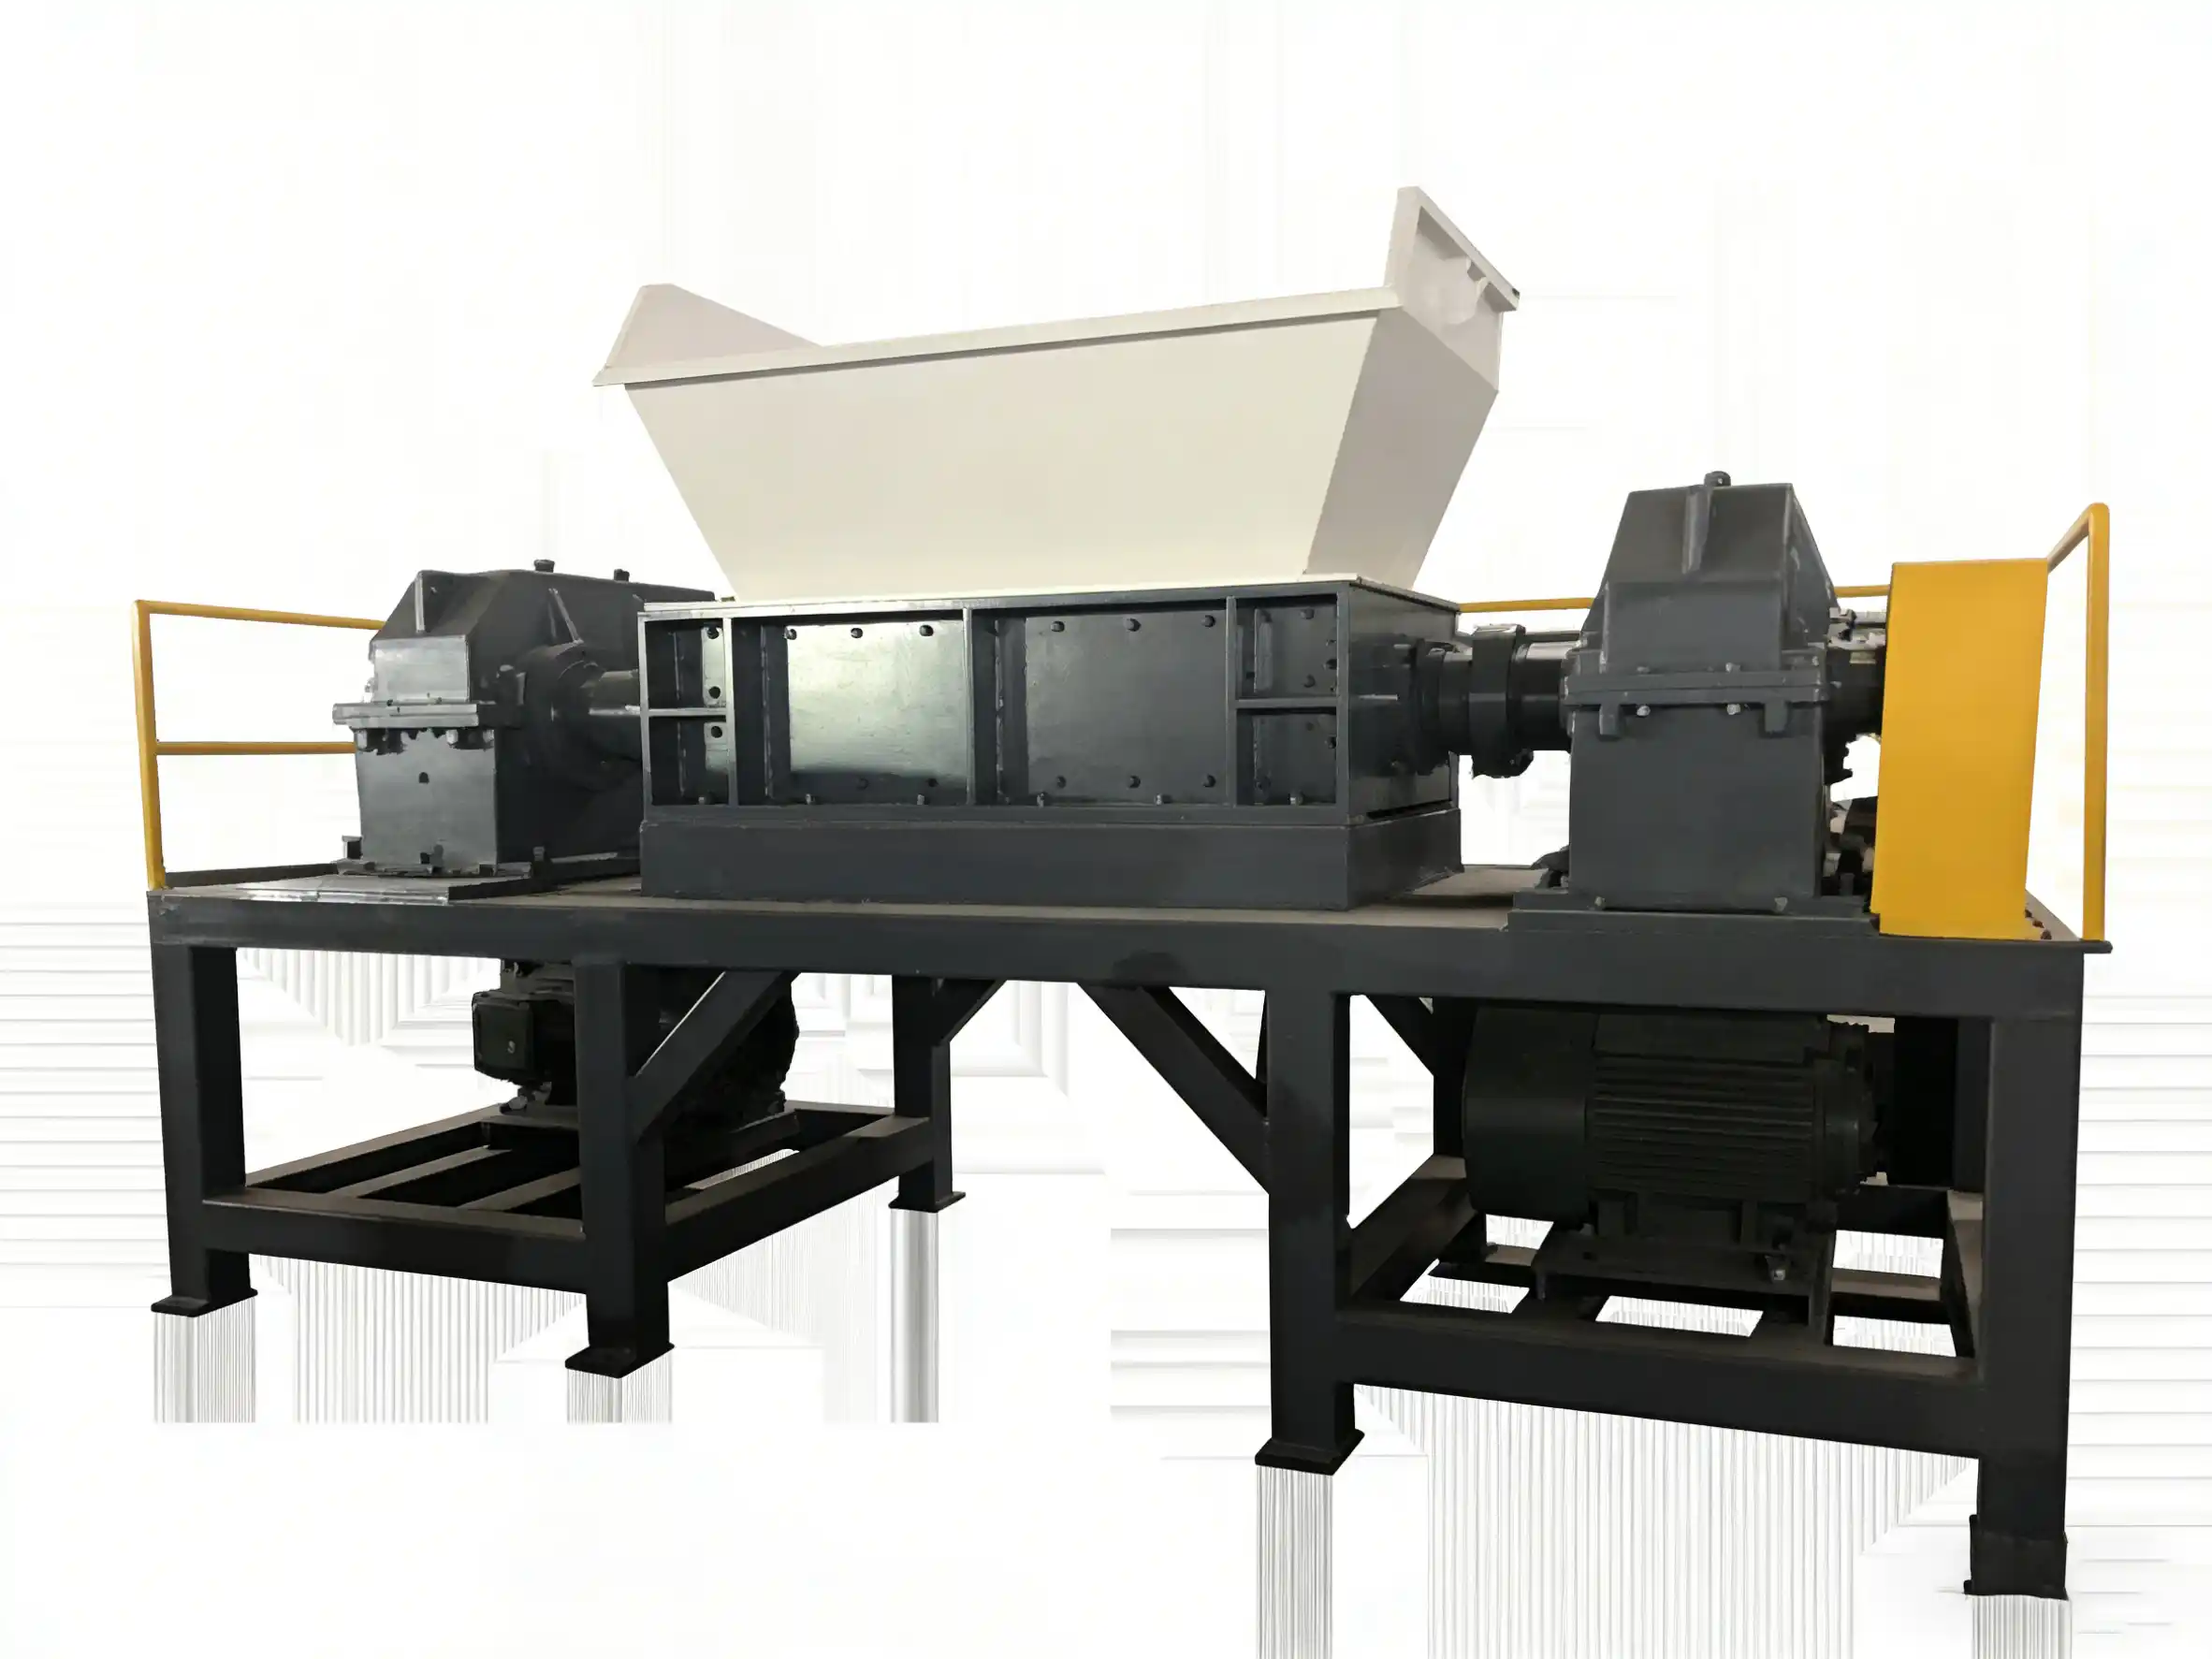
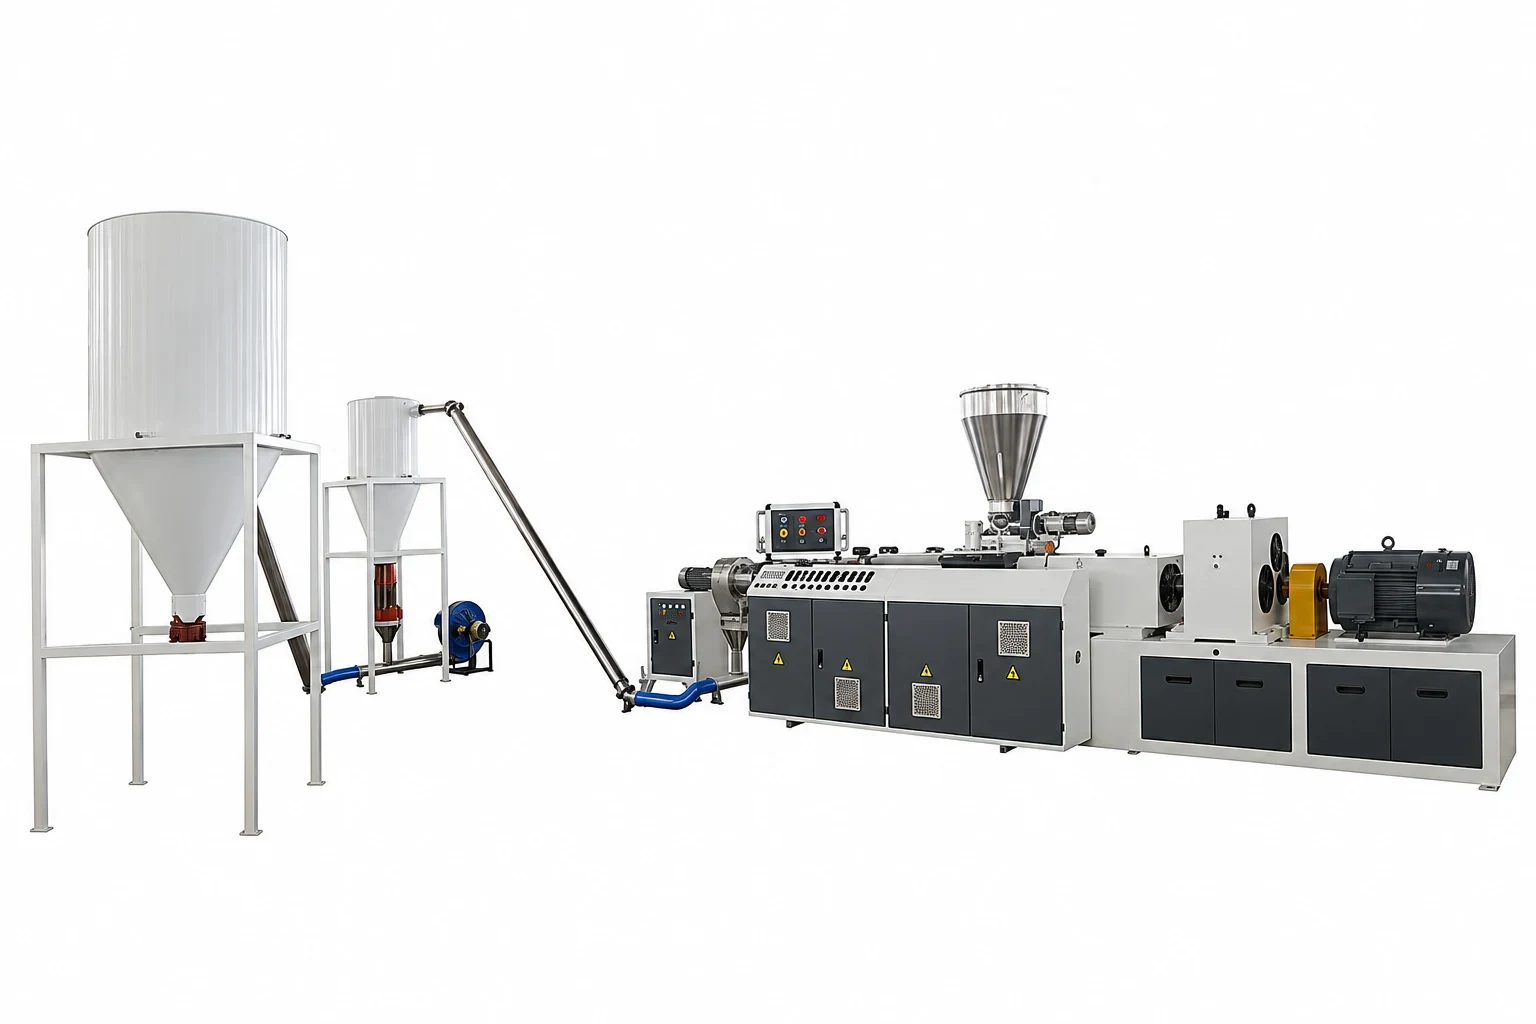
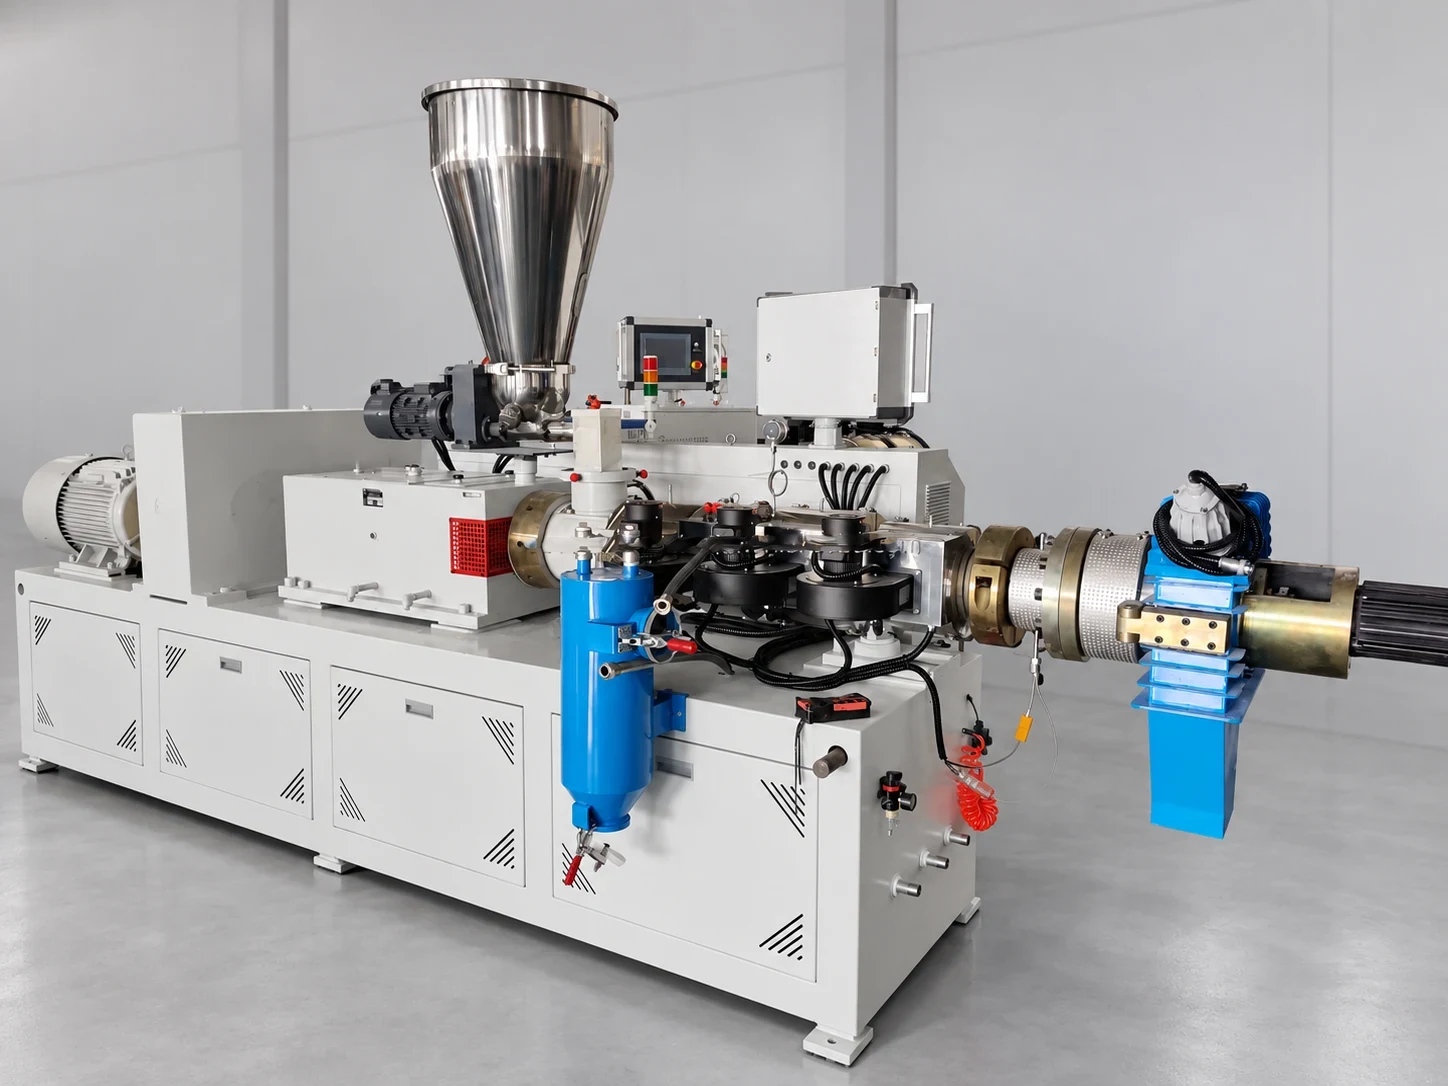
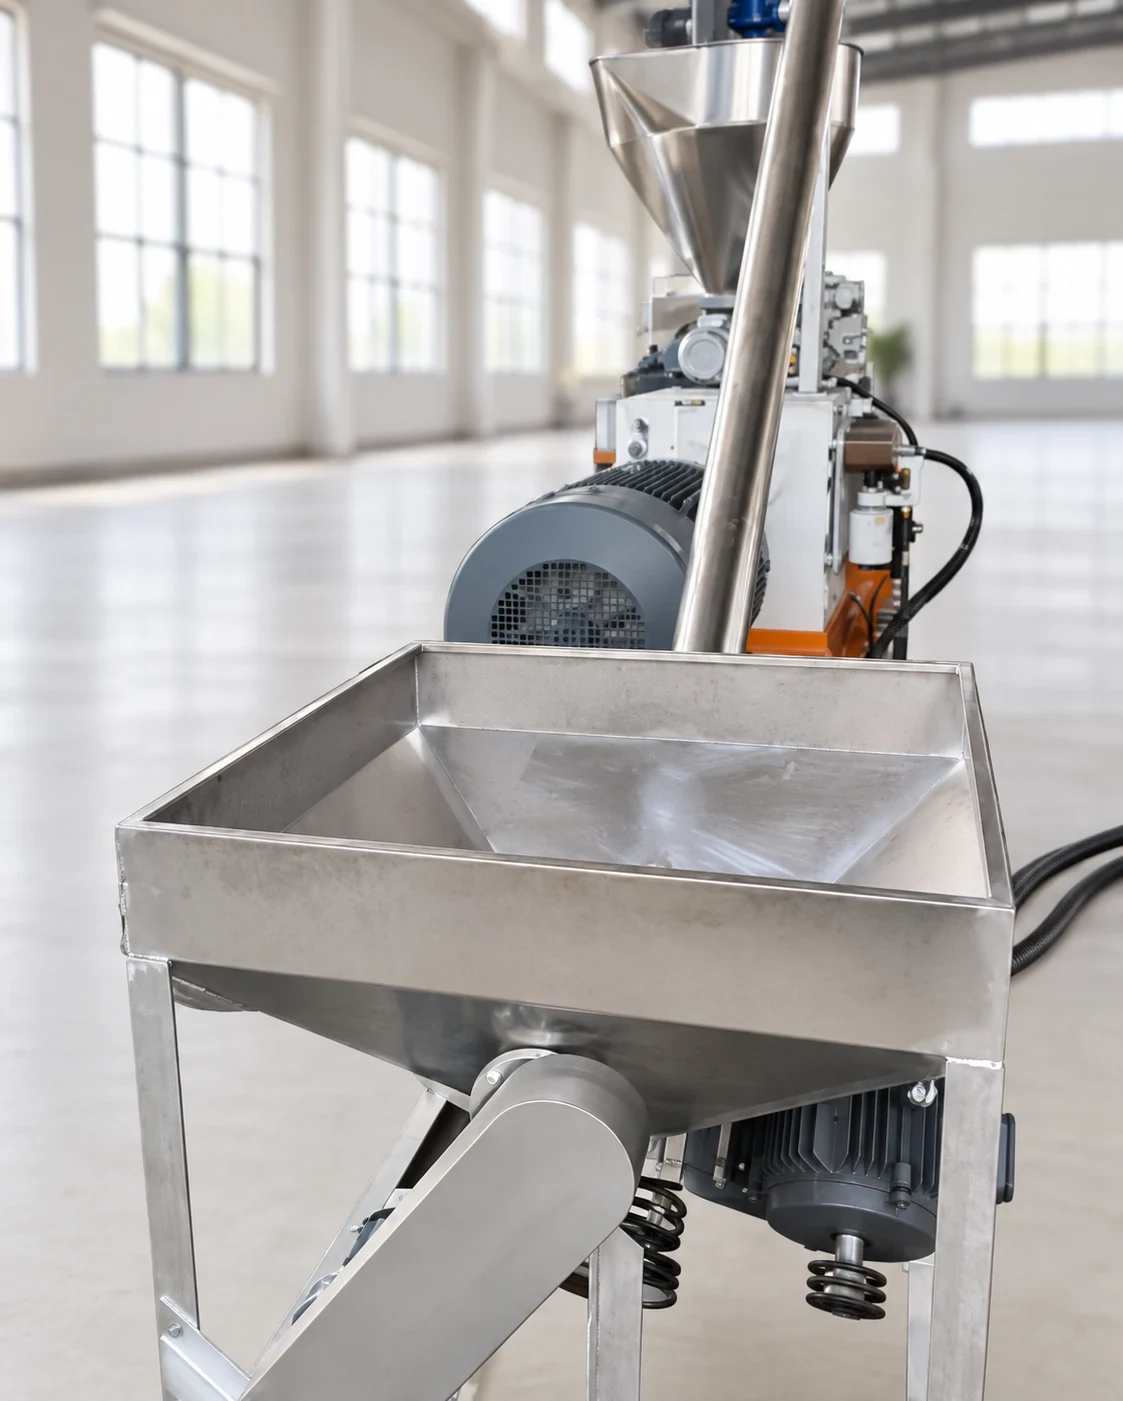
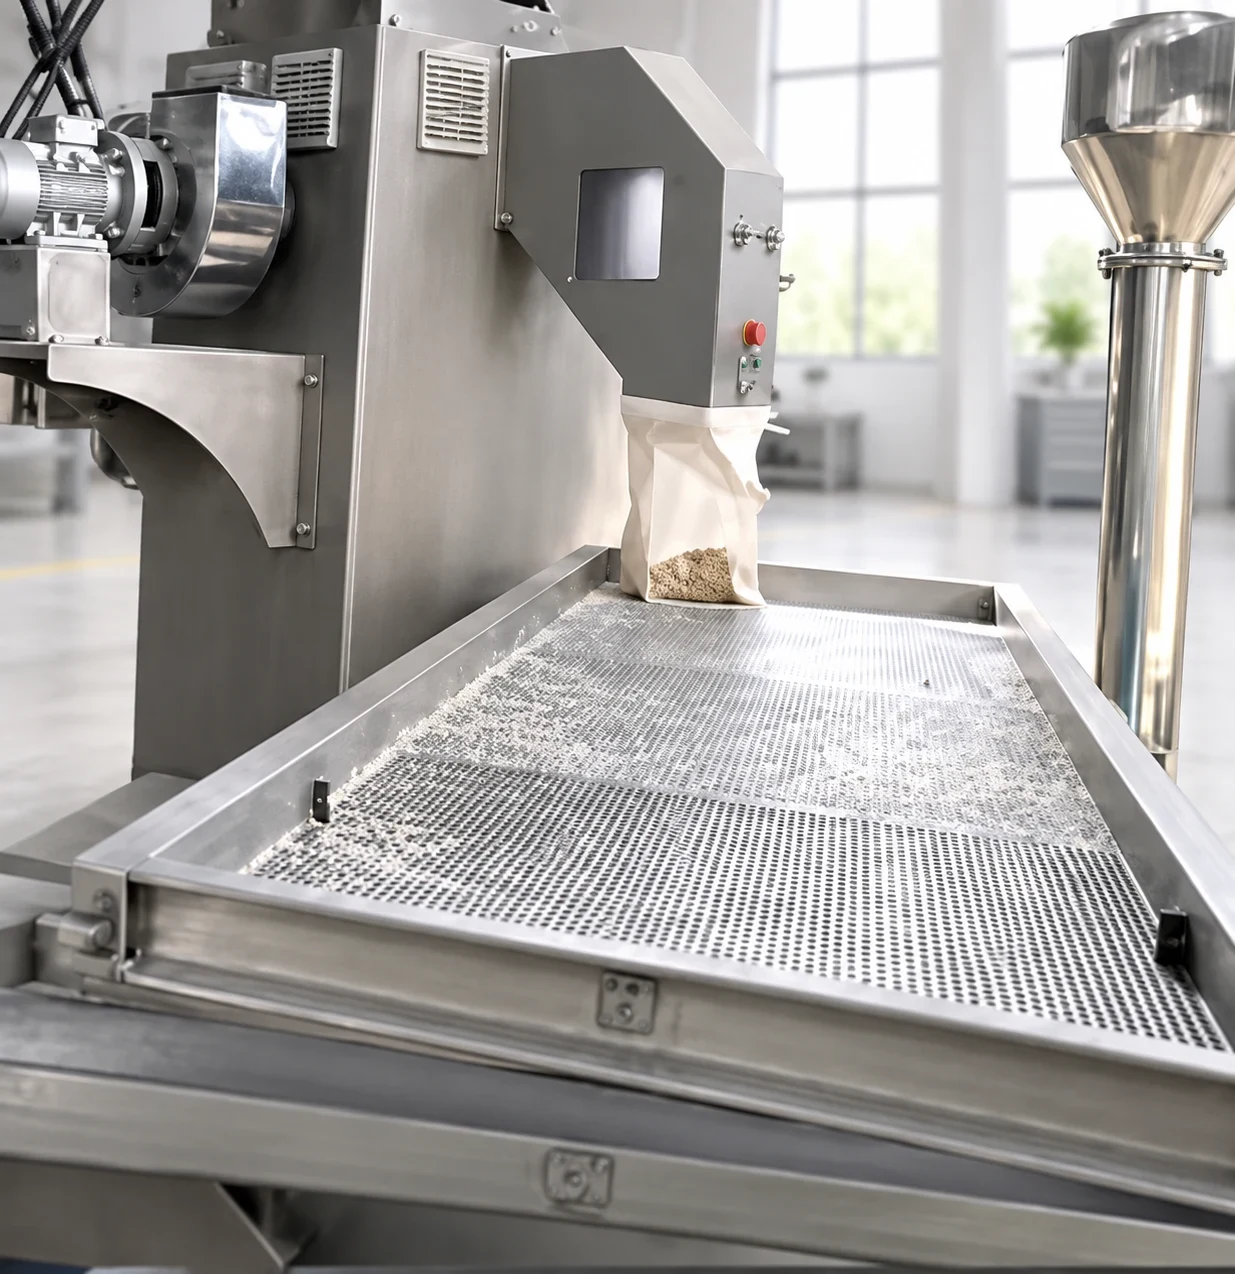
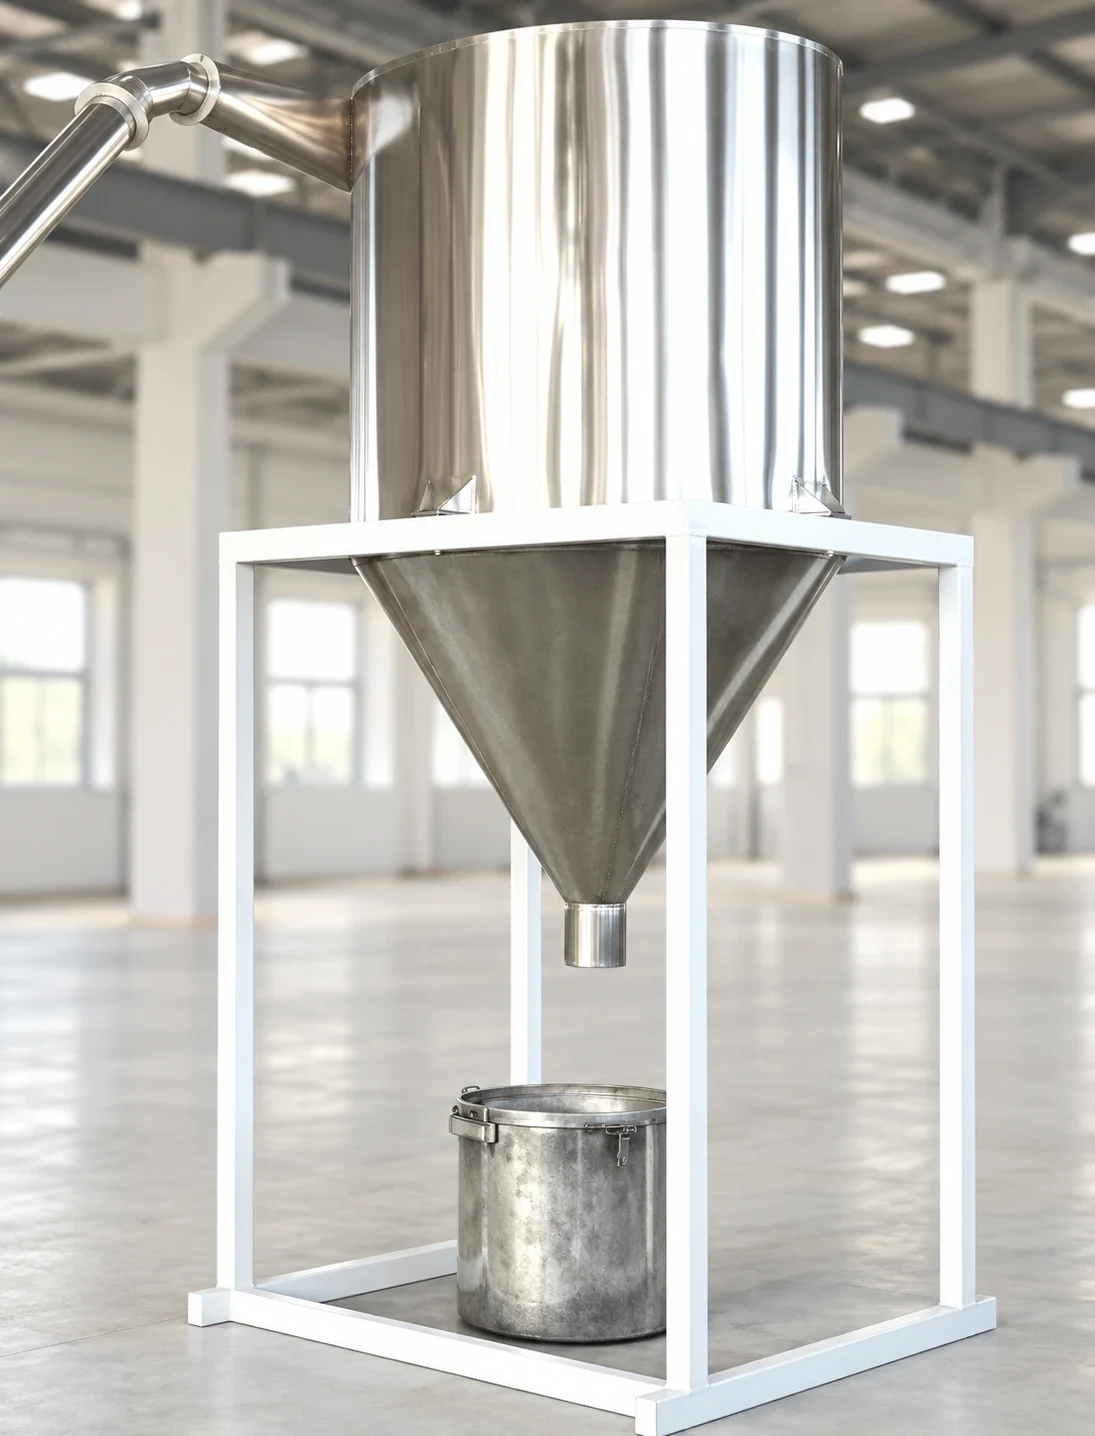
Изгледи на чист фон на оборудването за подаване, екструзия, пресяване и събиране. Окончателната конфигурация се съобразява с Вашата рецептура.
Автоматичното зареждане и контролираното дозиране подават PVC прах или подготвена смес към екструдера.
Основният модул за екструзия на PVC съчетава транспортиране, смесване и пластифициране със зонов контрол на температурата.
Пресява охладените гранули преди събирането им; окончателното разположение на ситата се избира според спецификацията на гранулите.
Силоз за съхранение буферира готовите гранули за пакетиране или прехвърляне към следващите етапи.
Референтен капацитет
Референтни диапазони от предоставения документ за PVC. Реалната производителност зависи от марката PVC, степента на пълнене и състоянието на суровината.
Малка производствена линия
100–200 kg/hСредна производствена линия
200–400 kg/hСредно голяма производствена линия
400–600 kg/hГоляма производствена линия
600–800+ kg/hFAQ
Отговори за рециклиращите и компаундиращите PVC компании.
Линията за гранулиране на PVC е екструзионна система, изградена около конусен двушнеков екструдер. Тя смесва и пластифицира чувствителния към топлина PVC – при нужда със стабилизатори и пълнители – след което нарязва стопилката на еднородни гранули чрез горещо рязане на челото на матрицата с последващо въздушно охлаждане.
PVC е чувствителен към топлина и при прегряване може да се разложи, да промени цвета си и да загуби свойствата си. В сравнение с гранулирането на PE/PP, линията за PVC използва конусен двушнеков профил и стъпалов контрол на температурата на цилиндъра, за да поддържа ниски топлината от срязване и времето на престой, като същевременно постига пълно пластифициране.
Конусните двушнекови екструдери осигуряват голям захранващ отвор за PVC прах и интензивно смесване по протежение на конусността на шнековете, което е подходящо за PVC прах, смлян материал и пълнени рецептури. За рецептури с много високо пълнене или интензивно смесване от типа мастербач може да се сравнят паралелен двушнеков екструдер или други варианти; за стандартни линии за гранулиране на PVC и смлян материал конфигурацията с конусен двушнеков екструдер е препоръчваният от нас стандарт.
Контактът с вода изисква допълнително обезводняване и сушене и може да охлади неравномерно чувствителните към топлина гранули. Горещото рязане на челото на матрицата с последващо въздушно охлаждане дава еднородни гранули при типичните PVC рецептури и намалява разхода на енергия и работата с вода. За специални рецептури все пак могат да се обсъдят варианти с нишки или подводно рязане.
Моля, посочете вида на материала (прах / смлян материал / смес), марката PVC (твърд, мек или пълнен), целевия капацитет в kg/h и крайното приложение. Данни като степента на пълнене с CaCO3 и добавките ни помагат да изберем правилната геометрия на шнека и конфигурация на линията.
Стандартните линии покриват приблизително 100–200 kg/h (малки), 200–400 kg/h (средни), 400–600 kg/h (средно големи) и 600–800+ kg/h (големи). Крайната производителност се потвърждава спрямо Вашата рецептура и състоянието на суровината.
Може да Ви хареса също
Допълнете системата си за рециклиране със съвместимо оборудване за измиване, гранулиране и раздробяване.