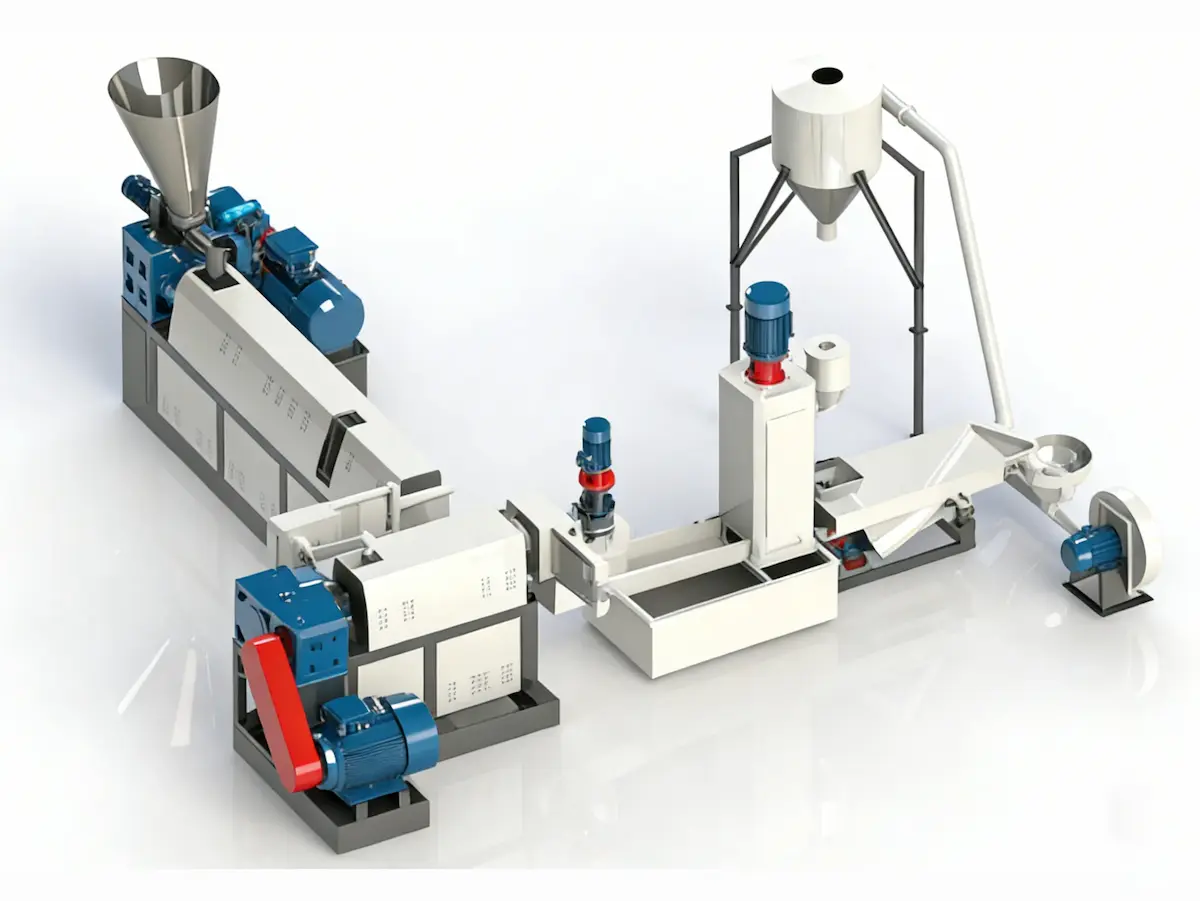
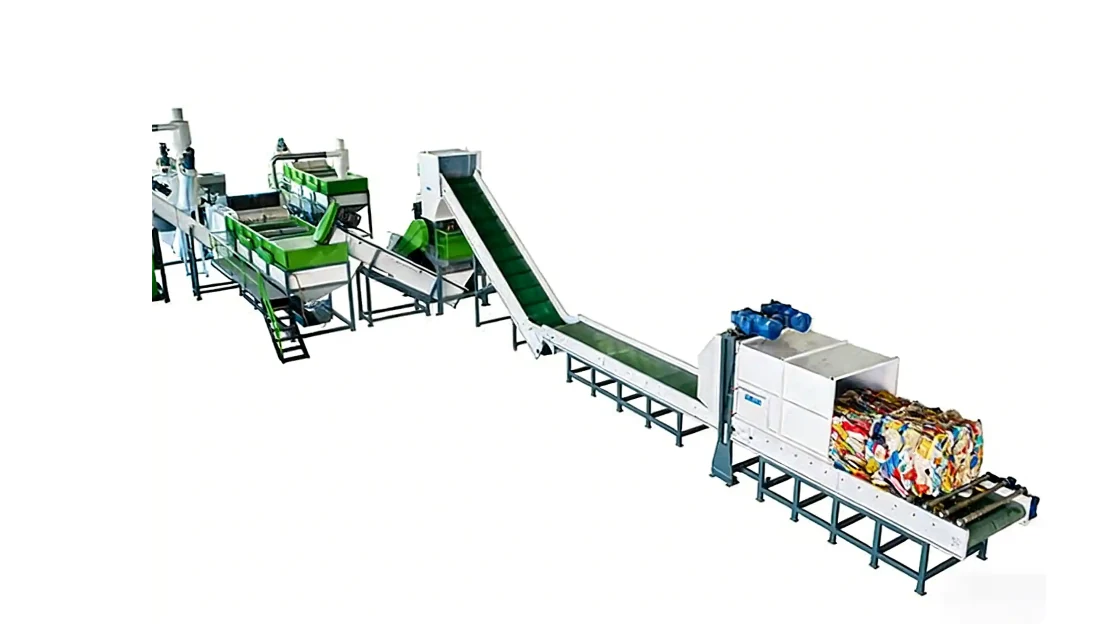
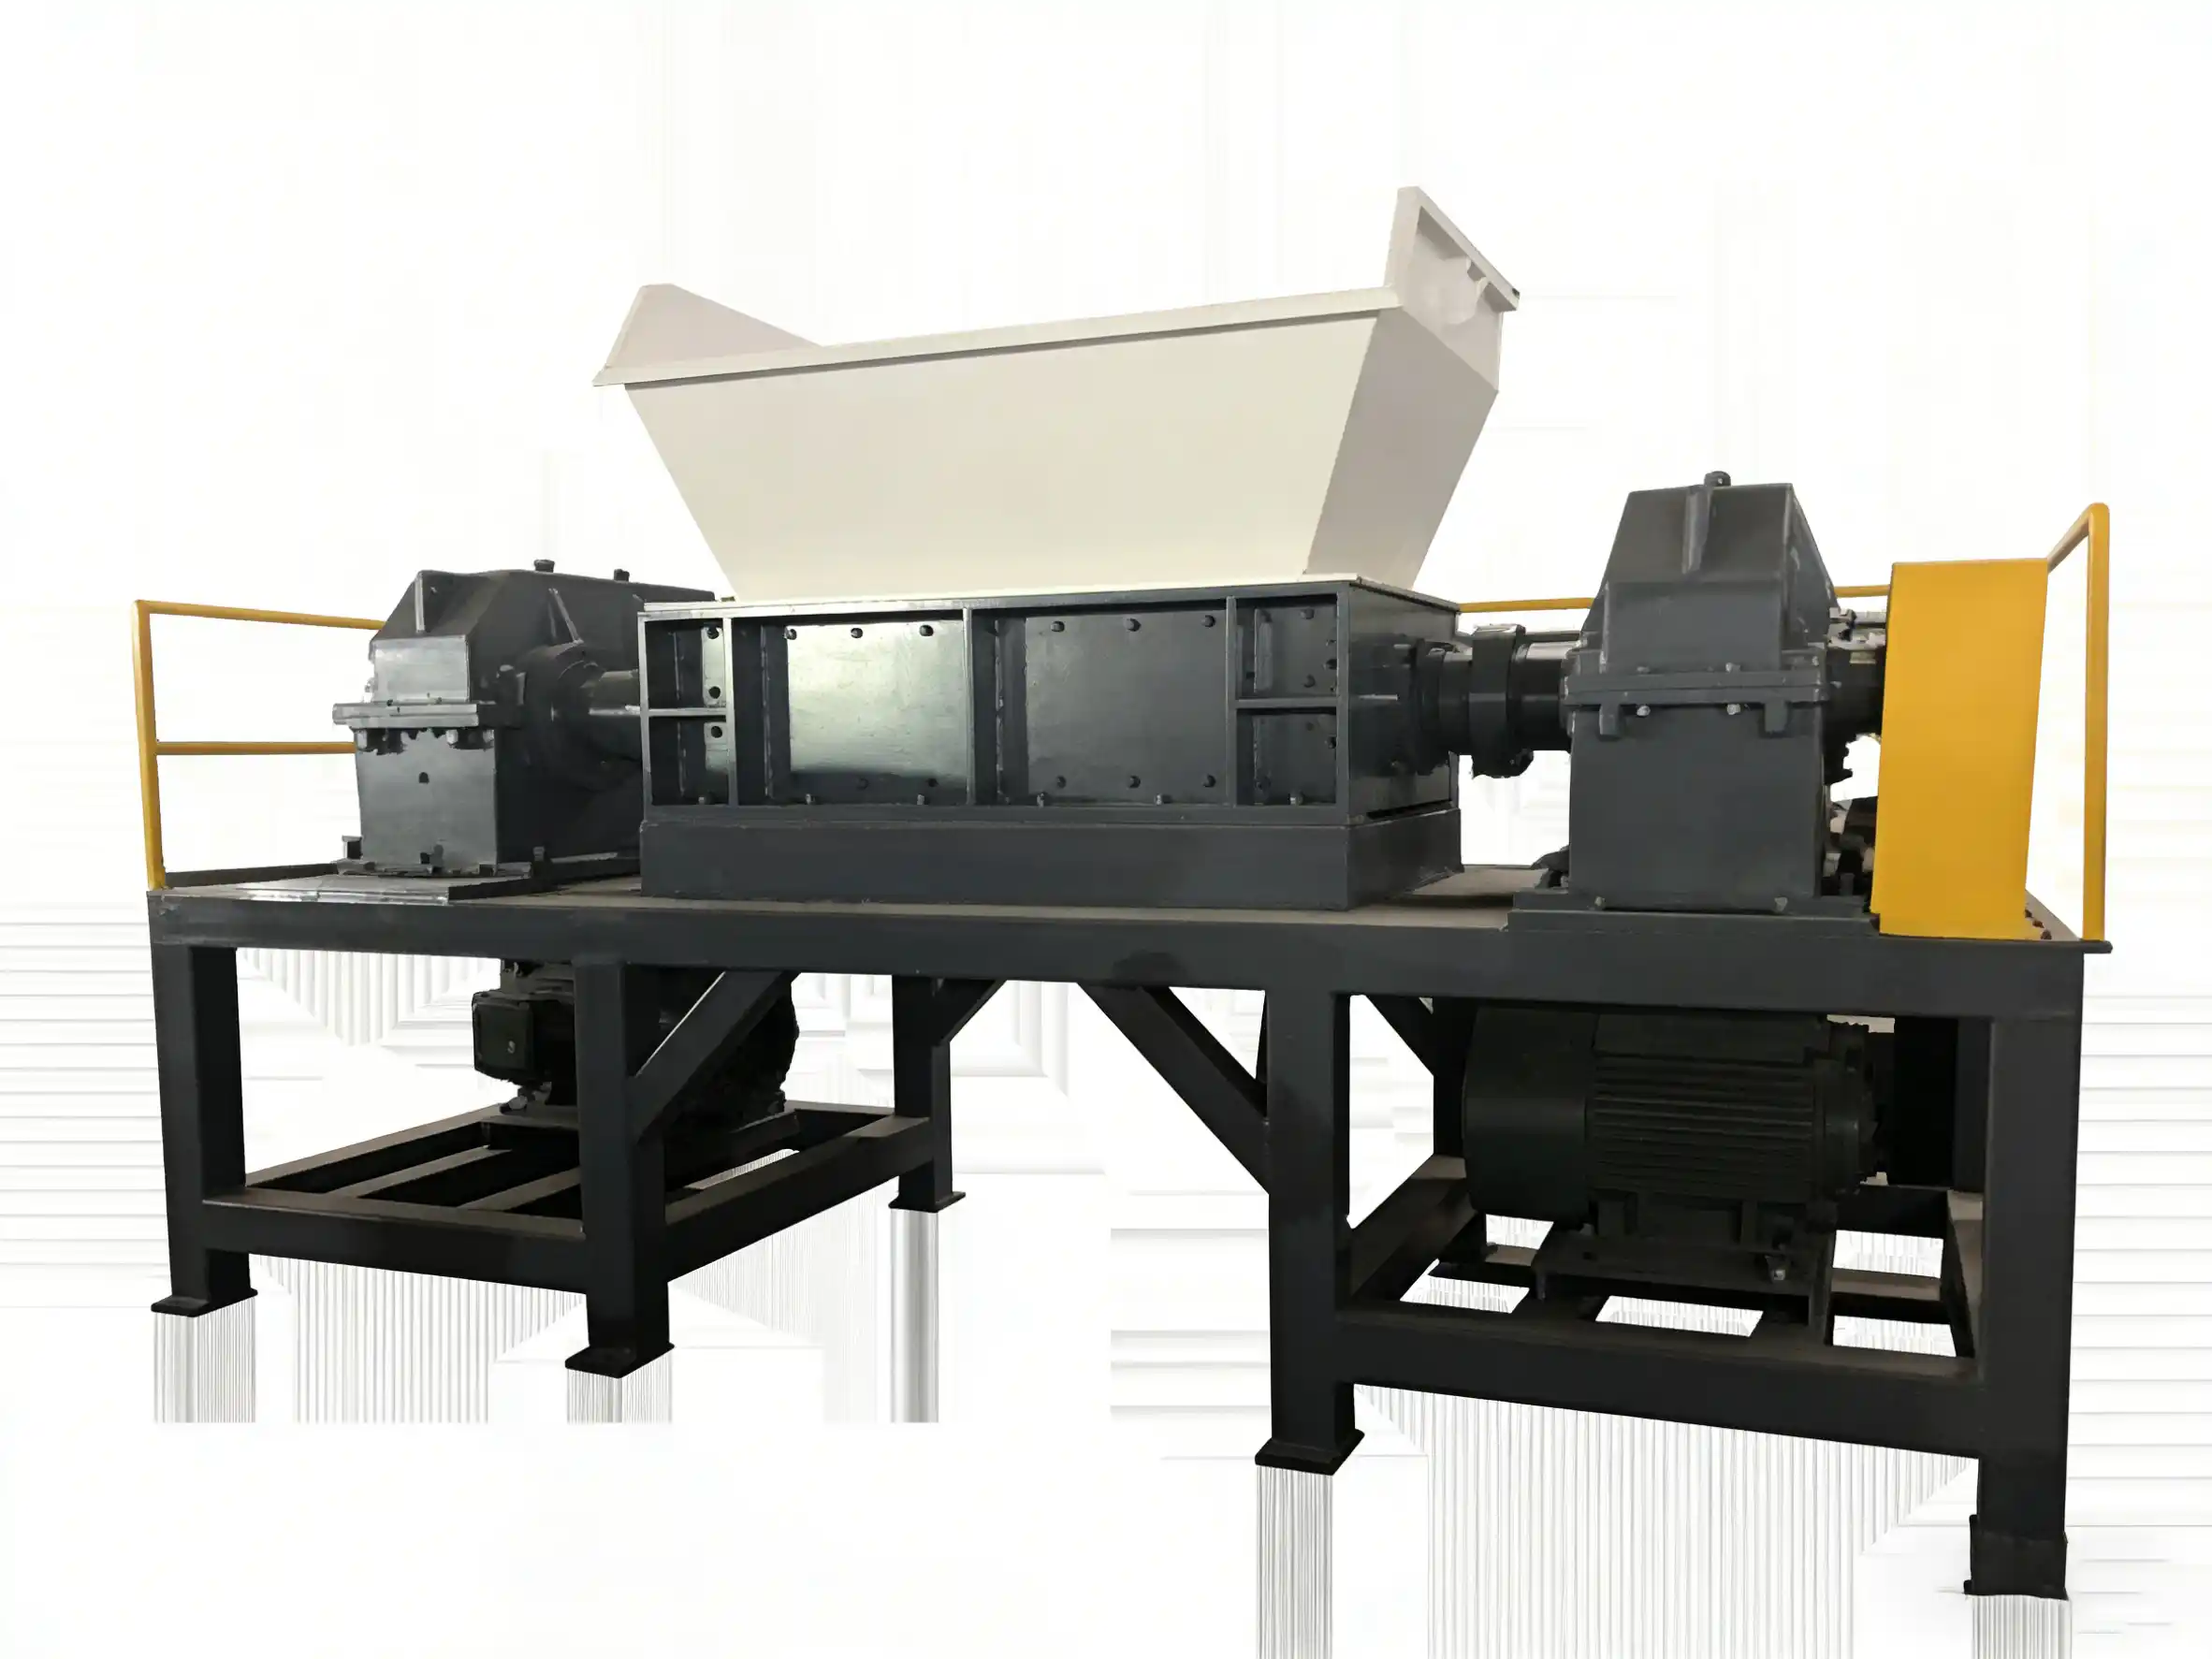
Sərt PVC
Borulardan, profillərdən və təbəqələrdən alınan PVC tozu və xırdalanmış material; nəzərdə tutulan ekstruziya və ya qəlibləmə tətbiqinə uyğun konfiqurasiya edilir.
Giriş və çıxış
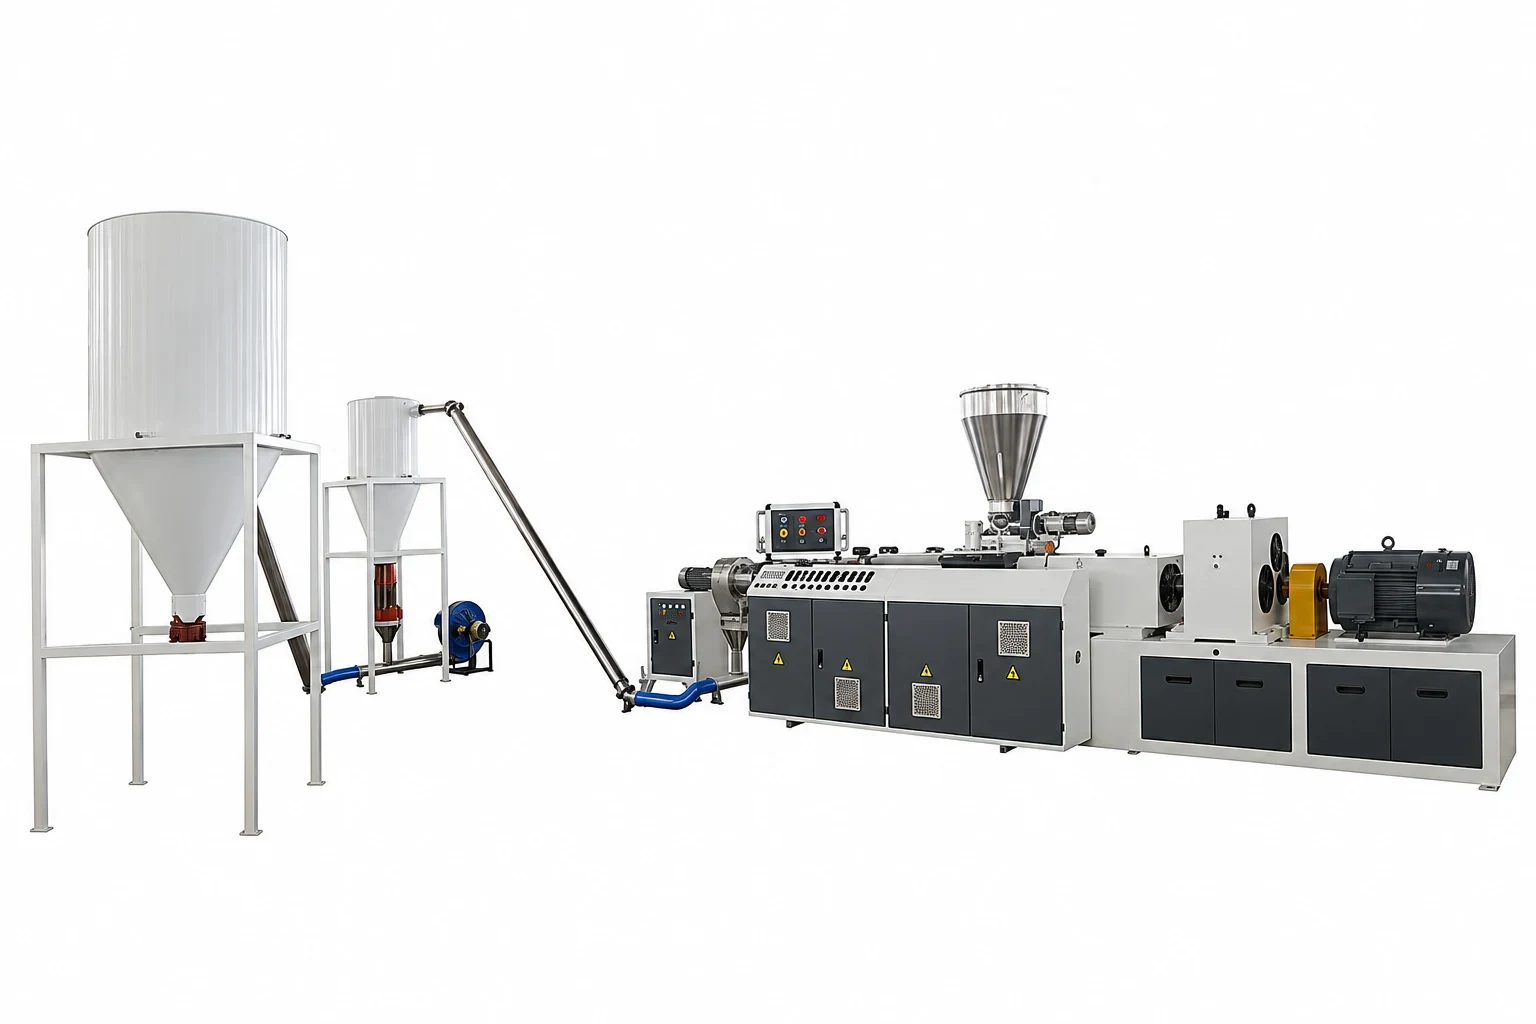
Hazırlanmış PVC xammalını ekstruziya, qəlibləmə və ya kompaund təchizatı üçün qranullara çevirən konusvari iki şnekli marşrut.
Borulardan, profillərdən və təbəqələrdən alınan PVC tozu və xırdalanmış material; nəzərdə tutulan ekstruziya və ya qəlibləmə tətbiqinə uyğun konfiqurasiya edilir.
Hazırlanmış elastik PVC qarışıqları və kabel, ayaqqabı, plyonka və şlanq məmulatlarından alınan xırdalanmış material.
CaCO3, stabilizatorlar və digər əlavələr olan PVC reseptləri; şnekin seçimi reseptin tam tərkibindən asılıdır.
Maşın modulları
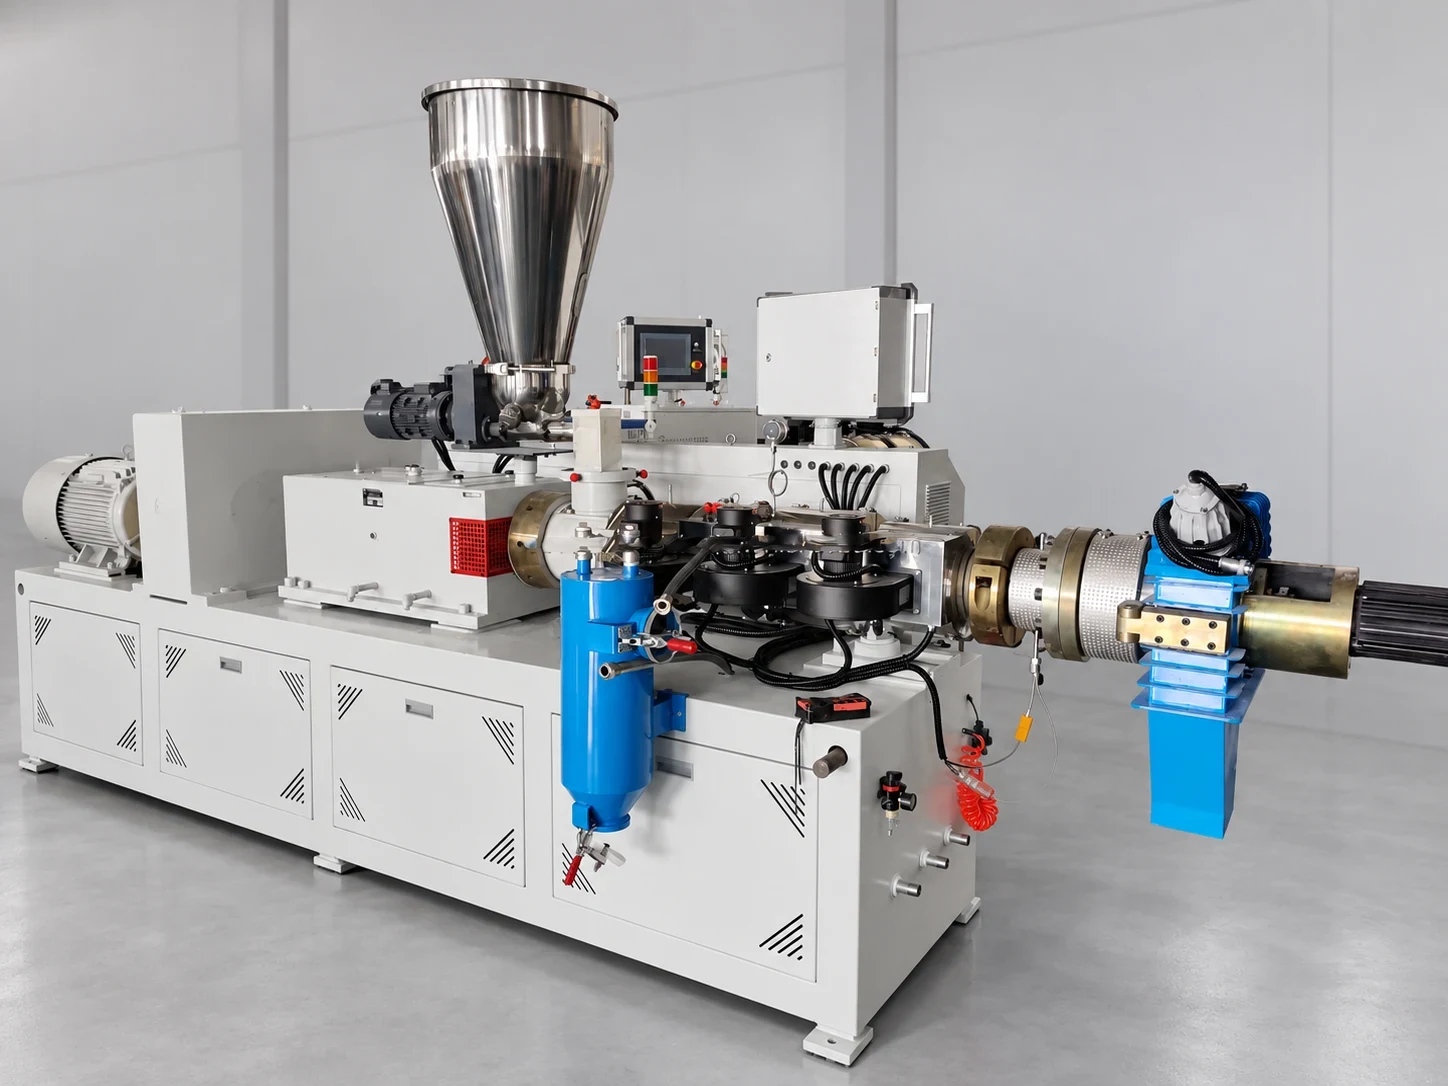
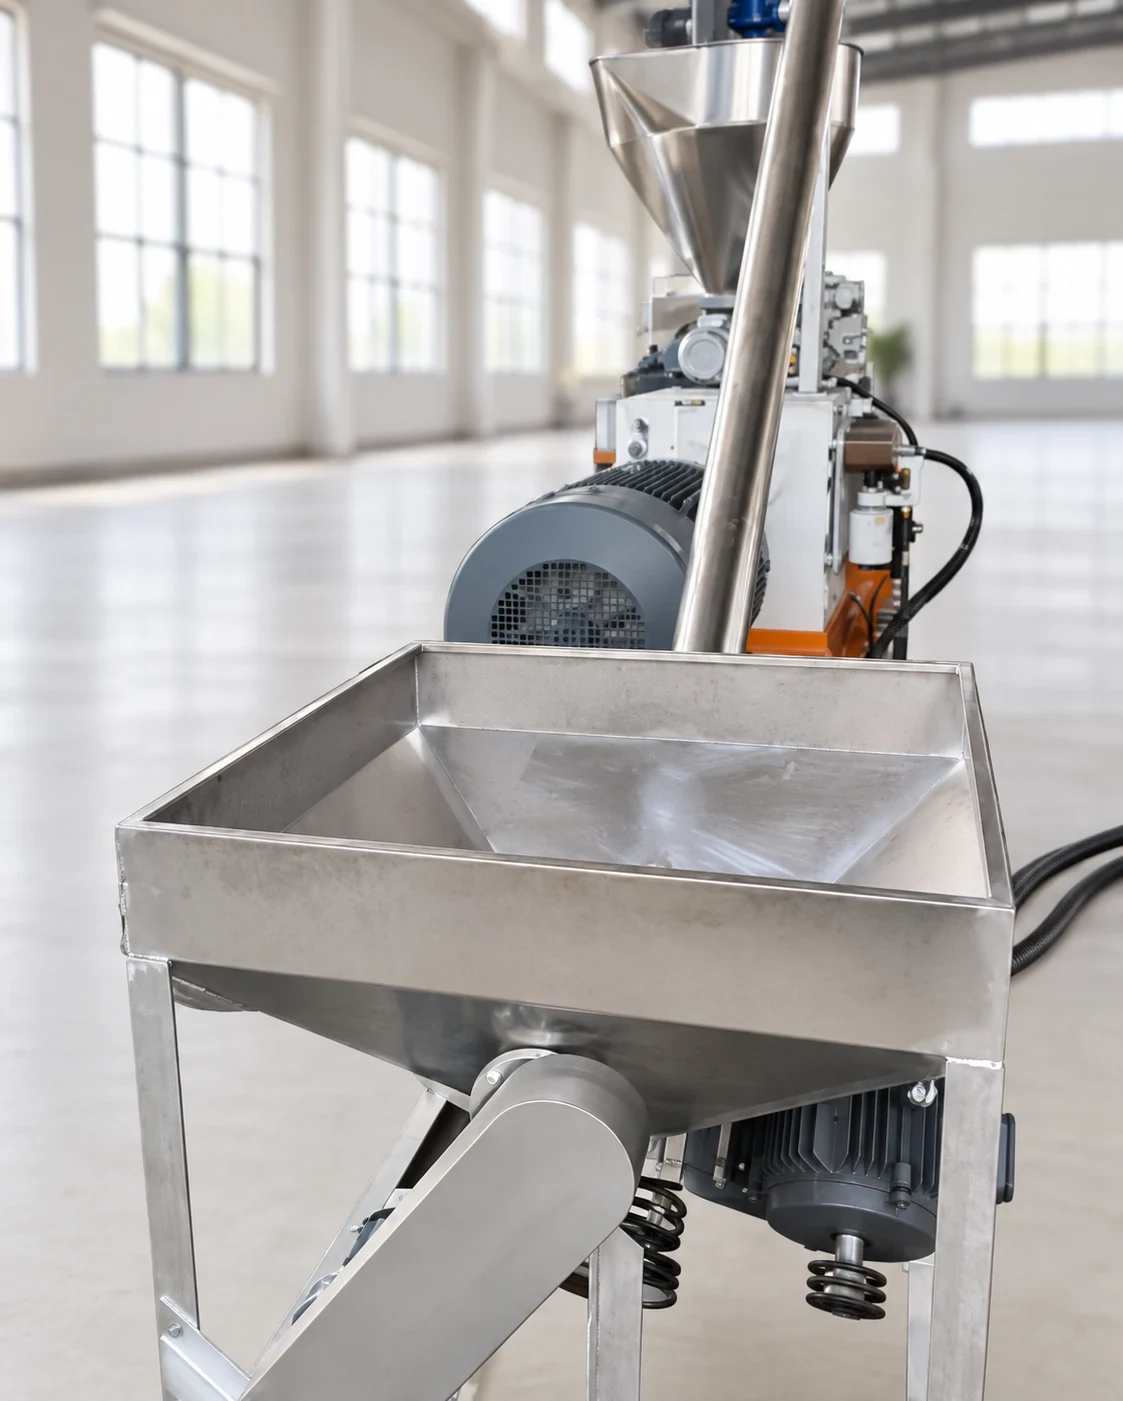
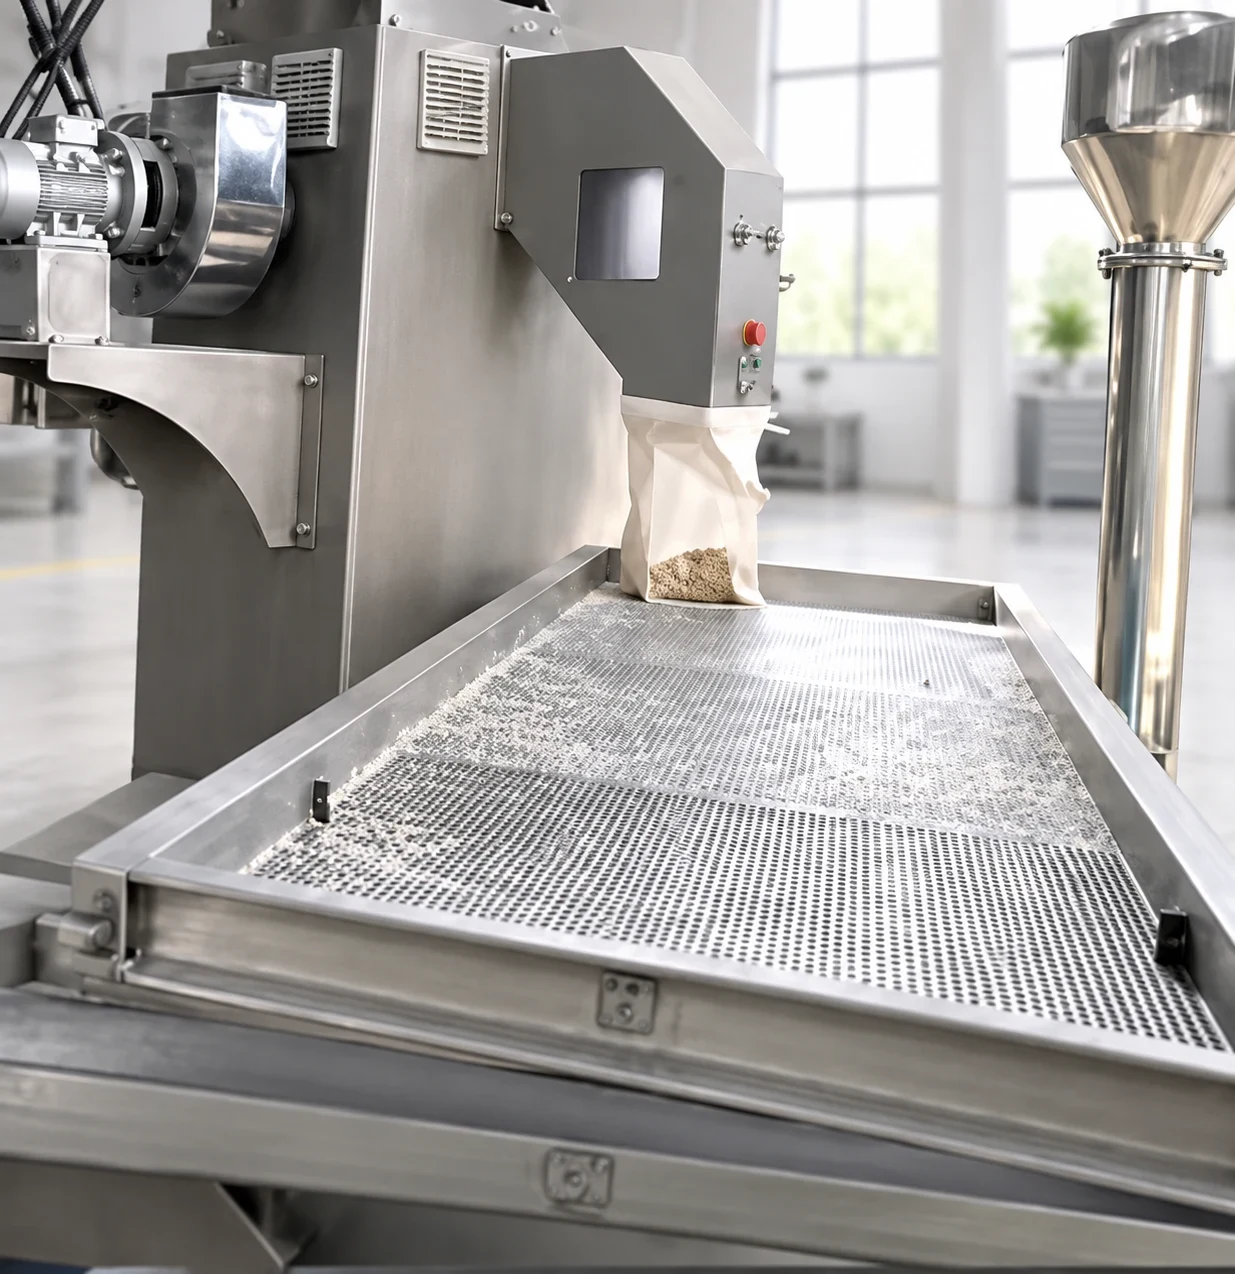
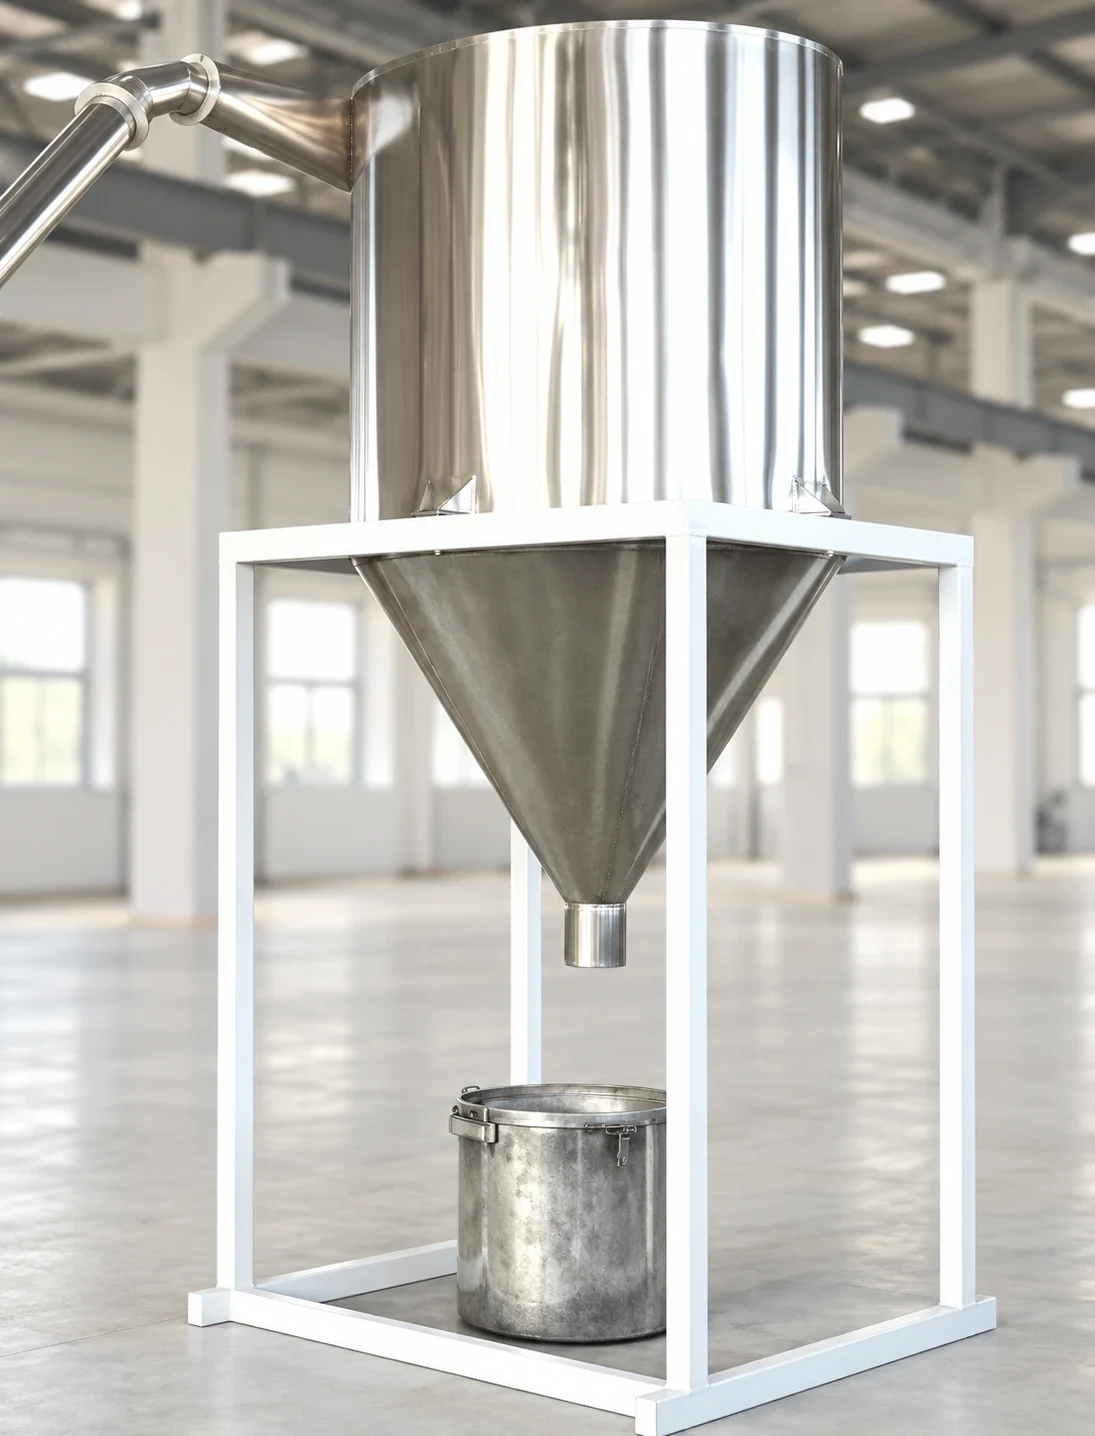
Qidalandırma, ekstruziya, ələmə və toplama avadanlığının təmiz fonda görünüşləri. Son konfiqurasiya reseptinizə uyğunlaşdırılır.
Avtomatik yükləmə və idarə olunan dozalama PVC tozunu və ya hazırlanmış kompaundu ekstruderə çatdırır.
PVC ekstruziyasının əsas modulu zonalar üzrə temperatur nəzarəti ilə nəqletmə, qarışdırma və plastikləşdirməni birləşdirir.
Soyudulmuş qranulları toplamadan əvvəl ələyir; ələklərin son düzülüşü qranul spesifikasiyasına görə seçilir.
Saxlama silosu hazır qranulları qablaşdırma və ya sonrakı ötürmə üçün ehtiyatda saxlayır.
Məhsuldarlıq üzrə istinad
Təqdim olunmuş PVC sənədindən götürülmüş istinad diapazonları. Faktiki məhsuldarlıq PVC markasından, doldurucu nisbətindən və xammalın vəziyyətindən asılıdır.
Kiçik istehsal xətti
100–200 kq/saatOrta istehsal xətti
200–400 kq/saatOrta-iri istehsal xətti
400–600 kq/saatİri istehsal xətti
600–800+ kq/saatFAQ
PVC təkrar emalçıları və kompaund istehsalçıları üçün cavablar.
PVC qranullaşdırma xətti konusvari iki şnekli ekstruder əsasında qurulmuş ekstruziya sistemidir. O, istiliyə həssas PVC-ni — lazım olduqda stabilizatorlar və doldurucularla — qarışdırır və plastikləşdirir, sonra ərintini qəlib üzündə isti kəsim və ardınca hava ilə soyutma vasitəsilə eyni ölçülü qranullara kəsir.
PVC istiliyə həssasdır və həddindən artıq qızdırıldıqda parçalana, rəngini itirə və xassələrini itirə bilər. PE/PP qranullaşdırması ilə müqayisədə PVC xətti konusvari iki şnekli profildən və silindrin pilləli temperatur nəzarətindən istifadə edir ki, tam plastikləşməyə nail olmaqla yanaşı sürüşmə istiliyi və materialın qalma müddəti aşağı saxlanılsın.
Konusvari iki şnek PVC tozu üçün geniş qəbul ağzı və şnekin konusluğu boyunca güclü qarışdırma təmin edir; bu, PVC tozu, xırdalanmış material və doldurucu tərkibli reseptlər üçün uyğundur. Doldurucu payı çox yüksək olan və ya intensiv qarışdırma tələb edən masterbatç tipli reseptlər üçün paralel iki şnekli və ya digər variantlar müqayisə edilə bilər; standart PVC qranullaşdırma və xırdalanmış material xətləri üçün konusvari iki şnekli konfiqurasiya tövsiyə etdiyimiz standartdır.
Su ilə təmas əlavə susuzlaşdırma və qurutma tələb edir və istiliyə həssas qranulları qeyri-bərabər soyuda bilər. Qəlib üzündə isti kəsim və ardınca hava ilə soyutma tipik PVC reseptləri üçün eyni ölçülü qranullar verir, enerji sərfini və su ilə bağlı işləri azaldır. Xüsusi reseptlər üçün strand və ya sualtı variantlar da müzakirə edilə bilər.
Xahiş edirik, material növünü (toz / xırdalanmış material / kompaund), PVC markasını (sərt, yumşaq və ya doldurucu tərkibli), kq/saat ilə hədəf məhsuldarlığı və son tətbiqi bildirin. CaCO3 doldurucu nisbəti və əlavələr kimi məlumatlar uyğun şnek həndəsəsini və xətt konfiqurasiyasını seçməyə kömək edir.
Standart xətlər təxminən 100–200 kq/saat (kiçik), 200–400 kq/saat (orta), 400–600 kq/saat (orta-iri) və 600–800+ kq/saat (iri) diapazonunu əhatə edir. Son məhsuldarlıq reseptinizə və xammalın vəziyyətinə görə təsdiqlənir.
Bunlar da maraqlı ola bilər
Təkrar emal sisteminizi tamamlayıcı yuma, qranullaşdırma və xırdalama avadanlığı ilə genişləndirin.