Hård PVC
PVC-pulver og kværnet materiale fra rør, profiler og plader; konfigureret til den tiltænkte ekstruderings- eller støbeanvendelse.
Input og output
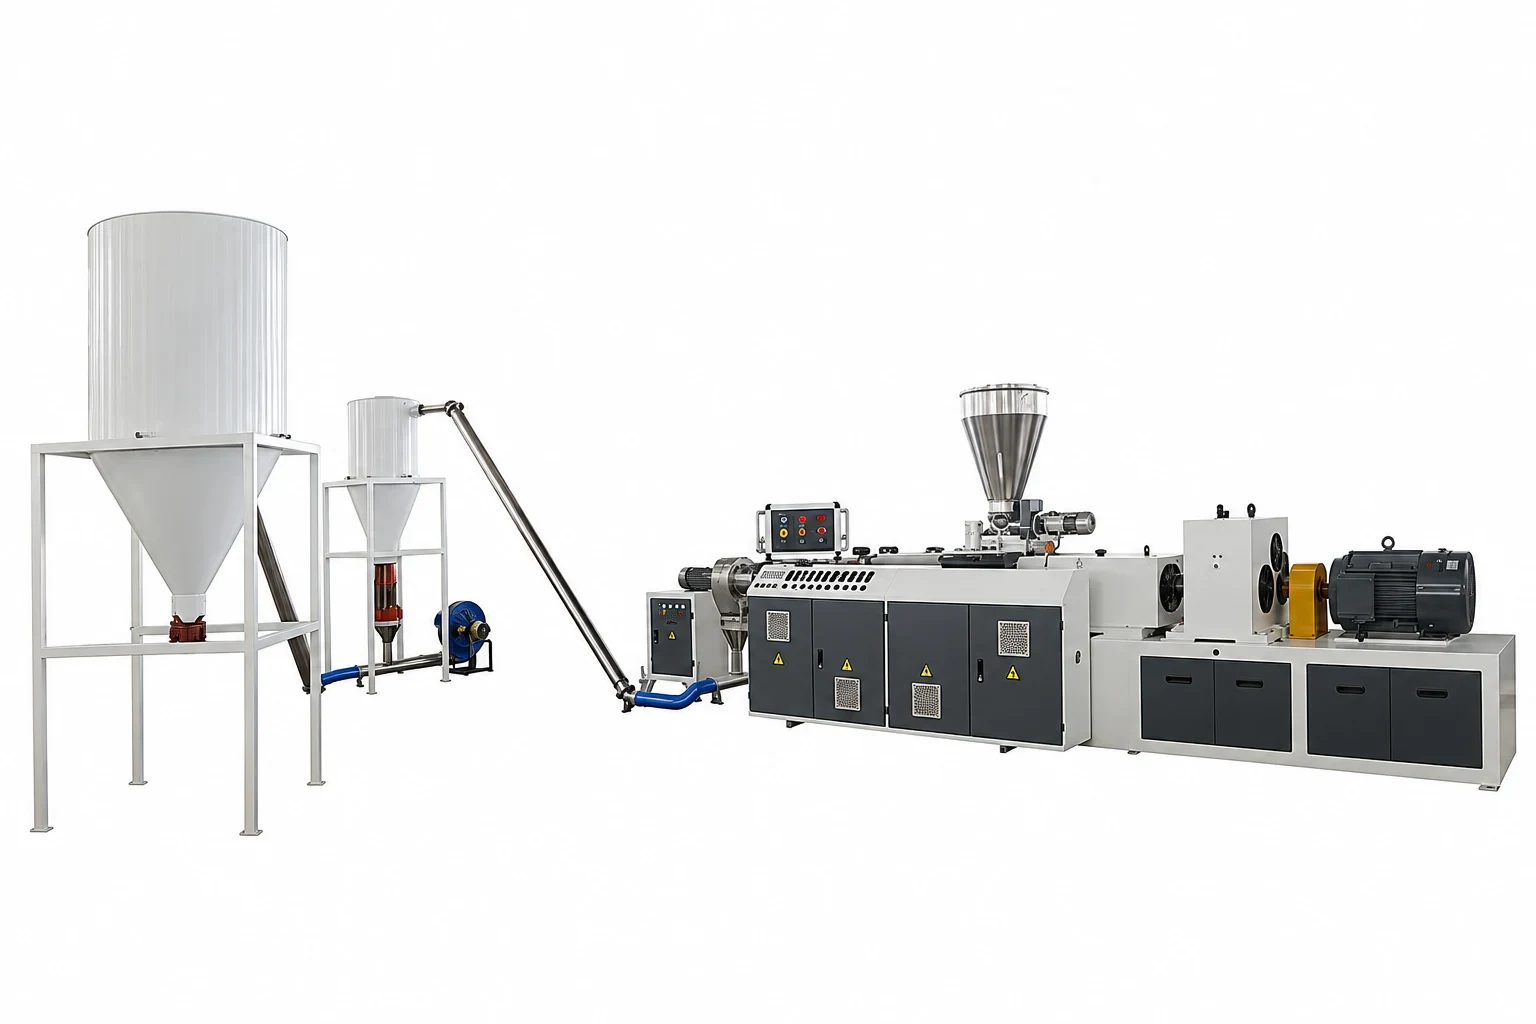
En proces med konisk dobbeltsnekke, der forarbejder forberedt PVC-materiale til granulat til ekstrudering, støbning eller levering af compound.
PVC-pulver og kværnet materiale fra rør, profiler og plader; konfigureret til den tiltænkte ekstruderings- eller støbeanvendelse.
Forberedte bløde PVC-blandinger og kværnet materiale fra kabler, fodtøj, folie og slanger.
PVC-formuleringer med CaCO3, stabilisatorer og andre additiver; valget af snekke afhænger af den samlede recept.
Maskinmoduler
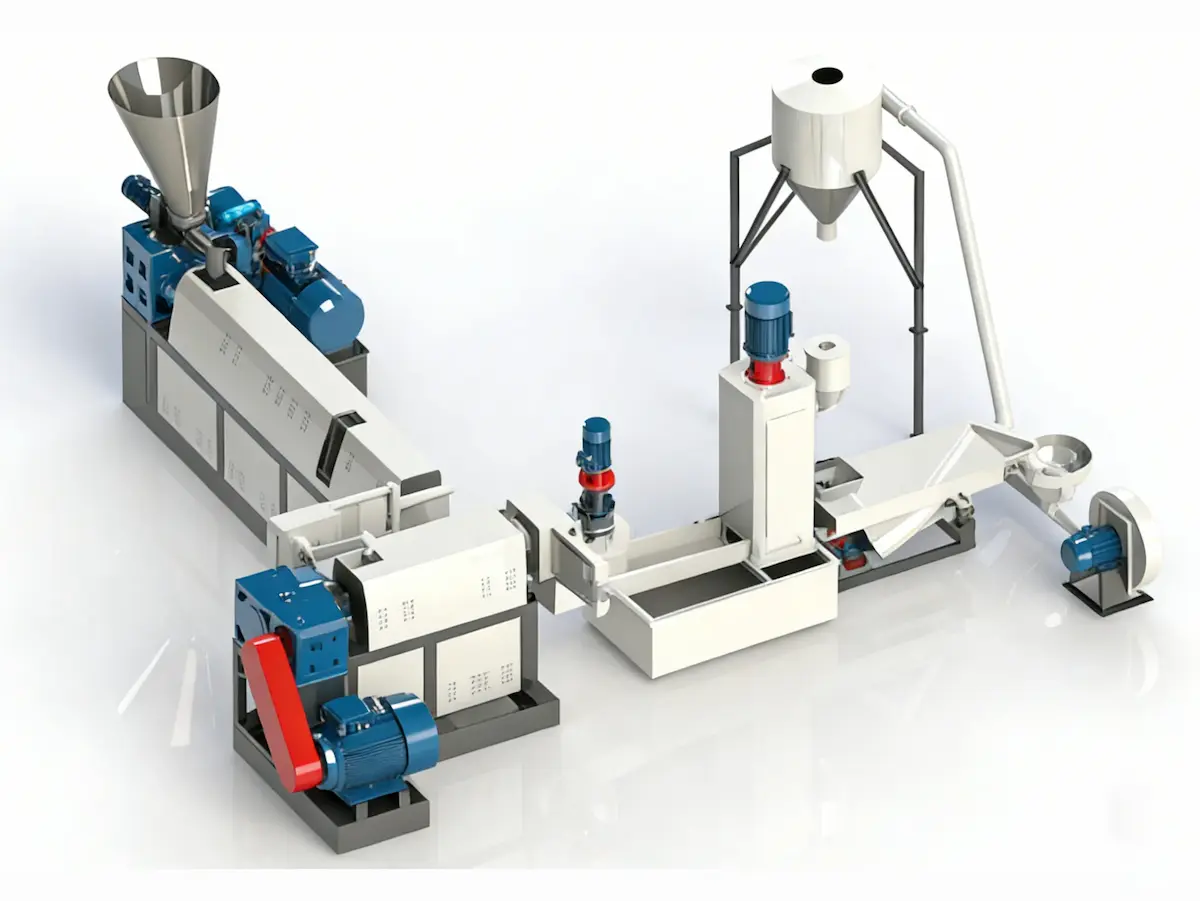
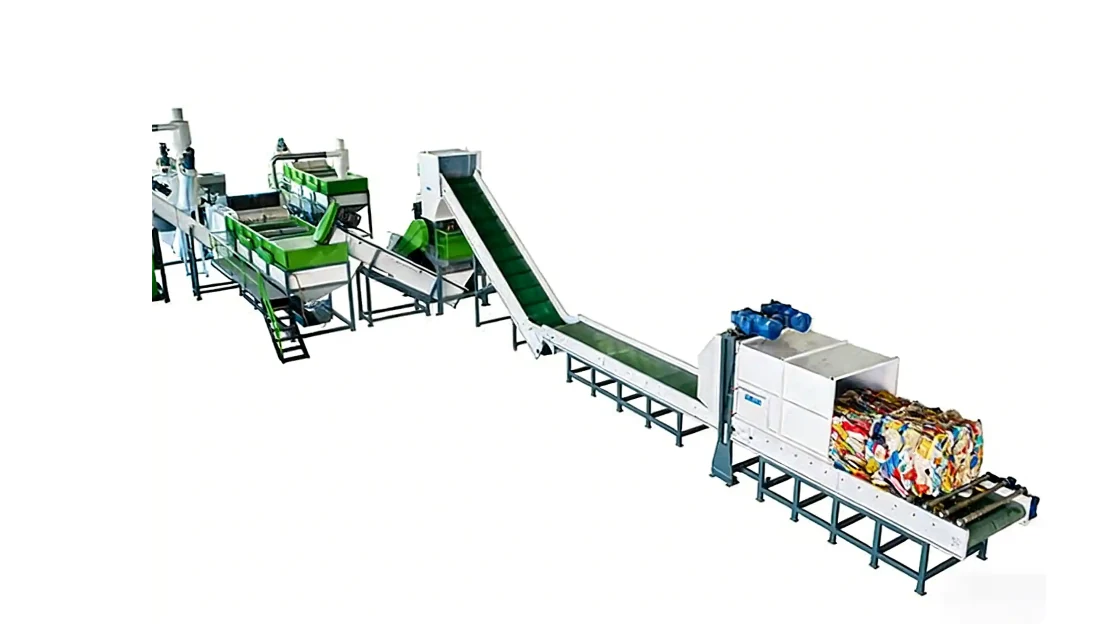
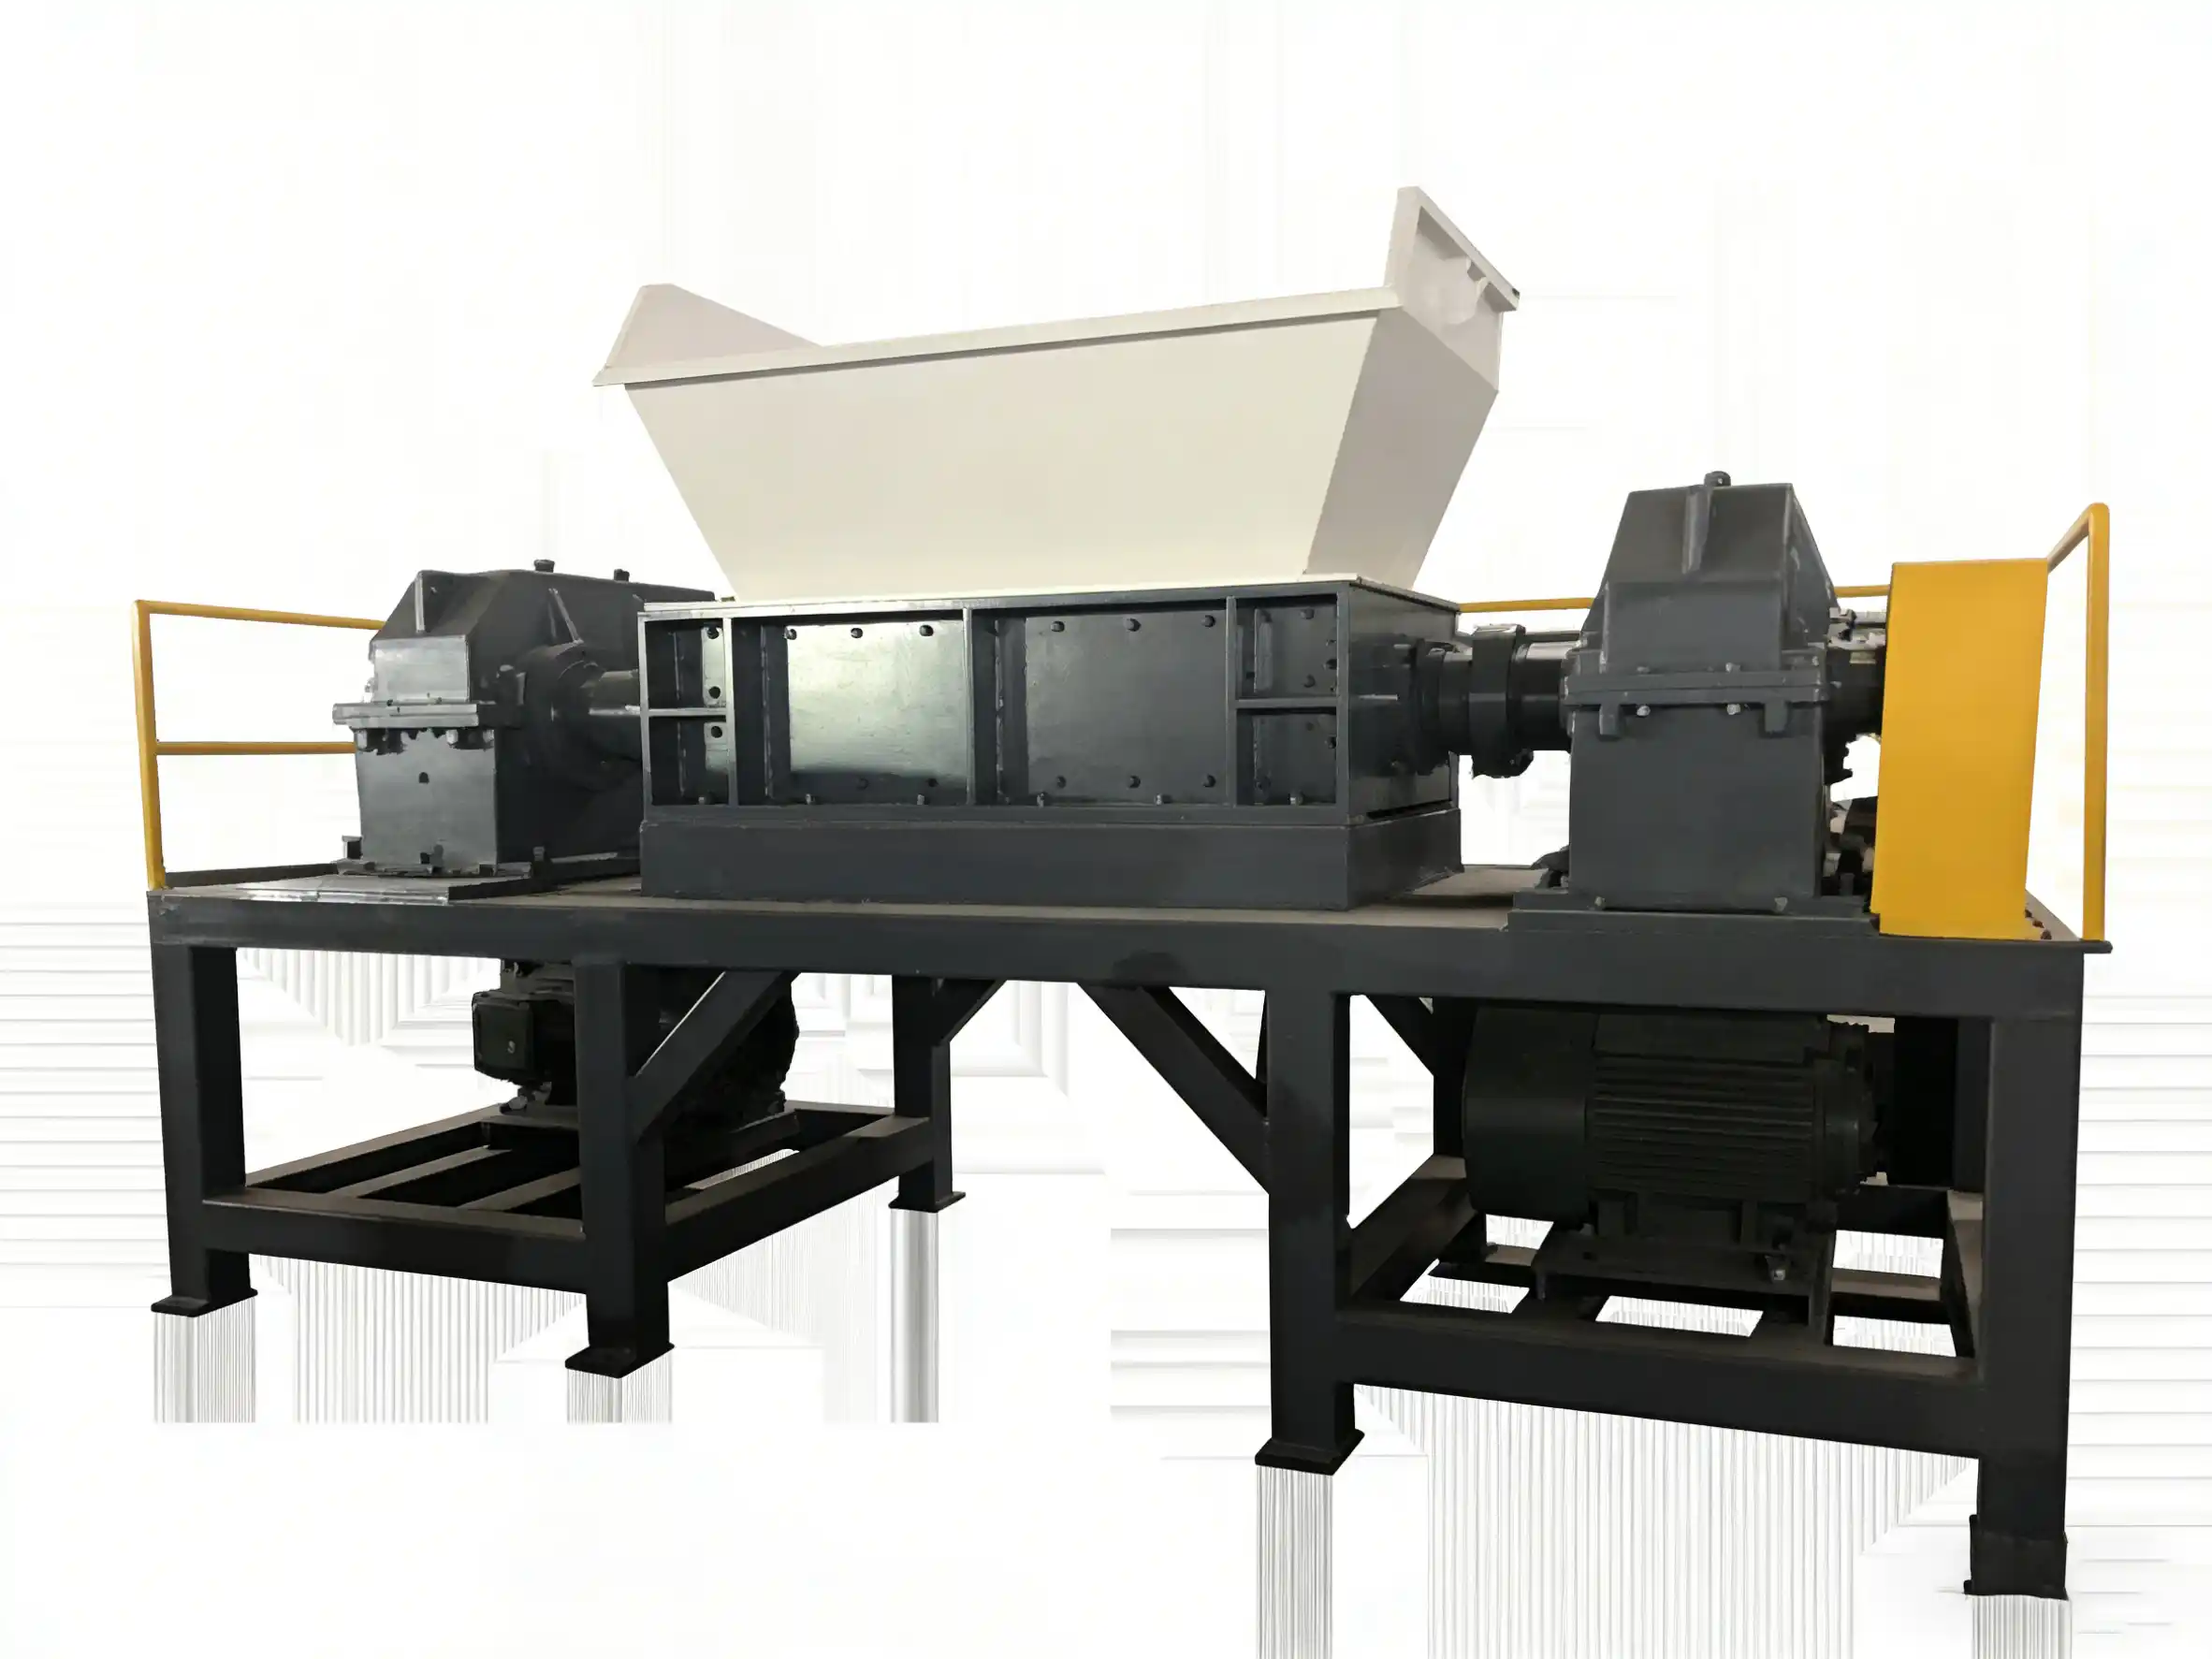
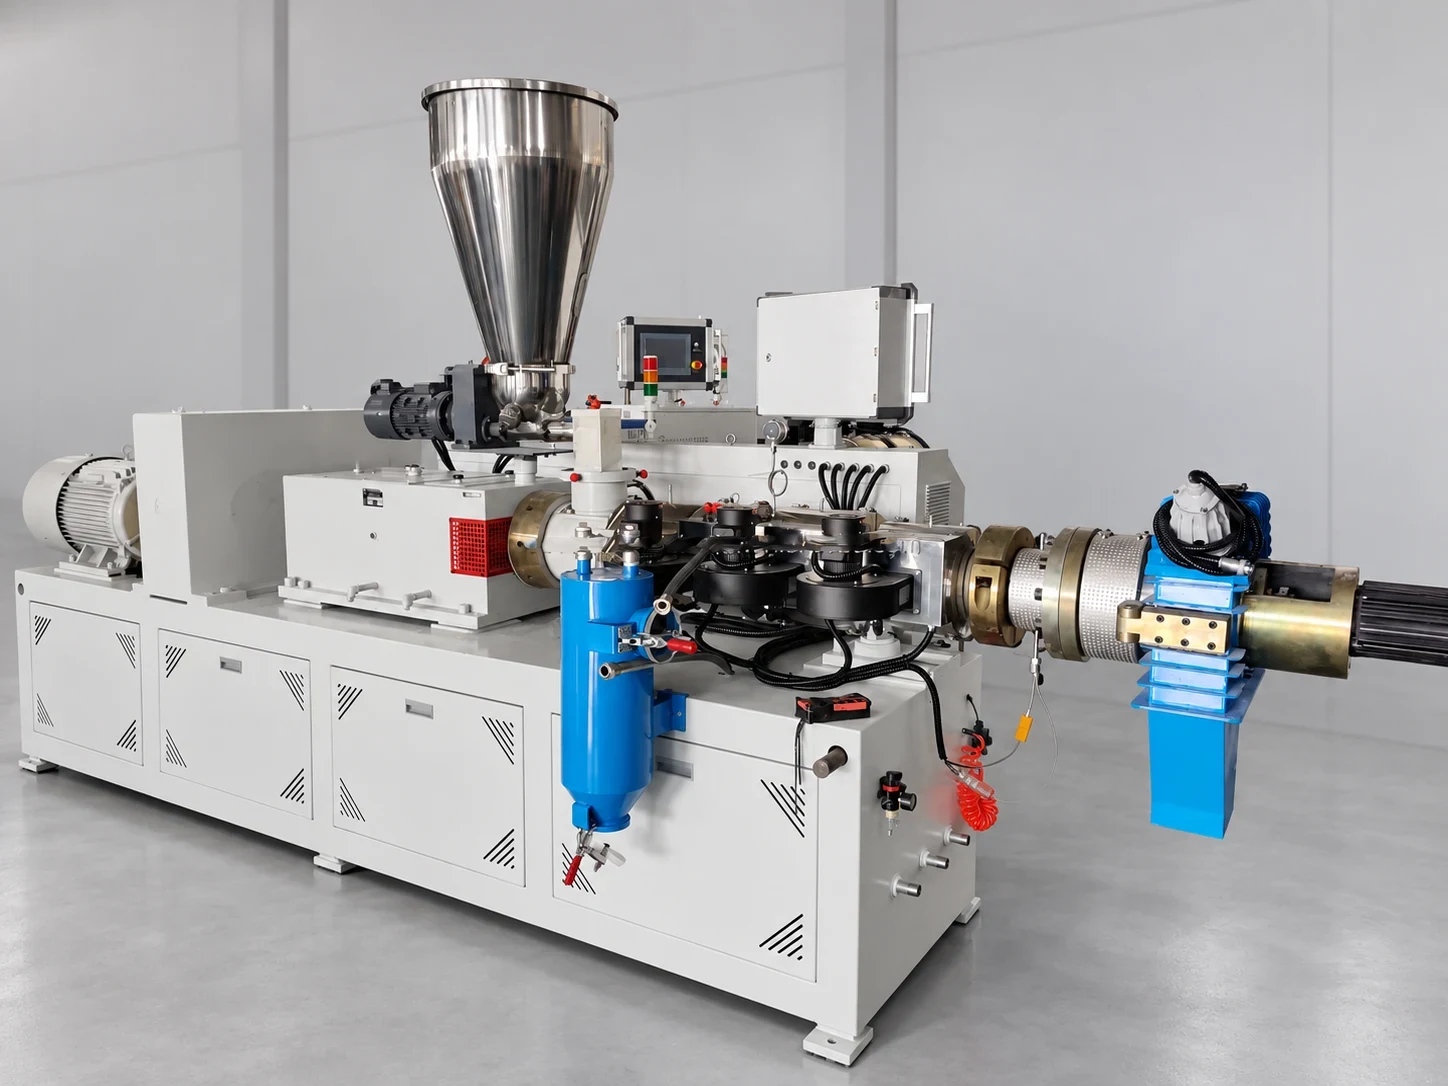
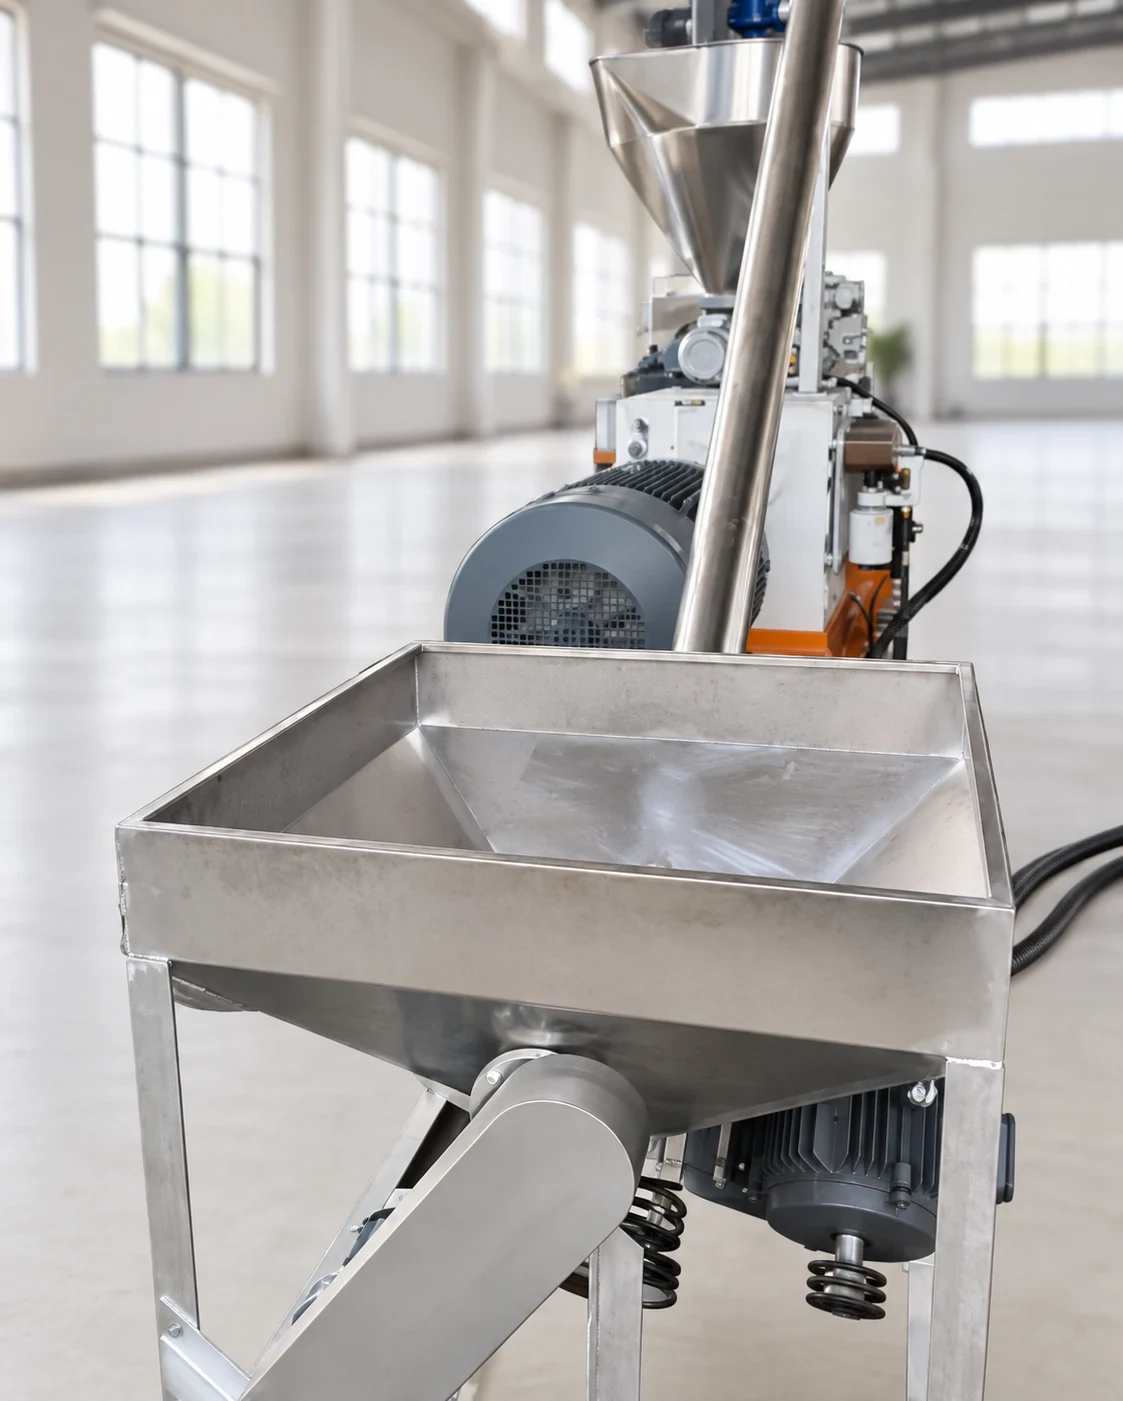
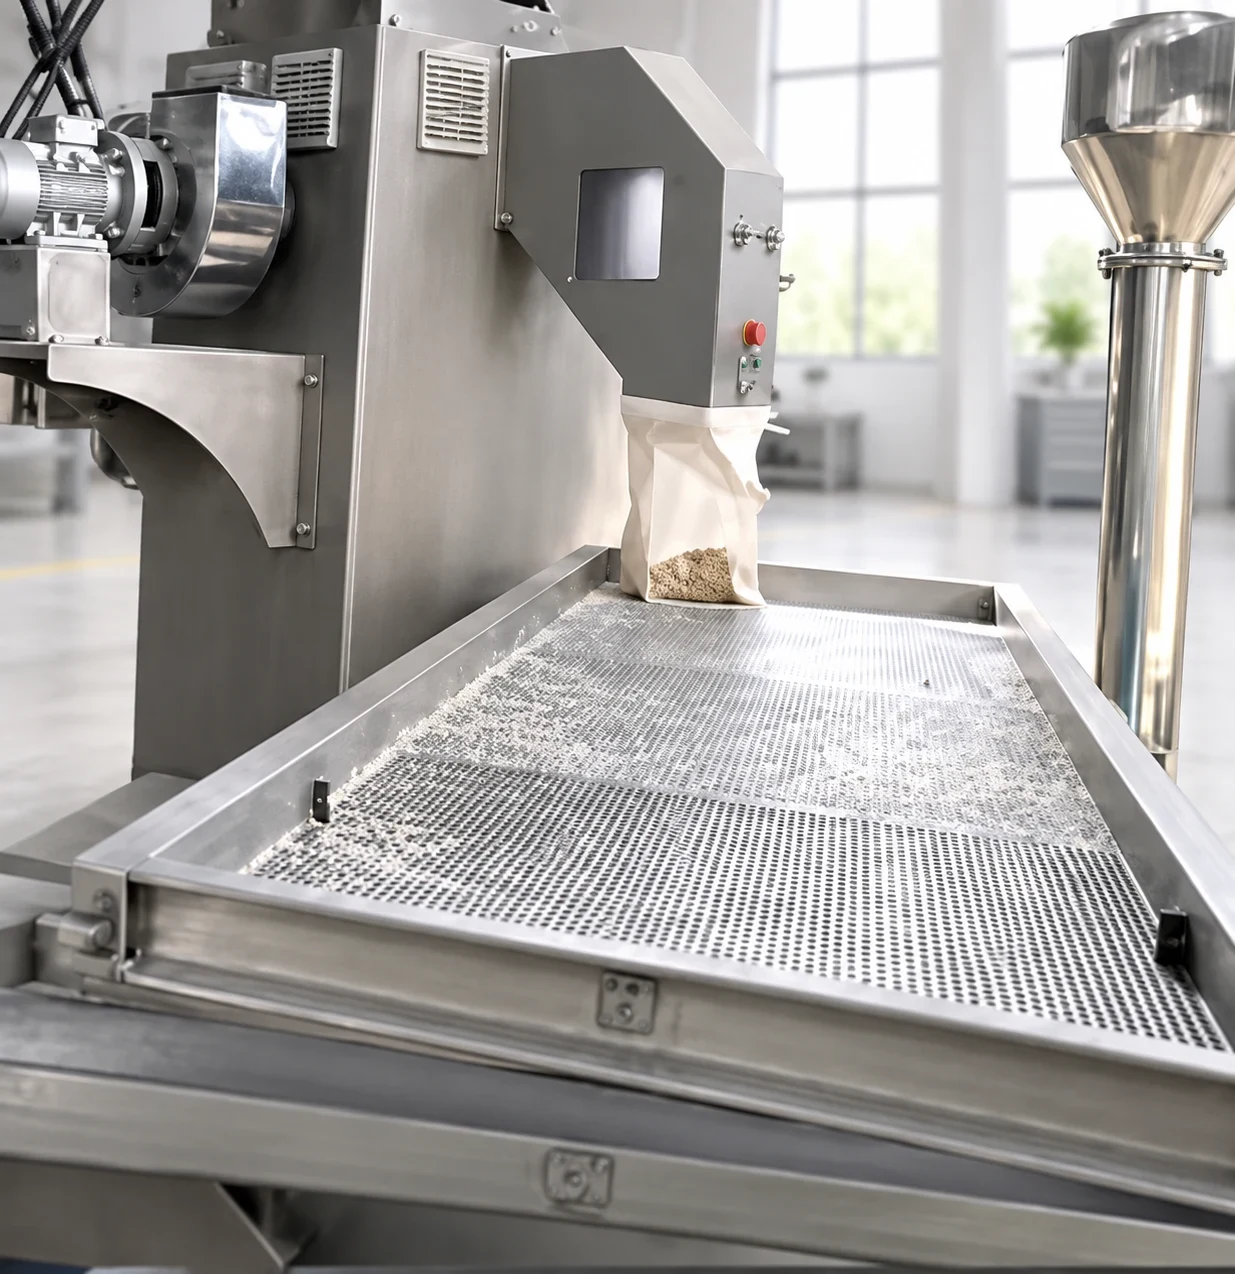
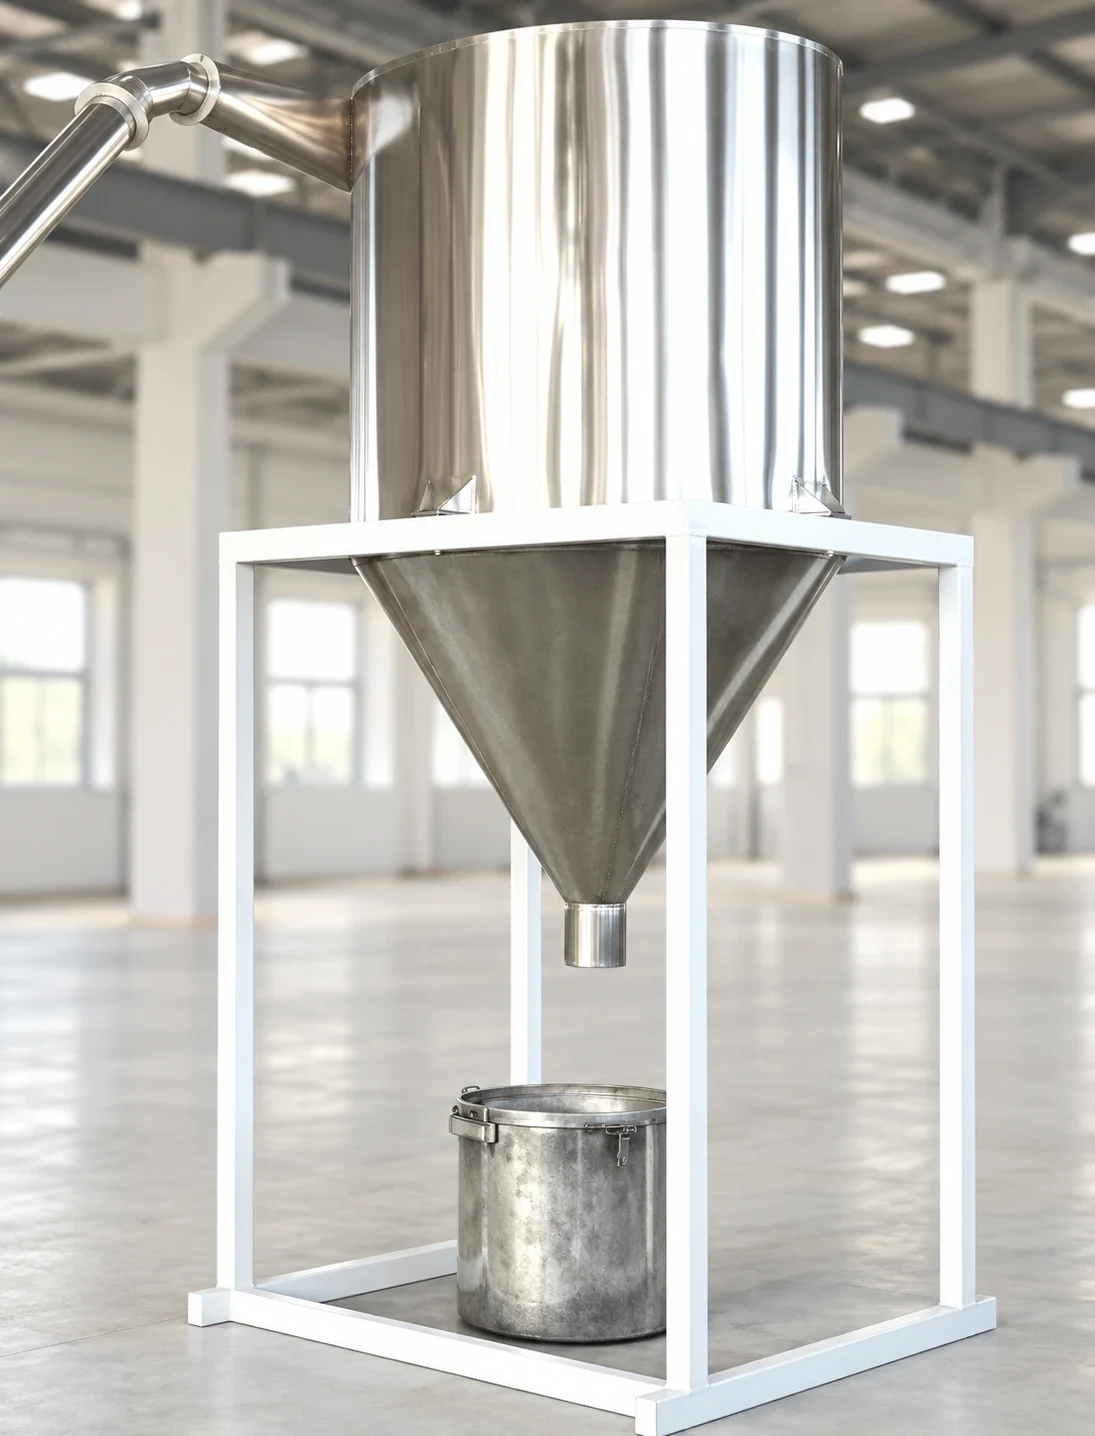
Billeder på ren baggrund af udstyret til fødning, ekstrudering, sigtning og opsamling. Den endelige konfiguration tilpasses din formulering.
Automatisk fyldning og styret dosering fører PVC-pulver eller forberedt compound til ekstruderen.
PVC-ekstruderingsmodulet kombinerer transport, blanding og plastificering med zoneopdelt temperaturstyring.
Sigter det afkølede granulat før opsamling; den endelige sigteopstilling vælges efter granulatspecifikationen.
En lagersilo fungerer som buffer for færdigt granulat før pakning eller videre transport.
Kapacitetsreference
Referenceintervaller fra det leverede PVC-dokument. Det faktiske output afhænger af PVC-kvaliteten, fyldstofandelen og råmaterialets tilstand.
Lille produktionslinje
100–200 kg/hMellemstor produktionslinje
200–400 kg/hMellemstor til stor produktionslinje
400–600 kg/hStor produktionslinje
600–800+ kg/hFAQ
Svar til PVC-genanvendere og compoundere.
En granuleringslinje til PVC er et ekstruderingsbaseret system bygget op omkring en konisk dobbeltsnekke-ekstruder. Den compounder og plastificerer varmefølsom PVC – med stabilisatorer og fyldstoffer efter behov – og skærer derefter smelten til ensartet granulat ved varmafskæring ved dysen efterfulgt af luftkøling.
PVC er varmefølsom og kan nedbrydes, misfarves og miste sine egenskaber ved overophedning. Sammenlignet med granulering af PE/PP bruger en PVC-linje en konisk dobbeltsnekkeprofil og trinvis temperaturstyring af cylinderen for at holde forskydningsvarme og opholdstid lave og samtidig opnå fuld plastificering.
Koniske dobbeltsnekker giver en stor indføringsåbning til PVC-pulver og kraftig blanding langs snekkens konus, hvilket passer til PVC-pulver, kværnet materiale og fyldte formuleringer. Til recepter med meget højt fyldstofindhold eller kraftig blanding af masterbatch-typen kan parallel dobbeltsnekke eller andre løsninger sammenlignes; til standardlinjer til PVC-granulering og kværnet materiale er konfigurationen med konisk dobbeltsnekke vores anbefalede standard.
Kontakt med vand kræver ekstra afvanding og tørring og kan køle varmefølsomt granulat ujævnt. Varmafskæring ved dysen efterfulgt af luftkøling giver ensartet granulat til typiske PVC-formuleringer og mindsker energiforbrug og vandhåndtering. Til særlige recepter kan streng- eller undervandsløsninger stadig drøftes.
Oplys din materialetype (pulver/kværnet materiale/compound), PVC-kvalitet (hård, blød eller fyldt), ønsket kapacitet i kg/h og den endelige anvendelse. Oplysninger som CaCO3-fyldningsgraden og additiver hjælper os med at vælge den rette snekkegeometri og linjekonfiguration.
Standardlinjerne dækker ca. 100–200 kg/h (lille), 200–400 kg/h (mellemstor), 400–600 kg/h (mellemstor til stor) og 600–800+ kg/h (stor). Det endelige output bekræftes ud fra din formulering og råmaterialets tilstand.
Du vil måske også synes om
Byg dit genanvendelsessystem videre med supplerende udstyr til vask, granulering og neddeling.