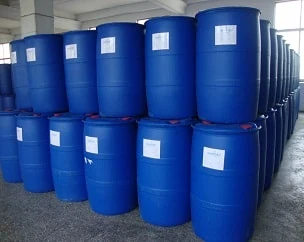
HDPE-tønder og -tromler
Tromler og 200L-beholdere til industri, kemikalier og fødevarer – limede etiketter og oliereste kræver forlænget varmvask.
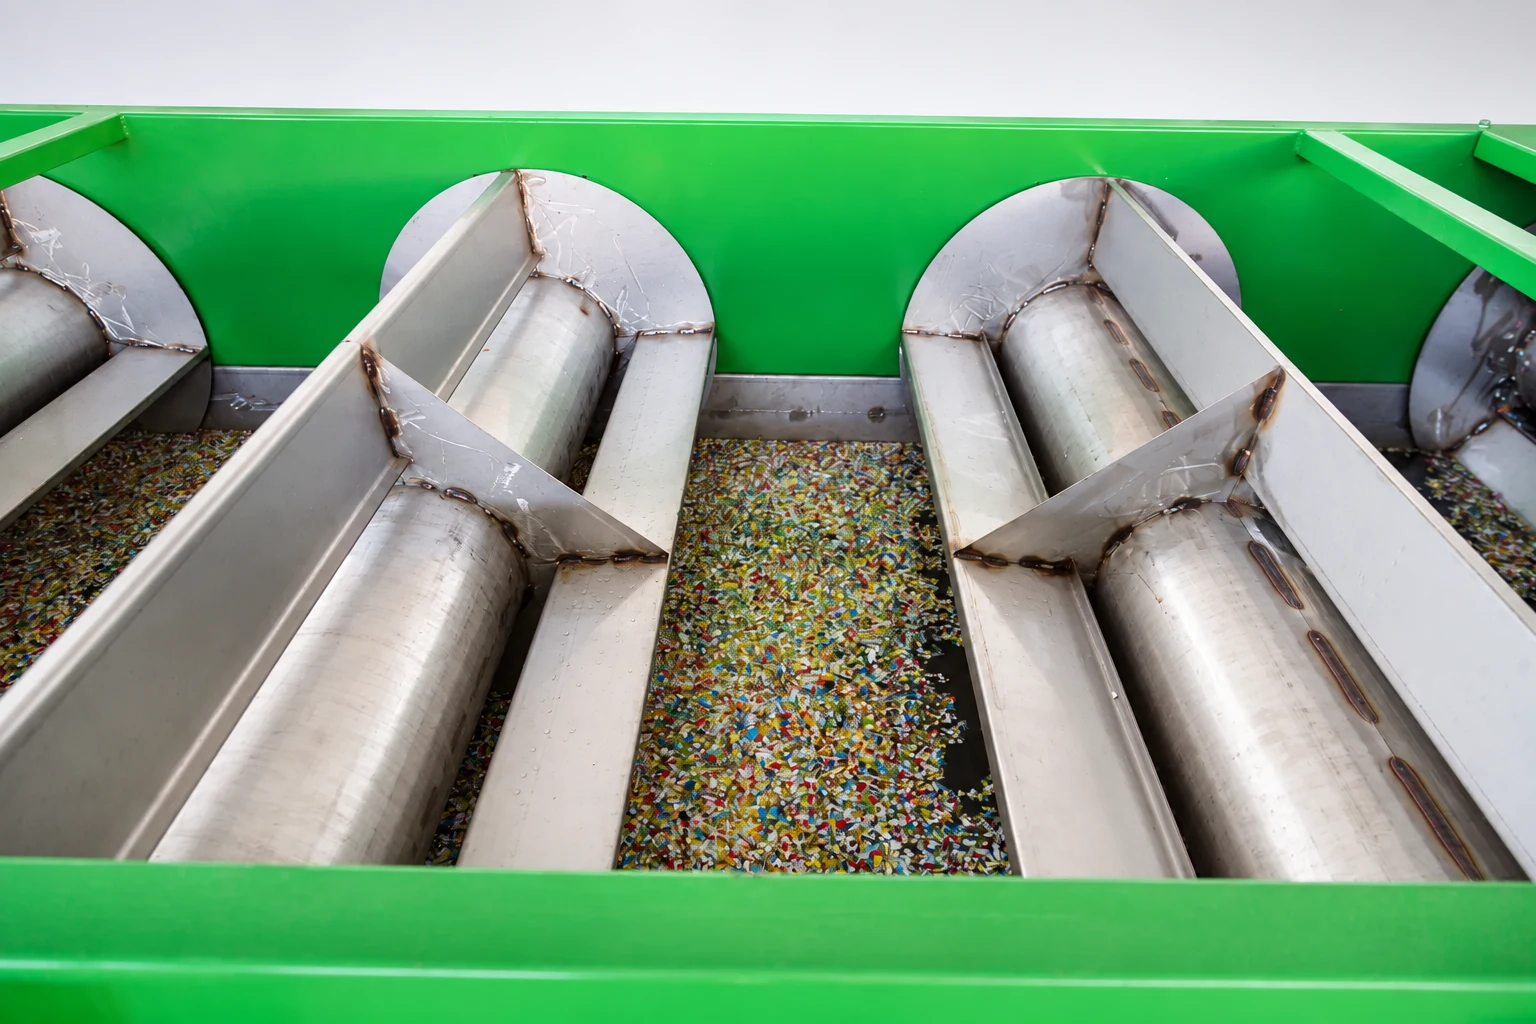
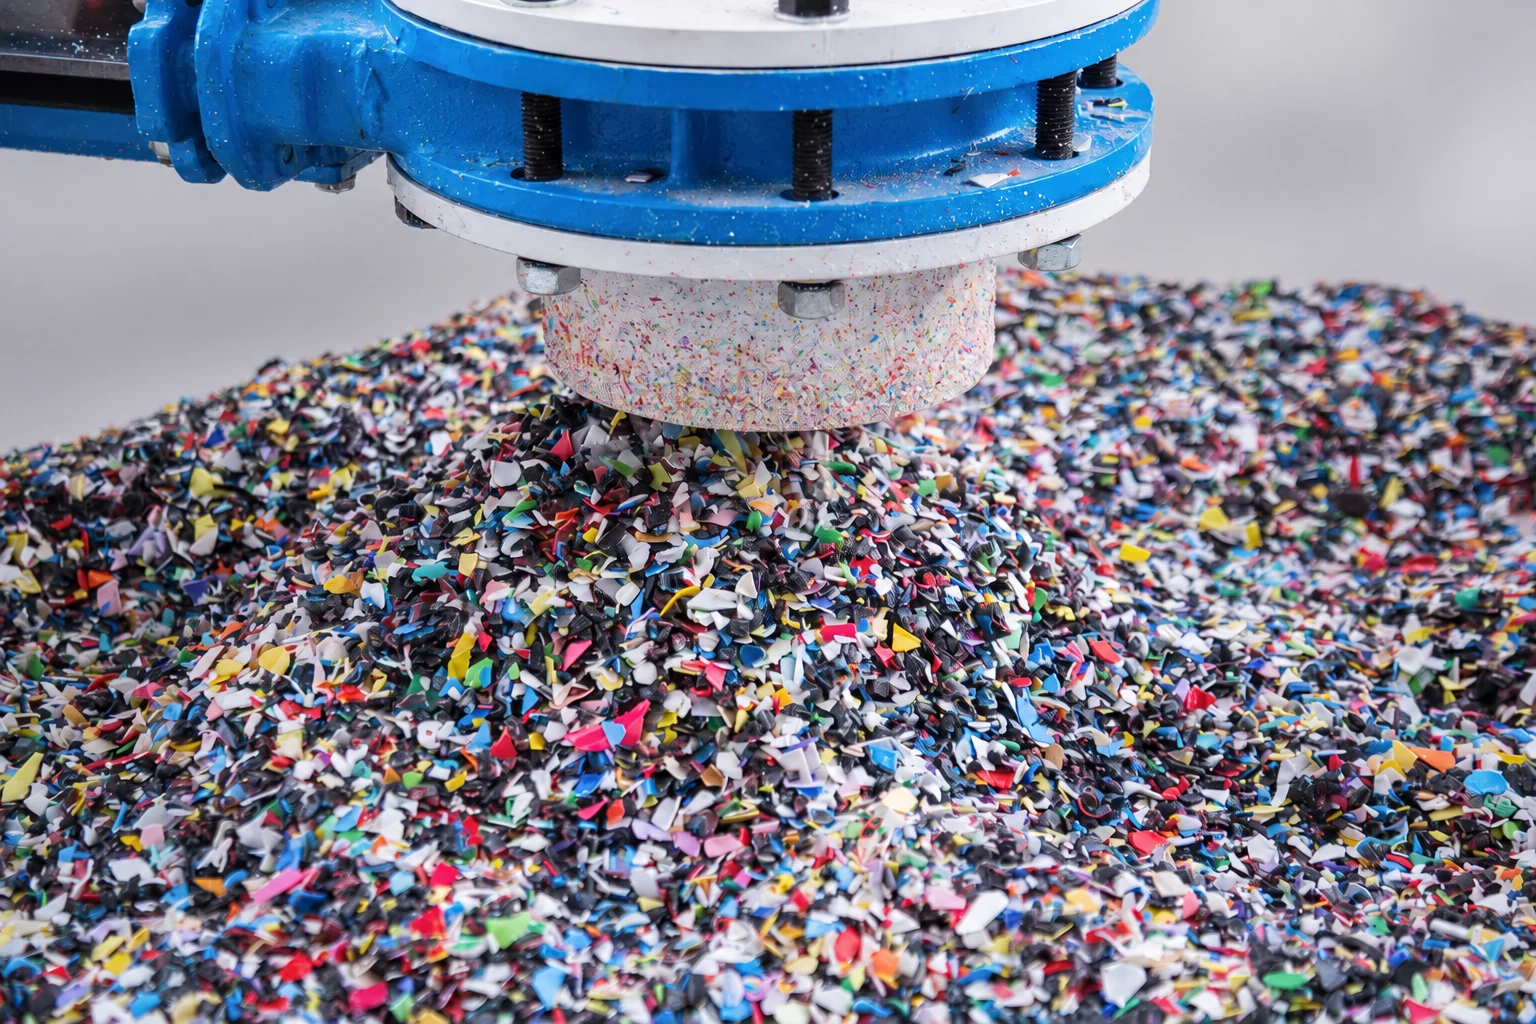
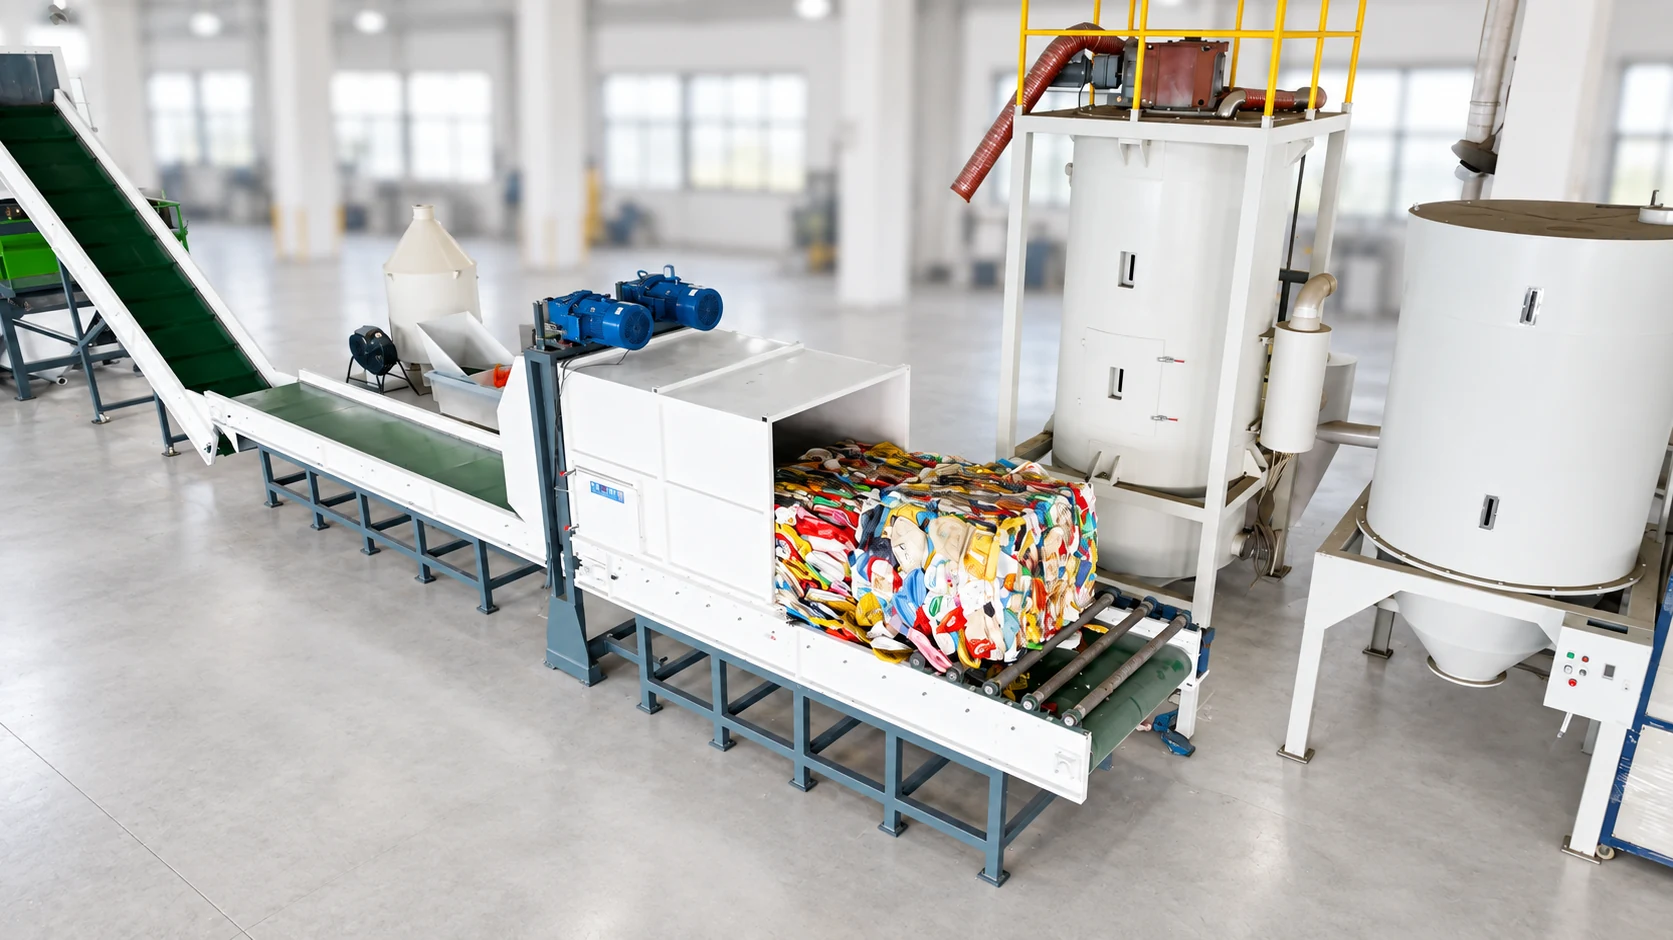
Forarbejdede materialer
Hård PP-plast er referencematerialet, og samme koncept kan konfigureres til egnede affaldsstrømme af hård HDPE/PP.
Tromler og 200L-beholdere til industri, kemikalier og fødevarer – limede etiketter og oliereste kræver forlænget varmvask.
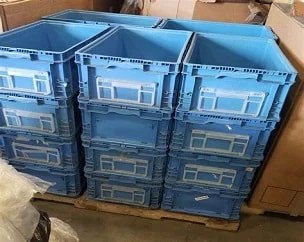
Kasser fra landbrug og logistik, som let separeres i flyde-synke-tanke, med organisk snavs og UV-nedbrydning.
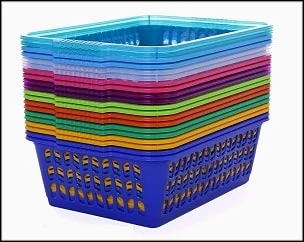
Kurve fra fødevareforarbejdning, der flyder og skylles rene, og som kan tilpasses typisk forurening fra landbrug og detailhandel.
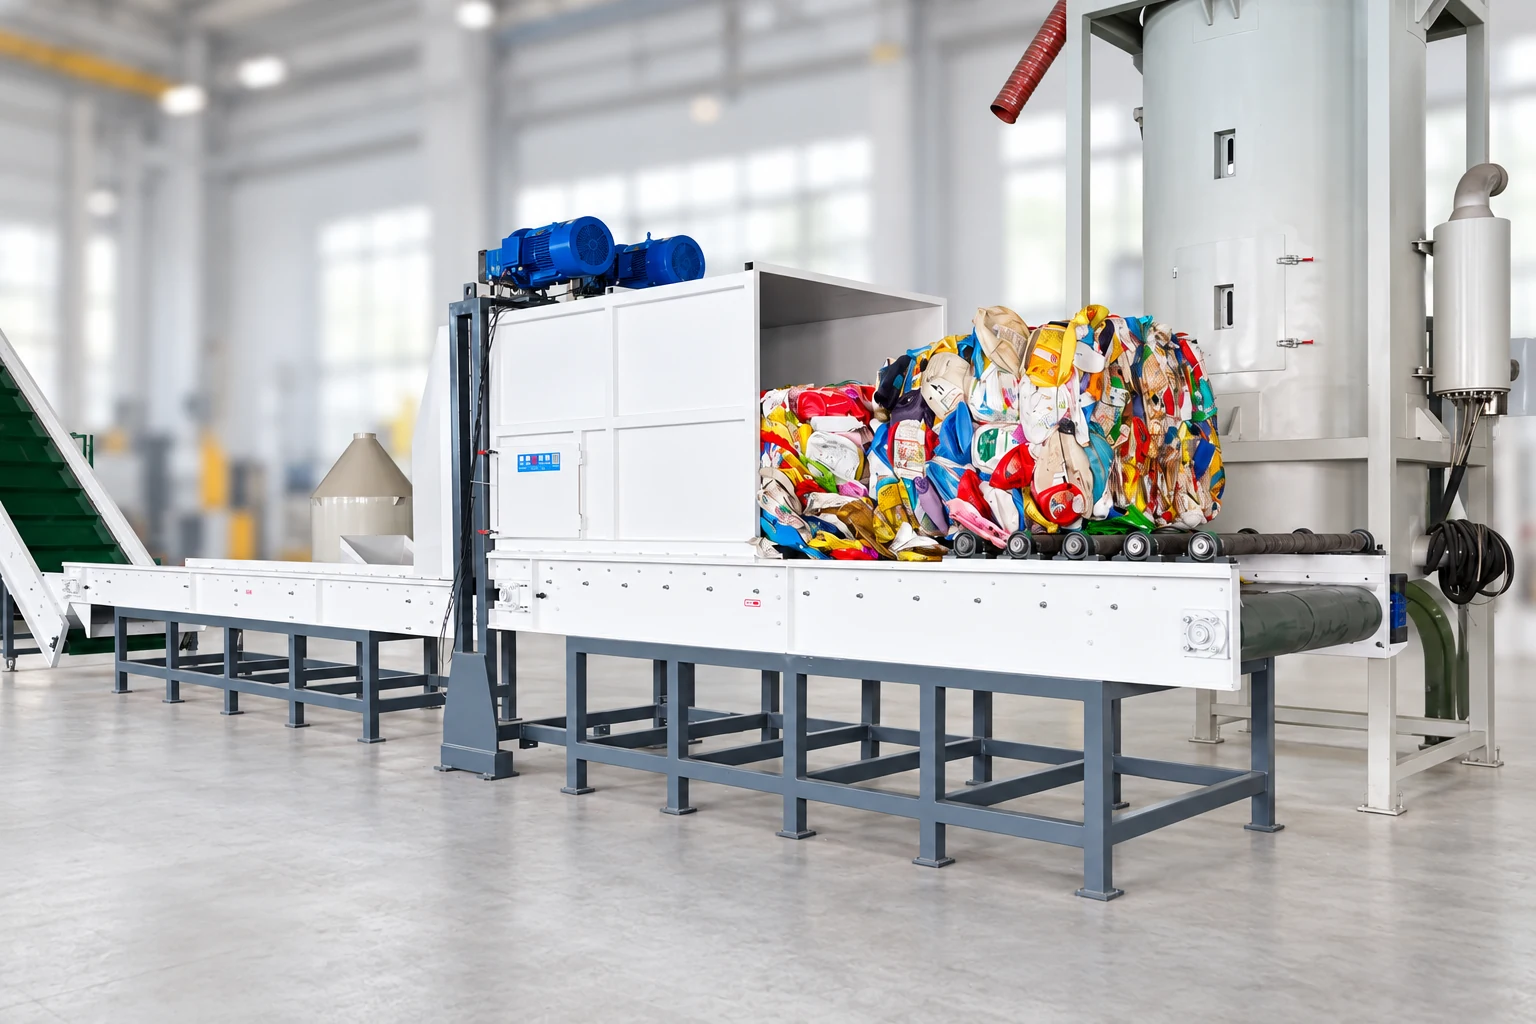
Ballepresset hård plast fra industri og byer, forsorteret manuelt eller separeret præcist efter polymer i flyde-synke-tanke.
Maskinmoduler
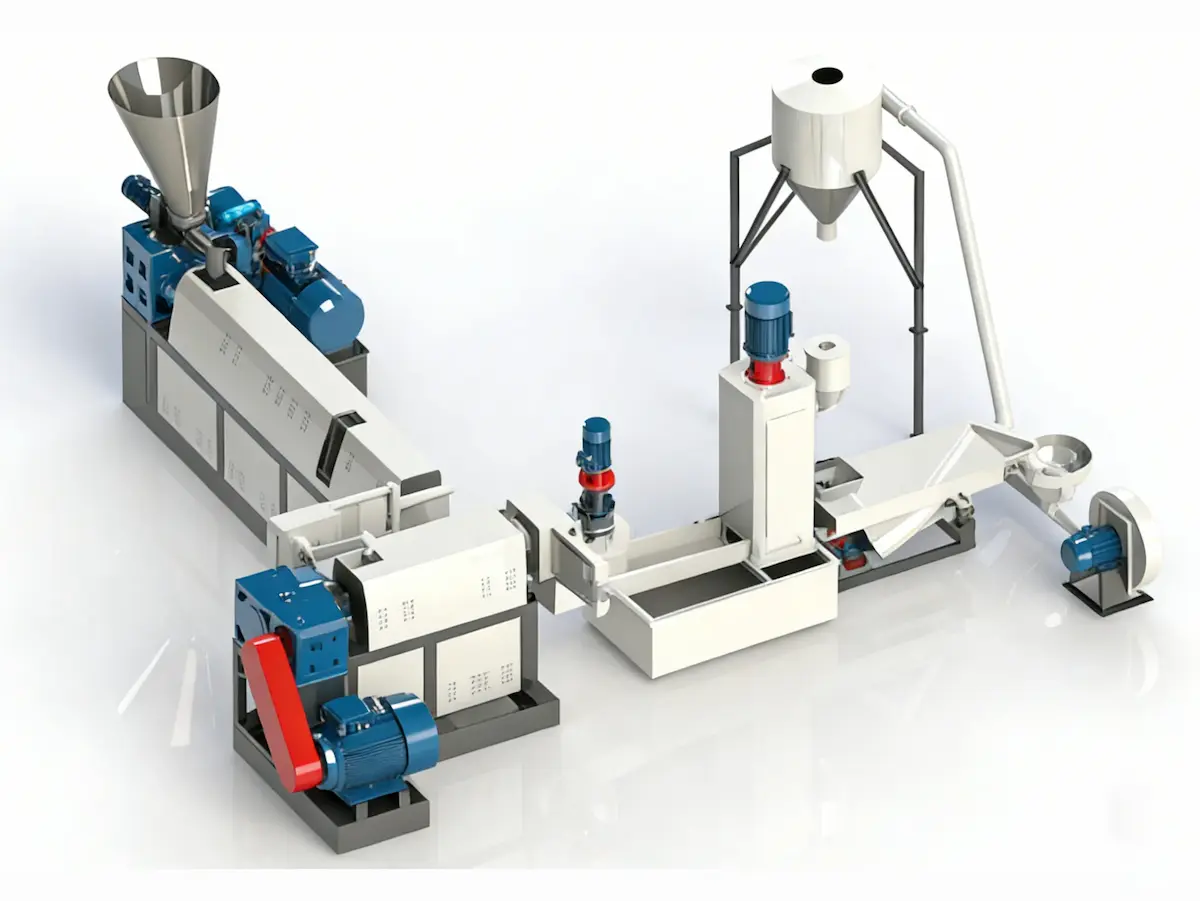
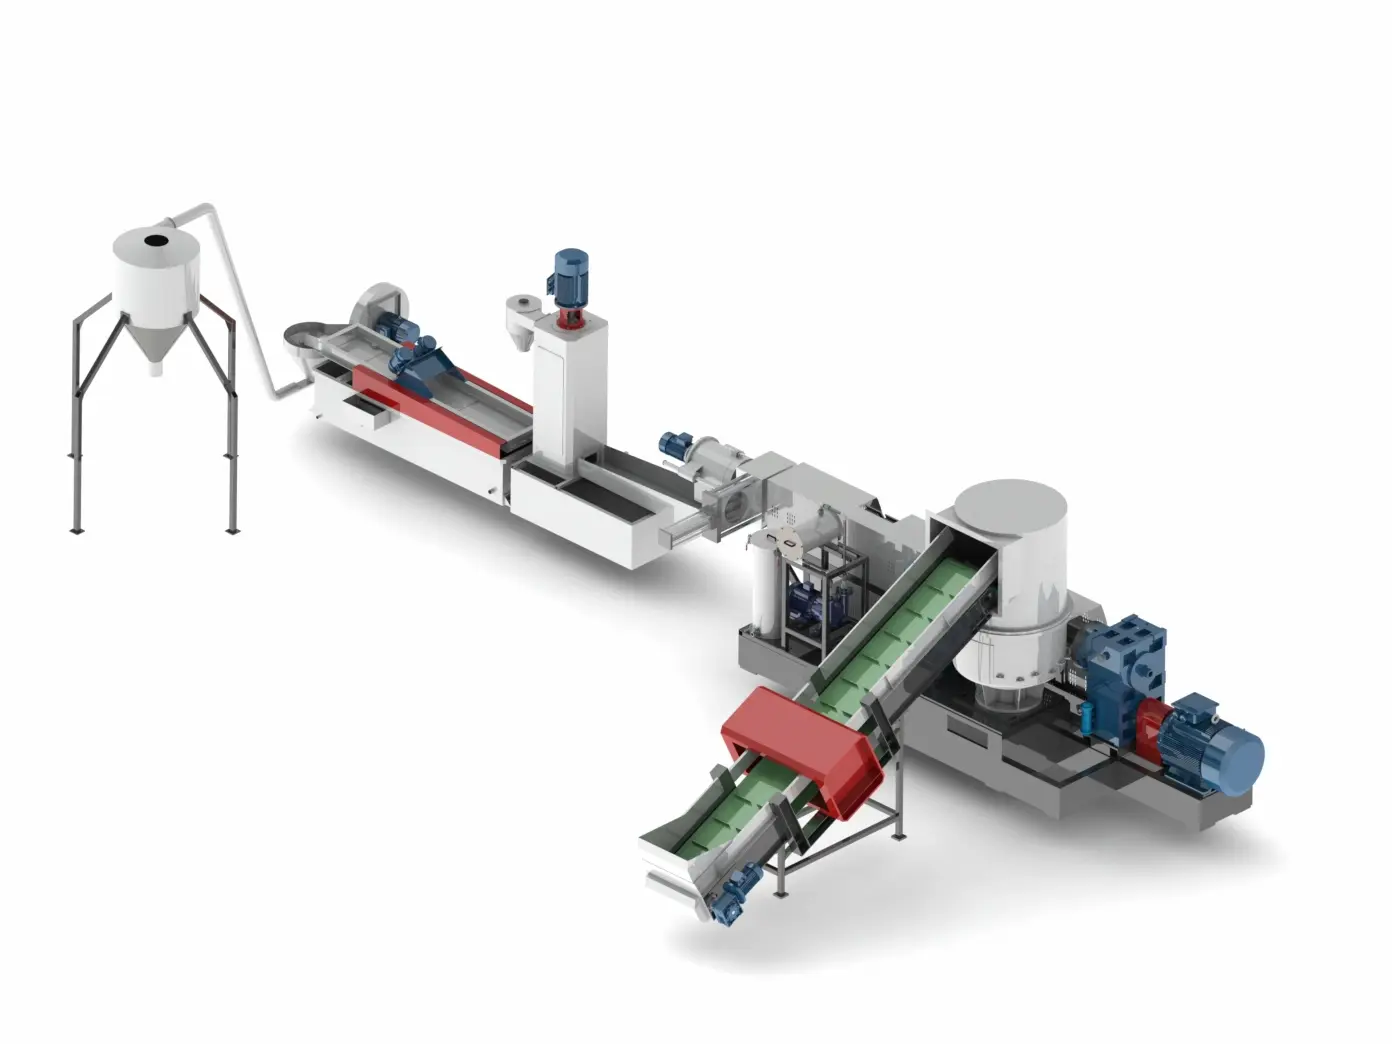
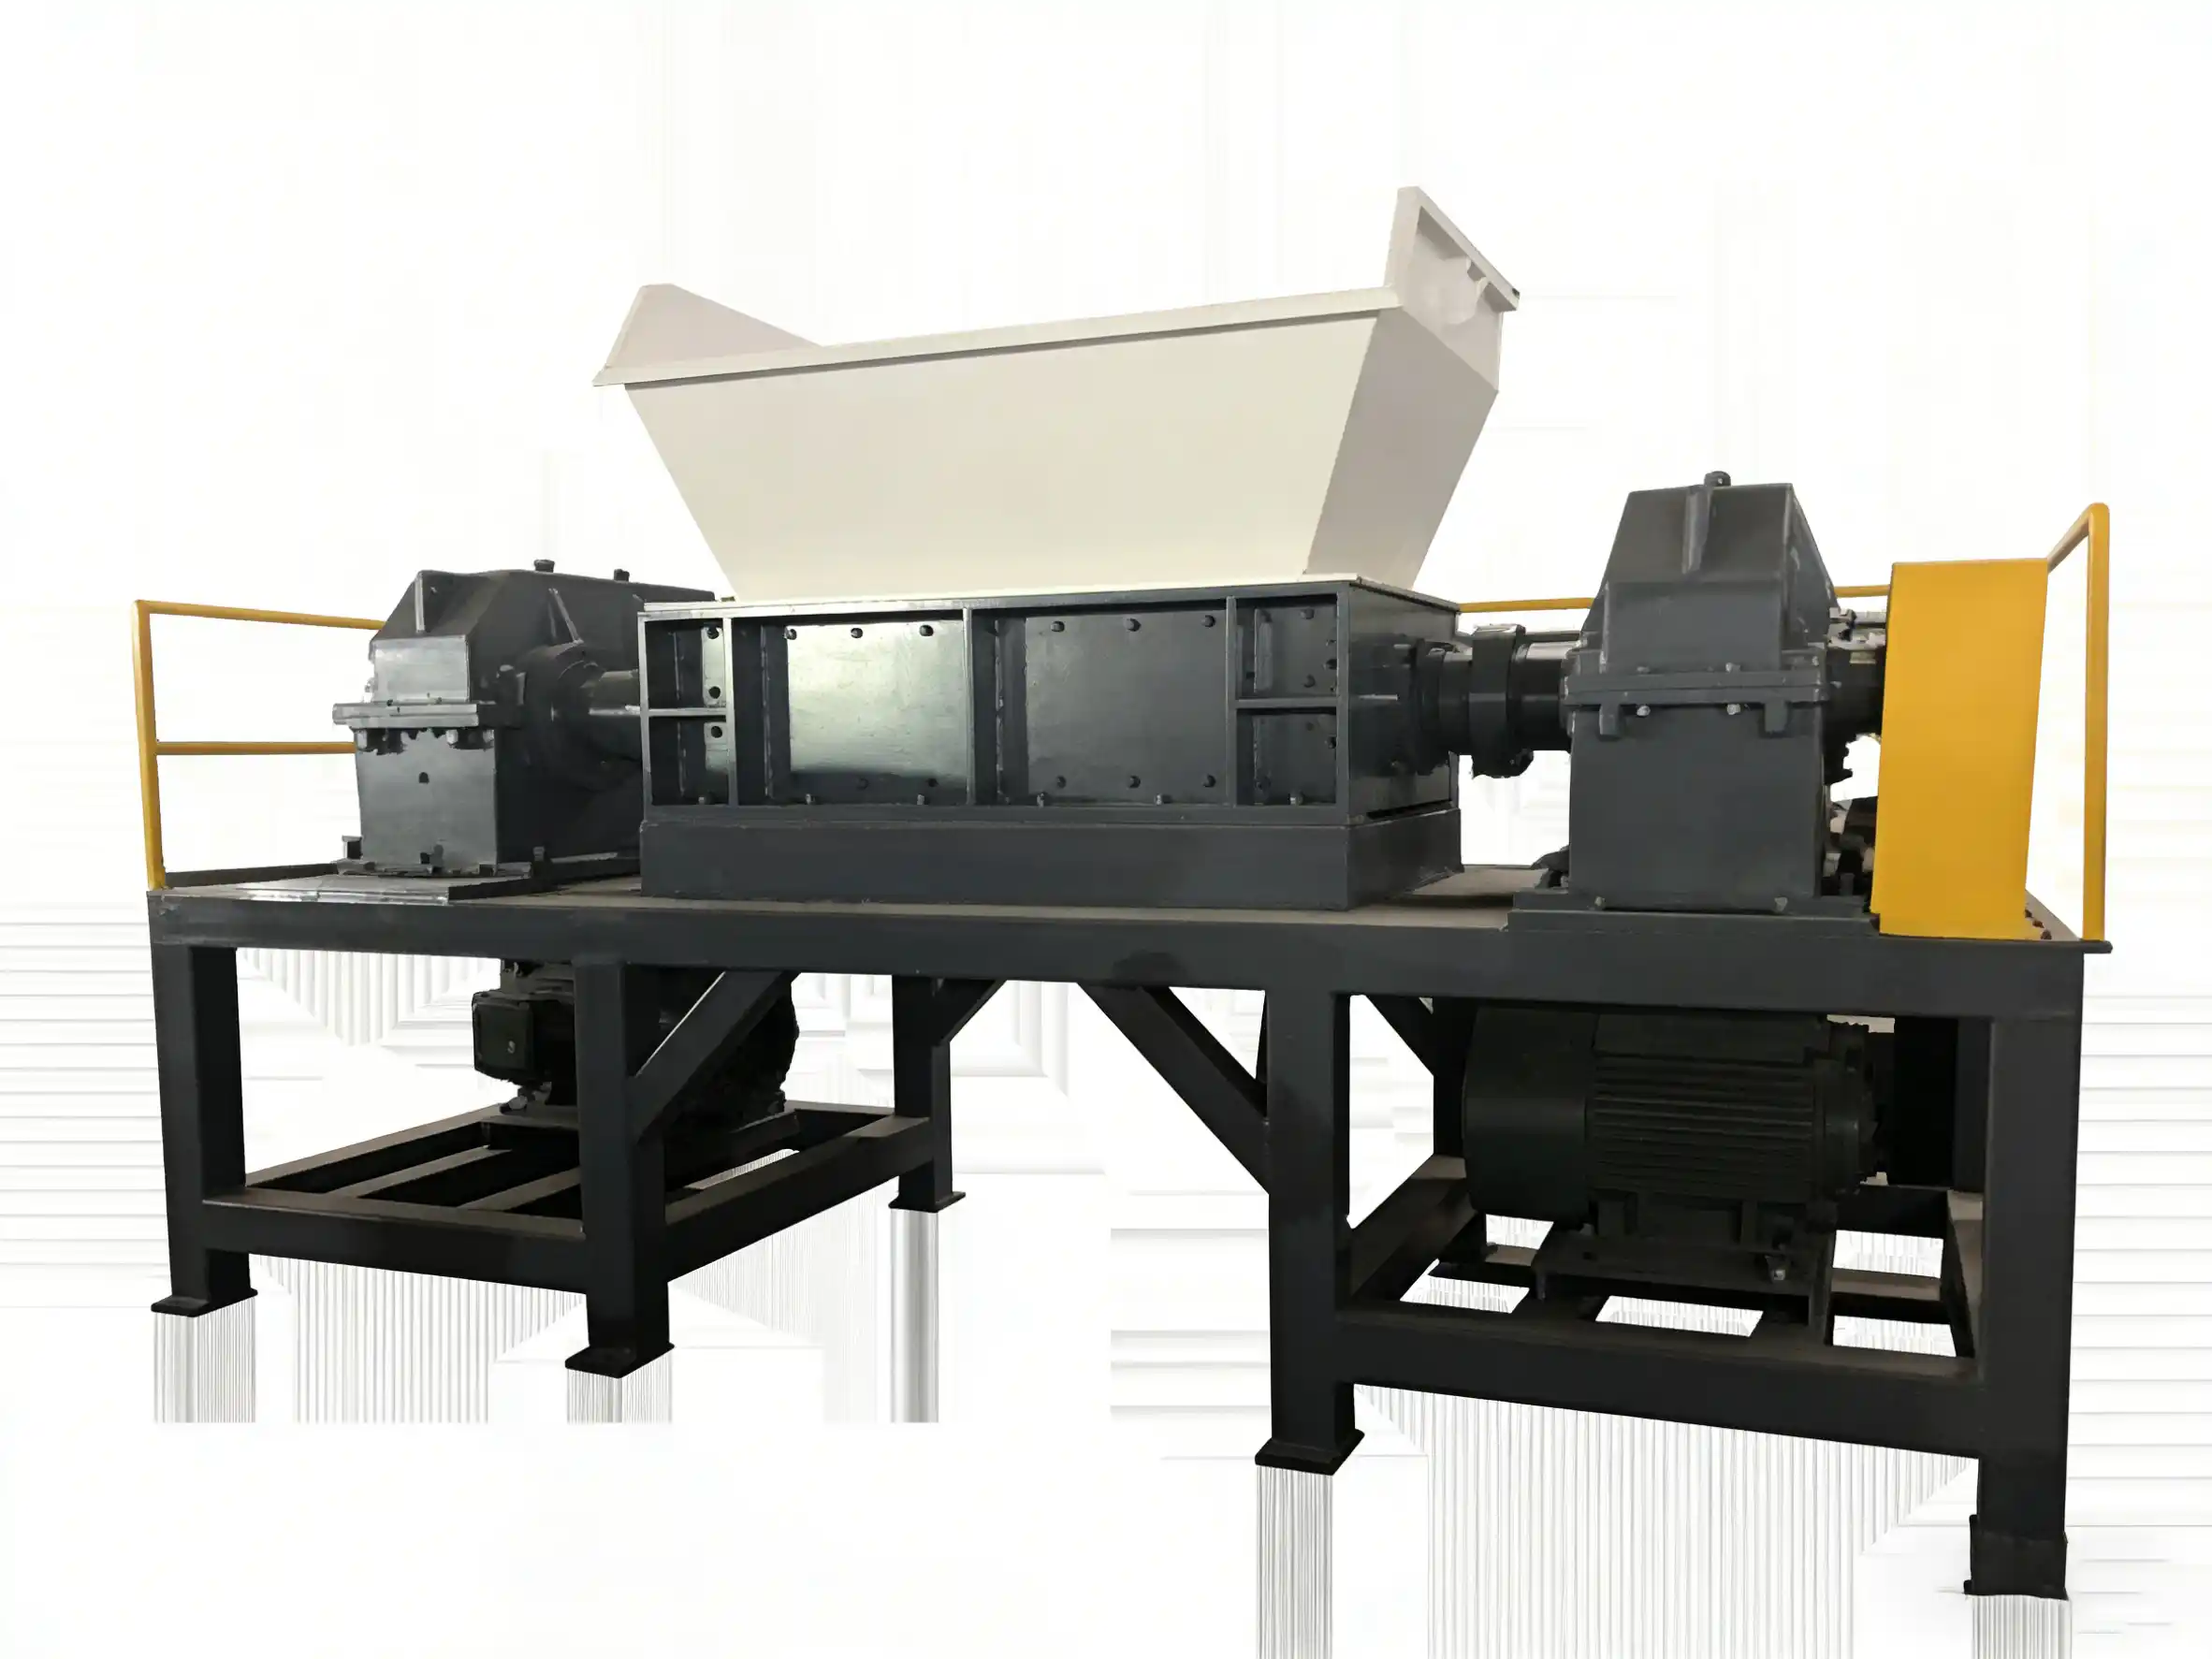
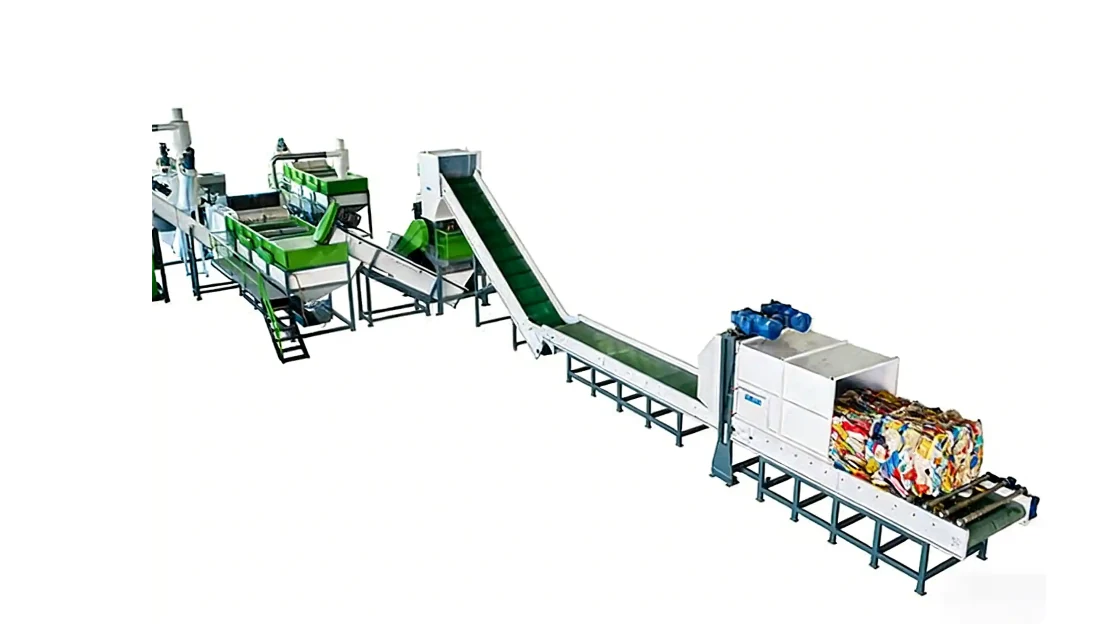
Centrale moduler til fødning, kværning, vask, afvanding, tørring og styring af linjen.
Den lodrette balleopriver GS1500 og båndtransportørerne X1000 fører de sammenpressede baller ind i linjen, når de er løsnet.
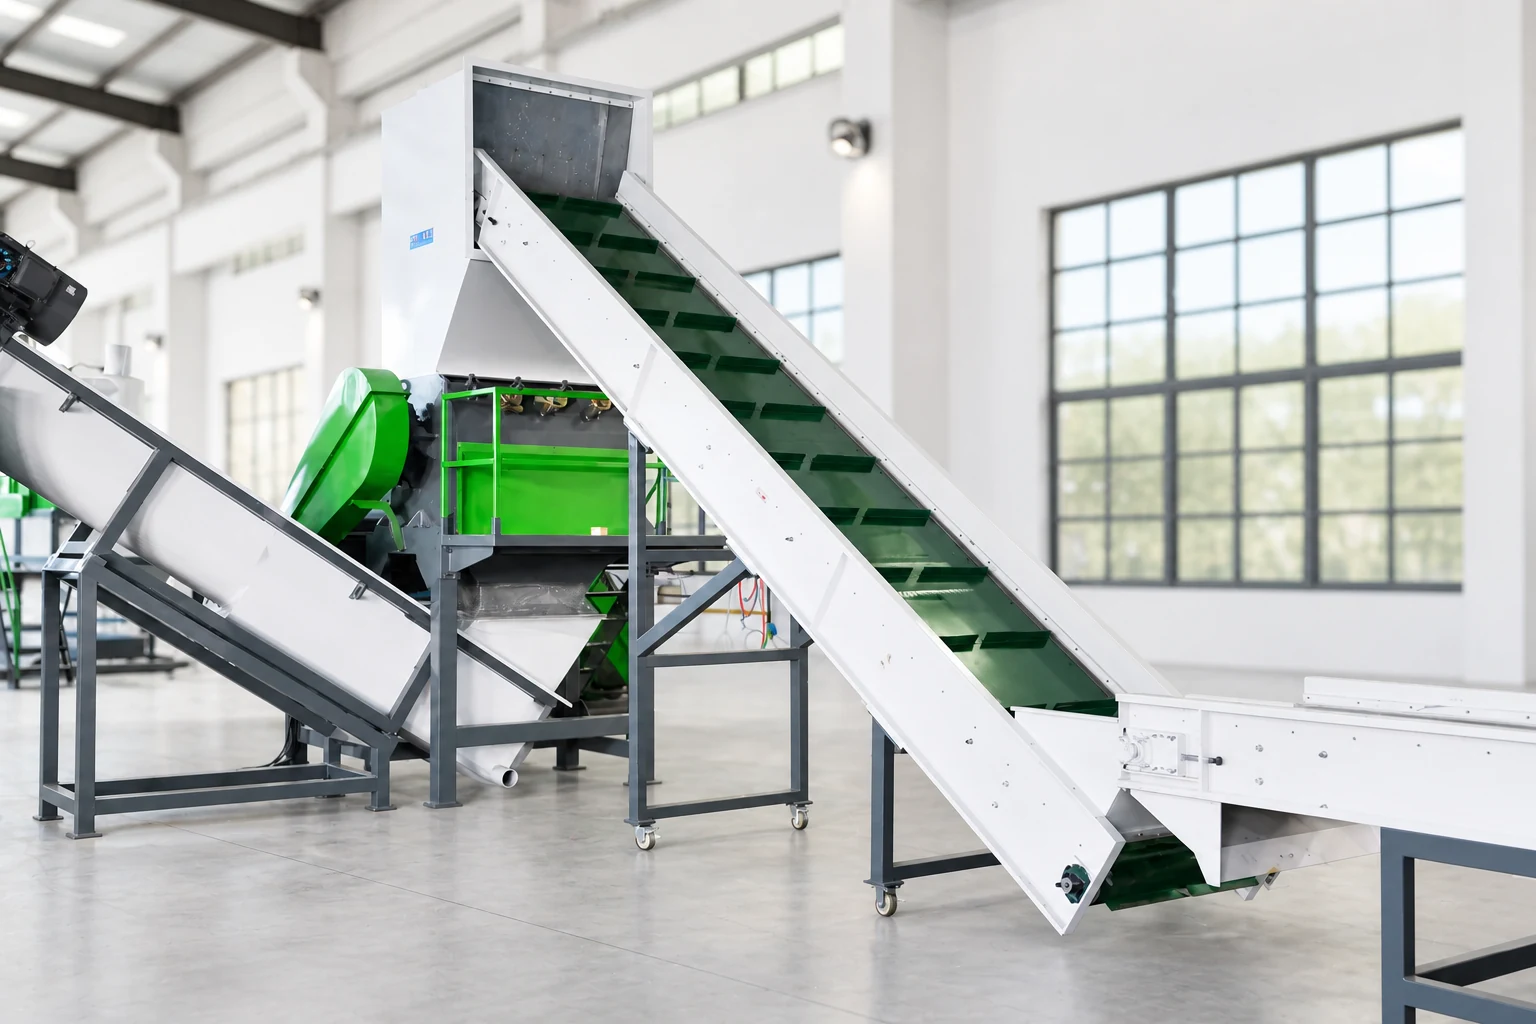
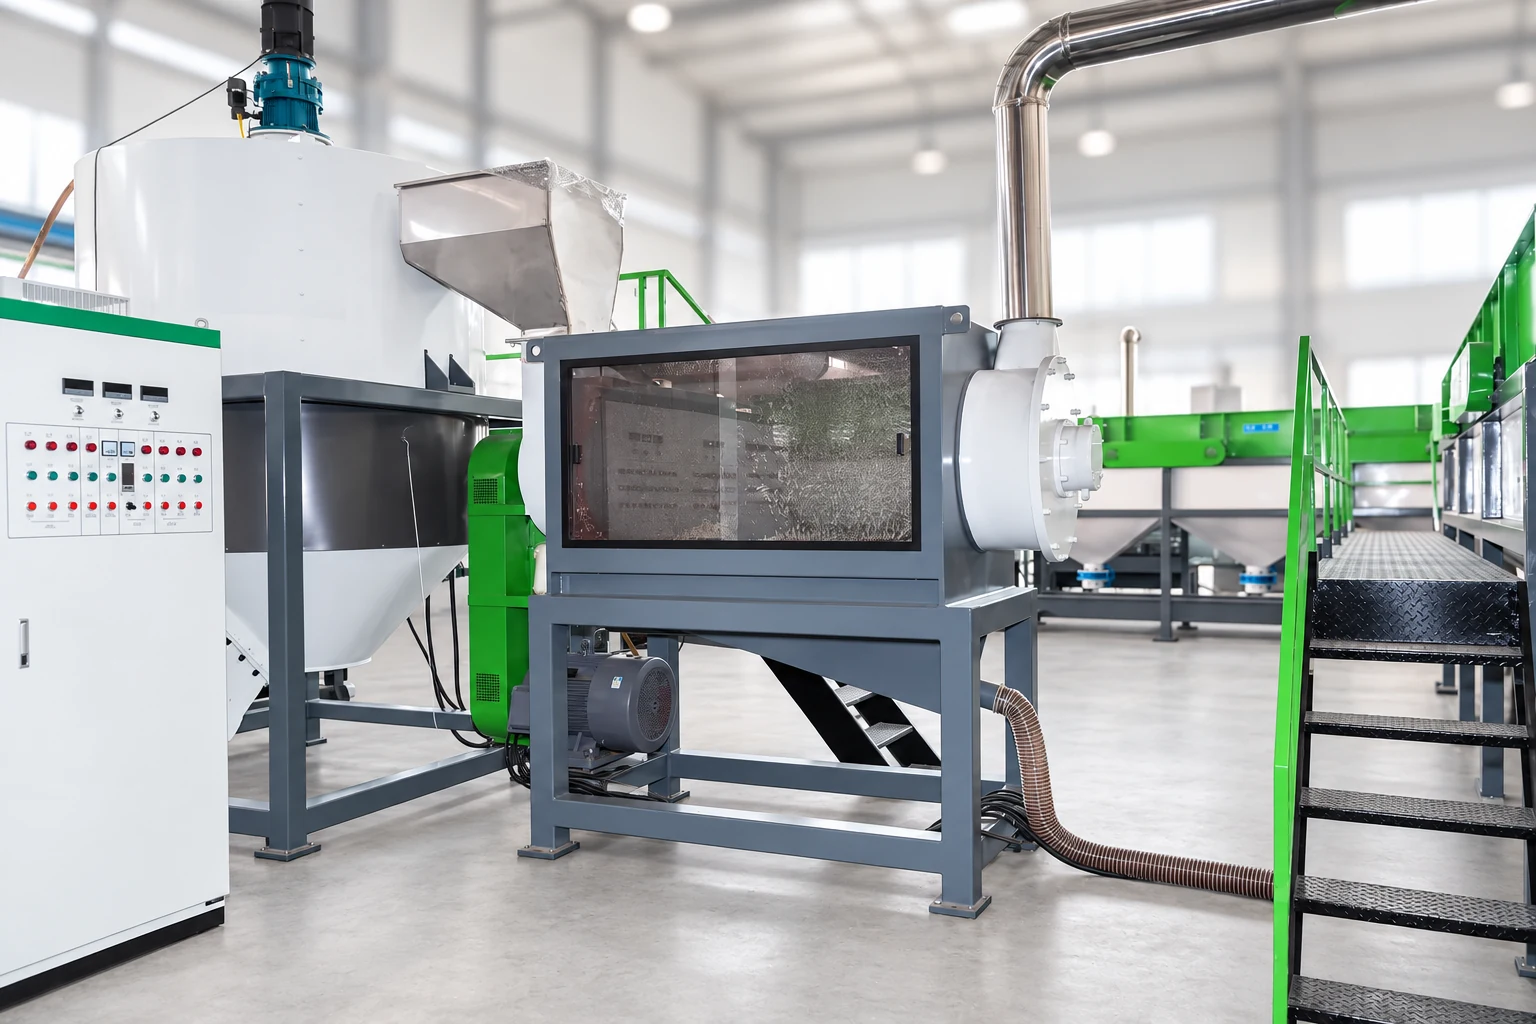
Vådkværn på 90 kW med knive af SKD11, der kværner hård plast til flager på ca. 8–17 mm.
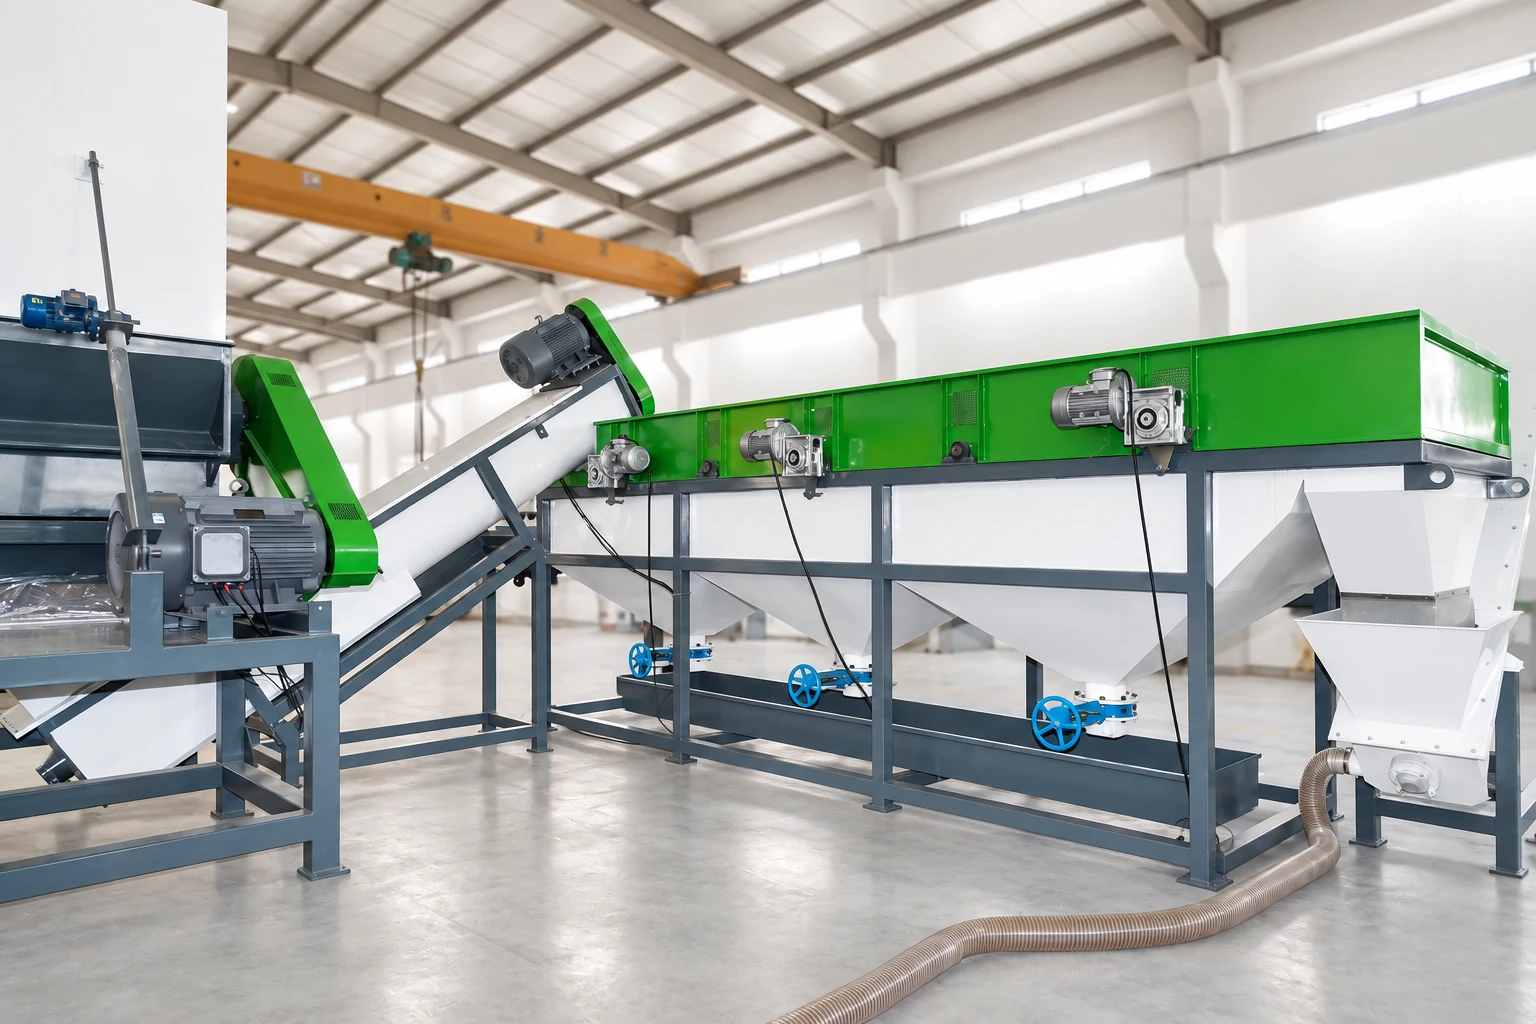
Vand under højt tryk og slidstærke padler skrubber flagerne og transporterer dem videre.
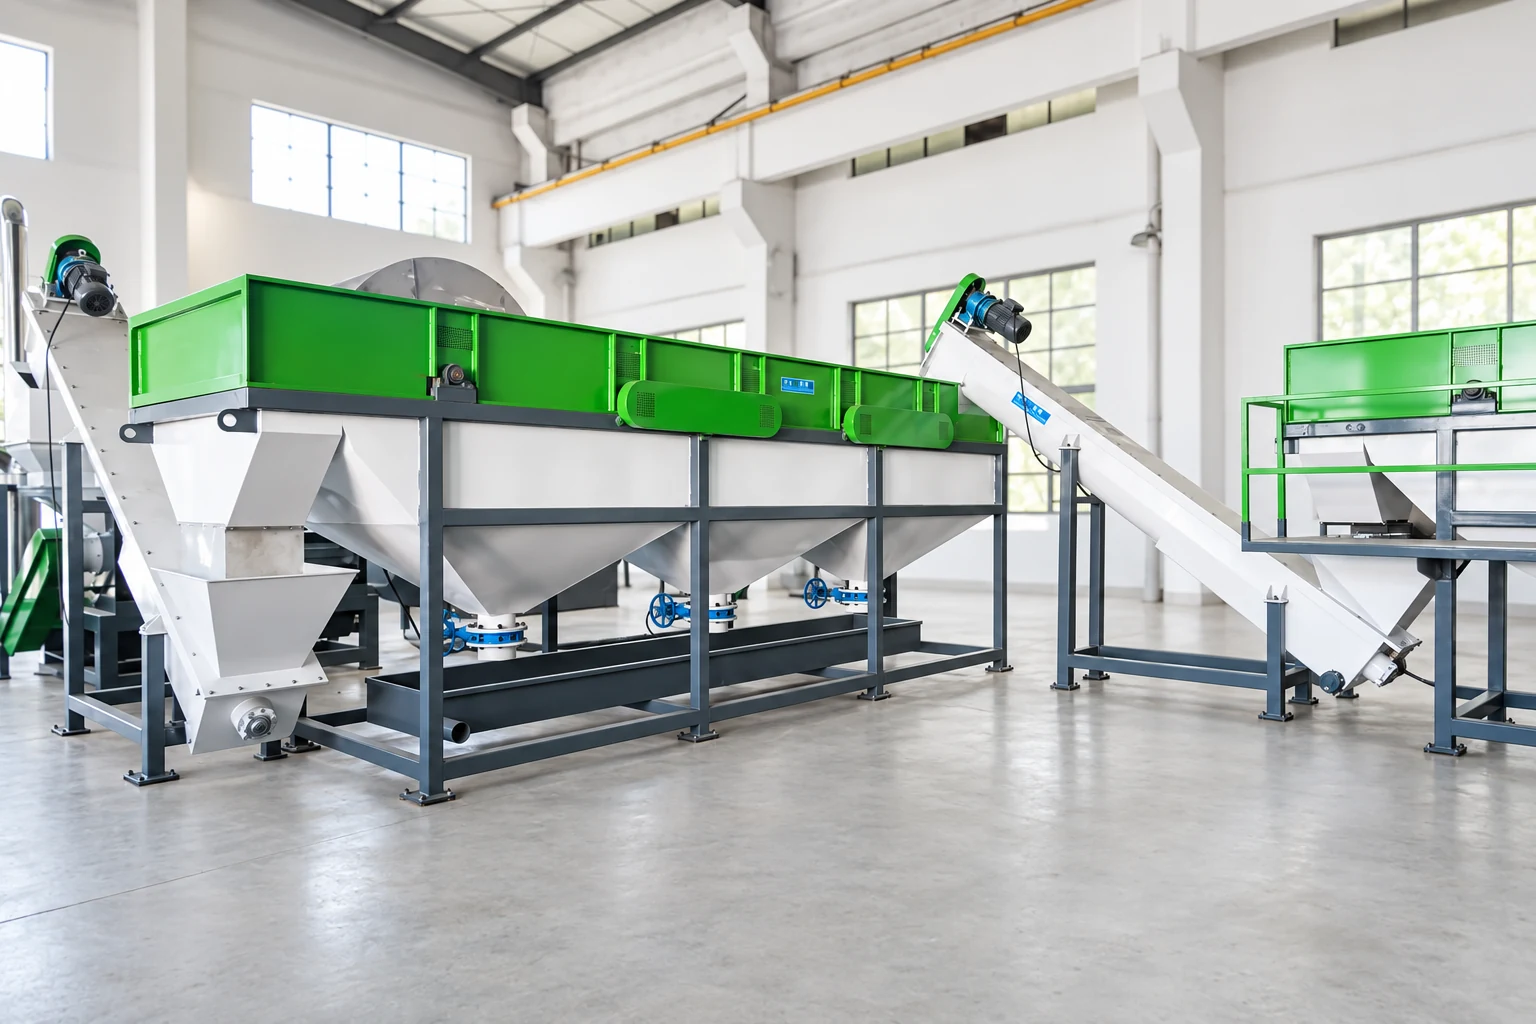
Densitetsseparation i flyde-/skylletanken med udtømning af bundfældet snavs og sidemonteret løftesnegl.
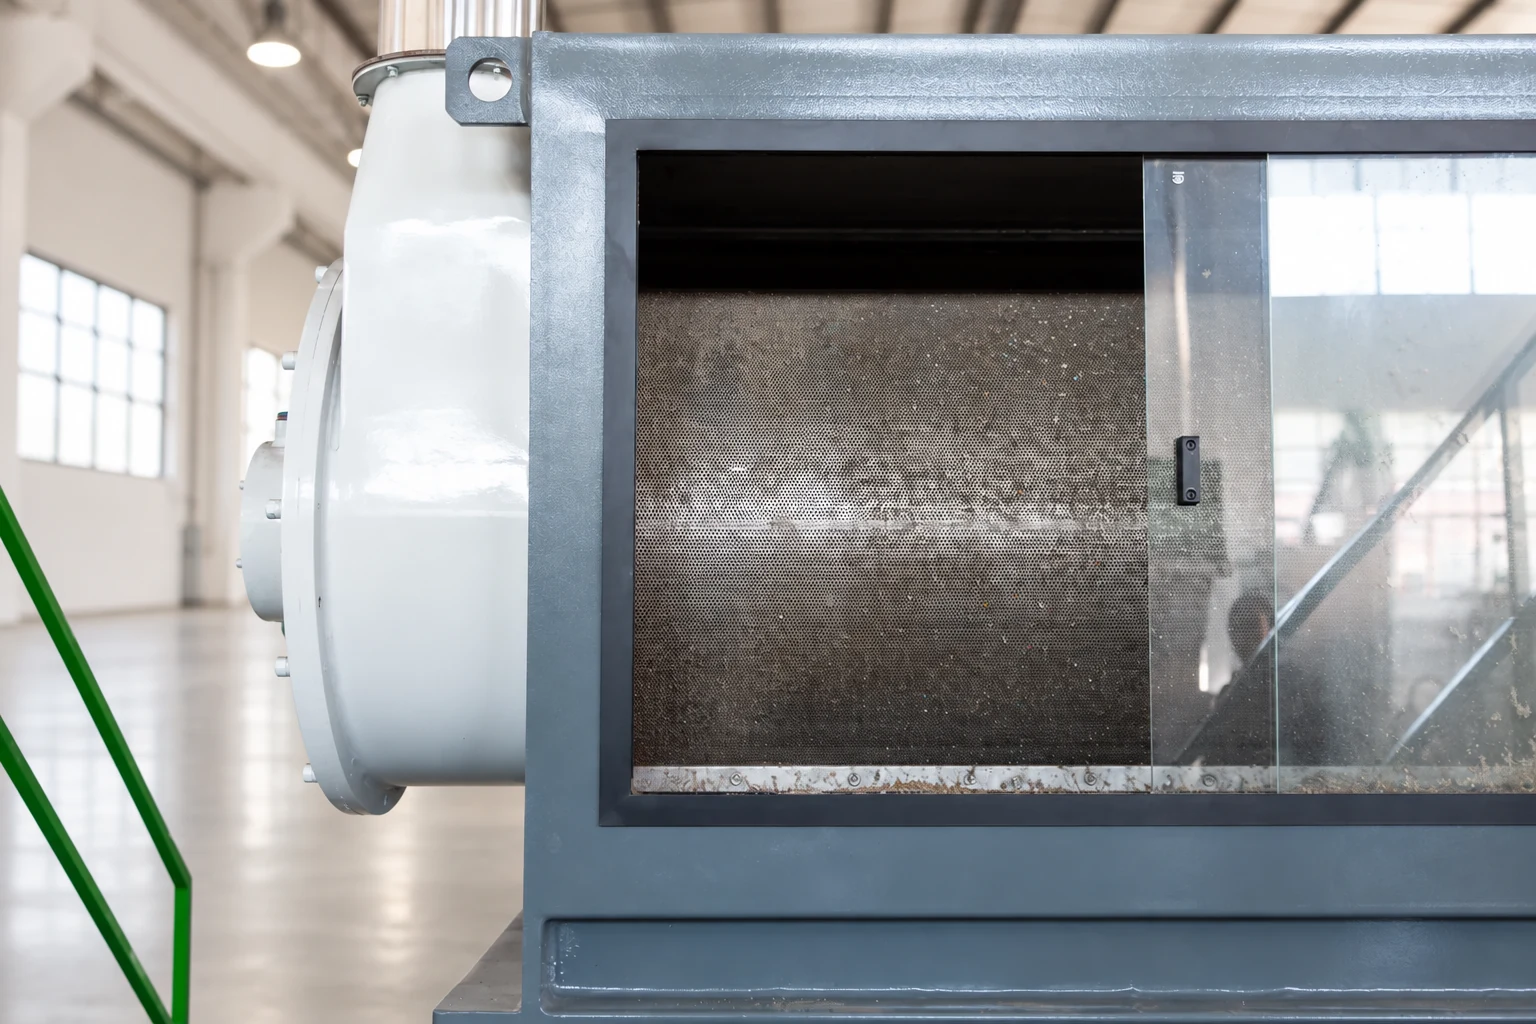
Friktionsafvandingsmaskine med 1.600 rpm, der fjerner størstedelen af overfladevandet fra de vaskede flager.
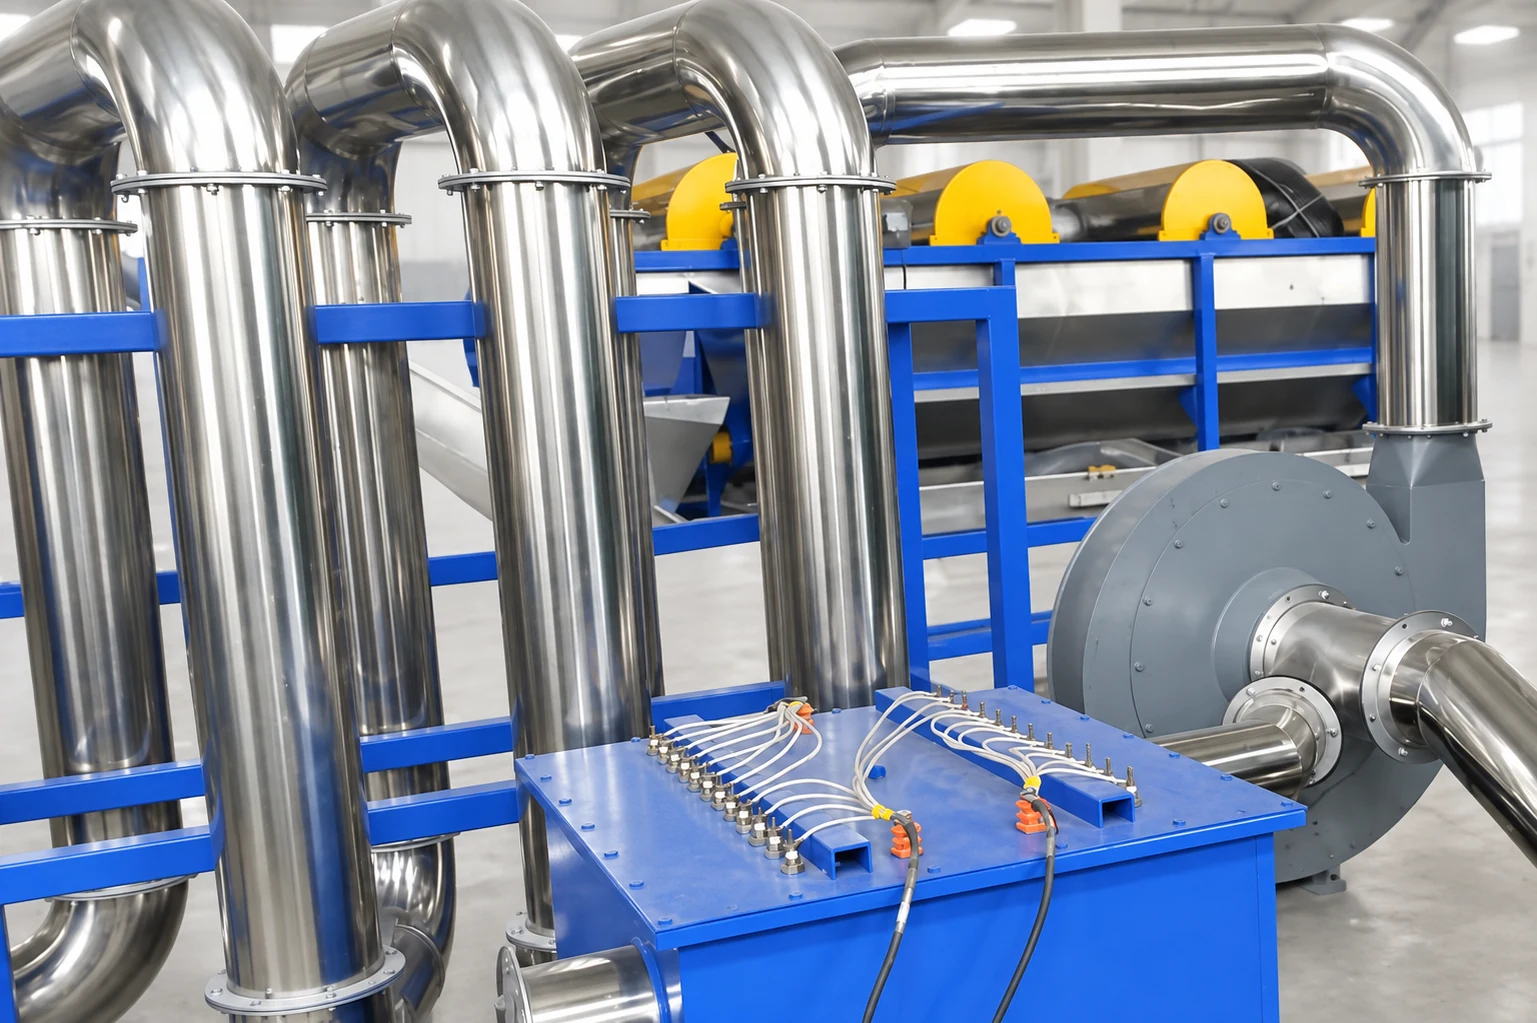
Et tørrerør på Ø219 mm i SUS304 med 36 kW varmelegemer tørrer flagerne til ≤1% fugt.
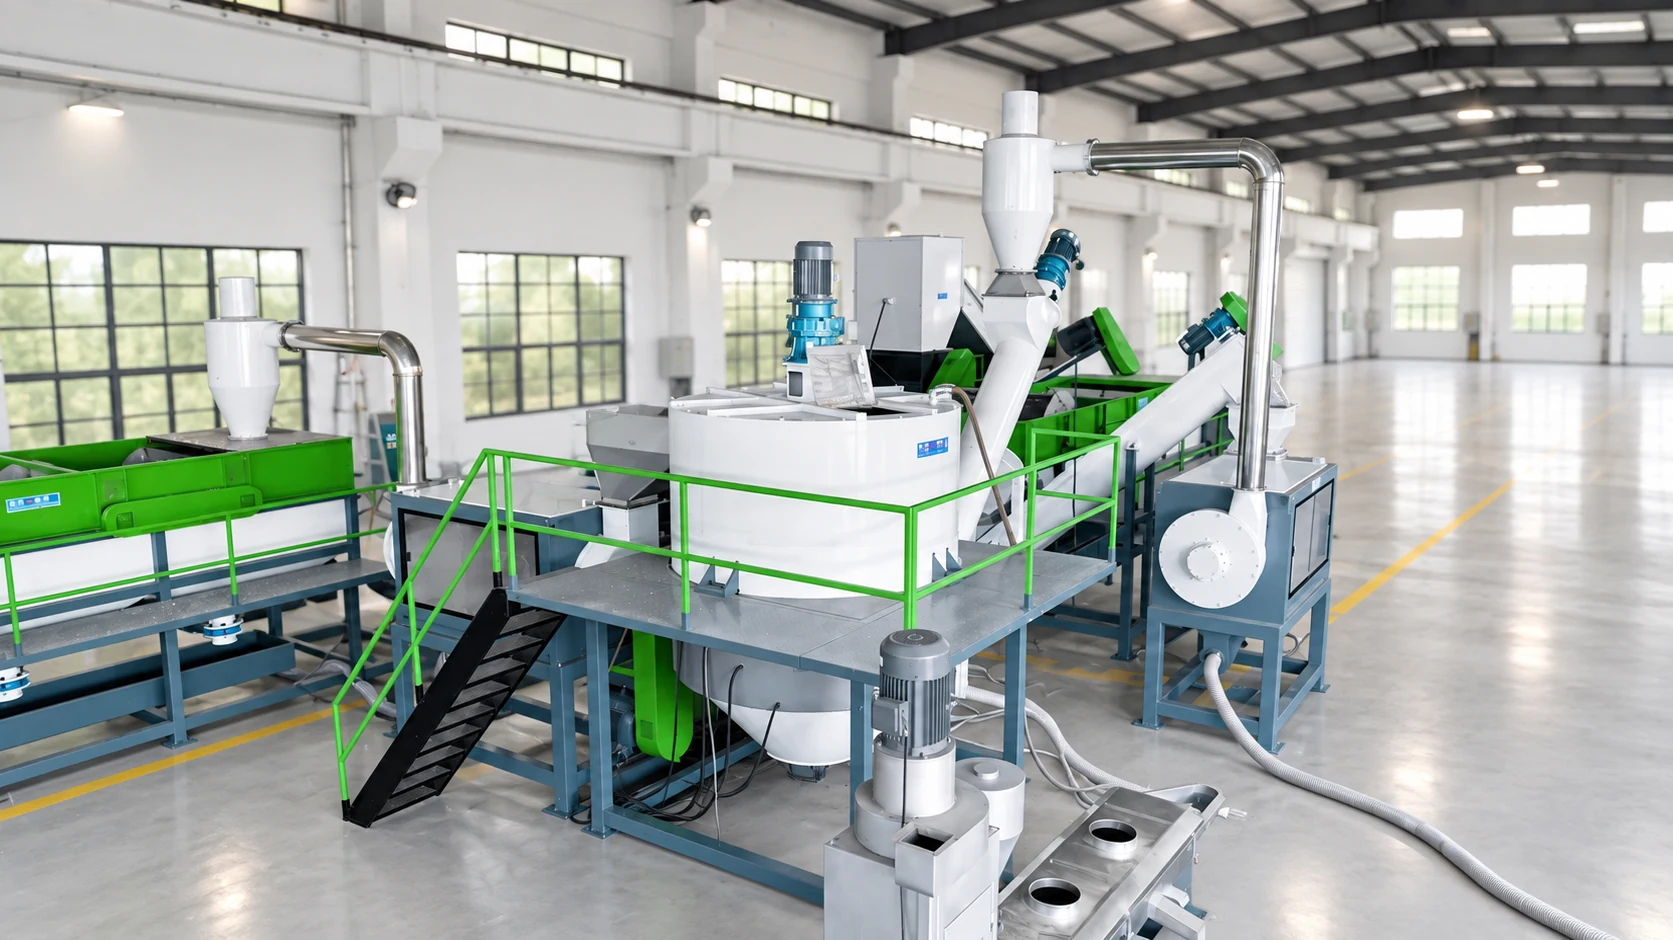
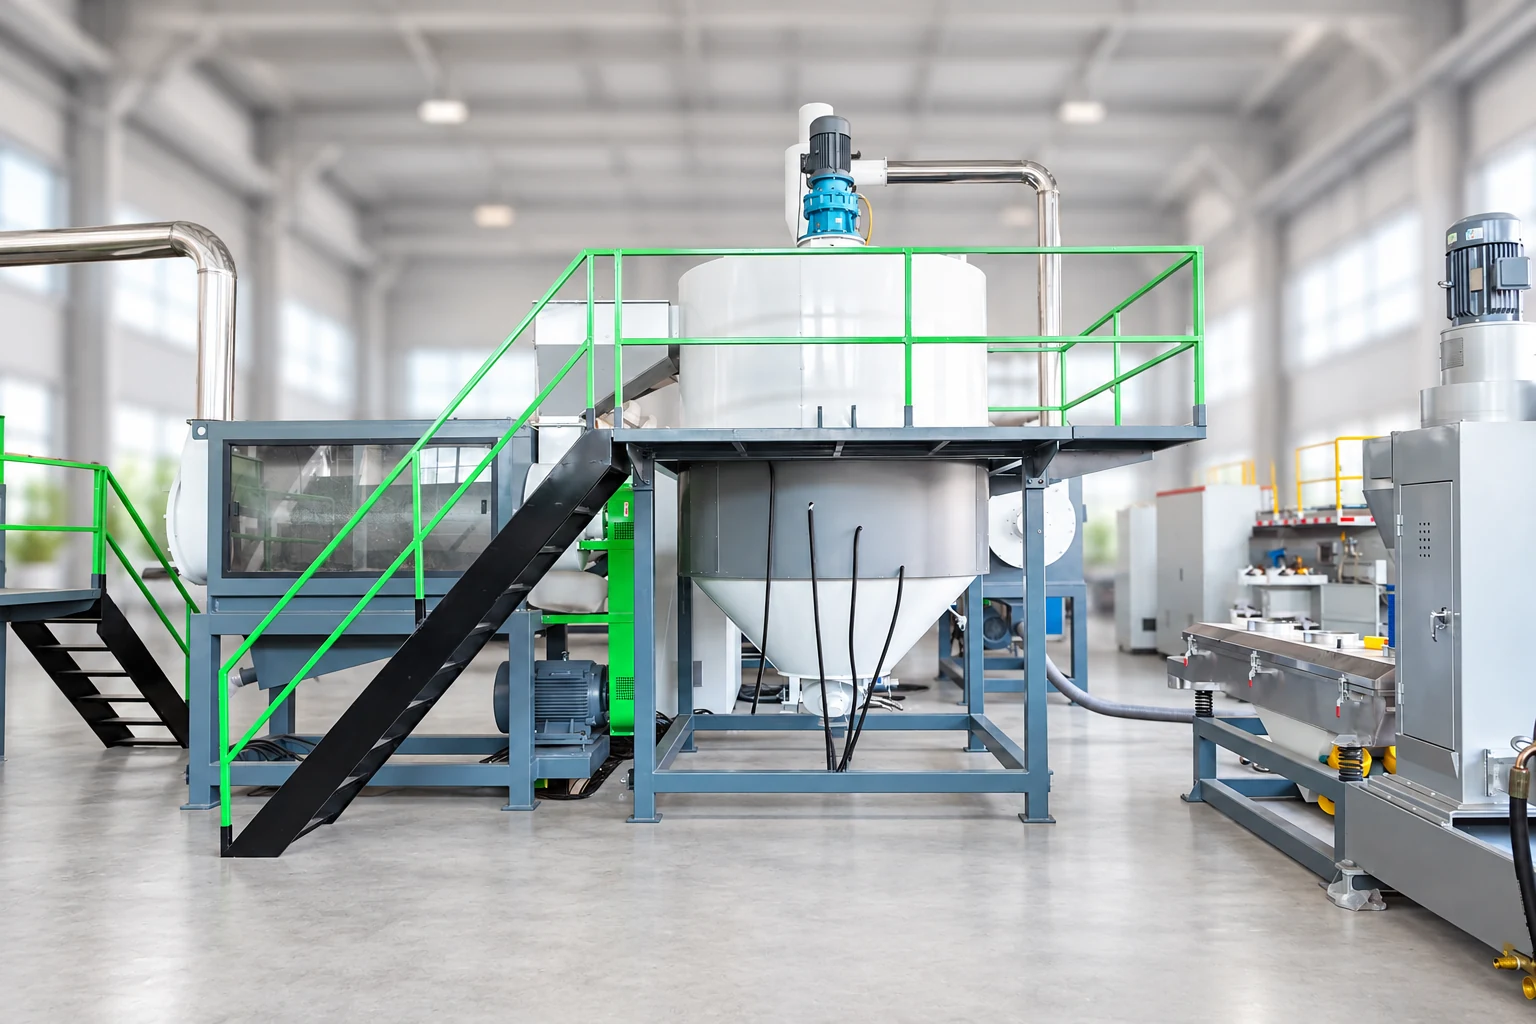
Varmvaskere med tvangsfødende snegl, der arbejder ved ca. 90 °C med automatisk kemikaliedosering.
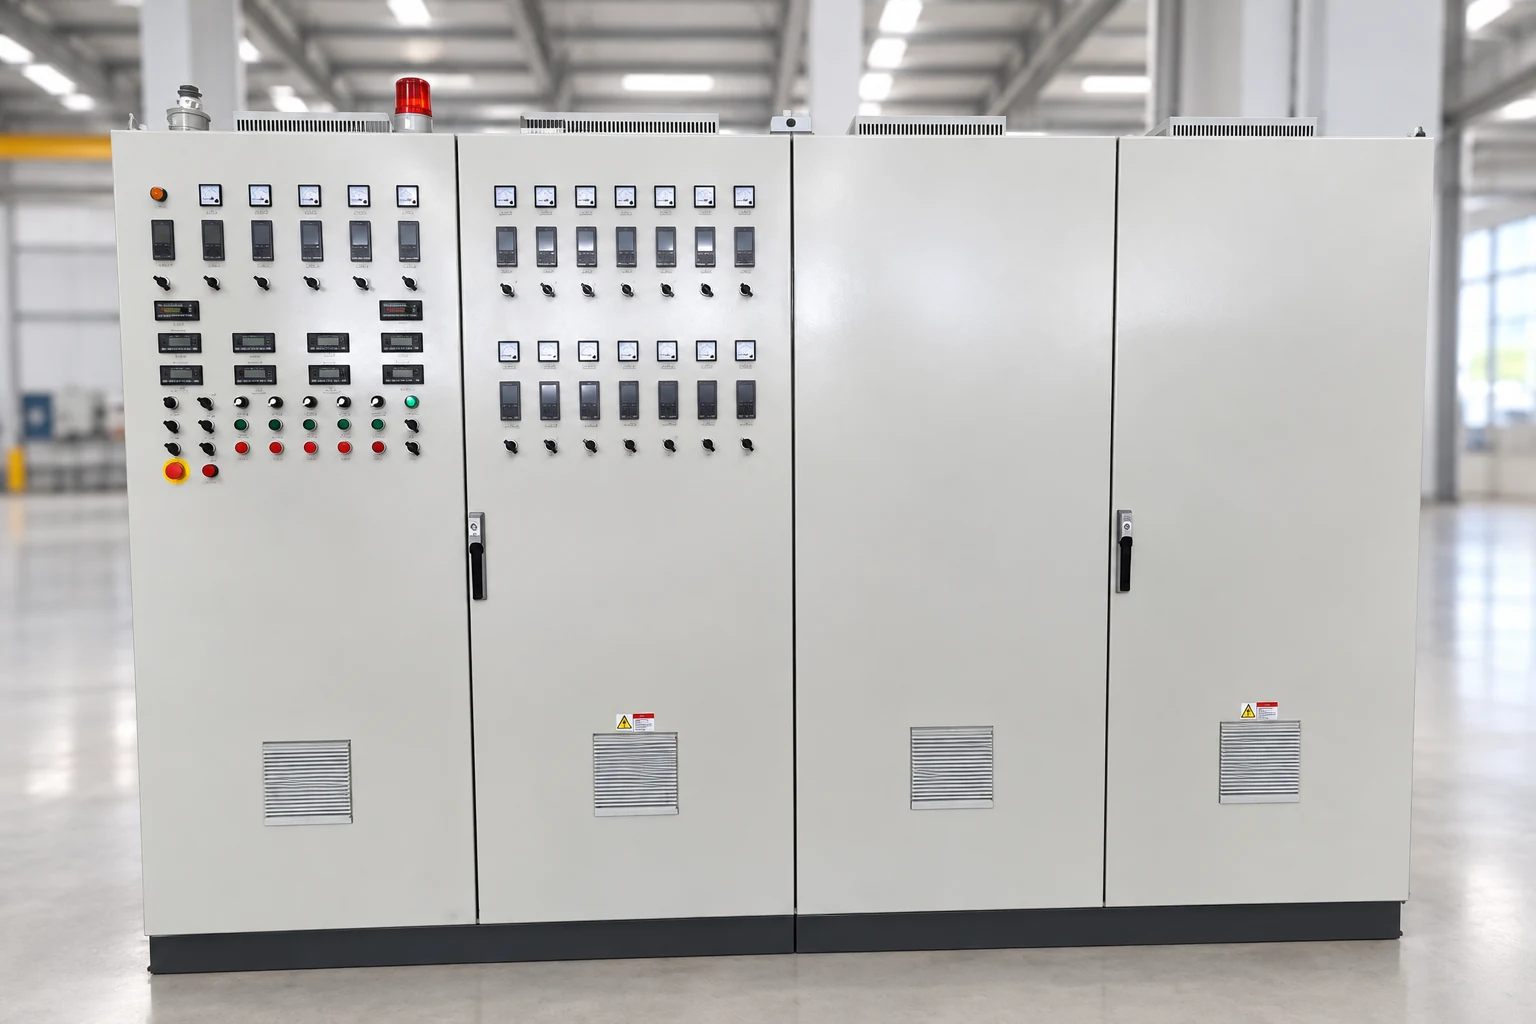
PLC og kontaktorer fra Siemens, frekvensomformere fra Delta og temperaturstyring fra Omron forrigler hele linjen.
FAQ
Svar på de spørgsmål, genanvendere af hård PP- og HDPE-plast oftest stiller.
Referenceprojektet er en vaskelinje til hård PP-plast på 3.000 kg/h: opriving af baller, toakslet shredning, jernudskillelse, to parallelle GS1200 vådkværne, friktions- og flydevask, to varmvaskere på 90 °C med automatisk kemikaliedosering, skylning i flere trin, afvanding, varmlufttørring og etiketudskillelse. Den samlede installerede effekt er ca. 679 kW.
Efter den afsluttende højhastighedsafvanding er fugtindholdet ≤5%; efter varmlufttørresystemet falder det til ≤1%. Det resterende etiketindhold efter etiketudskilleren Z2000 med dobbelt kanal er ≤1% ved en reference-kværnestørrelse på ca. 8–17 mm.
Tønder, tromler og forurenede hårde emner har klæbeetiketter, olie og klæbrige rester, som kold friktionsvask ikke kan fjerne helt. Når flagerne nedsænkes ved ca. 90 °C med automatisk doseret vaskekemikalie, opløses og løsnes disse urenheder.
Skylning i flere trin i modstrøm fjerner trinvis resterende kemikalier og løsnet forurening, så flagerne går rene videre til afvanding og tørring i stedet for at trække kemikalierester med ind i det færdige produkt.
En elektromagnetisk jernudskiller monteret over båndtransportøren X1000 med to udløb trækker jernholdigt metal ud af den shreddede materialestrøm, før den når kværnene, og beskytter dermed knivene og det efterfølgende udstyr.
Rene, tørre HDPE/PP-flager transporteres pneumatisk til en lagersilo på 2 m³ i SUS304 med kroge til big bags til kortvarig buffer og fyldning af sække, klar til granulering eller direkte ekstrudering.
Referencevandforbruget er ca. 15–25 m³/h, og det faktiske elforbrug er ca. 60–70% af den installerede effekt på ~679 kW. Produktionstiden for referencelinjen er ca. 60 dage.
Ja. Proceskonceptet er det samme for egnede affaldsstrømme af hård HDPE/PP-plast; udstyrets størrelse og antal, forshredning, varmvaskens intensitet, sorteringsmoduler og tørring vælges efter det faktiske råmateriale og den krævede flagekvalitet.
Næste skridt
Byg dit genanvendelsessystem videre med supplerende vaske- og granuleringsudstyr.