경질 PVC
파이프, 프로파일, 시트에서 나온 PVC 파우더와 분쇄품으로, 목표 압출 또는 성형 용도에 맞춰 구성합니다.
투입 원료와 생산물
전처리된 PVC 원료를 압출, 성형, 컴파운드 공급용 펠렛으로 만드는 원추형 이축 공정입니다.
파이프, 프로파일, 시트에서 나온 PVC 파우더와 분쇄품으로, 목표 압출 또는 성형 용도에 맞춰 구성합니다.
케이블, 신발, 필름, 호스 제품에서 나온 전처리된 연질 PVC 배합물과 분쇄품입니다.
CaCO3, 안정제, 기타 첨가제를 포함한 PVC 배합으로, 스크루 선정은 전체 배합에 따라 달라집니다.
기계 모듈
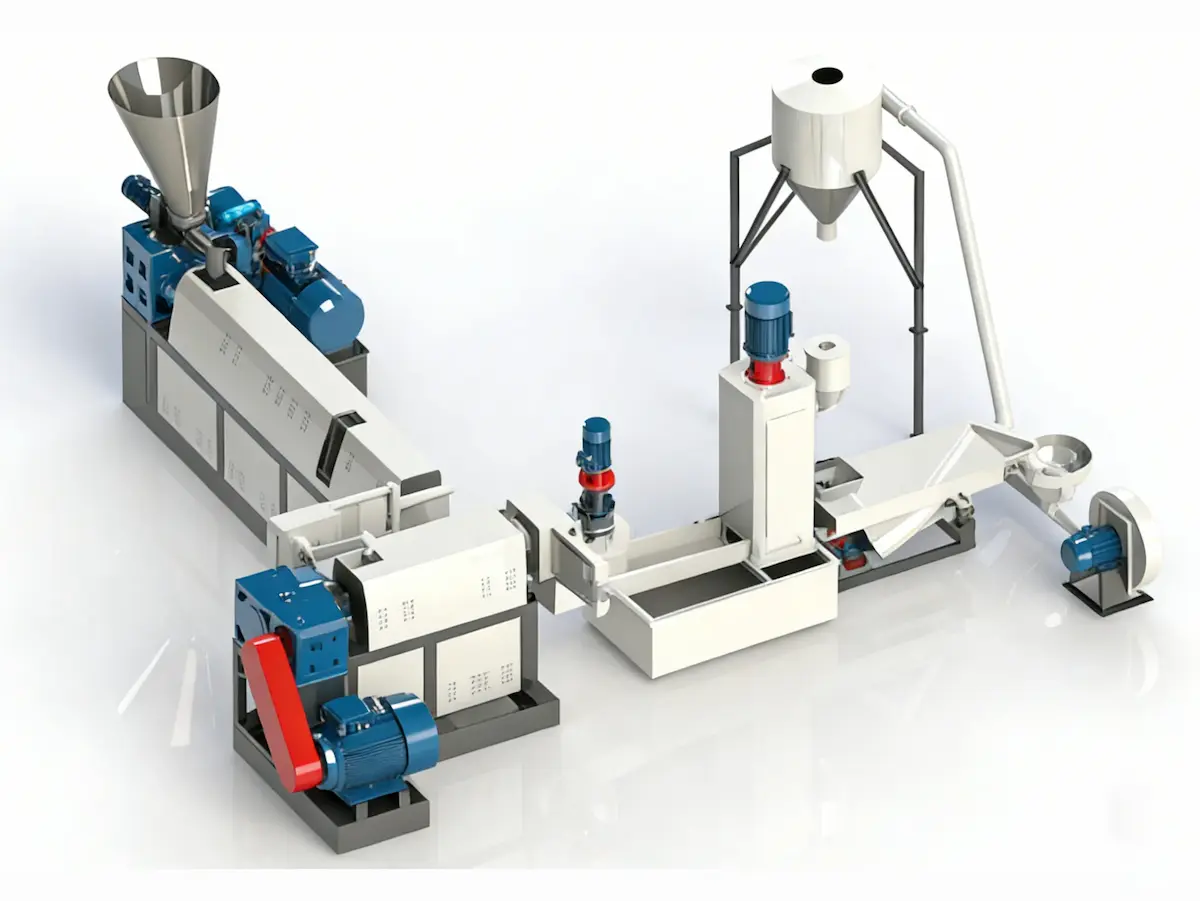
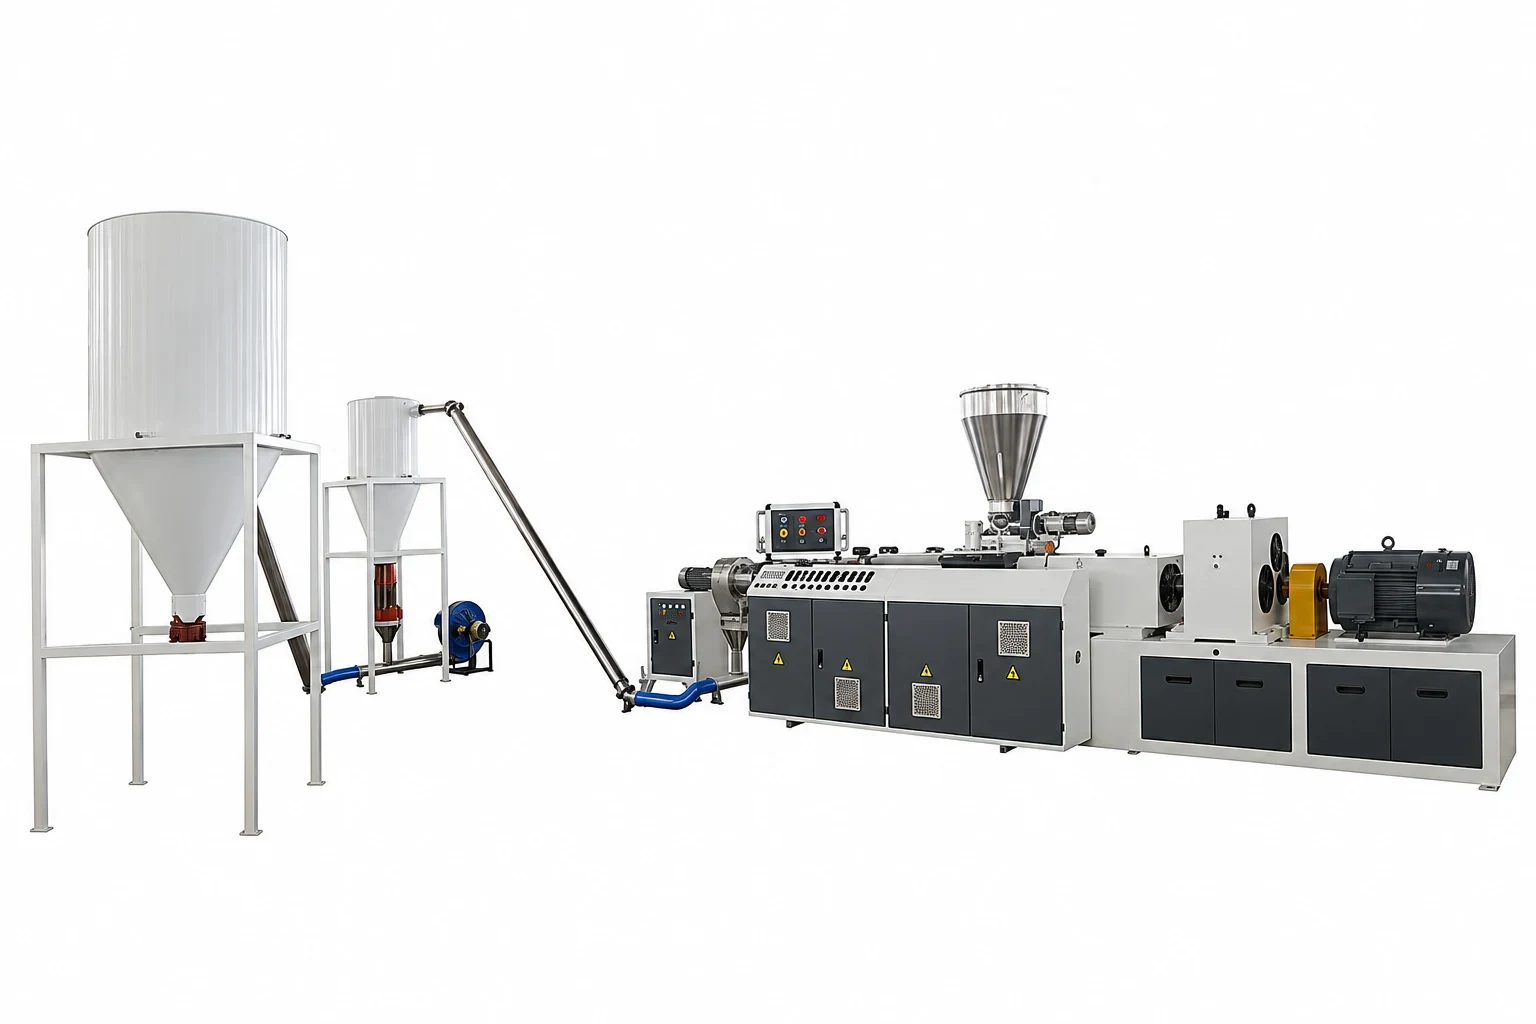
투입, 압출, 선별, 수집 설비를 깔끔한 배경에서 보여 줍니다. 최종 구성은 귀사의 배합에 맞춥니다.
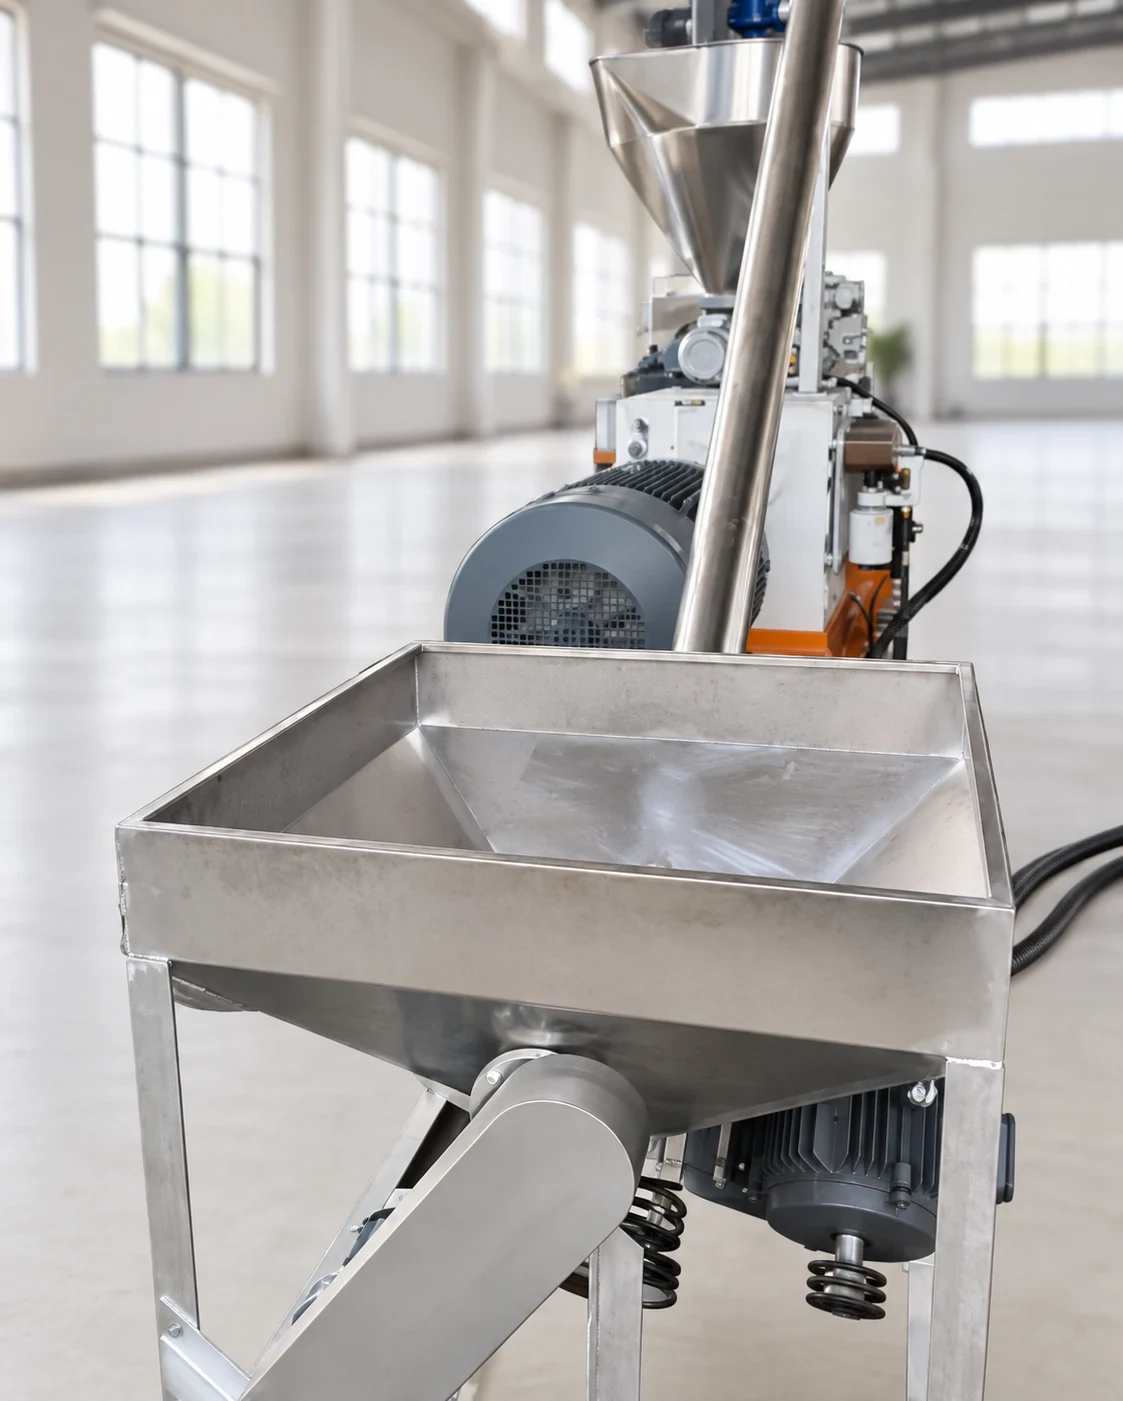
자동 로딩과 정량 공급으로 PVC 파우더나 전처리된 컴파운드를 압출기에 투입합니다.
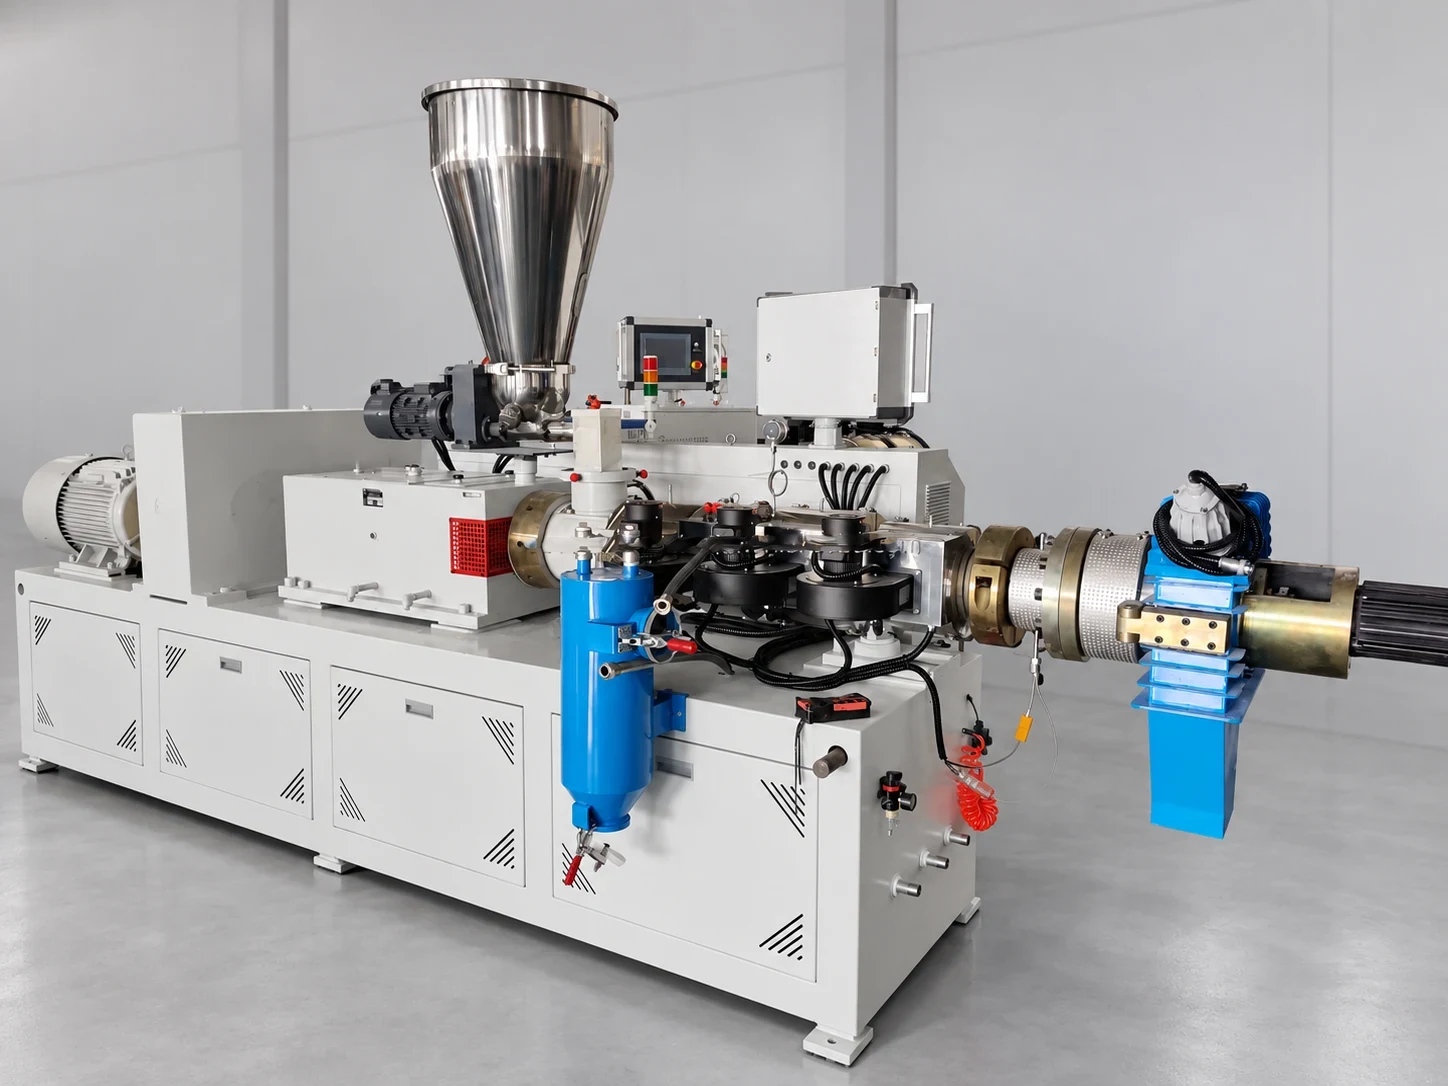
PVC 압출의 핵심 모듈로, 구간별 온도 제어와 함께 이송, 혼합, 가소화를 수행합니다.
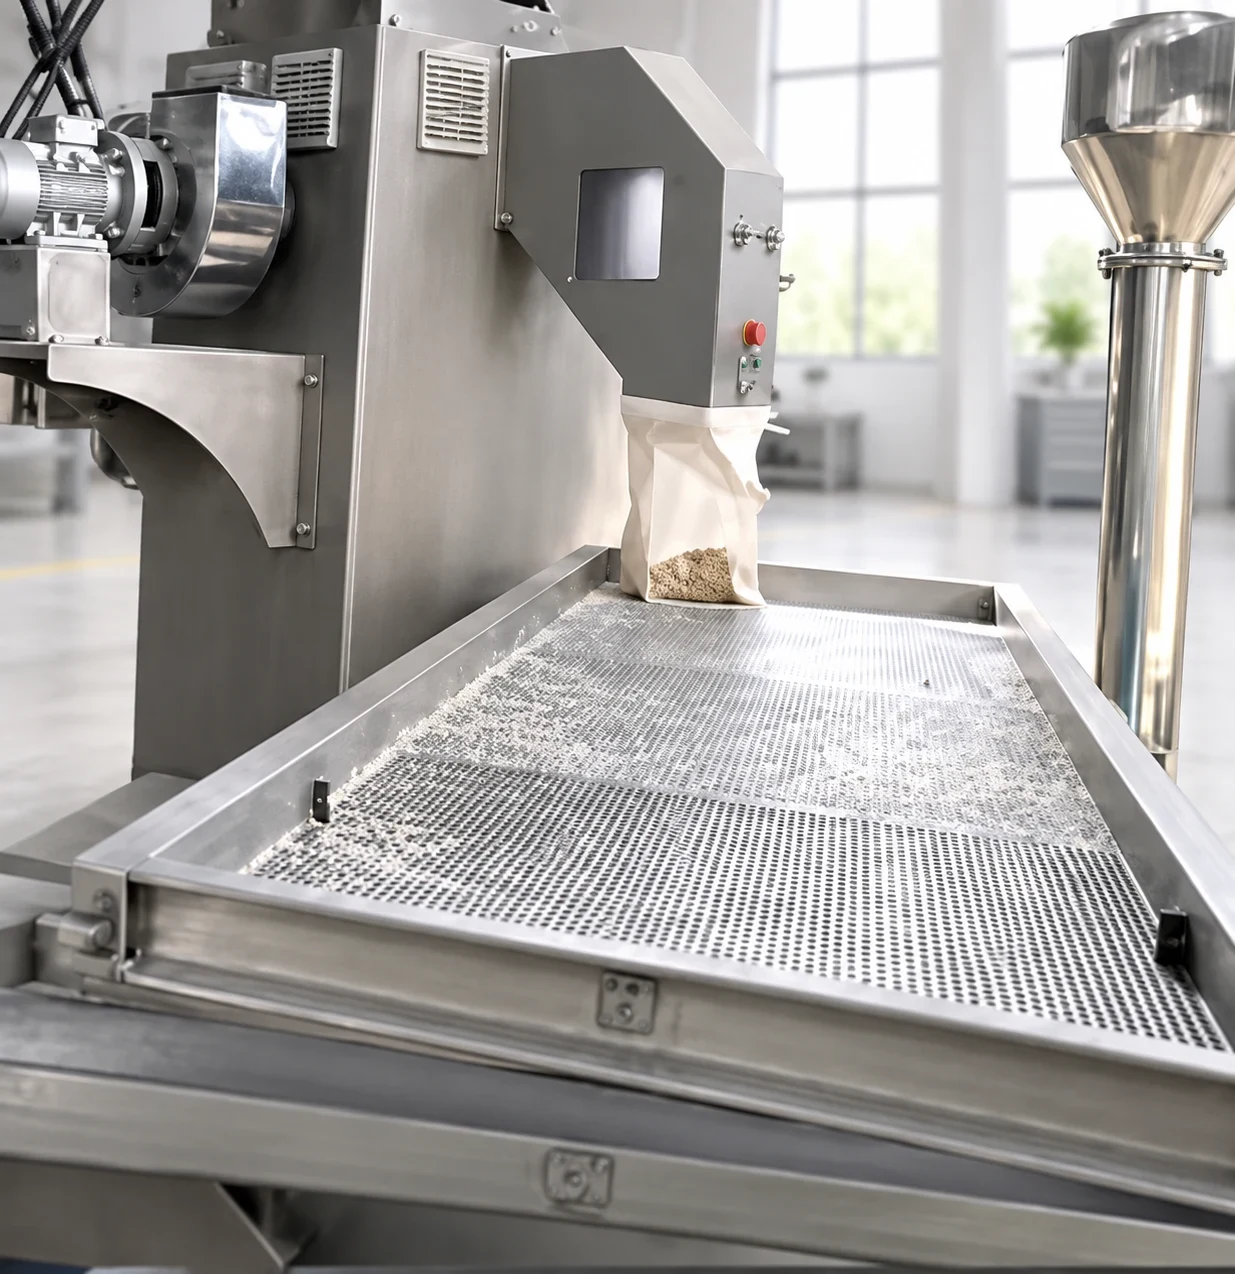
냉각된 펠렛을 수집 전에 선별하며, 최종 스크린 구성은 펠렛 사양에 맞춰 선택합니다.
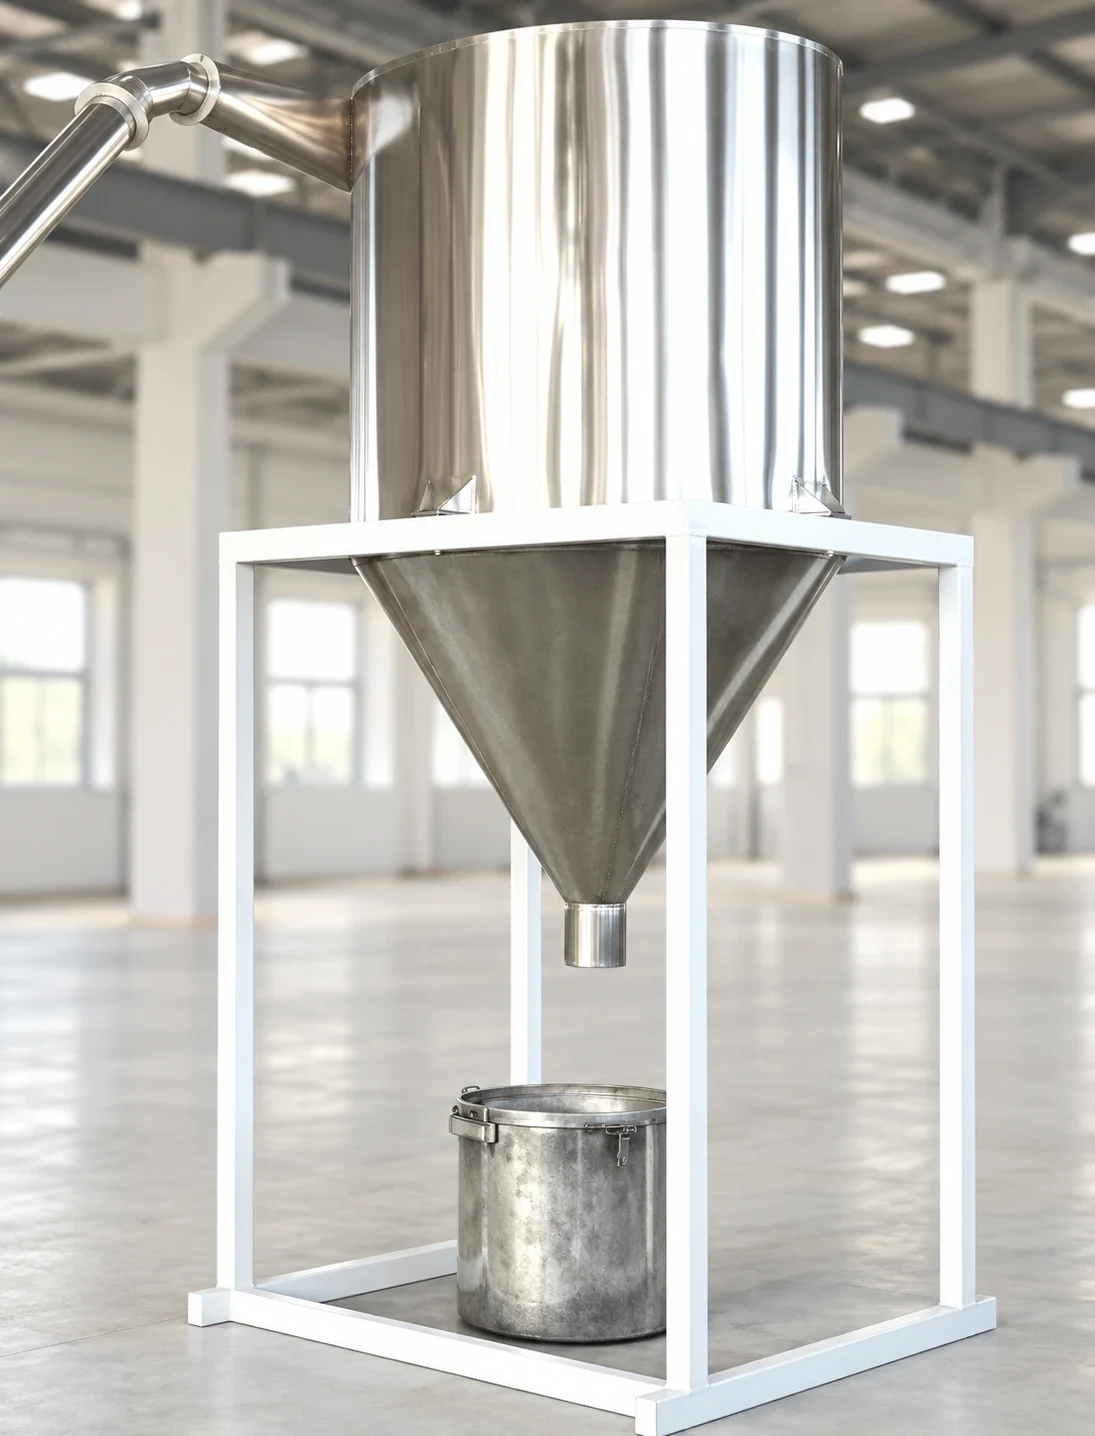
저장 사일로가 완성된 펠렛을 포장이나 후단 이송 전까지 보관합니다.
처리 능력 참고
제공된 PVC 자료에 따른 참고 범위입니다. 실제 생산량은 PVC 등급, 충전 비율, 원료 상태에 따라 달라집니다.
소형 생산 라인
100–200 kg/h중형 생산 라인
200–400 kg/h중대형 생산 라인
400–600 kg/h대형 생산 라인
600–800+ kg/hFAQ
PVC 재활용 업체와 컴파운딩 업체를 위한 답변입니다.
PVC 펠렛 압출 라인은 원추형 이축 압출기를 중심으로 구성한 압출 시스템입니다. 열에 민감한 PVC를 필요에 따라 안정제, 충전제와 함께 컴파운딩·가소화한 뒤, 다이페이스 핫컷과 공랭을 거쳐 용융물을 균일한 펠렛으로 절단합니다.
PVC는 열에 민감해 과열되면 분해, 변색, 물성 저하가 일어날 수 있습니다. PE/PP 펠렛화와 비교해 PVC 라인은 원추형 이축 스크루 형상과 단계별 배럴 온도 제어로 전단열과 체류 시간을 낮게 유지하면서도 완전한 가소화를 이룹니다.
원추형 이축 스크루는 PVC 파우더를 받는 투입구가 넓고, 스크루 테이퍼 전반에서 혼합력이 강해 PVC 파우더, 분쇄품, 충전 배합에 적합합니다. 충전율이 매우 높거나 혼합 강도가 높은 마스터배치형 배합이라면 평행 이축 등 다른 방식을 비교할 수 있지만, 일반적인 PVC 펠렛화와 분쇄품 라인에는 원추형 이축 구성을 표준으로 권장합니다.
물과 접촉하면 탈수와 건조가 추가로 필요하고, 열에 민감한 펠렛이 고르지 않게 냉각될 수 있습니다. 다이페이스 핫컷 후 공랭하면 일반적인 PVC 배합에서 균일한 펠렛을 얻을 수 있고, 에너지와 용수 처리 부담도 줄어듭니다. 특수 배합이라면 스트랜드나 수중 커팅 방식도 협의할 수 있습니다.
소재 형태(파우더 / 분쇄품 / 컴파운드), PVC 등급(경질, 연질, 충전), 목표 처리 능력(kg/h), 최종 용도를 알려 주십시오. CaCO3 충전 비율과 첨가제 같은 정보가 있으면 알맞은 스크루 형상과 라인 구성을 선정하는 데 도움이 됩니다.
표준 라인은 대략 100–200 kg/h(소형), 200–400 kg/h(중형), 400–600 kg/h(중대형), 600–800+ kg/h(대형)를 처리합니다. 최종 생산량은 귀사의 배합과 원료 상태를 기준으로 확정합니다.
함께 보면 좋은 제품
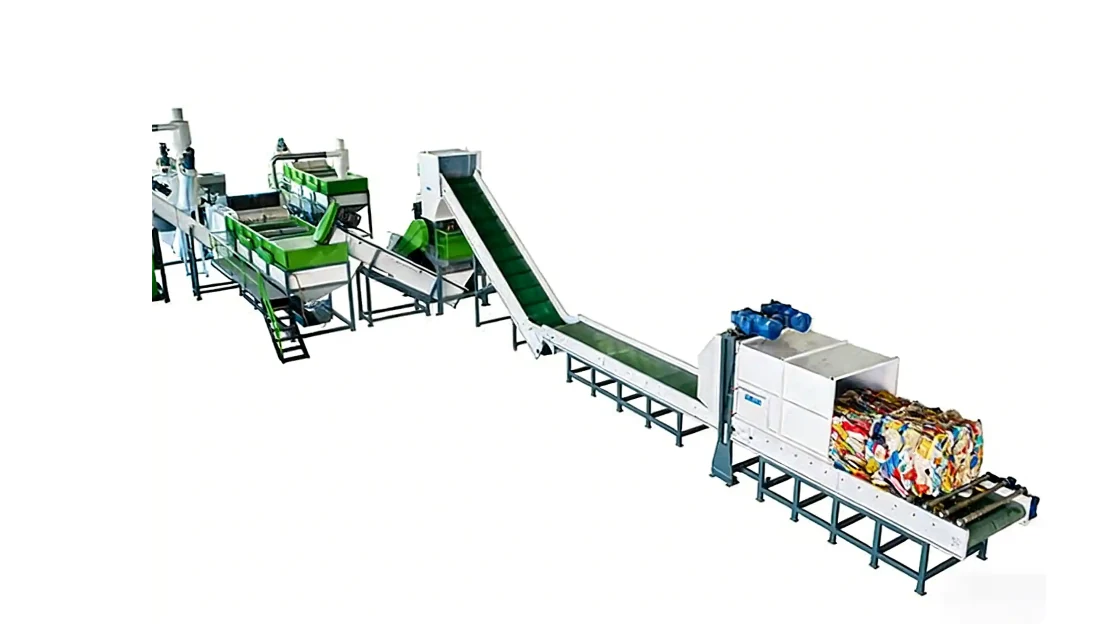
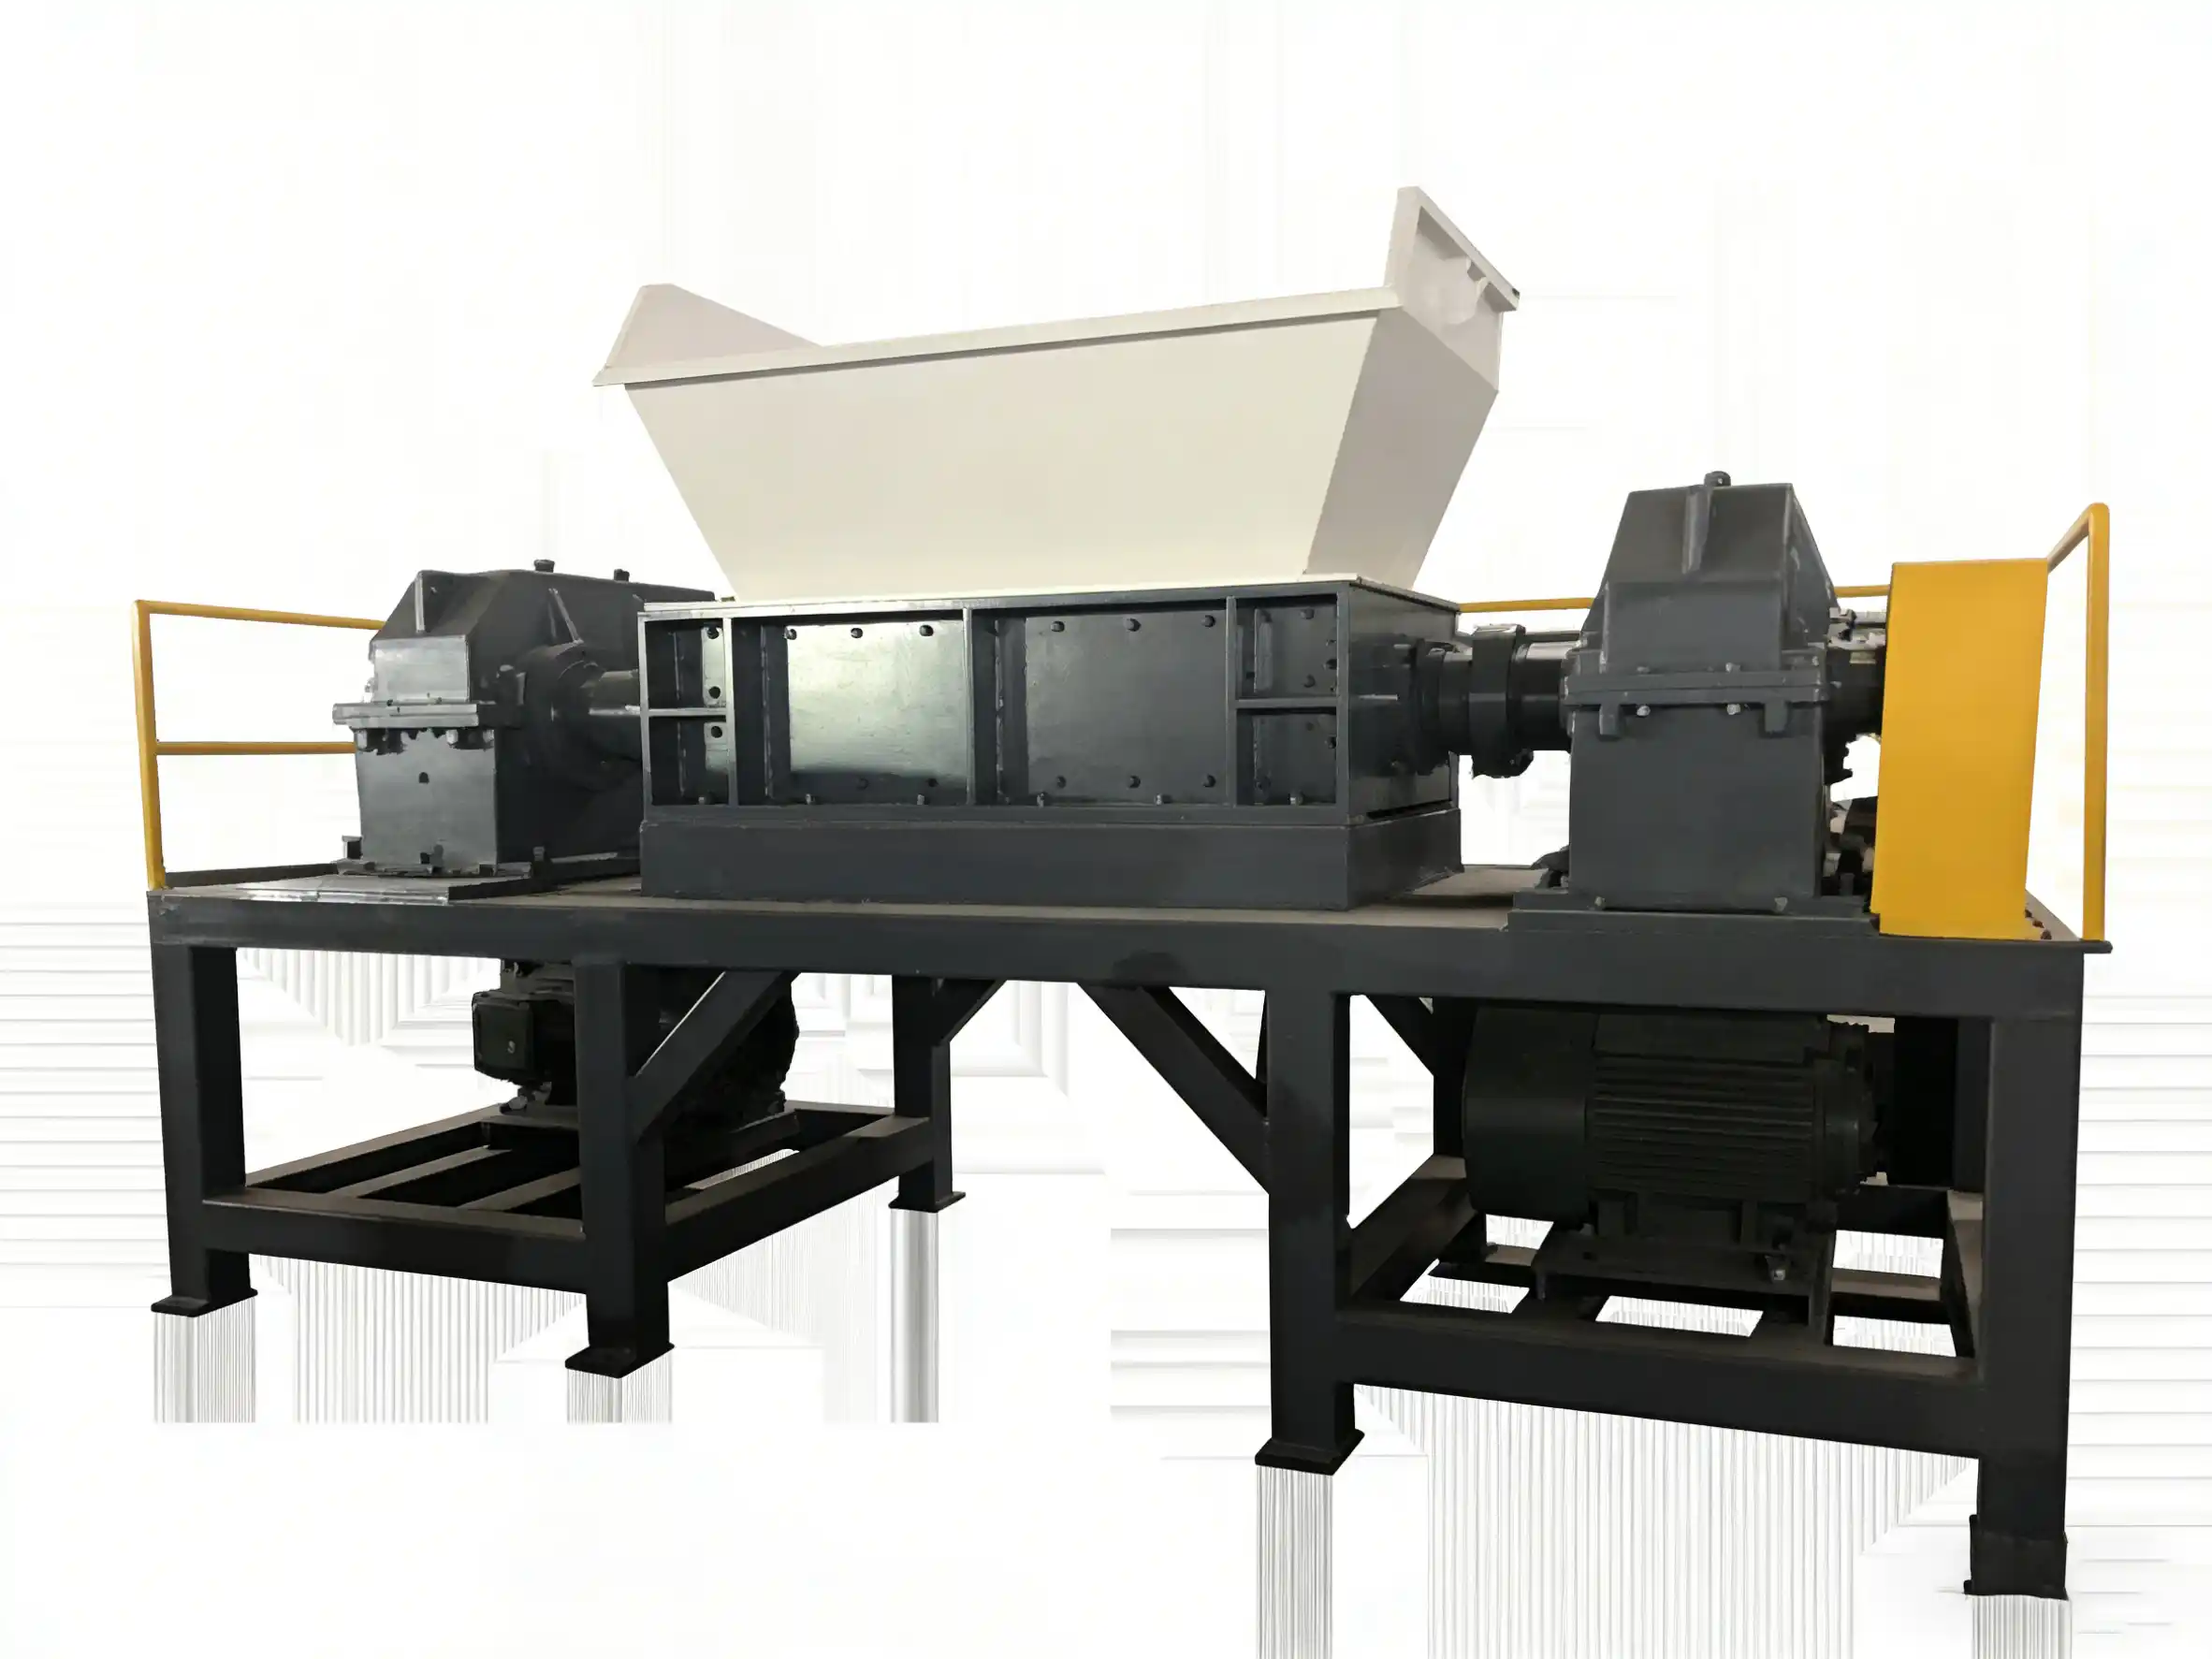
세척, 펠렛 압출, 감용 설비를 더해 재활용 시스템을 완성하십시오.