Тврд PVC
PVC прав и мелен материјал од цевки, профили и плочи; конфигурирано за предвидената примена во екструзија или бризгање.
Влез и излез
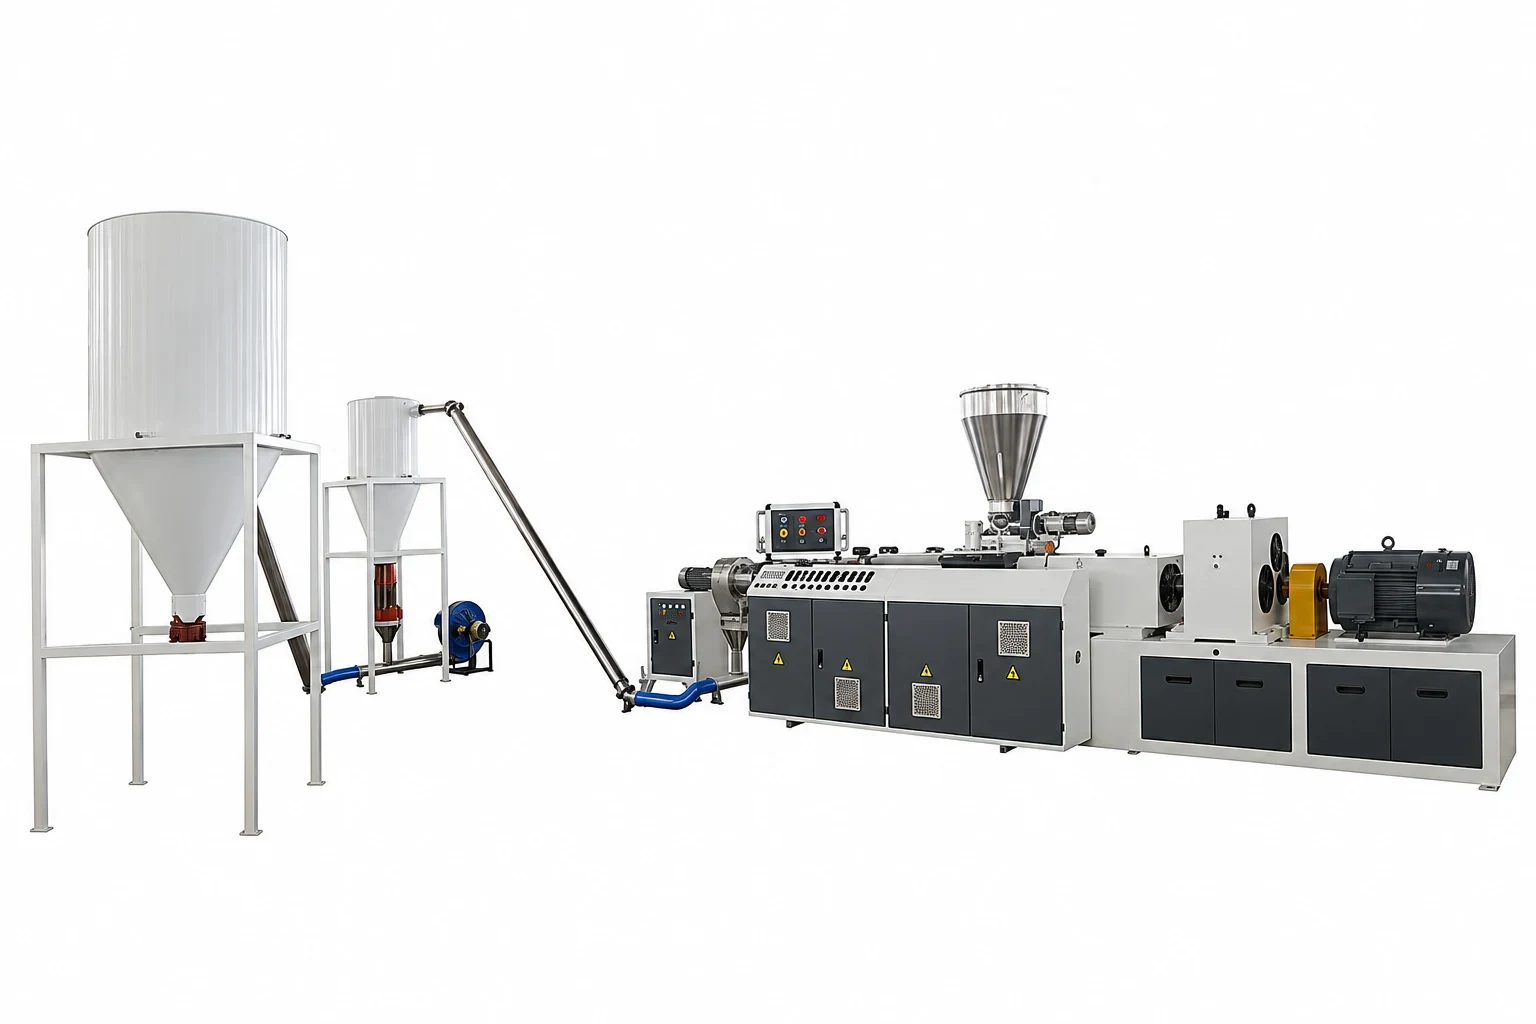
Процес со конусен двошнеков екструдер за претворање на подготвената PVC суровина во гранули за екструзија, бризгање или снабдување со смеси.
PVC прав и мелен материјал од цевки, профили и плочи; конфигурирано за предвидената примена во екструзија или бризгање.
Подготвени флексибилни PVC смеси и мелен материјал од кабли, обувки, фолија и црева.
PVC формулации што содржат CaCO3, стабилизатори и други адитиви; изборот на шнекот зависи од целата рецептура.
Модули на машината
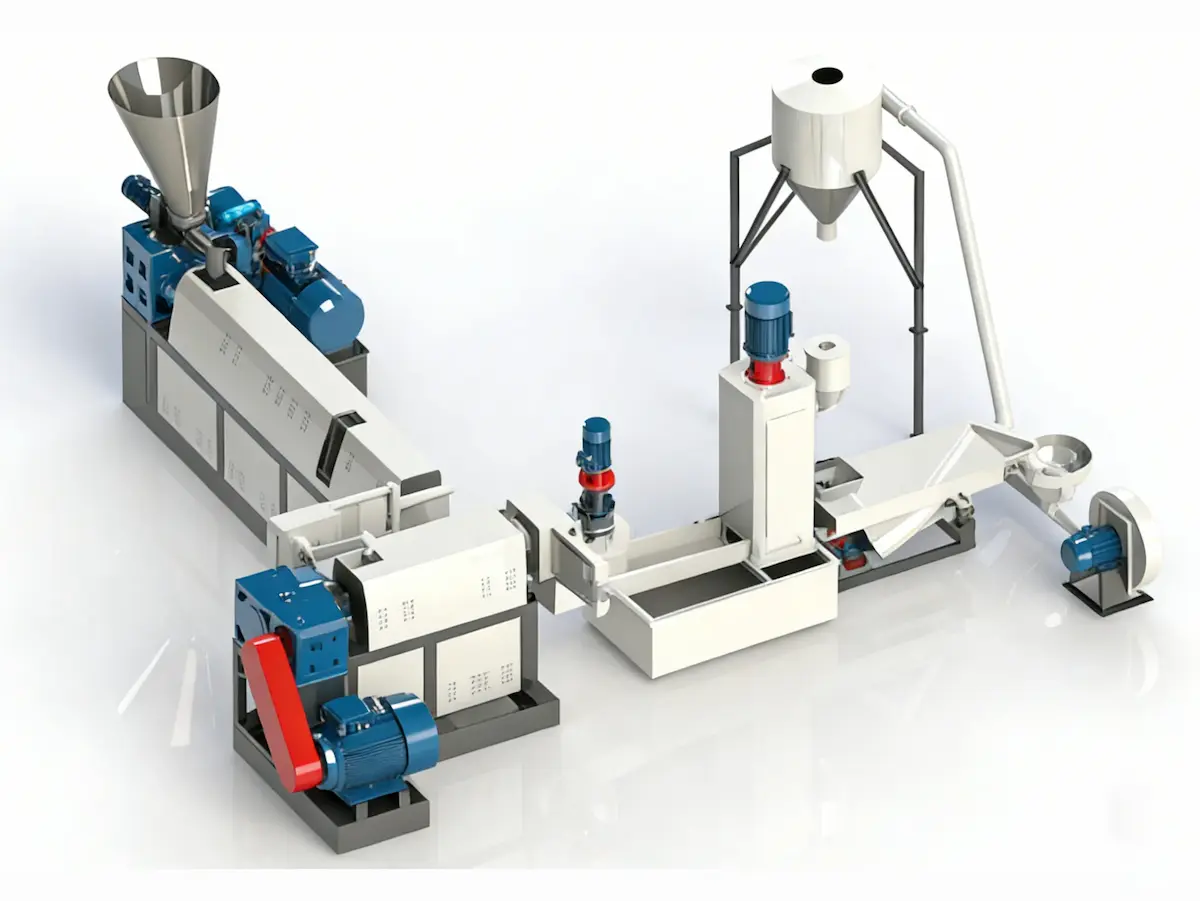
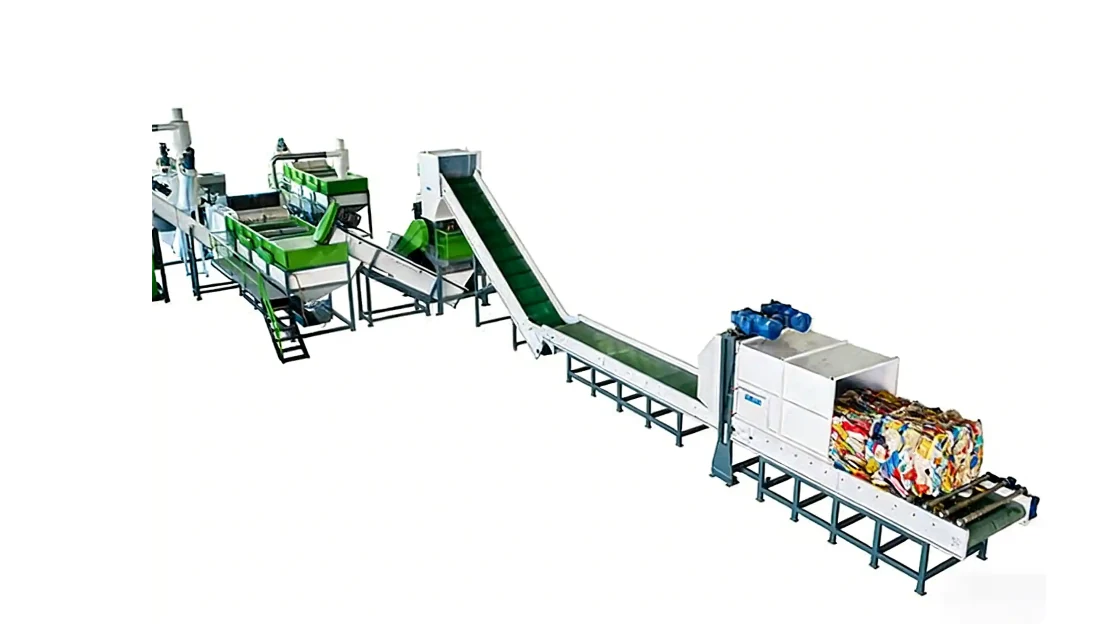
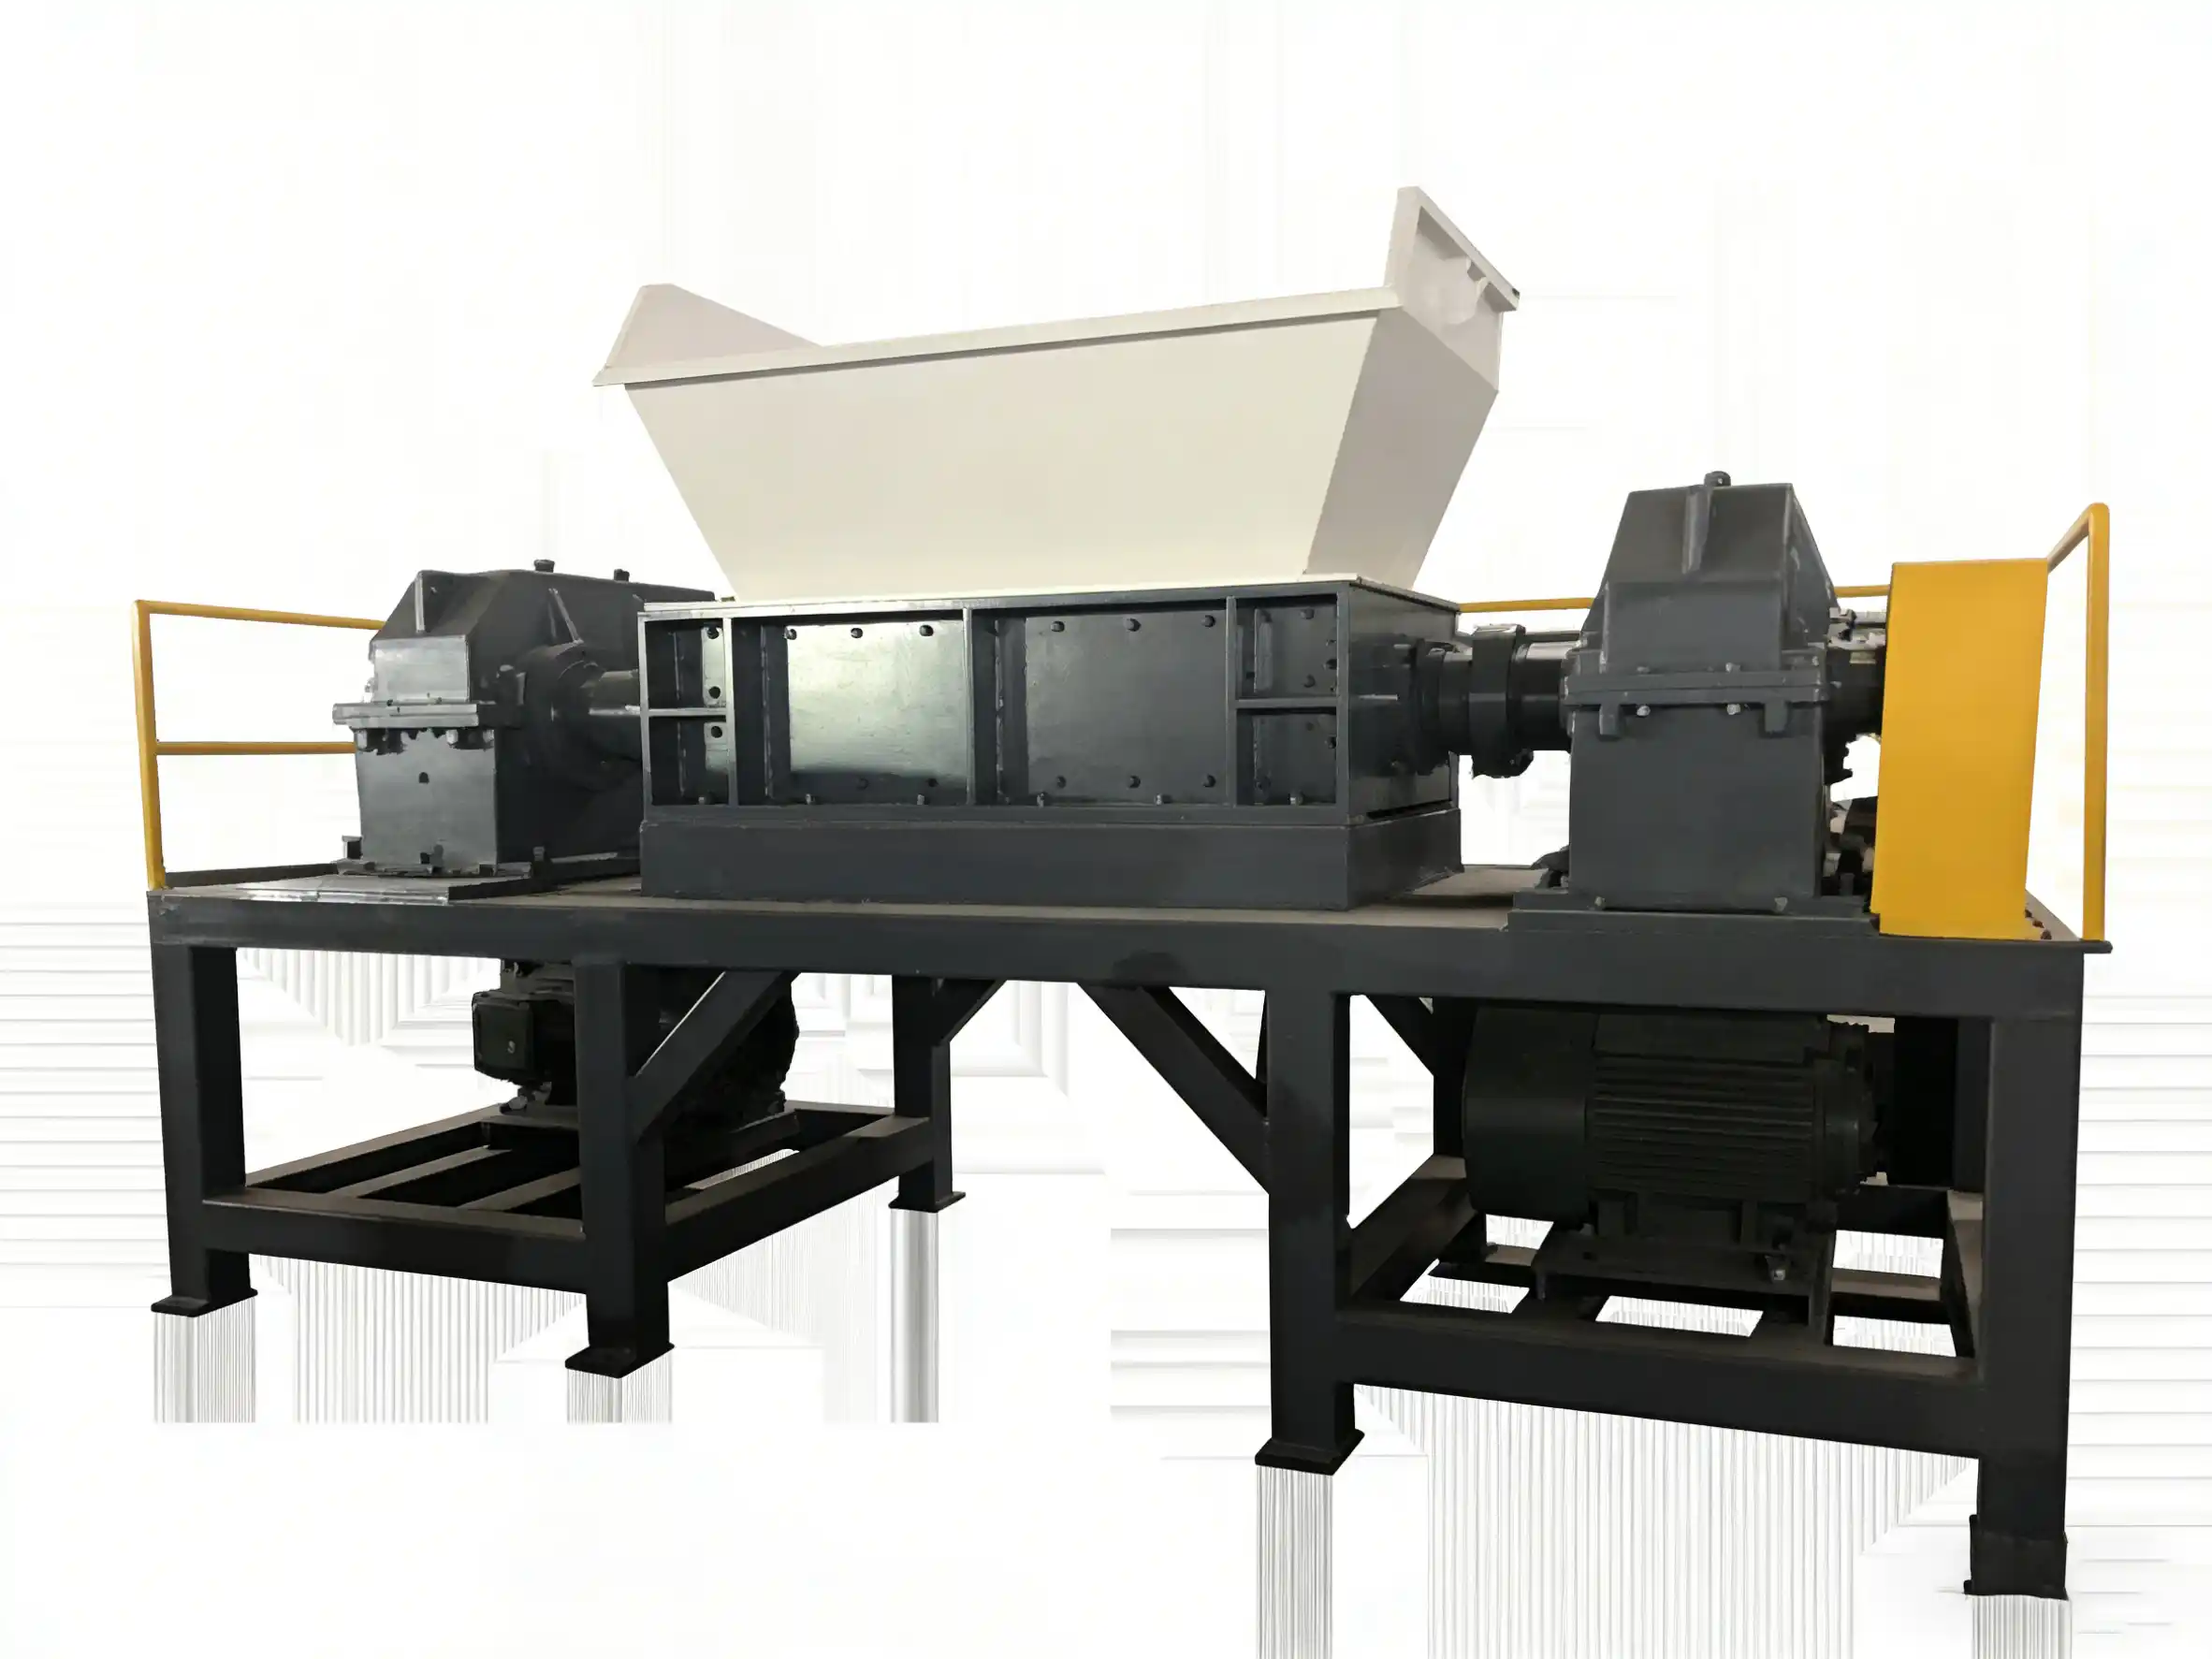
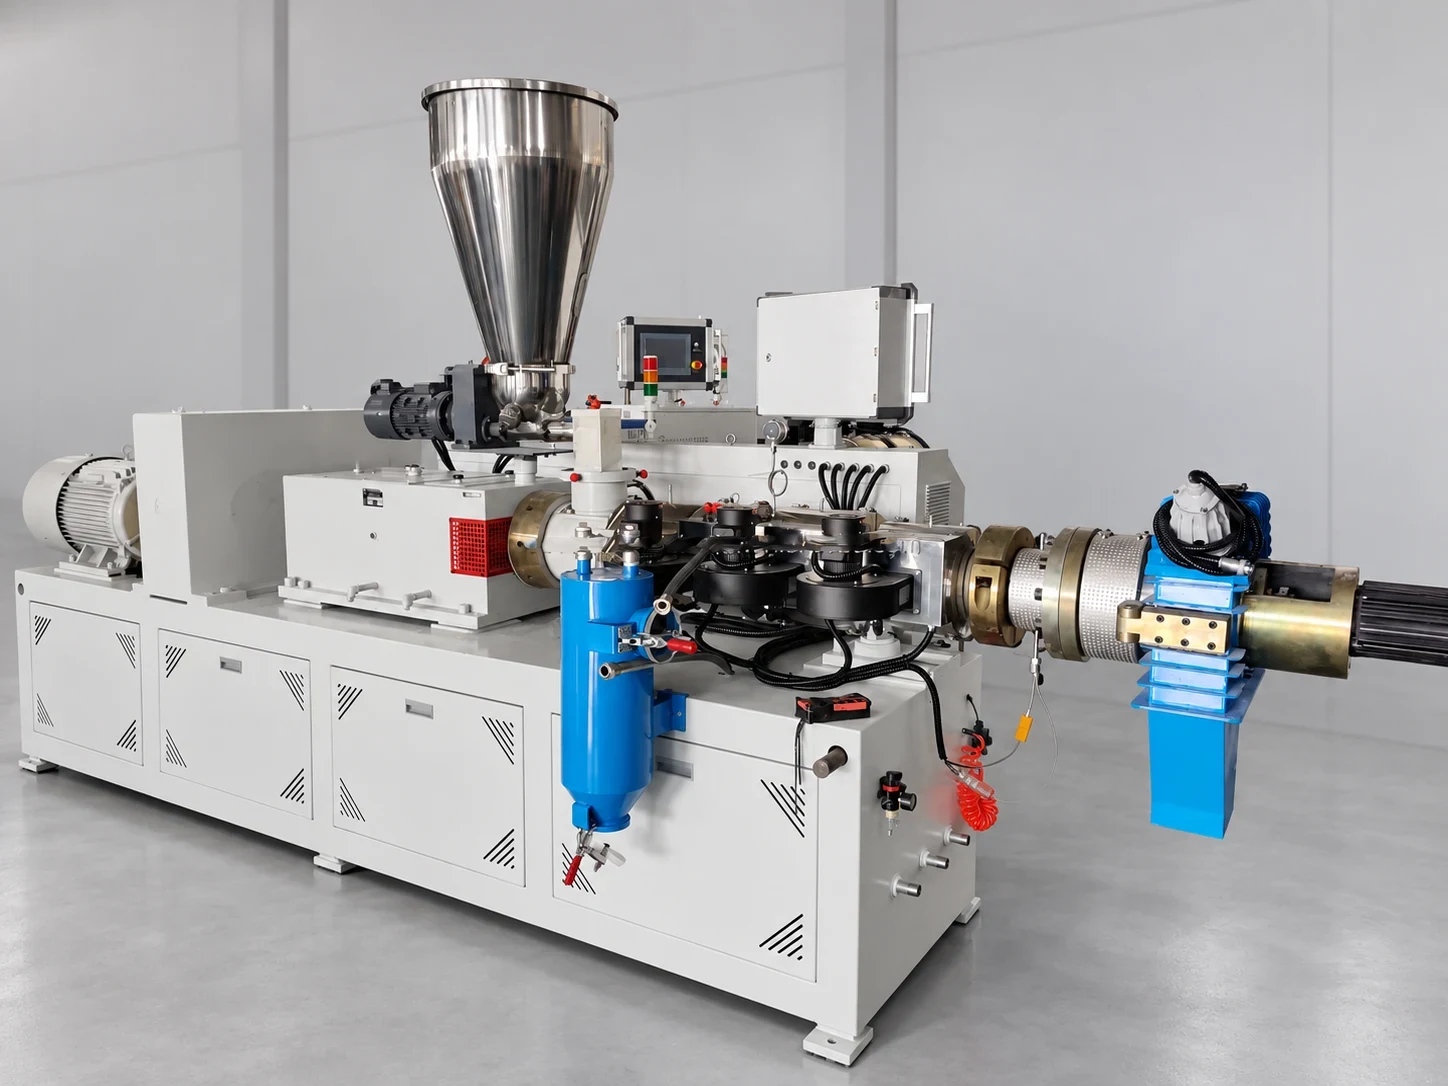
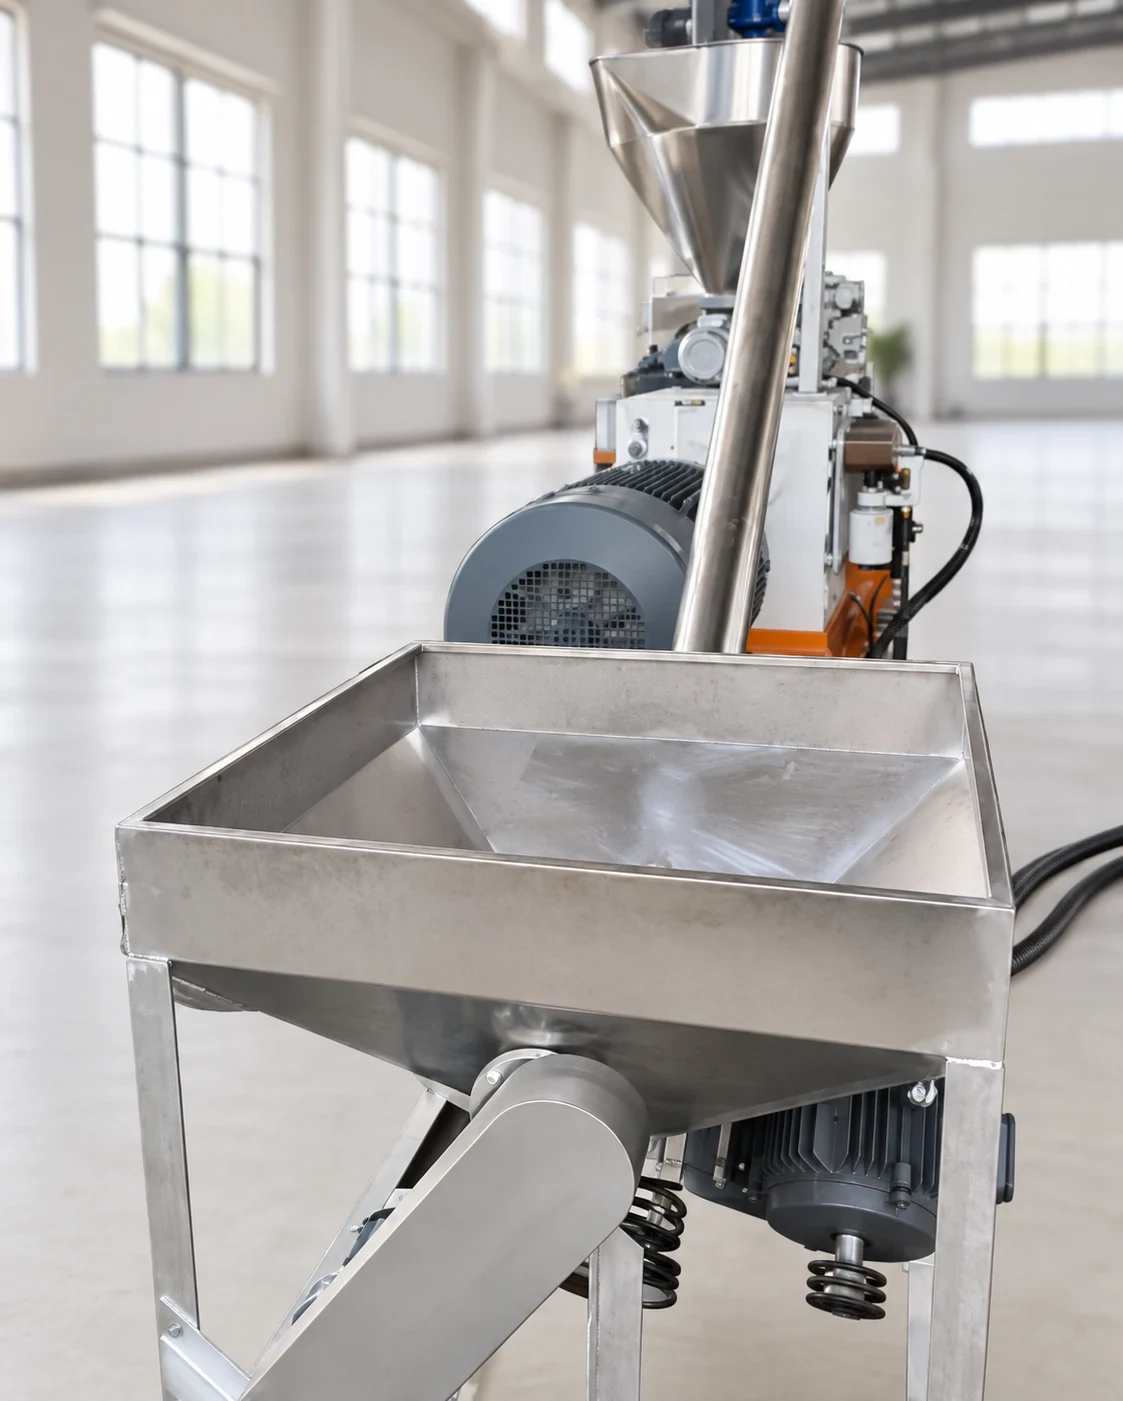
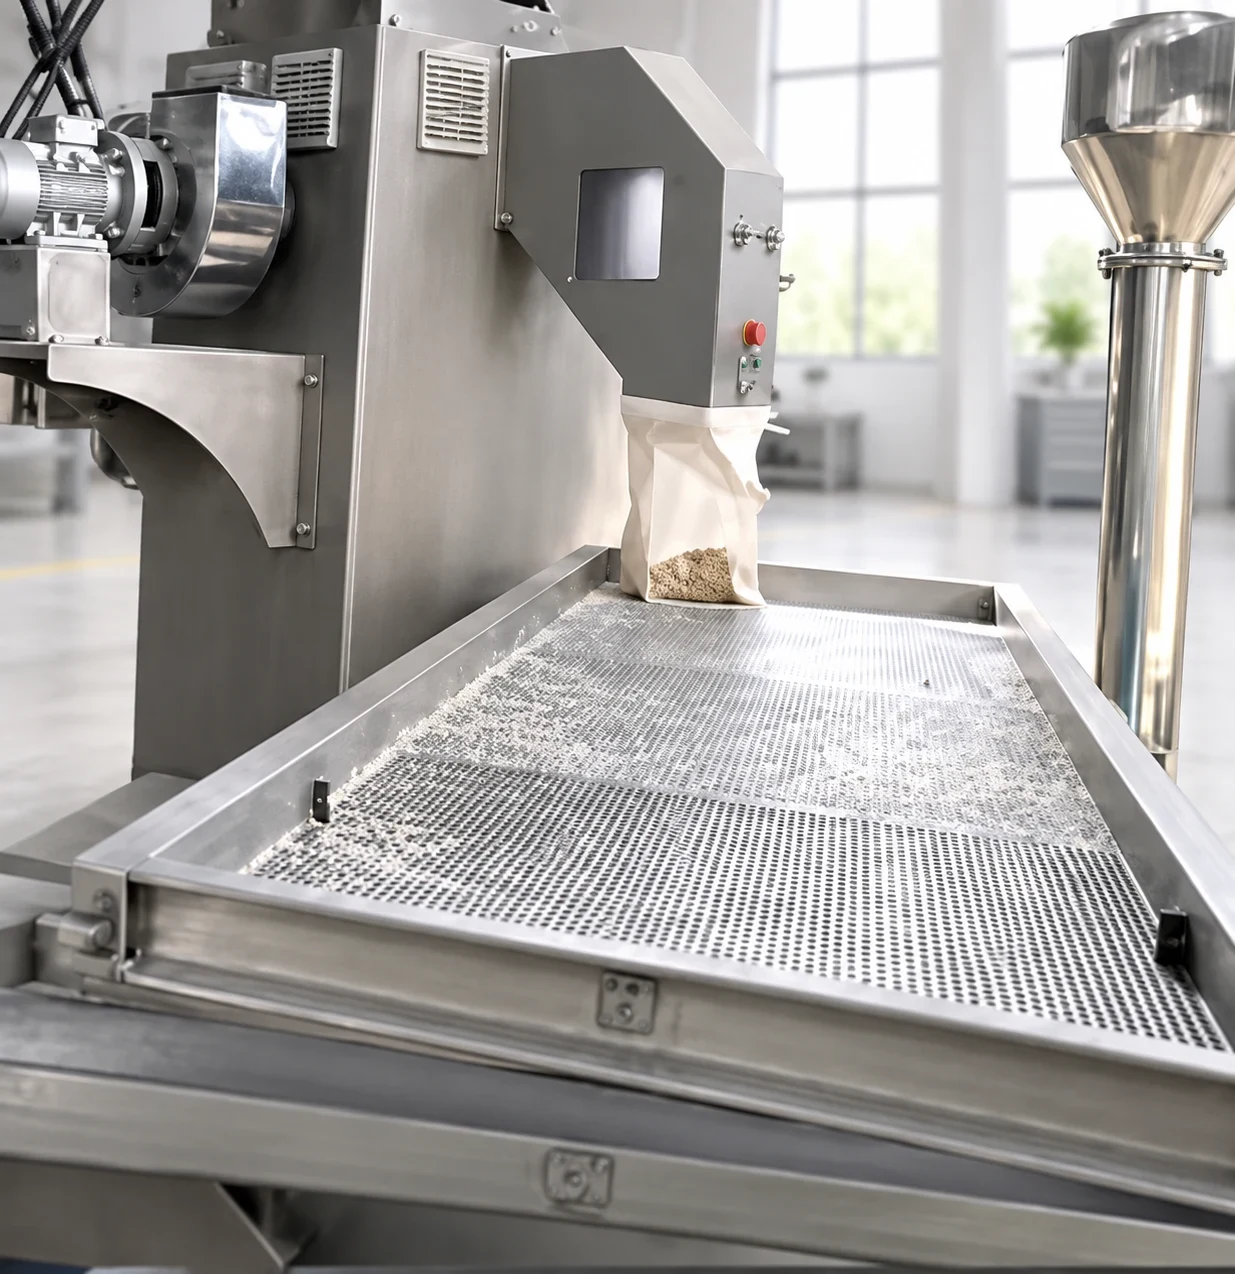
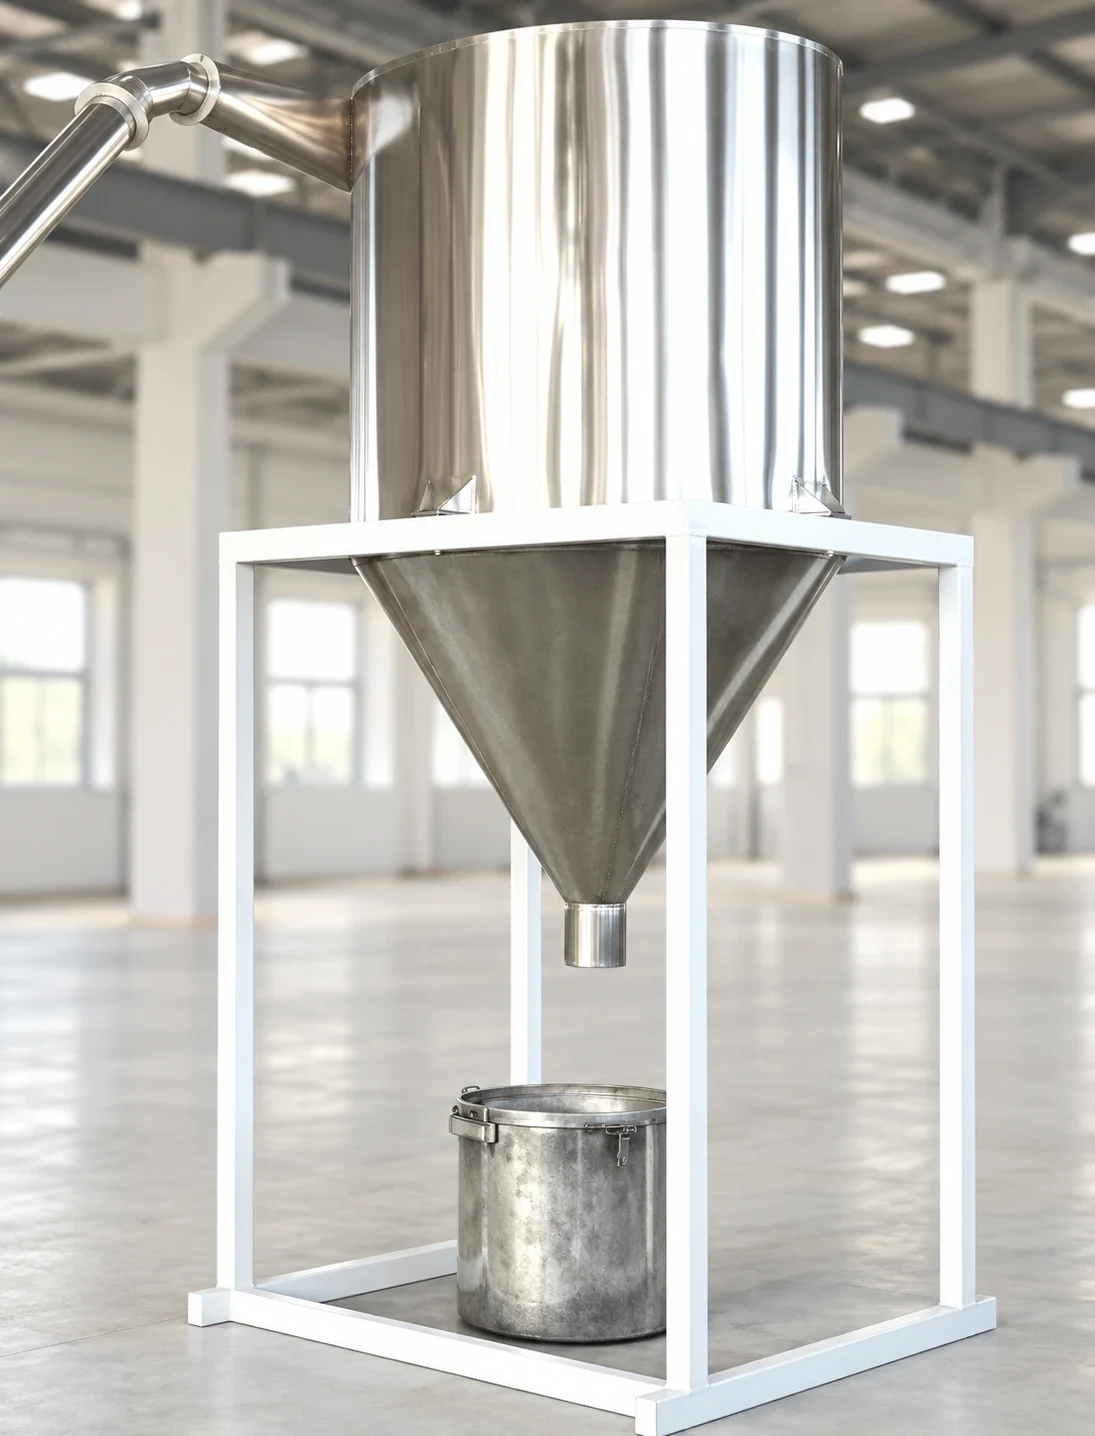
Прикази на опремата за полнење, екструзија, просејување и собирање на чиста позадина. Конечната конфигурација се усогласува со Вашата формулација.
Автоматското полнење и контролираното дозирање го доставуваат PVC правот или подготвената смеса до екструдерот.
Основниот модул за екструзија на PVC ги комбинира транспортот, мешањето и пластифицирањето со зонска контрола на температурата.
Ги просејува изладените гранули пред собирањето; конечната изведба на ситата се избира според спецификацијата на гранулите.
Силосот за складирање ги задржува готовите гранули како меѓузалиха за пакување или пренос понатаму.
Референтен капацитет
Референтни опсези од доставениот документ за PVC. Вистинскиот излез зависи од видот на PVC, процентот на полнење и состојбата на суровината.
Мала производна линија
100–200 kg/hСредна производна линија
200–400 kg/hСредно-голема производна линија
400–600 kg/hГолема производна линија
600–800+ kg/hFAQ
Одговори за рециклерите на PVC и производителите на смеси.
Линијата за гранулирање PVC е систем базиран на екструзија, изграден околу конусен двошнеков екструдер. Таа го меша и пластифицира PVC, кој е чувствителен на топлина — со стабилизатори и полнила каде што е потребно — а потоа го сече растопот во уеднаначени гранули со топло сечење на челото на матрицата, по кое следува воздушно ладење.
PVC е чувствителен на топлина и при прегревање може да се разгради, да ја промени бојата и да ги изгуби својствата. Во споредба со гранулирањето PE/PP, линијата за PVC користи профил на конусен двошнеков екструдер и степенеста контрола на температурата на цилиндерот за да ги одржи топлината од смолкнување и времето на задржување ниски, а сепак да постигне целосна пластификација.
Конусните двошнекови екструдери обезбедуваат голем отвор за полнење за PVC прав и интензивно мешање по должината на конусот на шнекот, што одговара на PVC прав, мелен материјал и полнети формулации. За рецептури со многу високо полнење или интензивно мешање, од типот на мастербеч, може да се споредат паралелен двошнеков екструдер или други опции; за стандардни линии за гранулирање PVC и мелен материјал, конфигурацијата со конусен двошнеков екструдер е нашиот препорачан стандард.
Контактот со вода бара дополнително одводнување и сушење и може нерамномерно да ги излади гранулите чувствителни на топлина. Топлото сечење на челото на матрицата, по кое следува воздушно ладење, дава уеднаначени гранули за типичните PVC формулации и ги намалува потрошувачката на енергија и ракувањето со вода. За посебни рецептури сепак може да се разговара за гранулирање на жици или подводно гранулирање.
Ве молиме споделете го видот на материјалот (прав / мелен материјал / смеса), видот на PVC (тврд, мек или полнет), целниот капацитет во kg/h и крајната примена. Детали како процентот на полнење со CaCO3 и адитивите ни помагаат да ја избереме вистинската геометрија на шнекот и конфигурацијата на линијата.
Стандардните линии опфаќаат приближно 100–200 kg/h (мала), 200–400 kg/h (средна), 400–600 kg/h (средно-голема) и 600–800+ kg/h (голема). Конечниот излез се потврдува според Вашата формулација и состојбата на суровината.
Можеби ќе Ве интересира и
Надоградете го Вашиот систем за рециклирање со дополнителна опрема за перење, гранулирање и уситнување.