硬質PVC
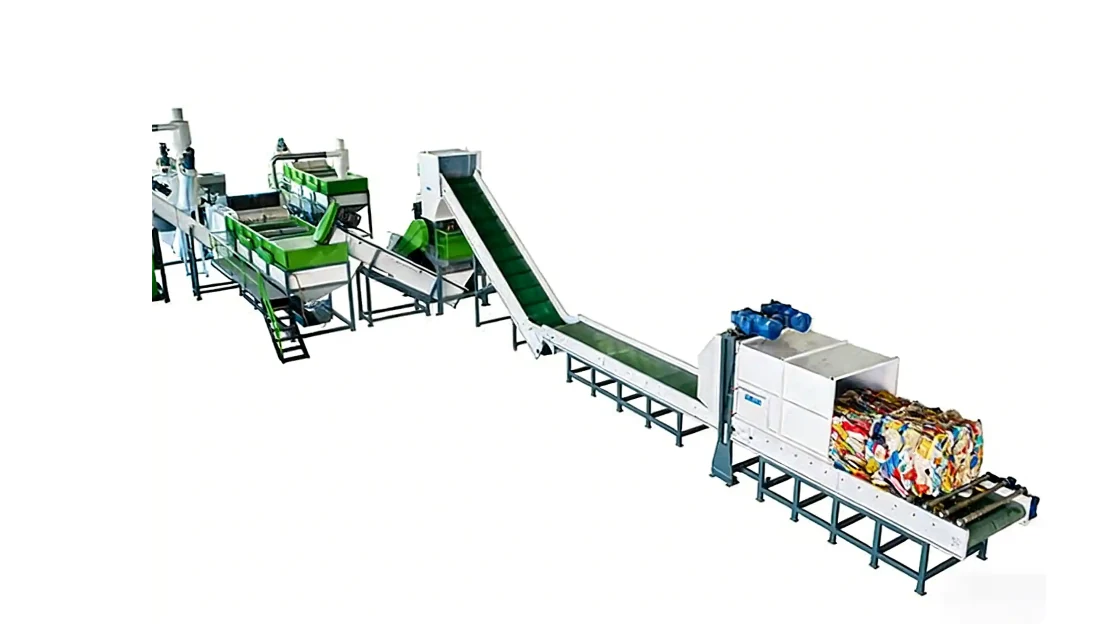
パイプ、異形材、シートから出たPVCパウダーや粉砕材。用途となる押出や成形に合わせて構成します。
投入材料と製品
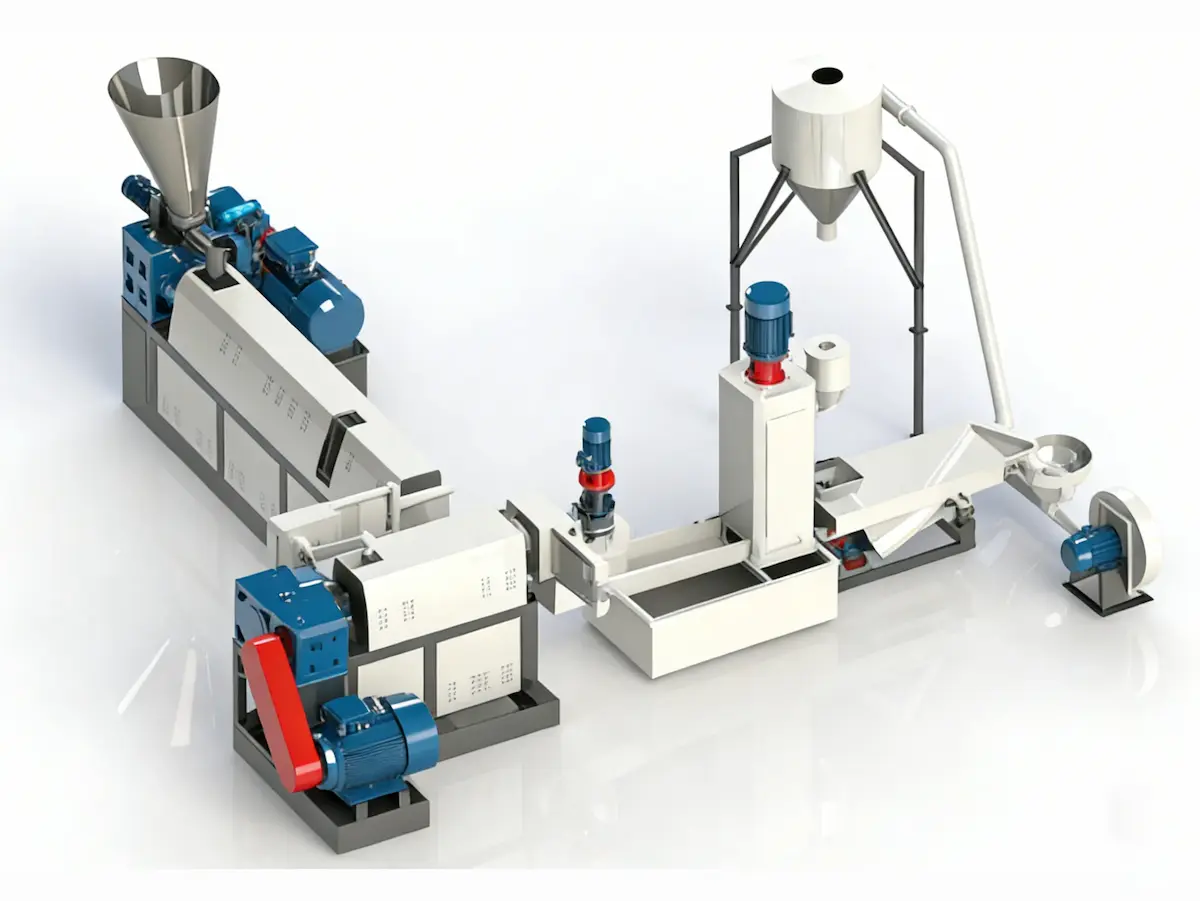
前処理済みのPVC原料を、押出、成形、コンパウンド供給向けのペレットに加工するコニカル二軸押出工程です。
パイプ、異形材、シートから出たPVCパウダーや粉砕材。用途となる押出や成形に合わせて構成します。
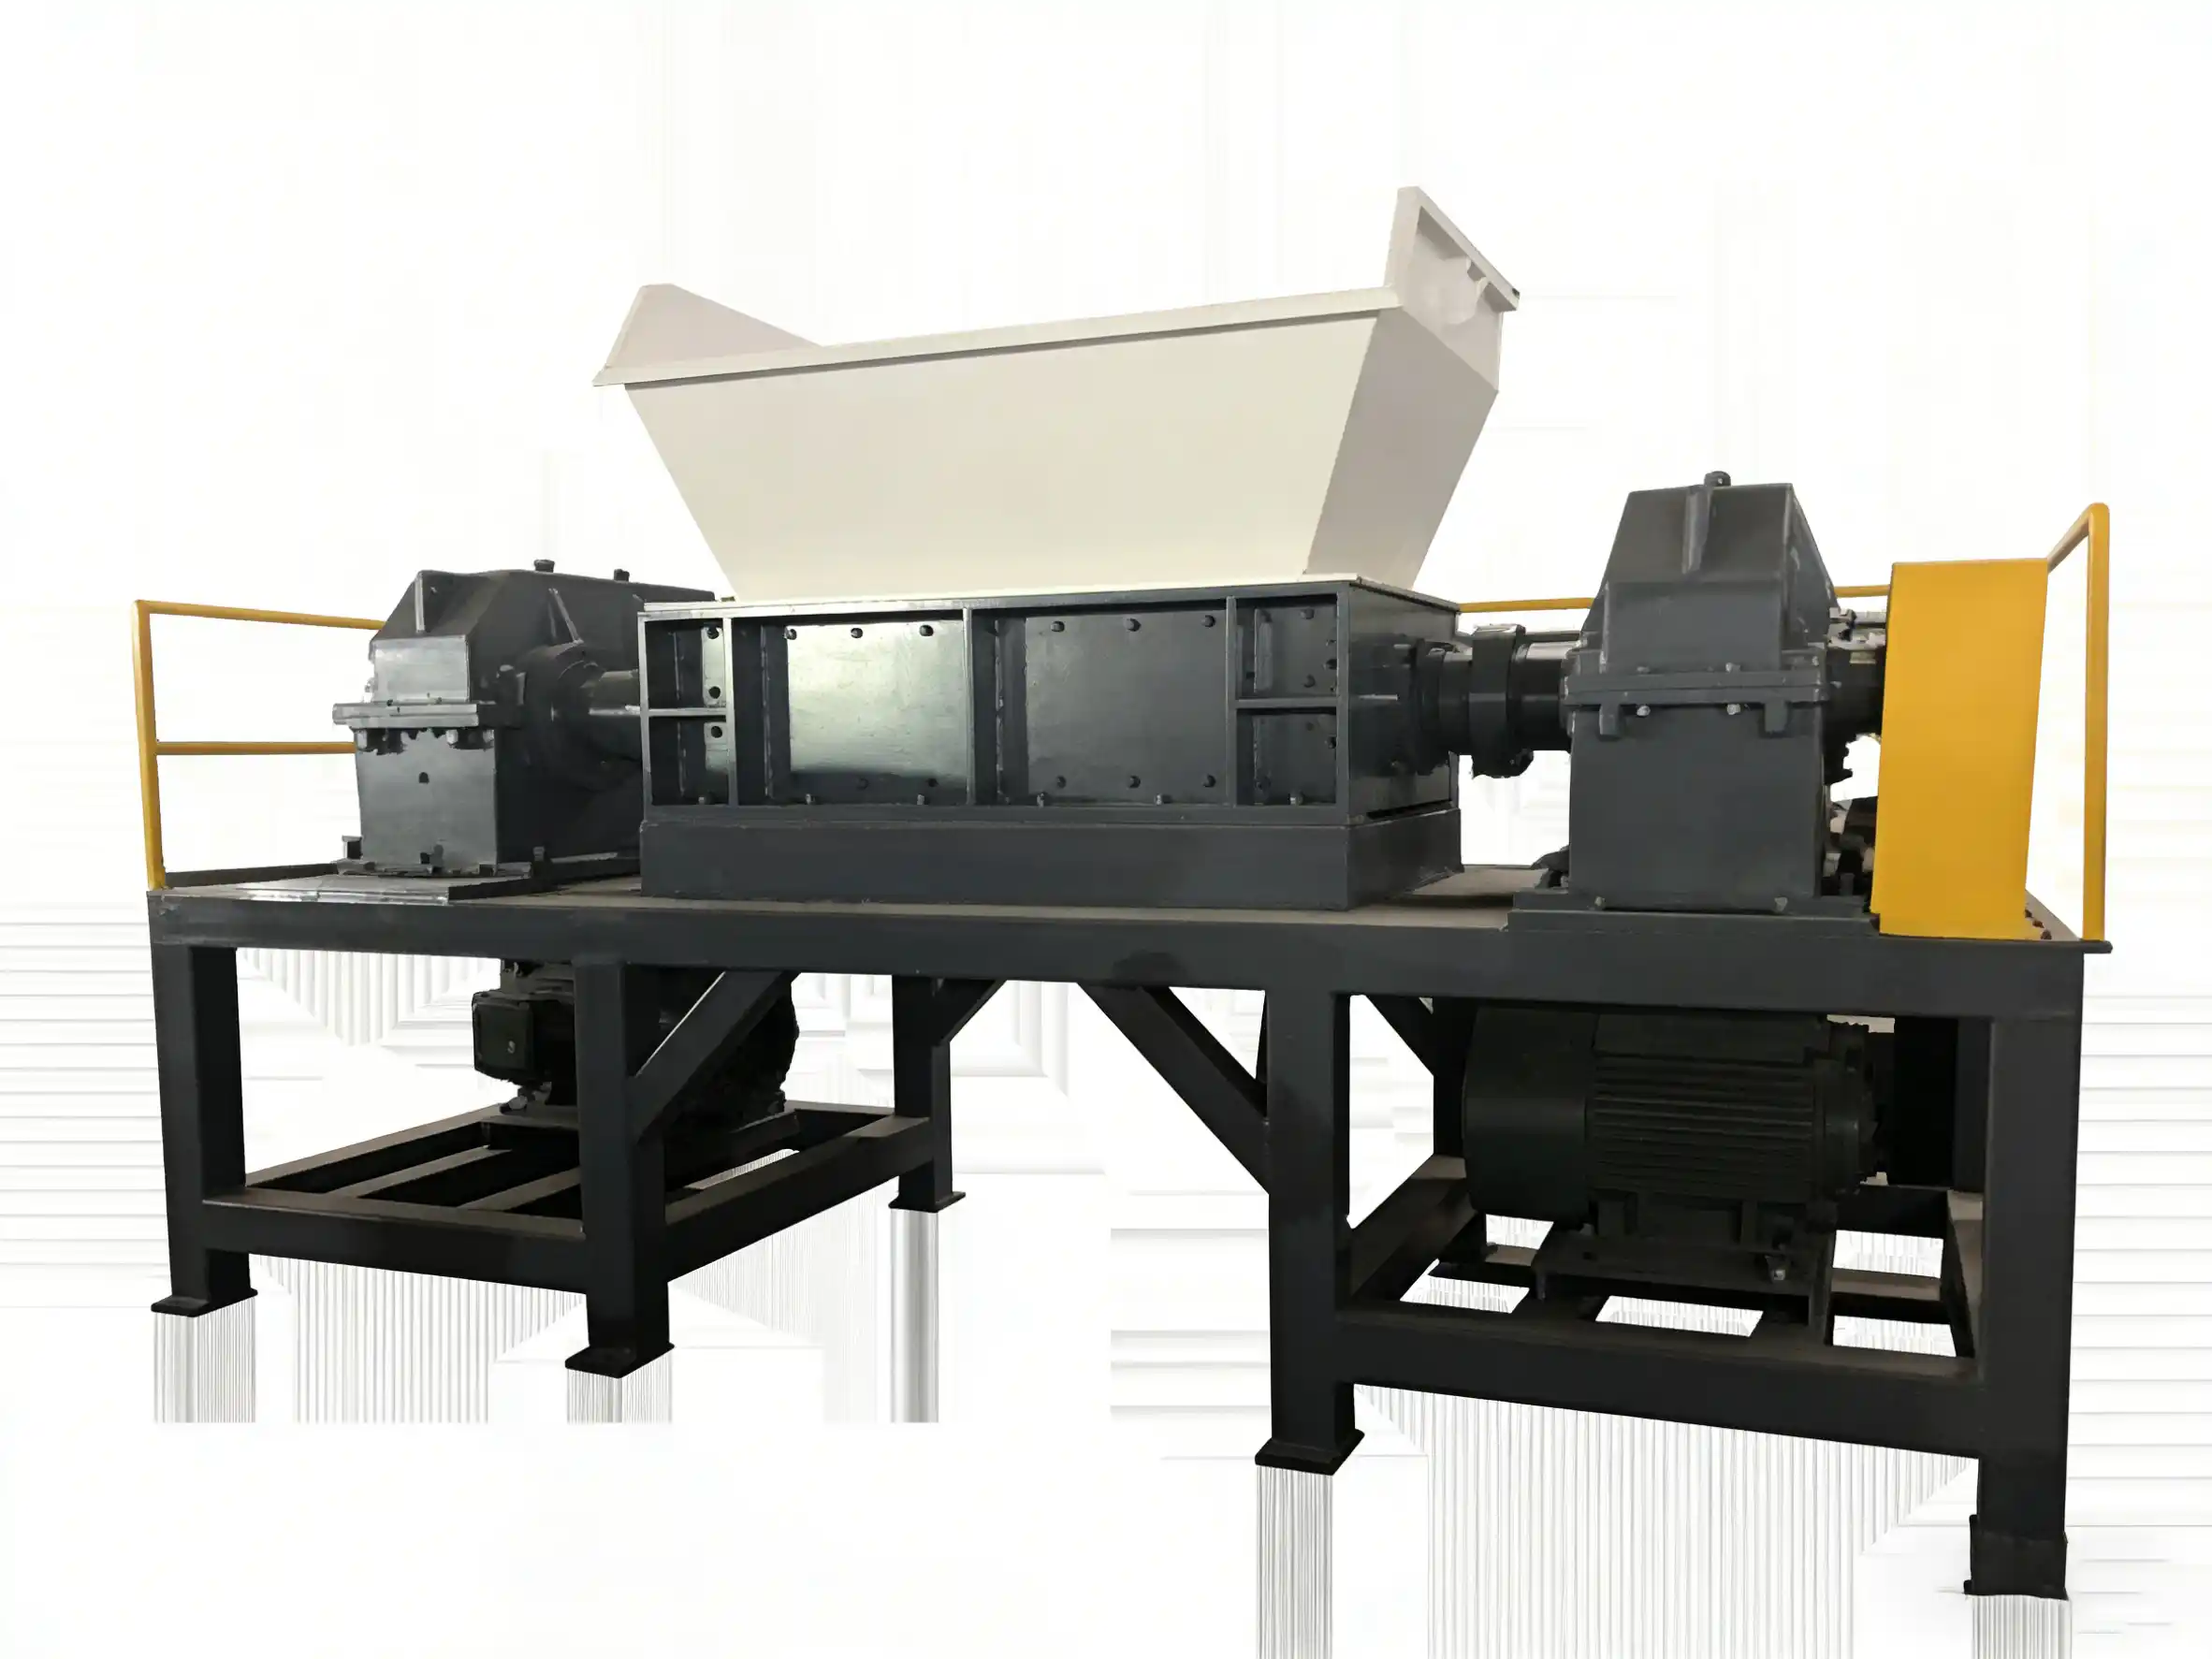
前処理済みの軟質PVC配合物と、電線ケーブル、履物、フィルム、ホース製品から出た粉砕材。
CaCO3、安定剤などの添加剤を含むPVC配合。スクリューの選定は配合全体によって決まります。
構成機器
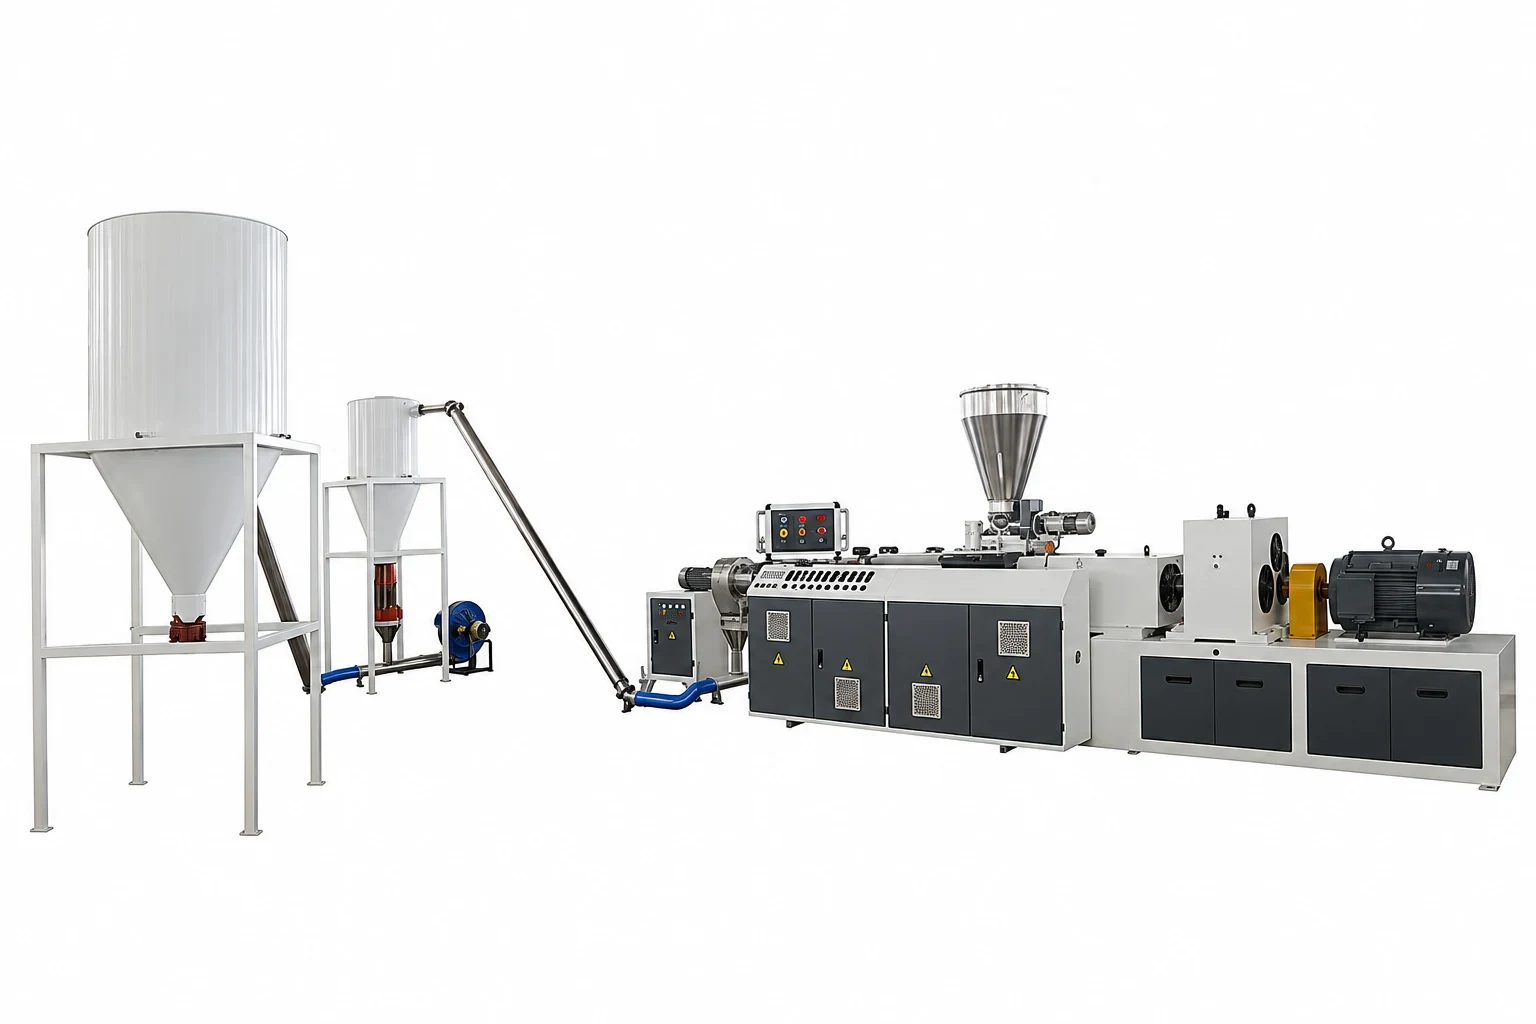
供給、押出、ふるい分け、回収の各設備を白背景でご紹介します。最終的な構成は、お客様の配合に合わせて決定します。
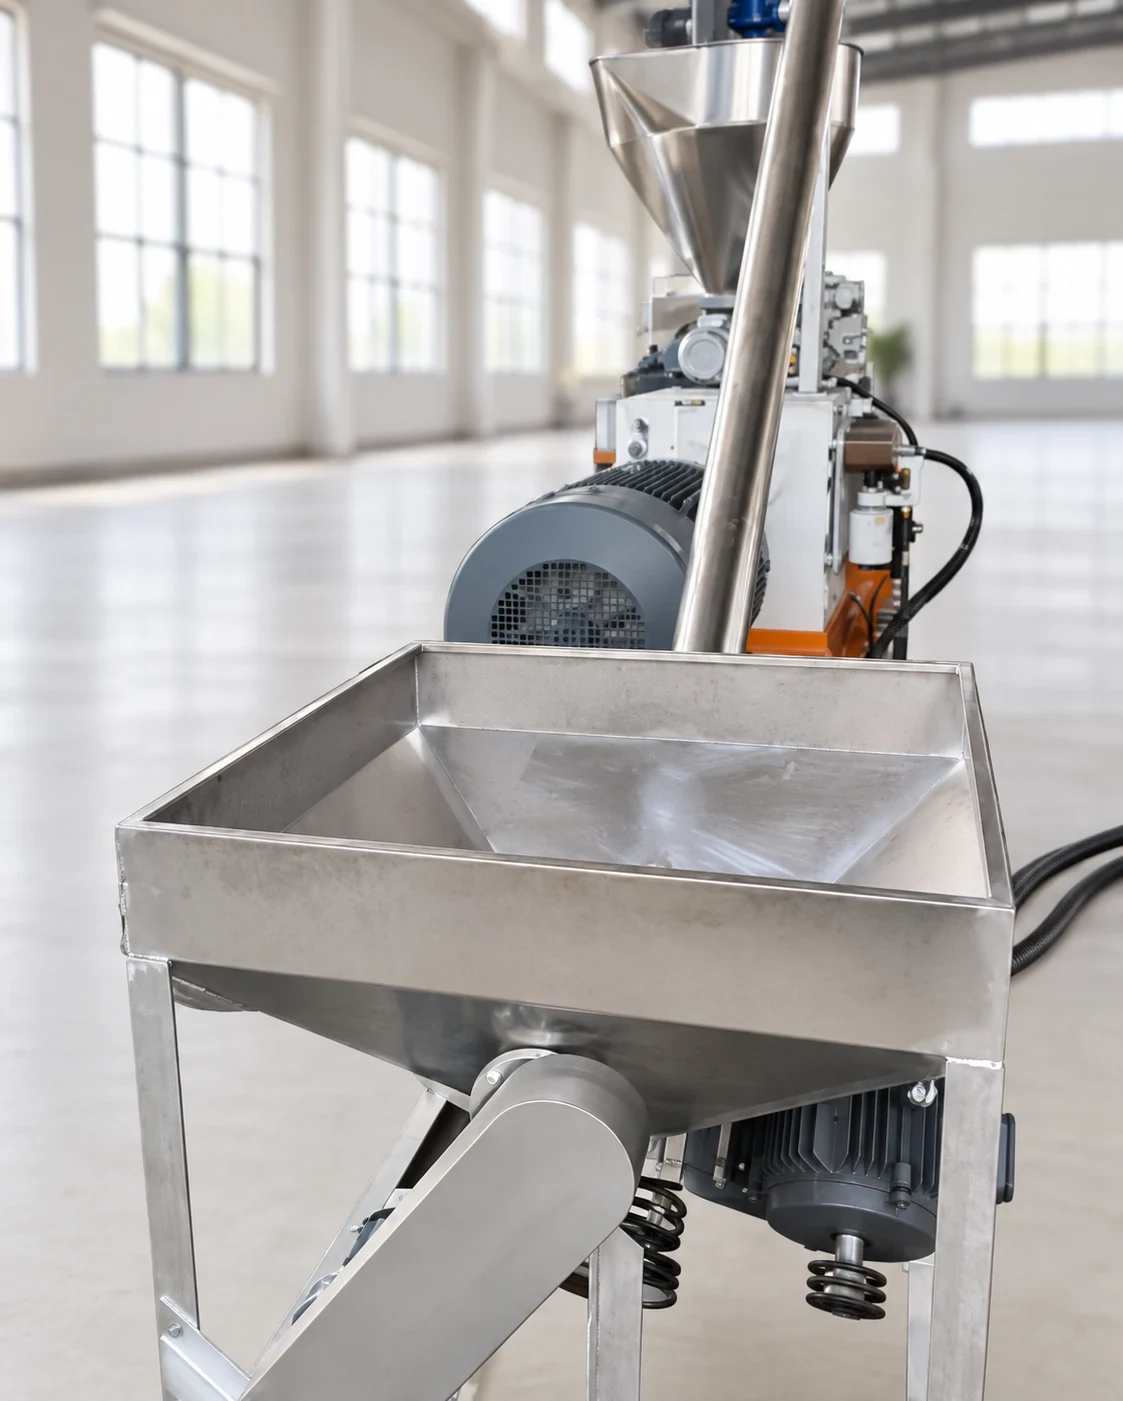
自動投入と定量供給で、PVCパウダーや前処理済みのコンパウンドを押出機に送ります。
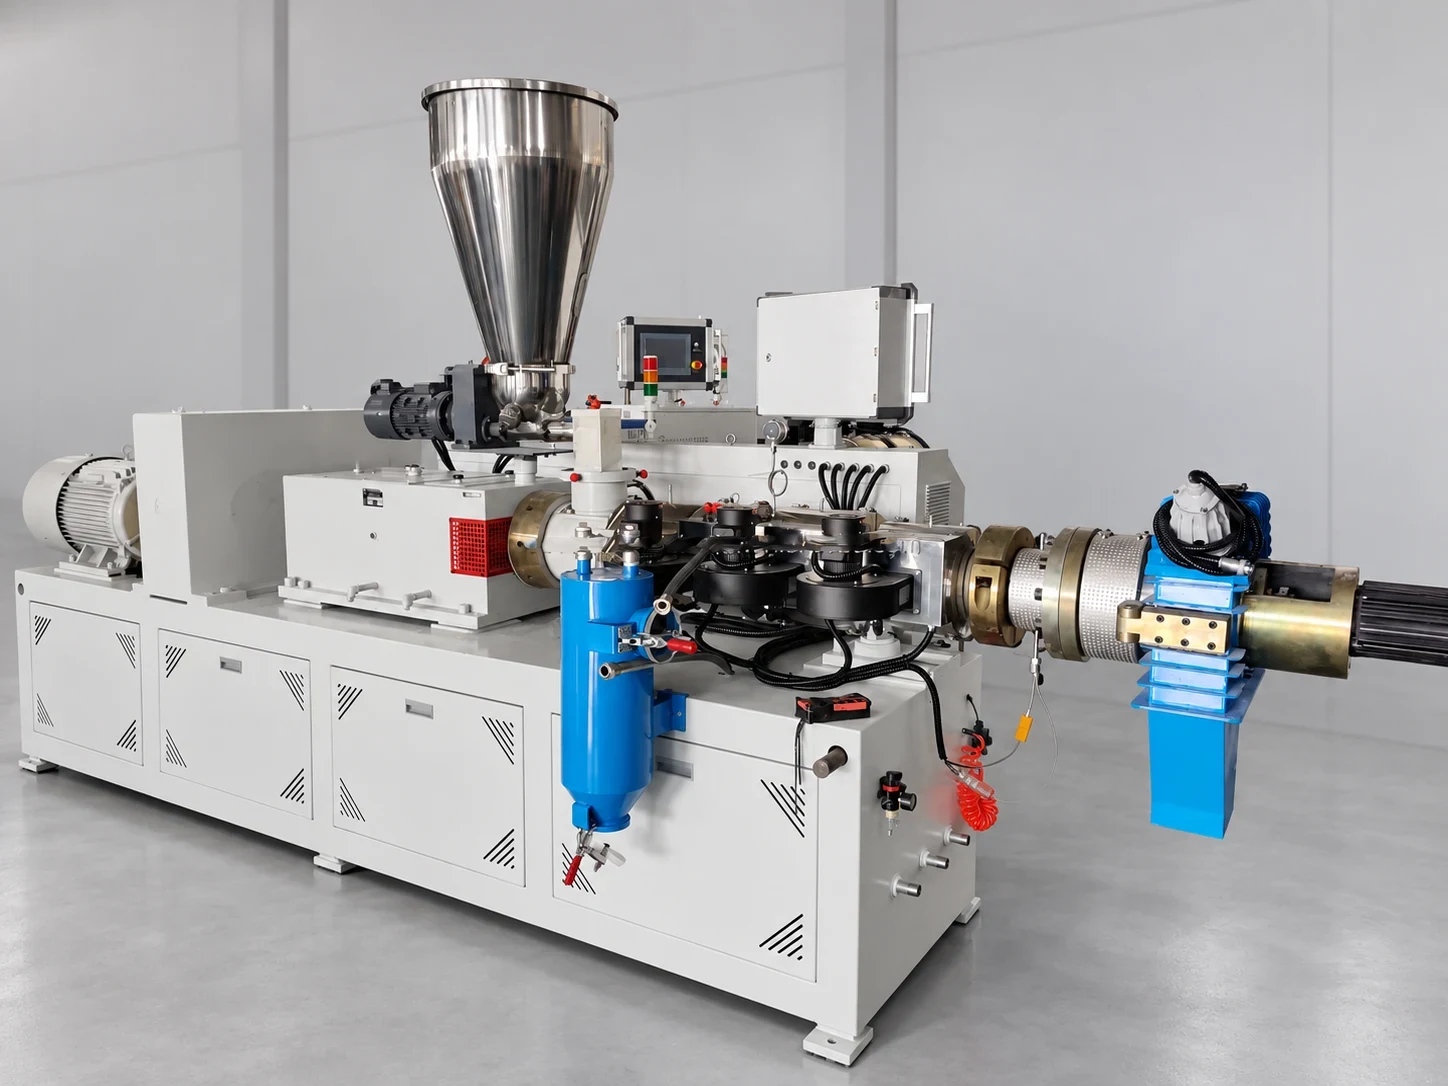
PVC押出の中核となるモジュールで、ゾーンごとの温度制御のもと、搬送、混練、可塑化を行います。
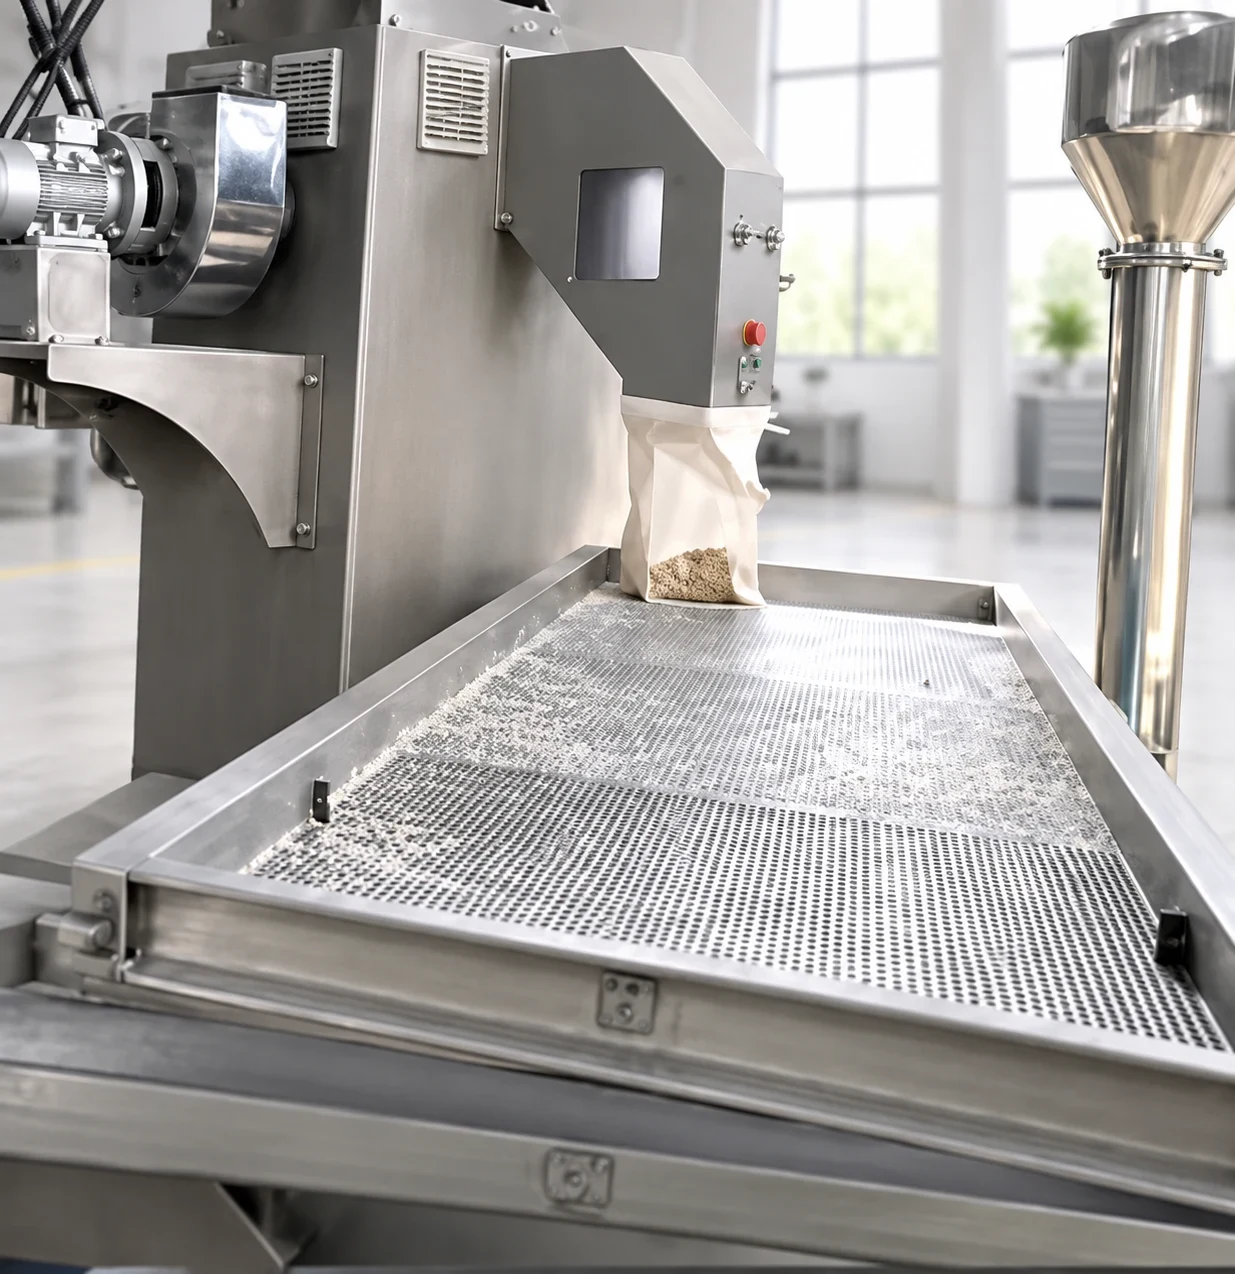
冷却したペレットを回収前にふるい分けます。最終的なスクリーン構成は、ペレットの仕様に合わせて選定します。
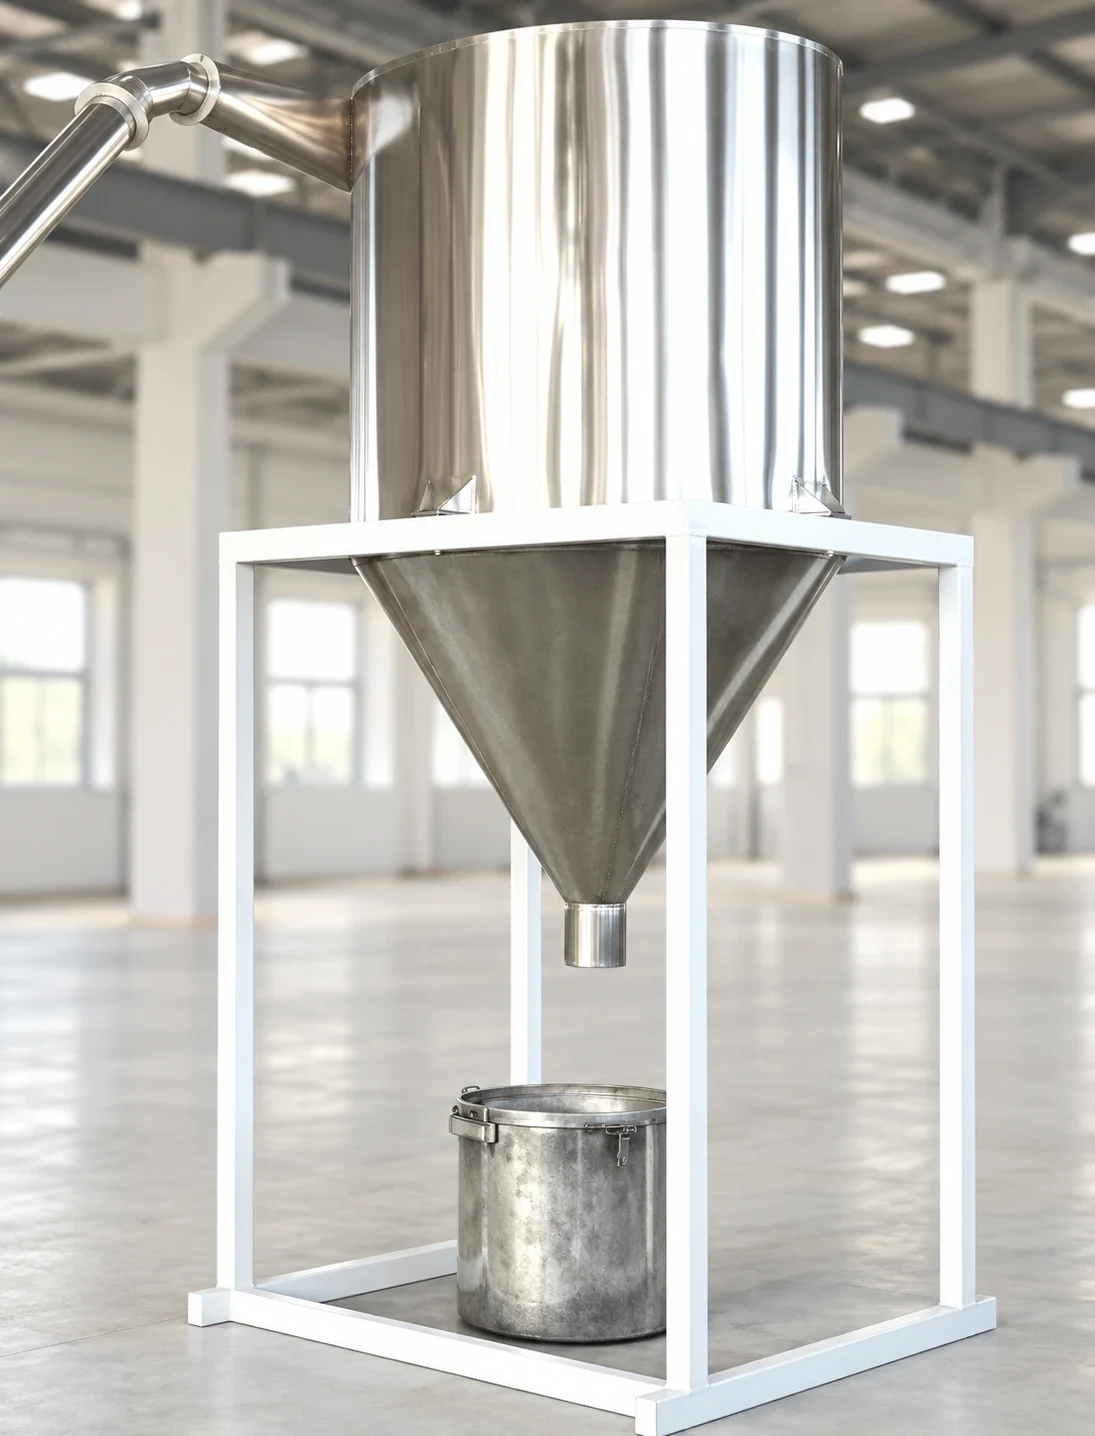
貯留サイロで完成したペレットを一時貯留し、袋詰めや後工程への移送に備えます。
処理能力の目安
提供されたPVC資料に基づく参考範囲です。実際の出力は、PVCのグレード、充填率、原料の状態によって異なります。
小規模ライン
100–200 kg/h中規模ライン
200–400 kg/h中大規模ライン
400–600 kg/h大規模ライン
600–800+ kg/hFAQ
PVCのリサイクル事業者・コンパウンドメーカー向けのご質問と回答。
PVC造粒ラインは、コニカル二軸押出機を中心とした押出式のシステムです。熱に弱いPVCを、必要に応じて安定剤や充填剤とともに混練・可塑化し、ホットカットと空冷によって溶融樹脂を均一なペレットにします。
PVCは熱に弱く、過熱すると分解、変色、性能低下を起こすことがあります。PE/PPの造粒と比べて、PVCラインではコニカル二軸スクリューの形状と段階的なバレル温度制御を用い、せん断発熱と滞留時間を抑えながら十分な可塑化を実現します。
コニカル二軸スクリューは、PVCパウダーに適した大きな供給口と、スクリューのテーパー全体にわたる強い混練性を備えており、PVCパウダー、粉砕材、充填剤入りの配合に適しています。充填率が非常に高い配合や、マスターバッチのように強い混練を必要とする配合では、パラレル二軸などの選択肢を比較することもできます。標準的なPVC造粒ラインや粉砕材のラインでは、コニカル二軸の構成を当社の推奨標準としています。
水に触れると追加の脱水と乾燥が必要になり、熱に弱いペレットが不均一に冷却されることがあります。ホットカットと空冷の組み合わせは、一般的なPVC配合で均一なペレットを生産し、エネルギー消費と水の取り扱いを抑えます。特殊な配合の場合は、ストランドカットや水中カットの選択肢についてもご相談いただけます。
材料の種類(パウダー/粉砕材/コンパウンド)、PVCのグレード(硬質、軟質、充填剤入り)、目標処理能力(kg/h)、最終用途をお知らせください。CaCO3の充填率や添加剤などの情報があれば、適切なスクリュー形状とライン構成を選定しやすくなります。
標準ラインは、おおよそ100–200 kg/h(小規模)、200–400 kg/h(中規模)、400–600 kg/h(中大規模)、600–800+ kg/h(大規模)に対応します。最終的な出力は、お客様の配合と原料の状態に基づいて確定します。
こちらもおすすめ
洗浄設備、造粒設備、減容設備を組み合わせて、リサイクルシステムを拡充できます。