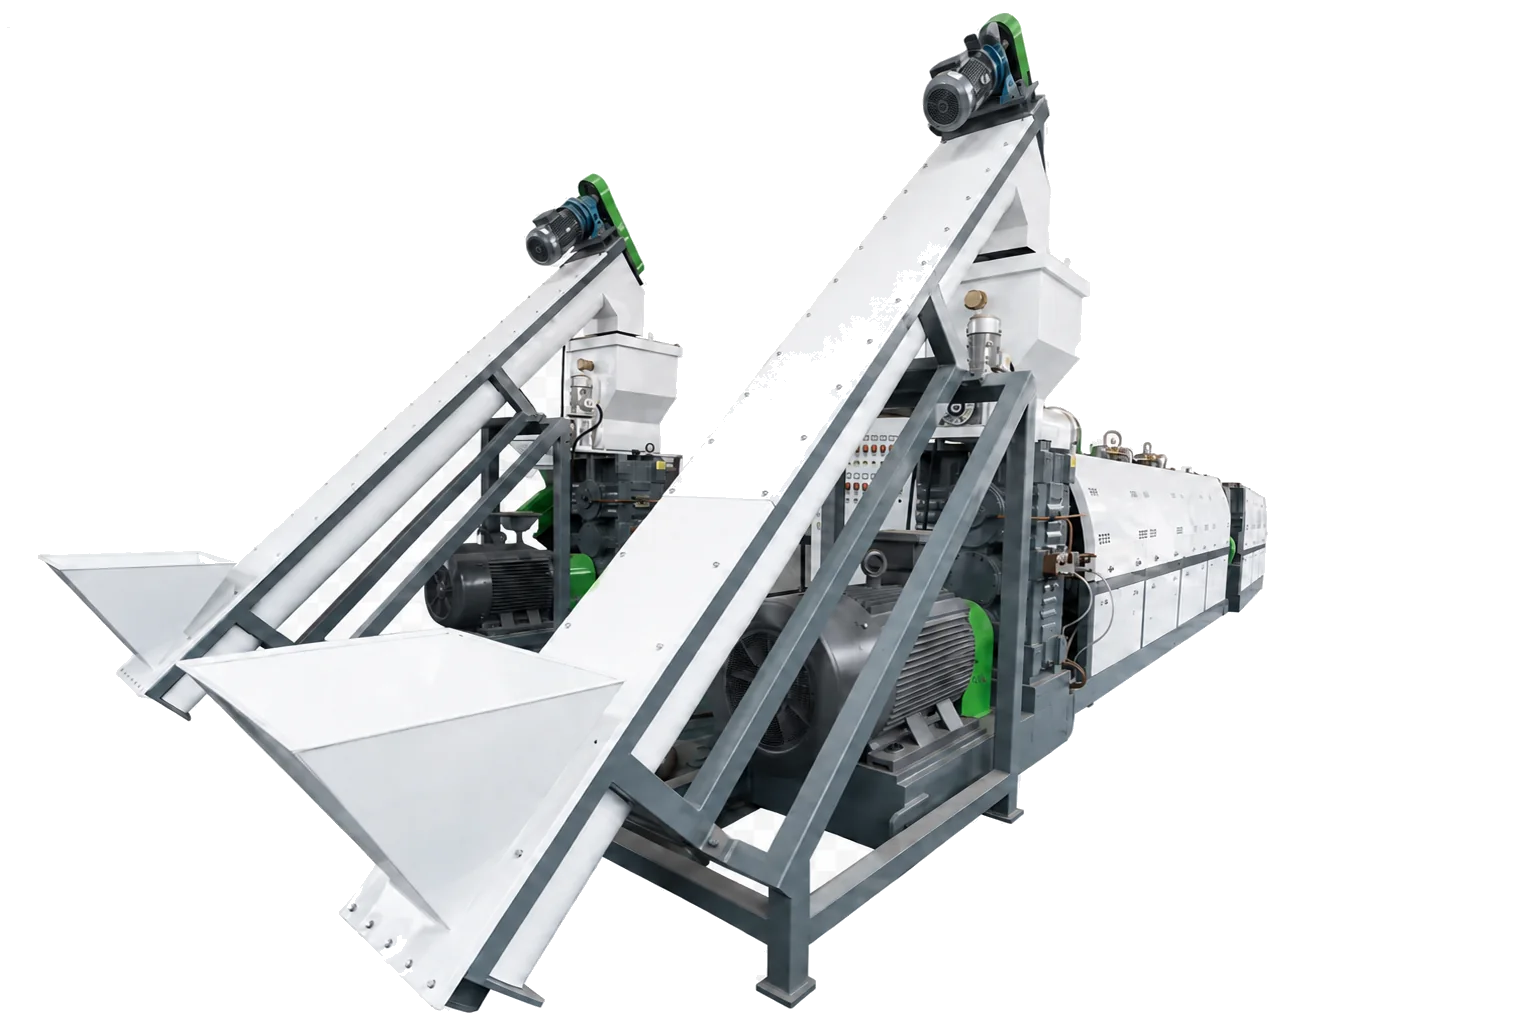
処理能力:450–600 kg/h押出段数:2段カット方式:ウォーターリング
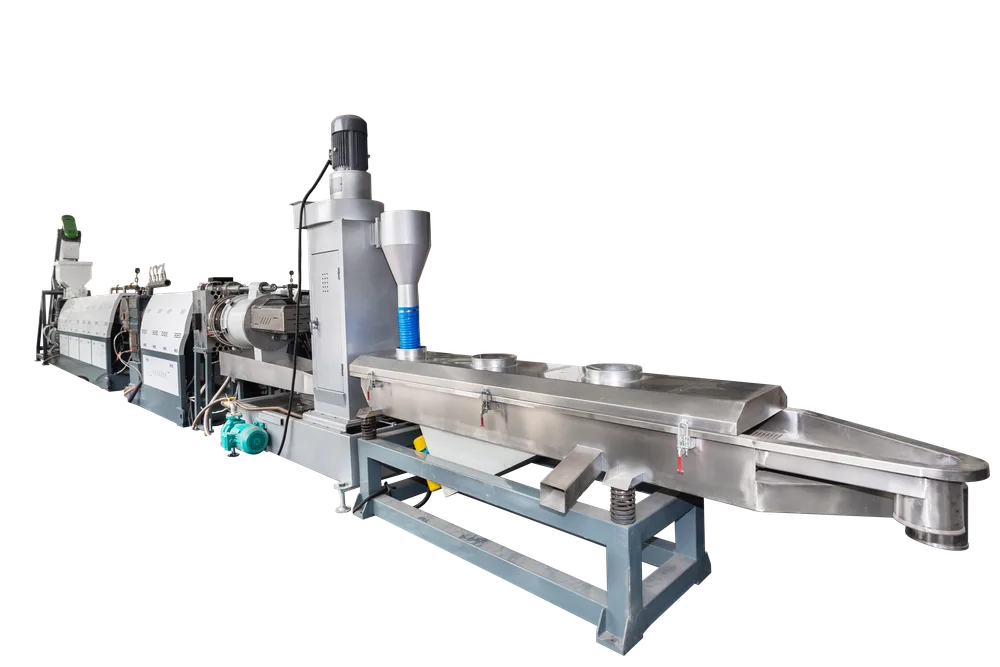
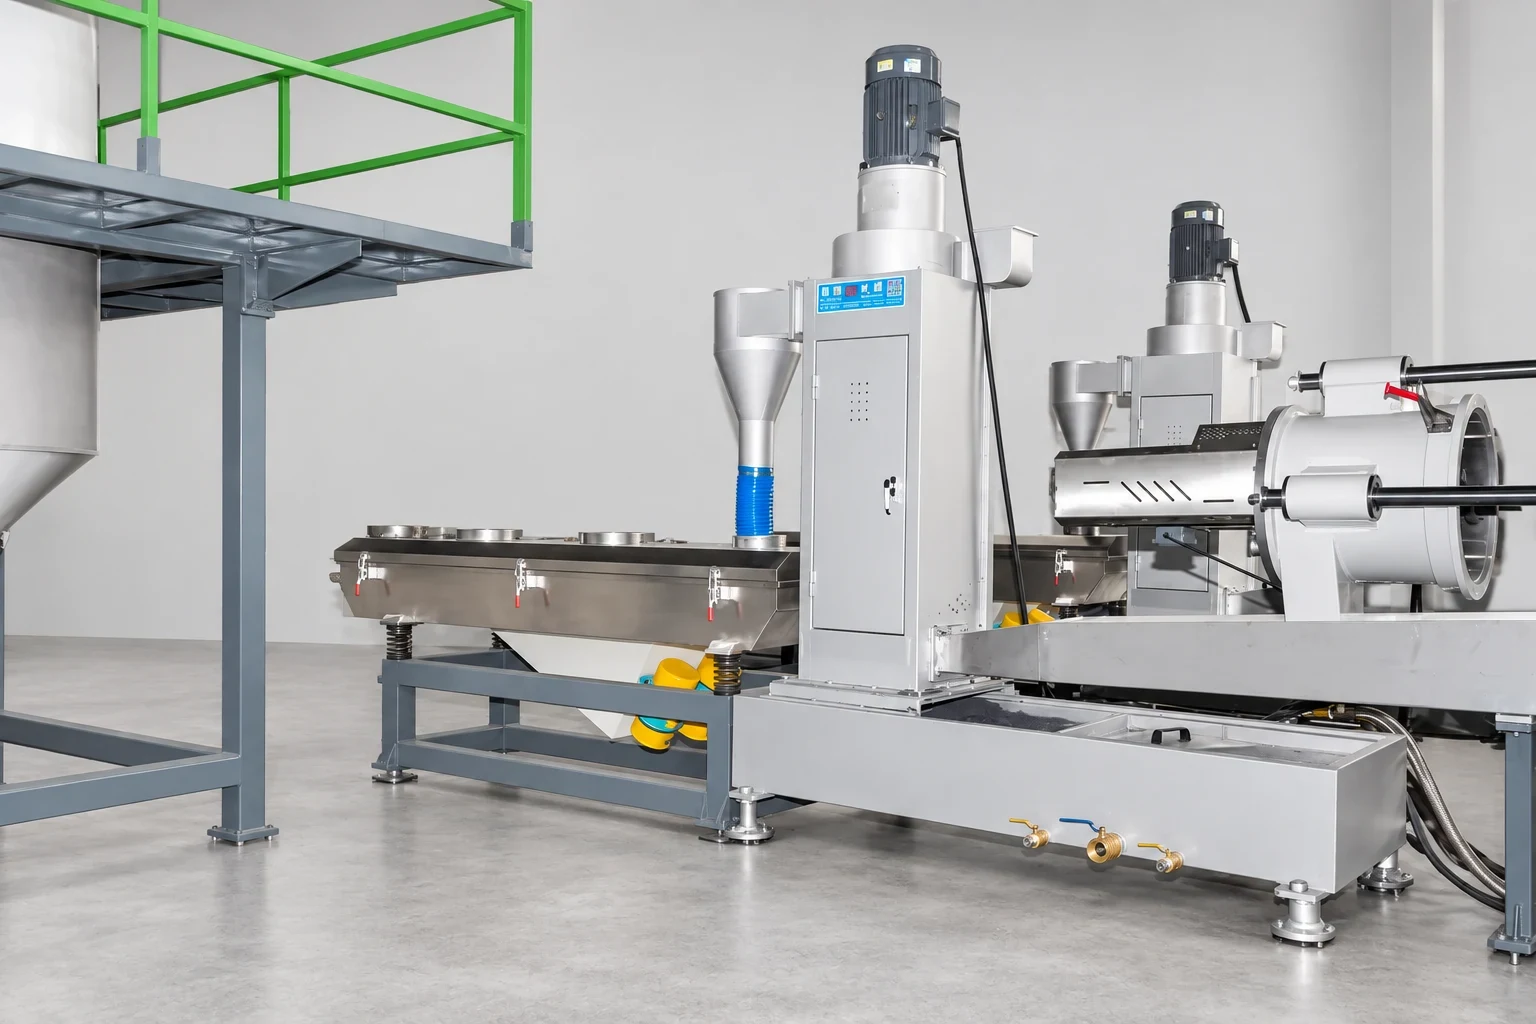
硬質PP・HDPEプラスチック造粒ライン
450–600kg/h 参考出力
132 + 75kW 押出動力
368kW 総設備動力
~65%標準的な消費電力
投入材料と製品
前処理済みの硬質粉砕材を再生ペレットに。
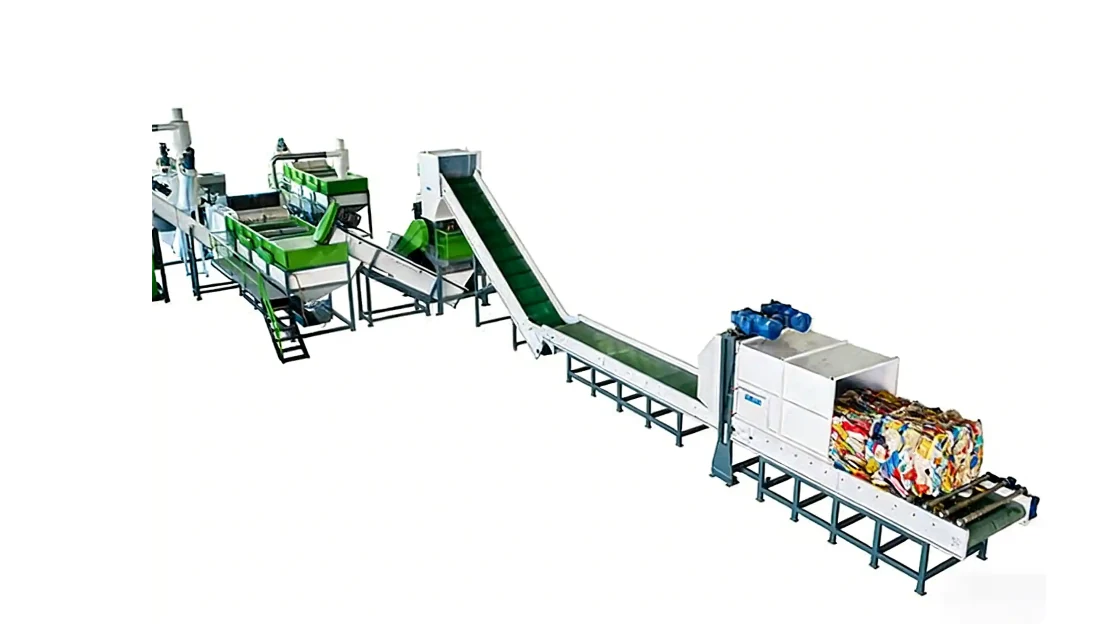
参考構成では、硬質HDPE/PPのフレークや粉砕材を処理します。選別、洗浄、乾燥の上流工程は、投入材料に応じて選定します。
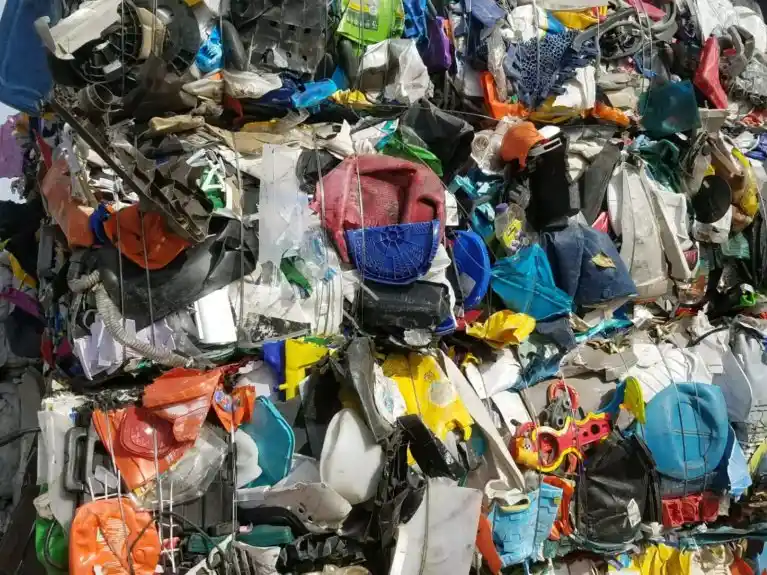
PP端材
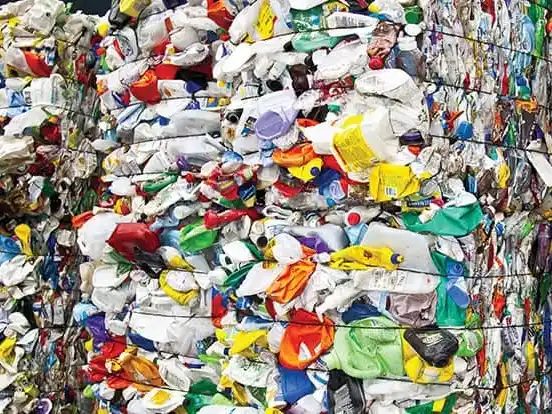
前処理済みのキャップ、通い箱、硬質部品の粉砕材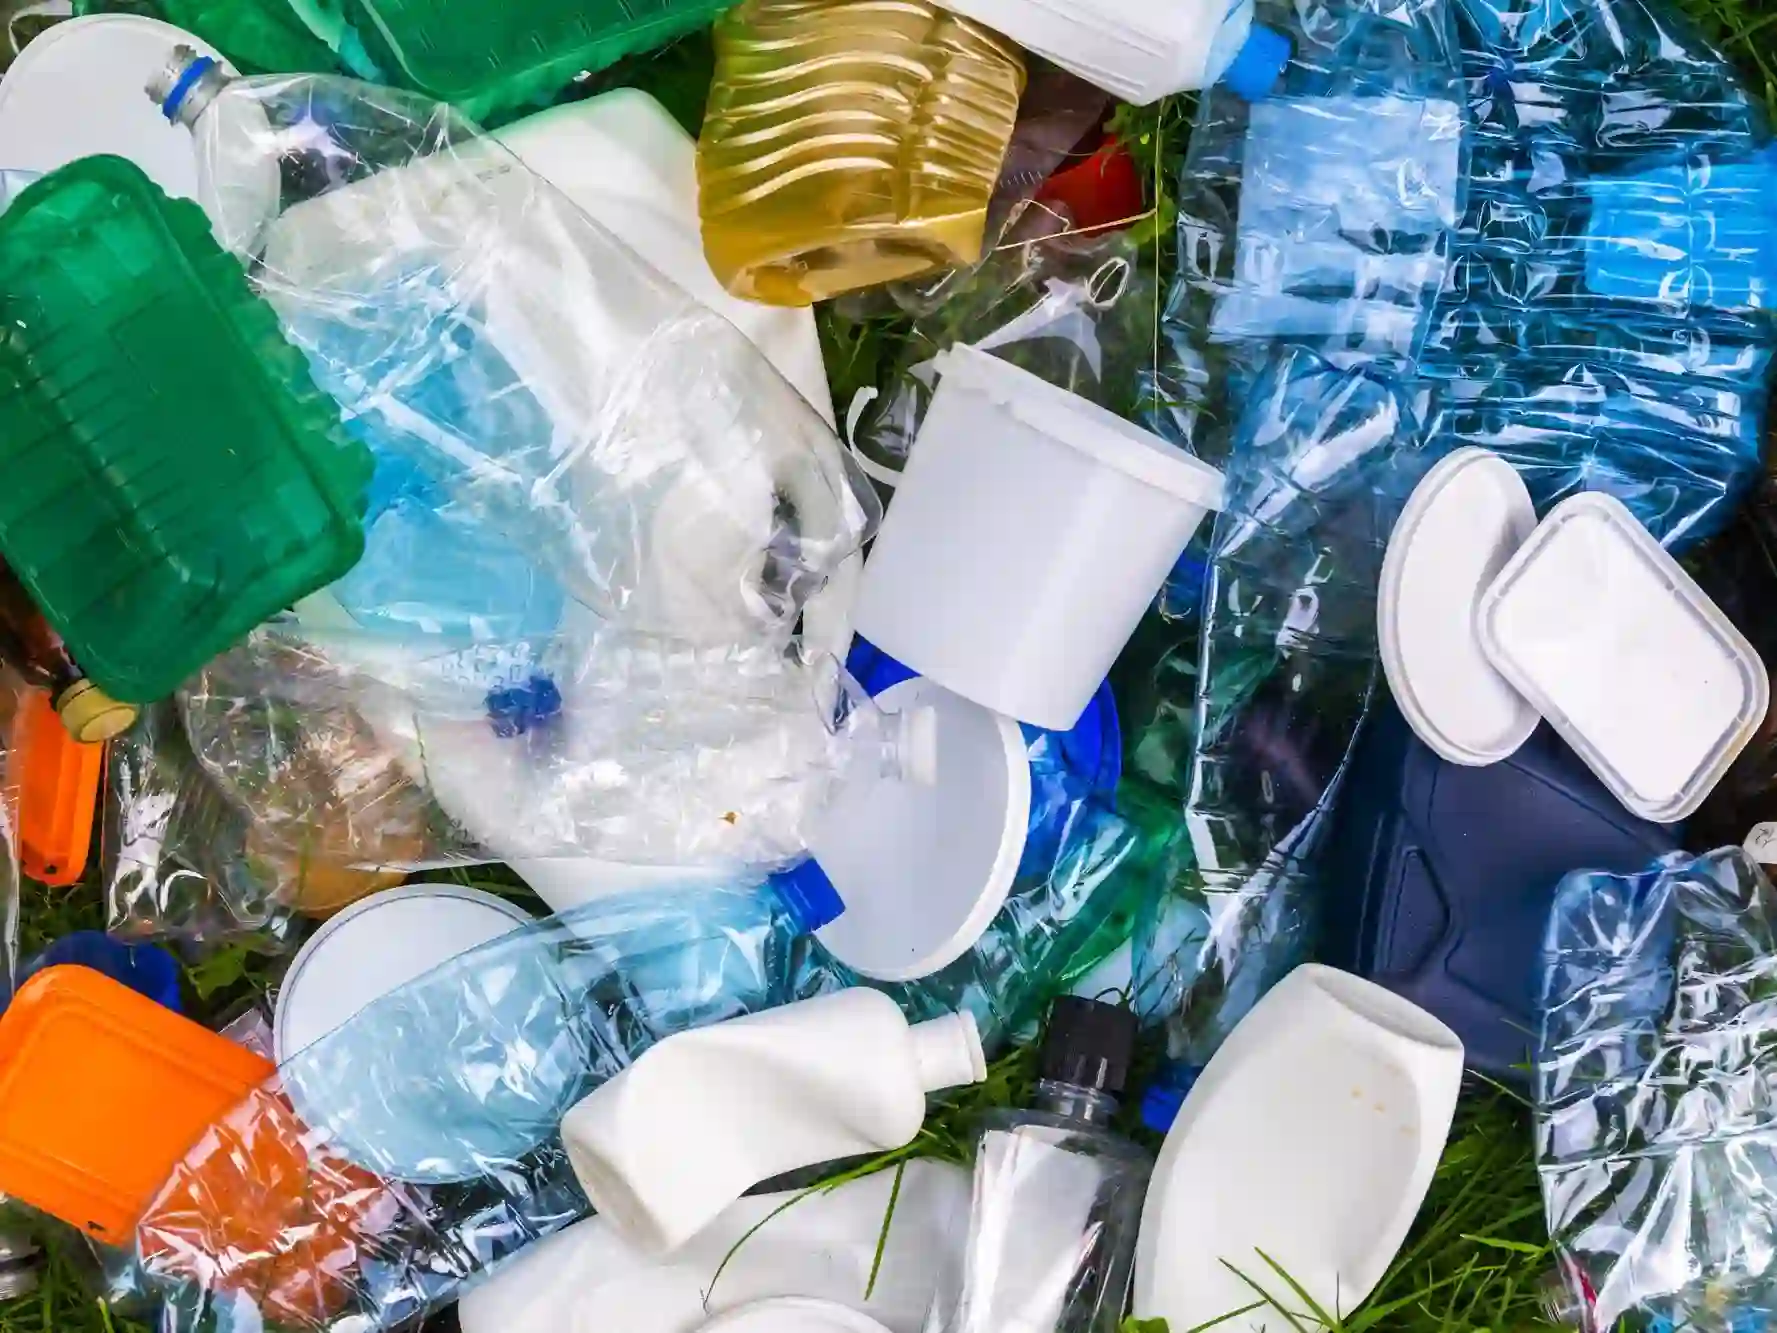
硬質リサイクルフレーク
選別済みの適切なHDPE/PPフレーク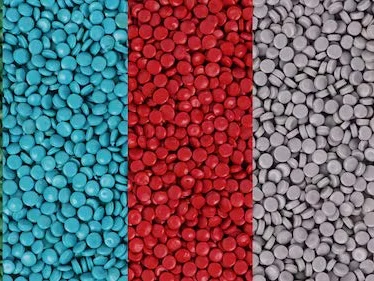
再生ペレット
確認済みの後工程の用途向け-
スクリューローダー供給と定量供給
→ -
1段目押出と脱気
→ -
1次溶融ろ過
→ -
2段目押出
→ -
2次溶融ろ過
→ -
ウォーターリングカット
→ -
脱水・ふるい分け
→ -
サイロ回収
構成機器
造粒工程を支える設備。
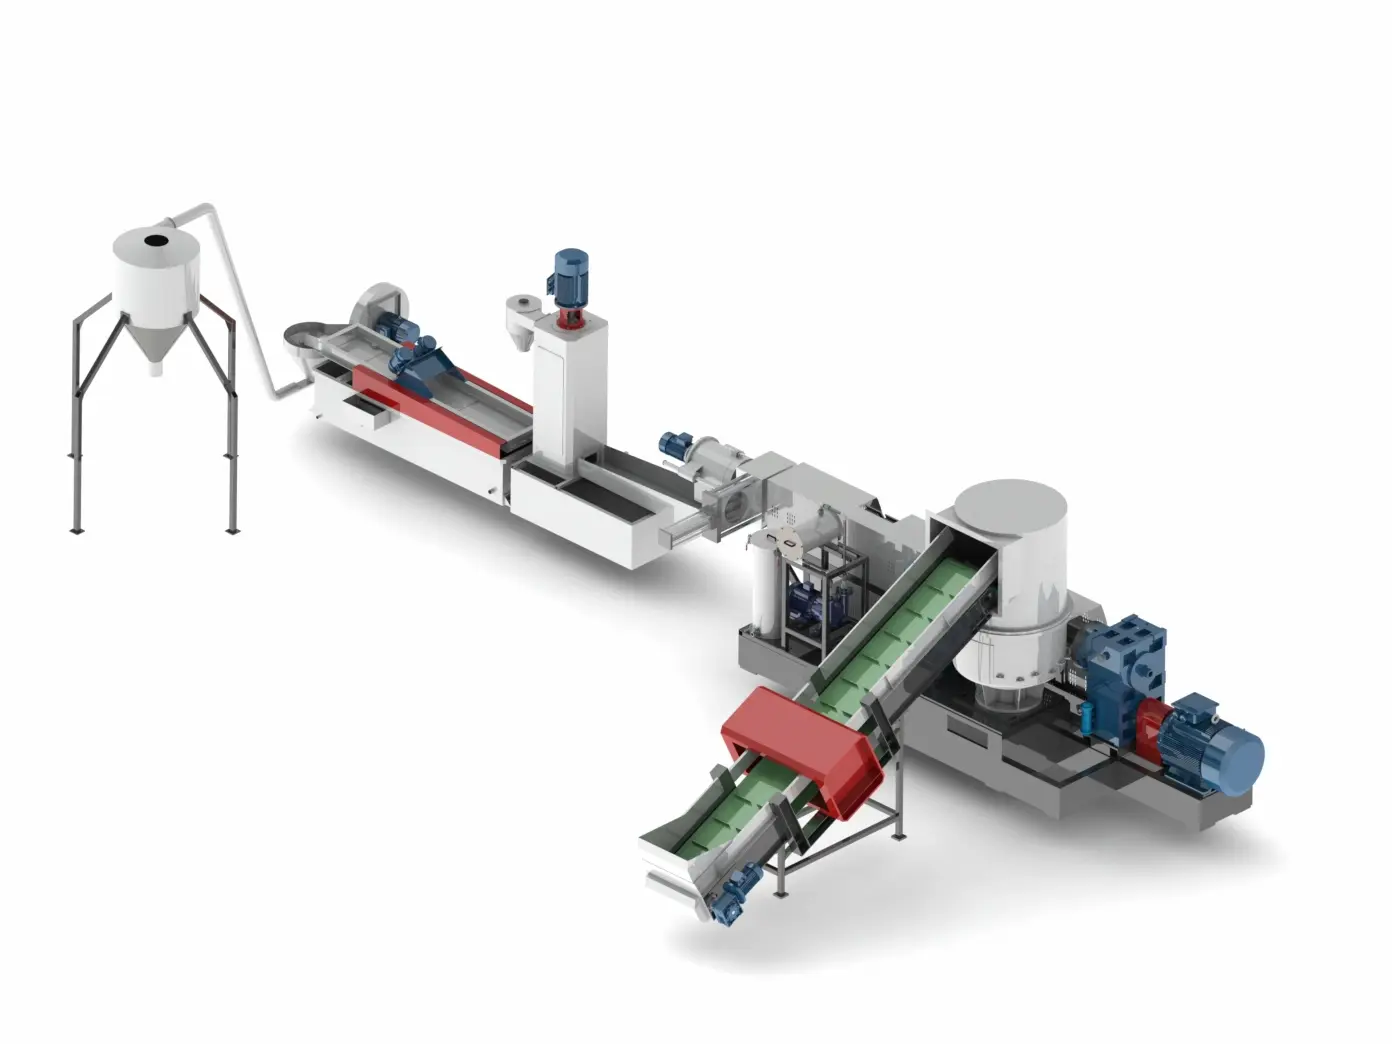
供給制御、押出、ろ過、ペレット仕上げ、ライン制御を担う、GS150+GS160の参考モジュール。
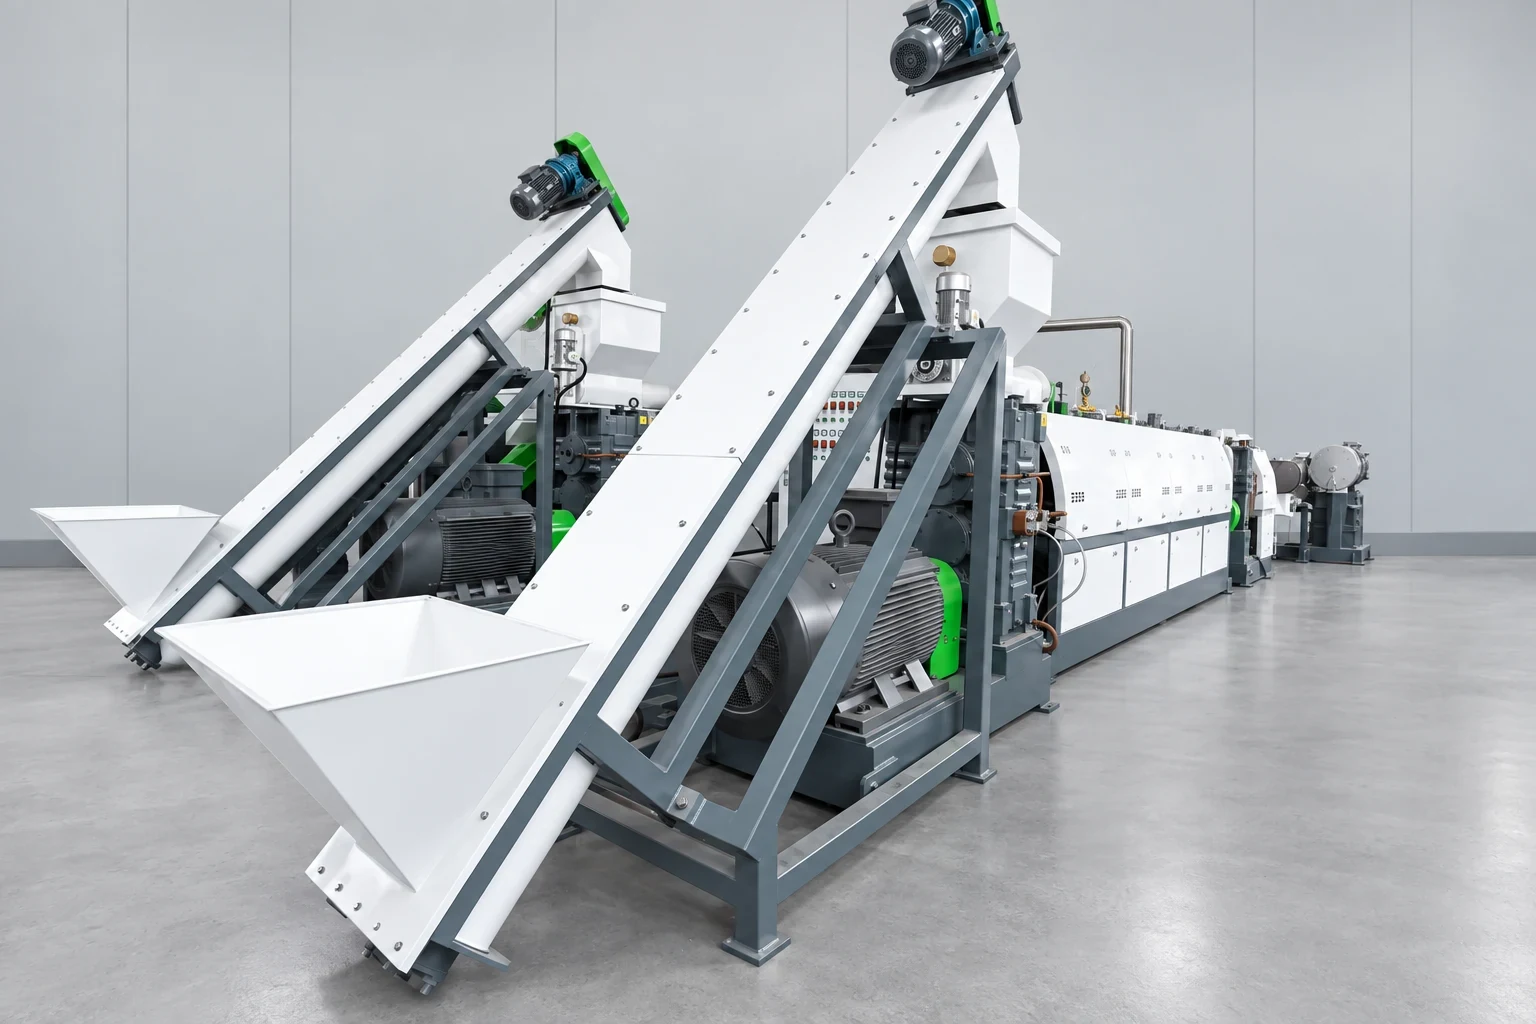
01
スクリューローダーと定量フィーダー
スクリューローダーとインバーター制御の定量フィーダーが、押出機に制御された安定した供給を行います。
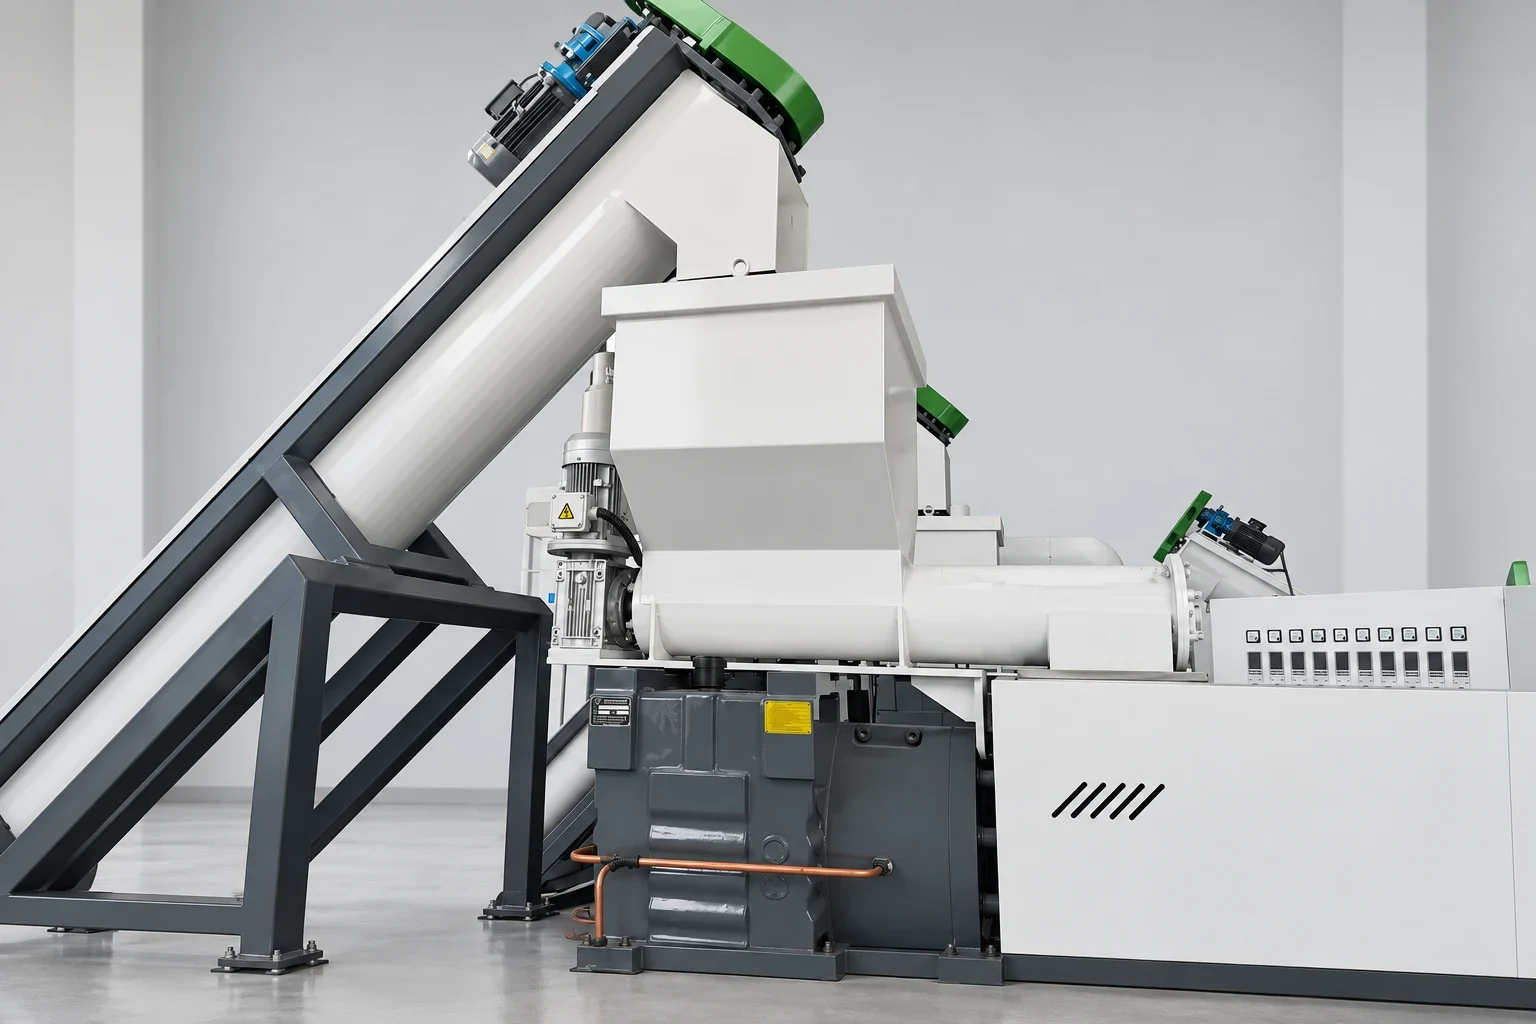
02
定量供給
定量フィーダーは前処理済みの硬質粉砕材を一時貯留し、1段目押出への供給量を制御します。
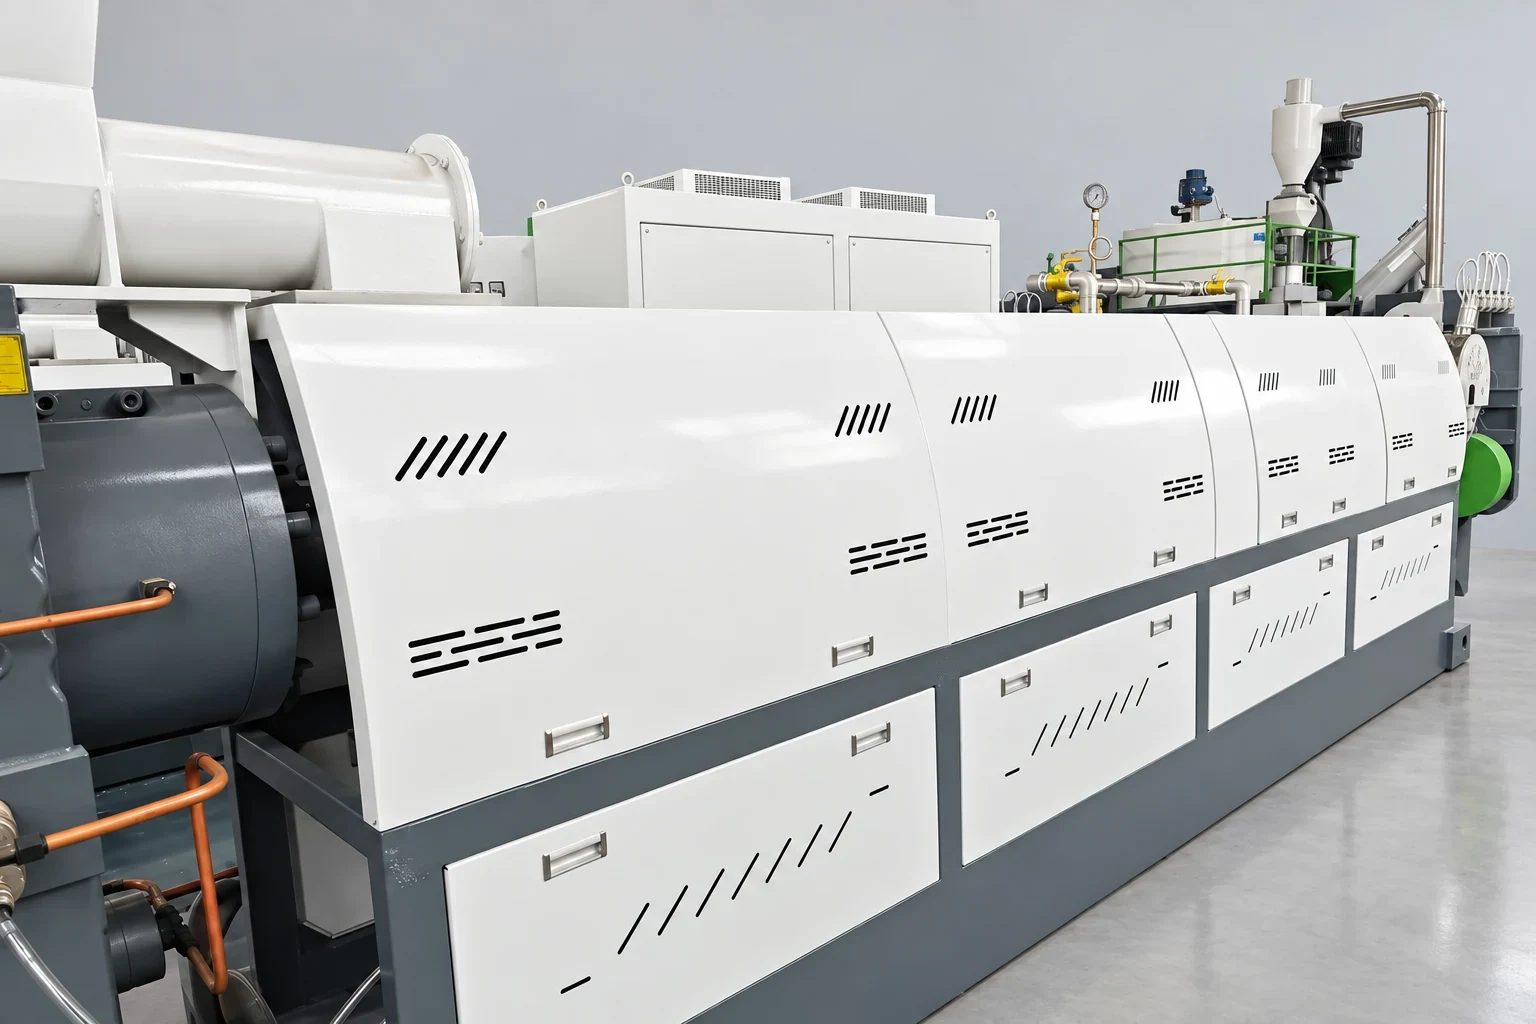
03
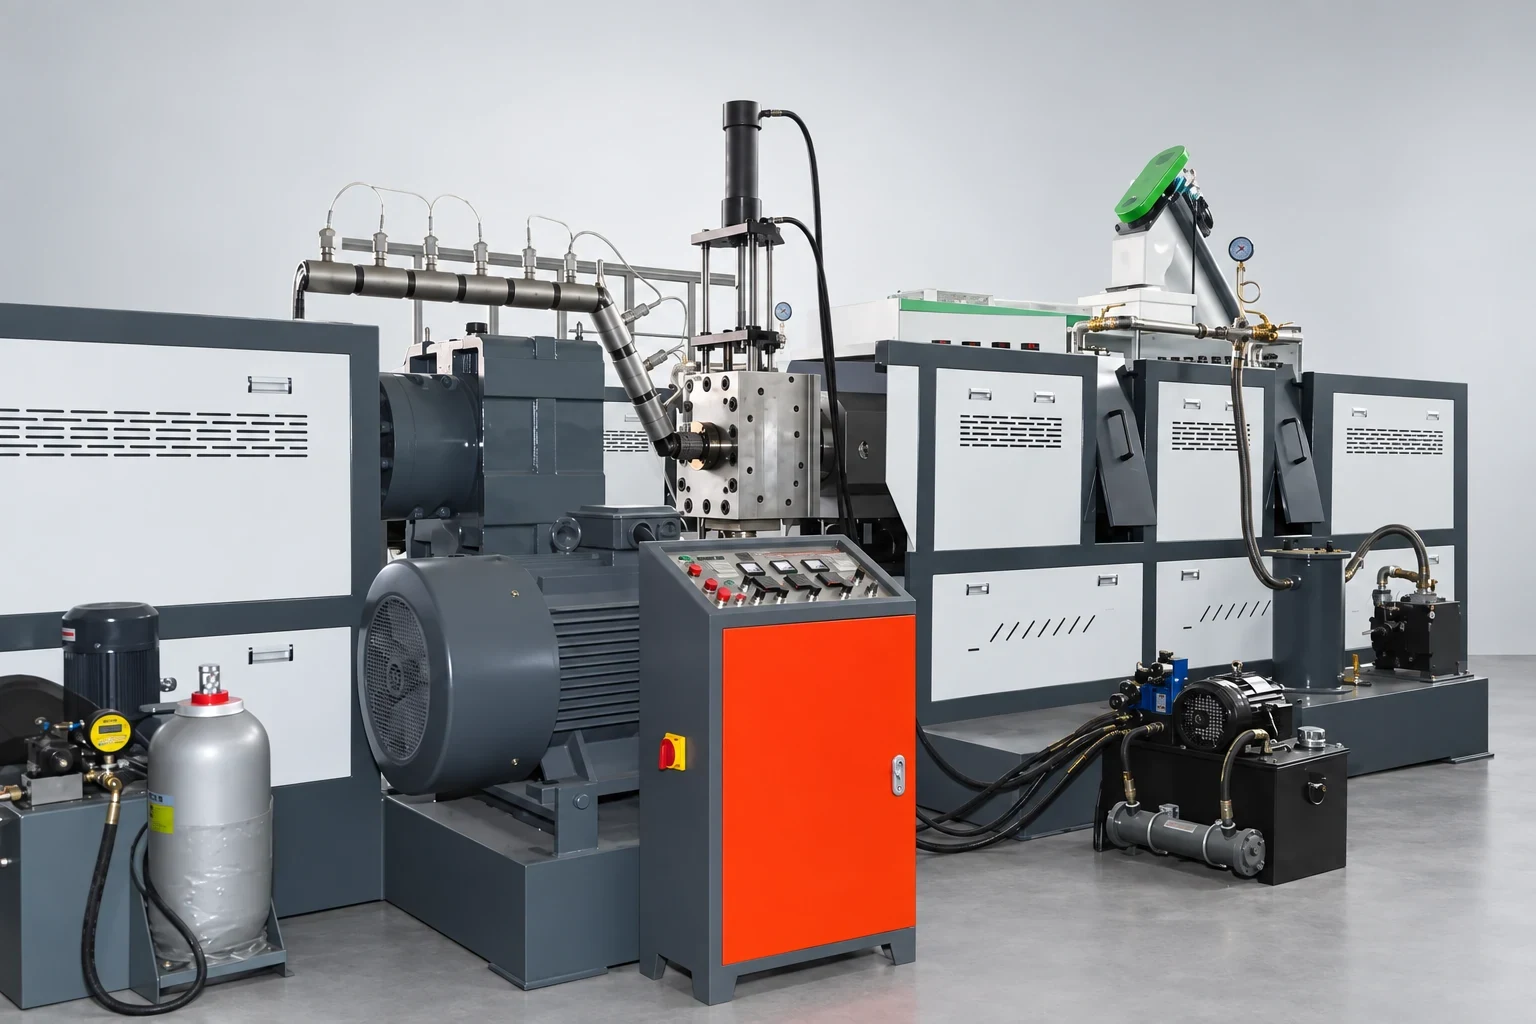
GS150 1段目押出機
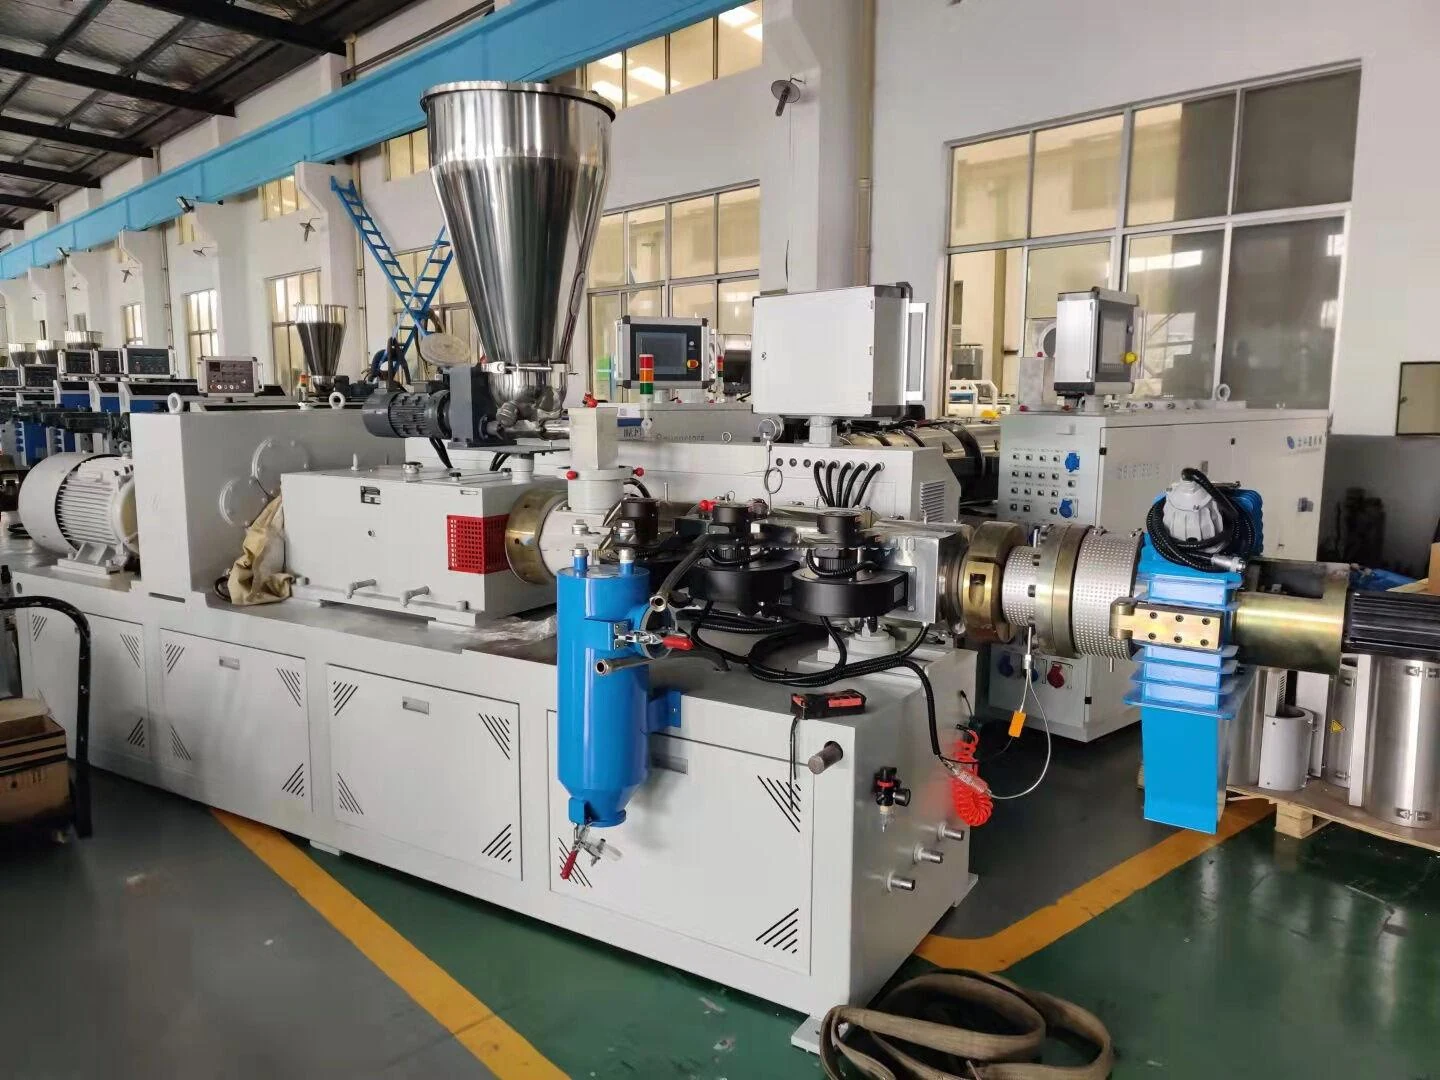
Ø150 mmスクリュー、L/D 30:1、2か所の真空ベントで材料を溶融・脱気します。参考メインモーター:132 kW。
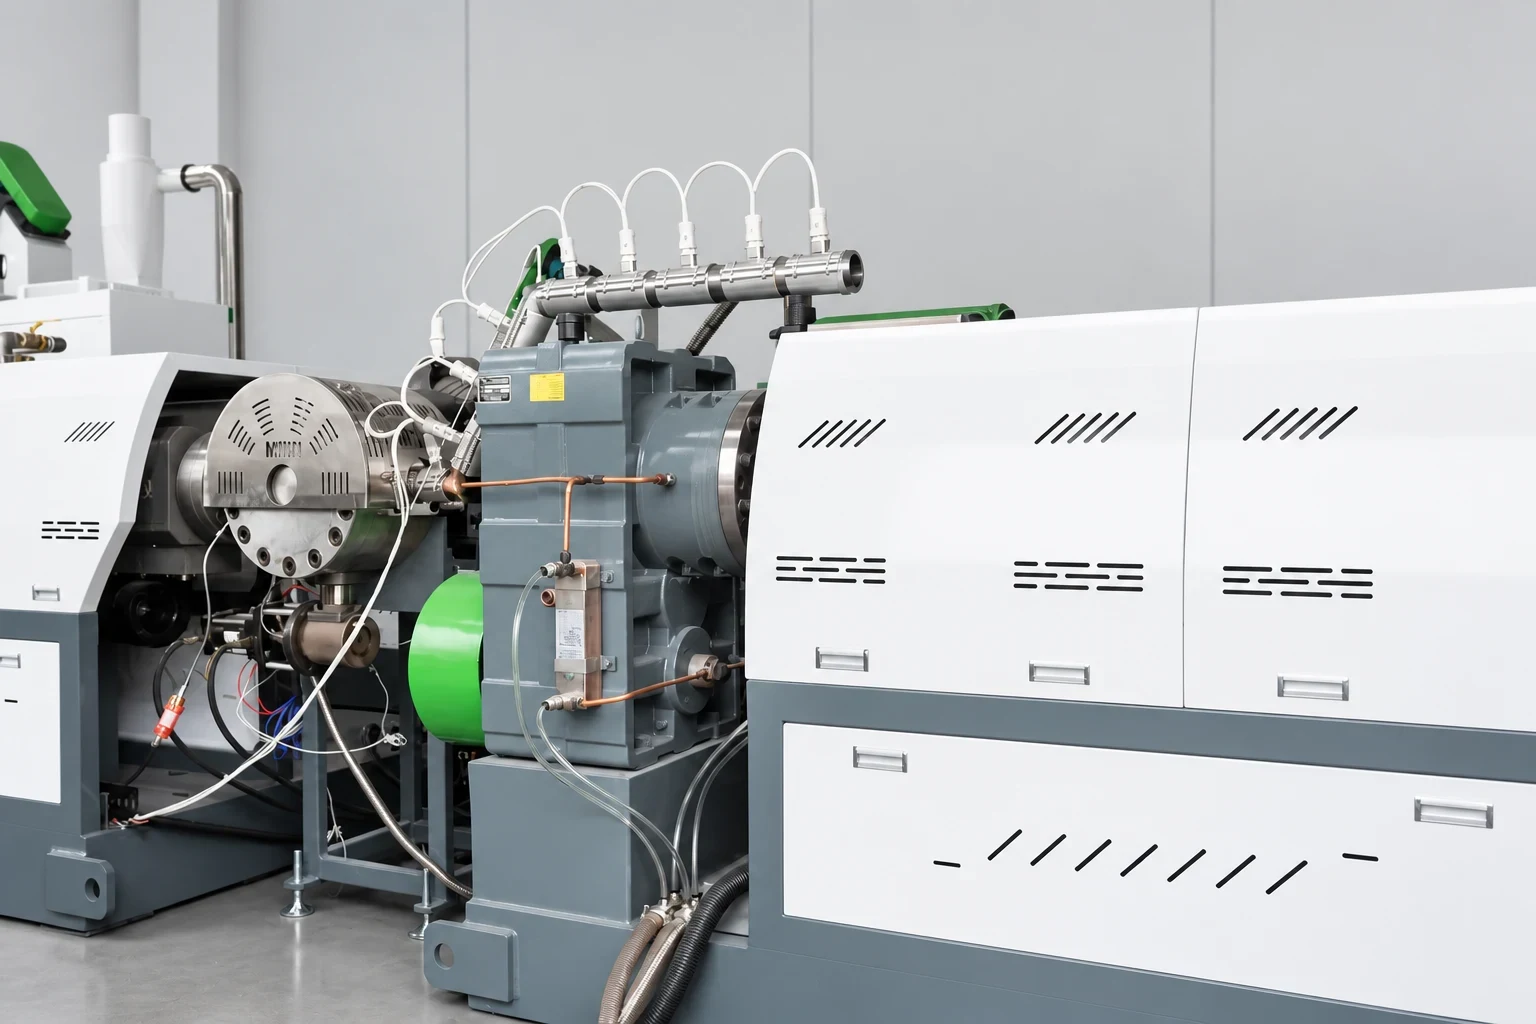
04
GS160 2段目押出機
Ø160 mmスクリュー、L/D 10:1、参考出力75 kWのモーターで、最終ろ過とペレットカットの前に2段目の押出を行います。
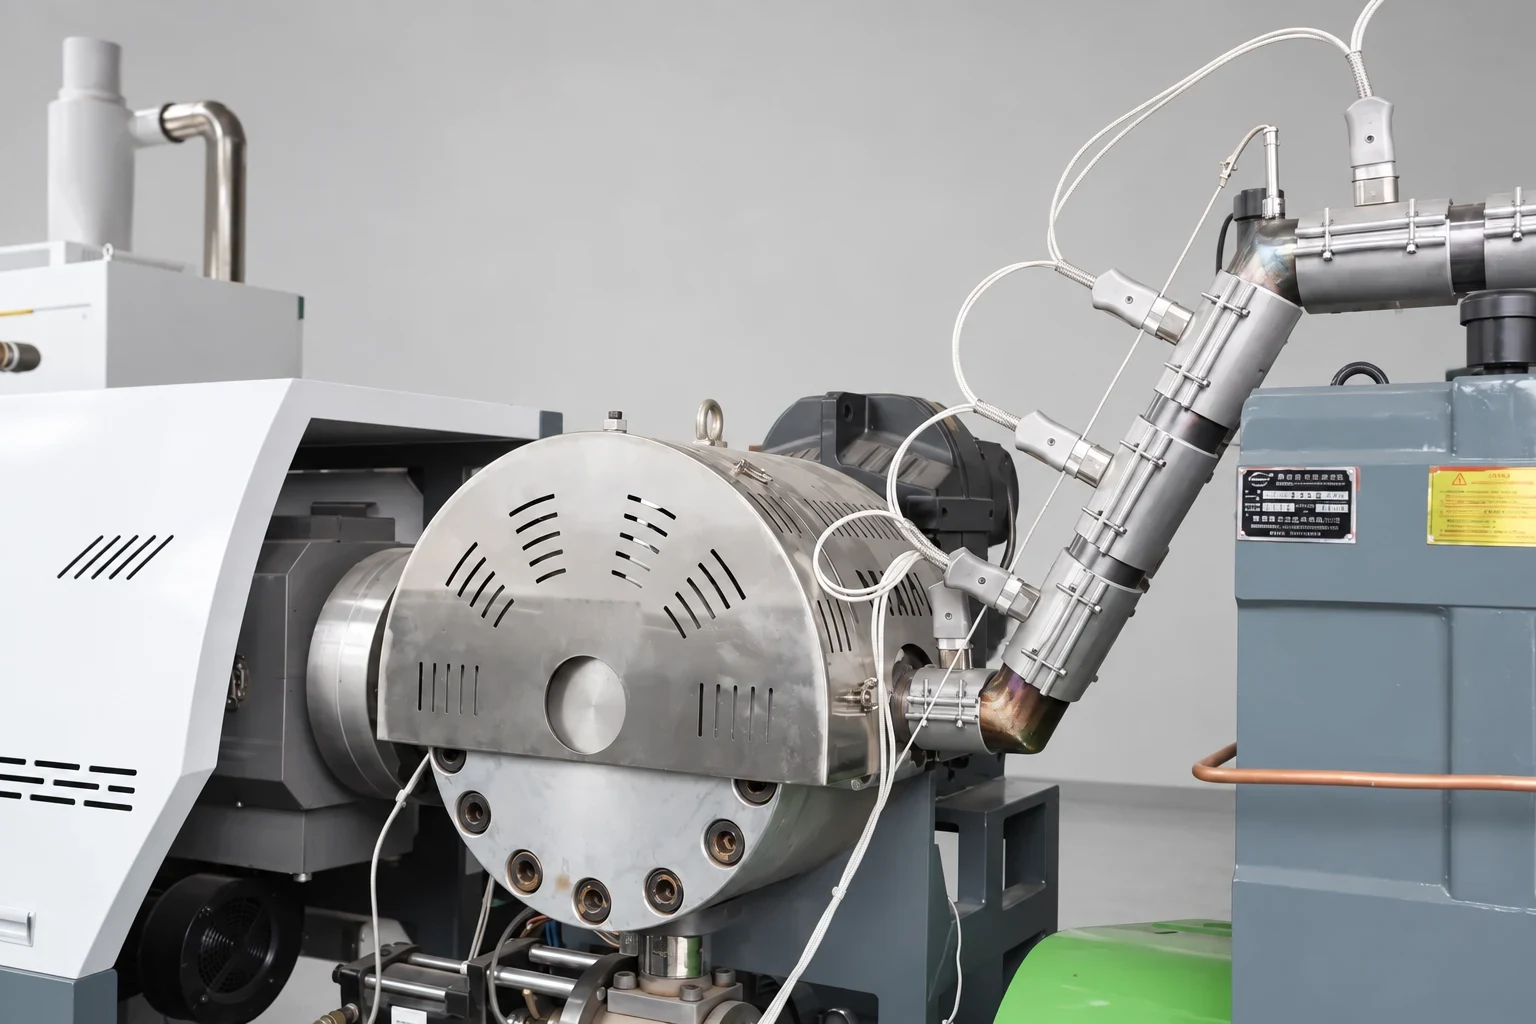
05
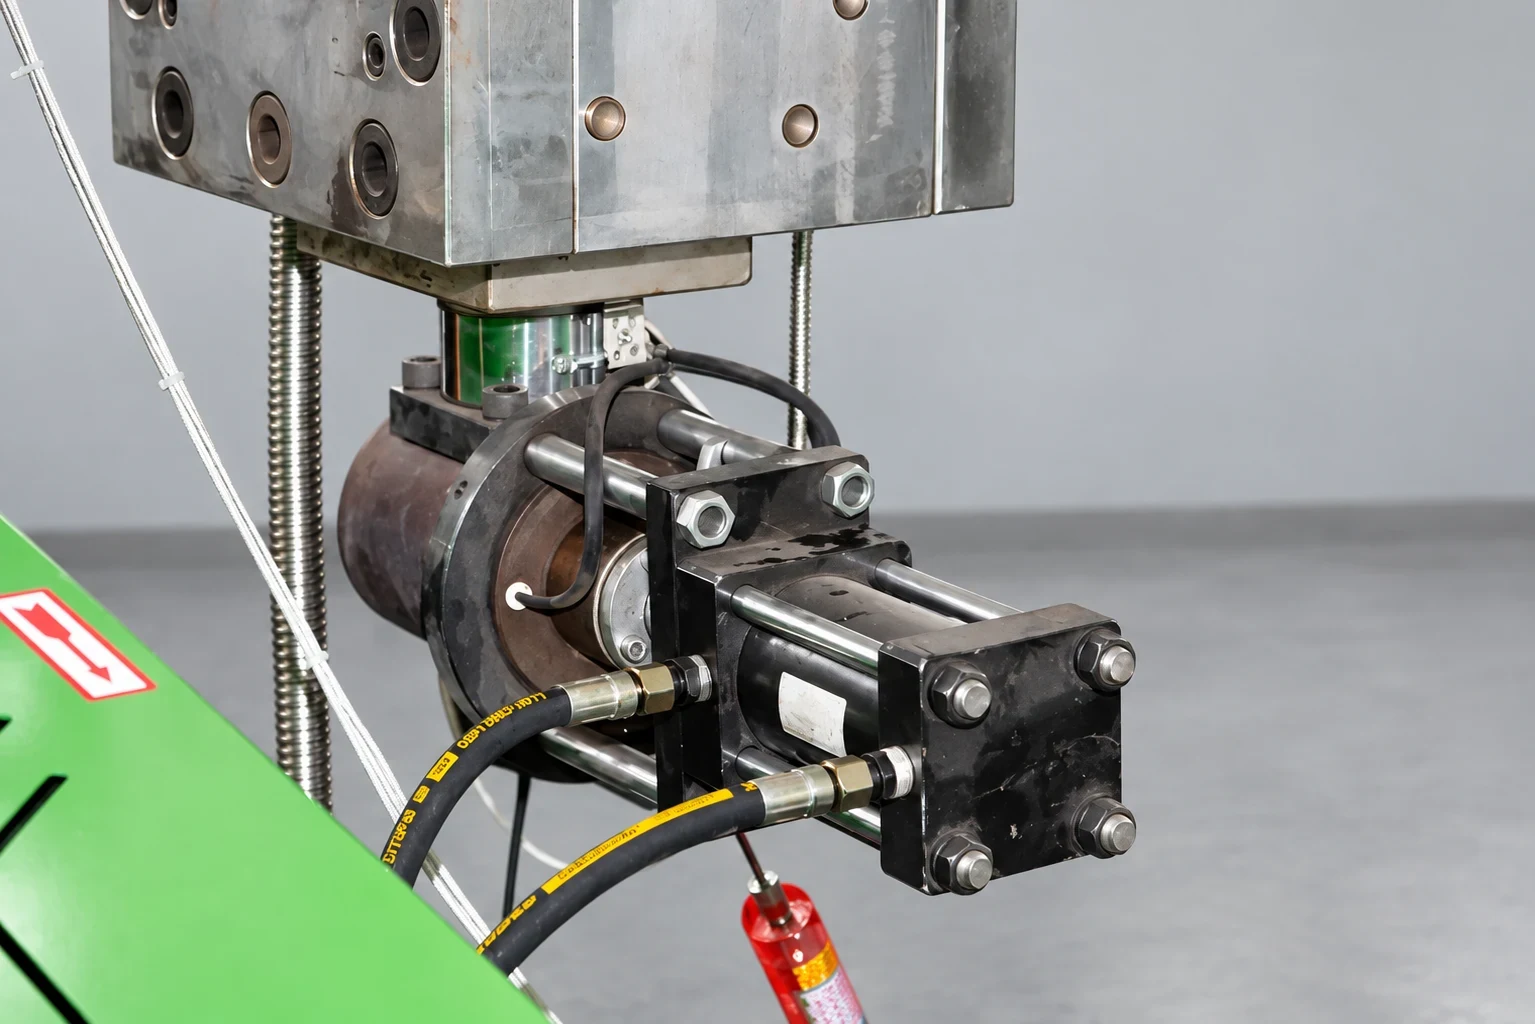
2段式油圧ろ過
2台のØ350油圧式スクリーンチェンジャーで、各押出段の後に溶融樹脂をろ過します。
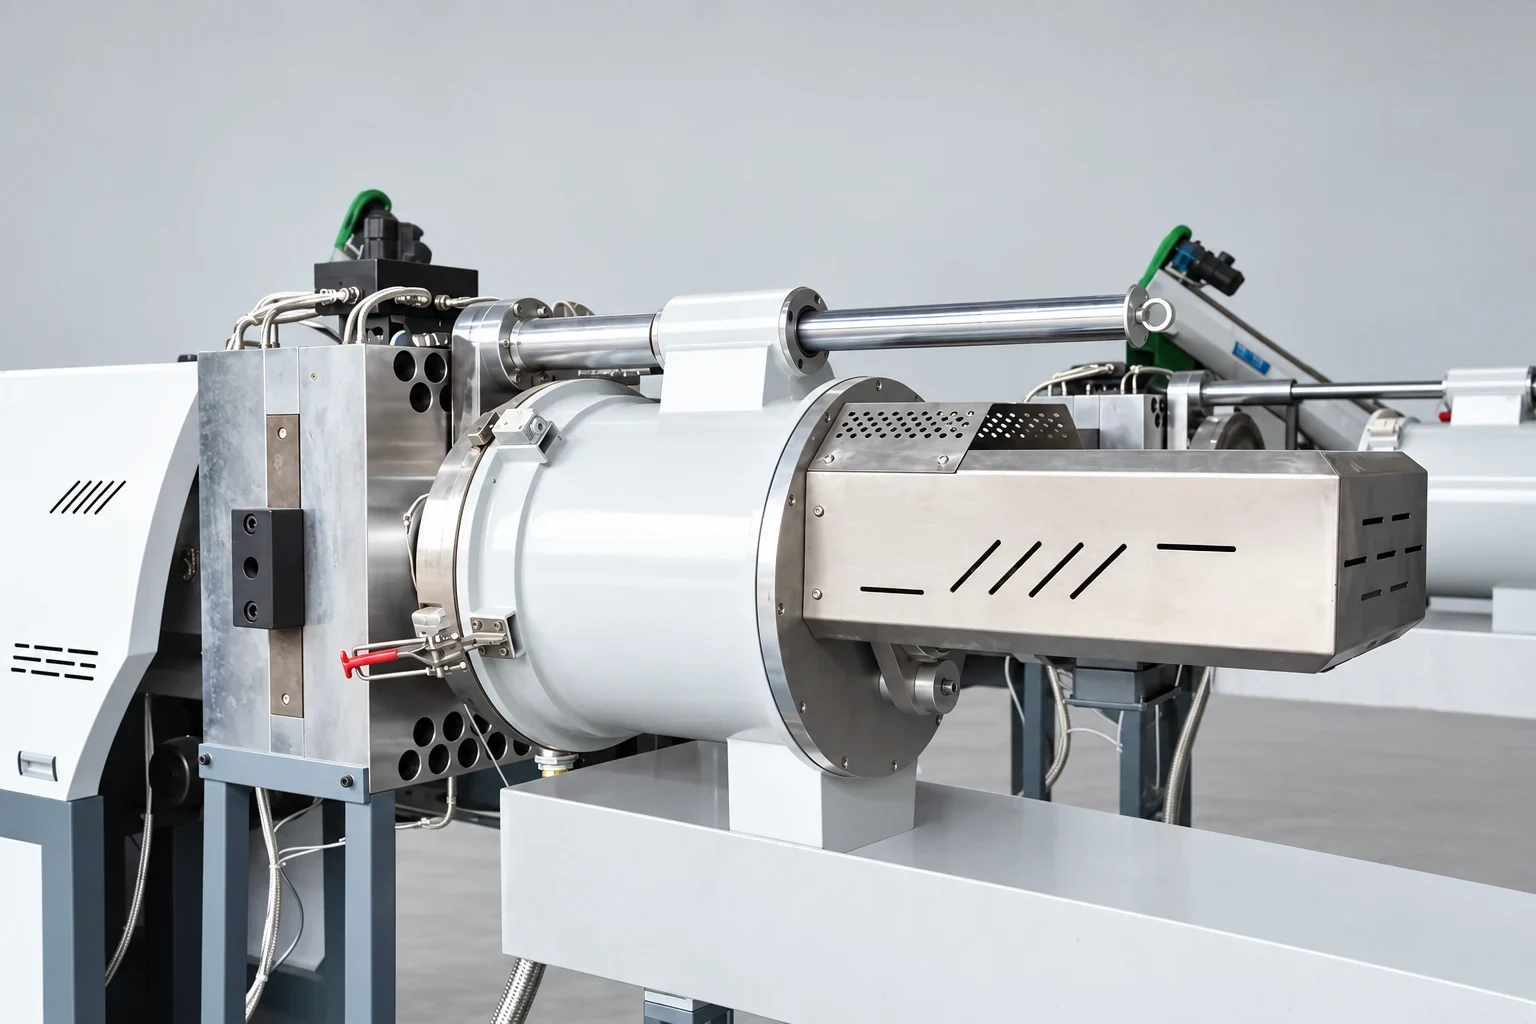
06
横型ウォーターリングペレタイザー
ウォーターリング方式のダイフェイスカットで、後段の水分離の前にペレットを冷却します。
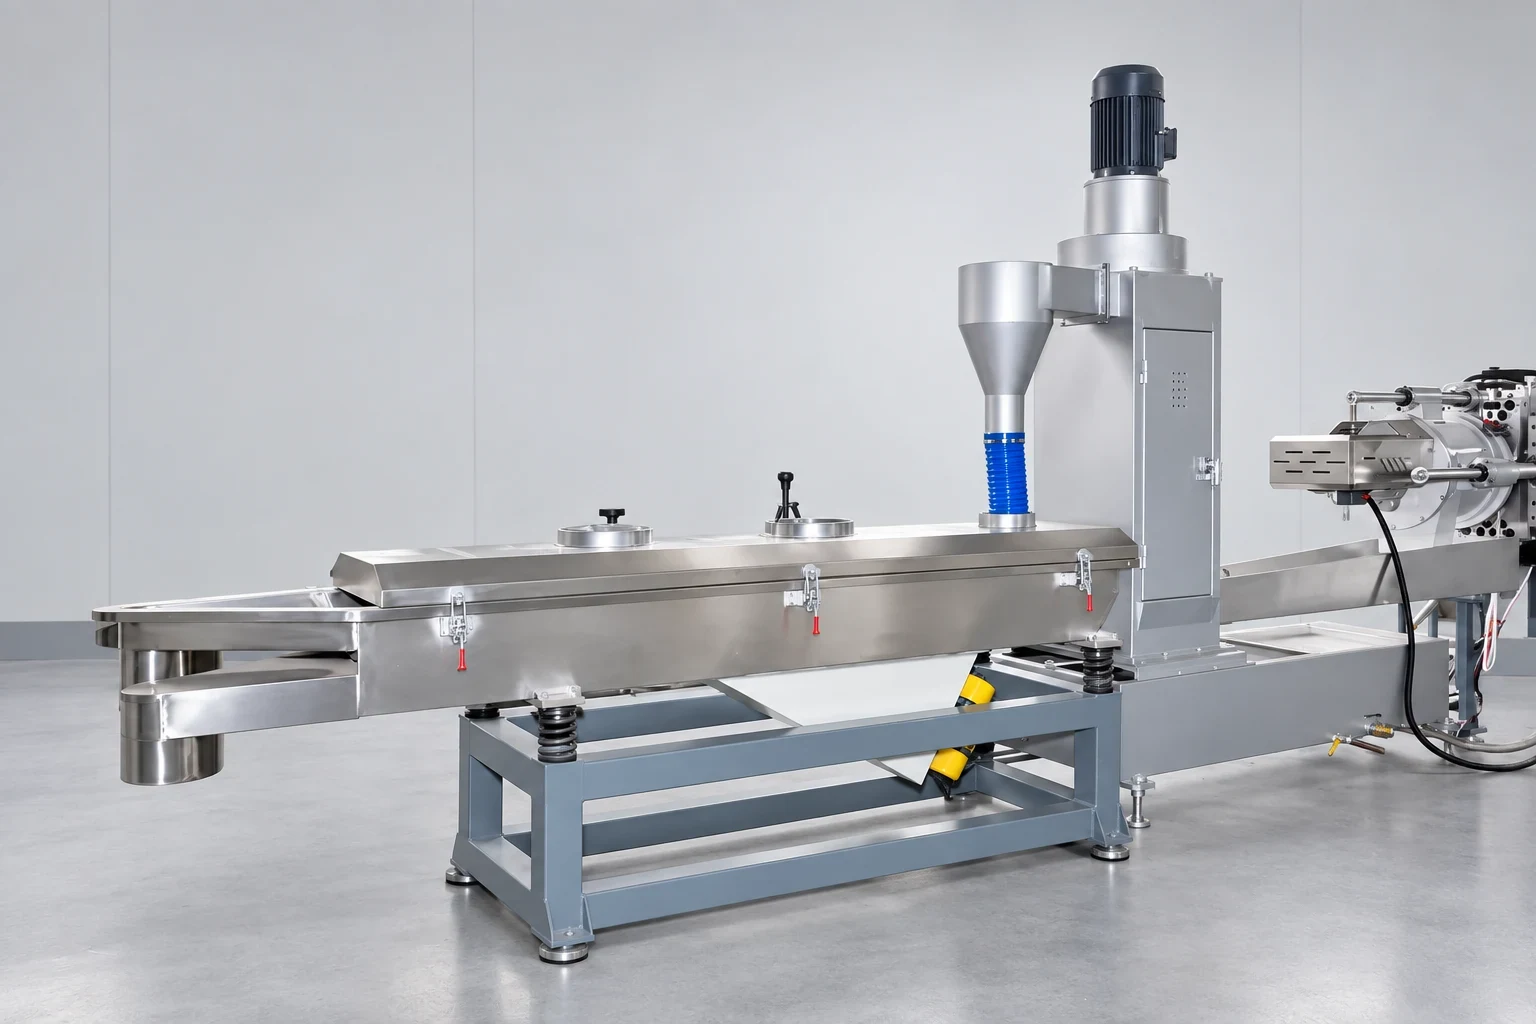
07
ペレット脱水・ふるい分け
縦型脱水機と二層振動ふるいで、回収前に冷却水、微粉、大きすぎるペレットを除去します。
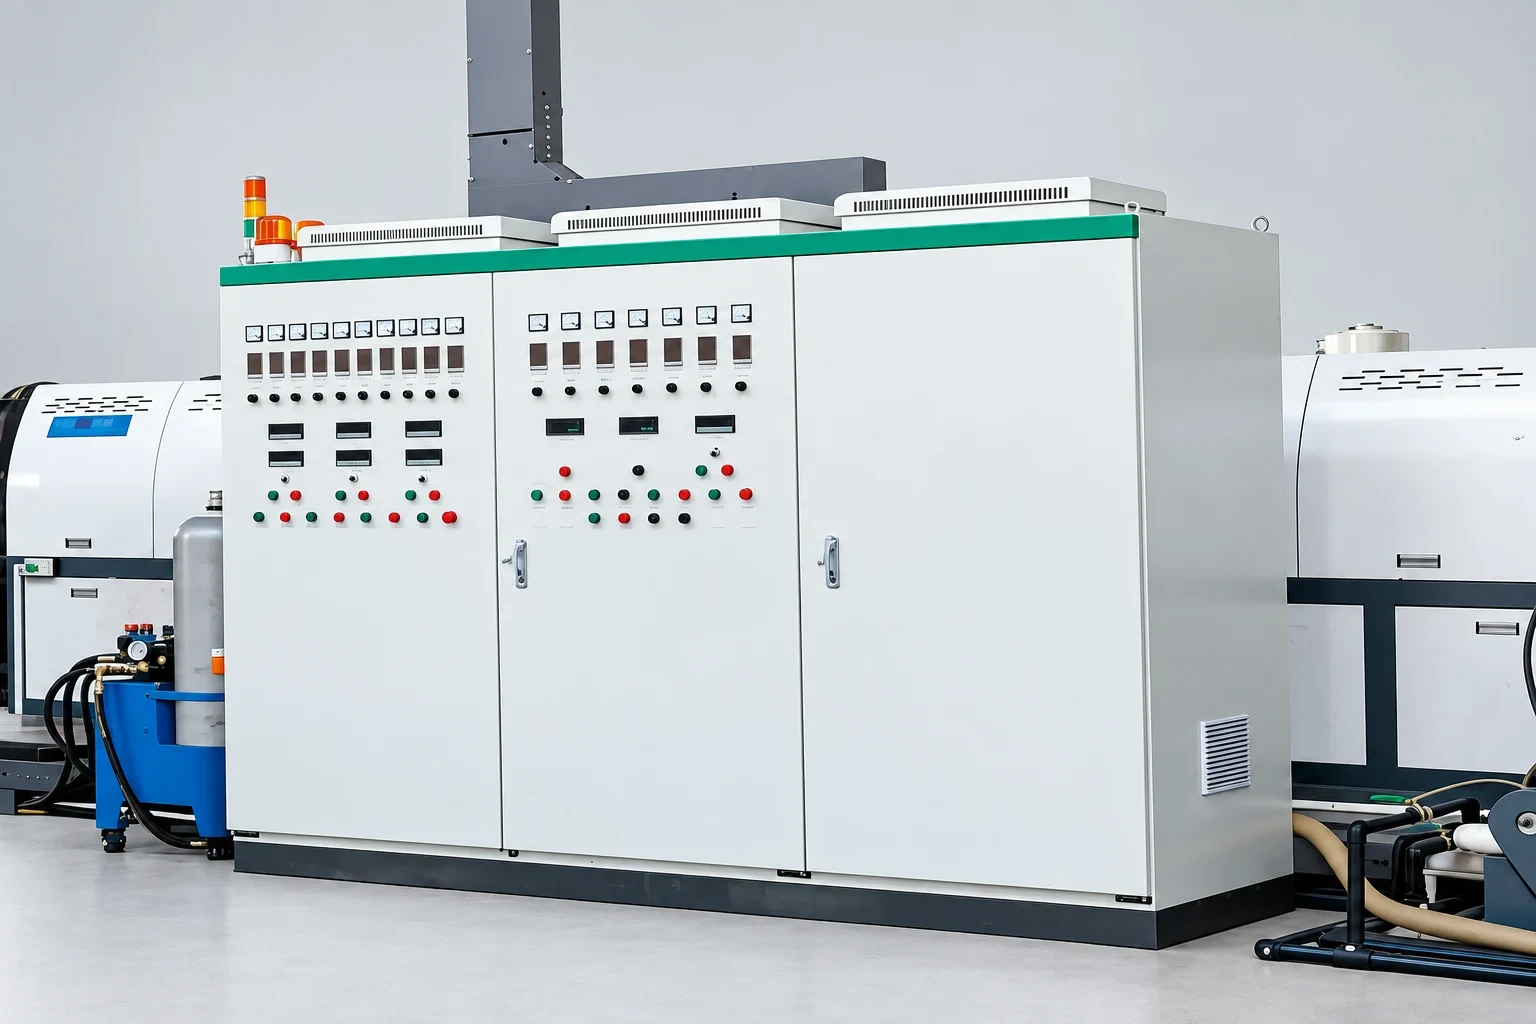
08
電気制御盤
インターロックされたライン制御で、供給、温度、押出、ペレット処理を連携させます。
FAQ
よくあるご質問
定量供給式2段押出造粒システムを選定するHDPE/PPリサイクル事業者向けのご質問と回答。
定量供給式2段押出造粒ラインとは何ですか?
Ø260スクリューローダーとインバーター制御のØ150定量フィーダーでGS150 1段目押出機(L/D 30:1)に供給し、続いてGS160 2段目押出機(L/D 10:1)を配置した硬質プラスチック造粒ラインで、2段式油圧ろ過とウォーターリングカットを備えています。参考構成の出力は450–600 kg/hです。
硬質HDPE/PPにはなぜ2段押出を使うのですか?
1段目で前処理済みの硬質原料を溶融・脱気します。2段目で溶融樹脂を再可塑化し、2次ろ過と造粒の前に圧力を安定させます。設備は、材料と必要な出力に合わせて選定します。
このラインではどのような供給・定量方式を採用していますか?
Ø260スクリューローダーコンベヤが、洗浄・乾燥済みの硬質フレークや粉砕材を、インバーター制御とスクリューローダーに連動した回転式レベルセンサーを備えたØ150定量フィーダーに供給し、制御された安定した供給量を確保します。
溶融樹脂はどのようにろ過しますか?
2台のØ350シングルプレート・2ポジション式油圧スクリーンチェンジャー(各押出段の後に1台ずつ)で、固形異物やゲルをろ過します。2台は1つの油圧ユニットを共用します。スクリーン交換の操作とメンテナンスは、提供される設備の手順書に従います。
ペレットはどのように仕上げますか?
横型ウォーターリングペレタイザーがダイフェイスで溶融樹脂をカットし、Ø320縦型脱水機が冷却水を分離します。その後、800二層振動ふるいで微粉と大きすぎるペレットを除去し、空気輸送で製品サイロへ送ります。
総設備動力とエネルギー消費はどのくらいですか?
参考ラインの総設備動力は約368 kWで、実際の標準的なエネルギー消費は、材料と運転条件によって総設備動力の約65%です。
どのようなグレードの材料を生産できますか?
このラインは、後工程の押出、成形、コンパウンド向けの再生ペレットを生産します。最終用途への適合性は、投入ポリマー、汚れの程度、確認済みのペレット仕様によって決まります。
硬質プラスチック造粒ラインの価格はどのくらいですか?
価格は、構成、押出機のサイズ、ろ過、造粒方式によって異なります。材料の種類と目標処理能力に基づいて、機械ごとのご提案を作成します。当社のエンジニアリングチームにお問い合わせください。
次のステップ
関連製品
洗浄設備や造粒設備を組み合わせて、リサイクルシステムを拡充できます。