Спецификация за качество на PET люспи: влажност, PVC, етикети, лепило и фин прах
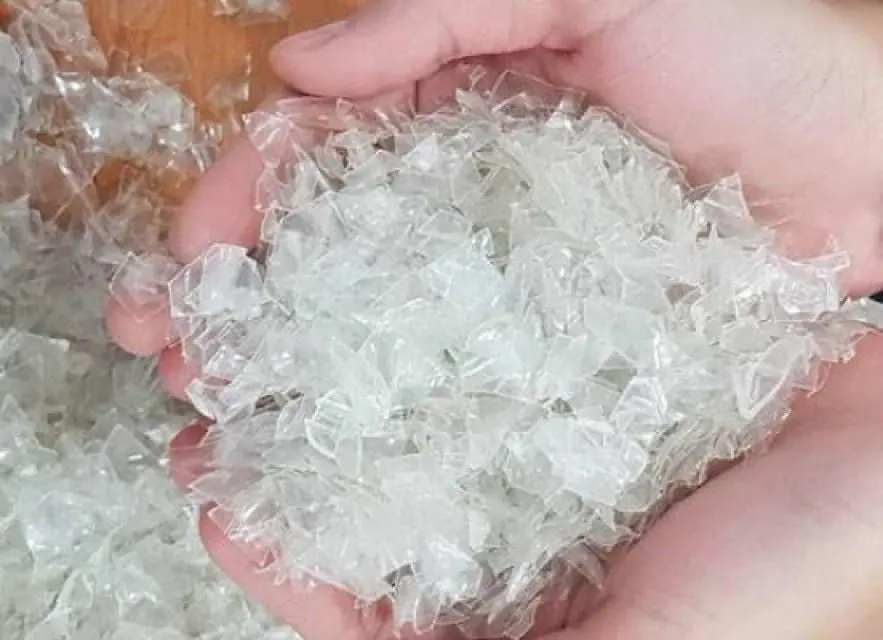
Чисто изглеждащите PET люспи не са автоматично висококачествени PET люспи. Две партиди може да изглеждат почти еднакво, но да се държат много различно при екструзията заради влагата, PVC, остатъчното лепило от етикетите, полиолефините, металите или финия прах. Затова за купувача на линия за измиване на PET качеството на люспите трябва да се определя с измерими параметри, а не с думи като „чисти люспи“ или „висока чистота“.
Накратко
Добрите PET люспи се определят от измерени граници, а не от външния вид. За висококачествени измити rPET люспи купувачите обикновено посочват влажност около или под 1%, PVC от порядъка на десетки ppm (често под 50 ppm), полиолефини, етикети и лепило от десетки до ниски стотици ppm, метали от порядъка на десетки ppm, граница за фините частици, например 0,5 mm, диапазон на размера на люспите и насипна плътност. Няма универсален стандарт: крайната употреба – влакна, опаковъчна лента, листове, гранулиране или бутилка до бутилка – определя границите, а всяка стойност изисква договорен метод за изпитване и план за пробовземане.
Съдържание
- 01Започнете от крайното приложение, а не от машината за измиване
- 02Неизмити, студено измити и горещо измити PET люспи
- 03Влажност: защо малкият процент е толкова важен
- 04Какво причинява високата крайна влажност?
- 05Замърсяване с PVC: едно от най-критичните замърсявания в рециклирания PET
- 06Откъде PVC навлиза в потока PET бутилки?
- 07Как трябва да се изпитва PVC?
- 08Етикетите не са един-единствен замърсител
- 09Остатъчното лепило може да е по-важно от видимите парчета етикети
- 10Финият прах: замърсяването, което клиентите често пренебрегват
- 11Откъде идва прекомерното количество фин прах?
- 12Полиолефини: капачки, пръстени и етикети
- 13Метали: ниска концентрация, висок риск
- 14Размерът на люспите е параметър на качеството, а не само настройка на трошачката
- 15Насипната плътност казва повече, отколкото изглежда на пръв поглед
- 16Цвят: прозрачни, светлосини и зелени PET люспи
- 17Практична таблица за качеството на PET люспите
- 18Защо методът на пробовземане е важен
- 19TDS и COA не са едно и също
- 20Коя секция на линията за измиване да проверите, когато качеството е извън спецификацията?
- 21Каква информация за качеството трябва да посочи купувачът на линия за измиване?
- 22Заключение: качеството се създава по цялата линия
- Често задавани въпроси
Започнете от крайното приложение, а не от машината за измиване
Преди да обсъждате оборудването за измиване, определете за какво ще се използват люспите. Линията за измиване на PET бутилки трябва да се проектира в обратна посока – от изискваното качество на продукта.
Производител на влакна може да допусне замърсяване, което би било неприемливо при производство на прозрачни листове или висококачествени гранули. Процесът бутилка до бутилка може да изисква много ниски нива на PVC, полиолефини, метали и други чужди полимери още преди люспите да влязат във валидирания етап на деконтаминация.
Затова оферта, която обещава само „PET люспи с влажност под 1%“, е непълна. Влажността е важна, но не казва нищо за PVC, остатъчното лепило, фрагментите от етикети, цветовото замърсяване или фините частици.
Няма единна универсална спецификация за PET люспи. Купувачите и доставчиците договарят продуктова спецификация, като маршрутите с висока стойност определят много по-строги граници от приложенията с по-ниска стойност.
| Крайно приложение | Типични акценти в качеството | Интензивност на измиването | Често необходим допълнителен контрол |
|---|---|---|---|
| Влакна / пълнеж | Влажност, мръсотия, стабилно подаване, приемлив цвят | Базова до средна | Базово сортиране и сушене |
| Опаковъчна лента | PVC, полиолефини, лепило, стабилност на IV, фини частици | Средна до висока | По-добро сортиране и филтриране на стопилката |
| Листове / термоформоване | PVC, етикети и лепило, цвят, черни точки, миризма | Висока | Оптично сортиране и по-строг контрол на качеството |
| Гранулиране | Влажност, PVC, лепило, фини частици, метал, стабилност на стопилката | Висока | Сушене, филтриране, вакуумно дегазиране |
| Подготовка за бутилка до бутилка | Много малко чужди полимери, контролирано замърсяване | Много висока | Валидирана деконтаминация плюс строг контрол на входящия материал |
Неизмити, студено измити и горещо измити PET люспи
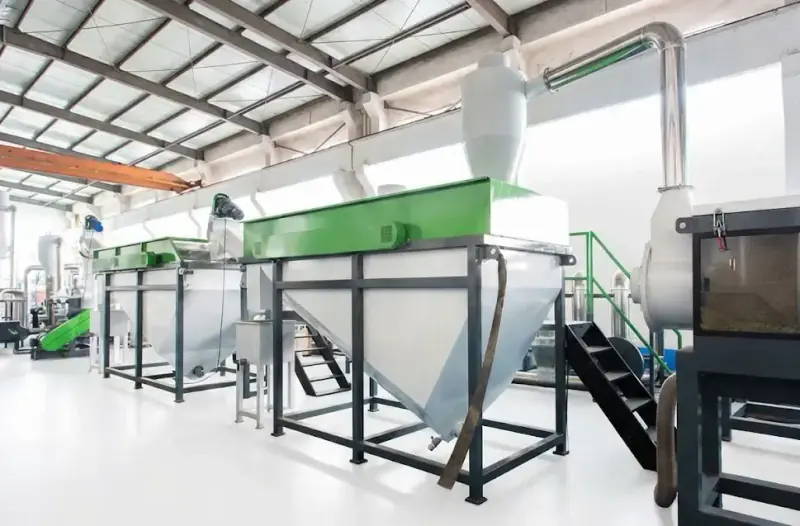
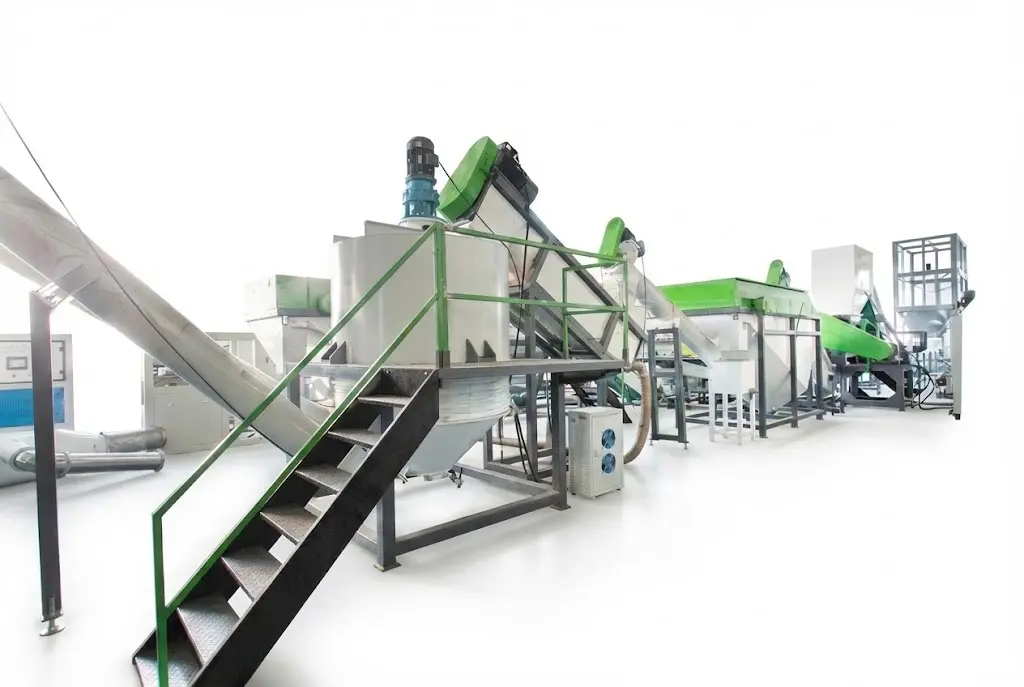
PET люспите се търгуват под три общи технологични наименования. Неизмитите люспи са просто натрошени бутилки, които все още носят етикети, капачки, мръсотия и остатъци от напитки; преди употреба те се нуждаят от пълно измиване. Студено измитите люспи са преминали през флотационно сепариране и фрикционно измиване с вода със стайна температура, което отстранява свободната мръсотия и повечето капачки, но оставя голяма част от лепилото и масления остатък. Горещо измитите PET люспи са преминали и през нагрят, обикновено алкален етап на измиване, последван от изплакване, и са обичайната отправна точка за листове, опаковъчна лента, гранулиране и маршрута бутилка до бутилка.
Тези наименования описват процеса, а не резултата. Две партиди горещо измити люспи все пак могат да се различават значително по PVC, лепило или фини частици, затова параметрите по-долу са по-важни от наименованието. За сравнение на двата процеса на измиване вижте горещо или студено измиване в линия за измиване на PET.
Влажност: защо малкият процент е толкова важен
Влажността е един от най-лесните за разбиране параметри на PET люспите и един от най-лесно подценяваните. Измитите люспи напускат мократа секция с повърхностна вода и с вода, задържана между люспите или в гънките и неправилните форми.
Типичната линия за измиване на PET намалява тази вода на етапи. Механичното обезводняване първо отстранява по-голямата част от свободната вода, центрофужното сушене отстранява още повърхностна влага, а термично сушене или сушене с горещ въздух се добавя, когато се изисква по-ниска крайна влажност или последващият процес е чувствителен към мокър материал.
Търговските примери и примерите от регулирани процеси често посочват влажност на измитите PET люспи около или под 1% преди по-нататъшно рециклиране. Някои публикувани спецификации приемат малко по-високи стойности, докато други купувачи изискват по-ниски граници. Доставчикът на линията и купувачът на люспите трябва да договорят метода на изпитване и максималната стойност, вместо да разчитат на визуална оценка.
Влажността на люспите след измиването не е същата като влажността, необходима непосредствено преди стопяването. PET е хигроскопичен, затова гранулирането или екструзията на листове обикновено изискват допълнително контролирано сушене. Ако мокър PET влезе в екструдера, хидролизата намалява характеристичния вискозитет и механичните свойства – вижте как се запазва IV при гранулирането на PET.
Какво причинява високата крайна влажност?
Ако крайните PET люспи остават твърде мокри, проблемът не винаги се решава с по-голяма сушилня с горещ въздух. Първопричината може да е по-рано в линията:
- Капацитетът на центрофужната сушилня е твърде малък за реалната производителност.
- Люспите са твърде големи или с неправилна форма и задържат повече вода.
- Ситата или отводнителните зони са запушени от етикети и фини частици.
- Роторът или лопатките на сушилнята са износени и вече не създават достатъчна сила за обезводняване.
- Натоварването с материал е твърде голямо, което намалява времето на престой.
- Температурата или обемът на горещия въздух са недостатъчни.
- Мокрите люспи се съхраняват твърде дълго в зле проветрявани бункери и отново поемат влага.
Затова сушилната система трябва да се избира заедно с размера на ситото на трошачката, капацитета на измиването и крайната система за съхранение.
Замърсяване с PVC: едно от най-критичните замърсявания в рециклирания PET
PVC е особено вреден при рециклирането на PET, защото PET и PVC се преработват при много различни температури. Дори малки количества PVC могат да се разградят при преработката на PET и да предизвикат тъмни точки, промяна на цвета, миризма и киселинни продукти от разграждането.
Затова спецификациите за висококачествени PET люспи поддържат PVC в диапазона от десетки ppm, вместо да го третират като замърсител, измерван в проценти. Някои публикувани спецификации за входящ материал при рециклиране за контакт с храни използват граници за PVC под 50 mg/kg, някои търговски спецификации за прозрачни люспи са още по-строги, а пазарите за по-нисък клас може да приемат по-високи стойности.
Правилната цел се определя от крайния потребител. Доставчикът на линия за измиване не бива да обещава стойност за PVC, без да знае произхода на бутилките, системата за сортиране и крайното приложение.
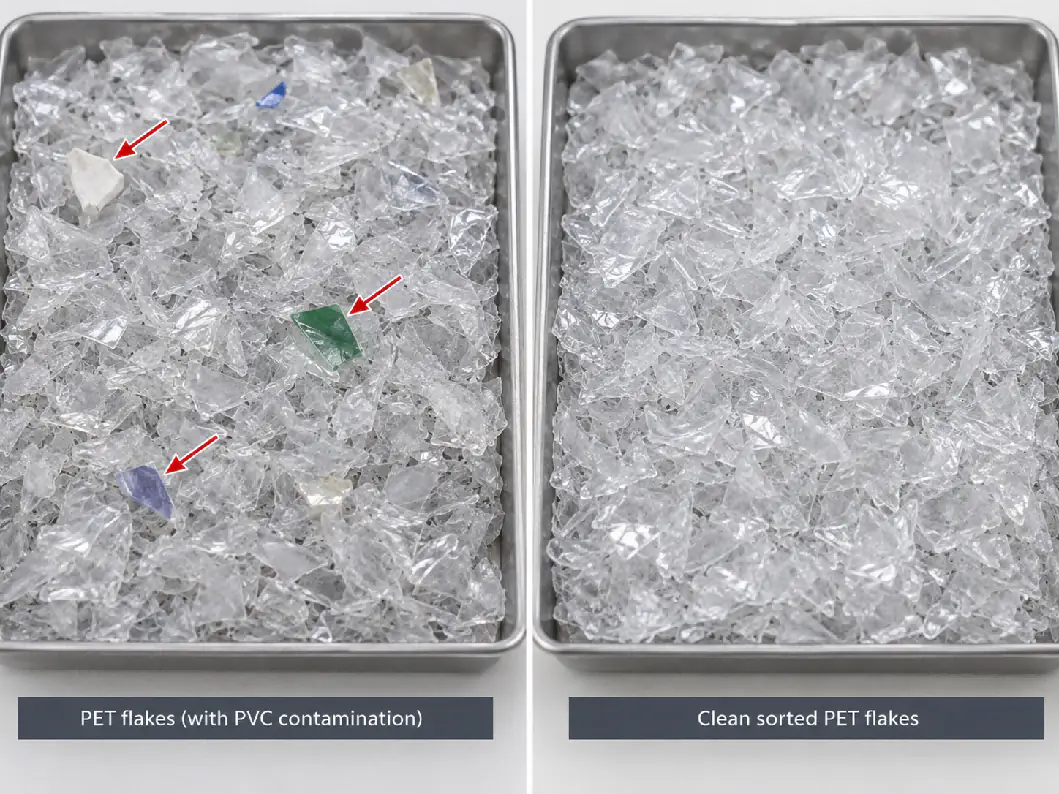
Откъде PVC навлиза в потока PET бутилки?
PVC може да навлезе чрез цели PVC съдове, смесени в балата, PVC термосвиваеми ръкави, фрагменти от PVC етикети, уплътнения или други компоненти на опаковката.
Тъй като плътността на PVC е близка до или по-висока от тази на водата, флотационното сепариране не може да го отстрани надеждно след трошенето. След като PVC бъде нарязан на люспи и смесен с PET, отделянето става много по-трудно.
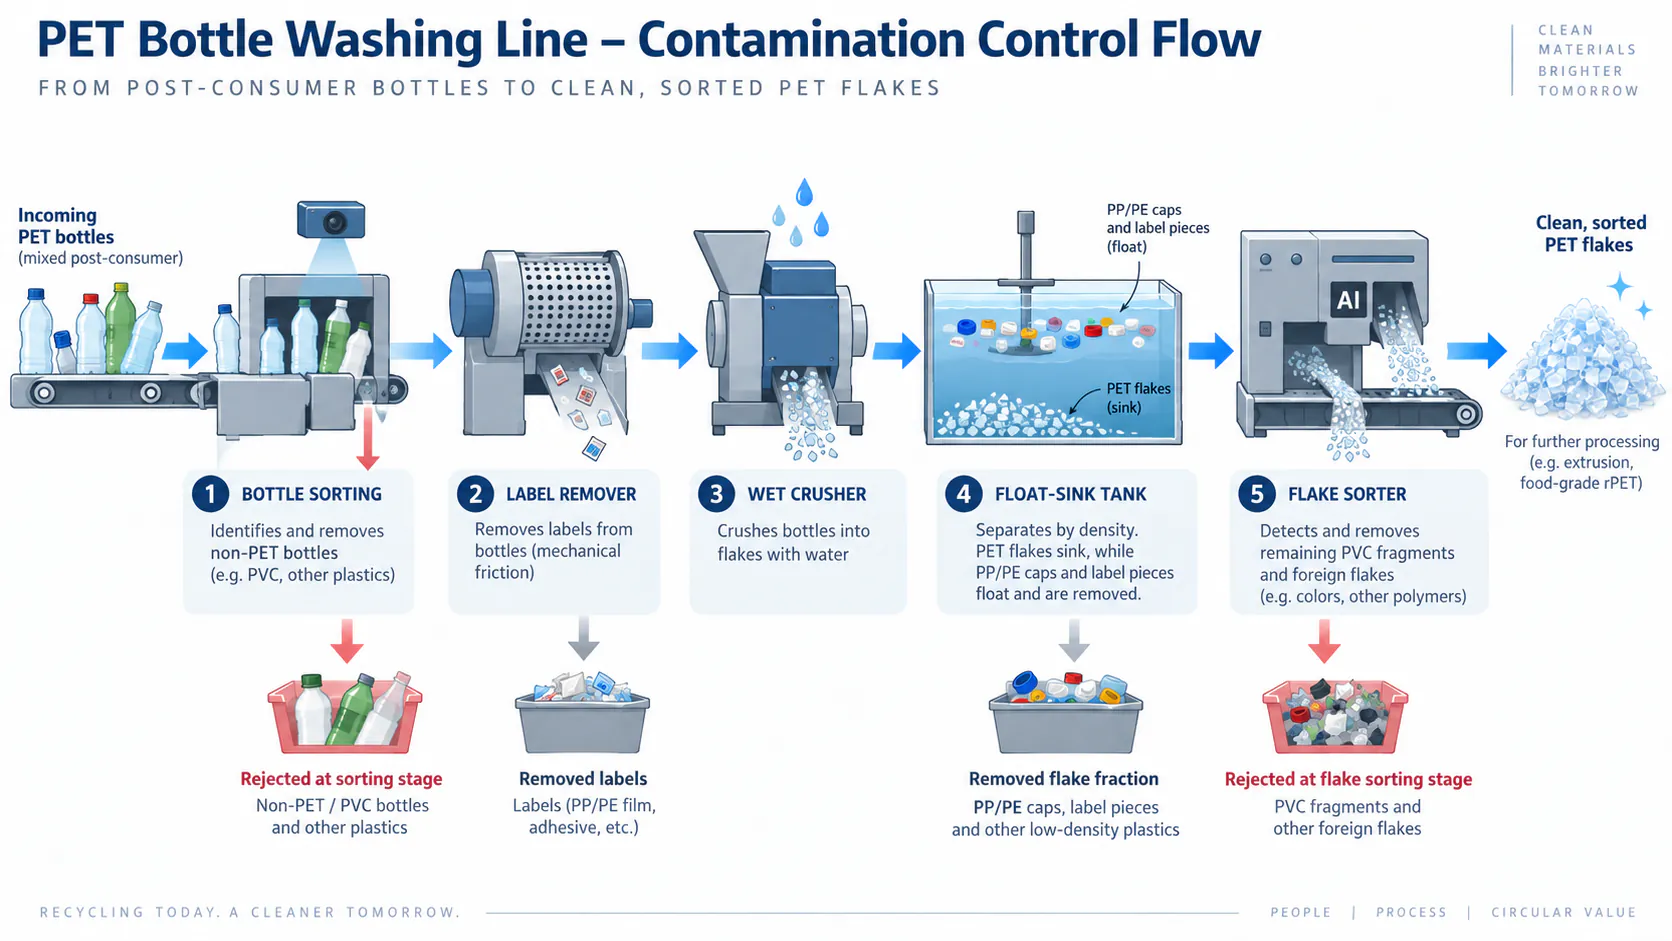
Затова контролът на PVC трябва да започне преди трошенето. Ръчното сортиране, NIR сортирането на бутилките, ефективното отстраняване на етикетите и отстраняването на съдовете, които не са от PET, са по-ценни от опитите проблемът да се коригира, след като материалът се е превърнал в малки люспи. Сортирането на люспите е втора стъпка на контрол, особено при приложения с висока стойност.
Как трябва да се изпитва PVC?
PVC не винаги може да се оцени надеждно с просто око. Планът за контрол на качеството трябва да определя повторяем метод за изпитване и представително пробовземане.
Методите в отрасъла включват визуален анализ или анализ чрез оптично сортиране, изпитване в пещ, основано на различното термично поведение на PVC и PET, и специализирани скенери за люспи. ASTM D5991 например описва процедури за отделяне и идентифициране на замърсяване с PVC в PET люспи.
Спецификация като „PVC под 50 ppm“ има смисъл само когато и двете страни знаят как се взема пробата и как се измерва резултатът.
Етикетите не са един-единствен замърсител
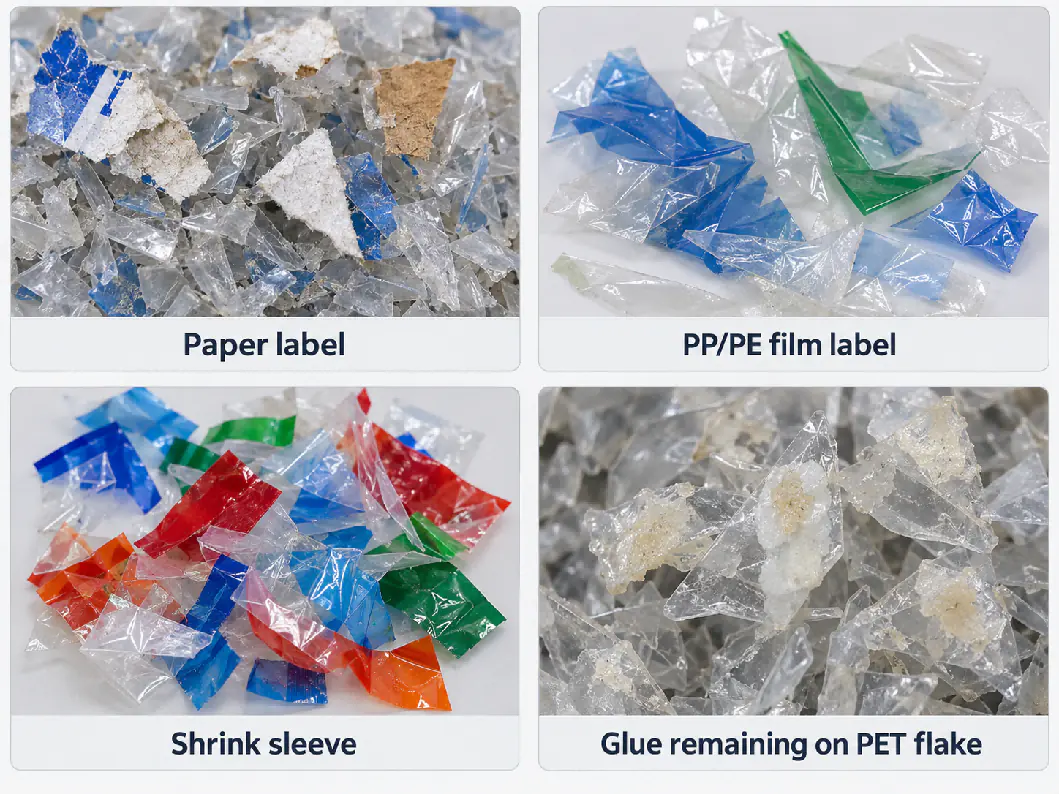
„Замърсяването с етикети“ обикновено смесва няколко проблема: хартиени фрагменти, PP/PE етикетно фолио, PETG или PVC термосвиваеми ръкави, печатарско мастило, лепило и люспи, по чиято повърхност все още има лепило.
Тези замърсители се държат различно в линията за измиване. Полиолефиновите фрагменти от етикети може да изплуват във ваната за сепариране по плътност. Хартията се разпада на фини влакна, които се движат с мръсната технологична вода. Термосвиваемите ръкави може да изискват сортиране на бутилките или оборудване за отстраняване на етикети. Лепилото може да остане полепнало по повърхността на PET и да изисква горещо измиване.
Затова машината за отстраняване на етикети преди трошенето влияе значително върху натоварването на измиването в следващите етапи. Отстраняването на колкото се може повече етикетен материал, докато бутилката е още цяла, намалява фрагментите от етикети, които достигат трошачката, ваната за горещо измиване и системата за вода за изплакване.
Остатъчното лепило може да е по-важно от видимите парчета етикети
PET люспата може да е без видимо етикетно фолио и все пак да носи остатъци от лепило, особено от самозалепващи етикети и някои термотопими лепила.
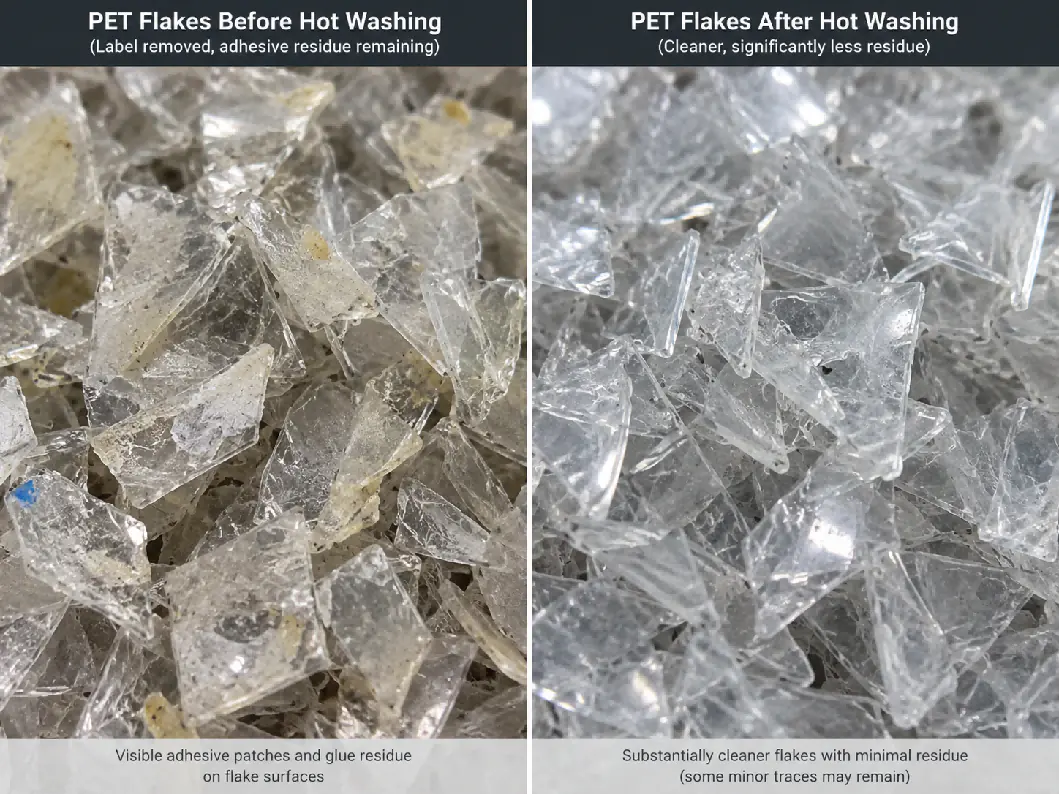
Остатъчното лепило може да потъмнее или да се окисли при екструзията, да допринесе за черни точки, да създаде миризма и да натовари филтъра за стопилка. Затова някои спецификации за висококачествени люспи измерват отделно люспите с остатъчно лепило от видимите фрагменти от етикети.
Горещото измиване, обработката с детергент или основа, контролираната температура, достатъчното време на престой и интензивното фрикционно изплакване след горещото измиване са основните инструменти за намаляване на остатъците от лепило. Най-добрите настройки зависят от реалния химичен състав на етикетите и лепилото.
Финият прах: замърсяването, което клиентите често пренебрегват
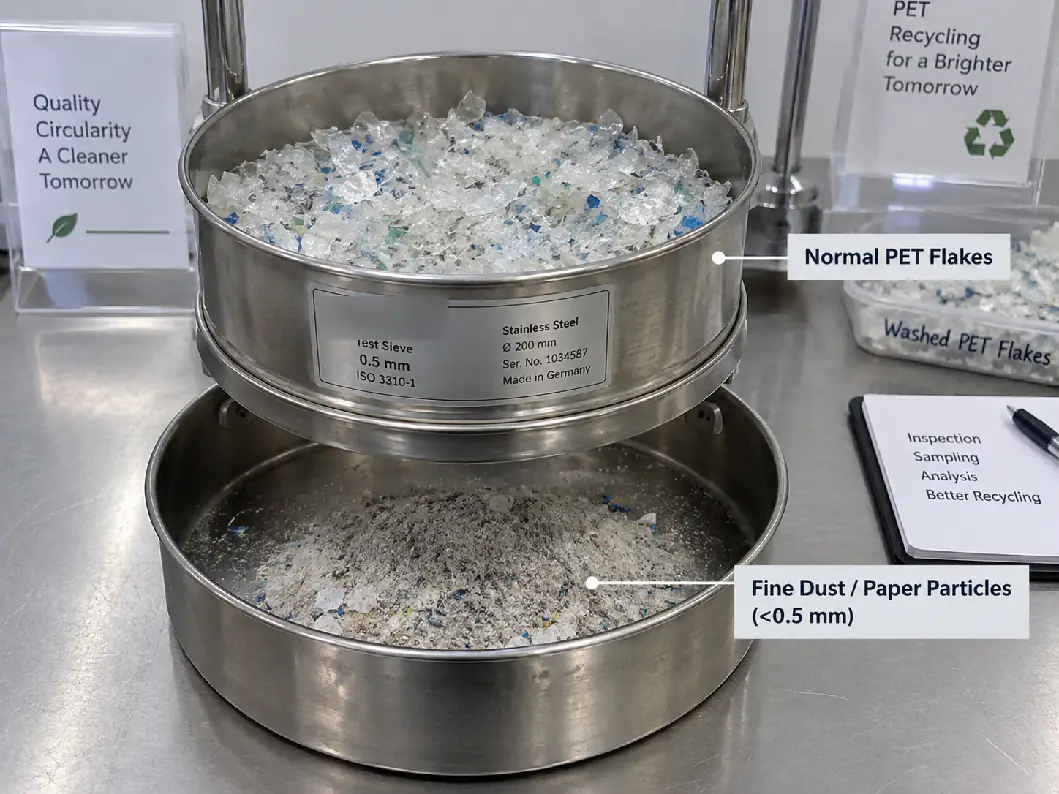
Финият прах включва много малки PET частици, както и хартиени влакна, мръсотия и други твърди частици, образувани при трошенето и измиването. Дори когато материалът все още е PET, прекомерното количество фини частици създава проблеми в работата.
Фините частици имат много по-голяма повърхност спрямо масата си. Те задържат повече влага, пренасят замърсявания, увеличават праха при манипулиране и се държат различно при сушене и транспортиране.
Публикуваните спецификации за висококачествени люспи обикновено определят граничен размер за фините частици, например под 0,5 mm, и след това ограничават допустимото количество. Някои спецификации за процеси на рециклиране използват стойности около 500 ppm, докато други отраслови спецификации използват граници в проценти. Тъй като определението за „прах“ варира, размерът на ситото и методът на изпитване трябва да бъдат записани в спецификацията.
Откъде идва прекомерното количество фин прах?
- Отворите на ситото на трошачката са ненужно малки.
- Ножовете на трошачката са затъпени и предизвикват многократен удар и смилане вместо чисто рязане.
- Материалът остава твърде дълго в камерата на трошачката.
- При някои потоци бутилки сухото трошене създава повече свободни фини частици от добре контролирания процес на мокро трошене.
- Хартиените етикети се разпадат по време на измиването и не се отстраняват ефективно.
- Транспортирането, сушенето или агресивната механична обработка предизвикват допълнително натрошаване.
Затова намаляването на фините частици започва от трошачката за пластмаса. Острите ножове, правилният размер на ситото и стабилното подаване дават по-чисти и по-еднородни люспи още преди началото на измиването – вижте поддръжка на ножовете на трошачката.
Полиолефини: капачки, пръстени и етикети
PP и PE са често срещани замърсители в потока PET бутилки, защото капачките, гаранционните пръстени и много етикети са от полиолефини.
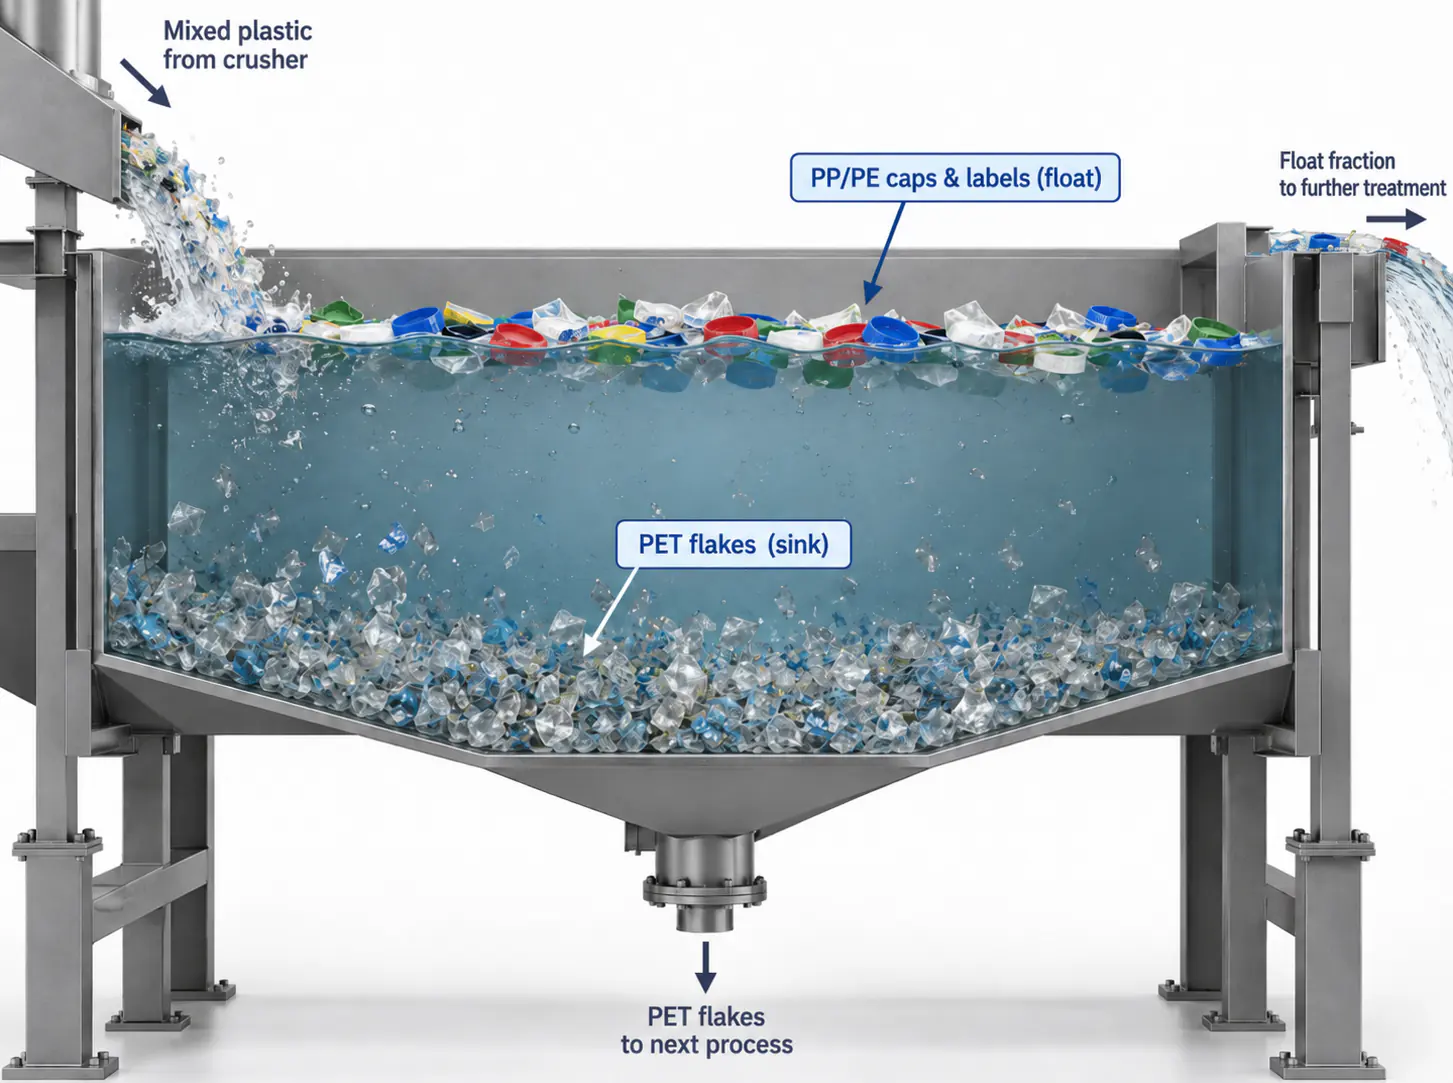
Плътността им е по-ниска от тази на водата, докато PET потъва, затова правилно проектираната флотационна вана отстранява голяма част от PP и PE след трошенето.
Сепарирането по плътност работи само ако люспите са отделени една от друга и ваната осигурява достатъчно време на престой и движение на водата. Фрагментите от етикети, залепени за PET, може да потънат заедно с него, а много малките полиолефинови частици може да бъдат отнесени с PET фракцията. Затова висококачествените линии съчетават отстраняване на етикетите от бутилките, флотационно сепариране, фрикционно измиване и при необходимост сортиране на люспите, вместо да разчитат на една вана.
Метали: ниска концентрация, висок риск
Замърсяването с метали може да идва от телта на балите, алуминиеви капачки, чужди опаковки, износване на машините или скрап, смесен с бутилките.
Дори малко парче метал може да повреди ножовете на трошачката, помпите или екструзионното оборудване, а металните частици създават дефекти в листовете, гранулите и крайните продукти.
Контролът на металите обикновено започва преди трошачката със сортиране и магнитно сепариране. В зависимост от замърсяването и целевото качество може да се добавят сепариране с вихрови токове, металодетекция или последваща оптична проверка. Няколко спецификации за висококачествени PET люспи използват граници за металите от порядъка на десетки ppm; както при PVC, допустимата стойност трябва да се договори с крайния потребител.
Размерът на люспите е параметър на качеството, а не само настройка на трошачката
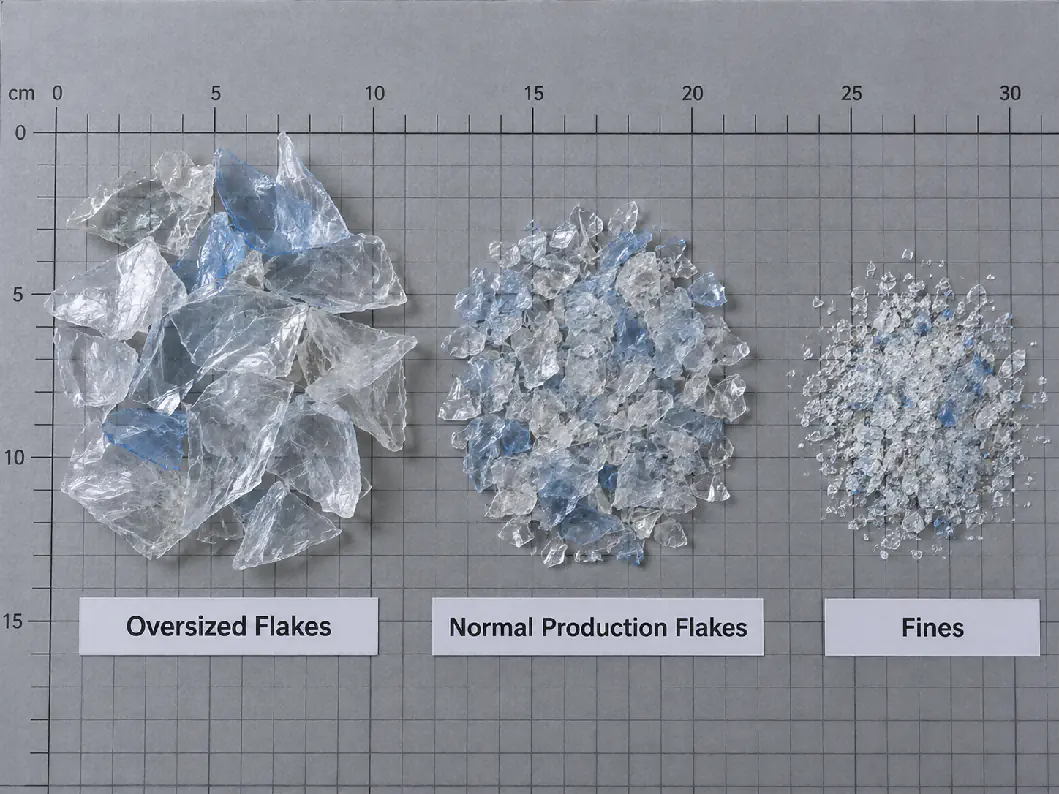
Размерът на люспите влияе върху измиването, сепарирането, сушенето, транспортирането и екструзията. Много големите люспи задържат етикети и вода и може да не се почистват равномерно; прекомерно малките люспи увеличават фините частици и може да се загубят с технологичната вода.
Търговските спецификации за измити PET люспи обикновено използват контролирани диапазони, например приблизително 3–12 mm или около 8–12 mm, в зависимост от пазара и оборудването. Нашите линии за измиване на PET обикновено се конфигурират със сита от 12 mm или 14 mm или с размер по поръчка, съобразен с последващия процес.
Ситото на трошачката не произвежда еднакви люспи. Дебелината на стените на бутилките, състоянието на ножовете, скоростта на ротора и времето на престой също оформят разпределението по размер.
Насипната плътност казва повече, отколкото изглежда на пръв поглед
Насипната плътност е масата на насипните PET люспи в единица обем. Тя влияе върху размера на силоза, поведението при транспортиране, натоварването на сушилнята и подаването в екструдера.
За измитите PET люспи често се посочва приблизителен диапазон 250–500 kg/m³ в зависимост от размера на люспите, дебелината на стените, цветовата смес и уплътняването. Нестабилната насипна плътност може да говори за неравномерен размер на люспите или променлив състав на суровината, затова тя е полезна както за оразмеряване на оборудването, така и за проверка на еднородността на партидите.
Цвят: прозрачни, светлосини и зелени PET люспи
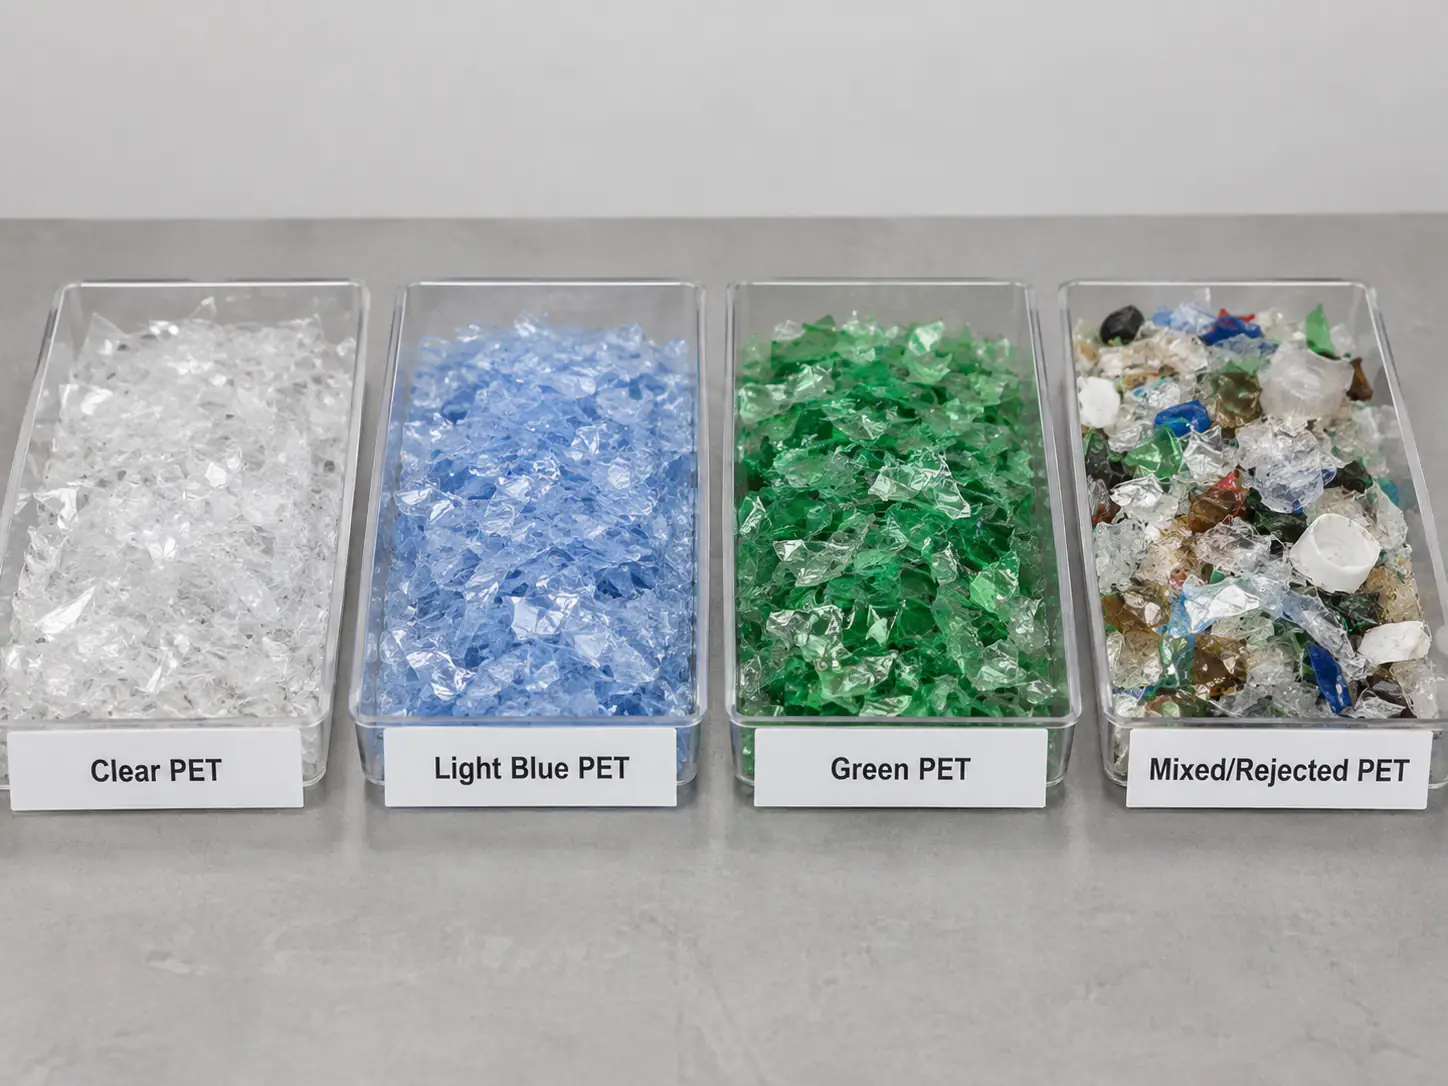
Прозрачните, светлосините, зелените и другите цветни PET люспи са химически PET, но нямат еднаква търговска стойност. Приложенията за прозрачни листове и бутилки изискват много по-строго разделяне по цвят от много приложения за влакна, а зелените PET люспи обикновено се продават на отделни пазари с по-ниска стойност.
Оптичните сортиращи машини за бутилки и за люспи отделят цветния PET, непрозрачния PET и чуждите полимери. При прозрачните люспи с висока стойност цветът трябва да е част от писмената спецификация, а не да се преценява по снимка.
Практична таблица за качеството на PET люспите
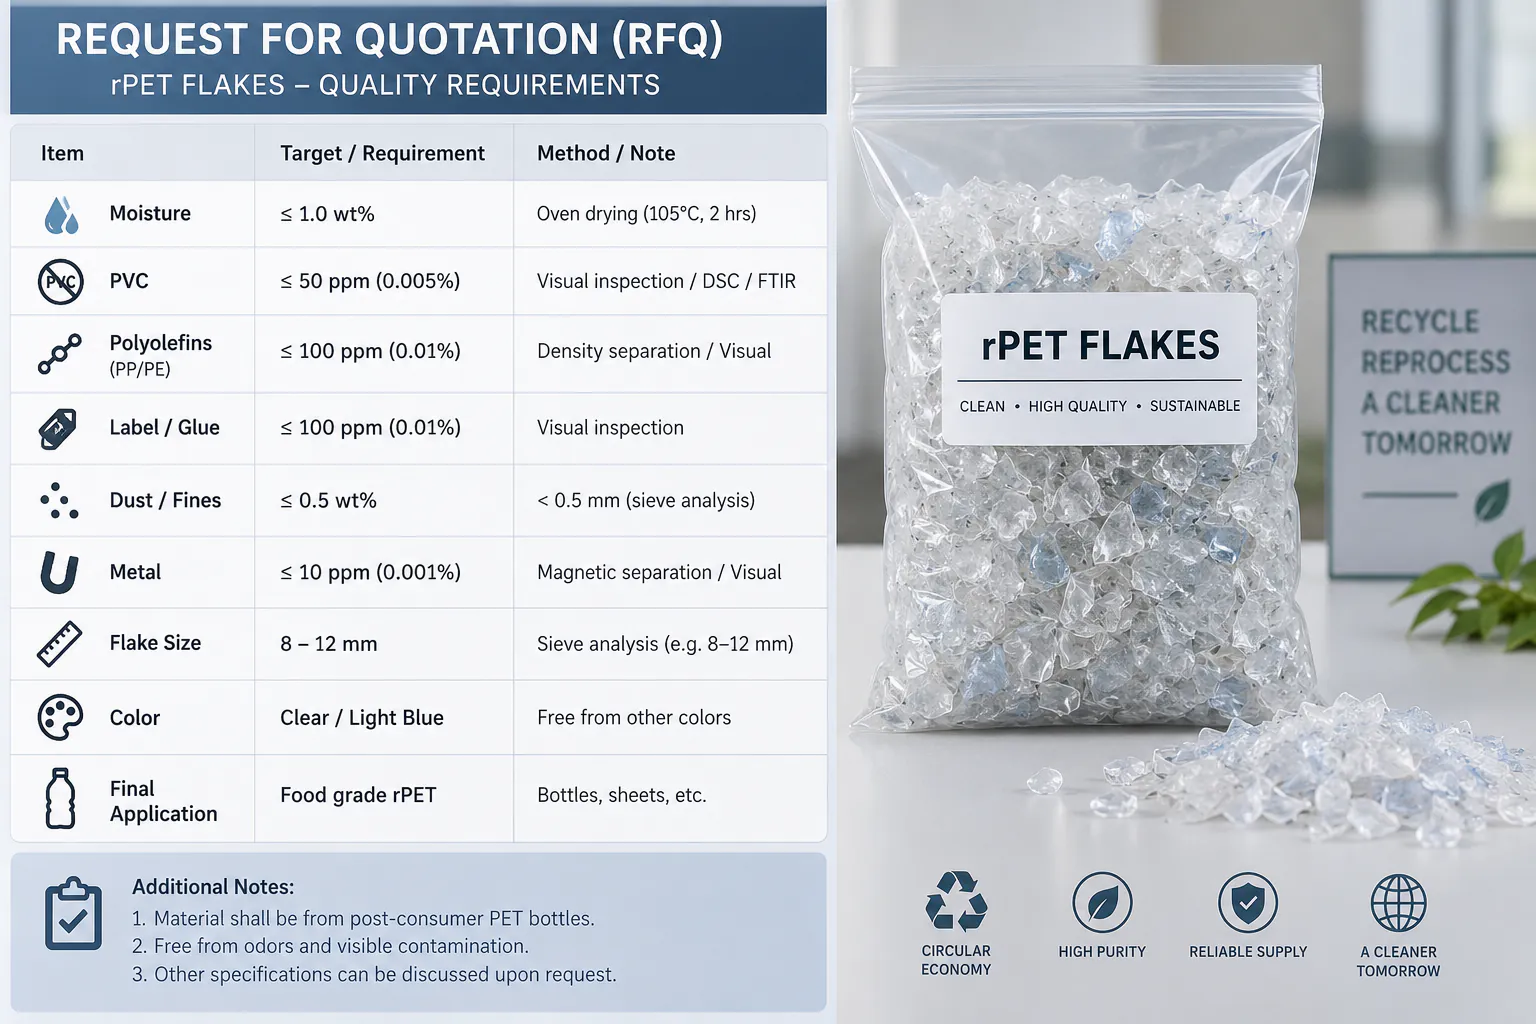
Таблицата по-долу не е универсален стандарт. Тя показва как купувачът може да структурира спецификацията и дава примери за по-строгите диапазони, срещани в публикувани спецификации за висококачествен входящ материал за рециклиране и в търговски спецификации за люспи.
| Параметър | Защо е важно | Пример за висококачествена цел | Основно оборудване, което влияе |
|---|---|---|---|
| Влажност | Сушене, съхранение и хидролиза на PET в следващите етапи | Често ≤1% за измити люспи; екструзията изисква допълнително сушене | Центрофужна сушилня, термична сушилня |
| PVC | Разгражда PET и променя цвета му при преработката в стопилка | Десетки ppm; някои спецификации за контакт с храни посочват <50 ppm | Сортиране на бутилките, отстраняване на етикетите, сортиране на люспите |
| Полиолефини | Капачките, пръстените и етикетите влияят върху чистотата и филтрирането на стопилката | От десетки до ниски стотици ppm в зависимост от класа | Флотационна вана, машина за отстраняване на етикети, сортираща машина за люспи |
| Етикети / хартия | Видими дефекти, пепел и натоварване на филтъра | Според купувача; високите класове използват строги граници в ppm | Машина за отстраняване на етикети, фрикционна миячка, изплакване |
| Остатъчно лепило | Пожълтяване, овъгляване и черни точки | Според купувача или процеса; следи се отделно при маршрутите с висока стойност | Горещо измиване, дозиране на химикали, фрикционна миячка |
| Фин прах | Задържане на влага, загуби при манипулиране, натоварване на филтъра | Определен граничен размер на ситото, напр. <0,5 mm, със строга граница | Ножове и сито на трошачката, измиване, въздушно сепариране |
| Метали | Повреди на оборудването и дефекти в продукта | Десетки ppm за висококачествени люспи | Сортиране, магнити, металодетекция |
| Размер на люспите | Измиване, сушене, транспортиране и стабилност на подаването | Контролиран диапазон от няколко mm до около 12–14 mm | Сито на трошачката и състояние на ножовете |
| Насипна плътност | Подаване към силоза, сушилнята и екструдера | Около 250–500 kg/m³ в зависимост от класа | Геометрия на люспите, сортиране, манипулиране |
За справка, ние оферираме нашите стандартни конфигурации на линия за измиване на PET бутилки за суровина от бутилки след потребление спрямо следните целеви стойности на продукта: влажност <0,9%, PVC <50 ppm, PP/PE <20 ppm, етикети <20 ppm, лепило <10 ppm, метал <20 ppm, общо примеси <100 ppm и размер на люспите 12 mm, 14 mm или по поръчка. Реалните резултати зависят от постъпващите бутилки и монтираното оборудване за сортиране и се потвърждават чрез изпитване на материала.
Защо методът на пробовземане е важен
Лабораторният резултат е толкова добър, колкото е добра пробата. Една шепа, взета от горната част на биг бег чувал, може да не е представителна за производствената партида.
PET люспите се разслояват по време на транспортиране и съхранение. Фините частици може да се концентрират на едно място, а по-тежките замърсявания или цветните люспи може да не са равномерно разпределени. Пробите трябва да се вземат от няколко точки или по договорена процедура и да се обединят преди изпитването.
Доставчикът и купувачът трябва да договорят не само границата, но и метода на изпитване, мерната единица и честотата на пробовземане. „PVC ≤50 ppm“ и „прах ≤500 ppm“ са непълни, ако едната страна използва различен метод на изпитване или различно определение за размер на частиците.
TDS и COA не са едно и също
Техническият информационен лист (TDS) описва целевата спецификация за даден клас PET люспи. Сертификатът за анализ (COA) отчита измерения резултат за конкретна партида или производствен лот.
При редовни покупки COA е по-полезен за проверка на постоянството. Той може да включва влажност, PVC, полиолефини, етикети, метали, размер на люспите, насипна плътност, цвят и други договорени параметри.
Ако доставчик твърди, че люспите са с висока чистота, попитайте кои стойности са гарантирани, кои са типични, колко често се изпитват и дали има COA за конкретната партида.
Коя секция на линията за измиване да проверите, когато качеството е извън спецификацията?
| Проблем с качеството | Вероятна зона в процеса | Типични проверки |
|---|---|---|
| Висока влажност | Обезводняване и сушене | Натоварване на сушилнята, състояние на ротора, обем на горещия въздух, отводняване |
| Високо съдържание на PVC | Сортиране на бутилките, отстраняване на етикетите, сортиране на люспите | Ефективност на сортирането на бутилките, отстраняване на ръкавите, калибриране на сортиращата машина |
| Твърде много PP/PE | Флотационно сепариране | Ниво на водата, време на престой, разбъркване, отстраняване на изплуващата фракция |
| Високо съдържание на етикети | Отстраняване на етикетите и фрикционно измиване | Ефективност на машината за отстраняване на етикети, състояние на бутилките, натоварване на фрикционната миячка |
| Високо съдържание на остатъчно лепило | Горещо измиване и фрикционно изплакване след горещото измиване | Температура, химия, време на престой, изплакване |
| Много фини частици / прах | Трошачка и въздушно сепариране | Острота на ножовете, размер на ситото, време на престой, отстраняване на праха |
| Замърсяване с метали | Сортиране и отделяне на метали | Отстраняване на телта от балите, работа на магнита и металодетектора |
| Неравномерен размер на люспите | Трошачка | Износване на ситото, хлабина на ножовете, състояние на ножовете, стабилност на подаването |
Каква информация за качеството трябва да посочи купувачът на линия за измиване?
Когато запитвате за линия за измиване на PET, не посочвайте само капацитета и вида на бутилките. Ако е възможно, посочете и очакваното качество на продукта:
- Крайно приложение: влакна, опаковъчна лента, листове, гранулиране или подготовка за бутилка до бутилка.
- Изискваната граница на влажността след измиване и сушене.
- Максимално замърсяване с PVC.
- Максимално замърсяване с полиолефини.
- Максимално замърсяване с етикети, хартия или видими замърсители.
- Дали остатъчното лепило се контролира отделно.
- Максимално замърсяване с метали.
- Изискван диапазон на размера на люспите и граница за фините частици.
- Изискван цветови състав: прозрачни, светлосини, зелени или смесени.
- Изисквана насипна плътност, ако последващата обработка зависи от нея.
- Методът на изпитване или спецификацията на купувача, използвани за всеки критичен параметър.
Ако все още нямате окончателна спецификация, доставчикът трябва първо да попита за крайния пазар и след това да предложи реалистични цели въз основа на суровината и избраното оборудване за сортиране и измиване. Можете да ни изпратите произхода на бутилките и крайната употреба за предложение.
Заключение: качеството се създава по цялата линия
Качеството на PET люспите не се създава от една вана за горещо измиване, един сепаратор или една оптична сортираща машина. То е резултат от целия процес.
Контролът на PVC започва със сортирането на бутилките и отстраняването на етикетите. Отстраняването на полиолефините зависи от флотационното сепариране. Отстраняването на лепилото зависи от горещото измиване и интензивното изплакване. Финият прах зависи от състоянието на трошачката и контрола на размера на частиците. Влажността зависи от механичното и термичното сушене. Металите трябва да се отстранят, преди да повредят оборудването или да достигнат крайния продукт.
Затова професионалната спецификация на линия за измиване на PET свързва всяка цел за качество с оборудването, което отговаря за нея. Полезният въпрос не е „Може ли Вашата линия да произвежда чисти PET люспи?“, а „Какви нива на влажност, PVC, етикети, лепило, фини частици и други замърсявания може реалистично да постигне тази линия с моята суровина и как ще бъдат изпитани тези стойности?“
Често задавани въпроси
Каква влажност трябва да имат измитите PET люспи?
Спецификациите за измити PET люспи обикновено изискват влажност около или под 1%; нашите стандартни линии се целят под 0,9% за бутилки след потребление. Това е влажността след измиване и сушене – преди екструзия PET все пак се нуждае от допълнително контролирано сушене, за да се избегнат хидролизата и загубата на IV.
Какво ниво на PVC е допустимо в PET люспите?
Спецификациите за висококачествени PET люспи поддържат PVC от порядъка на десетки ppm, а някои спецификации за входящ материал при рециклиране за контакт с храни посочват под 50 ppm. Пазарите за влакна от по-нисък клас може да приемат повече. Границата се определя от крайния потребител и има смисъл само заедно с договорен метод за изпитване и план за пробовземане.
Каква е разликата между горещо измитите и студено измитите PET люспи?
Студено измитите люспи се измиват с вода със стайна температура с флотационно сепариране и фрикционно измиване, което отстранява свободната мръсотия и повечето капачки. Горещо измитите люспи преминават и през нагрят, обикновено алкален етап на измиване и изплакване, който отстранява много повече лепило, масло и органични остатъци. Горещо измитите люспи са обичайната отправна точка за листове, опаковъчна лента, гранулиране и употреба бутилка до бутилка.
Каква е разликата между TDS и COA за PET люспи?
TDS (технически информационен лист) посочва целевата спецификация за даден клас люспи. COA (сертификат за анализ) отчита измерените резултати за конкретна партида. При редовни покупки изисквайте COA за всяка партида и проверявайте кои стойности са гарантирани и кои са само типични.
Защо цените на PET люспите се различават толкова много?
Цената следва качеството и използваемостта: цвят (прозрачни, светлосини или зелени), степен на измиване (неизмити, студено измити, горещо измити), съдържание на PVC и полиолефини, лепило, фини частици, влажност и постоянство между партидите. Прозрачните, горещо измити люспи със строги, документирани граници се продават на най-високи цени.
Цели за качеството на люспите
Не сте сигурни какво качество на люспите може да постигне Вашата линия?
Посочете ни произхода на бутилките и крайния пазар. Нашите инженери ще предложат реалистични цели за качеството и конфигурация за сортиране, измиване и сушене, с която да ги постигнете, и могат да изпитат Вашия материал.
Поискайте предложение за качеството- Крайно приложение на люспите
- Произход на бутилките и видове етикети
- Целеви граници за влажност, PVC и PP/PE
- Методи за изпитване, които използва Вашият купувач