Especificação de qualidade de flakes PET: umidade, PVC, rótulos, cola e pó fino
Flakes PET com aparência limpa não são automaticamente flakes de alta qualidade. Dois lotes podem parecer quase idênticos e comportar-se de forma muito diferente na extrusão por causa da umidade, do PVC, da cola residual de rótulos, das poliolefinas, dos metais ou do pó fino. Por isso, quem compra uma linha de lavagem PET deve definir a qualidade com parâmetros mensuráveis e não com expressões como «flakes limpos» ou «alta pureza».
Resposta curta
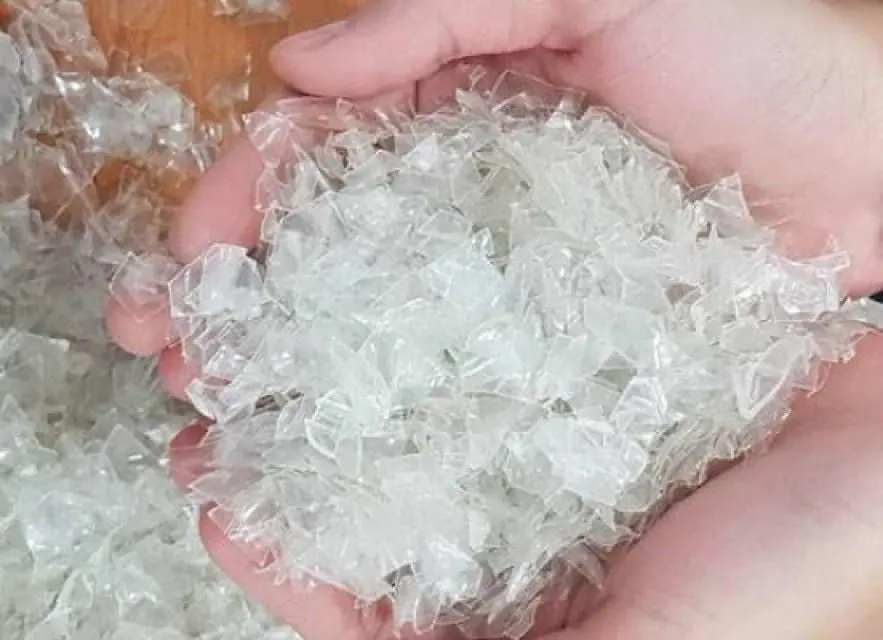
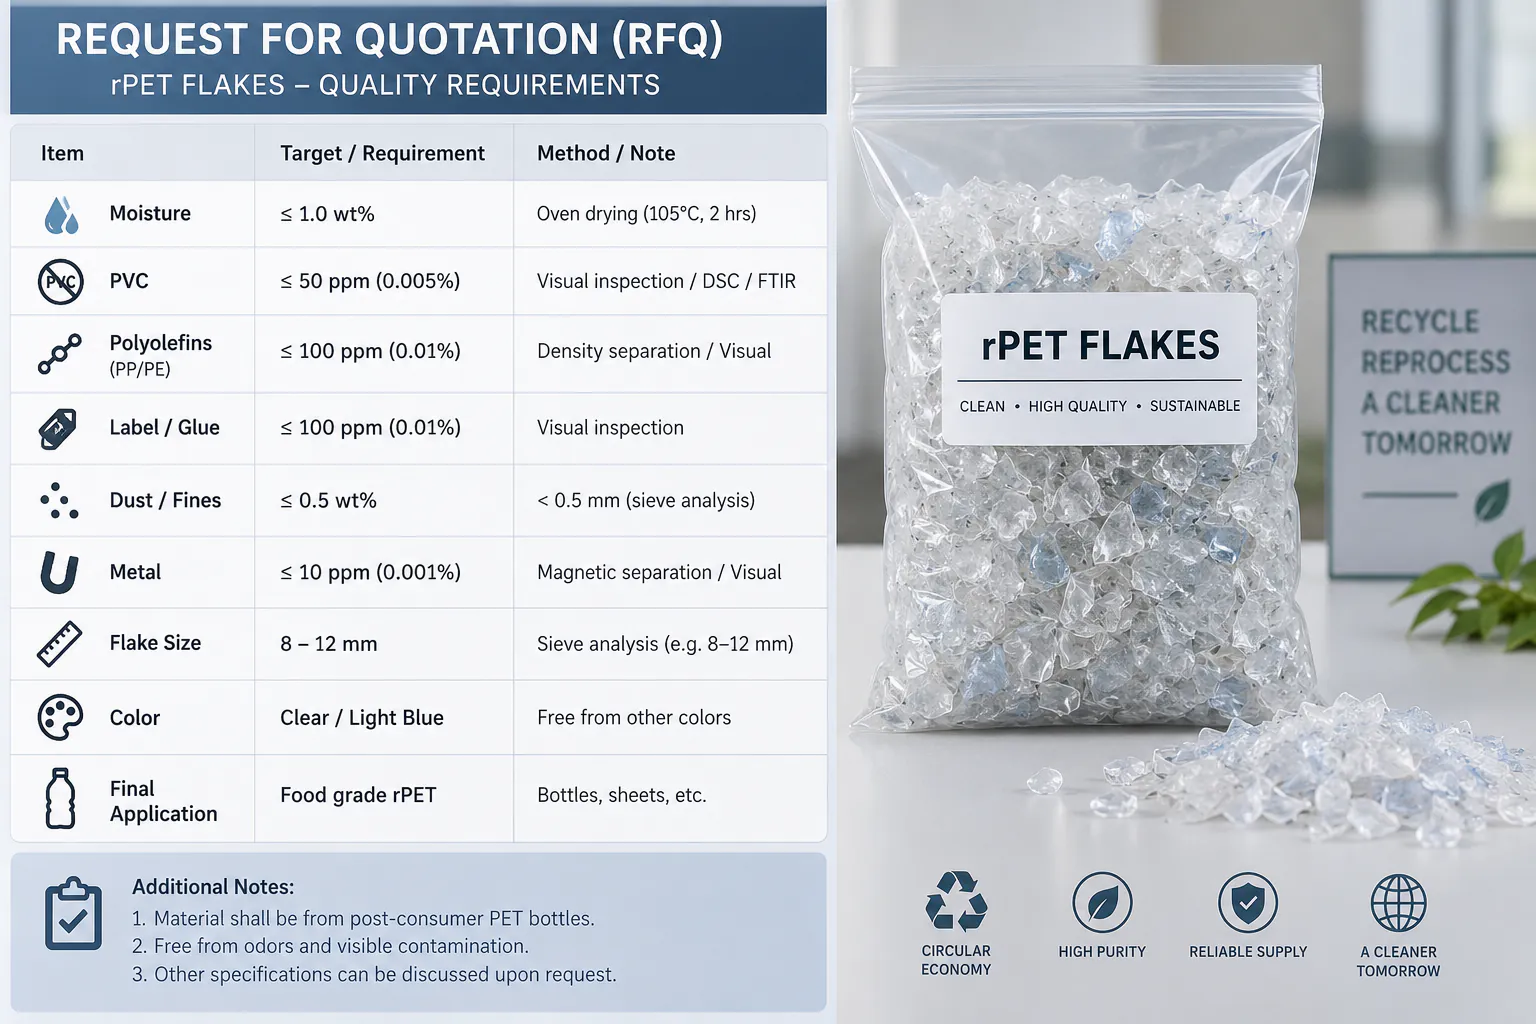
Bons flakes PET são definidos por limites medidos, não pela aparência. Para flakes rPET lavados de alta qualidade, os compradores costumam especificar umidade em torno ou abaixo de 1%, PVC na casa das dezenas de ppm (muitas vezes abaixo de 50 ppm), poliolefinas, rótulos e cola entre dezenas e poucas centenas de ppm, metais na casa das dezenas de ppm, um corte de finos como 0,5 mm, uma faixa de tamanho e uma densidade aparente. Não existe padrão universal: o uso final — fibra, fita de arquear, chapa, peletização ou garrafa a garrafa — define os limites, e cada valor precisa de um método de ensaio e de um plano de amostragem acordados.
Conteúdo
- 01Comece pela aplicação final, não pela máquina de lavagem
- 02Flakes PET não lavados, lavados a frio e lavados a quente
- 03Umidade: por que uma pequena porcentagem importa tanto
- 04O que causa umidade final alta?
- 05Contaminação por PVC: uma das impurezas mais críticas do PET reciclado
- 06Por onde o PVC entra num fluxo de garrafas PET?
- 07Como o PVC deve ser medido?
- 08Rótulos não são um único contaminante
- 09A cola residual pode importar mais do que pedaços visíveis de rótulo
- 10Pó fino: a contaminação que os clientes costumam ignorar
- 11De onde vem o excesso de pó fino?
- 12Poliolefinas: tampas, anéis e rótulos
- 13Metais: baixa concentração, alto risco
- 14O tamanho do flake é um parâmetro de qualidade, não só um ajuste do moinho
- 15A densidade aparente diz mais do que parece
- 16Cor: flakes PET transparentes, azul-claros e verdes
- 17Tabela prática de qualidade de flakes PET
- 18Por que o método de amostragem importa
- 19Ficha técnica (TDS) e certificado de análise (COA) não são a mesma coisa
- 20Qual seção da linha verificar quando a qualidade está fora da especificação?
- 21Que informações de qualidade o comprador de uma linha de lavagem deve especificar?
- 22Conclusão: a qualidade é criada ao longo de toda a linha
- Perguntas frequentes
Comece pela aplicação final, não pela máquina de lavagem
Antes de discutir o equipamento de lavagem, defina para que os flakes serão usados. Uma linha de lavagem de garrafas PET deve ser projetada de trás para a frente, a partir da qualidade de saída exigida.
Um fabricante de fibra pode tolerar contaminação que seria inaceitável para chapa transparente ou pellets de alta qualidade. Um processo garrafa a garrafa pode exigir níveis muito baixos de PVC, poliolefinas, metais e outros polímeros estranhos antes mesmo de os flakes entrarem na etapa de descontaminação validada.
Por isso, um orçamento que promete apenas «flakes PET com menos de 1% de umidade» está incompleto. A umidade importa, mas não diz nada sobre PVC, cola residual, fragmentos de rótulo, contaminação de cor ou partículas finas.
Não existe uma especificação universal de flakes PET. Comprador e fornecedor acordam uma especificação de produto, e as rotas de alto valor definem limites muito mais rígidos do que as aplicações de menor valor.
| Aplicação final | Foco de qualidade típico | Intensidade de lavagem | Controle adicional frequente |
|---|---|---|---|
| Fibra / enchimento | Umidade, sujeira, alimentação estável, cor aceitável | Básica a média | Triagem básica e secagem |
| Fita de arquear | PVC, poliolefinas, cola, estabilidade da VI, finos | Média a alta | Melhor triagem e filtração do fundido |
| Chapa / termoformagem | PVC, rótulos e cola, cor, pontos pretos, odor | Alta | Triagem óptica e controle de qualidade mais rígido |
| Peletização | Umidade, PVC, cola, finos, metal, estabilidade do fundido | Alta | Secagem, filtração, desgaseificação a vácuo |
| Preparação garrafa a garrafa | Pouquíssimos polímeros estranhos, contaminação controlada | Muito alta | Descontaminação validada e controle rigoroso da entrada |
Flakes PET não lavados, lavados a frio e lavados a quente
Os flakes PET são comercializados com três grandes denominações de processo. Flakes não lavados são simplesmente garrafas moídas que ainda têm rótulos, tampas, sujeira e resíduos de bebida; precisam de lavagem completa antes do uso. Flakes lavados a frio passaram por separação por flotação e lavagem por fricção em água à temperatura ambiente, o que remove a sujeira solta e a maioria das tampas, mas deixa boa parte do adesivo e dos resíduos oleosos. Flakes PET lavados a quente passaram também por uma etapa de lavagem aquecida, geralmente cáustica, seguida de enxágue, e são o ponto de partida habitual para chapas, fitas de arquear, peletização e garrafa a garrafa.
Essas denominações descrevem o processo, não o resultado. Dois lotes de flakes lavados a quente ainda podem diferir muito em PVC, cola ou finos, e é por isso que os parâmetros abaixo importam mais do que o nome. Para comparar os dois processos de lavagem, veja lavagem a quente vs a frio numa linha de lavagem PET.
Umidade: por que uma pequena porcentagem importa tanto
A umidade é um dos parâmetros dos flakes PET mais fáceis de entender e um dos mais fáceis de subestimar. Os flakes lavados saem da seção úmida com água superficial e com água presa entre os flakes ou dentro de dobras e formas irregulares.
Uma linha de lavagem PET típica reduz essa água em etapas. O desaguamento mecânico remove primeiro a maior parte da água livre, a secagem centrífuga remove mais umidade superficial e a secagem térmica ou por ar quente é acrescentada quando se exige menor umidade final ou quando o processo seguinte é sensível a alimentação úmida.
Exemplos comerciais e de processos regulados especificam com frequência umidade de flake PET lavado em torno ou abaixo de 1% antes da reciclagem posterior. Algumas especificações publicadas aceitam valores um pouco maiores e outros compradores exigem limites mais baixos. Fornecedor da linha e comprador dos flakes devem acordar o método de ensaio e o valor máximo, em vez de confiar numa avaliação visual.
A umidade do flake após a lavagem não é a mesma exigida imediatamente antes da fusão. O PET é higroscópico, por isso a peletização ou a extrusão de chapas normalmente exige secagem controlada adicional. Se o PET úmido entrar na extrusora, a hidrólise reduz a viscosidade intrínseca e o desempenho mecânico; veja como a VI é preservada na peletização do PET.
O que causa umidade final alta?
Se os flakes PET finais continuam úmidos demais, o problema nem sempre se resolve com um secador de ar quente maior. A causa pode estar antes:
- A capacidade do secador centrífugo é pequena demais para a produção real.
- Os flakes são grandes ou irregulares demais e retêm mais água.
- As áreas de peneira ou drenagem estão obstruídas por rótulos e finos.
- O rotor ou as pás do secador estão desgastados e já não geram força de desaguamento suficiente.
- A carga de material é alta demais e reduz o tempo de residência.
- A temperatura ou o volume de ar quente são insuficientes.
- Os flakes úmidos ficam tempo demais em silos mal ventilados e reabsorvem umidade.
Por isso, o sistema de secagem deve ser escolhido junto com o tamanho da peneira do moinho, a capacidade de lavagem e o sistema de armazenamento final.
Contaminação por PVC: uma das impurezas mais críticas do PET reciclado
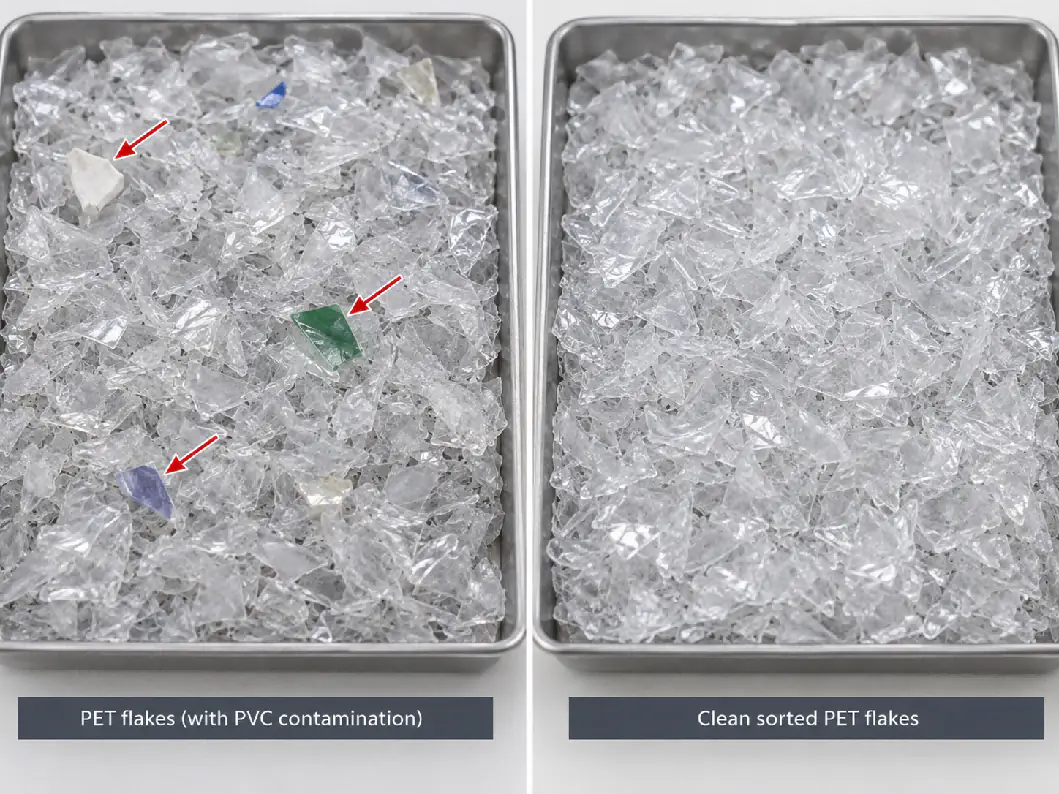
O PVC é especialmente prejudicial na reciclagem de PET porque PET e PVC são processados a temperaturas muito diferentes. Mesmo pequenas quantidades de PVC podem degradar-se durante o processamento do PET e criar pontos escuros, descoloração, odor e produtos de degradação ácidos.
Por isso, as especificações de flakes PET de alta qualidade mantêm o PVC na faixa das dezenas de ppm, em vez de tratá-lo como contaminante percentual. Algumas especificações publicadas de entrada para reciclagem em contato com alimentos usam limites de PVC abaixo de 50 mg/kg, algumas especificações comerciais de flake transparente são ainda mais rígidas e mercados de menor grau podem aceitar valores mais altos.
A meta correta é definida pelo usuário final. Um fornecedor de linhas de lavagem não deve prometer um número de PVC sem conhecer a origem das garrafas, o sistema de triagem e a aplicação final.
Por onde o PVC entra num fluxo de garrafas PET?
O PVC pode entrar com embalagens inteiras de PVC misturadas no fardo, rótulos termoencolhíveis de PVC, fragmentos de rótulos de PVC, lacres ou outros componentes da embalagem.
Como a densidade do PVC é próxima ou superior à da água, a separação por flotação não consegue removê-lo de forma confiável após a moagem. Depois que o PVC vira flake e se mistura ao PET, separá-lo fica muito mais difícil.
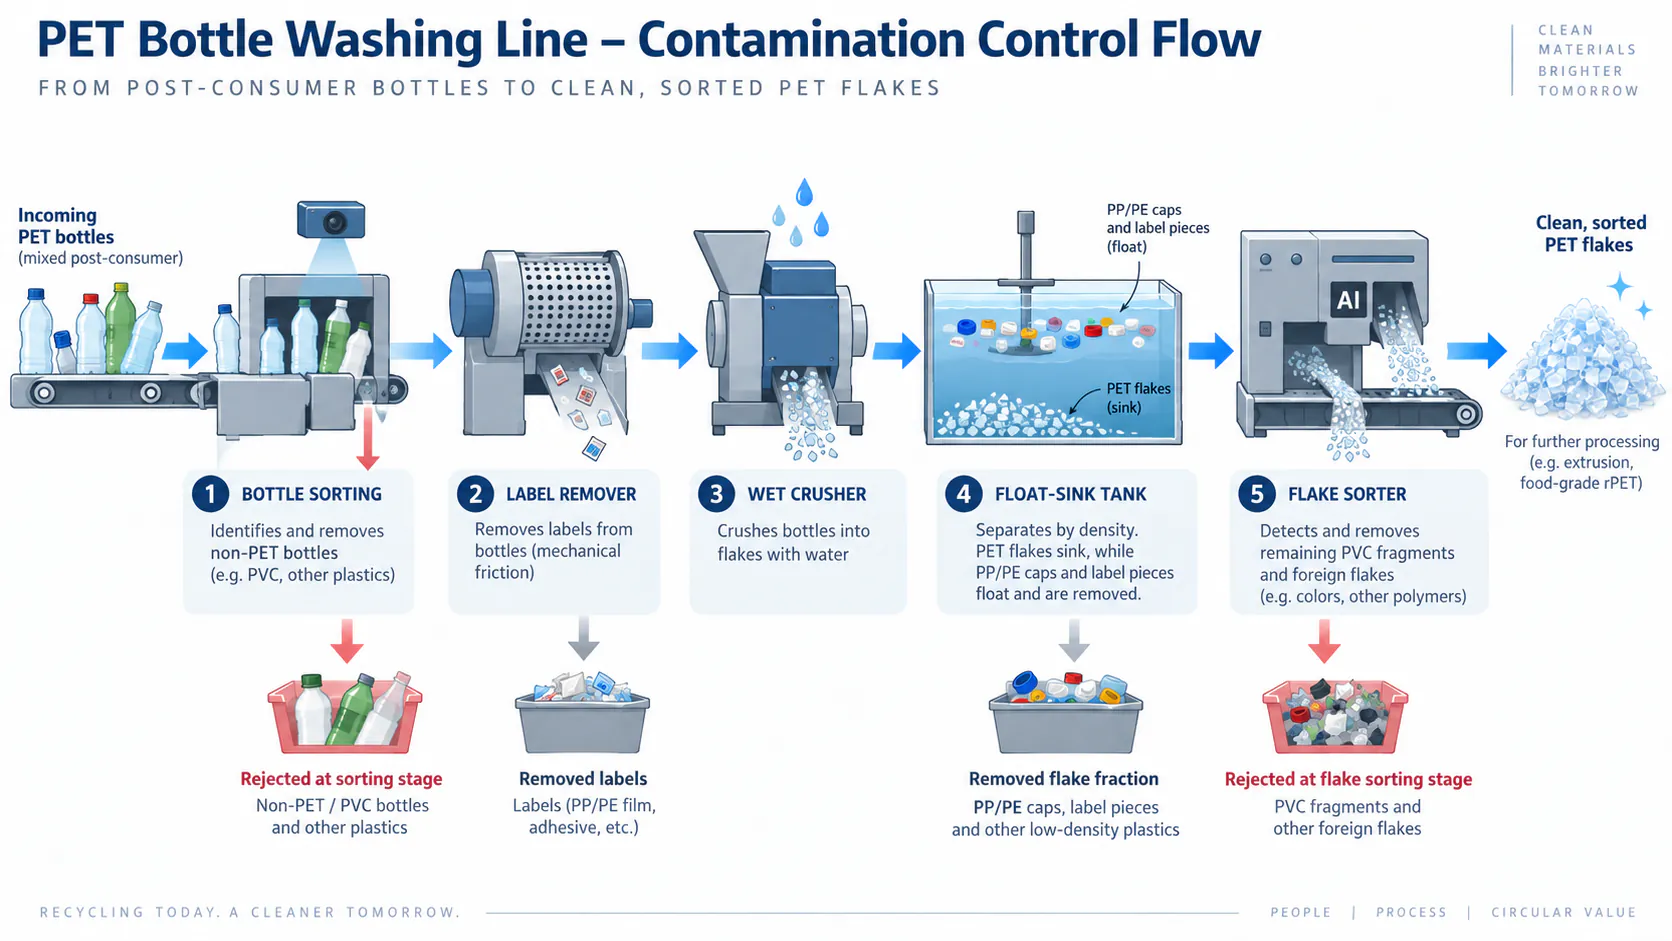
Por isso, o controle do PVC deve começar antes da moagem. Triagem manual, triagem de garrafas por NIR, remoção eficaz de rótulos e retirada de embalagens que não sejam de PET valem mais do que tentar corrigir o problema quando o material já virou flakes pequenos. A triagem de flakes oferece depois um segundo controle, sobretudo em aplicações de alto valor.
Como o PVC deve ser medido?
O PVC nem sempre pode ser avaliado com segurança a olho nu. Um plano de controle de qualidade deve definir um método de ensaio repetível e uma amostragem representativa.
Os métodos do setor incluem análise visual ou por triagem óptica, ensaio em estufa baseado no comportamento térmico diferente do PVC e do PET, e scanners especializados de flakes. A norma ASTM D5991, por exemplo, descreve procedimentos para separar e identificar a contaminação de PVC em flakes de PET.
Uma especificação como «PVC abaixo de 50 ppm» só faz sentido quando ambas as partes sabem como a amostra é retirada e como o resultado é medido.
Rótulos não são um único contaminante
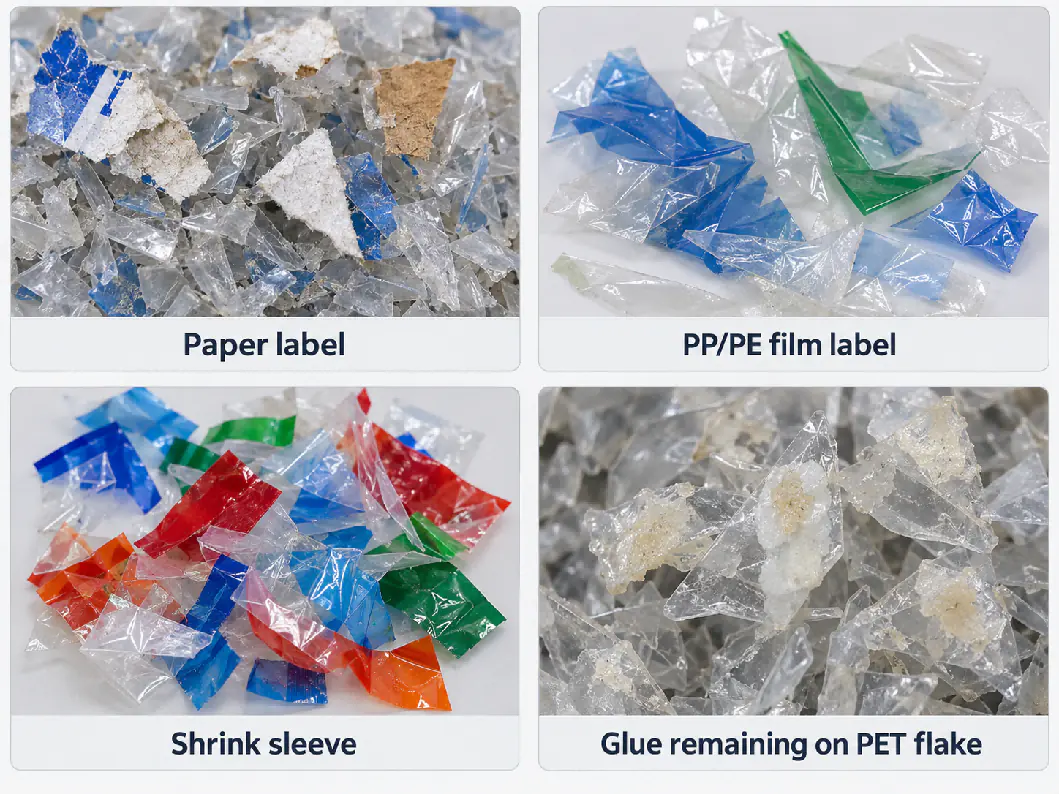
A «contaminação por rótulos» costuma misturar vários problemas: fragmentos de papel, filme de rótulo de PP/PE, rótulos termoencolhíveis de PETG ou PVC, tinta de impressão, adesivo e flakes que ainda têm cola na superfície.
Esses contaminantes se comportam de forma diferente numa linha de lavagem. Fragmentos de rótulo de poliolefina podem flutuar num tanque de separação por densidade. O papel se desfaz em fibras finas que seguem com a água de processo suja. Rótulos termoencolhíveis podem exigir triagem de garrafas ou equipamento de remoção de rótulos. O adesivo pode continuar preso à superfície do PET e exigir lavagem a quente.
Por isso, o removedor de rótulos antes da moagem tem grande impacto na carga de lavagem posterior. Remover o máximo de rótulo enquanto a garrafa ainda está inteira reduz os fragmentos que chegam ao moinho, ao lavador a quente e ao sistema de água de enxágue.
A cola residual pode importar mais do que pedaços visíveis de rótulo
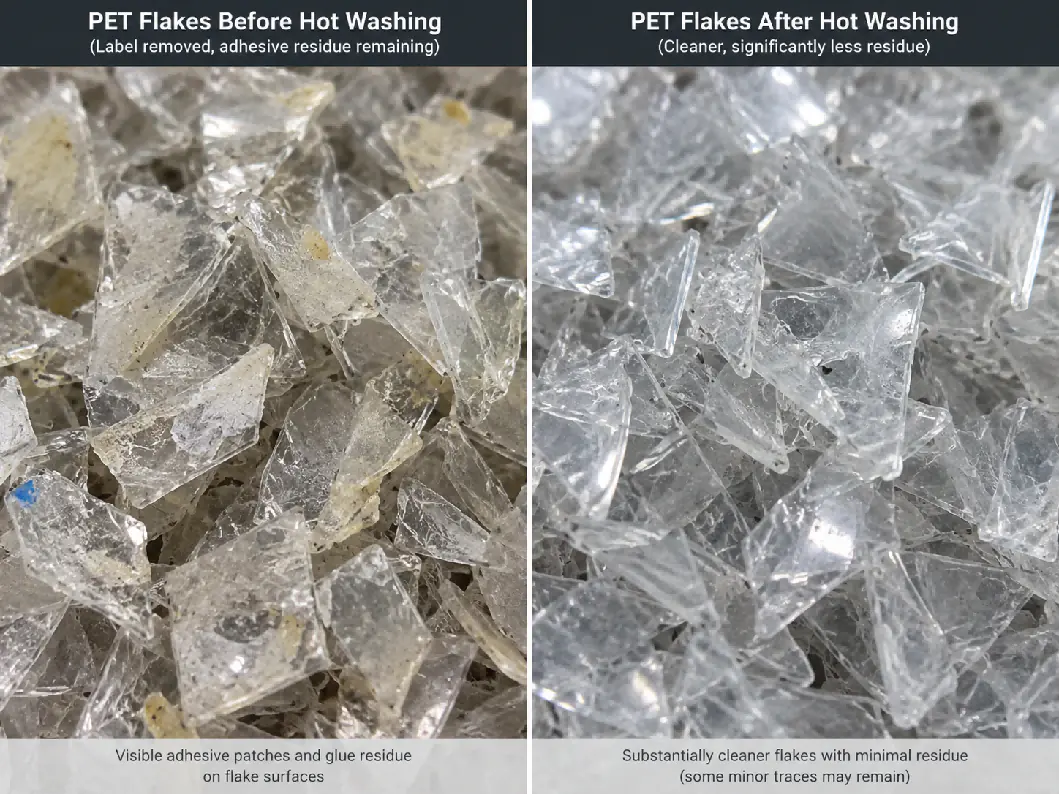
Um flake PET pode não ter filme de rótulo visível e ainda assim carregar resíduos de adesivo, sobretudo de rótulos autoadesivos e de alguns adesivos hot-melt.
A cola residual pode escurecer ou oxidar durante a extrusão, contribuir para pontos pretos, gerar odor e carregar o filtro de fundido. Por isso, algumas especificações de flakes de alta qualidade medem separadamente os flakes com cola residual e os fragmentos de rótulo visíveis.
Lavagem a quente, tratamento com detergente ou soda cáustica, temperatura controlada, tempo de residência suficiente e enxágue por fricção intenso após a lavagem a quente são as principais ferramentas para reduzir os resíduos de adesivo. Os melhores ajustes dependem da química real do rótulo e da cola.
Pó fino: a contaminação que os clientes costumam ignorar
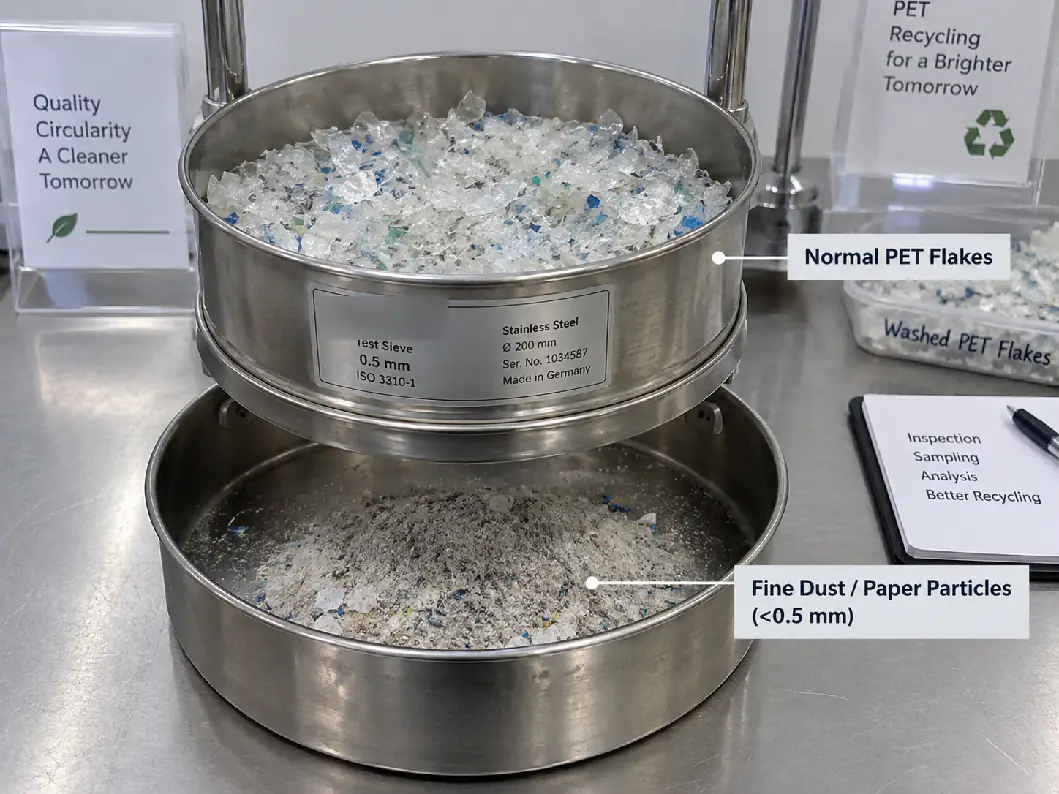
O pó fino inclui partículas de PET muito pequenas, fibras de papel, sujeira e outros sólidos gerados na moagem e na lavagem. Mesmo que o material ainda seja PET, o excesso de finos cria problemas operacionais.
As partículas finas têm uma área superficial muito maior em relação à massa. Retêm mais umidade, carregam contaminação, aumentam o pó no manuseio e se comportam de forma diferente na secagem e no transporte.
Especificações publicadas de flakes de alta qualidade costumam definir um tamanho de corte para os finos, por exemplo abaixo de 0,5 mm, e depois limitar a quantidade permitida. Algumas especificações de processos de reciclagem usam valores em torno de 500 ppm, enquanto outras especificações do setor usam limites percentuais. Como a definição de «pó» varia, o tamanho da peneira e o método de ensaio devem constar da especificação.
De onde vem o excesso de pó fino?
- A abertura da peneira do moinho é desnecessariamente pequena.
- As facas do moinho estão cegas e causam impactos e moagem repetidos em vez de um corte limpo.
- O material fica tempo demais na câmara do moinho.
- Em alguns fluxos de garrafas, a moagem a seco gera mais finos soltos do que uma moagem úmida bem controlada.
- Os rótulos de papel se desfazem na lavagem e não são removidos de forma eficaz.
- O transporte, a secagem ou um manuseio mecânico agressivo causam quebras adicionais.
Reduzir os finos começa, portanto, no moinho de plástico. Facas afiadas, a peneira certa e alimentação estável produzem flakes mais limpos e uniformes antes mesmo de começar a lavagem; veja a manutenção das facas do moinho.
Poliolefinas: tampas, anéis e rótulos
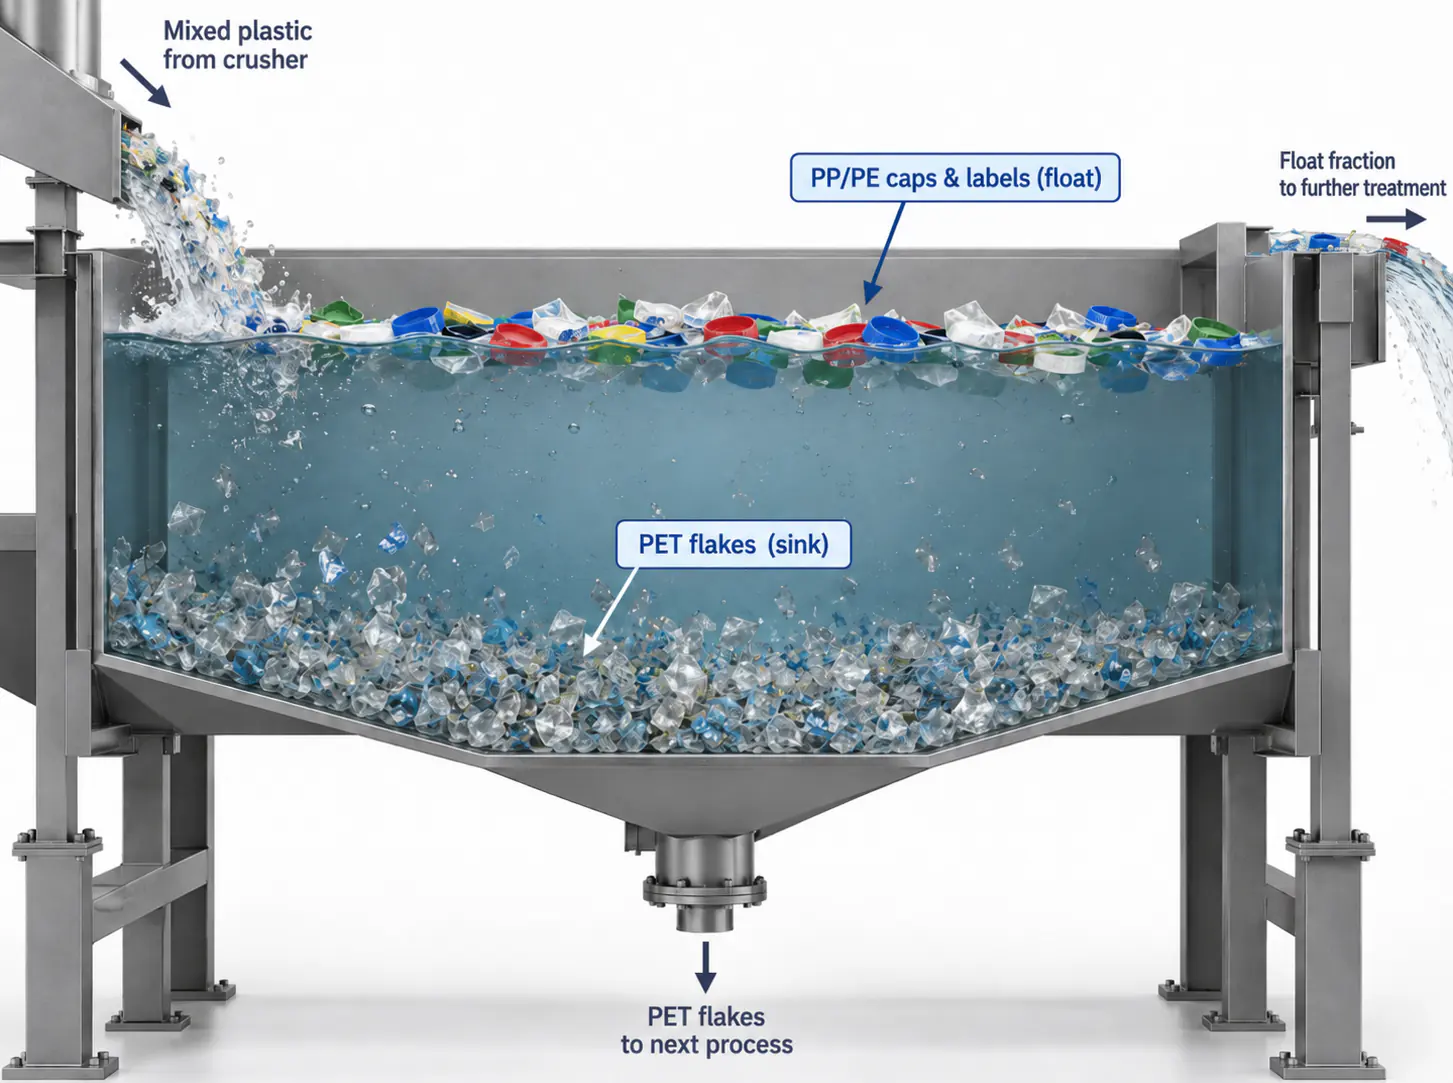
PP e PE são contaminantes comuns num fluxo de garrafas PET porque tampas, anéis de lacre e muitos rótulos são feitos de poliolefinas.
A densidade deles é menor que a da água enquanto o PET afunda, por isso um tanque de flotação bem projetado remove grande parte do PP e do PE após a moagem.
A separação por densidade só funciona se os flakes estiverem soltos uns dos outros e o tanque tiver tempo de residência e movimento de água suficientes. Fragmentos de rótulo colados ao PET podem afundar com ele, e partículas muito pequenas de poliolefina podem ser arrastadas com a fração PET. Por isso, linhas de alta qualidade combinam remoção de rótulos, separação por flotação, lavagem por fricção e, quando necessário, triagem de flakes, em vez de depender de um só tanque.
Metais: baixa concentração, alto risco
A contaminação metálica pode vir dos arames dos fardos, tampas de alumínio, embalagens estranhas, desgaste de máquinas ou sucata misturada com as garrafas.
Mesmo um pequeno pedaço de metal pode danificar as facas do moinho, bombas ou equipamentos de extrusão, e partículas metálicas criam defeitos em chapas, pellets e produtos finais.
O controle de metais normalmente começa antes do moinho, com triagem e separação magnética. Separação por correntes parasitas, detecção de metais ou inspeção óptica posterior podem ser acrescentadas conforme a contaminação e a meta de qualidade. Várias especificações de flakes PET de alta qualidade usam limites de metal na casa das dezenas de ppm; como no caso do PVC, o valor admissível deve ser acordado com o usuário final.
O tamanho do flake é um parâmetro de qualidade, não só um ajuste do moinho
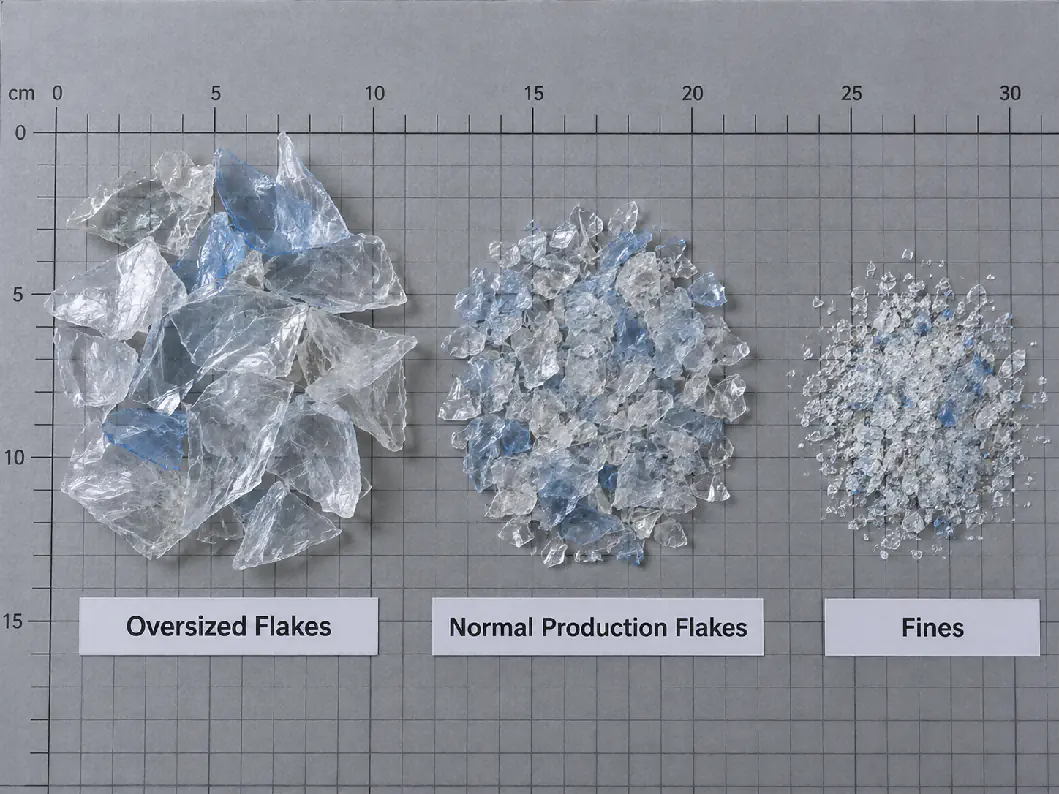
O tamanho do flake afeta a lavagem, a separação, a secagem, o transporte e a extrusão. Flakes muito grandes retêm rótulos e água e podem não ser limpos de forma uniforme; flakes pequenos demais aumentam os finos e podem se perder com a água de processo.
Especificações comerciais de flakes PET lavados costumam usar faixas controladas, como aproximadamente 3–12 mm ou em torno de 8–12 mm, conforme o mercado e o equipamento. Nossas linhas de lavagem PET normalmente são configuradas com peneiras de 12 mm ou 14 mm, ou com um tamanho personalizado adequado ao processo seguinte.
A peneira do moinho não produz flakes idênticos. A espessura da parede da garrafa, o estado das facas, a velocidade do rotor e o tempo de residência também definem a distribuição de tamanhos.
A densidade aparente diz mais do que parece
A densidade aparente é a massa de flakes PET soltos por unidade de volume. Ela afeta o tamanho dos silos, o comportamento no transporte, a carga do secador e a alimentação da extrusora.
Flakes PET lavados costumam ficar aproximadamente entre 250 e 500 kg/m³, conforme o tamanho do flake, a espessura da parede, a mistura de cores e a compactação. Uma densidade aparente instável pode indicar tamanho de flake ou composição de matéria-prima irregulares, por isso ela é útil tanto para dimensionar equipamentos quanto para verificar a regularidade dos lotes.
Cor: flakes PET transparentes, azul-claros e verdes
Flakes PET transparentes, azul-claros, verdes e de outras cores são quimicamente PET, mas não têm o mesmo valor comercial. Aplicações de chapa transparente e de garrafa exigem uma separação de cor muito mais rígida do que muitas aplicações de fibra, e os flakes PET verdes costumam ser vendidos em mercados separados e de menor valor.
Triadores ópticos de garrafas e de flakes separam PET colorido, PET opaco e polímeros estranhos. No flake transparente de alto valor, a cor deve fazer parte da especificação escrita e não ser avaliada a partir de uma fotografia.
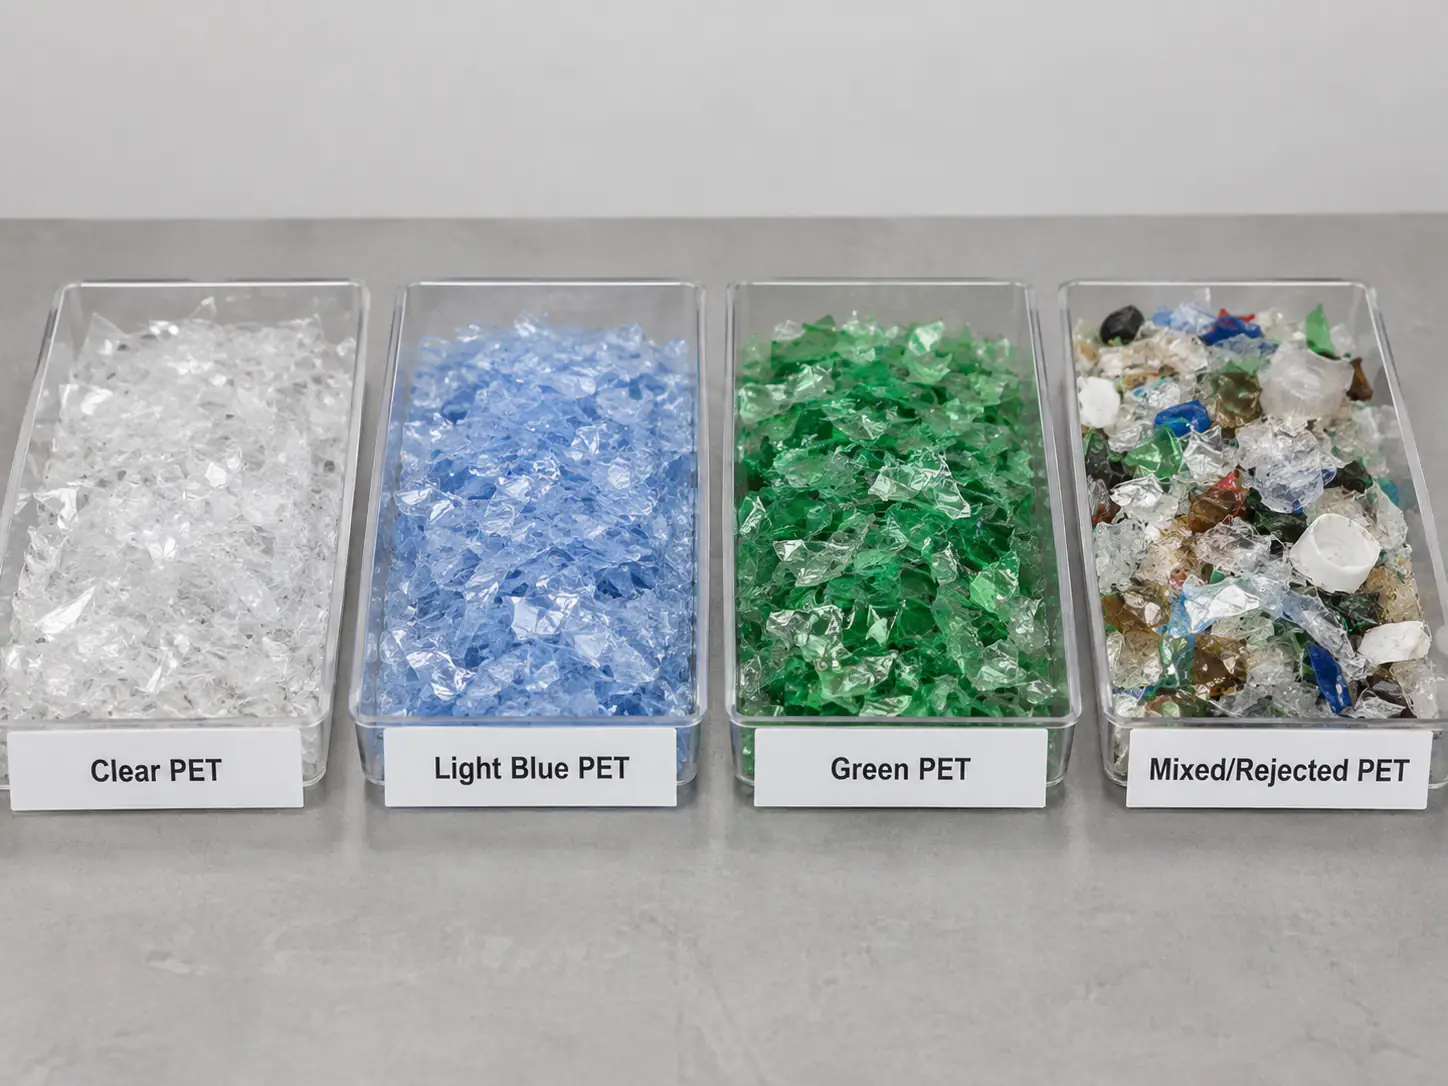
Tabela prática de qualidade de flakes PET
A tabela abaixo não é um padrão universal. Ela mostra como um comprador pode estruturar uma especificação e dá exemplos das faixas mais rígidas encontradas em entradas publicadas de reciclagem de alta qualidade e em especificações comerciais de flakes.
| Parâmetro | Por que importa | Exemplo de meta de alta qualidade | Principal equipamento envolvido |
|---|---|---|---|
| Umidade | Secagem, armazenamento e hidrólise do PET a jusante | Muitas vezes ≤1% em flakes lavados; a extrusão exige secagem adicional | Secador centrífugo, secador térmico |
| PVC | Degrada e descolore o PET durante o processamento em fundido | Dezenas de ppm; algumas entradas para contato com alimentos especificam <50 ppm | Triagem de garrafas, remoção de rótulos, triagem de flakes |
| Poliolefinas | Tampas, anéis e rótulos afetam a pureza e a filtração | De dezenas a poucas centenas de ppm, conforme o grau | Tanque de flotação, removedor de rótulos, triador de flakes |
| Rótulos / papel | Defeitos visíveis, cinzas e carga do filtro | Conforme o comprador; graus altos usam limites rígidos em ppm | Removedor de rótulos, lavagem por fricção, enxágue |
| Cola residual | Amarelamento, carbonização e pontos pretos | Conforme comprador ou processo; controlada à parte em rotas de alto valor | Lavagem a quente, dosagem química, lavagem por fricção |
| Pó fino | Retenção de umidade, perdas no manuseio, carga do filtro | Corte de peneira definido, p. ex. <0,5 mm, com limite rígido | Facas e peneira do moinho, lavagem, separação por ar |
| Metais | Danos aos equipamentos e defeitos no produto | Dezenas de ppm em flakes de alto grau | Triagem, ímãs, detecção de metais |
| Tamanho do flake | Lavagem, secagem, transporte e estabilidade da alimentação | Faixa controlada de alguns mm até cerca de 12–14 mm | Peneira e estado das facas do moinho |
| Densidade aparente | Alimentação de silos, secadores e extrusoras | Cerca de 250–500 kg/m³, conforme o grau | Geometria do flake, triagem, manuseio |
Como referência, orçamos nossas configurações padrão de linha de lavagem de garrafas PET para garrafas pós-consumo com estas metas de saída: umidade <0,9%, PVC <50 ppm, PP/PE <20 ppm, rótulos <20 ppm, cola <10 ppm, metal <20 ppm, impurezas totais <100 ppm e tamanho de flake de 12 mm, 14 mm ou personalizado. Os resultados reais dependem das garrafas de entrada e do equipamento de triagem instalado, e são confirmados por um teste com o material.
Por que o método de amostragem importa
Um resultado de laboratório vale o que vale a amostra. Um punhado tirado do topo de um big bag pode não representar um lote de produção.
Os flakes PET se segregam durante o transporte e o armazenamento. Os finos podem se concentrar numa área, enquanto a contaminação mais pesada ou os flakes coloridos podem não estar distribuídos por igual. As amostras devem ser retiradas de vários pontos ou segundo um procedimento acordado e combinadas antes do ensaio.
Fornecedor e comprador devem acordar não só o limite, mas também o método de ensaio, a unidade e a frequência de amostragem. «PVC ≤50 ppm» e «pó ≤500 ppm» são especificações incompletas se uma das partes usar outro método de ensaio ou outra definição de tamanho de partícula.
Ficha técnica (TDS) e certificado de análise (COA) não são a mesma coisa
Uma ficha técnica (TDS) descreve a especificação-alvo de um grau de flake PET. Um certificado de análise (COA) informa o resultado medido de um lote específico de produção.
Nas compras regulares, o COA é mais útil para verificar a consistência. Pode incluir umidade, PVC, poliolefinas, rótulos, metais, tamanho do flake, densidade aparente, cor e outros parâmetros acordados.
Se um fornecedor anuncia flakes de alta pureza, pergunte quais valores são garantidos, quais são típicos, com que frequência são ensaiados e se há COA por lote.
Qual seção da linha verificar quando a qualidade está fora da especificação?
| Problema de qualidade | Área provável do processo | Verificações típicas |
|---|---|---|
| Umidade alta | Desaguamento e secagem | Carga do secador, estado do rotor, volume de ar quente, drenagem |
| PVC alto | Triagem de garrafas, remoção de rótulos, triagem de flakes | Eficiência da triagem, remoção de rótulos termoencolhíveis, calibração do triador |
| PP/PE em excesso | Separação por flotação | Nível de água, tempo de residência, agitação, retirada do material flutuante |
| Muito rótulo | Remoção de rótulos e lavagem por fricção | Eficiência do removedor, estado das garrafas, carga do lavador por fricção |
| Muita cola residual | Lavagem a quente e enxágue por fricção posterior | Temperatura, química, tempo de residência, enxágue |
| Muitos finos / pó | Moinho e separação por ar | Afiação das facas, tamanho da peneira, tempo de residência, remoção de pó |
| Contaminação metálica | Triagem e separação de metais | Remoção de arames, desempenho de ímãs e detectores de metal |
| Tamanho de flake irregular | Moinho | Desgaste da peneira, folga e estado das facas, estabilidade da alimentação |
Que informações de qualidade o comprador de uma linha de lavagem deve especificar?
Ao solicitar uma linha de lavagem PET, não informe apenas a capacidade e o tipo de garrafa. Se possível, especifique também a qualidade de saída esperada:
- Aplicação final: fibra, fita de arquear, chapa, peletização ou preparação garrafa a garrafa.
- Limite de umidade exigido após a lavagem e a secagem.
- Contaminação máxima de PVC.
- Contaminação máxima de poliolefinas.
- Contaminação máxima de rótulos, papel ou contaminação visível.
- Se a cola residual é controlada separadamente.
- Contaminação máxima de metais.
- Faixa de tamanho de flake e limite de partículas finas.
- Composição de cor exigida: transparente, azul-claro, verde ou mista.
- Densidade aparente exigida, se o manuseio posterior depender dela.
- O método de ensaio ou a especificação do comprador para cada parâmetro crítico.
Se ainda não tiver uma especificação final, o fornecedor deve perguntar primeiro sobre o mercado final e depois propor metas realistas com base na matéria-prima e no equipamento de triagem e lavagem escolhido. Você pode nos enviar a origem das suas garrafas e o uso final para receber uma proposta.
Conclusão: a qualidade é criada ao longo de toda a linha
A qualidade dos flakes PET não é criada por um único lavador a quente, um separador ou um triador óptico. É o resultado do processo completo.
O controle do PVC começa na triagem de garrafas e na remoção de rótulos. A remoção de poliolefinas depende da separação por flotação. A remoção da cola depende da lavagem a quente e de um enxágue intenso. O pó fino depende do estado do moinho e do controle granulométrico. A umidade depende da secagem mecânica e térmica. Os metais devem ser removidos antes de danificarem os equipamentos ou chegarem ao produto final.
Por isso, uma especificação profissional de linha de lavagem PET vincula cada meta de qualidade ao equipamento responsável por ela. A pergunta útil não é «A sua linha produz flakes PET limpos?», mas «Que níveis de umidade, PVC, rótulos, cola, finos e outras contaminações esta linha consegue realmente atingir com a minha matéria-prima, e como esses valores serão medidos?».
Perguntas frequentes
Qual deve ser a umidade dos flakes PET lavados?
As especificações de flakes PET lavados costumam pedir umidade em torno ou abaixo de 1%; nossas linhas padrão visam menos de 0,9% com garrafas pós-consumo. É a umidade após lavagem e secagem: o PET ainda precisa de secagem controlada antes da extrusão para evitar hidrólise e perda de VI.
Que nível de PVC é aceitável nos flakes PET?
As especificações de alta qualidade mantêm o PVC na casa das dezenas de ppm, e algumas entradas de reciclagem para contato com alimentos especificam menos de 50 ppm. Mercados de fibra de menor grau podem aceitar mais. O limite é definido pelo usuário final e só faz sentido com um método de ensaio e um plano de amostragem acordados.
Qual a diferença entre flakes PET lavados a quente e lavados a frio?
Os flakes lavados a frio são lavados em água à temperatura ambiente com separação por flotação e lavagem por fricção, o que remove a sujeira solta e a maioria das tampas. Os lavados a quente passam também por uma etapa de lavagem aquecida, geralmente cáustica, e enxágue, que remove muito mais cola, óleo e resíduos orgânicos. Os flakes lavados a quente são o ponto de partida habitual para chapas, fitas de arquear, peletização e garrafa a garrafa.
Qual a diferença entre TDS e COA de flakes PET?
A TDS (ficha técnica) indica a especificação-alvo de um grau de flake. O COA (certificado de análise) informa os resultados medidos de um lote específico. Em compras contínuas, peça COA por lote e verifique quais valores são garantidos e quais são apenas típicos.
Por que os preços dos flakes PET variam tanto?
O preço acompanha a qualidade e a utilidade: cor (transparente, azul-claro ou verde), nível de lavagem (não lavado, a frio ou a quente), teor de PVC e poliolefinas, cola, finos, umidade e regularidade entre lotes. Flakes transparentes lavados a quente, com limites rígidos e documentados, alcançam os preços mais altos.
Metas de qualidade dos flakes
Não sabe que qualidade de flake a sua linha pode atingir?
Informe a origem das suas garrafas e o seu mercado final. Nossos engenheiros vão propor metas de qualidade realistas e a configuração de triagem, lavagem e secagem para atingi-las, e podem testar o seu material.
Pedir proposta de qualidade- Aplicação final dos flakes
- Origem das garrafas e tipos de rótulo
- Limites-alvo de umidade, PVC e PP/PE
- Métodos de ensaio do seu comprador