Kwaliteitsspecificatie voor PET-vlokken: vocht, PVC, etiketten, lijm en fijn stof
Schoon ogende PET-vlokken zijn niet automatisch hoogwaardige PET-vlokken. Twee partijen kunnen er bijna hetzelfde uitzien, maar zich in de extrusie heel anders gedragen door vocht, PVC, achtergebleven etiketlijm, polyolefinen, metalen of fijn stof. Voor wie een PET-wasinstallatie koopt, moet de vlokkwaliteit daarom worden vastgelegd met meetbare parameters in plaats van met termen als ‘schone vlokken’ of ‘hoge zuiverheid’.
Het korte antwoord
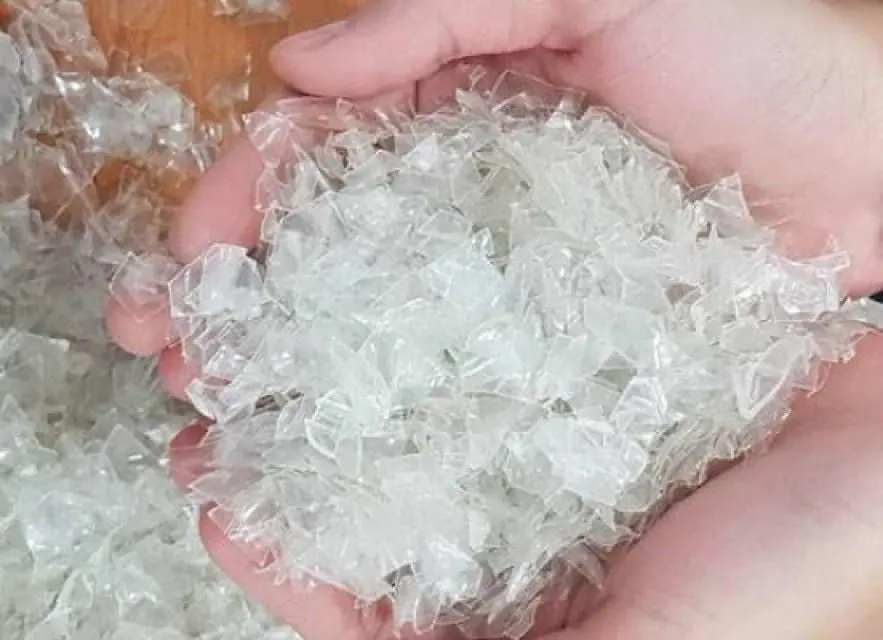
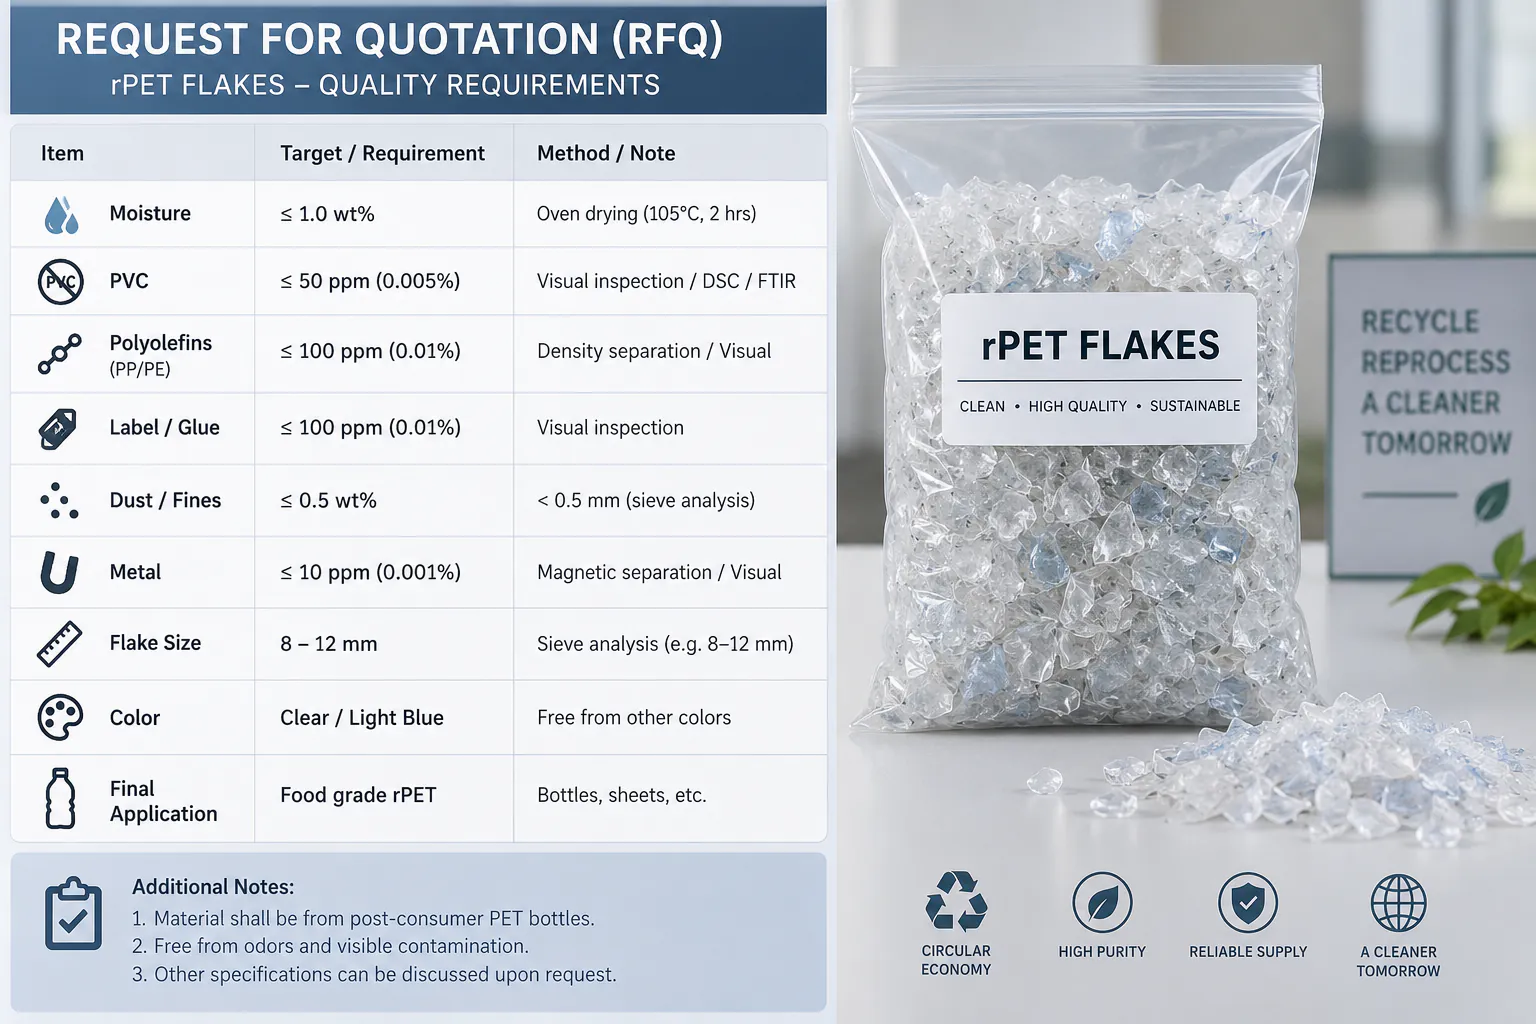
Goede PET-vlokken worden bepaald door gemeten grenswaarden, niet door hun uiterlijk. Voor hoogwaardige gewassen rPET-vlokken specificeren kopers doorgaans een vochtgehalte rond of onder 1%, PVC in de orde van tientallen ppm (vaak onder 50 ppm), polyolefinen, etiketten en lijm van tientallen tot enkele honderden ppm, metalen in tientallen ppm, een grens voor fijne deeltjes zoals 0,5 mm, een bereik voor de vlokgrootte en een stortgewicht. Er is geen universele norm: de eindtoepassing — vezel, band, plaat, granuleren of bottle-to-bottle — bepaalt de grenswaarden, en elke waarde heeft een afgesproken testmethode en bemonsteringsplan nodig.
Inhoud
- 01Begin bij de eindtoepassing, niet bij de wasmachine
- 02Ongewassen, koud gewassen en heet gewassen PET-vlokken
- 03Vocht: waarom een klein percentage zoveel uitmaakt
- 04Wat veroorzaakt een hoog eindvochtgehalte?
- 05PVC-vervuiling: een van de meest kritische verontreinigingen in gerecycled PET
- 06Waar komt PVC in een stroom PET-flessen terecht?
- 07Hoe moet PVC worden getest?
- 08Etiketten zijn niet één enkele verontreiniging
- 09Achtergebleven lijm kan belangrijker zijn dan zichtbare etiketstukjes
- 10Fijn stof: de vervuiling die klanten vaak negeren
- 11Waar komt te veel fijn stof vandaan?
- 12Polyolefinen: doppen, ringen en etiketten
- 13Metalen: lage concentratie, hoog risico
- 14Vlokgrootte is een kwaliteitsparameter, niet alleen een instelling van de maalmolen
- 15Het stortgewicht zegt meer dan het op het eerste gezicht lijkt
- 16Kleur: heldere, lichtblauwe en groene PET-vlokken
- 17Een praktische kwaliteitstabel voor PET-vlokken
- 18Waarom de bemonsteringsmethode ertoe doet
- 19TDS en COA zijn niet hetzelfde
- 20Welk deel van de wasinstallatie controleert u als de kwaliteit buiten de specificatie valt?
- 21Welke kwaliteitsgegevens moet een koper van een wasinstallatie specificeren?
- 22Conclusie: kwaliteit ontstaat in de hele lijn
- Veelgestelde vragen
Begin bij de eindtoepassing, niet bij de wasmachine
Bepaal waarvoor de vlokken worden gebruikt voordat u over wasmachines praat. Een wasinstallatie voor PET-flessen moet terugredenerend vanuit de vereiste uitvoerkwaliteit worden ontworpen.
Een vezelproducent kan vervuiling accepteren die onaanvaardbaar zou zijn voor transparante plaat of de productie van hoogwaardig granulaat. Een bottle-to-bottle-proces kan zeer lage gehaltes aan PVC, polyolefinen, metalen en andere vreemde polymeren vereisen voordat de vlokken überhaupt de gevalideerde decontaminatiestap ingaan.
Daarom is een offerte die alleen ‘PET-vlokken onder 1% vocht’ belooft onvolledig. Vocht is belangrijk, maar zegt niets over PVC, achtergebleven lijm, etiketfragmenten, kleurvervuiling of fijne deeltjes.
Er bestaat geen universele specificatie voor PET-vlokken. Kopers en leveranciers spreken een productspecificatie af, en hoogwaardige toepassingen hanteren veel strengere grenswaarden dan toepassingen met een lagere waarde.
| Eindtoepassing | Gangbare kwaliteitsaandachtspunten | Wasintensiteit | Vaak nodige extra beheersing |
|---|---|---|---|
| Vezel / vulmateriaal | Vocht, vuil, stabiele invoer, aanvaardbare kleur | Basis tot gemiddeld | Basissortering en drogen |
| Band (strapping) | PVC, polyolefinen, lijm, IV-stabiliteit, fijne deeltjes | Gemiddeld tot hoog | Betere sortering en smeltfiltratie |
| Plaat / thermovormen | PVC, etiketten en lijm, kleur, zwarte puntjes, geur | Hoog | Optische sortering en strengere kwaliteitscontrole |
| Granuleren | Vocht, PVC, lijm, fijne deeltjes, metaal, smeltstabiliteit | Hoog | Drogen, filtratie, vacuümontgassing |
| Voorbereiding voor bottle-to-bottle | Zeer weinig vreemde polymeren, beheerste vervuiling | Zeer hoog | Gevalideerde decontaminatie plus strikte invoercontrole |
Ongewassen, koud gewassen en heet gewassen PET-vlokken
PET-vlokken worden verhandeld onder drie brede procesaanduidingen. Ongewassen vlokken zijn gewoon gemalen flessen waar nog etiketten, doppen, vuil en drankresten aan zitten; ze moeten vóór gebruik volledig worden gewassen. Koud gewassen vlokken zijn door zink-drijfscheiding en frictiewassen in water op omgevingstemperatuur gegaan, wat los vuil en de meeste doppen verwijdert, maar veel lijm en olieachtige resten laat zitten. Heet gewassen PET-vlokken zijn daarnaast door een verwarmde, meestal alkalische wasstap gegaan, gevolgd door spoelen, en vormen het normale uitgangspunt voor plaat, band, granuleren en bottle-to-bottle.
Deze aanduidingen beschrijven het proces, niet het resultaat. Twee partijen heet gewassen vlokken kunnen nog steeds sterk verschillen in PVC, lijm of fijne deeltjes; daarom zijn de onderstaande parameters belangrijker dan de naam. Zie voor een vergelijking van de twee wasprocessen heet wassen versus koud wassen in een PET-wasinstallatie.
Vocht: waarom een klein percentage zoveel uitmaakt
Vocht is een van de gemakkelijkst te begrijpen parameters van PET-vlokken en een van de gemakkelijkst te onderschatten. Gewassen vlokken verlaten de natte sectie met zowel oppervlaktewater als water dat tussen de vlokken of in vouwen en onregelmatige vormen zit.
Een gangbare PET-wasinstallatie verlaagt dit water in stappen. Mechanisch ontwateren verwijdert eerst het meeste vrije water, centrifugaal drogen verwijdert meer oppervlaktevocht, en thermisch drogen of drogen met hete lucht wordt toegevoegd wanneer een lager eindvochtgehalte nodig is of wanneer het vervolgproces gevoelig is voor natte invoer.
Commerciële voorbeelden en voorbeelden uit wettelijk getoetste processen specificeren vaak een vochtgehalte van gewassen PET-vlokken rond of onder 1% vóór verdere recycling. Sommige gepubliceerde specificaties accepteren iets hogere waarden, terwijl andere kopers lagere grenswaarden eisen. De leverancier van de lijn en de koper van de vlokken moeten de testmethode en de maximale waarde afspreken in plaats van te vertrouwen op een visuele beoordeling.
Het vochtgehalte van de vlokken na het wassen is niet hetzelfde als het vochtgehalte dat vlak vóór het smelten nodig is. PET is hygroscopisch, dus granuleren of plaatextrusie vraagt normaal gesproken een verdere gecontroleerde droging. Komt nat PET in de extruder, dan verlaagt hydrolyse de intrinsieke viscositeit en de mechanische eigenschappen — zie hoe de IV behouden blijft bij het granuleren van PET.
Wat veroorzaakt een hoog eindvochtgehalte?
Blijven de PET-vlokken aan het eind te nat, dan is het probleem niet altijd opgelost met een grotere heteluchtdroger. De oorzaak kan eerder in de lijn liggen:
- De capaciteit van de centrifugaaldroger is te klein voor de werkelijke doorzet.
- De vlokken zijn te groot of te onregelmatig en houden meer water vast.
- Zeef- of afwateringsvlakken zijn verstopt door etiketten en fijne deeltjes.
- De rotor of schoepen van de droger zijn versleten en geven niet genoeg ontwateringskracht meer.
- De materiaalbelasting is te hoog, waardoor de verblijftijd korter wordt.
- De temperatuur of het volume van de hete lucht is onvoldoende.
- Natte vlokken worden te lang opgeslagen in slecht geventileerde bunkers en nemen opnieuw vocht op.
Een droogsysteem moet daarom samen met de zeefmaat van de maalmolen, de wascapaciteit en het opslagsysteem aan het eind worden gekozen.
PVC-vervuiling: een van de meest kritische verontreinigingen in gerecycled PET
PVC is bijzonder schadelijk bij PET-recycling omdat PET en PVC bij zeer verschillende temperaturen worden verwerkt. Zelfs kleine hoeveelheden PVC kunnen tijdens de verwerking van PET ontleden en donkere puntjes, verkleuring, geur en zure afbraakproducten veroorzaken.
Daarom houden hoogwaardige specificaties voor PET-vlokken PVC in de orde van tientallen ppm in plaats van het als verontreiniging in procenten te behandelen. Sommige gepubliceerde specificaties voor invoer bij recycling voor levensmiddelencontact hanteren PVC-grenswaarden onder 50 mg/kg, sommige commerciële specificaties voor heldere vlokken zijn nog strenger, en markten met een lagere kwaliteit kunnen hogere waarden accepteren.
De juiste doelwaarde wordt bepaald door de eindgebruiker. Een leverancier van wasinstallaties mag geen PVC-waarde beloven zonder de herkomst van de flessen, het sorteersysteem en de eindtoepassing te kennen.
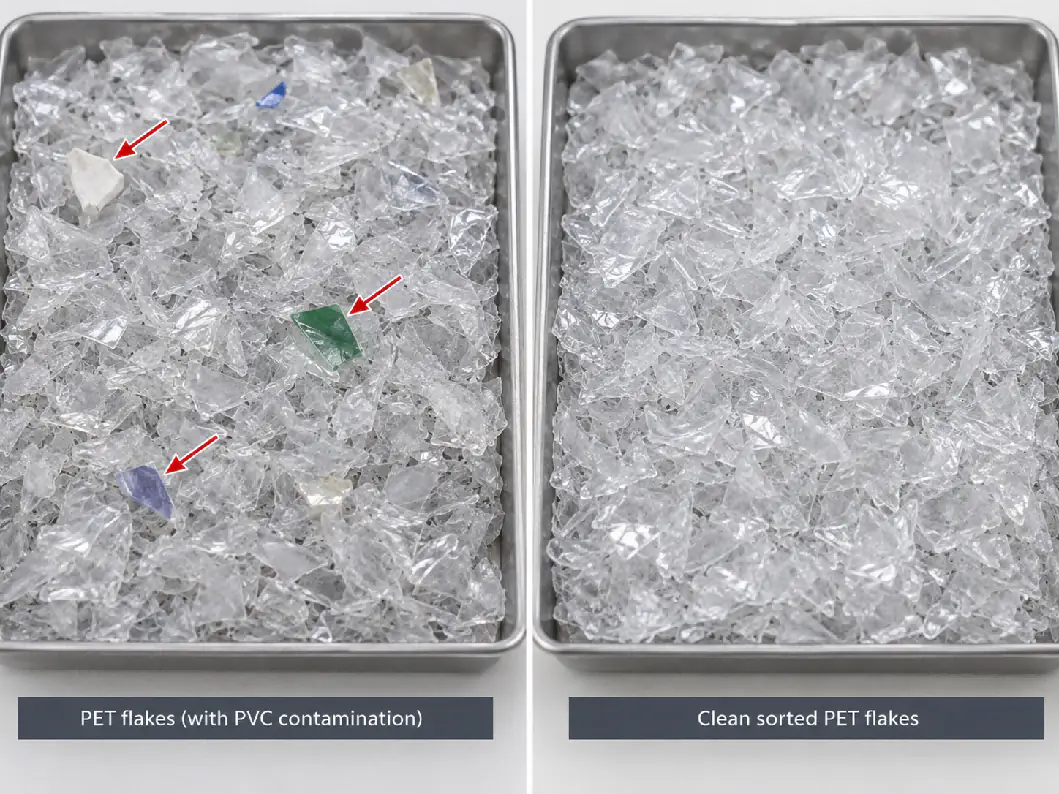
Waar komt PVC in een stroom PET-flessen terecht?
PVC kan binnenkomen via complete PVC-verpakkingen die in de baal zijn gemengd, PVC-krimpsleeves, fragmenten van PVC-etiketten, afsluitingen of andere verpakkingsonderdelen.
Omdat de dichtheid van PVC dicht bij of boven die van water ligt, kan zink-drijfscheiding het na het malen niet betrouwbaar verwijderen. Zodra PVC tot vlokken is gemalen en met PET is gemengd, wordt scheiden veel moeilijker.
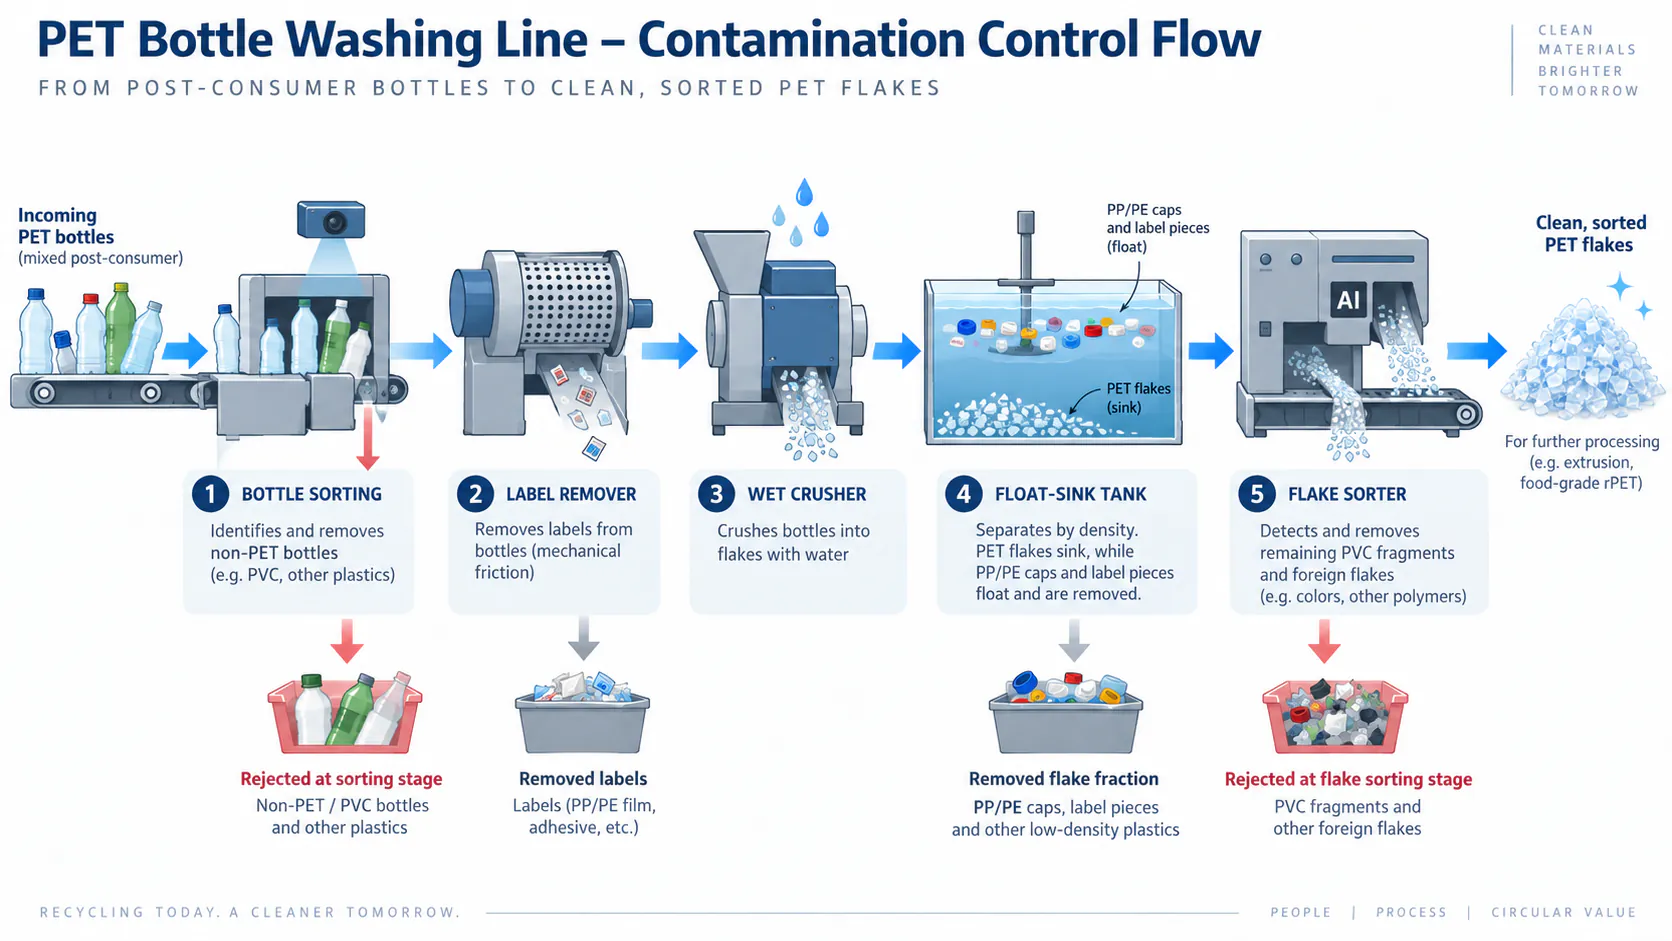
De beheersing van PVC moet daarom vóór het malen beginnen. Handmatig sorteren, NIR-flessensortering, effectieve etiketverwijdering en het verwijderen van niet-PET-verpakkingen zijn meer waard dan proberen het probleem te corrigeren nadat het materiaal kleine vlokken is geworden. Vloksortering vormt daarna een tweede controlestap, vooral voor hoogwaardige toepassingen.
Hoe moet PVC worden getest?
PVC is niet altijd betrouwbaar met het oog te beoordelen. Een kwaliteitscontroleplan moet een herhaalbare testmethode en representatieve bemonstering vastleggen.
Methoden in de branche zijn onder meer visuele of optische sorteeranalyse, ovenproeven die gebruikmaken van het verschillende thermische gedrag van PVC en PET, en gespecialiseerde vlokscanners. ASTM D5991 beschrijft bijvoorbeeld procedures voor het scheiden en identificeren van PVC-vervuiling in PET-vlokken.
Een specificatie zoals ‘PVC onder 50 ppm’ heeft alleen betekenis wanneer beide partijen weten hoe het monster wordt genomen en hoe het resultaat wordt gemeten.
Etiketten zijn niet één enkele verontreiniging
‘Etiketvervuiling’ omvat meestal meerdere problemen: papierfragmenten, PP/PE-etiketfolie, krimpsleeves van PETG of PVC, drukinkt, lijm en vlokken waar nog lijm op zit.
Deze verontreinigingen gedragen zich verschillend in een wasinstallatie. Etiketfragmenten van polyolefine kunnen drijven in een tank voor scheiding op dichtheid. Papier valt uiteen in fijne vezels die met het vuile proceswater meegaan. Krimpsleeves vragen mogelijk flessensortering of een etiketverwijderaar. Lijm kan aan het PET-oppervlak blijven hangen en heet wassen vereisen.
Daarom heeft de etiketverwijderaar vóór het malen grote invloed op de wasbelasting verderop. Door zoveel mogelijk etiketmateriaal te verwijderen zolang de fles nog heel is, bereiken minder etiketfragmenten de maalmolen, de heetwasser en het spoelwatersysteem.
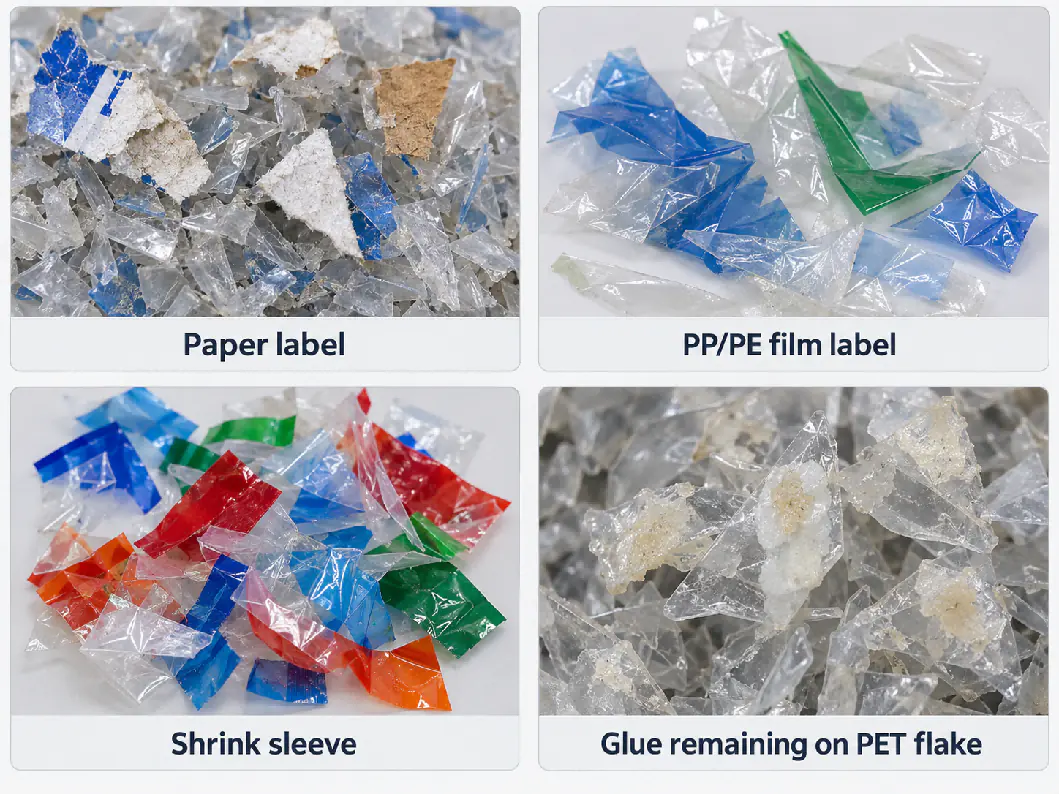
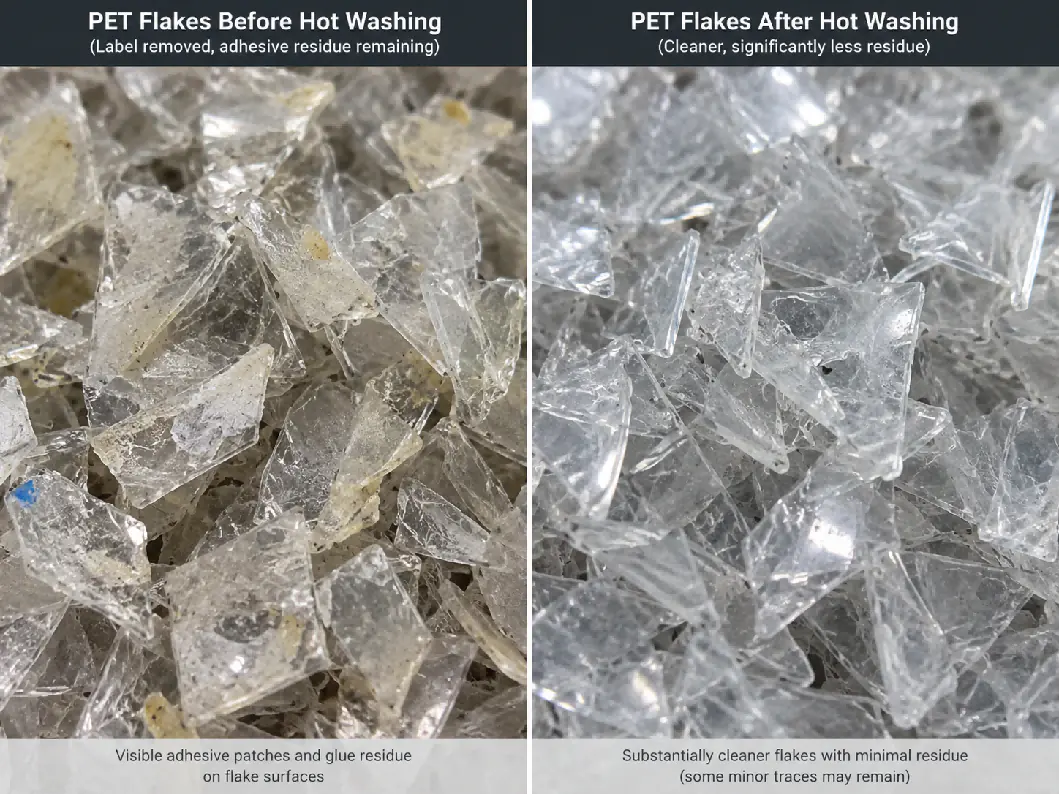
Achtergebleven lijm kan belangrijker zijn dan zichtbare etiketstukjes
Een PET-vlok kan vrij zijn van zichtbare etiketfolie en toch lijmresten dragen, vooral van zelfklevende etiketten en sommige hotmeltlijmen.
Achtergebleven lijm kan tijdens de extrusie donker worden of oxideren, bijdragen aan zwarte puntjes, geur veroorzaken en het smeltfilter belasten. Sommige hoogwaardige vlokspecificaties meten vlokken met lijmresten daarom apart van zichtbare etiketfragmenten.
Heet wassen, behandeling met wasmiddel of loog, een geregelde temperatuur, voldoende verblijftijd en krachtig frictiespoelen na de hete was zijn de belangrijkste middelen om lijmresten te verminderen. De beste instellingen hangen af van de werkelijke chemie van etiket en lijm.
Fijn stof: de vervuiling die klanten vaak negeren
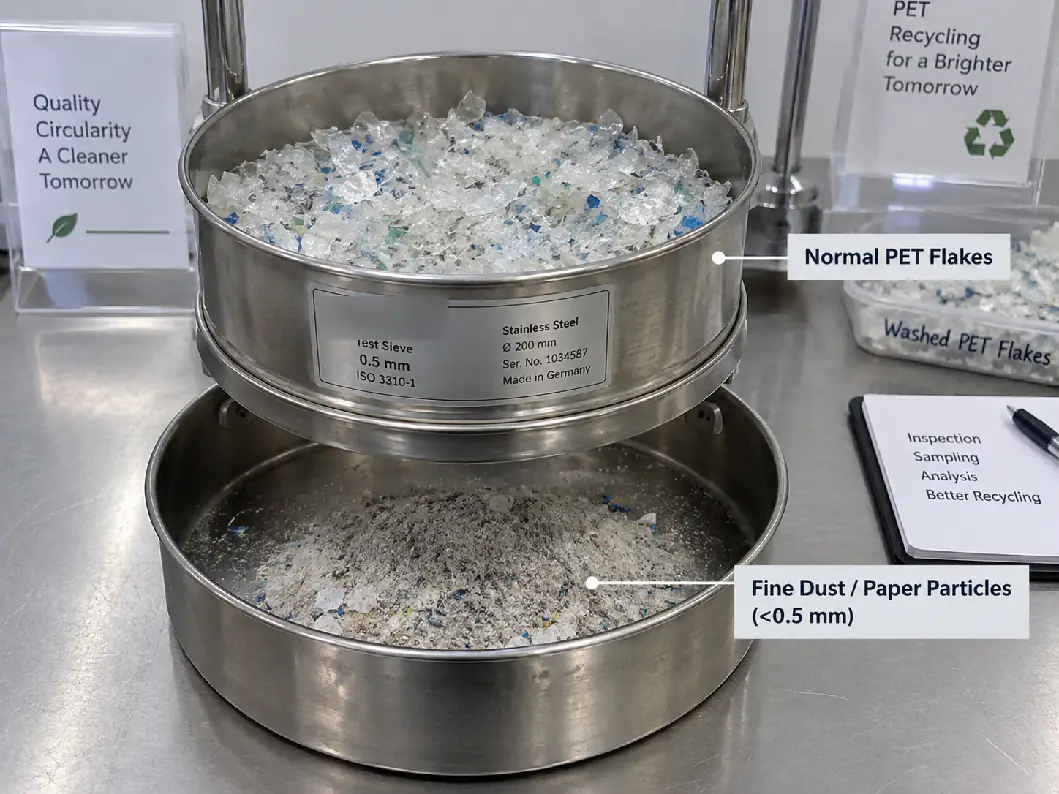
Fijn stof omvat zeer kleine PET-deeltjes, maar ook papiervezels, vuil en andere vaste stoffen die tijdens het malen en wassen ontstaan. Ook wanneer het materiaal nog PET is, veroorzaakt te veel fijn materiaal problemen in de bedrijfsvoering.
Fijne deeltjes hebben een veel groter oppervlak in verhouding tot hun massa. Ze houden meer vocht vast, dragen vervuiling mee, geven meer stof bij het verwerken en gedragen zich anders bij drogen en transport.
Gepubliceerde hoogwaardige vlokspecificaties leggen meestal een grensmaat voor fijne deeltjes vast, bijvoorbeeld onder 0,5 mm, en beperken vervolgens de toegestane hoeveelheid. Sommige specificaties voor recyclingprocessen hanteren waarden rond 500 ppm, terwijl andere specificaties in de branche grenswaarden in procenten gebruiken. Omdat de definitie van ‘stof’ verschilt, moeten de zeefmaat en de testmethode in de specificatie worden opgenomen.
Waar komt te veel fijn stof vandaan?
- De zeefopening van de maalmolen is onnodig klein.
- De messen van de maalmolen zijn bot, wat herhaalde slagen en wrijven veroorzaakt in plaats van een schone snede.
- Het materiaal blijft te lang in de maalkamer.
- Droog malen geeft bij sommige flessenstromen meer los fijn materiaal dan een goed geregeld nat maalproces.
- Papieren etiketten vallen tijdens het wassen uiteen en worden niet effectief verwijderd.
- Transport, drogen of een agressieve mechanische behandeling veroorzaken extra breuk.
Fijne deeltjes verminderen begint dus bij de kunststof maalmolen. Scherpe messen, de juiste zeefmaat en een stabiele invoer leveren schonere, gelijkmatigere vlokken op nog voordat het wassen begint — zie onderhoud van de messen van de maalmolen.
Polyolefinen: doppen, ringen en etiketten
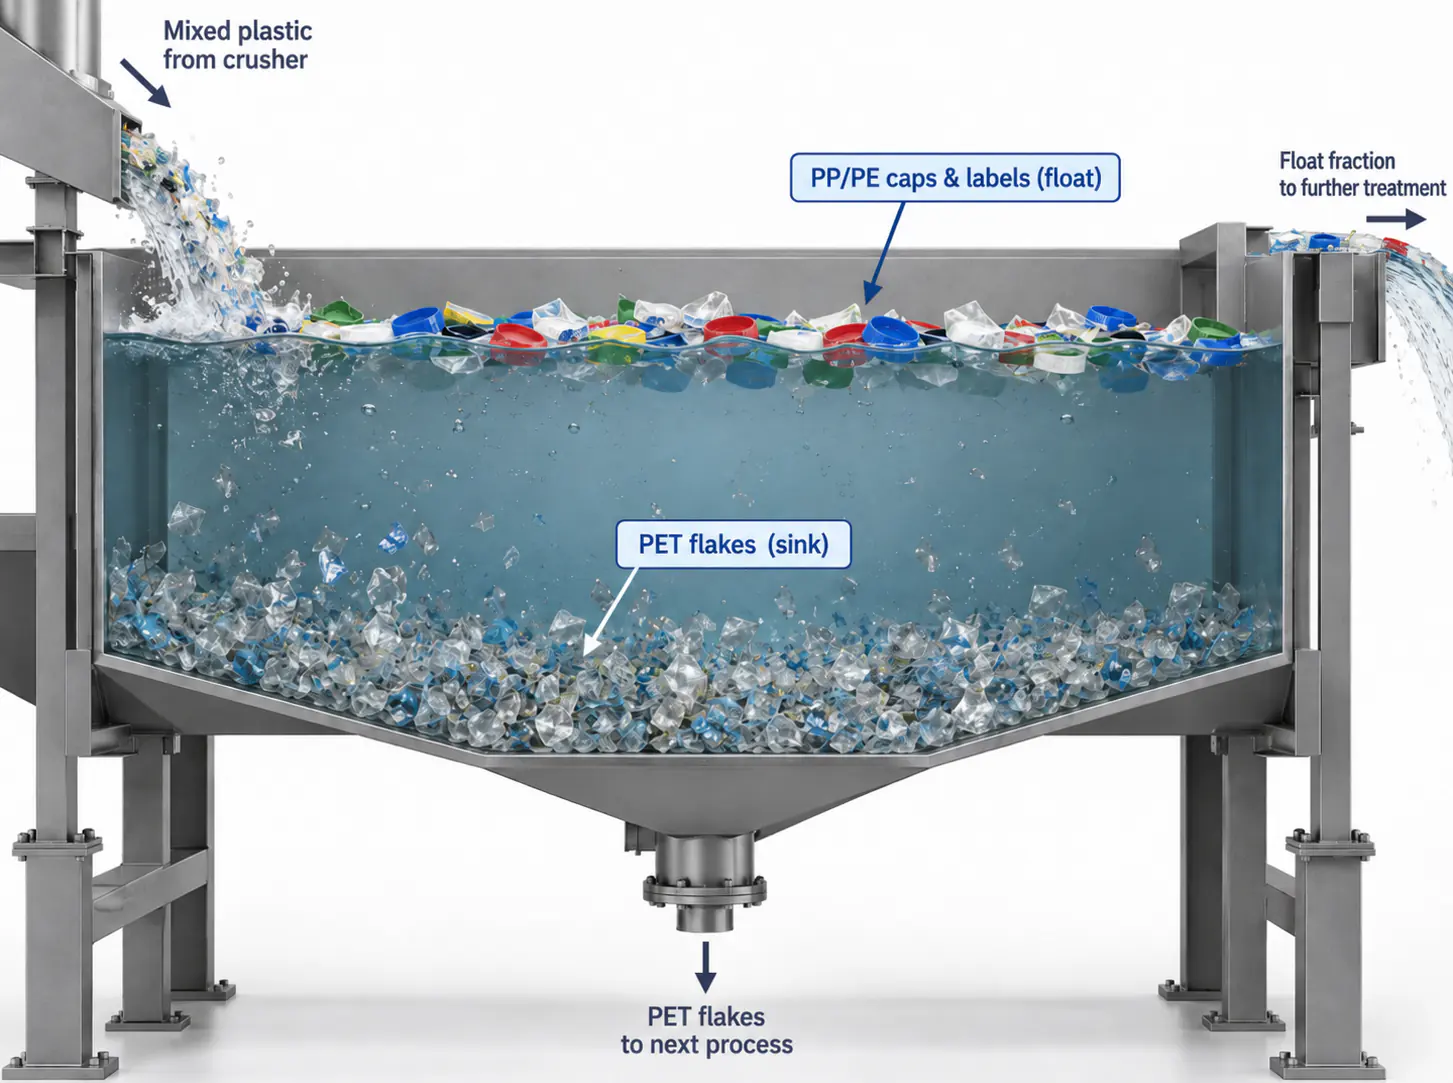
PP en PE zijn gangbare verontreinigingen in een stroom PET-flessen, omdat doppen, verzegelringen en veel etiketten van polyolefinen zijn gemaakt.
Hun dichtheid is lager dan die van water, terwijl PET zinkt; een goed ontworpen zink-drijftank verwijdert dus na het malen een groot deel van het PP en PE.
Scheiding op dichtheid werkt alleen als de vlokken van elkaar loskomen en de tank voldoende verblijftijd en waterbeweging heeft. Etiketfragmenten die op PET zijn gelijmd, kunnen ermee zinken, en zeer kleine polyolefinedeeltjes kunnen met de PET-fractie worden meegevoerd. Hoogwaardige lijnen combineren daarom etiketverwijdering van de flessen, zink-drijfscheiding, frictiewassen en, waar nodig, vloksortering in plaats van op één tank te vertrouwen.
Metalen: lage concentratie, hoog risico
Metaalvervuiling kan afkomstig zijn van baaldraad, aluminium sluitingen, vreemde verpakkingen, slijtage van machines of schroot dat tussen de flessen zit.
Zelfs een klein stukje metaal kan messen van de maalmolen, pompen of extrusiemachines beschadigen, en metaaldeeltjes veroorzaken defecten in plaat, granulaat en eindproducten.
De beheersing van metaal begint normaal gesproken vóór de maalmolen met sorteren en magnetische afscheiding. Wervelstroomscheiding, metaaldetectie of optische inspectie verderop kunnen worden toegevoegd, afhankelijk van de vervuiling en de beoogde kwaliteit. Diverse hoogwaardige specificaties voor PET-vlokken hanteren metaalgrenswaarden in de orde van tientallen ppm; net als bij PVC moet de toegestane waarde met de eindgebruiker worden afgesproken.
Vlokgrootte is een kwaliteitsparameter, niet alleen een instelling van de maalmolen
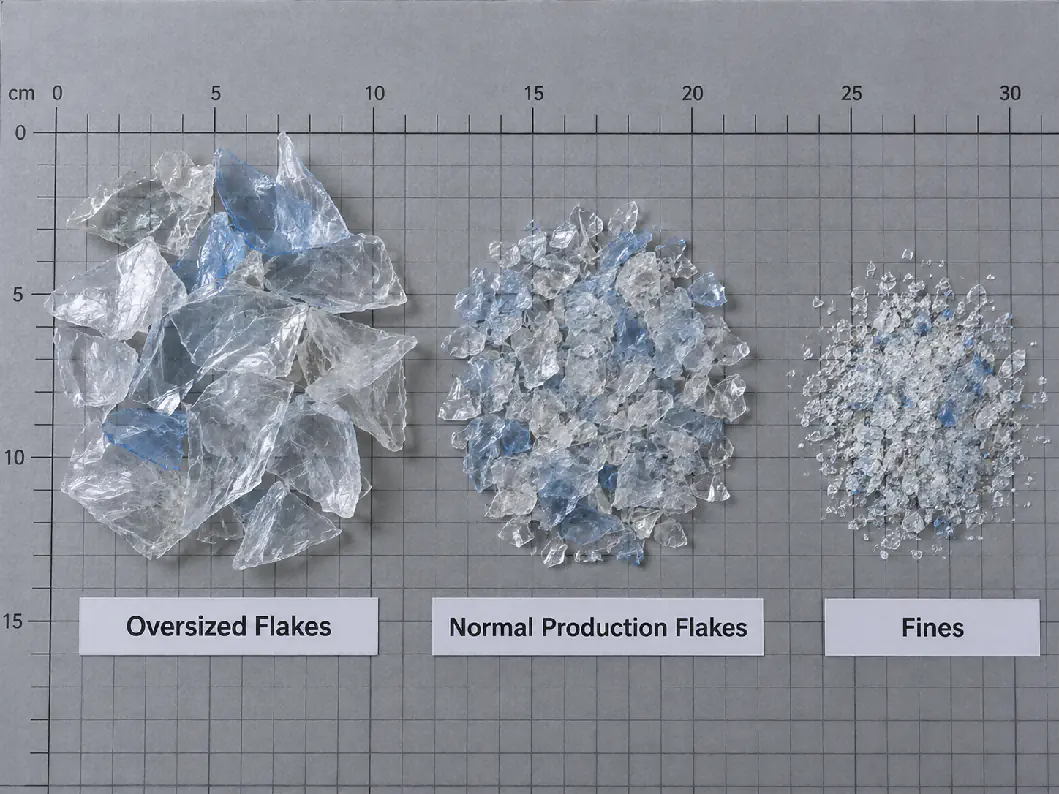
De vlokgrootte beïnvloedt wassen, scheiden, drogen, transport en extrusie. Zeer grote vlokken houden etiketten en water vast en worden mogelijk niet gelijkmatig schoon; te kleine vlokken verhogen het aandeel fijne deeltjes en kunnen met het proceswater verloren gaan.
Commerciële specificaties voor gewassen PET-vlokken hanteren meestal beheerste bereiken zoals ongeveer 3–12 mm of rond 8–12 mm, afhankelijk van de markt en de machines. Onze PET-wasinstallaties worden doorgaans uitgerust met zeven van 12 mm of 14 mm, of een maat op maat die past bij het vervolgproces.
De zeef van de maalmolen levert geen identieke vlokken. Ook de wanddikte van de flessen, de staat van de messen, het rotortoerental en de verblijftijd bepalen de grootteverdeling.
Het stortgewicht zegt meer dan het op het eerste gezicht lijkt
Het stortgewicht is de massa losse PET-vlokken per volume-eenheid. Het beïnvloedt de siloafmetingen, het transportgedrag, de belasting van de droger en de invoer in de extruder.
Voor gewassen PET-vlokken wordt vaak een bereik van ongeveer 250–500 kg/m³ opgegeven, afhankelijk van vlokgrootte, wanddikte, kleurmix en verdichting. Een instabiel stortgewicht kan wijzen op een wisselende vlokgrootte of samenstelling van de invoer; het is dus nuttig voor zowel het dimensioneren van machines als het controleren van de gelijkmatigheid van partijen.
Kleur: heldere, lichtblauwe en groene PET-vlokken
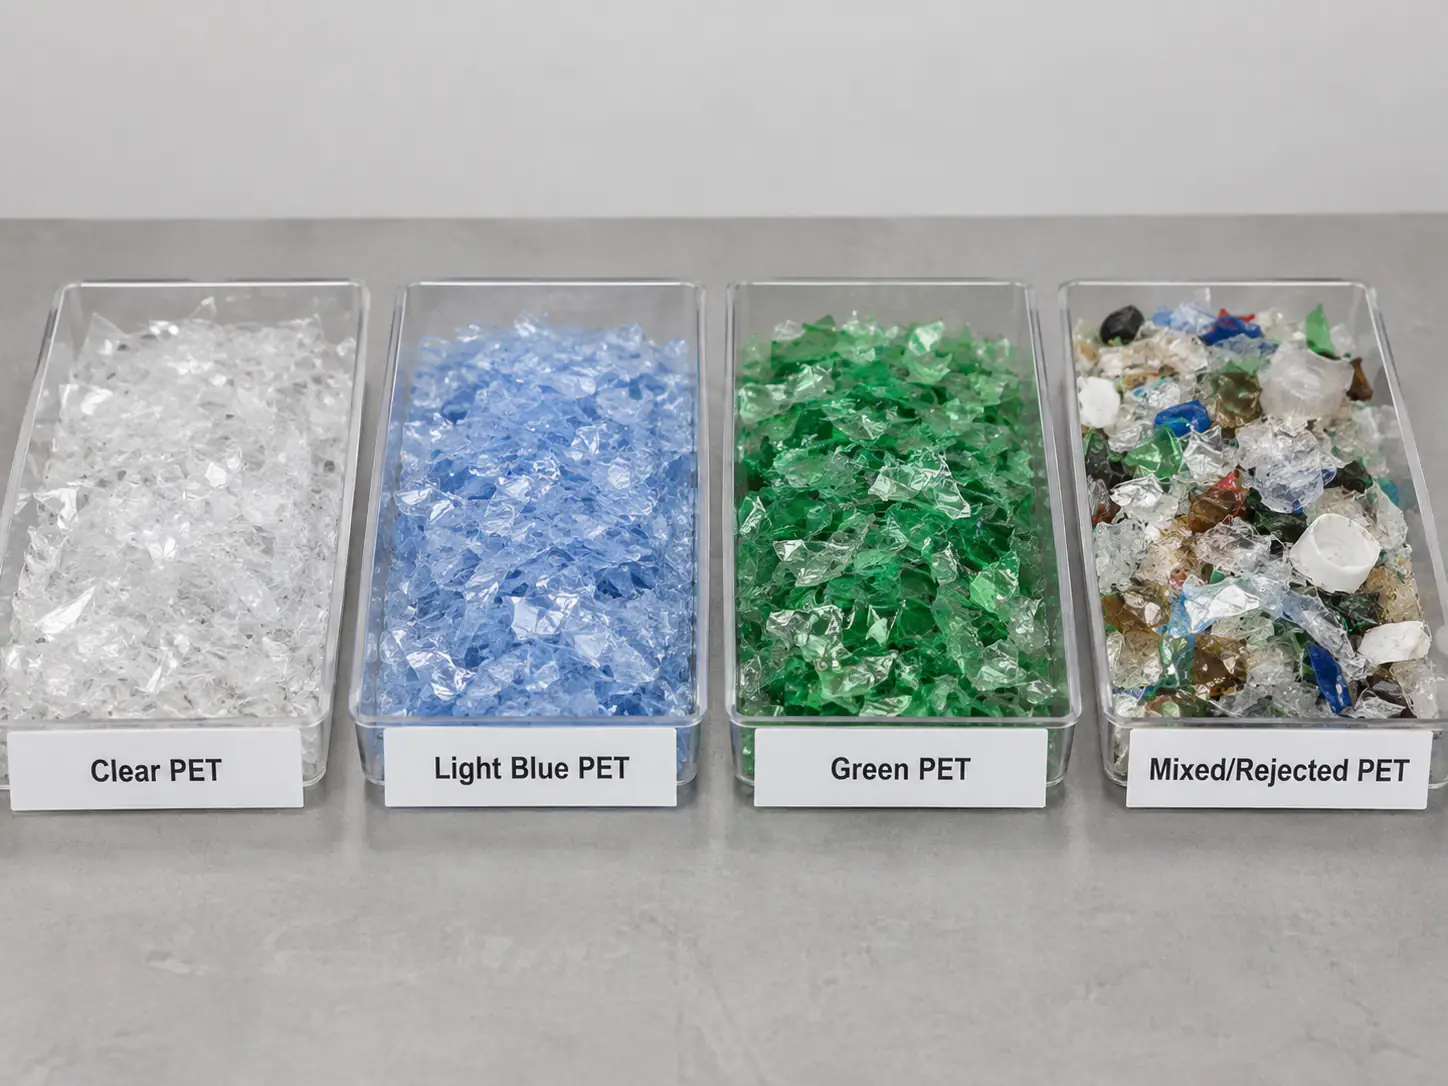
Heldere, lichtblauwe, groene en andere gekleurde PET-vlokken zijn chemisch allemaal PET, maar ze hebben niet dezelfde handelswaarde. Transparante plaat- en flestoepassingen vragen een veel strengere kleurscheiding dan veel vezeltoepassingen, en groene PET-vlokken worden meestal verkocht in aparte markten met een lagere waarde.
Optische flessensorteerders en vloksorteerders scheiden gekleurd PET, ondoorzichtig PET en vreemde polymeren. Voor hoogwaardige heldere vlokken hoort de kleur in de schriftelijke specificatie thuis in plaats van op basis van een foto te worden beoordeeld.
Een praktische kwaliteitstabel voor PET-vlokken
De onderstaande tabel is geen universele norm. Ze laat zien hoe een koper een specificatie kan opbouwen en geeft voorbeelden van de strengere bereiken uit gepubliceerde hoogwaardige recyclinginvoer en commerciële vlokspecificaties.
| Parameter | Waarom het belangrijk is | Voorbeeld van een hoogwaardige doelwaarde | Belangrijkste machines die erop van invloed zijn |
|---|---|---|---|
| Vocht | Drogen, opslag en hydrolyse van PET verderop | Vaak ≤1% voor gewassen vlokken; extrusie vraagt verder drogen | Centrifugaaldroger, thermische droger |
| PVC | Breekt PET af en verkleurt het tijdens de smeltverwerking | Tientallen ppm; sommige specificaties voor levensmiddelencontact eisen <50 ppm | Flessensortering, etiketverwijdering, vloksortering |
| Polyolefinen | Doppen, ringen en etiketten beïnvloeden de zuiverheid en de smeltfiltratie | Tientallen tot enkele honderden ppm, afhankelijk van de kwaliteit | Zink-drijftank, etiketverwijderaar, vloksorteerder |
| Etiketten / papier | Zichtbare defecten, as en filterbelasting | Afhankelijk van de koper; hoge kwaliteiten hanteren strenge ppm-grenzen | Etiketverwijderaar, frictiewasser, spoelen |
| Achtergebleven lijm | Vergelen, verkolen en zwarte puntjes | Afhankelijk van koper of proces; bij hoogwaardige toepassingen apart bewaakt | Heet wassen, dosering van wasmiddel, frictiewasser |
| Fijn stof | Vochtvasthouding, verlies bij verwerking, filterbelasting | Vastgelegde zeefgrens, bijv. <0,5 mm, met een strenge grenswaarde | Messen en zeef van de maalmolen, wassen, luchtscheiding |
| Metalen | Schade aan machines en productdefecten | Tientallen ppm voor hoogwaardige vlokken | Sorteren, magneten, metaaldetectie |
| Vlokgrootte | Wassen, drogen, transport en stabiliteit van de invoer | Beheerst bereik van enkele mm tot ongeveer 12–14 mm | Zeef en staat van de messen van de maalmolen |
| Stortgewicht | Silo, droger en invoer in de extruder | Ongeveer 250–500 kg/m³, afhankelijk van de kwaliteit | Vlokgeometrie, sorteren, verwerking |
Ter referentie: wij bieden onze standaardconfiguraties van de wasinstallatie voor PET-flessen voor post-consumer flessen aan met deze doelwaarden voor de uitvoer: vocht <0,9%, PVC <50 ppm, PP/PE <20 ppm, etiketten <20 ppm, lijm <10 ppm, metaal <20 ppm, totale verontreiniging <100 ppm, en een vlokgrootte van 12 mm, 14 mm of op maat. De werkelijke resultaten hangen af van de aangevoerde flessen en de geïnstalleerde sorteermachines en worden bevestigd met een materiaaltest.
Waarom de bemonsteringsmethode ertoe doet
Een laboratoriumresultaat is maar zo goed als het monster. Eén handvol van de bovenkant van een big bag is mogelijk niet representatief voor een productiepartij.
PET-vlokken ontmengen tijdens transport en opslag. Fijne deeltjes kunnen zich op één plek concentreren, terwijl zwaardere vervuiling of gekleurde vlokken niet gelijkmatig verdeeld hoeven te zijn. Monsters moeten op meerdere punten of volgens een afgesproken procedure worden genomen en vóór de test worden samengevoegd.
Leverancier en koper moeten niet alleen de grenswaarde afspreken, maar ook de testmethode, de eenheid en de bemonsteringsfrequentie. ‘PVC ≤50 ppm’ en ‘stof ≤500 ppm’ zijn onvolledig als een van beide partijen een andere testmethode of definitie van deeltjesgrootte gebruikt.
TDS en COA zijn niet hetzelfde
Een technisch gegevensblad (TDS) beschrijft de beoogde specificatie voor een kwaliteit PET-vlokken. Een analysecertificaat (COA) rapporteert het gemeten resultaat voor een specifieke partij of productielot.
Bij regelmatige inkoop is het COA nuttiger om de gelijkmatigheid te controleren. Het kan vocht, PVC, polyolefinen, etiketten, metalen, vlokgrootte, stortgewicht, kleur en andere afgesproken parameters bevatten.
Als een leverancier zeer zuivere vlokken belooft, vraag dan welke waarden gegarandeerd zijn en welke gangbaar, hoe vaak ze worden getest en of er een COA per partij beschikbaar is.
Welk deel van de wasinstallatie controleert u als de kwaliteit buiten de specificatie valt?
| Kwaliteitsprobleem | Waarschijnlijk procesgebied | Gangbare controles |
|---|---|---|
| Hoog vochtgehalte | Ontwateren en drogen | Belasting van de droger, staat van de rotor, volume hete lucht, afwatering |
| Hoog PVC-gehalte | Flessensortering, etiketverwijdering, vloksortering | Rendement van de flessensortering, verwijdering van sleeves, kalibratie van de sorteerder |
| Te veel PP/PE | Zink-drijfscheiding | Waterniveau, verblijftijd, roeren, afvoer van de drijffractie |
| Hoog etiketgehalte | Etiketverwijdering en frictiewassen | Rendement van de etiketverwijderaar, staat van de flessen, belasting van de frictiewasser |
| Veel achtergebleven lijm | Heet wassen en frictiespoelen na de hete was | Temperatuur, chemie, verblijftijd, spoelen |
| Veel fijne deeltjes / stof | Maalmolen en luchtscheiding | Scherpte van de messen, zeefmaat, verblijftijd, stofafscheiding |
| Metaalvervuiling | Sorteren en metaalafscheiding | Verwijdering van baaldraad, werking van magneet en metaaldetector |
| Wisselende vlokgrootte | Maalmolen | Slijtage van de zeef, messpleet, staat van de messen, stabiliteit van de invoer |
Welke kwaliteitsgegevens moet een koper van een wasinstallatie specificeren?
Geef bij de aanvraag van een PET-wasinstallatie niet alleen de capaciteit en het type flessen op. Specificeer zo mogelijk ook de verwachte uitvoerkwaliteit:
- Eindtoepassing: vezel, band, plaat, granuleren of voorbereiding voor bottle-to-bottle.
- Vereiste vochtgrens na wassen en drogen.
- Maximale PVC-vervuiling.
- Maximale vervuiling met polyolefinen.
- Maximale vervuiling met etiketten, papier of zichtbare verontreiniging.
- Of achtergebleven lijm apart wordt beheerst.
- Maximale metaalvervuiling.
- Vereist bereik voor de vlokgrootte en grenswaarde voor fijne deeltjes.
- Vereiste kleursamenstelling: helder, lichtblauw, groen of gemengd.
- Vereist stortgewicht als de verdere verwerking daarvan afhangt.
- De testmethode of koperspecificatie die voor elke kritische parameter wordt gebruikt.
Heeft u nog geen definitieve specificatie, dan hoort een leverancier eerst naar de afzetmarkt te vragen en daarna realistische doelwaarden voor te stellen op basis van de grondstof en de gekozen sorteer- en wasmachines. U kunt ons de herkomst van uw flessen en de eindtoepassing sturen voor een voorstel.
Conclusie: kwaliteit ontstaat in de hele lijn
De kwaliteit van PET-vlokken ontstaat niet door één heetwasser, één scheider of één optische sorteerder. Ze is het resultaat van het complete proces.
De beheersing van PVC begint bij flessensortering en etiketverwijdering. Het verwijderen van polyolefinen hangt af van zink-drijfscheiding. Het verwijderen van lijm hangt af van heet wassen en krachtig spoelen. Fijn stof wordt beïnvloed door de staat van de maalmolen en de beheersing van de deeltjesgrootte. Het vochtgehalte hangt af van mechanisch en thermisch drogen. Metalen moeten worden verwijderd voordat ze machines beschadigen of in het eindproduct terechtkomen.
Een professionele specificatie voor een PET-wasinstallatie koppelt daarom elke kwaliteitsdoelstelling aan de machine die ervoor verantwoordelijk is. De nuttige vraag is niet ‘Kan uw lijn schone PET-vlokken maken?’ maar ‘Welke niveaus van vocht, PVC, etiketten, lijm, fijne deeltjes en andere vervuiling kan deze lijn realistisch halen met mijn grondstof, en hoe worden die waarden getest?’
Veelgestelde vragen
Welk vochtgehalte moeten gewassen PET-vlokken hebben?
Specificaties voor gewassen PET-vlokken vragen meestal een vochtgehalte rond of onder 1%; onze standaardlijnen streven naar minder dan 0,9% bij post-consumer flessen. Dit is het vochtgehalte na wassen en drogen — PET moet vóór de extrusie nog gecontroleerd worden nagedroogd om hydrolyse en IV-verlies te voorkomen.
Welk PVC-gehalte is aanvaardbaar in PET-vlokken?
Hoogwaardige specificaties voor PET-vlokken houden PVC in de orde van tientallen ppm, en sommige specificaties voor recyclinginvoer voor levensmiddelencontact eisen minder dan 50 ppm. Vezelmarkten met een lagere kwaliteit accepteren mogelijk meer. De grenswaarde wordt bepaald door de eindgebruiker en heeft alleen betekenis in combinatie met een afgesproken testmethode en bemonsteringsplan.
Wat is het verschil tussen heet gewassen en koud gewassen PET-vlokken?
Koud gewassen vlokken worden gewassen in water op omgevingstemperatuur met zink-drijfscheiding en frictiewassen, wat los vuil en de meeste doppen verwijdert. Heet gewassen vlokken gaan daarnaast door een verwarmde, meestal alkalische wasstap en spoelen, wat veel meer lijm, olie en organische resten verwijdert. Heet gewassen vlokken zijn het gebruikelijke uitgangspunt voor plaat, band, granuleren en bottle-to-bottle.
Wat is het verschil tussen een TDS en een COA voor PET-vlokken?
Een TDS (technisch gegevensblad) vermeldt de beoogde specificatie voor een vlokkwaliteit. Een COA (analysecertificaat) rapporteert de gemeten resultaten voor een specifieke partij. Vraag bij doorlopende inkoop om een COA per partij en controleer welke waarden gegarandeerd zijn en welke alleen gangbaar.
Waarom verschillen de prijzen van PET-vlokken zo sterk?
De prijs volgt kwaliteit en bruikbaarheid: kleur (helder, lichtblauw of groen), wasniveau (ongewassen, koud gewassen, heet gewassen), gehalte aan PVC en polyolefinen, lijm, fijne deeltjes, vocht en gelijkmatigheid tussen partijen. Heldere, heet gewassen vlokken met strenge, gedocumenteerde grenswaarden brengen de hoogste prijzen op.
Kwaliteitsdoelen voor de vlokken
Twijfelt u welke vlokkwaliteit uw lijn kan halen?
Vertel ons de herkomst van uw flessen en uw afzetmarkt. Onze ingenieurs stellen realistische kwaliteitsdoelen voor en de sorteer-, was- en droogconfiguratie om ze te halen, en kunnen uw materiaal testen.
Kwaliteitsvoorstel aanvragen- Eindtoepassing van de vlokken
- Herkomst van de flessen en etikettypes
- Doelwaarden voor vocht, PVC en PP/PE
- Testmethoden die uw koper gebruikt