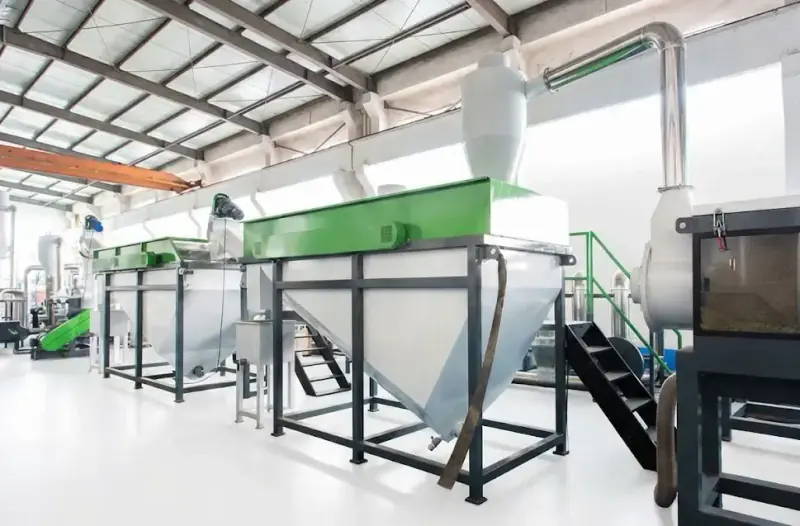
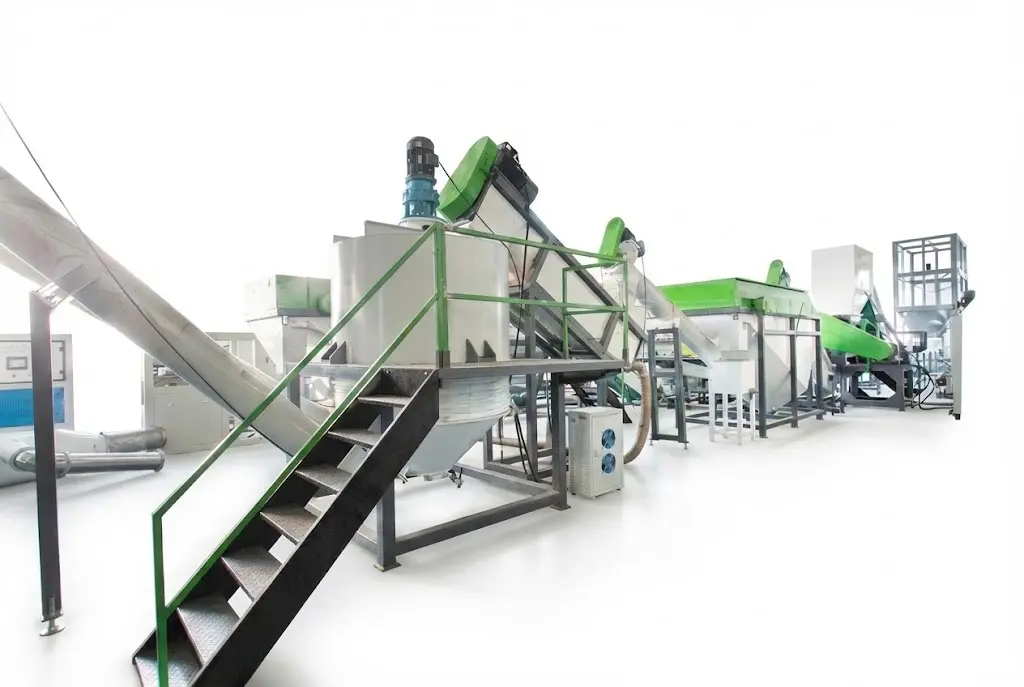
Spesifikasi Kualitas Serpihan PET: Kadar Air, PVC, Label, Lem dan Debu Halus
Serpihan PET yang terlihat bersih belum tentu berkualitas tinggi. Dua batch bisa tampak hampir sama namun berperilaku sangat berbeda saat ekstrusi karena kadar air, PVC, sisa lem label, poliolefin, logam atau debu halus. Karena itu, pembeli lini pencucian PET sebaiknya mendefinisikan kualitas dengan parameter yang dapat diukur, bukan dengan istilah seperti “serpihan bersih” atau “kemurnian tinggi”.
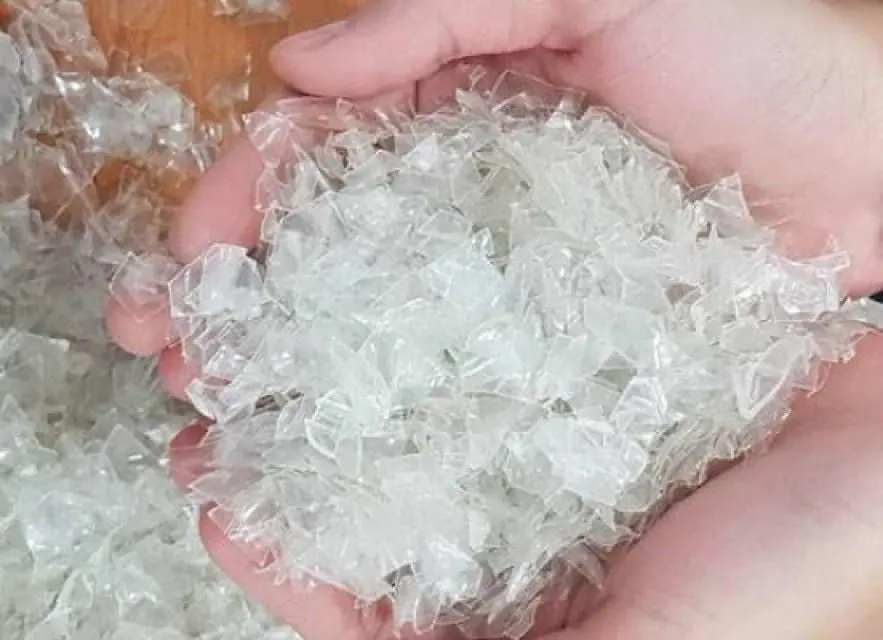
Jawaban singkat
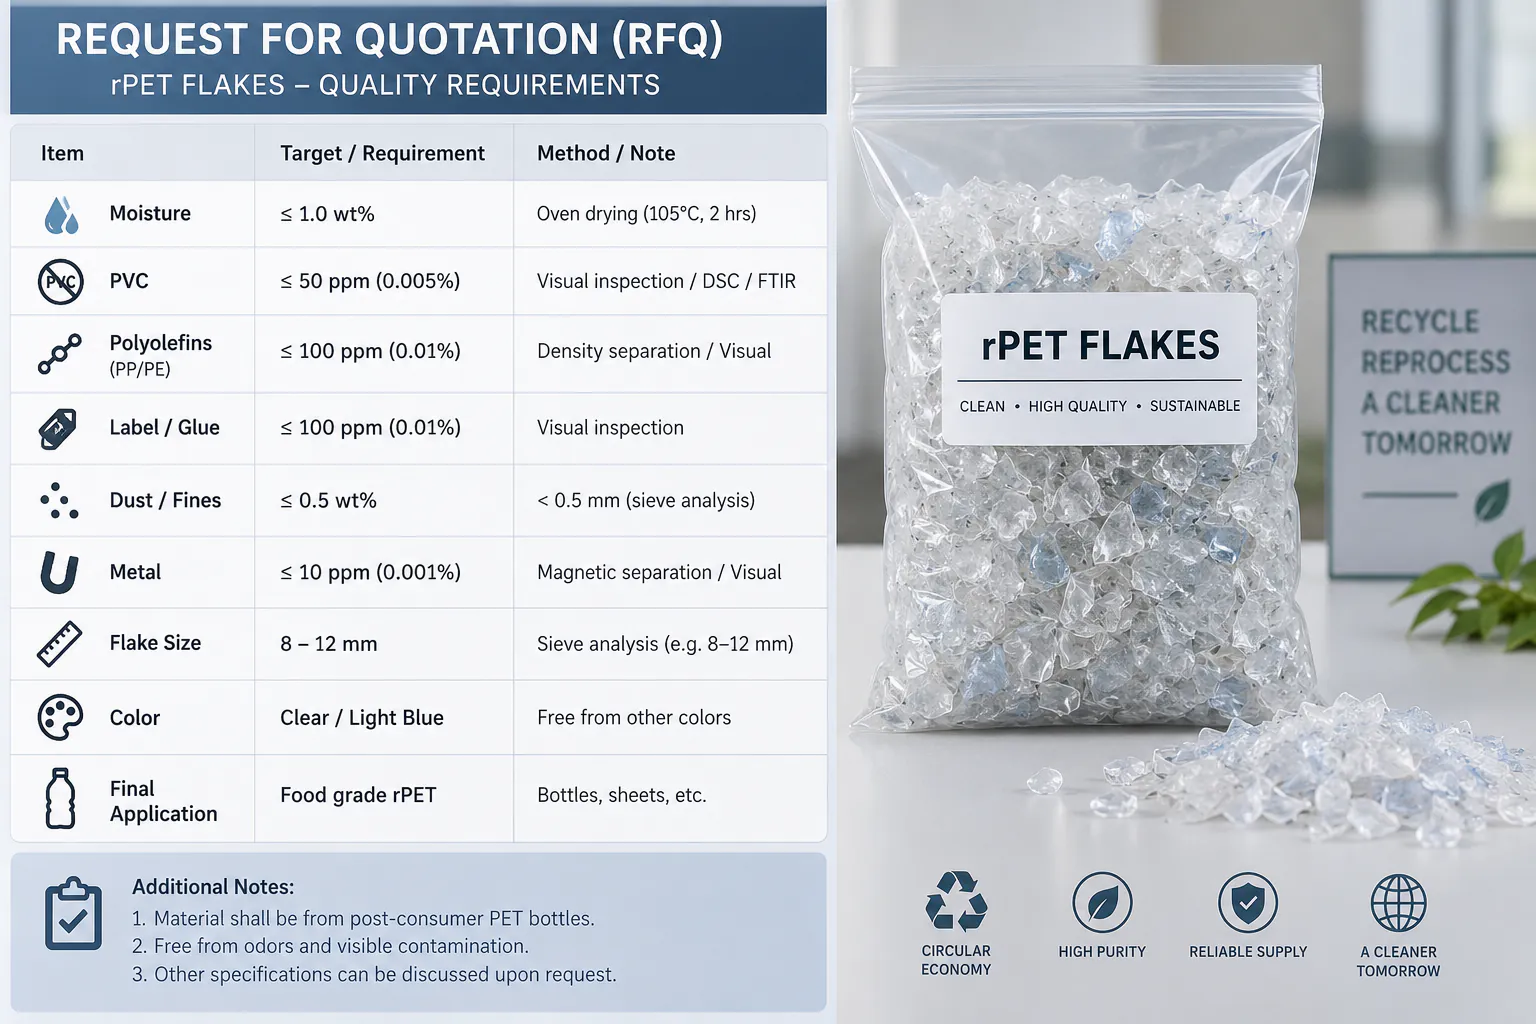
Serpihan PET yang baik ditentukan oleh batas terukur, bukan oleh tampilannya. Untuk serpihan rPET cuci berkualitas tinggi, pembeli biasanya menetapkan kadar air sekitar atau di bawah 1%, PVC dalam kisaran puluhan ppm (sering di bawah 50 ppm), poliolefin, label dan lem dari puluhan hingga beberapa ratus ppm, logam dalam puluhan ppm, batas debu halus seperti 0,5 mm, rentang ukuran serpihan dan densitas curah. Tidak ada standar universal: penggunaan akhir — serat, strapping, lembaran, pembuatan pelet atau bottle-to-bottle — yang menentukan batasnya, dan setiap nilai memerlukan metode uji dan rencana pengambilan sampel yang disepakati.
Daftar isi
- 01Mulailah dari aplikasi akhir, bukan dari mesin cuci
- 02Serpihan PET tidak dicuci, dicuci dingin dan dicuci panas
- 03Kadar air: mengapa persentase kecil sangat penting
- 04Apa penyebab kadar air akhir yang tinggi?
- 05Kontaminasi PVC: salah satu pengotor paling kritis pada PET daur ulang
- 06Dari mana PVC masuk ke aliran botol PET?
- 07Bagaimana PVC harus diuji?
- 08Label bukan satu jenis kontaminan
- 09Sisa lem bisa lebih penting daripada potongan label yang terlihat
- 10Debu halus: kontaminasi yang sering diabaikan pelanggan
- 11Dari mana debu halus berlebih berasal?
- 12Poliolefin: tutup, cincin dan label
- 13Logam: konsentrasi rendah, risiko tinggi
- 14Ukuran serpihan adalah parameter kualitas, bukan sekadar pengaturan crusher
- 15Densitas curah mengungkap lebih banyak dari yang terlihat
- 16Warna: serpihan PET bening, biru muda dan hijau
- 17Tabel praktis kualitas serpihan PET
- 18Mengapa metode pengambilan sampel penting
- 19TDS dan COA bukan hal yang sama
- 20Bagian lini mana yang perlu diperiksa bila kualitas di luar spesifikasi?
- 21Informasi kualitas apa yang perlu ditetapkan pembeli lini pencucian?
- 22Kesimpulan: kualitas dibentuk di sepanjang lini
- Pertanyaan umum
Mulailah dari aplikasi akhir, bukan dari mesin cuci
Sebelum membahas peralatan pencucian, tentukan untuk apa serpihan akan digunakan. Lini pencucian botol PET harus dirancang mundur dari kualitas keluaran yang dibutuhkan.
Produsen serat mungkin menoleransi kontaminasi yang tidak dapat diterima untuk lembaran transparan atau produksi pelet berkualitas tinggi. Proses bottle-to-bottle mungkin menuntut kadar PVC, poliolefin, logam dan polimer asing lain yang sangat rendah bahkan sebelum serpihan masuk ke tahap dekontaminasi tervalidasi.
Karena itu, penawaran yang hanya menjanjikan “serpihan PET dengan kadar air di bawah 1%” belum lengkap. Kadar air memang penting, tetapi tidak menjelaskan apa pun tentang PVC, sisa lem, potongan label, kontaminasi warna atau partikel halus.
Tidak ada satu spesifikasi serpihan PET yang berlaku universal. Pembeli dan pemasok menyepakati spesifikasi produk, dan jalur bernilai tinggi menetapkan batas yang jauh lebih ketat daripada aplikasi bernilai rendah.
| Aplikasi akhir | Fokus kualitas umum | Intensitas pencucian | Kontrol tambahan yang sering diperlukan |
|---|---|---|---|
| Serat / bahan pengisi | Kadar air, kotoran, umpan stabil, warna dapat diterima | Dasar hingga sedang | Penyortiran dasar dan pengeringan |
| Strapping | PVC, poliolefin, lem, stabilitas IV, debu halus | Sedang hingga tinggi | Penyortiran lebih baik dan filtrasi lelehan |
| Lembaran / thermoforming | PVC, label dan lem, warna, bintik hitam, bau | Tinggi | Penyortiran optik dan QC lebih ketat |
| Pembuatan pelet | Kadar air, PVC, lem, debu halus, logam, stabilitas lelehan | Tinggi | Pengeringan, filtrasi, degassing vakum |
| Persiapan bottle-to-bottle | Polimer asing sangat rendah, kontaminasi terkendali | Sangat tinggi | Dekontaminasi tervalidasi dan kontrol masukan yang ketat |
Serpihan PET tidak dicuci, dicuci dingin dan dicuci panas
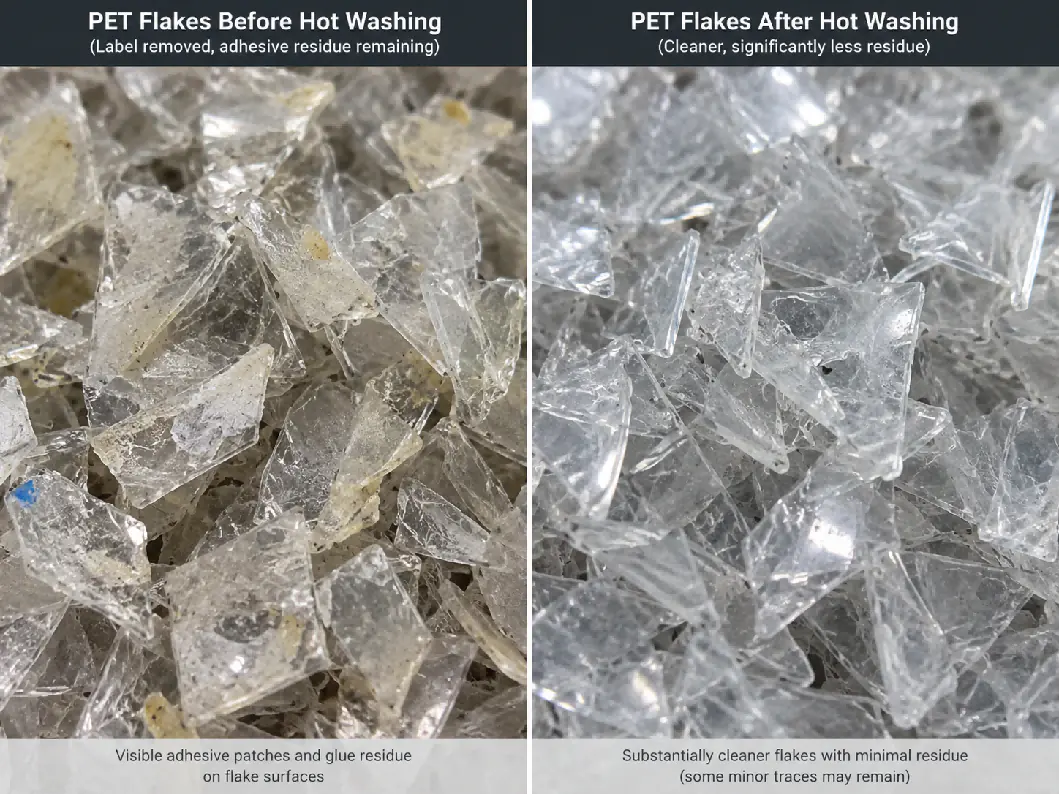
Serpihan PET diperdagangkan dengan tiga sebutan proses utama. Serpihan tidak dicuci hanyalah botol yang dihancurkan dan masih membawa label, tutup, kotoran dan sisa minuman; serpihan ini perlu dicuci penuh sebelum digunakan. Serpihan cuci dingin sudah melewati pemisahan apung-tenggelam dan pencucian gesek dengan air bersuhu ruang, yang menghilangkan kotoran lepas dan sebagian besar tutup tetapi menyisakan banyak perekat dan residu berminyak. Serpihan PET cuci panas juga telah melewati tahap pencucian panas, biasanya dengan kaustik, diikuti pembilasan, dan merupakan titik awal yang lazim untuk lembaran, strapping, pembuatan pelet dan bottle-to-bottle.
Sebutan ini menggambarkan prosesnya, bukan hasilnya. Dua batch serpihan cuci panas masih bisa sangat berbeda dalam PVC, lem atau debu halus, sehingga parameter di bawah lebih penting daripada namanya. Untuk perbandingan kedua proses pencucian, lihat pencucian panas vs dingin di lini pencucian PET.
Kadar air: mengapa persentase kecil sangat penting
Kadar air adalah salah satu parameter serpihan PET yang paling mudah dipahami sekaligus paling mudah diremehkan. Serpihan yang sudah dicuci keluar dari bagian basah dengan air di permukaan dan air yang terperangkap di antara serpihan atau di dalam lipatan dan bentuk tidak beraturan.
Lini pencucian PET yang umum menurunkan air ini secara bertahap. Pengeringan air mekanis menghilangkan sebagian besar air bebas terlebih dahulu, pengering sentrifugal menghilangkan lebih banyak kelembapan permukaan, dan pengeringan termal atau udara panas ditambahkan bila diperlukan kadar air akhir yang lebih rendah atau proses hilir sensitif terhadap umpan basah.
Contoh komersial dan proses yang diatur regulasi sering menetapkan kadar air serpihan PET cuci sekitar atau di bawah 1% sebelum daur ulang berikutnya. Beberapa spesifikasi yang dipublikasikan menerima nilai sedikit lebih tinggi, sementara pembeli lain meminta batas yang lebih rendah. Pemasok lini dan pembeli serpihan harus menyepakati metode uji dan nilai maksimum, bukan mengandalkan penilaian visual.
Kadar air serpihan setelah pencucian tidak sama dengan kadar air yang dibutuhkan tepat sebelum dilelehkan. PET bersifat higroskopis, sehingga pembuatan pelet atau ekstrusi lembaran biasanya membutuhkan pengeringan terkendali tambahan. Jika PET basah masuk ke ekstruder, hidrolisis menurunkan viskositas intrinsik dan kinerja mekanis — lihat cara menjaga IV dalam pembuatan pelet PET.
Apa penyebab kadar air akhir yang tinggi?
Jika serpihan PET akhir masih terlalu basah, masalahnya tidak selalu teratasi dengan menambah pengering udara panas yang lebih besar. Penyebab utamanya bisa berada di hulu:
- Kapasitas pengering sentrifugal terlalu kecil untuk laju produksi sebenarnya.
- Serpihan terlalu besar atau tidak beraturan sehingga menahan lebih banyak air.
- Area saringan atau drainase tersumbat oleh label dan debu halus.
- Rotor atau dayung pengering sudah aus dan tidak lagi menghasilkan gaya pengeringan air yang cukup.
- Beban material terlalu tinggi sehingga waktu tinggal berkurang.
- Suhu atau volume udara panas tidak mencukupi.
- Serpihan basah disimpan terlalu lama di bin dengan ventilasi buruk dan menyerap kembali kelembapan.
Karena itu, sistem pengeringan harus dipilih bersama ukuran saringan crusher, kapasitas pencucian dan sistem penyimpanan akhir.
Kontaminasi PVC: salah satu pengotor paling kritis pada PET daur ulang
PVC sangat merugikan dalam daur ulang PET karena PET dan PVC diproses pada suhu yang sangat berbeda. Bahkan sedikit PVC dapat terurai selama pemrosesan PET dan menimbulkan bintik gelap, perubahan warna, bau dan produk penguraian yang bersifat asam.
Itulah sebabnya spesifikasi serpihan PET berkualitas tinggi menjaga PVC dalam kisaran puluhan ppm, bukan sebagai kontaminan dalam persen. Beberapa spesifikasi masukan yang dipublikasikan untuk daur ulang kontak pangan memakai batas PVC di bawah 50 mg/kg, beberapa spesifikasi komersial serpihan bening bahkan lebih ketat, dan pasar dengan mutu lebih rendah mungkin menerima nilai lebih tinggi.
Target yang tepat ditetapkan oleh pengguna akhir. Pemasok lini pencucian sebaiknya tidak menjanjikan angka PVC tanpa mengetahui sumber botol, sistem penyortiran dan aplikasi akhirnya.
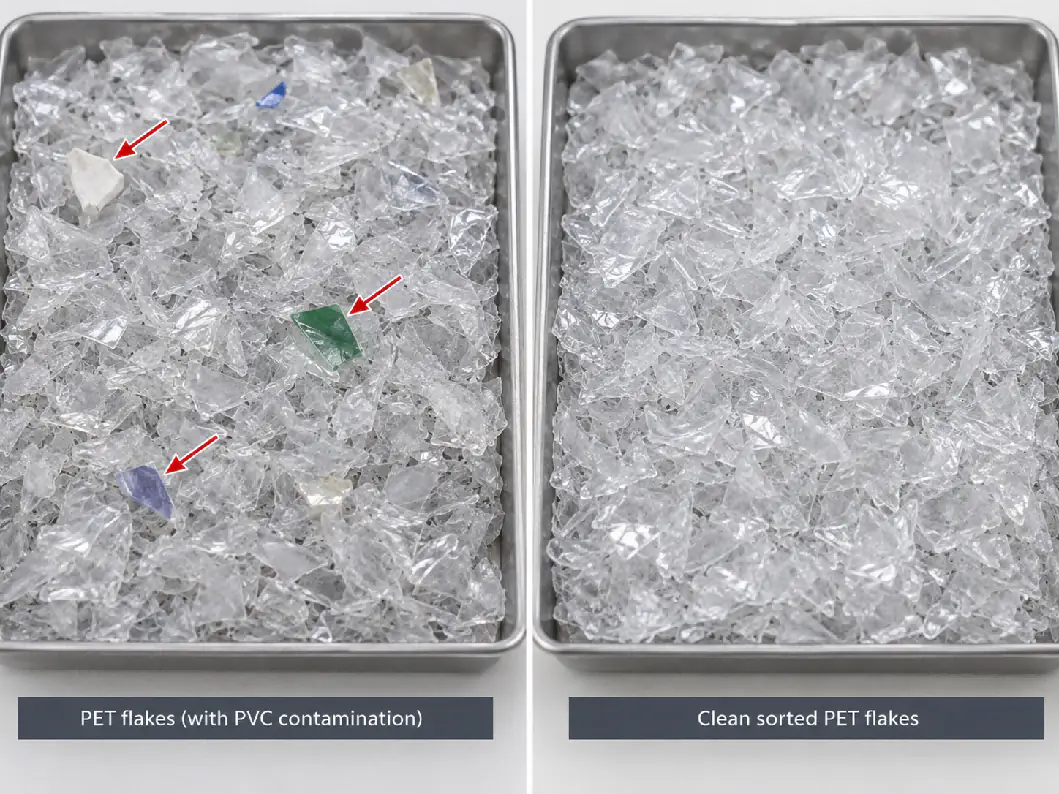
Dari mana PVC masuk ke aliran botol PET?
PVC dapat masuk melalui wadah PVC utuh yang tercampur di bal, label shrink sleeve PVC, potongan label PVC, segel atau komponen kemasan lainnya.
Karena densitas PVC mendekati atau lebih tinggi dari air, pemisahan apung-tenggelam tidak dapat menghilangkannya secara andal setelah penghancuran. Begitu PVC menjadi serpihan dan tercampur dengan PET, pemisahannya jauh lebih sulit.
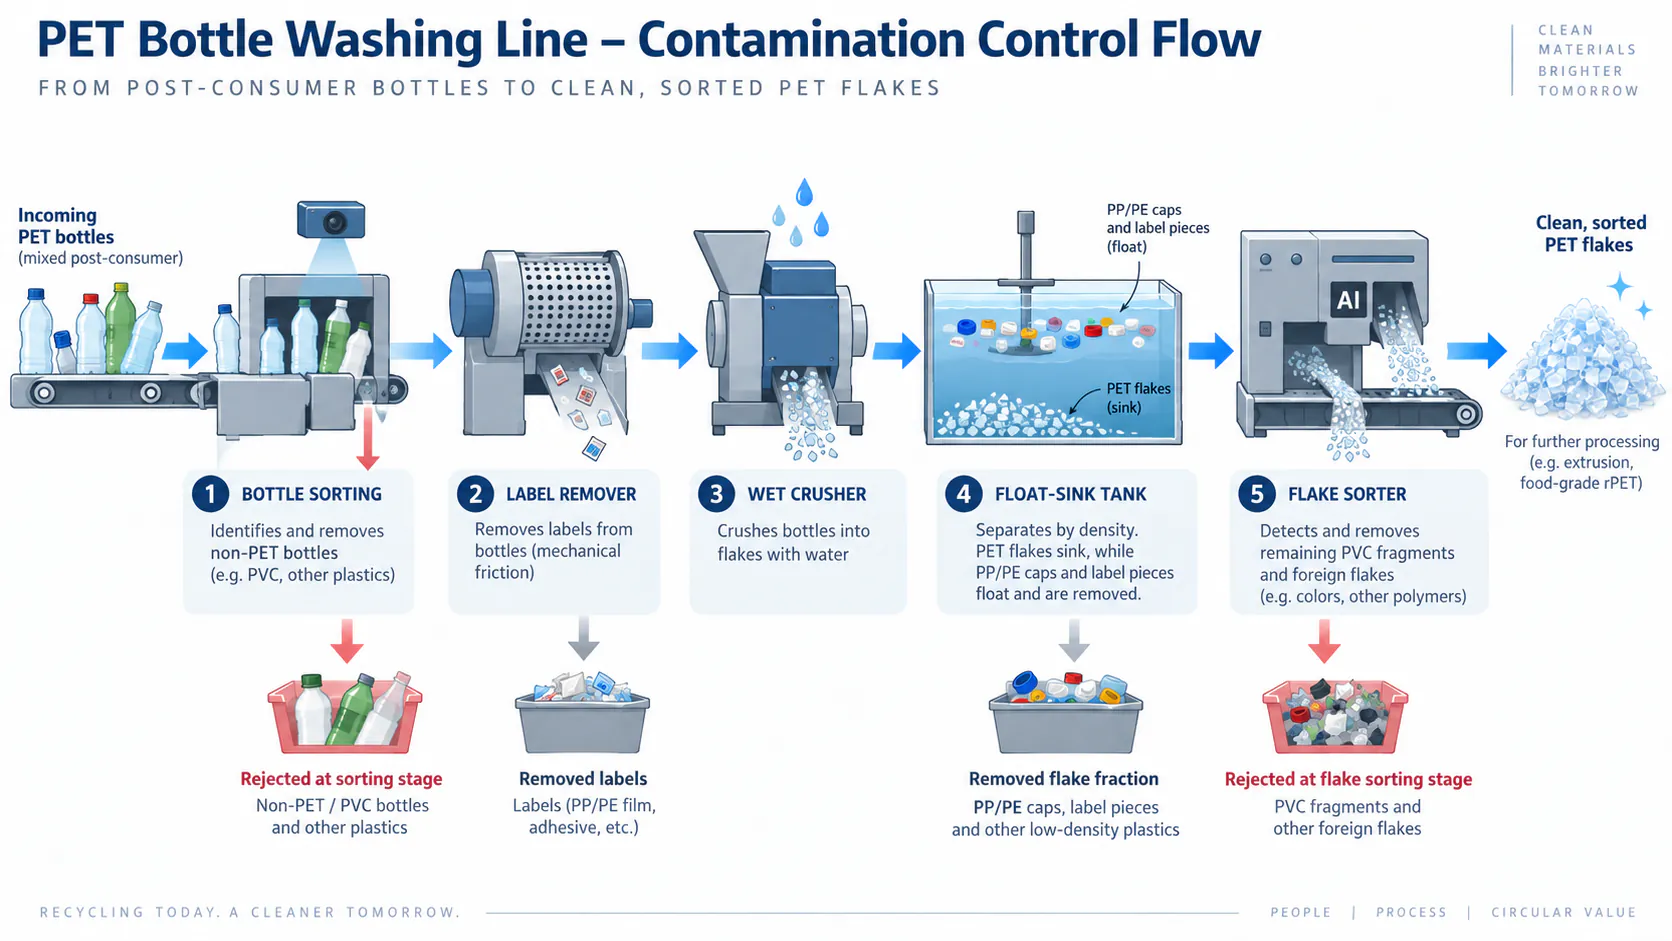
Karena itu, pengendalian PVC harus dimulai sebelum penghancuran. Penyortiran manual, penyortiran botol dengan NIR, pelepasan label yang efektif dan penyingkiran wadah non-PET lebih berharga daripada mencoba memperbaiki masalah setelah material menjadi serpihan kecil. Penyortiran serpihan kemudian memberikan langkah kontrol kedua, terutama untuk aplikasi bernilai tinggi.
Bagaimana PVC harus diuji?
PVC tidak selalu bisa dinilai secara andal dengan mata. Rencana kontrol kualitas harus menetapkan metode uji yang dapat diulang dan pengambilan sampel yang representatif.
Metode industri mencakup analisis visual atau dengan penyortir optik, uji oven panas yang memanfaatkan perbedaan perilaku termal PVC dan PET, serta pemindai serpihan khusus. Misalnya, ASTM D5991 menjelaskan prosedur untuk memisahkan dan mengidentifikasi kontaminasi PVC pada serpihan PET.
Spesifikasi seperti “PVC di bawah 50 ppm” baru bermakna bila kedua pihak tahu bagaimana sampel diambil dan bagaimana hasilnya diukur.
Label bukan satu jenis kontaminan
“Kontaminasi label” biasanya mencampur beberapa masalah: potongan kertas, film label PP/PE, shrink sleeve PETG atau PVC, tinta cetak, perekat dan serpihan yang masih membawa lem di permukaannya.
Kontaminan ini berperilaku berbeda di lini pencucian. Potongan label poliolefin dapat mengapung di tangki pemisahan densitas. Kertas terurai menjadi serat halus yang terbawa air proses yang kotor. Shrink sleeve mungkin memerlukan penyortiran botol atau peralatan pelepas label. Perekat dapat tetap menempel di permukaan PET dan memerlukan pencucian panas.
Itulah sebabnya mesin pelepas label sebelum penghancuran sangat memengaruhi beban pencucian di hilir. Melepas label sebanyak mungkin saat botol masih utuh mengurangi potongan label yang masuk ke crusher, hot washer dan sistem air bilas.
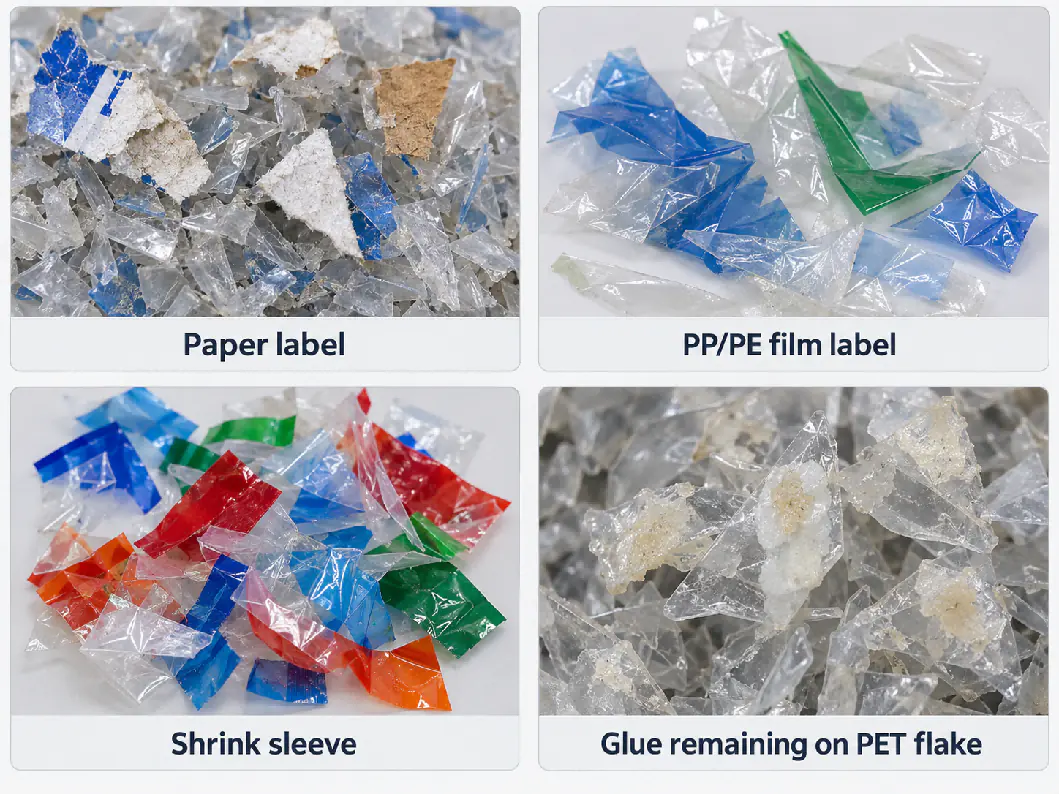
Sisa lem bisa lebih penting daripada potongan label yang terlihat
Serpihan PET bisa bebas dari film label yang terlihat namun tetap membawa residu perekat, terutama dari label peka tekanan dan sebagian perekat hot-melt.
Sisa lem dapat menghitam atau teroksidasi selama ekstrusi, menyumbang bintik hitam, menimbulkan bau dan membebani filter lelehan. Karena itu, beberapa spesifikasi serpihan berkualitas tinggi mengukur serpihan yang membawa sisa lem secara terpisah dari potongan label yang terlihat.
Pencucian panas, perlakuan deterjen atau soda kaustik, suhu terkendali, waktu tinggal yang cukup dan pembilasan gesek yang kuat setelah pencucian panas adalah alat utama untuk mengurangi residu perekat. Pengaturan terbaik bergantung pada kimia label dan lem yang sebenarnya.
Debu halus: kontaminasi yang sering diabaikan pelanggan
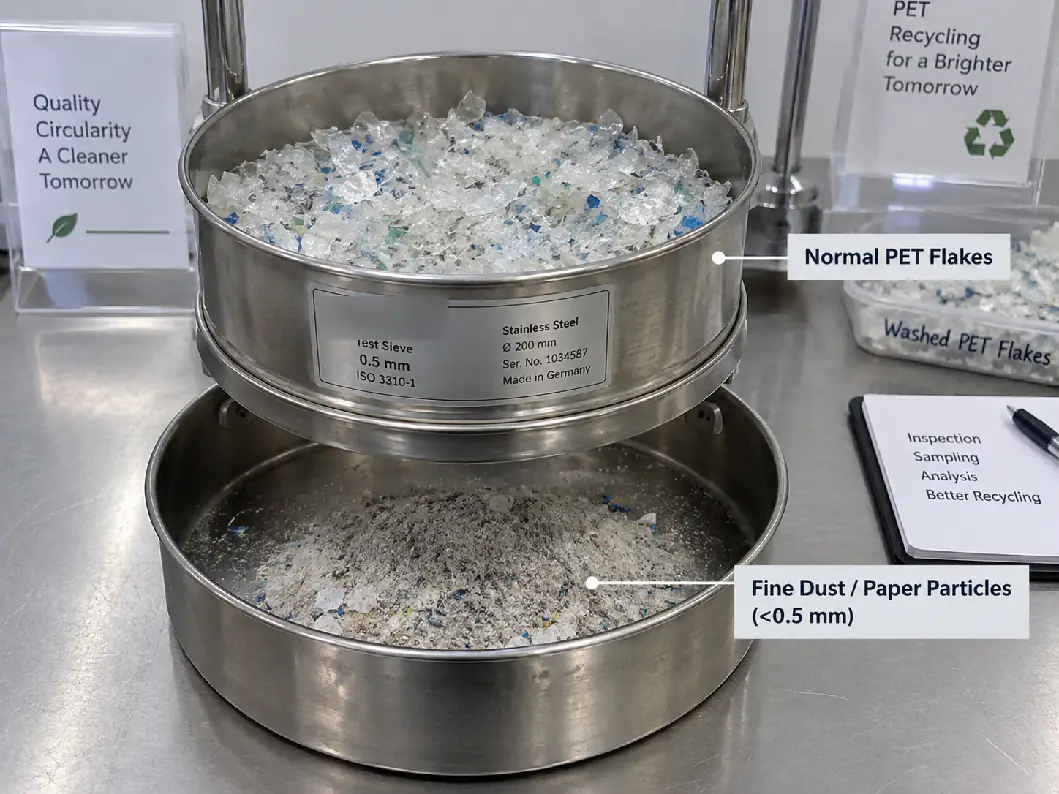
Debu halus mencakup partikel PET yang sangat kecil serta serat kertas, kotoran dan padatan lain yang terbentuk selama penghancuran dan pencucian. Meskipun materialnya tetap PET, debu halus yang berlebihan menimbulkan masalah operasional.
Partikel halus memiliki luas permukaan yang jauh lebih besar dibanding massanya. Partikel ini menahan lebih banyak kelembapan, membawa kontaminasi, menambah debu saat penanganan dan berperilaku berbeda saat pengeringan dan pengangkutan.
Spesifikasi serpihan berkualitas tinggi yang dipublikasikan umumnya menetapkan ukuran batas untuk debu halus, misalnya di bawah 0,5 mm, lalu membatasi jumlah yang diizinkan. Beberapa spesifikasi proses daur ulang memakai nilai sekitar 500 ppm, sementara spesifikasi industri lain memakai batas persentase. Karena definisi “debu” berbeda-beda, ukuran ayakan dan metode uji harus dicantumkan dalam spesifikasi.
Dari mana debu halus berlebih berasal?
- Bukaan saringan crusher terlalu kecil tanpa alasan.
- Pisau crusher tumpul sehingga terjadi benturan dan penggilingan berulang, bukan potongan yang bersih.
- Material terlalu lama berada di ruang crusher.
- Pada sebagian aliran botol, penghancuran kering menghasilkan lebih banyak debu lepas daripada penghancuran basah yang terkendali.
- Label kertas hancur selama pencucian dan tidak dihilangkan secara efektif.
- Pengangkutan, pengeringan atau penanganan mekanis yang keras menyebabkan patahan tambahan.
Jadi, pengurangan debu halus dimulai di crusher plastik. Pisau yang tajam, saringan yang tepat dan umpan yang stabil menghasilkan serpihan yang lebih bersih dan seragam bahkan sebelum pencucian dimulai — lihat perawatan pisau crusher.
Poliolefin: tutup, cincin dan label
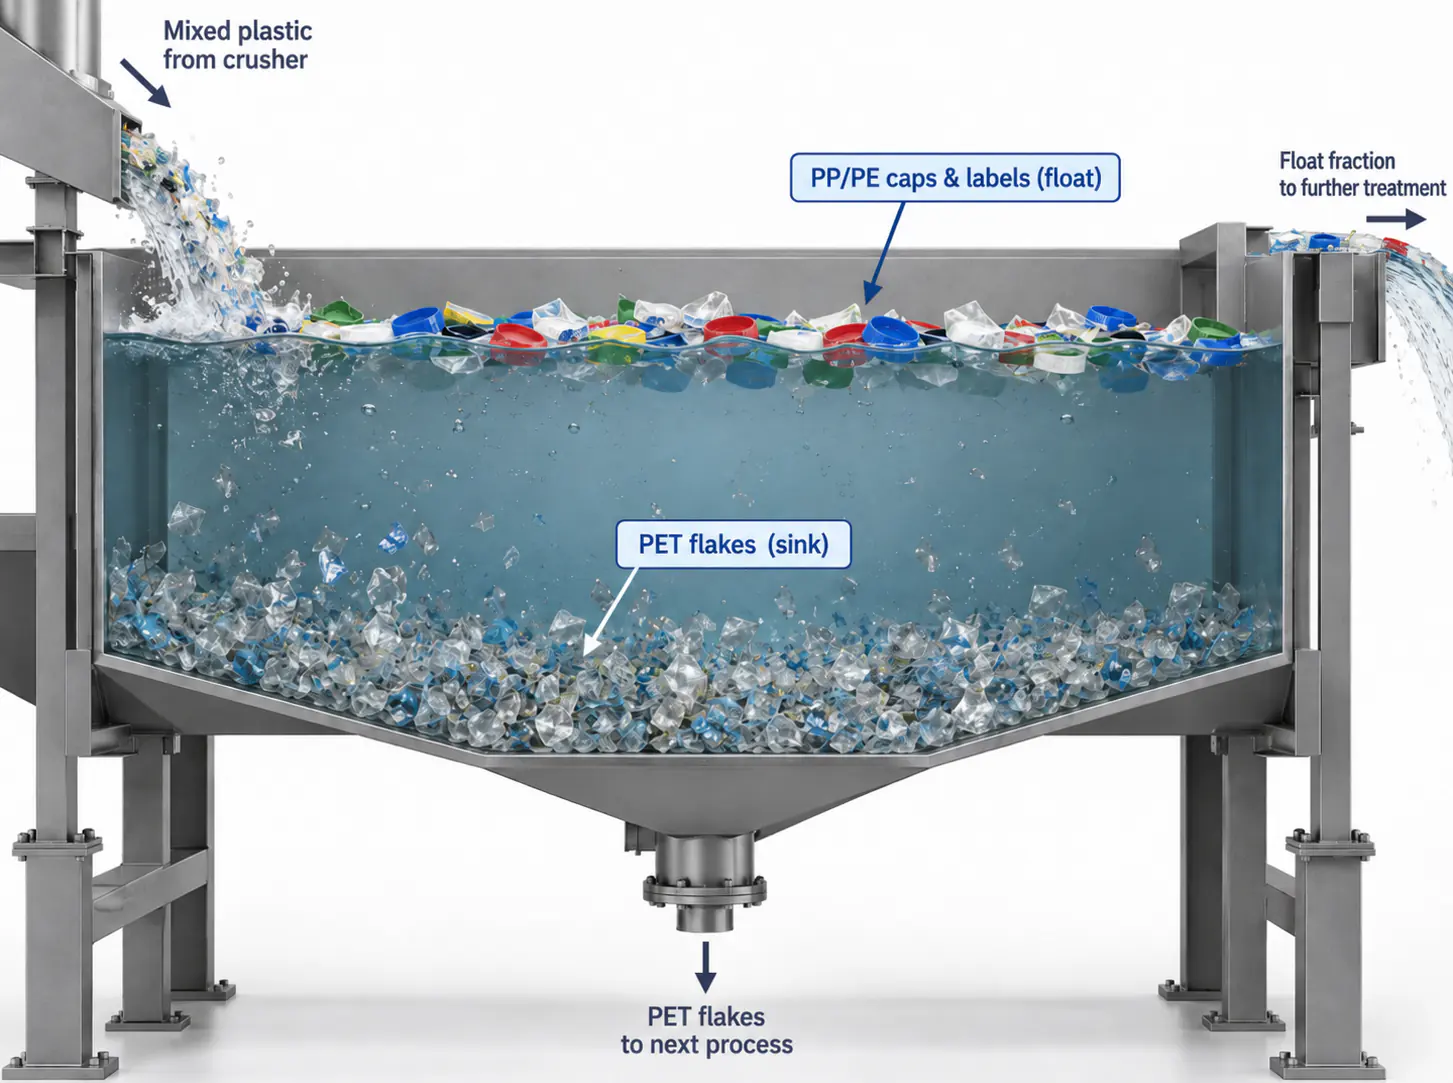
PP dan PE adalah kontaminan umum dalam aliran botol PET karena tutup, cincin segel dan banyak label terbuat dari poliolefin.
Densitasnya lebih rendah dari air sementara PET tenggelam, sehingga tangki apung-tenggelam yang dirancang dengan benar dapat menghilangkan sebagian besar PP dan PE setelah penghancuran.
Pemisahan berdasarkan densitas hanya berhasil jika serpihan terlepas satu sama lain dan tangki memiliki waktu tinggal serta gerakan air yang cukup. Potongan label yang terlem ke PET dapat ikut tenggelam, dan partikel poliolefin yang sangat kecil dapat terbawa bersama fraksi PET. Karena itu, lini berkualitas tinggi menggabungkan pelepasan label, pemisahan apung-tenggelam, pencucian gesek dan, bila perlu, penyortiran serpihan, bukan hanya mengandalkan satu tangki.
Logam: konsentrasi rendah, risiko tinggi
Kontaminasi logam dapat berasal dari kawat pengikat bal, tutup aluminium, kemasan asing, keausan mesin atau skrap yang tercampur dengan botol.
Bahkan potongan logam kecil dapat merusak pisau crusher, pompa atau peralatan ekstrusi, dan partikel logam menimbulkan cacat pada lembaran, pelet dan produk akhir.
Pengendalian logam biasanya dimulai sebelum crusher dengan penyortiran dan pemisahan magnetik. Pemisahan arus eddy, pendeteksi logam atau inspeksi optik di hilir dapat ditambahkan sesuai kontaminasi dan target kualitas. Beberapa spesifikasi serpihan PET berkualitas tinggi memakai batas logam dalam puluhan ppm; seperti PVC, nilai yang diizinkan harus disepakati dengan pengguna akhir.
Ukuran serpihan adalah parameter kualitas, bukan sekadar pengaturan crusher
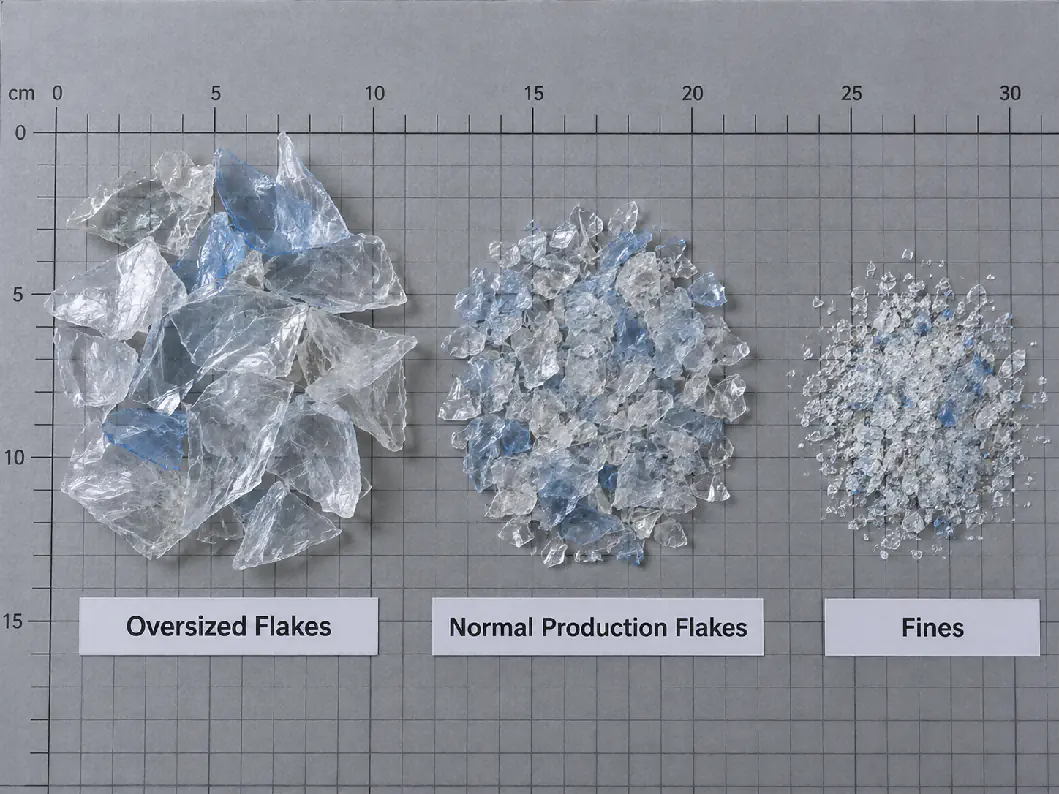
Ukuran serpihan memengaruhi pencucian, pemisahan, pengeringan, pengangkutan dan ekstrusi. Serpihan yang sangat besar menahan label dan air serta mungkin tidak bersih merata; serpihan yang terlalu kecil menambah debu halus dan dapat hilang bersama air proses.
Spesifikasi komersial serpihan PET cuci umumnya memakai rentang terkendali seperti sekitar 3–12 mm atau sekitar 8–12 mm, tergantung pasar dan peralatan. Lini pencucian PET kami biasanya dikonfigurasi dengan saringan 12 mm atau 14 mm, atau ukuran khusus yang sesuai dengan proses hilir.
Saringan crusher tidak menghasilkan serpihan yang identik. Ketebalan dinding botol, kondisi pisau, kecepatan rotor dan waktu tinggal juga membentuk distribusi ukuran.
Densitas curah mengungkap lebih banyak dari yang terlihat
Densitas curah adalah massa serpihan PET lepas per satuan volume. Nilai ini memengaruhi ukuran silo, perilaku pengangkutan, beban pengering dan pengumpanan ekstruder.
Serpihan PET cuci sering dilaporkan berada di kisaran sekitar 250–500 kg/m³ tergantung ukuran serpihan, ketebalan dinding, campuran warna dan pemadatan. Densitas curah yang tidak stabil dapat menandakan ukuran serpihan atau komposisi bahan baku yang tidak konsisten, sehingga berguna baik untuk menentukan ukuran peralatan maupun memeriksa konsistensi batch.
Warna: serpihan PET bening, biru muda dan hijau
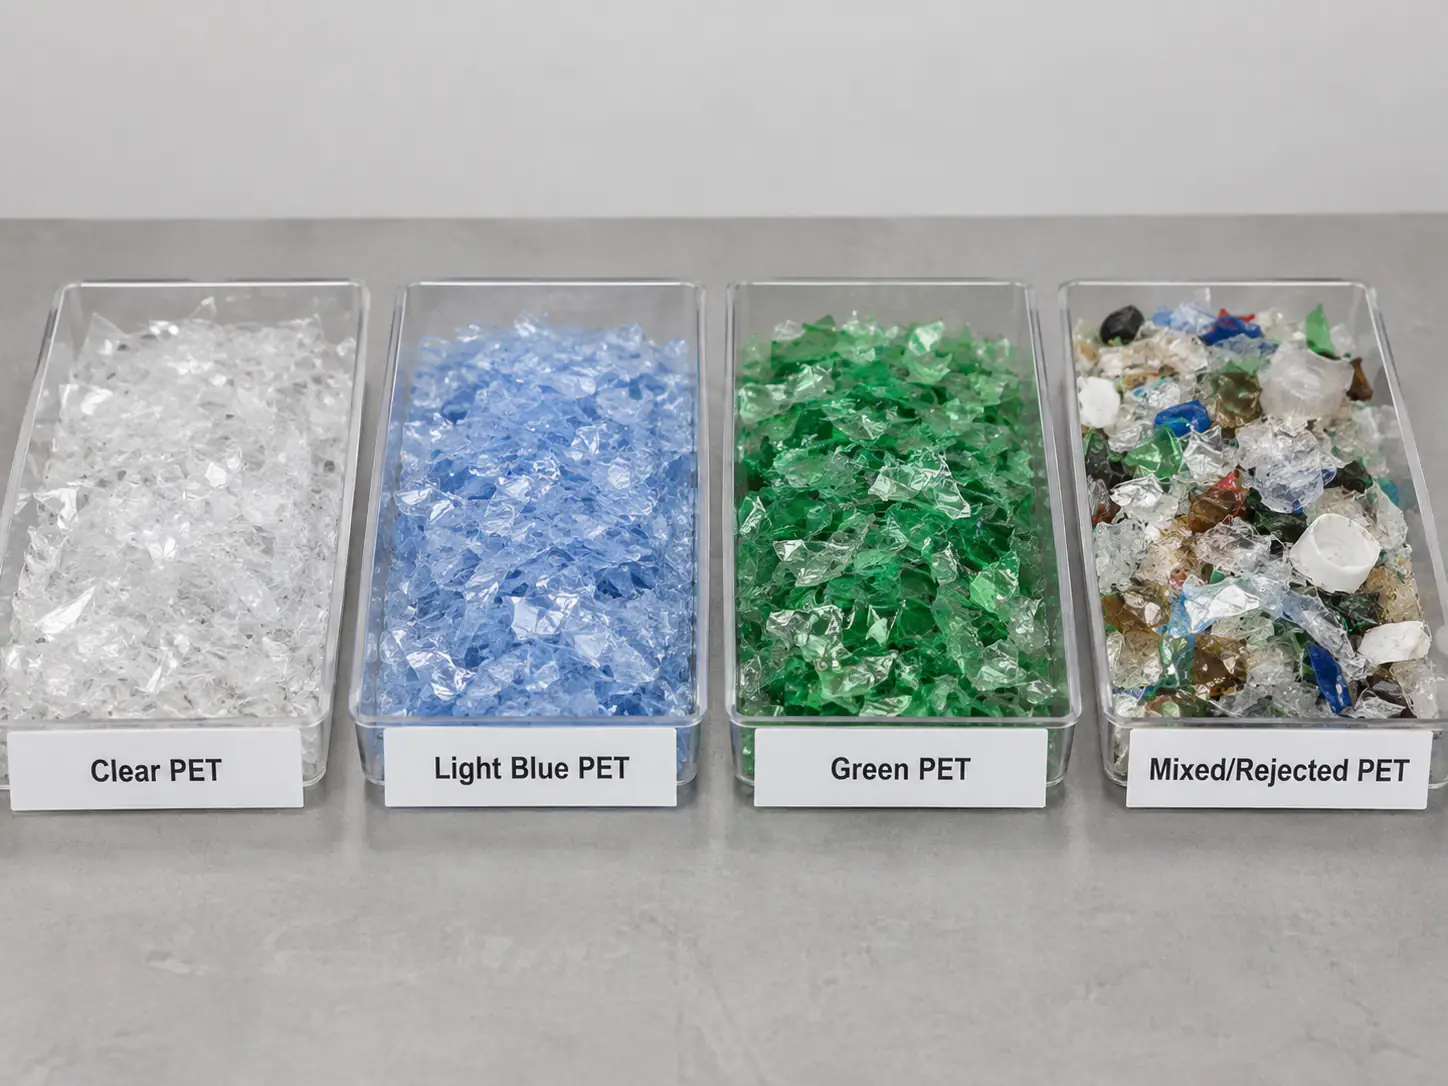
Serpihan PET bening, biru muda, hijau dan berwarna lain semuanya secara kimia adalah PET, tetapi nilai komersialnya tidak sama. Aplikasi lembaran transparan dan botol memerlukan pemisahan warna yang jauh lebih ketat daripada banyak aplikasi serat, dan serpihan PET hijau biasanya dijual di pasar terpisah yang nilainya lebih rendah.
Penyortir optik botol dan serpihan memisahkan PET berwarna, PET opak dan polimer asing. Untuk serpihan bening bernilai tinggi, warna harus menjadi bagian dari spesifikasi tertulis, bukan dinilai dari foto.
Tabel praktis kualitas serpihan PET
Tabel di bawah bukan standar universal. Tabel ini menunjukkan cara pembeli menyusun spesifikasi dan memberi contoh rentang yang lebih ketat dari masukan daur ulang berkualitas tinggi yang dipublikasikan dan spesifikasi serpihan komersial.
| Parameter | Mengapa penting | Contoh target kualitas tinggi | Peralatan utama yang memengaruhi |
|---|---|---|---|
| Kadar air | Pengeringan, penyimpanan dan hidrolisis PET di hilir | Sering ≤1% untuk serpihan cuci; ekstrusi butuh pengeringan tambahan | Pengering sentrifugal, pengering termal |
| PVC | Terurai dan mengubah warna PET saat pemrosesan leleh | Puluhan ppm; sebagian masukan kontak pangan menetapkan <50 ppm | Penyortiran botol, pelepasan label, penyortiran serpihan |
| Poliolefin | Tutup, cincin dan label memengaruhi kemurnian dan filtrasi | Puluhan hingga beberapa ratus ppm, tergantung grade | Tangki apung-tenggelam, pelepas label, penyortir serpihan |
| Label / kertas | Cacat terlihat, abu dan beban filter | Sesuai pembeli; grade tinggi memakai batas ppm yang ketat | Pelepas label, pencuci gesek, pembilasan |
| Sisa lem | Menguning, gosong dan bintik hitam | Sesuai pembeli atau proses; dipantau terpisah pada jalur bernilai tinggi | Pencucian panas, dosis kimia, pencuci gesek |
| Debu halus | Menahan kadar air, kehilangan saat penanganan, beban filter | Batas ayakan tertentu, mis. <0,5 mm, dengan batas ketat | Pisau dan saringan crusher, pencucian, pemisahan udara |
| Logam | Kerusakan peralatan dan cacat produk | Puluhan ppm untuk serpihan grade tinggi | Penyortiran, magnet, pendeteksi logam |
| Ukuran serpihan | Pencucian, pengeringan, pengangkutan dan stabilitas umpan | Rentang terkendali dari beberapa mm hingga sekitar 12–14 mm | Saringan dan kondisi pisau crusher |
| Densitas curah | Pengumpanan silo, pengering dan ekstruder | Sekitar 250–500 kg/m³, tergantung grade | Geometri serpihan, penyortiran, penanganan |
Sebagai acuan, kami menawarkan konfigurasi standar lini pencucian botol PET untuk botol pascakonsumsi dengan target keluaran berikut: kadar air <0,9%, PVC <50 ppm, PP/PE <20 ppm, label <20 ppm, lem <10 ppm, logam <20 ppm, total pengotor <100 ppm, dan ukuran serpihan 12 mm, 14 mm atau sesuai pesanan. Hasil sebenarnya bergantung pada botol yang masuk dan peralatan penyortiran yang dipasang, serta dikonfirmasi melalui uji material.
Mengapa metode pengambilan sampel penting
Hasil laboratorium hanya sebaik sampelnya. Segenggam material dari bagian atas big bag mungkin tidak mewakili satu lot produksi.
Serpihan PET mengalami segregasi saat diangkut dan disimpan. Debu halus dapat terkonsentrasi di satu area, sementara kontaminasi yang lebih berat atau serpihan berwarna mungkin tidak tersebar merata. Sampel harus diambil dari beberapa titik atau sesuai prosedur yang disepakati, lalu digabung sebelum diuji.
Pemasok dan pembeli harus menyepakati tidak hanya batasnya, tetapi juga metode uji, satuan dan frekuensi pengambilan sampel. “PVC ≤50 ppm” dan “debu ≤500 ppm” belum lengkap jika salah satu pihak memakai metode uji atau definisi ukuran partikel yang berbeda.
TDS dan COA bukan hal yang sama
Technical Data Sheet (TDS) menjelaskan spesifikasi target untuk satu grade serpihan PET. Certificate of Analysis (COA) melaporkan hasil terukur untuk satu batch atau lot produksi tertentu.
Untuk pembelian rutin, COA lebih berguna untuk memeriksa konsistensi. COA dapat mencakup kadar air, PVC, poliolefin, label, logam, ukuran serpihan, densitas curah, warna dan parameter lain yang disepakati.
Jika pemasok mengklaim serpihan berkemurnian tinggi, tanyakan nilai mana yang dijamin, mana yang tipikal, seberapa sering diuji dan apakah tersedia COA untuk setiap lot.
Bagian lini mana yang perlu diperiksa bila kualitas di luar spesifikasi?
| Masalah kualitas | Area proses yang mungkin | Pemeriksaan umum |
|---|---|---|
| Kadar air tinggi | Pengeringan air dan pengeringan | Beban pengering, kondisi rotor, volume udara panas, drainase |
| PVC tinggi | Penyortiran botol, pelepasan label, penyortiran serpihan | Efisiensi penyortiran, pelepasan sleeve, kalibrasi penyortir |
| PP/PE terlalu banyak | Pemisahan apung-tenggelam | Ketinggian air, waktu tinggal, pengadukan, pembuangan fraksi apung |
| Kandungan label tinggi | Pelepasan label dan pencucian gesek | Efisiensi pelepas label, kondisi botol, beban pencuci gesek |
| Sisa lem tinggi | Pencucian panas dan pembilasan gesek setelahnya | Suhu, kimia, waktu tinggal, pembilasan |
| Debu halus tinggi | Crusher dan pemisahan udara | Ketajaman pisau, ukuran saringan, waktu tinggal, penghilangan debu |
| Kontaminasi logam | Penyortiran dan pemisahan logam | Pelepasan kawat bal, kinerja magnet dan pendeteksi logam |
| Ukuran serpihan tidak konsisten | Crusher | Keausan saringan, celah dan kondisi pisau, stabilitas umpan |
Informasi kualitas apa yang perlu ditetapkan pembeli lini pencucian?
Saat meminta lini pencucian PET, jangan hanya menyebutkan kapasitas dan jenis botol. Jika memungkinkan, tetapkan juga kualitas keluaran yang diharapkan:
- Aplikasi akhir: serat, strapping, lembaran, pembuatan pelet atau persiapan bottle-to-bottle.
- Batas kadar air yang dibutuhkan setelah pencucian dan pengeringan.
- Kontaminasi PVC maksimum.
- Kontaminasi poliolefin maksimum.
- Kontaminasi label, kertas atau kontaminasi terlihat maksimum.
- Apakah sisa lem dikendalikan secara terpisah.
- Kontaminasi logam maksimum.
- Rentang ukuran serpihan dan batas partikel halus yang dibutuhkan.
- Komposisi warna yang dibutuhkan: bening, biru muda, hijau atau campuran.
- Densitas curah yang dibutuhkan bila penanganan hilir bergantung padanya.
- Metode uji atau spesifikasi pembeli untuk setiap parameter kritis.
Jika belum memiliki spesifikasi final, pemasok sebaiknya menanyakan pasar akhir terlebih dahulu lalu mengusulkan target yang realistis berdasarkan bahan baku serta peralatan penyortiran dan pencucian yang dipilih. Anda dapat mengirimkan sumber botol dan penggunaan akhir kepada kami untuk mendapatkan usulan.
Kesimpulan: kualitas dibentuk di sepanjang lini
Kualitas serpihan PET tidak diciptakan oleh satu hot washer, satu separator atau satu penyortir optik. Kualitas adalah hasil dari seluruh proses.
Pengendalian PVC dimulai dari penyortiran botol dan pelepasan label. Penghilangan poliolefin bergantung pada pemisahan apung-tenggelam. Penghilangan lem bergantung pada pencucian panas dan pembilasan yang kuat. Debu halus dipengaruhi kondisi crusher dan pengendalian ukuran partikel. Kadar air bergantung pada pengeringan mekanis dan termal. Logam harus dihilangkan sebelum merusak peralatan atau masuk ke produk akhir.
Karena itu, spesifikasi lini pencucian PET yang profesional menghubungkan setiap target kualitas dengan peralatan yang bertanggung jawab mencapainya. Pertanyaan yang berguna bukan “Bisakah lini Anda membuat serpihan PET yang bersih?”, melainkan “Tingkat kadar air, PVC, label, lem, debu halus dan kontaminasi lain apa yang realistis dicapai lini ini dengan bahan baku saya, dan bagaimana nilai-nilai itu akan diuji?”.
Pertanyaan umum
Berapa kadar air yang seharusnya untuk serpihan PET cuci?
Spesifikasi serpihan PET cuci umumnya meminta kadar air sekitar atau di bawah 1%; lini standar kami menargetkan di bawah 0,9% untuk botol pascakonsumsi. Ini adalah kadar air setelah pencucian dan pengeringan — PET tetap perlu pengeringan terkendali sebelum ekstrusi untuk mencegah hidrolisis dan penurunan IV.
Berapa kadar PVC yang dapat diterima pada serpihan PET?
Spesifikasi berkualitas tinggi menjaga PVC dalam puluhan ppm, dan sebagian masukan daur ulang kontak pangan menetapkan di bawah 50 ppm. Pasar serat bermutu lebih rendah mungkin menerima lebih tinggi. Batasnya ditetapkan pengguna akhir dan baru bermakna bersama metode uji serta rencana pengambilan sampel yang disepakati.
Apa beda serpihan PET cuci panas dan cuci dingin?
Serpihan cuci dingin dicuci dengan air bersuhu ruang disertai pemisahan apung-tenggelam dan pencucian gesek, yang menghilangkan kotoran lepas dan sebagian besar tutup. Serpihan cuci panas juga melewati pencucian panas, biasanya kaustik, dan pembilasan yang menghilangkan jauh lebih banyak lem, minyak dan residu organik. Serpihan cuci panas adalah titik awal lazim untuk lembaran, strapping, pembuatan pelet dan bottle-to-bottle.
Apa beda TDS dan COA untuk serpihan PET?
TDS (Technical Data Sheet) menyatakan spesifikasi target untuk satu grade serpihan. COA (Certificate of Analysis) melaporkan hasil terukur untuk lot tertentu. Untuk pembelian berkelanjutan, mintalah COA per lot dan periksa nilai mana yang dijamin dan mana yang hanya tipikal.
Mengapa harga serpihan PET sangat bervariasi?
Harga mengikuti kualitas dan kegunaan: warna (bening, biru muda atau hijau), tingkat pencucian (tidak dicuci, cuci dingin atau cuci panas), kandungan PVC dan poliolefin, lem, debu halus, kadar air dan konsistensi antar-lot. Serpihan bening cuci panas dengan batas ketat yang terdokumentasi mendapat harga tertinggi.
Target kualitas serpihan
Belum yakin kualitas serpihan apa yang bisa dicapai lini Anda?
Beri tahu kami sumber botol dan pasar akhir Anda. Insinyur kami akan mengusulkan target kualitas yang realistis serta konfigurasi penyortiran, pencucian dan pengeringan untuk mencapainya, dan dapat menguji material Anda.
Dapatkan usulan kualitas- Aplikasi akhir serpihan
- Sumber botol dan jenis label
- Batas target kadar air, PVC dan PP/PE
- Metode uji yang dipakai pembeli Anda