PET Lopalarının Keyfiyyət Spesifikasiyası: Rütubət, PVC, Etiketlər, Yapışqan və İncə Toz
Təmiz görünən PET lopaları avtomatik olaraq yüksək keyfiyyətli PET lopaları demək deyil. İki partiya demək olar ki, eyni görünə bilər, lakin rütubət, PVC, qalıq etiket yapışqanı, poliolefinlər, metallar və ya incə toz səbəbindən ekstruziyada çox fərqli davranır. Buna görə PET yuma xətti alıcısı üçün lopa keyfiyyəti “təmiz lopalar” və ya “yüksək təmizlik” kimi sözlər əvəzinə ölçülə bilən parametrlərlə müəyyən edilməlidir.
Qısa cavab
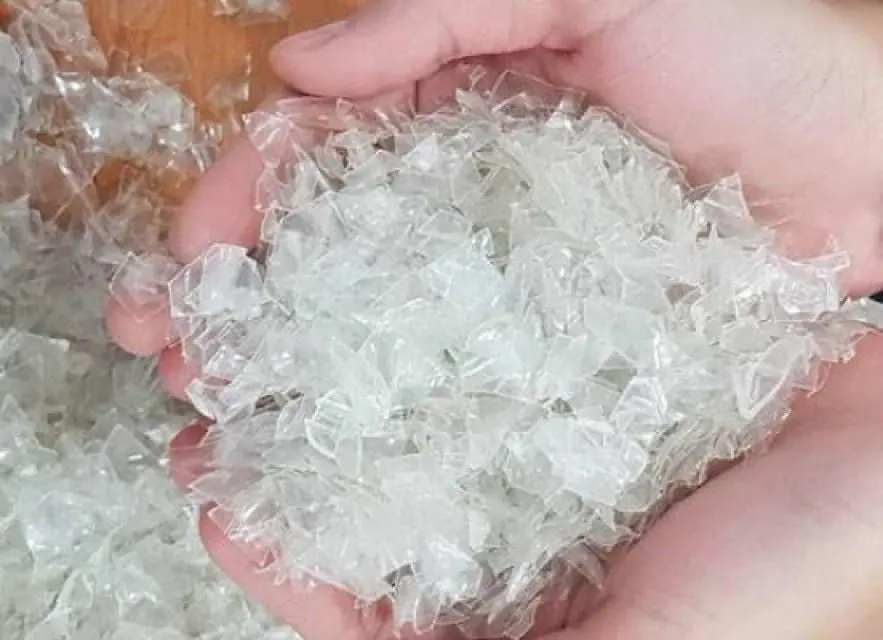
Yaxşı PET lopaları görünüşlə deyil, ölçülmüş hədlərlə müəyyən edilir. Yüksək keyfiyyətli yuyulmuş rPET lopaları üçün alıcılar adətən rütubəti 1% ətrafında və ya aşağısında, PVC-ni onlarla ppm (çox vaxt 50 ppm-dən aşağı), poliolefinləri, etiketləri və yapışqanı onlarla ppm ilə aşağı yüzlərlə ppm arasında, metalları onlarla ppm, 0.5 mm kimi incə hissəcik həddini, lopa ölçü diapazonunu və həcmi sıxlığı təyin edir. Universal standart yoxdur: son istifadə — lif, bağlama lenti, lövhə, qranullaşdırma və ya butulkadan-butulkaya — hədləri müəyyən edir və hər dəyər üçün razılaşdırılmış test üsulu və nümunə götürmə planı tələb olunur.
Mündəricat
- 01Yuma maşınından deyil, son tətbiqdən başlayın
- 02Yuyulmamış, soyuq yuyulmuş və isti yuyulmuş PET lopaları
- 03Rütubət: kiçik faiz nə üçün bu qədər vacibdir
- 04Yüksək son rütubətə nə səbəb olur?
- 05PVC çirklənməsi: təkrar emal olunmuş PET-də ən kritik qarışıqlardan biri
- 06PVC PET butulka axınına haradan daxil olur?
- 07PVC necə test edilməlidir?
- 08Etiketlər tək bir çirkləndirici deyil
- 09Qalıq yapışqan görünən etiket parçalarından daha vacib ola bilər
- 10İncə toz: müştərilərin tez-tez diqqətdən qaçırdığı çirklənmə
- 11Həddən artıq incə toz haradan əmələ gəlir?
- 12Poliolefinlər: qapaqlar, həlqələr və etiketlər
- 13Metallar: az qatılıq, yüksək risk
- 14Lopa ölçüsü sadəcə xırdalayıcı parametri deyil, keyfiyyət göstəricisidir
- 15Yığın sıxlığı ilk baxışdan göründüyündən daha çox şey deyir
- 16Rəng: şəffaf, açıq-göy və yaşıl PET lopaları
- 17Praktiki PET lopa keyfiyyəti cədvəli
- 18Nümunə götürmə üsulu nə üçün vacibdir
- 19TDS və COA eyni şey deyil
- 20Keyfiyyət spesifikasiyadan kənara çıxdıqda yuma xəttinin hansı hissəsini yoxlamalısınız?
- 21Yuma xətti alıcısı hansı keyfiyyət məlumatını göstərməlidir?
- 22Nəticə: keyfiyyət bütün xətt boyunca yaranır
- Tez-tez verilən suallar
Yuma maşınından deyil, son tətbiqdən başlayın
Yuma avadanlığını müzakirə etməzdən əvvəl, lopaların nə üçün istifadə olunacağını müəyyənləşdirin. PET butulka yuma xətti tələb olunan çıxış keyfiyyətindən geriyə doğru layihələndirilməlidir.
Lif istehsalçısı şəffaf lövhə və ya yüksək keyfiyyətli qranul istehsalı üçün qəbuledilməz olan çirklənməyə dözə bilər. Butulkadan-butulkaya proses isə lopalar hətta təsdiqlənmiş dezinfeksiya mərhələsinə daxil olmazdan əvvəl PVC, poliolefinlər, metallar və digər yad polimerlərin çox aşağı səviyyəsini tələb edə bilər.
Məhz buna görə yalnız “1%-dən aşağı rütubətli PET lopaları” vəd edən təklif natamamdır. Rütubət vacibdir, lakin bu, PVC, qalıq yapışqan, etiket qırıntıları, rəng çirklənməsi və ya incə hissəciklər haqqında heç nə demir.
Vahid, universal PET lopası spesifikasiyası yoxdur. Alıcılar və təchizatçılar məhsul spesifikasiyası üzrə razılaşır, yüksək dəyərli yollar isə aşağı dəyərli tətbiqlərdən qat-qat sərt hədlər qoyur.
| Son tətbiq | Tipik keyfiyyət diqqəti | Yuma intensivliyi | Tez-tez tələb olunan əlavə nəzarət |
|---|---|---|---|
| Lif / doldurma | Rütubət, çirk, sabit qidalandırma, qəbul edilən rəng | Əsasdan ortaya qədər | Əsas çeşidləmə və qurutma |
| Bağlama lenti | PVC, poliolefinlər, yapışqan, IV sabitliyi, incə hissəciklər | Ortadan yüksəyə qədər | Daha yaxşı çeşidləmə və ərinti filtrasiyası |
| Lövhə / termoformalaşdırma | PVC, etiketlər və yapışqan, rəng, qara ləkələr, qoxu | Yüksək | Optik çeşidləmə və sərt keyfiyyət nəzarəti |
| Qranullaşdırma | Rütubət, PVC, yapışqan, incə hissəciklər, metal, ərinti sabitliyi | Yüksək | Qurutma, filtrasiya, vakuum deqazasiyası |
| Butulkadan-butulkaya hazırlıq | Çox aşağı yad polimerlər, idarə olunan çirklənmə | Çox yüksək | Təsdiqlənmiş dezinfeksiya və sərt giriş nəzarəti |
Yuyulmamış, soyuq yuyulmuş və isti yuyulmuş PET lopaları
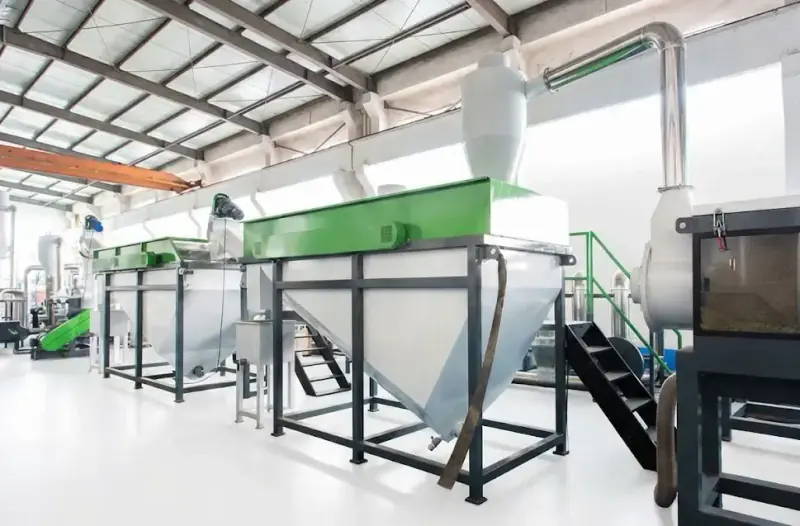
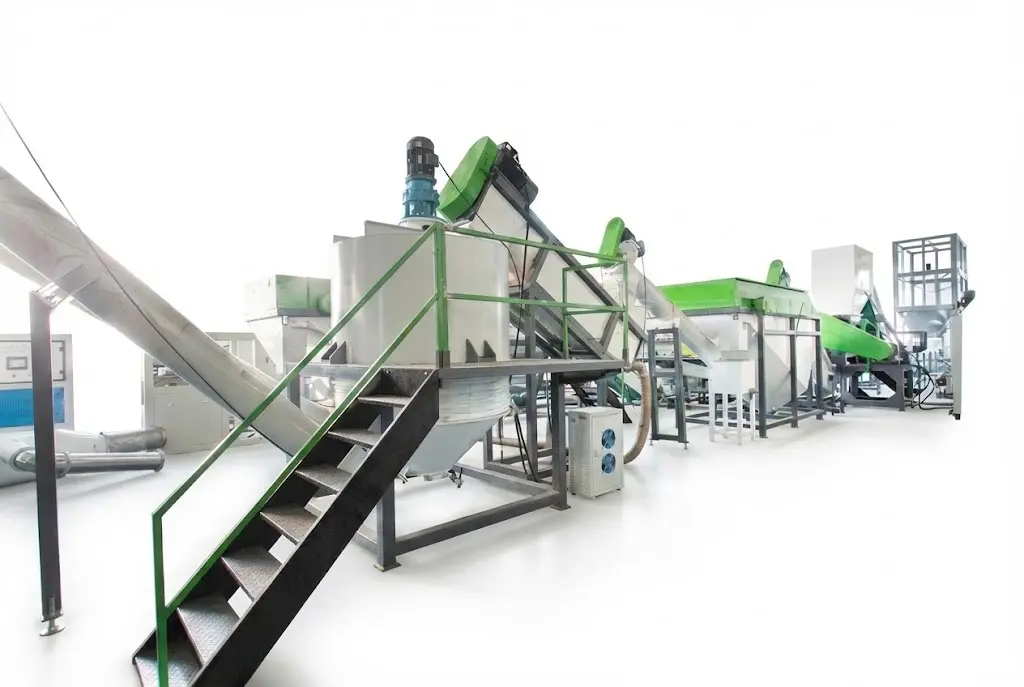
PET lopaları üç geniş proses etiketi altında satılır. Yuyulmamış lopalar sadəcə hələ etiket, qapaq, çirk və içki qalıqları daşıyan xırdalanmış butulkalardır; istifadədən əvvəl tam yuyulmağa ehtiyac duyurlar. Soyuq yuyulmuş lopalar otaq temperaturlu suda flotasiya ilə ayırma və friksion yumadan keçmişdir, bu da boş çirki və əksər qapaqları çıxarır, lakin yapışqan və yağlı qalığın çoxunu saxlayır. İsti yuyulmuş PET lopaları isə əlavə olaraq qızdırılmış, adətən qələvili, yuma mərhələsindən və ardından yaxalamadan keçmişdir və lövhə, bağlama lenti, qranullaşdırma və butulkadan-butulkaya yolları üçün normal başlanğıc nöqtəsidir.
Bu etiketlər prosesi, nəticəni deyil, təsvir edir. İki isti yuyulmuş lopa partiyası PVC, yapışqan və ya incə hissəciklərə görə hələ də çox fərqli ola bilər, buna görə aşağıdakı parametrlər addan daha vacibdir. İki yuma prosesinin müqayisəsi üçün bax: PET yuma xəttində isti yuma və soyuq yuma.
Rütubət: kiçik faiz nə üçün bu qədər vacibdir
Rütubət PET lopası parametrlərindən başa düşülməsi ən asan, lakin əhəmiyyətinin azaldılması da ən asan olanlardan biridir. Yuyulmuş lopalar həm səth suyunu, həm də lopalar arasında və ya qatlar və qeyri-müntəzəm formaların içində qalan suyu daşıyaraq yaş bölmədən çıxır.
Tipik PET yuma xətti bu suyu mərhələlər üzrə azaldır. Mexaniki susuzlaşdırma əvvəlcə sərbəst suyun əksəriyyətini çıxarır, mərkəzdənqaçma qurutması səth rütubətinin daha çoxunu çıxarır, daha aşağı son rütubət tələb olunduqda və ya sonrakı proses yaş qidalandırmaya həssas olduqda isə termik və ya isti hava ilə qurutma əlavə edilir.
Kommersiya və normativ proses nümunələri tez-tez əlavə təkrar emaldan əvvəl yuyulmuş PET lopası rütubətini 1% ətrafında və ya aşağısında müəyyən edir. Dərc olunmuş bəzi spesifikasiyalar bir qədər yüksək dəyərləri qəbul edir, digər alıcılar isə daha aşağı hədlər tələb edir. Xətt təchizatçısı və lopa alıcısı vizual qiymətləndirməyə etibar etmək əvəzinə test üsulunu və maksimum dəyəri razılaşdırmalıdır.
Yumadan sonrakı lopa rütubəti əridilmədən dərhal əvvəl tələb olunan rütubətlə eyni deyil. PET higroskopikdir, buna görə qranullaşdırma və ya lövhə ekstruziyası adətən əlavə idarə olunan qurutma tələb edir. Yaş PET ekstruderə daxil olarsa, hidroliz daxili özlülüyü və mexaniki performansı azaldır — bax: PET qranullaşdırmasında IV necə qorunur.
Yüksək son rütubətə nə səbəb olur?
Son PET lopaları çox yaş qalarsa, problem həmişə daha böyük isti hava quruducusu əlavə etməklə həll olunmur. Əsas səbəb daha əvvəlki mərhələlərdə ola bilər:
- Mərkəzdənqaçma quruducunun həcmi real məhsuldarlıq üçün çox kiçikdir.
- Lopalar çox böyükdür və ya qeyri-müntəzəmdir, bu da daha çox suyu özündə saxlayır.
- Ələk və ya drenaj sahələri etiketlər və incə hissəciklərlə tutulub.
- Quruducunun rotoru və ya pərləri aşınıb və artıq kifayət qədər susuzlaşdırma qüvvəsi yaratmır.
- Material yüklənməsi çox yüksəkdir, bu da qalma müddətini azaldır.
- İsti hava temperaturu və ya hava həcmi kifayət deyil.
- Yaş lopalar zəif ventilyasiya olunan bunkerlərdə çox uzun saxlanılır və yenidən rütubət udur.
Buna görə qurutma sistemi xırdalayıcının ələk ölçüsü, yuma həcmi və son saxlama sistemi ilə birlikdə seçilməlidir.
PVC çirklənməsi: təkrar emal olunmuş PET-də ən kritik qarışıqlardan biri
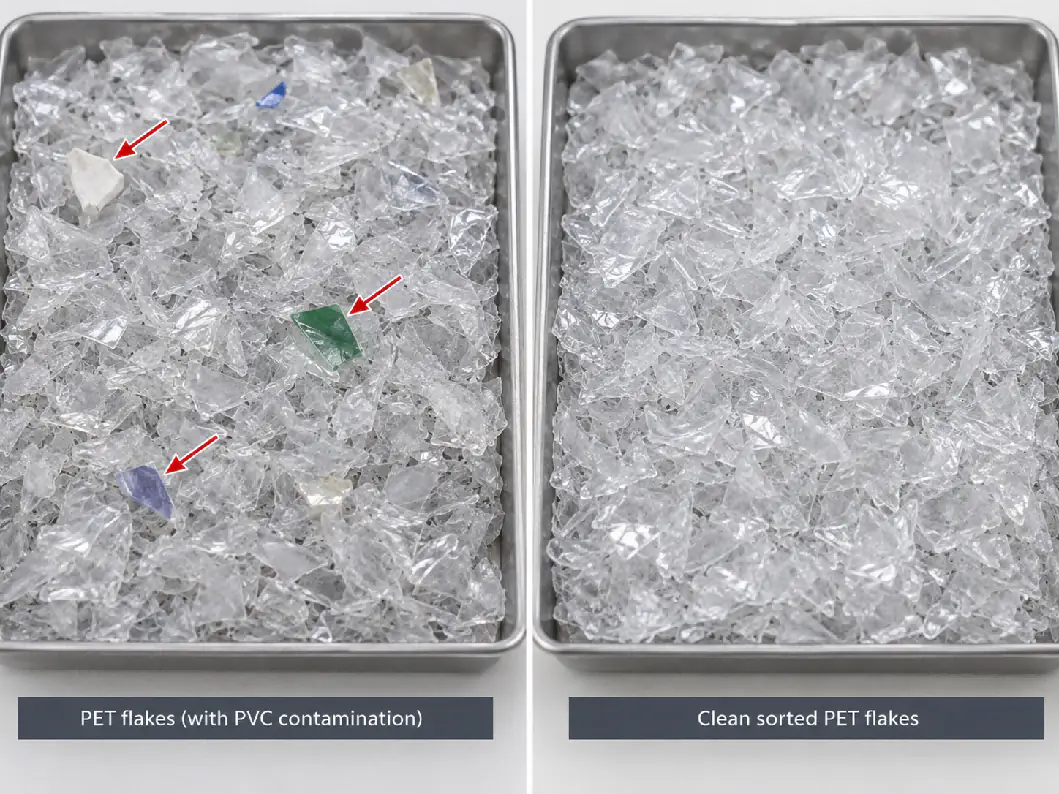
PVC PET təkrar emalında xüsusilə zərərlidir, çünki PET və PVC çox fərqli temperaturlarda emal olunur. PVC-nin az miqdarı belə PET emalı zamanı deqradasiyaya uğraya bilər və qara ləkələr, rəng dəyişikliyi, qoxu və turşulu deqradasiya məhsulları yaradır.
Məhz buna görə yüksək keyfiyyətli PET lopası spesifikasiyaları PVC-ni faiz çirkləndiricisi kimi deyil, onlarla ppm diapazonunda saxlayır. Dərc olunmuş bəzi qida ilə təmas üçün təkrar emal giriş spesifikasiyaları PVC həddini 50 mg/kg-dan aşağı təyin edir, bəzi kommersiya şəffaf lopa spesifikasiyaları daha da sərtdir, aşağı dərəcəli bazarlar isə daha yüksək dəyərləri qəbul edə bilər.
Düzgün hədəfi son istifadəçi müəyyən edir. Yuma xətti təchizatçısı butulka mənbəyini, çeşidləmə sistemini və son tətbiqi bilmədən PVC göstəricisi vəd etməməlidir.
PVC PET butulka axınına haradan daxil olur?
PVC taya qarışmış tam PVC qablar, PVC termoqılaflar, PVC etiket parçaları, möhürlər və ya digər qablaşdırma komponentləri vasitəsilə daxil ola bilər.
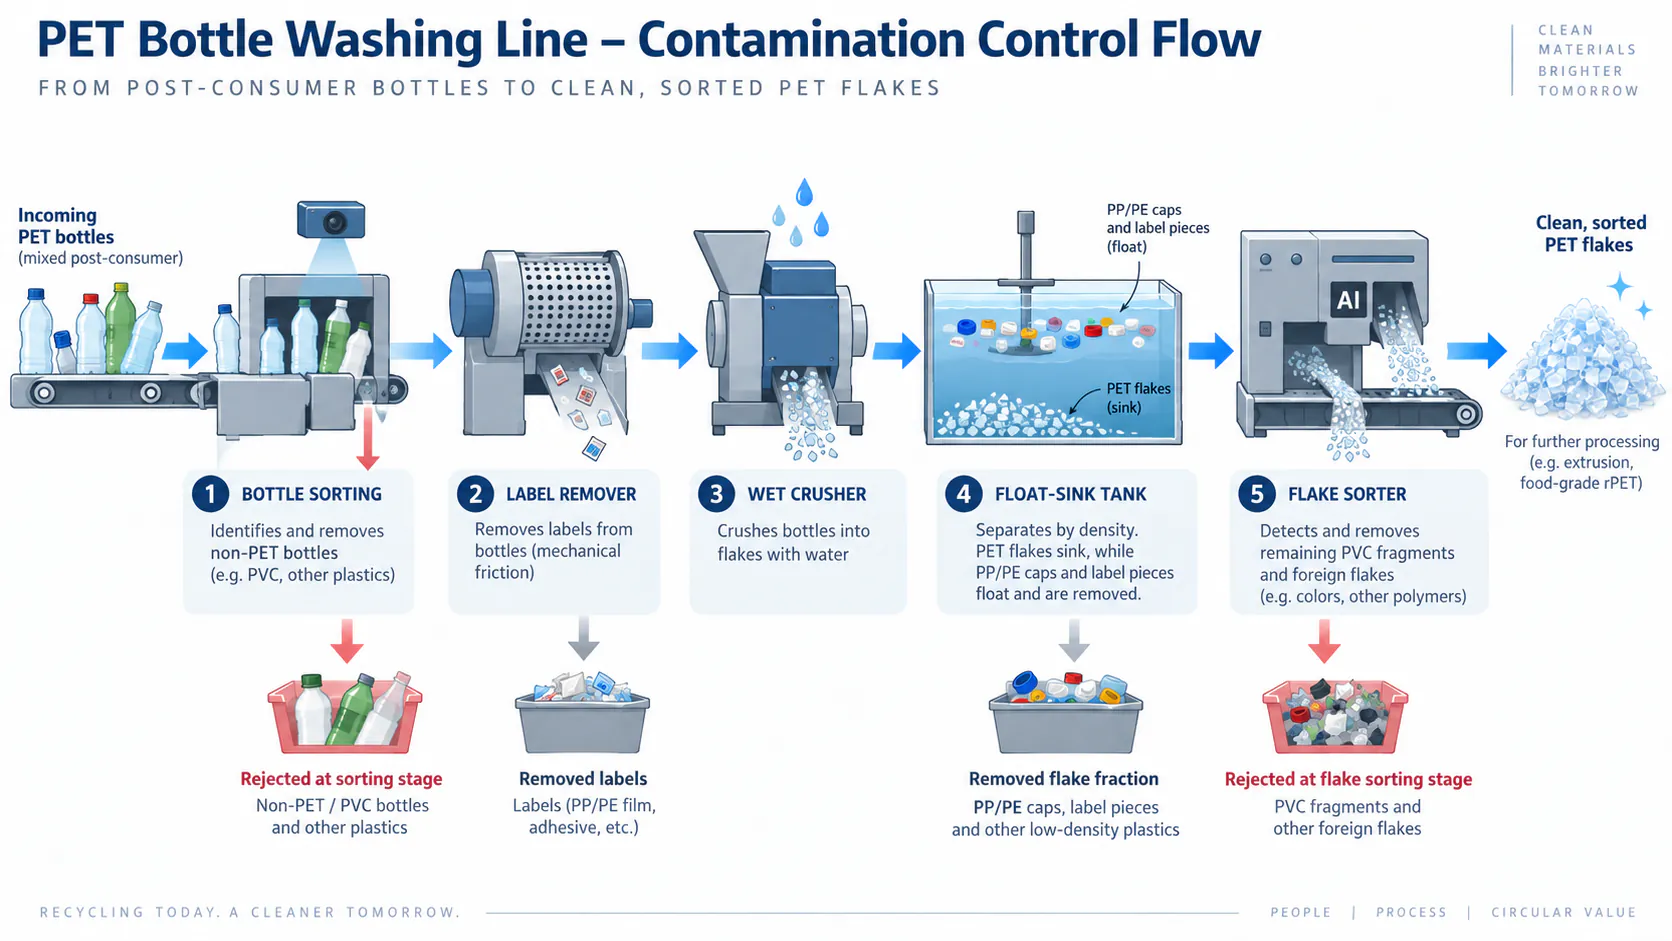
PVC-nin sıxlığı suyun sıxlığına yaxın və ya ondan yüksək olduğu üçün flotasiya ilə ayırma onu xırdalamadan sonra etibarlı şəkildə çıxara bilmir. PVC lopalara xırdalanıb PET ilə qarışdıqdan sonra ayırma çox daha çətinləşir.
Buna görə PVC nəzarəti xırdalamadan əvvəl başlamalıdır. Material kiçik lopalara çevrildikdən sonra problemi düzəltməyə çalışmaqdan daha dəyərlisi əl ilə çeşidləmə, NIR butulka çeşidləməsi, səmərəli etiket ayırma və PET olmayan qabların çıxarılmasıdır. Lopa çeşidləməsi isə, xüsusən yüksək dəyərli tətbiqlər üçün, ikinci nəzarət addımını təmin edir.
PVC necə test edilməlidir?
PVC-ni həmişə gözlə etibarlı şəkildə qiymətləndirmək mümkün deyil. Keyfiyyət nəzarəti planı təkrarlana bilən test üsulunu və nümayəndəli nümunə götürməni müəyyən etməlidir.
Sənaye üsullarına vizual və ya optik çeşidləmə analizi, PVC və PET-in fərqli termik davranışına əsaslanan isti sobada test etmə və ixtisaslaşdırılmış lopa skanerləri daxildir. Məsələn, ASTM D5991 PET lopasında PVC çirklənməsinin ayrılması və müəyyən edilməsi prosedurlarını təsvir edir.
“50 ppm-dən aşağı PVC” kimi bir spesifikasiya yalnız hər iki tərəf nümunənin necə götürüldüyünü və nəticənin necə ölçüldüyünü bildikdə məna kəsb edir.
Etiketlər tək bir çirkləndirici deyil
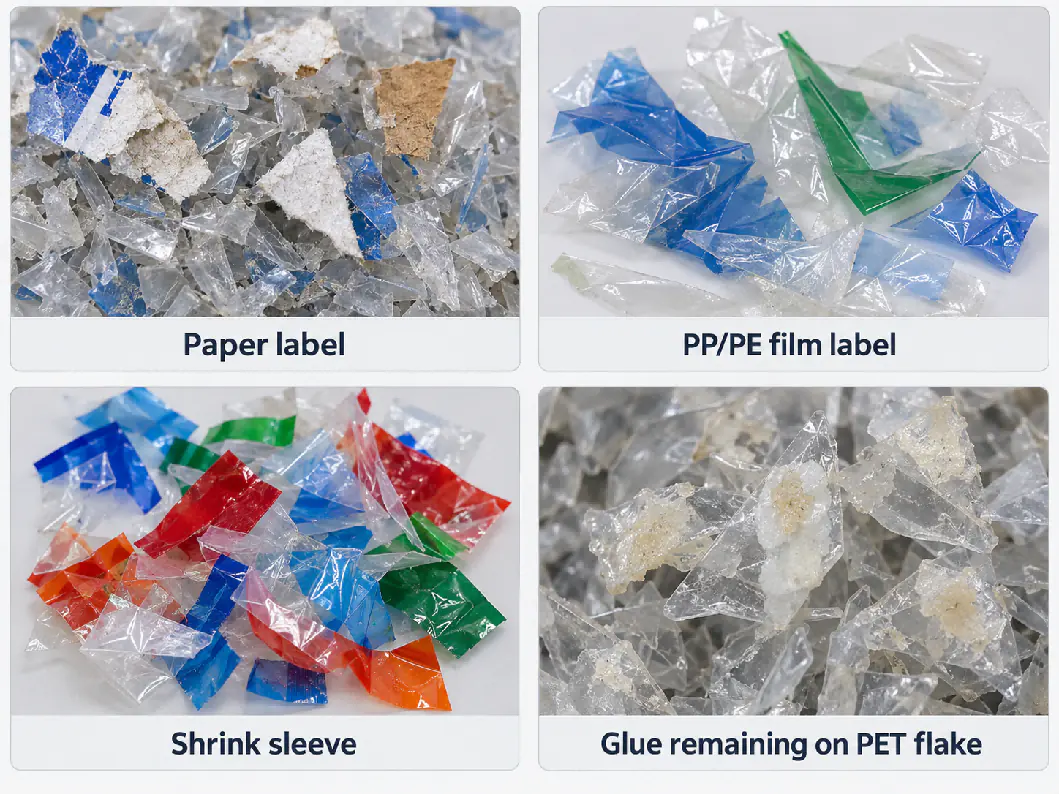
“Etiket çirklənməsi” adətən bir neçə problemi birləşdirir: kağız qırıntıları, PP/PE etiket plyonkası, PETG və ya PVC termoqılaflar, çap mürəkkəbi, yapışqan və səthində hələ də yapışqan daşıyan lopalar.
Bu çirkləndiricilər yuma xəttində fərqli davranır. Poliolefin etiket qırıntıları sıxlıqla ayırma çənində üzə bilər. Kağız çirkli proses suyu ilə hərəkət edən incə liflərə parçalanır. Termoqılaflar butulka çeşidləməsi və ya etiket ayırıcı avadanlıq tələb edə bilər. Yapışqan PET səthinə yapışmış qala bilər və isti yuma tələb edir.
Məhz buna görə xırdalamadan əvvəl etiket ayırıcı sonrakı yuma yükünə böyük təsir göstərir. Butulka hələ bütöv olduğu zaman mümkün qədər çox etiket materialının çıxarılması xırdalayıcıya, isti yuyucuya və yaxalama su sisteminə çatan etiket qırıntılarını azaldır.
Qalıq yapışqan görünən etiket parçalarından daha vacib ola bilər
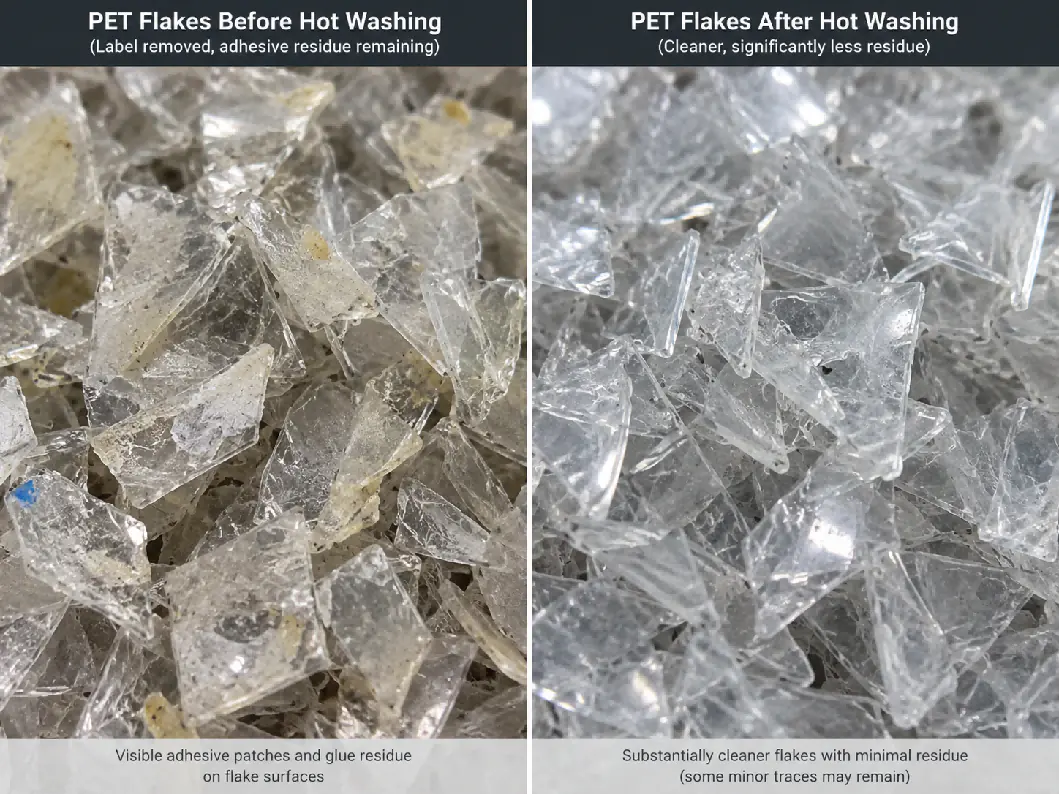
PET lopası görünən etiket plyonkasından azad ola bilər, lakin hələ də, xüsusən təzyiqlə yapışan etiketlərdən və bəzi isti ərimə yapışqanlarından, yapışqan qalığı daşıya bilər.
Qalıq yapışqan ekstruziya zamanı qaralaya və ya oksidləşə bilər, qara ləkələrə səbəb olur, qoxu yaradır və ərinti filtrini yükləyir. Buna görə bəzi yüksək keyfiyyətli lopa spesifikasiyaları qalıq yapışqanlı lopaları görünən etiket qırıntılarından ayrıca ölçür.
İsti yuma, yuyucu vasitə və ya qələvi ilə işləmə, idarə olunan temperatur, kifayət qədər qalma müddəti və isti yumadan sonra güclü friksion yaxalama yapışqan qalığını azaltmaq üçün əsas vasitələrdir. Ən yaxşı tənzimləmələr real etiket və yapışqan kimyasından asılıdır.
İncə toz: müştərilərin tez-tez diqqətdən qaçırdığı çirklənmə
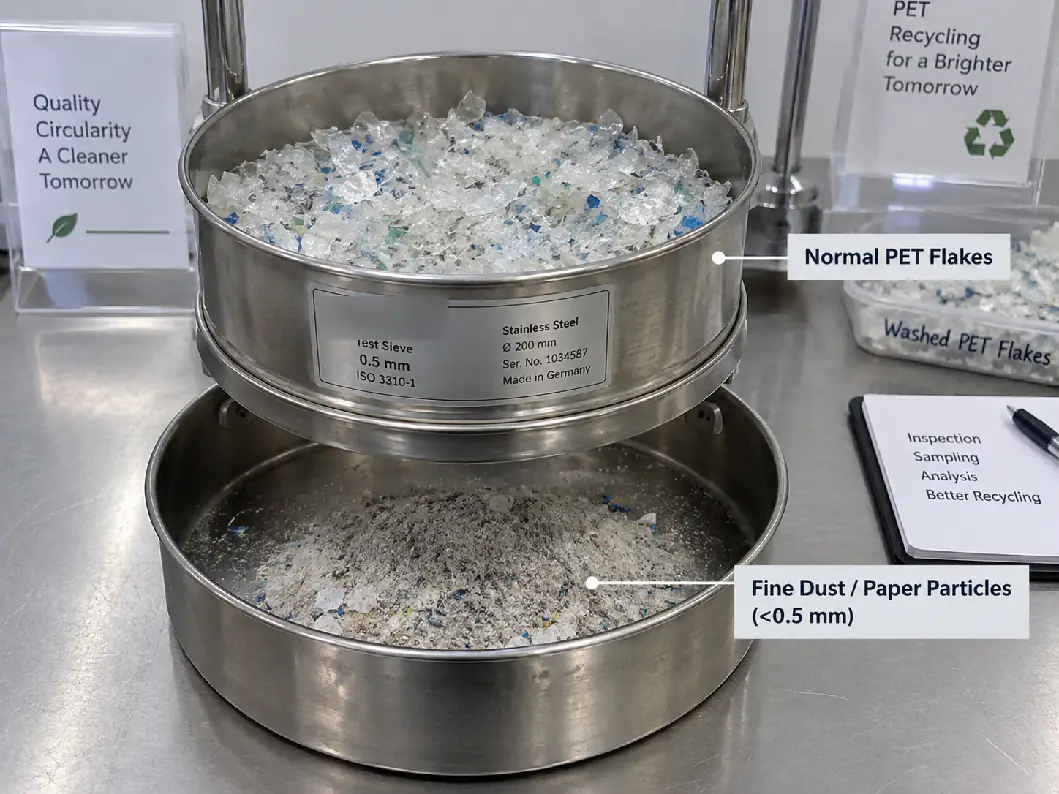
İncə toz çox kiçik PET hissəciklərini, həmçinin xırdalama və yuma zamanı yaranan kağız liflərini, çirki və digər bərk maddələri əhatə edir. Material hələ də PET olsa belə, həddən artıq incə hissəciklər istismar problemləri yaradır.
İncə hissəciklərin kütləsinə nisbətən səth sahəsi daha yüksəkdir. Onlar daha çox rütubət saxlayır, çirklənmə daşıyır, daşınma zamanı tozu artırır və qurutma və konveyer zamanı fərqli davranır.
Dərc olunmuş yüksək keyfiyyətli lopa spesifikasiyaları adətən incə hissəciklər üçün, məsələn 0.5 mm-dən aşağı, hədd ölçüsü müəyyən edir və sonra icazə verilən miqdarı məhdudlaşdırır. Bəzi təkrar emal prosesi spesifikasiyaları 500 ppm ətrafında dəyərlərdən istifadə edir, digər sənaye spesifikasiyaları isə faiz hədlərindən istifadə edir. “Toz”un tərifi dəyişdiyi üçün ələk ölçüsü və test üsulu spesifikasiyaya yazılmalıdır.
Həddən artıq incə toz haradan əmələ gəlir?
- Xırdalayıcının ələk dəliyi lazımsız dərəcədə kiçikdir.
- Xırdalayıcının bıçaqları kütdür, bu da təmiz kəsim əvəzinə təkrarlanan zərbə və üyütməyə səbəb olur.
- Material xırdalayıcı kamerasında çox uzun qalır.
- Bəzi butulka axınlarında quru xırdalama yaxşı idarə olunan yaş xırdalama prosesindən daha çox boş incə hissəciklər yaradır.
- Kağız etiketlər yuma zamanı parçalanır və effektiv şəkildə çıxarılmır.
- Daşıma, qurutma və ya aqressiv mexaniki təsir əlavə qırılmaya səbəb olur.
Buna görə də narın hissəciklərin azaldılması plastik xırdalayıcıdan başlayır. İti bıçaqlar, düzgün ələk ölçüsü və sabit qidalandırma yuma hələ başlamazdan əvvəl daha təmiz, daha sabit lopalar yaradır — bax: xırdalayıcı bıçaqlarının qulluğu.
Poliolefinlər: qapaqlar, həlqələr və etiketlər
PP və PE PET butulka axınında tez-tez rast gəlinən çirklərdir, çünki qapaqlar, qoruyucu həlqələr və bir çox etiketlər poliolefinlərdən hazırlanır.
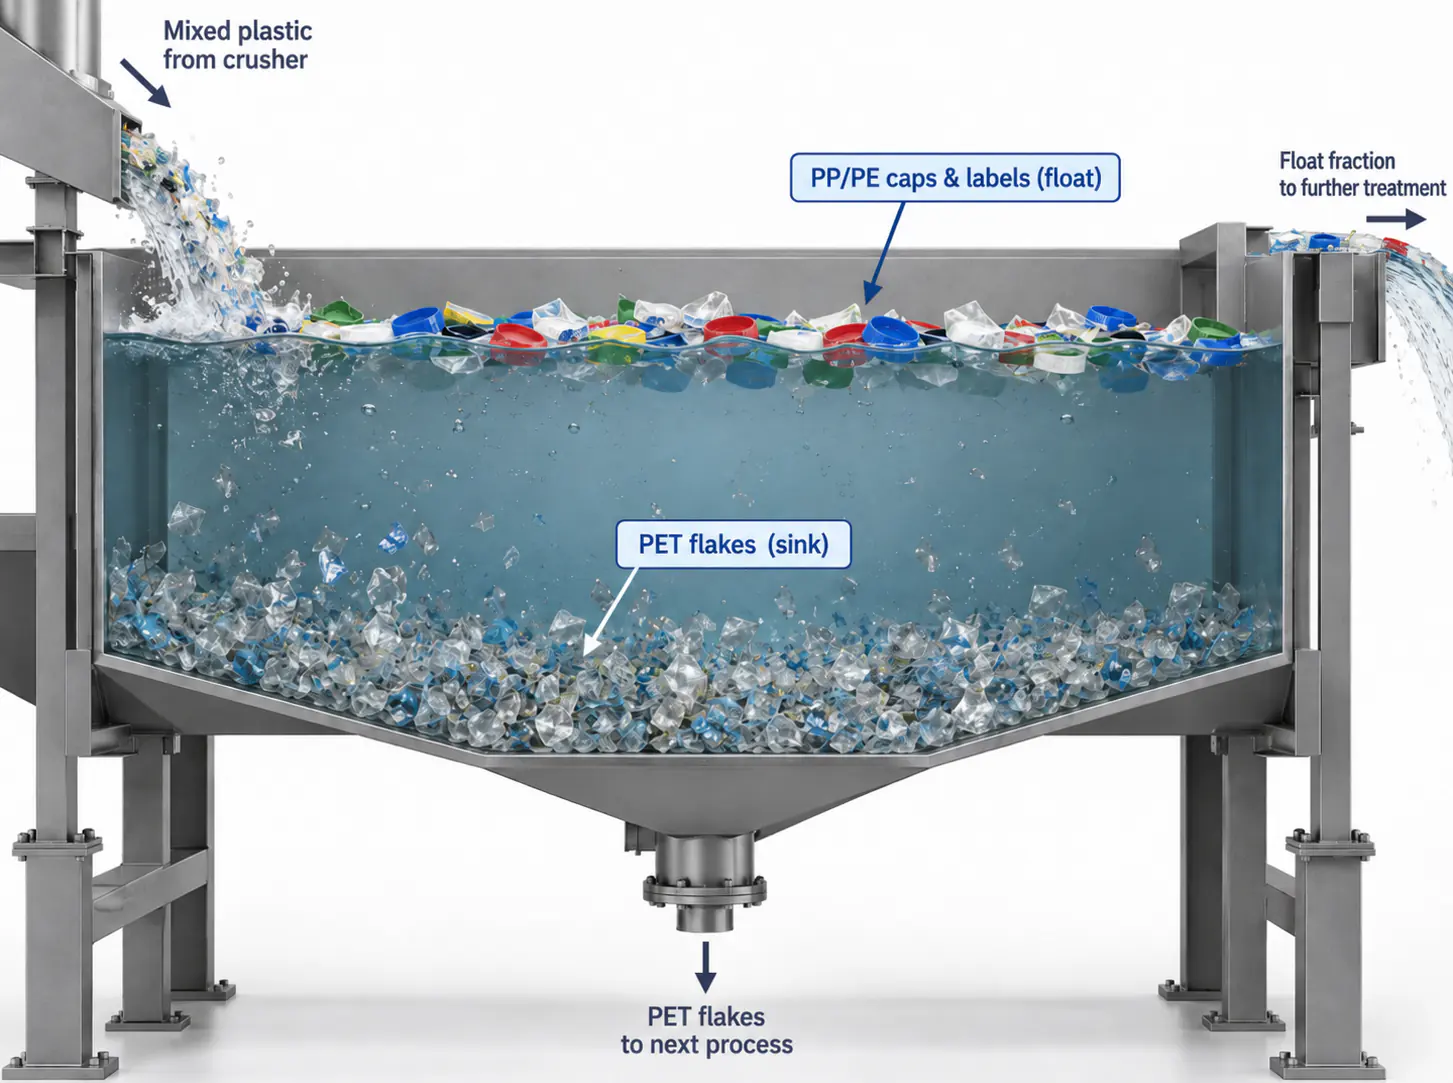
Onların sıxlığı sudan aşağıdır, PET isə batır, buna görə düzgün layihələndirilmiş flotasiya çəni xırdalanmadan sonra PP və PE-nin böyük hissəsini çıxarır.
Sıxlıq üzrə ayırma yalnız lopalar bir-birindən ayrıldıqda və çəndə kifayət qədər qalma müddəti və su hərəkəti olduqda işləyir. PET-ə yapışmış etiket qırıntıları onunla birlikdə bata bilər, çox kiçik poliolefin hissəcikləri isə PET fraksiyası ilə birlikdə aparıla bilər. Buna görə yüksək keyfiyyətli xətlər tək bir çənə etibar etmək əvəzinə butulka etiketlərinin çıxarılmasını, flotasiya ayırmasını, friksion yumanı və lazım gəldikdə lopa sortlaşdırmasını birləşdirir.
Metallar: az qatılıq, yüksək risk
Metal çirklənməsi tay məftillərindən, alüminium qapaqlardan, yad qablaşdırmadan, avadanlıq yeyilməsindən və ya butulkalarla qarışmış metal tullantılardan yarana bilər.
Kiçik bir metal parçası belə xırdalayıcı bıçaqlarına, nasoslara və ya ekstruziya avadanlığına zərər verə bilər, metal hissəcikləri isə lövhədə, qranullarda və son məhsullarda qüsurlar yaradır.
Metal nəzarəti adətən xırdalayıcıdan əvvəl sortlaşdırma və maqnit ayırması ilə başlayır. Çirklənmə və keyfiyyət hədəfindən asılı olaraq girdap cərəyanı ayırması, metal detektoru və ya sonrakı optik yoxlama əlavə edilə bilər. Bir sıra yüksək keyfiyyətli PET lopa spesifikasiyaları onlarla ppm aralığında metal həddi istifadə edir; PVC-də olduğu kimi, icazə verilən dəyər son istifadəçi ilə razılaşdırılmalıdır.
Lopa ölçüsü sadəcə xırdalayıcı parametri deyil, keyfiyyət göstəricisidir
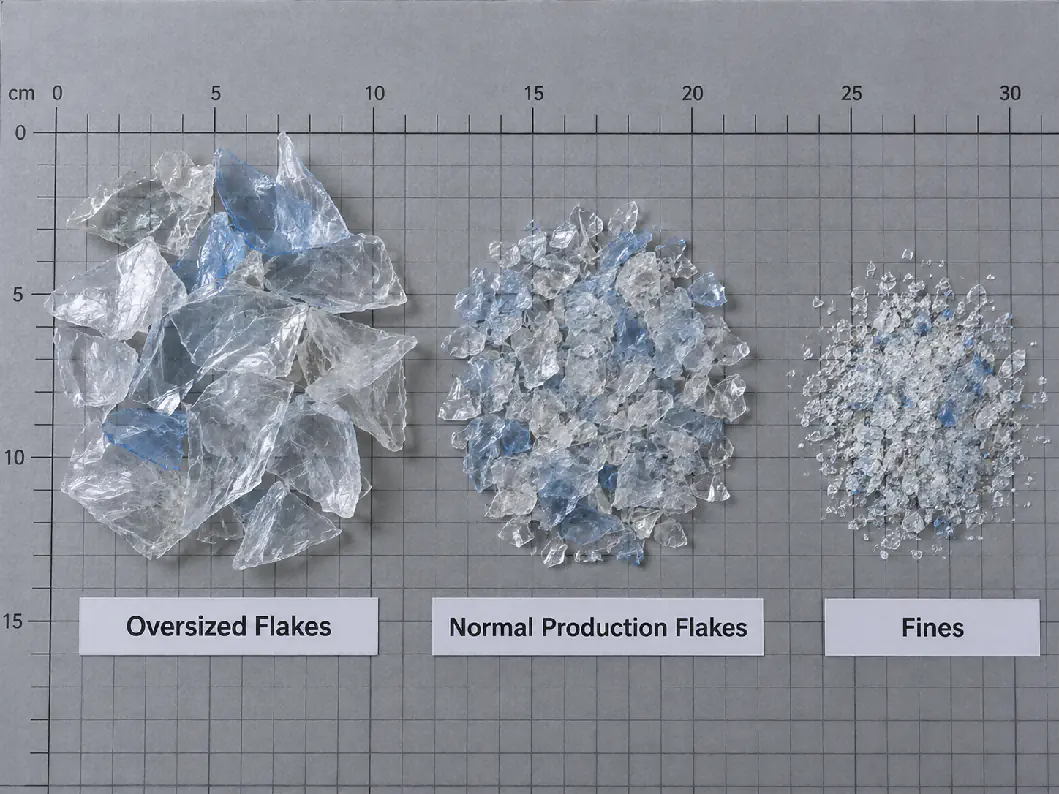
Lopa ölçüsü yuma, ayırma, qurutma, daşıma və ekstruziyaya təsir edir. Çox böyük lopalar etiket və suyu öz içində saxlayır və bərabər təmizlənməyə bilər; həddən artıq kiçik lopalar isə narın hissəciklərin miqdarını artırır və proses suyu ilə birlikdə itirilə bilər.
Kommersiya yuyulmuş PET lopa spesifikasiyaları bazar və avadanlıqdan asılı olaraq adətən 3–12 mm və ya 8–12 mm ətrafında nəzarət olunan aralıqlardan istifadə edir. Bizim PET yuma xətlərimiz adətən 12 mm və ya 14 mm ələklər üçün, yaxud sonrakı prosesə uyğun fərdi ölçü üçün konfiqurasiya olunur.
Xırdalayıcı ələyi eyni ölçülü lopalar istehsal etmir. Butulka divarının qalınlığı, bıçaqların vəziyyəti, rotor sürəti və qalma müddəti də ölçü paylanmasını formalaşdırır.
Yığın sıxlığı ilk baxışdan göründüyündən daha çox şey deyir
Yığın sıxlığı sərbəst PET lopalarının vahid həcmə düşən kütləsidir. O, silo ölçüsünə, daşıma davranışına, quruducunun yüklənməsinə və ekstruderin qidalanmasına təsir edir.
Yuyulmuş PET lopaları lopa ölçüsündən, divar qalınlığından, rəng qarışığından və sıxlaşmadan asılı olaraq adətən təxminən 250–500 kq/m³ aralığında göstərilir. Qeyri-sabit yığın sıxlığı qeyri-bərabər lopa ölçüsünə və ya xammal tərkibinə işarə edə bilər, buna görə o, həm avadanlığın ölçülənməsi, həm də partiya sabitliyinin yoxlanması üçün faydalıdır.
Rəng: şəffaf, açıq-göy və yaşıl PET lopaları
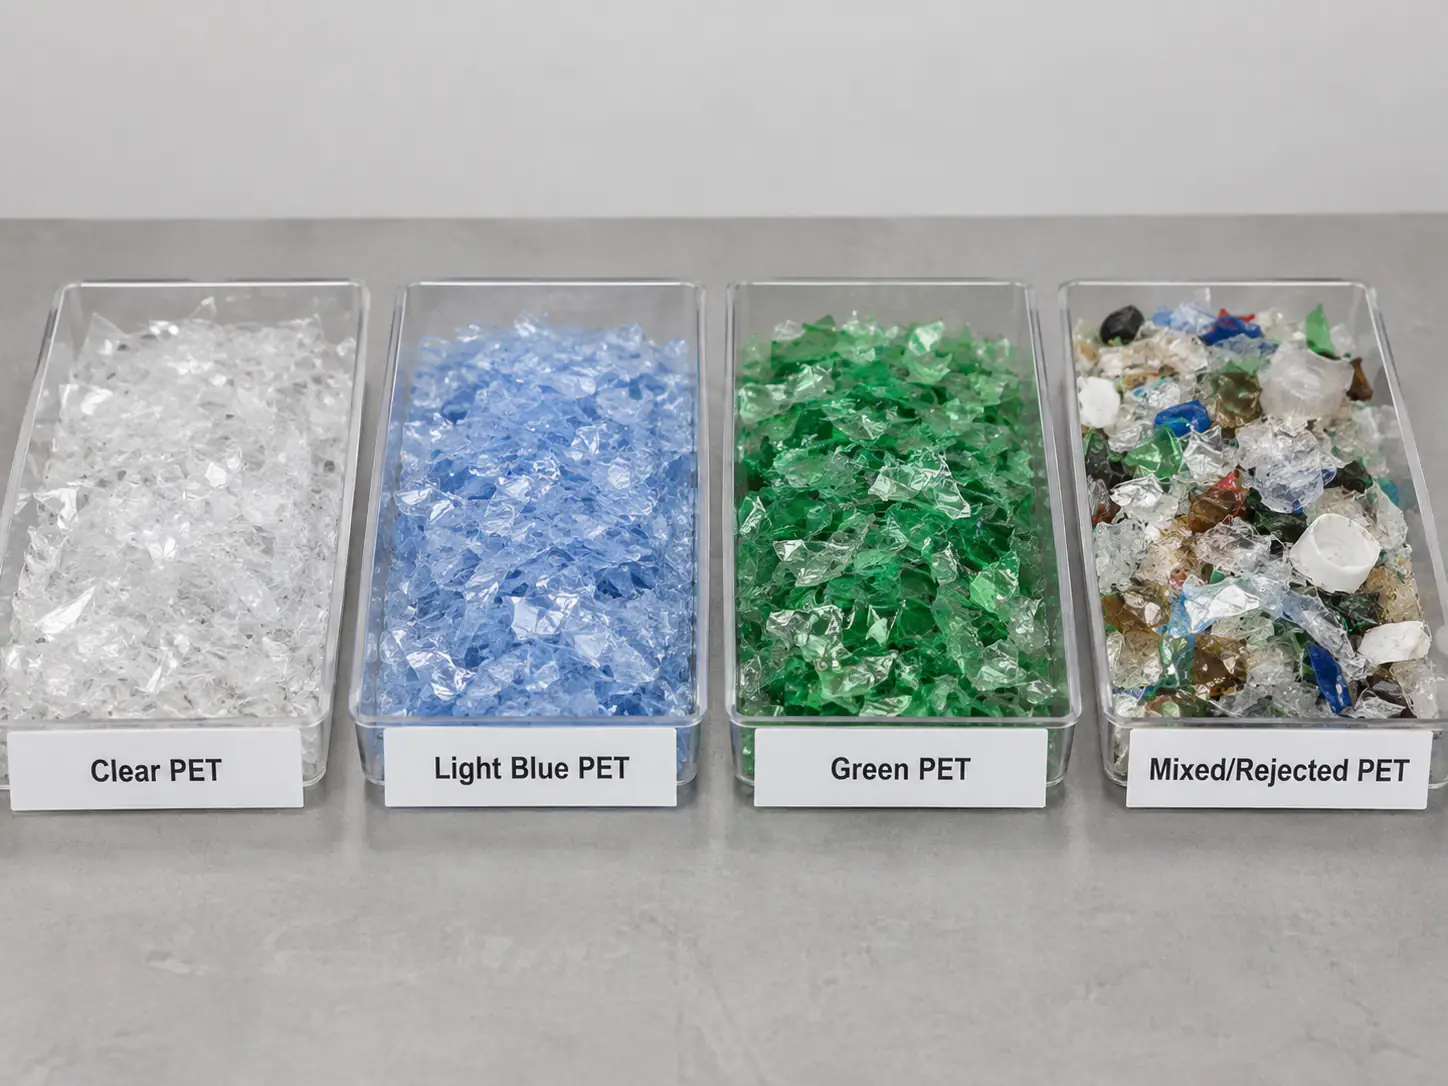
Şəffaf, açıq-göy, yaşıl və digər rəngli PET lopaları kimyəvi baxımdan hamısı PET-dir, lakin eyni kommersiya dəyərinə malik deyillər. Şəffaf lövhə və butulka tətbiqləri bir çox lif tətbiqlərinə nisbətən xeyli sərt rəng ayırmasını tələb edir, yaşıl PET lopaları isə adətən ayrıca, daha aşağı dəyərli bazarlara satılır.
Optik butulka sortlaşdırıcıları və lopa sortlaşdırıcıları rəngli PET-i, qeyri-şəffaf PET-i və yad polimerləri ayırır. Yüksək dəyərli şəffaf lopa üçün rəng fotoşəkildən qiymətləndirmək əvəzinə yazılı spesifikasiyanın bir hissəsi olmalıdır.
Praktiki PET lopa keyfiyyəti cədvəli
Aşağıdakı cədvəl universal standart deyil. O, alıcının spesifikasiyanı necə qura biləcəyini göstərir və dərc olunmuş yüksək keyfiyyətli təkrar emal xammalı və kommersiya lopa spesifikasiyalarında rast gəlinən sərt aralıqlara dair nümunələr verir.
| Parametr | Niyə vacibdir | Yüksək keyfiyyət hədəfi nümunəsi | Ona təsir edən əsas avadanlıq |
|---|---|---|---|
| Rütubət | Qurutma, saxlama və sonrakı PET hidrolizi | Yuyulmuş lopalar üçün adətən ≤1%; ekstruziya əlavə qurutma tələb edir | Mərkəzdənqaçma quruducu, termik quruducu |
| PVC | Əritmə prosesi zamanı PET-i deqradasiyaya uğradır və rəngini dəyişir | Onlarla ppm; bəzi qida ilə təmasda olan xammal üçün <50 ppm tələb olunur | Butulka sortlaşdırması, etiket çıxarılması, lopa sortlaşdırması |
| Poliolefinlər | Qapaqlar, həlqələr və etiketlər təmizliyə və ərinti filtrasiyasına təsir edir | Dərəcədən asılı olaraq onlarla, hətta yüzlərlə ppm | Flotasiya çəni, etiket ayırıcı, lopa sortlaşdırıcı |
| Etiketlər / kağız | Görünən qüsurlar, kül və filtrin yüklənməsi | Alıcıya görə dəyişir; yüksək dərəcələrdə sərt ppm hədləri istifadə olunur | Etiket ayırıcı, friksion yuyucu, yaxalama |
| Qalıq yapışqan | Saralma, kömürləşmə və qara nöqtələr | Alıcıdan və ya prosesdən asılı olaraq dəyişir; yüksək dəyərli proseslərdə ayrıca izlənir | İsti yuma, kimyəvi dozalama, friksion yuyucu |
| Narın toz | Rütubət saxlanması, daşınma itkisi, filtrin yüklənməsi | Müəyyən ələk sərhədi, məsələn <0.5 mm, sərt hədlə | Xırdalayıcı bıçaqları və ələyi, yuma, hava ilə ayırma |
| Metallar | Avadanlığa zərər və məhsul qüsurları | Yüksək dərəcəli lopalar üçün onlarla ppm | Sortlaşdırma, maqnitlər, metal detektoru |
| Lopa ölçüsü | Yuma, qurutma, daşıma və qidalandırma sabitliyi | Bir neçə mm-dən təxminən 12–14 mm-ə qədər nəzarət olunan aralıq | Xırdalayıcı ələyi və bıçaqların vəziyyəti |
| Yığın sıxlığı | Silo, quruducu və ekstruderin qidalanması | Təxminən 250–500 kq/m³, dərəcədən asılı | Lopa həndəsəsi, sortlaşdırma, daşınma |
Məlumat üçün qeyd edək ki, istehlakdan sonrakı butulka xammalı üçün standart PET butulka yuma xətti konfiqurasiyalarımızı bu çıxış hədəflərinə uyğun təqdim edirik: rütubət <0.9%, PVC <50 ppm, PP/PE <20 ppm, etiketlər <20 ppm, yapışqan <10 ppm, metal <20 ppm, ümumi çirklənmə <100 ppm və 12 mm, 14 mm və ya fərdi lopa ölçüsü. Faktiki nəticələr daxil olan butulkalardan və quraşdırılmış sortlaşdırma avadanlığından asılıdır və material sınağı ilə təsdiqlənir.
Nümunə götürmə üsulu nə üçün vacibdir
Laboratoriya nəticəsi yalnız nümunə qədər dəqiq ola bilər. Big bag-ın üstündən götürülən bir ovuc istehsal partiyasını təmsil etməyə bilər.
PET lopaları daşıma və saxlama zamanı ayrılır. Narın hissəciklər bir sahədə cəmləşə bilər, daha ağır çirklənmə və ya rəngli lopalar isə bərabər paylanmaya bilər. Nümunələr bir neçə nöqtədən və ya razılaşdırılmış prosedura uyğun götürülməli və test edilmədən əvvəl birləşdirilməlidir.
Təchizatçı və alıcı yalnız həddi deyil, həm də test üsulunu, ölçü vahidini və nümunə götürmə tezliyini razılaşdırmalıdır. Əgər tərəflərdən biri fərqli test üsulu və ya hissəcik ölçüsü tərifindən istifadə edirsə, “PVC ≤50 ppm” və “toz ≤500 ppm” kimi göstəricilər natamam olur.
TDS və COA eyni şey deyil
Texniki Məlumat Vərəqəsi (TDS) PET lopa dərəcəsi üçün hədəf spesifikasiyanı təsvir edir. Analiz Sertifikatı (COA) isə konkret partiya və ya istehsal partiyası üçün ölçülmüş nəticəni bildirir.
Mütəmadi alış üçün sabitliyi yoxlamaq baxımından COA daha faydalıdır. O, rütubət, PVC, poliolefinlər, etiketlər, metallar, lopa ölçüsü, yığın sıxlığı, rəng və digər razılaşdırılmış parametrləri əhatə edə bilər.
Əgər təchizatçı yüksək təmizlikdə lopa olduğunu bildirirsə, hansı dəyərlərin təmin olunduğunu, hansıların tipik olduğunu, nə qədər tez-tez test edildiyini və partiyaya xas COA-nın mövcud olub-olmadığını soruşun.
Keyfiyyət spesifikasiyadan kənara çıxdıqda yuma xəttinin hansı hissəsini yoxlamalısınız?
| Keyfiyyət problemi | Ehtimal olunan proses sahəsi | Tipik yoxlamalar |
|---|---|---|
| Yüksək rütubət | Susuzlaşdırma və qurutma | Quruducunun yüklənməsi, rotorun vəziyyəti, isti hava həcmi, drenaj |
| Yüksək PVC | Butulka sortlaşdırması, etiket çıxarılması, lopa sortlaşdırması | Butulka sortlaşdırmasının effektivliyi, manşetin çıxarılması, sortlaşdırıcının kalibrlənməsi |
| Həddindən artıq PP/PE | Flotasiya ilə ayırma | Su səviyyəsi, qalma müddəti, qarışdırma, üzən hissələrin çıxarılması |
| Yüksək etiket miqdarı | Etiket çıxarılması və friksion yuma | Etiket ayırıcının effektivliyi, butulkanın vəziyyəti, friksion yuyucunun yüklənməsi |
| Yüksək qalıq yapışqan | İsti yuma və isti yumadan sonrakı friksion yaxalama | Temperatur, kimya, qalma müddəti, yaxalama |
| Yüksək narın hissəciklər / toz | Xırdalayıcı və hava ilə ayırma | Bıçağın itiliyi, ələk ölçüsü, qalma müddəti, toz çıxarılması |
| Metal çirklənməsi | Sortlaşdırma və metal ayırması | Tay məftilinin çıxarılması, maqnit və metal detektorunun performansı |
| Qeyri-sabit lopa ölçüsü | Xırdalayıcı | Ələyin yeyilməsi, bıçaq boşluğu, bıçağın vəziyyəti, qidalandırma sabitliyi |
Yuma xətti alıcısı hansı keyfiyyət məlumatını göstərməlidir?
PET yuma xətti sorğusu edərkən yalnız məhsuldarlıq və butulka növünü göstərməyin. Mümkünsə, gözlənilən çıxış keyfiyyətini də bildirin:
- Son tətbiq: lif, bağlama lenti, lövhə, qranullaşdırma və ya butulkadan-butulkaya hazırlıq.
- Yuma və qurutmadan sonra tələb olunan rütubət həddi.
- Maksimum PVC çirklənməsi.
- Maksimum poliolefin çirklənməsi.
- Maksimum etiket, kağız və ya görünən çirklənmə.
- Qalıq yapışqanın ayrıca nəzarət olunub-olunmaması.
- Maksimum metal çirklənməsi.
- Tələb olunan lopa ölçüsü aralığı və narın hissəcik həddi.
- Tələb olunan rəng tərkibi: şəffaf, açıq-göy, yaşıl və ya qarışıq.
- Sonrakı proseslərin ondan asılı olduğu halda tələb olunan yığın sıxlığı.
- Hər bir kritik parametr üçün istifadə olunan test üsulu və ya alıcı spesifikasiyası.
Əgər hələ son spesifikasiyanız yoxdursa, təchizatçı əvvəlcə son bazar haqqında soruşmalı, sonra isə xammala və seçilmiş sortlaşdırma və yuma avadanlığına əsaslanaraq real hədəflər təklif etməlidir. Təklif üçün butulka mənbəyinizi və son istifadənizi bizə göndərə bilərsiniz.
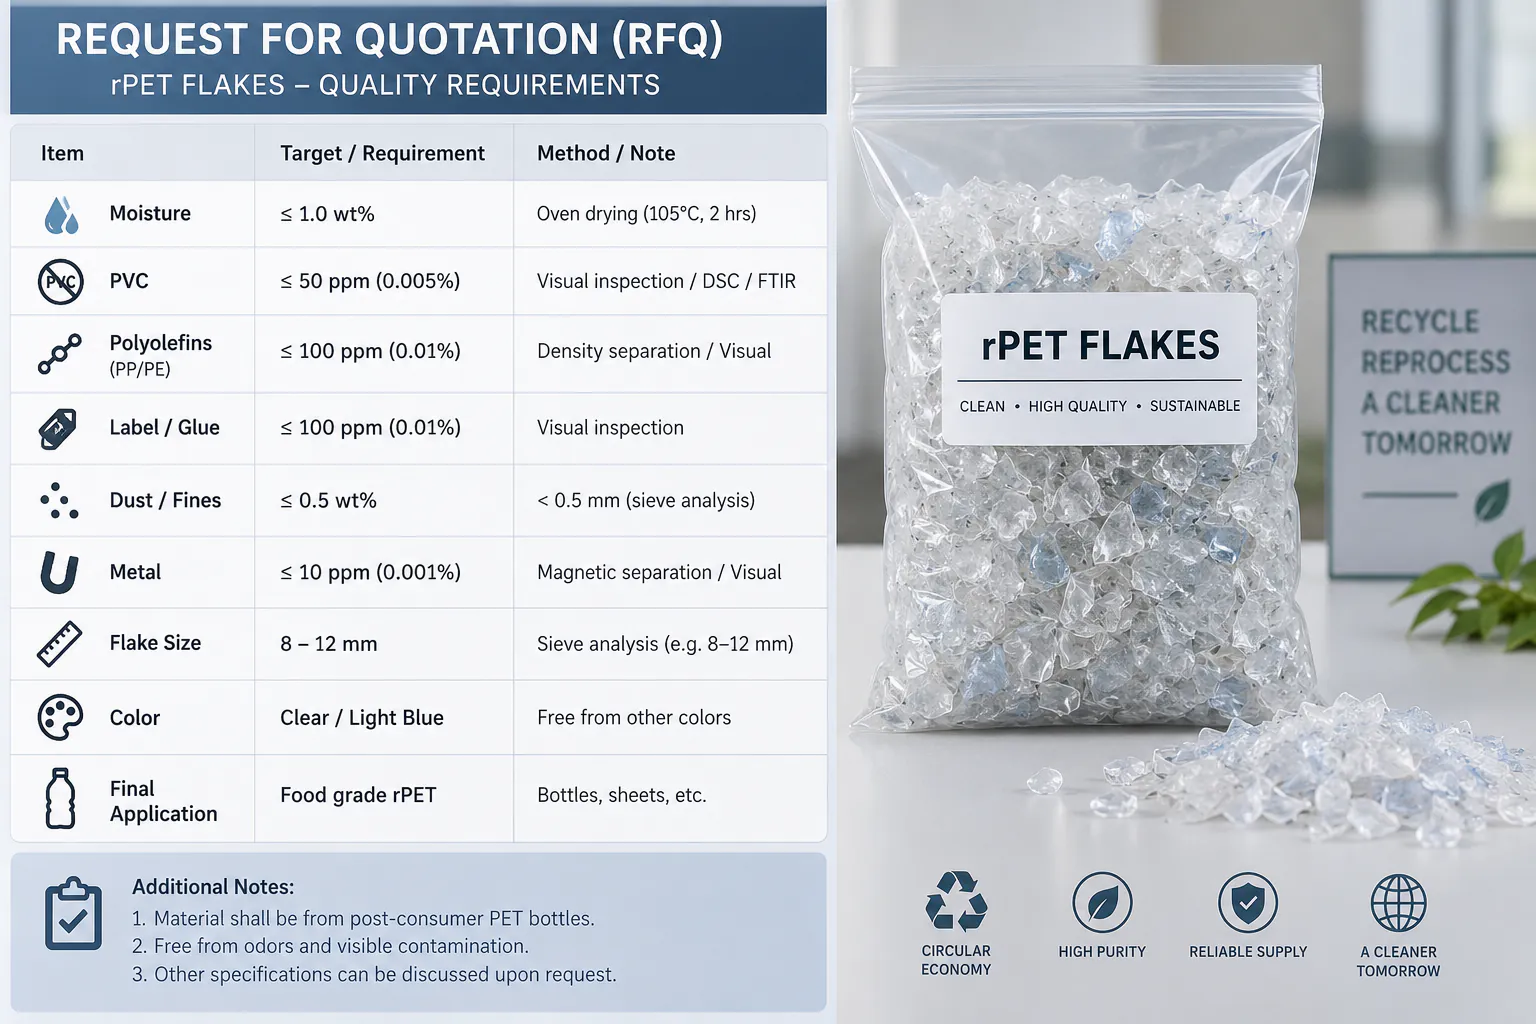
Nəticə: keyfiyyət bütün xətt boyunca yaranır
PET lopa keyfiyyəti bir isti yuyucu, bir separator və ya bir optik sortlaşdırıcı tərəfindən yaranmır. O, tam prosesin nəticəsidir.
PVC nəzarəti butulka sortlaşdırması və etiket çıxarılması ilə başlayır. Poliolefinlərin çıxarılması flotasiya ayırmasından asılıdır. Yapışqanın çıxarılması isti yuma və güclü yaxalamadan asılıdır. Narın toz xırdalayıcının vəziyyətindən və hissəcik ölçüsünə nəzarətdən təsirlənir. Rütubət mexaniki və termik qurutmadan asılıdır. Metallar avadanlığa zərər vermədən və ya son məhsula çatmadan əvvəl çıxarılmalıdır.
Buna görə də professional PET yuma xətti spesifikasiyası hər bir keyfiyyət hədəfini ona cavabdeh olan avadanlıqla əlaqələndirir. Faydalı sual “Sizin xətt təmiz PET lopaları hazırlaya bilərmi?” deyil, “Bu xətt mənim xammalımla real olaraq hansı rütubət, PVC, etiket, yapışqan, narın hissəcik və digər çirklənmə səviyyələrinə nail ola bilər və bu dəyərlər necə test ediləcək?” sualıdır.
Tez-tez verilən suallar
Yuyulmuş PET lopalarının rütubət tərkibi nə qədər olmalıdır?
Yuyulmuş PET lopa spesifikasiyaları adətən 1% ətrafında və ya aşağısında rütubət tələb edir; bizim standart xətlərimiz istehlakdan sonrakı butulkalar üçün 0.9%-dən aşağını hədəfləyir. Bu, yuma və qurutmadan sonrakı rütubətdir — hidrolizin və IV itkisinin qarşısını almaq üçün PET ekstruziyadan əvvəl hələ də əlavə idarə olunan qurutma tələb edir.
PET lopalarında hansı PVC səviyyəsi qəbul edilə bilər?
Yüksək keyfiyyətli PET lopa spesifikasiyaları PVC-ni onlarla ppm səviyyəsində saxlayır, bəzi qida ilə təmasda olan təkrar emal xammalları isə 50 ppm-dən aşağını tələb edir. Daha aşağı dərəcəli lif bazarları daha çoxunu qəbul edə bilər. Hədd son istifadəçi tərəfindən müəyyən edilir və yalnız razılaşdırılmış test üsulu və nümunə götürmə planı ilə birlikdə məna kəsb edir.
İsti yuyulmuş və soyuq yuyulmuş PET lopaları arasında fərq nədir?
Soyuq yuyulmuş lopalar flotasiya ayırması və friksion yuma ilə otaq temperaturlu suda yuyulur, bu da boş çirki və əksər qapaqları çıxarır. İsti yuyulmuş lopalar isə əlavə olaraq qızdırılmış, adətən qələvili, yuma mərhələsindən və yaxalamadan keçir, bu da daha çox yapışqan, yağ və üzvi qalığı çıxarır. İsti yuyulmuş lopalar lövhə, bağlama lenti, qranullaşdırma və butulkadan-butulkaya istifadə üçün adi başlanğıc nöqtəsidir.
PET lopaları üçün TDS və COA arasında fərq nədir?
TDS (Texniki Məlumat Vərəqəsi) lopa dərəcəsi üçün hədəf spesifikasiyanı bildirir. COA (Analiz Sertifikatı) isə konkret partiya üçün ölçülmüş nəticələri bildirir. Davamlı alış üçün partiyaya xas COA-lar tələb edin və hansı dəyərlərin təmin olunduğunu, hansıların isə yalnız tipik olduğunu yoxlayın.
PET lopalarının qiymətləri nə üçün bu qədər fərqlənir?
Qiymət keyfiyyət və istifadə imkanından asılıdır: rəng (şəffaf, açıq-göy, yaşıl), yuma səviyyəsi (yuyulmamış, soyuq yuyulmuş, isti yuyulmuş), PVC və poliolefin tərkibi, yapışqan, narın hissəciklər, rütubət və partiyadan-partiyaya sabitlik. Sərt, sənədləşdirilmiş hədlərə malik şəffaf, isti yuyulmuş lopalar ən yüksək qiymətləri alır.
Lopa keyfiyyəti hədəfləri
Xəttinizin hansı lopa keyfiyyətinə çata biləcəyinə əmin deyilsiniz?
Butulka mənbəyinizi və son bazarınızı bizə bildirin. Mühəndislərimiz real keyfiyyət hədəfləri və onlara nail olmaq üçün sortlaşdırma, yuma və qurutma konfiqurasiyasını təklif edəcək və materialınızı sınaqdan keçirə biləcəklər.
Keyfiyyət təklifi alın- Lopaların son tətbiqi
- Butulka mənbəyi və etiket növləri
- Rütubət, PVC və PP/PE üçün hədəf hədləri
- Alıcınızın istifadə etdiyi test üsulları