Specifikacija kvaliteta PET ljuspica: vlaga, PVC, etikete, lepak i fina prašina
PET ljuspice koje izgledaju čisto nisu automatski i kvalitetne PET ljuspice. Dve šarže mogu izgledati gotovo identično, a ponašati se veoma različito u ekstruziji zbog vlage, PVC-a, zaostalog lepka sa etiketa, poliolefina, metala ili fine prašine. Za kupca linije za pranje PET-a, kvalitet ljuspica zato treba definisati merljivim parametrima, a ne izrazima kao što su „čiste ljuspice” ili „visoka čistoća”.
Kratak odgovor
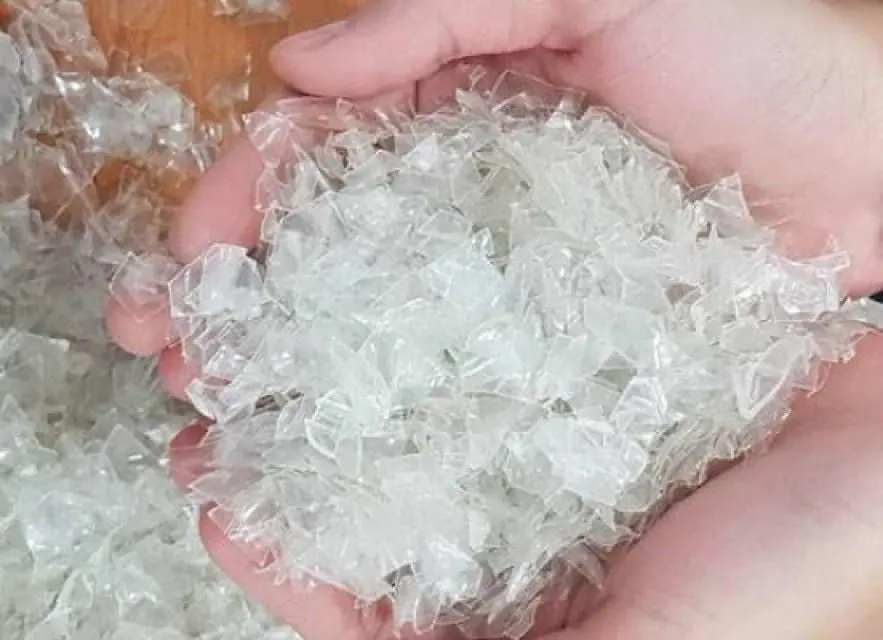
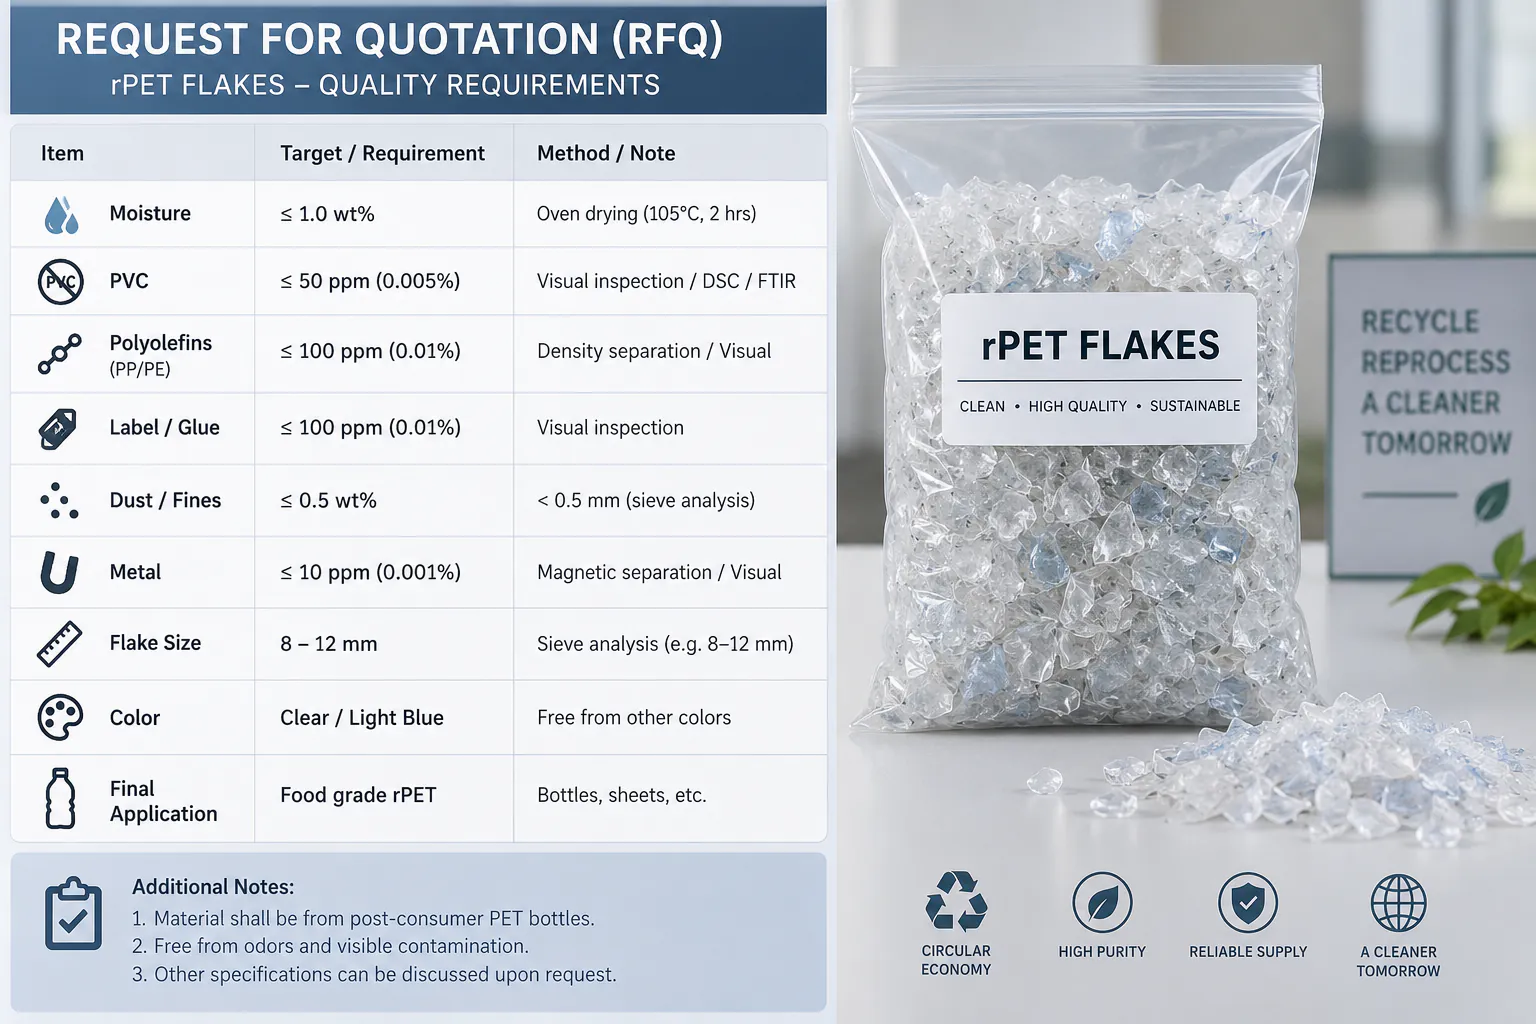
Dobre PET ljuspice definišu se izmerenim granicama, a ne izgledom. Za kvalitetne oprane rPET ljuspice kupci obično zadaju vlagu oko ili ispod 1%, PVC u desetinama ppm (često ispod 50 ppm), poliolefine, etikete i lepak u opsegu od desetina do nekoliko stotina ppm, metale u desetinama ppm, granicu za sitnu frakciju, na primer 0,5 mm, opseg veličine ljuspica i nasipnu gustinu. Ne postoji univerzalni standard: krajnja namena — vlakna, trake za vezivanje, ploče, granulacija ili reciklaža boca u boce — određuje granice, a za svaku vrednost potrebni su dogovorena metoda ispitivanja i plan uzorkovanja.
Sadržaj
- 01Počnite od krajnje primene, a ne od mašine za pranje
- 02Neoprane, hladno oprane i toplo oprane PET ljuspice
- 03Vlaga: zašto je mali procenat toliko važan
- 04Šta uzrokuje visoku konačnu vlagu?
- 05Zaprljanost PVC-om: jedna od najkritičnijih nečistoća u recikliranom PET-u
- 06Kako PVC dospeva u tok PET boca?
- 07Kako treba ispitivati PVC?
- 08Etikete nisu jedna jedinstvena nečistoća
- 09Zaostali lepak može biti važniji od vidljivih komadića etiketa
- 10Fina prašina: nečistoća koju kupci često zanemaruju
- 11Odakle potiče prekomerna fina prašina?
- 12Poliolefini: čepovi, prstenovi i etikete
- 13Metali: niska koncentracija, visok rizik
- 14Veličina ljuspica je parametar kvaliteta, a ne samo podešavanje drobilice
- 15Nasipna gustina govori više nego što se na prvi pogled čini
- 16Boja: providne, svetloplave i zelene PET ljuspice
- 17Praktična tabela kvaliteta PET ljuspica
- 18Zašto je metoda uzorkovanja važna
- 19TDS i COA nisu isto
- 20Koju sekciju linije za pranje proveriti kada kvalitet nije u skladu sa specifikacijom?
- 21Koje podatke o kvalitetu treba da navede kupac linije za pranje?
- 22Zaključak: kvalitet se stvara duž cele linije
- Česta pitanja
Počnite od krajnje primene, a ne od mašine za pranje
Pre razgovora o opremi za pranje, definišite za šta će se ljuspice koristiti. Linija za pranje PET boca treba da se projektuje unazad, polazeći od zahtevanog kvaliteta izlaza.
Proizvođač vlakana može tolerisati nečistoće koje bi bile neprihvatljive za providne ploče ili proizvodnju kvalitetnog granulata. Proces reciklaže boca u boce može zahtevati veoma niske nivoe PVC-a, poliolefina, metala i drugih stranih polimera i pre nego što ljuspice uopšte uđu u validiranu fazu dekontaminacije.
Zato je ponuda koja obećava samo „PET ljuspice sa vlagom ispod 1%” nepotpuna. Vlaga je važna, ali ne govori ništa o PVC-u, zaostalom lepku, komadićima etiketa, nečistoćama u boji ili sitnim česticama.
Ne postoji jedinstvena univerzalna specifikacija PET ljuspica. Kupci i dobavljači dogovaraju specifikaciju proizvoda, a primene veće vrednosti postavljaju znatno strože granice od primena manje vrednosti.
| Krajnja primena | Tipičan fokus kvaliteta | Intenzitet pranja | Često potrebna dodatna kontrola |
|---|---|---|---|
| Vlakna / punjenje | Vlaga, prljavština, stabilno doziranje, prihvatljiva boja | Osnovni do srednji | Osnovno sortiranje i sušenje |
| Trake za vezivanje | PVC, poliolefini, lepak, stabilnost IV, sitna frakcija | Srednji do visok | Bolje sortiranje i filtracija rastopa |
| Ploče / termoformiranje | PVC, etikete i lepak, boja, crne tačke, miris | Visoka | Optičko sortiranje i stroža kontrola kvaliteta |
| Granulacija | Vlaga, PVC, lepak, sitna frakcija, metal, stabilnost rastopa | Visoka | Sušenje, filtracija, vakuumska degazacija |
| Priprema za reciklažu boca u boce | Veoma malo stranih polimera, kontrolisana zaprljanost | Veoma visoka | Validirana dekontaminacija uz strogu kontrolu ulaza |
Neoprane, hladno oprane i toplo oprane PET ljuspice
PET ljuspice se prodaju pod tri široke procesne oznake. Neoprane ljuspice su samo izdrobljene boce koje još nose etikete, čepove, prljavštinu i ostatke napitaka; pre upotrebe zahtevaju kompletno pranje. Hladno oprane ljuspice prošle su flotacionu separaciju i frikciono pranje u vodi sobne temperature, čime se uklanjaju rastresita prljavština i većina čepova, ali ostaje veliki deo lepka i masnih ostataka. Toplo oprane PET ljuspice prošle su i zagrejanu, obično kaustičnu fazu pranja sa ispiranjem i uobičajena su polazna tačka za ploče, trake za vezivanje, granulaciju i reciklažu boca u boce.
Ove oznake opisuju proces, a ne rezultat. Dve šarže toplo opranih ljuspica i dalje se mogu znatno razlikovati po PVC-u, lepku ili sitnoj frakciji, zbog čega su parametri u nastavku važniji od naziva. Za poređenje ova dva procesa pranja pogledajte toplo ili hladno pranje na liniji za pranje PET-a.
Vlaga: zašto je mali procenat toliko važan
Vlaga je jedan od parametara PET ljuspica koji se najlakše razume i jedan od onih koji se najlakše potcenjuju. Oprane ljuspice napuštaju mokru sekciju noseći i površinsku vodu i vodu zarobljenu između ljuspica ili u naborima i nepravilnim oblicima.
Tipična linija za pranje PET-a smanjuje ovu vodu u fazama. Mehaničko odvodnjavanje prvo uklanja većinu slobodne vode, centrifugalno sušenje uklanja dodatnu površinsku vlagu, a termičko sušenje ili sušenje toplim vazduhom dodaje se kada je potrebna niža konačna vlaga ili kada je proces nizvodno osetljiv na vlažan materijal.
Komercijalni primeri i primeri iz regulisanih procesa često navode vlagu opranih PET ljuspica oko ili ispod 1% pre dalje reciklaže. Neke objavljene specifikacije prihvataju nešto više vrednosti, dok drugi kupci zahtevaju niže granice. Dobavljač linije i kupac ljuspica treba da dogovore metodu ispitivanja i maksimalnu vrednost, umesto da se oslanjaju na vizuelnu procenu.
Vlaga ljuspica posle pranja nije isto što i vlaga potrebna neposredno pre topljenja. PET je higroskopan, pa granulacija ili ekstruzija ploča obično zahtevaju dodatno kontrolisano sušenje. Ako vlažan PET uđe u ekstruder, hidroliza smanjuje intrinzički viskozitet i mehanička svojstva — pogledajte kako se IV čuva pri granulaciji PET-a.
Šta uzrokuje visoku konačnu vlagu?
Ako konačne PET ljuspice ostanu previše vlažne, problem se ne rešava uvek ugradnjom veće sušare sa toplim vazduhom. Osnovni uzrok može biti uzvodno:
- Kapacitet centrifugalne sušare premali je za stvarni protok.
- Ljuspice su prevelike ili nepravilne i zadržavaju više vode.
- Sita ili drenažne površine zapušene su etiketama i sitnom frakcijom.
- Rotor ili lopatice sušare su istrošeni i više ne stvaraju dovoljnu silu odvodnjavanja.
- Opterećenje materijalom je preveliko, pa se skraćuje vreme zadržavanja.
- Temperatura ili količina toplog vazduha nisu dovoljne.
- Vlažne ljuspice predugo stoje u slabo provetrenim bunkerima i ponovo upijaju vlagu.
Sistem za sušenje zato treba birati zajedno sa veličinom sita drobilice, kapacitetom pranja i sistemom za konačno skladištenje.
Zaprljanost PVC-om: jedna od najkritičnijih nečistoća u recikliranom PET-u
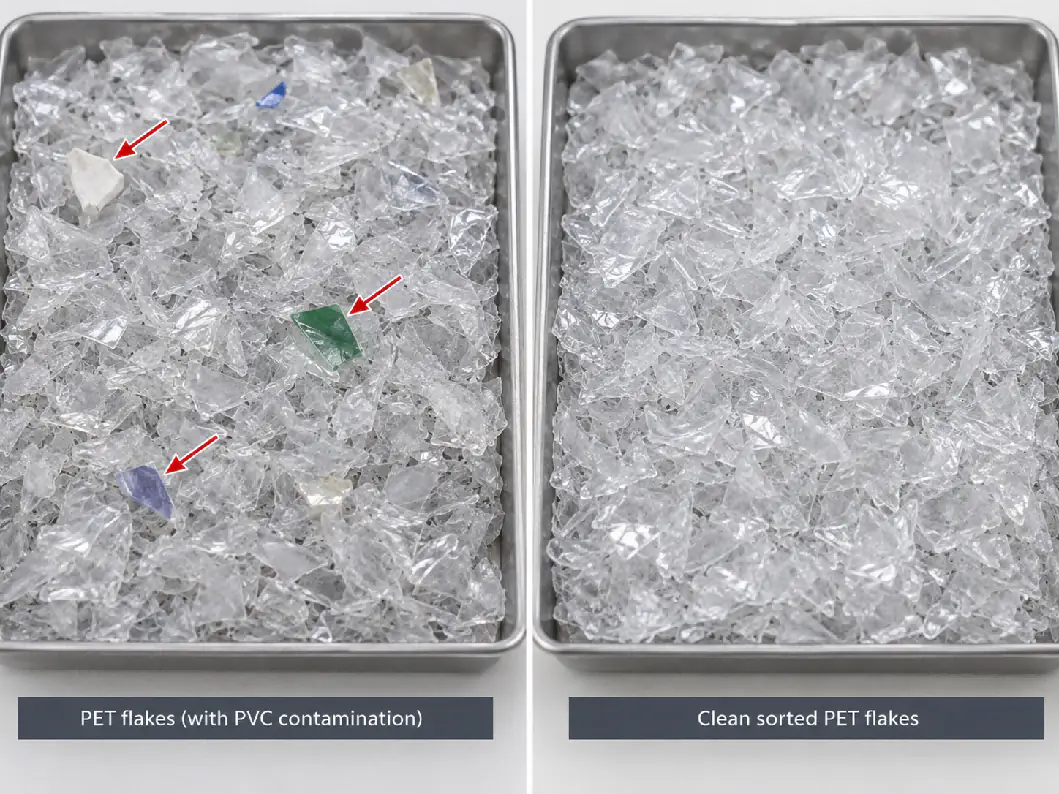
PVC je posebno štetan u reciklaži PET-a jer se PET i PVC prerađuju na veoma različitim temperaturama. Čak i male količine PVC-a mogu da se razgrade tokom prerade PET-a i izazovu tamne tačke, promenu boje, miris i kisele proizvode razgradnje.
Zato specifikacije kvalitetnih PET ljuspica drže PVC u opsegu desetina ppm, umesto da ga tretiraju kao nečistoću koja se izražava u procentima. Neke objavljene specifikacije ulaznog materijala za reciklažu za kontakt sa hranom koriste granice za PVC ispod 50 mg/kg, neke komercijalne specifikacije za providne ljuspice su još strože, a tržišta nižeg kvaliteta mogu prihvatiti više vrednosti.
Pravi cilj određuje krajnji korisnik. Dobavljač linije za pranje ne treba da obećava vrednost za PVC bez poznavanja izvora boca, sistema za sortiranje i krajnje primene.
Kako PVC dospeva u tok PET boca?
PVC može dospeti preko celih PVC posuda pomešanih u balu, PVC termoskupljajućih etiketa, komadića PVC etiketa, zaptivki ili drugih delova ambalaže.
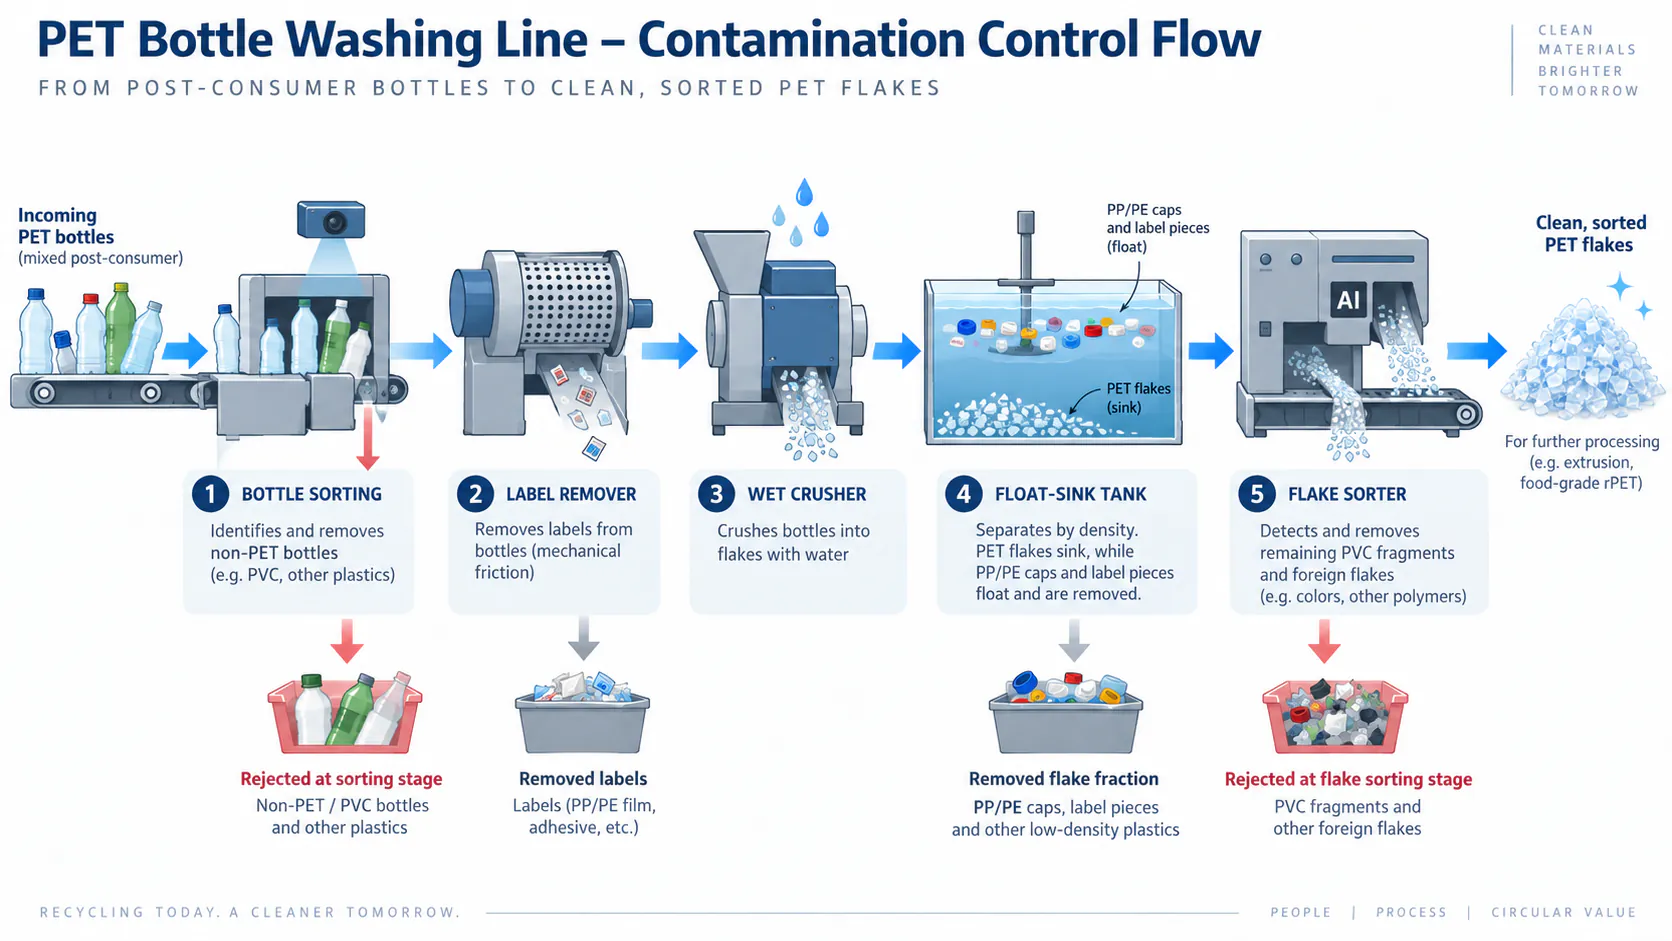
Pošto je gustina PVC-a bliska gustini vode ili veća od nje, flotaciona separacija ne može pouzdano da ga ukloni posle drobljenja. Kada se PVC isecka u ljuspice i pomeša sa PET-om, razdvajanje postaje mnogo teže.
Kontrola PVC-a zato treba da počne pre drobljenja. Ručno sortiranje, NIR sortiranje boca, efikasno skidanje etiketa i uklanjanje posuda koje nisu od PET-a vrede više od pokušaja da se problem ispravi kada materijal postane sitne ljuspice. Sortiranje ljuspica zatim predstavlja drugi korak kontrole, posebno za primene visoke vrednosti.
Kako treba ispitivati PVC?
PVC se ne može uvek pouzdano proceniti golim okom. Plan kontrole kvaliteta treba da definiše ponovljivu metodu ispitivanja i reprezentativno uzorkovanje.
Industrijske metode obuhvataju vizuelnu ili optičku analizu sortiranja, ispitivanje u toploj peći zasnovano na različitom termičkom ponašanju PVC-a i PET-a i specijalizovane skenere ljuspica. Na primer, ASTM D5991 opisuje postupke za izdvajanje i identifikaciju zaprljanosti PVC-om u PET ljuspicama.
Specifikacija kao što je „PVC ispod 50 ppm” ima smisla samo kada obe strane znaju kako se uzima uzorak i kako se meri rezultat.
Etikete nisu jedna jedinstvena nečistoća
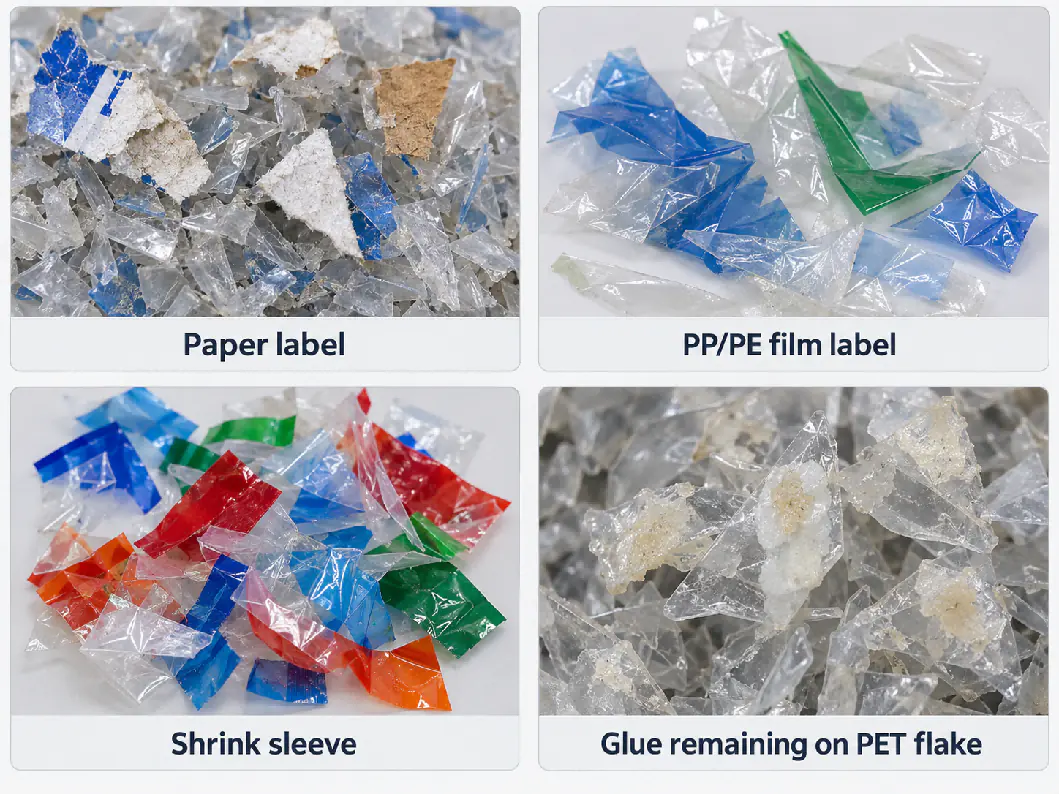
„Zaprljanost etiketama” obično objedinjuje nekoliko problema: komadiće papira, PP/PE folijske etikete, PETG ili PVC termoskupljajuće etikete, štamparsku boju, lepak i ljuspice koje još imaju lepak na površini.
Ove nečistoće se ponašaju različito na liniji za pranje. Poliolefinski komadići etiketa mogu plutati u bazenu za separaciju po gustini. Papir se raspada na fina vlakna koja se kreću sa prljavom procesnom vodom. Termoskupljajuće etikete mogu zahtevati sortiranje boca ili opremu za skidanje etiketa. Lepak može ostati vezan za površinu PET-a i zahtevati toplo pranje.
Zato skidač etiketa pre drobljenja ima veliki uticaj na opterećenje pranja nizvodno. Uklanjanje što više materijala etiketa dok je boca još cela smanjuje broj komadića etiketa koji stižu do drobilice, uređaja za toplo pranje i sistema vode za ispiranje.
Zaostali lepak može biti važniji od vidljivih komadića etiketa
PET ljuspica može biti bez vidljive folije etikete, a ipak nositi ostatke lepka, posebno od samolepljivih etiketa i nekih topljivih (hot-melt) lepkova.
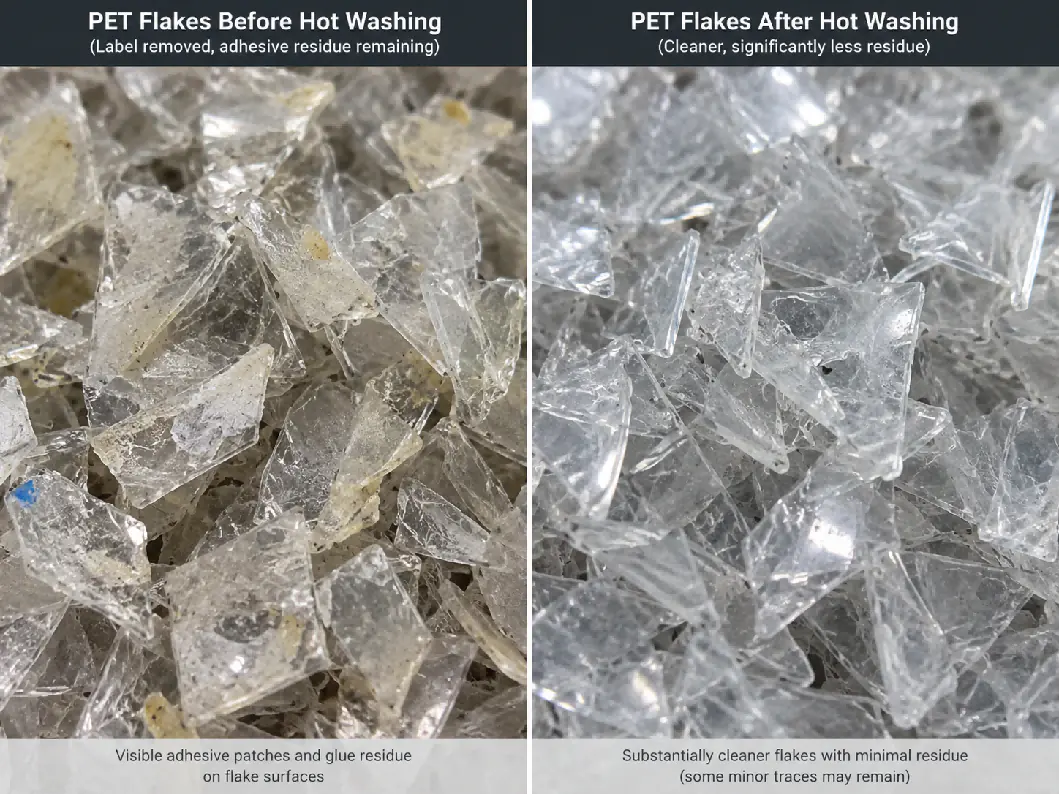
Zaostali lepak može potamneti ili oksidisati tokom ekstruzije, doprineti nastanku crnih tačaka, izazvati miris i opteretiti filter rastopa. Neke specifikacije kvalitetnih ljuspica zato posebno mere ljuspice sa zaostalim lepkom, odvojeno od vidljivih komadića etiketa.
Toplo pranje, tretman deterdžentom ili kaustičnim rastvorom, kontrolisana temperatura, dovoljno vreme zadržavanja i snažno frikciono ispiranje posle toplog pranja glavni su alati za smanjenje ostataka lepka. Najbolja podešavanja zavise od stvarne hemije etiketa i lepka.
Fina prašina: nečistoća koju kupci često zanemaruju
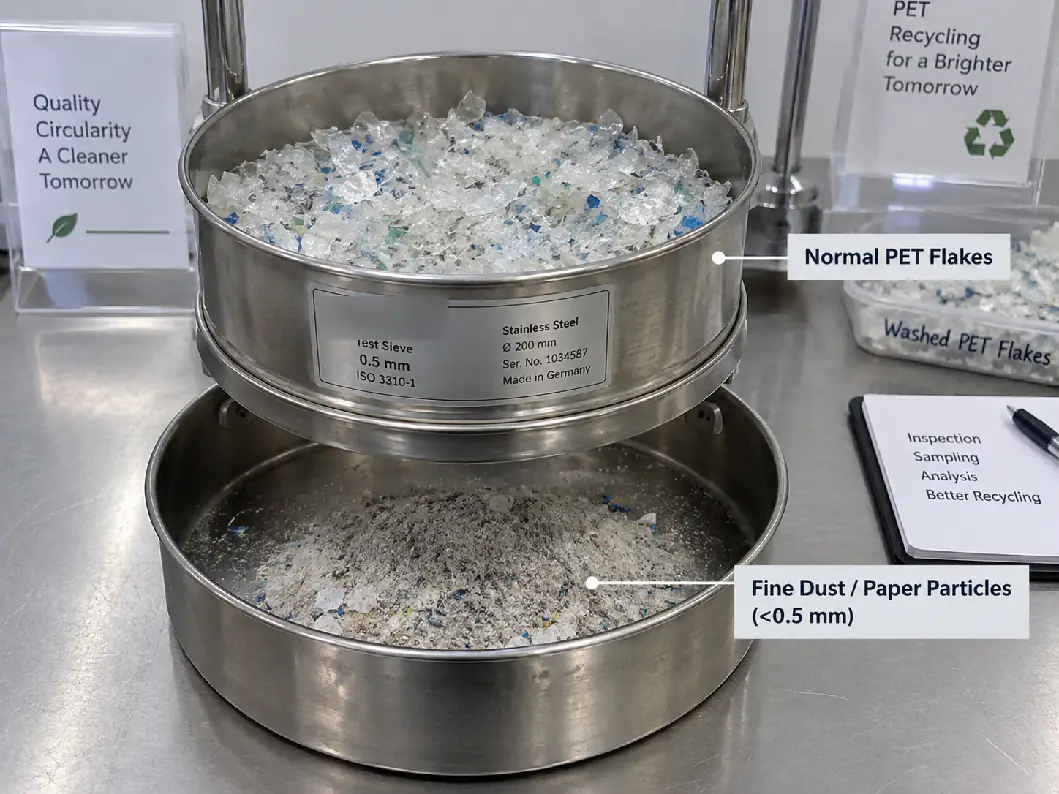
Fina prašina obuhvata veoma sitne PET čestice, kao i papirna vlakna, prljavštinu i druge čvrste čestice nastale tokom drobljenja i pranja. Čak i kada je materijal i dalje PET, prekomerna sitna frakcija stvara probleme u radu.
Fine čestice imaju mnogo veću površinu u odnosu na svoju masu. One zadržavaju više vlage, nose nečistoće, povećavaju prašinu pri rukovanju i ponašaju se drugačije tokom sušenja i transporta.
Objavljene specifikacije kvalitetnih ljuspica obično definišu graničnu veličinu za sitnu frakciju, na primer ispod 0,5 mm, a zatim ograničavaju dozvoljenu količinu. Neke specifikacije procesa reciklaže koriste vrednosti od oko 500 ppm, dok druge industrijske specifikacije koriste procentualne granice. Pošto se definicija „prašine” razlikuje, veličina sita i metoda ispitivanja moraju biti upisane u specifikaciju.
Odakle potiče prekomerna fina prašina?
- Otvor sita drobilice je nepotrebno mali.
- Noževi drobilice su tupi, pa umesto čistog sečenja dolazi do ponovljenih udara i mlevenja.
- Materijal predugo ostaje u komori drobilice.
- Kod nekih tokova boca suvo drobljenje stvara više rastresite sitne frakcije od dobro kontrolisanog mokrog drobljenja.
- Papirne etikete se raspadaju tokom pranja i ne uklanjaju se efikasno.
- Transport, sušenje ili agresivno mehaničko rukovanje izazivaju dodatno lomljenje.
Smanjenje sitne frakcije zato počinje kod drobilice za plastiku. Oštri noževi, prava veličina sita i stabilno doziranje daju čistije, ujednačenije ljuspice i pre nego što pranje uopšte počne — pogledajte održavanje noževa drobilice.
Poliolefini: čepovi, prstenovi i etikete
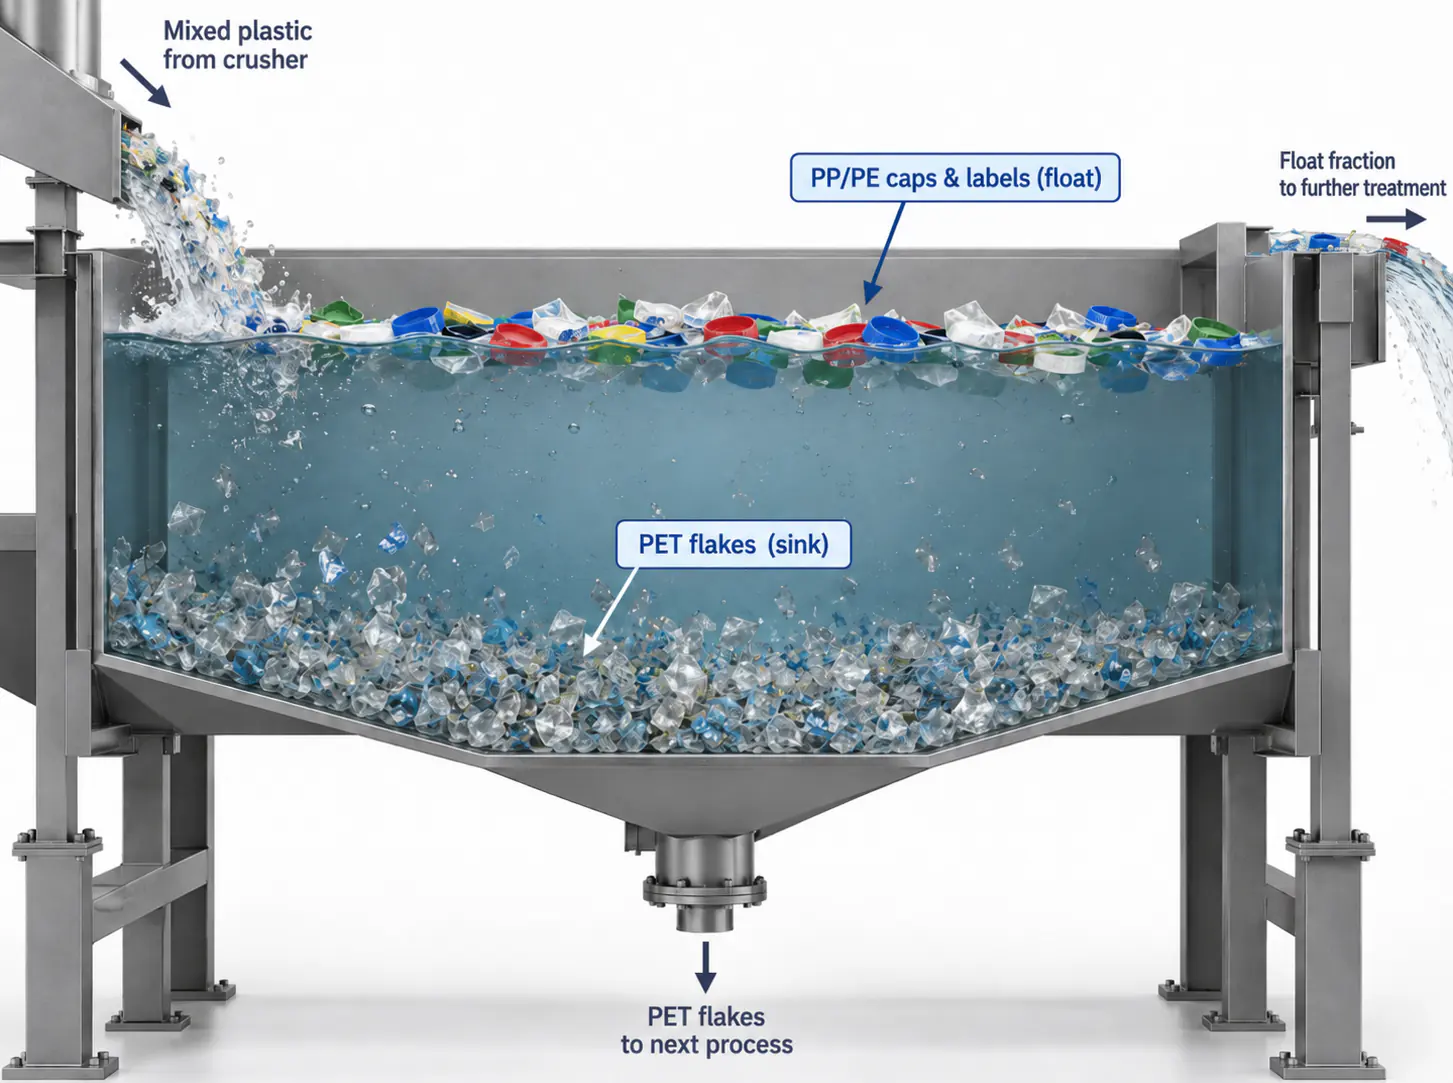
PP i PE su česte nečistoće u toku PET boca jer su čepovi, sigurnosni prstenovi i mnoge etikete izrađeni od poliolefina.
Njihova gustina je manja od gustine vode, dok PET tone, pa pravilno projektovan flotacioni bazen posle drobljenja uklanja veliki deo PP-a i PE-a.
Separacija po gustini funkcioniše samo ako su ljuspice međusobno odvojene i ako bazen ima dovoljno vreme zadržavanja i kretanje vode. Komadići etiketa zalepljeni za PET mogu potonuti zajedno sa njim, a veoma sitne poliolefinske čestice mogu biti odnete sa PET frakcijom. Zato kvalitetne linije kombinuju skidanje etiketa sa boca, flotacionu separaciju, frikciono pranje i, gde je potrebno, sortiranje ljuspica, umesto da se oslanjaju na jedan bazen.
Metali: niska koncentracija, visok rizik
Zaprljanost metalima može poticati od žica za baliranje, aluminijumskih zatvarača, strane ambalaže, habanja mašina ili otpada pomešanog sa bocama.
Čak i mali komad metala može oštetiti noževe drobilice, pumpe ili opremu za ekstruziju, a metalne čestice stvaraju greške u pločama, granulatu i gotovim proizvodima.
Kontrola metala obično počinje pre drobilice, sortiranjem i magnetnom separacijom. Separacija vrtložnim strujama, detekcija metala ili optička kontrola nizvodno mogu se dodati u zavisnosti od zaprljanosti i ciljanog kvaliteta. Nekoliko specifikacija kvalitetnih PET ljuspica koristi granice za metale u desetinama ppm; kao i kod PVC-a, dozvoljenu vrednost treba dogovoriti sa krajnjim korisnikom.
Veličina ljuspica je parametar kvaliteta, a ne samo podešavanje drobilice
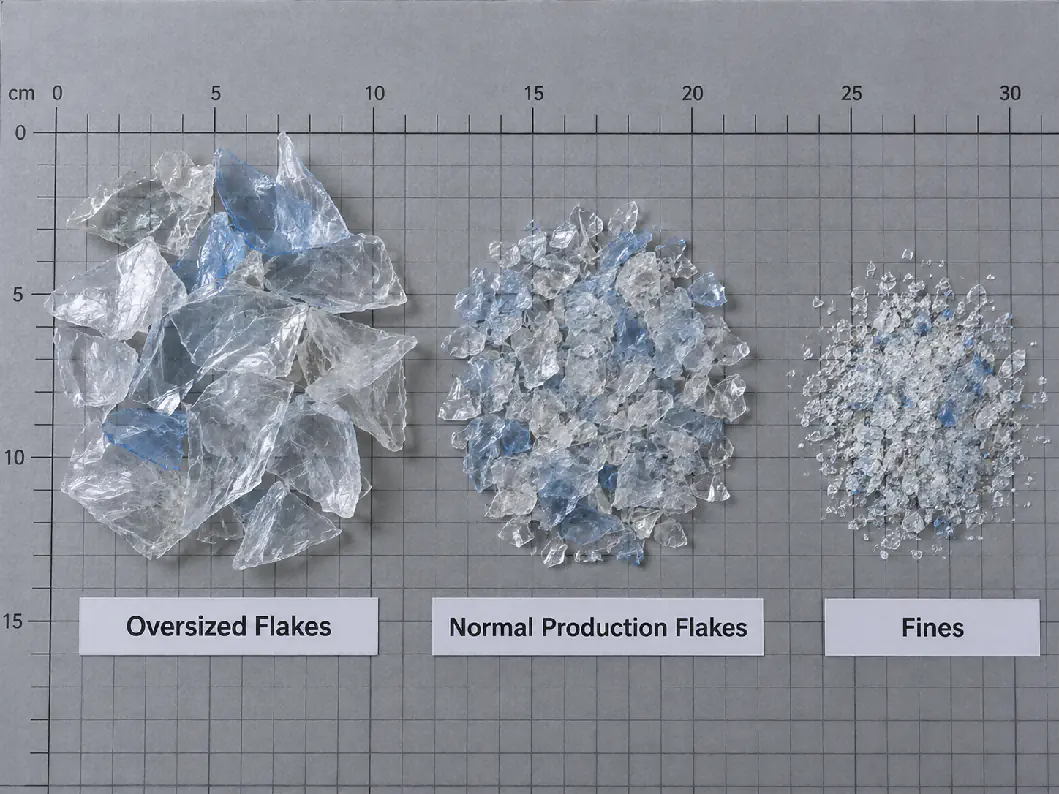
Veličina ljuspica utiče na pranje, separaciju, sušenje, transport i ekstruziju. Veoma velike ljuspice zarobljavaju etikete i vodu i možda se neće ravnomerno oprati; previše sitne ljuspice povećavaju sitnu frakciju i mogu se izgubiti sa procesnom vodom.
Komercijalne specifikacije opranih PET ljuspica obično koriste kontrolisane opsege, na primer približno 3–12 mm ili oko 8–12 mm, zavisno od tržišta i opreme. Naše linije za pranje PET-a obično se konfigurišu sa sitima od 12 mm ili 14 mm, ili sa prilagođenom veličinom koja odgovara procesu nizvodno.
Sito drobilice ne daje identične ljuspice. Debljina zida boce, stanje noževa, brzina rotora i vreme zadržavanja takođe oblikuju raspodelu veličina.
Nasipna gustina govori više nego što se na prvi pogled čini
Nasipna gustina je masa rastresitih PET ljuspica po jedinici zapremine. Ona utiče na veličinu silosa, ponašanje pri transportu, opterećenje sušare i doziranje u ekstruder.
Za oprane PET ljuspice često se navodi opseg od približno 250–500 kg/m³, u zavisnosti od veličine ljuspica, debljine zida, mešavine boja i zbijenosti. Nestabilna nasipna gustina može ukazivati na neujednačenu veličinu ljuspica ili sastav ulaznog materijala, pa je korisna i za dimenzionisanje opreme i za proveru ujednačenosti šarži.
Boja: providne, svetloplave i zelene PET ljuspice
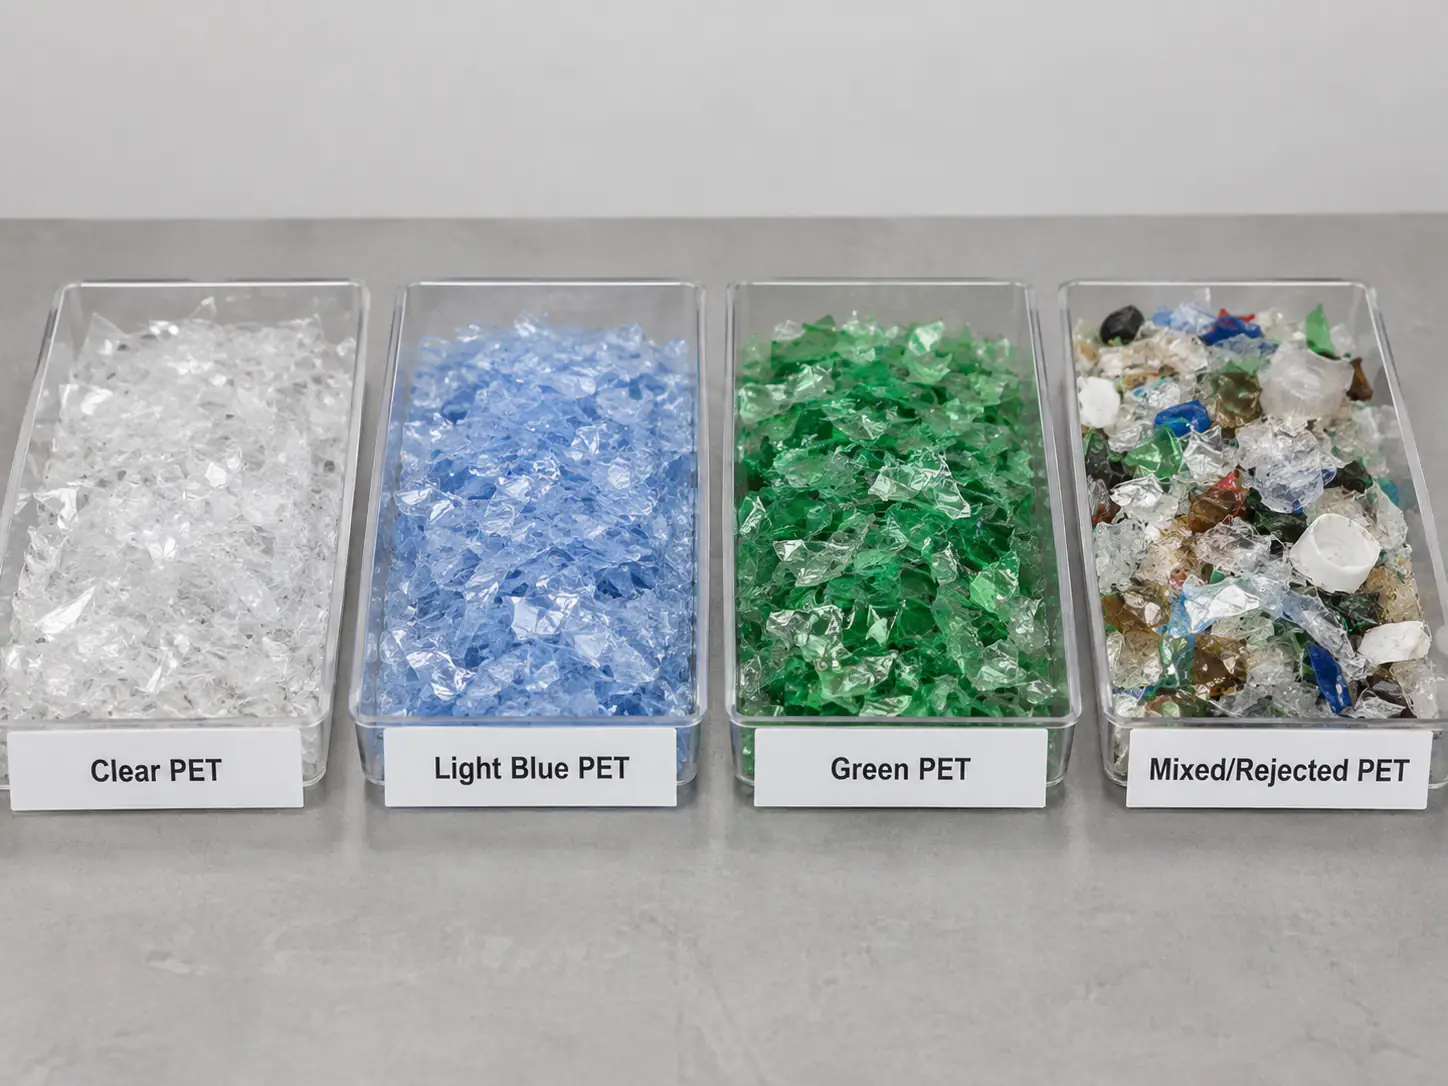
Providne, svetloplave, zelene i druge obojene PET ljuspice hemijski su sve PET, ali nemaju istu komercijalnu vrednost. Primene za providne ploče i boce zahtevaju mnogo strožu separaciju po boji od mnogih primena za vlakna, a zelene PET ljuspice obično se prodaju na posebnim tržištima manje vrednosti.
Optički sorteri boca i sorteri ljuspica izdvajaju obojeni PET, neprozirni PET i strane polimere. Za providne ljuspice visoke vrednosti, boja treba da bude deo pisane specifikacije, a ne da se procenjuje na osnovu fotografije.
Praktična tabela kvaliteta PET ljuspica
Tabela u nastavku nije univerzalni standard. Ona pokazuje kako kupac može da strukturira specifikaciju i daje primere strožih opsega koji se sreću u objavljenim specifikacijama kvalitetnog ulaznog materijala za reciklažu i komercijalnim specifikacijama ljuspica.
| Parametar | Zašto je to važno | Primer visokog ciljanog kvaliteta | Glavna oprema koja utiče na parametar |
|---|---|---|---|
| Vlaga | Sušenje, skladištenje i hidroliza PET-a nizvodno | Često ≤1% za oprane ljuspice; ekstruzija zahteva dodatno sušenje | Centrifugalna sušara, termička sušara |
| PVC | Razgrađuje PET i menja mu boju tokom prerade u rastopu | Desetine ppm; neki ulazni materijali za kontakt sa hranom zahtevaju <50 ppm | Sortiranje boca, skidanje etiketa, sortiranje ljuspica |
| Poliolefini | Čepovi, prstenovi i etikete utiču na čistoću i filtraciju rastopa | Od desetina do nekoliko stotina ppm, zavisno od klase | Flotacioni bazen, skidač etiketa, sorter ljuspica |
| Etikete / papir | Vidljive greške, pepeo i opterećenje filtera | Prema zahtevu kupca; visoke klase koriste stroge granice u ppm | Skidač etiketa, frikcioni perač, ispiranje |
| Zaostali lepak | Žućenje, ugljenisanje i crne tačke | Prema zahtevu kupca ili procesa; na putevima visoke vrednosti prati se posebno | Toplo pranje, doziranje hemikalija, frikcioni perač |
| Fina prašina | Zadržavanje vlage, gubici pri rukovanju, opterećenje filtera | Definisana granica sita, npr. <0,5 mm, uz strogu granicu količine | Noževi i sito drobilice, pranje, vazdušna separacija |
| Metali | Oštećenje opreme i greške na proizvodu | Desetine ppm za ljuspice visoke klase | Sortiranje, magneti, detekcija metala |
| Veličina ljuspica | Pranje, sušenje, transport i stabilnost doziranja | Kontrolisan opseg od nekoliko mm do oko 12–14 mm | Sito drobilice i stanje noževa |
| Nasipna gustina | Silos, sušara i doziranje u ekstruder | Oko 250–500 kg/m³, zavisno od klase | Geometrija ljuspica, sortiranje, rukovanje |
Kao referencu, naše standardne konfiguracije linije za pranje PET boca za postpotrošačke boce nudimo prema sledećim ciljevima izlaza: vlaga <0,9%, PVC <50 ppm, PP/PE <20 ppm, etikete <20 ppm, lepak <10 ppm, metal <20 ppm, ukupne nečistoće <100 ppm i veličina ljuspica 12 mm, 14 mm ili prilagođena. Stvarni rezultati zavise od ulaznih boca i ugrađene opreme za sortiranje i potvrđuju se probom na materijalu.
Zašto je metoda uzorkovanja važna
Laboratorijski rezultat dobar je onoliko koliko je dobar uzorak. Jedna šaka uzeta sa vrha big bag vreće možda ne predstavlja proizvodnu partiju.
PET ljuspice se razdvajaju tokom transporta i skladištenja. Sitna frakcija može se koncentrisati na jednom mestu, dok teže nečistoće ili obojene ljuspice možda neće biti ravnomerno raspoređene. Uzorke treba uzimati sa više mesta ili prema dogovorenom postupku i spojiti ih pre ispitivanja.
Dobavljač i kupac treba da dogovore ne samo granicu, već i metodu ispitivanja, jedinicu i učestalost uzorkovanja. „PVC ≤50 ppm” i „prašina ≤500 ppm” su nepotpuni ako jedna strana koristi drugačiju metodu ispitivanja ili definiciju veličine čestica.
TDS i COA nisu isto
Tehnički list (TDS) opisuje ciljanu specifikaciju za određenu klasu PET ljuspica. Sertifikat o analizi (COA) navodi izmereni rezultat za konkretnu šaržu ili proizvodnu partiju.
Za redovnu nabavku, COA je korisniji za proveru ujednačenosti. Može obuhvatiti vlagu, PVC, poliolefine, etikete, metale, veličinu ljuspica, nasipnu gustinu, boju i druge dogovorene parametre.
Ako dobavljač tvrdi da nudi ljuspice visoke čistoće, pitajte koje vrednosti su garantovane, koje su tipične, koliko često se ispituju i da li je dostupan COA za konkretnu partiju.
Koju sekciju linije za pranje proveriti kada kvalitet nije u skladu sa specifikacijom?
| Problem sa kvalitetom | Verovatna oblast procesa | Tipične provere |
|---|---|---|
| Visoka vlaga | Odvodnjavanje i sušenje | Opterećenje sušare, stanje rotora, količina toplog vazduha, drenaža |
| Visok PVC | Sortiranje boca, skidanje etiketa, sortiranje ljuspica | Efikasnost sortiranja boca, skidanje termoskupljajućih etiketa, kalibracija sortera |
| Previše PP/PE | Flotaciona separacija | Nivo vode, vreme zadržavanja, mešanje, uklanjanje plutajuće frakcije |
| Visok sadržaj etiketa | Skidanje etiketa i frikciono pranje | Efikasnost skidača etiketa, stanje boca, opterećenje frikcionog perača |
| Visok sadržaj zaostalog lepka | Toplo pranje i frikciono ispiranje posle toplog pranja | Temperatura, hemija, vreme zadržavanja, ispiranje |
| Visok sadržaj sitne frakcije / prašine | Drobilica i vazdušna separacija | Oštrina noževa, veličina sita, vreme zadržavanja, uklanjanje prašine |
| Zaprljanost metalima | Sortiranje i izdvajanje metala | Uklanjanje žica za baliranje, učinak magneta i detektora metala |
| Neujednačena veličina ljuspica | Drobilica | Habanje sita, razmak noževa, stanje noževa, stabilnost doziranja |
Koje podatke o kvalitetu treba da navede kupac linije za pranje?
Kada tražite liniju za pranje PET-a, nemojte navoditi samo kapacitet i vrstu boca. Ako je moguće, navedite i očekivani kvalitet izlaza:
- Krajnja primena: vlakna, trake za vezivanje, ploče, granulacija ili priprema za reciklažu boca u boce.
- Zahtevana granica vlage posle pranja i sušenja.
- Maksimalna zaprljanost PVC-om.
- Maksimalna zaprljanost poliolefinima.
- Maksimalna zaprljanost etiketama, papirom ili vidljivim nečistoćama.
- Da li se zaostali lepak kontroliše posebno.
- Maksimalna zaprljanost metalima.
- Zahtevani opseg veličine ljuspica i granica za sitne čestice.
- Zahtevani sastav boja: providne, svetloplave, zelene ili mešovite.
- Zahtevana nasipna gustina, ako od nje zavisi rukovanje nizvodno.
- Metoda ispitivanja ili specifikacija kupca koja se koristi za svaki kritični parametar.
Ako još nemate konačnu specifikaciju, dobavljač bi prvo trebalo da pita za krajnje tržište, a zatim da predloži realne ciljeve na osnovu sirovine i izabrane opreme za sortiranje i pranje. Možete nam poslati podatke o izvoru boca i krajnjoj nameni za predlog.
Zaključak: kvalitet se stvara duž cele linije
Kvalitet PET ljuspica ne stvara jedan uređaj za toplo pranje, jedan separator ili jedan optički sorter. On je rezultat celog procesa.
Kontrola PVC-a počinje sortiranjem boca i skidanjem etiketa. Uklanjanje poliolefina zavisi od flotacione separacije. Uklanjanje lepka zavisi od toplog pranja i snažnog ispiranja. Na finu prašinu utiču stanje drobilice i kontrola veličine čestica. Vlaga zavisi od mehaničkog i termičkog sušenja. Metali moraju biti uklonjeni pre nego što oštete opremu ili dospeju u gotov proizvod.
Profesionalna specifikacija linije za pranje PET-a zato povezuje svaki cilj kvaliteta sa opremom koja je za njega odgovorna. Korisno pitanje nije „Može li Vaša linija da proizvede čiste PET ljuspice?”, već „Koje nivoe vlage, PVC-a, etiketa, lepka, sitne frakcije i drugih nečistoća ova linija realno može da postigne sa mojom sirovinom i kako će se te vrednosti ispitivati?”
Česta pitanja
Koliki sadržaj vlage treba da imaju oprane PET ljuspice?
Specifikacije opranih PET ljuspica obično traže vlagu oko ili ispod 1%; naše standardne linije za postpotrošačke boce ciljaju vrednost ispod 0,9%. To je vlaga posle pranja i sušenja — PET i dalje zahteva dodatno kontrolisano sušenje pre ekstruzije kako bi se izbegli hidroliza i gubitak IV.
Koji nivo PVC-a je prihvatljiv u PET ljuspicama?
Specifikacije kvalitetnih PET ljuspica drže PVC u desetinama ppm, a neki ulazni materijali za reciklažu za kontakt sa hranom zahtevaju manje od 50 ppm. Tržišta vlakana nižeg kvaliteta mogu prihvatiti više. Granicu određuje krajnji korisnik i ona ima značenje samo uz dogovorenu metodu ispitivanja i plan uzorkovanja.
Koja je razlika između toplo opranih i hladno opranih PET ljuspica?
Hladno oprane ljuspice peru se u vodi sobne temperature uz flotacionu separaciju i frikciono pranje, čime se uklanjaju rastresita prljavština i većina čepova. Toplo oprane ljuspice prolaze i kroz zagrejanu, obično kaustičnu fazu pranja i ispiranje, čime se uklanja mnogo više lepka, ulja i organskih ostataka. Toplo oprane ljuspice uobičajena su polazna tačka za ploče, trake za vezivanje, granulaciju i reciklažu boca u boce.
Koja je razlika između TDS-a i COA za PET ljuspice?
TDS (tehnički list) navodi ciljanu specifikaciju za klasu ljuspica. COA (sertifikat o analizi) navodi izmerene rezultate za konkretnu partiju. Za redovnu nabavku tražite COA za svaku partiju i proverite koje vrednosti su garantovane, a koje samo tipične.
Zašto se cene PET ljuspica toliko razlikuju?
Cena prati kvalitet i upotrebljivost: boju (providne, svetloplave ili zelene), nivo pranja (neoprane, hladno oprane, toplo oprane), sadržaj PVC-a i poliolefina, lepak, sitnu frakciju, vlagu i ujednačenost između šarži. Providne, toplo oprane ljuspice sa strogim, dokumentovanim granicama postižu najviše cene.
Ciljevi kvaliteta ljuspica
Niste sigurni koji kvalitet ljuspica Vaša linija može da postigne?
Recite nam izvor boca i krajnje tržište. Naši inženjeri će predložiti realne ciljeve kvaliteta i konfiguraciju sortiranja, pranja i sušenja za njihovo postizanje i mogu testirati Vaš materijal.
Zatražite predlog kvaliteta- Krajnja primena ljuspica
- Izvor boca i vrste etiketa
- Ciljane granice za vlagu, PVC i PP/PE
- Metode ispitivanja koje koristi Vaš kupac