Spécification qualité des paillettes PET : humidité, PVC, étiquettes, colle et fines
Des paillettes PET d’aspect propre ne sont pas forcément des paillettes de haute qualité. Deux lots peuvent sembler presque identiques et se comporter très différemment en extrusion à cause de l’humidité, du PVC, de la colle résiduelle d’étiquettes, des polyoléfines, des métaux ou des fines. L’acheteur d’une ligne de lavage PET doit donc définir la qualité par des paramètres mesurables, et non par des expressions comme « paillettes propres » ou « haute pureté ».
En bref
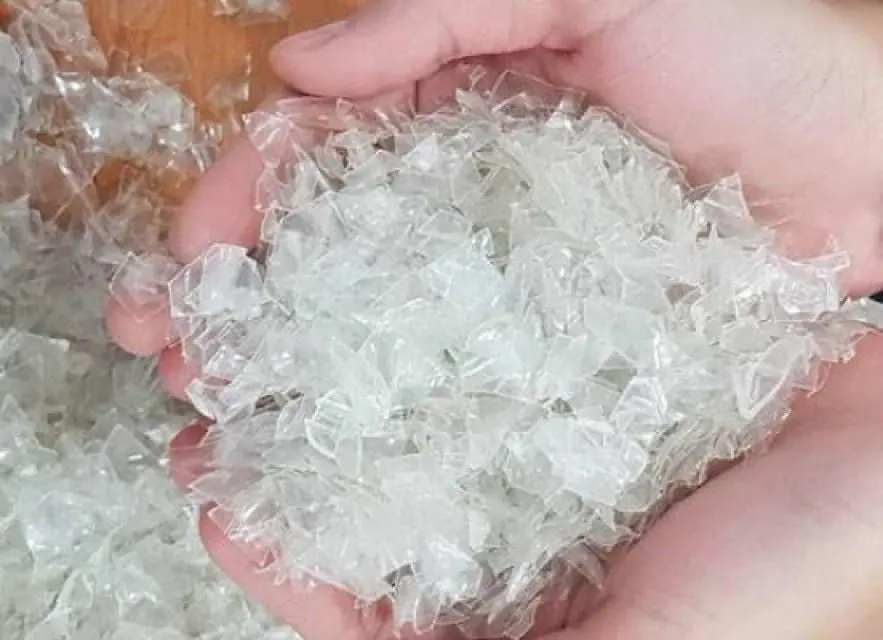
De bonnes paillettes PET se définissent par des limites mesurées, pas par leur aspect. Pour des paillettes rPET lavées de haute qualité, les acheteurs spécifient généralement une humidité autour ou en dessous de 1 %, du PVC de l’ordre de quelques dizaines de ppm (souvent sous 50 ppm), des polyoléfines, étiquettes et colle entre quelques dizaines et quelques centaines de ppm, des métaux de l’ordre de quelques dizaines de ppm, un seuil de fines comme 0,5 mm, une plage de taille et une densité apparente. Il n’existe pas de norme universelle : l’usage final — fibre, feuillard, feuille, granulation ou bouteille-à-bouteille — fixe les limites, et chaque valeur exige une méthode d’essai et un plan d’échantillonnage convenus.
Sommaire
- 01Partir de l’application finale, pas de la machine de lavage
- 02Paillettes PET non lavées, lavées à froid et lavées à chaud
- 03Humidité : pourquoi un faible pourcentage compte autant
- 04Qu’est-ce qui provoque une humidité finale élevée ?
- 05Contamination par le PVC : l’une des impuretés les plus critiques du PET recyclé
- 06Par où le PVC entre-t-il dans un flux de bouteilles PET ?
- 07Comment mesurer le PVC ?
- 08Les étiquettes ne sont pas un contaminant unique
- 09La colle résiduelle peut compter davantage que les morceaux d’étiquette visibles
- 10Les fines : la contamination que les clients négligent souvent
- 11D’où vient l’excès de fines ?
- 12Polyoléfines : bouchons, bagues et étiquettes
- 13Métaux : faible concentration, risque élevé
- 14La taille des paillettes est un paramètre qualité, pas seulement un réglage du broyeur
- 15La densité apparente en dit plus qu’il n’y paraît
- 16Couleur : paillettes PET transparentes, bleu clair et vertes
- 17Tableau pratique de qualité des paillettes PET
- 18Pourquoi la méthode d’échantillonnage compte
- 19Fiche technique (TDS) et certificat d’analyse (COA) ne sont pas la même chose
- 20Quelle section de la ligne vérifier quand la qualité est hors spécification ?
- 21Quelles informations qualité l’acheteur d’une ligne de lavage doit-il spécifier ?
- 22Conclusion : la qualité se construit sur toute la ligne
- Questions fréquentes
Partir de l’application finale, pas de la machine de lavage
Avant de parler d’équipement de lavage, définissez l’usage des paillettes. Une ligne de lavage de bouteilles PET doit être conçue à rebours, à partir de la qualité de sortie requise.
Un fabricant de fibres peut tolérer une contamination inacceptable pour de la feuille transparente ou des granulés de haute qualité. Un procédé bouteille-à-bouteille peut exiger des niveaux très faibles de PVC, de polyoléfines, de métaux et d’autres polymères étrangers avant même que les paillettes n’entrent dans l’étape de décontamination validée.
C’est pourquoi une offre qui promet seulement « des paillettes PET à moins de 1 % d’humidité » est incomplète. L’humidité compte, mais elle ne dit rien du PVC, de la colle résiduelle, des fragments d’étiquettes, de la contamination colorée ou des fines.
Il n’existe pas de spécification universelle des paillettes PET. Acheteur et fournisseur conviennent d’une spécification produit, et les filières à forte valeur fixent des limites bien plus strictes que les applications de moindre valeur.
| Application finale | Priorités qualité typiques | Intensité de lavage | Contrôle complémentaire fréquent |
|---|---|---|---|
| Fibre / rembourrage | Humidité, saleté, alimentation stable, couleur acceptable | Basique à moyenne | Tri de base et séchage |
| Feuillard | PVC, polyoléfines, colle, stabilité de la VI, fines | Moyenne à élevée | Meilleur tri et filtration du fondu |
| Feuille / thermoformage | PVC, étiquettes et colle, couleur, points noirs, odeur | Élevée | Tri optique et contrôle qualité renforcé |
| Granulation | Humidité, PVC, colle, fines, métal, stabilité du fondu | Élevée | Séchage, filtration, dégazage sous vide |
| Préparation bouteille-à-bouteille | Très peu de polymères étrangers, contamination maîtrisée | Très élevée | Décontamination validée et contrôle strict des entrées |
Paillettes PET non lavées, lavées à froid et lavées à chaud
Les paillettes PET sont commercialisées sous trois grandes appellations de procédé. Les paillettes non lavées sont simplement des bouteilles broyées qui portent encore étiquettes, bouchons, saleté et résidus de boisson ; elles nécessitent un lavage complet avant usage. Les paillettes lavées à froid sont passées par la séparation par flottation et le lavage par friction à l’eau ambiante, ce qui retire la saleté libre et la plupart des bouchons mais laisse une bonne part de l’adhésif et des résidus huileux. Les paillettes PET lavées à chaud sont passées en plus par une étape de lavage à chaud, généralement caustique, suivie d’un rinçage : c’est le point de départ habituel pour la feuille, le feuillard, la granulation et le bouteille-à-bouteille.
Ces appellations décrivent le procédé, pas le résultat. Deux lots de paillettes lavées à chaud peuvent encore différer fortement en PVC, colle ou fines ; c’est pourquoi les paramètres ci-dessous comptent plus que le nom. Pour comparer les deux procédés de lavage, voir lavage à chaud ou à froid sur une ligne de lavage PET.
Humidité : pourquoi un faible pourcentage compte autant
L’humidité est l’un des paramètres des paillettes PET les plus faciles à comprendre et l’un des plus faciles à sous-estimer. Les paillettes lavées sortent de la section humide avec de l’eau en surface et de l’eau piégée entre les paillettes ou dans les plis et formes irrégulières.
Une ligne de lavage PET typique réduit cette eau par étapes. L’essorage mécanique retire d’abord l’essentiel de l’eau libre, le séchage centrifuge retire davantage d’humidité de surface, et un séchage thermique ou à air chaud est ajouté lorsqu’une humidité finale plus basse est requise ou que le procédé aval est sensible à une alimentation humide.
Les exemples commerciaux et de procédés réglementés spécifient souvent une humidité des paillettes PET lavées autour ou en dessous de 1 % avant le recyclage suivant. Certaines spécifications publiées acceptent des valeurs un peu plus élevées, d’autres acheteurs exigent des limites plus basses. Fournisseur de ligne et acheteur de paillettes doivent convenir de la méthode d’essai et de la valeur maximale plutôt que de s’en remettre à un jugement visuel.
L’humidité des paillettes après lavage n’est pas celle requise juste avant la fusion. Le PET est hygroscopique : la granulation ou l’extrusion de feuille exige normalement un séchage contrôlé supplémentaire. Si du PET humide entre dans l’extrudeuse, l’hydrolyse réduit la viscosité intrinsèque et les performances mécaniques — voir comment préserver la VI lors de la granulation du PET.
Qu’est-ce qui provoque une humidité finale élevée ?
Si les paillettes PET finales restent trop humides, ajouter un plus gros sécheur à air chaud ne suffit pas toujours. La cause peut se trouver en amont :
- La capacité du sécheur centrifuge est trop faible pour le débit réel.
- Les paillettes sont trop grandes ou irrégulières et retiennent plus d’eau.
- Les zones de grille ou de drainage sont colmatées par des étiquettes et des fines.
- Le rotor ou les pales du sécheur sont usés et ne génèrent plus assez de force d’essorage.
- La charge de matière est trop élevée, ce qui réduit le temps de séjour.
- La température ou le débit d’air chaud est insuffisant.
- Les paillettes humides sont stockées trop longtemps dans des silos mal ventilés et reprennent de l’humidité.
Le système de séchage doit donc être choisi en même temps que la taille de grille du broyeur, la capacité de lavage et le stockage final.
Contamination par le PVC : l’une des impuretés les plus critiques du PET recyclé
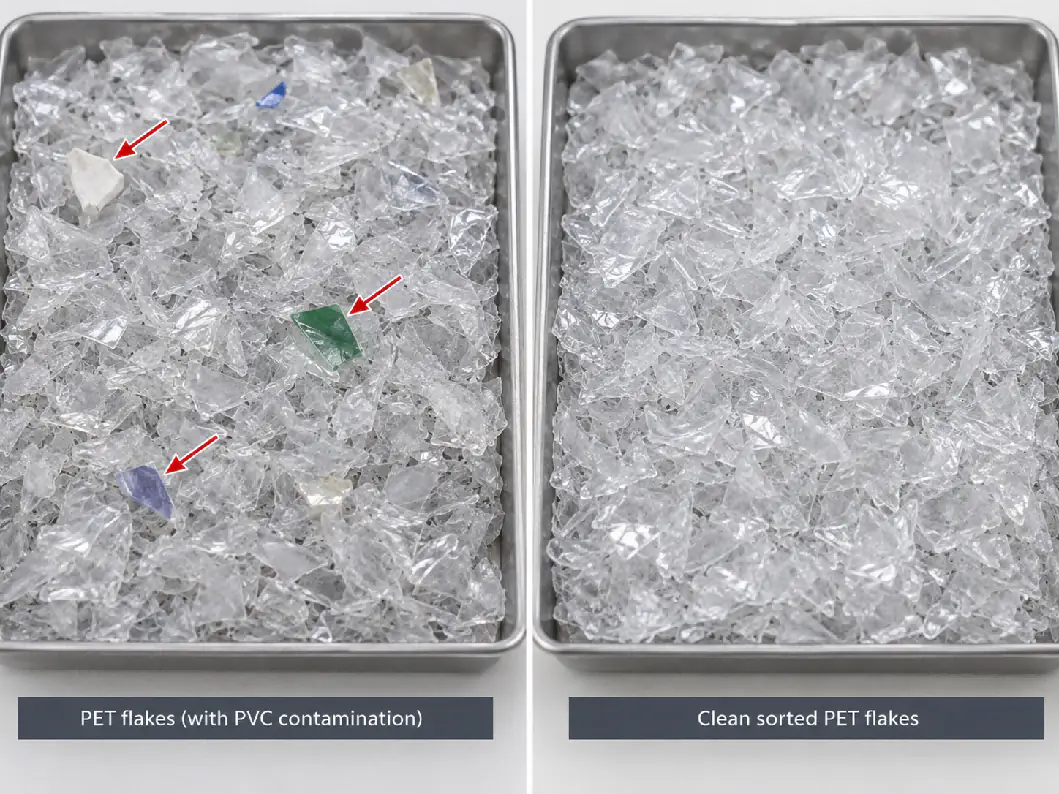
Le PVC est particulièrement nuisible dans le recyclage du PET, car PET et PVC se transforment à des températures très différentes. Même de petites quantités de PVC peuvent se dégrader pendant la transformation du PET et créer des points sombres, une décoloration, des odeurs et des produits de dégradation acides.
C’est pourquoi les spécifications de paillettes PET de haute qualité maintiennent le PVC dans la plage des dizaines de ppm au lieu de le traiter comme un contaminant en pourcentage. Certaines spécifications publiées d’entrée pour le recyclage au contact alimentaire fixent le PVC sous 50 mg/kg, certaines spécifications commerciales de paillettes transparentes sont encore plus strictes, et les marchés de moindre qualité peuvent accepter davantage.
La bonne cible est fixée par l’utilisateur final. Un fournisseur de lignes de lavage ne devrait pas promettre une valeur de PVC sans connaître l’origine des bouteilles, le système de tri et l’application finale.
Par où le PVC entre-t-il dans un flux de bouteilles PET ?
Le PVC peut arriver avec des emballages entiers en PVC mélangés à la balle, des manchons rétractables en PVC, des fragments d’étiquettes en PVC, des opercules ou d’autres composants d’emballage.
Comme la densité du PVC est proche ou supérieure à celle de l’eau, la flottation ne peut pas l’éliminer de façon fiable après broyage. Une fois le PVC réduit en paillettes et mélangé au PET, la séparation devient bien plus difficile.
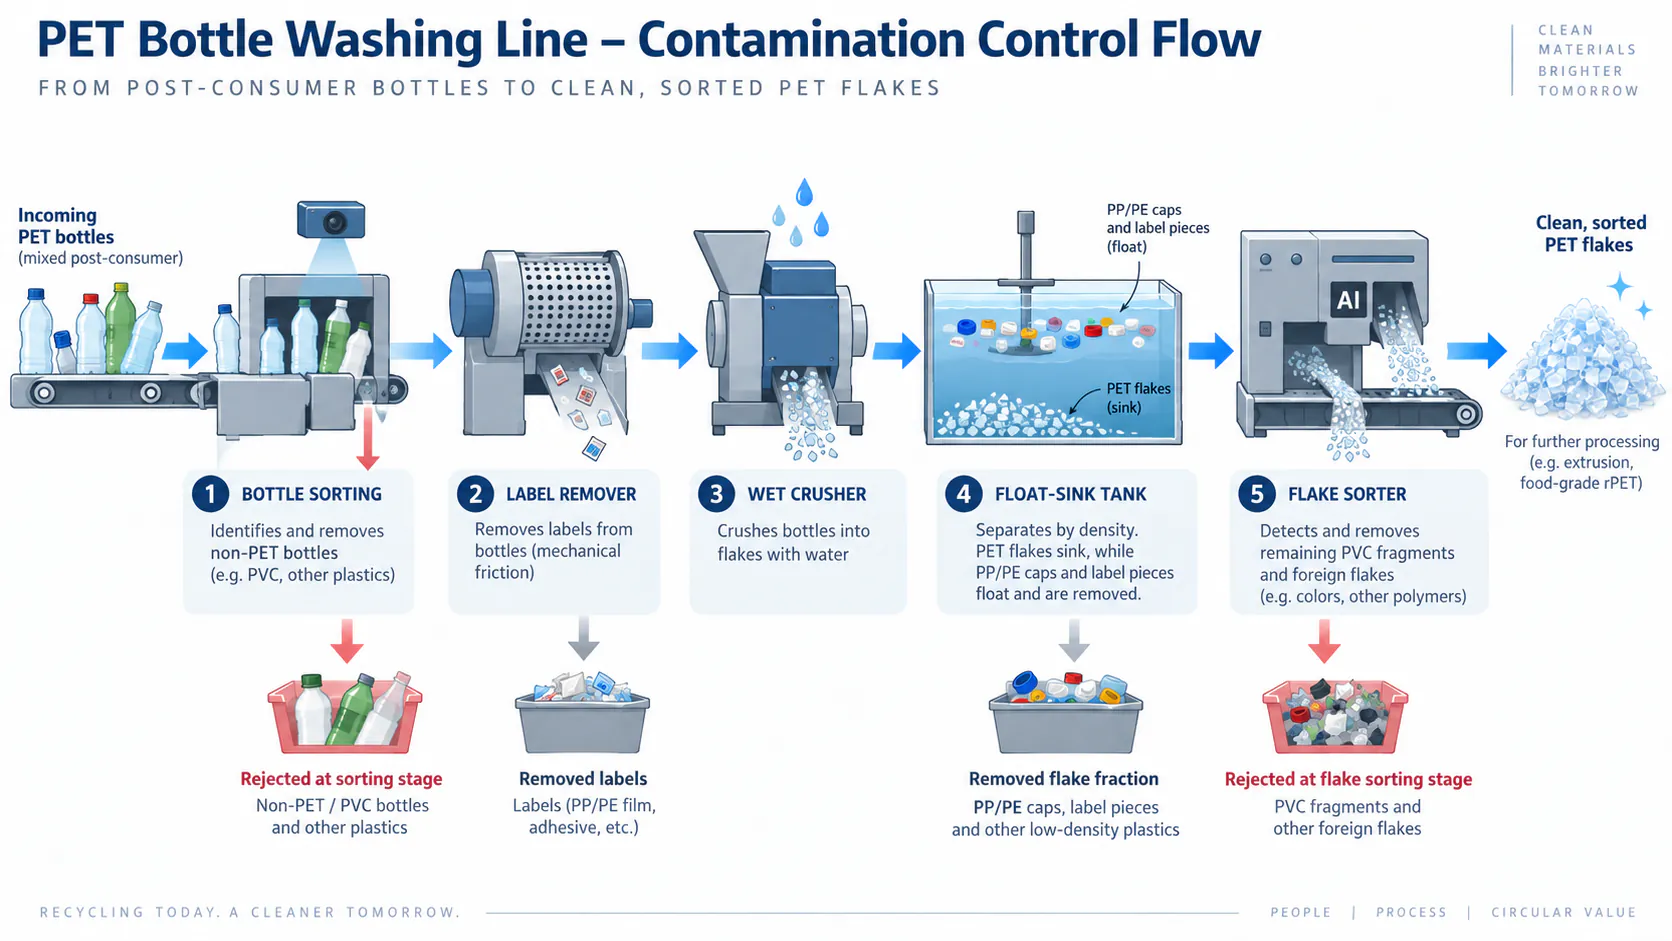
Le contrôle du PVC doit donc commencer avant le broyage. Le tri manuel, le tri des bouteilles par NIR, un retrait efficace des étiquettes et l’élimination des emballages non PET valent mieux que de corriger le problème une fois la matière réduite en petites paillettes. Le tri des paillettes apporte ensuite un second contrôle, surtout pour les applications à forte valeur.
Comment mesurer le PVC ?
Le PVC ne peut pas toujours être évalué de façon fiable à l’œil. Un plan de contrôle qualité doit définir une méthode d’essai reproductible et un échantillonnage représentatif.
Les méthodes du secteur comprennent l’analyse visuelle ou par tri optique, l’essai en étuve fondé sur le comportement thermique différent du PVC et du PET, et des scanners de paillettes spécialisés. La norme ASTM D5991, par exemple, décrit des procédures pour séparer et identifier la contamination PVC dans les paillettes PET.
Une spécification comme « PVC inférieur à 50 ppm » n’a de sens que si les deux parties savent comment l’échantillon est prélevé et comment le résultat est mesuré.
Les étiquettes ne sont pas un contaminant unique
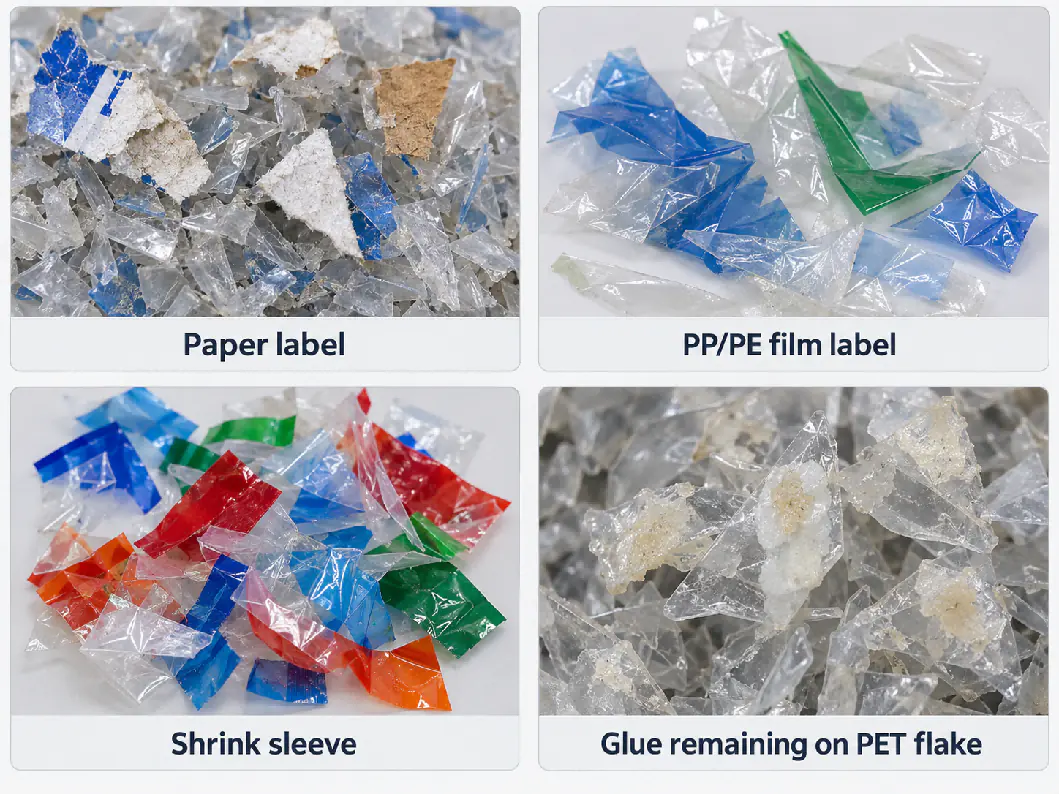
La « contamination par les étiquettes » mélange souvent plusieurs problèmes : fragments de papier, film d’étiquette PP/PE, manchons rétractables en PETG ou PVC, encre d’impression, adhésif et paillettes qui portent encore de la colle en surface.
Ces contaminants se comportent différemment dans une ligne de lavage. Les fragments d’étiquettes en polyoléfine peuvent flotter dans un bac de séparation par densité. Le papier se défait en fibres fines qui suivent l’eau de process sale. Les manchons rétractables peuvent nécessiter un tri des bouteilles ou un équipement de désétiquetage. L’adhésif peut rester accroché à la surface du PET et exiger un lavage à chaud.
C’est pourquoi la désétiqueteuse avant broyage a un fort impact sur la charge de lavage en aval. Retirer le maximum d’étiquettes tant que la bouteille est entière réduit les fragments qui atteignent le broyeur, le laveur à chaud et le circuit d’eau de rinçage.
La colle résiduelle peut compter davantage que les morceaux d’étiquette visibles
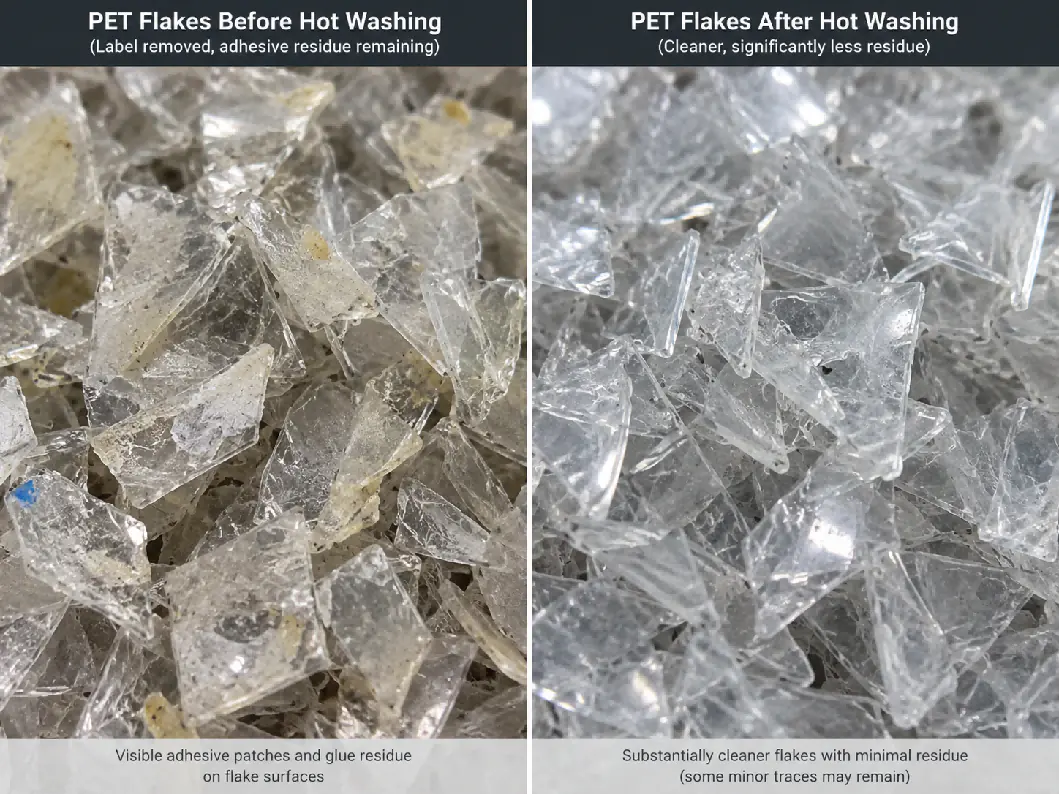
Une paillette PET peut être exempte de film d’étiquette visible et porter encore des résidus d’adhésif, notamment d’étiquettes autocollantes et de certaines colles thermofusibles.
La colle résiduelle peut noircir ou s’oxyder pendant l’extrusion, contribuer aux points noirs, créer des odeurs et charger le filtre du fondu. Certaines spécifications de paillettes de haute qualité mesurent donc séparément les paillettes portant de la colle et les fragments d’étiquettes visibles.
Le lavage à chaud, le traitement au détergent ou à la soude, une température maîtrisée, un temps de séjour suffisant et un rinçage par friction énergique après le lavage à chaud sont les principaux leviers pour réduire les résidus d’adhésif. Les meilleurs réglages dépendent de la chimie réelle des étiquettes et de la colle.
Les fines : la contamination que les clients négligent souvent
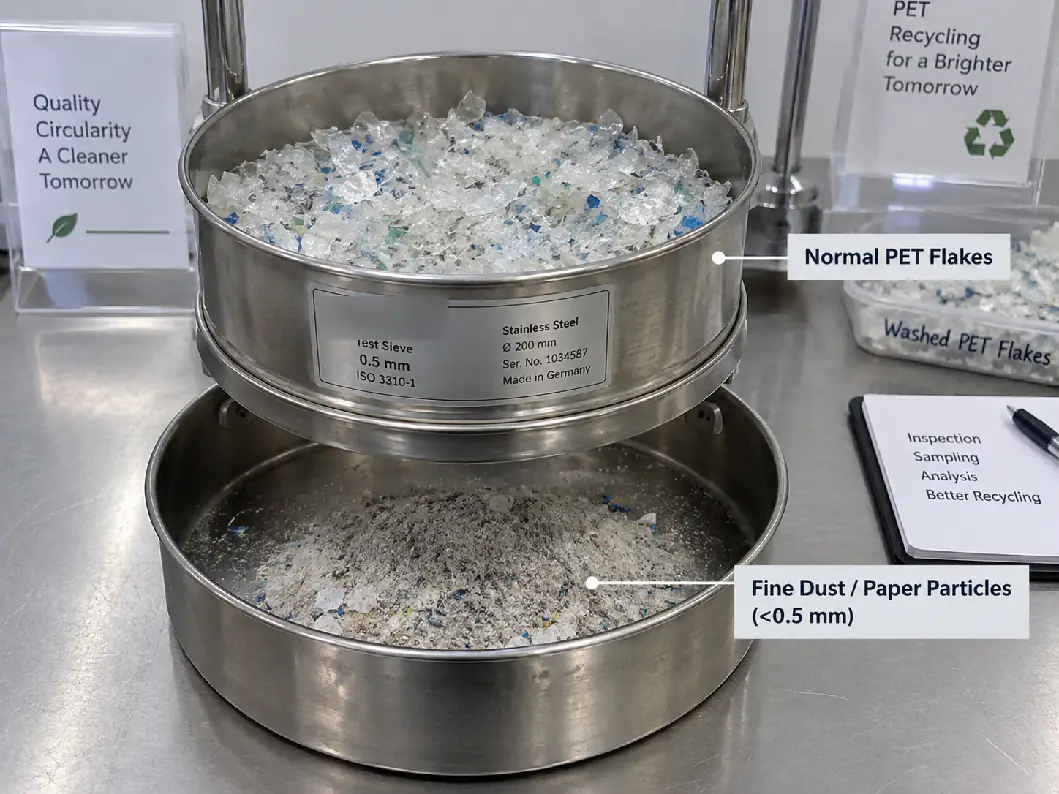
Les fines comprennent de très petites particules de PET ainsi que des fibres de papier, de la saleté et d’autres solides générés lors du broyage et du lavage. Même si la matière reste du PET, un excès de fines crée des problèmes d’exploitation.
Les fines particules ont une surface beaucoup plus grande par rapport à leur masse. Elles retiennent plus d’humidité, transportent de la contamination, augmentent la poussière lors des manutentions et se comportent différemment au séchage et au convoyage.
Les spécifications publiées de paillettes de haute qualité définissent souvent une taille de coupure pour les fines, par exemple sous 0,5 mm, puis limitent la quantité admise. Certaines spécifications de procédés de recyclage utilisent des valeurs autour de 500 ppm, tandis que d’autres spécifications du secteur utilisent des limites en pourcentage. Comme la définition des « fines » varie, la taille de tamis et la méthode d’essai doivent figurer dans la spécification.
D’où vient l’excès de fines ?
- L’ouverture de grille du broyeur est inutilement petite.
- Les couteaux du broyeur sont émoussés et provoquent des chocs et un broyage répétés au lieu d’une coupe nette.
- La matière reste trop longtemps dans la chambre du broyeur.
- Sur certains flux de bouteilles, le broyage à sec génère plus de fines libres qu’un broyage humide bien maîtrisé.
- Les étiquettes papier se défont au lavage et ne sont pas retirées efficacement.
- Le convoyage, le séchage ou des manutentions mécaniques agressives provoquent des cassures supplémentaires.
Réduire les fines commence donc au broyeur plastique. Des couteaux affûtés, la bonne grille et une alimentation régulière donnent des paillettes plus propres et plus homogènes avant même le lavage — voir l’entretien des couteaux de broyeur.
Polyoléfines : bouchons, bagues et étiquettes
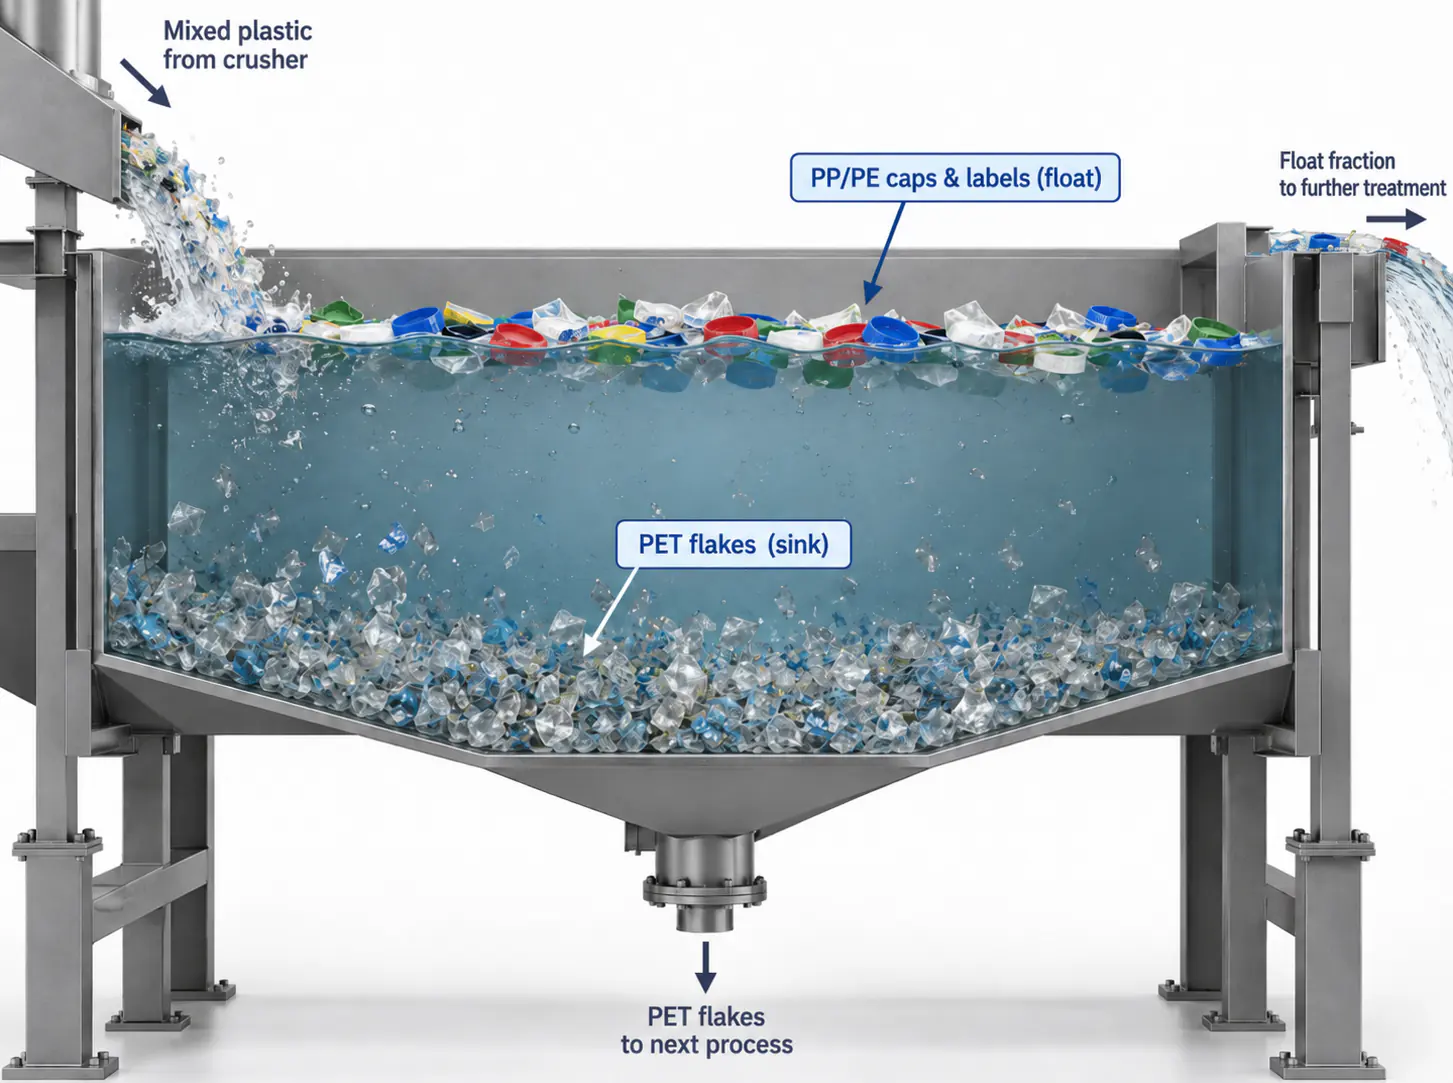
Le PP et le PE sont des contaminants courants dans un flux de bouteilles PET, car les bouchons, les bagues d’inviolabilité et de nombreuses étiquettes sont en polyoléfine.
Leur densité est inférieure à celle de l’eau alors que le PET coule : un bac de flottation bien conçu élimine donc une grande partie du PP et du PE après broyage.
La séparation par densité ne fonctionne que si les paillettes sont désolidarisées et si le bac offre assez de temps de séjour et de mouvement d’eau. Les fragments d’étiquettes collés au PET peuvent couler avec lui, et de très petites particules de polyoléfine peuvent être entraînées avec la fraction PET. Les lignes de haute qualité combinent donc désétiquetage, flottation, lavage par friction et, si nécessaire, tri des paillettes, au lieu de compter sur un seul bac.
Métaux : faible concentration, risque élevé
La contamination métallique peut provenir des fils de cerclage des balles, de capsules en aluminium, d’emballages étrangers, de l’usure des machines ou de ferraille mêlée aux bouteilles.
Même un petit morceau de métal peut endommager les couteaux du broyeur, les pompes ou l’équipement d’extrusion, et les particules métalliques créent des défauts dans la feuille, les granulés et les produits finis.
Le contrôle des métaux commence normalement avant le broyeur, avec le tri et la séparation magnétique. Un séparateur à courants de Foucault, une détection de métaux ou une inspection optique en aval peuvent être ajoutés selon la contamination et l’objectif qualité. Plusieurs spécifications de paillettes PET de haute qualité fixent les métaux à quelques dizaines de ppm ; comme pour le PVC, la valeur admissible doit être convenue avec l’utilisateur final.
La taille des paillettes est un paramètre qualité, pas seulement un réglage du broyeur
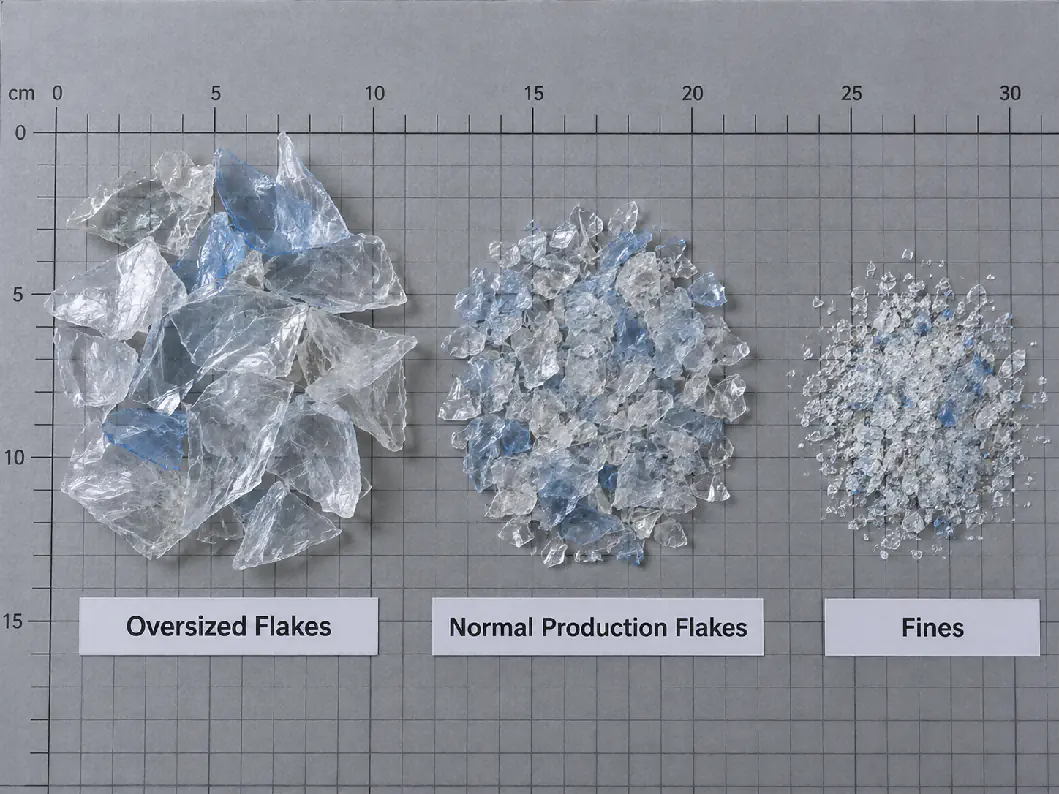
La taille des paillettes influence le lavage, la séparation, le séchage, le convoyage et l’extrusion. Les très grandes paillettes piègent étiquettes et eau et se nettoient mal ; les paillettes trop petites augmentent les fines et peuvent partir avec l’eau de process.
Les spécifications commerciales de paillettes PET lavées utilisent souvent des plages contrôlées, par exemple environ 3–12 mm ou autour de 8–12 mm, selon le marché et l’équipement. Nos lignes de lavage PET sont généralement configurées avec des grilles de 12 mm ou 14 mm, ou une taille sur mesure adaptée au procédé aval.
La grille du broyeur ne produit pas des paillettes identiques. L’épaisseur de paroi des bouteilles, l’état des couteaux, la vitesse du rotor et le temps de séjour façonnent aussi la distribution granulométrique.
La densité apparente en dit plus qu’il n’y paraît
La densité apparente est la masse de paillettes PET en vrac par unité de volume. Elle influence la taille des silos, le comportement au convoyage, la charge du sécheur et l’alimentation de l’extrudeuse.
Les paillettes PET lavées se situent souvent entre environ 250 et 500 kg/m³ selon la taille des paillettes, l’épaisseur de paroi, le mélange de couleurs et le tassement. Une densité apparente instable peut révéler une taille de paillette ou une composition d’entrée irrégulière : elle sert donc à la fois au dimensionnement des équipements et au contrôle de la régularité des lots.
Couleur : paillettes PET transparentes, bleu clair et vertes
Les paillettes PET transparentes, bleu clair, vertes et d’autres couleurs sont toutes chimiquement du PET, mais n’ont pas la même valeur commerciale. La feuille transparente et la bouteille exigent un tri couleur bien plus strict que de nombreuses applications fibre, et les paillettes PET vertes sont généralement vendues sur des marchés distincts, de moindre valeur.
Les trieurs optiques de bouteilles et de paillettes séparent le PET coloré, le PET opaque et les polymères étrangers. Pour une paillette transparente à forte valeur, la couleur doit figurer dans la spécification écrite plutôt qu’être jugée sur photo.
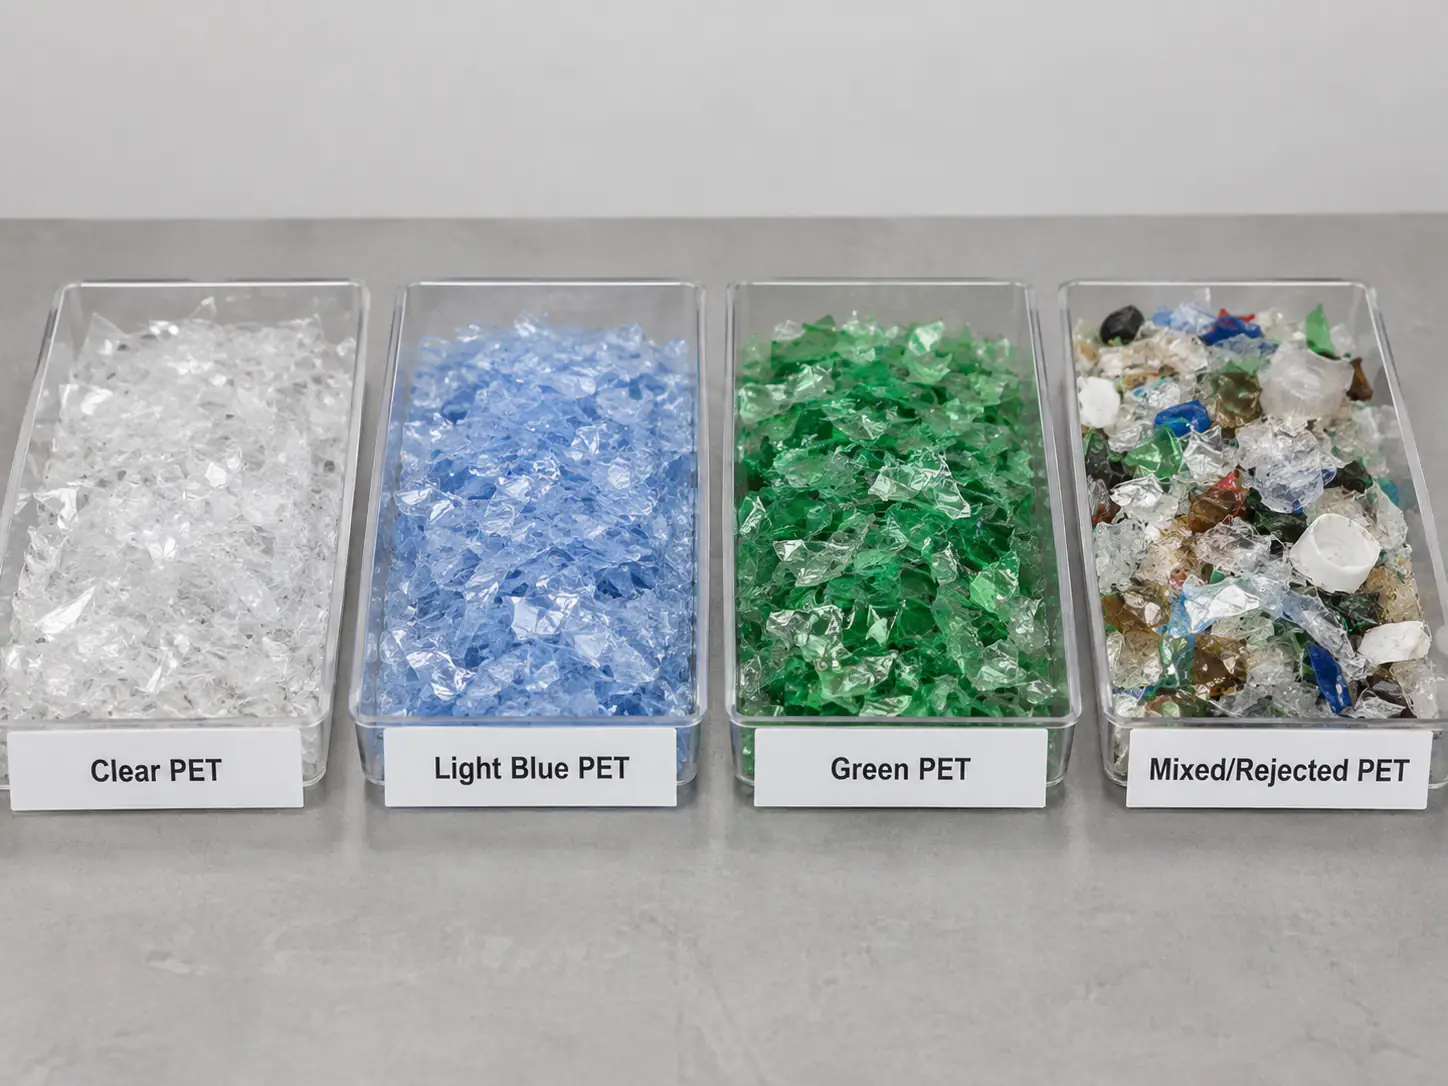
Tableau pratique de qualité des paillettes PET
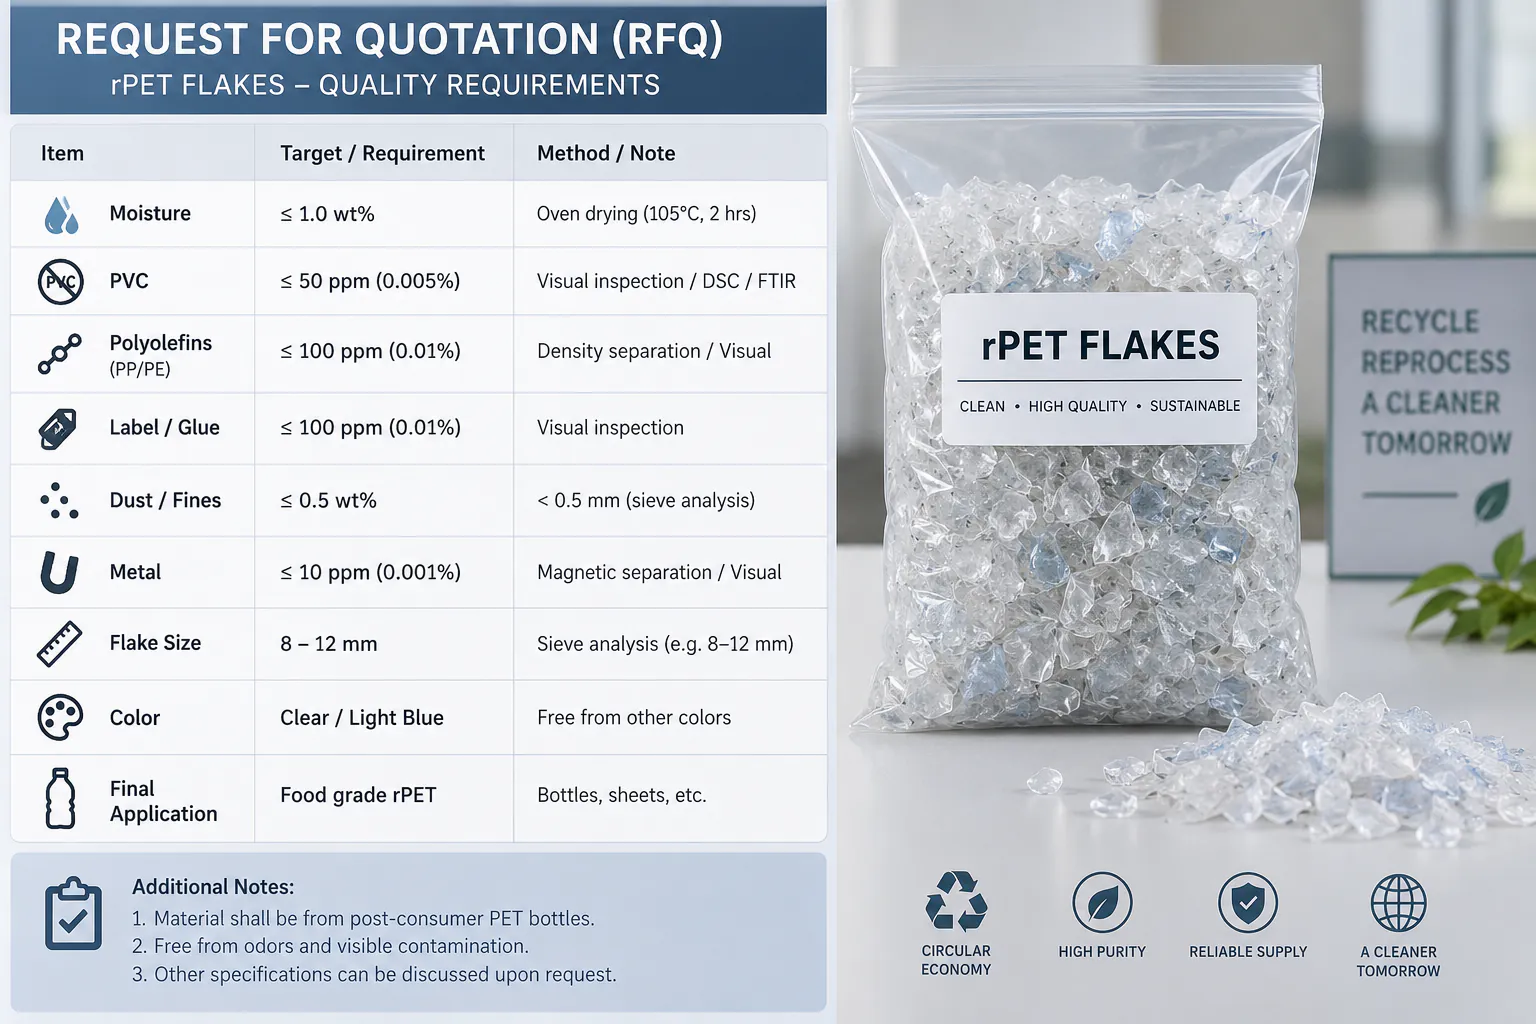
Le tableau ci-dessous n’est pas une norme universelle. Il montre comment un acheteur peut structurer une spécification et donne des exemples des plages les plus strictes observées dans les entrées de recyclage de haute qualité publiées et dans les spécifications commerciales de paillettes.
| Paramètre | Pourquoi c’est important | Exemple de cible haute qualité | Équipement principal concerné |
|---|---|---|---|
| Humidité | Séchage, stockage et hydrolyse du PET en aval | Souvent ≤1 % pour les paillettes lavées ; l’extrusion exige un séchage complémentaire | Sécheur centrifuge, sécheur thermique |
| PVC | Se dégrade et décolore le PET pendant la transformation | Quelques dizaines de ppm ; certaines entrées contact alimentaire fixent <50 ppm | Tri des bouteilles, désétiquetage, tri des paillettes |
| Polyoléfines | Bouchons, bagues et étiquettes affectent la pureté et la filtration | De quelques dizaines à quelques centaines de ppm selon la qualité | Bac de flottation, désétiqueteuse, trieur de paillettes |
| Étiquettes / papier | Défauts visibles, cendres et charge du filtre | Selon l’acheteur ; les qualités hautes fixent des limites strictes en ppm | Désétiqueteuse, laveur à friction, rinçage |
| Colle résiduelle | Jaunissement, carbonisation et points noirs | Selon l’acheteur ou le procédé ; suivie à part sur les filières à forte valeur | Lavage à chaud, dosage chimique, laveur à friction |
| Fines | Rétention d’humidité, pertes en manutention, charge du filtre | Seuil de tamisage défini, p. ex. <0,5 mm, avec une limite stricte | Couteaux et grille du broyeur, lavage, séparation par air |
| Métaux | Dommages aux équipements et défauts produit | Quelques dizaines de ppm pour les paillettes haut de gamme | Tri, aimants, détection de métaux |
| Taille des paillettes | Lavage, séchage, convoyage et stabilité d’alimentation | Plage contrôlée de quelques mm à environ 12–14 mm | Grille et état des couteaux du broyeur |
| Densité apparente | Alimentation des silos, sécheurs et extrudeuses | Environ 250–500 kg/m³ selon la qualité | Géométrie des paillettes, tri, manutention |
À titre de référence, nous chiffrons nos configurations standard de ligne de lavage de bouteilles PET pour bouteilles post-consommation avec ces objectifs de sortie : humidité <0,9 %, PVC <50 ppm, PP/PE <20 ppm, étiquettes <20 ppm, colle <10 ppm, métal <20 ppm, impuretés totales <100 ppm et paillettes de 12 mm, 14 mm ou sur mesure. Les résultats réels dépendent des bouteilles entrantes et de l’équipement de tri installé, et sont confirmés par un essai sur la matière.
Pourquoi la méthode d’échantillonnage compte
Un résultat de laboratoire ne vaut que ce que vaut l’échantillon. Une poignée prélevée en haut d’un big bag peut ne pas représenter un lot de production.
Les paillettes PET se ségrègent au convoyage et au stockage. Les fines peuvent se concentrer à un endroit, tandis que la contamination plus lourde ou les paillettes colorées peuvent être mal réparties. Les échantillons doivent être prélevés en plusieurs points ou selon une procédure convenue, puis regroupés avant l’essai.
Fournisseur et acheteur doivent convenir non seulement de la limite, mais aussi de la méthode d’essai, de l’unité et de la fréquence d’échantillonnage. « PVC ≤50 ppm » et « fines ≤500 ppm » sont incomplets si l’une des parties utilise une autre méthode d’essai ou une autre définition granulométrique.
Fiche technique (TDS) et certificat d’analyse (COA) ne sont pas la même chose
Une fiche technique (TDS) décrit la spécification visée pour une qualité de paillettes PET. Un certificat d’analyse (COA) rapporte le résultat mesuré pour un lot de production précis.
Pour des achats réguliers, le COA est plus utile pour vérifier la régularité. Il peut inclure l’humidité, le PVC, les polyoléfines, les étiquettes, les métaux, la taille, la densité apparente, la couleur et d’autres paramètres convenus.
Si un fournisseur annonce des paillettes de haute pureté, demandez quelles valeurs sont garanties, lesquelles sont typiques, à quelle fréquence elles sont mesurées et si un COA par lot est disponible.
Quelle section de la ligne vérifier quand la qualité est hors spécification ?
| Problème de qualité | Zone probable du procédé | Contrôles typiques |
|---|---|---|
| Humidité élevée | Essorage et séchage | Charge du sécheur, état du rotor, débit d’air chaud, drainage |
| PVC élevé | Tri des bouteilles, désétiquetage, tri des paillettes | Efficacité du tri, retrait des manchons, calibrage du trieur |
| Trop de PP/PE | Séparation par flottation | Niveau d’eau, temps de séjour, agitation, évacuation des flottants |
| Trop d’étiquettes | Désétiquetage et lavage par friction | Efficacité de la désétiqueteuse, état des bouteilles, charge du laveur à friction |
| Trop de colle résiduelle | Lavage à chaud et rinçage par friction en aval | Température, chimie, temps de séjour, rinçage |
| Trop de fines | Broyeur et séparation par air | Affûtage des couteaux, taille de grille, temps de séjour, dépoussiérage |
| Contamination métallique | Tri et séparation des métaux | Retrait des fils de cerclage, performance des aimants et détecteurs |
| Taille de paillettes irrégulière | Broyeur | Usure de grille, jeu et état des couteaux, régularité d’alimentation |
Quelles informations qualité l’acheteur d’une ligne de lavage doit-il spécifier ?
Lorsque vous demandez une ligne de lavage PET, ne donnez pas seulement la capacité et le type de bouteilles. Si possible, précisez aussi la qualité de sortie attendue :
- Application finale : fibre, feuillard, feuille, granulation ou préparation bouteille-à-bouteille.
- Limite d’humidité requise après lavage et séchage.
- Contamination PVC maximale.
- Contamination maximale en polyoléfines.
- Contamination maximale en étiquettes, papier ou contaminants visibles.
- Si la colle résiduelle est suivie séparément.
- Contamination métallique maximale.
- Plage de taille des paillettes et limite de fines.
- Composition couleur requise : transparent, bleu clair, vert ou mélange.
- Densité apparente requise si la manutention aval en dépend.
- La méthode d’essai ou la spécification acheteur pour chaque paramètre critique.
Si vous n’avez pas encore de spécification finale, le fournisseur doit d’abord s’informer du marché final puis proposer des objectifs réalistes selon la matière première et l’équipement de tri et de lavage retenu. Vous pouvez nous envoyer l’origine de vos bouteilles et l’usage final pour recevoir une proposition.
Conclusion : la qualité se construit sur toute la ligne
La qualité des paillettes PET ne vient pas d’un seul laveur à chaud, d’un séparateur ou d’un trieur optique. Elle est le résultat du procédé complet.
La maîtrise du PVC commence par le tri des bouteilles et le retrait des étiquettes. L’élimination des polyoléfines dépend de la flottation. L’élimination de la colle dépend du lavage à chaud et d’un rinçage énergique. Les fines dépendent de l’état du broyeur et du contrôle granulométrique. L’humidité dépend du séchage mécanique et thermique. Les métaux doivent être retirés avant d’endommager les équipements ou d’atteindre le produit final.
Une spécification professionnelle de ligne de lavage PET relie donc chaque objectif qualité à l’équipement chargé de l’atteindre. La bonne question n’est pas « Votre ligne produit-elle des paillettes PET propres ? », mais « Quels niveaux d’humidité, de PVC, d’étiquettes, de colle, de fines et d’autres contaminants cette ligne peut-elle réellement atteindre avec ma matière, et comment ces valeurs seront-elles mesurées ? ».
Questions fréquentes
Quelle humidité doivent avoir des paillettes PET lavées ?
Les spécifications de paillettes PET lavées demandent souvent une humidité autour ou en dessous de 1 % ; nos lignes standard visent moins de 0,9 % sur bouteilles post-consommation. Il s’agit de l’humidité après lavage et séchage : le PET doit encore être séché de façon contrôlée avant extrusion pour éviter l’hydrolyse et la perte de VI.
Quel taux de PVC est acceptable dans les paillettes PET ?
Les spécifications de haute qualité maintiennent le PVC à quelques dizaines de ppm, et certaines entrées de recyclage au contact alimentaire fixent moins de 50 ppm. Les marchés fibre de moindre qualité peuvent accepter davantage. La limite est fixée par l’utilisateur final et n’a de sens qu’avec une méthode d’essai et un plan d’échantillonnage convenus.
Quelle différence entre paillettes PET lavées à chaud et lavées à froid ?
Les paillettes lavées à froid sont lavées à l’eau ambiante avec flottation et lavage par friction, ce qui retire la saleté libre et la plupart des bouchons. Les paillettes lavées à chaud passent en plus par un lavage à chaud, généralement caustique, et un rinçage, qui retirent bien plus de colle, d’huile et de résidus organiques. Elles sont le point de départ habituel pour la feuille, le feuillard, la granulation et le bouteille-à-bouteille.
Quelle différence entre une TDS et un COA pour des paillettes PET ?
La TDS (fiche technique) indique la spécification visée d’une qualité de paillettes. Le COA (certificat d’analyse) rapporte les résultats mesurés d’un lot précis. Pour des achats suivis, demandez des COA par lot et vérifiez quelles valeurs sont garanties et lesquelles sont seulement typiques.
Pourquoi les prix des paillettes PET varient-ils autant ?
Le prix suit la qualité et l’usage possible : couleur (transparent, bleu clair ou vert), niveau de lavage (non lavé, à froid ou à chaud), teneur en PVC et en polyoléfines, colle, fines, humidité et régularité entre lots. Les paillettes transparentes lavées à chaud aux limites strictes et documentées obtiennent les prix les plus élevés.
Objectifs qualité des paillettes
Vous ne savez pas quelle qualité de paillettes votre ligne peut atteindre ?
Indiquez-nous l’origine de vos bouteilles et votre marché final. Nos ingénieurs proposeront des objectifs qualité réalistes et la configuration de tri, de lavage et de séchage pour les atteindre, et peuvent tester votre matière.
Obtenir une proposition qualité- Application finale des paillettes
- Origine des bouteilles et types d’étiquettes
- Limites visées pour l’humidité, le PVC et le PP/PE
- Méthodes d’essai de votre acheteur