Kvalitetsspecifikation for PET-flager: fugt, PVC, etiketter, lim og fint støv
PET-flager, der ser rene ud, er ikke automatisk PET-flager af høj kvalitet. To batcher kan se næsten ens ud, men opføre sig meget forskelligt i ekstruderingen på grund af fugt, PVC, limrester fra etiketter, polyolefiner, metaller eller fint støv. For en køber af en vaskelinje til PET bør flagekvaliteten derfor defineres med målbare parametre frem for ord som ‘rene flager’ eller ‘høj renhed’.
Det korte svar
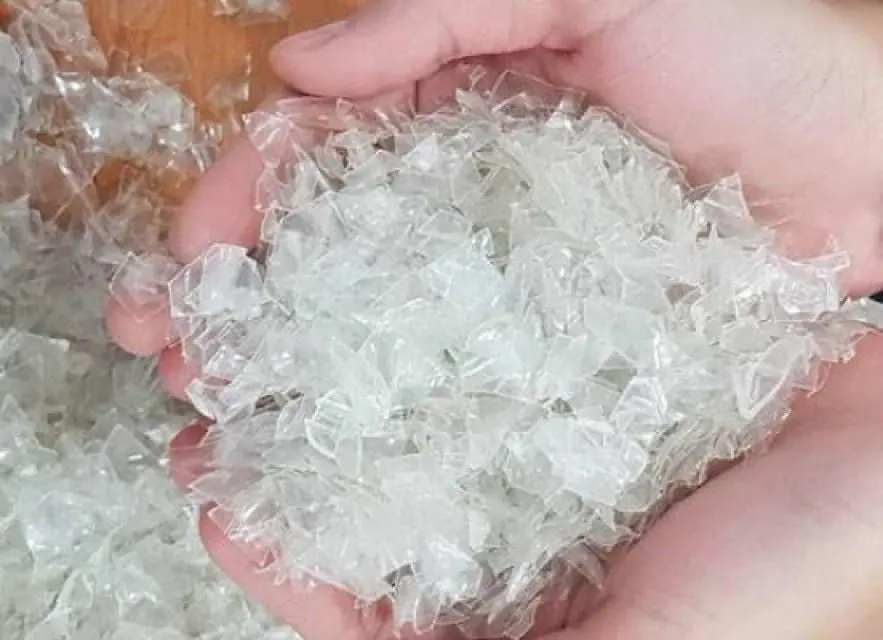
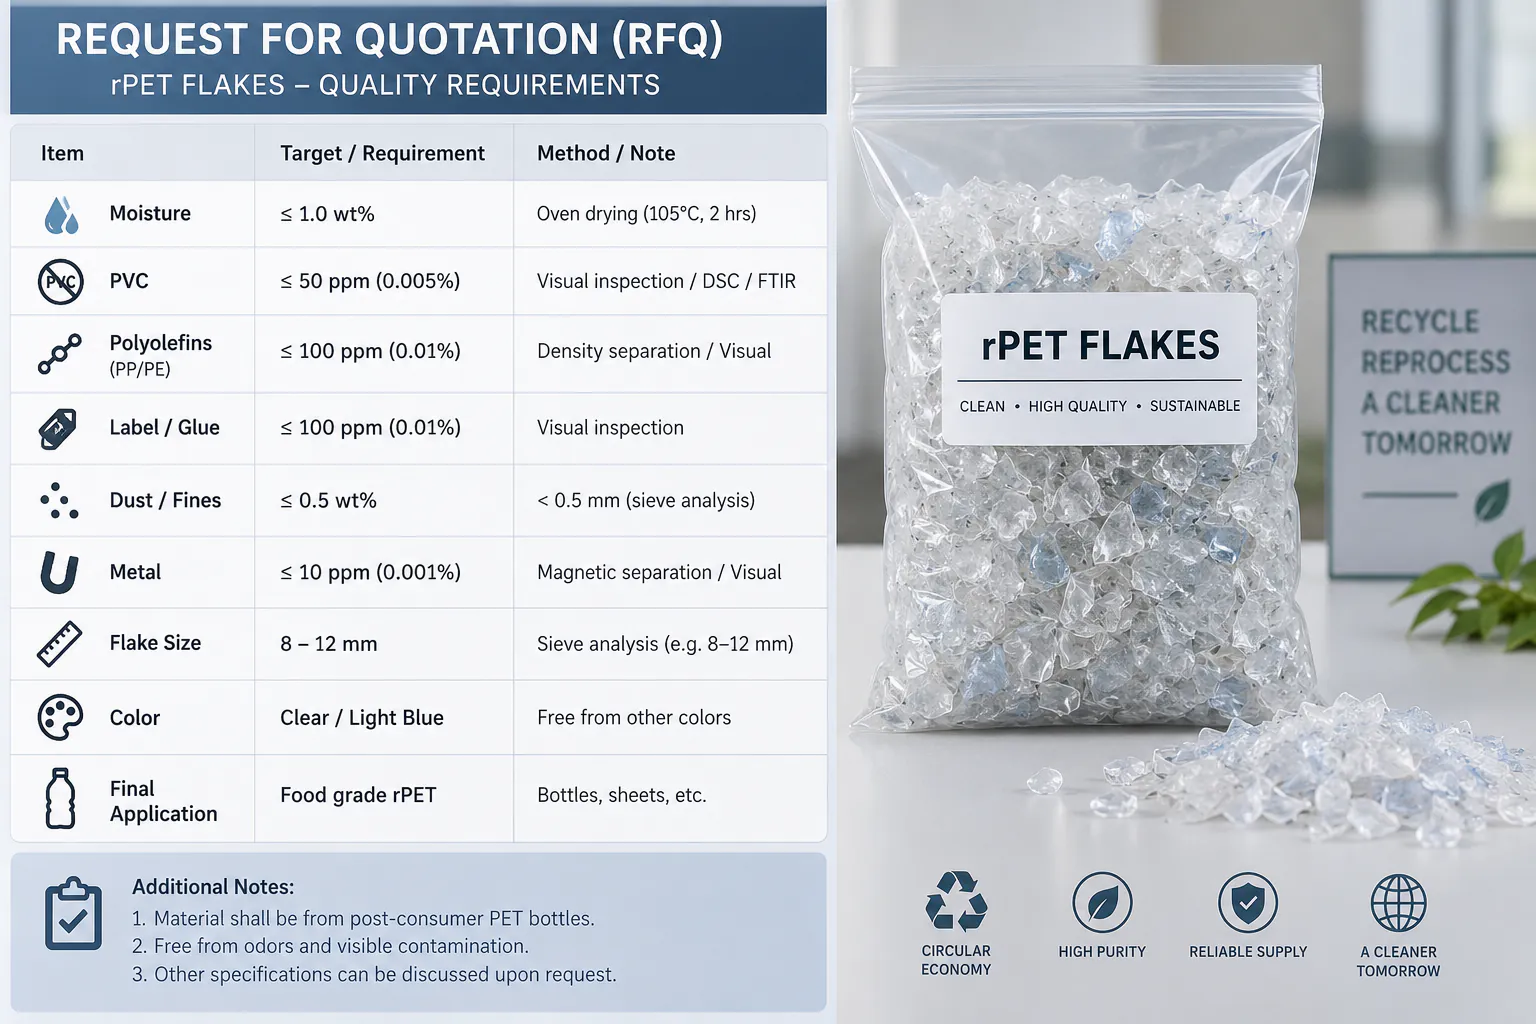
Gode PET-flager defineres af målte grænseværdier, ikke af udseendet. For vaskede rPET-flager af høj kvalitet specificerer købere typisk et fugtindhold omkring eller under 1%, PVC i størrelsesordenen nogle titals ppm (ofte under 50 ppm), polyolefiner, etiketter og lim fra nogle titals til et par hundrede ppm, metaller i titals ppm, en grænse for fines på f.eks. 0,5 mm, et interval for flagestørrelse og en bulkdensitet. Der findes ingen universel standard: Slutanvendelsen – fiber, strapbånd, plader, granulering eller bottle-to-bottle – fastsætter grænserne, og hver værdi kræver en aftalt testmetode og prøvetagningsplan.
Indhold
- 01Start med slutanvendelsen, ikke med vaskemaskinen
- 02Uvaskede, koldvaskede og varmvaskede PET-flager
- 03Fugt: hvorfor en lille procentdel betyder så meget
- 04Hvad giver en høj slutfugt?
- 05PVC-forurening: en af de mest kritiske urenheder i genanvendt PET
- 06Hvor kommer PVC ind i en strøm af PET-flasker?
- 07Hvordan bør PVC testes?
- 08Etiketter er ikke én enkelt forurening
- 09Limrester kan betyde mere end synlige etiketstykker
- 10Fint støv: den forurening, kunderne ofte overser
- 11Hvor kommer for meget fint støv fra?
- 12Polyolefiner: låg, ringe og etiketter
- 13Metaller: lav koncentration, høj risiko
- 14Flagestørrelse er en kvalitetsparameter, ikke kun en indstilling på kværnen
- 15Bulkdensiteten siger mere, end man først skulle tro
- 16Farve: klare, lyseblå og grønne PET-flager
- 17En praktisk kvalitetstabel for PET-flager
- 18Hvorfor prøvetagningsmetoden er vigtig
- 19TDS og COA er ikke det samme
- 20Hvilken del af vaskelinjen skal du kontrollere, når kvaliteten ligger uden for specifikationen?
- 21Hvilke kvalitetsoplysninger bør en køber af en vaskelinje angive?
- 22Konklusion: kvaliteten skabes i hele linjen
- Ofte stillede spørgsmål
Start med slutanvendelsen, ikke med vaskemaskinen
Før du drøfter vaskeudstyr, så definér, hvad flagerne skal bruges til. En vaskelinje til PET-flasker bør designes baglæns ud fra den krævede outputkvalitet.
En fiberproducent kan tolerere forurening, der ville være uacceptabel ved produktion af transparente plader eller granulat af høj kvalitet. En bottle-to-bottle-proces kan kræve meget lave niveauer af PVC, polyolefiner, metaller og andre fremmede polymerer, allerede før flagerne kommer ind i det validerede dekontamineringstrin.
Derfor er et tilbud, der kun lover ‘PET-flager med under 1% fugt’, ufuldstændigt. Fugt er vigtigt, men det siger intet om PVC, limrester, etiketstykker, farveforurening eller fine partikler.
Der findes ingen enkelt universel specifikation for PET-flager. Køber og leverandør aftaler en produktspecifikation, og højværdianvendelser fastsætter langt strammere grænser end anvendelser med lavere værdi.
| Slutanvendelse | Typisk kvalitetsfokus | Vaskeintensitet | Ekstra kontrol, der ofte er nødvendig |
|---|---|---|---|
| Fiber / fyld | Fugt, snavs, stabil fødning, acceptabel farve | Grundlæggende til middel | Grundlæggende sortering og tørring |
| Strapbånd | PVC, polyolefiner, lim, IV-stabilitet, fines | Middel til høj | Bedre sortering og smeltefiltrering |
| Plader / termoformning | PVC, etiketter og lim, farve, sorte prikker, lugt | Høj | Optisk sortering og skarpere kvalitetskontrol |
| Granulering | Fugt, PVC, lim, fines, metal, smeltestabilitet | Høj | Tørring, filtrering, vakuumafgasning |
| Forberedelse til bottle-to-bottle | Meget få fremmede polymerer, kontrolleret forurening | Meget høj | Valideret dekontaminering plus streng inputkontrol |
Uvaskede, koldvaskede og varmvaskede PET-flager
PET-flager handles under tre overordnede procesbetegnelser. Uvaskede flager er blot kværnede flasker, der stadig har etiketter, låg, snavs og drikkevarerester; de kræver fuld vask før brug. Koldvaskede flager har været gennem flyde-synke-separation og friktionsvask i vand ved stuetemperatur, hvilket fjerner løst snavs og de fleste låg, men efterlader en stor del af klæbemidlet og de olieholdige rester. Varmvaskede PET-flager har desuden passeret et opvarmet, som regel kaustisk vasketrin efterfulgt af skylning og er det normale udgangspunkt for plader, strapbånd, granulering og bottle-to-bottle.
Disse betegnelser beskriver processen, ikke resultatet. To batcher af varmvaskede flager kan stadig variere meget i PVC, lim eller fines, og derfor betyder parametrene nedenfor mere end navnet. Se, hvordan de to vaskeprocesser kan sammenlignes, i varmvask kontra koldvask i en vaskelinje til PET.
Fugt: hvorfor en lille procentdel betyder så meget
Fugt er en af de nemmeste parametre for PET-flager at forstå – og en af de nemmeste at undervurdere. Vaskede flager forlader den våde sektion med både overfladevand og vand, der sidder mellem flagerne eller i folder og uregelmæssige former.
En typisk vaskelinje til PET reducerer dette vand i trin. Mekanisk afvanding fjerner først det meste frie vand, centrifugaltørring fjerner mere overfladefugt, og termisk tørring eller varmlufttørring tilføjes, når der kræves en lavere slutfugt, eller når den efterfølgende proces er følsom over for vådt input.
Kommercielle og myndighedsrelaterede procesprincipper angiver ofte et fugtindhold i vaskede PET-flager omkring eller under 1% før videre genanvendelse. Nogle offentliggjorte specifikationer accepterer lidt højere værdier, mens andre købere kræver lavere grænser. Linjeleverandøren og flagekøberen bør aftale testmetoden og maksimumværdien i stedet for at stole på en visuel vurdering.
Flagernes fugtindhold efter vask er ikke det samme som det fugtindhold, der kræves lige før smeltningen. PET er hygroskopisk, så granulering eller pladeekstrudering kræver normalt yderligere styret tørring. Kommer våd PET ind i ekstruderen, reducerer hydrolyse den intrinsiske viskositet og de mekaniske egenskaber – se hvordan IV bevares ved PET-granulering.
Hvad giver en høj slutfugt?
Hvis de færdige PET-flager forbliver for våde, løses problemet ikke altid ved at tilføje en større varmlufttørrer. Grundårsagen kan ligge tidligere i linjen:
- Centrifugaltørrerens kapacitet er for lille til den faktiske gennemstrømning.
- Flagerne er for store eller uregelmæssige og holder på mere vand.
- Sigte- eller drænflader er blokeret af etiketter og fines.
- Tørrerens rotor eller padler er slidte og giver ikke længere tilstrækkelig afvandingskraft.
- Materialebelastningen er for høj, hvilket forkorter opholdstiden.
- Varmluftens temperatur eller luftmængde er utilstrækkelig.
- Våde flager opbevares for længe i dårligt ventilerede beholdere og optager fugt igen.
Et tørresystem bør derfor vælges sammen med kværnens sigtestørrelse, vaskekapaciteten og det endelige lagersystem.
PVC-forurening: en af de mest kritiske urenheder i genanvendt PET
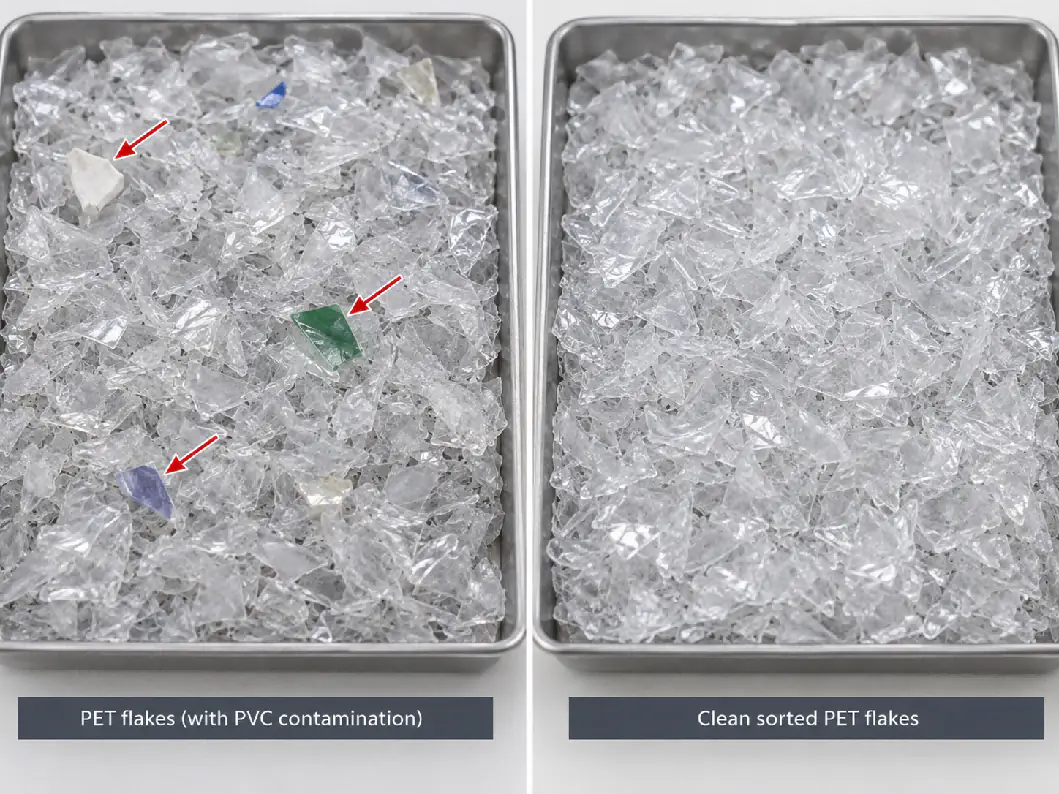
PVC er særlig skadelig ved PET-genanvendelse, fordi PET og PVC forarbejdes ved meget forskellige temperaturer. Selv små mængder PVC kan nedbrydes under forarbejdningen af PET og give mørke prikker, misfarvning, lugt og sure nedbrydningsprodukter.
Derfor holder specifikationer for PET-flager af høj kvalitet PVC i størrelsesordenen nogle titals ppm i stedet for at behandle det som en forurening, der måles i procent. Nogle offentliggjorte inputspecifikationer for genanvendelse til fødevarekontakt bruger PVC-grænser under 50 mg/kg, visse kommercielle specifikationer for klare flager er endnu strammere, og markeder med lavere kvalitetskrav kan acceptere højere værdier.
Det rette mål fastsættes af slutbrugeren. En leverandør af vaskelinjer bør ikke love et PVC-tal uden at kende flaskernes oprindelse, sorteringssystemet og den endelige anvendelse.
Hvor kommer PVC ind i en strøm af PET-flasker?
PVC kan komme ind via hele PVC-beholdere, der er blandet i ballen, krympesleeves af PVC, stykker af PVC-etiketter, forseglinger eller andre emballagekomponenter.
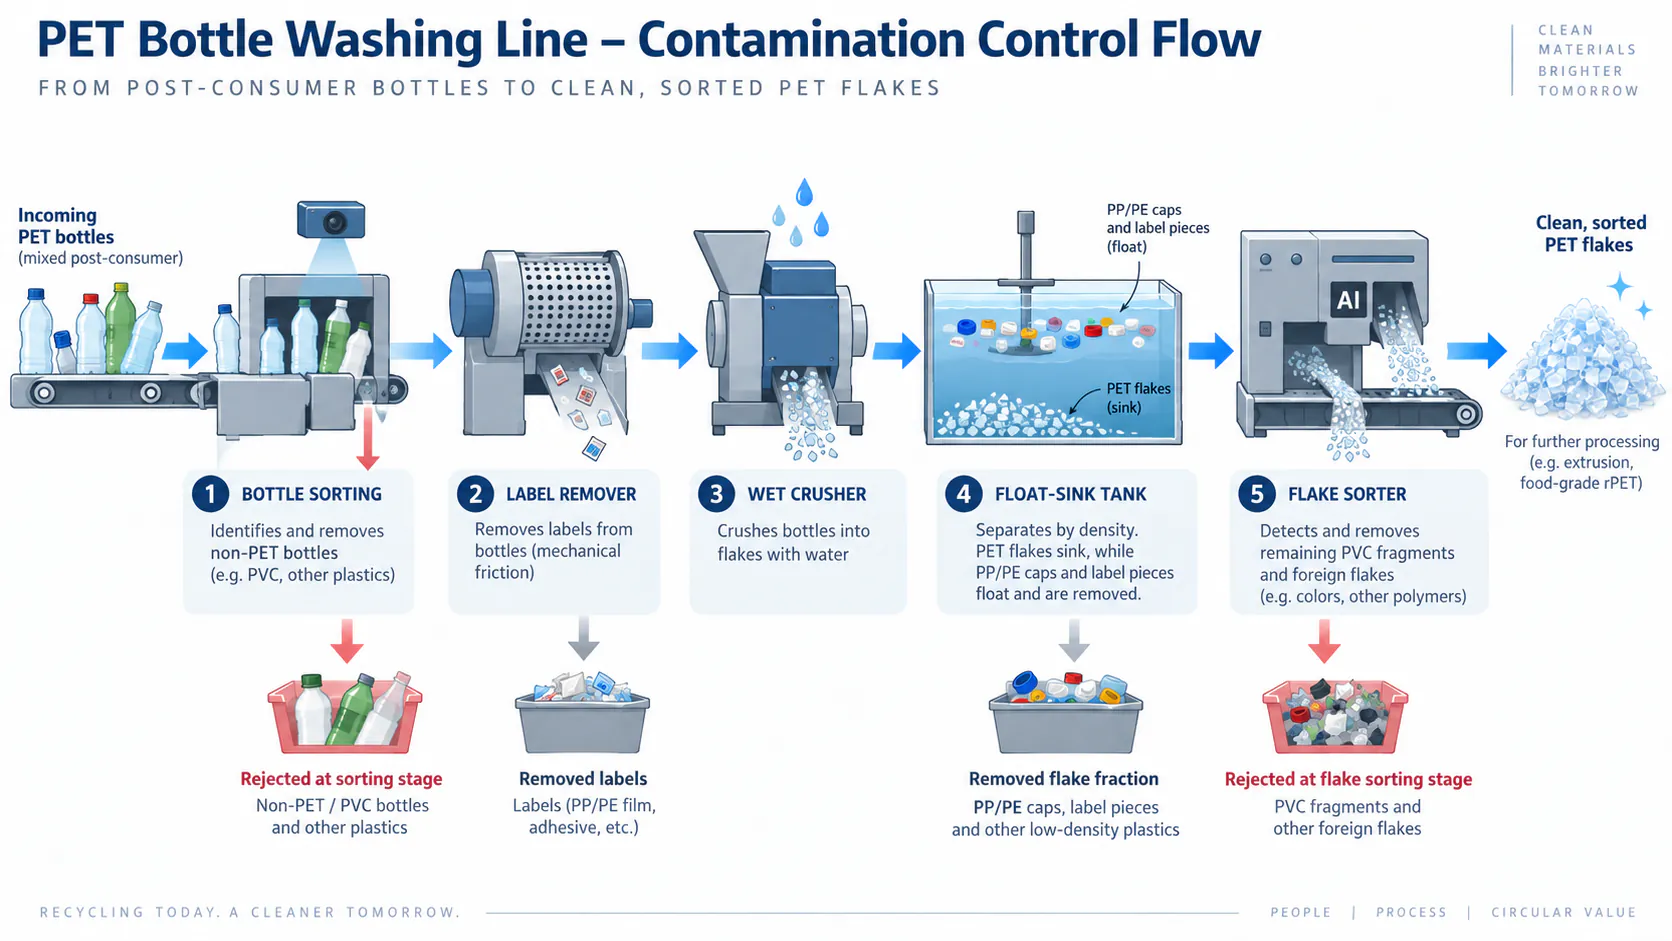
Da PVC's densitet ligger tæt på eller over vands, kan flyde-synke-separation ikke fjerne det pålideligt efter kværningen. Når PVC først er hakket til flager og blandet med PET, bliver separationen langt sværere.
Kontrollen med PVC bør derfor begynde før kværningen. Manuel sortering, NIR-flaskesortering, effektiv etiketfjernelse og fjernelse af beholdere, der ikke er PET, er mere værd end at forsøge at rette op på problemet, når materialet er blevet til små flager. Flagesortering udgør derefter et andet kontroltrin, især til højværdianvendelser.
Hvordan bør PVC testes?
PVC kan ikke altid bedømmes pålideligt med øjet. En kvalitetskontrolplan bør fastlægge en gentagelig testmetode og repræsentativ prøvetagning.
Branchens metoder omfatter visuel eller optisk sorteringsanalyse, ovntest baseret på PVC's og PET's forskellige termiske adfærd samt specialiserede flagescannere. ASTM D5991 beskriver for eksempel procedurer til at udskille og identificere PVC-forurening i PET-flager.
En specifikation som ‘PVC under 50 ppm’ giver kun mening, når begge parter ved, hvordan prøven udtages, og hvordan resultatet måles.
Etiketter er ikke én enkelt forurening
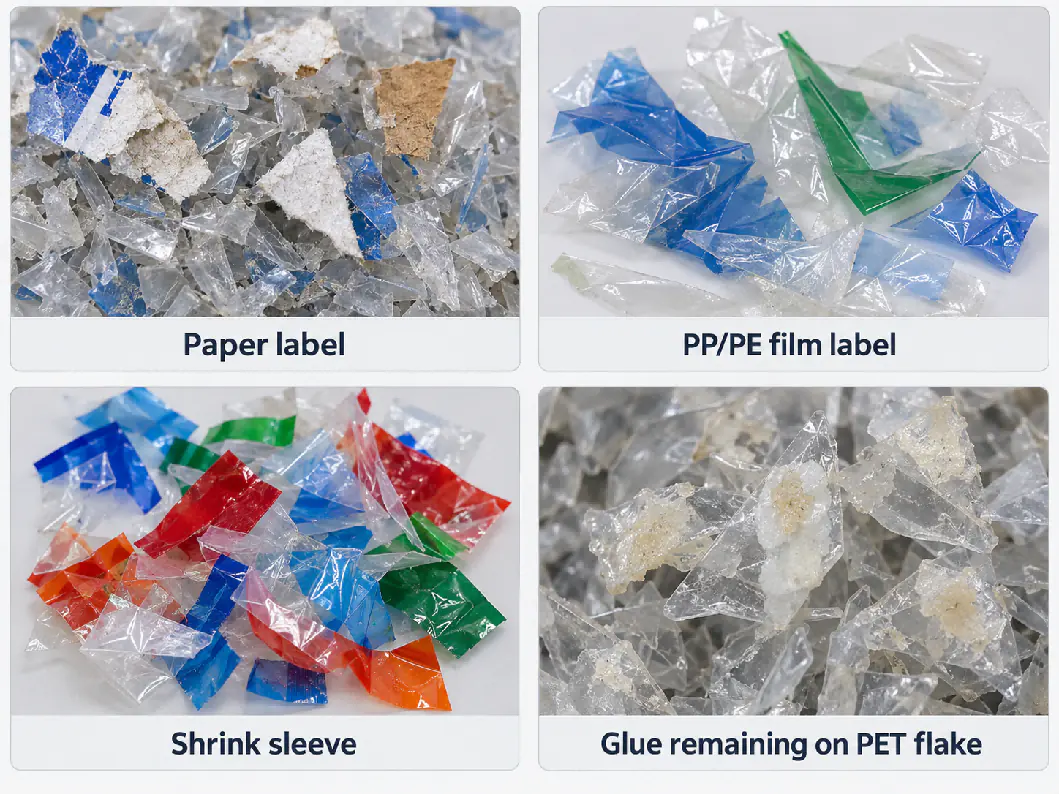
‘Etiketforurening’ blander som regel flere problemer sammen: papirstykker, etiketfolie af PP/PE, krympesleeves af PETG eller PVC, trykfarve, klæbemiddel og flager, der stadig har lim på overfladen.
Disse urenheder opfører sig forskelligt i en vaskelinje. Etiketstykker af polyolefin kan flyde i en densitetsseparationstank. Papir brydes op i fine fibre, der følger med det beskidte procesvand. Krympesleeves kan kræve flaskesortering eller udstyr til etiketfjernelse. Klæbemiddel kan blive siddende på PET-overfladen og kræve varmvask.
Derfor har etiketfjerneren før kværningen stor betydning for vaskebelastningen længere fremme i linjen. Fjernes så meget etiketmateriale som muligt, mens flasken stadig er hel, mindskes antallet af etiketstykker, der når plastkværnen, varmvaskeren og skyllevandssystemet.
Limrester kan betyde mere end synlige etiketstykker
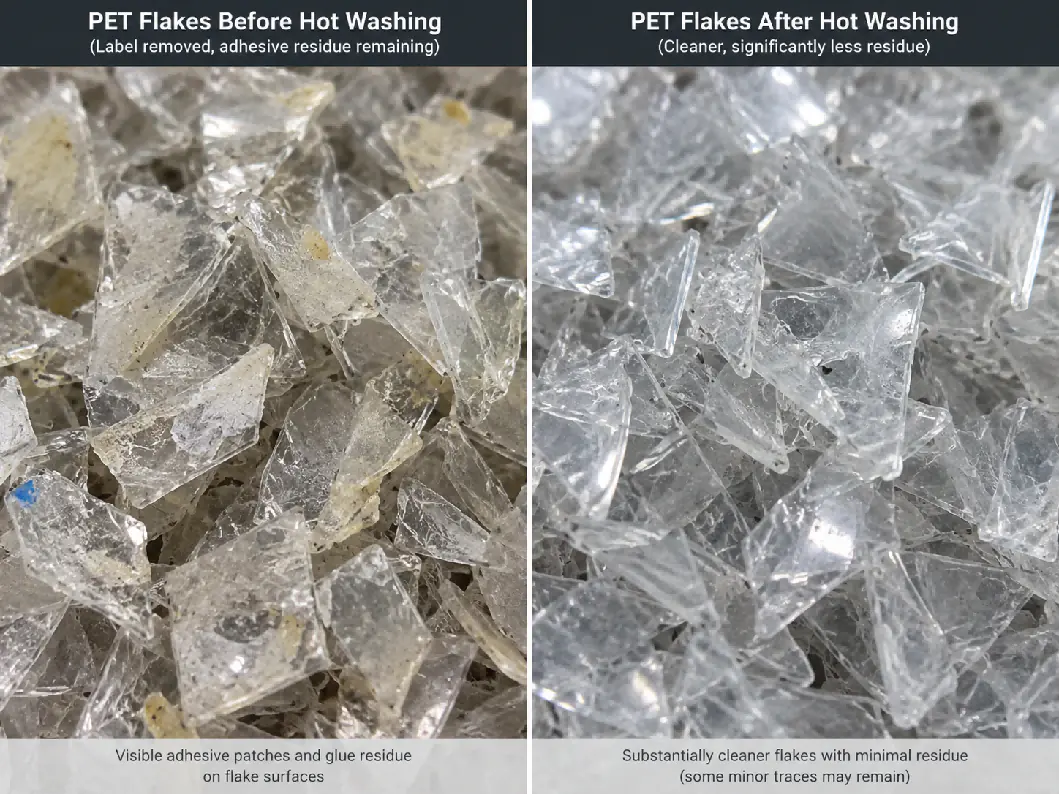
En PET-flage kan være fri for synlig etiketfolie og alligevel have rester af klæbemiddel, især fra selvklæbende etiketter og visse hotmelt-klæbemidler.
Limrester kan mørkne eller oxidere under ekstruderingen, bidrage til sorte prikker, give lugt og belaste smeltefiltret. Nogle specifikationer for flager af høj kvalitet måler derfor flager med limrester separat fra synlige etiketstykker.
Varmvask, behandling med vaskemiddel eller lud, styret temperatur, tilstrækkelig opholdstid og kraftig friktionsskylning efter varmvasken er de vigtigste værktøjer til at reducere klæbemiddelrester. De bedste indstillinger afhænger af den faktiske etiket- og limkemi.
Fint støv: den forurening, kunderne ofte overser
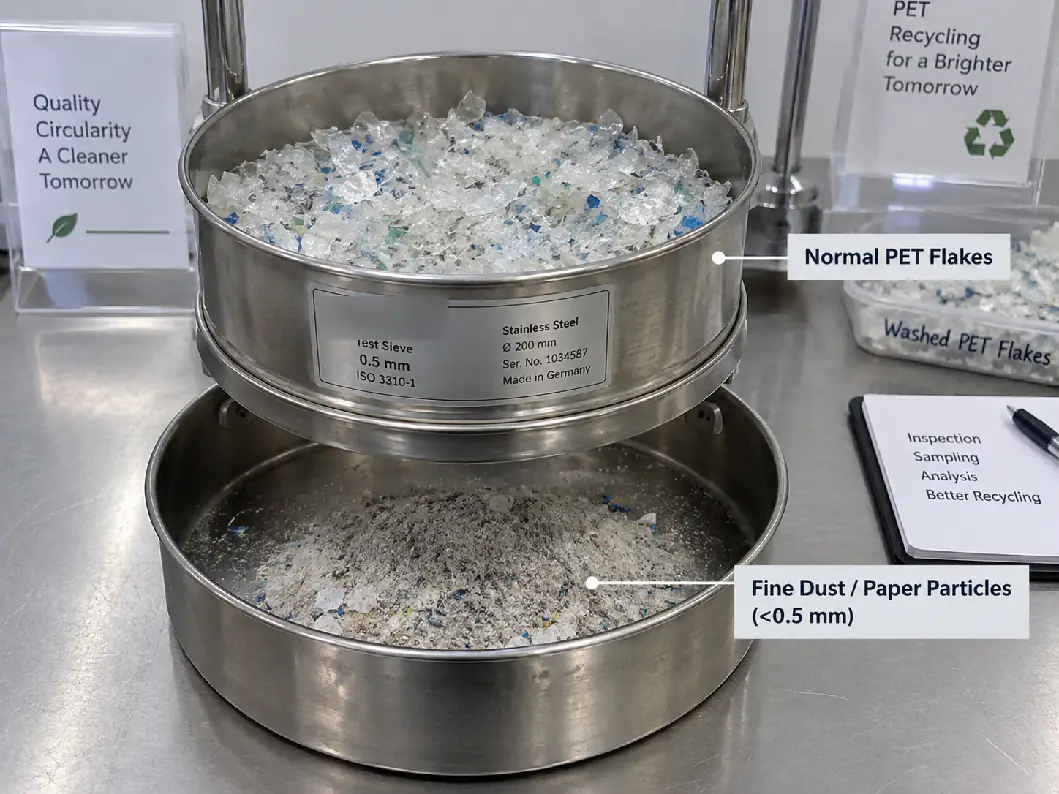
Fint støv omfatter meget små PET-partikler samt papirfibre, snavs og andre faststoffer, der dannes under kværning og vask. Selv når materialet stadig er PET, giver for mange fines driftsproblemer.
Fine partikler har et langt større overfladeareal i forhold til deres masse. De holder på mere fugt, bærer forurening, øger støvdannelsen ved håndtering og opfører sig anderledes under tørring og transport.
Offentliggjorte specifikationer for flager af høj kvalitet definerer ofte en grænsestørrelse for fines, for eksempel under 0,5 mm, og begrænser derefter den tilladte mængde. Nogle specifikationer for genanvendelsesprocesser bruger værdier omkring 500 ppm, mens andre branchespecifikationer bruger procentgrænser. Da definitionen af ‘støv’ varierer, skal sigtestørrelsen og testmetoden skrives ind i specifikationen.
Hvor kommer for meget fint støv fra?
- Kværnens sigteåbning er unødvendigt lille.
- Kværnens knive er sløve og giver gentagne slag og formaling i stedet for et rent snit.
- Materialet bliver for længe i kværnens kammer.
- Tørkværning giver flere løse fines end en velstyret vådkværning ved visse flaskestrømme.
- Papiretiketter nedbrydes under vasken og fjernes ikke effektivt.
- Transport, tørring eller hårdhændet mekanisk håndtering giver yderligere brud.
Reduktionen af fines starter derfor ved plastkværnen. Skarpe knive, den rette sigtestørrelse og stabil fødning giver renere og mere ensartede flager, allerede før vasken begynder – se vedligeholdelse af knivene i plastkværnen.
Polyolefiner: låg, ringe og etiketter
PP og PE er almindelige urenheder i en strøm af PET-flasker, fordi låg, garantiringe og mange etiketter er fremstillet af polyolefiner.
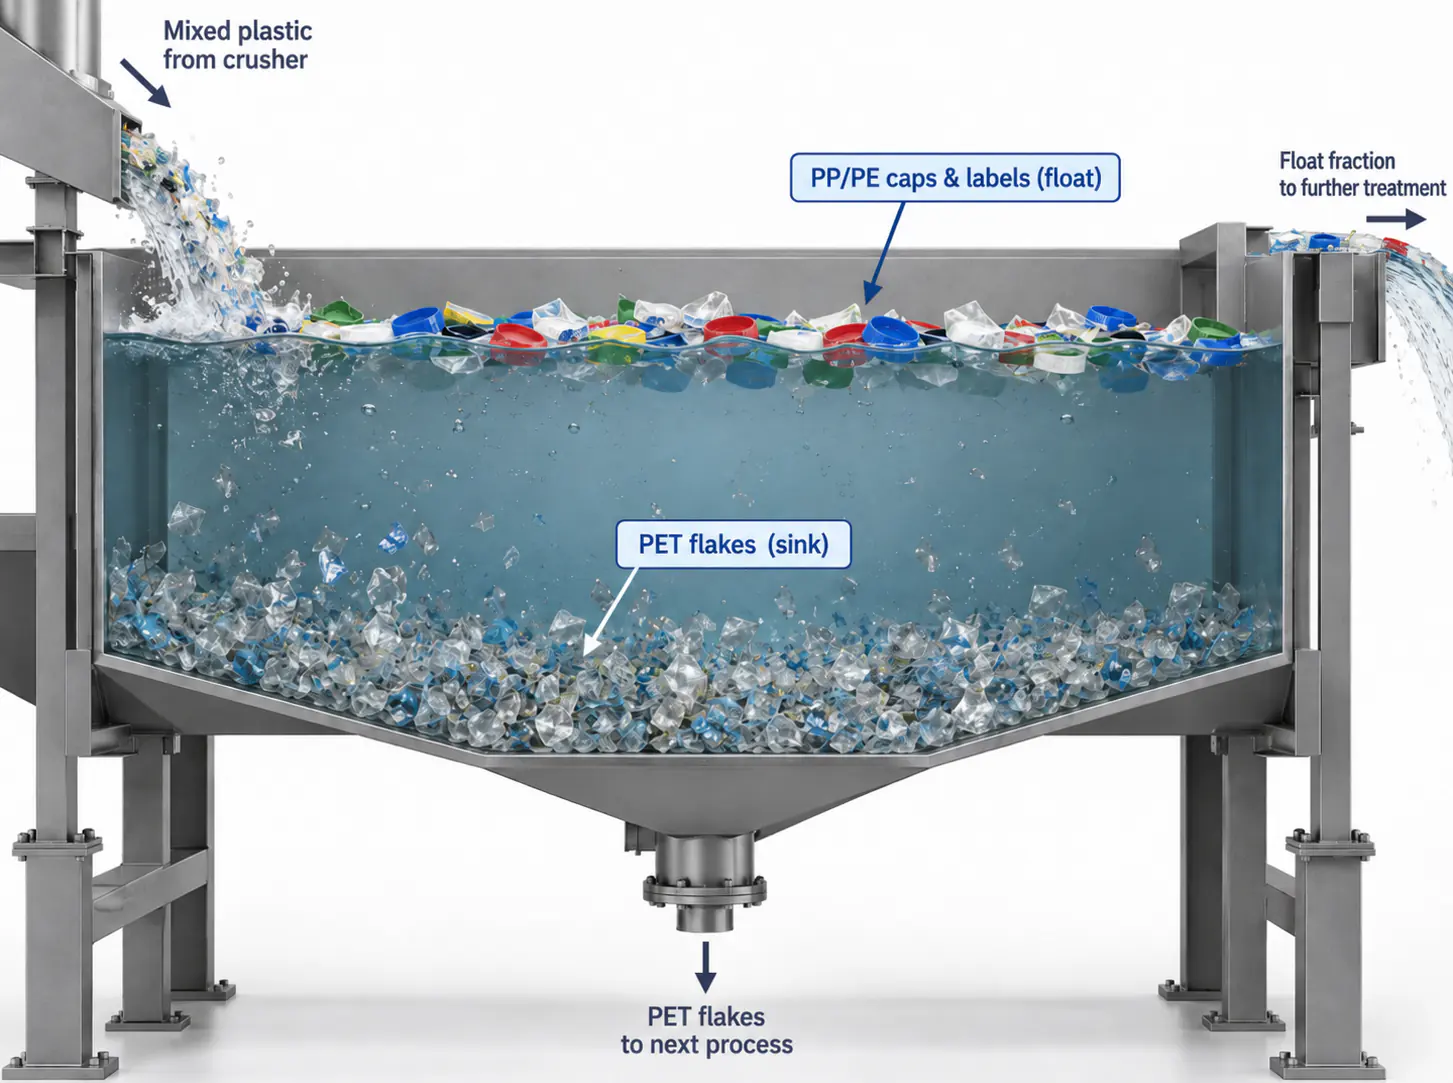
Deres densitet er lavere end vands, mens PET synker, så en korrekt designet flyde-synke-tank fjerner en stor del af PP og PE efter kværningen.
Densitetsseparation virker kun, hvis flagerne er frigjort fra hinanden, og tanken har tilstrækkelig opholdstid og vandbevægelse. Etiketstykker, der er limet fast til PET, kan synke med, og meget små polyolefinpartikler kan følge med PET-fraktionen. Linjer af høj kvalitet kombinerer derfor etiketfjernelse på flasker, flyde-synke-separation, friktionsvask og om nødvendigt flagesortering i stedet for at stole på én tank.
Metaller: lav koncentration, høj risiko
Metalforurening kan stamme fra ballebindetråd, aluminiumslukninger, fremmed emballage, slid på maskiner eller skrot blandet med flaskerne.
Selv et lille stykke metal kan beskadige kværnknive, pumper eller ekstruderingsudstyr, og metalpartikler giver fejl i plader, granulat og færdige produkter.
Kontrollen med metal starter normalt før plastkværnen med sortering og magnetudskillelse. Hvirvelstrømsseparation, metaldetektering eller optisk inspektion længere fremme kan tilføjes afhængigt af forureningen og kvalitetsmålet. Flere specifikationer for PET-flager af høj kvalitet bruger metalgrænser i størrelsesordenen nogle titals ppm; ligesom med PVC bør den tilladte værdi aftales med slutbrugeren.
Flagestørrelse er en kvalitetsparameter, ikke kun en indstilling på kværnen
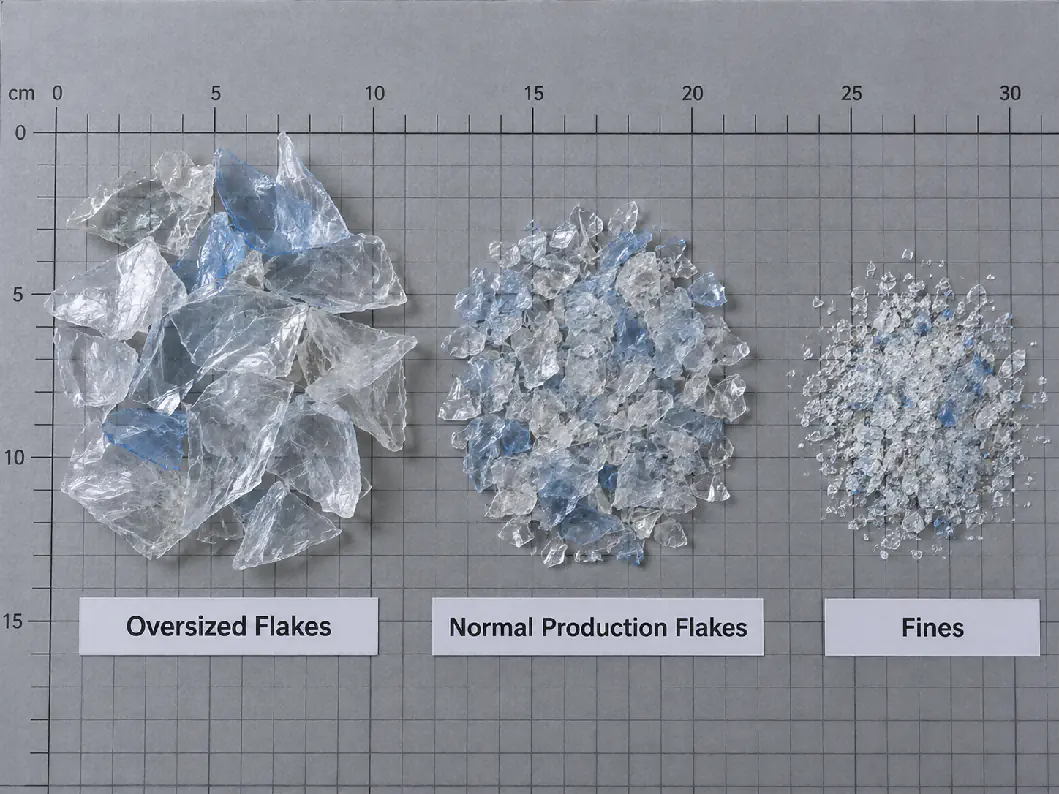
Flagestørrelsen påvirker vask, separation, tørring, transport og ekstrudering. Meget store flager fastholder etiketter og vand og bliver måske ikke rengjort jævnt; for små flager øger mængden af fines og kan gå tabt med procesvandet.
Kommercielle specifikationer for vaskede PET-flager bruger ofte styrede intervaller som ca. 3–12 mm eller omkring 8–12 mm afhængigt af marked og udstyr. Vores vaskelinjer til PET konfigureres normalt med sigter på 12 mm eller 14 mm eller en skræddersyet størrelse, der passer til den efterfølgende proces.
Kværnens sigte giver ikke identiske flager. Flaskernes vægtykkelse, knivenes tilstand, rotorhastigheden og opholdstiden former også størrelsesfordelingen.
Bulkdensiteten siger mere, end man først skulle tro
Bulkdensitet er massen af løse PET-flager pr. volumenenhed. Den påvirker silostørrelse, transportegenskaber, tørrerens belastning og fødningen af ekstruderen.
Vaskede PET-flager angives ofte i et omtrentligt interval på 250–500 kg/m³ afhængigt af flagestørrelse, vægtykkelse, farvesammensætning og komprimering. En ustabil bulkdensitet kan tyde på varierende flagestørrelse eller sammensætning af inputmaterialet, så den er nyttig både til dimensionering af udstyr og til kontrol af batchernes ensartethed.
Farve: klare, lyseblå og grønne PET-flager
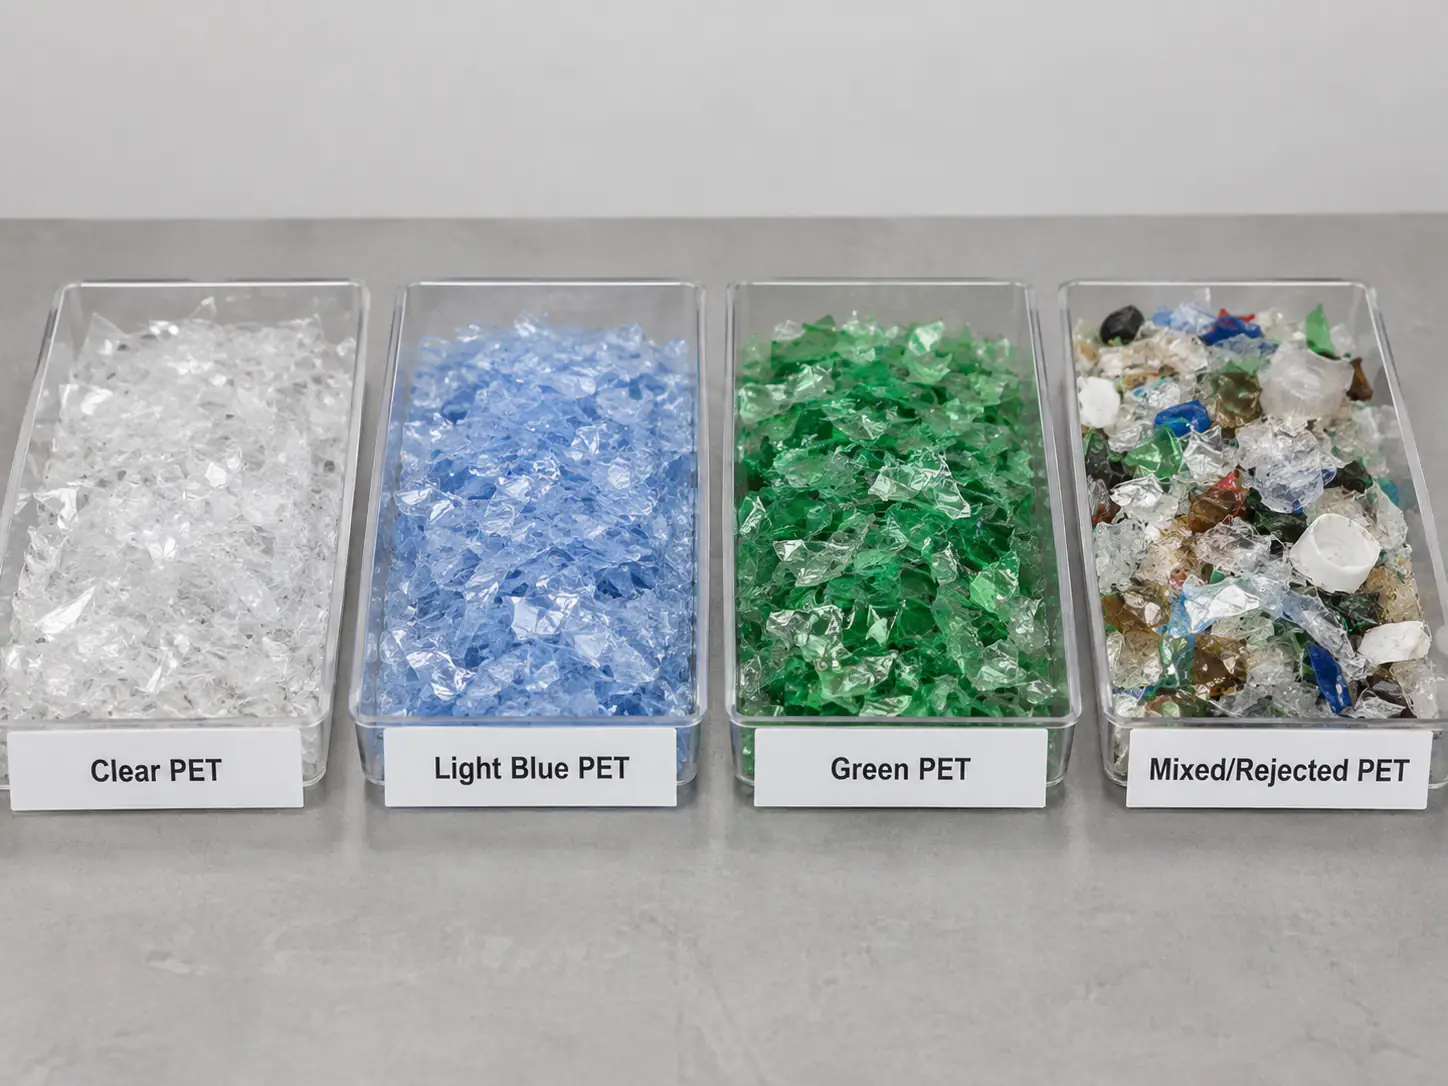
Klare, lyseblå, grønne og andre farvede PET-flager er alle kemisk set PET, men de har ikke samme kommercielle værdi. Transparente plader og flasker kræver langt skarpere farvesortering end mange fiberanvendelser, og grønne PET-flager sælges som regel til separate markeder med lavere værdi.
Optiske flaskesorterere og flagesorterere udskiller farvet PET, uigennemsigtig PET og fremmede polymerer. Ved klare flager med høj værdi bør farven indgå i den skriftlige specifikation i stedet for at blive vurderet ud fra et fotografi.
En praktisk kvalitetstabel for PET-flager
Tabellen nedenfor er ikke en universel standard. Den viser, hvordan en køber kan strukturere en specifikation, og giver eksempler på de strammere intervaller, der ses i offentliggjorte inputkrav til genanvendelse af høj kvalitet og kommercielle flagespecifikationer.
| Parameter | Hvorfor det er vigtigt | Eksempel på mål for høj kvalitet | Primært udstyr, der påvirker den |
|---|---|---|---|
| Fugt | Tørring, lagring og hydrolyse af PET længere fremme | Ofte ≤1% for vaskede flager; ekstrudering kræver yderligere tørring | Centrifugaltørrer, termisk tørrer |
| PVC | Nedbryder og misfarver PET under smelteforarbejdningen | Nogle titals ppm; visse inputkrav til fødevarekontakt angiver <50 ppm | Flaskesortering, etiketfjernelse, flagesortering |
| Polyolefiner | Låg, ringe og etiketter påvirker renheden og smeltefiltreringen | Nogle titals til et par hundrede ppm afhængigt af kvalitet | Flyde-synke-tank, etiketfjerner, flagesorterer |
| Etiketter / papir | Synlige fejl, aske og belastning af filtret | Køberspecifikt; høje kvaliteter bruger stramme ppm-grænser | Etiketfjerner, friktionsvasker, skylning |
| Limrester | Gulning, forkulning og sorte prikker | Køber- eller processpecifikt; overvåges separat ved højværdianvendelser | Varmvask, kemikaliedosering, friktionsvasker |
| Fint støv | Fugtophobning, håndteringstab, belastning af filtret | Defineret sigtegrænse, f.eks. <0,5 mm, med en stram grænseværdi | Kværnens knive og sigte, vask, luftseparation |
| Metaller | Skader på udstyr og produktfejl | Nogle titals ppm for flager af høj kvalitet | Sortering, magneter, metaldetektering |
| Flagestørrelse | Vask, tørring, transport og stabil fødning | Styret interval fra nogle få mm til ca. 12–14 mm | Kværnens sigte og knivenes tilstand |
| Bulkdensitet | Silo, tørrer og fødning af ekstruderen | Ca. 250–500 kg/m³ afhængigt af kvalitet | Flagegeometri, sortering, håndtering |
Til reference tilbyder vi vores standardkonfigurationer af vaskelinjen til PET-flasker til post-consumer flasker med disse outputmål: fugt <0,9%, PVC <50 ppm, PP/PE <20 ppm, etiketter <20 ppm, lim <10 ppm, metal <20 ppm, samlede urenheder <100 ppm og en flagestørrelse på 12 mm, 14 mm eller efter ønske. De faktiske resultater afhænger af de indkommende flasker og det installerede sorteringsudstyr og bekræftes ved en materialetest.
Hvorfor prøvetagningsmetoden er vigtig
Et laboratorieresultat er kun så godt som prøven. En håndfuld taget fra toppen af en big bag er måske ikke repræsentativ for et produktionsparti.
PET-flager segregerer under transport og lagring. Fines kan koncentreres ét sted, mens tungere forurening eller farvede flager måske ikke er jævnt fordelt. Prøver bør tages fra flere punkter eller efter en aftalt procedure og blandes før testen.
Leverandør og køber bør ikke kun aftale grænseværdien, men også testmetode, enhed og prøvetagningsfrekvens. ‘PVC ≤50 ppm’ og ‘støv ≤500 ppm’ er ufuldstændige, hvis den ene part bruger en anden testmetode eller definition af partikelstørrelse.
TDS og COA er ikke det samme
Et teknisk datablad (TDS) beskriver målspecifikationen for en kvalitet af PET-flager. Et analysecertifikat (COA) angiver det målte resultat for en bestemt batch eller et bestemt produktionsparti.
Ved løbende indkøb er COA'et mest nyttigt til at kontrollere ensartetheden. Det kan omfatte fugt, PVC, polyolefiner, etiketter, metaller, flagestørrelse, bulkdensitet, farve og andre aftalte parametre.
Hvis en leverandør lover flager med høj renhed, så spørg, hvilke værdier der garanteres, hvilke der er typiske, hvor ofte de testes, og om der kan fås et COA for det enkelte parti.
Hvilken del af vaskelinjen skal du kontrollere, når kvaliteten ligger uden for specifikationen?
| Kvalitetsproblem | Sandsynligt procesområde | Typiske kontroller |
|---|---|---|
| Høj fugt | Afvanding og tørring | Tørrerens belastning, rotorens tilstand, varmluftmængde, dræning |
| Højt PVC-indhold | Flaskesortering, etiketfjernelse, flagesortering | Flaskesorteringens effektivitet, fjernelse af sleeves, kalibrering af sorteringsmaskinen |
| For meget PP/PE | Flyde-synke-separation | Vandstand, opholdstid, omrøring, fjernelse af flydende materiale |
| Højt etiketindhold | Etiketfjernelse og friktionsvask | Etiketfjernerens effektivitet, flaskernes tilstand, friktionsvaskerens belastning |
| Mange limrester | Varmvask og friktionsskylning efter varmvasken | Temperatur, kemi, opholdstid, skylning |
| Mange fines / meget støv | Plastkværn og luftseparation | Knivenes skarphed, sigtestørrelse, opholdstid, støvfjernelse |
| Metalforurening | Sortering og metaludskillelse | Fjernelse af bindetråd, magnetens og metaldetektorens ydeevne |
| Uensartet flagestørrelse | Plastkværn | Slid på sigten, knivafstand, knivenes tilstand, stabil fødning |
Hvilke kvalitetsoplysninger bør en køber af en vaskelinje angive?
Når du efterspørger en vaskelinje til PET, så angiv ikke kun kapacitet og flasketype. Angiv om muligt også den forventede outputkvalitet:
- Slutanvendelse: fiber, strapbånd, plader, granulering eller forberedelse til bottle-to-bottle.
- Krævet fugtgrænse efter vask og tørring.
- Maksimal PVC-forurening.
- Maksimal polyolefinforurening.
- Maksimal forurening med etiketter, papir eller synlige urenheder.
- Om limrester kontrolleres separat.
- Maksimal metalforurening.
- Krævet interval for flagestørrelse og grænse for fine partikler.
- Krævet farvesammensætning: klar, lyseblå, grøn eller blandet.
- Krævet bulkdensitet, hvis den efterfølgende håndtering afhænger af den.
- Den testmetode eller køberspecifikation, der bruges for hver kritisk parameter.
Har du endnu ikke en endelig specifikation, bør en leverandør først spørge til slutmarkedet og derefter foreslå realistiske mål ud fra råmaterialet og det valgte sorterings- og vaskeudstyr. Du kan sende os flaskernes oprindelse og slutanvendelse og få et forslag.
Konklusion: kvaliteten skabes i hele linjen
Kvaliteten af PET-flager skabes ikke af én varmvasker, én separator eller én optisk sorteringsmaskine. Den er resultatet af hele processen.
Kontrollen med PVC starter med flaskesortering og etiketfjernelse. Fjernelsen af polyolefiner afhænger af flyde-synke-separationen. Fjernelsen af lim afhænger af varmvask og kraftig skylning. Fint støv påvirkes af kværnens tilstand og styringen af partikelstørrelsen. Fugtindholdet afhænger af mekanisk og termisk tørring. Metaller skal fjernes, før de beskadiger udstyret eller ender i slutproduktet.
En professionel specifikation af en vaskelinje til PET forbinder derfor hvert kvalitetsmål med det udstyr, der er ansvarligt for det. Det nyttige spørgsmål er ikke ‘Kan jeres linje lave rene PET-flager?’, men ‘Hvilke niveauer af fugt, PVC, etiketter, lim, fines og anden forurening kan denne linje realistisk opnå med mit råmateriale, og hvordan bliver disse værdier testet?’
Ofte stillede spørgsmål
Hvilket fugtindhold bør vaskede PET-flager have?
Specifikationer for vaskede PET-flager kræver ofte et fugtindhold omkring eller under 1%; vores standardlinjer sigter efter under 0,9% for post-consumer flasker. Det er fugtindholdet efter vask og tørring – PET kræver stadig yderligere styret tørring før ekstrudering for at undgå hydrolyse og IV-tab.
Hvilket PVC-niveau er acceptabelt i PET-flager?
Specifikationer for PET-flager af høj kvalitet holder PVC i størrelsesordenen nogle titals ppm, og visse inputkrav til genanvendelse til fødevarekontakt angiver under 50 ppm. Fibermarkeder med lavere kvalitetskrav kan acceptere mere. Grænsen fastsættes af slutbrugeren og giver kun mening sammen med en aftalt testmetode og prøvetagningsplan.
Hvad er forskellen på varmvaskede og koldvaskede PET-flager?
Koldvaskede flager vaskes i vand ved stuetemperatur med flyde-synke-separation og friktionsvask, som fjerner løst snavs og de fleste låg. Varmvaskede flager passerer desuden et opvarmet, som regel kaustisk vasketrin og skylning, som fjerner langt mere lim, olie og organiske rester. Varmvaskede flager er det normale udgangspunkt for plader, strapbånd, granulering og bottle-to-bottle.
Hvad er forskellen på et TDS og et COA for PET-flager?
Et TDS (teknisk datablad) angiver målspecifikationen for en flagekvalitet. Et COA (analysecertifikat) angiver de målte resultater for et bestemt parti. Ved løbende indkøb bør du bede om COA'er for hvert parti og kontrollere, hvilke værdier der garanteres, og hvilke der kun er typiske.
Hvorfor varierer priserne på PET-flager så meget?
Prisen følger kvalitet og anvendelighed: farve (klar, lyseblå eller grøn), vaskeniveau (uvasket, koldvasket, varmvasket), indhold af PVC og polyolefiner, lim, fines, fugt og ensartethed fra batch til batch. Klare, varmvaskede flager med stramme, dokumenterede grænser opnår de højeste priser.
Mål for flagekvalitet
Er du i tvivl om, hvilken flagekvalitet din linje kan nå?
Fortæl os om flaskernes oprindelse og dit slutmarked. Vores ingeniører foreslår realistiske kvalitetsmål og den sorterings-, vaske- og tørrekonfiguration, der skal til for at nå dem, og kan teste dit materiale.
Få et kvalitetsforslag- Flagernes slutanvendelse
- Flaskernes oprindelse og etikettyper
- Målgrænser for fugt, PVC og PP/PE
- Testmetoder, som din køber bruger