Knive til plastkværne (knivkværne): materiale, knivafstand, slid og vedligeholdelse
Knivene er en af de vigtigste dele af en plastkværn. To maskiner med samme motoreffekt og skærekammerstørrelse kan præstere meget forskelligt, hvis knivmateriale, knivgeometri, knivafstand og vedligeholdelsestilstand er forskellige. Dårlige knive kan sænke kapaciteten, øge strømforbruget, give uregelmæssige flager, skabe for meget varme og belaste rotor, lejer og motor unødigt.
Det korte svar
En god kniv skal holde sin æg længe nok til det tiltænkte materiale og samtidig være sej nok til at klare normale driftsbelastninger. Knivafstanden skal give en ren klippevirkning uden risiko for, at knivene rører hinanden. Slibning bør ske, før der opstår kraftigt slid, og både rotor- og statorknive bør vedligeholdes som et afstemt skærepar.
Indhold
- 01Rotorknive og statorknive: hvad de hver især gør
- 02Almindelige knivmaterialer i plastkværne
- 03Knivens hårdhed: hårdere er ikke altid bedre
- 04Knivafstanden er en af de vigtigste indstillinger
- 05Sådan påvirker råmaterialet valget af knivafstand
- 06Hvad der sker, når kværnens knive bliver sløve
- 07Forurening er ofte den egentlige årsag til hurtigt knivslid
- 08Hvornår bør kværnens knive slibes?
- 09Korrekt slibning af knivene er lige så vigtig som knivmaterialet
- 10Knivbolte og knivsæder kræver også vedligeholdelse
- 11Sigtestørrelse og knivslid hænger sammen
- 12Vådkværning kan mindske varmen, men vedligeholdelse af knivene er stadig afgørende
- 13Reserveknive: hvad en køber bør bestille sammen med en ny plastkværn
- 14Hvilke oplysninger bør du give, når du vælger kværnknive?
- 15Shredderknive kontra kværnknive: hvad er forskellen?
- 16Det endelige valg: knivkvaliteten er en del af kværnens ydeevne
- Ofte stillede spørgsmål
Rotorknive og statorknive: hvad de hver især gør
For købere er det derfor ikke nok kun at spørge, hvor mange knive en plastkværn har. De mere nyttige spørgsmål er: Hvilket stål bruges, hvor hårde er knivene, hvordan er rotor- og statorknivene placeret, hvilken knivafstand kræver materialet, hvor nemt kan knivene justeres eller afmonteres, og hvor mange gange kan de slibes, før de skal udskiftes?
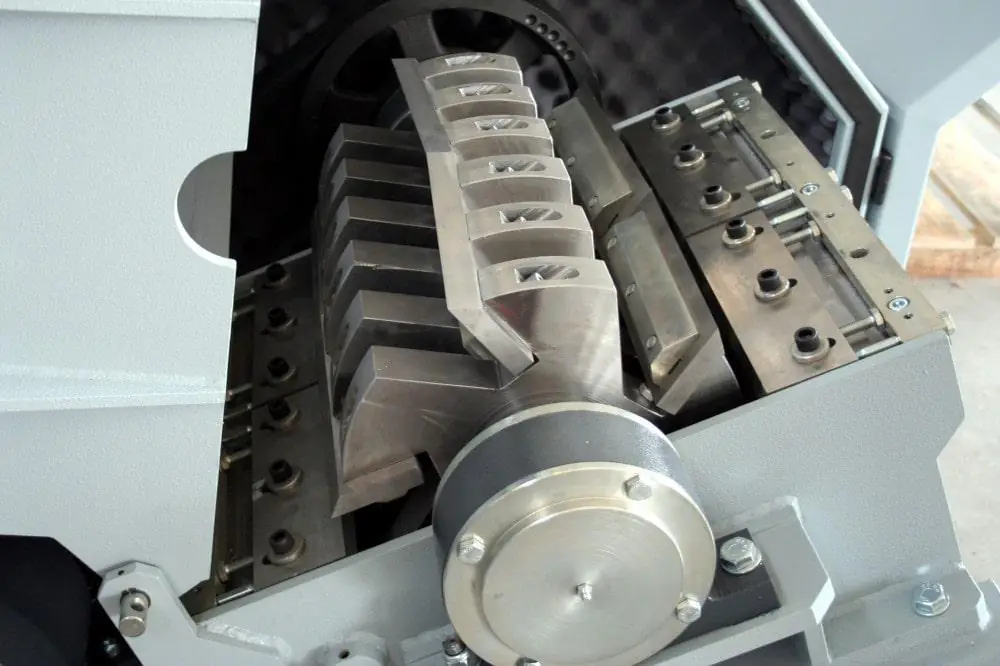
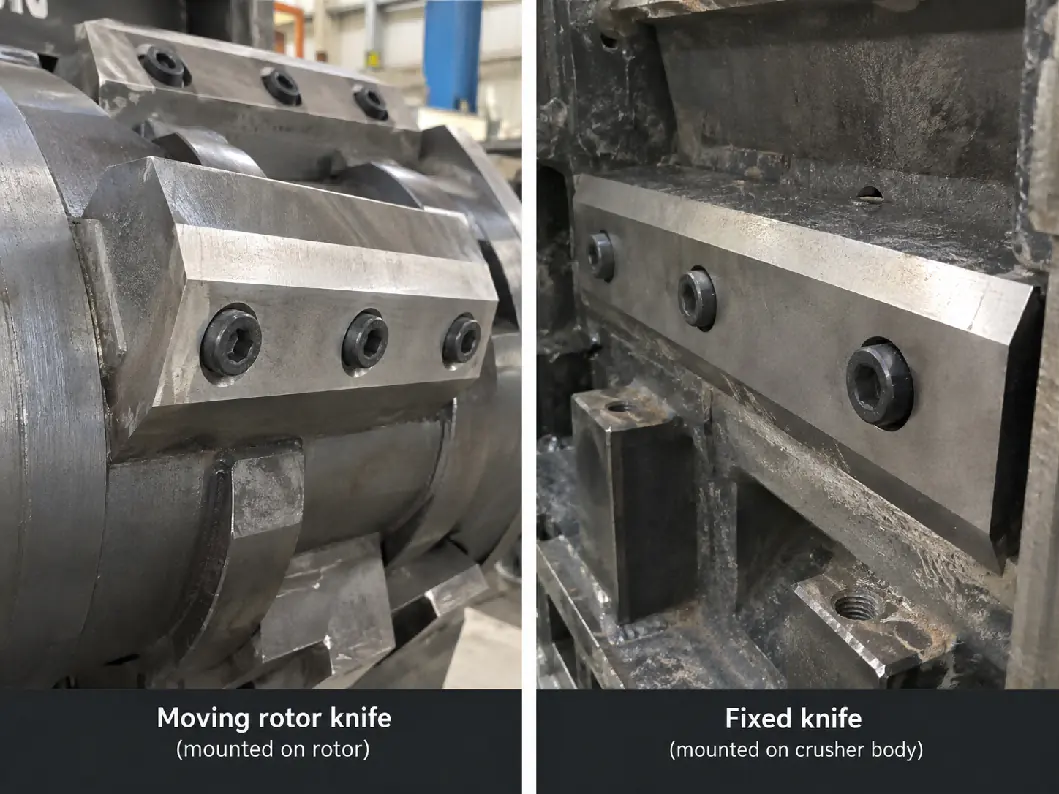
En typisk plastkværn skærer materialet mellem rotorknive monteret på rotoren og statorknive monteret i kværnens hus. Rotorknivene passerer meget tæt forbi statorknivene og skaber en klippevirkning. Plasten bliver i kammeret, indtil stykkerne er små nok til at passere sigten.
Rotorknivene udfører det meste af det gentagne skærearbejde og udsættes for slag, friktion og forurening. Statorknivene udgør den modsatte skærekant. Begge skal være skarpe og korrekt justerede. En skarp rotorkniv sammen med en slidt statorkniv giver stadig en dårlig skæreevne.
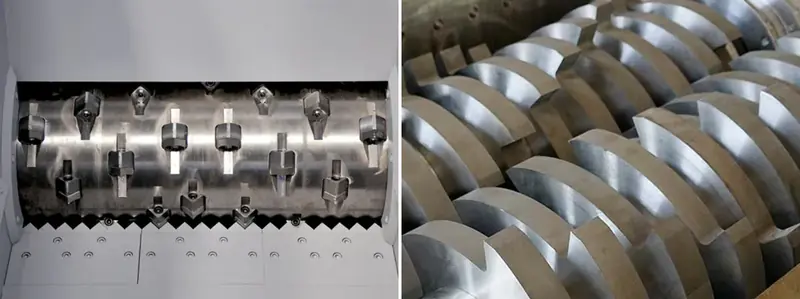
Afhængigt af kværnens konstruktion kan rotoren have lige knive, forskudte knive, V-cut-opstilling eller segmenterede knive. Den bedste opstilling afhænger af inputmaterialet. Flasker, tykt hårdt affald, indløb fra sprøjtestøbning og folie kommer ikke ind i skærezonen på samme måde, så knivgeometrien bør tilpasses anvendelsen i stedet for kun at blive valgt efter antallet af knive.
Almindelige knivmaterialer i plastkværne
Knive til plastkværne kræver en balance mellem hårdhed, slidstyrke og sejhed. En meget hård kniv kan modstå slid godt, men kan blive mere følsom over for udslag, hvis metal eller sten kommer ind i maskinen. En sejere kniv kan bedre klare slag, men kan kræve hyppigere slibning. Derfor bør råmaterialet og forureningsgraden tages i betragtning, før knivstålet specificeres.
| Knivmateriale | Typiske egenskaber | Egnet anvendelse | Forhold at overveje |
|---|---|---|---|
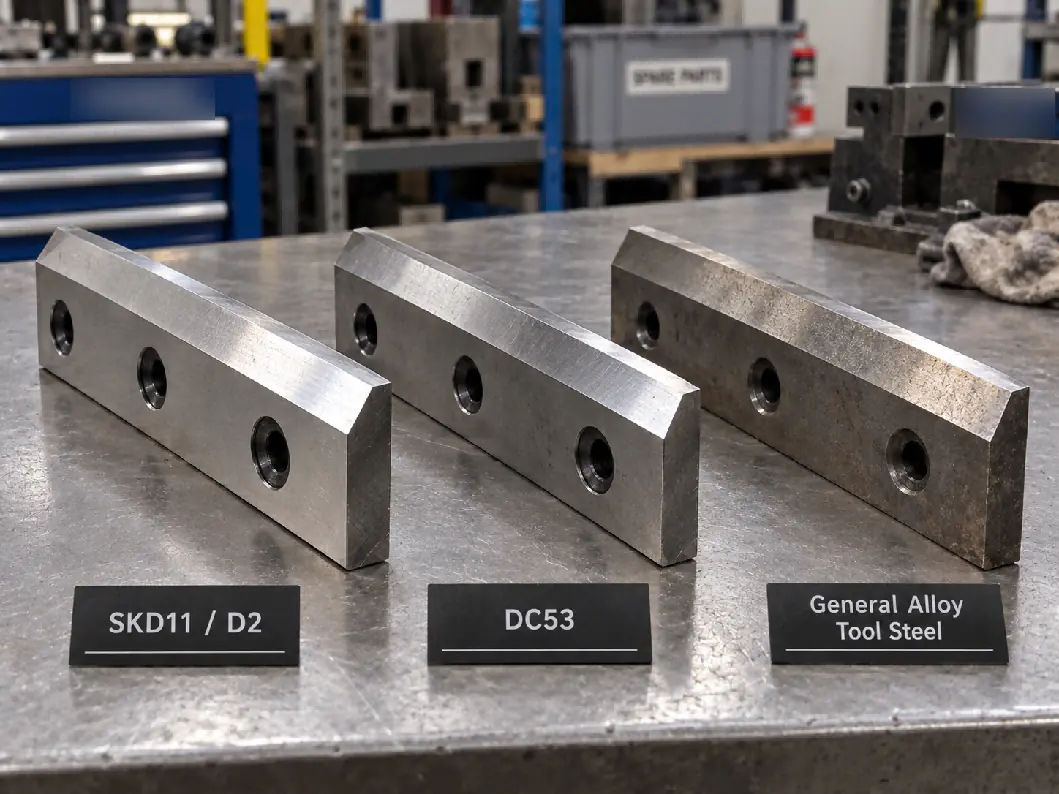
| SKD11 / D2 | Høj slidstyrke og god ægholdbarhed | Generel kværning af hård plast, flasker, kasser, indløb og genbrugsplast | Almindeligt valg til industrielle plastkværne; korrekt varmebehandling er afgørende |
| DC53 | Høj hårdhed med forbedret sejhed sammenlignet med konventionelt D2 i mange værktøjsanvendelser | Krævende anvendelser, hvor modstandsdygtighed over for udslag er vigtig | Højere pris; ydeevnen afhænger i høj grad af varmebehandlingen |
| 9CrSi / lignende legerede værktøjsstål | Moderat slidstyrke og lavere pris | Mindre slidende anvendelser med lettere belastning | Kræver som regel hyppigere slibning end førsteklasses værktøjsstål |
| Hurtigstål / specielle værktøjsstål | Meget god hårdhed og slidstyrke | Specialanvendelser, der kræver lang ægholdbarhed | Højere pris og ikke altid nødvendigt til standardgenanvendelseslinjer |
I mange projekter med plastgenanvendelse er SKD11/D2 et praktisk og udbredt valg, fordi det giver en god balance mellem pris og slidstyrke. Den stålkvalitet, der står i et tilbud, garanterer dog ikke knivens kvalitet. Varmebehandling, anløbning, slibepræcision og endelig hårdhed er lige så vigtige.
Derfor bør købere ikke kun spørge leverandøren om materialekvaliteten, men også om det ønskede hårdhedsinterval og standarden for knivenes varmebehandling. En velfremstillet D2-kniv kan yde bedre end en dårligt varmebehandlet kniv af et dyrere stål.
Knivens hårdhed: hårdere er ikke altid bedre
Knive til plastkværne varmebehandles normalt for at opnå en høj hårdhed, men det er ikke altid den rigtige tilgang at vælge den højest mulige hårdhed. Bliver kniven for sprød, kan utilsigtet metalforurening eller kraftige slag give udslag i æggen.
For kværnknive af D2/SKD11 arbejder leverandører typisk inden for et interval for værktøjsstål med høj hårdhed, ofte omkring de høje 50'ere HRC afhængigt af knivens størrelse og anvendelse. Den præcise værdi bør fastlægges af knivproducenten, fordi tykke, kraftige knive, tynde knive og stærkt forurenede anvendelser kan kræve forskellige balancer mellem hårdhed og sejhed.
Ved rene PET-flasker eller produktionsspild er slidstyrke som regel den største bekymring. Ved beskidt hård plast, landbrugsmateriale eller affald med mulig metalforurening bliver sejhed vigtigere. I disse tilfælde kan valget af en lidt sejere kniv kombineret med beskyttelse af kværnen ved sortering eller magnetudskillelse give lavere samlede driftsomkostninger end blot at maksimere hårdheden.
Knivafstanden er en af de vigtigste indstillinger
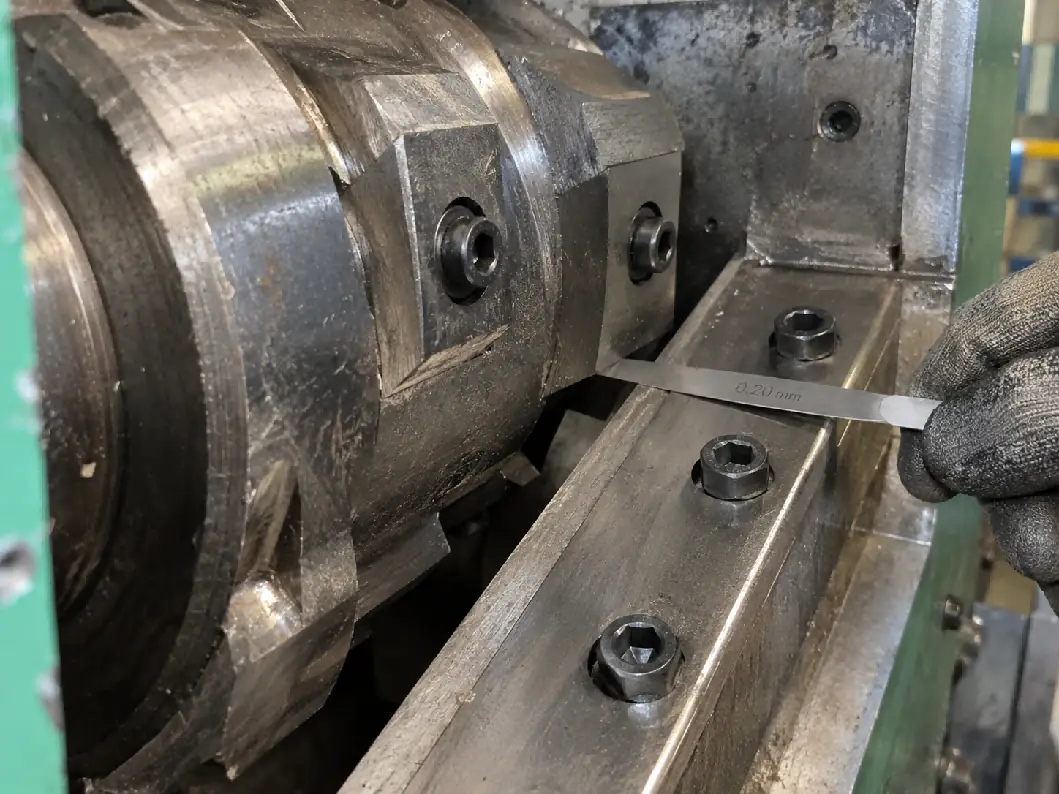
Knivafstanden er spalten mellem rotorkniven og statorkniven i skærepunktet. Den skal være lille nok til at give en ren klippevirkning, men stor nok til at forhindre, at knivene rører hinanden, når rotoren kører under belastning.
Er knivafstanden for stor, begynder maskinen at rive eller slå plasten i stedet for at skære den rent. Det kan sænke kapaciteten, øge variationen i flagestørrelse og skabe mere varme. Blødt materiale kan foldes eller strækkes gennem spalten i stedet for at blive skåret.
Er knivafstanden for lille, kan rotor- og statorknive røre hinanden på grund af rotorudbøjning, bevægelse i lejerne, termisk udvidelse eller forkert justering. Knivkollision kan beskadige knive, knivsæder og rotor og kan få maskinen til at stoppe pludseligt.
Der findes ikke én knivafstand, der passer til alle plastkværne. I mange konventionelle plastkværne måles arbejdsafstanden i tiendedele millimeter, men den rette værdi afhænger af rotordiameter, maskinens præcision, knivtykkelse, materialetype og kværnens konstruktion. Producentens angivne justeringsinterval skal altid følges.
Sådan påvirker råmaterialet valget af knivafstand
Hård og blød plast stiller forskellige krav til skæresystemet. Tykke stykker af PP eller HDPE kan tåle en lidt større skæreafstand end meget tynd folie, fordi materialet er stift nok til at blive klippet rent. Tynd folie og vævet materiale har større tendens til at folde sig eller blive trukket gennem en stor spalte.
Ved kværning af PET-flasker er skarpe knive og en ensartet afstand vigtige, fordi sløve knive kan give for mange PET-fines og uregelmæssige flager. Ved vådkværning hjælper vandet med at mindske friktionsvarmen og begynder at fjerne snavs, men det kompenserer ikke for dårlige knive.
Ved tykke klumper, udrensningsmateriale og kraftige støbte emner bliver knivenes sejhed og en stabil knivmontering særlig vigtige, fordi skærebelastningen ændrer sig hurtigt, når rotoren bider sig ind i tæt materiale.
Ved beskidt landbrugsplast virker sand og mineralsk forurening som et slibemiddel. I disse anvendelser er det urealistisk at bevare en perfekt skarp æg i lang tid. Forrensning kan ofte spare flere knivomkostninger end en opgradering til et langt dyrere knivstål.
Hvad der sker, når kværnens knive bliver sløve
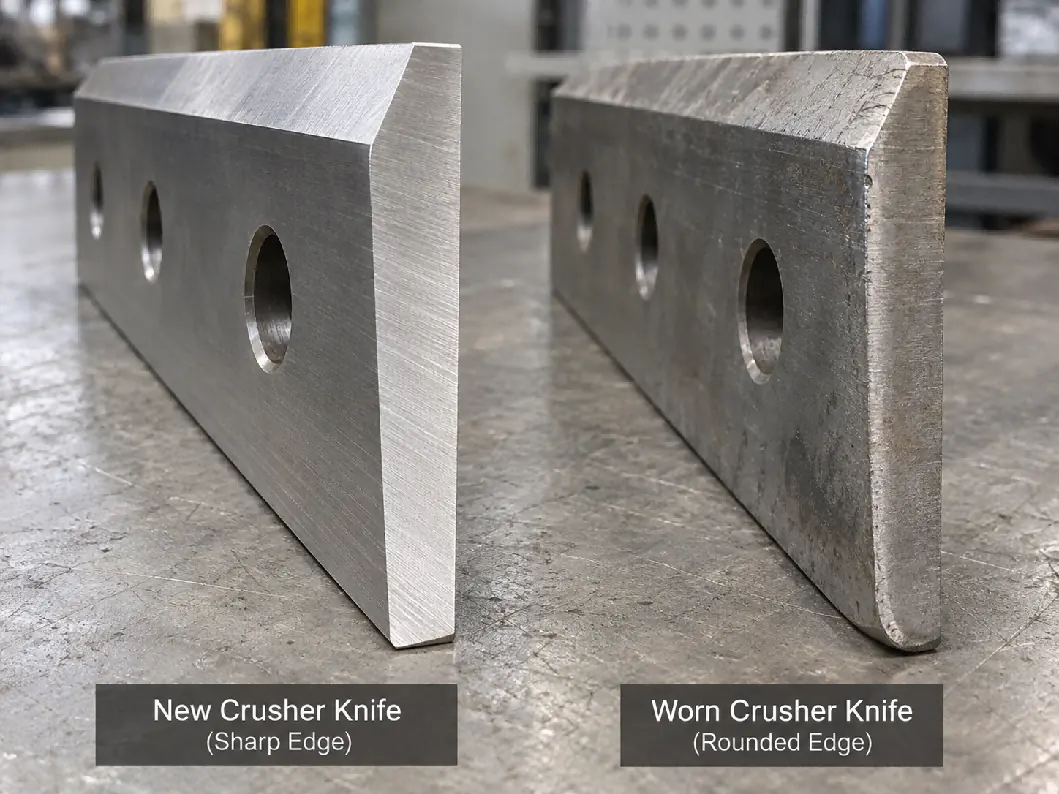
Knivslid udvikler sig gradvist, så operatører fortsætter ofte produktionen uden at bemærke, hvor meget ydeevnen er forringet. Det første tegn er ikke altid en synligt beskadiget kniv. Ændringer i maskinens adfærd viser sig ofte tidligere.
| Driftssymptom | Mulig årsag relateret til knivene | Hvad skal kontrolleres |
|---|---|---|
| Kapaciteten falder gradvist | Skærekanterne bliver afrundede | Efterse rotor- og statorknive; sammenlign den aktuelle afstand med indstillingsværdien |
| Motorstrømmen stiger | Mere neddeling ved slag i stedet for klipning | Knivenes skarphed, afstand, tilstoppet sigte og fødehastighed |
| Flagerne bliver større eller uregelmæssige | Slidte kanter eller for stor knivafstand | Knivenes tilstand og justering af statorkniven |
| Mere støv eller flere fines | Beskadiget æg, for meget gentagen skæring eller uegnet sigte | Udslag på knivene, sigtestørrelse og rotorens tilstand |
| Materialet vikler sig eller strækkes | For sløve knive eller for stor afstand | Særlig vigtigt ved folie og raffia |
| Unormale vibrationer eller støj | Løse knivbolte, knive med udslag eller ubalance i rotoren | Stop maskinen, og efterse den straks |
Forurening er ofte den egentlige årsag til hurtigt knivslid
Knivenes levetid påvirkes i høj grad af det, der kommer ind i kværnen sammen med plasten. Sand, glas, sten, skruer, metalindlæg og mineralpulver kan forkorte knivenes levetid langt hurtigere end ren plast.
Sand og fin mineralsk forurening giver slibende slid langs hele skærekanten. Metalstykker kan give lokale udslag eller brud. Sten kan beskadige både knive og sigte. Derfor kan den samme kniv køre længe på rent produktionsspild, men kræve langt hyppigere vedligeholdelse ved forarbejdning af post-consumer affald eller landbrugsaffald.
Er der risiko for forurening med jernholdigt metal, kan en overbåndsmagnet eller magnetseparator installeres før kværnen. Ved store fremmedlegemer kan manuel sortering eller et forrensningstrin stadig være nødvendigt, fordi ikke al skadelig forurening er magnetisk.
Hvornår bør kværnens knive slibes?
Der findes intet pålideligt universelt svar som ‘slib hver 500. time’. Det rette interval afhænger af materiale, forurening, sigtestørrelse, fødehastighed og driftstimer.
En bedre vedligeholdelsesregel er at slibe knivene, når skæreevnen begynder at blive forringet, og før æggen bliver kraftigt afrundet eller får udslag. Fortsætter man med at køre med meget sløve knive, stiger strømforbruget, og der kan skulle fjernes mere knivmateriale ved næste slibning, hvilket forkorter knivenes samlede levetid.
Operatørerne bør registrere driftstimer, forarbejdet materiale og slibedatoer. Efter flere vedligeholdelsescyklusser kan anlægget fastlægge et realistisk slibeinterval for sin egen affaldsstrøm.
Når knivene afmonteres, bør både rotor- og statorknive efterses. Slibes kun den ene side af skæreparret, genskabes den rette skæreevne måske ikke, hvis den modsatte kniv også er slidt.
Korrekt slibning af knivene er lige så vigtig som knivmaterialet
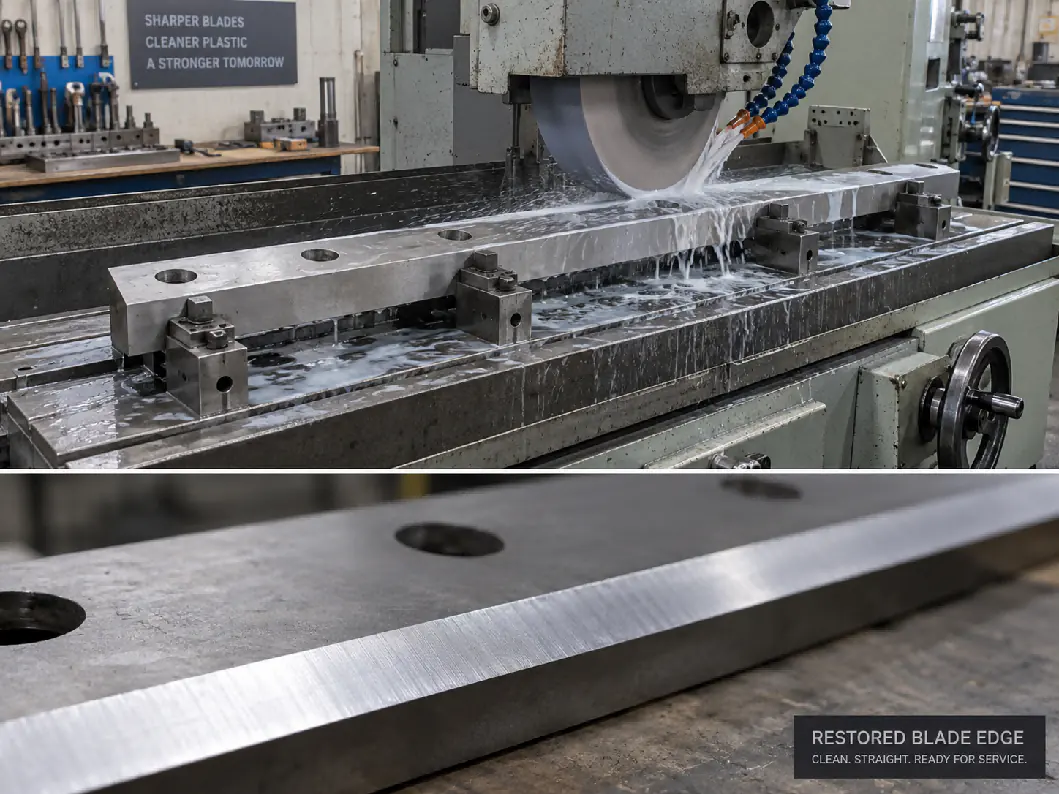
Kværnknive bør slibes på egnede værktøjsmaskiner, så skærekanten forbliver lige, og knivenes mål forbliver ensartede over hele rotoren. Ujævn slibning kan gøre justeringen af knivafstanden vanskelig og kan skabe ubalance i rotoren.
Under slibningen bør for meget varme undgås, fordi overophedning kan påvirke den varmebehandlede skærekant. Slibevinklen bør svare til knivens oprindelige design, medmindre maskinproducenten angiver en anden vinkel til en bestemt anvendelse.
Efter slibningen bør alle knive i samme positionsgruppe på rotoren kontrolleres for ensartede mål. Stikker én kniv længere ud end de andre, kan den få for stor belastning eller ramme statorkniven.
Knivbolte og knivsæder kræver også vedligeholdelse
Vedligeholdelse af knivene handler ikke kun om skærekanten. Knivbolte, gevindhuller og knivsæder optager gentagne slagbelastninger. Løse bolte kan lade kniven bevæge sig, beskadige sædet og skabe alvorlig ubalance i rotoren.
Før knivene monteres igen, bør monteringsfladerne rengøres. Plastrester, rust eller kværnet materiale, der sidder fast under kniven, kan ændre knivens position og umuliggøre en præcis justering af afstanden.
Boltene bør spændes efter producentens krav til tilspændingsmoment og efterspændes efter den første drift, hvis det er angivet. Beskadigede gevind eller deforme knivsæder bør repareres, før produktionen fortsætter.
Sigtestørrelse og knivslid hænger sammen
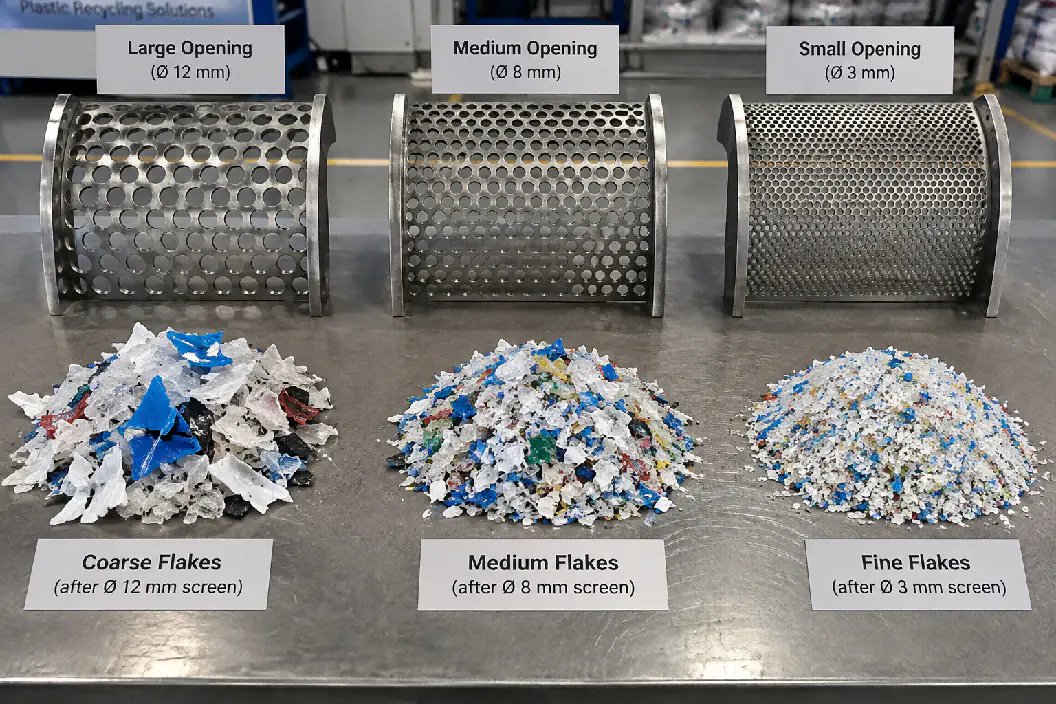
En mindre sigte i plastkværnen ændrer ikke kun den endelige partikelstørrelse. Den holder også materialet i skærekammeret i flere skærecyklusser. Det øger kontakten mellem plasten og knivene.
Et skift fra en større sigte til en langt mindre åbning kan for eksempel forbedre flagestørrelsen, men sænke kapaciteten og øge knivsliddet. Den mindst mulige sigte er derfor ikke altid det mest økonomiske valg.
Sigten bør vælges efter den næste proces. En vaskelinje kan kræve flager, der er små nok til effektiv friktionsvask og flyde-synke-separation, mens en ekstruderingslinje kan have andre krav til fødningen. Den bedste sigteåbning er den, der opfylder kravet i den efterfølgende proces uden unødig gentagen skæring.
Vådkværning kan mindske varmen, men vedligeholdelse af knivene er stadig afgørende
Vådkværning bruges ofte i vaskelinjer til PET-flasker og visse vaskelinjer til hård plast. Vand ledes ind i skærekammeret under kværningen, hvilket hjælper med at mindske friktionsvarmen og begynder at fjerne snavs fra plasten.
Våd drift fjerner dog ikke knivsliddet. Slidende urenheder kan stadig angribe skærekanten, og dårlig vandkvalitet eller utilstrækkelig dræning kan give korrosionsproblemer under driftsstop.
Knive og monteringsområder i vådkværne bør derfor rengøres og efterses under planlagt vedligeholdelse. Skal linjen stå stille i længere tid, bør maskinen tømmes for vand og beskyttes mod korrosion efter leverandørens vedligeholdelsesprocedure.
Reserveknive: hvad en køber bør bestille sammen med en ny plastkværn
Til en produktionslinje, der skal køre kontinuerligt, bør reserveknive indgå i den første reservedelsplan. Venter man på en ny kniv efter en skade, kan hele vaske- eller granuleringslinjen stå stille.
Et praktisk reservesæt omfatter normalt rotorknive, statorknive og kritiske monteringsdele. Den nødvendige mængde afhænger af maskinens konstruktion og anlæggets vedligeholdelsesstrategi.
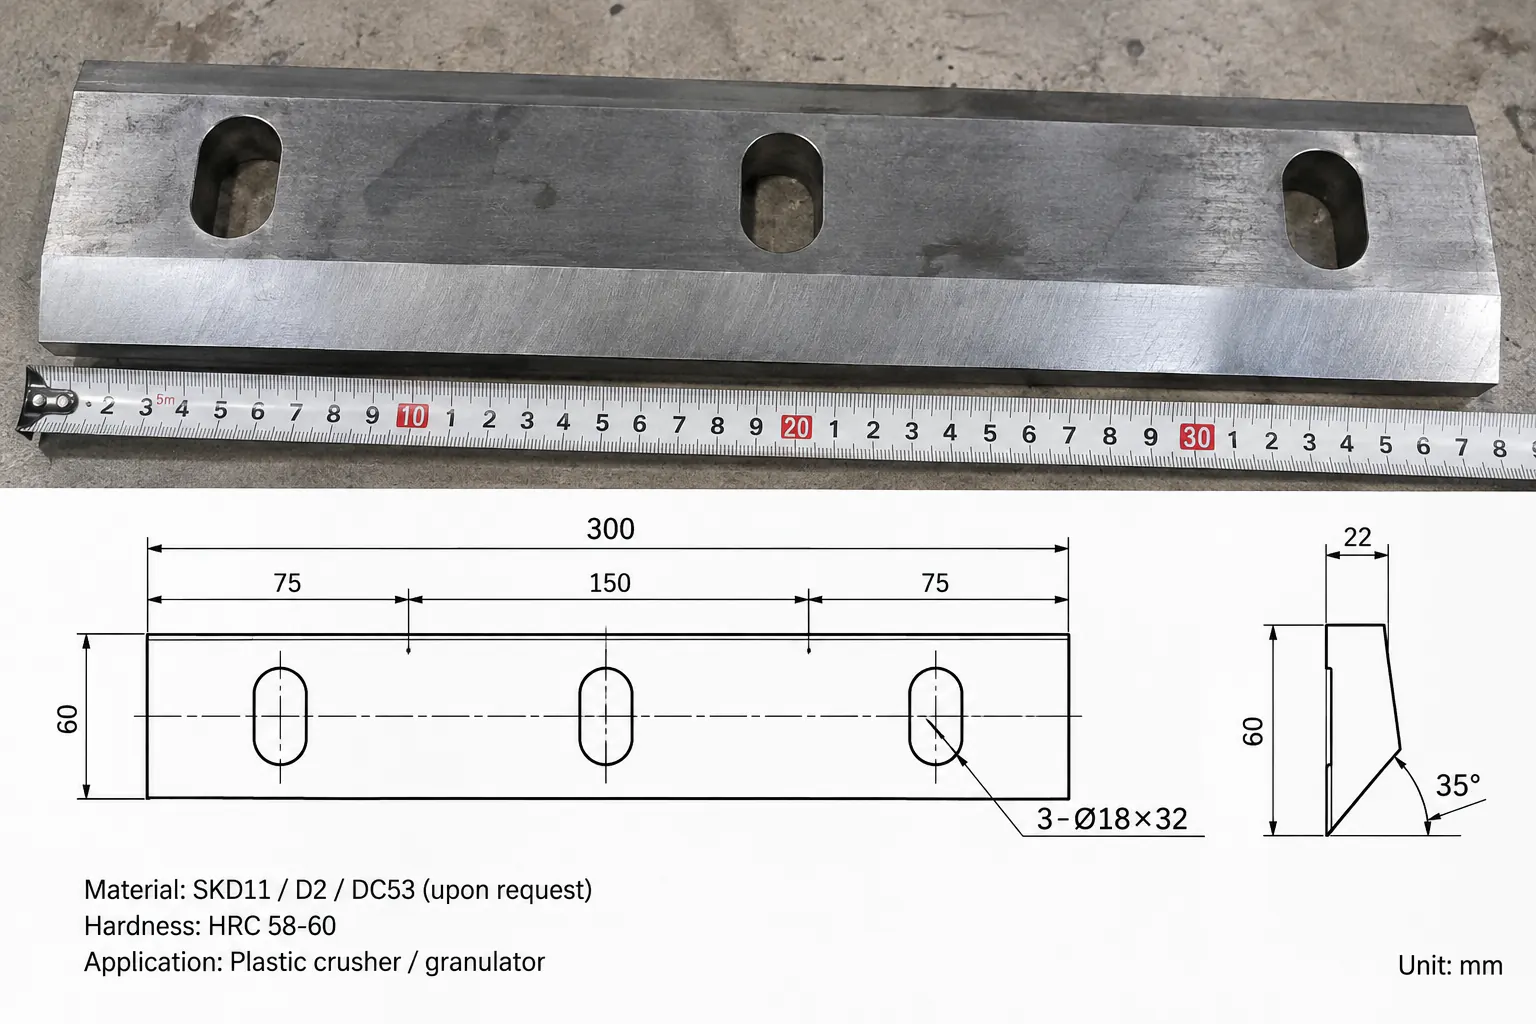
Når der senere bestilles reserveknive, bør kunden oplyse maskinmodel, knivtegning eller nøjagtige mål, hulmønster til montering, materialekvalitet og krav til hårdhed. Små forskelle i hullernes placering eller knivtykkelsen kan forhindre korrekt montering, selv om knivens samlede længde ser rigtig ud.
Hvilke oplysninger bør du give, når du vælger kværnknive?
Køber du en plastkværn eller reserveknive, bør leverandøren forstå den faktiske anvendelse. Nyttige oplysninger omfatter:
- Plasttype: PET, HDPE, PP, ABS, PVC eller blandet hård plast.
- Produktform: flasker, kasser, indløb, klumper, rør, plader eller andet affald.
- Maksimal emnestørrelse og vægtykkelse.
- Krævet kapacitet i kg/h.
- Ønsket flagestørrelse og kværnens sigteåbning.
- Om kværningen er tør eller våd.
- Forurening: sand, metal, etiketter, glas, sten, cement eller mineralske rester.
- Nuværende knivmateriale og hårdhed, hvis en eksisterende kniv skal udskiftes.
- Knivens mål, hulmønster til montering og et tydeligt foto eller en tegning.
Ved reserveknive er en målsat tegning mere pålidelig end et foto alene. Længde, bredde, tykkelse, hullernes placering, undersænkninger og ægvinkel bør alle bekræftes før produktionen.
Shredderknive kontra kværnknive: hvad er forskellen?
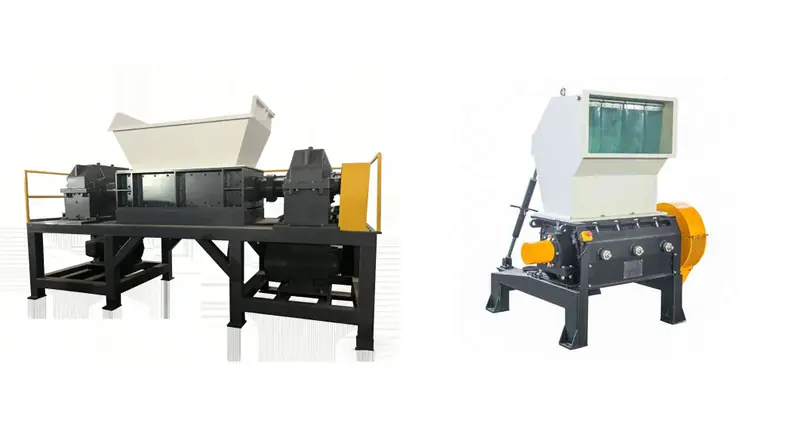
Købere søger ofte efter shredderknive og kværnknive, som om de kunne bruges i flæng, men delene fungerer meget forskelligt. Kværnknive er lange, flade knive, der skærer ved høj hastighed mod faste statorknive over en lille, præcist indstillet spalte. Shredderknive kører ved lav hastighed og højt drejningsmoment og er derfor formet til slag og rivning frem for et præcist sakseklip.
En enakslet shredder bruger små firkantede eller profilerede rotorknive, ofte med flere brugbare skær, der kan drejes før omslibning, og som skærer mod en modkniv over en sigte. En toakslet shredder bruger tykke krogformede skæreskiver, der er stablet på akslerne med afstandsringe; slidte skæreskiver bliver som regel hårdpåsvejset eller udskiftet som et sæt i stedet for at blive slebet som en kværnkniv.
| Egenskab | Kværnknive | Knive til enakslede shreddere | Skæreskiver til toakslede shreddere |
|---|---|---|---|
| Form | Lange, flade rotor- og statorknive | Små firkantede eller profilerede skær | Tykke krogformede skiver med afstandsringe |
| Skærevirkning | Sakseklip ved høj hastighed over en indstillet spalte | Skæring ved lav hastighed mod en modkniv | Rivning og klipning ved lav hastighed mellem akslerne |
| Typisk stål | Værktøjsstål som SKD11/D2 eller DC53 | Værktøjs- eller legeret stål, ofte med flere brugbare skær | Sejt legeret stål valgt for modstandsdygtighed over for slag |
| Vedligeholdelse | Slib om, og indstil derefter knivafstanden igen | Drej til et nyt skær, og slib derefter om eller udskift | Hårdpåsvejs eller udskift skæreskiverne; kontrollér afstandsringe og lejer |
Når du bestiller reserveknive, så oplys maskinmodellen og målene på rotoren eller akslen, ikke kun ordet ‘kniv’. Se enakslede vs. toakslede shreddere for at vælge mellem de to shredderkonstruktioner.
Det endelige valg: knivkvaliteten er en del af kværnens ydeevne
En plastkværns ydeevne bestemmes af hele skæresystemet, ikke kun af motoren. Knivstål, varmebehandling, knivgeometri, knivafstand, sigtestørrelse, rotorens præcision og vedligeholdelse arbejder alle sammen.
En god kniv skal holde sin æg længe nok til det tiltænkte materiale og samtidig være sej nok til at klare normale driftsbelastninger. Knivafstanden skal give en ren klippevirkning uden risiko for, at knivene rører hinanden. Slibning bør ske, før der opstår kraftigt slid, og både rotor- og statorknive bør vedligeholdes som et afstemt skærepar.
For købere, der sammenligner plastkværne, afslører spørgsmål om knivmateriale, hårdhed, justeringsmetode og tilgængelighed af reserveknive ofte mere om maskinens praktiske driftskvalitet end blot en sammenligning af motoreffekt eller antal knive.
Ofte stillede spørgsmål
Hvilket stål er bedst til knive i plastkværne?
I mange genanvendelsesprojekter er SKD11/D2 et praktisk valg med en god balance mellem pris og slidstyrke; DC53 giver bedre modstandsdygtighed over for udslag ved krævende opgaver. Varmebehandling, anløbning og slibepræcision betyder lige så meget som stålkvaliteten.
Hvilken knivafstand bør en plastkværn have?
Der findes ikke én værdi. I mange konventionelle plastkværne måles arbejdsafstanden i tiendedele millimeter, men den afhænger af rotordiameter, maskinens præcision, knivtykkelse og materiale. Følg producentens justeringsinterval.
Hvor ofte bør kværnknive slibes?
Der findes intet universelt interval. Slib, når skæreevnen begynder at falde, og før æggen bliver kraftigt afrundet eller får udslag, og registrér driftstimer for at fastlægge et realistisk interval for dit eget materiale.
Hvorfor slides kværnknive så hurtigt?
Forurening er ofte den egentlige årsag: Sand, glas, sten og metal slider eller slår skår i æggen langt hurtigere end ren plast. Forrensning, sortering og magnetudskillelse før kværnen beskytter knivene.
Er granulatorknive det samme som knive til plastkværne?
Ja. Granulatorknive (knive til knivkværne) og knive til plastkværne betegner de samme rotor- og statorknive, der skærer plasten mod en sigte. Valgreglerne i denne guide – stål, hårdhed, knivafstand og slibning – gælder for begge.
Kan kværnknive bruges i en shredder?
Nej. Shredderknive og kværnknive er forskellige i form, skærehastighed og belastning. En enakslet shredder bruger små drejelige knivskær, og en toakslet shredder bruger krogformede skæreskiver, så reservedelene skal passe til den konkrete maskine og målene på rotoren eller akslen.
Reserveknive
Har du brug for nye knive til din plastkværn eller knivkværn?
Send oplysninger om din maskine og et foto eller en tegning af de nuværende knive. Vi bekræfter knivstål, mål og det rette reservesæt til din plastkværn.
Spørg om reserveknive- Kværnmodel eller rotordiameter og -bredde
- Knivtegning, mål eller fotos
- Materialet, der kværnes, og dets forurening
- Knivenes nuværende levetid mellem slibninger