Lame per mulini macinatori di plastica: materiale, distanza tra le lame, usura e manutenzione
Le lame sono uno dei componenti più importanti di un mulino macinatore per plastica. Due macchine con potenza del motore e dimensioni della camera di taglio simili possono avere prestazioni molto diverse se materiale delle lame, geometria delle lame, distanza tra le lame e stato di manutenzione sono diversi. Lame in cattive condizioni possono ridurre la produzione, aumentare l'assorbimento di corrente, produrre scaglie irregolari, generare calore eccessivo e caricare inutilmente rotore, cuscinetti e motore.
La risposta in breve
Una buona lama deve mantenere il filo abbastanza a lungo per il materiale previsto e avere al tempo stesso una tenacità sufficiente a sopportare i normali carichi di esercizio. La distanza tra le lame deve creare un'azione di taglio a cesoia netta senza rischio di contatto tra le lame. L'affilatura va eseguita prima che si sviluppi un'usura grave, e lame mobili e lame fisse vanno mantenute come una coppia di taglio abbinata.
Indice
- 01Lame mobili e lame fisse: che cosa fa ciascuna
- 02Materiali comuni delle lame per mulini macinatori di plastica
- 03Durezza delle lame: più dura non è sempre meglio
- 04La distanza tra le lame è una delle regolazioni più importanti
- 05Come la materia prima influisce sulla scelta della distanza tra le lame
- 06Che cosa succede quando le lame del mulino macinatore perdono il filo
- 07La contaminazione è spesso la vera causa dell'usura rapida delle lame
- 08Quando vanno affilate le lame del mulino macinatore?
- 09Un'affilatura corretta conta quanto il materiale delle lame
- 10Anche i bulloni e le sedi delle lame richiedono manutenzione
- 11Dimensione della griglia e usura delle lame sono collegate
- 12La macinazione a umido può ridurre il calore, ma la manutenzione delle lame resta essenziale
- 13Lame di ricambio: che cosa ordinare con un nuovo mulino macinatore
- 14Quali informazioni fornire quando si scelgono le lame del mulino macinatore?
- 15Lame del trituratore e lame del mulino macinatore: che cosa cambia?
- 16Scelta finale: la qualità delle lame fa parte delle prestazioni del mulino macinatore
- Domande frequenti
Lame mobili e lame fisse: che cosa fa ciascuna
Per gli acquirenti non basta quindi chiedere quante lame ha un mulino macinatore per plastica. Le domande più utili sono: quale acciaio viene usato, quanto sono dure le lame, come sono disposte le lame mobili e fisse, quale distanza tra le lame richiede il materiale, quanto facilmente si possono regolare o smontare e quante volte si possono affilare prima della sostituzione.
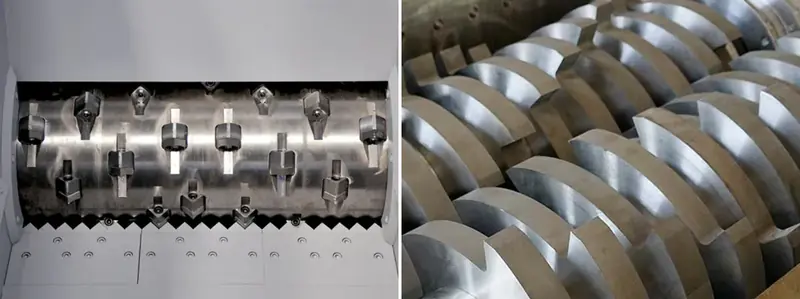
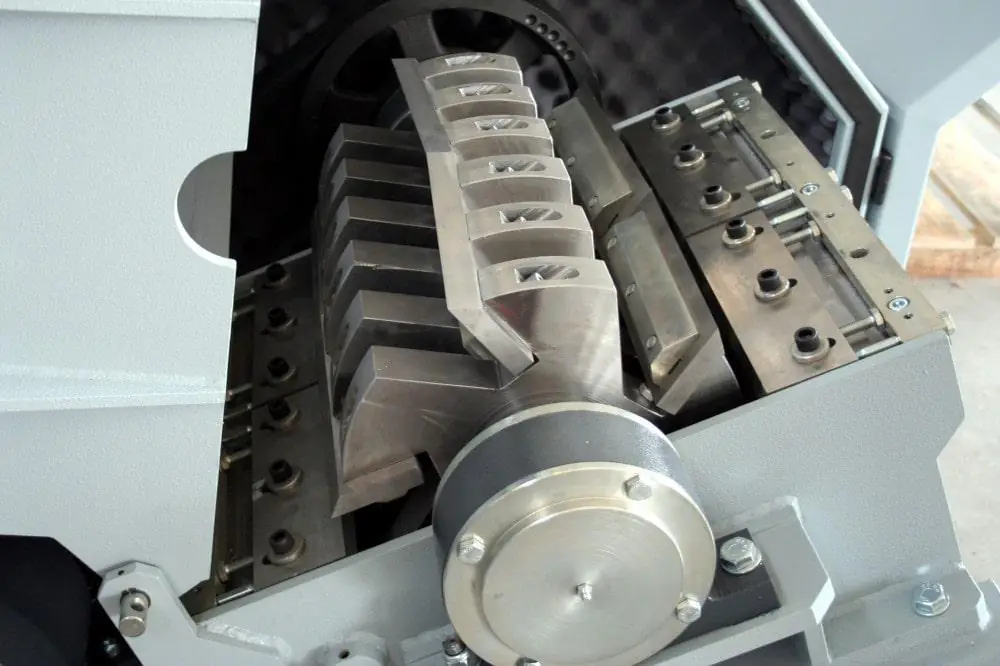
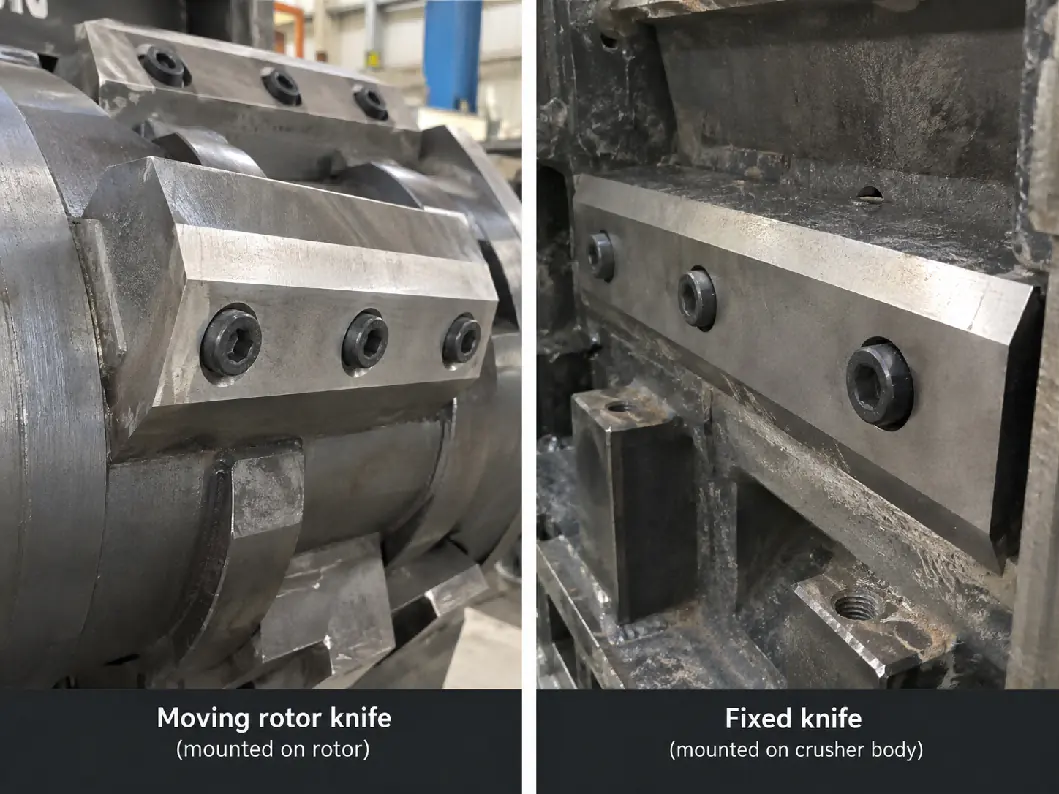
Un tipico mulino macinatore per plastica taglia il materiale tra lame mobili montate sul rotore e lame fisse montate sul corpo del mulino. Le lame mobili passano molto vicino a quelle fisse, creando un'azione di taglio a cesoia. La plastica resta nella camera finché i pezzi non sono abbastanza piccoli da passare attraverso la griglia.
Le lame mobili svolgono la maggior parte del lavoro di taglio ripetuto e sono esposte a urti, attrito e contaminazione. Le lame fisse forniscono il tagliente contrapposto. Entrambe devono restare affilate e correttamente allineate. Una lama mobile affilata con una lama fissa usurata darà comunque un taglio scadente.
A seconda del progetto del mulino, il rotore può utilizzare lame dritte, lame sfalsate, disposizioni a V o lame segmentate. La disposizione migliore dipende dal materiale in ingresso. Bottiglie, scarti rigidi spessi, materozze da stampaggio a iniezione e film non entrano nella zona di taglio allo stesso modo, quindi la geometria delle lame va abbinata all'applicazione e non scelta solo in base al numero di lame.
Materiali comuni delle lame per mulini macinatori di plastica
Le lame dei mulini macinatori richiedono un equilibrio tra durezza, resistenza all'usura e tenacità. Una lama molto dura può resistere bene all'abrasione ma diventare più sensibile alle scheggiature se nella macchina entrano metalli o sassi. Una lama più tenace può sopportare meglio gli urti ma richiedere affilature più frequenti. Per questo materia prima e livello di contaminazione vanno considerati prima di specificare l'acciaio delle lame.
| Materiale della lama | Caratteristiche tipiche | Impiego adatto | Aspetti da considerare |
|---|---|---|---|
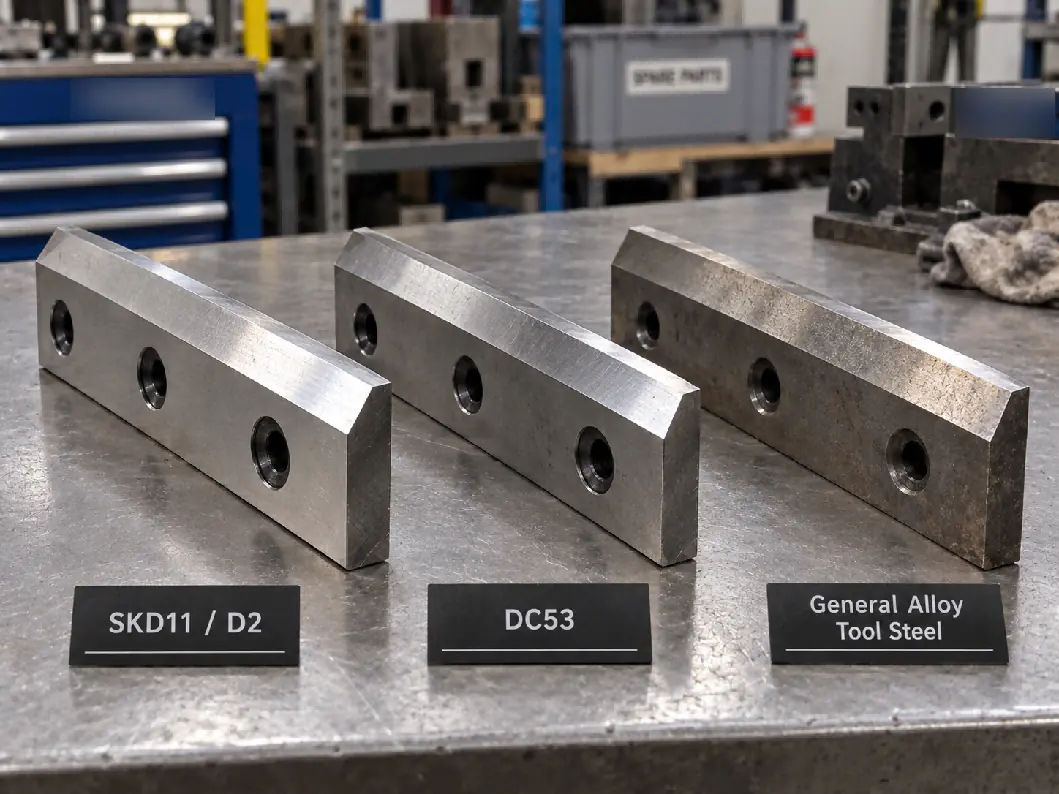
| SKD11 / D2 | Alta resistenza all'usura e buona tenuta del filo | Macinazione generica di plastica rigida, bottiglie, cassette, materozze e plastica riciclata | Scelta comune per i mulini macinatori industriali; il corretto trattamento termico è fondamentale |
| DC53 | Durezza elevata con tenacità migliorata rispetto al D2 convenzionale in molte applicazioni per utensili | Applicazioni gravose in cui conta la resistenza alla scheggiatura | Costo più alto; le prestazioni dipendono molto dal trattamento termico |
| 9CrSi / acciai legati per utensili simili | Resistenza all'usura moderata e costo inferiore | Applicazioni meno abrasive e più leggere | Di solito richiede affilature più frequenti rispetto agli acciai per utensili di fascia alta |
| Acciaio rapido / acciai speciali per utensili | Durezza e resistenza all'usura molto buone | Applicazioni specialistiche che richiedono una lunga durata del filo | Costo più alto e non sempre necessario per le linee di riciclaggio standard |
Per molti progetti di riciclaggio della plastica, l'SKD11/D2 è una scelta pratica e molto diffusa perché offre un buon equilibrio tra prezzo e resistenza all'usura. Tuttavia, il grado d'acciaio riportato in un preventivo non garantisce la qualità delle lame. Trattamento termico, rinvenimento, precisione di rettifica e durezza finale sono altrettanto importanti.
Per questo gli acquirenti dovrebbero chiedere al fornitore non solo il grado del materiale, ma anche l'intervallo di durezza previsto e lo standard di trattamento termico delle lame. Una lama in D2 ben realizzata può avere prestazioni migliori di una lama in un acciaio più costoso ma trattata termicamente in modo scadente.
Durezza delle lame: più dura non è sempre meglio
Le lame dei mulini macinatori per plastica vengono di norma trattate termicamente per ottenere un'elevata durezza, ma scegliere la durezza più alta possibile non è sempre l'approccio corretto. Se la lama diventa troppo fragile, una contaminazione metallica accidentale o un forte urto possono scheggiare il tagliente.
Per le lame dei mulini macinatori in D2/SKD11, i fornitori lavorano di solito in un intervallo di durezza elevata tipico degli acciai per utensili, spesso nella fascia alta dei 50 HRC, a seconda delle dimensioni della lama e dell'applicazione. Il valore esatto va stabilito dal produttore delle lame, perché lame spesse per impieghi gravosi, lame sottili e applicazioni molto contaminate possono richiedere equilibri diversi tra durezza e tenacità.
Per bottiglie PET pulite o scarti di produzione, la resistenza all'usura è di solito l'aspetto principale. Per plastica rigida sporca, materiale agricolo o scarti con possibile contaminazione metallica, la tenacità diventa più importante. In questi casi, scegliere una lama leggermente più tenace e proteggere il mulino macinatore con selezione o separazione magnetica può dare un costo di esercizio complessivo migliore che massimizzare semplicemente la durezza.
La distanza tra le lame è una delle regolazioni più importanti
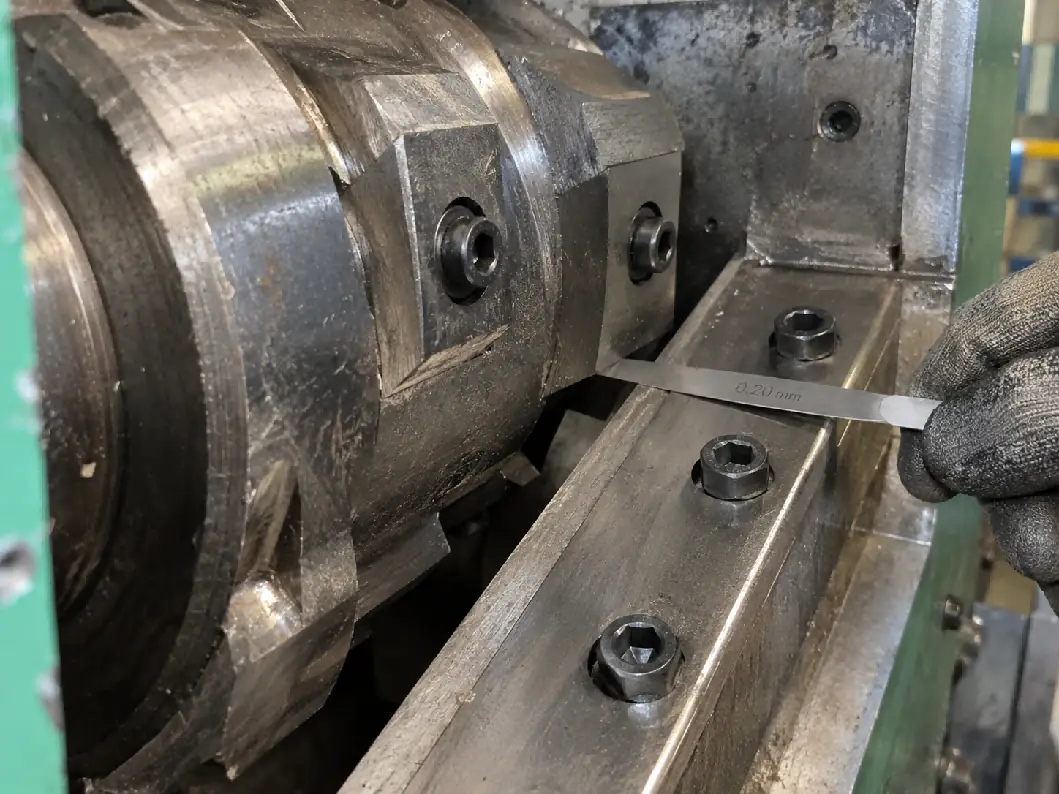
La distanza tra le lame è il gioco tra lama mobile e lama fissa nel punto di taglio. Deve essere abbastanza piccola da creare un taglio a cesoia netto, ma abbastanza grande da evitare il contatto tra le lame quando il rotore gira sotto carico.
Se la distanza tra le lame è troppo grande, la macchina inizia a strappare o battere la plastica invece di tagliarla in modo netto. Questo può ridurre la capacità, aumentare la variabilità della pezzatura e generare più calore. I materiali flessibili possono piegarsi o allungarsi attraverso il gioco invece di essere tagliati.
Se la distanza tra le lame è troppo piccola, lame mobili e fisse possono toccarsi a causa di flessione del rotore, movimento dei cuscinetti, dilatazione termica o regolazione errata. Una collisione tra le lame può danneggiare lame, sedi delle lame e rotore e causare un arresto improvviso della macchina.
Non esiste un unico valore di distanza tra le lame adatto a ogni mulino macinatore. In molti mulini macinatori per plastica convenzionali il gioco di lavoro si misura in decimi di millimetro, ma il valore corretto dipende da diametro del rotore, precisione della macchina, spessore delle lame, tipo di materiale e progetto del mulino. Va sempre rispettato l'intervallo di regolazione indicato dal costruttore.
Come la materia prima influisce sulla scelta della distanza tra le lame
Plastica rigida e plastica flessibile pongono richieste diverse al sistema di taglio. Pezzi spessi di PP o HDPE tollerano un gioco di taglio leggermente maggiore rispetto al film molto sottile, perché il materiale è abbastanza rigido da essere tagliato in modo netto. Il film sottile e il materiale in rafia tendono di più a piegarsi o a passare attraverso un gioco ampio.
Per la macinazione delle bottiglie PET, lame affilate e un gioco costante sono importanti perché lame smussate possono generare troppi fini di PET e scaglie irregolari. Nella macinazione a umido l'acqua aiuta a ridurre il calore d'attrito e inizia a rimuovere lo sporco, ma non compensa le cattive condizioni delle lame.
Per blocchi spessi, spurghi e parti stampate pesanti, la tenacità delle lame e un fissaggio stabile delle lame diventano particolarmente importanti, perché il carico di taglio cambia rapidamente quando il rotore aggredisce il materiale denso.
Per la plastica agricola sporca, sabbia e contaminazione minerale agiscono come un mezzo abrasivo. In queste applicazioni è irrealistico mantenere a lungo un filo perfettamente affilato. La prepulizia può spesso far risparmiare sulle lame più del passaggio a un acciaio per lame molto più costoso.
Che cosa succede quando le lame del mulino macinatore perdono il filo
L'usura delle lame si sviluppa gradualmente, quindi gli operatori spesso continuano a produrre senza accorgersi di quanto siano peggiorate le prestazioni. Il primo segnale non è sempre una lama visibilmente danneggiata. Spesso i cambiamenti nel comportamento della macchina compaiono prima.
| Sintomo di funzionamento | Possibile causa legata alle lame | Che cosa verificare |
|---|---|---|
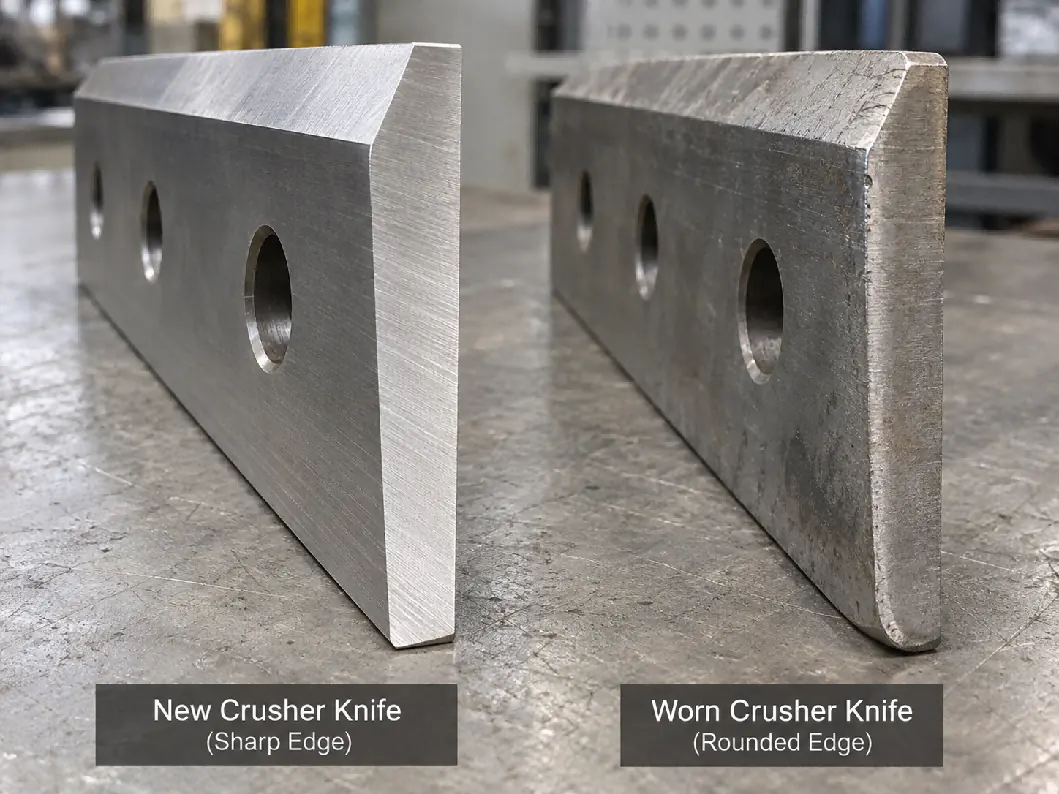
| La capacità cala gradualmente | Taglienti che si arrotondano | Ispezionare lame mobili e fisse; confrontare la distanza attuale con il valore di regolazione |
| La corrente del motore aumenta | Più frantumazione per urto invece che taglio a cesoia | Affilatura delle lame, distanza, intasamento della griglia e portata di alimentazione |
| Le scaglie diventano più grandi o irregolari | Taglienti usurati o gioco tra le lame eccessivo | Condizioni delle lame e allineamento delle lame fisse |
| Più polvere o fini | Tagliente danneggiato, tagli ripetuti eccessivi o griglia non adatta | Scheggiature delle lame, dimensione della griglia e condizioni del rotore |
| Il materiale si avvolge o si allunga | Lame troppo smussate o distanza troppo grande | Particolarmente importante per film e rafia |
| Vibrazioni o rumori anomali | Bulloni delle lame allentati, lame scheggiate o squilibrio del rotore | Arrestare la macchina e ispezionare subito |
La contaminazione è spesso la vera causa dell'usura rapida delle lame
La durata delle lame dipende molto da ciò che entra nel mulino macinatore insieme alla plastica. Sabbia, vetro, sassi, viti, inserti metallici e polveri minerali possono ridurre la durata delle lame molto più rapidamente della plastica pulita.
Sabbia e contaminazione minerale fine causano un'usura abrasiva lungo tutto il tagliente. I pezzi di metallo possono causare scheggiature locali o rotture. I sassi possono danneggiare sia le lame sia la griglia. Per questo la stessa lama può funzionare a lungo su scarti di fabbrica puliti ma richiedere una manutenzione molto più frequente con rifiuti post-consumo o agricoli.
Se è possibile una contaminazione da metalli ferrosi, si può installare un deferrizzatore a nastro (overband) o un separatore magnetico prima del mulino macinatore. Per i corpi estranei di grandi dimensioni può comunque servire una selezione manuale o una fase di prepulizia, perché non tutta la contaminazione dannosa è magnetica.
Quando vanno affilate le lame del mulino macinatore?
Non esiste una risposta universale affidabile come ‘affilare ogni 500 ore’. L'intervallo corretto dipende da materiale, contaminazione, dimensione della griglia, portata di alimentazione e ore di funzionamento.
Una regola di manutenzione migliore è affilare le lame quando le prestazioni di taglio iniziano a peggiorare, prima che il tagliente si arrotondi molto o si scheggi. Continuare a lavorare con lame molto smussate aumenta il consumo di energia e può asportare più materiale della lama nella successiva rettifica, riducendone la durata complessiva.
Gli operatori dovrebbero registrare ore di funzionamento, materiale lavorato e date di affilatura. Dopo alcuni cicli di manutenzione, l'impianto può stabilire un intervallo di affilatura realistico per il proprio flusso di rifiuti.
Quando le lame vengono smontate, vanno ispezionate sia le lame mobili sia quelle fisse. Riaffilare solo un lato della coppia di taglio può non ripristinare prestazioni di taglio adeguate se anche la lama opposta è usurata.
Un'affilatura corretta conta quanto il materiale delle lame
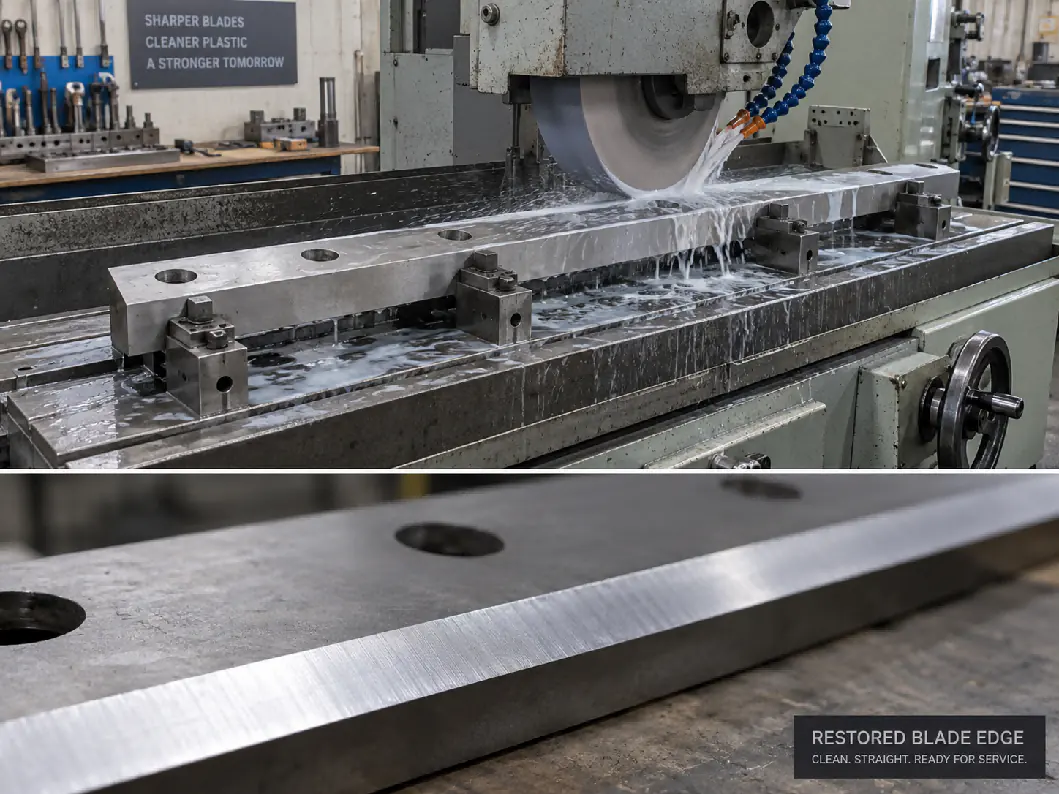
Le lame del mulino macinatore vanno rettificate su macchine utensili adeguate, in modo che il tagliente resti diritto e le dimensioni delle lame restino uniformi su tutto il rotore. Una rettifica irregolare può rendere difficile la regolazione della distanza tra le lame e creare squilibri del rotore.
Durante la rettifica va evitato il calore eccessivo, perché il surriscaldamento può alterare il tagliente trattato termicamente. L'angolo di affilatura deve restare coerente con il disegno originale della lama, a meno che il costruttore della macchina non indichi un angolo diverso per una determinata applicazione.
Dopo l'affilatura, tutte le lame montate nello stesso gruppo di posizioni del rotore vanno controllate per verificarne l'uniformità dimensionale. Se una lama sporge più delle altre, può sopportare un carico eccessivo o toccare la lama fissa.
Anche i bulloni e le sedi delle lame richiedono manutenzione
La manutenzione delle lame non si limita al tagliente. Bulloni delle lame, fori filettati e sedi delle lame sopportano carichi d'urto ripetuti. Bulloni allentati possono lasciare muovere la lama, danneggiando la sede e creando un grave squilibrio del rotore.
Prima di rimontare le lame, le superfici di appoggio vanno pulite. Residui di plastica, ruggine o materiale macinato intrappolati sotto la lama possono modificarne la posizione e rendere impossibile una regolazione precisa della distanza.
I bulloni vanno serrati secondo la coppia indicata dal costruttore e ricontrollati dopo il primo periodo di funzionamento, se previsto. Filettature danneggiate o sedi delle lame deformate vanno riparate prima di riprendere la produzione.
Dimensione della griglia e usura delle lame sono collegate
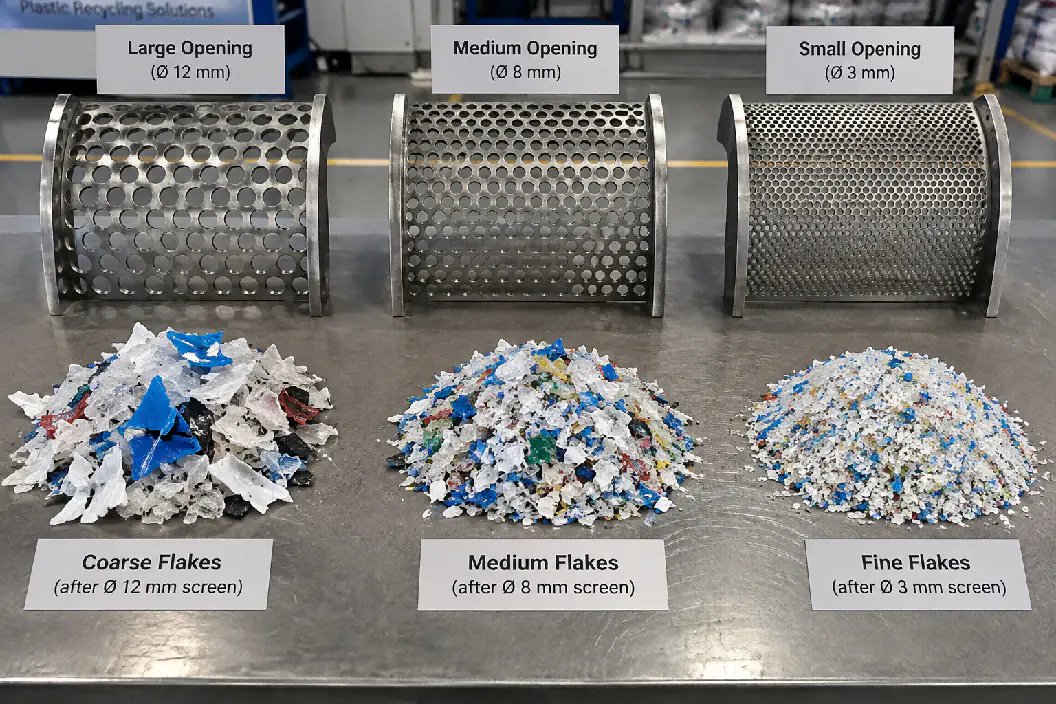
Una griglia più piccola nel mulino macinatore non cambia solo la pezzatura finale. Trattiene anche il materiale nella camera di taglio per più cicli di taglio, aumentando il contatto tra la plastica e le lame.
Per esempio, passare da una griglia più grande a un'apertura molto più piccola può migliorare la pezzatura delle scaglie, ma ridurre la produzione e aumentare l'usura delle lame. La griglia più piccola possibile non è quindi sempre la scelta più economica.
La griglia va scelta in base al processo successivo. Una linea di lavaggio può richiedere scaglie abbastanza piccole per un lavaggio a frizione e una separazione per flottazione efficaci, mentre una linea di estrusione può avere requisiti di alimentazione diversi. L'apertura migliore è quella che soddisfa il requisito a valle senza tagli ripetuti inutili.
La macinazione a umido può ridurre il calore, ma la manutenzione delle lame resta essenziale
La macinazione a umido è comunemente usata nelle linee per bottiglie PET e in alcune linee di lavaggio plastica rigida. L'acqua entra nella camera di taglio durante la macinazione, aiutando a ridurre il calore d'attrito e iniziando a rimuovere lo sporco dalla plastica.
Tuttavia, il funzionamento a umido non elimina l'usura delle lame. I contaminanti abrasivi possono comunque intaccare il tagliente, e un'acqua di cattiva qualità o un drenaggio inadeguato possono creare problemi di corrosione durante i periodi di fermo.
Le lame dei macinatori a umido e le zone di montaggio vanno quindi pulite e ispezionate durante la manutenzione programmata. Se la linea resterà ferma a lungo, la macchina va svuotata e protetta dalla corrosione secondo la procedura di manutenzione del fornitore.
Lame di ricambio: che cosa ordinare con un nuovo mulino macinatore
Per una linea di produzione che deve funzionare in continuo, le lame di ricambio vanno incluse nel piano iniziale dei ricambi. Attendere una lama sostitutiva dopo un danno può fermare l'intera linea di lavaggio o di granulazione.
Un set di ricambi pratico comprende di norma lame mobili, lame fisse e la bulloneria di fissaggio critica. La quantità necessaria dipende dal progetto della macchina e dalla strategia di manutenzione dell'impianto.
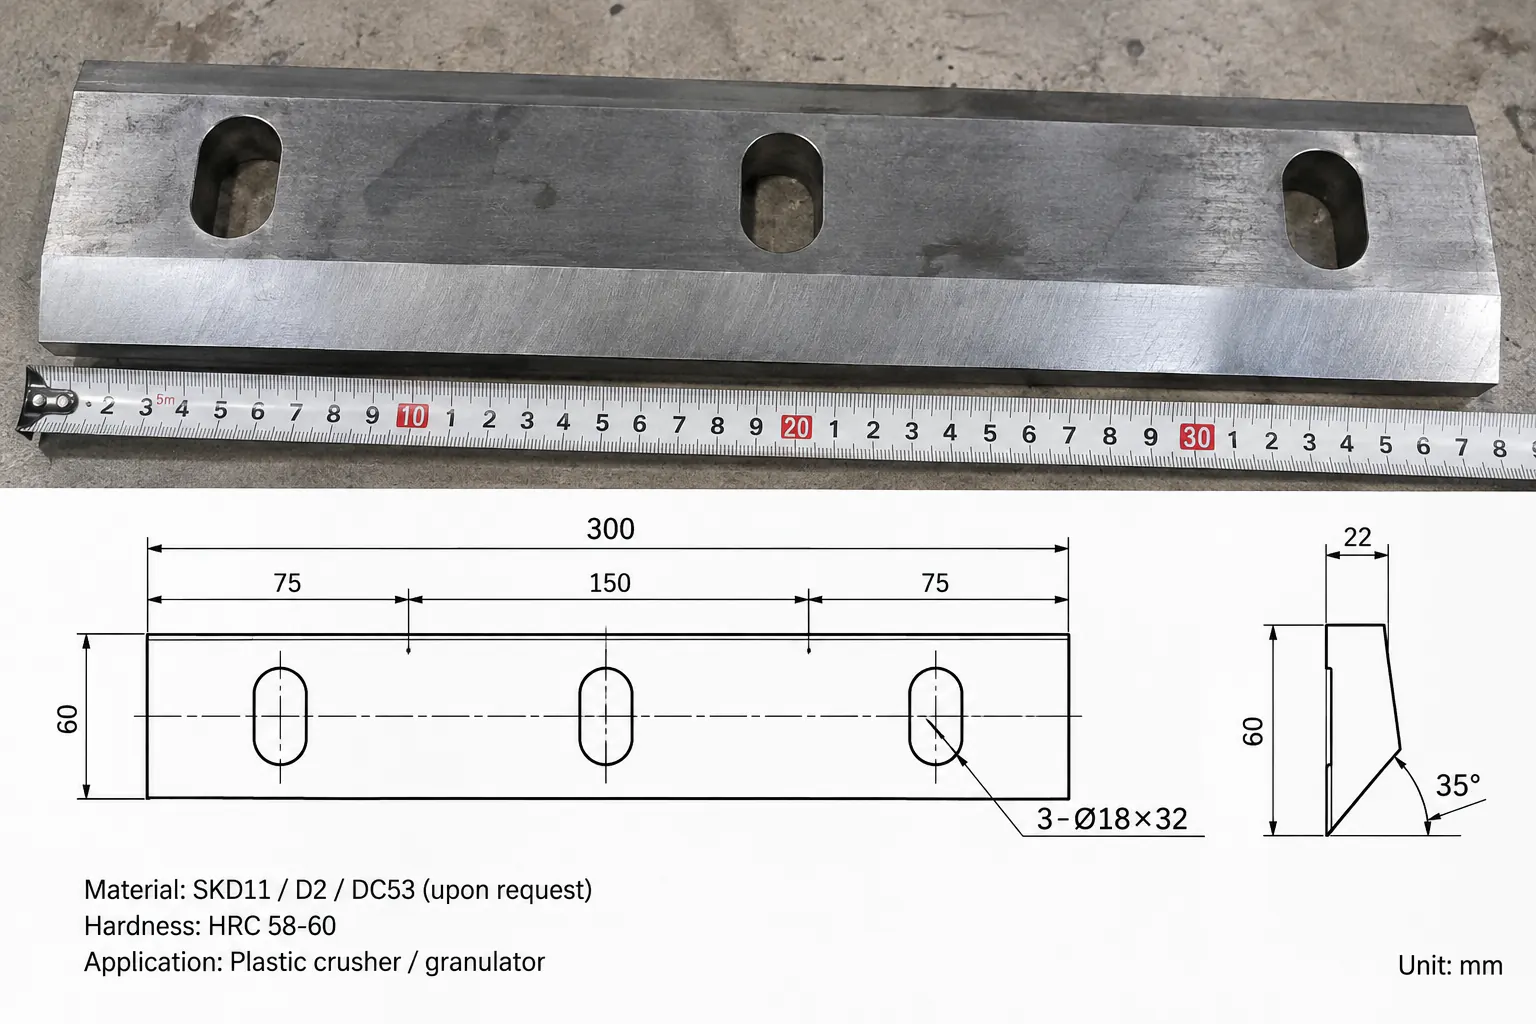
Quando ordina lame di ricambio in seguito, il cliente dovrebbe fornire modello della macchina, disegno della lama o dimensioni esatte, schema dei fori di fissaggio, grado del materiale e durezza richiesta. Piccole differenze nella posizione dei fori o nello spessore della lama possono impedire un montaggio corretto anche quando la lunghezza complessiva sembra giusta.
Quali informazioni fornire quando si scelgono le lame del mulino macinatore?
Se acquista un mulino macinatore o lame di ricambio, il fornitore deve conoscere l'applicazione reale. Informazioni utili sono:
- Tipo di plastica: PET, HDPE, PP, ABS, PVC o plastica rigida mista.
- Forma del prodotto: bottiglie, cassette, materozze, blocchi, tubi, lastre o altri scarti.
- Pezzatura massima in ingresso e spessore della parete.
- Produzione richiesta in kg/h.
- Pezzatura desiderata delle scaglie e apertura della griglia del mulino.
- Se la macinazione è a secco o a umido.
- Contaminazione: sabbia, metalli, etichette, vetro, sassi, cemento o residui minerali.
- Materiale e durezza attuali delle lame, se si sostituisce una lama esistente.
- Dimensioni della lama, schema dei fori di fissaggio e una foto chiara o un disegno.
Per le lame di ricambio, un disegno quotato è più affidabile di una semplice foto. Lunghezza, larghezza, spessore, posizione dei fori, dettagli delle svasature e angolo del tagliente vanno tutti confermati prima della produzione.
Lame del trituratore e lame del mulino macinatore: che cosa cambia?
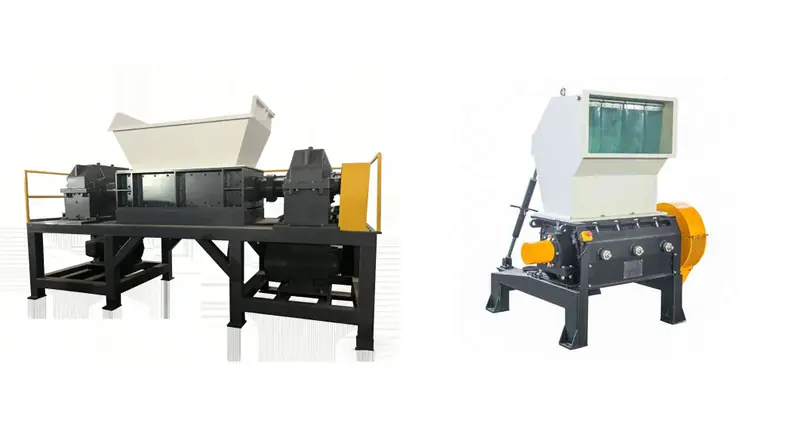
Gli acquirenti cercano spesso lame per trituratori e lame per mulini macinatori come se fossero intercambiabili, ma questi componenti funzionano in modo molto diverso. Le lame dei mulini macinatori sono lame lunghe e piatte che tagliano ad alta velocità contro contro-lame fisse con un gioco piccolo e regolato con precisione. Le lame dei trituratori lavorano a bassa velocità e alta coppia, quindi hanno forme pensate per l'impatto e lo strappo anziché per un taglio a forbice preciso.
Un trituratore monoalbero utilizza piccole lame del rotore quadrate o profilate, spesso con più taglienti utilizzabili che si possono ruotare prima della riaffilatura, che tagliano contro una contro-lama sopra una griglia. Un trituratore bialbero utilizza spessi dischi di taglio uncinati impilati sugli alberi con distanziali; i dischi usurati vengono di solito ricaricati con riporto duro o sostituiti in set, invece di essere affilati come la lama di un mulino macinatore.
| Caratteristica | Lame del mulino macinatore | Lame del trituratore monoalbero | Dischi di taglio del trituratore bialbero |
|---|---|---|---|
| Forma | Lame del rotore e contro-lame lunghe e piatte | Piccoli inserti quadrati o profilati | Dischi spessi uncinati con distanziali |
| Azione di taglio | Taglio a forbice ad alta velocità con un gioco regolato | Taglio a bassa velocità contro una contro-lama | Strappo e cesoiatura a bassa velocità tra gli alberi |
| Acciaio tipico | Acciai per utensili come SKD11/D2 o DC53 | Acciai per utensili o legati, spesso con più taglienti utilizzabili | Acciai legati tenaci scelti per la resistenza agli urti |
| Manutenzione | Riaffilare, poi regolare di nuovo la distanza tra le lame | Ruotare su un tagliente nuovo, poi riaffilare o sostituire | Ricaricare con riporto duro o sostituire i dischi; controllare distanziali e cuscinetti |
Quando ordina lame di ricambio, indichi il modello della macchina e le dimensioni del rotore o degli alberi, non solo la parola ‘lama’. Per scegliere tra i due tipi di trituratore, veda trituratori monoalbero e bialbero a confronto.
Scelta finale: la qualità delle lame fa parte delle prestazioni del mulino macinatore
Le prestazioni di un mulino macinatore sono determinate dall'intero sistema di taglio, non solo dal motore. Acciaio delle lame, trattamento termico, geometria delle lame, distanza tra le lame, dimensione della griglia, precisione del rotore e manutenzione lavorano tutti insieme.
Una buona lama deve mantenere il filo abbastanza a lungo per il materiale previsto e avere al tempo stesso una tenacità sufficiente a sopportare i normali carichi di esercizio. La distanza tra le lame deve creare un'azione di taglio a cesoia netta senza rischio di contatto tra le lame. L'affilatura va eseguita prima che si sviluppi un'usura grave, e lame mobili e lame fisse vanno mantenute come una coppia di taglio abbinata.
Per chi sta confrontando mulini macinatori per plastica, chiedere informazioni su materiale delle lame, durezza, metodo di regolazione e disponibilità di lame di ricambio rivela spesso sulla qualità operativa reale della macchina più del semplice confronto tra potenza del motore o numero di lame.
Domande frequenti
Qual è l'acciaio migliore per le lame dei mulini macinatori per plastica?
Per molti progetti di riciclaggio l'SKD11/D2 è una scelta pratica con un buon equilibrio tra prezzo e resistenza all'usura; il DC53 offre una migliore resistenza alla scheggiatura per impieghi gravosi. Trattamento termico, rinvenimento e precisione di rettifica contano quanto il grado dell'acciaio.
Quale distanza tra le lame deve avere un mulino macinatore per plastica?
Non esiste un unico valore. In molti mulini macinatori convenzionali il gioco di lavoro si misura in decimi di millimetro, ma dipende da diametro del rotore, precisione della macchina, spessore delle lame e materiale. Rispetti l'intervallo di regolazione indicato dal costruttore.
Ogni quanto vanno affilate le lame del mulino macinatore?
Non esiste un intervallo universale. Affili le lame quando le prestazioni di taglio iniziano a calare, prima che il tagliente si arrotondi molto o si scheggi, e registri le ore di funzionamento per stabilire un intervallo realistico per il Suo materiale.
Perché le lame del mulino macinatore si usurano così in fretta?
La vera causa è spesso la contaminazione: sabbia, vetro, sassi e metalli usurano o scheggiano il tagliente molto più rapidamente della plastica pulita. Prepulizia, selezione e separazione magnetica prima del mulino macinatore proteggono le lame.
Le lame del granulatore sono le stesse del mulino macinatore?
Sì. Lame per granulatore, coltelli per granulatore e lame per mulino macinatore indicano le stesse lame del rotore e contro-lame che tagliano la plastica sopra una griglia. Le regole di scelta di questa guida (acciaio, durezza, distanza tra le lame e affilatura) valgono per entrambi.
Le lame del mulino macinatore si possono usare in un trituratore?
No. Lame del trituratore e lame del mulino macinatore differiscono per forma, velocità di taglio e tipo di impiego. Un trituratore monoalbero utilizza piccoli inserti di taglio ruotabili e un trituratore bialbero dischi di taglio uncinati, quindi i ricambi devono corrispondere alla macchina specifica e alle dimensioni del rotore o degli alberi.
Lame di ricambio
Le servono lame di ricambio per mulino macinatore o granulatore?
Ci invii i dati della macchina e una foto o un disegno delle lame attuali. Confermeremo acciaio delle lame, dimensioni e il set di ricambi giusto per il Suo mulino macinatore.
Chieda informazioni sulle lame di ricambio- Modello del mulino macinatore oppure diametro e larghezza del rotore
- Disegno, dimensioni o foto della lama
- Materiale da macinare e relativa contaminazione
- Durata attuale delle lame tra un'affilatura e l'altra