প্লাস্টিক ক্রাশার ব্লেড (গ্রানুলেটর নাইফ): উপাদান, নাইফের ফাঁক, ক্ষয় ও রক্ষণাবেক্ষণ
ব্লেড একটি প্লাস্টিক ক্রাশারের সবচেয়ে গুরুত্বপূর্ণ অংশগুলোর একটি। একই রকম মোটর শক্তি ও কাটিং-চেম্বার আকারের দুটি মেশিন খুব ভিন্নভাবে কাজ করতে পারে যদি তাদের নাইফের উপাদান, ব্লেডের জ্যামিতি, নাইফের ফাঁক ও রক্ষণাবেক্ষণের অবস্থা ভিন্ন হয়। খারাপ ব্লেডের অবস্থা আউটপুট কমাতে পারে, কারেন্টের ব্যবহার বাড়াতে পারে, অসম ফ্লেক্স তৈরি করতে পারে, অতিরিক্ত তাপ তৈরি করতে পারে এবং রোটর, বেয়ারিং ও মোটরের ওপর অপ্রয়োজনীয় লোড ফেলতে পারে।
সংক্ষিপ্ত উত্তর
একটি ভালো ব্লেডের উদ্দিষ্ট উপাদানের জন্য যথেষ্ট সময় ধারালো থাকা উচিত, আর স্বাভাবিক পরিচালনার লোড সহ্য করার মতো যথেষ্ট কঠোরতাও থাকা উচিত। নাইফের ফাঁক এমন হওয়া উচিত যাতে ব্লেডের সংস্পর্শের ঝুঁকি ছাড়াই পরিষ্কার শিয়ারিং কার্যক্রম তৈরি হয়। গুরুতর ক্ষয় শুরু হওয়ার আগেই শার্পেনিং করা উচিত, এবং চলমান ও স্থির নাইফ দুটোকেই একটি মিলিত কাটিং জোড়া হিসেবে রক্ষণাবেক্ষণ করা উচিত।
সূচিপত্র
- 01চলমান নাইফ ও স্থির নাইফ: প্রতিটি কী করে
- 02প্লাস্টিক ক্রাশারে সাধারণভাবে ব্যবহৃত ব্লেডের উপাদান
- 03ব্লেডের কঠোরতা: বেশি কঠোর সবসময় ভালো নয়
- 04নাইফের ফাঁক সবচেয়ে গুরুত্বপূর্ণ সামঞ্জস্যগুলোর একটি
- 05কাঁচামাল কীভাবে নাইফ-ফাঁক নির্বাচনকে প্রভাবিত করে
- 06ক্রাশার ব্লেড ভোঁতা হয়ে গেলে কী ঘটে
- 07দূষণই প্রায়ই দ্রুত ব্লেড ক্ষয়ের আসল কারণ
- 08ক্রাশার ব্লেড কখন শার্পেন করা উচিত?
- 09সঠিক ব্লেড শার্পেনিং ব্লেডের উপাদানের মতোই গুরুত্বপূর্ণ
- 10নাইফের বোল্ট ও ব্লেড সিটেরও রক্ষণাবেক্ষণ প্রয়োজন
- 11স্ক্রিনের আকার ও ব্লেডের ক্ষয় সংযুক্ত
- 12ওয়েট ক্রাশিং তাপ কমাতে পারে, কিন্তু ব্লেডের রক্ষণাবেক্ষণ তবুও অপরিহার্য
- 13স্পেয়ার ব্লেড: একজন ক্রেতার নতুন ক্রাশারের সঙ্গে কী অর্ডার করা উচিত
- 14ক্রাশার ব্লেড নির্বাচনের সময় কী তথ্য দেওয়া উচিত?
- 15শ্রেডার ব্লেড বনাম ক্রাশার নাইফ: পার্থক্য কী?
- 16চূড়ান্ত নির্বাচন: ব্লেডের মান ক্রাশারের কার্যকারিতার একটি অংশ
- প্রায়শই জিজ্ঞাসিত প্রশ্ন
চলমান নাইফ ও স্থির নাইফ: প্রতিটি কী করে
তাই ক্রেতাদের জন্য শুধু একটি প্লাস্টিক ক্রাশার-এ কতগুলো ব্লেড আছে তা জিজ্ঞাসা করাই যথেষ্ট নয়। বেশি উপযোগী প্রশ্নগুলো হলো: কোন স্টিল ব্যবহার করা হয়, নাইফ কতটা কঠোর, চলমান ও স্থির নাইফ কীভাবে সাজানো, উপাদানের জন্য কী নাইফ ক্লিয়ারেন্স প্রয়োজন, ব্লেড কতটা সহজে সামঞ্জস্য বা অপসারণ করা যায়, এবং প্রতিস্থাপনের আগে কতবার শার্পেন করা যায়।
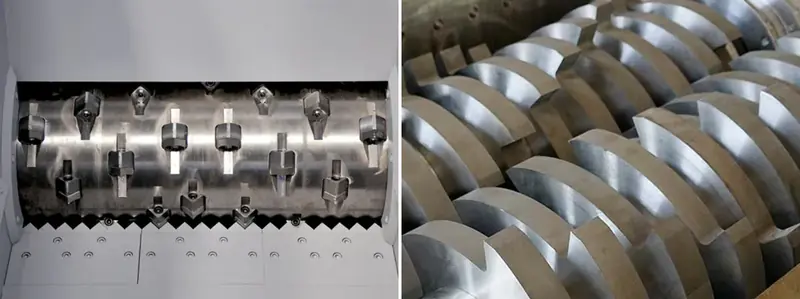
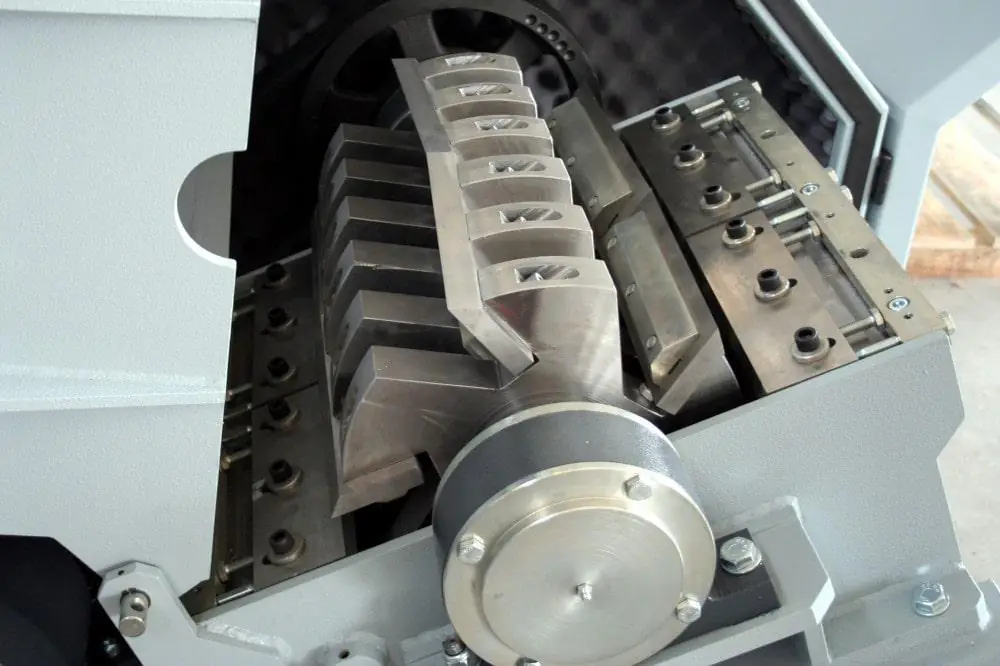
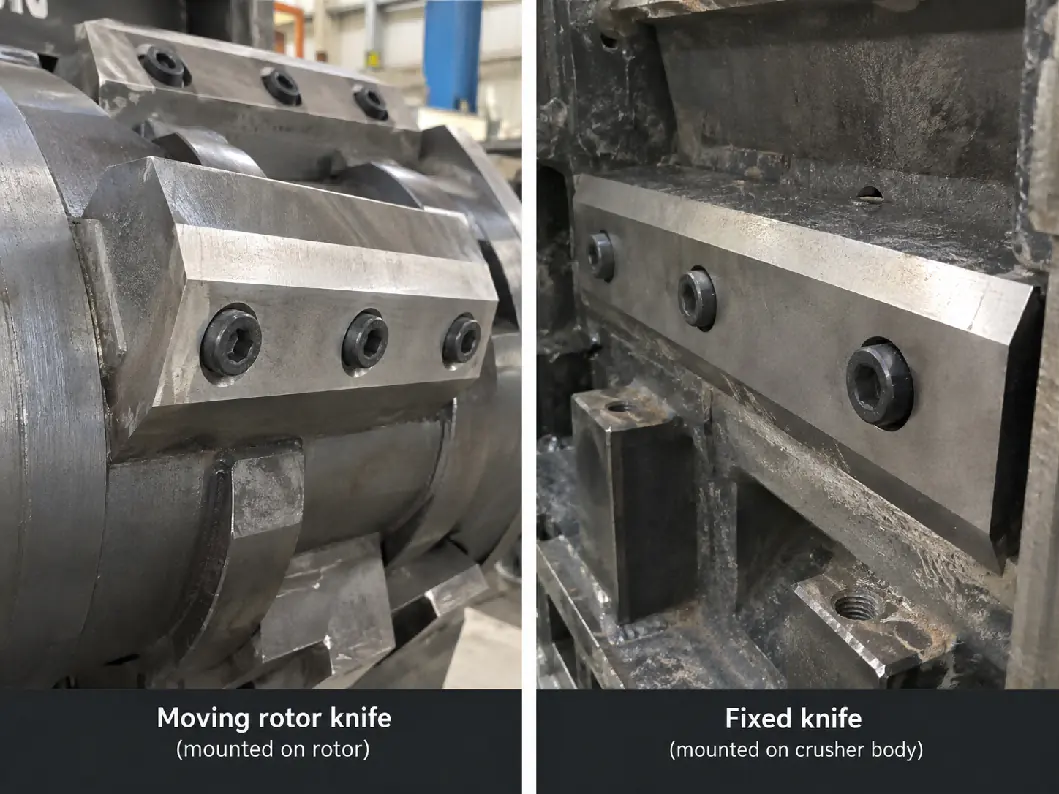
একটি সাধারণ প্লাস্টিক ক্রাশার রোটরে বসানো চলমান নাইফ এবং ক্রাশার বডিতে বসানো স্থির নাইফের মধ্যে উপাদান কাটে। চলমান নাইফ স্থির নাইফের খুব কাছে দিয়ে যায়, একটি শিয়ারিং কার্যক্রম তৈরি করে। টুকরাগুলো স্ক্রিন দিয়ে যাওয়ার মতো যথেষ্ট ছোট না হওয়া পর্যন্ত প্লাস্টিক চেম্বারে থাকে।
চলমান নাইফ বেশিরভাগ বারবার কাটার কাজ করে এবং আঘাত, ঘষা ও দূষণের মুখে পড়ে। স্থির নাইফ বিপরীত কাটিং এজ প্রদান করে। দুটোকেই ধারালো ও সঠিকভাবে সারিবদ্ধ রাখতে হবে। একটি ধারালো চলমান নাইফ একটি ক্ষয়ে যাওয়া স্থির নাইফের সঙ্গে তবুও খারাপ কাটিং কার্যকারিতা দেবে।
ক্রাশারের ডিজাইনের ওপর নির্ভর করে, রোটর সোজা নাইফ, স্ট্যাগার্ড নাইফ, V-কাট ব্যবস্থা বা সেগমেন্টেড ব্লেড ব্যবহার করতে পারে। সেরা ব্যবস্থা নির্ভর করে ফিড উপাদানের ওপর। বোতল, মোটা শক্ত স্ক্র্যাপ, ইনজেকশন-মোল্ডিং রানার ও ফিল্ম একইভাবে কাটিং জোনে প্রবেশ করে না, তাই ব্লেডের জ্যামিতি শুধু ব্লেডের সংখ্যা দিয়ে নয়, প্রয়োগের সঙ্গে মিলিয়ে নির্বাচন করা উচিত।
প্লাস্টিক ক্রাশারে সাধারণভাবে ব্যবহৃত ব্লেডের উপাদান
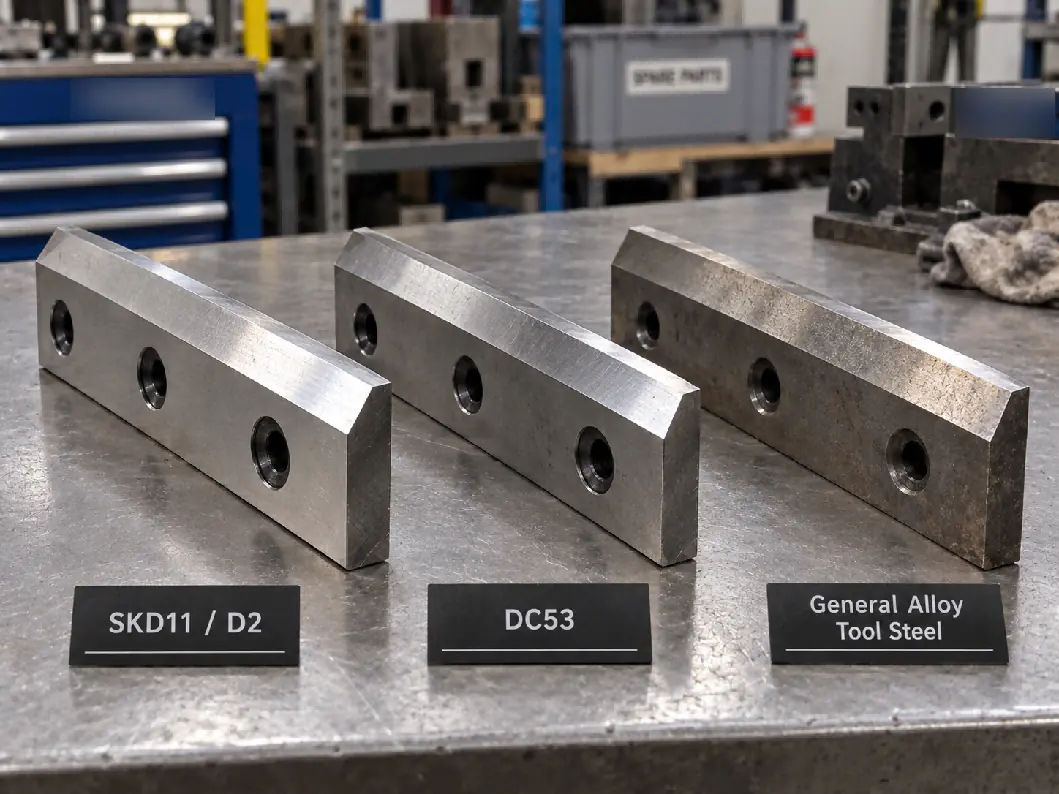
ক্রাশার ব্লেডের কঠোরতা, ক্ষয়-প্রতিরোধ ও কঠোরতার (টাফনেস) ভারসাম্য প্রয়োজন। একটি অত্যন্ত কঠোর ব্লেড ক্ষয় ভালোভাবে প্রতিরোধ করতে পারে, কিন্তু মেশিনে ধাতু বা পাথর প্রবেশ করলে তা চিপিং-এর প্রতি বেশি সংবেদনশীল হয়ে উঠতে পারে। একটি বেশি টাফ ব্লেড আঘাত ভালোভাবে সহ্য করতে পারে কিন্তু বেশি ঘন ঘন শার্পেনিং প্রয়োজন হতে পারে। এ কারণেই নাইফ স্টিল নির্ধারণের আগে কাঁচামাল ও দূষণের মাত্রা বিবেচনা করা উচিত।
| ব্লেডের উপাদান | সাধারণ বৈশিষ্ট্য | উপযোগী ব্যবহার | বিবেচনার বিষয় |
|---|---|---|---|
| SKD11 / D2 | উচ্চ ক্ষয়-প্রতিরোধ ও ভালো ধার-ধারণ ক্ষমতা | সাধারণ শক্ত-প্লাস্টিক ক্রাশিং, বোতল, ক্রেট, রানার ও রিসাইকেলড প্লাস্টিক | শিল্পে প্লাস্টিক ক্রাশারের জন্য প্রচলিত পছন্দ; সঠিক হিট ট্রিটমেন্ট অত্যন্ত গুরুত্বপূর্ণ |
| DC53 | অনেক টুলিং প্রয়োগে প্রচলিত D2-এর তুলনায় উচ্চ কঠোরতা এবং উন্নত টাফনেস | হেভি-ডিউটি প্রয়োগ যেখানে চিপিং-প্রতিরোধ গুরুত্বপূর্ণ | বেশি খরচ; কার্যকারিতা জোরালোভাবে হিট ট্রিটমেন্টের ওপর নির্ভর করে |
| 9CrSi / অনুরূপ অ্যালয় টুল স্টিল | মাঝারি ক্ষয়-প্রতিরোধ ও কম খরচ | কম ঘর্ষণাত্মক, হালকা-ডিউটি প্রয়োগ | সাধারণত প্রিমিয়াম টুল স্টিলের চেয়ে বেশি ঘন ঘন শার্পেনিং প্রয়োজন |
| হাই-স্পিড স্টিল / বিশেষ টুল স্টিল | অত্যন্ত ভালো কঠোরতা ও ক্ষয়-প্রতিরোধ | দীর্ঘ ধার-স্থায়িত্ব প্রয়োজনীয় বিশেষায়িত প্রয়োগ | বেশি খরচ এবং প্রমাণ্য রিসাইক্লিং লাইনে সবসময় প্রয়োজনীয় নয় |
অনেক প্লাস্টিক রিসাইক্লিং প্রকল্পের জন্য, SKD11/D2 একটি প্রায়োগিক ও বহুল ব্যবহৃত পছন্দ, কারণ এটি দাম ও ক্ষয়-প্রতিরোধের মধ্যে একটি ভালো ভারসাম্য দেয়। তবে, কোটেশনে ছাপানো স্টিলের গ্রেড ব্লেডের মান নিশ্চিত করে না। হিট ট্রিটমেন্ট, টেম্পারিং, গ্রাইন্ডিংয়ের সঠিকতা ও চূড়ান্ত কঠোরতা সমান গুরুত্বপূর্ণ।
এ কারণে, ক্রেতাদের সরবরাহকারীর কাছে শুধু উপাদানের গ্রেড নয়, লক্ষ্য কঠোরতার পরিসর ও ব্লেডের হিট-ট্রিটমেন্ট স্ট্যান্ডার্ডও জিজ্ঞাসা করা উচিত। একটি ভালোভাবে তৈরি D2 নাইফ একটি খারাপভাবে হিট-ট্রিট করা, বেশি দামি স্টিল দিয়ে তৈরি নাইফের চেয়ে ভালো কাজ করতে পারে।
ব্লেডের কঠোরতা: বেশি কঠোর সবসময় ভালো নয়
প্লাস্টিক ক্রাশার নাইফ সাধারণত উচ্চ কঠোরতা অর্জনের জন্য হিট-ট্রিট করা হয়, কিন্তু সম্ভাব্য সর্বোচ্চ কঠোরতা নির্বাচন করা সবসময় সঠিক পদ্ধতি নয়। ব্লেড অতিরিক্ত ভঙ্গুর হয়ে গেলে, দুর্ঘটনাজনিত ধাতব দূষণ বা জোরালো আঘাত কাটিং এজকে চিপ করে দিতে পারে।
D2/SKD11 ক্রাশার নাইফের জন্য, সরবরাহকারীরা সাধারণত একটি উচ্চ-কঠোরতার টুল-স্টিল পরিসরের মধ্যে কাজ করেন, প্রায়ই ব্লেডের আকার ও প্রয়োগের ওপর নির্ভর করে উচ্চ-50s HRC পরিসরে। সঠিক মান নাইফ প্রস্তুতকারক নির্ধারণ করা উচিত, কারণ মোটা হেভি-ডিউটি ব্লেড, পাতলা নাইফ এবং অত্যন্ত দূষিত প্রয়োগে ভিন্ন কঠোরতা-টাফনেস ভারসাম্য প্রয়োজন হতে পারে।
পরিষ্কার PET বোতল বা উৎপাদন স্ক্র্যাপের জন্য, সাধারণত ক্ষয়-প্রতিরোধই মূল বিষয়। ময়লা শক্ত প্লাস্টিক, কৃষি উপাদান বা সম্ভাব্য ধাতব দূষণযুক্ত স্ক্র্যাপের জন্য, টাফনেস বেশি গুরুত্বপূর্ণ হয়ে ওঠে। এই ক্ষেত্রে, একটি সামান্য বেশি টাফ ব্লেড বেছে নেওয়া এবং বাছাই বা ম্যাগনেটিক পৃথকীকরণ দিয়ে ক্রাশার রক্ষা করা শুধু কঠোরতা সর্বোচ্চ করার চেয়ে ভালো সামগ্রিক পরিচালনা খরচ দিতে পারে।
নাইফের ফাঁক সবচেয়ে গুরুত্বপূর্ণ সামঞ্জস্যগুলোর একটি
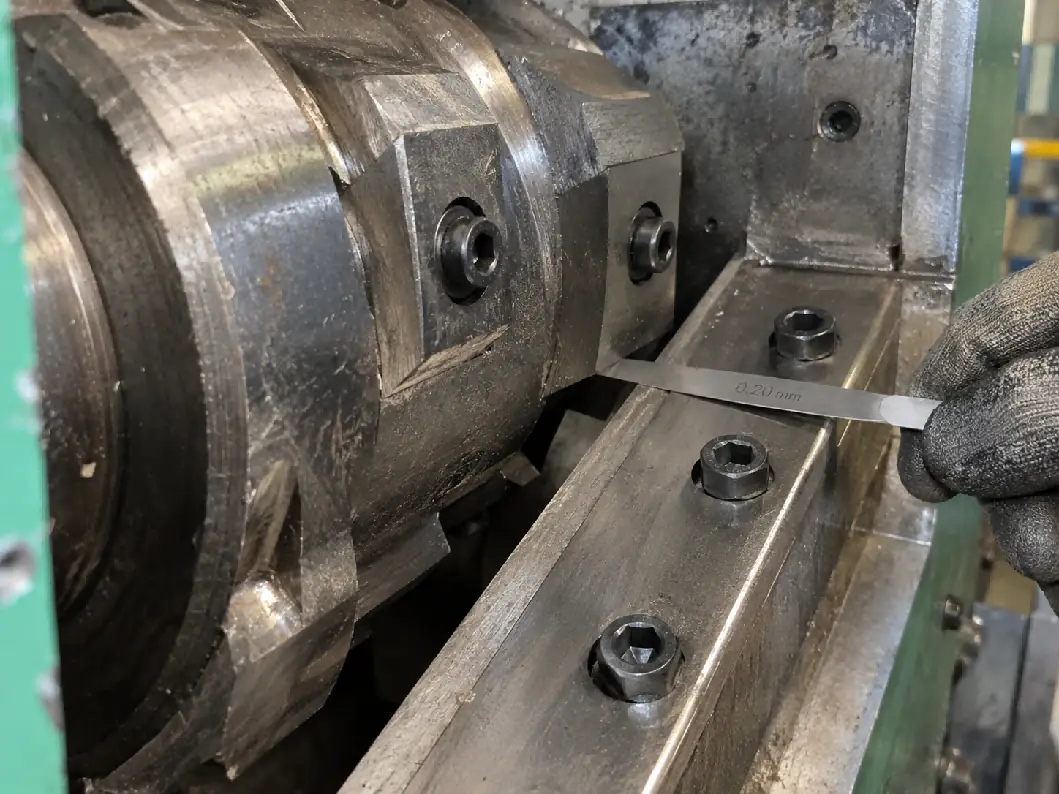
নাইফের ফাঁক হলো কাটিং পয়েন্টে চলমান নাইফ ও স্থির নাইফের মধ্যে ক্লিয়ারেন্স। এই ফাঁক পরিষ্কার শিয়ারিং কার্যক্রম তৈরি করার জন্য যথেষ্ট ছোট হতে হবে, কিন্তু রোটর লোডে চলার সময় নাইফের সংস্পর্শ রোধ করার জন্য যথেষ্ট বড় হতে হবে।
নাইফের ফাঁক খুব বড় হলে, মেশিন প্লাস্টিককে পরিষ্কারভাবে কাটার বদলে ছিঁড়তে বা আঘাত করতে শুরু করে। এটি ক্ষমতা কমাতে পারে, ফ্লেক্সের আকারের তারতম্য বাড়াতে পারে এবং বেশি তাপ তৈরি করতে পারে। নমনীয় উপাদান কাটা না হয়ে ফাঁকের মধ্য দিয়ে ভাঁজ হয়ে যেতে বা টানতে পারে।
নাইফের ফাঁক খুব ছোট হলে, রোটরের বিচলন, বেয়ারিংয়ের চলাচল, তাপীয় সম্প্রসারণ বা ভুল সামঞ্জস্যের কারণে চলমান ও স্থির নাইফ স্পর্শ করতে পারে। নাইফের সংঘর্ষ ব্লেড, ব্লেড সিট ও রোটরের ক্ষতি করতে পারে এবং আকস্মিক মেশিন বন্ধের কারণ হতে পারে।
প্রতিটি ক্রাশারের জন্য উপযুক্ত একটি একক নাইফ-ফাঁকের মান নেই। অনেক প্রচলিত প্লাস্টিক ক্রাশারে কার্যকরী ক্লিয়ারেন্স এক মিলিমিটারের দশমাংশে মাপা হয়, কিন্তু সঠিক মান নির্ভর করে রোটরের ব্যাস, মেশিনের সঠিকতা, নাইফের পুরুত্ব, উপাদানের ধরন ও ক্রাশারের ডিজাইনের ওপর। প্রস্তুতকারকের নির্দিষ্ট সামঞ্জস্যের পরিসর সবসময় অনুসরণ করা উচিত।
কাঁচামাল কীভাবে নাইফ-ফাঁক নির্বাচনকে প্রভাবিত করে
শক্ত প্লাস্টিক ও নমনীয় প্লাস্টিক কাটিং সিস্টেমের ওপর ভিন্ন চাহিদা রাখে। মোটা PP বা HDPE টুকরা খুব পাতলা ফিল্মের চেয়ে সামান্য বড় কাটিং ক্লিয়ারেন্স সহ্য করতে পারে, কারণ উপাদান পরিষ্কারভাবে শিয়ার হওয়ার জন্য যথেষ্ট শক্ত। পাতলা ফিল্ম ও ওভেন উপাদান বড় ফাঁক দিয়ে ভাঁজ হওয়া বা টানা যাওয়ার সম্ভাবনা বেশি।
PET বোতল ক্রাশিং-এর জন্য, ধারালো নাইফ ও সামঞ্জস্যপূর্ণ ক্লিয়ারেন্স গুরুত্বপূর্ণ, কারণ ভোঁতা ব্লেড অতিরিক্ত PET মিহি কণা ও অসম ফ্লেক্স তৈরি করতে পারে। ওয়েট ক্রাশিংয়ে, পানি ঘর্ষণজনিত তাপ কমাতে সাহায্য করে এবং ময়লা সরানো শুরু করে, কিন্তু এটি খারাপ ব্লেডের অবস্থার ক্ষতিপূরণ দেয় না।
মোটা লাম্প, পার্জ ও ঘনভাবে মোল্ড করা অংশের জন্য, ব্লেডের টাফনেস ও স্থিতিশীল নাইফ মাউন্টিং বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে, কারণ রোটর ঘন উপাদানে কাটার সময় কাটিং লোড দ্রুত পরিবর্তিত হয়।
ময়লা কৃষি প্লাস্টিক-এর জন্য, বালি ও খনিজ দূষণ ঘর্ষণাত্মক মাধ্যমের মতো কাজ করে। এই প্রয়োগে, দীর্ঘ সময় ধরে একটি সম্পূর্ণ ধারালো প্রান্ত রাখা অবাস্তব। প্রি-ক্লিনিং প্রায়ই অনেক বেশি দামি নাইফ স্টিলে আপগ্রেড করার চেয়ে বেশি ব্লেড খরচ বাঁচাতে পারে।
ক্রাশার ব্লেড ভোঁতা হয়ে গেলে কী ঘটে
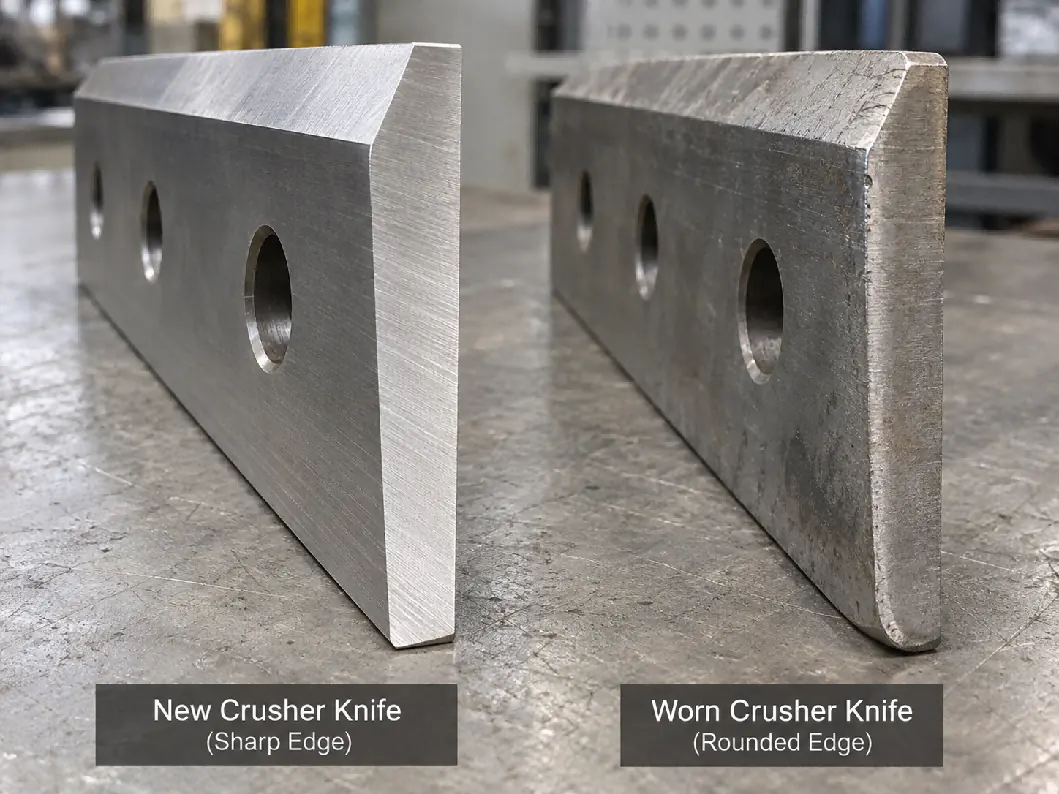
ব্লেডের ক্ষয় ধীরে ধীরে ঘটে, তাই অপারেটররা প্রায়ই কার্যকারিতা কতটা খারাপ হয়েছে তা না বুঝেই উৎপাদন চালিয়ে যান। প্রথম লক্ষণ সবসময় একটি দৃশ্যমান ক্ষতিগ্রস্ত নাইফ নয়। মেশিনের আচরণে পরিবর্তন প্রায়ই আগে দেখা যায়।
| পরিচালনার লক্ষণ | সম্ভাব্য ব্লেড-সম্পর্কিত কারণ | যা পরীক্ষা করবেন |
|---|---|---|
| ক্ষমতা ধীরে ধীরে কমে যাচ্ছে | কাটিং এজ গোলাকার হয়ে যাচ্ছে | চলমান ও স্থির নাইফ পরিদর্শন করুন; বর্তমান ফাঁক সেটআপ মানের সঙ্গে তুলনা করুন |
| মোটরের কারেন্ট বাড়ছে | শিয়ারিংয়ের বদলে আঘাত দিয়ে বেশি ক্রাশিং হচ্ছে | নাইফের ধারালোভাব, ফাঁক, স্ক্রিন ব্লকেজ ও ফিডের হার |
| ফ্লেক্স বড় বা অসম হয়ে যাচ্ছে | ক্ষয়ে যাওয়া এজ বা অতিরিক্ত নাইফ ক্লিয়ারেন্স | নাইফের অবস্থা ও স্থির-নাইফ অ্যালাইনমেন্ট |
| বেশি ধুলা বা মিহি কণা | ক্ষতিগ্রস্ত এজ, অতিরিক্ত বারবার কাটা বা অনুপযুক্ত স্ক্রিন | ব্লেড চিপিং, স্ক্রিনের আকার ও রোটরের অবস্থা |
| উপাদান জড়িয়ে যাচ্ছে বা টেনে প্রসারিত হচ্ছে | নাইফ খুব ভোঁতা বা ফাঁক খুব বড় | ফিল্ম ও রাফিয়ার জন্য বিশেষভাবে গুরুত্বপূর্ণ |
| অস্বাভাবিক কম্পন বা শব্দ | নাইফের আলগা বোল্ট, চিপড ব্লেড বা রোটরের ভারসাম্যহীনতা | মেশিন বন্ধ করে অবিলম্বে পরিদর্শন করুন |
দূষণই প্রায়ই দ্রুত ব্লেড ক্ষয়ের আসল কারণ
নাইফের স্থায়িত্ব জোরালোভাবে নির্ভর করে প্লাস্টিকের সঙ্গে ক্রাশারে কী প্রবেশ করছে তার ওপর। বালি, কাচ, পাথর, স্ক্রু, ধাতব ইনসার্ট ও খনিজ পাউডার পরিষ্কার প্লাস্টিকের চেয়ে ব্লেডের স্থায়িত্ব অনেক বেশি দ্রুত কমিয়ে দিতে পারে।
বালি ও মিহি খনিজ দূষণ সম্পূর্ণ কাটিং এজ জুড়ে ঘর্ষণাত্মক ক্ষয় তৈরি করে। ধাতুর টুকরা স্থানীয়ভাবে চিপিং বা ভাঙন তৈরি করতে পারে। পাথর নাইফ ও স্ক্রিন দুটোরই ক্ষতি করতে পারে। এ কারণেই একই ব্লেড পরিষ্কার কারখানার স্ক্র্যাপে দীর্ঘ সময় চলতে পারে, কিন্তু পোস্ট-কনজিউমার বা কৃষি বর্জ্য প্রক্রিয়াজাত করার সময় অনেক বেশি ঘন ঘন রক্ষণাবেক্ষণ প্রয়োজন হতে পারে।
লৌহঘটিত ধাতব দূষণের সম্ভাবনা থাকলে, ক্রাশারের আগে একটি ওভারব্যান্ড ম্যাগনেট বা ম্যাগনেটিক সেপারেটর বসানো যেতে পারে। বড় বিদেশি বস্তুর জন্য, ম্যানুয়াল বাছাই বা একটি প্রি-ক্লিনিং ধাপ তবুও প্রয়োজন হতে পারে, কারণ সব ক্ষতিকর দূষণ চুম্বকীয় নয়।
ক্রাশার ব্লেড কখন শার্পেন করা উচিত?
‘প্রতি 500 ঘণ্টায় শার্পেন করুন’-এর মতো কোনো নির্ভরযোগ্য সার্বজনীন উত্তর নেই। সঠিক ব্যবধান নির্ভর করে উপাদান, দূষণ, স্ক্রিনের আকার, ফিডের হার ও পরিচালনার ঘণ্টার ওপর।
একটি ভালো রক্ষণাবেক্ষণ নিয়ম হলো কাটিং কার্যকারিতা খারাপ হতে শুরু করলেই নাইফ শার্পেন করা, এজ অতিরিক্ত গোলাকার বা চিপড হওয়ার আগে। অত্যন্ত ভোঁতা ব্লেড চালিয়ে যাওয়া বিদ্যুৎ খরচ বাড়ায় এবং পরবর্তী গ্রাইন্ডিং কার্যক্রমের সময় বেশি ব্লেড উপাদান সরাতে পারে, যা মোট ব্লেডের স্থায়িত্ব কমিয়ে দেয়।
অপারেটরদের পরিচালনার ঘণ্টা, প্রক্রিয়াজাত উপাদান ও শার্পেনিংয়ের তারিখ রেকর্ড করা উচিত। কয়েকটি রক্ষণাবেক্ষণ চক্রের পর, প্ল্যান্ট তার নিজের বর্জ্য স্ট্রিমের জন্য একটি বাস্তবসম্মত শার্পেনিংয়ের ব্যবধান নির্ধারণ করতে পারে।
নাইফ অপসারণ করা হলে, চলমান ও স্থির নাইফ দুটোই পরিদর্শন করা উচিত। কাটিং জোড়ার একপাশ মাত্র রিগ্রাইন্ড করলে বিপরীত নাইফও ক্ষয়ে গেলে সঠিক কাটিং কার্যকারিতা ফিরে না আসতে পারে।
সঠিক ব্লেড শার্পেনিং ব্লেডের উপাদানের মতোই গুরুত্বপূর্ণ
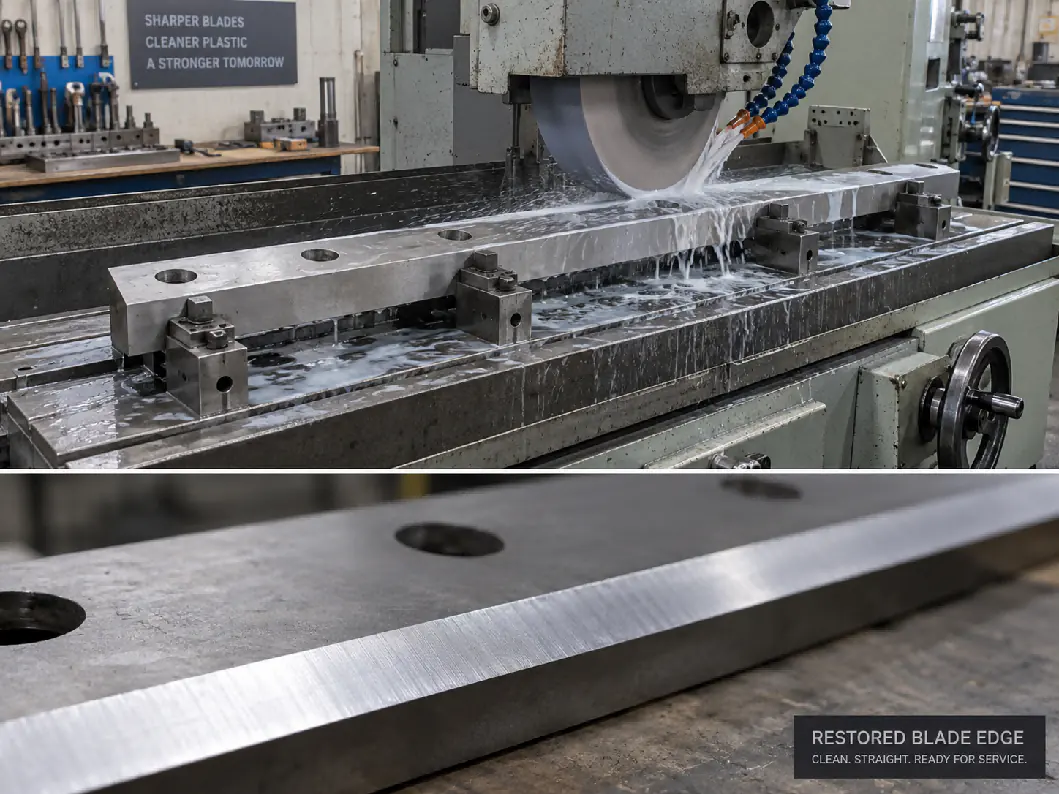
ক্রাশার নাইফ উপযুক্ত মেশিন টুলে গ্রাইন্ড করা উচিত, যাতে কাটিং এজ সোজা থাকে এবং রোটর জুড়ে ব্লেডের মাত্রা সামঞ্জস্যপূর্ণ থাকে। অসম গ্রাইন্ডিং নাইফ-ফাঁক সামঞ্জস্য কঠিন করে তুলতে পারে এবং রোটরের ভারসাম্যহীনতা তৈরি করতে পারে।
গ্রাইন্ডিংয়ের সময়, অতিরিক্ত তাপ এড়ানো উচিত, কারণ অতিরিক্ত গরম হওয়া হিট-ট্রিট করা কাটিং এজকে প্রভাবিত করতে পারে। শার্পেনিংয়ের কোণ মূল ব্লেড ডিজাইনের সঙ্গে সামঞ্জস্যপূর্ণ রাখা উচিত, যদি না মেশিন প্রস্তুতকারক কোনো বিশেষ প্রয়োগের জন্য ভিন্ন কোণ নির্ধারণ করেন।
শার্পেনিংয়ের পর, একই রোটর পজিশন গ্রুপে বসানো সব ব্লেডের মাত্রাগত সামঞ্জস্য পরীক্ষা করা উচিত। একটি নাইফ অন্যগুলোর চেয়ে বেশি বেরিয়ে থাকলে, এটি অতিরিক্ত লোড বহন করতে পারে বা স্থির নাইফের সঙ্গে সংস্পর্শে আসতে পারে।
নাইফের বোল্ট ও ব্লেড সিটেরও রক্ষণাবেক্ষণ প্রয়োজন
ব্লেডের রক্ষণাবেক্ষণ শুধু কাটিং এজে সীমাবদ্ধ নয়। নাইফের বোল্ট, থ্রেডেড হোল ও ব্লেড সিট বারবার আঘাতের লোড বহন করে। আলগা বোল্ট নাইফকে সরতে দিতে পারে, যা সিটের ক্ষতি করে এবং গুরুতর রোটর ভারসাম্যহীনতা তৈরি করে।
ব্লেড পুনরায় বসানোর আগে, মাউন্টিং পৃষ্ঠগুলো পরিষ্কার করা উচিত। নাইফের নিচে আটকে থাকা প্লাস্টিকের অবশিষ্টাংশ, রাস্ট বা ক্রাশ করা উপাদান নাইফের অবস্থান বদলে দিতে পারে এবং সঠিক ফাঁক সামঞ্জস্য অসম্ভব করে দিতে পারে।
বোল্ট প্রস্তুতকারকের টর্ক প্রয়োজনীয়তা অনুযায়ী টাইট করা উচিত এবং নির্ধারিত থাকলে প্রাথমিক পরিচালনার পর পুনরায় যাচাই করা উচিত। ক্ষতিগ্রস্ত থ্রেড বা বিকৃত ব্লেড সিট উৎপাদন চালিয়ে যাওয়ার আগে মেরামত করা উচিত।
স্ক্রিনের আকার ও ব্লেডের ক্ষয় সংযুক্ত
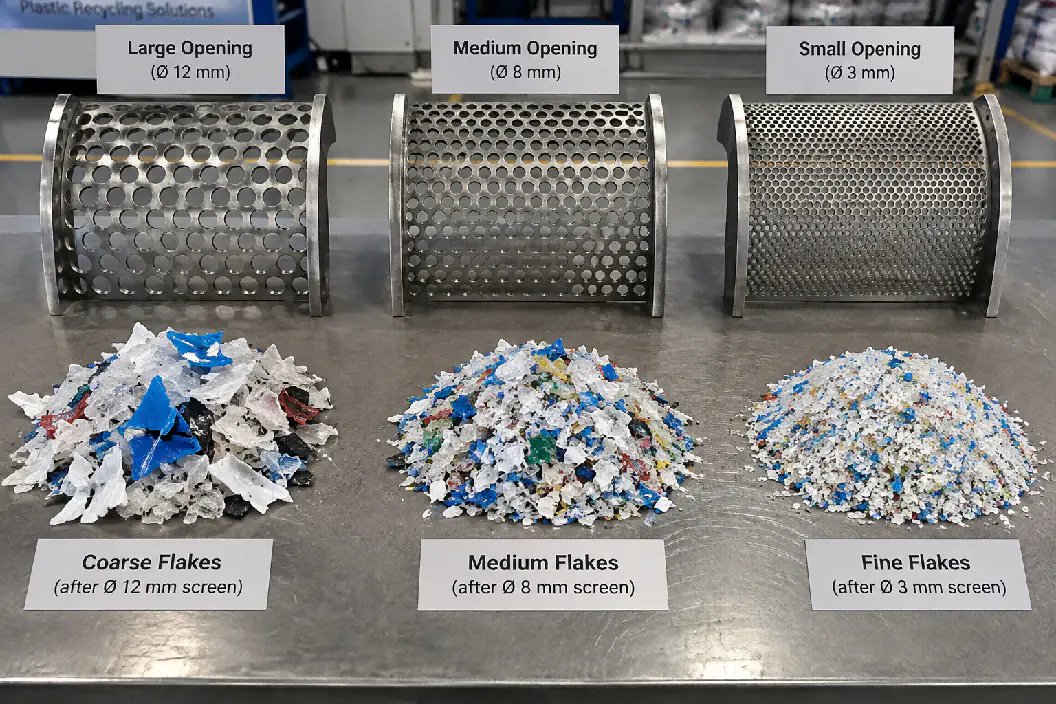
একটি ছোট ক্রাশার স্ক্রিন শুধু চূড়ান্ত কণার আকার বদলায় না। এটি উপাদানকে আরও কাটিং চক্রের জন্য কাটিং চেম্বারের ভেতরে ধরে রাখে। এটি প্লাস্টিক ও নাইফের মধ্যে সংস্পর্শ বাড়ায়।
উদাহরণস্বরূপ, একটি বড় স্ক্রিন থেকে অনেক ছোট খোলা অংশে পরিবর্তন করলে ফ্লেক্সের আকার উন্নত হতে পারে, কিন্তু থ্রুপুট কমতে পারে এবং ব্লেডের ক্ষয় বাড়তে পারে। তাই সম্ভাব্য সবচেয়ে ছোট স্ক্রিন সবসময় সবচেয়ে লাভজনক পছন্দ নয়।
পরবর্তী প্রক্রিয়া অনুযায়ী স্ক্রিন নির্বাচন করা উচিত। একটি ওয়াশিং লাইন-এ কার্যকর ফ্রিকশন ওয়াশিং ও ফ্লোট-সিংক পৃথকীকরণের জন্য যথেষ্ট ছোট ফ্লেক্স প্রয়োজন হতে পারে, আর একটি এক্সট্রুশন লাইন-এ ভিন্ন ফিডিং প্রয়োজনীয়তা থাকতে পারে। সেরা স্ক্রিন খোলা হলো যা অপ্রয়োজনীয় বারবার কাটা ছাড়াই পরবর্তী প্রয়োজনীয়তা পূরণ করে।
ওয়েট ক্রাশিং তাপ কমাতে পারে, কিন্তু ব্লেডের রক্ষণাবেক্ষণ তবুও অপরিহার্য
ওয়েট ক্রাশিং সাধারণত PET বোতল ও কিছু শক্ত-প্লাস্টিক ওয়াশিং লাইনে ব্যবহৃত হয়। ক্রাশিংয়ের সময় পানি কাটিং চেম্বারে প্রবেশ করে, ঘর্ষণজনিত তাপ কমাতে সাহায্য করে এবং প্লাস্টিক থেকে ময়লা সরানো শুরু করে।
তবে, ওয়েট অপারেশন ব্লেডের ক্ষয় সম্পূর্ণ দূর করে না। ঘর্ষণাত্মক দূষক তবুও কাটিং এজে আঘাত করতে পারে, এবং নিম্নমানের পানি বা অপর্যাপ্ত নিষ্কাশন বন্ধ থাকার সময়কালে ক্ষয়জনিত সমস্যা তৈরি করতে পারে।
তাই ওয়েট-ক্রাশার নাইফ ও মাউন্টিং এলাকা পরিকল্পিত রক্ষণাবেক্ষণের সময় পরিষ্কার ও পরিদর্শন করা উচিত। লাইনটি দীর্ঘ সময় নিষ্ক্রিয় থাকলে, সরবরাহকারীর রক্ষণাবেক্ষণ পদ্ধতি অনুযায়ী মেশিন নিষ্কাশন করে ক্ষয়ের বিরুদ্ধে সুরক্ষিত রাখা উচিত।
স্পেয়ার ব্লেড: একজন ক্রেতার নতুন ক্রাশারের সঙ্গে কী অর্ডার করা উচিত
যে উৎপাদন লাইন অবিরাম চলতে হবে, তার জন্য স্পেয়ার নাইফ প্রাথমিক স্পেয়ার-পার্টস পরিকল্পনায় অন্তর্ভুক্ত করা উচিত। ক্ষতির পর একটি প্রতিস্থাপন ব্লেডের জন্য অপেক্ষা করলে সম্পূর্ণ ওয়াশিং বা পেলেটাইজিং লাইন থেমে যেতে পারে।
একটি প্রায়োগিক স্পেয়ার সেটে সাধারণত চলমান নাইফ, স্থির নাইফ ও গুরুত্বপূর্ণ মাউন্টিং হার্ডওয়্যার থাকে। প্রয়োজনীয় পরিমাণ নির্ভর করে মেশিনের ডিজাইন ও প্ল্যান্টের রক্ষণাবেক্ষণ কৌশলের ওপর।
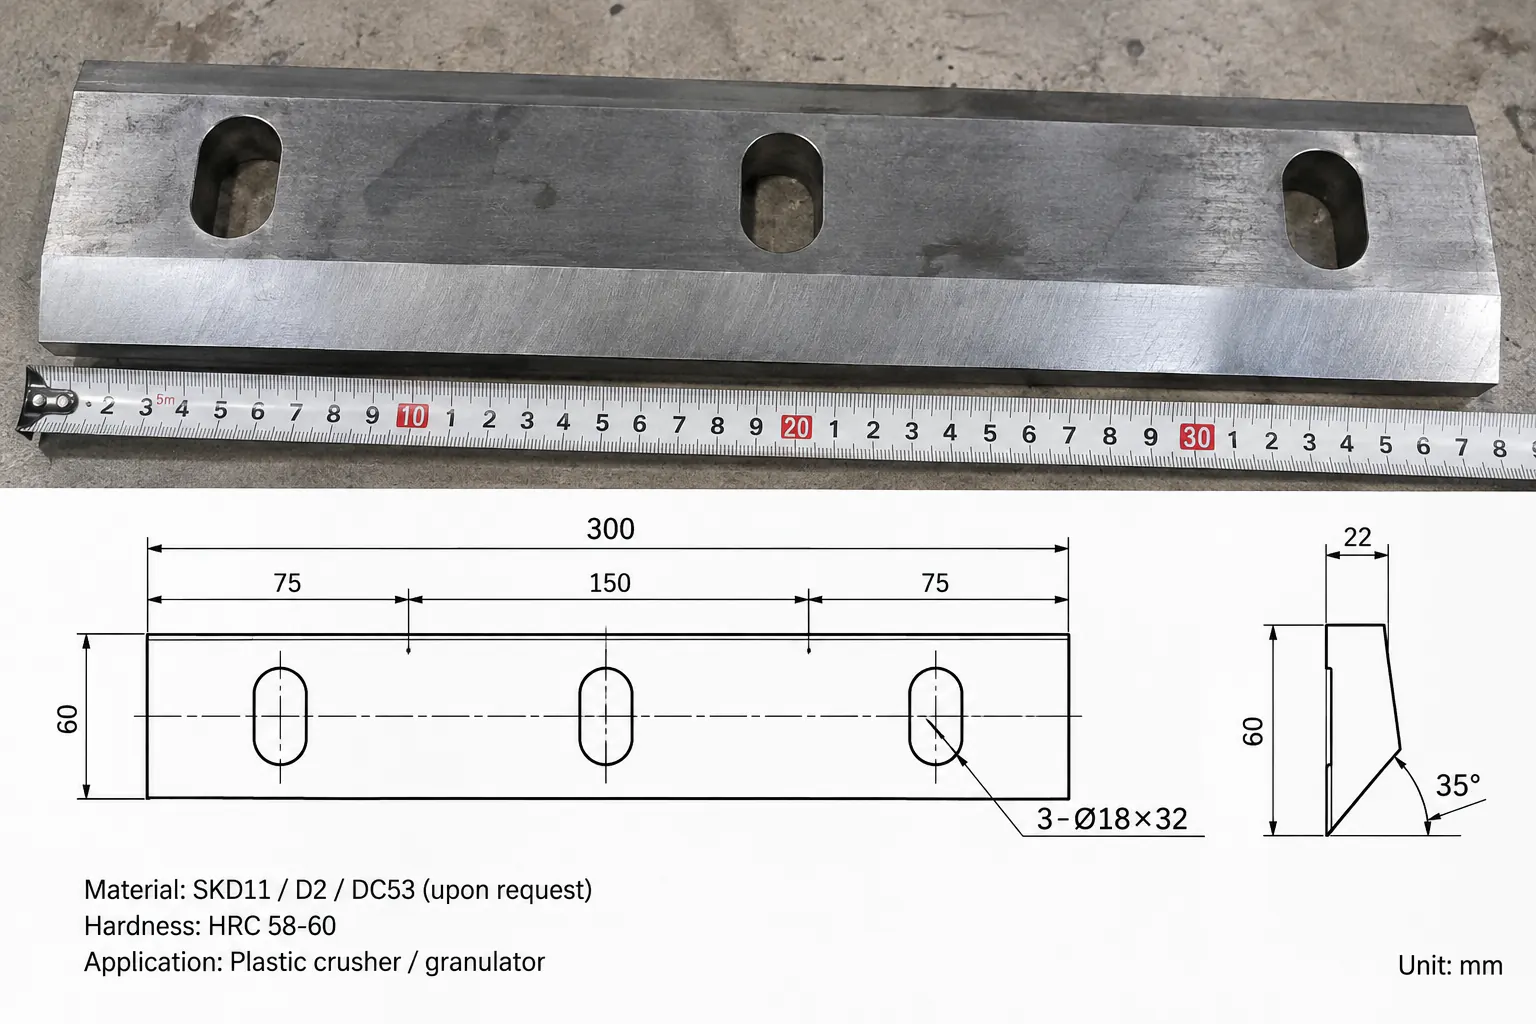
পরে স্পেয়ার নাইফ অর্ডার করার সময়, গ্রাহকের মেশিনের মডেল, ব্লেডের ড্রয়িং বা সঠিক মাত্রা, মাউন্টিং-হোল প্যাটার্ন, উপাদানের গ্রেড ও কঠোরতার প্রয়োজনীয়তা দেওয়া উচিত। হোলের অবস্থান বা নাইফের পুরুত্বে ছোট পার্থক্যও সঠিক ইনস্টলেশনে বাধা দিতে পারে, এমনকি সামগ্রিক ব্লেডের দৈর্ঘ্য সঠিক দেখালেও।
ক্রাশার ব্লেড নির্বাচনের সময় কী তথ্য দেওয়া উচিত?
আপনি একটি ক্রাশার বা প্রতিস্থাপন নাইফ কিনতে চাইলে, সরবরাহকারীর আসল প্রয়োগ বোঝা উচিত। উপকারী তথ্যের মধ্যে রয়েছে:
- প্লাস্টিকের ধরন: PET, HDPE, PP, ABS, PVC বা মিশ্র শক্ত প্লাস্টিক।
- পণ্যের রূপ: বোতল, ক্রেট, রানার, লাম্প, পাইপ, শিট বা অন্য স্ক্র্যাপ।
- সর্বোচ্চ ফিডের আকার ও দেয়ালের পুরুত্ব।
- প্রয়োজনীয় থ্রুপুট kg/h-এ।
- লক্ষ্য ফ্লেক্সের আকার ও ক্রাশার স্ক্রিনের খোলা।
- ক্রাশিং শুকনো নাকি ভেজা।
- দূষণ: বালি, ধাতু, লেবেল, কাচ, পাথর, সিমেন্ট বা খনিজ অবশিষ্টাংশ।
- বিদ্যমান নাইফ প্রতিস্থাপন করলে বর্তমান ব্লেডের উপাদান ও কঠোরতা।
- ব্লেডের মাত্রা, মাউন্টিং-হোল প্যাটার্ন এবং একটি স্পষ্ট ছবি বা ড্রয়িং।
প্রতিস্থাপন ব্লেডের জন্য, একটি মাত্রাসহ ড্রয়িং একা একটি ছবির চেয়ে বেশি নির্ভরযোগ্য। দৈর্ঘ্য, প্রস্থ, পুরুত্ব, হোলের অবস্থান, কাউন্টারসিংক বিস্তারিত ও এজের কোণ উৎপাদনের আগে সবগুলো নিশ্চিত করা উচিত।
শ্রেডার ব্লেড বনাম ক্রাশার নাইফ: পার্থক্য কী?
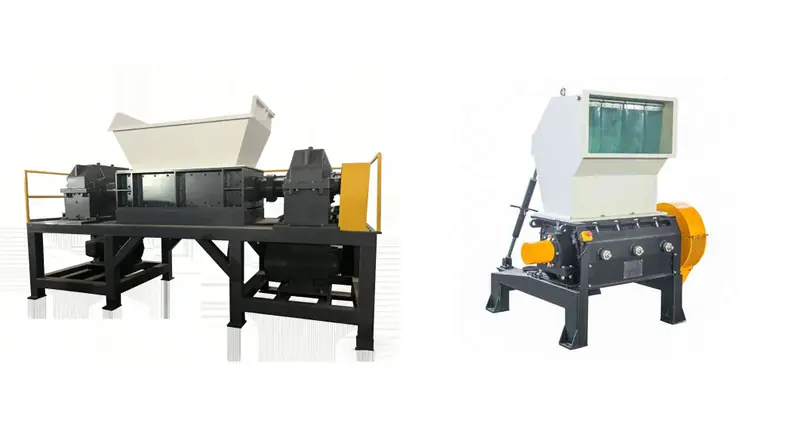
ক্রেতারা প্রায়ই শ্রেডার ব্লেড ও ক্রাশার ব্লেড এমনভাবে খোঁজেন যেন সেগুলো পরিবর্তনযোগ্য, কিন্তু এই অংশগুলো খুব ভিন্নভাবে কাজ করে। ক্রাশার ও গ্রানুলেটর নাইফ লম্বা, সমতল ব্লেড যা একটি ছোট, নিখুঁতভাবে নির্ধারিত ফাঁক জুড়ে স্থির বেড নাইফের বিরুদ্ধে উচ্চ গতিতে কাটে। শ্রেডার ব্লেড কম গতিতে ও উচ্চ টর্কে চলে, তাই এগুলো একটি নিখুঁত কাঁচির মতো কাটার বদলে আঘাত ও ছেঁড়ার জন্য তৈরি।
একটি সিঙ্গেল-শ্যাফট শ্রেডার ছোট বর্গাকার বা প্রোফাইল করা রোটর নাইফ ব্যবহার করে, প্রায়ই রিগ্রাইন্ডিংয়ের আগে ঘোরানো যায় এমন একাধিক ব্যবহারযোগ্য এজসহ, একটি স্ক্রিনের ওপরে একটি কাউন্টার নাইফের বিরুদ্ধে কাটে। একটি ডাবল-শ্যাফট শ্রেডার স্পেসারসহ শ্যাফটে স্তূপীকৃত মোটা হুকড কাটার ডিস্ক ব্যবহার করে; ক্ষয়ে যাওয়া কাটার সাধারণত হার্ড-ফেসড করা হয় বা ক্রাশার নাইফের মতো শার্পেন করার বদলে একটি সেট হিসেবে প্রতিস্থাপন করা হয়।
| বৈশিষ্ট্য | ক্রাশার / গ্রানুলেটর নাইফ | সিঙ্গেল-শ্যাফট শ্রেডার নাইফ | ডাবল-শ্যাফট শ্রেডার কাটার |
|---|---|---|---|
| আকার | লম্বা সমতল রোটর ও বেড নাইফ | ছোট বর্গাকার বা প্রোফাইল করা ইনসার্ট | স্পেসারসহ মোটা হুকড ডিস্ক |
| কাটিং কার্যক্রম | একটি নির্ধারিত ফাঁক জুড়ে উচ্চ-গতির কাঁচির মতো কাটা | একটি কাউন্টার নাইফের বিরুদ্ধে কম-গতির কাটা | শ্যাফটের মধ্যে কম-গতির ছেঁড়া ও শিয়ারিং |
| সাধারণ স্টিল | SKD11/D2 বা DC53-এর মতো টুল স্টিল | টুল বা অ্যালয় স্টিল, প্রায়ই একাধিক ব্যবহারযোগ্য এজসহ | আঘাত-প্রতিরোধের জন্য বেছে নেওয়া টাফ অ্যালয় স্টিল |
| রক্ষণাবেক্ষণ | রিগ্রাইন্ড করুন, তারপর নাইফের ফাঁক পুনরায় সেট করুন | একটি নতুন এজে ঘোরান, তারপর রিগ্রাইন্ড বা প্রতিস্থাপন করুন | কাটার হার্ড-ফেস করুন বা প্রতিস্থাপন করুন; স্পেসার ও বেয়ারিং পরীক্ষা করুন |
স্পেয়ার ব্লেড অর্ডার করার সময়, শুধু ‘ব্লেড’ শব্দটি না দিয়ে মেশিনের মডেল ও রোটর বা শ্যাফটের মাত্রা দিন। দুটি শ্রেডার ডিজাইনের মধ্যে বেছে নেওয়ার জন্য দেখুন সিঙ্গেল-শ্যাফট বনাম ডাবল-শ্যাফট শ্রেডার।
চূড়ান্ত নির্বাচন: ব্লেডের মান ক্রাশারের কার্যকারিতার একটি অংশ
ক্রাশারের কার্যকারিতা সম্পূর্ণ কাটিং সিস্টেম দ্বারা নির্ধারিত হয়, শুধু মোটর দিয়ে নয়। ব্লেডের স্টিল, হিট ট্রিটমেন্ট, নাইফের জ্যামিতি, নাইফের ফাঁক, স্ক্রিনের আকার, রোটরের সঠিকতা ও রক্ষণাবেক্ষণ সবকিছু একসঙ্গে কাজ করে।
একটি ভালো ব্লেডের উদ্দিষ্ট উপাদানের জন্য যথেষ্ট সময় ধারালো থাকা উচিত, আর স্বাভাবিক পরিচালনার লোড সহ্য করার মতো যথেষ্ট কঠোরতাও থাকা উচিত। নাইফের ফাঁক এমন হওয়া উচিত যাতে ব্লেডের সংস্পর্শের ঝুঁকি ছাড়াই পরিষ্কার শিয়ারিং কার্যক্রম তৈরি হয়। গুরুতর ক্ষয় শুরু হওয়ার আগেই শার্পেনিং করা উচিত, এবং চলমান ও স্থির নাইফ দুটোকেই একটি মিলিত কাটিং জোড়া হিসেবে রক্ষণাবেক্ষণ করা উচিত।
প্লাস্টিক ক্রাশার তুলনা করা ক্রেতাদের জন্য, ব্লেডের উপাদান, কঠোরতা, সামঞ্জস্যের পদ্ধতি ও স্পেয়ার-নাইফের প্রাপ্যতা নিয়ে জিজ্ঞাসা করা প্রায়ই শুধু মোটরের শক্তি বা ব্লেডের সংখ্যা তুলনা করার চেয়ে মেশিনের প্রায়োগিক পরিচালনার মান সম্পর্কে বেশি প্রকাশ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্লাস্টিক ক্রাশার ব্লেডের জন্য সেরা স্টিল কী?
অনেক রিসাইক্লিং প্রকল্পের জন্য SKD11/D2 দাম ও ক্ষয়-প্রতিরোধের ভালো ভারসাম্যসহ একটি প্রায়োগিক পছন্দ; DC53 হেভি-ডিউটি কাজের জন্য ভালো চিপিং-প্রতিরোধ দেয়। হিট ট্রিটমেন্ট, টেম্পারিং ও গ্রাইন্ডিংয়ের সঠিকতা স্টিলের গ্রেডের মতোই গুরুত্বপূর্ণ।
একটি প্লাস্টিক ক্রাশারের কী নাইফ ফাঁক থাকা উচিত?
একটি একক মান নেই। অনেক প্রচলিত ক্রাশারে কার্যকরী ক্লিয়ারেন্স এক মিলিমিটারের দশমাংশে মাপা হয়, কিন্তু এটি নির্ভর করে রোটরের ব্যাস, মেশিনের সঠিকতা, নাইফের পুরুত্ব ও উপাদানের ওপর। প্রস্তুতকারকের সামঞ্জস্যের পরিসর অনুসরণ করুন।
ক্রাশার ব্লেড কতবার শার্পেন করা উচিত?
কোনো সার্বজনীন ব্যবধান নেই। কাটিং কার্যকারিতা কমতে শুরু করলেই শার্পেন করুন, এজ অতিরিক্ত গোলাকার বা চিপড হওয়ার আগে, এবং আপনার নিজের উপাদানের জন্য একটি বাস্তবসম্মত ব্যবধান নির্ধারণ করতে পরিচালনার ঘণ্টা রেকর্ড করুন।
ক্রাশার ব্লেড এত দ্রুত কেন ক্ষয়ে যায়?
দূষণই প্রায়ই আসল কারণ: বালি, কাচ, পাথর ও ধাতু পরিষ্কার প্লাস্টিকের চেয়ে অনেক বেশি দ্রুত এজ ক্ষয় করে বা চিপ করে দেয়। ক্রাশারের আগে প্রি-ক্লিনিং, বাছাই ও ম্যাগনেটিক পৃথকীকরণ নাইফ রক্ষা করে।
গ্রানুলেটর ব্লেড কি ক্রাশার ব্লেডের মতোই?
হ্যাঁ। গ্রানুলেটর ব্লেড, গ্রানুলেটর নাইফ ও প্লাস্টিক ক্রাশার ব্লেড একই রোটর ও বেড নাইফকে বোঝায়, যা একটি স্ক্রিনের বিরুদ্ধে প্লাস্টিক কাটে। এই গাইডের নির্বাচনের নিয়মগুলো — স্টিল, কঠোরতা, নাইফের ফাঁক ও শার্পেনিং — দুটোর জন্যই প্রযোজ্য।
ক্রাশার নাইফ কি একটি শ্রেডারে ব্যবহার করা যায়?
না। শ্রেডার ব্লেড ও ক্রাশার নাইফ আকার, কাটিং গতি ও ডিউটিতে ভিন্ন। একটি সিঙ্গেল-শ্যাফট শ্রেডার ছোট ঘোরানো যায় এমন নাইফ ইনসার্ট ব্যবহার করে এবং একটি ডাবল-শ্যাফট শ্রেডার হুকড কাটার ডিস্ক ব্যবহার করে, তাই স্পেয়ার পার্টস নির্দিষ্ট মেশিন ও রোটর বা শ্যাফটের মাত্রার সঙ্গে মিলতে হবে।
স্পেয়ার ব্লেড
প্রতিস্থাপন ক্রাশার বা গ্রানুলেটর ব্লেড প্রয়োজন?
আপনার মেশিনের বিস্তারিত এবং বর্তমান নাইফের একটি ছবি বা ড্রয়িং পাঠান। আমরা ব্লেডের স্টিল, মাত্রা এবং আপনার ক্রাশারের জন্য সঠিক স্পেয়ার সেট নিশ্চিত করব।
প্রতিস্থাপন ব্লেড নিয়ে জিজ্ঞাসা করুন- ক্রাশারের মডেল বা রোটরের ব্যাস ও প্রস্থ
- ব্লেডের ড্রয়িং, মাত্রা বা ছবি
- ক্রাশ করা হচ্ছে এমন উপাদান ও তার দূষণ
- শার্পেনিংয়ের মধ্যে বর্তমান ব্লেডের স্থায়িত্ব