プラスチック粉砕機の刃物(グラニュレーターナイフ):材質・刃間隔・摩耗・メンテナンス
刃物は、プラスチック粉砕機の中でも最も重要な部品の一つです。モーター出力や切断チャンバーのサイズが似ている2台の機械でも、刃物の材質、刃の形状、刃間隔、メンテナンス状態が異なれば、性能は大きく変わります。刃物の状態が悪いと、処理量の低下、電流値の上昇、フレークの不均一化、過剰な発熱を招き、ロータ、ベアリング、モーターに不要な負荷をかけることになります。
要点
良い刃物は、対象の材料に対して十分な期間切れ味を保ちながら、通常の運転負荷に耐えられる十分な粘り強さも備えている必要があります。刃間隔は、刃同士が接触するリスクを避けつつ、きれいなせん断作用を生み出すものでなければなりません。研磨は、深刻な摩耗が進む前に行い、移動刃と固定刃はいずれも、対になった切断ペアとして維持する必要があります。
目次
- 01移動刃と固定刃:それぞれの役割
- 02プラスチック粉砕機に使われる一般的な刃物材質
- 03刃物の硬度:硬いほど良いとは限らない
- 04刃間隔は最も重要な調整項目の一つ
- 05原料が刃間隔の選択に与える影響
- 06粉砕機の刃物が鈍くなるとどうなるか
- 07刃物の急速な摩耗の本当の原因は、多くの場合汚れにある
- 08粉砕機の刃物はいつ研磨すべきか
- 09正しい刃物研磨は、刃物材質と同じくらい重要
- 10刃物ボルトと刃物座もメンテナンスが必要
- 11スクリーンサイズと刃物の摩耗は関連している
- 12湿式粉砕は発熱を抑えられるが、刃物のメンテナンスは依然として不可欠
- 13交換用刃物:新しい粉砕機と一緒に注文すべきもの
- 14粉砕機の刃物を選ぶ際に提供すべき情報は何か
- 15シュレッダーの刃物と粉砕機の刃物:何が違うのか
- 16最終的な選定:刃物の品質は粉砕機の性能の一部
- よくあるご質問
移動刃と固定刃:それぞれの役割
したがって、購入担当者にとっては、プラスチック粉砕機の刃物の数だけを尋ねるのでは不十分です。より有用な質問は、どのような鋼材が使われているか、刃物の硬度はどれくらいか、移動刃と固定刃がどのように配置されているか、材料に対してどの程度の刃間隔が必要か、刃物をどれくらい簡単に調整・取り外しできるか、交換までに何回研磨できるか、といった点です。
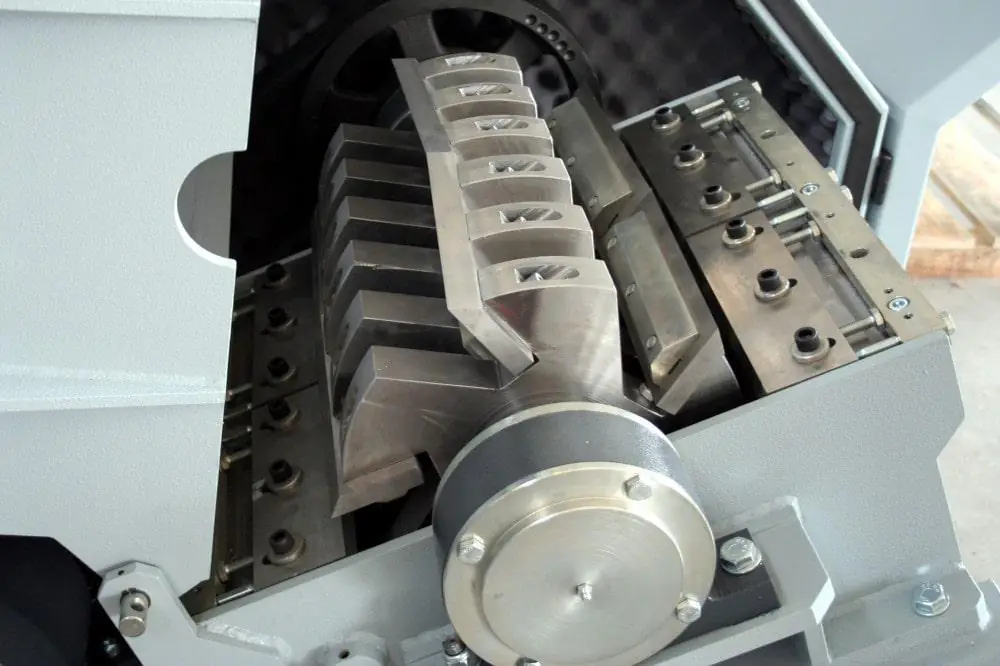
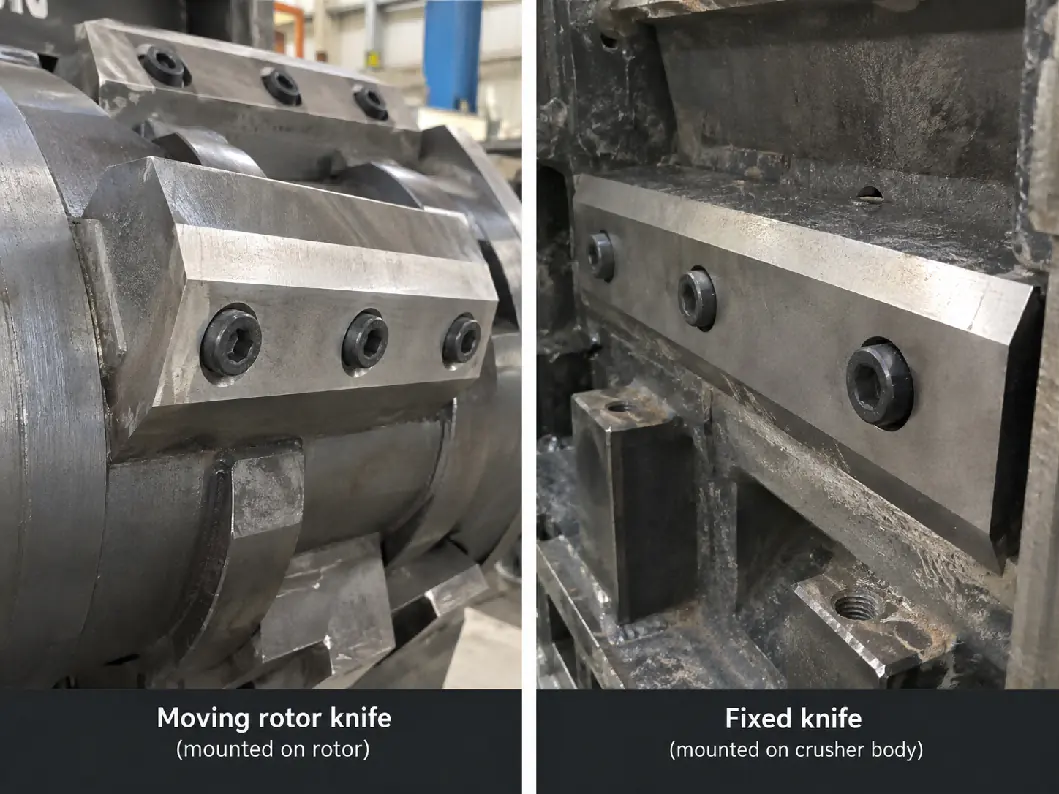
一般的なプラスチック粉砕機は、ロータに取り付けられた移動刃と、本体に取り付けられた固定刃の間で材料を切断します。移動刃は固定刃のごく近くを通過し、せん断作用を生み出します。プラスチックは、スクリーンを通過できる大きさになるまでチャンバー内に留まります。
移動刃は繰り返し行われる切断作業の大部分を担い、衝撃、摩擦、汚れにさらされます。固定刃は対となる切断エッジを提供します。両方の刃物が鋭さを保ち、正しく位置合わせされている必要があります。移動刃が鋭くても固定刃が摩耗していれば、切断性能は依然として低くなります。
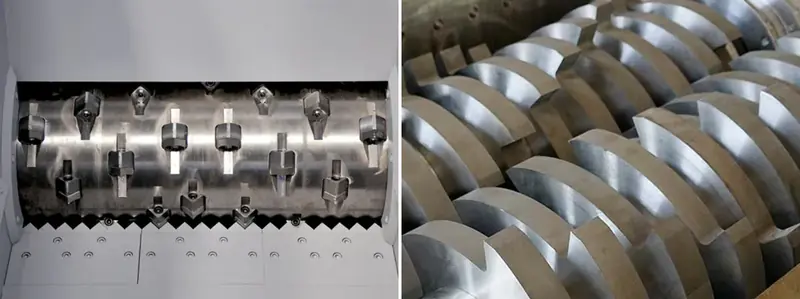
粉砕機の設計によっては、ロータにストレート刃、千鳥配置刃、V字配置、またはセグメント式の刃物が使われることがあります。最適な配置は、投入する材料によって異なります。ボトル、厚手の硬質スクラップ、射出成形のランナー、フィルムは、切断ゾーンへの入り方が異なるため、刃物の形状は刃物の数だけで選ぶのではなく、用途に合わせて選ぶべきです。
プラスチック粉砕機に使われる一般的な刃物材質
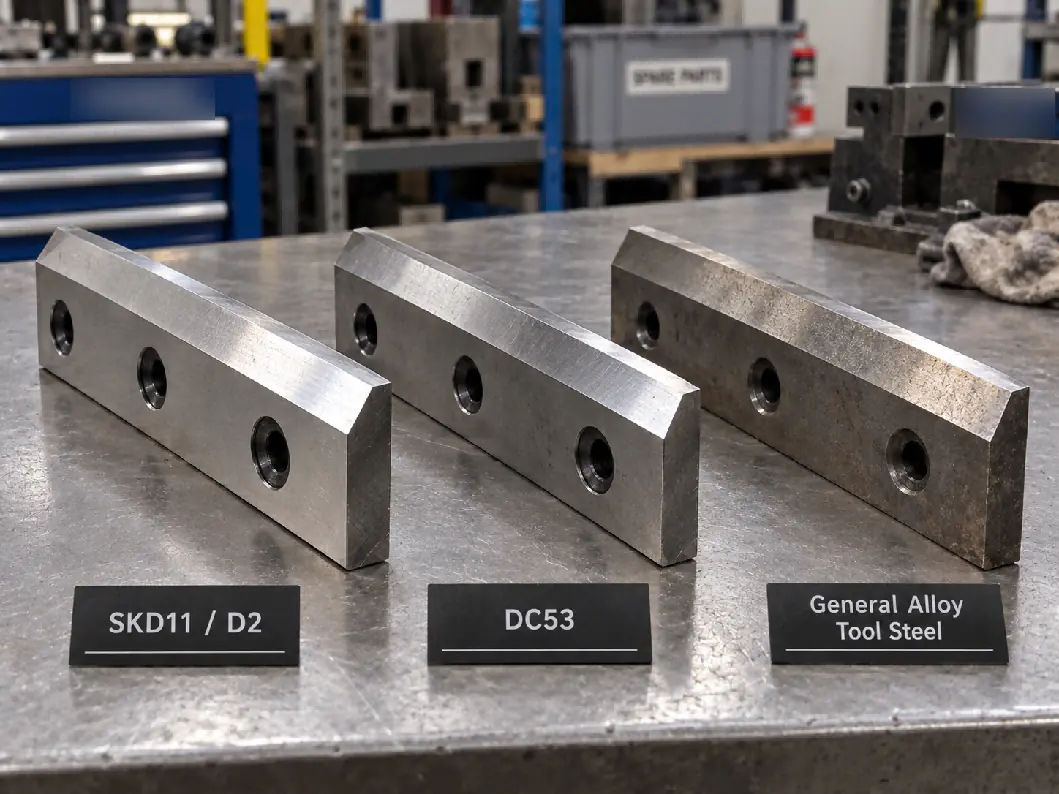
粉砕機の刃物には、硬度、耐摩耗性、粘り強さのバランスが必要です。非常に硬い刃物は摩耗には強い一方、金属や石が機械に入った場合に欠けやすくなることがあります。粘り強い刃物は衝撃には強い一方、より頻繁な研磨が必要になることがあります。そのため、刃物の鋼材を指定する前に、原料と汚れの程度を考慮する必要があります。
| 刃物材質 | 一般的な特性 | 適した用途 | 留意点 |
|---|---|---|---|
| SKD11 / D2 | 高い耐摩耗性と良好な刃持ち | 一般的な硬質プラスチックの粉砕、ボトル、クレート、ランナー、再生プラスチック | 産業用プラスチック粉砕機でよく選ばれる材質。適切な熱処理が重要 |
| DC53 | 多くの工具用途において、従来のD2と比較して粘り強さを高めた高硬度材質 | 耐欠け性が重要な重負荷用途 | コストが高め。性能は熱処理に大きく依存する |
| 9CrSiなどの合金工具鋼 | 中程度の耐摩耗性と低コスト | 摩耗性の低い軽負荷用途 | 高級工具鋼に比べて、通常より頻繁な研磨が必要 |
| 高速度鋼/特殊工具鋼 | 非常に優れた硬度と耐摩耗性 | 長い刃持ちが求められる特殊用途 | コストが高く、標準的なリサイクルラインでは必ずしも必要ではない |
多くのプラスチックリサイクルプロジェクトにおいて、SKD11/D2は価格と耐摩耗性のバランスが良いため、実用的で広く使われている選択肢です。しかし、見積書に記載された鋼材グレードは、刃物の品質を保証するものではありません。熱処理、焼戻し、研削精度、最終的な硬度も同様に重要です。
そのため、購入担当者はサプライヤーに、材質グレードだけでなく、目標とする硬度範囲や刃物の熱処理基準についても確認すべきです。適切に作られたD2の刃物は、熱処理が不十分な、より高価な鋼材製の刃物よりも優れた性能を発揮することがあります。
刃物の硬度:硬いほど良いとは限らない
プラスチック粉砕機の刃物は通常、高い硬度を得るために熱処理されますが、可能な限り高い硬度を選ぶことが常に正しいアプローチとは限りません。刃物が脆くなりすぎると、偶発的な金属の混入や強い衝撃によって切断エッジが欠けることがあります。
D2/SKD11製の粉砕機刃物では、サプライヤーは通常、高硬度の工具鋼の範囲内で作業し、刃物のサイズや用途によって、HRCで50台後半程度になることが多いです。厚手の重負荷用刃物、薄手の刃物、汚れの多い用途では、異なる硬度と粘り強さのバランスが必要になる場合があるため、正確な数値は刃物メーカーが決定すべきです。
清浄なPETボトルや生産端材では、通常、耐摩耗性が主な関心事です。汚れた硬質プラスチック、農業用材料、金属混入の可能性がある端材では、粘り強さがより重要になります。このような場合、やや粘り強い刃物を選び、選別や磁力選別によって粉砕機を保護するほうが、単に硬度を最大化するよりも全体の運転コストが良くなることがあります。
刃間隔は最も重要な調整項目の一つ
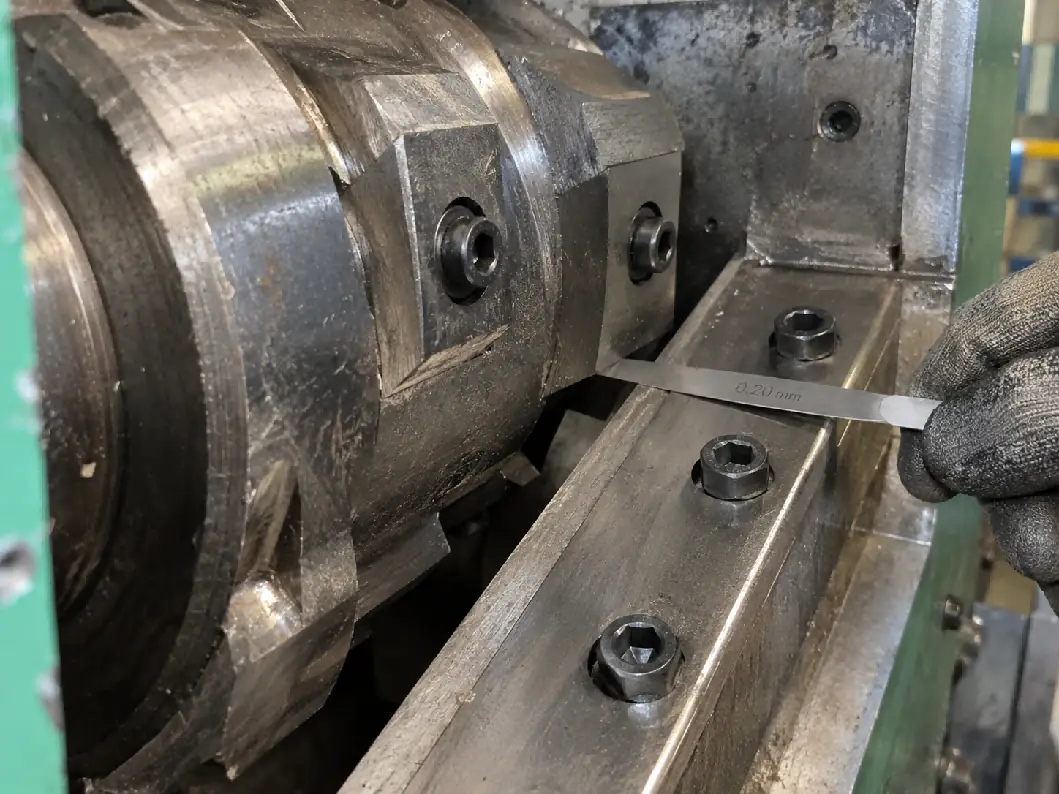
刃間隔とは、切断点における移動刃と固定刃の間の隙間のことです。この隙間は、きれいなせん断作用を生み出すために十分に小さくなければならない一方、ロータが負荷のかかった状態で回転しても刃物同士が接触しないよう、十分な大きさも必要です。
刃間隔が大きすぎると、機械はプラスチックをきれいに切断する代わりに、引きちぎったり叩いたりするようになります。これにより処理量が低下し、フレークサイズのばらつきが大きくなり、発熱も増加します。柔軟な材料は、切断されずに隙間を折れ曲がったり伸びたりしながら通過することがあります。
刃間隔が小さすぎると、ロータのたわみ、ベアリングの動き、熱膨張、調整ミスなどにより、移動刃と固定刃が接触することがあります。刃物の衝突は、刃物、刃物座、ロータを損傷させ、機械の突然の停止につながることがあります。
すべての粉砕機に適した単一の刃間隔値というものはありません。多くの従来型プラスチック粉砕機では、作動隙間は0.1ミリメートル単位で測定されますが、正しい数値はロータの直径、機械の精度、刃物の厚さ、材料の種類、粉砕機の設計によって異なります。常にメーカーが指定する調整範囲に従うべきです。
原料が刃間隔の選択に与える影響
硬質プラスチックと柔軟なプラスチックでは、切断システムへの要求が異なります。厚手のPPやHDPEの破片は、材料が十分に硬く、きれいにせん断できるため、非常に薄いフィルムよりもやや大きな切断隙間でも対応できます。薄いフィルムや織布材料は、隙間が大きいと折れ曲がったり引き込まれたりしやすくなります。
PETボトルの粉砕では、刃物が鈍くなると過剰なPET微粉や不均一なフレークが発生するため、鋭い刃物と安定した隙間が重要です。湿式粉砕では、水が摩擦熱の低減と汚れの除去を助けますが、刃物の状態が悪いことを補うことはできません。
厚手の塊、パージ材、肉厚の成形部品では、ロータが密度の高い材料に食い込む際に切断負荷が急激に変化するため、刃物の粘り強さと安定した取り付けが特に重要になります。
汚れた農業用プラスチックでは、砂や鉱物の汚れが研磨材のように作用します。このような用途では、長期間にわたって完璧な切れ味を保つことは現実的ではありません。前処理のほうが、はるかに高価な刃物用鋼材にアップグレードするよりも、刃物コストを節約できることが多いです。
粉砕機の刃物が鈍くなるとどうなるか
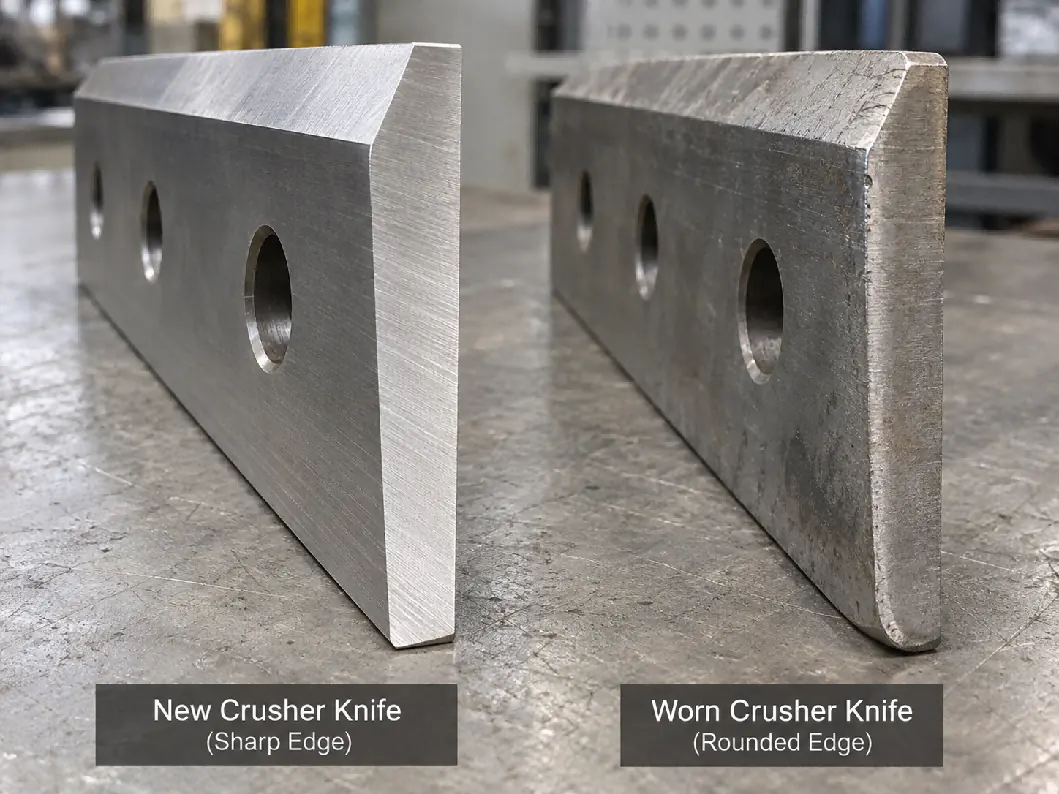
刃物の摩耗は徐々に進むため、オペレーターは性能がどれだけ低下しているかに気づかないまま生産を続けることがよくあります。最初の兆候は、必ずしも目に見える刃物の損傷ではありません。機械の動作の変化のほうが先に現れることが多いです。
| 運転時の症状 | 刃物に関連する可能性のある原因 | 確認ポイント |
|---|---|---|
| 処理量が徐々に低下する | 切断エッジが丸くなっている | 移動刃と固定刃を点検し、現在の隙間を設定値と比較する |
| モーター電流が上昇する | せん断ではなく衝撃による粉砕が増える | 刃物の切れ味、隙間、スクリーンの詰まり、投入速度 |
| フレークが大きくなる、または不均一になる | 刃先の摩耗、または刃間隔の過大 | 刃物の状態と固定刃の位置合わせ |
| 粉塵や微粉が増える | 刃先の損傷、過剰な繰り返し切断、または不適切なスクリーン | 刃物の欠け、スクリーンサイズ、ロータの状態 |
| 材料が巻き付く、または伸びる | 刃物の鈍化、または隙間の過大 | フィルムやラフィアで特に重要 |
| 異常な振動や音 | 刃物ボルトの緩み、刃物の欠け、またはロータの不均衡 | 直ちに機械を停止して点検する |
刃物の急速な摩耗の本当の原因は、多くの場合汚れにある
刃物の寿命は、プラスチックと一緒に粉砕機に入ってくるものに強く影響されます。砂、ガラス、石、ネジ、金属インサート、鉱物粉は、清浄なプラスチックよりもはるかに早く刃物の寿命を短くします。
砂や細かい鉱物の汚れは、切断エッジ全体に沿って研磨摩耗を引き起こします。金属片は局所的な欠けや破損を引き起こすことがあります。石は刃物とスクリーンの両方を損傷させることがあります。そのため、同じ刃物でも、清浄な工場端材であれば長時間運転できる一方、使用済み製品や農業廃棄物を処理する場合には、はるかに頻繁なメンテナンスが必要になります。
鉄系金属の混入が考えられる場合は、粉砕機の前にオーバーバンド磁石や磁力選別機を設置できます。大きな異物については、有害な汚れがすべて磁性を持つわけではないため、手作業による選別や前処理工程が依然として必要な場合があります。
粉砕機の刃物はいつ研磨すべきか
「500時間ごとに研磨する」といった、信頼できる万能の答えはありません。正しい間隔は、材料、汚れ、スクリーンサイズ、投入速度、運転時間によって異なります。
より良いメンテナンスの原則は、刃先が大きく丸くなったり欠けたりする前に、切断性能が低下し始めた時点で刃物を研磨することです。非常に鈍い刃物をそのまま運転し続けると、消費電力が増加し、次回の研削作業でより多くの刃物材料を除去する必要が生じ、刃物の総寿命を短くします。
オペレーターは、運転時間、処理した材料、研磨日を記録しておくべきです。数回のメンテナンスサイクルを経ることで、工場は自社の廃棄物に合った現実的な研磨間隔を確立できます。
刃物を取り外す際は、移動刃と固定刃の両方を点検すべきです。切断ペアの片側だけを再研磨しても、相手側の刃物も摩耗している場合は、適切な切断性能を回復できないことがあります。
正しい刃物研磨は、刃物材質と同じくらい重要
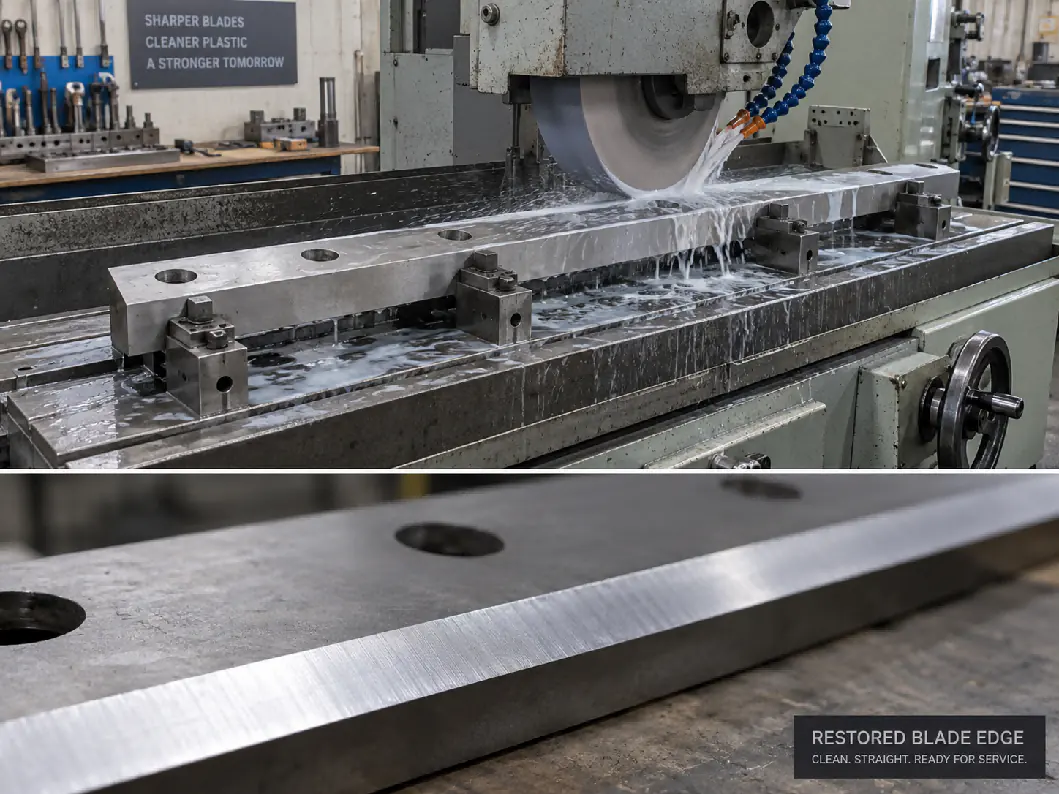
粉砕機の刃物は、切断エッジが直線を保ち、ロータ全体で刃物の寸法が均一になるように、適切な工作機械で研削すべきです。研削が不均一だと、刃間隔の調整が難しくなり、ロータの不均衡を生じることがあります。
研削中は、過熱すると熱処理された切断エッジに影響するため、過度な発熱を避けるべきです。機械メーカーが特定の用途向けに別の角度を指定していない限り、研磨角度は元の刃物設計と一致させるべきです。
研磨後は、同じロータ位置グループに取り付けられたすべての刃物について、寸法の均一性を確認すべきです。1枚の刃物が他よりも突出していると、過剰な負荷を受けたり、固定刃に接触したりする可能性があります。
刃物ボルトと刃物座もメンテナンスが必要
刃物のメンテナンスは、切断エッジだけに限りません。刃物ボルト、ねじ穴、刃物座は、繰り返される衝撃荷重を受けます。ボルトが緩むと刃物が動いてしまい、刃物座を損傷させ、深刻なロータの不均衡を生じさせることがあります。
刃物を再び取り付ける前に、取り付け面を清掃すべきです。刃物の下に残ったプラスチックの残留物、錆、粉砕済みの材料があると、刃物の位置が変わり、正確な隙間調整ができなくなることがあります。
ボルトは、メーカーが指定するトルク要件に従って締め付け、指定があれば初期運転後に再確認すべきです。ねじの損傷や刃物座の変形は、生産を継続する前に修理すべきです。
スクリーンサイズと刃物の摩耗は関連している
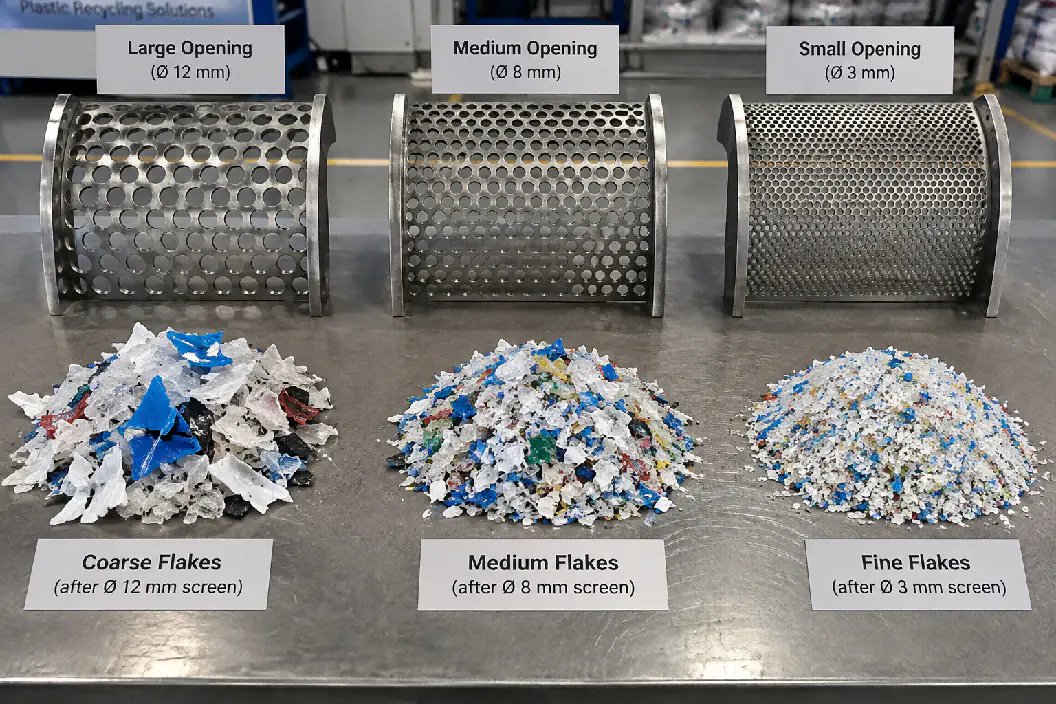
粉砕機のスクリーンを小さくすると、最終的な粒子サイズが変わるだけではありません。材料がより多くの切断サイクルの間、切断チャンバー内に留まるようになります。これにより、プラスチックと刃物の接触が増加します。
例えば、大きなスクリーンからはるかに小さな開口へ変更すると、フレークサイズは改善されるものの、処理量が低下し、刃物の摩耗が増加することがあります。したがって、可能な限り小さいスクリーンが常に最も経済的な選択とは限りません。
スクリーンは、次の工程に合わせて選ぶべきです。洗浄ラインでは、効果的な摩擦洗浄と比重分離のために十分に小さいフレークが必要になることがある一方、押出ラインでは投入条件が異なることがあります。最適なスクリーン開口は、不要な繰り返し切断をせずに、下流工程の要件を満たすものです。
湿式粉砕は発熱を抑えられるが、刃物のメンテナンスは依然として不可欠
湿式粉砕は、PETボトルおよび一部の硬質プラスチック洗浄ラインで一般的に使用されます。粉砕中に切断チャンバー内に水が入り、摩擦熱の低減と、プラスチックからの汚れの除去開始を助けます。
しかし、湿式運転によって刃物の摩耗がなくなるわけではありません。研磨性の汚れは依然として切断エッジを傷めることがあり、水質が悪い場合や排水が不十分な場合、停止期間中に腐食の問題が発生することがあります。
そのため、湿式粉砕機の刃物と取り付け部は、計画的なメンテナンスの際に清掃・点検すべきです。ラインを長期間停止させる場合は、サプライヤーのメンテナンス手順に従って機械の水を抜き、腐食を防止する処置を行うべきです。
交換用刃物:新しい粉砕機と一緒に注文すべきもの
継続的に運転する必要がある生産ラインでは、最初のスペアパーツ計画に交換用刃物を含めるべきです。損傷後に交換用刃物を待つことになると、洗浄ラインや造粒ライン全体が停止してしまうことがあります。
実用的な予備セットには通常、移動刃、固定刃、重要な取り付け部品が含まれます。必要な数量は、機械の設計と工場のメンテナンス戦略によって異なります。
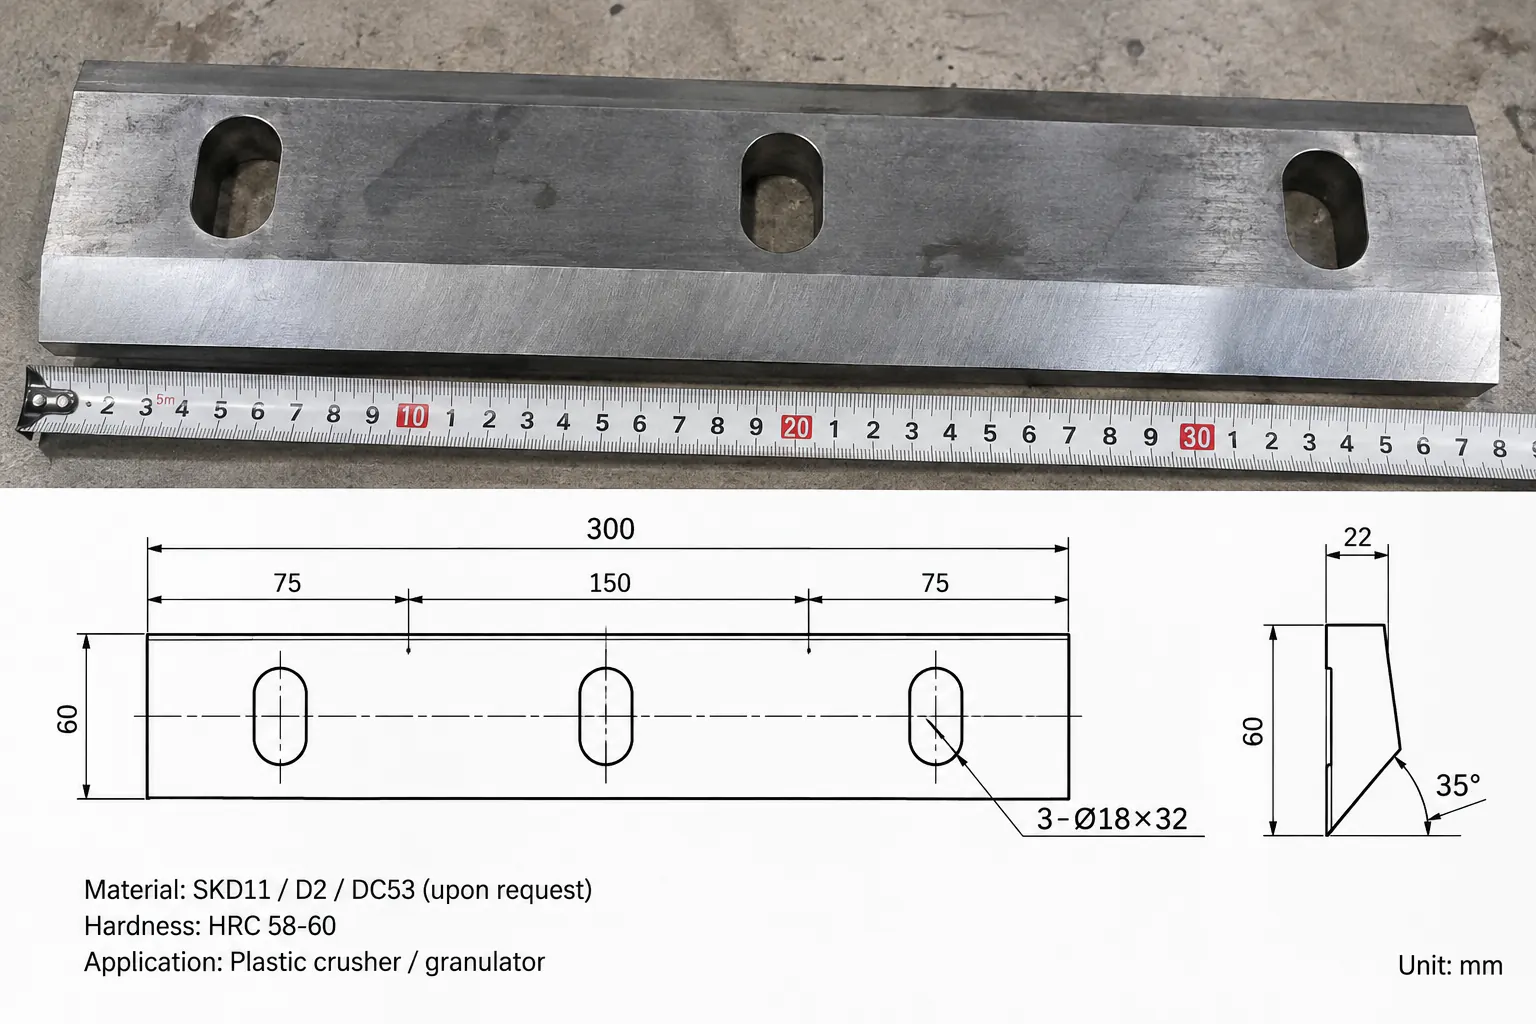
後日交換用刃物を注文する際は、お客様は機械の型式、刃物の図面または正確な寸法、取り付け穴のパターン、材質グレード、硬度要件を提供すべきです。全体の刃物の長さが正しく見えても、穴の位置や刃物の厚さにわずかな違いがあると、正しく取り付けられないことがあります。
粉砕機の刃物を選ぶ際に提供すべき情報は何か
粉砕機や交換用刃物を購入する場合、サプライヤーは実際の用途を理解する必要があります。有用な情報には次のようなものがあります。
- プラスチックの種類:PET、HDPE、PP、ABS、PVC、または混合硬質プラスチック。
- 製品の形態:ボトル、クレート、ランナー、塊、パイプ、シート、その他のスクラップ。
- 最大投入サイズと肉厚。
- 必要な処理量(kg/h)。
- 目標とするフレークサイズと粉砕機のスクリーン開口。
- 乾式粉砕か湿式粉砕か。
- 汚れ:砂、金属、ラベル、ガラス、石、セメント、鉱物の残留物。
- 既存の刃物を交換する場合は、現在の刃物材質と硬度。
- 刃物の寸法、取り付け穴のパターン、鮮明な写真または図面。
交換用刃物については、写真のみよりも寸法入りの図面のほうが信頼できます。長さ、幅、厚さ、穴の位置、ざぐりの詳細、刃先角度はすべて、製造前に確認すべきです。
シュレッダーの刃物と粉砕機の刃物:何が違うのか
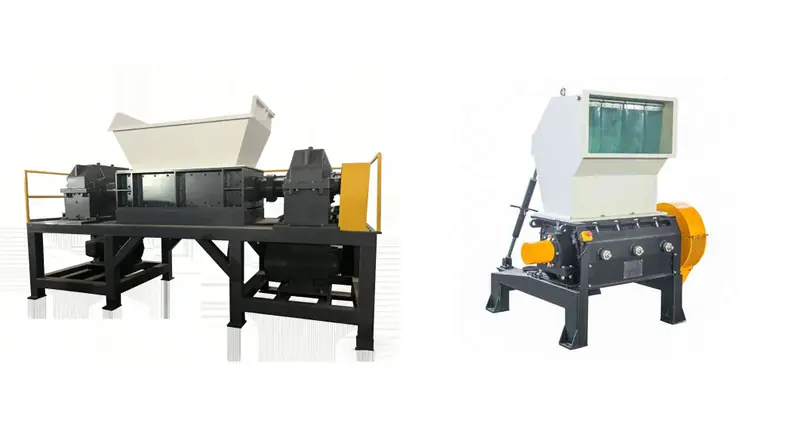
購入担当者は、シュレッダーの刃物と粉砕機の刃物を、互換性があるかのように検索することが多いですが、これらの部品の働き方はまったく異なります。粉砕機/グラニュレーターの刃物は、小さく精密に設定された隙間を挟んで固定刃と高速でせん断する、長く平らな刃物です。シュレッダーの刃物は低速・高トルクで動くため、精密なせん断切断ではなく、衝撃と引きちぎりのための形状をしています。
一軸シュレッダーは、スクリーンの上にある対向刃に対して切断する、小さな角形または異形のロータ刃物を使用し、再研磨の前に複数の使用可能な刃先を回転させて使えることが多いです。二軸シュレッダーは、シャフト上にスペーサーとともに積み重ねられた、フック状の厚い刃物ディスクを使用します。摩耗した刃物は、粉砕機の刃物のように研磨するのではなく、通常は肉盛り補修するか、セットで交換します。
| 項目 | 粉砕機/グラニュレーターの刃物 | 一軸シュレッダーの刃物 | 二軸シュレッダーの刃物 |
|---|---|---|---|
| 形状 | 長く平らなロータ刃物と固定刃 | 小さな角形または異形のインサート | スペーサー付きのフック状の厚いディスク |
| 切断動作 | 設定された隙間でのハサミ状の高速せん断切断 | 対向刃に対する低速切断 | シャフト間での低速の引きちぎりとせん断 |
| 一般的な鋼材 | SKD11/D2やDC53などの工具鋼 | 工具鋼または合金鋼。複数の使用可能な刃先を持つことが多い | 耐衝撃性を考慮して選ばれる粘り強い合金鋼 |
| メンテナンス | 再研磨してから刃間隔を再設定する | 新しい刃先に回転させ、その後再研磨または交換する | 刃物を肉盛り補修または交換する。スペーサーとベアリングを確認する |
交換用刃物を注文する際は、「刃物」という言葉だけでなく、機械の型式とロータまたはシャフトの寸法を伝えてください。2つのシュレッダー設計自体の選び方については、一軸と二軸シュレッダーの比較をご覧ください。
最終的な選定:刃物の品質は粉砕機の性能の一部
粉砕機の性能は、モーターだけでなく、切断システム全体によって決まります。刃物の鋼材、熱処理、刃の形状、刃間隔、スクリーンサイズ、ロータの精度、メンテナンスがすべて連動して働きます。
良い刃物は、対象の材料に対して十分な期間切れ味を保ちながら、通常の運転負荷に耐えられる十分な粘り強さも備えている必要があります。刃間隔は、刃同士が接触するリスクを避けつつ、きれいなせん断作用を生み出すものでなければなりません。研磨は、深刻な摩耗が進む前に行い、移動刃と固定刃はいずれも、対になった切断ペアとして維持する必要があります。
プラスチック粉砕機を比較する購入担当者にとって、刃物の材質、硬度、調整方法、交換用刃物の入手性について尋ねることは、モーター出力や刃物の数を単純に比較するよりも、機械の実際の運転品質について多くを明らかにすることがよくあります。
よくあるご質問
プラスチック粉砕機の刃物に最適な鋼材は何ですか?
多くのリサイクル用途では、価格と耐摩耗性のバランスが良いSKD11/D2が実用的な選択です。DC53は、過酷な用途における欠け耐性に優れています。熱処理、焼戻し、研削精度は、鋼材グレードと同じくらい重要です。
プラスチック粉砕機の刃間隔はどれくらいにすべきですか?
単一の値はありません。多くの従来型粉砕機では、作動隙間は0.1ミリメートル単位で測定されますが、ロータ径、機械の精度、刃物の厚さ、材料によって異なります。メーカーの調整範囲に従ってください。
粉砕機の刃物はどのくらいの頻度で研磨すべきですか?
統一された間隔はありません。切断性能が低下し始めたとき、刃先が大きく丸くなったり欠けたりする前に研磨してください。また、稼働時間を記録し、お使いの材料に合った現実的な間隔を設定してください。
粉砕機の刃物はなぜそれほど早く摩耗するのですか?
多くの場合、本当の原因は汚れです。砂、ガラス、石、金属は、きれいなプラスチックよりもはるかに速く刃先を摩耗させたり欠けさせたりします。粉砕機の前段での事前洗浄、分別、磁力選別が刃物を保護します。
グラニュレーターの刃物は粉砕機の刃物と同じですか?
はい。グラニュレーターの刃物、グラニュレーターナイフ、プラスチック粉砕機の刃物は、スクリーンに向かってプラスチックを切断する同じロータ刃と固定刃を指します。本ガイドの選定基準(鋼材、硬度、刃間隔、研磨)は、どちらにも当てはまります。
粉砕機の刃物をシュレッダーに使用できますか?
いいえ。シュレッダーの刃物と粉砕機の刃物は、形状、切断速度、負荷条件が異なります。一軸シュレッダーは小さな回転式の刃物インサートを使用し、二軸シュレッダーはフック状の刃物ディスクを使用するため、交換部品は特定の機械とロータまたはシャフトの寸法に適合させる必要があります。
交換用刃物
粉砕機やグラニュレーターの交換用刃物が必要ですか?
機械の詳細と、現在お使いの刃物の写真または図面をお送りください。刃物の鋼材、寸法、お使いの粉砕機に適した交換用セットを確認いたします。
交換用刃物についてお問い合わせ- 粉砕機の型式、またはロータの径と幅
- 刃物の図面、寸法、または写真
- 粉砕する材料とその汚れの状況
- 現在の研磨間隔における刃物の寿命