Messen voor kunststof maalmolens (granulatormessen): materiaal, messpleet, slijtage en onderhoud
De messen zijn een van de belangrijkste onderdelen van een kunststof maalmolen. Twee machines met een vergelijkbaar motorvermogen en een even grote snijkamer kunnen heel verschillend presteren als het mesmateriaal, de mesgeometrie, de messpleet en de onderhoudstoestand verschillen. Messen in slechte staat kunnen de capaciteit verlagen, de stroomopname verhogen, onregelmatige vlokken opleveren, te veel warmte ontwikkelen en de rotor, lagers en motor onnodig belasten.
Het korte antwoord
Een goed mes moet lang genoeg scherp blijven voor het beoogde materiaal en toch taai genoeg zijn om de normale bedrijfsbelasting te doorstaan. De messpleet moet een schone knipwerking geven zonder risico dat de messen elkaar raken. Slijpen moet gebeuren voordat ernstige slijtage optreedt, en bewegende en vaste messen moeten als een op elkaar afgestemd snijpaar worden onderhouden.
Inhoud
- 01Rotormessen en vaste messen: wat elk doet
- 02Gangbare mesmaterialen in kunststof maalmolens
- 03Meshardheid: harder is niet altijd beter
- 04De messpleet is een van de belangrijkste instellingen
- 05Hoe de grondstof de keuze van de messpleet beïnvloedt
- 06Wat er gebeurt als de messen van de maalmolen bot worden
- 07Vervuiling is vaak de echte oorzaak van snelle messlijtage
- 08Wanneer moeten de messen van de maalmolen worden geslepen?
- 09Goed slijpen is even belangrijk als het mesmateriaal
- 10Ook mesbouten en meszittingen vragen onderhoud
- 11Zeefmaat en messlijtage hangen samen
- 12Nat malen kan warmte beperken, maar onderhoud van de messen blijft essentieel
- 13Reservemessen: wat een koper bij een nieuwe maalmolen moet bestellen
- 14Welke informatie geeft u door bij de keuze van maalmolenmessen?
- 15Shreddermessen versus maalmolenmessen: wat is het verschil?
- 16De uiteindelijke keuze: meskwaliteit hoort bij de prestaties van de maalmolen
- Veelgestelde vragen
Rotormessen en vaste messen: wat elk doet
Voor kopers is het daarom niet genoeg om alleen te vragen hoeveel messen een kunststof maalmolen heeft. Nuttiger vragen zijn: welk staal wordt gebruikt, hoe hard zijn de messen, hoe zijn de rotormessen en vaste messen opgesteld, welke messpleet vraagt het materiaal, hoe eenvoudig kunnen de messen worden afgesteld of verwijderd, en hoe vaak kunnen ze worden geslepen voordat ze vervangen moeten worden.
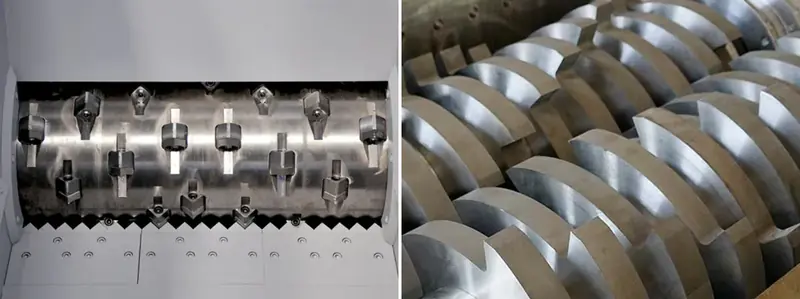
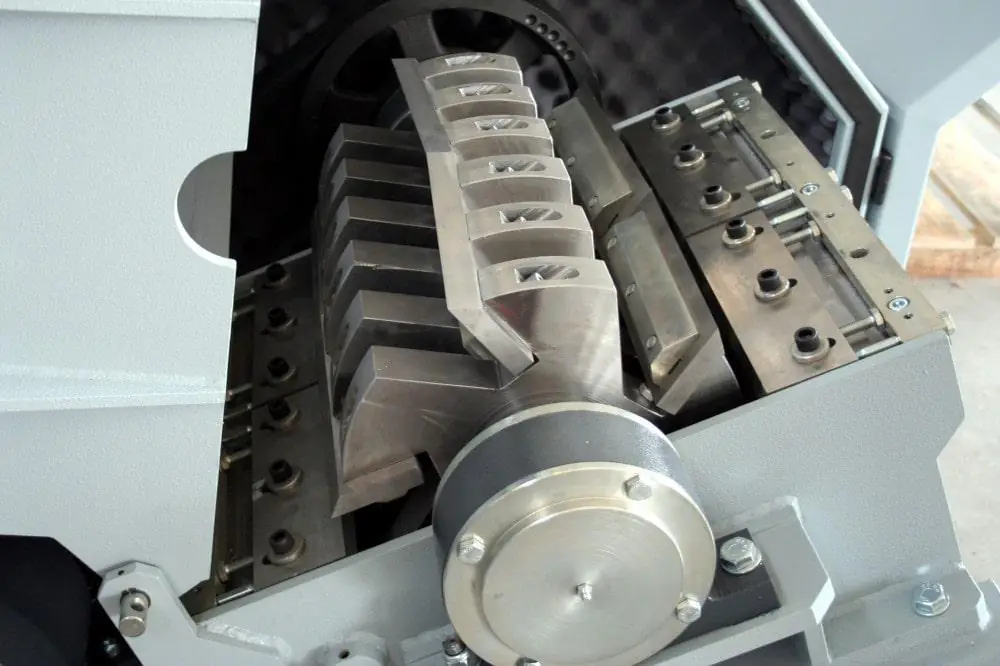
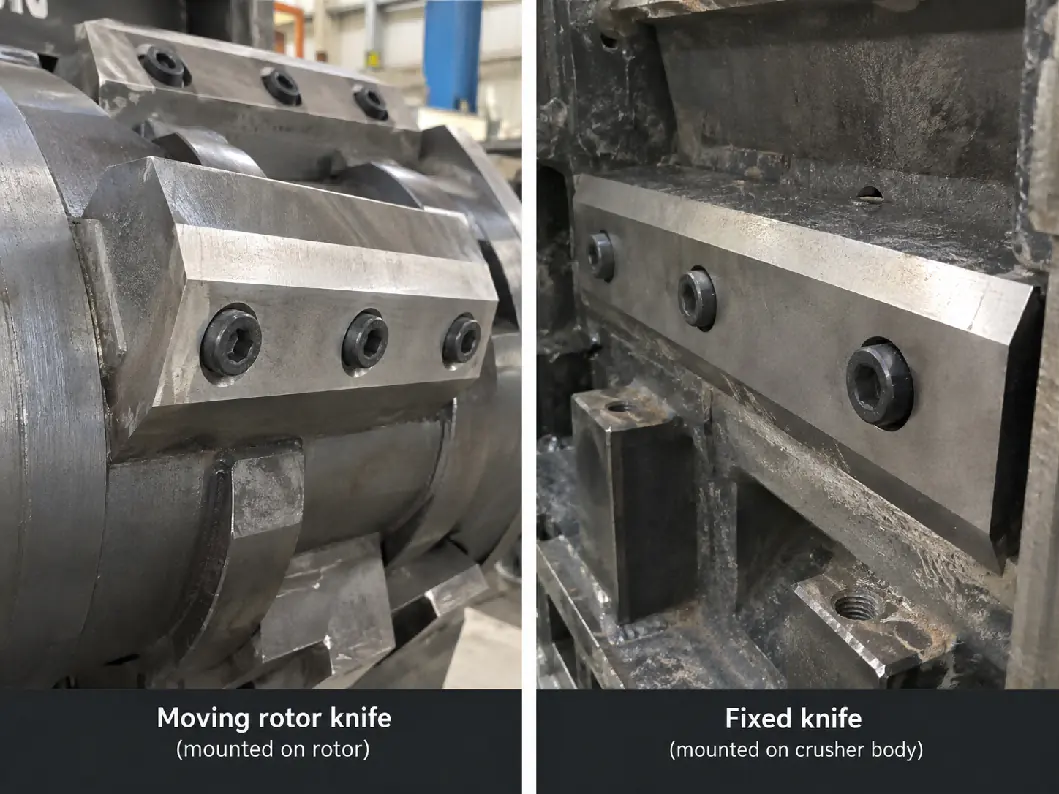
Een gangbare kunststof maalmolen snijdt het materiaal tussen rotormessen op de rotor en vaste messen in het huis van de maalmolen. De rotormessen passeren de vaste messen op zeer kleine afstand, wat een knipwerking geeft. De kunststof blijft in de kamer totdat de stukken klein genoeg zijn om door de zeef te gaan.
De rotormessen doen het meeste herhaalde snijwerk en worden blootgesteld aan slagen, wrijving en vervuiling. De vaste messen vormen de tegenoverliggende snijkant. Beide moeten scherp en goed uitgelijnd blijven. Een scherp rotormes met een versleten vast mes geeft nog steeds slechte snijprestaties.
Afhankelijk van het ontwerp van de maalmolen kan de rotor rechte messen, verspringende messen, een V-vormige opstelling of gesegmenteerde messen hebben. De beste opstelling hangt af van het invoermateriaal. Flessen, dik hard afval, gietkanalen van spuitgietwerk en folie komen niet op dezelfde manier in de snijzone; de mesgeometrie moet daarom op de toepassing worden afgestemd in plaats van alleen op het aantal messen te worden gekozen.
Gangbare mesmaterialen in kunststof maalmolens
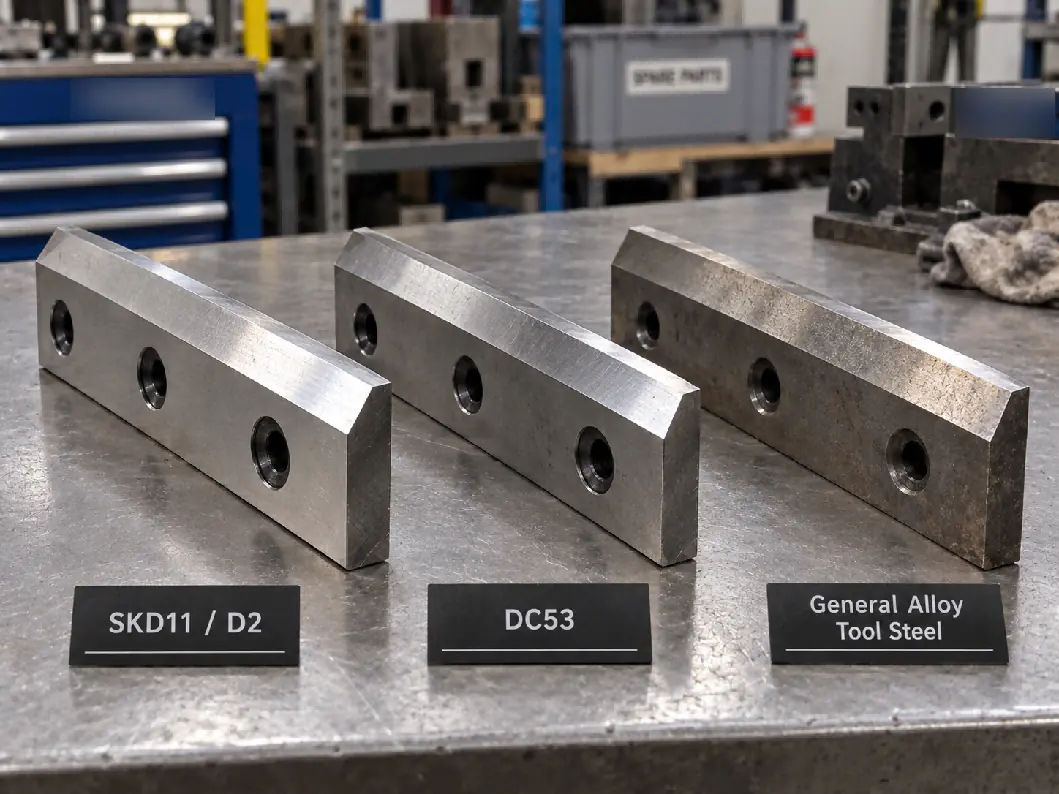
Messen van maalmolens vragen een evenwicht tussen hardheid, slijtvastheid en taaiheid. Een zeer hard mes is goed bestand tegen slijtage, maar kan gevoeliger worden voor uitbrokkelen als er metaal of stenen in de machine komen. Een taaier mes kan slagen beter doorstaan, maar moet mogelijk vaker worden geslepen. Daarom moeten de grondstof en de vervuilingsgraad worden meegewogen voordat het messtaal wordt gespecificeerd.
| Mesmateriaal | Typische eigenschappen | Geschikt gebruik | Aandachtspunten |
|---|---|---|---|
| SKD11 / D2 | Hoge slijtvastheid en goed behoud van de snijkant | Algemeen malen van harde kunststof, flessen, kratten, gietkanalen en gerecyclede kunststof | Gangbare keuze voor industriële kunststof maalmolens; een juiste warmtebehandeling is cruciaal |
| DC53 | Hoge hardheid met in veel gereedschapstoepassingen een betere taaiheid dan conventioneel D2 | Zware toepassingen waarbij weerstand tegen uitbrokkelen belangrijk is | Hogere kosten; de prestaties hangen sterk af van de warmtebehandeling |
| 9CrSi / vergelijkbare gelegeerde gereedschapsstalen | Matige slijtvastheid en lagere kosten | Minder abrasieve, lichtere toepassingen | Moet meestal vaker worden geslepen dan hoogwaardige gereedschapsstalen |
| Snelstaal / speciale gereedschapsstalen | Zeer goede hardheid en slijtvastheid | Gespecialiseerde toepassingen die een lange standtijd van de snijkant vragen | Hogere kosten en niet altijd nodig voor standaard recyclinglijnen |
Voor veel projecten in kunststofrecycling is SKD11/D2 een praktische en veelgebruikte keuze, omdat het een goed evenwicht biedt tussen prijs en slijtvastheid. De staalsoort op een offerte garandeert echter niet de kwaliteit van het mes. Warmtebehandeling, ontlaten, slijpnauwkeurigheid en de uiteindelijke hardheid zijn even belangrijk.
Daarom moeten kopers de leverancier niet alleen naar de materiaalsoort vragen, maar ook naar het beoogde hardheidsbereik en de norm voor de warmtebehandeling van de messen. Een goed gemaakt D2-mes kan beter presteren dan een slecht warmtebehandeld mes van duurder staal.
Meshardheid: harder is niet altijd beter
Messen van kunststof maalmolens worden normaal gesproken warmtebehandeld om een hoge hardheid te bereiken, maar de hoogst mogelijke hardheid kiezen is niet altijd de juiste aanpak. Wordt het mes te bros, dan kan onbedoelde metaalvervuiling of een zware slag de snijkant laten uitbrokkelen.
Voor maalmolenmessen van D2/SKD11 werken leveranciers meestal binnen een hoog hardheidsbereik voor gereedschapsstaal, vaak in de hoge 50 HRC, afhankelijk van de mesgrootte en de toepassing. De exacte waarde moet door de messenfabrikant worden bepaald, omdat dikke zware messen, dunne messen en sterk vervuilde toepassingen een ander evenwicht tussen hardheid en taaiheid kunnen vragen.
Bij schone PET-flessen of productieafval is slijtvastheid meestal het belangrijkste aandachtspunt. Bij vuile harde kunststof, landbouwmateriaal of afval met mogelijke metaalvervuiling wordt taaiheid belangrijker. In die gevallen kan een iets taaier mes in combinatie met bescherming van de maalmolen door sortering of magnetische afscheiding lagere totale bedrijfskosten geven dan simpelweg de hardheid maximaliseren.
De messpleet is een van de belangrijkste instellingen
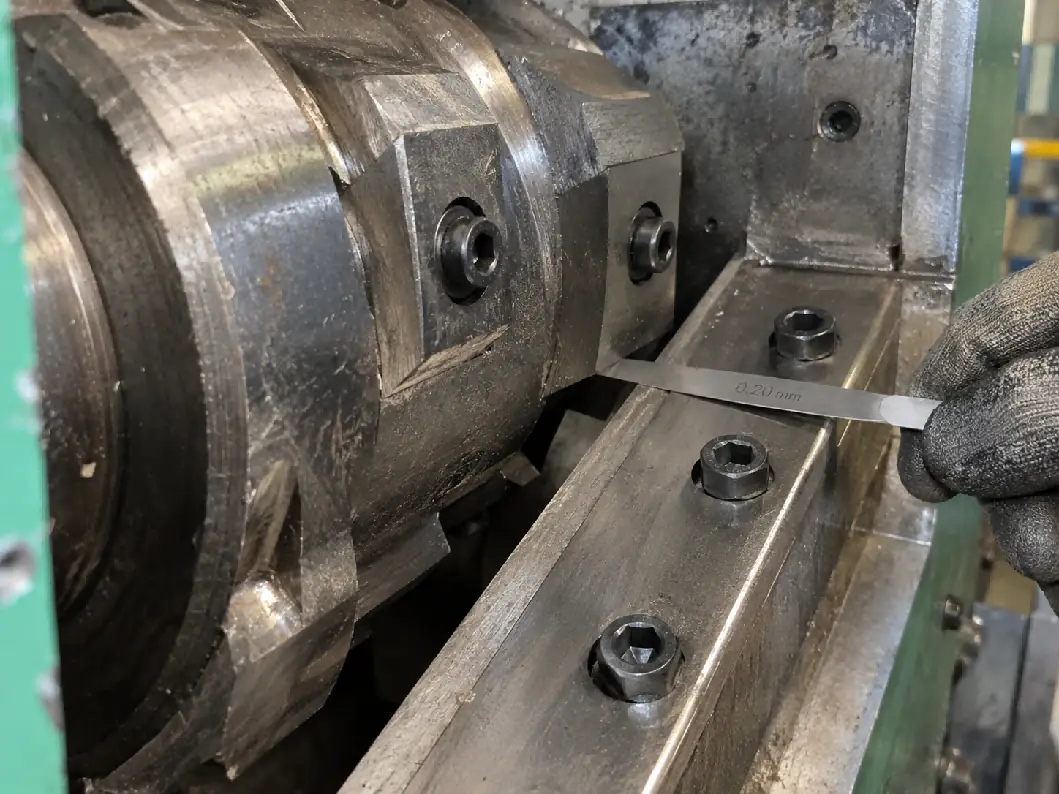
De messpleet is de afstand tussen het rotormes en het vaste mes op het snijpunt. Deze spleet moet klein genoeg zijn voor een schone knipwerking, maar groot genoeg om te voorkomen dat de messen elkaar raken wanneer de rotor onder belasting draait.
Is de messpleet te groot, dan gaat de machine de kunststof scheuren of slaan in plaats van schoon te snijden. Dat kan de capaciteit verlagen, de spreiding in vlokgrootte vergroten en meer warmte ontwikkelen. Flexibele materialen kunnen zich door de spleet vouwen of uitrekken in plaats van te worden gesneden.
Is de messpleet te klein, dan kunnen rotormes en vast mes elkaar raken door doorbuiging van de rotor, beweging van de lagers, thermische uitzetting of een verkeerde afstelling. Een botsing van messen kan de messen, de meszittingen en de rotor beschadigen en de machine plotseling laten stilvallen.
Er bestaat geen enkele waarde voor de messpleet die bij elke maalmolen past. Bij veel conventionele kunststof maalmolens wordt de werkspleet gemeten in tienden van een millimeter, maar de juiste waarde hangt af van de rotordiameter, de nauwkeurigheid van de machine, de mesdikte, het type materiaal en het ontwerp van de maalmolen. Het door de fabrikant opgegeven instelbereik moet altijd worden aangehouden.
Hoe de grondstof de keuze van de messpleet beïnvloedt
Harde en flexibele kunststof stellen verschillende eisen aan het snijsysteem. Dikke stukken PP of HDPE verdragen een iets grotere snijspleet dan zeer dunne folie, omdat het materiaal stijf genoeg is om schoon te worden geknipt. Dunne folie en geweven materiaal vouwen of trekken eerder door een grote spleet.
Bij het malen van PET-flessen zijn scherpe messen en een constante spleet belangrijk, omdat botte messen te veel fijne PET-deeltjes en onregelmatige vlokken kunnen opleveren. Bij nat malen helpt water de wrijvingswarmte te beperken en begint het vuil al los te komen, maar het compenseert geen messen in slechte staat.
Bij dikke brokken, aanloopmateriaal en zware spuitgietdelen worden de taaiheid van het mes en een stabiele mesbevestiging extra belangrijk, omdat de snijbelasting snel wisselt wanneer de rotor in compact materiaal bijt.
Bij vuile landbouwkunststof werken zand en minerale vervuiling als schuurmiddel. In deze toepassingen is het onrealistisch om lange tijd een perfect scherpe snijkant te behouden. Voorreiniging kan vaak meer besparen op messen dan overstappen op een veel duurder messtaal.
Wat er gebeurt als de messen van de maalmolen bot worden
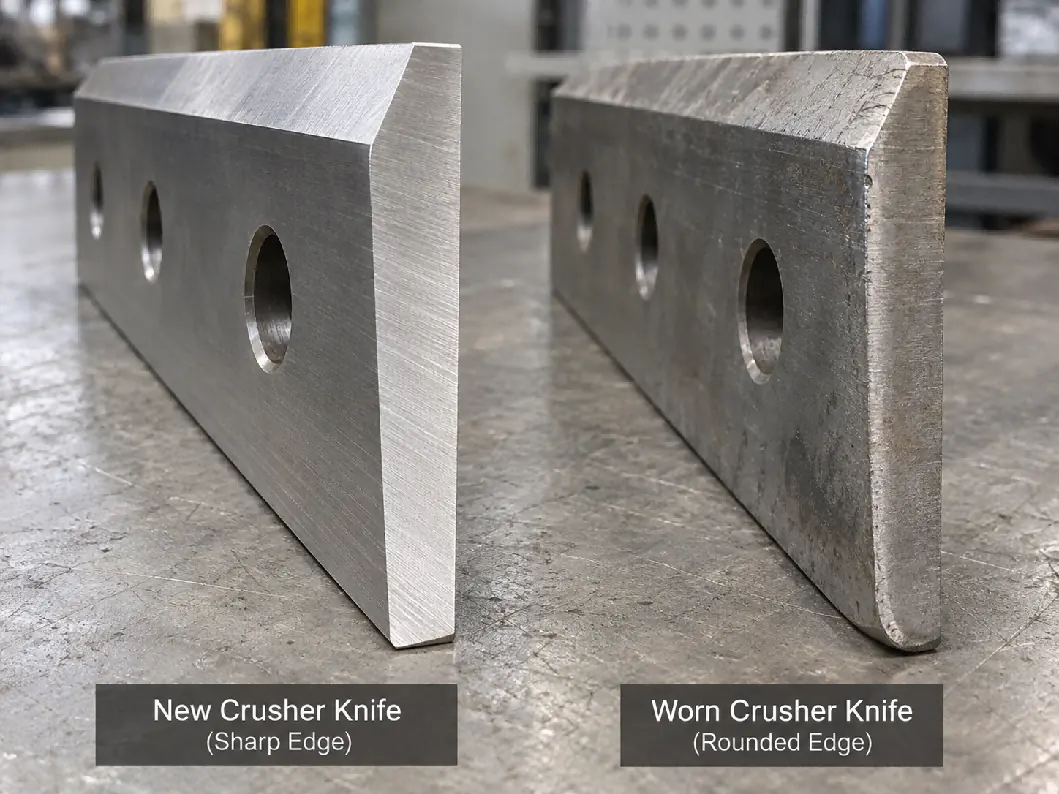
Messlijtage ontwikkelt zich geleidelijk, waardoor operators vaak doorproduceren zonder te merken hoeveel de prestaties zijn achteruitgegaan. Het eerste teken is niet altijd een zichtbaar beschadigd mes. Veranderingen in het gedrag van de machine verschijnen vaak eerder.
| Symptoom in bedrijf | Mogelijke oorzaak bij de messen | Wat te controleren |
|---|---|---|
| De capaciteit daalt geleidelijk | Snijkanten worden rond | Inspecteer rotormessen en vaste messen; vergelijk de huidige spleet met de instelwaarde |
| De motorstroom stijgt | Meer verkleining door slag in plaats van knippen | Scherpte van de messen, spleet, verstopping van de zeef en invoersnelheid |
| Vlokken worden groter of onregelmatiger | Versleten snijkanten of te grote messpleet | Staat van de messen en uitlijning van de vaste messen |
| Meer stof of fijne deeltjes | Beschadigde snijkant, te vaak herhaald snijden of ongeschikte zeef | Uitgebrokkelde messen, zeefmaat en staat van de rotor |
| Materiaal wikkelt zich om of rekt uit | Messen te bot of spleet te groot | Vooral belangrijk bij folie en raffia |
| Abnormale trillingen of geluiden | Losse mesbouten, uitgebrokkelde messen of onbalans van de rotor | Stop de machine en inspecteer direct |
Vervuiling is vaak de echte oorzaak van snelle messlijtage
De standtijd van de messen wordt sterk beïnvloed door wat er samen met de kunststof de maalmolen in gaat. Zand, glas, stenen, schroeven, metalen inzetstukken en mineraal poeder kunnen de levensduur van de messen veel sneller verkorten dan schone kunststof.
Zand en fijne minerale vervuiling veroorzaken schurende slijtage langs de hele snijkant. Metalen delen kunnen plaatselijk uitbrokkelen of breuk veroorzaken. Stenen kunnen zowel de messen als de zeef beschadigen. Daarom kan hetzelfde mes lang meegaan op schoon productieafval, maar veel vaker onderhoud vragen bij de verwerking van post-consumer of landbouwafval.
Is ijzerhoudende metaalvervuiling mogelijk, dan kan vóór de maalmolen een overbandmagneet of magneetafscheider worden geplaatst. Voor grote vreemde voorwerpen kan handmatig sorteren of een voorreinigingsstap nog steeds nodig zijn, omdat niet alle schadelijke vervuiling magnetisch is.
Wanneer moeten de messen van de maalmolen worden geslepen?
Er bestaat geen betrouwbaar universeel antwoord zoals ‘slijp elke 500 uur’. Het juiste interval hangt af van het materiaal, de vervuiling, de zeefmaat, de invoersnelheid en de bedrijfsuren.
Een betere onderhoudsregel is de messen te slijpen zodra de snijprestaties achteruitgaan, voordat de snijkant sterk is afgerond of uitgebrokkeld. Blijven draaien met zeer botte messen verhoogt het stroomverbruik en kan bij de volgende slijpbeurt meer mesmateriaal kosten, wat de totale levensduur van het mes verkort.
Operators moeten draaiuren, verwerkt materiaal en slijpdata bijhouden. Na een aantal onderhoudscycli kan het bedrijf een realistisch slijpinterval vaststellen voor de eigen afvalstroom.
Wanneer messen worden uitgebouwd, moeten zowel de rotormessen als de vaste messen worden geïnspecteerd. Alleen één kant van het snijpaar naslijpen herstelt de snijprestaties mogelijk niet als het tegenoverliggende mes ook versleten is.
Goed slijpen is even belangrijk als het mesmateriaal
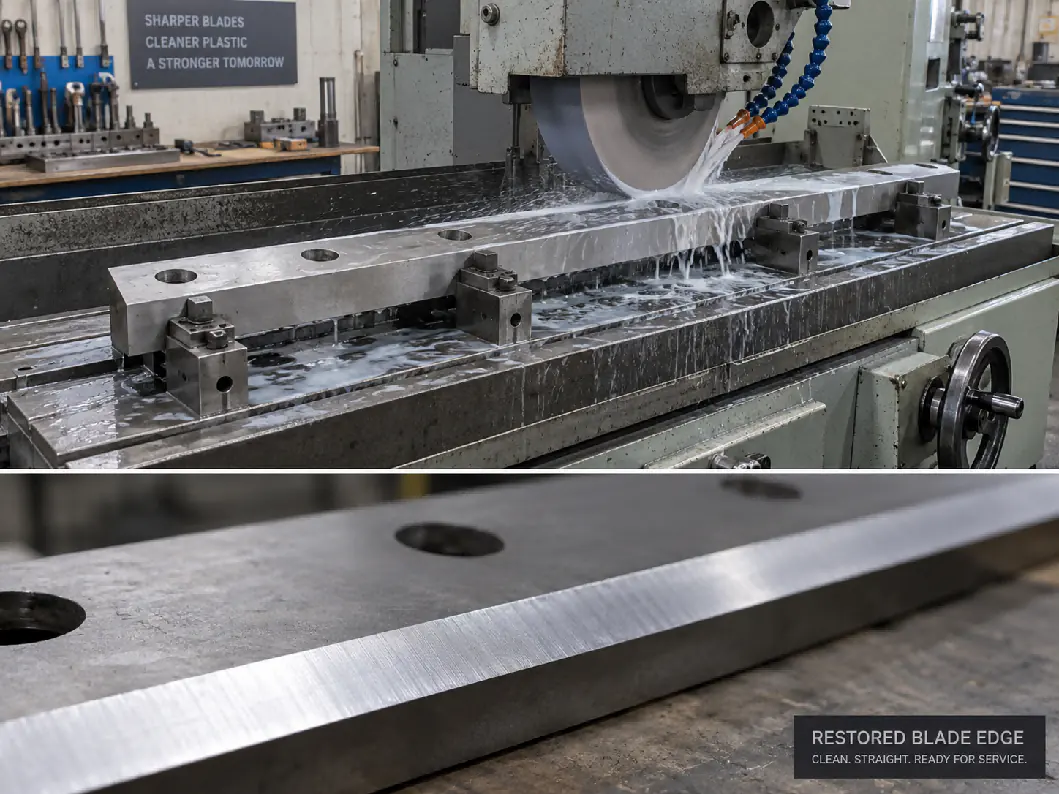
Messen van maalmolens moeten op geschikte werktuigmachines worden geslepen, zodat de snijkant recht blijft en de mesafmetingen over de hele rotor gelijk blijven. Ongelijkmatig slijpen kan het instellen van de messpleet bemoeilijken en onbalans van de rotor veroorzaken.
Bij het slijpen moet te veel warmte worden vermeden, omdat oververhitting de warmtebehandelde snijkant kan aantasten. De slijphoek moet overeenkomen met het oorspronkelijke mesontwerp, tenzij de machinefabrikant voor een bepaalde toepassing een andere hoek voorschrijft.
Na het slijpen moeten alle messen in dezelfde positiegroep op de rotor worden gecontroleerd op gelijke afmetingen. Steekt één mes verder uit dan de andere, dan kan het te zwaar worden belast of het vaste mes raken.
Ook mesbouten en meszittingen vragen onderhoud
Onderhoud van de messen beperkt zich niet tot de snijkant. Mesbouten, schroefgaten en meszittingen vangen herhaalde slagbelastingen op. Losse bouten laten het mes bewegen, wat de zitting beschadigt en een ernstige onbalans van de rotor veroorzaakt.
Reinig de bevestigingsvlakken voordat u de messen terugplaatst. Kunststofresten, roest of vermalen materiaal onder het mes kunnen de mespositie veranderen en een nauwkeurige instelling van de spleet onmogelijk maken.
Bouten moeten worden aangehaald volgens het door de fabrikant voorgeschreven aanhaalmoment en, als dat is voorgeschreven, na de eerste bedrijfsuren opnieuw worden gecontroleerd. Beschadigde schroefdraad of vervormde meszittingen moeten worden hersteld voordat de productie verdergaat.
Zeefmaat en messlijtage hangen samen
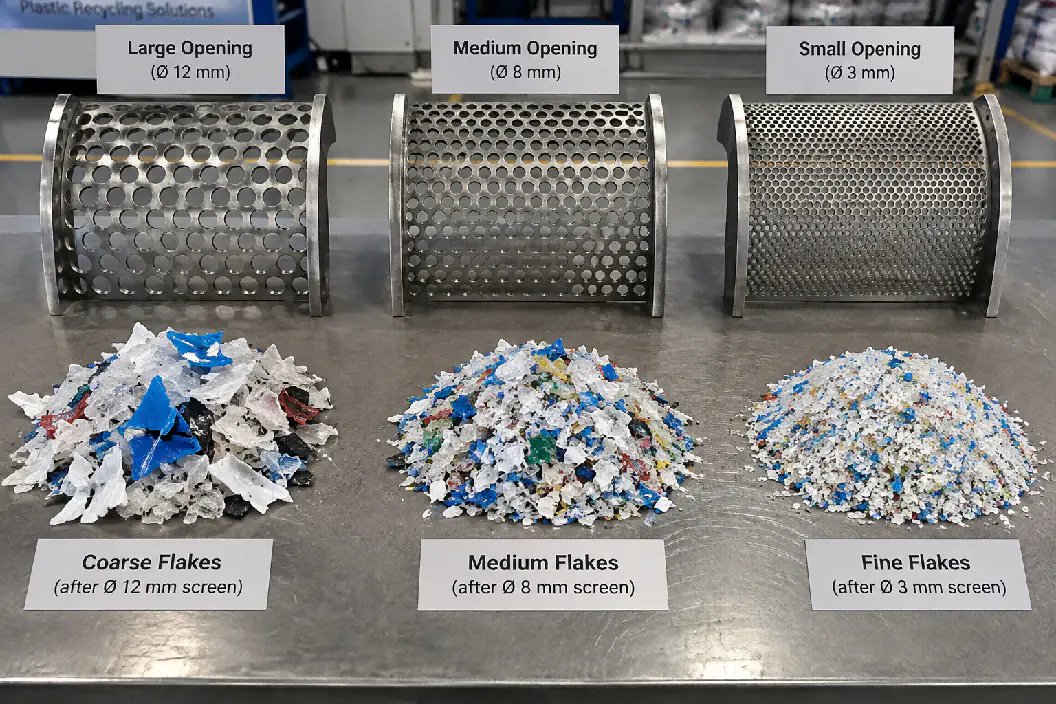
Een kleinere zeef in de maalmolen verandert niet alleen de uiteindelijke deeltjesgrootte. Ze houdt het materiaal ook langer in de snijkamer voor meer snijcycli. Daardoor neemt het contact tussen de kunststof en de messen toe.
Overstappen van een grotere zeef naar een veel kleinere opening kan bijvoorbeeld de vlokgrootte verbeteren, maar de doorzet verlagen en de messlijtage verhogen. De kleinst mogelijke zeef is daarom niet altijd de economischste keuze.
De zeef moet worden gekozen op basis van het volgende proces. Een wasinstallatie kan vlokken vragen die klein genoeg zijn voor effectief frictiewassen en zink-drijfscheiding, terwijl een extrusielijn andere eisen aan de invoer kan stellen. De beste zeefopening is die welke aan de eis van het vervolgproces voldoet zonder onnodig herhaald snijden.
Nat malen kan warmte beperken, maar onderhoud van de messen blijft essentieel
Nat malen wordt veel gebruikt bij PET-flessen en in sommige wasinstallaties voor harde kunststof. Tijdens het malen komt er water in de snijkamer, wat de wrijvingswarmte helpt beperken en het vuil al van de kunststof begint te verwijderen.
Nat bedrijf voorkomt messlijtage echter niet. Schurende verontreinigingen kunnen de snijkant nog steeds aantasten, en water van slechte kwaliteit of onvoldoende afwatering kan tijdens stilstand corrosieproblemen veroorzaken.
Messen en bevestigingsvlakken van natte maalmolens moeten daarom tijdens gepland onderhoud worden gereinigd en geïnspecteerd. Staat de lijn lange tijd stil, dan moet de machine worden afgetapt en tegen corrosie worden beschermd volgens de onderhoudsprocedure van de leverancier.
Reservemessen: wat een koper bij een nieuwe maalmolen moet bestellen
Bij een productielijn die continu moet draaien, horen reservemessen in het eerste plan voor reserveonderdelen. Wachten op een vervangend mes na schade kan de hele was- of granuleerlijn stilleggen.
Een praktische reserveset bestaat normaal gesproken uit rotormessen, vaste messen en kritische bevestigingsmaterialen. Het benodigde aantal hangt af van het machineontwerp en de onderhoudsstrategie van het bedrijf.
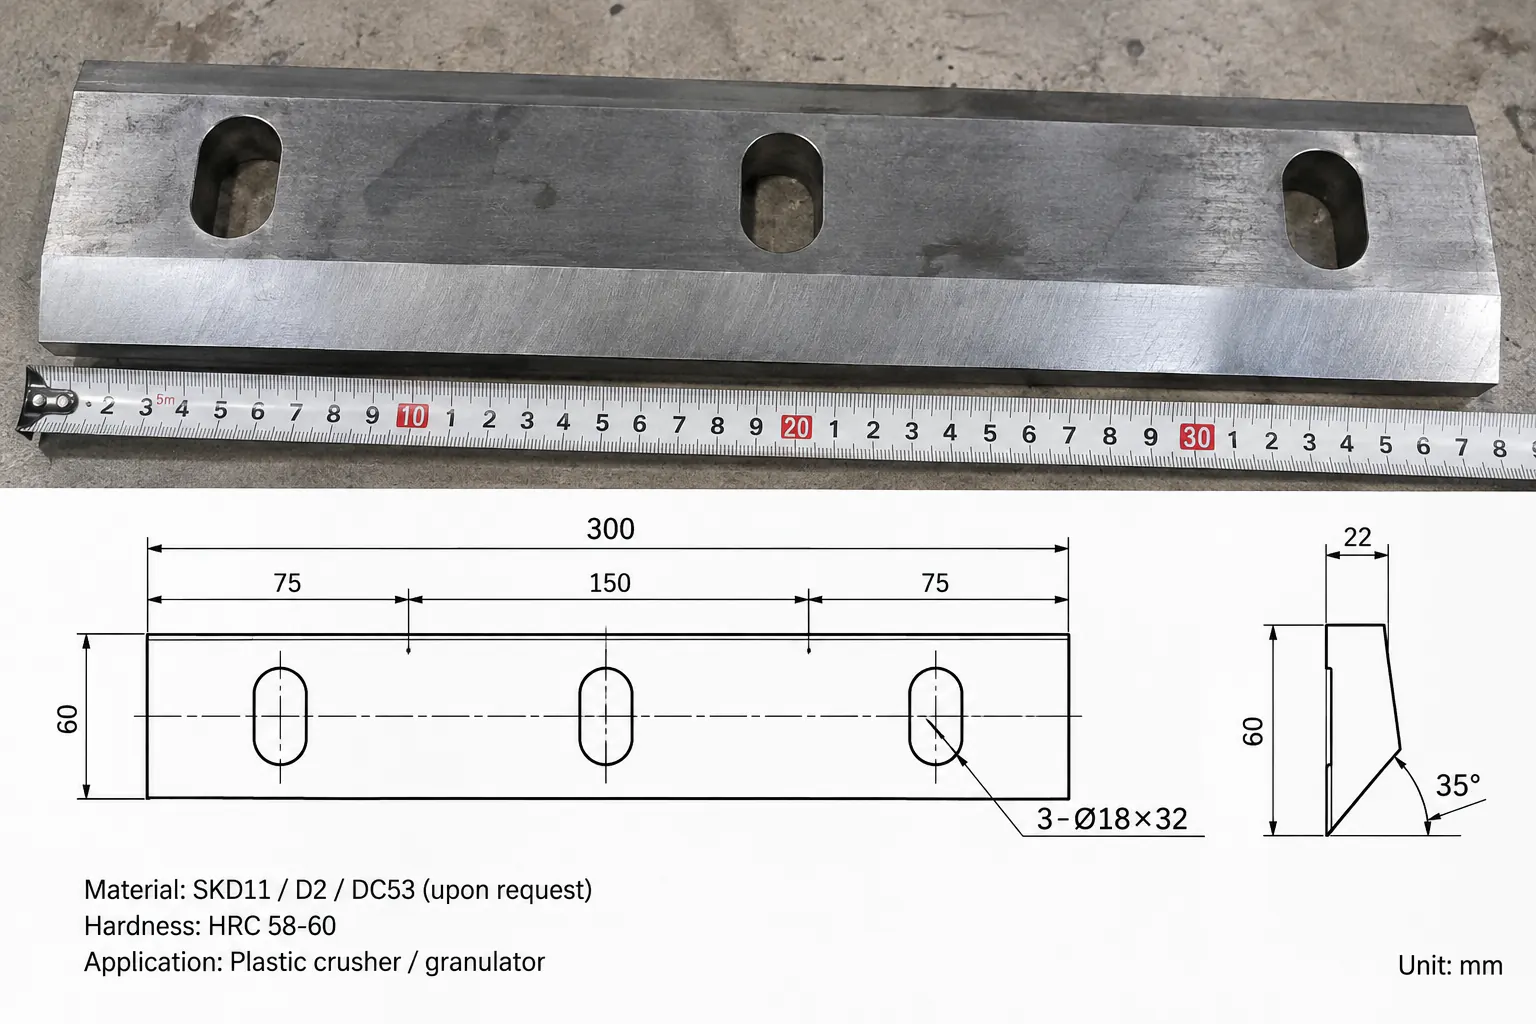
Bij latere bestellingen van reservemessen moet de klant het machinemodel, de mestekening of de exacte afmetingen, het boorpatroon, de staalsoort en de vereiste hardheid opgeven. Kleine verschillen in gatpositie of mesdikte kunnen een correcte montage verhinderen, ook als de totale meslengte goed lijkt.
Welke informatie geeft u door bij de keuze van maalmolenmessen?
Koopt u een maalmolen of vervangende messen, dan moet de leverancier de werkelijke toepassing begrijpen. Nuttige informatie is onder meer:
- Type kunststof: PET, HDPE, PP, ABS, PVC of gemengde harde kunststof.
- Productvorm: flessen, kratten, gietkanalen, brokken, buizen, plaat of ander afval.
- Maximale invoermaat en wanddikte.
- Vereiste doorzet in kg/h.
- Beoogde vlokgrootte en zeefopening van de maalmolen.
- Of er droog of nat wordt gemalen.
- Vervuiling: zand, metaal, etiketten, glas, stenen, cement of minerale resten.
- Huidig mesmateriaal en hardheid, als een bestaand mes wordt vervangen.
- Mesafmetingen, boorpatroon en een duidelijke foto of tekening.
Voor vervangende messen is een gemaatvoerde tekening betrouwbaarder dan alleen een foto. Lengte, breedte, dikte, gatpositie, details van de verzinking en de snijhoek moeten allemaal vóór de productie worden bevestigd.
Shreddermessen versus maalmolenmessen: wat is het verschil?
Kopers zoeken vaak naar shreddermessen en maalmolenmessen alsof ze uitwisselbaar zijn, maar de onderdelen werken heel verschillend. Messen van maalmolens en granulators zijn lange, platte messen die bij hoog toerental snijden tegen vaste messen over een kleine, nauwkeurig ingestelde spleet. Shreddermessen draaien bij laag toerental en hoog koppel en zijn daarom gevormd voor slaan en scheuren in plaats van een nauwkeurige schaarsnede.
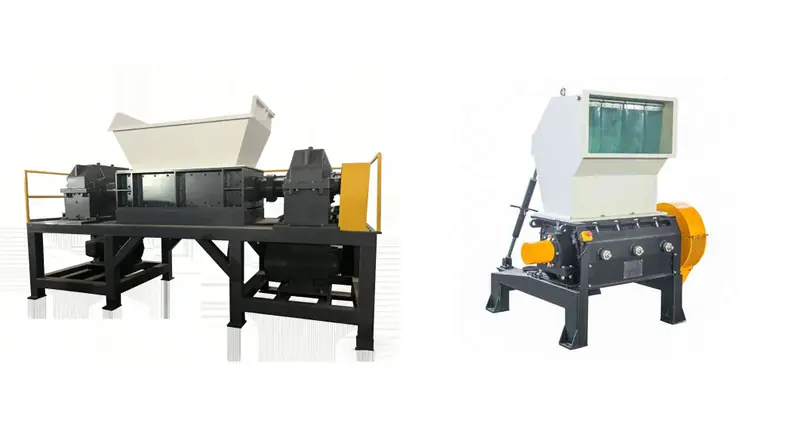
Een eenassige shredder gebruikt kleine vierkante of geprofileerde rotormessen, vaak met meerdere bruikbare snijkanten die kunnen worden gedraaid voordat ze worden nageslepen, en snijdt tegen een tegenmes boven een zeef. Een tweeassige shredder gebruikt dikke haakvormige snijschijven die met afstandsringen op de assen zijn gestapeld; versleten snijschijven worden meestal opgelast of als set vervangen in plaats van geslepen zoals een maalmolenmes.
| Kenmerk | Messen van maalmolens / granulators | Messen van eenassige shredders | Snijschijven van tweeassige shredders |
|---|---|---|---|
| Vorm | Lange, platte rotormessen en vaste messen | Kleine vierkante of geprofileerde wisselmessen | Dikke haakvormige schijven met afstandsringen |
| Snijwerking | Schaarsnede bij hoog toerental over een ingestelde spleet | Snijden bij laag toerental tegen een tegenmes | Scheuren en knippen bij laag toerental tussen de assen |
| Gangbaar staal | Gereedschapsstalen zoals SKD11/D2 of DC53 | Gereedschaps- of gelegeerde stalen, vaak met meerdere bruikbare snijkanten | Taaie gelegeerde stalen, gekozen op slagvastheid |
| Onderhoud | Naslijpen en daarna de messpleet opnieuw instellen | Draaien naar een nieuwe snijkant, daarna naslijpen of vervangen | Snijschijven oplassen of vervangen; afstandsringen en lagers controleren |
Geef bij het bestellen van reservemessen het machinemodel en de afmetingen van de rotor of de assen op, niet alleen het woord ‘mes’. Zie voor de keuze tussen de twee shredderontwerpen zelf eenassige versus tweeassige shredders.
De uiteindelijke keuze: meskwaliteit hoort bij de prestaties van de maalmolen
De prestaties van een maalmolen worden bepaald door het hele snijsysteem, niet alleen door de motor. Messtaal, warmtebehandeling, mesgeometrie, messpleet, zeefmaat, rotornauwkeurigheid en onderhoud werken allemaal samen.
Een goed mes moet lang genoeg scherp blijven voor het beoogde materiaal en toch taai genoeg zijn om de normale bedrijfsbelasting te doorstaan. De messpleet moet een schone knipwerking geven zonder risico dat de messen elkaar raken. Slijpen moet gebeuren voordat ernstige slijtage optreedt, en bewegende en vaste messen moeten als een op elkaar afgestemd snijpaar worden onderhouden.
Voor kopers die kunststof maalmolens vergelijken, zegt de vraag naar mesmateriaal, hardheid, instelmethode en beschikbaarheid van reservemessen vaak meer over de praktische bedrijfskwaliteit van de machine dan alleen het vergelijken van motorvermogen of aantal messen.
Veelgestelde vragen
Wat is het beste staal voor messen van kunststof maalmolens?
Voor veel recyclingprojecten is SKD11/D2 een praktische keuze met een goed evenwicht tussen prijs en slijtvastheid; DC53 biedt een betere weerstand tegen uitbrokkelen bij zwaar werk. Warmtebehandeling, ontlaten en slijpnauwkeurigheid zijn even belangrijk als de staalsoort.
Welke messpleet moet een kunststof maalmolen hebben?
Er is geen vaste waarde. Bij veel conventionele maalmolens wordt de werkspleet gemeten in tienden van een millimeter, maar die hangt af van de rotordiameter, de nauwkeurigheid van de machine, de mesdikte en het materiaal. Houd het instelbereik van de fabrikant aan.
Hoe vaak moeten de messen van een maalmolen worden geslepen?
Er is geen universeel interval. Slijp zodra de snijprestaties beginnen te dalen, voordat de snijkant sterk is afgerond of uitgebrokkeld, en houd de draaiuren bij om een realistisch interval voor uw eigen materiaal vast te stellen.
Waarom slijten de messen van een maalmolen zo snel?
Vervuiling is vaak de echte oorzaak: zand, glas, stenen en metaal laten de snijkant veel sneller slijten of uitbrokkelen dan schone kunststof. Voorreiniging, sortering en magnetische afscheiding vóór de maalmolen beschermen de messen.
Zijn granulatormessen hetzelfde als maalmolenmessen?
Ja. Granulatormessen en messen van kunststof maalmolens zijn dezelfde rotormessen en vaste messen die kunststof tegen een zeef snijden. De keuzeregels in deze gids — staal, hardheid, messpleet en slijpen — gelden voor beide.
Kunnen maalmolenmessen in een shredder worden gebruikt?
Nee. Shreddermessen en maalmolenmessen verschillen in vorm, snijsnelheid en belasting. Een eenassige shredder gebruikt kleine draaibare wisselmessen en een tweeassige shredder haakvormige snijschijven; reserveonderdelen moeten dus passen bij de specifieke machine en de afmetingen van de rotor of de assen.
Reservemessen
Vervangende messen nodig voor uw maalmolen of granulator?
Stuur de gegevens van uw machine en een foto of tekening van de huidige messen. Wij bevestigen het messtaal, de afmetingen en de juiste reserveset voor uw maalmolen.
Vraag naar vervangende messen- Model van de maalmolen of diameter en breedte van de rotor
- Mestekening, afmetingen of foto’s
- Het gemalen materiaal en de vervuiling ervan
- Huidige standtijd van de messen tussen twee slijpbeurten