Cuchillas de molino triturador de plástico: material, holgura, desgaste y mantenimiento
Las cuchillas son una de las piezas más importantes de un molino triturador de plástico. Dos máquinas con potencia de motor y cámara de corte similares pueden rendir de forma muy distinta si difieren el material de las cuchillas, su geometría, la holgura entre cuchillas y su estado de mantenimiento. Unas cuchillas en mal estado pueden reducir la producción, aumentar el consumo de corriente, generar escamas irregulares, producir un calor excesivo y cargar innecesariamente el rotor, los rodamientos y el motor.
Respuesta breve
Una buena cuchilla debe conservar el filo el tiempo suficiente para el material previsto y, a la vez, tener tenacidad suficiente para soportar las cargas normales de trabajo. La holgura debe producir un corte limpio por cizallado sin riesgo de contacto entre cuchillas. El afilado debe hacerse antes de que el desgaste sea severo, y las cuchillas móviles y fijas deben mantenerse como una pareja de corte.
Contenido
- 01Cuchillas móviles y fijas: qué hace cada una
- 02Materiales habituales de las cuchillas de molino
- 03Dureza de la cuchilla: más dura no siempre es mejor
- 04La holgura entre cuchillas es uno de los ajustes más importantes
- 05Cómo influye la materia prima en la holgura
- 06Qué ocurre cuando las cuchillas pierden el filo
- 07La contaminación suele ser la verdadera causa del desgaste rápido
- 08¿Cuándo hay que afilar las cuchillas?
- 09Afilar bien importa tanto como el material de la cuchilla
- 10Los tornillos y asientos de las cuchillas también necesitan mantenimiento
- 11El tamaño de criba y el desgaste de las cuchillas están relacionados
- 12La molienda húmeda reduce el calor, pero el mantenimiento sigue siendo esencial
- 13Cuchillas de repuesto: qué pedir con un molino nuevo
- 14¿Qué información debe facilitar al elegir cuchillas de molino?
- 15Cuchillas de trituradora vs cuchillas de molino: ¿qué cambia?
- 16Selección final: la calidad de las cuchillas forma parte del rendimiento del molino
- Preguntas frecuentes
Cuchillas móviles y fijas: qué hace cada una
Por eso, al comprador no le basta con preguntar cuántas cuchillas tiene un molino triturador de plástico. Las preguntas más útiles son: qué acero se utiliza, qué dureza tienen las cuchillas, cómo se disponen las móviles y las fijas, qué holgura requiere el material, con qué facilidad se ajustan o se desmontan y cuántas veces pueden afilarse antes de sustituirlas.
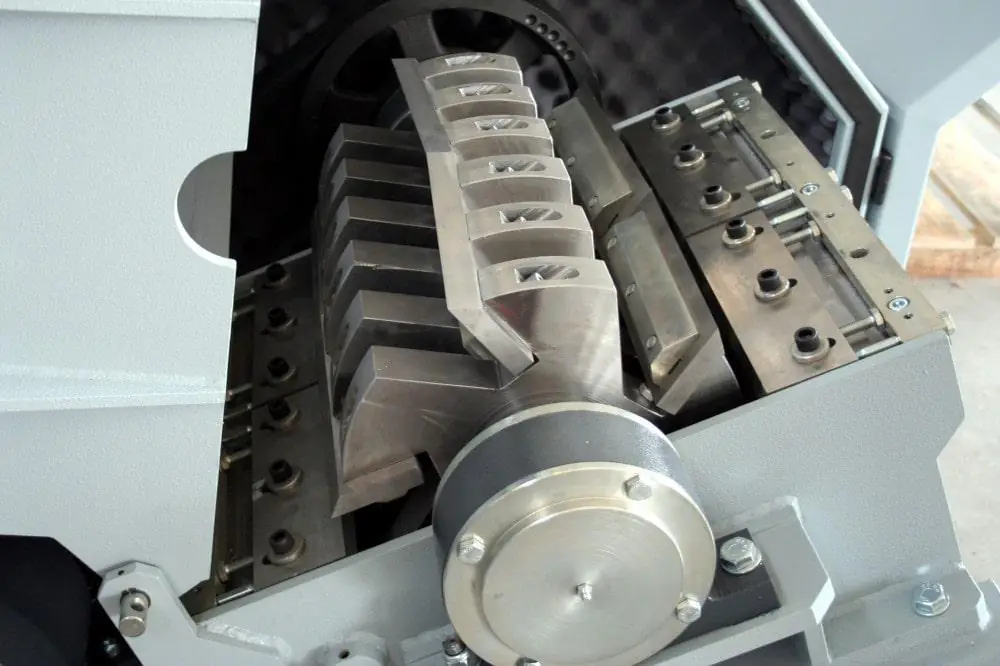
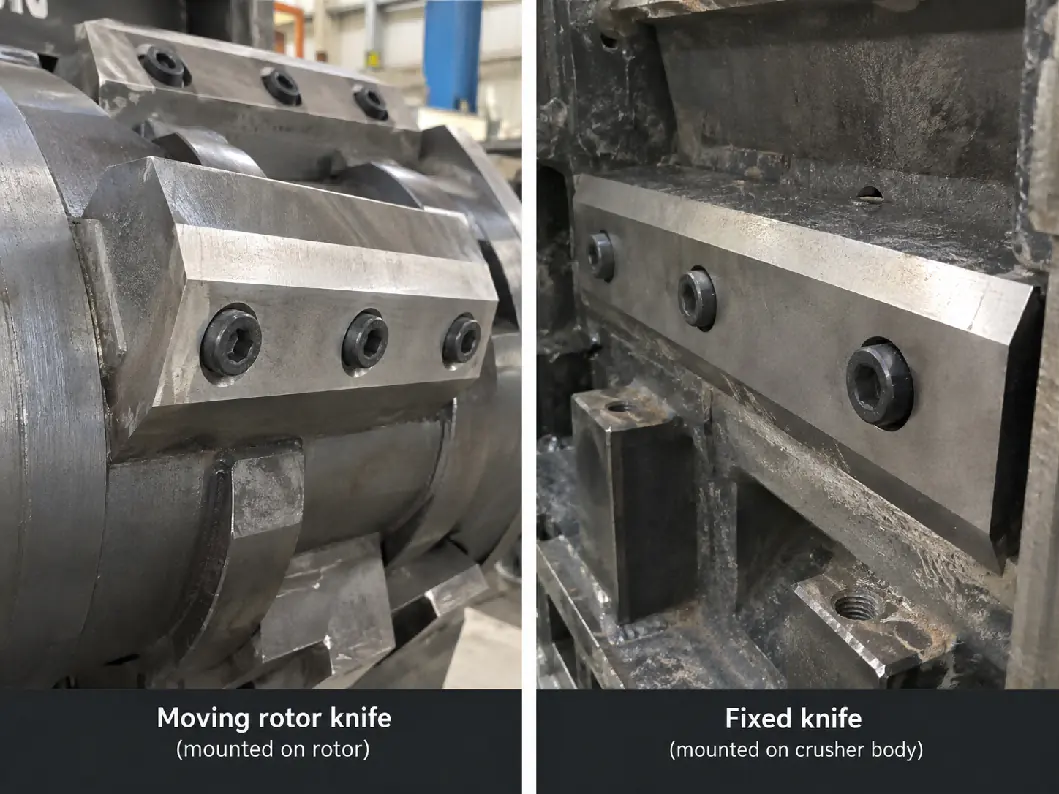
Un molino de plástico típico corta el material entre cuchillas móviles montadas en el rotor y cuchillas fijas montadas en el cuerpo del molino. Las móviles pasan muy cerca de las fijas y generan una acción de cizallado. El plástico permanece en la cámara hasta que los trozos son lo bastante pequeños para pasar por la criba.
Las cuchillas móviles realizan la mayor parte del corte repetido y están expuestas a impactos, fricción y contaminación. Las cuchillas fijas aportan el filo opuesto. Ambas deben mantenerse afiladas y bien alineadas. Una cuchilla móvil afilada con una fija desgastada seguirá cortando mal.
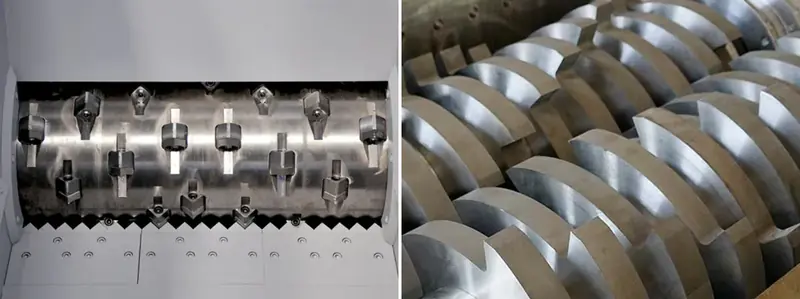
Según el diseño del molino, el rotor puede llevar cuchillas rectas, escalonadas, en disposición en V o segmentadas. La mejor disposición depende del material de entrada. Las botellas, los recortes rígidos gruesos, las coladas de inyección y el film no entran de la misma manera en la zona de corte, por lo que la geometría de las cuchillas debe adaptarse a la aplicación y no elegirse solo por el número de cuchillas.
Materiales habituales de las cuchillas de molino
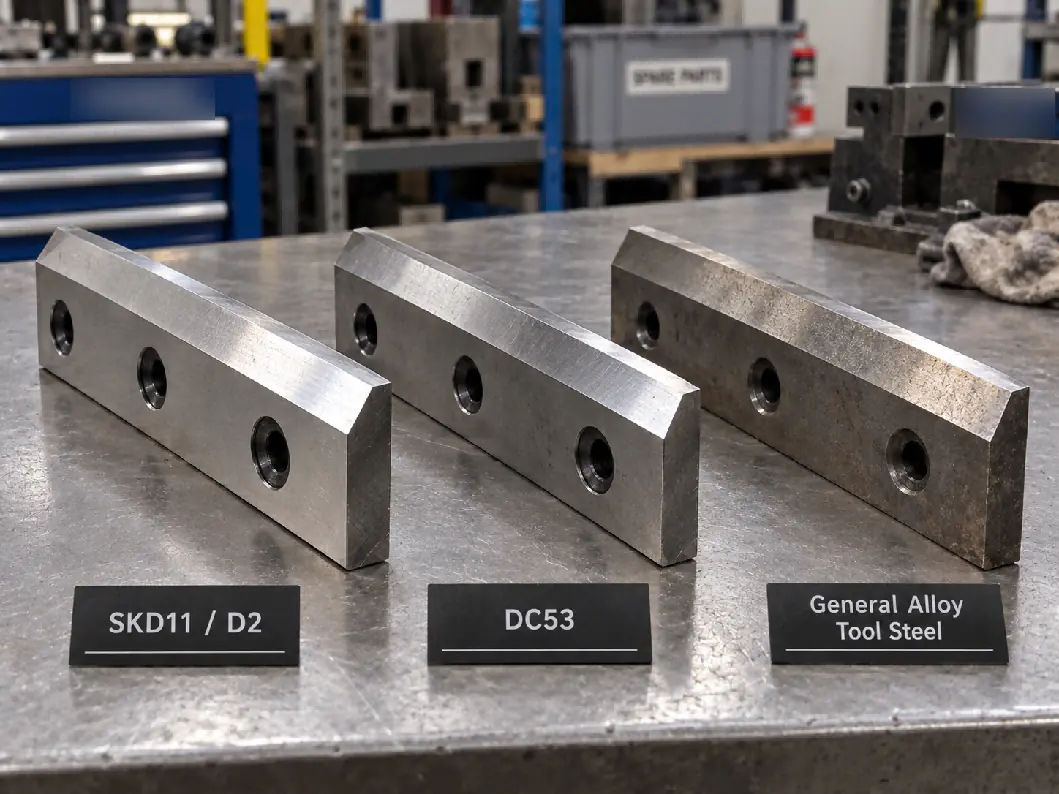
Las cuchillas de molino necesitan un equilibrio entre dureza, resistencia al desgaste y tenacidad. Una cuchilla muy dura puede resistir bien la abrasión, pero volverse más sensible al astillado si entran metales o piedras en la máquina. Una cuchilla más tenaz puede soportar mejor los impactos, pero quizá requiera afilados más frecuentes. Por eso hay que considerar la materia prima y el nivel de contaminación antes de especificar el acero de las cuchillas.
| Material | Características típicas | Uso adecuado | A tener en cuenta |
|---|---|---|---|
| SKD11 / D2 | Alta resistencia al desgaste y buena retención del filo | Molienda general de plástico rígido, botellas, cajas, coladas y plástico reciclado | Opción habitual en molinos industriales; el tratamiento térmico correcto es decisivo |
| DC53 | Dureza alta con mayor tenacidad que el D2 convencional en muchas aplicaciones de utillaje | Aplicaciones exigentes en las que importa la resistencia al astillado | Mayor coste; su rendimiento depende mucho del tratamiento térmico |
| 9CrSi / aceros aleados similares | Resistencia al desgaste moderada y menor coste | Aplicaciones menos abrasivas y de servicio más ligero | Suele requerir afilados más frecuentes que los aceros de herramienta superiores |
| Acero rápido / aceros especiales | Muy buena dureza y resistencia al desgaste | Aplicaciones especiales que requieren una larga vida del filo | Mayor coste y no siempre necesario en líneas de reciclaje estándar |
En muchos proyectos de reciclaje de plástico, el SKD11/D2 es una opción práctica y muy utilizada porque ofrece un buen equilibrio entre precio y resistencia al desgaste. Sin embargo, el grado de acero indicado en una cotización no garantiza la calidad de la cuchilla. El tratamiento térmico, el revenido, la precisión del rectificado y la dureza final son igual de importantes.
Por eso, el comprador debe pedir al proveedor no solo el grado del material, sino también el rango de dureza objetivo y la norma de tratamiento térmico. Una cuchilla D2 bien fabricada puede rendir más que otra de un acero más caro con un tratamiento térmico deficiente.
Dureza de la cuchilla: más dura no siempre es mejor
Las cuchillas de molino de plástico suelen templarse para alcanzar una dureza elevada, pero elegir la máxima dureza posible no siempre es lo correcto. Si la cuchilla se vuelve demasiado frágil, una contaminación metálica accidental o un impacto fuerte pueden astillar el filo.
En las cuchillas de D2/SKD11, los proveedores suelen trabajar en un rango de dureza alto propio de los aceros de herramienta, a menudo en la parte alta de los 50 HRC, según el tamaño de la cuchilla y la aplicación. El valor exacto debe fijarlo el fabricante de las cuchillas, porque las cuchillas gruesas de servicio pesado, las finas y las aplicaciones muy contaminadas pueden requerir distintos equilibrios entre dureza y tenacidad.
Con botellas PET limpias o recortes de producción, la resistencia al desgaste suele ser lo principal. Con plástico rígido sucio, material agrícola o recortes con posible contaminación metálica, la tenacidad gana importancia. En estos casos, elegir una cuchilla algo más tenaz y proteger el molino con clasificación o separación magnética puede dar un mejor coste operativo total que maximizar la dureza.
La holgura entre cuchillas es uno de los ajustes más importantes
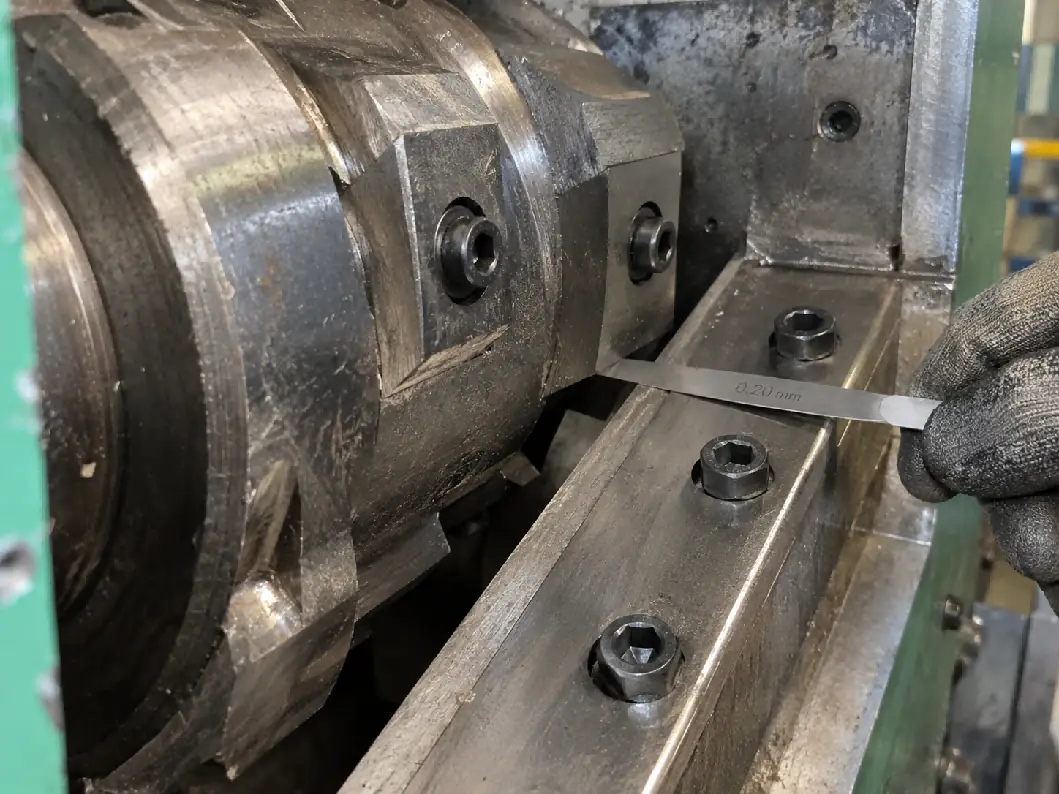
La holgura es la separación entre la cuchilla móvil y la fija en el punto de corte. Debe ser lo bastante pequeña para producir un cizallado limpio, pero lo bastante grande para evitar que las cuchillas se toquen cuando el rotor trabaja bajo carga.
Si la holgura es demasiado grande, la máquina empieza a desgarrar o golpear el plástico en lugar de cortarlo limpiamente. Esto puede reducir la capacidad, aumentar la variación del tamaño de escama y generar más calor. Los materiales flexibles pueden doblarse o estirarse a través de la holgura en lugar de cortarse.
Si la holgura es demasiado pequeña, las cuchillas móviles y fijas pueden tocarse por la flexión del rotor, el juego de los rodamientos, la dilatación térmica o un ajuste incorrecto. Un choque entre cuchillas puede dañar las cuchillas, sus asientos y el rotor, y provocar una parada repentina de la máquina.
No existe un único valor de holgura válido para todos los molinos. En muchos molinos de plástico convencionales la holgura de trabajo se mide en décimas de milímetro, pero el valor correcto depende del diámetro del rotor, la precisión de la máquina, el espesor de las cuchillas, el tipo de material y el diseño del molino. Siempre hay que respetar el rango de ajuste indicado por el fabricante.
Cómo influye la materia prima en la holgura
El plástico rígido y el flexible exigen cosas distintas al sistema de corte. Las piezas gruesas de PP o HDPE toleran una holgura algo mayor que el film muy fino, porque el material es lo bastante rígido para cizallarse limpiamente. El film fino y el material tejido tienden más a doblarse o a pasar arrastrados por una holgura grande.
En la molienda de botellas PET, las cuchillas afiladas y una holgura constante son importantes, porque las cuchillas romas generan exceso de finos de PET y escamas irregulares. En la molienda húmeda, el agua ayuda a reducir el calor por fricción y empieza a eliminar la suciedad, pero no compensa el mal estado de las cuchillas.
En grumos gruesos, purgas y piezas moldeadas pesadas, la tenacidad de la cuchilla y una fijación estable son especialmente importantes, porque la carga de corte cambia rápidamente cuando el rotor muerde el material denso.
En el plástico agrícola sucio, la arena y la contaminación mineral actúan como un medio abrasivo. En estas aplicaciones no es realista mantener un filo perfecto durante mucho tiempo. La prelimpieza suele ahorrar más en cuchillas que pasar a un acero mucho más caro.
Qué ocurre cuando las cuchillas pierden el filo
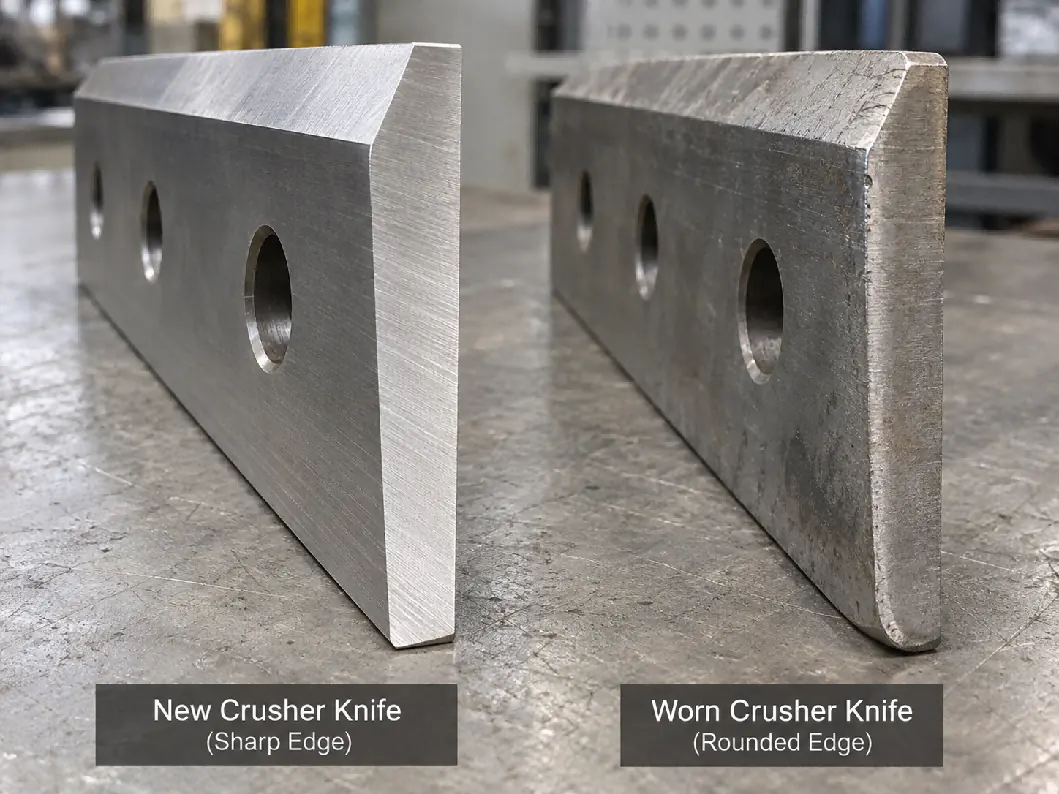
El desgaste de las cuchillas avanza poco a poco, así que los operarios a menudo siguen produciendo sin notar cuánto ha empeorado el rendimiento. La primera señal no siempre es una cuchilla visiblemente dañada. Los cambios en el comportamiento de la máquina suelen aparecer antes.
| Síntoma | Posible causa en las cuchillas | Qué revisar |
|---|---|---|
| La capacidad baja poco a poco | Filos que se redondean | Inspeccionar cuchillas móviles y fijas; comparar la holgura actual con la de ajuste |
| Sube la corriente del motor | Más molienda por impacto que por cizallado | Filo, holgura, obstrucción de la criba y caudal de alimentación |
| Escamas más grandes o irregulares | Filos desgastados u holgura excesiva | Estado de las cuchillas y alineación de las fijas |
| Más polvo o finos | Filo dañado, corte repetido excesivo o criba inadecuada | Astillado de las cuchillas, tamaño de criba y estado del rotor |
| El material se enrolla o se estira | Cuchillas demasiado romas u holgura demasiado grande | Especialmente importante con film y rafia |
| Vibración o ruido anormal | Tornillos de cuchilla flojos, cuchillas astilladas o desequilibrio del rotor | Parar la máquina e inspeccionar de inmediato |
La contaminación suele ser la verdadera causa del desgaste rápido
La vida de las cuchillas depende mucho de lo que entra en el molino junto con el plástico. La arena, el vidrio, las piedras, los tornillos, los insertos metálicos y el polvo mineral pueden acortar la vida de las cuchillas mucho más rápido que el plástico limpio.
La arena y la contaminación mineral fina provocan desgaste abrasivo a lo largo de todo el filo. Las piezas metálicas pueden causar astillados locales o roturas. Las piedras pueden dañar tanto las cuchillas como la criba. Por eso la misma cuchilla puede durar mucho con recortes limpios de fábrica y necesitar mantenimiento mucho más frecuente con residuos posconsumo o agrícolas.
Si es posible que haya metales férricos, puede instalarse un imán suspendido o un separador magnético antes del molino. Para objetos extraños grandes puede seguir siendo necesaria una clasificación manual o una etapa de prelimpieza, porque no toda la contaminación dañina es magnética.
¿Cuándo hay que afilar las cuchillas?
No existe una respuesta universal fiable del tipo «afilar cada 500 horas». El intervalo correcto depende del material, la contaminación, el tamaño de criba, el caudal de alimentación y las horas de funcionamiento.
Una regla de mantenimiento mejor es afilar las cuchillas cuando el corte empieza a empeorar, antes de que el filo esté muy redondeado o astillado. Seguir trabajando con cuchillas muy romas aumenta el consumo eléctrico y obliga a eliminar más material en el siguiente rectificado, lo que acorta la vida total de la cuchilla.
Los operarios deben registrar las horas de funcionamiento, el material procesado y las fechas de afilado. Tras varios ciclos de mantenimiento, la planta podrá establecer un intervalo de afilado realista para su propio residuo.
Cuando se desmontan las cuchillas, hay que revisar tanto las móviles como las fijas. Rectificar solo un lado de la pareja de corte puede no recuperar un buen corte si la cuchilla opuesta también está desgastada.
Afilar bien importa tanto como el material de la cuchilla
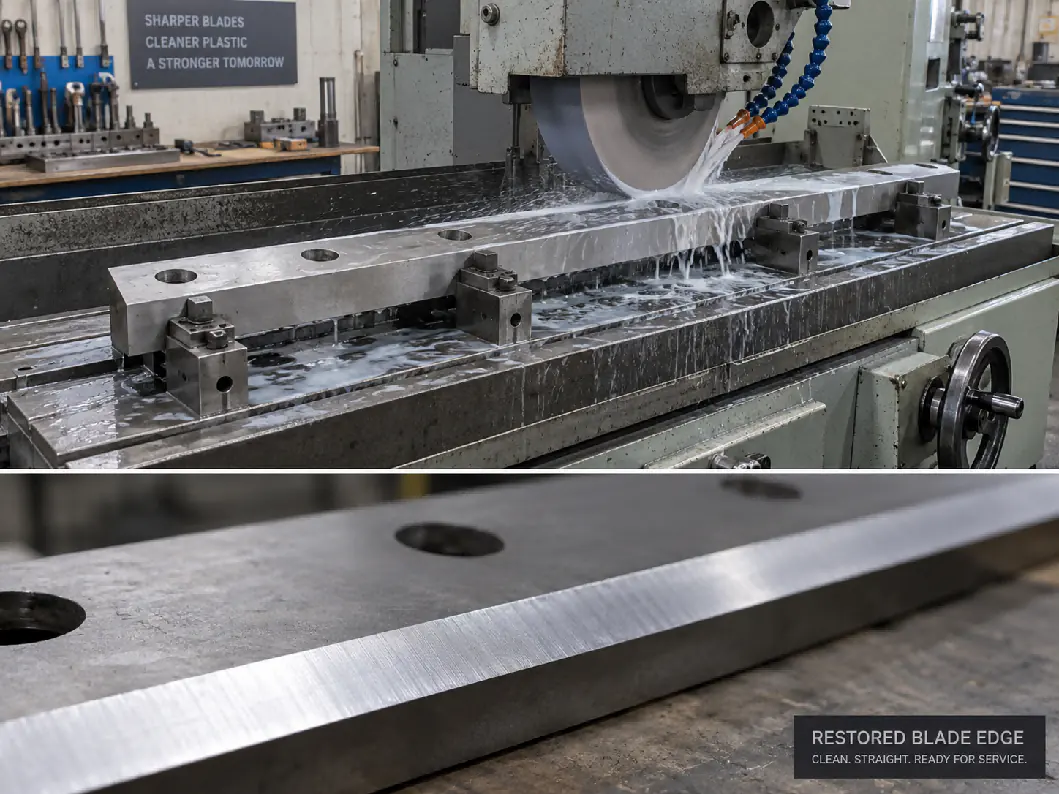
Las cuchillas deben rectificarse en máquinas herramienta adecuadas para que el filo quede recto y las dimensiones sean uniformes en todo el rotor. Un rectificado desigual puede dificultar el ajuste de la holgura y provocar desequilibrio del rotor.
Durante el rectificado hay que evitar el calor excesivo, porque el sobrecalentamiento puede afectar al filo templado. El ángulo de afilado debe mantenerse igual al diseño original de la cuchilla, salvo que el fabricante indique otro ángulo para una aplicación concreta.
Después del afilado, todas las cuchillas montadas en el mismo grupo de posiciones del rotor deben comprobarse para verificar que sus dimensiones coinciden. Si una cuchilla sobresale más que las demás, puede soportar una carga excesiva o tocar la cuchilla fija.
Los tornillos y asientos de las cuchillas también necesitan mantenimiento
El mantenimiento de las cuchillas no se limita al filo. Los tornillos, los agujeros roscados y los asientos soportan cargas de impacto repetidas. Unos tornillos flojos permiten que la cuchilla se mueva, dañan el asiento y generan un desequilibrio grave del rotor.
Antes de volver a montar las cuchillas, hay que limpiar las superficies de apoyo. Los restos de plástico, el óxido o el material molido atrapado bajo la cuchilla pueden cambiar su posición e impedir un ajuste preciso de la holgura.
Los tornillos deben apretarse con el par indicado por el fabricante y volver a comprobarse tras el primer funcionamiento si así se especifica. Las roscas dañadas o los asientos deformados deben repararse antes de continuar la producción.
El tamaño de criba y el desgaste de las cuchillas están relacionados
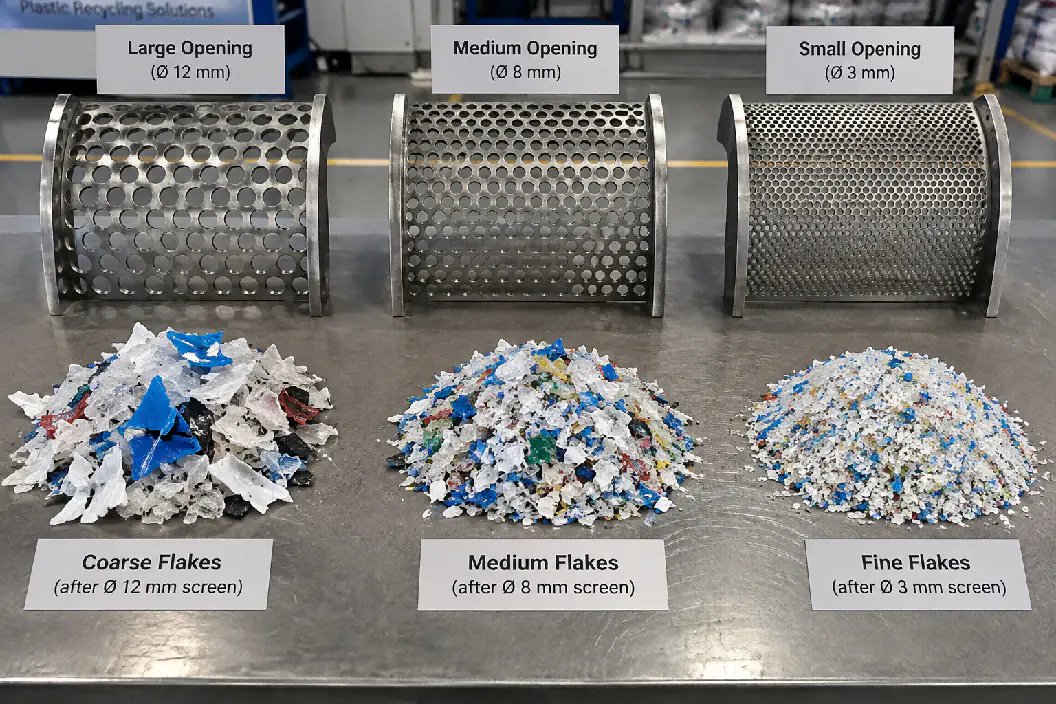
Una criba de molino más pequeña no solo cambia el tamaño final de partícula. También mantiene el material más ciclos de corte dentro de la cámara, lo que aumenta el contacto entre el plástico y las cuchillas.
Por ejemplo, pasar de una criba grande a una abertura mucho más pequeña puede mejorar el tamaño de escama, pero reducir la capacidad y aumentar el desgaste de las cuchillas. Por tanto, la criba más pequeña posible no siempre es la opción más económica.
La criba debe elegirse según el siguiente proceso. Una línea de lavado puede necesitar escamas lo bastante pequeñas para un lavado por fricción y una separación por flotación eficaces, mientras que una línea de extrusión puede tener otros requisitos de alimentación. La mejor abertura es la que cumple el requisito posterior sin cortes repetidos innecesarios.
La molienda húmeda reduce el calor, pero el mantenimiento sigue siendo esencial
La molienda húmeda se usa habitualmente en líneas de lavado de botellas PET y en algunas líneas de lavado de plástico rígido. El agua entra en la cámara de corte durante la molienda, ayuda a reducir el calor por fricción y empieza a eliminar la suciedad del plástico.
Sin embargo, el funcionamiento en húmedo no elimina el desgaste de las cuchillas. Los contaminantes abrasivos siguen atacando el filo, y un agua de mala calidad o un drenaje insuficiente pueden causar corrosión durante las paradas.
Por eso, las cuchillas del molino húmedo y sus zonas de montaje deben limpiarse e inspeccionarse en el mantenimiento programado. Si la línea va a estar parada mucho tiempo, la máquina debe vaciarse y protegerse contra la corrosión según el procedimiento de mantenimiento del proveedor.
Cuchillas de repuesto: qué pedir con un molino nuevo
En una línea que debe funcionar de forma continua, las cuchillas de repuesto deben incluirse en el plan inicial de recambios. Esperar una cuchilla de sustitución tras una avería puede detener toda la línea de lavado o de peletizado.
Un juego de repuestos práctico suele incluir cuchillas móviles, cuchillas fijas y la tornillería de fijación crítica. La cantidad necesaria depende del diseño de la máquina y de la estrategia de mantenimiento de la planta.
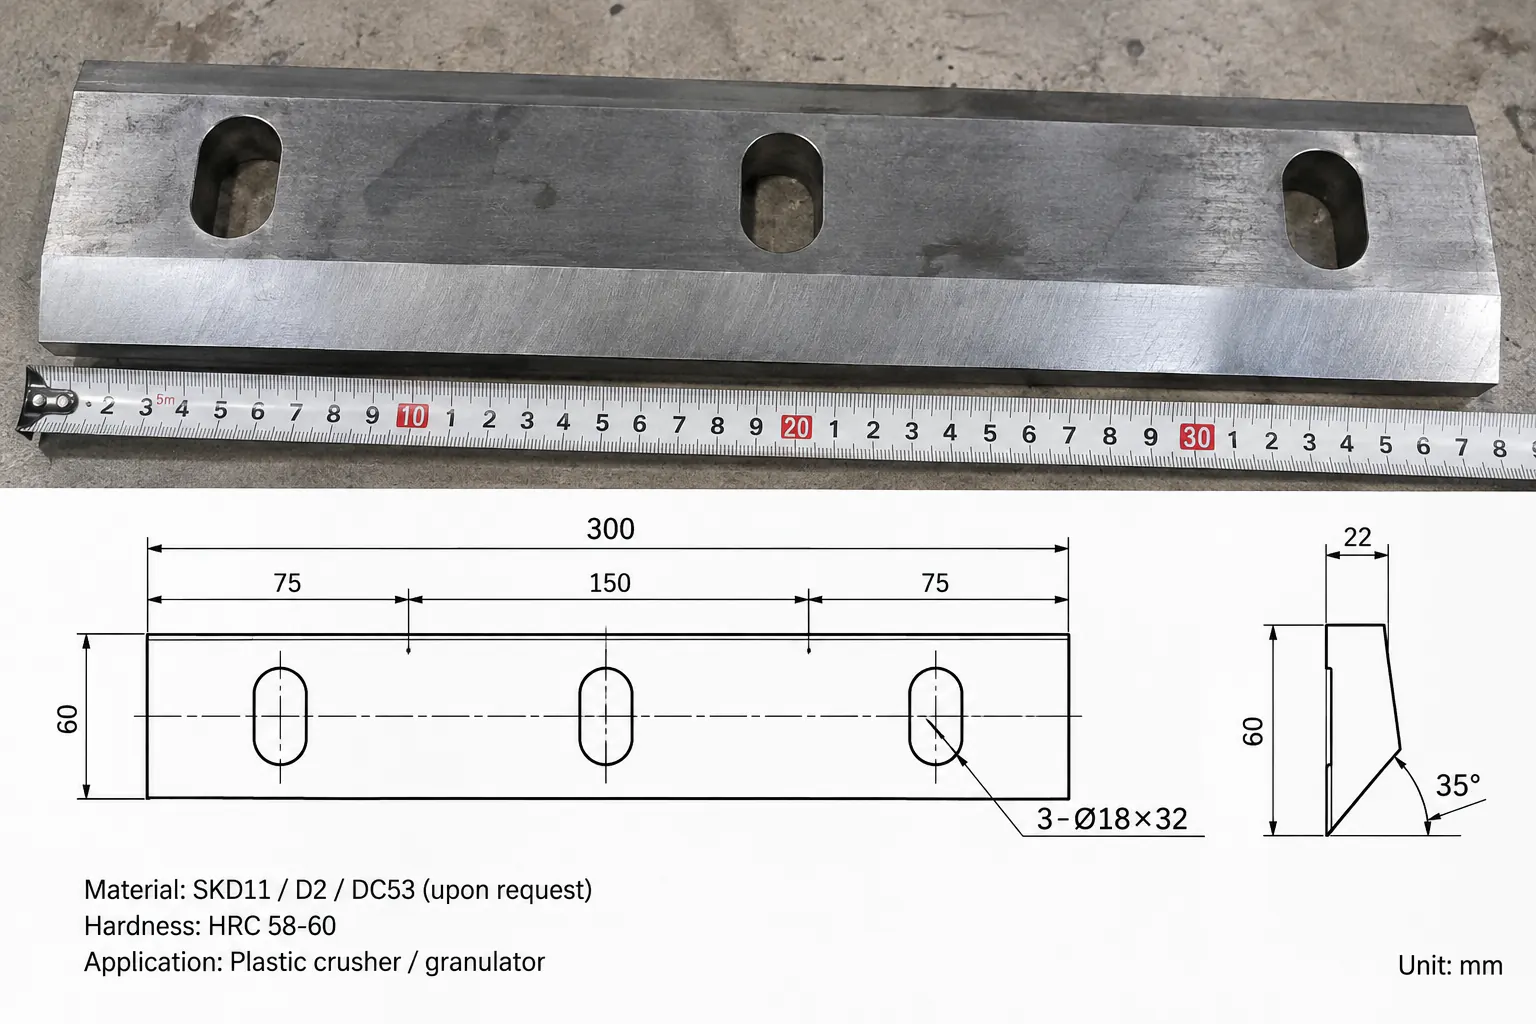
Al pedir cuchillas de repuesto más adelante, el cliente debe indicar el modelo de la máquina, el plano de la cuchilla o sus dimensiones exactas, la disposición de los agujeros de montaje, el grado del material y la dureza requerida. Pequeñas diferencias en la posición de los agujeros o en el espesor pueden impedir el montaje correcto aunque la longitud total parezca correcta.
¿Qué información debe facilitar al elegir cuchillas de molino?
Si compra un molino o cuchillas de repuesto, el proveedor debe entender la aplicación real. Información útil:
- Tipo de plástico: PET, HDPE, PP, ABS, PVC o plástico rígido mezclado.
- Forma del producto: botellas, cajas, coladas, grumos, tubos, lámina u otros recortes.
- Tamaño máximo de alimentación y espesor de pared.
- Capacidad requerida en kg/h.
- Tamaño de escama objetivo y abertura de criba del molino.
- Si la molienda es en seco o en húmedo.
- Contaminación: arena, metal, etiquetas, vidrio, piedras, cemento o residuos minerales.
- Material y dureza de la cuchilla actual, si se va a sustituir.
- Dimensiones de la cuchilla, disposición de los agujeros de montaje y una foto clara o un plano.
Para cuchillas de repuesto, un plano acotado es más fiable que una simple foto. Longitud, anchura, espesor, posición de los agujeros, avellanados y ángulo del filo deben confirmarse antes de fabricar.
Cuchillas de trituradora vs cuchillas de molino: ¿qué cambia?
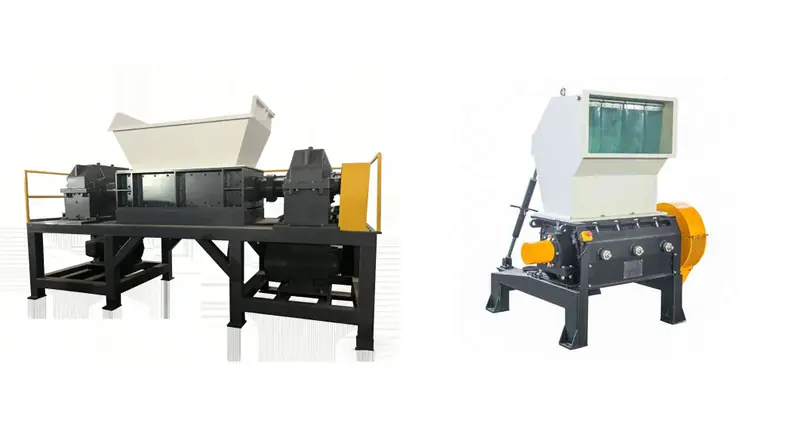
Los compradores suelen buscar cuchillas de trituradora y de molino como si fueran intercambiables, pero funcionan de forma muy distinta. Las cuchillas de molino o granulador son hojas largas y planas que cortan a alta velocidad contra cuchillas fijas con una holgura pequeña y ajustada con precisión. Las cuchillas de trituradora trabajan a baja velocidad y alto par, por lo que están diseñadas para el impacto y el desgarro, no para un corte de tijera preciso.
Una trituradora de un eje usa cuchillas de rotor pequeñas, cuadradas o perfiladas, a menudo con varios filos que se pueden girar antes de reafilar, y corta contra una contracuchilla sobre una criba. Una trituradora de doble eje usa discos de corte gruesos con ganchos, apilados en los ejes con separadores; los discos gastados suelen recargarse con soldadura dura o sustituirse por juegos, en lugar de afilarse como una cuchilla de molino.
| Característica | Cuchillas de molino / granulador | Cuchillas de trituradora de un eje | Discos de trituradora de doble eje |
|---|---|---|---|
| Forma | Cuchillas largas y planas de rotor y fijas | Insertos pequeños cuadrados o perfilados | Discos gruesos con ganchos y separadores |
| Acción de corte | Corte de tijera a alta velocidad con holgura ajustada | Corte a baja velocidad contra una contracuchilla | Desgarro y cizallado a baja velocidad entre ejes |
| Acero habitual | Aceros de herramienta como SKD11/D2 o DC53 | Aceros de herramienta o aleados, a menudo con varios filos | Aceros aleados tenaces elegidos por su resistencia al impacto |
| Mantenimiento | Reafilar y volver a ajustar la holgura | Girar a un filo nuevo, luego reafilar o sustituir | Recargar o sustituir discos; revisar separadores y rodamientos |
Al pedir cuchillas de repuesto, indique el modelo de máquina y las dimensiones del rotor o de los ejes, no solo la palabra «cuchilla». Para elegir entre los dos diseños de trituradora, consulte trituradora de un eje vs doble eje.
Selección final: la calidad de las cuchillas forma parte del rendimiento del molino
El rendimiento de un molino lo determina todo el sistema de corte, no solo el motor. El acero de las cuchillas, el tratamiento térmico, la geometría, la holgura, el tamaño de criba, la precisión del rotor y el mantenimiento actúan juntos.
Una buena cuchilla debe conservar el filo el tiempo suficiente para el material previsto y, a la vez, tener tenacidad suficiente para soportar las cargas normales de trabajo. La holgura debe producir un corte limpio por cizallado sin riesgo de contacto entre cuchillas. El afilado debe hacerse antes de que el desgaste sea severo, y las cuchillas móviles y fijas deben mantenerse como una pareja de corte.
Para el comprador que está comparando molinos de plástico, preguntar por el material de las cuchillas, su dureza, el método de ajuste y la disponibilidad de repuestos suele revelar más sobre la calidad real de la máquina que comparar solo la potencia del motor o el número de cuchillas.
Preguntas frecuentes
¿Cuál es el mejor acero para las cuchillas de un molino de plástico?
En muchos proyectos de reciclaje, el SKD11/D2 es una opción práctica con buen equilibrio entre precio y resistencia al desgaste; el DC53 resiste mejor el astillado en trabajos pesados. El tratamiento térmico, el revenido y la precisión del rectificado importan tanto como el grado del acero.
¿Qué holgura entre cuchillas debe tener un molino de plástico?
No hay un valor único. En muchos molinos convencionales la holgura de trabajo se mide en décimas de milímetro, pero depende del diámetro del rotor, la precisión de la máquina, el espesor de las cuchillas y el material. Siga el rango de ajuste del fabricante.
¿Cada cuánto hay que afilar las cuchillas del molino?
No hay un intervalo universal. Afile cuando el corte empiece a empeorar, antes de que el filo esté muy redondeado o astillado, y registre las horas de trabajo para fijar un intervalo realista para su material.
¿Por qué se desgastan tan rápido las cuchillas del molino?
La contaminación suele ser la causa real: la arena, el vidrio, las piedras y el metal desgastan o astillan el filo mucho más rápido que el plástico limpio. La prelimpieza, la clasificación y la separación magnética antes del molino protegen las cuchillas.
¿Las cuchillas de granulador son lo mismo que las de molino triturador?
Sí. Cuchillas de granulador y cuchillas de molino de plástico designan las mismas cuchillas de rotor y fijas que cortan el plástico sobre una criba. Los criterios de esta guía —acero, dureza, holgura y afilado— se aplican a ambas.
¿Se pueden usar cuchillas de molino en una trituradora?
No. Las cuchillas de trituradora y las de molino difieren en forma, velocidad de corte y servicio. Una trituradora de un eje usa pequeñas cuchillas giratorias y una de doble eje usa discos con ganchos, así que los repuestos deben corresponder a la máquina y a las dimensiones de su rotor o ejes.
Cuchillas de repuesto
¿Necesita cuchillas de repuesto para su molino triturador?
Envíenos los datos de su máquina y una foto o plano de las cuchillas actuales. Le confirmaremos el acero, las dimensiones y el juego de repuesto adecuado para su molino.
Consultar cuchillas de repuesto- Modelo del molino o diámetro y ancho del rotor
- Plano, dimensiones o fotos de la cuchilla
- Material triturado y su contaminación
- Vida actual de la cuchilla entre afilados