Noževi drobilice za plastiku (noževi granulatora): materijal, razmak noževa, habanje i održavanje
Noževi su jedan od najvažnijih delova drobilice za plastiku. Dve mašine sa sličnom snagom motora i veličinom komore za sečenje mogu raditi veoma različito ako se razlikuju materijal noža, geometrija noža, razmak noževa i stanje održavanja. Loše stanje noževa može smanjiti učinak, povećati potrošnju struje, stvarati nepravilne ljuspice, izazvati prekomernu toplotu i nepotrebno opteretiti rotor, ležajeve i motor.
Kratak odgovor
Dobar nož treba da održi oštrinu dovoljno dugo za predviđeni materijal, a istovremeno da ima dovoljnu žilavost da podnese normalna radna opterećenja. Razmak noževa treba da obezbedi čisto dejstvo smicanja bez rizika od dodira noževa. Oštrenje treba obaviti pre nego što se razvije ozbiljno habanje, a pokretni i nepokretni noževi treba da se održavaju kao usklađen par za sečenje.
Sadržaj
- 01Pokretni i nepokretni noževi: šta svaki od njih radi
- 02Uobičajeni materijali noževa koji se koriste u drobilicama za plastiku
- 03Tvrdoća noža: tvrđe nije uvek bolje
- 04Razmak noževa je jedno od najvažnijih podešavanja
- 05Kako sirovina utiče na izbor razmaka noževa
- 06Šta se događa kada noževi drobilice postanu tupi
- 07Zagađenje je često pravi uzrok brzog habanja noževa
- 08Kada noževe drobilice treba oštriti?
- 09Pravilno oštrenje noža je jednako važno kao i materijal noža
- 10Zavrtnji noža i sedišta noža takođe zahtevaju održavanje
- 11Veličina sita i habanje noža su povezani
- 12Mokro drobljenje može smanjiti toplotu, ali održavanje noževa je i dalje neophodno
- 13Rezervni noževi: šta kupac treba da naruči uz novu drobilicu
- 14Koje informacije treba da pružite prilikom izbora noževa drobilice?
- 15Noževi šredera naspram noževa drobilice: koja je razlika?
- 16Konačan izbor: kvalitet noža je deo učinka drobilice
- Česta pitanja
Pokretni i nepokretni noževi: šta svaki od njih radi
Za kupce, zato nije dovoljno pitati samo koliko noževa ima drobilica za plastiku. Korisnija pitanja su: koji čelik se koristi, koliko su noževi tvrdi, kako su raspoređeni pokretni i nepokretni noževi, koji razmak noževa je potreban za dati materijal, koliko se lako noževi podešavaju ili skidaju i koliko često se mogu oštriti pre zamene.
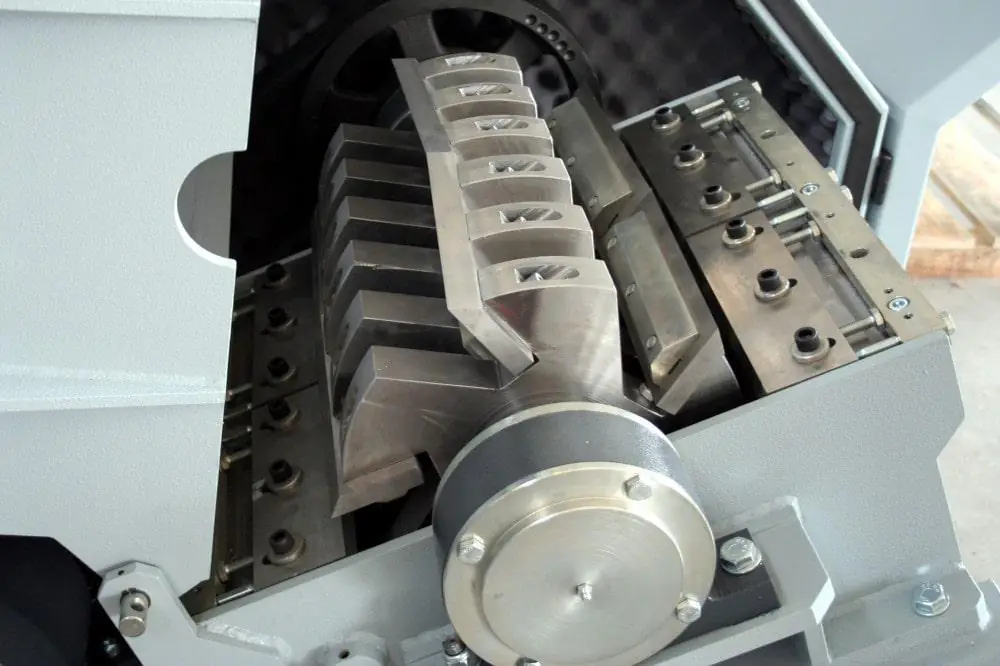
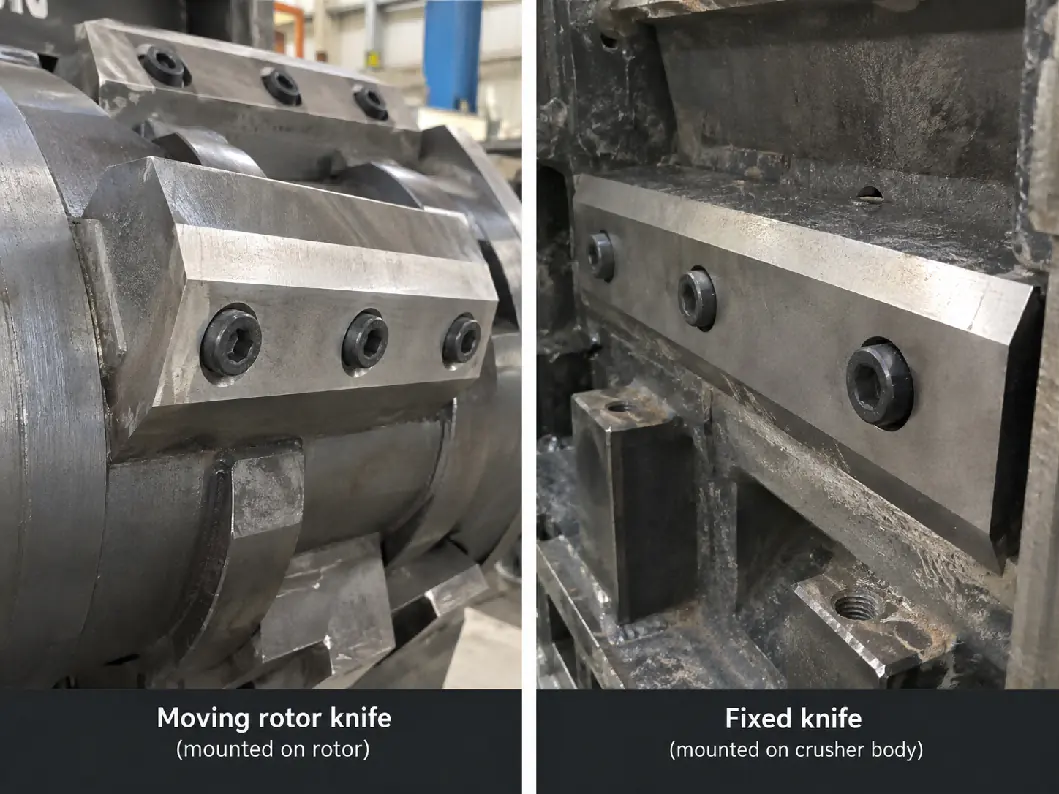
Tipična drobilica za plastiku seče materijal između pokretnih noževa montiranih na rotoru i nepokretnih noževa montiranih na telu drobilice. Pokretni noževi prolaze veoma blizu nepokretnih noževa, stvarajući dejstvo smicanja. Plastika ostaje u komori dok komadi ne postanu dovoljno mali da prođu kroz sito.
Pokretni noževi obavljaju najveći deo ponovljenog rada sečenja i izloženi su udarcima, trenju i zaprljanosti. Nepokretni noževi obezbeđuju suprotnu sečivnu ivicu. Oba moraju ostati oštra i pravilno postavljena. Oštar pokretni nož sa pohabanim nepokretnim nožem i dalje će davati slab učinak sečenja.
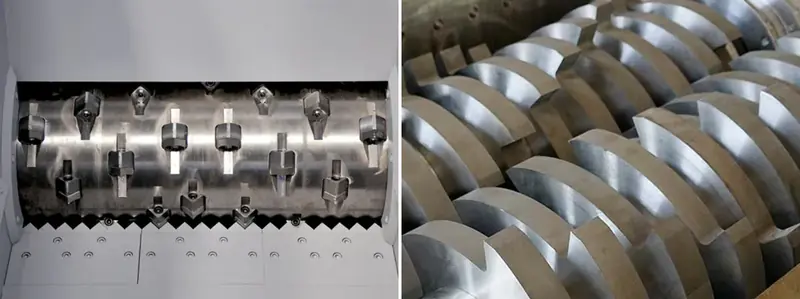
U zavisnosti od konstrukcije drobilice, rotor može koristiti prave noževe, stepenasto raspoređene noževe, V-raspored ili segmentirane noževe. Najbolji raspored zavisi od ulaznog materijala. Boce, debeo otpad od tvrde plastike, ulivci od injekcionog livenja i folija ne ulaze u zonu sečenja na isti način, pa geometriju noževa treba usaglasiti sa primenom, a ne birati samo prema broju noževa.
Uobičajeni materijali noževa koji se koriste u drobilicama za plastiku
Noževi drobilice zahtevaju ravnotežu tvrdoće, otpornosti na habanje i žilavosti. Veoma tvrd nož može dobro odolevati habanju, ali može postati osetljiviji na krunjenje ako u mašinu uđe metal ili kamenje. Žilaviji nož može bolje podneti udarce, ali može zahtevati češće oštrenje. Zato sirovinu i nivo zaprljanosti treba uzeti u obzir pre određivanja čelika za noževe.
| Materijal noža | Tipične karakteristike | Pogodna upotreba | Na šta obratiti pažnju |
|---|---|---|---|
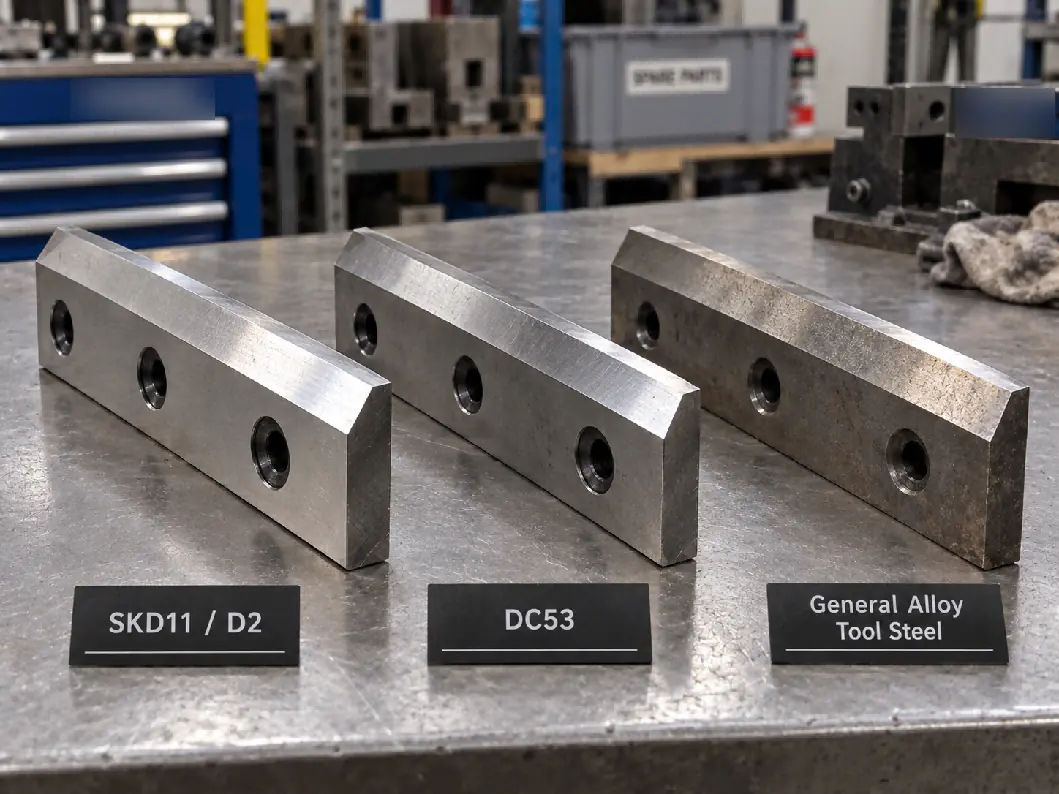
| SKD11 / D2 | Visoka otpornost na habanje i dobro održavanje oštrine | Opšte drobljenje tvrde plastike, boce, gajbice, ulivci i reciklirana plastika | Čest izbor za industrijske drobilice za plastiku; pravilna termička obrada je ključna |
| DC53 | Visoka tvrdoća sa poboljšanom žilavošću u poređenju sa konvencionalnim D2 čelikom u mnogim primenama alatnih čelika | Primene sa teškim opterećenjem gde je otpornost na krunjenje važna | Veća cena; učinak u velikoj meri zavisi od termičke obrade |
| 9CrSi / slični legirani alatni čelici | Umerena otpornost na habanje i niža cena | Manje abrazivne, primene sa lakšim opterećenjem | Obično zahteva češće oštrenje nego kvalitetniji alatni čelici |
| Brzorezni čelik / specijalni alatni čelici | Veoma dobra tvrdoća i otpornost na habanje | Specijalizovane primene koje zahtevaju dug vek sečiva | Veća cena, a nije uvek potrebno za standardne linije za reciklažu |
Za mnoge projekte reciklaže plastike, SKD11/D2 je praktičan i široko korišćen izbor jer obezbeđuje dobar odnos cene i otpornosti na habanje. Ipak, oznaka čelika navedena u ponudi ne garantuje kvalitet noža. Termička obrada, kaljenje, preciznost brušenja i konačna tvrdoća su jednako važni.
Zbog toga kupci treba da pitaju dobavljača ne samo za oznaku materijala, nego i za ciljani opseg tvrdoće i standard termičke obrade noža. Dobro izrađen D2 nož može imati bolji učinak od loše termički obrađenog noža napravljenog od skupljeg čelika.
Tvrdoća noža: tvrđe nije uvek bolje
Noževi drobilice za plastiku se obično termički obrađuju da bi se postigla visoka tvrdoća, ali izbor najveće moguće tvrdoće nije uvek pravilan pristup. Ako nož postane previše krt, slučajno zagađenje metalom ili snažan udarac mogu okrnjiti sečivnu ivicu.
Za D2/SKD11 noževe drobilice, dobavljači obično rade u opsegu visoke tvrdoće alatnog čelika, često u gornjem delu 50-ih HRC, u zavisnosti od veličine noža i primene. Tačnu vrednost treba da odredi proizvođač noža, jer debeli noževi za teška opterećenja, tanki noževi i veoma zaprljane primene mogu zahtevati drugačiji odnos tvrdoće i žilavosti.
Za čiste PET boce ili proizvodni otpad, otpornost na habanje je obično glavna briga. Za zaprljanu tvrdu plastiku, poljoprivredni materijal ili otpad sa mogućim zagađenjem metalom, žilavost postaje važnija. U ovim slučajevima, izbor malo žilavijeg noža i zaštita drobilice sortiranjem ili magnetnom separacijom može dati bolji ukupan trošak rada nego samo maksimiziranje tvrdoće.
Razmak noževa je jedno od najvažnijih podešavanja
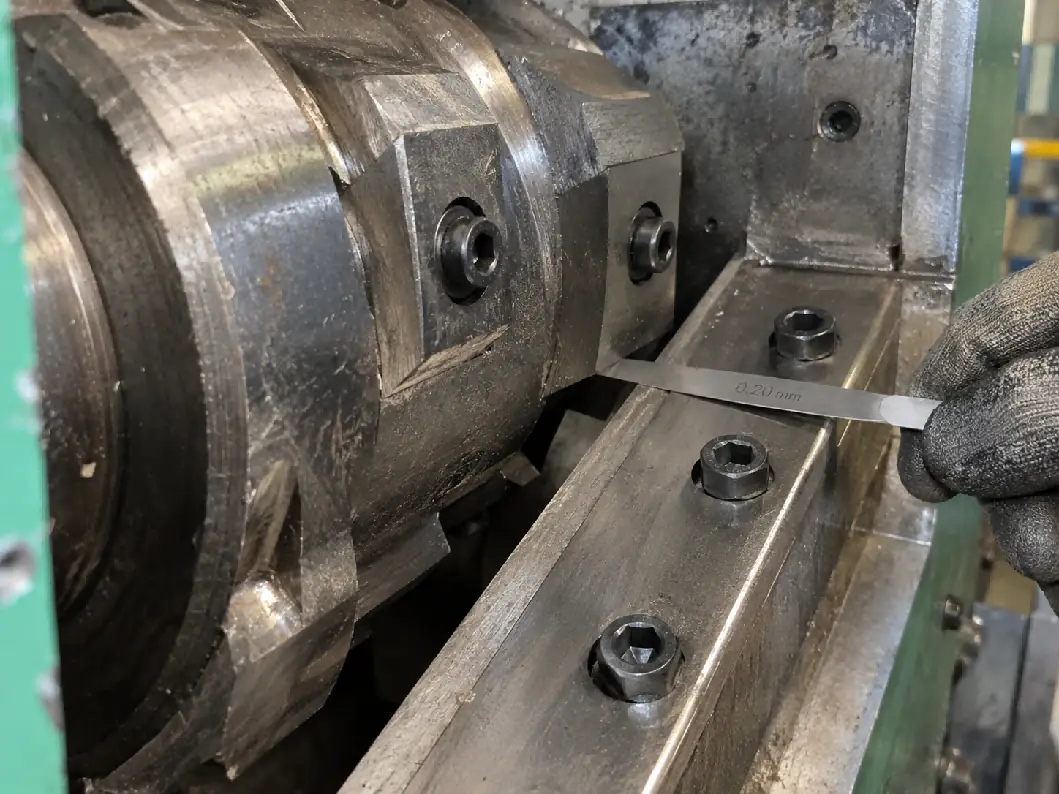
Razmak noževa je zazor između pokretnog noža i nepokretnog noža na mestu sečenja. Ovaj zazor mora biti dovoljno mali da stvori čisto dejstvo smicanja, ali dovoljno veliki da spreči dodir noževa kada rotor radi pod opterećenjem.
Ako je razmak noževa previše veliki, mašina počinje da kida ili udara plastiku umesto da je čisto seče. To može smanjiti kapacitet, povećati varijacije u veličini ljuspica i stvoriti više toplote. Elastični materijali mogu se presavijati ili razvlačiti kroz zazor umesto da budu isečeni.
Ako je razmak noževa previše mali, pokretni i nepokretni noževi mogu se dodirnuti zbog otklona rotora, pomeranja ležajeva, termičkog širenja ili neispravnog podešavanja. Sudar noževa može oštetiti noževe, sedišta noževa i rotor i može izazvati nagli prekid rada mašine.
Ne postoji jedinstvena vrednost razmaka noževa pogodna za svaku drobilicu. U mnogim konvencionalnim drobilicama za plastiku radni zazor se meri u desetinkama milimetra, ali pravilna vrednost zavisi od prečnika rotora, preciznosti mašine, debljine noža, vrste materijala i konstrukcije drobilice. Uvek treba pratiti opseg podešavanja koji je naveo proizvođač.
Kako sirovina utiče na izbor razmaka noževa
Tvrda plastika i elastična plastika postavljaju različite zahteve pred sistem za sečenje. Debeli komadi PP ili HDPE mogu podneti malo veći zazor za sečenje nego veoma tanka folija, jer je materijal dovoljno čvrst da bude čisto odsečen. Tanka folija i tkani materijal se verovatnije presavijaju ili provlače kroz veliki zazor.
Za drobljenje PET boca, oštri noževi i ujednačen zazor su važni, jer tupi noževi mogu stvoriti višak PET prašine i nepravilne ljuspice. Kod mokrog drobljenja, voda pomaže da se smanji toplota od trenja i počinje uklanjanje prljavštine, ali ne nadoknađuje loše stanje noževa.
Za debele komade, ostatke od purgovanja i teško formirane delove, žilavost noža i stabilno montiranje noževa postaju posebno važni, jer se opterećenje pri sečenju brzo menja kada rotor zaseca gusti materijal.
Za zaprljanu poljoprivrednu plastiku, pesak i mineralno zagađenje djeluju kao abrazivni medijum. U ovim primenama, održavanje potpuno oštre ivice tokom dugog perioda nije realno. Prethodno čišćenje može uštedeti više troškova za noževe nego prelazak na mnogo skuplji čelik za noževe.
Šta se događa kada noževi drobilice postanu tupi
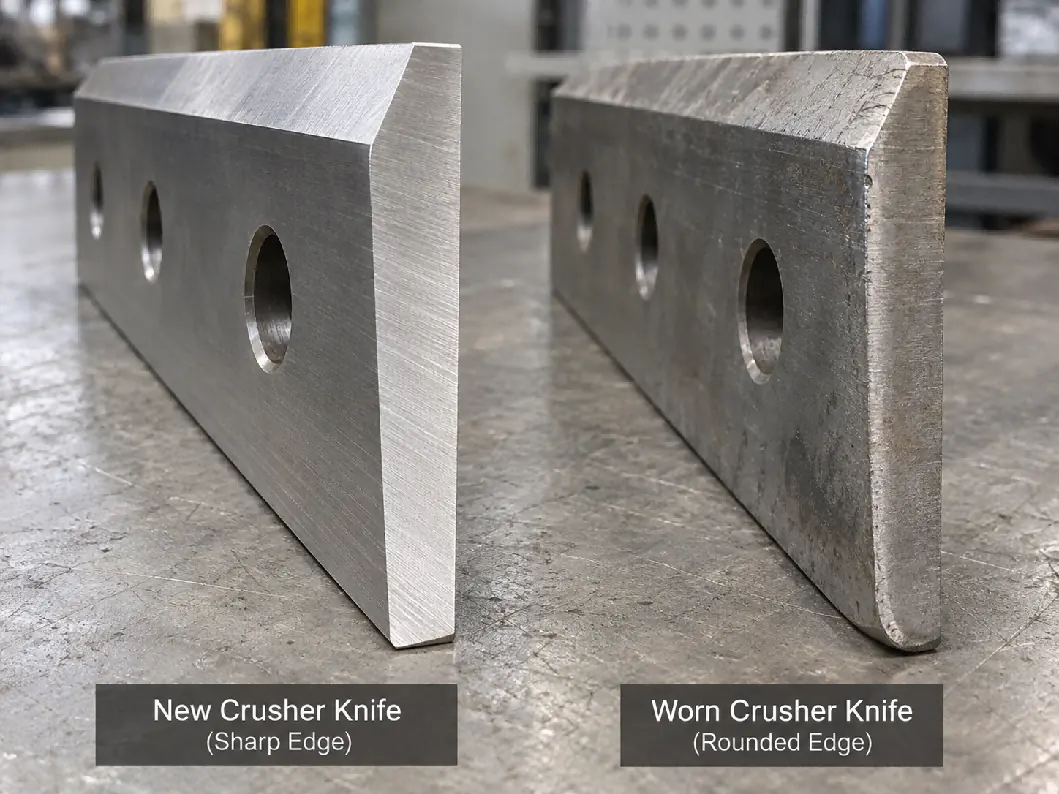
Habanje noževa se razvija postepeno, pa operateri često nastavljaju proizvodnju bez da primete koliko se učinak smanjio. Prvi znak nije uvek vidljivo oštećen nož. Promene u ponašanju mašine se često javljaju ranije.
| Radni simptom | Mogući uzrok vezan za nož | Šta proveriti |
|---|---|---|
| Kapacitet postepeno opada | Sečivne ivice postaju zaokružene | Pregledati pokretne i nepokretne noževe; uporediti trenutni razmak sa podešenom vrednošću |
| Struja motora se povećava | Više drobljenja udarcem umesto smicanjem | Oštrina noža, razmak, zapušenost sita i brzina dovoda materijala |
| Ljuspice postaju veće ili nepravilne | Pohabane ivice ili prekomeran razmak noževa | Stanje noža i poravnanje nepokretnog noža |
| Više prašine ili sitnih čestica | Oštećena ivica, prekomerno ponovljeno sečenje ili neodgovarajuće sito | Krunjenje noža, veličina sita i stanje rotora |
| Materijal se mota ili razvlači | Noževi su previše tupi ili je razmak previše veliki | Posebno važno za foliju i rafiju |
| Neobična vibracija ili buka | Olabavljeni zavrtnji noža, okrnjeni noževi ili neuravnoteženost rotora | Zaustaviti mašinu i odmah pregledati |
Zagađenje je često pravi uzrok brzog habanja noževa
Na vek trajanja noža veoma utiče ono šta ulazi u drobilicu zajedno sa plastikom. Pesak, staklo, kamenje, zavrtnji, metalni umetci i mineralni prah mogu skratiti vek noža mnogo brže nego čista plastika.
Pesak i fino mineralno zagađenje izazivaju abrazivno habanje duž cele sečivne ivice. Komadi metala mogu izazvati lokalno krunjenje ili lom. Kamenje može oštetiti i noževe i sito. Zato isti nož može raditi dugo na čistom fabričkom otpadu, ali zahtevati mnogo češće održavanje pri obradi postpotrošačkog ili poljoprivrednog otpada.
Ako je moguće zagađenje gvožđevitim metalom, ispred drobilice se može ugraditi prekobandni magnet ili magnetni separator. Za velike strane predmete, ručno sortiranje ili faza prethodnog čišćenja mogu i dalje biti potrebni, jer nije svo štetno zagađenje magnetno.
Kada noževe drobilice treba oštriti?
Ne postoji pouzdan univerzalni odgovor kao što je „oštriti na svakih 500 sati”. Pravilan interval zavisi od materijala, zagađenja, veličine sita, brzine dovoda i radnih sati.
Bolje pravilo održavanja je oštriti noževe kada učinak sečenja počne da se smanjuje, pre nego što ivica postane znatno zaokružena ili okrnjena. Nastavak rada sa veoma tupim noževima povećava potrošnju struje i može ukloniti više materijala noža pri sledećem brušenju, skraćujući ukupan vek noža.
Operateri treba da bilježe radne sate, obrađivani materijal i datume oštrenja. Nakon nekoliko ciklusa održavanja, pogon može odrediti realan interval oštrenja za svoj sopstveni otpadni tok.
Kada se noževi skidaju, treba pregledati i pokretne i nepokretne noževe. Ponovno brušenje samo jedne strane sečivnog para možda neće vratiti pravilan učinak sečenja ako je i suprotni nož pohaban.
Pravilno oštrenje noža je jednako važno kao i materijal noža
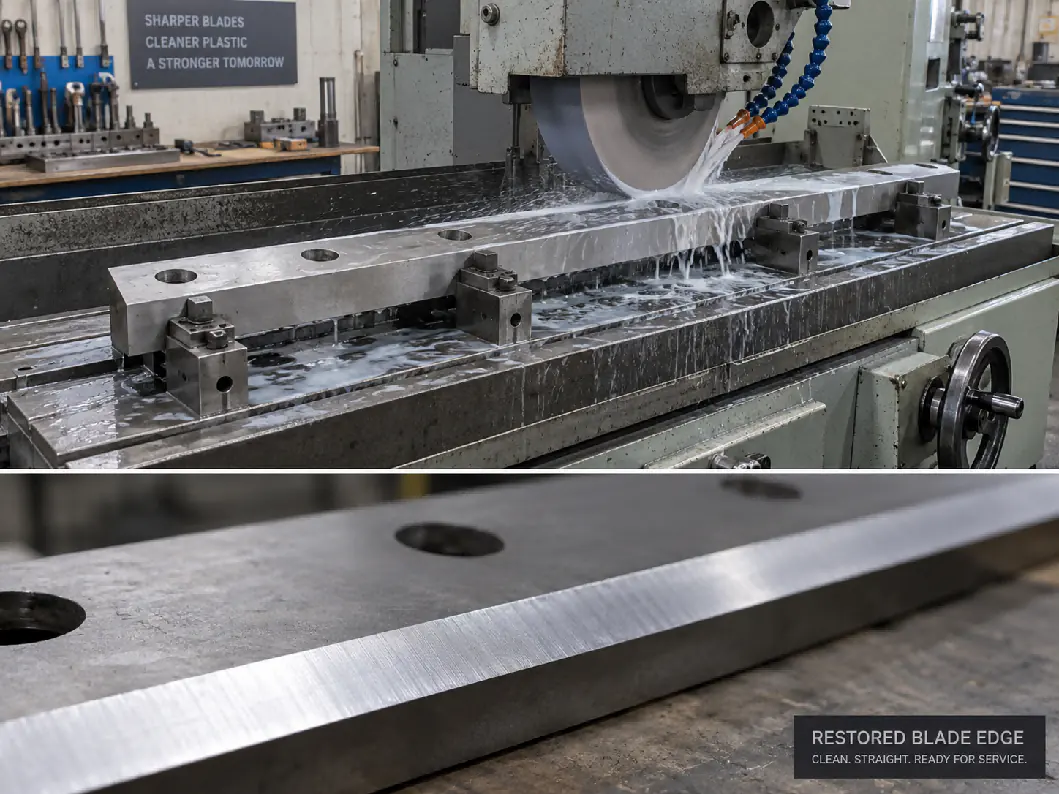
Noževi drobilice treba da se bruse na odgovarajućim alatnim mašinama tako da sečivna ivica ostane prava, a dimenzije noža ostanu ujednačene po celom rotoru. Neujednačeno brušenje može otežati podešavanje razmaka noževa i može izazvati neuravnoteženost rotora.
Tokom brušenja treba izbegavati prekomernu toplotu, jer pregrevanje može uticati na termički obrađenu sečivnu ivicu. Ugao oštrenja treba da ostane usklađen sa originalnim dizajnom noža, osim ako proizvođač mašine ne odredi drugačiji ugao za određenu primenu.
Nakon oštrenja, sve noževe montirane u istoj grupi položaja na rotoru treba provjeriti u pogledu dimenzione ujednačenosti. Ako jedan nož strči dalje od ostalih, moguće je da nosi prekomerno opterećenje ili dodiruje nepokretni nož.
Zavrtnji noža i sedišta noža takođe zahtevaju održavanje
Održavanje noževa nije ograničeno na sečivnu ivicu. Zavrtnji noža, navojne rupe i sedišta noža nose ponovljena udarna opterećenja. Olabavljeni zavrtnji mogu dozvoliti pomeranje noža, oštećujući sedište i stvarajući ozbiljnu neuravnoteženost rotora.
Pre ponovne montaže noževa, montažne površine treba očistiti. Ostaci plastike, rđa ili zdrobljeni materijal zaostali ispod noža mogu promeniti položaj noža i učiniti precizno podešavanje razmaka nemogućim.
Zavrtnje treba zategnuti prema momentu zatezanja koji je naveo proizvođač i ponovo provjeriti nakon početnog rada, ako je to propisano. Oštećeni navoji ili deformisana sedišta noža treba popraviti pre nastavka proizvodnje.
Veličina sita i habanje noža su povezani
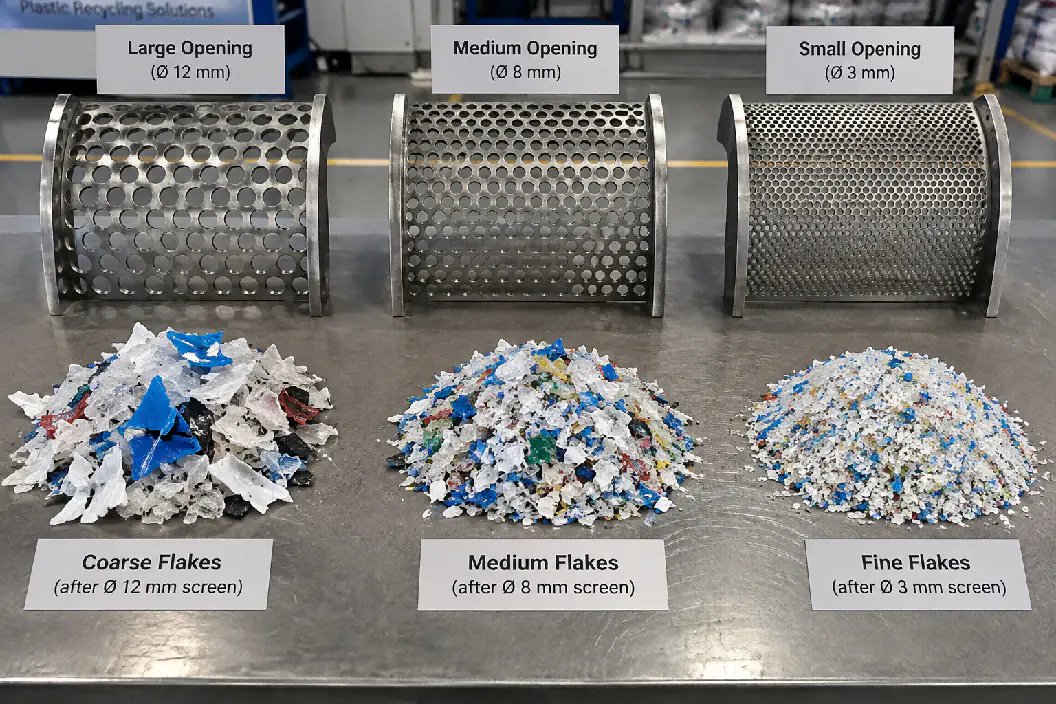
Manje sito drobilice ne menja samo konačnu veličinu čestica. Ono takođe drži materijal unutar komore za sečenje tokom više ciklusa sečenja. Ovo povećava kontakt između plastike i noževa.
Na primer, prelazak sa većeg sita na mnogo manji otvor može poboljšati veličinu ljuspica, ali može smanjiti kapacitet i povećati habanje noža. Zato najmanje moguće sito nije uvek najekonomičniji izbor.
Sito treba izabrati prema sledećem procesu. Linija za pranje može zahtevati ljuspice dovoljno male za efikasno frikciono pranje i flotaciono-taložnu separaciju, dok linija za ekstruziju može imati drugačije zahteve dovoda materijala. Najbolji otvor sita je onaj koji zadovoljava zahtev nizvodnog procesa bez nepotrebnog ponovljenog sečenja.
Mokro drobljenje može smanjiti toplotu, ali održavanje noževa je i dalje neophodno
Mokro drobljenje se obično koristi u linijama za pranje PET boca i nekim linijama za pranje tvrde plastike. Voda ulazi u komoru za sečenje tokom drobljenja, pomažući da se smanji toplota od trenja i počne uklanjanje prljavštine sa plastike.
Ipak, mokri rad ne eliminiše habanje noža. Abrazivne zaprljanosti mogu i dalje napadati sečivnu ivicu, a loš kvalitet vode ili neodgovarajuća drenaža mogu izazvati probleme korozije tokom perioda zastoja.
Zato noževe mokre drobilice i oblasti montaže treba čistiti i pregledati tokom planiranog održavanja. Ako linija ostaje neaktivna duži period, mašinu treba isprazniti i zaštititi od korozije prema procedurama održavanja dobavljača.
Rezervni noževi: šta kupac treba da naruči uz novu drobilicu
Za proizvodnu liniju koja mora da radi neprekidno, rezervni noževi treba da budu uključeni u početni plan rezervnih delova. Čekanje na zamenski nož posle oštećenja može zaustaviti celu liniju za pranje ili granulaciju.
Praktičan komplet rezervnih delova obično uključuje pokretne noževe, nepokretne noževe i ključan montažni pribor. Potrebna količina zavisi od konstrukcije mašine i strategije održavanja pogona.
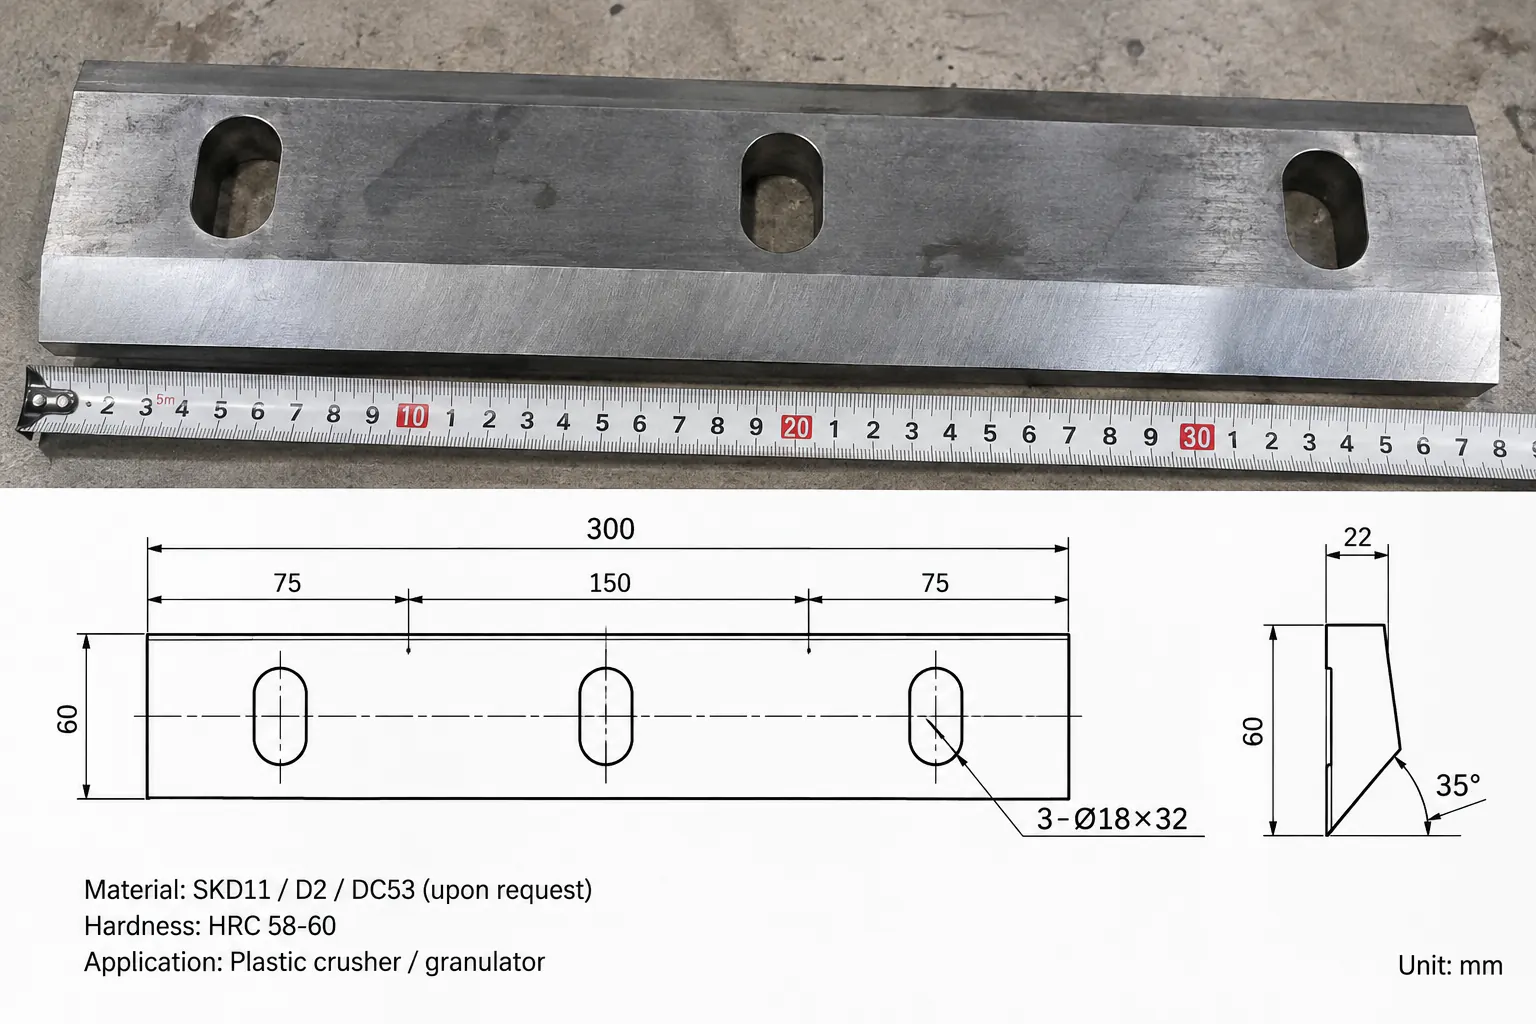
Kada se kasnije naruči rezervni noževi, kupac treba da obezbedi model mašine, crtež noža ili tačne dimenzije, raspored montažnih rupa, oznaku materijala i zahtev za tvrdoćom. Male razlike u položaju rupa ili debljini noža mogu sprečiti pravilnu ugradnju, i kada ukupna dužina noža izgleda ispravna.
Koje informacije treba da pružite prilikom izbora noževa drobilice?
Ako kupujete drobilicu ili zamenske noževe, dobavljač treba da razume stvarnu primenu. Korisne informacije uključuju:
- Vrsta plastike: PET, HDPE, PP, ABS, PVC ili mešana tvrda plastika.
- Oblik proizvoda: boce, gajbice, ulivci, komadi, cevi, ploča ili drugi otpad.
- Maksimalna veličina dovoda i debljina zida.
- Potreban kapacitet u kg/h.
- Ciljana veličina ljuspica i otvor sita drobilice.
- Da li je drobljenje suvo ili mokro.
- Zagađenje: pesak, metal, etikete, staklo, kamenje, cement ili mineralni ostaci.
- Trenutni materijal i tvrdoća noža, ako se zamenjuje postojeći nož.
- Dimenzije noža, raspored montažnih rupa i jasna fotografija ili crtež.
Za zamenske noževe, dimenzionisan crtež je pouzdaniji nego samo fotografija. Dužinu, širinu, debljinu, položaj rupa, detalje upusta i ugao ivice treba potvrditi pre proizvodnje.
Noževi šredera naspram noževa drobilice: koja je razlika?
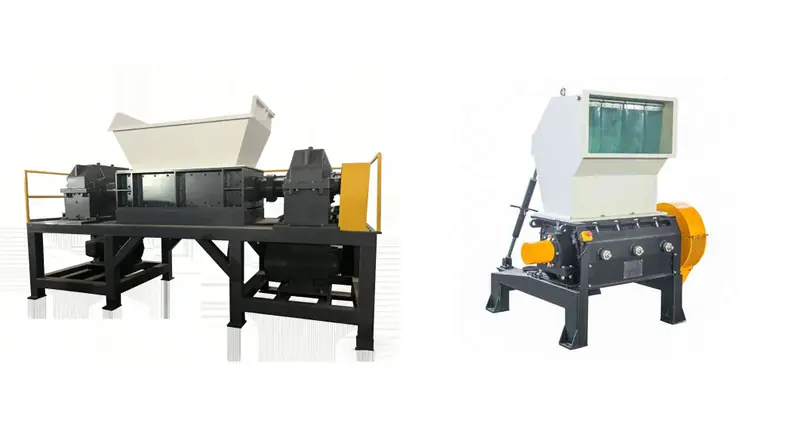
Kupci često traže noževe šredera i noževe drobilice kao da su zamenljivi, ali ovi delovi funkcionišu veoma različito. Noževi drobilice i granulatora su duge, ravne oštrice koje seku pri velikoj brzini uz nepokretne noževe preko malog, precizno podešenog zazora. Noževi šredera rade pri niskoj brzini i velikom obrtnom momentu, pa su oblikovani za udar i kidanje, a ne za precizan rez makazama.
Jednovratilni šreder koristi male kvadratne ili profilisane noževe na rotoru, često sa više upotrebljivih ivica koje se mogu rotirati pre ponovnog brušenja, koji seku uz protivnož iznad sita. Dvovratilni šreder koristi debele kukaste rezne diskove naslagane na vratilima sa razmačnicima; pohabani rezni elementi se obično navaruju ili zamenjuju kao komplet, a ne oštre kao nož drobilice.
| Karakteristika | Noževi drobilice / granulatora | Noževi jednovratilnog šredera | Rezni elementi dvovratilnog šredera |
|---|---|---|---|
| Oblik | Duge ravne oštrice na rotoru i nepokretni noževi | Mali kvadratni ili profilisani umetci | Debeli kukasti diskovi sa razmačnicima |
| Dejstvo sečenja | Rez makazama velike brzine preko podešenog zazora | Rez male brzine uz protivnož | Kidanje i smicanje male brzine između vratila |
| Tipičan čelik | Alatni čelici kao SKD11/D2 ili DC53 | Alatni ili legirani čelici, često sa više upotrebljivih ivica | Žilavi legirani čelici izabrani zbog otpornosti na udar |
| Održavanje | Ponovno brušenje, zatim ponovno podešavanje razmaka noža | Rotacija na novu ivicu, zatim ponovno brušenje ili zamena | Navarivanje ili zamena reznih elemenata; provera razmačnika i ležajeva |
Kada naručujete rezervne noževe, navedite model mašine i dimenzije rotora ili vratila, a ne samo reč „nož”. Za izbor između ove dve konstrukcije šredera, pogledajte jednovratilni naspram dvovratilnog šredera.
Konačan izbor: kvalitet noža je deo učinka drobilice
Učinak drobilice je određen celim sistemom za sečenje, a ne samo motorom. Čelik noža, termička obrada, geometrija noža, razmak noža, veličina sita, preciznost rotora i održavanje zajedno deluju.
Dobar nož treba da održi oštrinu dovoljno dugo za predviđeni materijal, a istovremeno da ima dovoljnu žilavost da podnese normalna radna opterećenja. Razmak noževa treba da obezbedi čisto dejstvo smicanja bez rizika od dodira noževa. Oštrenje treba obaviti pre nego što se razvije ozbiljno habanje, a pokretni i nepokretni noževi treba da se održavaju kao usklađen par za sečenje.
Za kupce koji upoređuju drobilice za plastiku, pitanja o materijalu noža, tvrdoći, metodu podešavanja i dostupnosti rezervnih noževa često otkrivaju više o praktičnom radnom kvalitetu mašine nego samo poređenje snage motora ili broja noževa.
Česta pitanja
Koji je najbolji čelik za noževe drobilice za plastiku?
Za mnoge projekte reciklaže, SKD11/D2 je praktičan izbor sa dobrim odnosom cene i otpornosti na habanje; DC53 pruža bolju otpornost na krunjenje za rad sa teškim opterećenjem. Termička obrada, kaljenje i preciznost brušenja su jednako važni kao i oznaka čelika.
Koji razmak noža treba da ima drobilica za plastiku?
Ne postoji jedinstvena vrednost. U mnogim konvencionalnim drobilicama radni zazor se meri u desetinkama milimetra, ali zavisi od prečnika rotora, preciznosti mašine, debljine noža i materijala. Pratite opseg podešavanja proizvođača.
Koliko često treba oštriti noževe drobilice?
Ne postoji univerzalan interval. Oštrite kada učinak sečenja počne da opada, pre nego što ivica postane znatno zaokružena ili okrnjena, i bilježite radne sate da biste odredili realan interval za svoj sopstveni materijal.
Zašto se noževi drobilice toliko brzo habaju?
Zagađenje je često pravi uzrok: pesak, staklo, kamenje i metal habaju ili okrnjuju ivicu mnogo brže nego čista plastika. Prethodno čišćenje, sortiranje i magnetna separacija pre drobilice štite noževe.
Da li su noževi granulatora isti kao noževi drobilice?
Da. Noževi granulatora, noževi granulatora za plastiku i noževi drobilice za plastiku označavaju iste rotorske i nepokretne noževe koji seku plastiku preko sita. Pravila izbora iz ovog vodiča — čelik, tvrdoća, razmak noža i oštrenje — odnose se na oba slučaja.
Da li se noževi drobilice mogu koristiti u šrederu?
Ne. Noževi šredera i noževi drobilice se razlikuju po obliku, brzini sečenja i nameni. Jednovratilni šreder koristi male rotirajuće umetke noža, a dvovratilni šreder koristi kukaste rezne diskove, pa rezervni delovi moraju odgovarati konkretnoj mašini i dimenzijama rotora ili vratila.
Rezervni noževi
Potrebni su Vam zamenski noževi za drobilicu ili granulator?
Pošaljite podatke o Vašoj mašini i fotografiju ili crtež trenutnih noževa. Potvrdićemo čelik noža, dimenzije i pravi komplet rezervnih delova za Vašu drobilicu.
Pitajte o zamenskim noževima- Model drobilice ili prečnik i širina rotora
- Crtež noža, dimenzije ili fotografije
- Materijal koji se drobi i njegovo zagađenje
- Trenutni vek noža između oštrenja