Dao máy nghiền nhựa: vật liệu, khe hở dao, mài mòn và bảo trì
Dao là một trong những bộ phận quan trọng nhất của máy nghiền nhựa. Hai máy có công suất động cơ và kích thước buồng cắt tương tự nhau vẫn có thể chạy rất khác nhau nếu vật liệu dao, hình dạng dao, khe hở dao và tình trạng bảo trì khác nhau. Dao ở tình trạng kém có thể làm giảm năng suất, tăng dòng điện, tạo mảnh không đều, sinh nhiệt quá mức và gây tải không cần thiết lên rôto, ổ bi và động cơ.
Trả lời ngắn
Một con dao tốt phải giữ được lưỡi sắc đủ lâu với vật liệu cần xử lý, đồng thời đủ dai để chịu được tải vận hành bình thường. Khe hở dao phải tạo ra lực cắt sạch mà không có nguy cơ dao chạm nhau. Nên mài dao trước khi mòn nặng, và dao động cùng dao tĩnh phải được bảo trì như một cặp cắt.
Mục lục
- 01Dao động và dao tĩnh: mỗi loại làm gì
- 02Vật liệu dao thường dùng trong máy nghiền nhựa
- 03Độ cứng của dao: cứng hơn chưa chắc đã tốt hơn
- 04Khe hở dao là một trong những điều chỉnh quan trọng nhất
- 05Nguyên liệu ảnh hưởng thế nào đến việc chọn khe hở dao
- 06Điều gì xảy ra khi dao máy nghiền bị cùn
- 07Tạp chất thường là nguyên nhân thực sự khiến dao mòn nhanh
- 08Khi nào nên mài dao máy nghiền?
- 09Mài dao đúng cách quan trọng không kém vật liệu dao
- 10Bu lông và bệ dao cũng cần được bảo trì
- 11Kích thước lưới sàng và độ mòn dao có liên quan với nhau
- 12Nghiền ướt giảm nhiệt, nhưng vẫn phải bảo trì dao
- 13Dao dự phòng: nên đặt gì khi mua máy nghiền mới
- 14Cần cung cấp thông tin gì khi chọn dao máy nghiền?
- 15Dao máy băm và dao máy nghiền: khác nhau ở đâu?
- 16Lựa chọn cuối cùng: chất lượng dao là một phần hiệu suất của máy nghiền
- Câu hỏi thường gặp
Dao động và dao tĩnh: mỗi loại làm gì
Vì vậy, người mua không nên chỉ hỏi một máy nghiền nhựa có bao nhiêu dao. Những câu hỏi hữu ích hơn là: dùng thép gì, dao cứng đến mức nào, dao động và dao tĩnh bố trí ra sao, vật liệu cần khe hở dao bao nhiêu, dao có dễ chỉnh và tháo không, và có thể mài bao nhiêu lần trước khi thay.
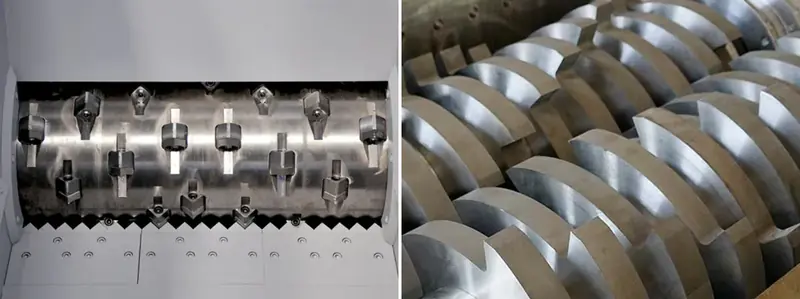
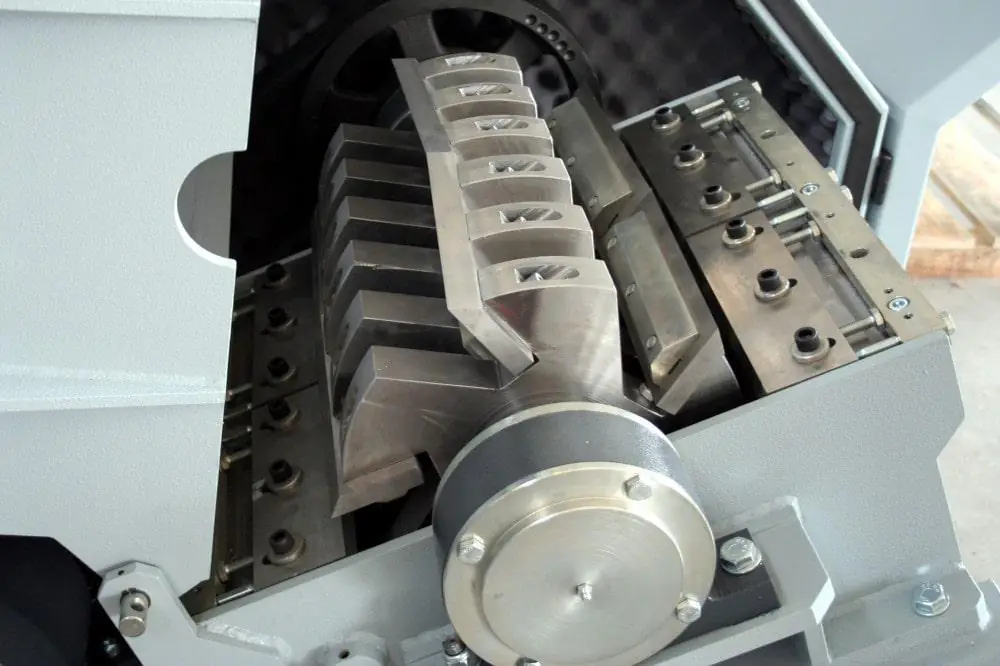
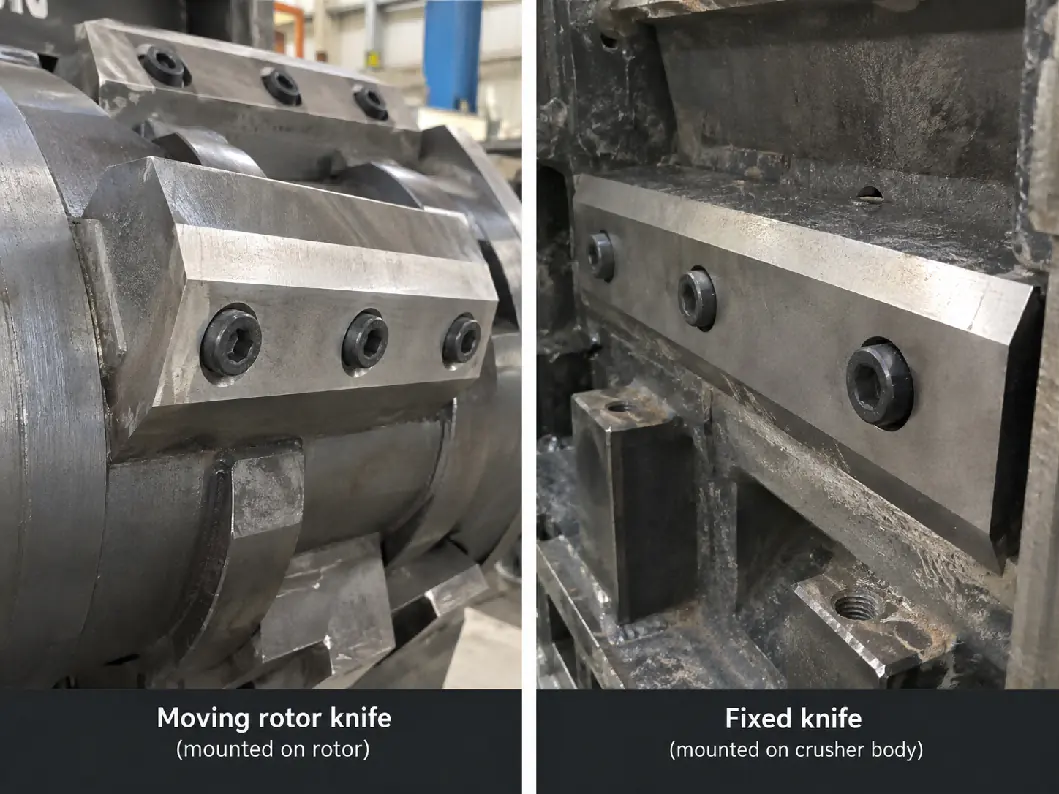
Một máy nghiền nhựa điển hình cắt vật liệu giữa dao động lắp trên rôto và dao tĩnh lắp trên thân máy. Dao động đi qua rất sát dao tĩnh, tạo ra lực cắt. Nhựa ở lại trong buồng cho đến khi các mảnh đủ nhỏ để lọt qua lưới sàng.
Dao động đảm nhận phần lớn công việc cắt lặp lại và chịu va đập, ma sát và tạp chất. Dao tĩnh tạo lưỡi cắt đối diện. Cả hai phải luôn sắc và được căn chỉnh đúng. Dao động sắc đi cùng dao tĩnh đã mòn vẫn sẽ cắt kém.
Tùy thiết kế máy nghiền, rôto có thể dùng dao thẳng, dao so le, bố trí chữ V hoặc dao phân đoạn. Cách bố trí tốt nhất phụ thuộc vào vật liệu đầu vào. Chai, phế liệu cứng dày, đầu rót ép phun và màng không vào vùng cắt theo cùng một cách, vì vậy hình dạng dao cần phù hợp với ứng dụng chứ không chỉ chọn theo số lượng dao.
Vật liệu dao thường dùng trong máy nghiền nhựa
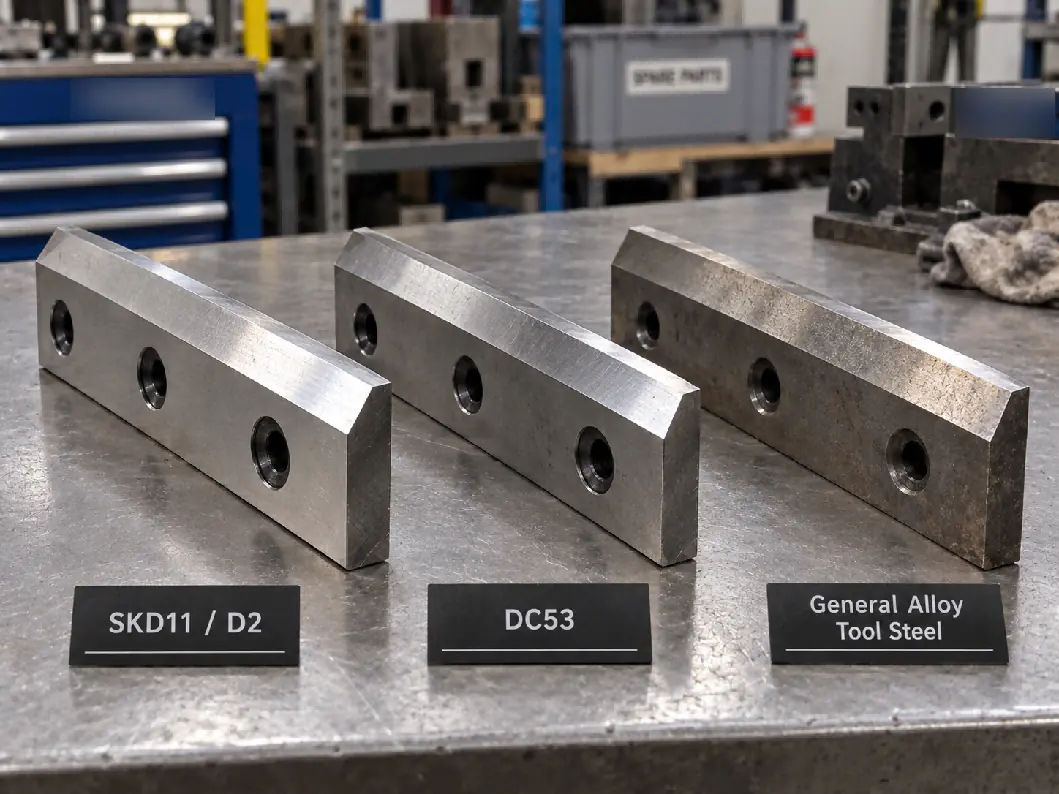
Dao máy nghiền cần cân bằng giữa độ cứng, khả năng chống mòn và độ dai. Dao quá cứng có thể chống mài mòn tốt nhưng dễ mẻ hơn nếu kim loại hoặc đá lọt vào máy. Dao dai hơn chịu va đập tốt hơn nhưng có thể phải mài thường xuyên hơn. Đó là lý do cần xét nguyên liệu và mức độ tạp chất trước khi chọn thép làm dao.
| Vật liệu dao | Đặc tính điển hình | Ứng dụng phù hợp | Điểm cần lưu ý |
|---|---|---|---|
| SKD11 / D2 | Chống mòn cao và giữ lưỡi tốt | Nghiền nhựa cứng nói chung, chai, sọt, đầu rót và nhựa tái chế | Lựa chọn phổ biến cho máy nghiền công nghiệp; nhiệt luyện đúng là yếu tố then chốt |
| DC53 | Độ cứng cao và độ dai tốt hơn D2 thông thường trong nhiều ứng dụng dụng cụ | Ứng dụng nặng cần chống mẻ lưỡi | Giá cao hơn; hiệu quả phụ thuộc nhiều vào nhiệt luyện |
| 9CrSi / thép dụng cụ hợp kim tương tự | Chống mòn vừa phải, giá thấp hơn | Ứng dụng ít mài mòn, tải nhẹ hơn | Thường phải mài thường xuyên hơn thép dụng cụ cao cấp |
| Thép gió / thép dụng cụ đặc biệt | Độ cứng và chống mòn rất tốt | Ứng dụng đặc biệt cần tuổi thọ lưỡi dài | Giá cao và không phải lúc nào cũng cần cho dây chuyền tái chế tiêu chuẩn |
Trong nhiều dự án tái chế nhựa, SKD11/D2 là lựa chọn thực tế và phổ biến vì cân bằng tốt giữa giá và khả năng chống mòn. Tuy nhiên, mác thép ghi trên báo giá không đảm bảo chất lượng dao. Nhiệt luyện, ram, độ chính xác khi mài và độ cứng cuối cùng cũng quan trọng không kém.
Vì vậy, người mua nên yêu cầu nhà cung cấp cho biết không chỉ mác thép mà còn cả dải độ cứng mục tiêu và tiêu chuẩn nhiệt luyện của dao. Một con dao D2 được chế tạo tốt có thể chạy tốt hơn dao làm từ thép đắt tiền hơn nhưng nhiệt luyện kém.
Độ cứng của dao: cứng hơn chưa chắc đã tốt hơn
Dao máy nghiền nhựa thường được nhiệt luyện để đạt độ cứng cao, nhưng chọn độ cứng cao nhất có thể không phải lúc nào cũng đúng. Nếu dao trở nên quá giòn, kim loại lẫn vào ngoài ý muốn hoặc va đập mạnh có thể làm mẻ lưỡi cắt.
Với dao D2/SKD11, nhà cung cấp thường làm việc trong dải độ cứng cao của thép dụng cụ, thường ở mức cao của khoảng 50 HRC tùy kích thước dao và ứng dụng. Giá trị chính xác nên do nhà sản xuất dao quyết định, vì dao dày cho tải nặng, dao mỏng và ứng dụng nhiều tạp chất có thể cần sự cân bằng độ cứng – độ dai khác nhau.
Với chai PET sạch hoặc phế liệu sản xuất, khả năng chống mòn thường là mối quan tâm chính. Với nhựa cứng bẩn, vật liệu nông nghiệp hoặc phế liệu có thể lẫn kim loại, độ dai trở nên quan trọng hơn. Khi đó, chọn dao dai hơn một chút và bảo vệ máy nghiền bằng phân loại hoặc tách từ có thể cho tổng chi phí vận hành tốt hơn so với chỉ tối đa hóa độ cứng.
Khe hở dao là một trong những điều chỉnh quan trọng nhất
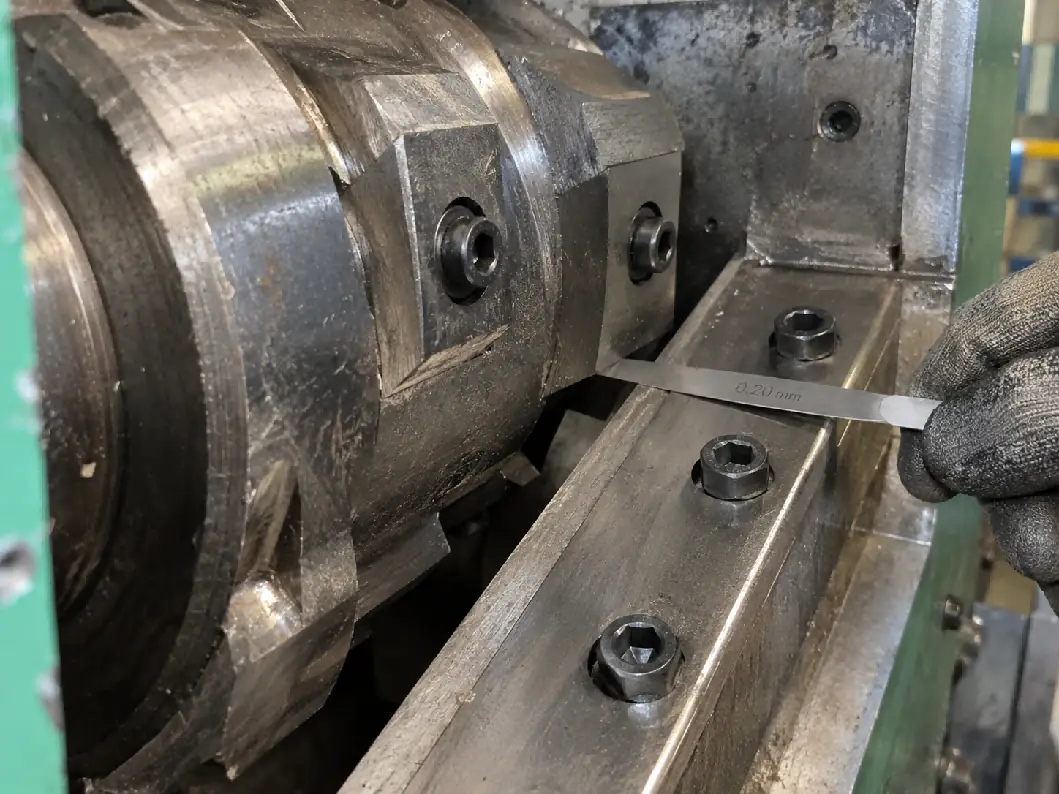
Khe hở dao là khoảng cách giữa dao động và dao tĩnh tại điểm cắt. Khe hở này phải đủ nhỏ để tạo lực cắt sạch, nhưng đủ lớn để dao không chạm nhau khi rôto chạy có tải.
Nếu khe hở quá lớn, máy bắt đầu xé hoặc đập nhựa thay vì cắt gọn. Điều này có thể làm giảm năng suất, tăng độ chênh lệch kích thước mảnh và sinh thêm nhiệt. Vật liệu mềm có thể bị gập hoặc kéo giãn qua khe hở thay vì bị cắt.
Nếu khe hở quá nhỏ, dao động và dao tĩnh có thể chạm nhau do rôto võng, ổ bi dịch chuyển, giãn nở nhiệt hoặc chỉnh sai. Va chạm dao có thể làm hỏng dao, bệ dao và rôto, và có thể khiến máy dừng đột ngột.
Không có một giá trị khe hở nào phù hợp cho mọi máy nghiền. Ở nhiều máy nghiền nhựa thông thường, khe hở làm việc được đo bằng phần mười milimét, nhưng giá trị đúng phụ thuộc vào đường kính rôto, độ chính xác của máy, độ dày dao, loại vật liệu và thiết kế máy. Luôn phải tuân theo dải điều chỉnh do nhà sản xuất quy định.
Nguyên liệu ảnh hưởng thế nào đến việc chọn khe hở dao
Nhựa cứng và nhựa mềm đặt ra yêu cầu khác nhau cho hệ thống cắt. Miếng PP hoặc HDPE dày có thể chấp nhận khe hở lớn hơn một chút so với màng rất mỏng, vì vật liệu đủ cứng để được cắt gọn. Màng mỏng và vật liệu dệt dễ bị gập hoặc kéo qua khe hở lớn hơn.
Khi nghiền chai PET, dao sắc và khe hở ổn định rất quan trọng vì dao cùn có thể tạo nhiều bột mịn PET và mảnh không đều. Khi nghiền ướt, nước giúp giảm nhiệt ma sát và bắt đầu rửa trôi bụi bẩn, nhưng không bù đắp được tình trạng dao kém.
Với cục nhựa dày, nhựa đầu máy và chi tiết đúc nặng, độ dai của dao và việc lắp dao chắc chắn trở nên đặc biệt quan trọng, vì tải cắt thay đổi rất nhanh khi rôto cắn vào vật liệu đặc.
Với nhựa nông nghiệp bẩn, cát và tạp chất khoáng hoạt động như chất mài. Trong những ứng dụng này, giữ lưỡi sắc hoàn hảo trong thời gian dài là không thực tế. Làm sạch sơ bộ thường tiết kiệm chi phí dao nhiều hơn so với chuyển sang loại thép đắt hơn nhiều.
Điều gì xảy ra khi dao máy nghiền bị cùn
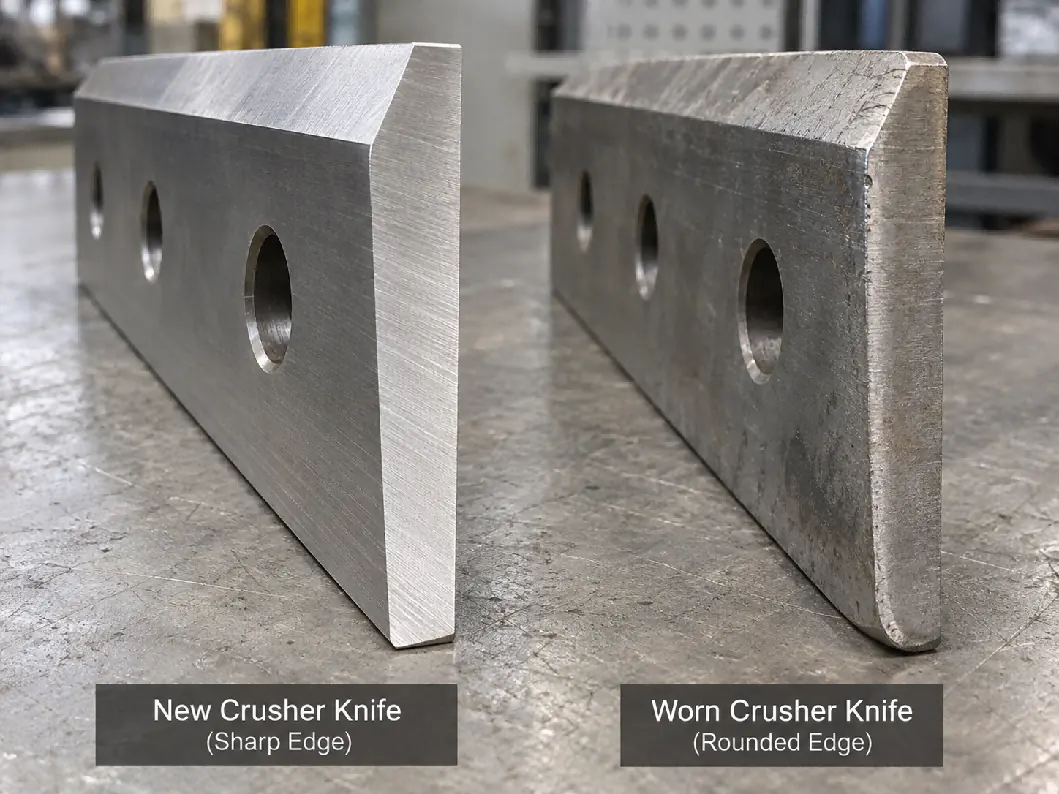
Dao mòn dần dần, nên người vận hành thường tiếp tục sản xuất mà không nhận ra hiệu suất đã giảm bao nhiêu. Dấu hiệu đầu tiên không phải lúc nào cũng là con dao hỏng nhìn thấy được. Những thay đổi trong cách máy vận hành thường xuất hiện sớm hơn.
| Hiện tượng khi vận hành | Nguyên nhân có thể từ dao | Cần kiểm tra |
|---|---|---|
| Năng suất giảm dần | Lưỡi cắt bị tròn dần | Kiểm tra dao động và dao tĩnh; so sánh khe hở hiện tại với giá trị cài đặt |
| Dòng điện động cơ tăng | Nghiền bằng va đập nhiều hơn là cắt | Độ sắc của dao, khe hở, tắc lưới sàng và tốc độ cấp liệu |
| Mảnh to hơn hoặc không đều | Lưỡi mòn hoặc khe hở dao quá lớn | Tình trạng dao và độ thẳng hàng của dao tĩnh |
| Nhiều bụi hoặc bột mịn hơn | Lưỡi hỏng, cắt lặp lại quá nhiều hoặc lưới sàng không phù hợp | Mẻ dao, kích thước lưới sàng và tình trạng rôto |
| Vật liệu quấn hoặc bị kéo giãn | Dao quá cùn hoặc khe hở quá lớn | Đặc biệt quan trọng với màng và sợi raffia |
| Rung hoặc tiếng ồn bất thường | Bu lông dao lỏng, dao mẻ hoặc rôto mất cân bằng | Dừng máy và kiểm tra ngay |
Tạp chất thường là nguyên nhân thực sự khiến dao mòn nhanh
Tuổi thọ dao chịu ảnh hưởng mạnh bởi những gì đi vào máy nghiền cùng với nhựa. Cát, thủy tinh, đá, ốc vít, chi tiết kim loại và bột khoáng có thể rút ngắn tuổi thọ dao nhanh hơn nhiều so với nhựa sạch.
Cát và tạp chất khoáng mịn gây mài mòn trên toàn bộ lưỡi cắt. Mảnh kim loại có thể gây mẻ cục bộ hoặc gãy dao. Đá có thể làm hỏng cả dao lẫn lưới sàng. Vì vậy cùng một con dao có thể chạy lâu với phế liệu sạch của nhà máy nhưng lại cần bảo trì thường xuyên hơn nhiều khi xử lý rác thải sau tiêu dùng hoặc phế liệu nông nghiệp.
Nếu có khả năng lẫn kim loại từ tính, có thể lắp nam châm treo trên băng tải hoặc máy tách từ trước máy nghiền. Với vật lạ kích thước lớn, vẫn có thể cần phân loại thủ công hoặc công đoạn làm sạch sơ bộ, vì không phải tạp chất nguy hại nào cũng có từ tính.
Khi nào nên mài dao máy nghiền?
Không có câu trả lời chung đáng tin cậy kiểu “mài sau mỗi 500 giờ”. Khoảng thời gian đúng phụ thuộc vào vật liệu, tạp chất, kích thước lưới sàng, tốc độ cấp liệu và số giờ vận hành.
Một quy tắc bảo trì tốt hơn là mài dao khi hiệu quả cắt bắt đầu giảm, trước khi lưỡi bị tròn nhiều hoặc mẻ. Tiếp tục chạy với dao quá cùn làm tăng tiêu thụ điện và phải mài đi nhiều vật liệu dao hơn ở lần mài sau, làm giảm tổng tuổi thọ của dao.
Người vận hành nên ghi lại số giờ chạy, vật liệu đã xử lý và ngày mài. Sau vài chu kỳ bảo trì, nhà máy có thể xác định khoảng thời gian mài thực tế cho dòng phế liệu của mình.
Khi tháo dao, cần kiểm tra cả dao động và dao tĩnh. Chỉ mài lại một bên của cặp cắt có thể không khôi phục được khả năng cắt nếu dao đối diện cũng đã mòn.
Mài dao đúng cách quan trọng không kém vật liệu dao
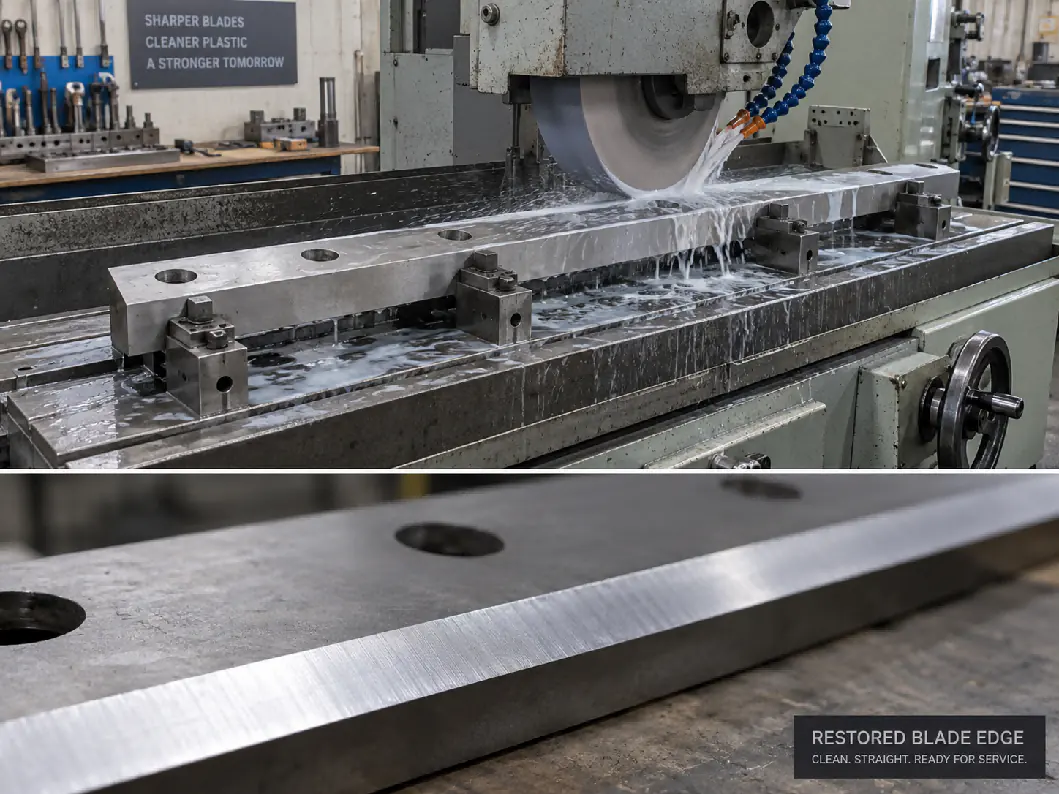
Dao máy nghiền nên được mài trên máy công cụ phù hợp để lưỡi cắt luôn thẳng và kích thước dao đồng đều trên toàn rôto. Mài không đều có thể làm khó điều chỉnh khe hở và gây mất cân bằng rôto.
Khi mài cần tránh sinh nhiệt quá mức, vì quá nhiệt có thể ảnh hưởng đến lưỡi cắt đã nhiệt luyện. Góc mài nên giữ đúng theo thiết kế dao ban đầu, trừ khi nhà sản xuất máy quy định góc khác cho một ứng dụng cụ thể.
Sau khi mài, tất cả dao lắp ở cùng một nhóm vị trí trên rôto cần được kiểm tra độ đồng đều kích thước. Nếu một con dao nhô ra nhiều hơn các dao khác, nó có thể chịu tải quá mức hoặc chạm vào dao tĩnh.
Bu lông và bệ dao cũng cần được bảo trì
Bảo trì dao không chỉ giới hạn ở lưỡi cắt. Bu lông dao, lỗ ren và bệ dao chịu tải va đập lặp lại. Bu lông lỏng khiến dao dịch chuyển, làm hỏng bệ dao và gây mất cân bằng rôto nghiêm trọng.
Trước khi lắp lại dao, cần làm sạch các bề mặt tiếp xúc. Cặn nhựa, gỉ sét hoặc vật liệu nghiền bị kẹt dưới dao có thể làm thay đổi vị trí dao và khiến không thể chỉnh khe hở chính xác.
Bu lông phải được siết theo lực siết do nhà sản xuất quy định và kiểm tra lại sau lần chạy đầu nếu có yêu cầu. Ren hỏng hoặc bệ dao biến dạng phải được sửa chữa trước khi tiếp tục sản xuất.
Kích thước lưới sàng và độ mòn dao có liên quan với nhau
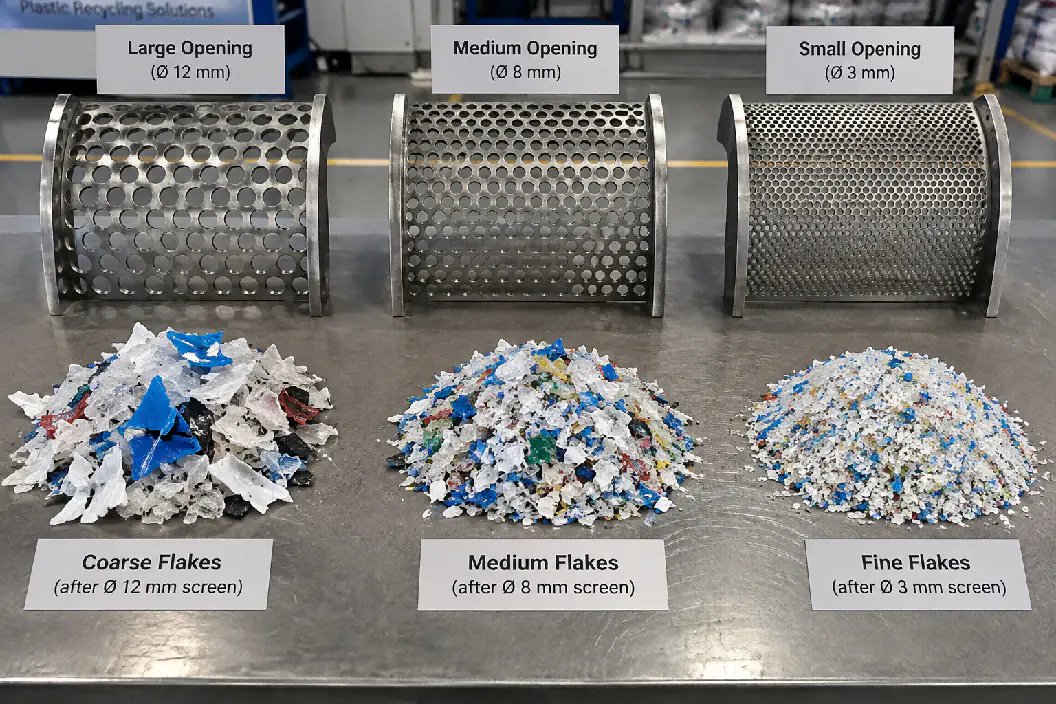
Lưới sàng máy nghiền nhỏ hơn không chỉ thay đổi kích thước hạt cuối cùng. Nó còn giữ vật liệu trong buồng cắt qua nhiều chu kỳ cắt hơn, làm tăng tiếp xúc giữa nhựa và dao.
Ví dụ, chuyển từ lưới sàng lớn sang lỗ nhỏ hơn nhiều có thể cải thiện kích thước mảnh nhưng làm giảm năng suất và tăng mòn dao. Vì vậy lưới sàng nhỏ nhất không phải lúc nào cũng là lựa chọn kinh tế nhất.
Lưới sàng nên được chọn theo công đoạn tiếp theo. Dây chuyền rửa có thể cần mảnh đủ nhỏ để rửa ma sát và tách nổi – chìm hiệu quả, trong khi dây chuyền đùn có thể có yêu cầu cấp liệu khác. Lỗ sàng tốt nhất là lỗ đáp ứng yêu cầu của công đoạn sau mà không phải cắt lặp lại không cần thiết.
Nghiền ướt giảm nhiệt, nhưng vẫn phải bảo trì dao
Nghiền ướt thường được dùng trong dây chuyền rửa chai PET và một số dây chuyền rửa nhựa cứng. Nước đi vào buồng cắt trong khi nghiền, giúp giảm nhiệt ma sát và bắt đầu rửa trôi bụi bẩn trên nhựa.
Tuy nhiên, vận hành ướt không loại bỏ được mòn dao. Tạp chất mài mòn vẫn tác động lên lưỡi cắt, và nước kém chất lượng hoặc thoát nước không tốt có thể gây ăn mòn trong thời gian máy dừng.
Vì vậy, dao và khu vực lắp dao của máy nghiền ướt cần được làm sạch và kiểm tra trong các đợt bảo trì định kỳ. Nếu dây chuyền dừng lâu, máy nên được xả nước và bảo vệ chống ăn mòn theo quy trình bảo trì của nhà cung cấp.
Dao dự phòng: nên đặt gì khi mua máy nghiền mới
Với dây chuyền phải chạy liên tục, dao dự phòng nên được đưa vào kế hoạch phụ tùng ban đầu. Chờ dao thay thế sau sự cố có thể làm dừng toàn bộ dây chuyền rửa hoặc tạo hạt.
Một bộ dự phòng thực tế thường gồm dao động, dao tĩnh và các chi tiết bắt giữ quan trọng. Số lượng cần thiết phụ thuộc vào thiết kế máy và chiến lược bảo trì của nhà máy.
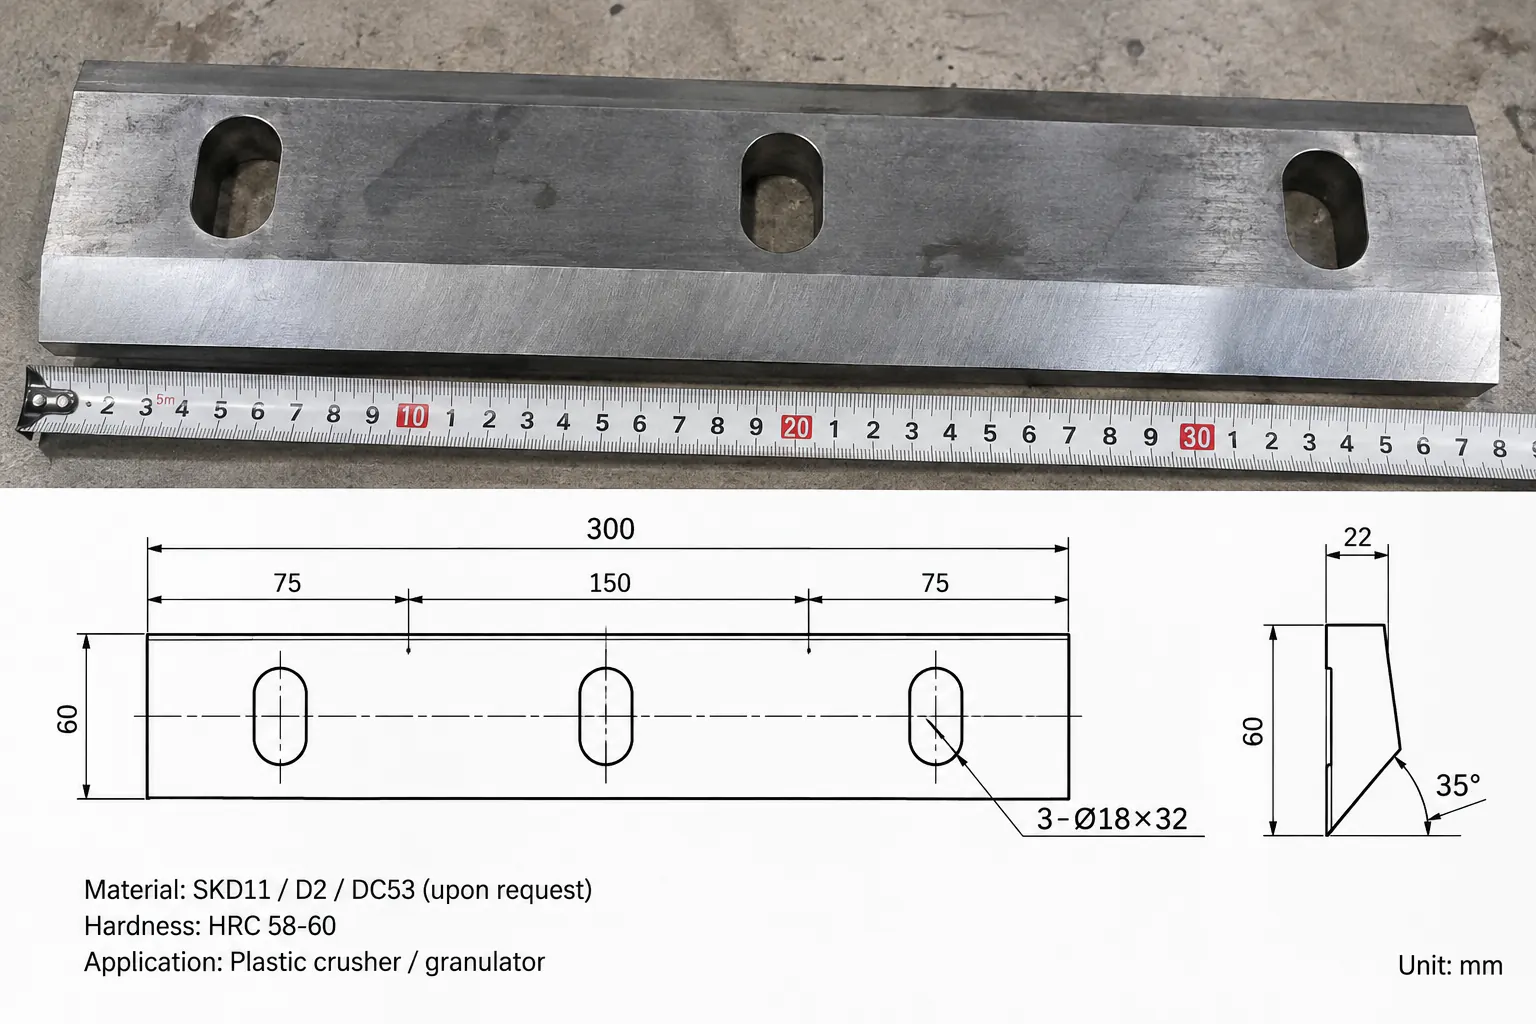
Khi đặt dao dự phòng sau này, khách hàng cần cung cấp model máy, bản vẽ dao hoặc kích thước chính xác, bố trí lỗ lắp, mác vật liệu và yêu cầu độ cứng. Chênh lệch nhỏ về vị trí lỗ hoặc độ dày dao có thể khiến không lắp đúng được, dù chiều dài tổng của dao trông có vẻ phù hợp.
Cần cung cấp thông tin gì khi chọn dao máy nghiền?
Nếu bạn mua máy nghiền hoặc dao thay thế, nhà cung cấp cần hiểu rõ ứng dụng thực tế. Thông tin hữu ích gồm:
- Loại nhựa: PET, HDPE, PP, ABS, PVC hoặc nhựa cứng hỗn hợp.
- Dạng sản phẩm: chai, sọt, đầu rót, cục nhựa, ống, tấm hoặc phế liệu khác.
- Kích thước liệu tối đa và độ dày thành.
- Năng suất yêu cầu theo kg/h.
- Kích thước mảnh mục tiêu và lỗ sàng của máy nghiền.
- Nghiền khô hay nghiền ướt.
- Tạp chất: cát, kim loại, nhãn, thủy tinh, đá, xi măng hoặc cặn khoáng.
- Vật liệu và độ cứng của dao hiện tại nếu cần thay dao cũ.
- Kích thước dao, bố trí lỗ lắp và ảnh rõ nét hoặc bản vẽ.
Với dao thay thế, bản vẽ có kích thước đáng tin cậy hơn ảnh chụp. Chiều dài, chiều rộng, độ dày, vị trí lỗ, chi tiết vát lỗ và góc lưỡi đều cần được xác nhận trước khi sản xuất.
Dao máy băm và dao máy nghiền: khác nhau ở đâu?
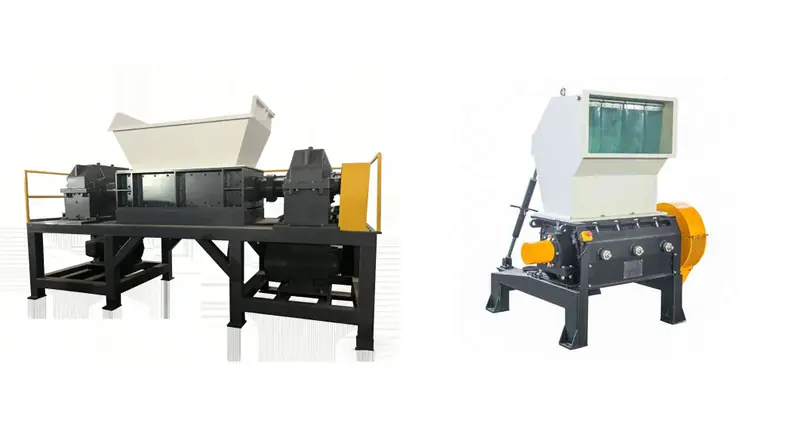
Người mua thường tìm dao máy băm và dao máy nghiền như thể chúng thay thế được cho nhau, nhưng hai loại làm việc rất khác nhau. Dao máy nghiền (granulator) là những lưỡi dài, phẳng, cắt ở tốc độ cao vào dao tĩnh qua một khe hở nhỏ được chỉnh chính xác. Dao máy băm chạy ở tốc độ thấp và mô-men xoắn cao, nên được thiết kế để chịu va đập và xé, chứ không phải để cắt kiểu kéo chính xác.
Máy băm một trục dùng dao rô-to nhỏ hình vuông hoặc có biên dạng, thường có nhiều cạnh cắt có thể xoay trước khi mài lại, cắt vào dao đối diện phía trên lưới sàng. Máy băm hai trục dùng các đĩa cắt dày có móc lắp chồng trên trục với vòng cách; đĩa mòn thường được đắp hàn cứng hoặc thay cả bộ, chứ không mài như dao máy nghiền.
| Đặc điểm | Dao máy nghiền / granulator | Dao máy băm một trục | Đĩa cắt máy băm hai trục |
|---|---|---|---|
| Hình dạng | Dao rô-to và dao tĩnh dài, phẳng | Mảnh dao nhỏ hình vuông hoặc có biên dạng | Đĩa dày có móc kèm vòng cách |
| Kiểu cắt | Cắt kiểu kéo tốc độ cao qua khe hở đã chỉnh | Cắt tốc độ thấp vào dao đối diện | Xé và cắt tốc độ thấp giữa hai trục |
| Thép thường dùng | Thép dụng cụ như SKD11/D2 hoặc DC53 | Thép dụng cụ hoặc thép hợp kim, thường có nhiều cạnh cắt | Thép hợp kim dai, chọn vì chịu va đập |
| Bảo trì | Mài lại rồi chỉnh lại khe hở dao | Xoay sang cạnh mới, sau đó mài lại hoặc thay | Đắp hàn hoặc thay đĩa; kiểm tra vòng cách và ổ bi |
Khi đặt dao dự phòng, hãy cung cấp model máy và kích thước rô-to hoặc trục, chứ không chỉ một chữ “dao”. Để chọn giữa hai kiểu máy băm, xem máy băm một trục hay hai trục.
Lựa chọn cuối cùng: chất lượng dao là một phần hiệu suất của máy nghiền
Hiệu suất máy nghiền được quyết định bởi toàn bộ hệ thống cắt, không chỉ động cơ. Thép làm dao, nhiệt luyện, hình dạng dao, khe hở dao, kích thước lưới sàng, độ chính xác rôto và bảo trì cùng phối hợp với nhau.
Một con dao tốt phải giữ được lưỡi sắc đủ lâu với vật liệu cần xử lý, đồng thời đủ dai để chịu được tải vận hành bình thường. Khe hở dao phải tạo ra lực cắt sạch mà không có nguy cơ dao chạm nhau. Nên mài dao trước khi mòn nặng, và dao động cùng dao tĩnh phải được bảo trì như một cặp cắt.
Với người mua đang so sánh các máy nghiền nhựa, hỏi về vật liệu dao, độ cứng, cách điều chỉnh và khả năng cung cấp dao dự phòng thường cho biết nhiều hơn về chất lượng vận hành thực tế của máy so với chỉ so sánh công suất động cơ hay số lượng dao.
Câu hỏi thường gặp
Thép nào tốt nhất cho dao máy nghiền nhựa?
Trong nhiều dự án tái chế, SKD11/D2 là lựa chọn thực tế với cân bằng tốt giữa giá và khả năng chống mòn; DC53 chống mẻ tốt hơn cho tải nặng. Nhiệt luyện, ram và độ chính xác khi mài quan trọng không kém mác thép.
Khe hở dao của máy nghiền nhựa nên là bao nhiêu?
Không có một giá trị duy nhất. Ở nhiều máy nghiền thông thường, khe hở làm việc được đo bằng phần mười milimét, nhưng phụ thuộc vào đường kính rôto, độ chính xác của máy, độ dày dao và vật liệu. Hãy tuân theo dải điều chỉnh của nhà sản xuất.
Bao lâu nên mài dao máy nghiền một lần?
Không có khoảng thời gian chung. Hãy mài khi hiệu quả cắt bắt đầu giảm, trước khi lưỡi bị tròn nhiều hoặc mẻ, và ghi lại số giờ chạy để xác định khoảng thời gian thực tế cho vật liệu của bạn.
Vì sao dao máy nghiền mòn nhanh như vậy?
Tạp chất thường là nguyên nhân thực sự: cát, thủy tinh, đá và kim loại làm mòn hoặc mẻ lưỡi nhanh hơn nhiều so với nhựa sạch. Làm sạch sơ bộ, phân loại và tách từ trước máy nghiền giúp bảo vệ dao.
Dao granulator có giống dao máy nghiền không?
Có. Granulator blades và dao máy nghiền nhựa đều chỉ cùng bộ dao rô-to và dao tĩnh cắt nhựa phía trên lưới sàng. Các nguyên tắc trong bài — thép, độ cứng, khe hở dao và mài dao — áp dụng cho cả hai.
Có thể dùng dao máy nghiền cho máy băm không?
Không. Dao máy băm và dao máy nghiền khác nhau về hình dạng, tốc độ cắt và điều kiện làm việc. Máy băm một trục dùng các mảnh dao nhỏ có thể xoay, còn máy băm hai trục dùng đĩa cắt có móc, nên phụ tùng phải đúng với máy và kích thước rô-to hoặc trục.
Dao dự phòng
Cần dao thay thế cho máy nghiền của bạn?
Hãy gửi thông tin máy và ảnh hoặc bản vẽ của bộ dao hiện tại. Chúng tôi sẽ xác nhận mác thép, kích thước và bộ dao dự phòng phù hợp cho máy nghiền của bạn.
Hỏi về dao thay thế- Model máy nghiền hoặc đường kính và chiều rộng rô-to
- Bản vẽ, kích thước hoặc ảnh dao
- Vật liệu nghiền và mức nhiễm bẩn
- Tuổi thọ dao hiện tại giữa các lần mài