Plastik Xırdalayıcı Bıçaqları: Material, Bıçaq Boşluğu, Yeyilmə və Qulluq
Bıçaqlar plastik xırdalayıcının ən vacib hissələrindən biridir. Oxşar mühərrik gücünə və kəsmə kamerası ölçüsünə malik iki maşın, bıçaq materialı, bıçaq həndəsəsi, bıçaq boşluğu və qulluq vəziyyəti fərqli olduqda çox fərqli performans göstərə bilər. Zəif bıçaq vəziyyəti çıxışı azalda, cərəyan istehlakını artıra, qeyri-müntəzəm lopalar yarada, həddindən artıq istilik yarada və rotor, yastıq və mühərrikə lazımsız yük yarada bilər.
Qısa cavab
Yaxşı bıçaq nəzərdə tutulan material üçün kifayət qədər uzun müddət itiliyini saxlamalı, eyni zamanda normal istismar yüklərinə davam gətirmək üçün kifayət qədər möhkəmliyə malik olmalıdır. Bıçaq boşluğu bıçaq toxunması riski olmadan təmiz kəsmə hərəkəti yaratmalıdır. İtiləmə ciddi yeyilmə baş verməzdən əvvəl aparılmalı, həm hərəkət edən, həm də sabit bıçaqlar uyğunlaşdırılmış kəsmə cütü kimi saxlanmalıdır.
Mündəricat
- 01Hərəkət edən bıçaqlar və sabit bıçaqlar: hər biri nə edir
- 02Plastik xırdalayıcılarda istifadə olunan ümumi bıçaq materialları
- 03Bıçağın bərkliyi: daha cod olmaq həmişə daha yaxşı demək deyil
- 04Bıçaq aralığı ən vacib tənzimləmələrdən biridir
- 05Xammalın bıçaq aralığının seçilməsinə təsiri
- 06Xırdalayıcı bıçaqları kütləşdikdə nə baş verir
- 07Çirklənmə tez-tez sürətli bıçaq aşınmasının əsl səbəbidir
- 08Xırdalayıcı bıçaqları nə vaxt itilənməlidir?
- 09Düzgün bıçaq itiləməsi bıçaq materialı qədər vacibdir
- 10Bıçaq boltları və bıçaq yuvaları da baxım tələb edir
- 11Ələyin ölçüsü və bıçağın aşınması bir-biri ilə bağlıdır
- 12Yaş xırdalama istiliyi azalda bilər, lakin bıçaq baxımı hələ də vacibdir
- 13Ehtiyat bıçaqlar: alıcı yeni xırdalayıcı ilə birlikdə nə sifariş etməlidir
- 14Xırdalayıcı bıçaqlarını seçərkən hansı məlumatı verməlisiniz?
- 15Şredder bıçaqları və xırdalayıcı bıçaqları: fərq nədir?
- 16Son seçim: bıçaq keyfiyyəti xırdalayıcı performansının bir hissəsidir
- Tez-tez verilən suallar
Hərəkət edən bıçaqlar və sabit bıçaqlar: hər biri nə edir
Buna görə alıcılar üçün plastik xırdalayıcıda neçə bıçaq olduğunu soruşmaq kifayət deyil. Daha faydalı suallar bunlardır: hansı polad istifadə olunur, bıçaqlar nə qədər bərkdir, hərəkət edən və sabit bıçaqlar necə düzülüb, material üçün hansı bıçaq boşluğu tələb olunur, bıçaqlar nə qədər asan tənzimlənə və ya çıxarıla bilər, və əvəzlənmədən əvvəl nə qədər tez-tez itilənə bilər.
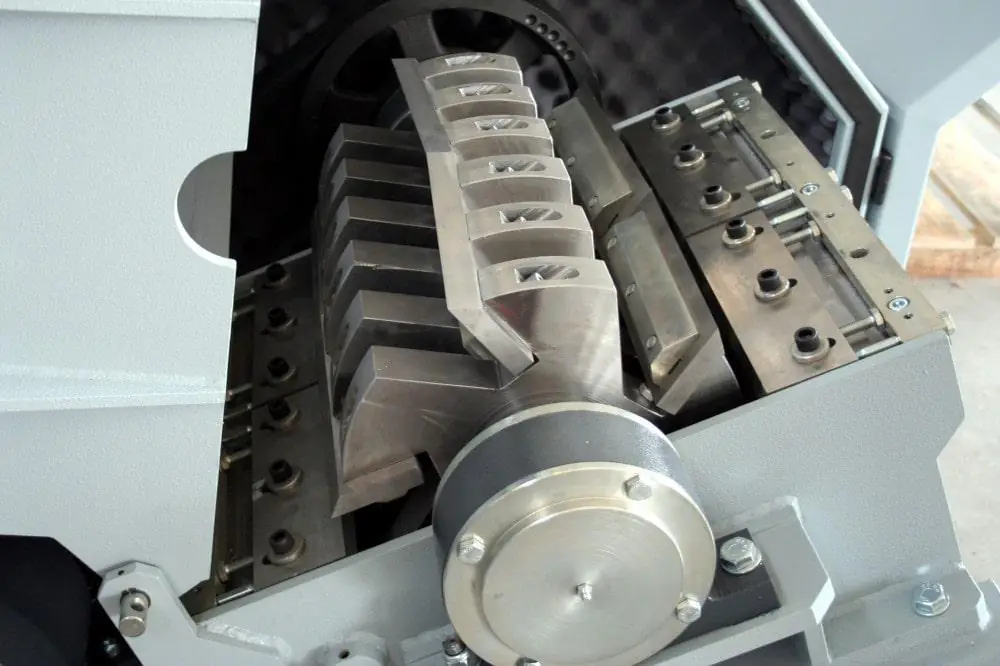
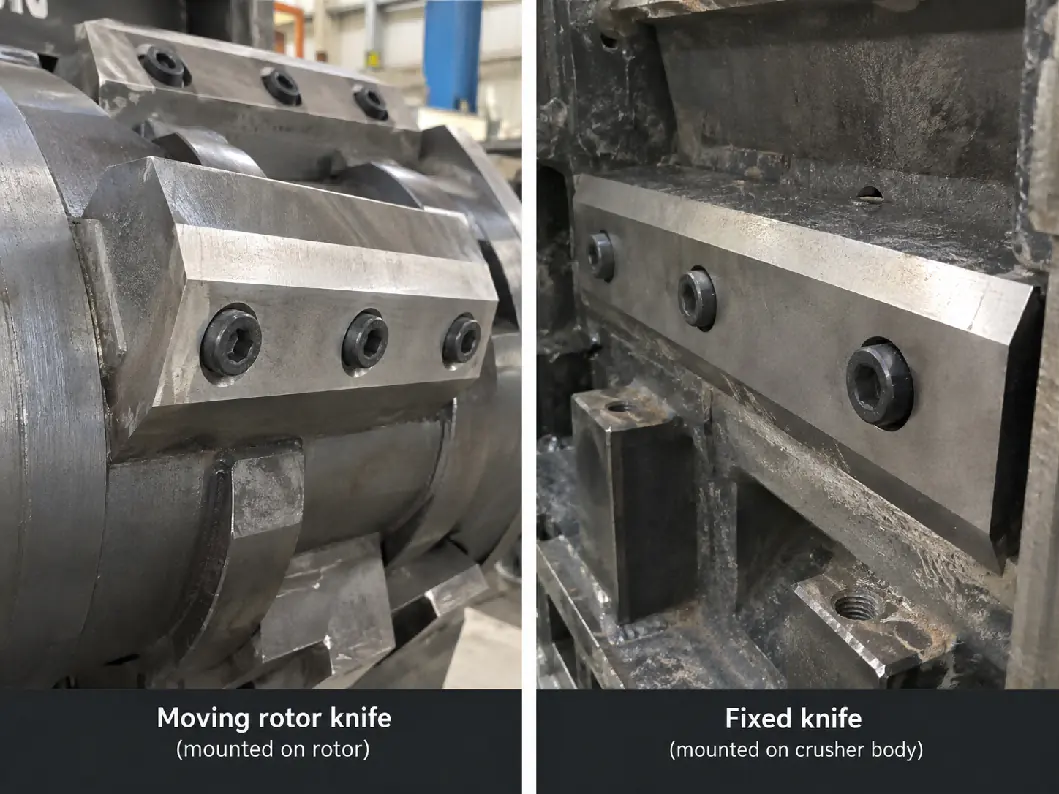
Tipik plastik xırdalayıcı materialı rotora quraşdırılmış hərəkət edən bıçaqlar və xırdalayıcı korpusuna quraşdırılmış sabit bıçaqlar arasında kəsir. Hərəkət edən bıçaqlar sabit bıçaqlara çox yaxın keçərək kəsmə hərəkəti yaradır. Plastik parçalar ələkdən keçə biləcək qədər kiçik olana qədər kamerada qalır.
Hərəkət edən bıçaqlar təkrarlanan kəsmə işinin əksəriyyətini görür və zərbəyə, sürtünməyə və çirklənməyə məruz qalır. Sabit bıçaqlar qarşı kəsmə kənarını təmin edir. Hər ikisi iti və düzgün düzülmüş qalmalıdır. Yeyilmiş sabit bıçaqla iti hərəkət edən bıçaq belə zəif kəsmə performansı verəcək.
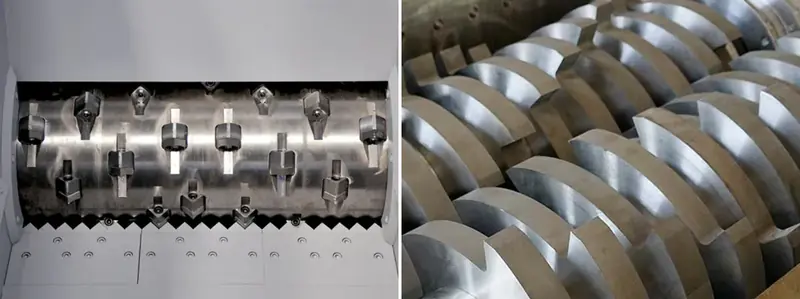
Xırdalayıcı dizaynından asılı olaraq rotor düz bıçaqlar, pilləli bıçaqlar, V-kəsik düzülüşlər və ya seqmentli bıçaqlar istifadə edə bilər. Ən yaxşı düzülüş qidalandırma materialından asılıdır. Butulkalar, qalın sərt tullantı, injeksiya qəlibləmə yolaqları və plyonka kəsmə zonasına eyni şəkildə daxil olmur, buna görə bıçaq həndəsəsi yalnız bıçaq sayına görə deyil, tətbiqə uyğun seçilməlidir.
Plastik xırdalayıcılarda istifadə olunan ümumi bıçaq materialları
Xırdalayıcı bıçaqları bərklik, yeyilməyə davamlılıq və möhkəmlik arasında balans tələb edir. Çox bərk bıçaq abraziyaya yaxşı davam gətirə bilər, lakin maşına metal və ya daş düşdükdə qırılmaya daha həssas ola bilər. Daha möhkəm bıçaq zərbəyə daha yaxşı davam gətirə bilər, lakin daha tez-tez itiləmə tələb edə bilər. Buna görə bıçaq poladı müəyyənləşdirilməzdən əvvəl xammal və çirklənmə səviyyəsi nəzərə alınmalıdır.
| Bıçaq materialı | Tipik xüsusiyyətlər | Uyğun istifadə | Nəzərə alınmalı məqamlar |
|---|---|---|---|
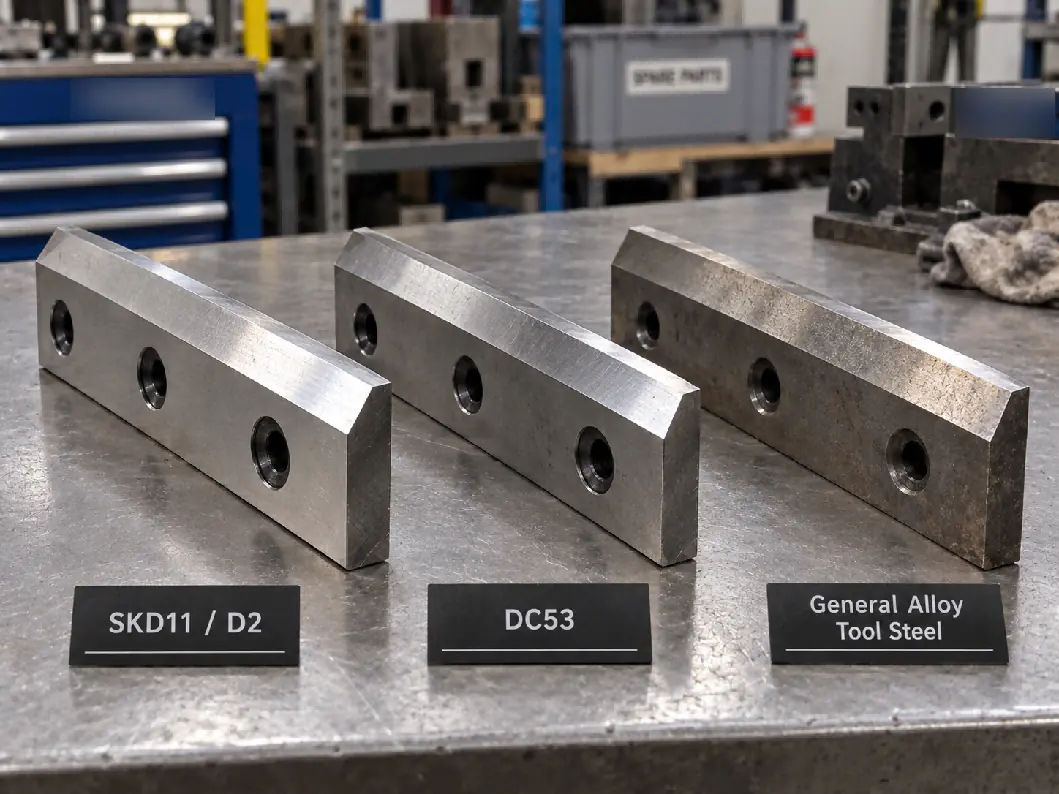
| SKD11 / D2 | Yüksək yeyilməyə davamlılıq və yaxşı itilik saxlama | Ümumi sərt plastik xırdalanması, butulkalar, qəfəslər, yolaqlar və təkrar emal olunan plastik | Sənaye plastik xırdalayıcıları üçün ümumi seçim; düzgün istilik emalı kritikdir |
| DC53 | Bir çox alət tətbiqlərində ənənəvi D2 ilə müqayisədə təkmilləşdirilmiş möhkəmliyə malik yüksək bərklik | Sınmaya davamlılığın vacib olduğu ağır iş rejimli tətbiqlər | Daha yüksək qiymət; performans istilik emalından çox asılıdır |
| 9CrSi / oxşar ərintili alət poladları | Orta səviyyəli aşınmaya davamlılıq və daha aşağı qiymət | Az abraziv, yüngül iş rejimli tətbiqlər | Adətən premium alət poladlarından daha tez-tez itilənməyə ehtiyac duyur |
| Yüksək sürətli polad / xüsusi alət poladları | Çox yaxşı bərklik və aşınmaya davamlılıq | Uzun kənar ömrü tələb edən ixtisaslaşdırılmış tətbiqlər | Daha yüksək qiymət və standart təkrar emal xətləri üçün həmişə zəruri deyil |
Bir çox plastik təkrar emal layihəsi üçün SKD11/D2 praktik və geniş istifadə olunan seçimdir, çünki qiymət və aşınmaya davamlılıq arasında yaxşı balans təmin edir. Lakin təklifdə yazılmış polad markası bıçağın keyfiyyətini zəmanət vermir. İstilik emalı, temperləmə, itiləmə dəqiqliyi və son bərklik eyni dərəcədə vacibdir.
Buna görə alıcılar təchizatçıdan yalnız material markasını deyil, hədəf bərklik diapazonunu və bıçağın istilik emalı standartını da soruşmalıdır. Yaxşı hazırlanmış D2 bıçağı zəif istilik emalından keçmiş, daha baha poladdan hazırlanmış bıçaqdan daha yüksək performans göstərə bilər.
Bıçağın bərkliyi: daha cod olmaq həmişə daha yaxşı demək deyil
Plastik xırdalayıcı bıçaqları adətən yüksək bərklik əldə etmək üçün istilik emalından keçirilir, lakin mümkün olan ən yüksək bərkliyi seçmək həmişə düzgün yanaşma deyil. Bıçaq həddən artıq kövrək olarsa, təsadüfi metal çirklənməsi və ya güclü zərbə kəsici kənarı qıra bilər.
D2/SKD11 xırdalayıcı bıçaqları üçün təchizatçılar adətən yüksək bərklikli alət poladı diapazonunda işləyir, bu da bıçağın ölçüsündən və tətbiqdən asılı olaraq tez-tez HRC şkalasında 50-lərin yuxarı hissəsinə yaxın olur. Dəqiq dəyər bıçaq istehsalçısı tərəfindən müəyyən edilməlidir, çünki qalın ağır iş rejimli bıçaqlar, nazik bıçaqlar və yüksək çirklənmiş tətbiqlər fərqli bərklik-özlülük balansı tələb edə bilər.
Təmiz PET butulkaları və ya istehsalat qırıntıları üçün əsas narahatlıq adətən aşınmaya davamlılıqdır. Çirkli sərt plastik, kənd təsərrüfatı materialı və ya mümkün metal çirklənməsi olan qırıntılar üçün isə özlülük daha vacib olur. Bu hallarda bir qədər daha özlü bıçaq seçmək və xırdalayıcını çeşidləmə və ya maqnit ayırma ilə qorumaq sadəcə bərkliyi maksimuma çatdırmaqdan daha yaxşı ümumi istismar xərci verə bilər.
Bıçaq aralığı ən vacib tənzimləmələrdən biridir
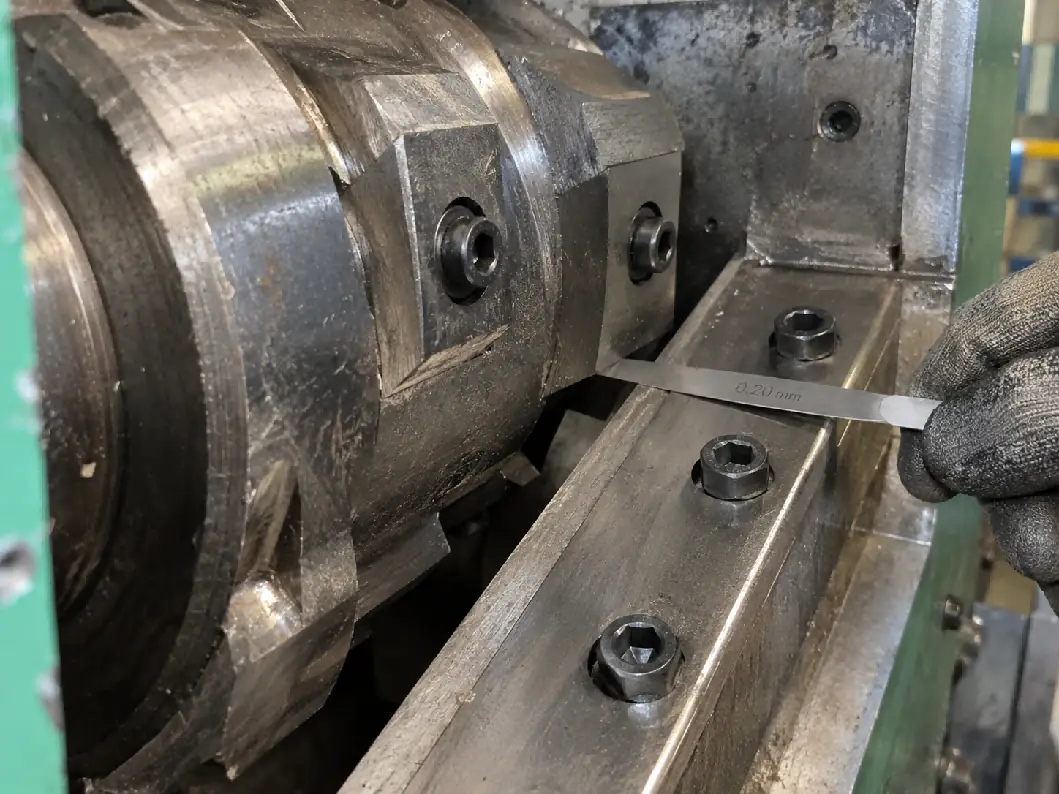
Bıçaq aralığı kəsmə nöqtəsində hərəkət edən bıçaq ilə sabit bıçaq arasındakı boşluqdur. Bu aralıq təmiz kəsmə hərəkəti yaratmaq üçün kifayət qədər kiçik, lakin rotor yük altında işlədikdə bıçaqların toxunmasının qarşısını almaq üçün kifayət qədər böyük olmalıdır.
Bıçaq aralığı çox böyükdürsə, maşın plastiki təmiz kəsmək əvəzinə onu cırmağa və ya döyəcləməyə başlayır. Bu, məhsuldarlığı azalda, lopa ölçüsündəki fərqliliyi artıra və daha çox istilik yarada bilər. Çevik materiallar kəsilmək əvəzinə aralıqdan qatlanaraq və ya uzanaraq keçə bilər.
Bıçaq aralığı çox kiçikdirsə, rotorun əyilməsi, yastıqların hərəkəti, termik genişlənmə və ya səhv tənzimləmə səbəbindən hərəkət edən və sabit bıçaqlar toxuna bilər. Bıçaqların toqquşması bıçaqlara, bıçaq yuvalarına və rotora zərər verə bilər və maşının qəflətən dayanmasına səbəb ola bilər.
Hər xırdalayıcı üçün uyğun olan vahid bıçaq aralığı dəyəri yoxdur. Bir çox ənənəvi plastik xırdalayıcılarda iş boşluğu millimetrin onda biri ilə ölçülür, lakin düzgün dəyər rotorun diametrindən, maşının dəqiqliyindən, bıçağın qalınlığından, material növündən və xırdalayıcının konstruksiyasından asılıdır. Həmişə istehsalçının təyin etdiyi tənzimləmə diapazonuna əməl edilməlidir.
Xammalın bıçaq aralığının seçilməsinə təsiri
Sərt plastik və çevik plastik kəsmə sistemindən fərqli tələblər edir. Qalın PP və ya HDPE parçaları çox nazik plyonkadan bir qədər daha böyük kəsmə boşluğuna dözə bilər, çünki material təmiz kəsilmək üçün kifayət qədər sərtdir. Nazik plyonka və toxunma material böyük aralıqdan qatlanaraq və ya çəkilərək keçməyə daha meyillidir.
PET butulkalarının xırdalanması üçün iti bıçaqlar və sabit boşluq vacibdir, çünki kütləşmiş bıçaqlar artıq PET incə hissəcikləri və qeyri-müntəzəm lopalar yarada bilər. Yaş xırdalamada su friksion istiliyi azaltmağa və çirki çıxarmağa başlamağa kömək edir, lakin bu, zəif bıçaq vəziyyətini kompensasiya etmir.
Qalın parçalar, purge materialı və ağır qəlib hissələri üçün bıçağın özlülüyü və sabit bıçaq bərkidilməsi xüsusilə vacib olur, çünki rotor sıx materialın içinə girdikcə kəsmə yükü sürətlə dəyişir.
Çirkli kənd təsərrüfatı plastiki üçün qum və mineral çirklənmə abraziv mühit kimi davranır. Bu tətbiqlərdə uzun müddət mükəmməl iti kənarı saxlamaq real deyil. Ön təmizləmə çox vaxt daha baha bıçaq poladına keçməkdən daha çox bıçaq xərcinə qənaət edə bilər.
Xırdalayıcı bıçaqları kütləşdikdə nə baş verir
Bıçağın aşınması tədricən inkişaf edir, buna görə operatorlar tez-tez performansın nə qədər pisləşdiyini hiss etmədən istehsala davam edirlər. Birinci əlamət həmişə gözlə görünən zədələnmiş bıçaq olmur. Maşının işində dəyişikliklər tez-tez daha əvvəl özünü göstərir.
| İstismar əlaməti | Bıçaqla əlaqəli mümkün səbəb | Nəyi yoxlamalı |
|---|---|---|
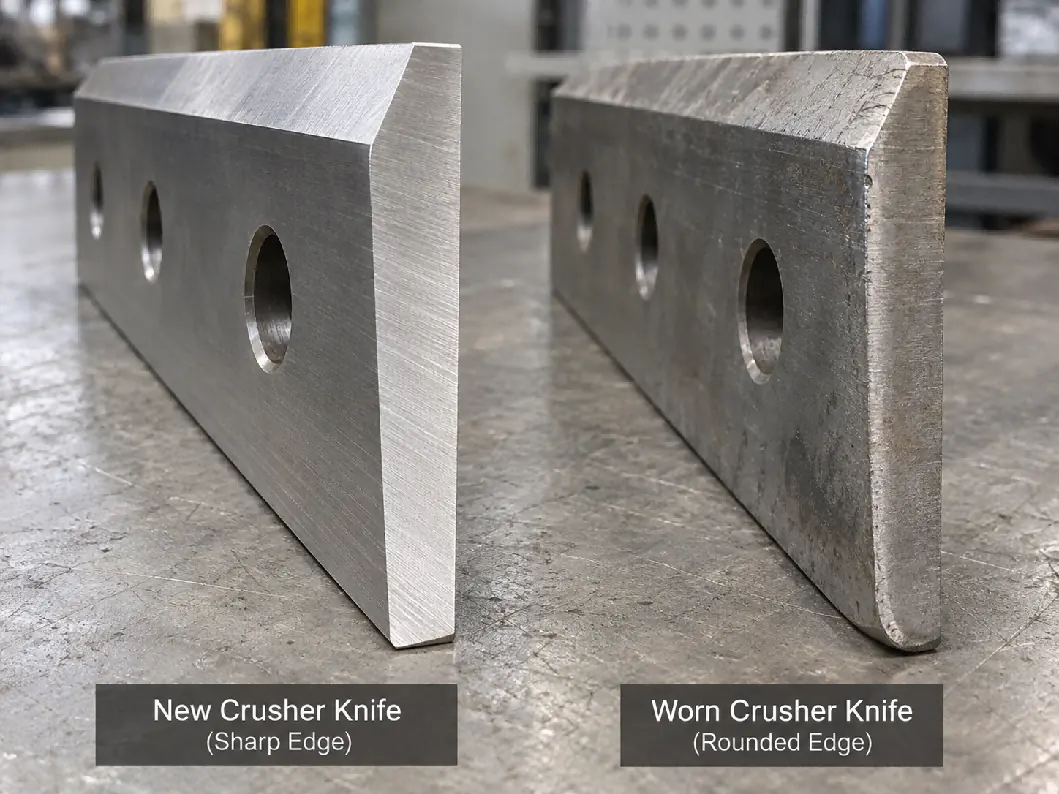
| Məhsuldarlıq tədricən azalır | Kəsici kənarların dəyirmiləşməsi | Hərəkət edən və sabit bıçaqları yoxlayın; cari aralığı quraşdırma dəyəri ilə müqayisə edin |
| Motor cərəyanı artır | Kəsmə əvəzinə zərbə ilə daha çox xırdalanma | Bıçağın itiliyi, aralıq, ələyin tutulması və qidalandırma sürəti |
| Lopalar daha böyük və ya qeyri-müntəzəm olur | Aşınmış kənarlar və ya həddən artıq bıçaq boşluğu | Bıçağın vəziyyəti və sabit bıçağın düzülüşü |
| Daha çox toz və ya incə hissəciklər | Zədələnmiş kənar, həddən artıq təkrar kəsmə və ya uyğun olmayan ələk | Bıçağın sınması, ələyin ölçüsü və rotorun vəziyyəti |
| Material dolaşır və ya uzanır | Bıçaqlar çox kütdür və ya aralıq çox böyükdür | Xüsusilə plyonka və rafiya üçün vacibdir |
| Qeyri-normal vibrasiya və ya səs | Boşalmış bıçaq boltları, sınmış bıçaqlar və ya rotorun balanssızlığı | Maşını dayandırın və dərhal yoxlayın |
Çirklənmə tez-tez sürətli bıçaq aşınmasının əsl səbəbidir
Bıçağın ömrü plastiklə birlikdə xırdalayıcıya daxil olan materiallardan güclü təsirlənir. Qum, şüşə, daş, vint, metal hissəciklər və mineral toz təmiz plastikdən qat-qat sürətlə bıçağın ömrünü qısalda bilər.
Qum və incə mineral çirklənmə bütün kəsici kənar boyunca abraziv aşınmaya səbəb olur. Metal parçaları yerli sınma və ya qopmaya səbəb ola bilər. Daşlar həm bıçaqlara, həm də ələyə zərər verə bilər. Məhz buna görə eyni bıçaq təmiz fabrik qırıntılarında uzun müddət işləyə bildiyi halda, istehlakdan sonrakı və ya kənd təsərrüfatı tullantısını emal edərkən qat-qat tez-tez baxım tələb edə bilər.
Dəmir tərkibli metal çirklənmə ehtimalı varsa, xırdalayıcıdan əvvəl overband maqnit və ya maqnit separatoru quraşdırıla bilər. Böyük yad cisimlər üçün əl ilə çeşidləmə və ya ön təmizləmə mərhələsi hələ də zəruri ola bilər, çünki zərərli çirklənmənin hamısı maqnitlənmir.
Xırdalayıcı bıçaqları nə vaxt itilənməlidir?
“Hər 500 saatdan bir itiləyin” kimi etibarlı universal cavab yoxdur. Düzgün interval materialdan, çirklənmədən, ələyin ölçüsündən, qidalandırma sürətindən və iş saatlarından asılıdır.
Daha yaxşı baxım qaydası, kəsmə performansı pisləşməyə başladıqda, kənar ağır şəkildə dəyirmiləşmədən və ya sınmadan əvvəl bıçaqları itiləməkdir. Çox kütləşmiş bıçaqları işlətməyə davam etmək enerji sərfiyyatını artırır və növbəti itiləmə əməliyyatı zamanı daha çox bıçaq materialının çıxarılmasına səbəb ola bilər, bu da ümumi bıçaq ömrünü qısaldır.
Operatorlar iş saatlarını, emal olunan materialı və itiləmə tarixlərini qeyd etməlidir. Bir neçə baxım dövründən sonra zavod öz tullantı axını üçün real itiləmə intervalı müəyyən edə bilər.
Bıçaqlar çıxarıldıqda həm hərəkət edən, həm də sabit bıçaqlar yoxlanılmalıdır. Kəsmə cütünün yalnız bir tərəfinin yenidən itilənməsi, qarşı bıçaq da aşınıbsa, düzgün kəsmə performansını bərpa edə bilməz.
Düzgün bıçaq itiləməsi bıçaq materialı qədər vacibdir
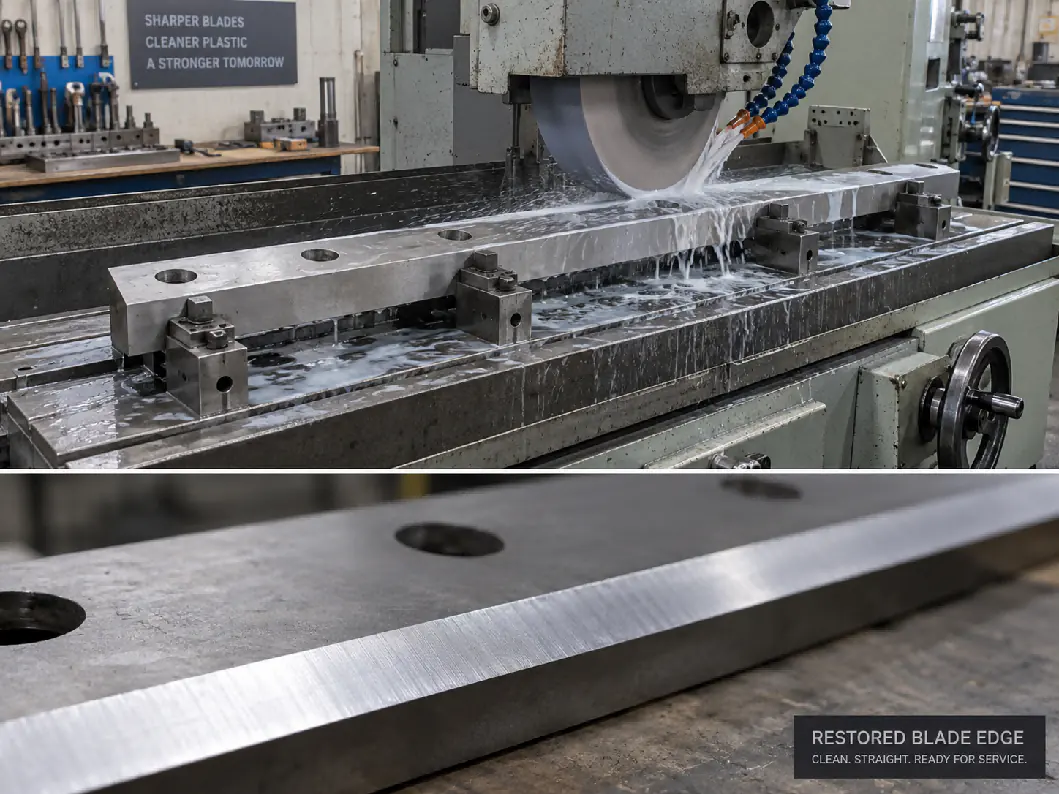
Xırdalayıcı bıçaqları müvafiq dəzgahlarda itilənməlidir ki, kəsici kənar düz qalsın və bıçaq ölçüləri rotor boyunca sabit qalsın. Qeyri-bərabər itiləmə bıçaq aralığının tənzimlənməsini çətinləşdirə və rotor balanssızlığı yarada bilər.
İtiləmə zamanı həddən artıq istilikdən çəkinmək lazımdır, çünki həddindən artıq qızma istilik emalından keçmiş kəsici kənara təsir edə bilər. İtiləmə bucağı, maşın istehsalçısı müəyyən tətbiq üçün fərqli bucaq göstərmədiyi halda, orijinal bıçaq dizaynı ilə uyğun qalmalıdır.
İtilədikdən sonra eyni rotor mövqe qrupunda quraşdırılmış bütün bıçaqlar ölçü uyğunluğuna görə yoxlanılmalıdır. Bir bıçaq digərlərindən daha çox irəli çıxırsa, o, həddən artıq yük daşıya və ya sabit bıçağa toxuna bilər.
Bıçaq boltları və bıçaq yuvaları da baxım tələb edir
Bıçaq baxımı yalnız kəsici kənarla məhdudlaşmır. Bıçaq boltları, dişli dəliklər və bıçaq yuvaları təkrarlanan zərbə yükləri daşıyır. Boşalmış boltlar bıçağın hərəkət etməsinə imkan verə bilər, bu da yuvaya zərər verir və ciddi rotor balanssızlığı yaradır.
Bıçaqları yenidən quraşdırmadan əvvəl bərkitmə səthləri təmizlənməlidir. Bıçağın altında qalmış plastik qalığı, paslanma və ya xırdalanmış material bıçağın mövqeyini dəyişə və dəqiq aralıq tənzimləməsini qeyri-mümkün edə bilər.
Boltlar istehsalçının tələb etdiyi fırlanma momentinə uyğun sıxılmalı və göstərildiyi halda ilkin işə salındıqdan sonra yenidən yoxlanılmalıdır. Zədələnmiş yivlər və ya deformasiyaya uğramış bıçaq yuvaları istehsal davam etdirilmədən əvvəl təmir edilməlidir.
Ələyin ölçüsü və bıçağın aşınması bir-biri ilə bağlıdır
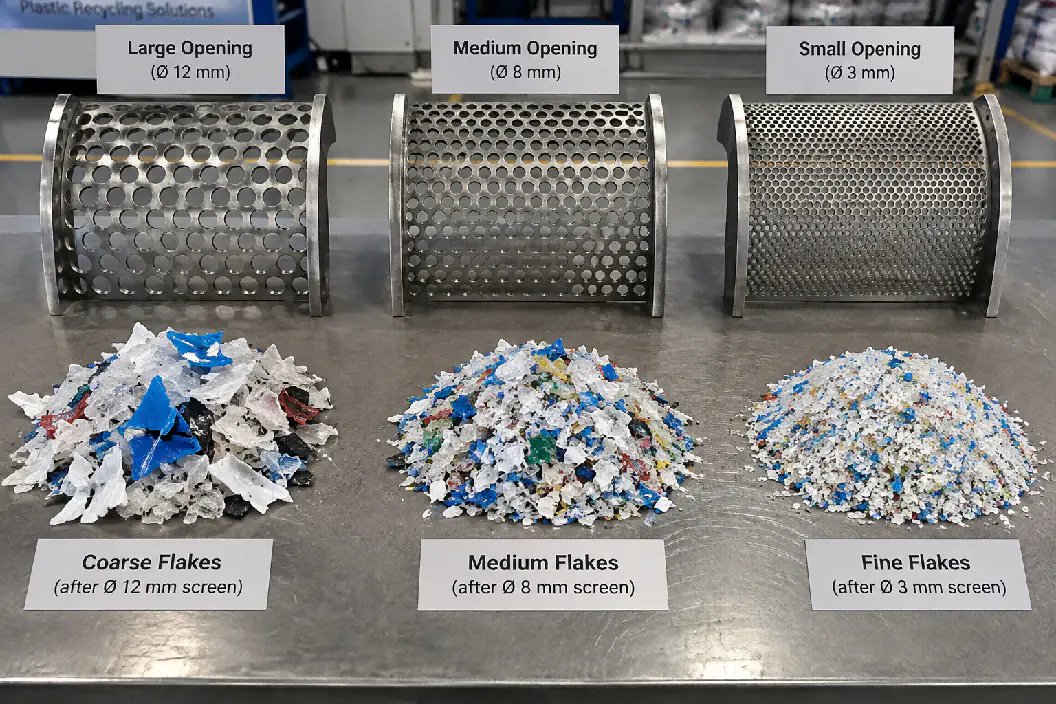
Daha kiçik xırdalayıcı ələyi yalnız son hissəcik ölçüsünü dəyişmir. O, həmçinin materialı daha çox kəsmə dövrü üçün kəsmə kamerasının içində saxlayır. Bu, plastik və bıçaqlar arasındakı təması artırır.
Məsələn, daha böyük ələkdən çox daha kiçik açıklığa keçmək lopa ölçüsünü yaxşılaşdıra bilər, lakin məhsuldarlığı azalda və bıçağın aşınmasını artıra bilər. Buna görə mümkün olan ən kiçik ələk həmişə ən iqtisadi seçim deyil.
Ələk növbəti prosesə uyğun seçilməlidir. Yuma xətti effektiv friksion yuma və flotasiya ilə ayırma üçün kifayət qədər kiçik lopalar tələb edə bilər, ekstruziya xətti isə fərqli qidalandırma tələblərinə malik ola bilər. Ən yaxşı ələk açıklığı, lazımsız təkrar kəsmə olmadan sonrakı prosesin tələbini qarşılayan açıklıqdır.
Yaş xırdalama istiliyi azalda bilər, lakin bıçaq baxımı hələ də vacibdir
Yaş xırdalama PET butulka və bəzi sərt plastik yuma xətlərində geniş istifadə olunur. Xırdalama zamanı su kəsmə kamerasına daxil olur, friksion istiliyi azaltmağa və plastikdən çirki çıxarmağa başlamağa kömək edir.
Lakin yaş rejim bıçağın aşınmasını aradan qaldırmır. Abraziv çirklənmələr hələ də kəsici kənara təsir edə bilər, keyfiyyətsiz su və ya qeyri-kafi drenaj isə dayanma dövrlərində korroziya problemləri yarada bilər.
Buna görə yaş xırdalayıcının bıçaqları və bərkitmə sahələri planlaşdırılmış baxım zamanı təmizlənməli və yoxlanılmalıdır. Xətt uzun müddət istifadə edilməyəcəksə, maşın boşaldılmalı və təchizatçının baxım prosedurasına uyğun olaraq korroziyadan qorunmalıdır.
Ehtiyat bıçaqlar: alıcı yeni xırdalayıcı ilə birlikdə nə sifariş etməlidir
Fasiləsiz işləməli olan istehsal xətti üçün ehtiyat bıçaqlar ilkin ehtiyat hissələr planına daxil edilməlidir. Zədələnmədən sonra əvəzedici bıçaq gözləmək bütün yuma və ya qranullaşdırma xəttini dayandıra bilər.
Praktik ehtiyat dəstinə adətən hərəkət edən bıçaqlar, sabit bıçaqlar və kritik bərkitmə hissələri daxildir. Tələb olunan miqdar maşının dizaynından və zavodun baxım strategiyasından asılıdır.
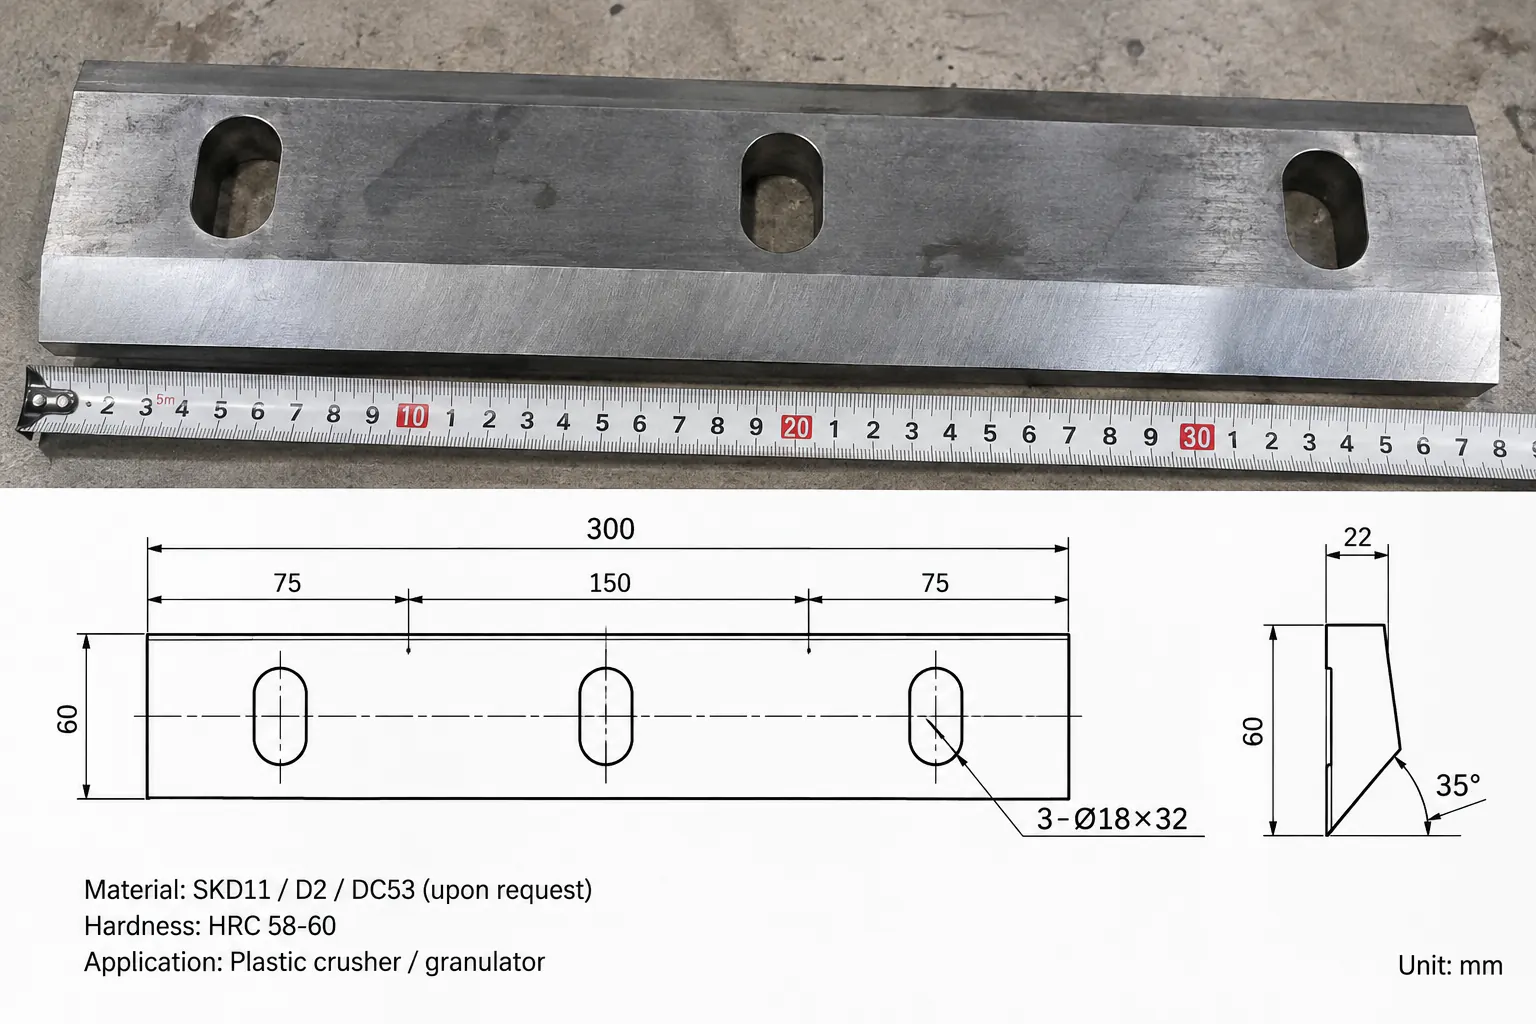
Sonradan ehtiyat bıçaqlar sifariş edərkən müştəri maşının modelini, bıçaq çertyojunu və ya dəqiq ölçülərini, bərkitmə dəliyi sxemini, material markasını və bərklik tələbini göstərməlidir. Dəlik mövqeyindəki və ya bıçaq qalınlığındakı kiçik fərqlər, ümumi bıçaq uzunluğu düzgün görünsə belə, düzgün quraşdırmaya mane ola bilər.
Xırdalayıcı bıçaqlarını seçərkən hansı məlumatı verməlisiniz?
Xırdalayıcı və ya əvəzedici bıçaqlar alırsınızsa, təchizatçı real tətbiqi başa düşməlidir. Faydalı məlumatlara aşağıdakılar daxildir:
- Plastik növü: PET, HDPE, PP, ABS, PVC və ya qarışıq sərt plastik.
- Məhsulun forması: butulkalar, qutular, tökmə qalıqları, parçalar, borular, lövhə və ya digər qırıntılar.
- Maksimum qidalandırma ölçüsü və divar qalınlığı.
- kg/saat ilə tələb olunan məhsuldarlıq.
- Hədəf lopa ölçüsü və xırdalayıcı ələyinin açıklığı.
- Xırdalamanın quru və ya yaş olması.
- Çirklənmə: qum, metal, etiketlər, şüşə, daşlar, sement və ya mineral qalıq.
- Mövcud bıçağı əvəz edirsinizsə, cari bıçaq materialı və bərkliyi.
- Bıçağın ölçüləri, bərkitmə dəliyi sxemi və aydın foto və ya çertyoj.
Əvəzedici bıçaqlar üçün ölçülü çertyoj yalnız fotodan daha etibarlıdır. İstehsaldan əvvəl uzunluq, en, qalınlıq, dəlik mövqeyi, konusvari oyuq detalları və kənar bucağı təsdiqlənməlidir.
Şredder bıçaqları və xırdalayıcı bıçaqları: fərq nədir?
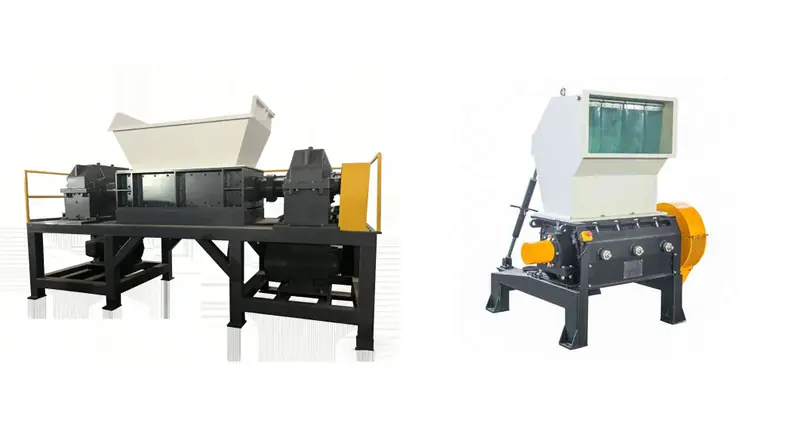
Alıcılar tez-tez şredder bıçaqlarını və xırdalayıcı bıçaqlarını bir-birini əvəz edə bilən kimi axtarır, lakin bu hissələr çox fərqli işləyir. Xırdalayıcı və qranulyator bıçaqları kiçik, dəqiq təyin edilmiş aralıqda sabit yataq bıçaqlarına qarşı yüksək sürətlə kəsən uzun, düz bıçaqlardır. Şredder bıçaqları aşağı sürət və yüksək fırlanma momenti ilə işləyir, buna görə onlar dəqiq qayçı kəsimi əvəzinə zərbə və cırma üçün formalaşdırılıb.
Tək vallı şredder ələyin üzərində əks bıçağa qarşı kəsən, çox vaxt itilənmədən əvvəl fırladıla bilən bir neçə istifadə oluna bilən kənarı olan kiçik kvadrat və ya profilli rotor bıçaqlarından istifadə edir. İki vallı şredder isə valların üzərinə araqatlarla düzülmüş qalın qarmaqlı kəsici disklərdən istifadə edir; aşınmış kəsicilər adətən xırdalayıcı bıçağı kimi itilənmək əvəzinə sərt üzlənir və ya dəst olaraq əvəz edilir.
| Xüsusiyyət | Xırdalayıcı / qranulyator bıçaqları | Tək vallı şredder bıçaqları | İki vallı şredder kəsiciləri |
|---|---|---|---|
| Forma | Uzun, düz rotor və yataq bıçaqları | Kiçik kvadrat və ya profilli daxiletmələr | Araqatlı qalın qarmaqlı disklər |
| Kəsmə hərəkəti | Təyin olunmuş aralıq boyunca yüksək sürətli qayçı kəsimi | Əks bıçağa qarşı aşağı sürətli kəsim | Vallar arasında aşağı sürətli cırma və kəsmə |
| Tipik polad | SKD11/D2 və ya DC53 kimi alət poladları | Alət və ya ərintili poladlar, tez-tez bir neçə istifadə oluna bilən kənarla | Zərbəyə davamlılığa görə seçilmiş özlü ərintili poladlar |
| Baxım | Yenidən itiləyin, sonra bıçaq aralığını yenidən tənzimləyin | Təzə kənara fırladın, sonra yenidən itiləyin və ya əvəz edin | Kəsiciləri sərt üzləyin və ya əvəz edin; araqatları və yastıqları yoxlayın |
Ehtiyat bıçaqlar sifariş edərkən yalnız “bıçaq” sözünü deyil, maşının modelini və rotor və ya val ölçülərini qeyd edin. İki şredder dizaynı arasında seçim etmək üçün bax: tək vallı və iki vallı şredderlər.
Son seçim: bıçaq keyfiyyəti xırdalayıcı performansının bir hissəsidir
Xırdalayıcının performansı yalnız motorla deyil, bütün kəsmə sistemi ilə müəyyən edilir. Bıçaq poladı, istilik emalı, bıçaq həndəsəsi, bıçaq aralığı, ələyin ölçüsü, rotorun dəqiqliyi və baxım birlikdə işləyir.
Yaxşı bıçaq nəzərdə tutulan material üçün kifayət qədər uzun müddət itiliyini saxlamalı, eyni zamanda normal istismar yüklərinə davam gətirmək üçün kifayət qədər möhkəmliyə malik olmalıdır. Bıçaq boşluğu bıçaq toxunması riski olmadan təmiz kəsmə hərəkəti yaratmalıdır. İtiləmə ciddi yeyilmə baş verməzdən əvvəl aparılmalı, həm hərəkət edən, həm də sabit bıçaqlar uyğunlaşdırılmış kəsmə cütü kimi saxlanmalıdır.
Plastik xırdalayıcıları müqayisə edən alıcılar üçün bıçaq materialı, bərklik, tənzimləmə üsulu və ehtiyat bıçaqların mövcudluğu haqqında soruşmaq, sadəcə motor gücünü və ya bıçaq sayını müqayisə etməkdən maşının praktik istismar keyfiyyəti haqqında daha çox şey ortaya çıxarır.
Tez-tez verilən suallar
Plastik xırdalayıcı bıçaqları üçün ən yaxşı polad hansıdır?
Bir çox təkrar emal layihəsi üçün SKD11/D2 qiymət və aşınmaya davamlılıq arasında yaxşı balansı olan praktik seçimdir; DC53 isə ağır iş rejimi üçün daha yaxşı sınmaya davamlılıq təklif edir. İstilik emalı, temperləmə və itiləmə dəqiqliyi polad markası qədər vacibdir.
Plastik xırdalayıcıda bıçaq aralığı nə qədər olmalıdır?
Vahid dəyər yoxdur. Bir çox ənənəvi xırdalayıcılarda iş boşluğu millimetrin onda biri ilə ölçülür, lakin bu, rotorun diametrindən, maşının dəqiqliyindən, bıçağın qalınlığından və materialdan asılıdır. İstehsalçının tənzimləmə diapazonuna əməl edin.
Xırdalayıcı bıçaqları nə qədər tez-tez itilənməlidir?
Universal interval yoxdur. Kəsmə performansı azalmağa başladıqda, kənar ağır şəkildə dəyirmiləşmədən və ya sınmadan əvvəl itiləyin və öz materialınız üçün real interval təyin etmək üçün iş saatlarını qeyd edin.
Xırdalayıcı bıçaqları niyə belə tez aşınır?
Çirklənmə tez-tez əsl səbəbdir: qum, şüşə, daş və metal kənarı təmiz plastikdən qat-qat sürətlə aşındırır və ya sındırır. Xırdalayıcıdan əvvəl ön təmizləmə, çeşidləmə və maqnit ayırma bıçaqları qoruyur.
Qranulyator bıçaqları xırdalayıcı bıçaqları ilə eynidir?
Bəli. Qranulyator bıçaqları, qranulyator bıçaqları və plastik xırdalayıcı bıçaqları ələyə qarşı plastiki kəsən eyni rotor və yataq bıçaqlarını ifadə edir. Bu təlimatdakı seçim qaydaları — polad, bərklik, bıçaq aralığı və itiləmə — hər ikisinə aiddir.
Xırdalayıcı bıçaqları şredderdə istifadə oluna bilər?
Xeyr. Şredder bıçaqları və xırdalayıcı bıçaqları forma, kəsmə sürəti və iş rejimi baxımından fərqlənir. Tək vallı şredder kiçik fırladıla bilən bıçaq daxiletmələrindən, iki vallı şredder isə qarmaqlı kəsici disklərdən istifadə edir, buna görə ehtiyat hissələr konkret maşına və rotor və ya val ölçülərinə uyğun olmalıdır.
Ehtiyat bıçaqlar
Əvəzedici xırdalayıcı və ya qranulyator bıçaqlarına ehtiyacınız var?
Maşınınızın məlumatlarını və mövcud bıçaqların foto və ya çertyojunu göndərin. Biz bıçaq poladını, ölçüləri və xırdalayıcınız üçün düzgün ehtiyat dəstini təsdiqləyəcəyik.
Əvəzedici bıçaqlar haqqında sorğu göndərin- Xırdalayıcı modeli və ya rotorun diametri və eni
- Bıçaq çertyoju, ölçülər və ya fotolar
- Xırdalanan material və onun çirklənməsi
- İtiləmələr arasındakı cari bıçaq ömrü