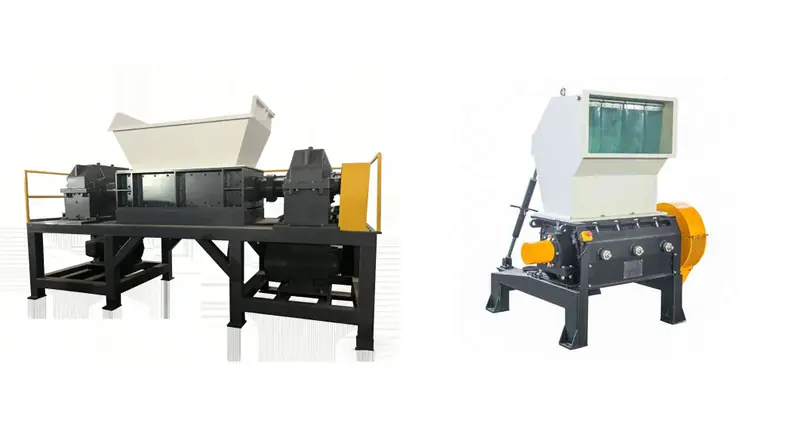
Tək vallı və iki vallı şredder: hansını seçməlisiniz?
Tək vallı və iki vallı şredderlər hər ikisi ilkin ölçü azaltma üçün istifadə olunur, lakin onlar fərqli qidalandırma və kəsmə problemlərini həll edir. Onlar arasında seçim tullantının özündən başlamalıdır: onun ölçüləri, divar qalınlığı, həcmi sıxlığı, özlülüyü, səliqəsiz və ya tay edilmiş olması, boşalmanın nə qədər bir-biri ilə uyğun olmalı olması və sonra hansı avadanlığın gəlməsi.
Qısa cavab
Bir çox plastik təkrar emal xətti üçün material idarə olunan şəkildə qidalandırılmalıdırsa və boşalma ölçüsü müəyyən edilmiş diapazonda qalmalıdırsa, tək vallı şredder üstünlük təşkil edir. İki vallı şredder isə ilkin prioritet çox böyük, qeyri-müntəzəm və ya çətin tullantının güclü tutulması, cırılması və həcm azaldılması olduqda daha uyğundur. Heç bir dizayn avtomatik olaraq “daha güclü” və ya “daha yaxşı” deyil; düzgün seçim şredderin yerinə yetirməli olduğu işdən asılıdır.
Mündəricat
- 01Fərqi başa düşməyin ən sadə yolu
- 02Tək vallı şredder necə işləyir
- 03İki vallı şredder necə işləyir
- 04Hansı materiallar hər dizayna daha uyğundur?
- 05Tək vallı şredderlər plastik təkrar emal xətlərində niyə geniş yayılıb
- 06İki vallı şredderin üstünlüyə malik olduğu hallar
- 07Ələklə idarə olunan çıxış və kobud ilkin şredləmə
- 08Plyonka və toxunma kisələr: qidalandırma nəzarəti niyə vacibdir
- 09Paletlər, konteynerlər və iri sərt məhsullar
- 10Metal çirklənməsi tövsiyəni dəyişir
- 11Yalnız mühərrik gücünə görə seçim etməyin
- 12Şredderdən sonra nə vaxt xırdalayıcı istifadə olunmalıdır?
- 13Qiymət sorğusu göndərməzdən əvvəl hansı məlumatı təqdim etməlisiniz?
- 14Son seçim: şredderi işə uyğunlaşdırın
- Tez-tez verilən suallar
Fərqi başa düşməyin ən sadə yolu
Tək vallı şredder bir rotordan istifadə edir və adətən materialı rotora sıxmaq üçün hidravlik itələyiciyə əsaslanır. Rotor əvəz oluna bilən bıçaqlar daşıyır, rotorun altındakı ələk isə maksimum boşalma ölçüsünü idarə edir. Bu birləşmə maşına nisbətən sabit qidalandırma və daha idarə olunan çıxış verir.
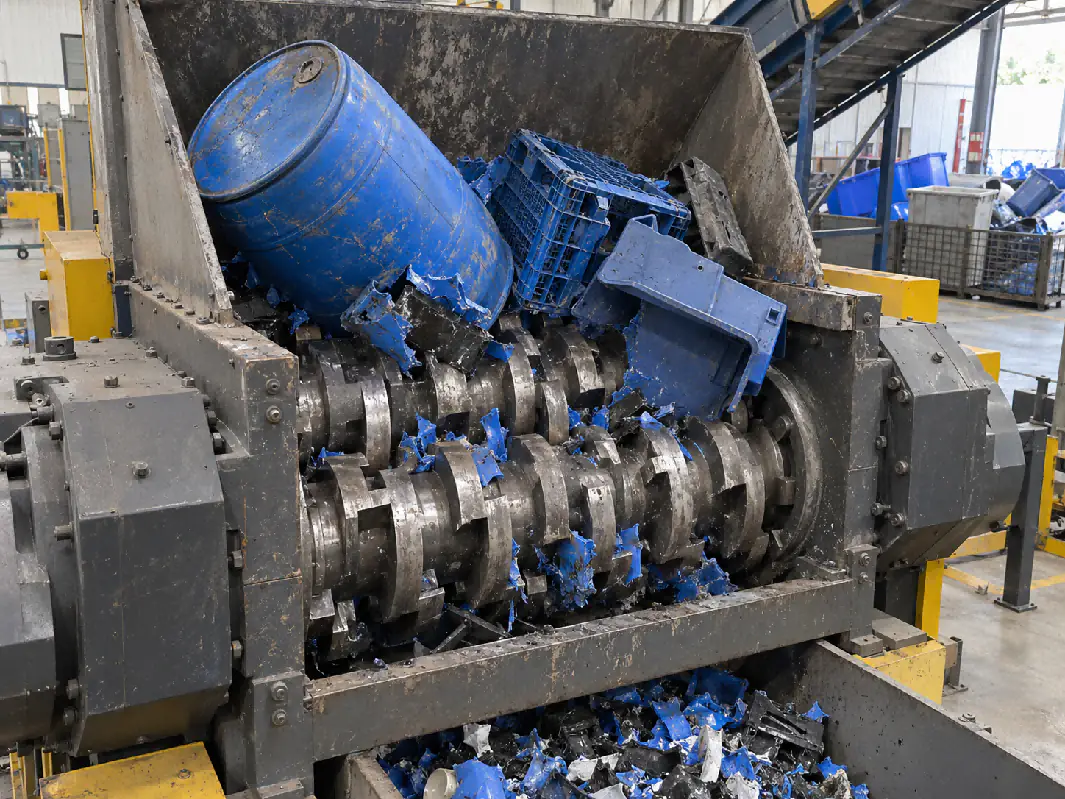
İki vallı şredder bir-birinə qarşı fırlanan və bir-birinə keçən qarmaqlar və ya bıçaqlarla təchiz olunmuş iki val istifadə edir. İki val materialı içəriyə çəkir və kəsicilər arasında onu parçalayır. Bir çox iki vallı dizaynlar ölçüləndirici ələk olmadan işləyir, buna görə boşalma adətən daha böyük və daha az bir-biri ilə uyğun olur, lakin maşının çox güclü tutma qabiliyyəti var və həcmli və ya qeyri-müntəzəm məhsulları daha asan qəbul edə bilər.
Adlandırma bazara görə dəyişir: iki vallı şredder həmçinin ikiqat vallı şredder, dual-vallı və ya iki-vallı şredder kimi satılır. Bu adlar eyni iki vallı dizaynı təsvir edir. Dörd vallı şredderlər bir maşından daha incə, daha bir-biri ilə uyğun çıxış üçün ikinci val cütü əlavə edir, lakin onlar daha böyük və daha mürəkkəbdir və əsasən qarışıq bərk tullantı, elektron tullantı və oxşar axınlar üçün istifadə olunur.
| Xüsusiyyət | Tək vallı şredder | İki vallı şredder |
|---|---|---|
| Kəsmə prinsipi | Bir rotor sabit əks bıçaqlara qarşı kəsir | İki val bir-birinə keçən kəsicilər arasında materialı cırır və kəsir |
| Qidalandırma nəzarəti | Hidravlik itələyici rotorla təması idarə edir | İki val materialı birbaşa içəriyə çəkir |
| Tipik sürət | İdarə olunan qidalandırma ilə aşağı sürətli kəsim | Çox aşağı sürətli, yüksək fırlanma momentli cırma |
| Ələk | Adətən rotorun altında quraşdırılır | İlkin şredləmə dizaynlarında çox vaxt ölçüləndirici ələk yoxdur |
| Boşalma ölçüsü | Daha idarə olunan və nisbətən bir-biri ilə uyğun | Daha iri və daha az bir-biri ilə uyğun |
| Ən yaxşı istifadə | İdarə olunan ön-şredlənmiş ölçü tələb edən plastik təkrar emal xətləri | Həcmli, qeyri-müntəzəm və ya çətin tullantının ilkin azaldılması |
| Ümumi sonrakı addım | Yuma, xırdalayıcı, kompaktor və ya ekstruziya | Xırdalayıcı, çeşidləmə və ya əlavə ölçü azaltma |
Tək vallı şredder necə işləyir
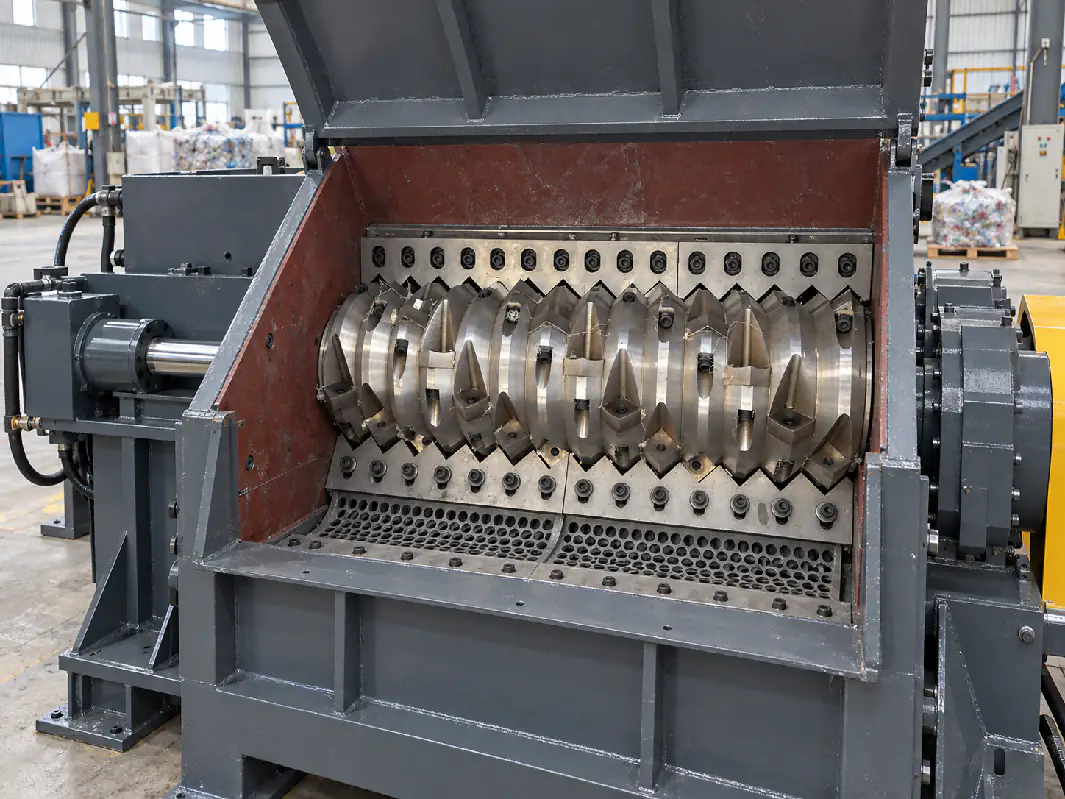
Tək vallı şredderin qidalandırma kamerası adətən geniş və açıq olur, belə ki, iri plastik məhsullar, plyonka tayları, toxunma kisələr, parçalar və ya istehsalat qırıntıları birbaşa yüklənə bilsin. Hidravlik itələyici materialı rotora tərəf hərəkət etdirir. Rotor yükü həddindən artıq yüksək olduqda, idarəetmə sistemi itələyicini dayandıra və ya geri çəkə bilər, sonra isə qidalandırmanı bərpa edə bilər. Bu, maşının davamlı olaraq həddindən artıq yüklənməsinin qarşısını alır və məhsuldarlığın sabitləşməsinə kömək edir.
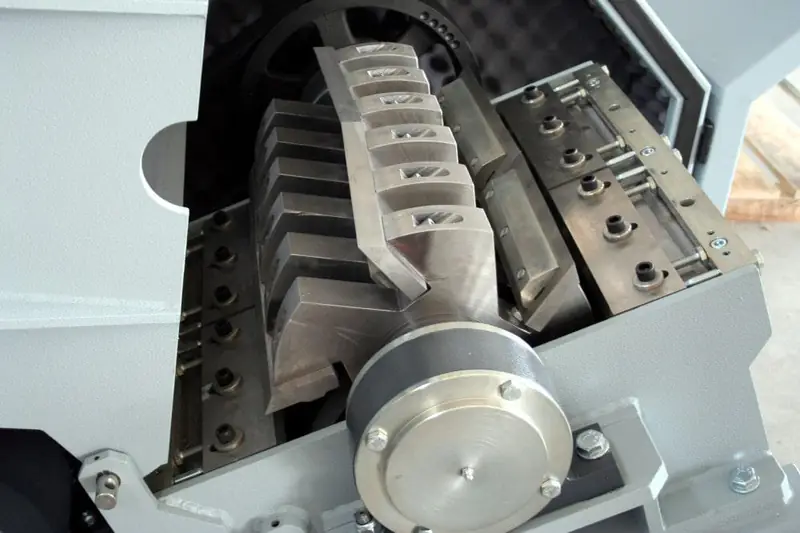
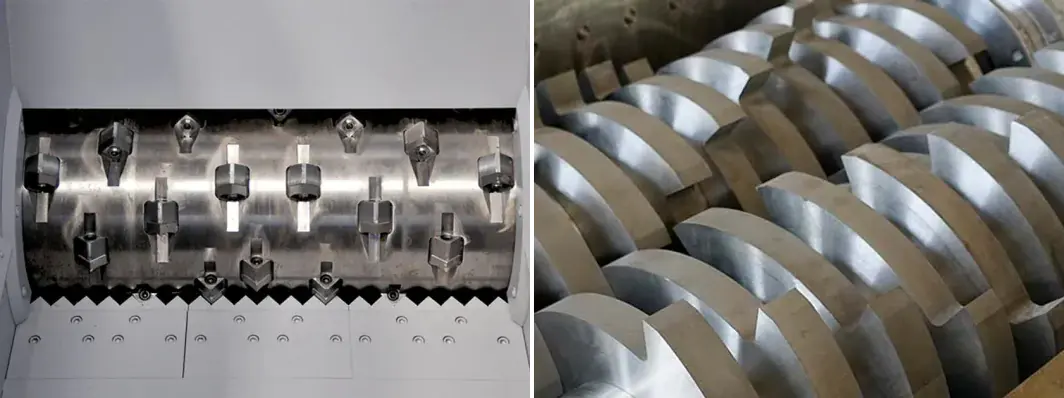
Rotor dəyişdirilə bilən kvadrat və ya profilli bıçaqlarla təchiz olunub. Rotor fırlandıqca, bıçaqlar materialı kameraya quraşdırılmış sabit əks-bıçaqlara qarşı kəsir. Hissələr kifayət qədər kiçik olduqdan sonra, rotorun altındakı ələkdən keçir. Buna görə də ələyin dəlik ölçüsü çıxış ölçüsünə, məhsuldarlığa və enerji istehlakına birbaşa təsir göstərir.
Bu idarə olunan qidalandırma davranışı tək vallı şredderlərin plastik təkrar emalında geniş istifadə olunmasının əsas səbəblərindən biridir. Maşın yalnız cazibə qüvvəsinə etibar etmək əvəzinə, yüngül, elastik və ya qeyri-müntəzəm materialı təkrar-təkrar kəsmə zonasına qaytara bilər.
İki vallı şredder necə işləyir
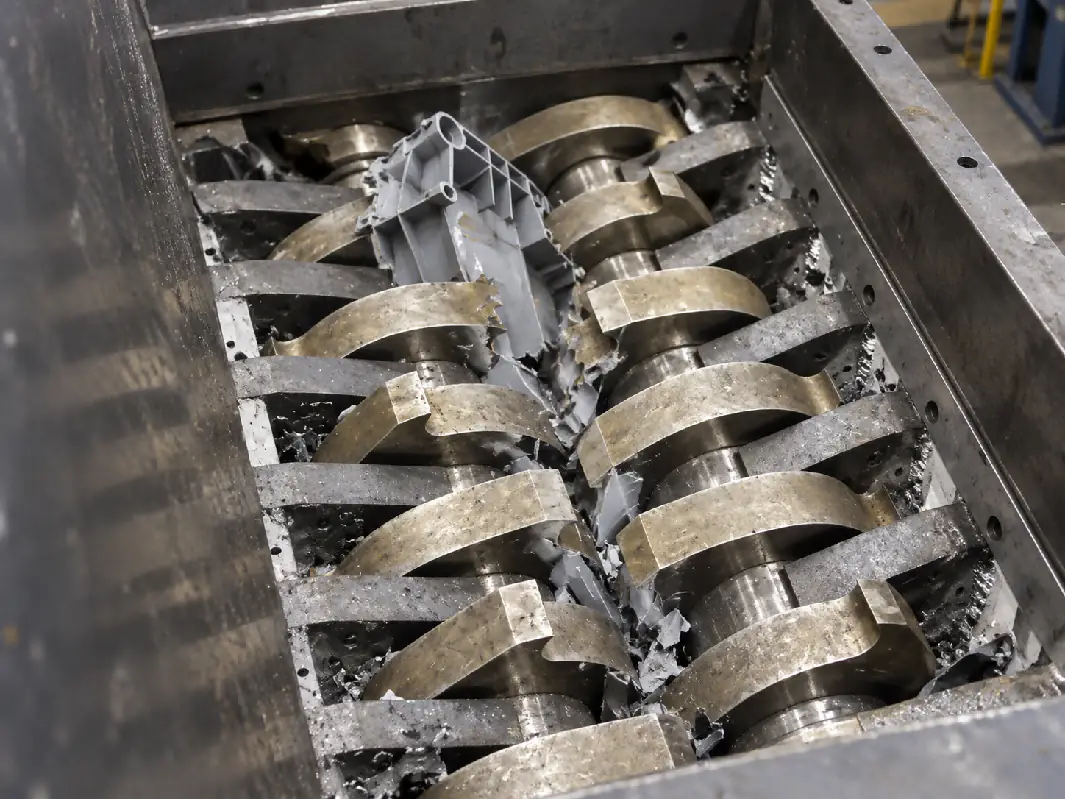
İki vallı şredderdə aşağı sürətlə bir-birinə tərəf fırlanan iki paralel val var. Hər val aralıq elementlərlə ayrılmış bir sıra qalın kəsici və ya qarmaqlar daşıyır. Vallar fırlandıqca, qarmaqlar tullantını tutur, aşağı çəkir və parçalayır. Material kəsmə, cırma və sıxmanın birləşməsi ilə kiçildilir.
Hər iki val materialı aktiv şəkildə tutduğundan, iki vallı şredder adətən tək vallı maşında istifadə olunan eyni hidravlik itələyici sistemə ehtiyac duymur. Bu ona iri həcmli boş məhsullar, qeyri-müntəzəm qırıntılar və bir rotora qarşı sabit şəkildə itələnməsi çətin olan qarışıq əşyalar üçün güclü özünü-qidalandırma qabiliyyəti verir.
Əvəzində çıxış ölçüsünün idarə olunması itirilir. Bir çox ilkin şredləmə dizaynlarında valların birbaşa altında ələk olmur. Hissələr kəsmə sahəsindən keçə biləcək qədər kiçik parçalandıqdan sonra kameradan çıxır, buna görə hissəcik ölçüsü əsasən kəsici eni, qarmaq həndəsəsi və kəsici dişlərinin sayı ilə müəyyən olunur. Daha kiçik və daha bərabər lopa ölçüsü tələb olunarsa, adətən sonrakı mərhələdə xırdalayıcı quraşdırılır.
Hansı materiallar hər dizayna daha uyğundur?
Material forması müəyyən bir mühərrik gücü tələb etməkdən daha vacibdir. Boş plyonka emal edən 1000 kq/saat xətt iri plastik barabanları və ya ağır purge parçalarını emal edən 1000 kq/saat xətdən çox fərqli davranır.
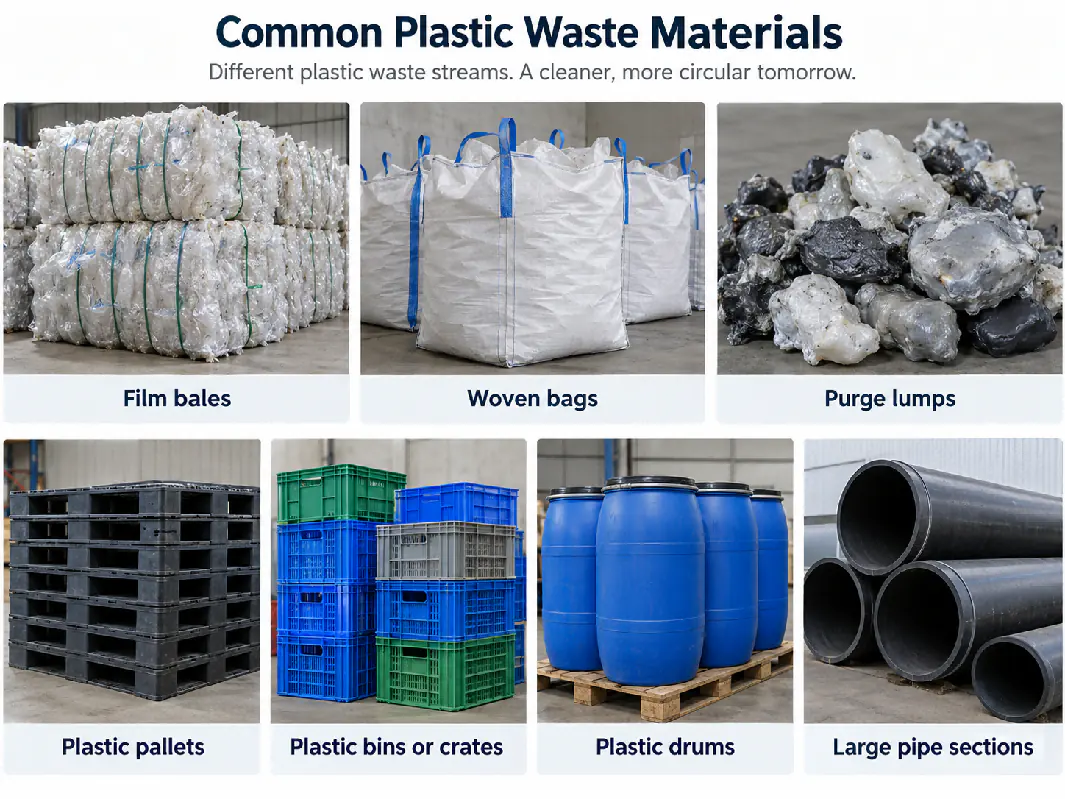
| Tullantı materialı | Tipik seçim | Nə üçün | Mümkün sonrakı addım |
|---|---|---|---|
| LDPE/LLDPE plyonka tayları | Tək vallı | Hidravlik itələmə aşağı sıxlıqlı, elastik materialın idarə olunmasına kömək edir və qeyri-sabit qidalandırmanı azaldır. | Yuma və ya yaş xırdalayıcı |
| PP toxunma kisələr / rafiya | Tək vallı | İdarə olunan qidalandırma körpü yaratmağa və ya dolanmağa meyilli boş və ya taylanmış elastik material üçün faydalıdır. | Yuma / lazım olduqda xırdalayıcı |
| Plastik parçalar / purge | Tək vallı | Ələklə idarə olunan boşaltma və yüksək fırlanma momenti sıx istehsalat qırıntıları üçün faydalıdır. | Xırdalayıcı və ya ekstruziya |
| Plastik paletlər | Tək vallı və ya iki vallı | Seçim palet ölçüsündən, qalınlığından, metal çirklənməsindən və tələb olunan çıxış ölçüsündən asılıdır. | İncə lopalar tələb olunduqda xırdalayıcı |
| İri konteynerlər / yeşiklər | Bir çox təkrar emal xəttində tək vallı | Hidravlik itələmə sabit qidalandırma təmin edir; ələk materialı sonrakı xırdalayıcı üçün hazırlamağa kömək edir. | Xırdalayıcı |
| İri barabanlar / boş konteynerlər | Aqressiv ilkin parçalama üçün iki vallı; tək vallı da mümkündür | İri həcmli boş həndəsə güclü özünü-tutma təsirindən fayda görə bilər. | Xırdalayıcı / yuma |
| İri diametrli boru | Tək vallı / boru şredderi; kobud ilkin kiçiltmə üçün iki vallı | Diametr və divar qalınlığı üstünlük verilən qidalandırma üsulunu müəyyən edir. | Daha kiçik çıxış lazım olduqda xırdalayıcı |
| Qarışıq iri həcmli plastik tullantı | İki vallı | Formalar və ölçülər çox fərqli olduqda güclü tutma və parçalama faydalıdır. | Çeşidləmə / xırdalayıcı |
Tək vallı şredderlər plastik təkrar emal xətlərində niyə geniş yayılıb
Plastik təkrar emal zavodunda şredder adətən sadəcə materialı parçalamaqdan daha çox iş görməlidir. Onun çıxışı həmçinin növbəti maşın üçün uyğun olmalıdır. Məhz burada tək vallı dizayn aydın üstünlüyə malikdir.
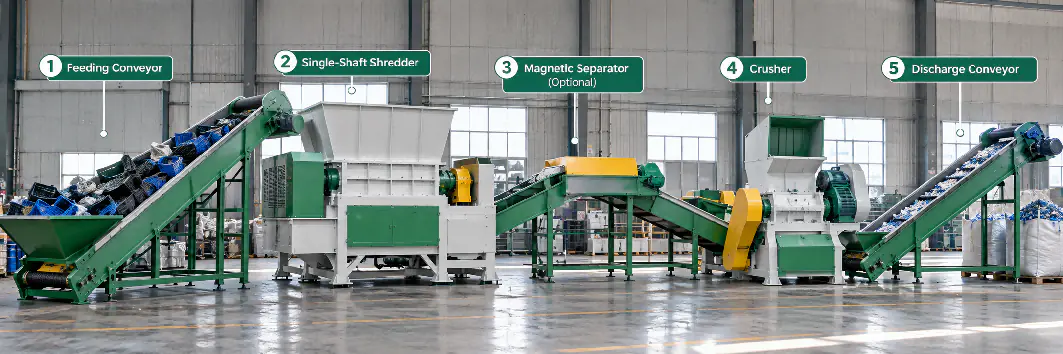
Rotorun altındakı ələk müəyyən edilmiş maksimum hissəcik ölçüsü təmin edir. Bu, şredlənmiş materialı xırdalayıcı, yuma xətti, kompaktor və ya ekstruderlə uyğunlaşdırmağı asanlaşdırır. Məsələn, iri plastik konteyner əvvəlcə tək vallı şredderlə kiçildilə bilər ki, hissələr xırdalayıcıya davamlı şəkildə daxil olmaq üçün kifayət qədər kiçik olsun. Sonra xırdalayıcı yuma və ya qranullaşdırma üçün tələb olunan son lopa ölçüsünü istehsal edir.
Tək vallı maşınlar materialın müsbət qidalandırmaya ehtiyacı olduqda da faydalıdır. Plyonka, rafiya, toxunma kisələr və iri qəliblənmiş məhsullar həmişə kəsmə kamerasına bərabər şəkildə düşmür. Hidravlik itələyici materialı davamlı olaraq rotora təqdim edir, idarəetmə sistemi isə itələmə təzyiqini mühərrik yükünə uyğun tənzimləyə bilər.
İki vallı şredderin üstünlüyə malik olduğu hallar
İki vallı şredder əsas çətinlik tullantını tutmaq və onun həcmini azaltmaq olduqda faydalıdır. İki val materialı hər iki tərəfdən kəsmə zonasına çəkir, buna görə maşın digər qidalandırma sistemlərində diyirlənə, sıçraya və ya körpü yarada biləcək qeyri-müntəzəm əşyaları emal edə bilər.
Bu, iki vallı şredderləri çox iri həcmli boş məhsullar, qarışıq sənaye plastik tullantıları, iri barabanlar, qalın korpuslar üçün və ilkin məqsədin ciddi şəkildə idarə olunan son hissəcik ölçüsü deyil, kobud ölçü kiçildilməsi olduğu tətbiqlər üçün cəlbedici edir.
Digər üstünlük qeyri-sabit formalara tolerantlıqdır. Daxil olan tullantı tez-tez dəyişirsə və müxtəlif ölçülü məhsullar daşıyırsa, özünü-tutma təsiri qidalandırmanı daha güzəştli edə bilər. Lakin sonrakı proses daha kobud və daha dəyişkən çıxışı qəbul etməlidir, əks halda şredderdən sonra xırdalayıcı əlavə edilməlidir.
Ələklə idarə olunan çıxış və kobud ilkin şredləmə
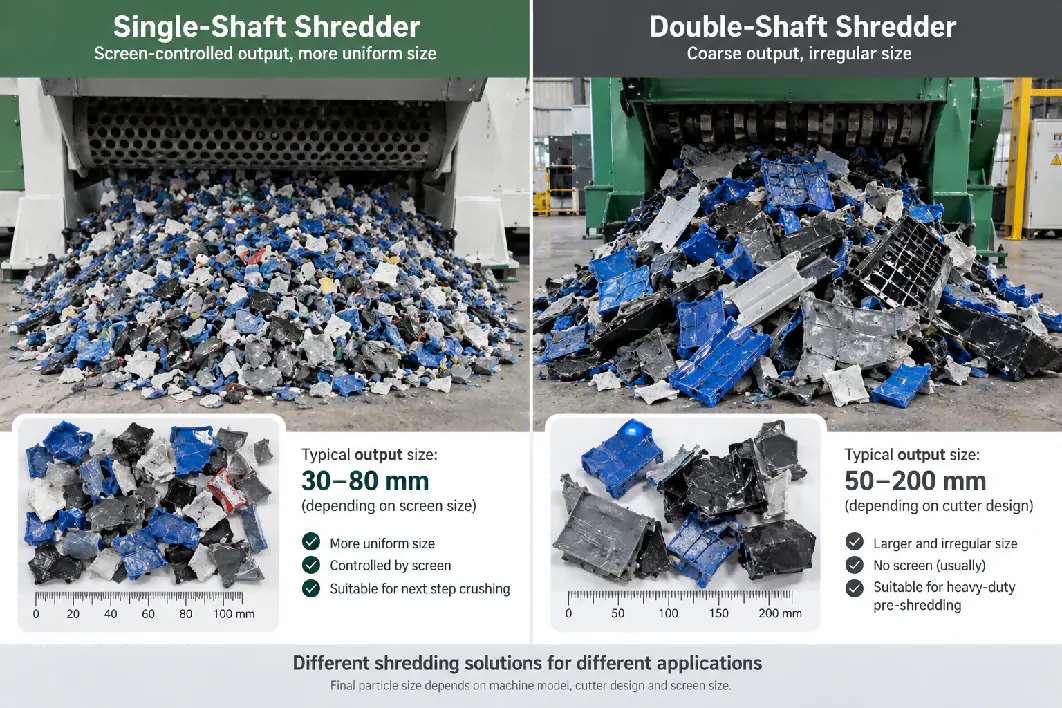
Ələyin olması və ya olmaması iki dizayn arasındakı ən praktiki fərqlərdən biridir.
Tək vallı şredderdə material adətən ələkdən keçə biləcək qədər kiçik olana qədər kəsmə kamerasında qalır. Daha kiçik ələk dəliyi daha kiçik çıxış verir, lakin kəsmə dövrlərini artırır, məhsuldarlığı azaldır və bıçaq ilə ələyin aşınmasını artırır. Buna görə ələk mümkün olan ən kiçik dəliyi seçmək əvəzinə sonrakı prosesə uyğun seçilməlidir.
Tipik iki vallı ilkin şredderdə ələk olmaya bilər. Çıxış ölçüsünə kəsici eni, qarmaq dizaynı və materialın parçalanma tərzi təsir edir. Bu, məqsəd sadəcə həcmi azaltmaq və ya materialı ikinci maşın üçün hazırlamaq olduqda qəbul edilir, lakin sonrakı proses dar lopa ölçüsü diapazonu tələb etdikdə daha az uyğundur.
Plyonka və toxunma kisələr: qidalandırma nəzarəti niyə vacibdir
Elastik plastiklər xüsusi diqqət tələb edir, çünki onlar sərt məhsullardan çox fərqli davranır. Plyonka və toxunma kisələr yüngül, elastikdir və fırlanan komponentlərin ətrafına asanlıqla dolana bilir. Onların aşağı həcmi sıxlığı həmçinin böyük bunker həcminin mütləq yüksək çəki məhsuldarlığına çevrilmədiyini göstərir.
Taylanmış plyonka, kənd təsərrüfatı plyonkası, rafiya və toxunma kisələr üçün hidravlik itələyicili tək vallı şredder tez-tez praktiki seçimdir, çünki itələyici materialı sıxışdırır və onu idarə olunan şəkildə rotora qidalandırır. Rotor həndəsəsi, bıçaq düzülüşü və dolanmaya qarşı detallar sadəcə daha böyük mühərrik quraşdırmaqdan daha vacib olur.
Material torpaq, qum və ya daşlarla ağır şəkildə çirklənmişsə, quru ilkin təmizləmə də nəzərdən keçirilməlidir. Abraziv çirklənmə bıçaq və ələyin aşınmasını artırır və sonrakı avadanlığın xidmət müddətini azalda bilər.
Paletlər, konteynerlər və iri sərt məhsullar
Plastik paletlər, konteynerlər və iri yeşiklər üçün hər iki şredder növü texniki cəhətdən mümkündür, lakin düzgün seçim xəttin necə işləməsi nəzərdə tutulduğundan asılıdır.
Əgər layihə xırdalayıcı, yuma xətti və ya ekstruderdən əvvəl idarə olunan aralıq ölçü tələb edirsə, tək vallı şredder öz ələyi və idarə olunan itələmə sistemi sayəsində tez-tez inteqrasiya etmək daha asandır. Məhsullar həddindən artıq iri həcmli, qeyri-müntəzəm və ya digər iri sənaye tullantıları ilə qarışıqdırsa və əsas tələb aqressiv ilkin parçalama olarsa, iki vallı şredder daha uyğun ola bilər.
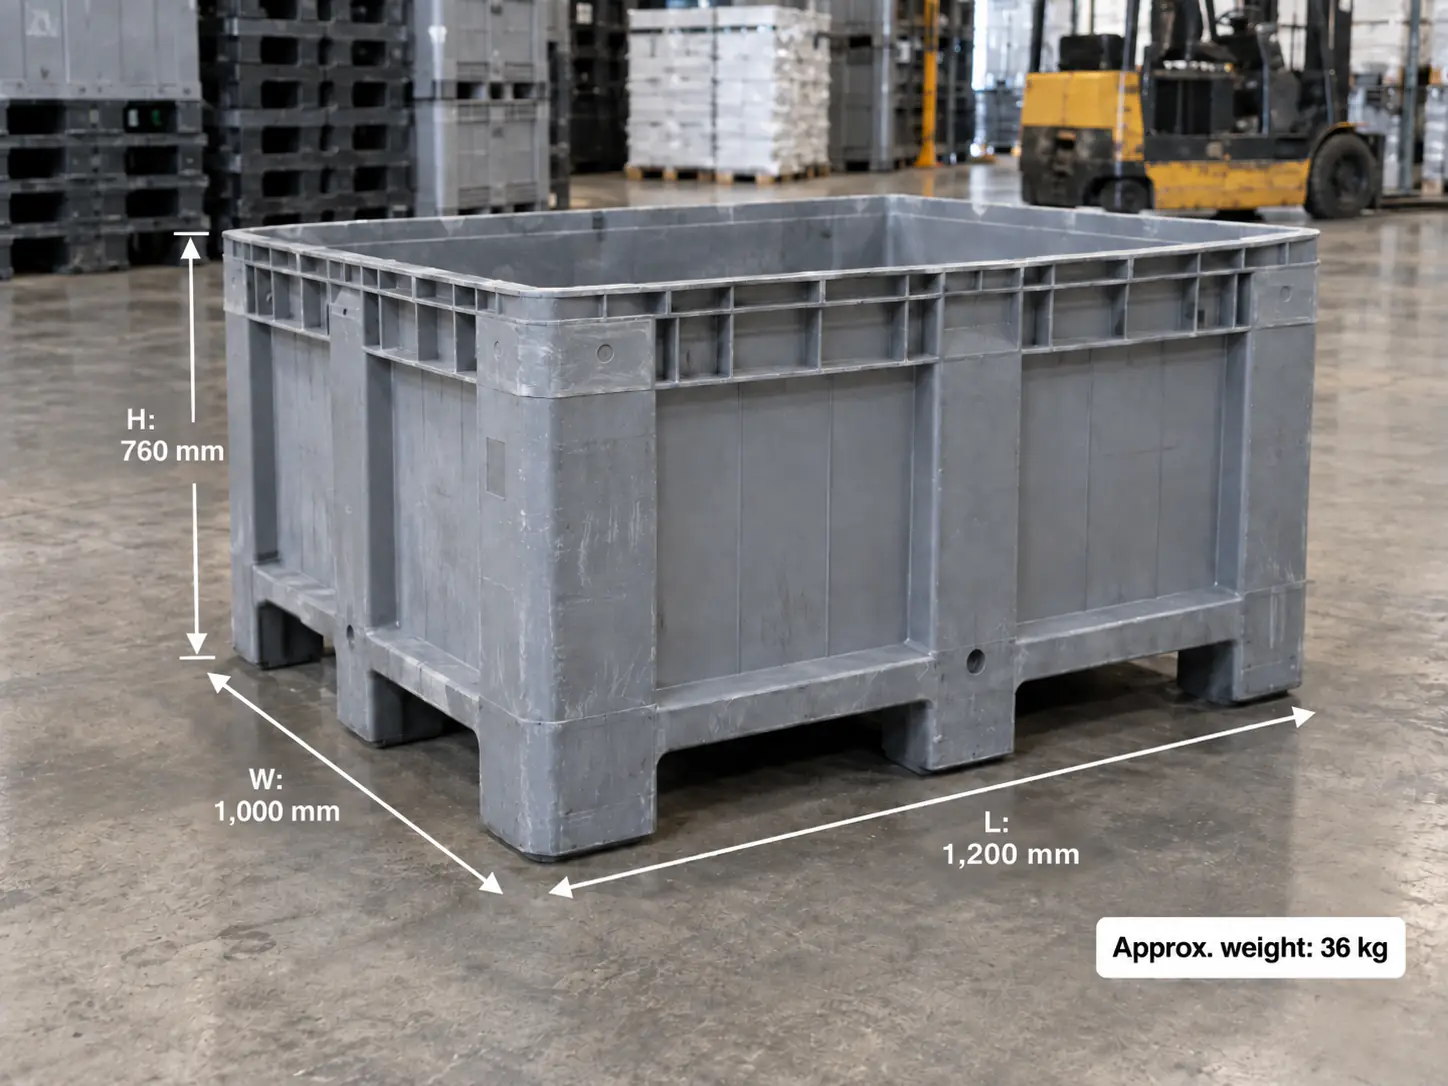
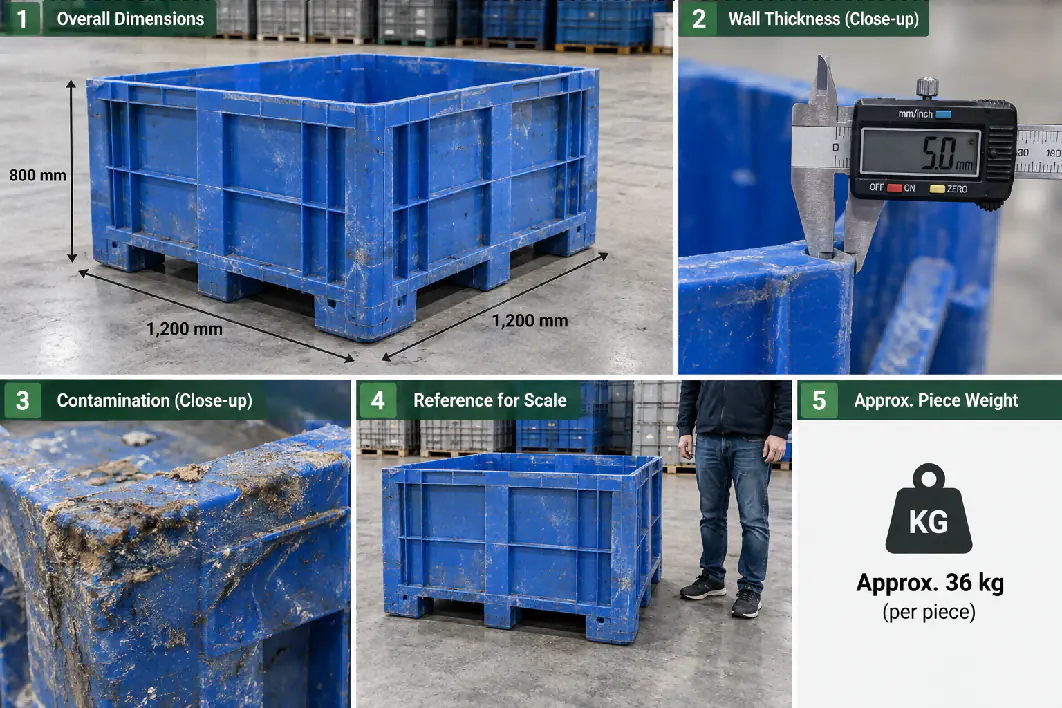
Bir tam əşyanın ölçüləri həmişə təqdim edilməlidir. 600 mm-lik yeşik və 1200 mm-lik sənaye konteyneri oxşar material növünə və çıxışda kilogram üzrə oxşar çəkiyə malik ola bilər, lakin onlar çox fərqli bunker açılışları, rotor eni və qidalandırma düzülüşləri tələb edir.
Metal çirklənməsi tövsiyəni dəyişir
Plastik tullantı metal qoşmalar, vintlər, mentəşələr, möhkəmləndirmə və ya təsadüfi metal çirklənməsi daşıya bilər. Bu, şredder seçilməzdən əvvəl müzakirə edilməlidir.
İki vallı şredder incə xırdalayıcıya nisbətən bəzi çətin qarışıq qidalandırmaya daha yaxşı dözə bilir, lakin metal hələ də kəsicinin aşınmasına səbəb olur və valları, aralıq elementləri və yastıqları zədələyə bilər. Tək vallı şredder də metal emal maşını deyil; iri və ya bərk metal parçaları mümkün olduqda çıxarılmalıdır.
Metal çirklənməsinin gözlənildiyi təkrar emal xətlərində, maqnit ayırıcı ilkin şredləmədən sonra və xırdalayıcıdan əvvəl quraşdırıla bilər. Bu, daha incə sonrakı maşını qoruyur və metalın yuma və ya ekstruziya bölməsinə çatma ehtimalını azaldır.
Yalnız mühərrik gücünə görə seçim etməyin
75 kW tək vallı şredder və 75 kW iki vallı şredder ekvivalent maşınlar deyil. Yalnız mühərrik gücü maşının nə qədər tullantı emal edə biləcəyini göstərmir.
Tək vallı şredder üçün vacib faktorlara rotor diametri, effektiv rotor eni, bıçaq ölçüsü və sayı, ələk dəliyi, hidravlik itələyicinin gedişi və gücü, reduktorun fırlanma momenti, qidalandırma kamerasının həcmi və idarəetmə məntiqi daxildir.
İki vallı şredder üçün val diametri, kəsici qalınlığı, qarmaq həndəsəsi, kəsicilərin üst-üstə düşməsi, reduktorun fırlanma momenti, vallar arası məsafə və çərçivə möhkəmliyi performansa təsir göstərir. Eyni quraşdırılmış mühərrik gücü mexaniki dizayndan və real tullantıdan asılı olaraq çox fərqli nəticələr verə bilər.
Buna görə məhsuldarlıq material forması və tələb olunan çıxış ölçüsü ilə birlikdə müzakirə edilməlidir. Təchizatçı şəkillər, ölçülər və tullantı haqqında məlumat görmədən sadəcə “1000 kq/saat” kimi bir hədəfə əsasən şredder tövsiyə etməməlidir.
Şredderdən sonra nə vaxt xırdalayıcı istifadə olunmalıdır?
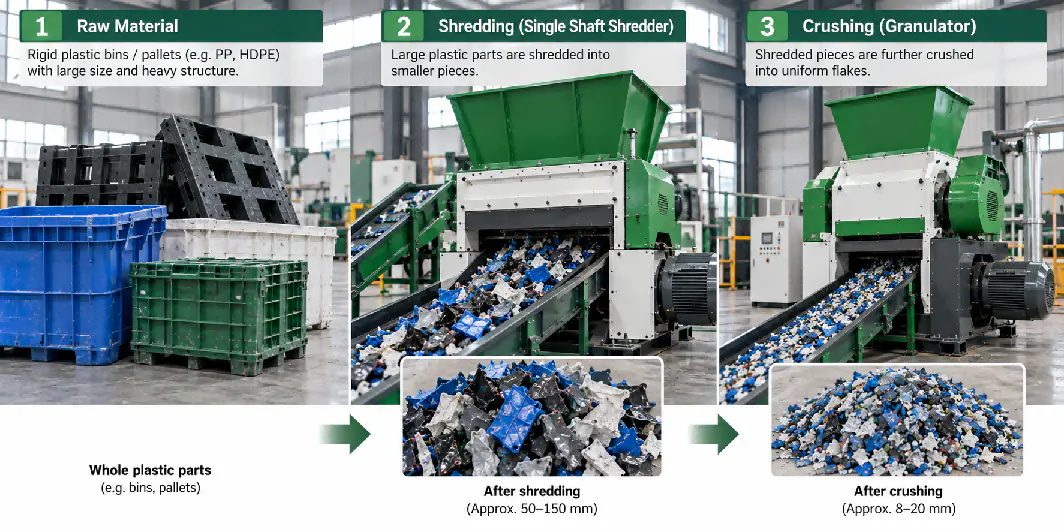
Şredder adətən birinci mərhələ maşındır. Sonrakı proses daha kiçik, daha bərabər lopalar tələb edirsə, şredləmədən sonra xırdalayıcı əlavə edilə bilər.
Tipik nümunələrə iri konteynerlər, paletlər, qalın purge, iri boru qırıntıları və iri həcmli barabanlar daxildir. Şredder qidalandırma və həcm azaltma problemini həll edir. Sonra xırdalayıcı əvvəlcədən şredlənmiş hissələri yuma, qurutma, pnevmatik daşıma və ya ekstruziya üçün tələb olunan son ölçüyə qədər kiçildir.
Bu iki mərhələli yanaşma tək bir çox iri xırdalayıcının tam məhsulu birbaşa qəbul etməsinə cəhd etməkdən daha sabit ola bilər. Bu, həmçinin hər maşının ən uyğun olduğu ölçü azaltma diapazonunda işləməsinə imkan verir.
Qiymət sorğusu göndərməzdən əvvəl hansı məlumatı təqdim etməlisiniz?
Tək vallı və iki vallı şredder arasında seçim etmək üçün təchizatçı yalnız polimer adını deyil, real tullantını görməlidir.
- Plastik növü: PP, PE, HDPE, LDPE, LLDPE, ABS, PVC və ya qarışıq plastiklər.
- Məhsul forması: plyonka, toxunma kisələr, yeşiklər, konteynerlər, paletlər, barabanlar, parçalar, borular və ya digər məhsullar.
- Bir tam əşyanın maksimum ölçüləri və təxmini çəkisi.
- Aidiyyəti olduqda divar qalınlığı və ya material qalınlığı.
- Materialın boş, taylanmış, sıxılmış və ya iç-içə yerləşdirilmiş olub-olmaması.
- Metal, qum, daş, etiket, ip, tekstil və ya digər çirklənmənin olub-olmaması.
- kg/saat ilə tələb olunan məhsuldarlıq.
- Tələb olunan çıxış ölçüsü və ya sonrakı maşın.
- Növbəti addımın yuma, xırdalama, qranullaşdırma, ekstruziya və ya birbaşa təkrar istifadə olub-olmaması.
Qeyri-adi materiallar üçün şəkillər və qısa işləmə videosu tez-tez uzun yazılı təsvirdən daha faydalıdır. Material sınağı son maşın konfiqurasiyası təyin edilməzdən əvvəl qidalandırma davranışını, real məhsuldarlığı və çıxış ölçüsünü təsdiqləməyin ən etibarlı yoludur.
Son seçim: şredderi işə uyğunlaşdırın
Tək vallı şredder
İdarə olunan qidalandırma, ələklə müəyyən olunmuş çıxış ölçüsü və növbəti təkrar emal mərhələsi ilə sabit inteqrasiya vacib olduqda tək vallı şredder seçin. Buna görə tək vallı maşınlar plastik plyonka, toxunma kisə, sərt plastik və purge təkrar emal xətlərində geniş yayılıb.
İki vallı şredder
Əsas çətinlik çox iri həcmli, qeyri-müntəzəm və ya qarışıq tullantını tutmaq və parçalamaq olduqda və kobud ilkin çıxış qəbul edilə bildikdə iki vallı şredder seçin. Son material daha kiçik və daha bərabər olmalıdırsa, sonrakı mərhələdə xırdalayıcı planlaşdırın.
Ən yaxşı seçim valların sayı, ən böyük mühərrik və ya ən ağır maşınla müəyyən olunmur. O, tullantının forması, qidalandırma davranışı, tələb olunan çıxış ölçüsü və sonrakı avadanlıqla müəyyən olunur.
Tez-tez verilən suallar
İki vallı şredder tək vallı şredderdən daha güclüdürmü?
Avtomatik olaraq yox. İki vallı şredder iri həcmli, qeyri-müntəzəm tullantı üçün daha güclü özünü-tutma və parçalama qabiliyyətinə malikdir, tək vallı şredder isə idarə olunan qidalandırma və ələklə müəyyən olunmuş çıxış ölçüsü təklif edir. Düzgün seçim şredderin yerinə yetirməli olduğu işdən asılıdır.
Plastik plyonka və toxunma kisələr üçün hansı şredder daha yaxşıdır?
Hidravlik itələyicili tək vallı şredder tez-tez praktiki seçimdir, çünki itələyici yüngül, elastik materialı sıxışdırır və onu idarə olunan şəkildə rotora qidalandırır. Rotor həndəsəsi, bıçaq düzülüşü və dolanmaya qarşı detallar daha böyük mühərrikdən daha vacibdir.
İki vallı şredderdən sonra xırdalayıcıya ehtiyac varmı?
Tez-tez bəli. Bir çox ilkin iki vallı dizaynlarda ölçüləndirici ələk yoxdur, buna görə çıxış kobud və qeyri-müntəzəmdir. Sonrakı proses daha kiçik, daha bərabər lopalar tələb edirsə, adətən sonrakı mərhələdə xırdalayıcı quraşdırılır.
Şredderlər mühərrik gücünə görə müqayisə edilə bilərmi?
Xeyr. 75 kW tək vallı və 75 kW iki vallı şredder ekvivalent deyil. Real tutumu rotor və ya val ölçüləri, bıçaqlar, ələk, itələyici, reduktorun fırlanma momenti və real tullantı müəyyən edir.
İkiqat vallı (twin-shaft) və ya dual-shaft şredder iki vallı şredderlə eynidirmi?
Bəli. Twin-shaft, dual-shaft, two-shaft və double-shaft eyni dizayn üçün müxtəlif adlardır: materialı tutub parçalayan bir-birinə keçən kəsicilərlə əks istiqamətdə fırlanan iki val. Spesifikasiyalar istehsalçıdan istehsalçıya hələ də fərqlənir, buna görə addan daha çox val diametrini, kəsici qalınlığını, fırlanma momentini və kamera ölçüsünü müqayisə edin.
Dörd vallı şredder nə vaxt istifadə olunur?
Dörd vallı şredder ikinci cüt val əlavə edir və bir keçiddə daha incə və daha bərabər çıxış verir. O, qarışıq bərk tullantı, elektron tullantı və oxşar tətbiqlər üçün uyğundur. Əksər plastik təkrar emal xətləri üçün tək vallı şredder, və ya ardından xırdalayıcı gələn iki vallı şredder daha sadə və saxlanması daha asandır.
Materiala uyğun tövsiyə
Tullantınız üçün hansı maşının uyğun olduğunu bilmirsiniz?
Real materialın fotolarını və bir neçə məlumatı bizə göndərin. Mühəndislərimiz ölçü kiçiltmə üçün uyğun konfiqurasiyanı tövsiyə edəcək və lazım olduqda material sınağı təşkil edəcək.
Tövsiyə istəyin- Tullantının fotoları və ya qısa videosu
- Bir ədədin ölçüləri və çəkisi
- Tələb olunan məhsuldarlıq və çıxış ölçüsü
- Növbəti proses mərhələsi