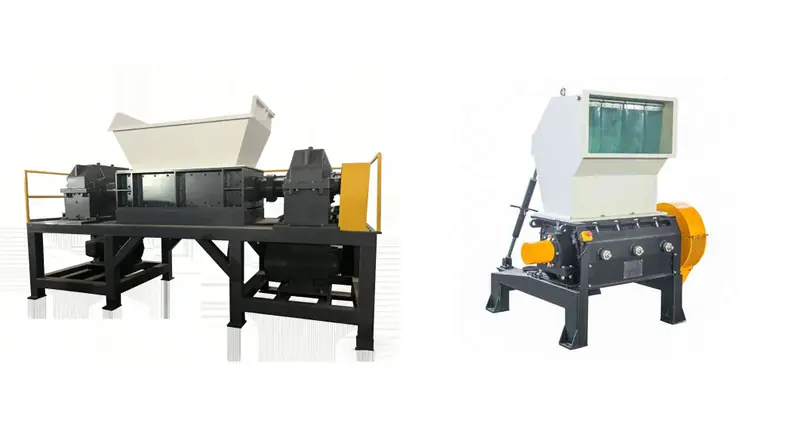
Едновратилен наспроти двовратилен шредер: кој треба да го изберете?
Едновратилните и двовратилните шредери и двата се користат за примарно намалување на големината, но решаваат различни проблеми со подавање и сечење. Изборот меѓу нив треба да започне со самиот отпад: неговите димензии, дебелина на ѕид, насипна густина, жилавост, дали е расфрлан или балиран, колку рамномерен треба да биде излезот и која опрема следи потоа.
Краткиот одговор
За многу линии за рециклирање на пластика, едновратилниот шредер се претпочита кога материјалот мора да се подава на контролиран начин и излезната големина треба да остане во одреден опсег. Двовратилниот шредер е попогоден кога првиот приоритет е силно зафаќање, кинење и грубо намалување на многу голем, нерегуларен или тешко обработлив отпад. Ниту еден дизајн автоматски не е „посилен“ или „подобар“; правилниот избор зависи од задачата која шредерот мора да ја извршува.
Содржина
- 01Наједноставниот начин да се разбере разликата
- 02Како работи едновратилен шредер
- 03Како работи двовратилниот шредер
- 04Кои материјали се најпогодни за секој дизајн?
- 05Зошто едновратилните шредери се чести во линиите за рециклирање на пластика
- 06Кога двовратилниот шредер има предност
- 07Излез контролиран со сито наспроти грубо примарно дробење
- 08Фолија и ткаени вреќи: зошто е важна контролата на полнењето
- 09Палети, канти и големи тврди производи
- 10Металната нечистотија ја менува препораката
- 11Не избирајте само според моќноста на моторот
- 12Кога по шредер треба да следи дробилка?
- 13Кои информации треба да ги обезбедите пред да побарате понуда?
- 14Конечен избор: усогласете го шредерот со задачата
- Често поставувани прашања
Наједноставниот начин да се разбере разликата
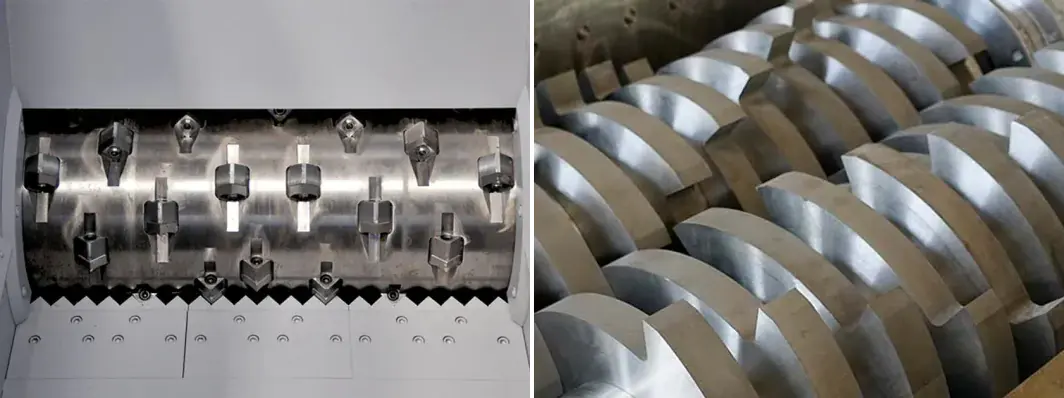
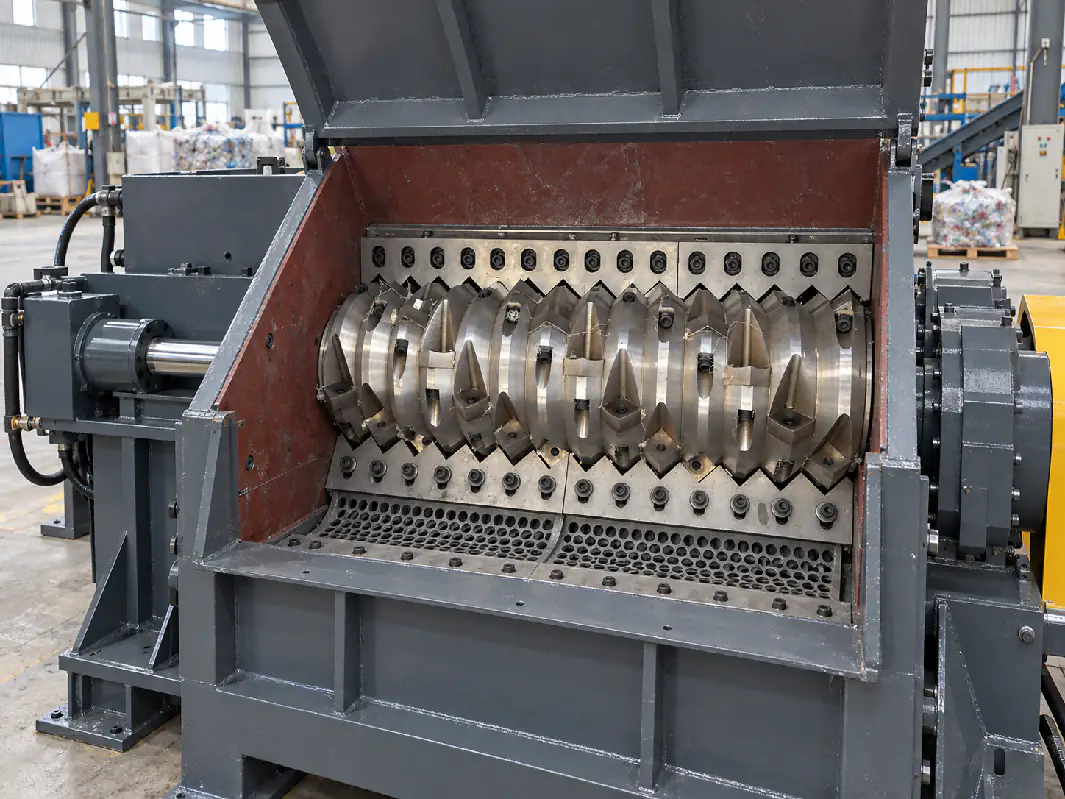
Едновратилниот шредер користи еден ротор и обично се потпира на хидраулична потискувачка плоча за да го притисне материјалот кон роторот. Роторот носи заменливи ножеви, а сито под роторот контролира максималната излезна големина. Оваа комбинација на машината дава релативно стабилно подавање и поконтролиран излез.
Двовратилниот шредер користи два вратила кои се вртат во спротивни насоки, опремени со испреплетени куки или ножеви. Двата вратила влечат материјал навнатре и го кинат меѓу сечачите. Многу двовратилни дизајни работат без сито за сортирање, па излезот обично е поголем и помалку рамномерен, но машината има многу силна способност за зафаќање и полесно прима крупни или нерегуларни производи.
Именувањето варира според пазарот: двовратилниот шредер исто така се продава како шредер со два вратила, дуал-вратилен или двовратилен шредер. Овие имиња означуваат истиот дизајн со два вратила. Четиривратилните шредери додаваат втор пар вратила за поситен, порамномерен излез од една машина, но тие се поголеми и посложени и главно се користат за мешан цврст отпад, е-отпад и слични токови.
| Карактеристика | Едновратилен шредер | Двовратилен шредер |
|---|---|---|
| Принцип на сечење | Еден ротор сече наспроти фиксни противножеви | Два вратила кинат и стрижат материјал меѓу испреплетени сечачи |
| Контрола на подавање | Хидраулична потискувачка плоча контролира контактот со роторот | Два вратила директно влечат материјал навнатре |
| Типична брзина | Бавно сечење со контролирано подавање | Многу бавно кинење со голем вртежен момент |
| Сито | Обично монтирано под роторот | Често нема сито за сортирање во дизајните за примарно шредирање |
| Излезна големина | Поконтролирана и релативно рамномерна | Покрупна и помалку рамномерна |
| Најдобра употреба | Линии за рециклирање на пластика кои бараат контролирана големина на претходно шредиран материјал | Примарно намалување на крупен, нерегуларен или тешко обработлив отпад |
| Чест следен чекор | Перење, дробилка, компактор или екструзија | Дробилка, сортирање или понатамошно намалување на големината |
Како работи едновратилен шредер
Комората за полнење на едновратилниот шредер обично е широка и отворена, така што големи пластични производи, бали фолија, ткаени вреќи, буци или производствен отпад можат да се полнат директно. Хидрауличен притискувач го движи материјалот кон роторот. Кога оптоварувањето на роторот стане премногу високо, системот за управување може да го паузира или повлече притискувачот, а потоа да го продолжи полнењето. Тоа го спречува континуираното преоптоварување на машината и помага да се стабилизира капацитетот.
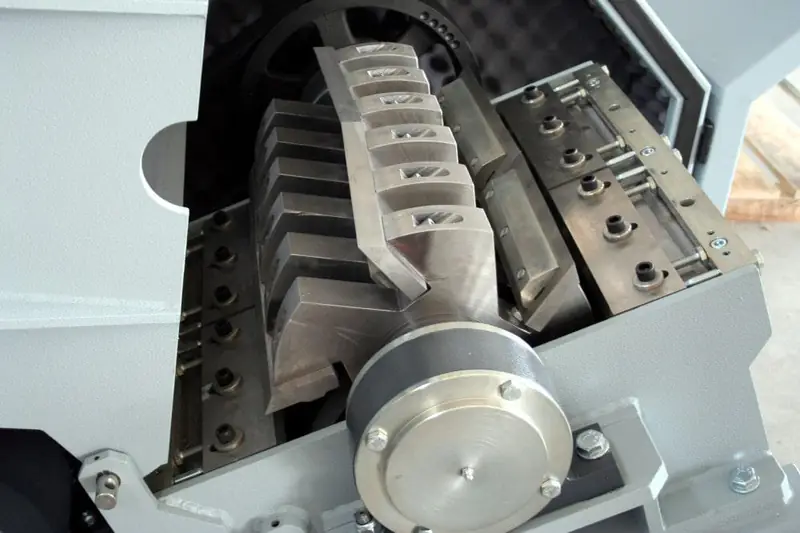
Роторот е опремен со заменливи квадратни или профилирани ножеви. Додека роторот се врти, ножевите го сечат материјалот наспроти фиксни противножеви монтирани во комората. Откако парчињата стануваат доволно мали, тие минуваат низ ситото под роторот. Отворот на ситото затоа има директно влијание врз големината на излезот, капацитетот и потрошувачката на енергија.
Ова контролирано полнење е една од главните причини едновратилните шредери да се широко користат во рециклирањето на пластика. Машината може повторно да го враќа лесниот, флексибилниот или нерегуларниот материјал во зоната на сечење, наместо да се потпира само на гравитацијата.
Како работи двовратилниот шредер
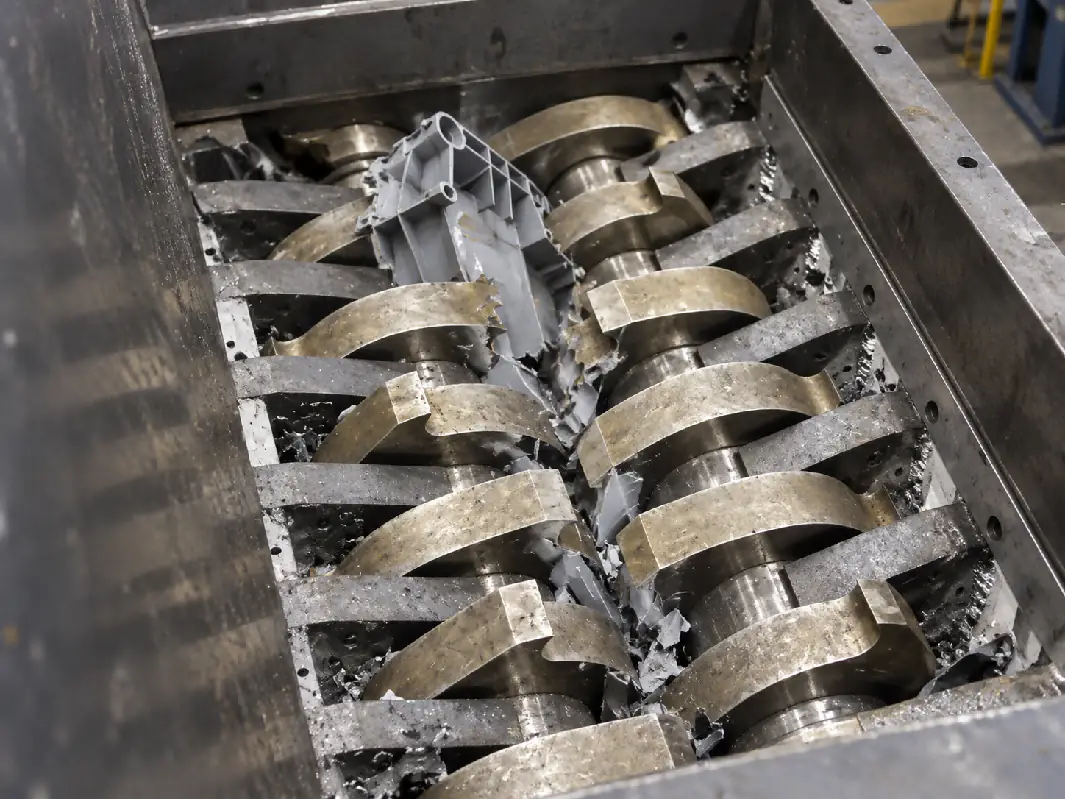
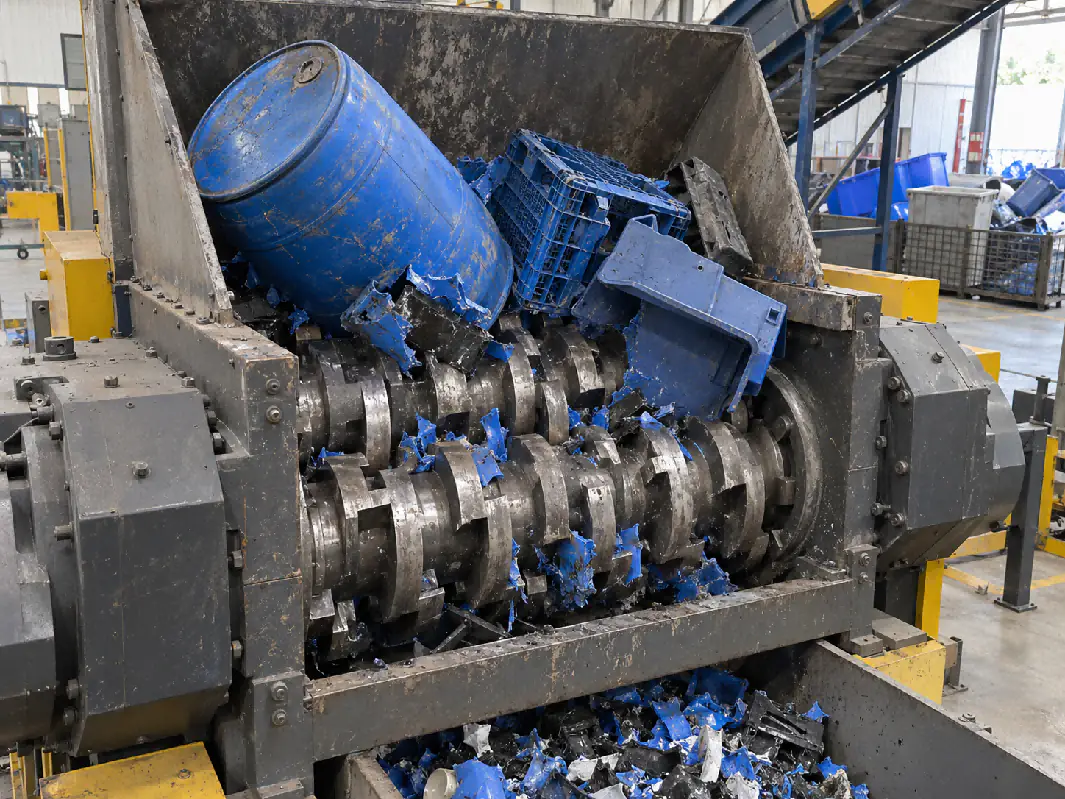
Двовратилниот шредер има два паралелни вратила кои се вртат едно кон друго со мала брзина. Секое вратило носи низа дебели сечачи или куки, одделени со дистанцери. Додека вратилата се вртат, куките го зафаќаат отпадот, го влечат надолу и го растргнуваат. Материјалот се намалува со комбинација на сечење, кинење и притискање.
Бидејќи двете вратила активно го зафаќаат материјалот, двовратилниот шредер обично не бара истиот систем со хидрауличен притискувач што се користи кај едновратилната машина. Тоа му дава силна способност за самополнење кај големи шупливи производи, нерегуларен отпад и мешани предмети што тешко се притискаат постојано кон еден ротор.
Компромисот е контролата на излезот. Во многу дизајни за примарно дробење нема сито директно под вратилата. Парчињата го напуштаат комората откако ќе бидат растргнати доволно мали за да паднат низ зоната на сечење, па големината на честичките главно е определена од широчината на сечачите, геометријата на куките и бројот на забите на сечачите. Ако е потребна помала и поеднаква големина на флекс, понатаму во линијата обично се инсталира дробилка за пластика.
Кои материјали се најпогодни за секој дизајн?
Обликот на материјалот е поважен отколку само да се бара одредена моќност на мотора. Линија од 1.000 kg/h која обработува растресита фолија се однесува многу поразлично од линија од 1.000 kg/h која обработува големи пластични буриња или тешки буци од пурж материјал.
| Отпаден материјал | Типичен избор | Зошто | Можен следен чекор |
|---|---|---|---|
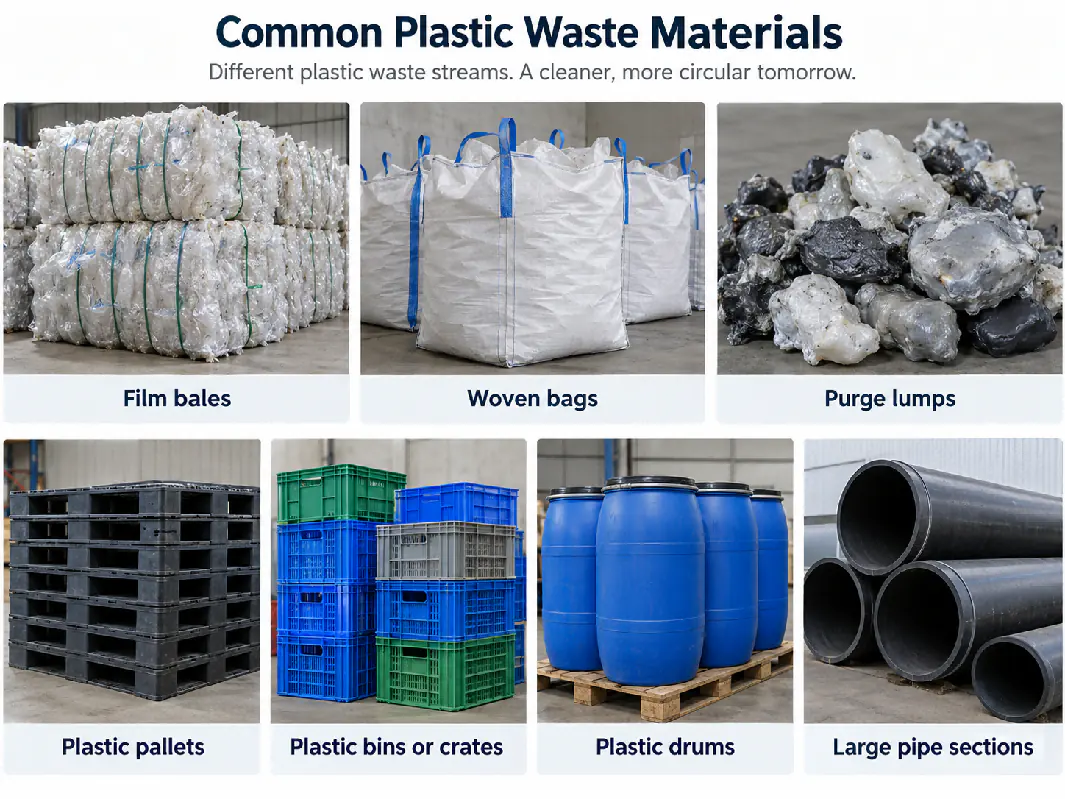
| Бали од LDPE/LLDPE фолија | Едновратилни | Хидрауличното притискање помага да се контролира материјалот со мала густина и еластичност и го намалува нестабилното полнење. | Перење или мокра дробилка |
| PP ткаени вреќи / рафија | Едновратилни | Контролираното полнење е корисно за растресит или балиран флексибилен материјал што има тенденција да формира мостови (блокади) или да се намотува. | Перење / дробилка, ако е потребно |
| Пластични буци / пурж материјал | Едновратилни | Испуштањето контролирано со сито и високиот вртежен момент се корисни за густ производствен отпад. | Дробилка или екструзија |
| Пластични палети | Едновратилен или двовратилен | Изборот зависи од големината на палетите, дебелината, металните нечистотии и потребната големина на излезот. | Дробилка, ако се потребни фини флекс честички |
| Големи канти / гајби | Едновратилен во многу линии за рециклирање | Хидрауличното притискање обезбедува стабилно полнење; ситото помага да се подготви материјалот за дробилка понатаму во линијата. | Дробилка |
| Големи буриња / шупливи контејнери | Двовратилен за агресивно примарно растргнување; можен е и едновратилен | Големата шуплива геометрија може да има корист од силното самозафаќање. | Дробилка / перење |
| Цевки со голем дијаметар | Едновратилен / шредер за цевки; двовратилен за грубо примарно намалување | Дијаметарот и дебелината на ѕидот определуваат кој метод на полнење е попогоден. | Дробилка, ако е потребен помал излез |
| Мешан обемен пластичен отпад | Двовратилни | Силното зафаќање и растргнување се корисни кога облиците и големините значително варираат. | Сортирање / дробилка |
Зошто едновратилните шредери се чести во линиите за рециклирање на пластика
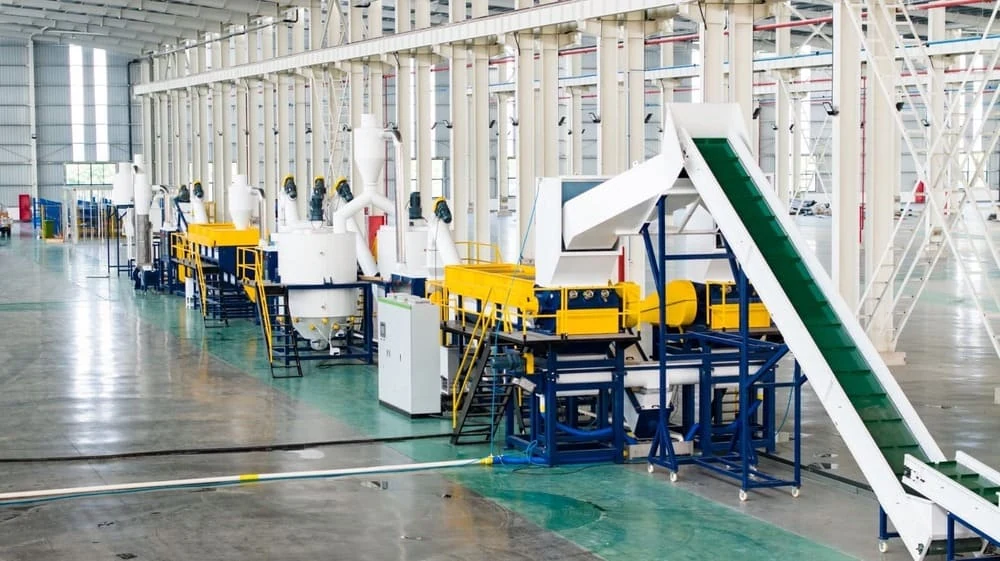
Во погон за рециклирање на пластика, шредерот обично треба да направи повеќе од само да го растргне материјалот. Неговиот излез мора да биде соодветен и за следната машина. Токму тука едновратилниот дизајн има јасна предност.
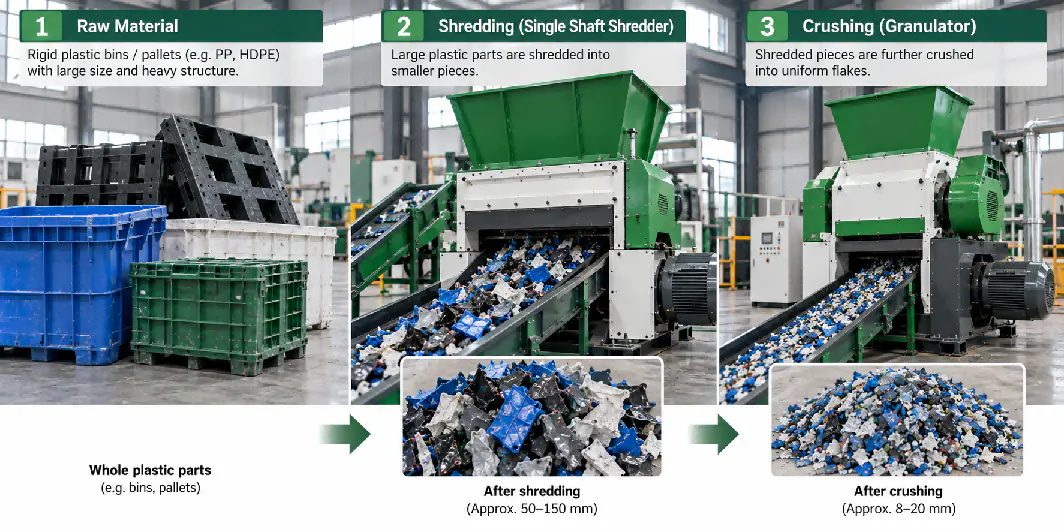
Ситото под роторот обезбедува дефинирана максимална големина на честичките. Тоа го олеснува усогласувањето на издробениот материјал со дробилка, линија за перење, компактор или екструдер. На пример, голема пластична канта прво може да се намали со едновратилен шредер, така што парчињата стануваат доволно мали за континуирано да влегуваат во дробилка. Дробилката потоа произведува конечната големина на флекс потребна за перење или гранулирање.
Едновратилните машини се корисни и кога материјалот бара позитивно (принудно) полнење. Фолијата, рафијата, ткаените вреќи и големите калапирани производи не паѓаат секогаш равномерно во комората за сечење. Хидрауличниот притискувач постојано го доведува материјалот до роторот, додека системот за управување може да го регулира притисокот на притискувачот според оптоварувањето на моторот.
Кога двовратилниот шредер има предност
Двовратилниот шредер е корисен кога главниот предизвик е да се зафати отпадот и да се намали неговиот волумен. Двете вратила го влечат материјалот во зоната на сечење од двете страни, па машината може да ракува со нерегуларни предмети што можат да се тркалаат, одбиваат или мостираат кај другите системи за полнење.
Тоа ги прави двовратилните шредери привлечни за многу обемни шупливи производи, мешан индустриски пластичен отпад, големи буриња, дебели куќишта и примени каде што првата цел е грубо намалување на големината, а не строго контролирана конечна големина на честичките.
Друга предност е толеранцијата кон нерамномерни облици. Ако влезниот отпад често се менува и содржи производи со различни димензии, самозафаќачкото дејство може да го направи полнењето потолерантно. Меѓутоа, процесот понатаму во линијата мора да прифати погруб и повеќе варијабилен излез, или по шредерот треба да се додаде дробилка.
Излез контролиран со сито наспроти грубо примарно дробење
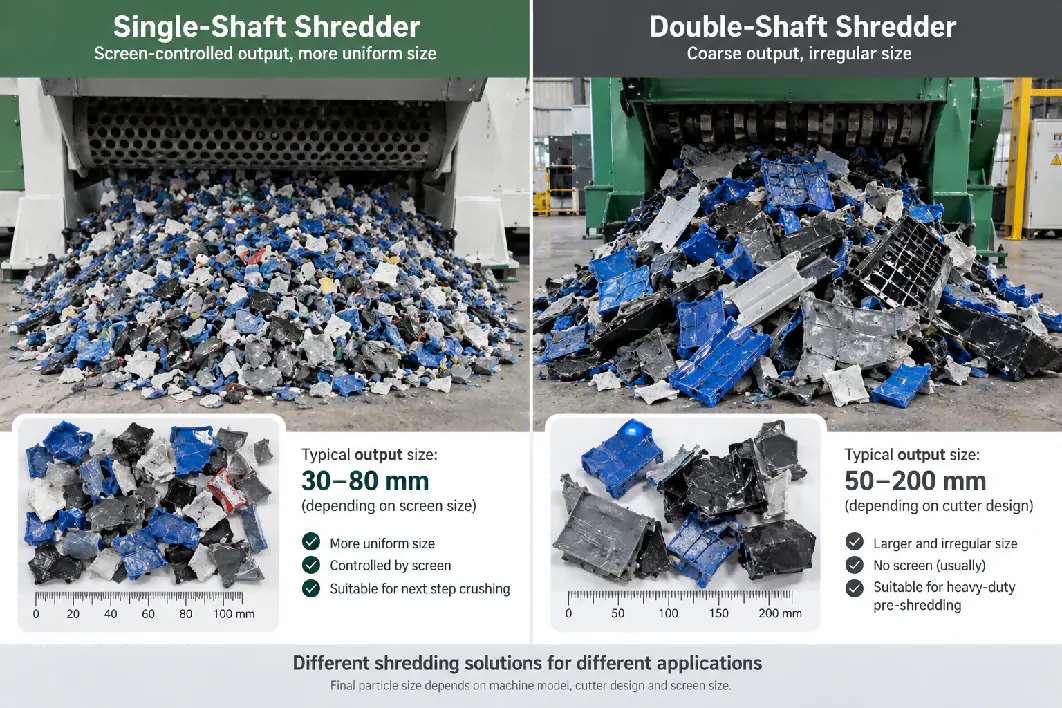
Присуството или отсуството на сито е една од најпрактичните разлики меѓу двата дизајни.
Кај едновратилниот шредер, материјалот обично останува во комората за сечење додека не стане доволно мал за да премине низ ситото. Помал отвор на ситото дава помал излез, но исто така ги зголемува циклусите на сечење, го намалува капацитетот и го зголемува абењето на ножевите и ситото. Поради тоа, ситото треба да се избере според следниот процес, наместо да се избере најмалиот можен отвор.
Кај типичниот двовратилен примарен шредер, може да нема сито. Големината на излезот е под влијание на широчината на сечачите, дизајнот на куките и начинот на кој материјалот се распарчува. Тоа е прифатливо кога целта е едноставно да се намали волуменот или да се подготви материјалот за втора машина, но е помалку погодно кога следниот процес бара тесен опсег на големина на флекс.
Фолија и ткаени вреќи: зошто е важна контролата на полнењето
Флексибилните пластики заслужуваат посебно внимание бидејќи се однесуваат многу поразлично од тврдите производи. Фолијата и ткаените вреќи се лесни, еластични и лесно се намотуваат околу ротирачките компоненти. Нивната мала насипна густина исто така значи дека голем волумен на фунијата не мора да се претвори во висок масен капацитет.
За балирана фолија, земјоделска фолија, рафија и ткаени вреќи, едновратилен шредер со хидрауличен притискувач е често практичен избор бидејќи притискувачот го компресира материјалот и го полни во роторот на контролиран начин. Геометријата на роторот, распоредот на ножевите и деталите против намотување стануваат поважни отколку само инсталирање на поголем мотор.
Ако материјалот е силно контаминиран со почва, песок или камења, треба да се разгледа и суво предчистење. Абразивната контаминација го зголемува абењето на ножевите и ситото и може да го намали работниот век на опремата понатаму во линијата.
Палети, канти и големи тврди производи
За пластични палети, канти и големи гајби, технички можни се и двата типа шредери, но правилниот избор зависи од начинот на кој линијата треба да работи.
Ако проектот бара контролирана средна големина пред дробилка, линија за перење или екструдер, едновратилниот шредер обично е полесен за интегрирање поради неговото сито и контролиран систем за потискување. Ако производите се изразито крупни, нерегуларни или измешани со друг голем индустриски отпад и главното барање е агресивно примарно кинење, двовратилниот шредер може да биде попогоден.
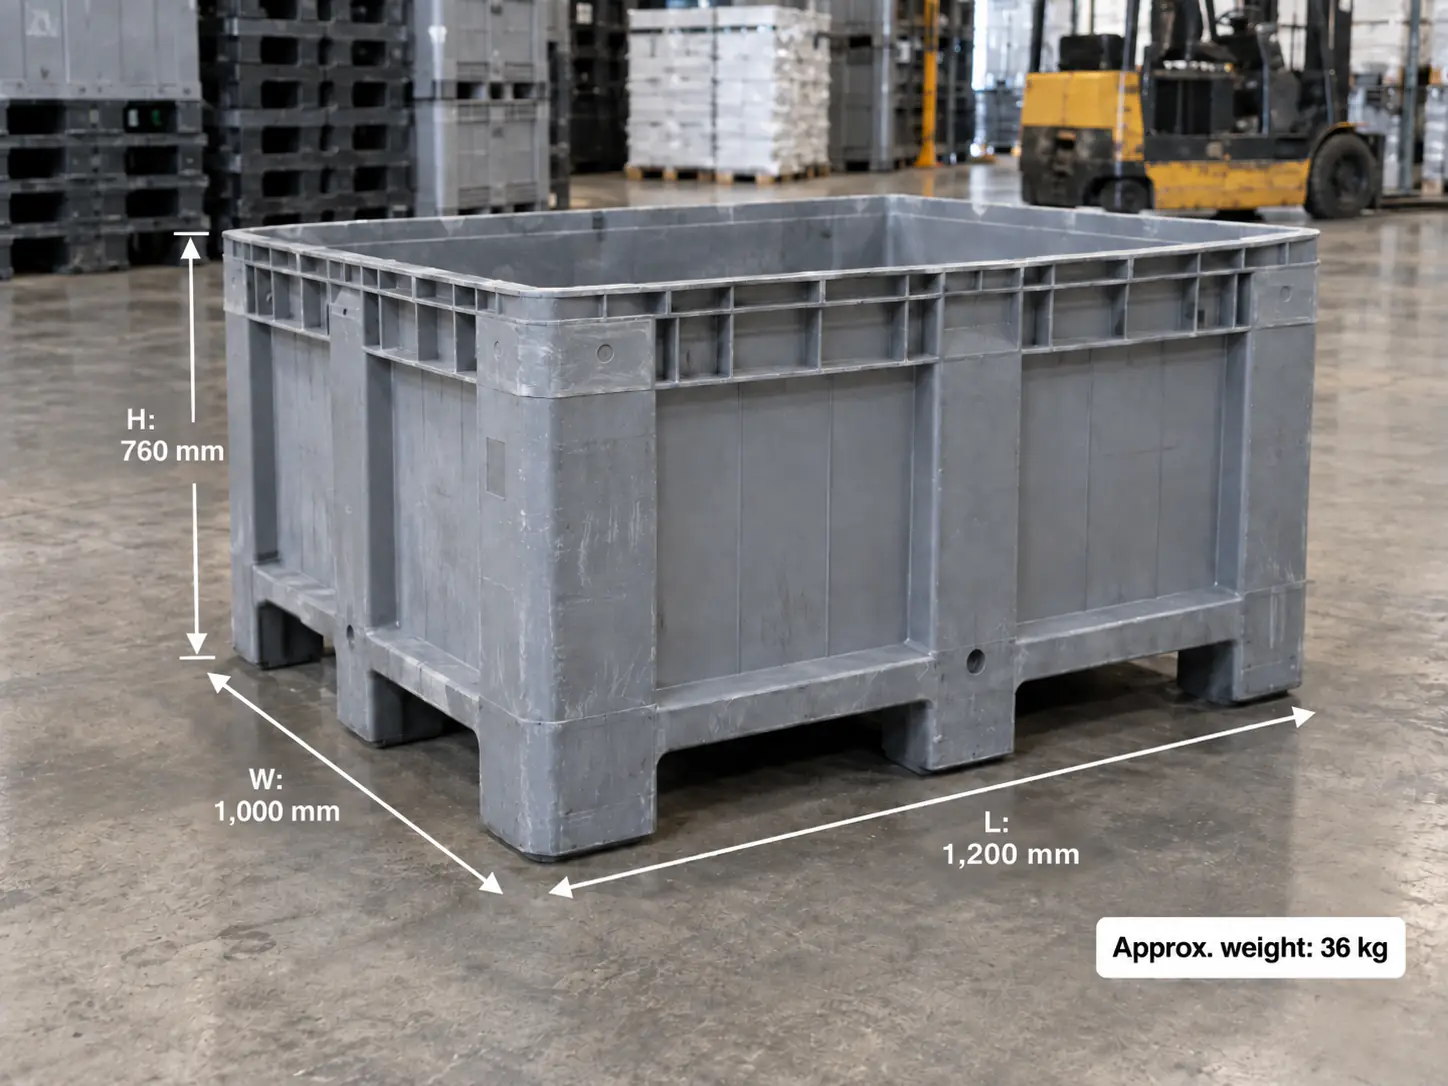
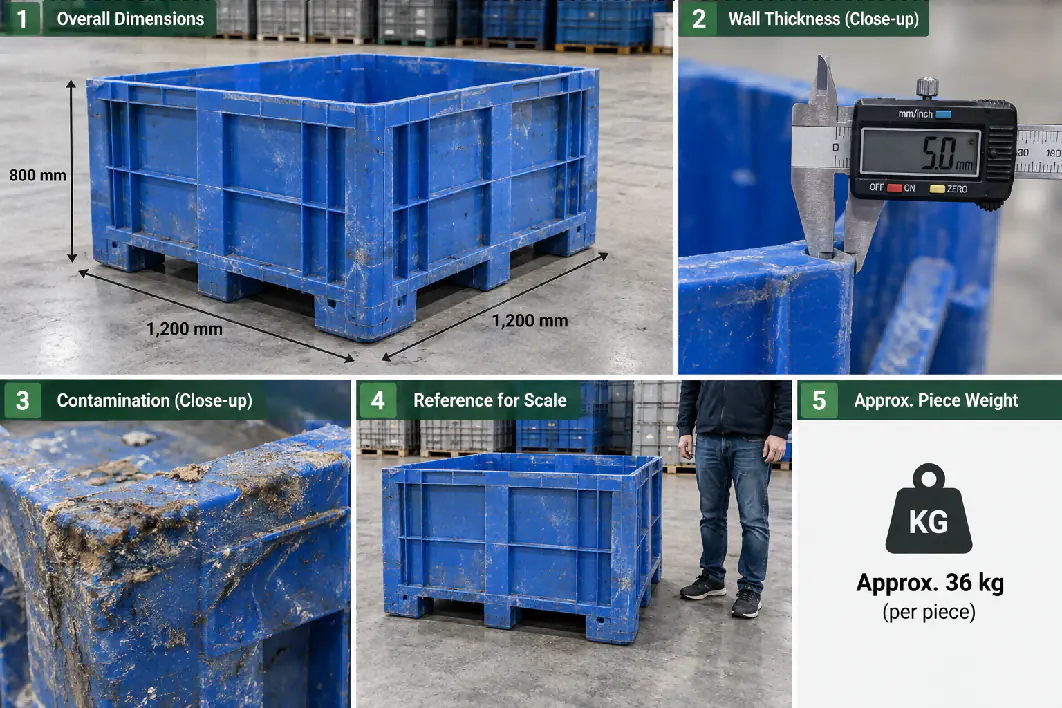
Димензиите на едно целосно парче секогаш треба да се обезбедат. Гајба од 600 mm и индустриска канта од 1.200 mm можат да имаат сличен вид материјал и тежина по килограм излез, но бараат многу различни отвори на фунијата, широчини на ротор и начини на подавање.
Металната нечистотија ја менува препораката
Пластичниот отпад може да содржи метални вметки, завртки, шарки, зајакнувања или случајна метална нечистотија. Ова мора да се разгледа пред да се избере шредер.
Двовратилниот шредер може да толерира тешко мешано подавање подобро од фина дробилка, но металот сè уште предизвикува абење на сечачите и може да ги оштети вратилата, дистанцерите и лагерите. Едновратилниот шредер исто така не е машина за обработка на метал; големите или тврдите метални парчиња треба да се отстранат секогаш кога е можно.
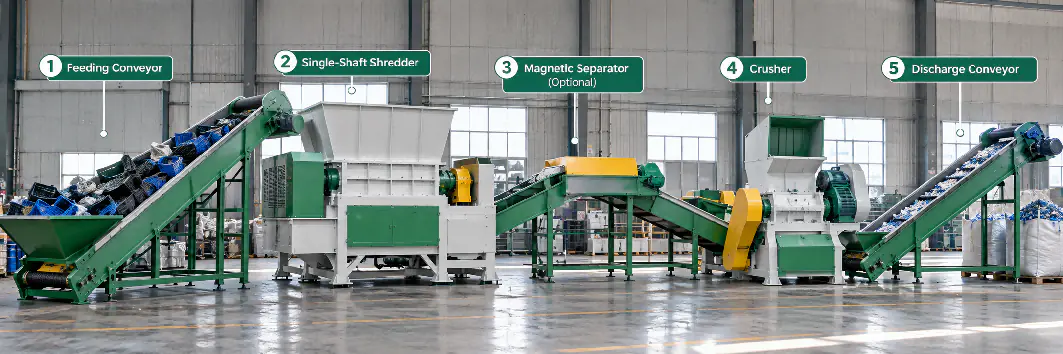
За линии за рециклирање каде се очекува метална нечистотија, магнетен сепаратор може да се инсталира по примарното шредирање и пред дробилката. Ова ја штити финалната наредна машина и го намалува ризикот металот да стигне до делот за перење или екструзија.
Не избирајте само според моќноста на моторот
Едновратилен шредер од 75 kW и двовратилен шредер од 75 kW не се еквивалентни машини. Само моќноста на моторот не ви кажува колку отпад машината може да обработи.
За едновратилен шредер, важните фактори вклучуваат дијаметар на роторот, ефективна широчина на роторот, големина и количина на ножеви, отвор на ситото, ход и сила на хидрауличната потискувачка плоча, вртежен момент на редукторот, волумен на комората за подавање и контролна логика.
За двовратилен шредер, дијаметарот на вратилата, дебелината на сечачите, геометријата на куките, преклопувањето на сечачите, вртежниот момент на редукторот, растојанието меѓу вратилата и јачината на рамката сите влијаат на учинокот. Истата инсталирана моќност на мотор може да произведе многу различни резултати во зависност од механичкиот дизајн и вистинскиот отпад.
Затоа капацитетот треба да се разгледа заедно со обликот на материјалот и потребната излезна големина. Добавувачот не треба да препорача шредер само според цел како „1.000 kg/h“ без да види фотографии, димензии и информации за отпадот.
Кога по шредер треба да следи дробилка?
Шредерот обично е машина од првата фаза. Ако наредниот процес бара помал, порамномерен флекс, дробилка може да се додаде по шредирањето.
Типични примери вклучуваат големи канти, палети, дебел пурж, крупен отпад од цевки и крупни буриња. Шредерот решава проблемот со подавање и грубо намалување. Дробилката потоа ги намалува предходно шредираните парчиња до конечната големина потребна за перење, сушење, пневматско транспортирање или екструзија.
Овој двостепен пристап може да биде постабилен од обидот една многу голема дробилка директно да прифати целосен производ. Исто така дозволува секоја машина да работи во опсегот за намалување на големината за кој е најсоодветна.
Кои информации треба да ги обезбедите пред да побарате понуда?
За да се избере меѓу едновратилен и двовратилен шредер, добавувачот треба да го види вистинскиот отпад, а не само името на полимерот.
- Вид на пластика: PP, PE, HDPE, LDPE, LLDPE, ABS, PVC или мешана пластика.
- Облик на производот: фолија, ткаени вреќи, гајби, канти, палети, буриња, блокови, цевки или други производи.
- Максимални димензии и приближна тежина на едно целосно парче.
- Дебелина на ѕидот или дебелина на материјалот, каде што е релевантно.
- Дали материјалот е расфрлан, балиран, компактиран или вгнезден.
- Присуство на метал, песок, камења, етикети, јаже, текстил или друга нечистотија.
- Потребен капацитет во kg/h.
- Потребна излезна големина или наредна машина.
- Дали следниот чекор е перење, дробење, гранулирање, екструзија или директна повторна употреба.
За нетипични материјали, фотографиите и кратко видео во работа често се поупотребливи од долг писмен опис. Тестот со материјал е најсигурниот начин да се потврди поведението при подавање, реалниот капацитет и излезната големина пред да се фиксира конечната конфигурација на машината.
Конечен избор: усогласете го шредерот со задачата
Едновратилен шредер
Изберете едновратилен шредер кога контролираното подавање, излезна големина контролирана со сито и стабилна интеграција со следната фаза на рециклирање се важни. Затоа едновратилните машини се вообичаени во линии за рециклирање на пластична фолија, ткаени вреќи, тврда пластика и пурж.
Двовратилен шредер
Изберете двовратилен шредер кога главниот предизвик е зафаќање и кинење многу крупен, нерегуларен или мешан отпад и е прифатлив крупен примарен излез. Ако конечниот материјал мора да биде помал и порамномерен, планирајте дробилка во наредната фаза.
Најдобриот избор не се одредува според бројот на вратилата, најголемиот мотор или најтешката машина. Тој се одредува според обликот на отпадот, поведението при подавање, потребната излезна големина и опремата која следи.
Често поставувани прашања
Дали двовратилен шредер е посилен од едновратилен шредер?
Не автоматски. Двовратилниот шредер има посилно самостојно зафаќање и кинење за крупен, нерегуларен отпад, додека едновратилниот шредер обезбедува контролирано подавање и излезна големина контролирана со сито. Правилниот избор зависи од задачата која шредерот мора да ја извршува.
Кој шредер е подобар за пластична фолија и ткаени вреќи?
Едновратилен шредер со хидраулична потискувачка плоча често е практичниот избор, бидејќи потискувачот компресира лесен, еластичен материјал и го подава во роторот на контролиран начин. Геометријата на роторот, распоредот на ножевите и деталите против омотување се поважни од поголем мотор.
Дали двовратилен шредер бара дробилка по него?
Често, да. Многу примарни двовратилни дизајни немаат сито за сортирање, па излезот е крупен и нерегуларен. Ако наредниот процес бара помал, порамномерен флекс, обично се инсталира дробилка во наредната фаза.
Дали шредерите можат да се споредуваат според моќноста на моторот?
Не. Едновратилен шредер од 75 kW и двовратилен шредер од 75 kW не се еквивалентни. Димензиите на роторот или вратилата, ножевите, ситото, притискувачот, вртежниот момент на редукторот и самиот отпад го определуваат вистинскиот капацитет.
Дали „twin-shaft“ или „dual-shaft“ шредерот е исто што и двовратилниот шредер?
Да. „Twin-shaft“, „dual-shaft“, „two-shaft“ и „double-shaft“ се различни називи за истиот дизајн: две спротивно-ротирачки вратила со преклопувачки сечила кои го зафаќаат и растргнуваат материјалот. Спецификациите сепак се разликуваат од производител до производител, па споредувајте дијаметар на вратилото, дебелина на сечилото, вртежен момент и големина на комората, наместо само називот.
Кога се користи четировратилен шредер?
Четировратилниот шредер додава втор пар вратила, што дава поситен и поеднообразен излез во еден проод. Погоден е за мешан цврст отпад, е-отпад и слични примени. За повеќето линии за рециклирање на пластика, едновратилен шредер, или двовратилен шредер проследен со дробилка, е поедноставно решение и полесно се одржува.
Препорака според материјалот
Не сте сигурни која машина одговара на Вашиот отпад?
Испратете ни фотографии и неколку податоци за вистинскиот материјал. Нашите инженери ќе Ви препорачаат соодветна конфигурација за уситнување и, кога е потребно, ќе организираат тест со материјалот.
Побарајте препорака- Фотографии или кратко видео од отпадот
- Димензии и тежина на едно парче
- Потребен капацитет и излезна големина
- Следниот чекор во процесот