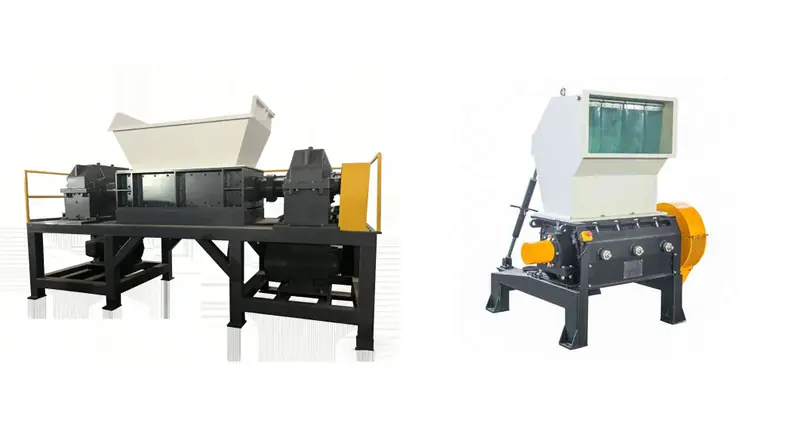
Tek şaftlı mı çift şaftlı parçalayıcı mı: hangisini seçmelisiniz?
Tek şaftlı ve çift şaftlı parçalayıcılar birincil boyut küçültmede kullanılır, ancak farklı besleme ve kesme sorunlarını çözer. Seçim atığın kendisiyle başlamalıdır: boyutları, et kalınlığı, yığın yoğunluğu, tokluğu, dökme mi balyalı mı geldiği, çıkışın ne kadar homojen olması gerektiği ve sonrasında hangi ekipmanın geldiği.
Kısa cevap
Birçok plastik geri dönüşüm hattında, malzemenin kontrollü şekilde beslenmesi ve çıkış boyutunun belirli bir aralıkta kalması gerektiğinde tek şaftlı parçalayıcı tercih edilir. Öncelik çok büyük, düzensiz veya zor atıkları güçlü şekilde kavramak, yırtmak ve hacmini küçültmek olduğunda çift şaftlı parçalayıcı daha uygundur. Hiçbir tasarım otomatik olarak “daha güçlü” ya da “daha iyi” değildir; doğru seçim, parçalayıcının yapması gereken işe bağlıdır.
İçindekiler
- 01Farkı anlamanın en basit yolu
- 02Tek şaftlı parçalayıcı nasıl çalışır?
- 03Çift şaftlı parçalayıcı nasıl çalışır?
- 04Hangi malzemeler hangi tasarıma daha uygundur?
- 05Tek şaftlı parçalayıcılar plastik geri dönüşüm hatlarında neden yaygındır?
- 06Çift şaftlı parçalayıcı ne zaman avantajlıdır?
- 07Elek kontrollü çıkış ile kaba birincil parçalama
- 08Film ve dokuma çuvallar: besleme kontrolü neden önemlidir?
- 09Paletler, kasalar ve büyük rijit ürünler
- 10Metal kirliliği öneriyi değiştirir
- 11Sadece motor gücüne göre seçim yapmayın
- 12Parçalayıcıdan sonra ne zaman kırıcı gelmelidir?
- 13Teklif istemeden önce hangi bilgileri vermelisiniz?
- 14Son seçim: parçalayıcıyı işe göre eşleştirin
- Sık sorulan sorular
Farkı anlamanın en basit yolu
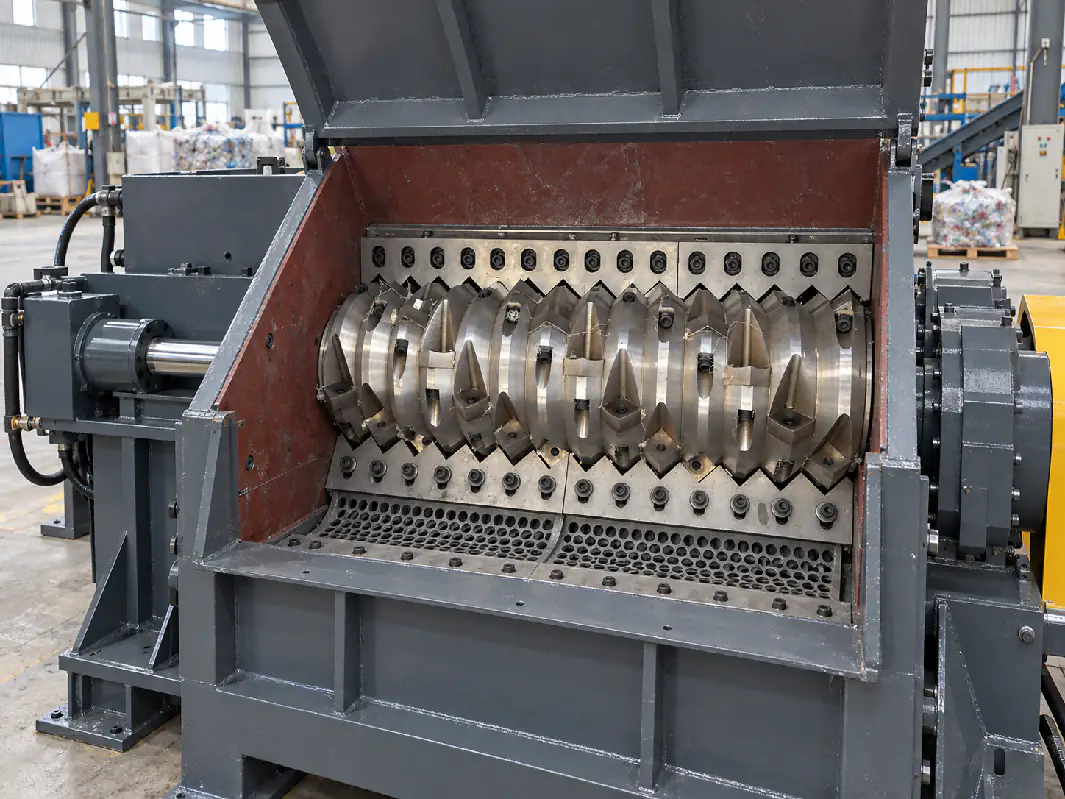
Tek şaftlı parçalayıcı tek bir rotor kullanır ve malzemeyi rotora bastırmak için genellikle hidrolik iticiye dayanır. Rotor değiştirilebilir bıçaklar taşır; rotorun altındaki elek ise maksimum çıkış boyutunu kontrol eder. Bu kombinasyon makineye görece kararlı bir besleme ve daha kontrollü bir çıkış sağlar.
Çift şaftlı parçalayıcı, birbirine geçen kancalar veya bıçaklarla donatılmış, zıt yönde dönen iki şaft kullanır. İki şaft malzemeyi içeri çeker ve bıçakların arasında yırtar. Birçok çift şaftlı tasarım boyutlandırma eleği olmadan çalışır; bu nedenle çıkış genellikle daha büyük ve daha az homojendir, ancak makinenin kavrama kabiliyeti çok güçlüdür ve hacimli ya da düzensiz ürünleri daha kolay kabul eder.
Adlandırma pazara göre değişir: çift şaftlı parçalayıcı, iki şaftlı parçalayıcı, İngilizce kataloglarda ise twin-shaft veya dual-shaft adıyla da satılır. Bu adların hepsi aynı iki şaftlı tasarımı tanımlar. Dört şaftlı parçalayıcılar ikinci bir şaft çifti ekleyerek tek makinede daha ince ve düzgün çıkış sağlar; ancak daha büyük ve karmaşıktır ve çoğunlukla karışık katı atık, elektronik atık ve benzeri akışlar için kullanılır.
| Özellik | Tek şaftlı parçalayıcı | Çift şaftlı parçalayıcı |
|---|---|---|
| Kesme prensibi | Tek rotor sabit karşı bıçaklara karşı keser | İki şaft malzemeyi birbirine geçen bıçaklar arasında yırtar ve keser |
| Besleme kontrolü | Hidrolik itici rotorla teması kontrol eder | İki şaft malzemeyi doğrudan içeri çeker |
| Tipik hız | Kontrollü beslemeyle düşük hızda kesme | Çok düşük hızda, yüksek torkla yırtma |
| Elek | Genellikle rotorun altına takılır | Birincil parçalama tasarımlarında çoğu zaman boyutlandırma eleği yoktur |
| Çıkış boyutu | Daha kontrollü ve görece homojen | Daha iri ve daha az homojen |
| En uygun kullanım | Kontrollü ön parçalama boyutu gereken plastik geri dönüşüm hatları | Hacimli, düzensiz veya zor atıkların birincil küçültülmesi |
| Yaygın sonraki adım | Yıkama, kırıcı, kompaktör veya ekstrüzyon | Kırıcı, ayırma veya ek boyut küçültme |
Tek şaftlı parçalayıcı nasıl çalışır?
Tek şaftlı parçalayıcının besleme haznesi genellikle geniş ve açıktır; böylece hacimli plastik ürünler, film balyaları, dokuma çuvallar, topaklar veya üretim hurdaları doğrudan yüklenebilir. Hidrolik itici malzemeyi rotora doğru iter. Rotor yükü çok yükseldiğinde kontrol sistemi iticiyi durdurabilir veya geri çekebilir, ardından beslemeye devam eder. Bu, makinenin sürekli aşırı yüklenmesini önler ve kapasitenin dengelenmesine yardımcı olur.
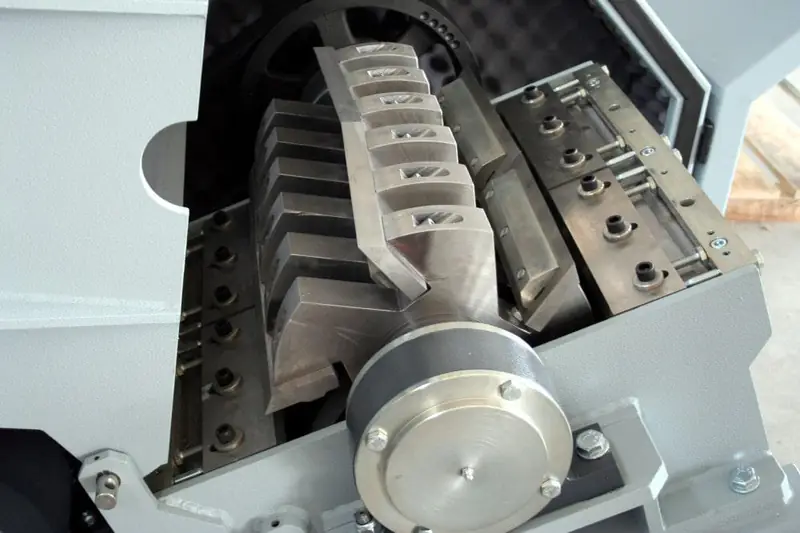
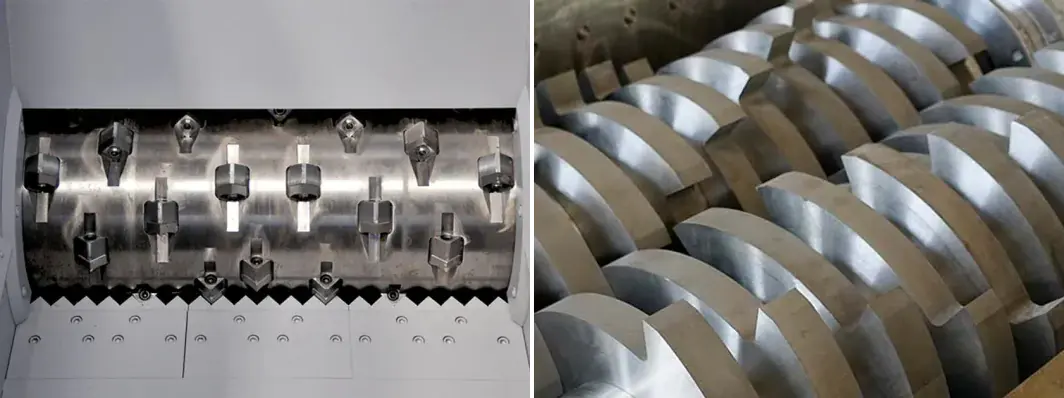
Rotor, değiştirilebilir kare veya profilli bıçaklarla donatılmıştır. Rotor döndükçe bıçaklar malzemeyi haznede sabitlenmiş karşı bıçaklara karşı keser. Parçalar yeterince küçüldüğünde rotorun altındaki elekten geçer. Bu yüzden elek açıklığı çıkış boyutunu, kapasiteyi ve enerji tüketimini doğrudan etkiler.
Bu kontrollü besleme davranışı, tek şaftlı parçalayıcıların plastik geri dönüşümünde yaygın kullanılmasının başlıca nedenlerinden biridir. Makine, yalnızca yerçekimine güvenmek yerine hafif, esnek veya düzensiz malzemeyi tekrar tekrar kesme bölgesine getirebilir.
Çift şaftlı parçalayıcı nasıl çalışır?
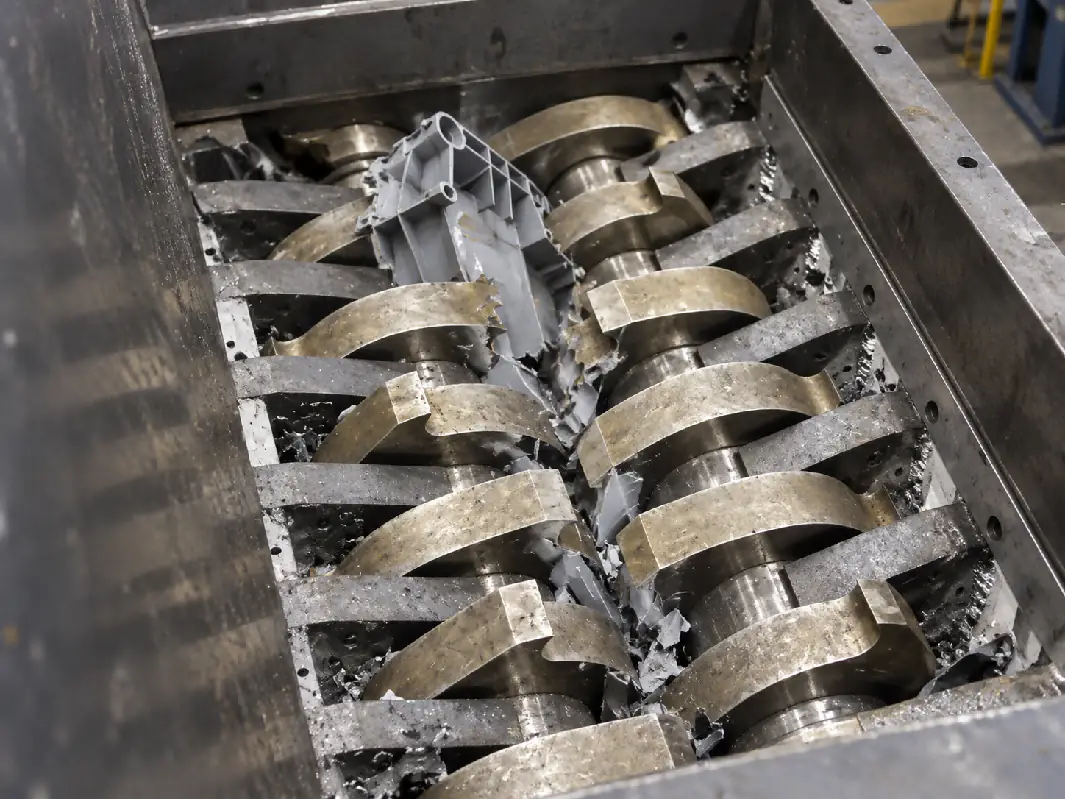
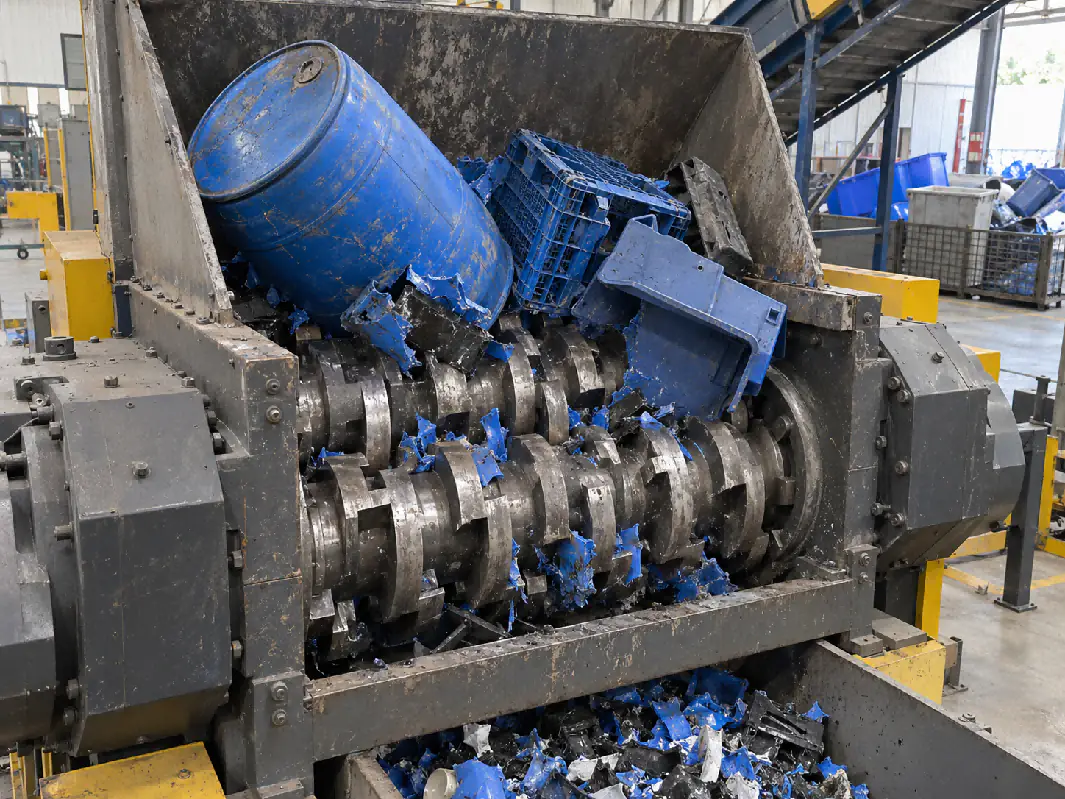
Çift şaftlı parçalayıcıda iki paralel şaft düşük hızda birbirine doğru döner. Her şaftta ara parçalarla ayrılmış bir dizi kalın bıçak veya kanca bulunur. Şaftlar döndükçe kancalar atığı kavrar, aşağı çeker ve yırtar. Malzeme; kesme, yırtma ve sıkıştırmanın birleşimiyle küçültülür.
Her iki şaft da beslemeyi aktif olarak kavradığı için çift şaftlı parçalayıcı normalde tek şaftlı makinedeki hidrolik itici sistemine ihtiyaç duymaz. Bu da ona hacimli içi boş ürünler, düzensiz hurdalar ve tek bir rotora düzenli şekilde itilmesi zor karışık parçalar için güçlü bir kendi kendine besleme kabiliyeti kazandırır.
Bunun bedeli çıkış kontrolüdür. Birçok birincil parçalama tasarımında şaftların hemen altında elek yoktur. Parçalar kesme alanından düşecek kadar yırtıldığında hazneden çıkar; bu nedenle parça boyutu esas olarak bıçak genişliği, kanca geometrisi ve diş sayısıyla belirlenir. Daha küçük ve daha homojen pul gerekiyorsa genellikle arkasına bir kırıcı yerleştirilir.
Hangi malzemeler hangi tasarıma daha uygundur?
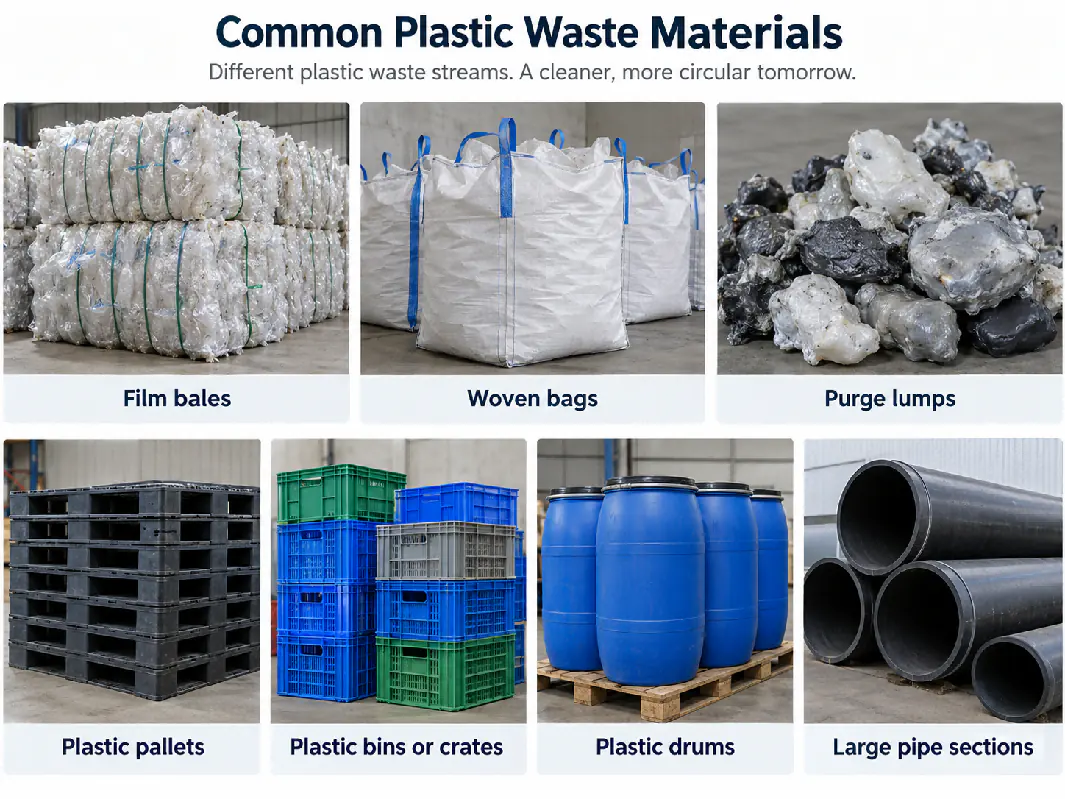
Malzemenin formu, sadece belirli bir motor gücü istemekten daha önemlidir. Dökme film işleyen 1.000 kg/sa'lik bir hat, büyük plastik varilleri veya ağır purj topaklarını işleyen 1.000 kg/sa'lik bir hattan çok farklı davranır.
| Atık malzeme | Tipik seçim | Neden | Olası sonraki adım |
|---|---|---|---|
| LDPE/LLDPE film balyaları | Tek şaftlı | Hidrolik itme, düşük yoğunluklu ve elastik malzemeyi kontrol etmeye yardımcı olur ve dengesiz beslemeyi azaltır. | Yıkama veya yaş kırıcı |
| PP dokuma çuval / rafya | Tek şaftlı | Köprü kurmaya veya sarılmaya eğilimli dökme ya da balyalı esnek malzeme için kontrollü besleme faydalıdır. | Yıkama / gerekirse kırıcı |
| Plastik topak / purj | Tek şaftlı | Elekle kontrollü çıkış ve yüksek tork, yoğun üretim hurdaları için faydalıdır. | Kırıcı veya ekstrüzyon |
| Plastik paletler | Tek şaftlı veya çift şaftlı | Seçim palet boyutuna, kalınlığa, metal kirliliğine ve istenen çıkış boyutuna bağlıdır. | İnce pul gerekiyorsa kırıcı |
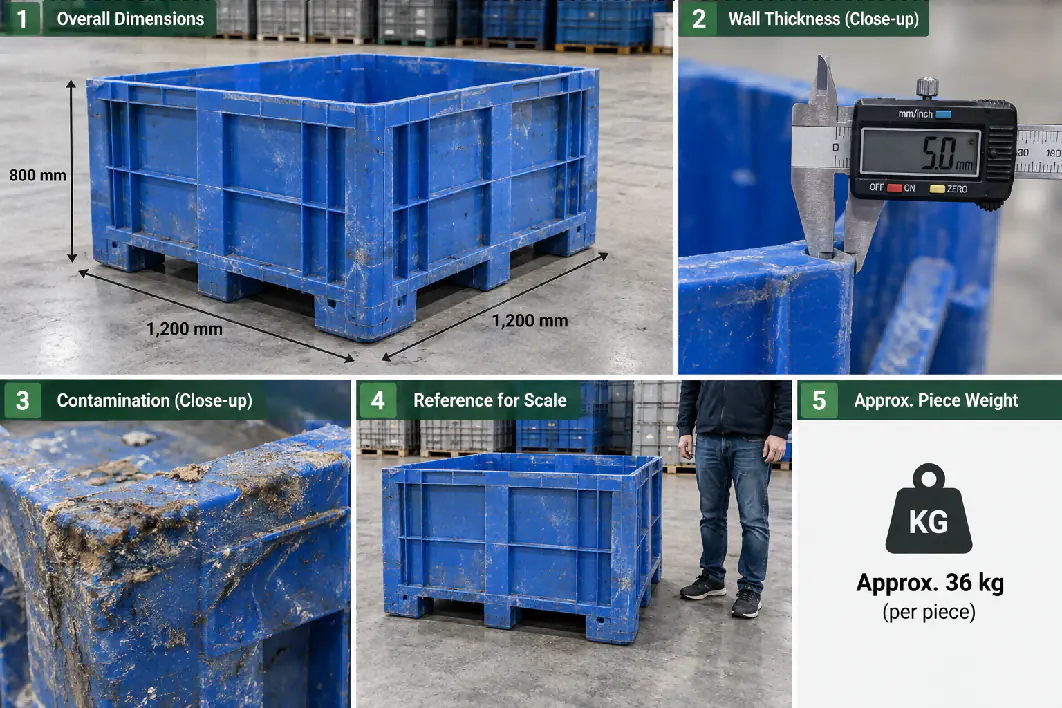
| Büyük kasalar / sandıklar | Birçok geri dönüşüm hattında tek şaftlı | Hidrolik itme kararlı besleme sağlar; elek malzemeyi sonraki kırıcıya hazırlar. | Kırıcı |
| Büyük variller / içi boş kaplar | Agresif birincil yırtma için çift şaftlı; tek şaftlı da mümkün | Hacimli içi boş geometri, güçlü kendi kendine kavrama etkisinden yararlanır. | Kırıcı / yıkama |
| Büyük çaplı boru | Tek şaftlı / boru parçalayıcı; kaba birincil küçültme için çift şaftlı | Çap ve et kalınlığı tercih edilen besleme yöntemini belirler. | Daha küçük çıkış gerekiyorsa kırıcı |
| Karışık hacimli plastik atık | Çift şaftlı | Şekil ve boyutlar çok değiştiğinde güçlü kavrama ve yırtma faydalıdır. | Ayırma / kırıcı |
Tek şaftlı parçalayıcılar plastik geri dönüşüm hatlarında neden yaygındır?
Bir plastik geri dönüşüm tesisinde parçalayıcının genellikle malzemeyi yırtmaktan fazlasını yapması gerekir. Çıkışının bir sonraki makineye de uygun olması gerekir. Tek şaftlı tasarımın belirgin avantajı burada ortaya çıkar.
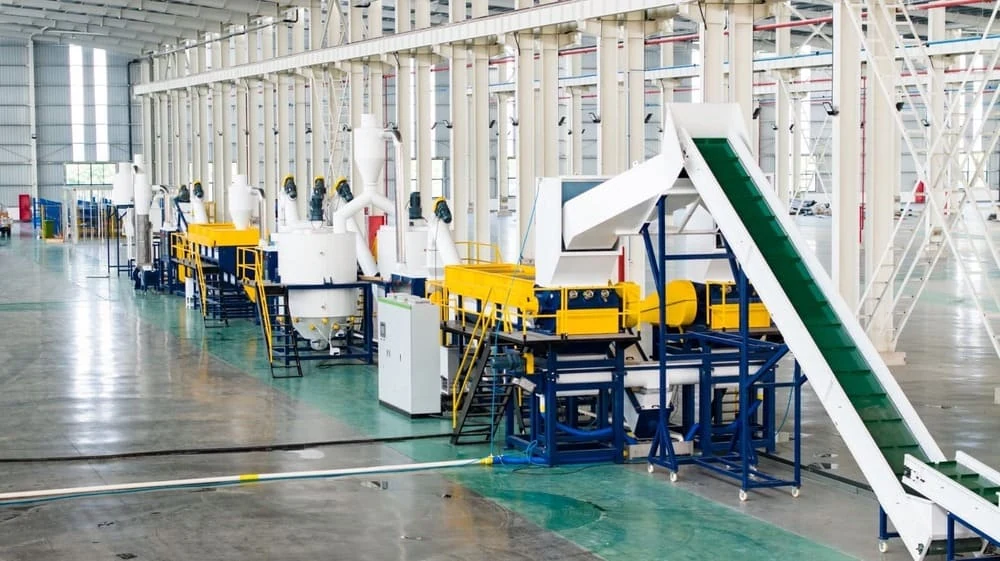
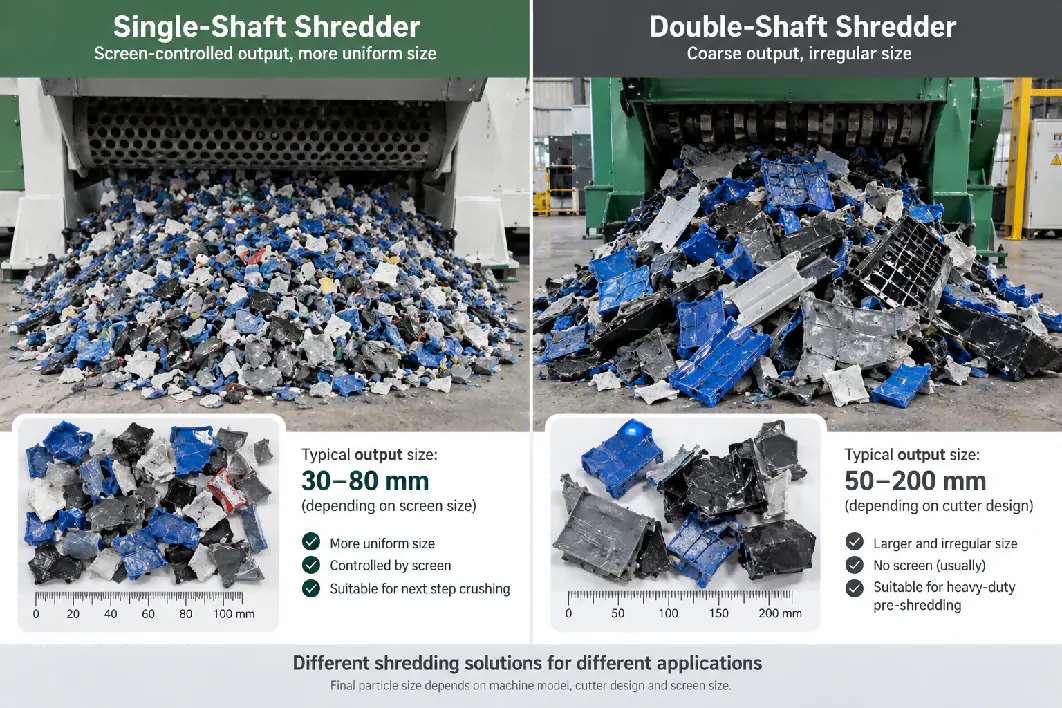
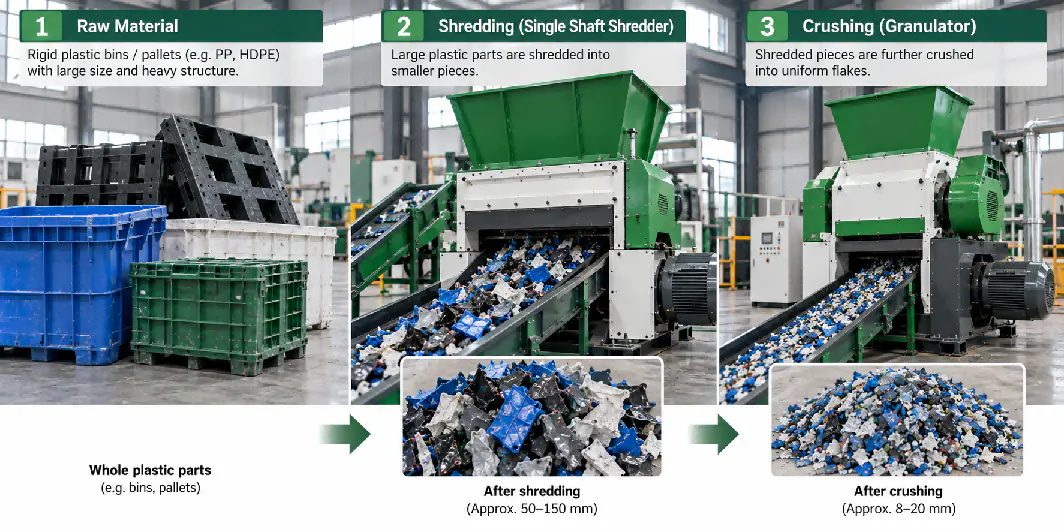
Rotorun altındaki elek tanımlı bir maksimum parça boyutu sağlar. Bu, parçalanmış malzemeyi bir kırıcıya, yıkama hattına, kompaktöre veya ekstrüdere uydurmayı kolaylaştırır. Örneğin büyük bir plastik kasa önce tek şaftlı parçalayıcıyla küçültülür, böylece parçalar kırıcıya sürekli girebilecek kadar küçük olur. Ardından kırıcı, yıkama veya granülasyon için gereken nihai pul boyutunu üretir.
Tek şaftlı makineler malzemenin zorlamalı beslemeye ihtiyaç duyduğu durumlarda da faydalıdır. Film, rafya, dokuma çuvallar ve hacimli kalıplanmış ürünler kesme haznesine her zaman eşit şekilde düşmez. Hidrolik itici malzemeyi rotora sunmaya devam ederken, kontrol sistemi itme basıncını motor yüküne göre ayarlayabilir.
Çift şaftlı parçalayıcı ne zaman avantajlıdır?
Asıl zorluk atığı kavramak ve hacmini parçalamak olduğunda çift şaftlı parçalayıcı faydalıdır. İki şaft malzemeyi kesme bölgesine iki taraftan çeker; böylece makine, diğer besleme sistemlerinde yuvarlanabilecek, sekebilecek veya köprü kurabilecek düzensiz nesneleri işleyebilir.
Bu da çift şaftlı parçalayıcıları çok hacimli içi boş ürünler, karışık endüstriyel plastik atıklar, büyük variller, kalın gövdeler ve ilk hedefin sıkı kontrollü nihai parça boyutu yerine kaba boyut küçültme olduğu uygulamalar için cazip kılar.
Bir diğer avantaj da tutarsız şekillere toleranstır. Gelen atık sık değişiyor ve farklı boyutlarda ürünler içeriyorsa, kendi kendine kavrama etkisi beslemeyi daha toleranslı hâle getirebilir. Ancak sonraki proses daha iri ve daha değişken bir çıkışı kabul etmeli ya da parçalayıcıdan sonra bir kırıcı eklenmelidir.
Elek kontrollü çıkış ile kaba birincil parçalama
Eleğin olup olmaması, iki tasarım arasındaki en pratik farklardan biridir.
Tek şaftlı parçalayıcıda malzeme normalde elekten geçecek kadar küçülene kadar kesme haznesinde kalır. Daha küçük elek açıklığı daha küçük çıkış verir, ancak kesme döngülerini artırır, kapasiteyi düşürür ve bıçak ile elek aşınmasını artırır. Bu nedenle elek, mümkün olan en küçük açıklık yerine bir sonraki prosese göre seçilmelidir.
Tipik bir çift şaftlı birincil parçalayıcıda elek bulunmayabilir. Çıkış boyutu bıçak genişliğinden, kanca tasarımından ve malzemenin nasıl kırıldığından etkilenir. Amaç yalnızca hacmi küçültmek veya malzemeyi ikinci bir makineye hazırlamaksa bu kabul edilebilir; ancak sonraki proses dar bir pul boyutu aralığı gerektiriyorsa daha az uygundur.
Film ve dokuma çuvallar: besleme kontrolü neden önemlidir?
Esnek plastikler rijit ürünlerden çok farklı davrandığı için özel dikkat gerektirir. Film ve dokuma çuvallar hafif, elastiktir ve dönen parçalara kolayca sarılır. Düşük yığın yoğunlukları, büyük bir hazne hacminin mutlaka yüksek kütlesel kapasiteye dönüşmeyeceği anlamına da gelir.
Balyalı film, tarım filmi, rafya ve dokuma çuvallar için hidrolik iticili tek şaftlı parçalayıcı çoğu zaman pratik bir seçimdir; çünkü itici malzemeyi sıkıştırır ve rotora kontrollü şekilde besler. Rotor geometrisi, bıçak yerleşimi ve sarılmayı önleyici detaylar, sadece daha büyük bir motor takmaktan daha önemli hâle gelir.
Malzeme toprak, kum veya taşla yoğun şekilde kirlenmişse kuru ön temizlik de düşünülmelidir. Aşındırıcı kirlilik bıçak ve elek aşınmasını artırır ve sonraki ekipmanların ömrünü kısaltabilir.
Paletler, kasalar ve büyük rijit ürünler
Plastik paletler, kasalar ve büyük sandıklar için her iki parçalayıcı tipi de teknik olarak mümkün olabilir; ancak doğru seçim hattın nasıl çalışacağına bağlıdır.
Proje bir kırıcı, yıkama hattı veya ekstrüderden önce kontrollü bir ara boyut gerektiriyorsa, tek şaftlı parçalayıcı eleği ve kontrollü itme sistemi sayesinde genellikle daha kolay entegre edilir. Ürünler son derece hacimli, düzensiz veya diğer büyük endüstriyel atıklarla karışıksa ve ana gereksinim agresif birincil yırtma ise çift şaftlı parçalayıcı daha uygun olabilir.
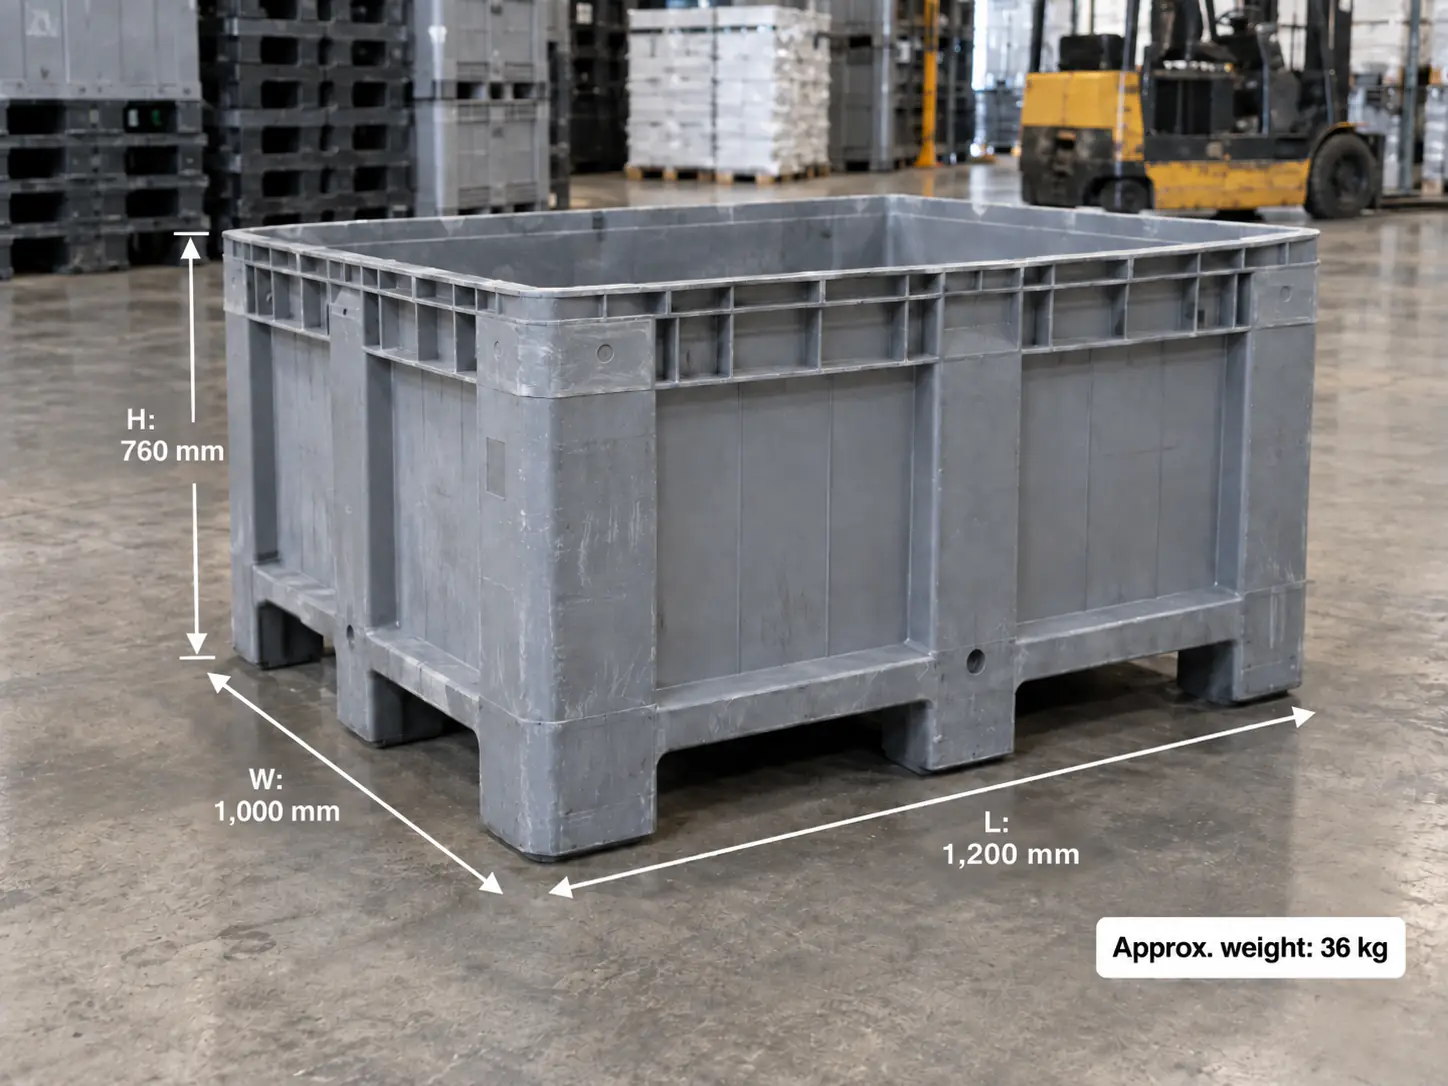
Tek bir bütün parçanın boyutları her zaman verilmelidir. 600 mm'lik bir sandık ile 1.200 mm'lik endüstriyel bir kasa benzer malzeme türüne ve çıkış kilogramı başına benzer ağırlığa sahip olabilir, ancak çok farklı hazne açıklıkları, rotor genişlikleri ve besleme düzenleri gerektirir.
Metal kirliliği öneriyi değiştirir
Plastik atıklar metal ek parçalar, vidalar, menteşeler, takviyeler veya kazara metal kirliliği içerebilir. Bu, parçalayıcı seçilmeden önce konuşulmalıdır.
Çift şaftlı parçalayıcı bazı zor karışık beslemeleri ince bir kırıcıdan daha iyi tolere edebilir, ancak metal yine de bıçak aşınmasına yol açar ve şaftlara, ara parçalara ve rulmanlara zarar verebilir. Tek şaftlı parçalayıcı da metal işleme makinesi değildir; büyük veya sert metal parçalar mümkün olduğunca ayıklanmalıdır.
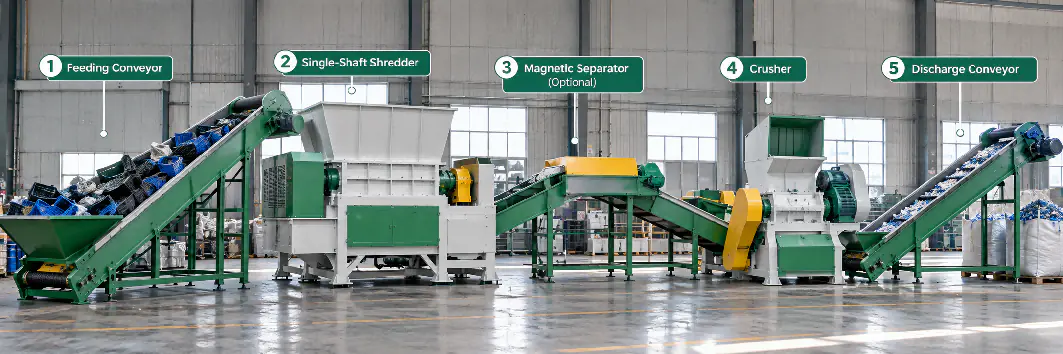
Metal kirliliği beklenen geri dönüşüm hatlarında, birincil parçalamadan sonra ve kırıcıdan önce bir manyetik ayırıcı yerleştirilebilir. Bu, sonraki daha ince makineyi korur ve metalin yıkama ya da ekstrüzyon bölümüne ulaşma olasılığını azaltır.
Sadece motor gücüne göre seçim yapmayın
75 kW'lık bir tek şaftlı parçalayıcı ile 75 kW'lık bir çift şaftlı parçalayıcı eşdeğer makineler değildir. Motor gücü tek başına makinenin ne kadar atık işleyebileceğini söylemez.
Tek şaftlı parçalayıcıda önemli faktörler arasında rotor çapı, etkin rotor genişliği, bıçak boyutu ve sayısı, elek açıklığı, hidrolik itici stroku ve kuvveti, redüktör torku, besleme haznesi hacmi ve kontrol mantığı bulunur.
Çift şaftlı parçalayıcıda şaft çapı, bıçak kalınlığı, kanca geometrisi, bıçak bindirmesi, redüktör torku, şaft aralığı ve şase dayanımı performansı etkiler. Aynı kurulu motor gücü, mekanik tasarıma ve gerçek atığa bağlı olarak çok farklı sonuçlar verebilir.
Bu nedenle kapasite, malzeme formu ve istenen çıkış boyutuyla birlikte değerlendirilmelidir. Bir tedarikçi fotoğrafları, boyutları ve atık hakkındaki bilgileri görmeden yalnızca “1.000 kg/sa” gibi bir hedefe bakarak parçalayıcı önermemelidir.
Parçalayıcıdan sonra ne zaman kırıcı gelmelidir?
Parçalayıcı genellikle ilk kademe makinedir. Sonraki proses daha küçük ve daha homojen pullar gerektiriyorsa, parçalamadan sonra bir kırıcı eklenebilir.
Tipik örnekler arasında büyük kasalar, paletler, kalın purj, büyük boru hurdaları ve hacimli variller bulunur. Parçalayıcı besleme ve hacim küçültme sorununu çözer. Ardından kırıcı, ön parçalanmış parçaları yıkama, kurutma, pnömatik taşıma veya ekstrüzyon için gereken nihai boyuta indirir.
Bu iki kademeli yaklaşım, tek bir çok büyük kırıcının bütün ürünü doğrudan kabul etmesini sağlamaya çalışmaktan daha kararlı olabilir. Ayrıca her makinenin en uygun olduğu boyut küçültme aralığında çalışmasını sağlar.
Teklif istemeden önce hangi bilgileri vermelisiniz?
Tek şaftlı ve çift şaftlı parçalayıcı arasında seçim yapabilmek için tedarikçinin yalnızca polimer adını değil, gerçek atığı görmesi gerekir.
- Plastik türü: PP, PE, HDPE, LDPE, LLDPE, ABS, PVC veya karışık plastikler.
- Ürün formu: film, dokuma çuval, sandık, kasa, palet, varil, topak, boru veya diğer ürünler.
- Tek bir bütün parçanın maksimum boyutları ve yaklaşık ağırlığı.
- Gerekli durumlarda et kalınlığı veya malzeme kalınlığı.
- Malzemenin dökme, balyalı, sıkıştırılmış veya iç içe geçmiş olup olmadığı.
- Metal, kum, taş, etiket, halat, tekstil veya diğer kirliliklerin varlığı.
- Gerekli kapasite (kg/sa).
- Gerekli çıkış boyutu veya sonraki makine.
- Sonraki adımın yıkama, kırma, granülasyon, ekstrüzyon veya doğrudan yeniden kullanım olup olmadığı.
Alışılmadık malzemeler için fotoğraflar ve kısa bir çalışma videosu, uzun bir yazılı açıklamadan çoğu zaman daha faydalıdır. Malzeme denemesi, nihai makine konfigürasyonu belirlenmeden önce besleme davranışını, gerçekçi kapasiteyi ve çıkış boyutunu doğrulamanın en güvenilir yoludur.
Son seçim: parçalayıcıyı işe göre eşleştirin
Tek şaftlı parçalayıcı
Kontrollü besleme, elekten geçen çıkış boyutu ve bir sonraki geri dönüşüm aşamasıyla kararlı entegrasyon önemliyse tek şaftlı parçalayıcıyı seçin. Tek şaftlı makinelerin plastik film, dokuma çuval, rijit plastik ve purj geri dönüşüm hatlarında yaygın olmasının nedeni budur.
Çift şaftlı parçalayıcı
Asıl zorluk çok hacimli, düzensiz veya karışık atıkları kavramak ve yırtmaksa ve kaba bir birincil çıkış kabul edilebilirse çift şaftlı parçalayıcıyı seçin. Nihai malzemenin daha küçük ve daha homojen olması gerekiyorsa arkasına bir kırıcı planlayın.
En iyi seçimi şaft sayısı, en büyük motor veya en ağır makine belirlemez. Onu atığın formu, besleme davranışı, gereken çıkış boyutu ve sonrasında gelen ekipman belirler.
Sık sorulan sorular
Çift şaftlı parçalayıcı tek şaftlıdan daha mı güçlüdür?
Otomatik olarak değil. Çift şaftlı parçalayıcı hacimli ve düzensiz atıklar için daha güçlü kendi kendine kavrama ve yırtma sağlar; tek şaftlı parçalayıcı ise kontrollü besleme ve elekli çıkış boyutu sunar. Doğru seçim makinenin yapacağı işe bağlıdır.
Plastik film ve dokuma çuvallar için hangi parçalayıcı daha iyidir?
Hidrolik iticili tek şaftlı parçalayıcı çoğu zaman pratik seçimdir; çünkü itici hafif ve elastik malzemeyi sıkıştırıp rotora kontrollü şekilde besler. Rotor geometrisi, bıçak yerleşimi ve sarılmayı önleyici detaylar daha büyük bir motordan daha önemlidir.
Çift şaftlı parçalayıcıdan sonra kırıcı gerekir mi?
Çoğu zaman evet. Birçok birincil çift şaftlı tasarımda boyutlandırma eleği yoktur, bu yüzden çıkış iri ve düzensizdir. Sonraki proses daha küçük ve homojen pul istiyorsa genellikle arkasına bir kırıcı yerleştirilir.
Parçalayıcılar motor gücüne göre karşılaştırılabilir mi?
Hayır. 75 kW'lık tek şaftlı ve 75 kW'lık çift şaftlı parçalayıcı eşdeğer değildir. Gerçek kapasiteyi rotor veya şaft ölçüleri, bıçaklar, elek, itici, redüktör torku ve gerçek atık belirler.
Twin-shaft veya dual-shaft parçalayıcı, çift şaftlı parçalayıcı ile aynı mıdır?
Evet. Twin-shaft, dual-shaft, iki şaftlı ve çift şaftlı aynı tasarımın farklı adlarıdır: malzemeyi kavrayıp yırtan iç içe geçmiş bıçaklara sahip, zıt yönde dönen iki şaft. Teknik özellikler üreticiye göre değişir; bu yüzden ada değil şaft çapına, bıçak kalınlığına, torka ve hazne boyutuna bakın.
Dört şaftlı parçalayıcı ne zaman kullanılır?
Dört şaftlı parçalayıcı ikinci bir şaft çifti ekler ve tek geçişte daha ince, daha düzgün çıkış verir. Karışık katı atık, elektronik atık ve benzeri uygulamalara uygundur. Çoğu plastik geri dönüşüm hattında tek şaftlı bir parçalayıcı ya da ardından kırıcı gelen çift şaftlı bir parçalayıcı daha basit ve bakımı daha kolaydır.
Malzemenize özel öneri
Atığınıza hangi makinenin uygun olduğundan emin değil misiniz?
Gerçek malzemenin fotoğraflarını ve birkaç bilgisini bize gönderin. Mühendislerimiz uygun bir boyut küçültme konfigürasyonu önerecek ve gerekirse malzeme denemesi planlayacaktır.
Öneri isteyin- Atığın fotoğrafları veya kısa videosu
- Tek parçanın boyutları ve ağırlığı
- Gerekli kapasite ve çıkış boyutu
- Sonraki proses adımı