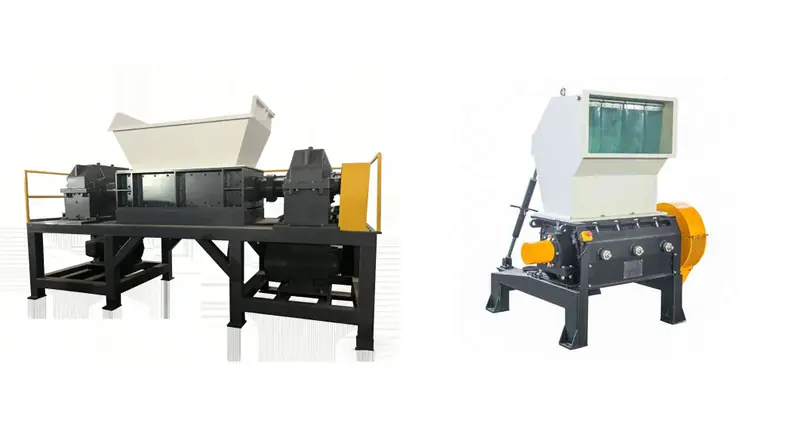
Едновалов срещу двувалов шредер: кой да изберете?
Едноваловите и двуваловите шредери се използват и двата за първично раздробяване, но решават различни проблеми с подаването и рязането. Изборът между тях трябва да започне от самия отпадък: неговите размери, дебелина на стената, насипна плътност, жилавост, дали е насипен или балиран, колко еднороден трябва да бъде изходът и какво оборудване следва.
Накратко
За много линии за рециклиране на пластмаса едноваловият шредер се предпочита, когато материалът трябва да се подава по контролиран начин, а размерът на изхода трябва да остане в определен диапазон. Двуваловият шредер е по-подходящ, когато основният приоритет е силно захващане, разкъсване и първично намаляване на обема на много големи, неправилни или трудни отпадъци. Нито една от двете конструкции не е автоматично „по-силна“ или „по-добра“; правилният избор зависи от задачата, която шредерът трябва да изпълни.
Съдържание
- 01Най-лесният начин да разберете разликата
- 02Как работи едноваловият шредер
- 03Как работи двуваловият шредер
- 04Кои материали са по-подходящи за всяка конструкция?
- 05Защо едноваловите шредери са често използвани в линиите за рециклиране на пластмаса
- 06Кога двуваловият шредер има предимство
- 07Контролиран от сито изход срещу грубо първично шредиране
- 08Фолио и тъкани чували: защо контролът на подаването има значение
- 09Палети, кутии и големи твърди продукти
- 10Замърсяването с метал променя препоръката
- 11Не избирайте само по мощността на двигателя
- 12Кога след шредер трябва да следва трошачка?
- 13Каква информация трябва да предоставите, преди да поискате оферта?
- 14Краен избор: съчетайте шредера със задачата
- Често задавани въпроси
Най-лесният начин да разберете разликата
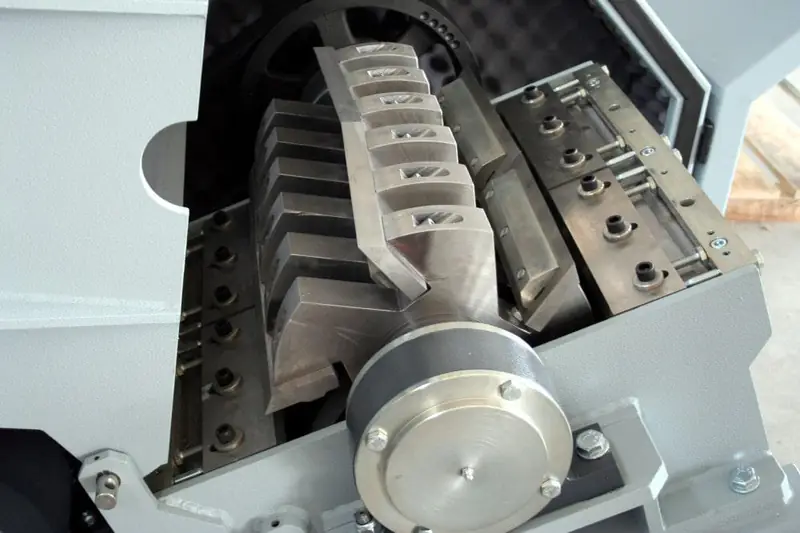
Едноваловият шредер използва един ротор и обикновено разчита на хидравличен избутвач, който притиска материала към ротора. Роторът носи сменяеми ножове, а сито под ротора контролира максималния размер на изхода. Тази комбинация дава на машината относително стабилно подаване и по-контролиран изход.
Двуваловият шредер използва два противоположно въртящи се вала, оборудвани с взаимно зацепващи се куки или ножове. Двата вала изтеглят материала навътре и го разкъсват между режещите елементи. Много двувалови конструкции работят без сито за калибриране на размера, така че изходът обикновено е по-голям и по-малко еднороден, но машината има много силна захватна способност и може по-лесно да приема обемисти или неправилни продукти.
Наименованията варират според пазара: двуваловият шредер се продава и като „twin-shaft shredder“, „dual-shaft“ или „two-shaft shredder“. Тези наименования описват една и съща конструкция с два вала. Четириваловите шредери добавят втора двойка валове за по-фин и по-еднороден изход от една машина, но са по-големи и по-сложни и се използват главно за смесени твърди отпадъци, електронни отпадъци (e-waste) и подобни потоци.
| Характеристика | Едновалов шредер | Двувалов шредер |
|---|---|---|
| Принцип на рязане | Един ротор реже срещу неподвижни противоножове | Два вала разкъсват и срязват материала между взаимно зацепващи се режещи елементи |
| Контрол на подаването | Хидравличен избутвач контролира контакта с ротора | Два вала изтеглят материала директно навътре |
| Типична скорост | Нискоскоростно рязане с контролирано подаване | Много нискоскоростно разкъсване с висок въртящ момент |
| Сито | Обикновено монтирано под ротора | Често без калибриращо сито при конструкциите за първично шредиране |
| Размер на изхода | По-контролиран и относително еднороден | По-груб и по-малко еднороден |
| Най-добро приложение | Линии за рециклиране на пластмаса, изискващи контролиран предварително шредиран размер | Първично раздробяване на обемисти, неправилни или трудни отпадъци |
| Обичайна следваща стъпка | Измиване, трошачка, компактор или екструзия | Трошачка, сортиране или допълнително раздробяване |
Как работи едноваловият шредер
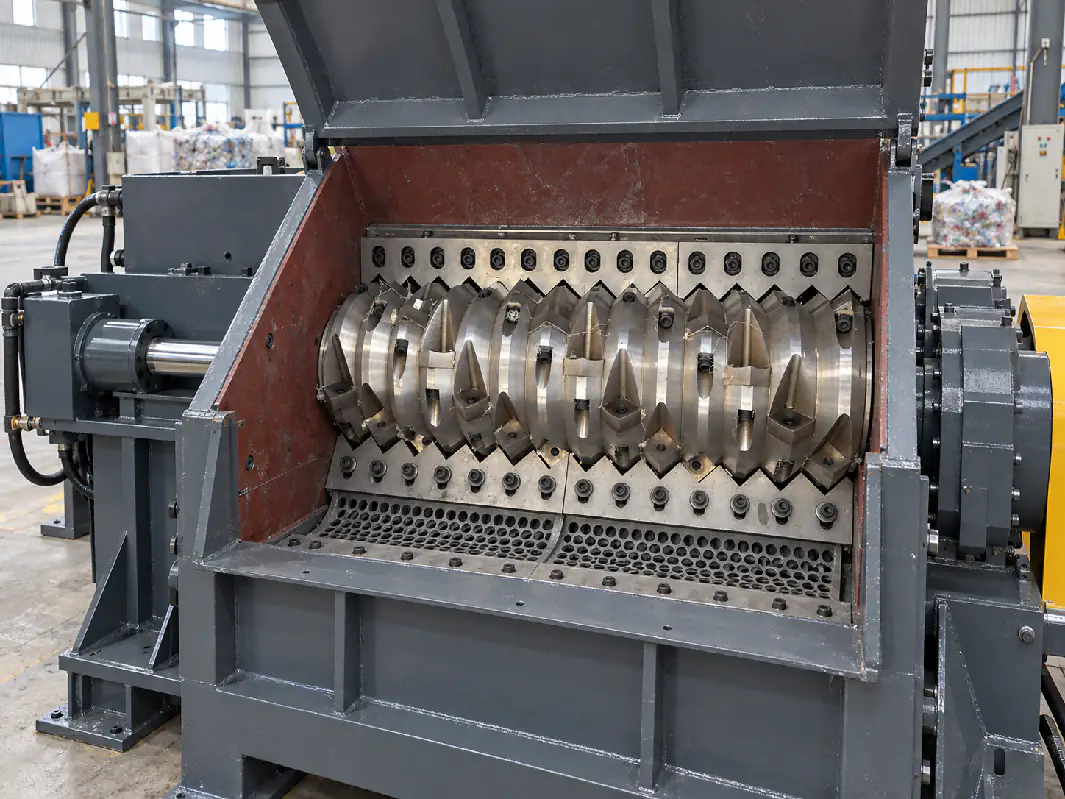
Подаващата камера на едновалов шредер обикновено е широка и отворена, така че обемисти пластмасови продукти, бали от фолио, тъкани чували, буци или производствен скрап да могат да се товарят директно. Хидравличен избутвач премества материала към ротора. Когато натоварването на ротора стане твърде високо, системата за управление може да спре или да изтегли обратно избутвача и след това да възобнови подаването. Това предпазва машината от продължително претоварване и помага за стабилизиране на производителността.
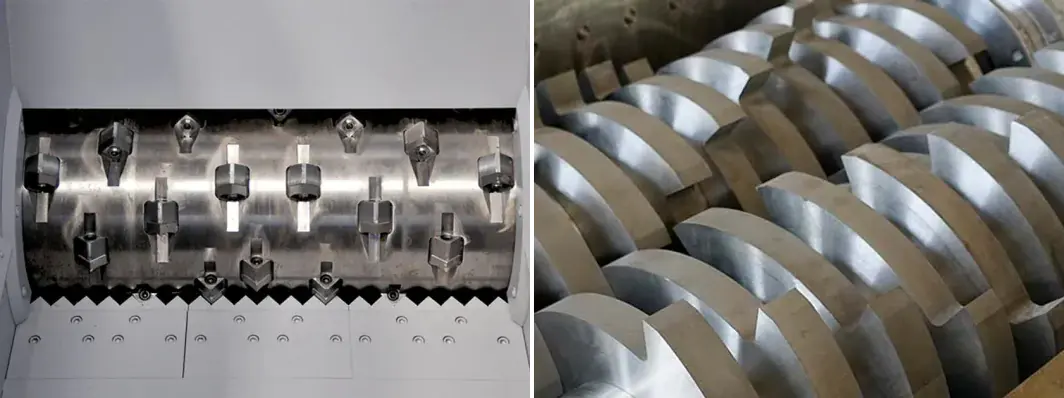
Роторът е оборудван със сменяеми квадратни или профилирани ножове. Докато роторът се върти, ножовете режат материала срещу неподвижни противоножове, монтирани в камерата. След като парчетата станат достатъчно малки, те преминават през ситото под ротора. Затова отворът на ситото пряко влияе на размера на изхода, производителността и консумацията на енергия.
Това контролирано поведение при подаване е една от основните причини едноваловите шредери да се използват широко при рециклирането на пластмаса. Машината може многократно да връща леки, гъвкави или неправилни материали в режещата зона, вместо да разчита само на гравитацията.
Как работи двуваловият шредер
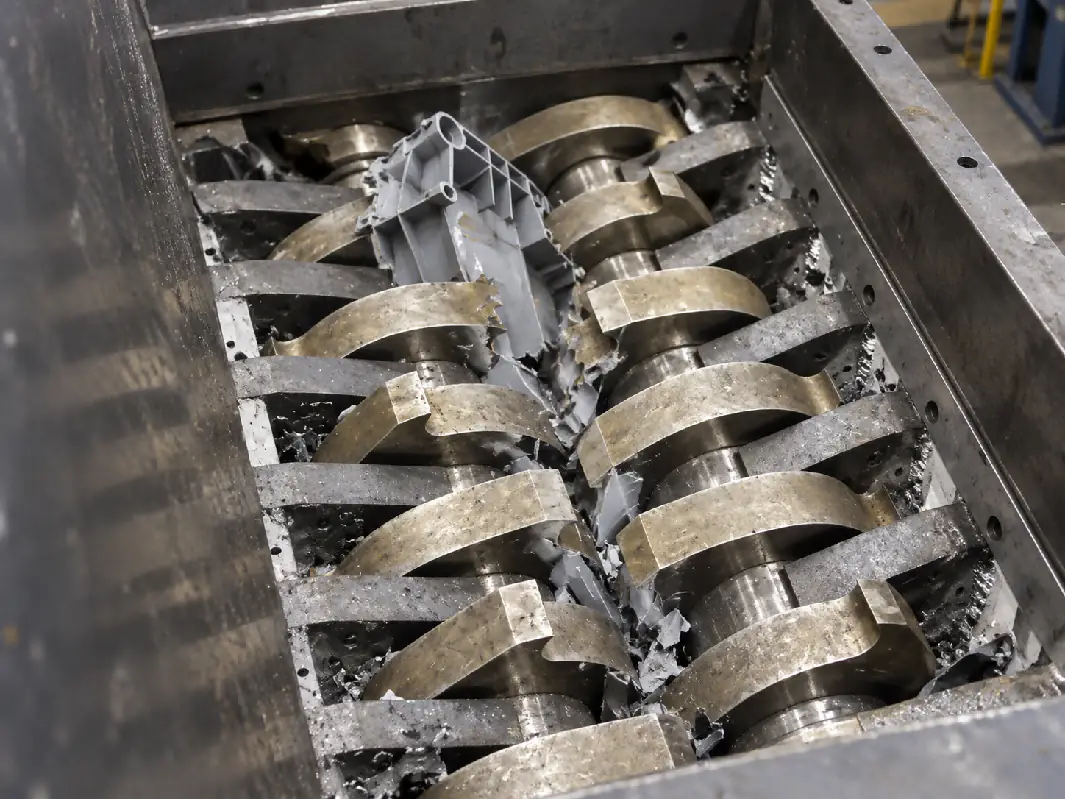
Двуваловият шредер има два паралелни вала, въртящи се един към друг с ниска скорост. Всеки вал носи серия от дебели ножове или куки, разделени от разделители. Докато валовете се въртят, куките захващат отпадъка, издърпват го надолу и го разкъсват. Материалът се намалява чрез комбинация от срязване, разкъсване и притискане.
Тъй като и двата вала активно захващат подавания материал, двуваловият шредер обикновено не изисква същата хидравлична избутваща система, използвана при едоваловите машини. Това му дава силна способност за самоподаване на обемисти кухи продукти, неправилен скрап и смесени предмети, които трудно се подават последователно срещу един ротор.
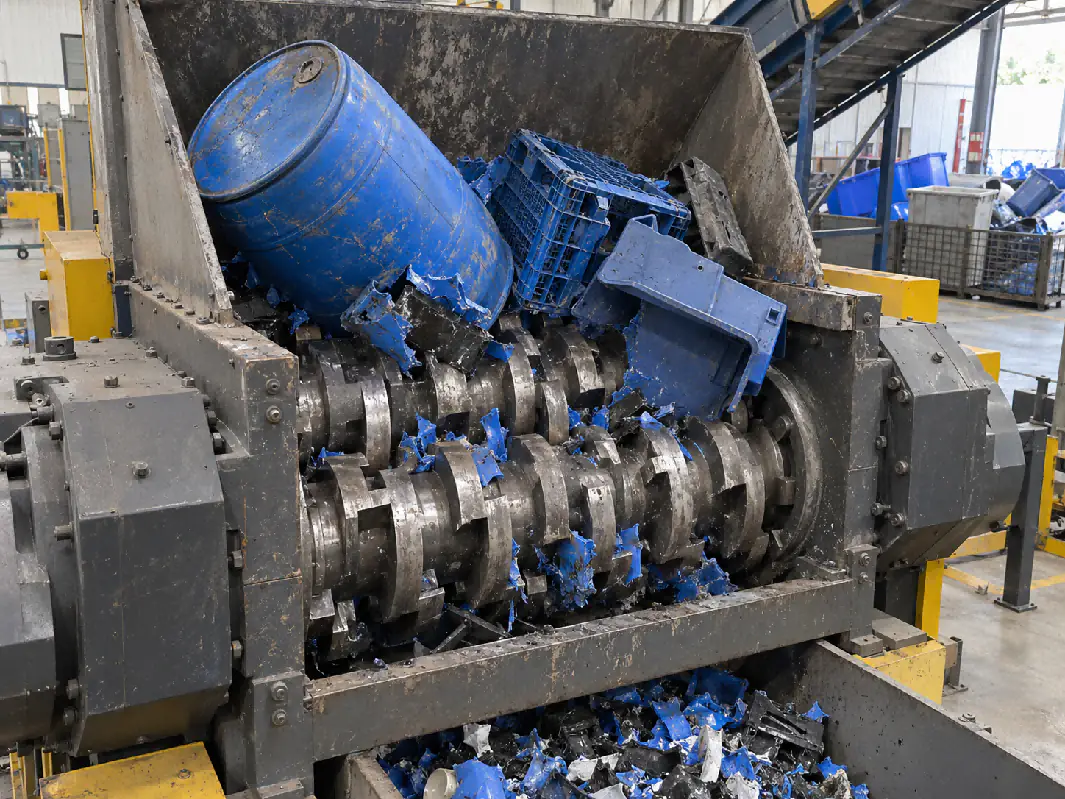
Компромисът е контролът на изхода. При много конструкции за първично шредиране няма сито директно под валовете. Парчетата напускат камерата, след като са разкъсани достатъчно малки, за да паднат през режещата зона, така че размерът на частиците се определя главно от ширината на ножовете, геометрията на куките и броя на зъбите на ножовете. Ако е необходим по-малък и по-еднороден размер на люспите, обикновено се монтира трошачка надолу по потока.
Кои материали са по-подходящи за всяка конструкция?
Формата на материала е по-важна от простото посочване на определена мощност на двигателя. Линия от 1000 kg/h, обработваща насипно фолио, се държи много различно от линия от 1000 kg/h, обработваща големи пластмасови варели или тежки буци от прочистване.
| Отпадъчен материал | Обичаен избор | Защо | Възможна следваща стъпка |
|---|---|---|---|
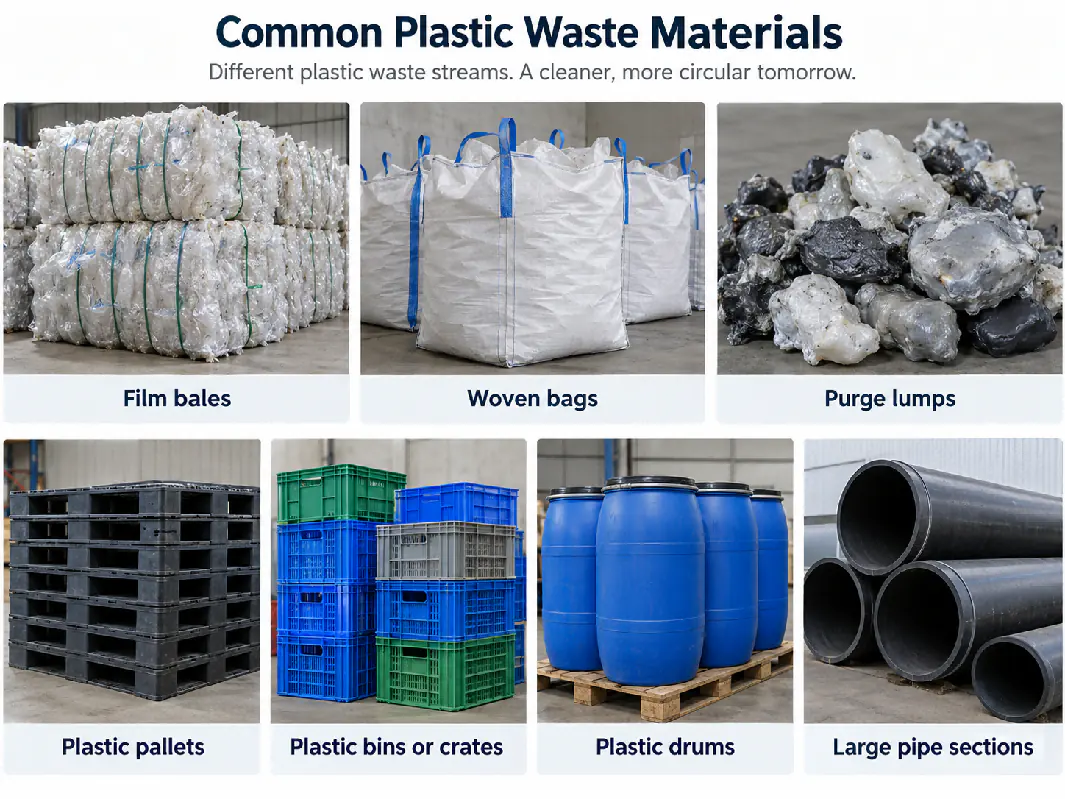
| Бали от LDPE/LLDPE фолио | Едновалови | Хидравличното избутване помага за контрола на материала с ниска плътност и еластичност и намалява нестабилното подаване. | Измиване или мокра трошачка |
| Тъкани PP чували / рафия | Едновалови | Контролираното подаване е полезно за насипен или балиран гъвкав материал, който има тенденция да образува мостове или да се увива. | Измиване / трошачка при необходимост |
| Пластмасови буци / прочистване | Едновалови | Контролираното от сито разтоварване и високият въртящ момент са полезни за плътен производствен скрап. | Трошачка или екструзия |
| Пластмасови палети | Едновалов или двувалов | Изборът зависи от размера на палета, дебелината, замърсяването с метал и изискваният размер на изхода. | Трошачка, ако се изискват фини люспи |
| Големи кутии / каси | Едновалов в много линии за рециклиране | Хидравличното избутване осигурява стабилно подаване; ситото помага за подготовката на материала за следваща трошачка. | Трошачка |
| Големи варели / кухи контейнери | Двувалов за агресивно първично разкъсване; възможен е и едновалов | Обемистата кухa геометрия може да се възползва от силното самозахващащо действие. | Трошачка / измиване |
| Тръба с голям диаметър | Едновалов / шредер за тръби; двувалов за грубо първично намаляване | Диаметърът и дебелината на стената определят предпочитания метод на подаване. | Трошачка, ако е необходим по-малък изход |
| Смесен обемист пластмасов отпадък | Двувалови | Силното захващане и разкъсване са полезни, когато формите и размерите варират значително. | Сортиране / трошачка |
Защо едноваловите шредери са често използвани в линиите за рециклиране на пластмаса
В завод за рециклиране на пластмаса шредерът обикновено трябва да направи повече от просто разкъсване на материала. Неговият изход също трябва да бъде подходящ за следващата машина. Тук едноваловата конструкция има ясно предимство.
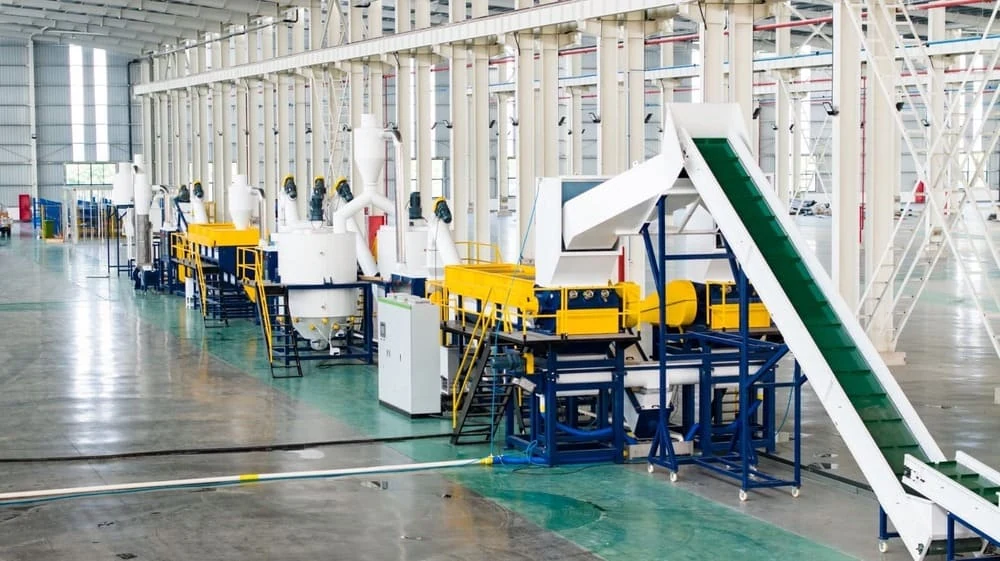
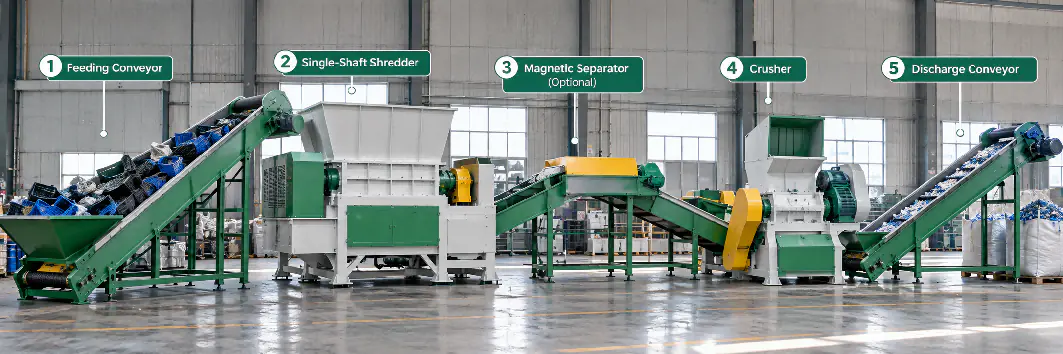
Ситото под ротора осигурява определен максимален размер на частиците. Това улеснява съответствието на раздробения материал с трошачка, линия за измиване, компактор или екструдер. Например, голяма пластмасова кутия може първо да бъде намалена от едновалов шредер, така че парчетата да са достатъчно малки, за да влизат непрекъснато в трошачка. Трошачката след това произвежда крайния размер на люспите, необходим за измиване или гранулиране.
Едоваловите машини са полезни и когато материалът се нуждае от активно подаване. Фолиото, рафията, тъканите чували и обемистите формовани продукти не винаги падат равномерно в режещата камера. Хидравличният избутвач продължава да представя материала на ротора, докато системата за управление може да регулира натиска на избутване според натоварването на двигателя.
Кога двуваловият шредер има предимство
Двуваловият шредер е полезен, когато основното предизвикателство е захващането на отпадъка и намаляването на обема му. Двата вала изтеглят материала в режещата зона от двете страни, така че машината може да обработва неправилни предмети, които могат да се търкалят, да отскачат или да образуват мостове в други системи за подаване.
Това прави двуваловите шредери привлекателни за много обемисти кухи продукти, смесен промишлен пластмасов отпадък, големи варели, дебели корпуси и приложения, където първата цел е грубо намаляване на размера, а не строго контролиран краен размер на частиците.
Друго предимство е толерантността към непостоянни форми. Ако входящият отпадък се променя често и съдържа продукти с различни размери, самозахващащото действие може да направи подаването по-щадящо. Обаче следващият процес трябва да приема по-груб и по-непостоянен изход, или след шредера трябва да се добави трошачка.
Контролиран от сито изход срещу грубо първично шредиране
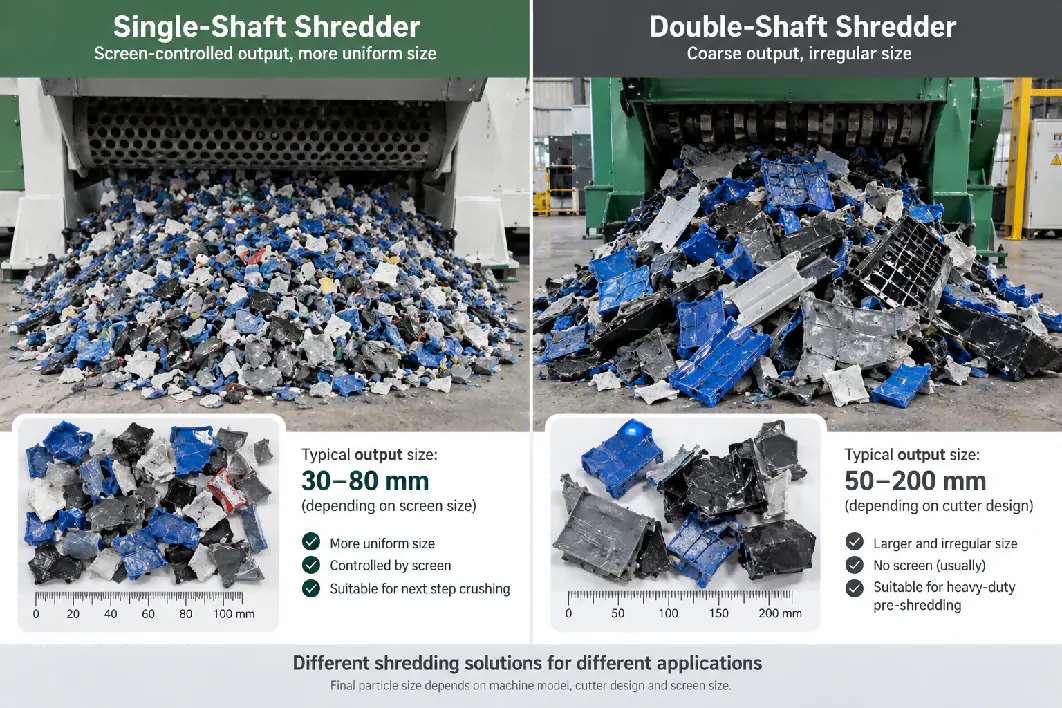
Наличието или отсъствието на сито е една от най-практичните разлики между двете конструкции.
При едовалов шредер материалът обикновено остава в режещата камера, докато стане достатъчно малък, за да премине през ситото. По-малкият отвор на ситото дава по-малък изход, но също увеличава режещите цикли, намалява производителността и увеличава износването на ножовете и ситото. Поради това ситото трябва да се избира според следващия процес, а не чрез избор на възможно най-малкия отвор.
При типичен двувалов първичен шредер може да няма сито. Размерът на изхода се влияе от ширината на ножовете, конструкцията на куките и начина, по който материалът се разпада. Това е приемливо, когато целта е просто намаляване на обема или подготовка на материала за втора машина, но е по-малко подходящо, когато следващият процес изисква тесен диапазон на размера на люспите.
Фолио и тъкани чували: защо контролът на подаването има значение
Гъвкавите пластмаси заслужават специално внимание, защото се държат много различно от твърдите продукти. Фолиото и тъканите чували са леки, еластични и лесно се увиват около въртящи се компоненти. Ниската им насипна плътност означава също, че голям обем на бункера не непременно се превръща във висока масова производителност.
За балирано фолио, селскостопанско фолио, рафия и тъкани чували едновалов шредер с хидравличен избутвач често е практичен избор, защото избутвачът компресира материала и го подава към ротора по контролиран начин. Геометрията на ротора, разположението на ножовете и детайлите против увиване стават по-важни от простото монтиране на по-голям двигател.
Ако материалът е силно замърсен с почва, пясък или камъни, трябва да се обмисли и сухо предварително почистване. Абразивното замърсяване увеличава износването на ножовете и ситото и може да намали срока на експлоатация на следващото оборудване.
Палети, кутии и големи твърди продукти
За пластмасови палети, кутии и големи каси, двата типа шредери могат технически да бъдат възможни, но правилният избор зависи от начина, по който е предвидено да работи линията.
Ако проектът изисква контролиран междинен размер преди трошачка, линия за измиване или екструдер, едновалов шредер обикновено се интегрира по-лесно благодарение на ситото си и контролираната система за избутване. Ако продуктите са изключително обемисти, неправилни или смесени с друг голям промишлен отпадък, а основното изискване е агресивно първично разкъсване, двувалов шредер може да бъде по-подходящ.
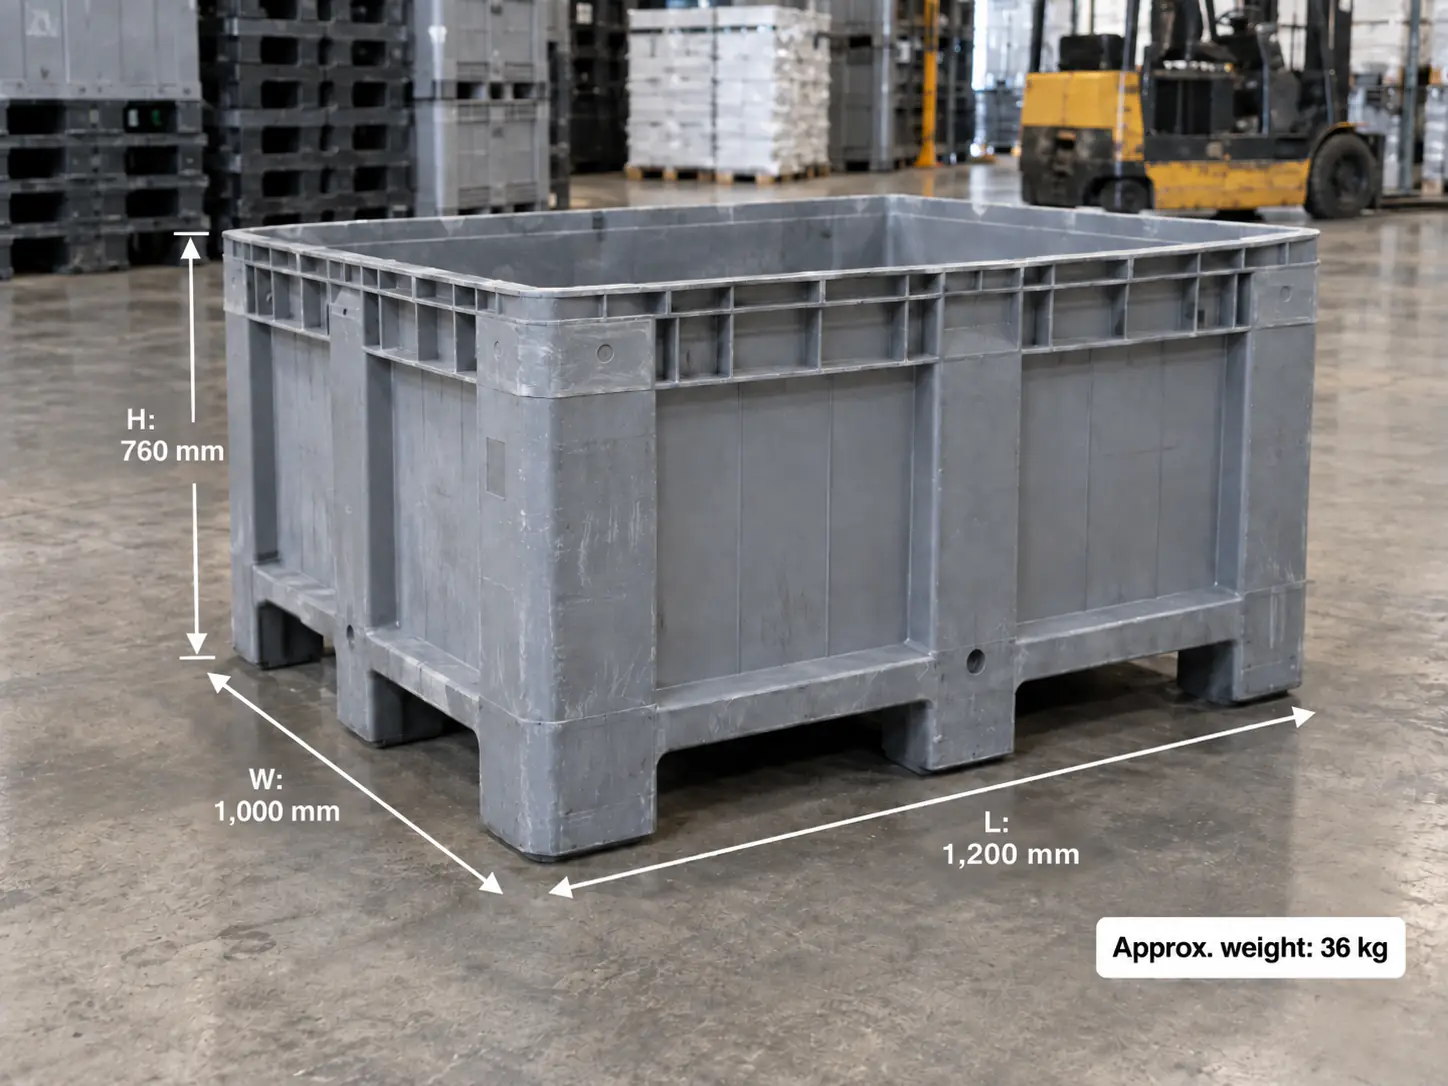
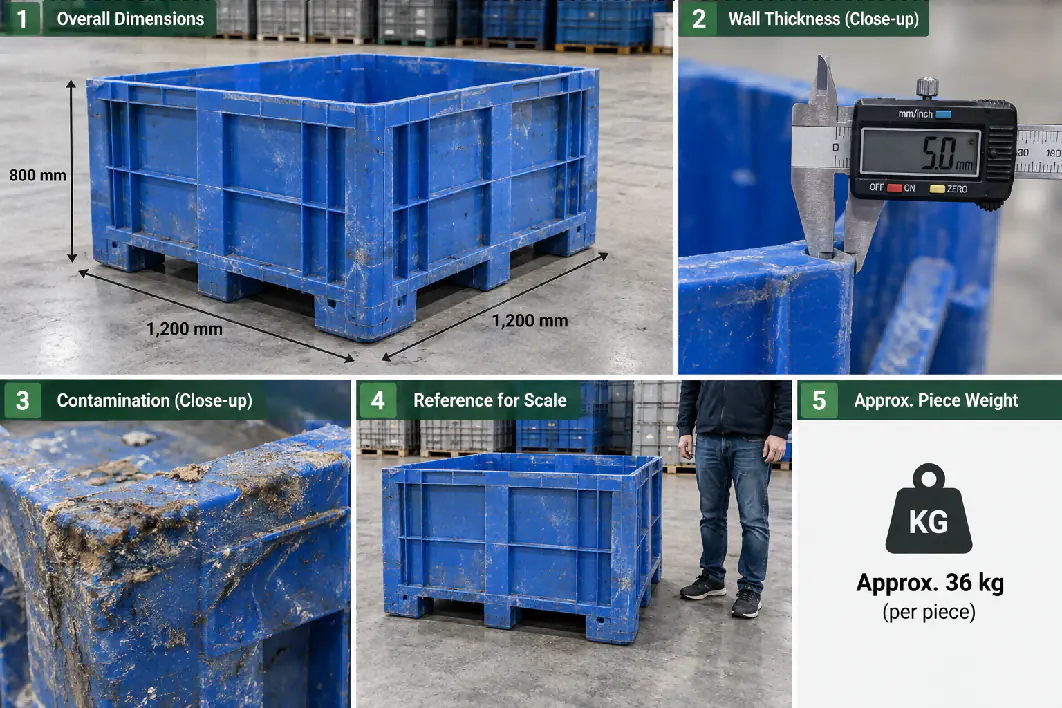
Размерите на един цял предмет трябва винаги да се предоставят. Каса от 600 mm и промишлен контейнер от 1.200 mm може да имат подобен тип материал и тегло на килограм изход, но изискват много различни отвори на бункера, ширини на ротора и начини на подаване.
Замърсяването с метал променя препоръката
Пластмасовият отпадък може да съдържа метални вложки, винтове, панти, армировка или случайно метално замърсяване. Това трябва да се обсъди, преди да се избере шредер.
Двуваловият шредер може да понася по-добре труден смесен материал за подаване в сравнение с фина трошачка, но металът все пак причинява износване на ножовете и може да повреди валовете, разделителите и лагерите. Едноваловият шредер също не е машина за обработка на метал; големи или твърди метални парчета трябва да се отстраняват, когато е възможно.
За линии за рециклиране, при които се очаква замърсяване с метал, може да се инсталира магнитен сепаратор след първичното раздробяване и преди трошачката. Това защитава по-финото оборудване надолу по потока и намалява риска метал да достигне секцията за измиване или екструзия.
Не избирайте само по мощността на двигателя
Едновалов шредер от 75 kW и двувалов шредер от 75 kW не са еквивалентни машини. Мощността на двигателя сама по себе си не показва колко отпадък може да обработи машината.
При едновалов шредер важни фактори са диаметърът на ротора, ефективната ширина на ротора, размерът и броят на ножовете, отворът на ситото, ходът и силата на хидравличния избутвач, въртящият момент на редуктора, обемът на подаващата камера и логиката на управление.
При двувалов шредер диаметърът на валовете, дебелината на ножовете, геометрията на куките, застъпването на ножовете, въртящият момент на редуктора, разстоянието между валовете и якостта на рамата – всички влияят върху производителността. Една и съща инсталирана мощност на двигателя може да доведе до много различни резултати в зависимост от механичната конструкция и реалния отпадък.
Затова капацитетът трябва да се обсъжда заедно с формата на материала и необходимия размер на изхода. Доставчикът не трябва да препоръчва шредер само въз основа на цел като „1.000 kg/h“, без да е видял снимки, размери и информация за отпадъка.
Кога след шредер трябва да следва трошачка?
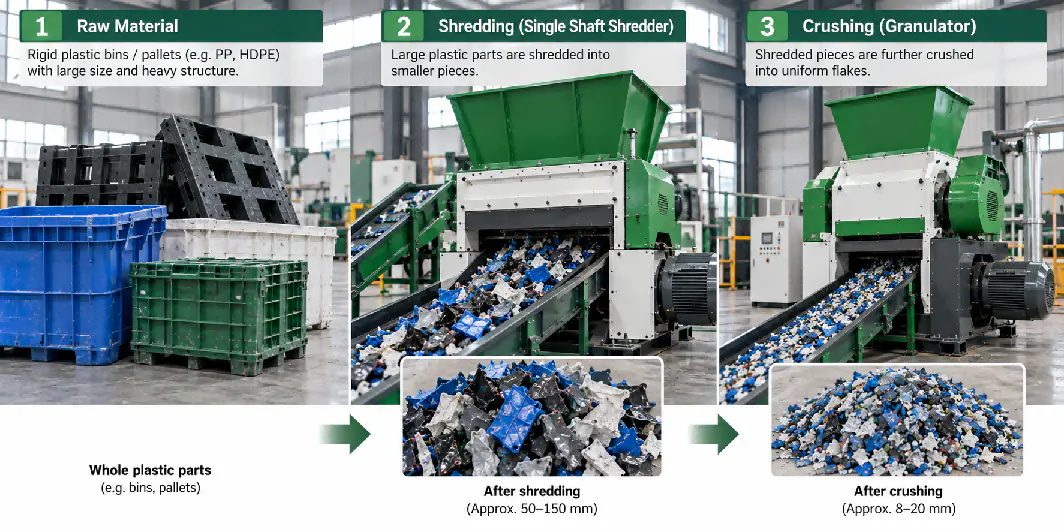
Шредерът обикновено е машината от първия етап. Ако процесът надолу по потока изисква по-малки и по-еднородни люспи, след шредирането може да се добави трошачка.
Типични примери включват големи контейнери, палети, дебело прочистване, голям тръбен скрап и обемисти варели. Шредерът решава проблема с подаването и намаляването на обема. След това трошачката намалява предварително раздробените парчета до крайния размер, необходим за измиване, сушене, пневматично транспортиране или екструзия.
Този двустепенен подход може да бъде по-стабилен от опита една много голяма трошачка да приема директно целия продукт. Освен това позволява всяка машина да работи в диапазона на намаляване на размера, за който е най-подходяща.
Каква информация трябва да предоставите, преди да поискате оферта?
За да се избере между едновалов и двувалов шредер, доставчикът трябва да види реалния отпадък, а не само името на полимера.
- Тип пластмаса: PP, PE, HDPE, LDPE, LLDPE, ABS, PVC или смесени пластмаси.
- Форма на продукта: фолио, тъкани чували, каси, контейнери, палети, варели, буци, тръби или други продукти.
- Максимални размери и приблизително тегло на един цял предмет.
- Дебелина на стената или на материала, когато е приложимо.
- Дали материалът е насипен, балиран, компактиран или вмъкнат един в друг.
- Наличие на метал, пясък, камъни, етикети, въже, текстил или друго замърсяване.
- Изисквана производителност в kg/h.
- Необходим размер на изхода или машина надолу по потока.
- Дали следващата стъпка е измиване, трошене, гранулиране, екструзия или директно повторно използване.
При нетипични материали снимките и кратко видео на работещия процес често са по-полезни от дълго писмено описание. Изпитване с Вашия материал е най-надеждният начин да се потвърди поведението при подаване, реалистичната производителност и размера на изхода, преди да се фиксира крайната конфигурация на машината.
Краен избор: съчетайте шредера със задачата
Едновалов шредер
Изберете едновалов шредер, когато контролираното подаване, контролираният от сито размер на изхода и стабилната интеграция със следващия етап от рециклирането са важни. Затова едноваловите машини са често срещани в линии за рециклиране на пластмасово фолио, тъкани чували, твърди пластмаси и прочистване.
Двувалов шредер
Изберете двувалов шредер, когато основното предизвикателство е захващането и разкъсването на много обемист, неправилен или смесен отпадък, а груб първичен изход е приемлив. Ако крайният материал трябва да бъде по-малък и по-еднороден, планирайте трошачка надолу по потока.
Най-добрият избор не се определя от броя на валовете, най-мощния двигател или най-тежката машина. Той се определя от формата на отпадъка, поведението при подаване, необходимия размер на изхода и оборудването, което следва.
Често задавани въпроси
По-мощен ли е двуваловият шредер от едноваловия шредер?
Не автоматично. Двуваловият шредер има по-силно самозахващане и разкъсване за обемист, неправилен отпадък, докато едноваловият шредер осигурява контролирано подаване и размер на изхода, контролиран от сито. Правилният избор зависи от задачата, която трябва да изпълни шредерът.
Кой шредер е по-подходящ за пластмасово фолио и тъкани чували?
Едновалов шредер с хидравличен избутвач често е практичният избор, защото избутвачът компресира лекия, еластичен материал и го подава към ротора по контролиран начин. Геометрията на ротора, разположението на ножовете и детайлите против увиване имат по-голямо значение от по-голям двигател.
Нуждае ли се двуваловият шредер от трошачка след себе си?
Често – да. Много първични двувалови конструкции нямат калибриращо сито, така че изходът е груб и неравномерен. Ако следващият процес изисква по-малки и по-еднородни люспи, обикновено се инсталира трошачка надолу по потока.
Могат ли шредерите да се сравняват по мощността на двигателя?
Не. 75 kW едновалов и 75 kW двувалов шредер не са еквивалентни. Размерите на ротора или валовете, ножовете, ситото, избутвачът, въртящият момент на редуктора и реалните отпадъци определят действителния капацитет.
Шредер тип „twin-shaft“ или „dual-shaft“ е същото като двувалов шредер ли?
Да. „Twin-shaft“, „dual-shaft“, „two-shaft“ и „double-shaft“ са различни наименования на една и съща конструкция: два насрещно въртящи се вала със застъпващи се ножове/куки, които захващат и разкъсват материала. Спецификациите все пак се различават при различните производители, затова сравнявайте диаметъра на валовете, дебелината на ножовете, въртящия момент и размера на камерата, а не само наименованието.
Кога се използва четиривалов шредер?
Четириваловият шредер добавя втора двойка валове, което осигурява по-фин и по-равномерен изходен продукт само за едно преминаване. Подходящ е за смесени твърди отпадъци, електронен отпадък и подобни приложения. За повечето линии за рециклиране на пластмаса едноваловият шредер, или двувалов шредер, последван от трошачка, е по-прост и по-лесен за поддръжка вариант.
Препоръка според материала
Не сте сигурни коя машина е подходяща за Вашия отпадък?
Изпратете ни снимки и няколко данни за реалния материал. Нашите инженери ще Ви препоръчат подходяща конфигурация за раздробяване и при нужда ще организират тест с материала.
Поискайте препоръка- Снимки или кратко видео на отпадъка
- Размери и тегло на едно парче
- Необходима производителност и размер на изходния материал
- Следващата стъпка в процеса