Шредер или трошачка (ножов гранулатор) за пластмаса: каква е разликата?
Шредерите и трошачките раздробяват пластмасовите отпадъци, но не вършат една и съща работа. Изборът на грешна машина може да доведе до ниска производителност, чести задръствания, прекомерно износване на ножовете, нестабилно подаване или ненужно увеличаване на инвестицията и консумацията на енергия. Правилният избор зависи от размера и формата на отпадъците, тяхната дебелина и жилавост, начина на подаване и размера на частиците, изискван от следващия етап на рециклиране.
Накратко
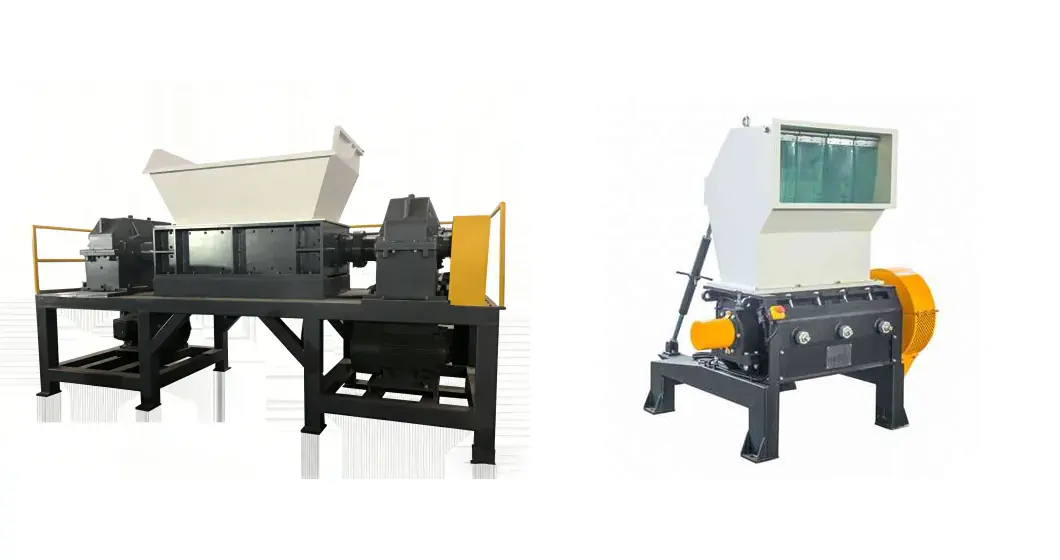
Ако основният проблем е, че отпадъците са твърде големи, обемни или трудни за подаване, започнете с шредер. Ако основното изискване е по-малък и по-еднороден размер на люспите, използвайте трошачка. Ако са налице и двата проблема, шредер, последван от трошачка, обикновено е по-стабилното решение.
Съдържание
- 01Най-лесният начин да разберете разликата
- 02За какво е предназначен шредерът за пластмаса
- 03За какво е предназначена трошачката за пластмаса
- 04Шредер или трошачка: решението започва от суровия материал
- 05Кога е достатъчна само една трошачка
- 06Кога шредер и трошачка трябва да се използват заедно
- 07Защо „мощността на двигателя“ не е достатъчна за сравнение на машините
- 08Целевият размер на изхода променя избора на машина
- 09Фолиото и тъканите чували изискват особено внимание
- 10Как замърсяването влияе на избора на шредер и трошачка
- 11Каква информация трябва да предоставите, преди да поискате оферта?
- 12Финален избор: изберете процеса, а не само машината
- Често задавани въпроси
Най-лесният начин да разберете разликата
В много предприятия за рециклиране раздробяването не е решение за една машина. Големите или обемни изделия може първо да се шредират на удобни за обработка парчета и след това да се натрошат до контролиран размер. Бутилките и по-малкият твърд скрап, от друга страна, често могат да отидат директно в трошачка без шредер.
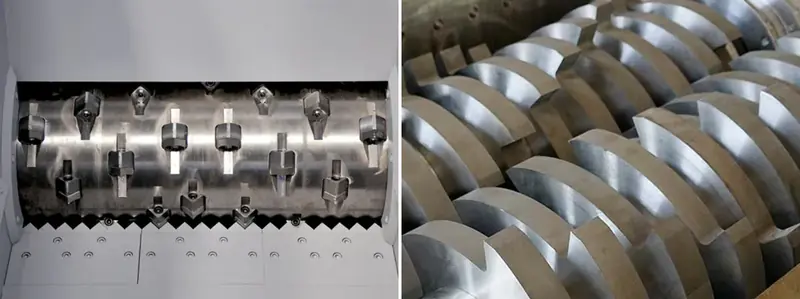
Шредерът за пластмаса се използва главно за първично раздробяване. Той работи при сравнително ниски обороти на ротора и висок въртящ момент, което му позволява да захапва обемни, дебели, неправилни или трудни за подаване отпадъци. Основната му задача е да направи големите пластмасови изделия по-малки и по-лесни за обработка.
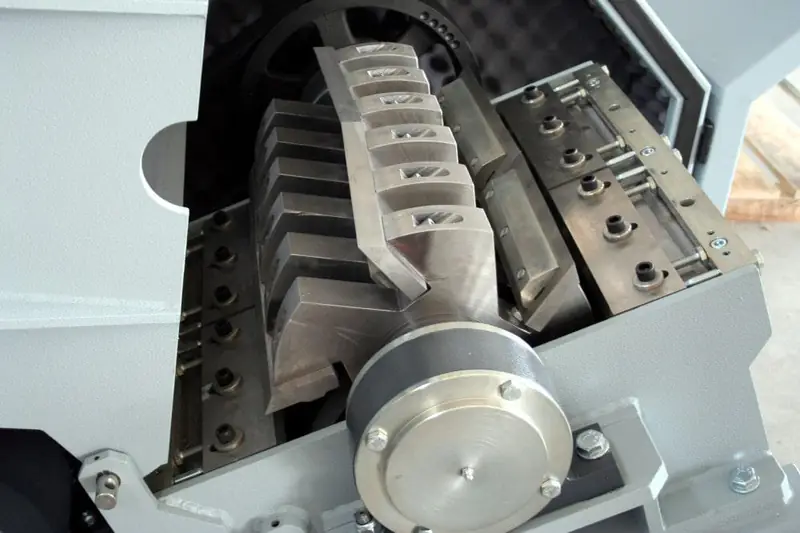
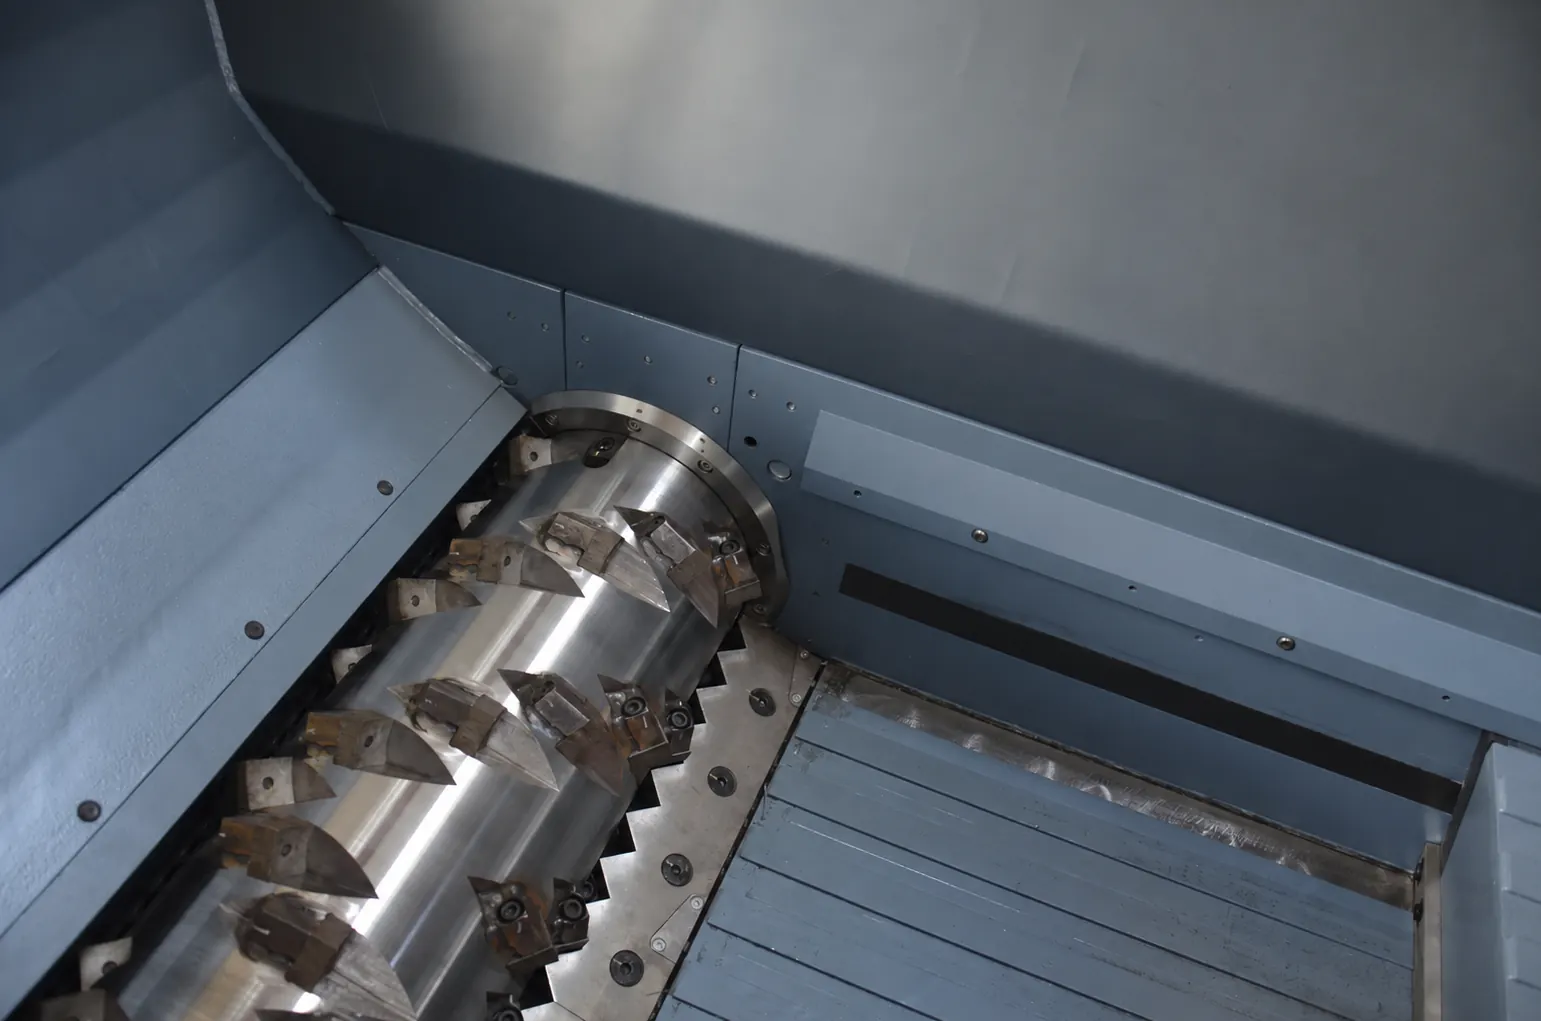
Трошачката за пластмаса се използва главно за вторично или контролирано раздробяване. Тя обикновено работи при по-високи обороти на ротора, използва въртящи се ножове срещу неподвижни ножове и изпуска материала през сито. Ситото определя максималния размер на частиците, които напускат режещата камера.
При избора на трошачка сравнете ширината на режещата камера, диаметъра и оборотите на ротора, разположението на подвижните и неподвижните ножове, размера на ситото, мощността на двигателя, начина на подаване и предвидения материал. Тези фактори определят дали машината може да поема материала непрекъснато и да произвежда изисквания размер на люспите при стабилна производителност.
За какво е предназначен шредерът за пластмаса
Шредерът е предназначен за материали, които са твърде големи, твърде обемни или твърде трудни за директно подаване във високоскоростна трошачка. Типични примери са пластмасови палети, големи контейнери, дебели буци, варели, парчета тръби, бали фолио и снопове тъкани чували.
Едноваловият шредер обикновено има бавноходен ротор, оборудван с квадратни или сменяеми ножове. Хидравличен избутвач непрекъснато притиска отпадъците към ротора. След като материалът бъде нарязан, той преминава през сито под ротора. Това прави изходния размер по-контролиран, отколкото при много двувалови шредери.
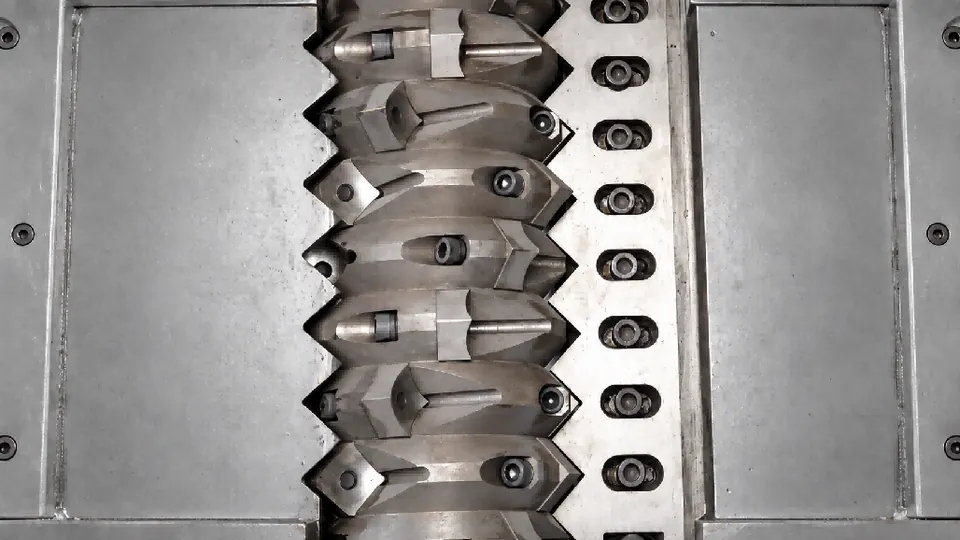
Основните предимства на използването на шредер са:
- Голям захранващ отвор за обемни или неправилни отпадъци.
- Висок въртящ момент и силно захапване при ниски обороти на ротора.
- По-нисък риск материалът да отскача от камерата в сравнение с високоскоростна трошачка.
- По-добър контрол на подаването при фолио, рафия, буци, палети и големи отливки.
- Подходящ като първи етап преди измиване, трошене или гранулиране.
Основното ограничение е, че шредерът обикновено не е най-добрият избор, когато се изисква малък, много еднороден краен размер на частиците. Шредерът може да раздроби материала достатъчно за следващия процес, но крайните люспи все пак може да са твърде големи за ефективно измиване, сушене, пневматичен транспорт или директна екструзия. В такива случаи след него се добавя трошачка.
За какво е предназначена трошачката за пластмаса
При рециклирането на пластмаса „трошачка“, „ножов гранулатор“ и „мелница“ обикновено описват една и съща машина: бърз ротор с ножове, които режат срещу неподвижни статорни ножове над калибриращо сито. Европейските и северноамериканските доставчици по-често казват „гранулатор“; много азиатски доставчици казват „трошачка“. Важни са конструкцията на ротора, размерът на ситото и подготовката на подавания материал, а не наименованието.
Трошачката за пластмаса използва ротор с по-високи обороти с подвижни ножове, които режат срещу неподвижни ножове. Материалът остава в режещата камера, докато стане достатъчно малък, за да премине през ситото. Това прави машината подходяща, когато се изисква по-еднороден размер на люспите.
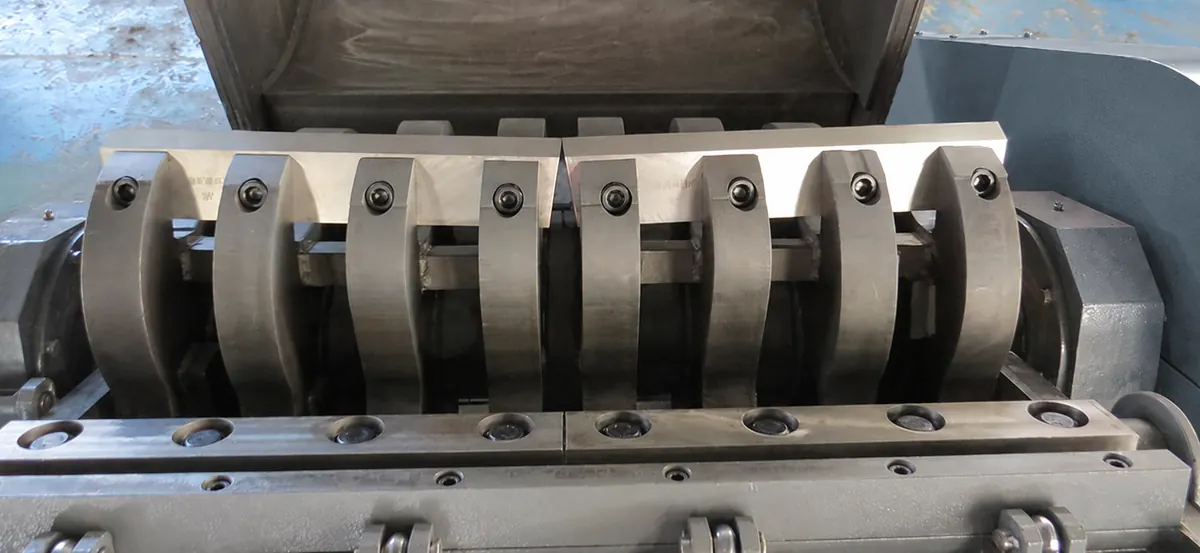
Типичните приложения включват PET бутилки, HDPE бутилки от перилни препарати, PP домакински съдове, леяци от шприцоване, по-малък твърд пластмасов скрап и материал, който вече е предварително шредиран.
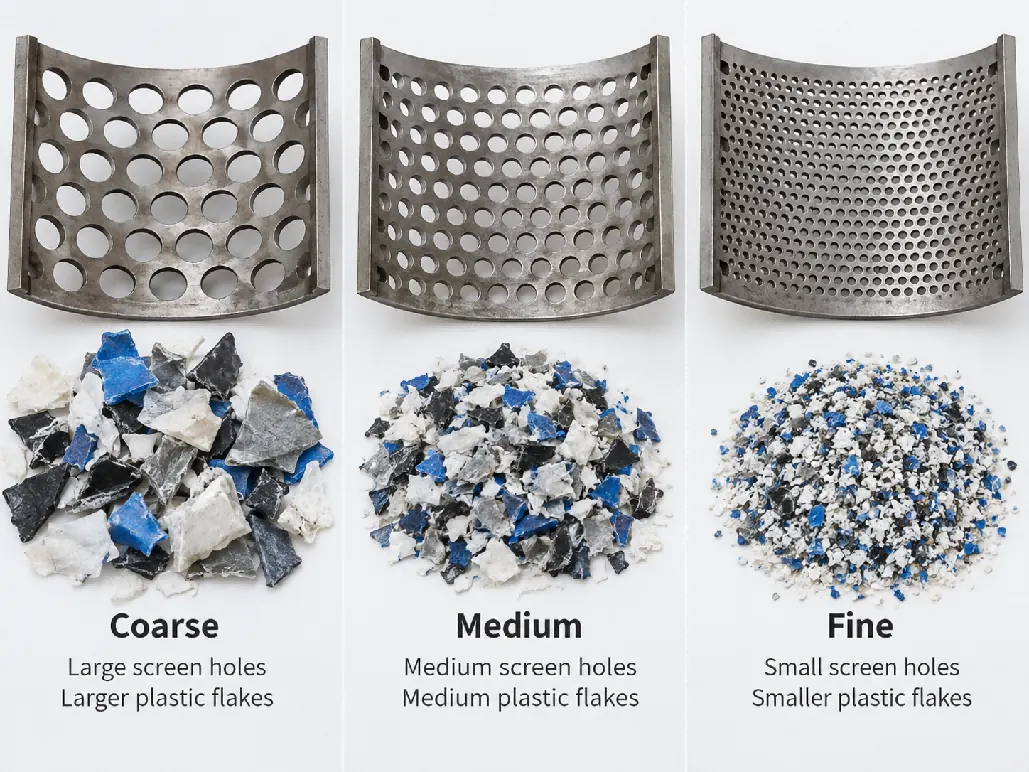
Ситото е една от най-важните разлики между приложенията за трошене. По-малкият отвор на ситото дава по-малки люспи, но също увеличава времето на престой в камерата. Това обикновено означава по-ниска производителност, по-висок специфичен разход на енергия и по-бързо износване на ножовете. Затова размерът на ситото трябва да се избира според следващия процес, а не просто чрез избор на най-малкия наличен отвор.
Шредер или трошачка: решението започва от суровия материал
Най-практичният начин за избор на оборудване е да се разгледат реалните отпадъци, а не само заявеният капацитет. И двамата клиенти могат да поискат 1000 kg/h, но правилната машина може да е напълно различна, ако един клиент обработва PET бутилки, а другият – пластмасови контейнери с дължина 1,2 метра.
| Отпадъчен материал | Обичаен избор | Защо |
|---|---|---|
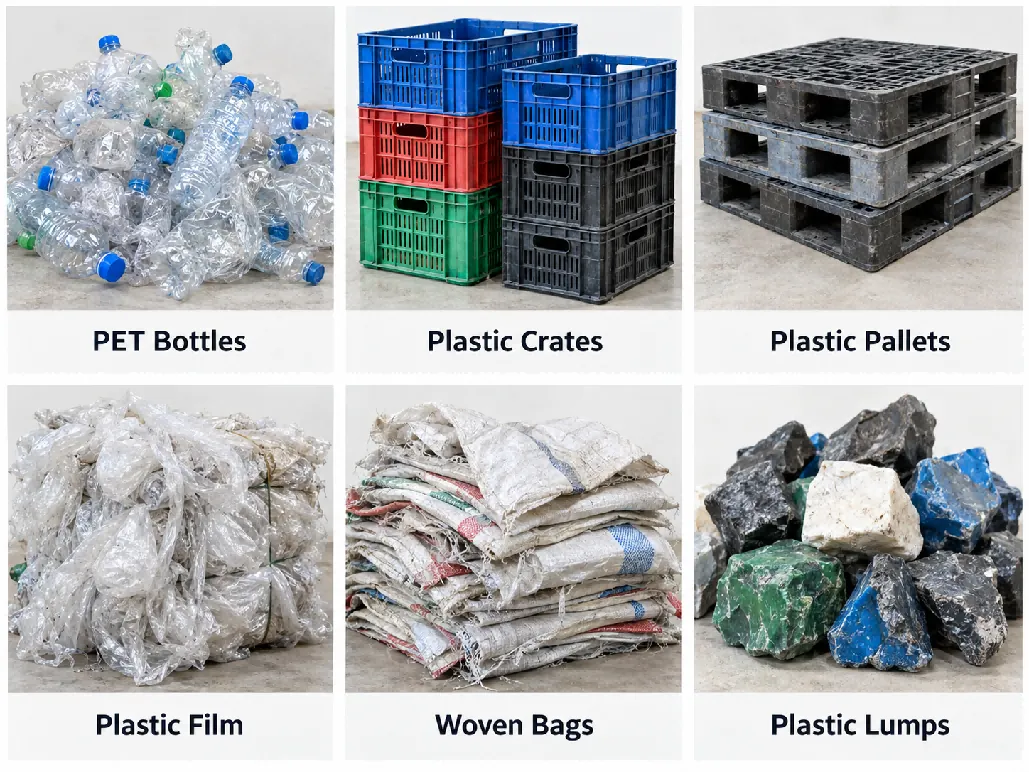
| PET бутилки за напитки | Трошачка | Бутилките са леки и относително лесни за рязане. Шредер обикновено не е необходим, освен ако бутилките не са силно компактирани или смесени с обемисти отпадъци. |
| HDPE бутилки за перилни препарати или мляко | Трошачка | Обикновено подходящи за директно трошене преди измиване и флотационно сепариране. |
| Пластмасови каси и контейнери | Шредер + трошачка | Големите размери и дебелите ребра затрудняват директното подаване. Първо шредиране стабилизира подаването; трошенето контролира крайния размер. |
| Пластмасови палети | Шредер + трошачка | Обемистата конструкция и дебелите секции изискват висок въртящ момент преди финото раздробяване. |
| Големи варели и контейнери | Шредер + трошачка | Първичното шредиране предотвратява образуването на мостове и намалява ударното натоварване върху трошачката. |
| LDPE / LLDPE фолио | Едновалов шредер, понякога последван от мокра трошачка | Фолиото е леко, еластично и склонно да се увива. Начинът на подаване често е по-важен от мощността на двигателя. |
| Тъкани PP чували / рафия | Едновалов шредер или специализирана трошачка | Разхлабените чували може да се обработват различно от плътно балираните или силно замърсените тъкани чували. |
| Пластмасови буци и продухвателен материал | Усилен шредер + трошачка, ако е необходим фин изход | Плътните буци създават високи ударни натоварвания; първичното шредиране предпазва оборудването надолу по веригата. |
| Пластмасова тръба с голям диаметър | Шредер за тръби / едновалов шредер, след което трошачка при необходимост | Диаметърът на тръбата и дебелината на стената определят дали директното трошене е практично. |
Кога е достатъчна само една трошачка
Шредер не бива да се добавя само защото изглежда по-солиден. Ако материалът може да се подава безопасно и непрекъснато в трошачка, а трошачката може да постигне изискваната производителност и размер на люспите, добавянето на шредер увеличава инвестицията, заеманата площ, консумацията на енергия и поддръжката, без да създава особена добавена стойност.
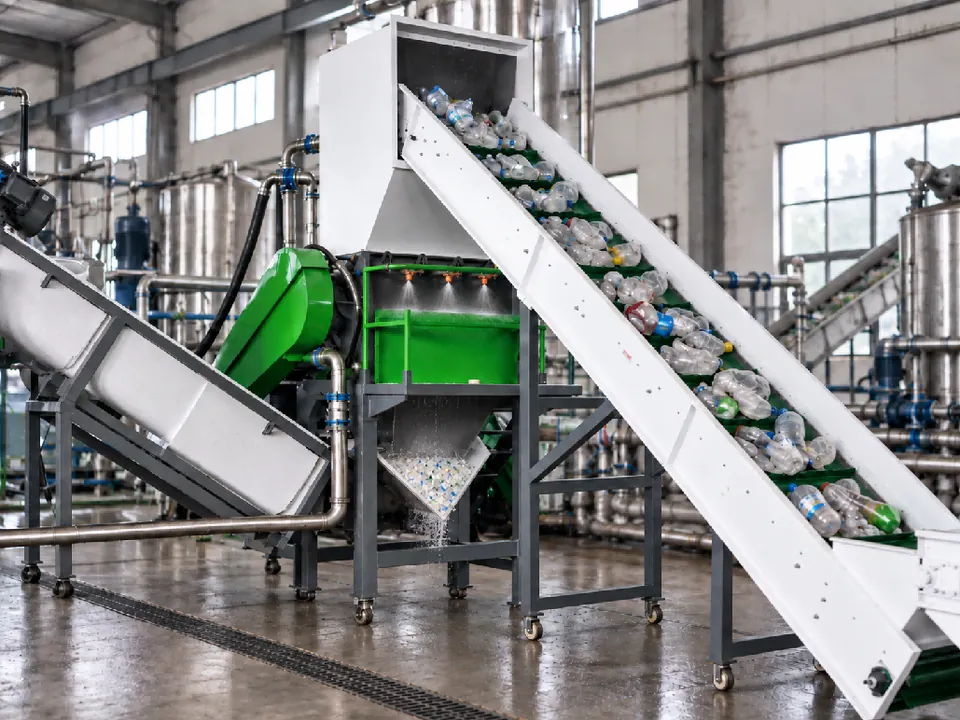
Директното трошене е често срещано при PET бутилки, HDPE бутилки, по-малки опаковки, отпадъци от шприцоване и много твърди пластмаси с удобни за обработка размери. В линия за измиване на бутилки, например, трошачката може да се монтира след сортирането и отстраняването на етикетите. Може да се използва и мокро трошене, така че водата да започне да отстранява замърсяването и да намалява триенето и топлината по време на раздробяването.
Кога шредер и трошачка трябва да се използват заедно
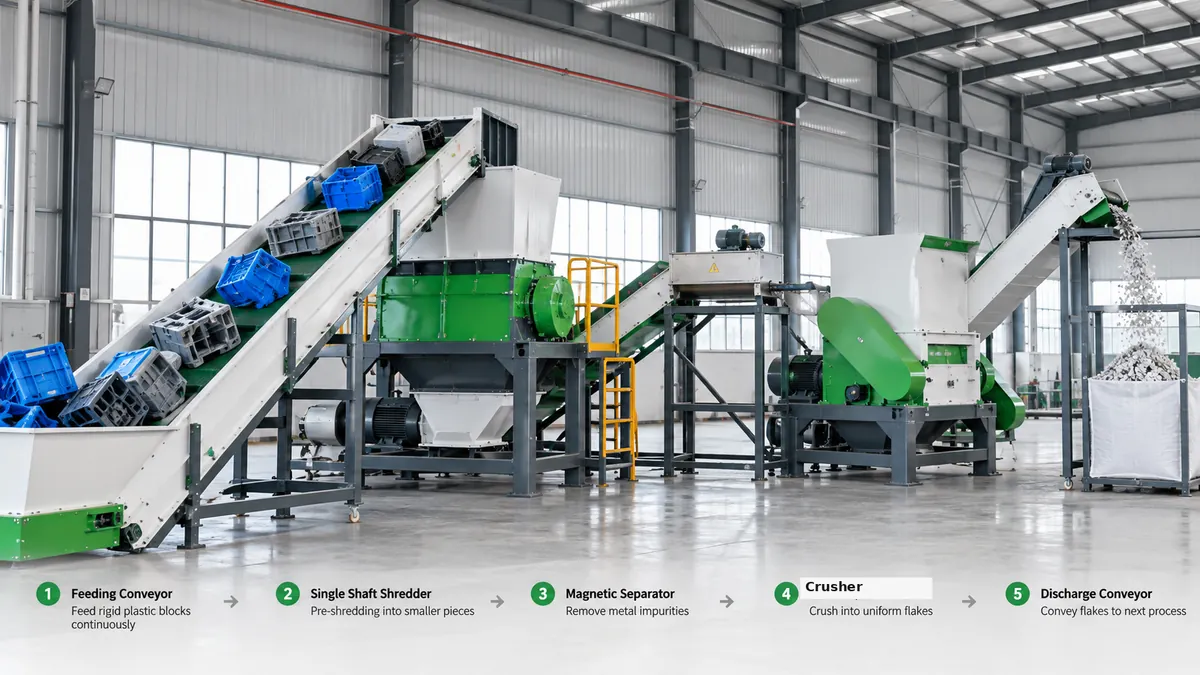
Двустепенна система е полезна, когато входящият продукт е много по-голям от изисквания краен размер на частиците. Шредерът решава проблема с подаването и първичното намаляване на обема; трошачката решава проблема с крайния размер.
Добър пример е голям пластмасов контейнер. Цял контейнер може да бъде твърде широк и твърде дебел, за да се подаде ефективно в конвенционална трошачка. Едновалов шредер може първо да разкъса контейнера на парчета. След това тези парчета могат да се пренесат с транспортна лента в трошачка, оборудвана с подходящо сито, произвеждайки по-малки и по-еднородни люспи за измиване или екструзия.
Същата логика важи за палети, големи варели, дебели пластмасови буци и някои отпадъци от големи тръби. Опитът да се подадат тези материали директно в трошачка може да изисква много голяма режеща камера и двигател, като въпреки това се получава нестабилно подаване и високо ударно натоварване. Разделянето на работата между две машини често осигурява по-стабилно производство.
Защо „мощността на двигателя“ не е достатъчна за сравнение на машините
Купувачите често сравняват трошачка от 55 kW, 75 kW или 90 kW, както ако мощността на двигателя директно отразява капацитета. Това не е така. Мощността на двигателя е само една част от конструкцията на машината.
При трошачката реалният изход се влияе от ширината на режещата камера, диаметъра на ротора, броя и разположението на подвижните и неподвижните ножове, оборотите на ротора, отвора на ситото, начина на подаване, насипната плътност на материала и целевия размер на люспите. Машина от 75 kW с лоша конструкция на ротора може да работи по-слабо от правилно конструирана машина от 55 kW върху същия материал.
За шредерите важи същият принцип. Диаметърът на ротора, ефективната работна ширина, силата на хидравличния избутвач, размерът на ножовете, въртящият момент на редуктора, отворът на ситото и логиката на управление – всички те влияят на производителността. Затова правилното сравнение се основава на цялостната конфигурация на машината и реалната проба отпадъци, а не само на kW.
Целевият размер на изхода променя избора на машина
Изискваният размер на изхода трябва да се определи преди избора на машина. Ако материалът ще влезе в линия за измиване, люспите трябва да са достатъчно малки за ефективно фрикционно измиване, флотационно сепариране, обезводняване и сушене. Ако материалът ще отиде директно в екструдер, размерът на подавания материал трябва да съответства на подаващата система на екструдера или компактора.
При твърдите пластмаси отворите на ситото на трошачката обикновено попадат в диапазон от порядъка на 8–20 mm, в зависимост от приложението. По-малките отвори могат да произведат по-фин материал, но намаляват производителността и увеличават честотата на рязане. При първично шредиране обикновено се използват по-големи сита, защото целта е стабилно намаляване на обема, а не контрол на крайния размер на частиците.
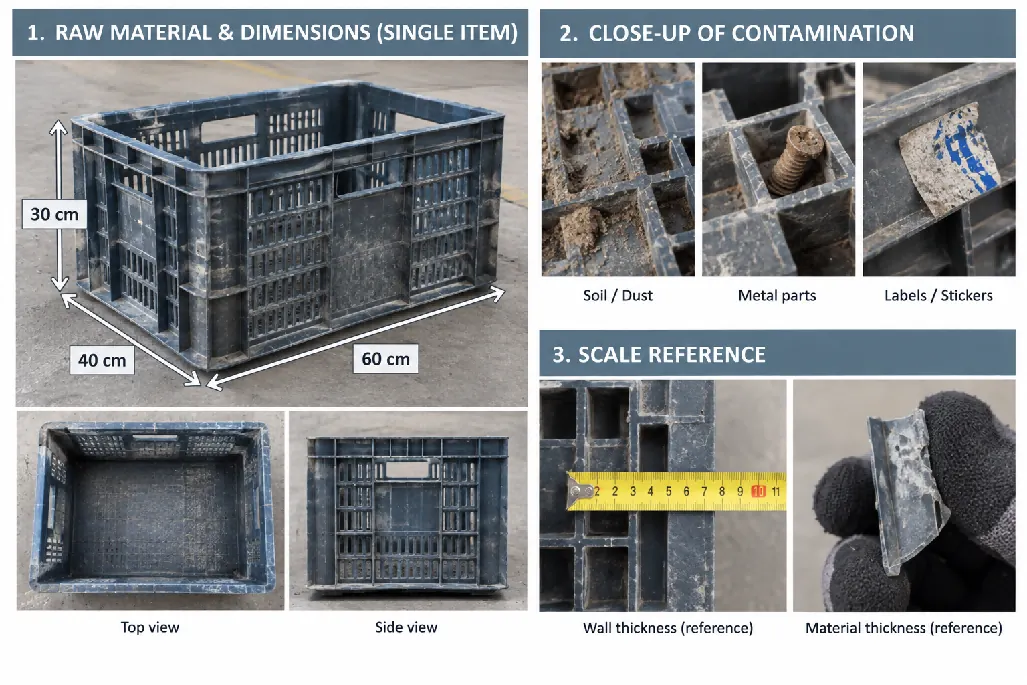
Затова не е достатъчно само да се поиска „трошачка за 500 kg/h“ или „шредер за 1000 kg/h“. Доставчикът трябва да попита също за размерите на материала, дебелината на стената, снимки или видеоклипове, степента на замърсяване, изискваният краен размер и следващия процес след раздробяването.
Фолиото и тъканите чували изискват особено внимание
Гъвкавите пластмаси се държат много различно от твърдите пластмаси. Фолиото и тъканите чували са леки, еластични и лесно се увиват около ротор или вал. Ниската им насипна плътност също прави подаването нестабилно. При тези материали контролът на подаването и конструкцията на ротора срещу увиване могат да бъдат по-важни от използването на по-голям двигател.
Едновалов шредер с хидравлично избутване често е полезен за балирано фолио, селскостопанско фолио, рафия и тъкани чували, защото компресира и контролира материала преди рязане. В зависимост от процеса на измиване, нашредираният материал може след това да влезе в мокра трошачка, фрикционна миячка или директно в секцията за измиване.
При силно замърсено селскостопанско фолио трябва да се вземат предвид и пясъкът, и почвата. Абразивното замърсяване увеличава износването на ножовете и ситата, а стъпка на сухо предварително почистване може да намали ненужното износване преди основната машина за раздробяване.
Как замърсяването влияе на избора на шредер и трошачка
Металът, камъните, пясъкът и други чужди материали имат директно влияние върху оборудването за раздробяване. Металът може да повреди ножовете, ситата и роторите. Пясъкът и минералните замърсители ускоряват износването на ножовете. Дебели етикети, въжета или текстил могат да се увият около въртящите се части.
При материал с възможно метално замърсяване обикновено се монтира магнитен сепаратор на транспортната лента след шредирането или преди трошачката. При силно замърсени отпадъци предварителното сортиране и почистване могат значително да намалят разходите за поддръжка. Затова в цялостна линия за рециклиране раздробяването трябва да се проектира заедно с етапите на сортиране и измиване, а не като изолирана покупка на машина.
Каква информация трябва да предоставите, преди да поискате оферта?
Надеждната препоръка за машина изисква повече от самото име на пластмасата. Следната информация позволява на доставчика да избере правилния шредер, трошачка или двустепенна система:
- Вид пластмаса: PET, HDPE, PP, LDPE, LLDPE, PVC, ABS или смесена пластмаса.
- Форма на продукта: бутилки, каси, контейнери, палети, фолио, тъкани чували, буци, тръби или друг скрап.
- Максимални размери и приблизително тегло на едно парче.
- Дебелина на стената или на материала, когато е приложимо.
- Дали отпадъкът е насипен, балиран или компактиран.
- Замърсяване: пясък, метал, етикети, масло, цимент, органични остатъци или други примеси.
- Изисквана производителност в kg/h.
- Изискван краен размер на люспите.
- Следващ процес: измиване, сушене, гранулиране, екструзия или директна повторна употреба.
Снимките и кратките видеоклипове на реалните отпадъци често са по-полезни от дълго писмено описание. За нестандартни материали тестова проба е най-добрият начин да се провери поведението при подаване, размерът на изхода и реалистичната производителност, преди да се финализира конфигурацията на машината.
Финален избор: изберете процеса, а не само машината
Шредерът и трошачката не са взаимозаменяеми само защото и двете намаляват размера на пластмасата. Правилната машина зависи от това, какъв проблем трябва да се реши първо.
Ако основният проблем е, че отпадъците са твърде големи, обемни или трудни за подаване, започнете с шредер. Ако основното изискване е по-малък и по-еднороден размер на люспите, използвайте трошачка. Ако са налице и двата проблема, шредер, последван от трошачка, обикновено е по-стабилното решение.
За цялостна линия за рециклиране раздробяването винаги трябва да се съгласува с етапите на измиване, сушене и гранулиране. Правилният размер на частиците подобрява потока на материала, ефективността на измиването, постоянството на сушенето и подаването към екструдера. Затова най-добрата система не е машината с най-голям двигател или най-малко сито, а тази, която съответства на реалния суров материал и на изискваният следващ процес.
Често задавани въпроси
Може ли трошачка да замени шредер?
Да, когато материалът може да се подава безопасно и непрекъснато в трошачката, а трошачката постига изискваната производителност и размер на люспите. Големите, обемисти или дебели продукти обикновено трябва първо да се шредират.
Защо има значение размерът на ситото на трошачката?
По-малкият отвор на ситото произвежда по-малки люспи, но задържа материала в камерата по-дълго, което обикновено означава по-ниска производителност, по-висока консумация на енергия и по-бързо износване на ножовете. Изберете ситото според следващия процес.
Винаги ли е по-добра трошачка с по-голям двигател?
Не. Ширината на режещата камера, конструкцията на ротора, разположението на ножовете, отворът на ситото, начинът на подаване и самият материал определят реалния изход. Добре конструирана трошачка от 55 kW може да работи по-добре от лошо конструирана трошачка от 75 kW.
Кога трябва да се използват заедно шредер и трошачка?
Когато входящият продукт е много по-голям от крайния размер на люспите, например контейнери, палети, варели, дебели буци и някои големи тръби. Шредерът решава подаването; трошачката контролира крайния размер.
Същото ли е ножовият гранулатор за пластмаса като пластмасовата трошачка?
В повечето случаи при рециклиране на пластмаса – да. Ножовият гранулатор за пластмаса, пластмасовата трошачка и пластмасовата мелница режат подготвен материал с роторни и статорни ножове и контролират размера на люспите със сито. Някои доставчици запазват думата „гранулатор“ за по-малки машини, контролирани чрез сито, поставени до линии за шприцоване или екструзия, но принципът на работа е същият.
Препоръка според материала
Не сте сигурни коя машина е подходяща за Вашия отпадък?
Изпратете ни снимки и няколко данни за реалния материал. Нашите инженери ще Ви препоръчат подходяща конфигурация за раздробяване и при нужда ще организират тест с материала.
Поискайте препоръка- Снимки или кратко видео на отпадъка
- Размери и тегло на едно парче
- Необходима производителност и размер на изходния материал
- Следващата стъпка в процеса