Plastik kırıcı bıçakları: malzeme, bıçak boşluğu, aşınma ve bakım
Bıçaklar, plastik kırıcının en önemli parçalarından biridir. Motor gücü ve kesme haznesi boyutu benzer iki makine, bıçak malzemesi, bıçak geometrisi, bıçak boşluğu ve bakım durumu farklıysa çok farklı performans gösterebilir. Kötü durumdaki bıçaklar kapasiteyi düşürebilir, çekilen akımı artırabilir, düzensiz pul üretebilir, aşırı ısı oluşturabilir ve rotor, rulmanlar ve motor üzerinde gereksiz yük yaratabilir.
Kısa cevap
İyi bir bıçak, işlenen malzeme için kesme ağzını yeterince uzun süre korumalı ve aynı zamanda normal çalışma yüklerine dayanacak kadar tok olmalıdır. Bıçak boşluğu, bıçakların birbirine değme riski olmadan temiz bir kesme sağlamalıdır. Bileme ciddi aşınma oluşmadan yapılmalı; hareketli ve sabit bıçaklar tek bir kesme çifti olarak bakımdan geçirilmelidir.
İçindekiler
- 01Hareketli ve sabit bıçaklar: her biri ne yapar?
- 02Plastik kırıcılarda yaygın bıçak malzemeleri
- 03Bıçak sertliği: daha sert her zaman daha iyi değildir
- 04Bıçak boşluğu en önemli ayarlardan biridir
- 05Hammadde bıçak boşluğu seçimini nasıl etkiler?
- 06Kırıcı bıçakları körelince ne olur?
- 07Hızlı bıçak aşınmasının asıl nedeni çoğu zaman kirliliktir
- 08Kırıcı bıçakları ne zaman bilenmeli?
- 09Doğru bileme, bıçak malzemesi kadar önemlidir
- 10Bıçak cıvataları ve yuvaları da bakım ister
- 11Elek boyutu ile bıçak aşınması bağlantılıdır
- 12Yaş kırma ısıyı azaltır ama bıçak bakımı yine şarttır
- 13Yedek bıçaklar: yeni bir kırıcıyla birlikte ne sipariş edilmeli?
- 14Kırıcı bıçağı seçerken hangi bilgileri vermelisiniz?
- 15Parçalayıcı bıçakları ile kırıcı bıçakları: fark nedir?
- 16Son seçim: bıçak kalitesi kırıcı performansının bir parçasıdır
- Sık sorulan sorular
Hareketli ve sabit bıçaklar: her biri ne yapar?
Bu yüzden alıcı için bir plastik kırıcının kaç bıçağı olduğunu sormak yeterli değildir. Daha faydalı sorular şunlardır: hangi çelik kullanılıyor, bıçakların sertliği ne, hareketli ve sabit bıçaklar nasıl yerleştirilmiş, malzeme için hangi bıçak boşluğu gerekiyor, bıçaklar ne kadar kolay ayarlanıp sökülebiliyor ve değiştirilmeden önce kaç kez bilenebiliyor?
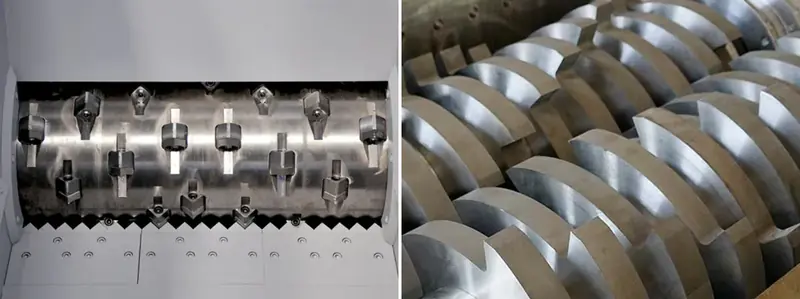
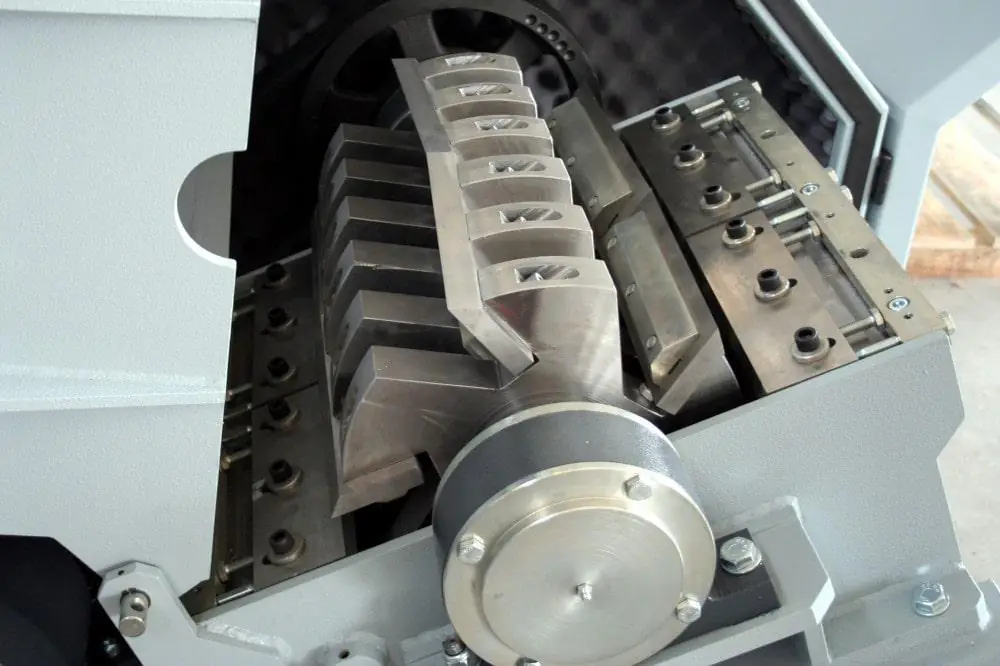
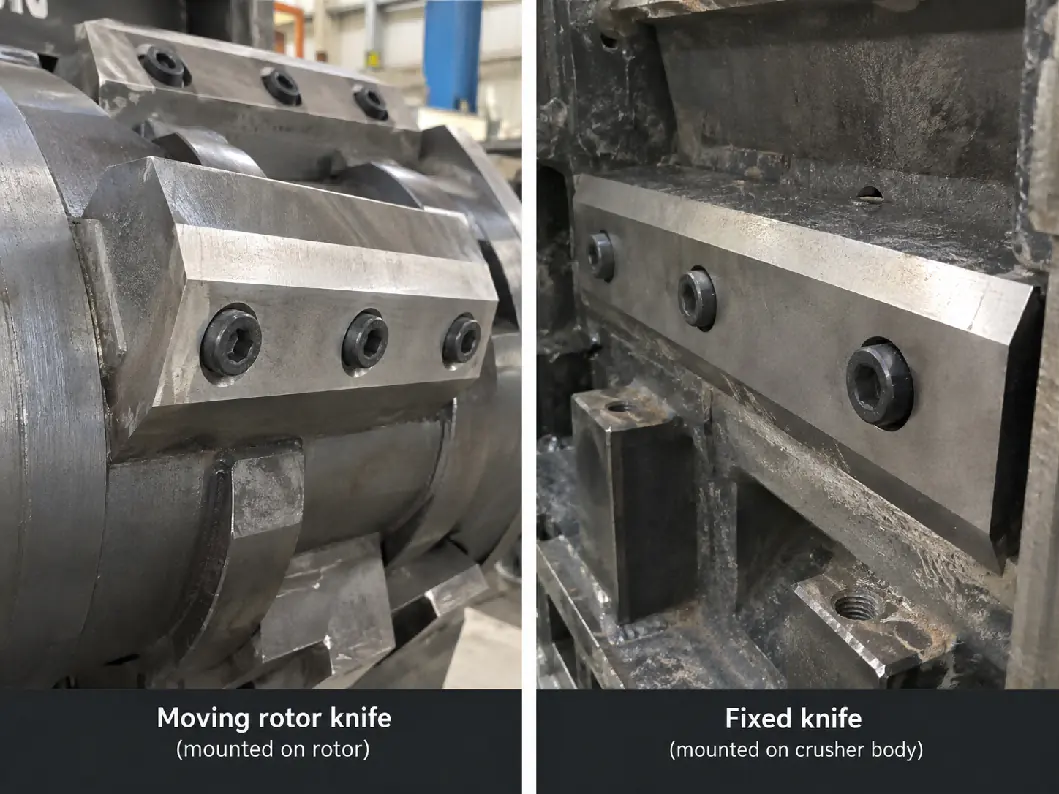
Tipik bir plastik kırıcı, malzemeyi rotora monte edilmiş hareketli bıçaklar ile gövdeye monte edilmiş sabit bıçaklar arasında keser. Hareketli bıçaklar sabit bıçaklara çok yakın geçerek makaslama etkisi oluşturur. Plastik, parçalar elekten geçecek kadar küçülene kadar haznede kalır.
Hareketli bıçaklar tekrarlanan kesme işinin büyük kısmını yapar ve darbeye, sürtünmeye ve kirliliğe maruz kalır. Sabit bıçaklar karşı kesme ağzını oluşturur. Her ikisi de keskin ve doğru hizalı kalmalıdır. Keskin bir hareketli bıçak, aşınmış bir sabit bıçakla yine kötü keser.
Kırıcı tasarımına göre rotorda düz bıçaklar, kademeli bıçaklar, V kesim düzeni veya segmentli bıçaklar kullanılabilir. En iyi düzen besleme malzemesine bağlıdır. Şişeler, kalın rijit hurdalar, enjeksiyon yollukları ve film kesme bölgesine aynı şekilde girmez; bu nedenle bıçak geometrisi yalnızca bıçak sayısına göre değil, uygulamaya göre seçilmelidir.
Plastik kırıcılarda yaygın bıçak malzemeleri
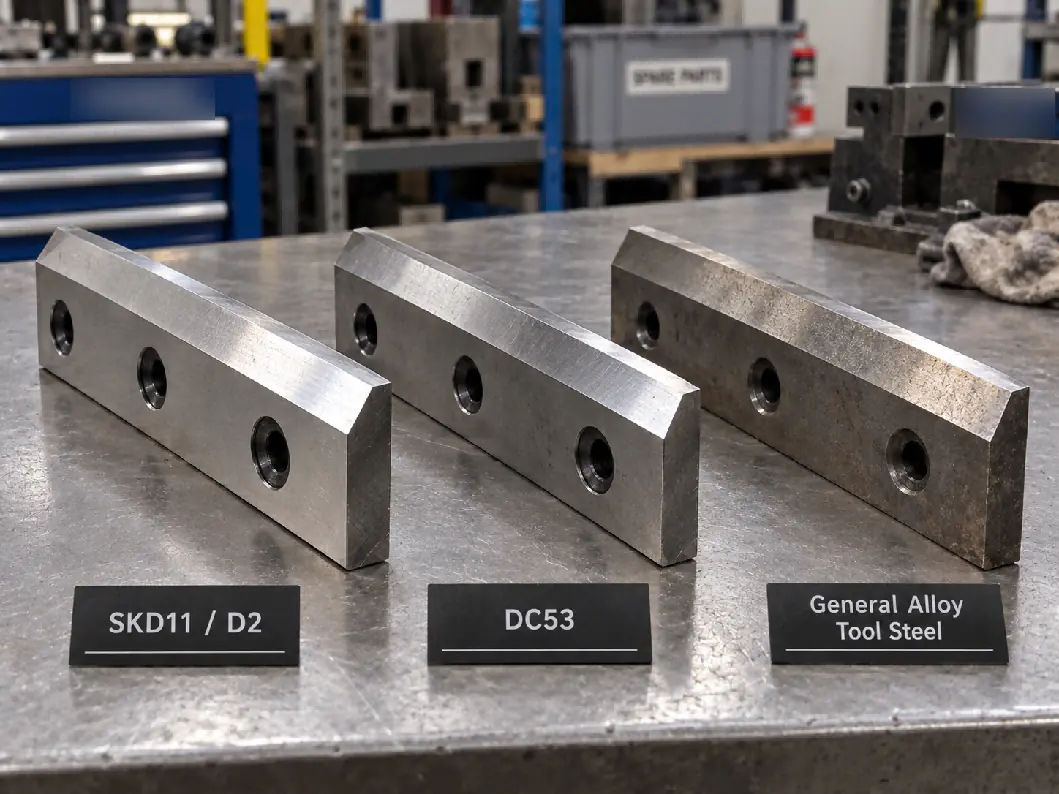
Kırıcı bıçaklarının sertlik, aşınma direnci ve tokluk arasında denge kurması gerekir. Çok sert bir bıçak aşınmaya iyi dayanabilir ancak makineye metal veya taş girerse çatlamaya ve kenar kırılmasına daha duyarlı hâle gelebilir. Daha tok bir bıçak darbeye daha iyi dayanabilir ama daha sık bileme gerektirebilir. Bu nedenle bıçak çeliği belirlenmeden önce hammadde ve kirlilik seviyesi dikkate alınmalıdır.
| Bıçak malzemesi | Tipik özellikler | Uygun kullanım | Dikkat edilecek noktalar |
|---|---|---|---|
| SKD11 / D2 | Yüksek aşınma direnci ve iyi ağız tutma | Genel rijit plastik kırma, şişe, kasa, yolluk ve geri dönüştürülmüş plastik | Endüstriyel kırıcılarda yaygın seçim; doğru ısıl işlem kritik önemdedir |
| DC53 | Birçok takım uygulamasında klasik D2'ye göre daha iyi tokluk ve yüksek sertlik | Kenar kırılmasına direncin önemli olduğu ağır hizmet uygulamaları | Daha pahalı; performansı büyük ölçüde ısıl işleme bağlıdır |
| 9CrSi / benzer alaşımlı takım çelikleri | Orta düzey aşınma direnci ve daha düşük maliyet | Daha az aşındırıcı, hafif hizmet uygulamaları | Genellikle üst sınıf takım çeliklerine göre daha sık bileme gerektirir |
| Yüksek hız çeliği / özel takım çelikleri | Çok iyi sertlik ve aşınma direnci | Uzun ağız ömrü gerektiren özel uygulamalar | Daha pahalıdır ve standart geri dönüşüm hatlarında her zaman gerekli değildir |
Birçok plastik geri dönüşüm projesinde SKD11/D2, fiyat ile aşınma direnci arasında iyi bir denge sağladığı için pratik ve yaygın bir seçimdir. Ancak teklifte yazan çelik kalitesi bıçak kalitesini garanti etmez. Isıl işlem, temperleme, taşlama hassasiyeti ve nihai sertlik de aynı derecede önemlidir.
Bu nedenle alıcı tedarikçiden yalnızca malzeme kalitesini değil, hedef sertlik aralığını ve bıçağın ısıl işlem standardını da istemelidir. İyi üretilmiş bir D2 bıçak, ısıl işlemi kötü yapılmış daha pahalı çelikten bir bıçaktan daha iyi performans gösterebilir.
Bıçak sertliği: daha sert her zaman daha iyi değildir
Plastik kırıcı bıçakları normalde yüksek sertliğe ulaşmak için ısıl işlemden geçirilir, ancak mümkün olan en yüksek sertliği seçmek her zaman doğru yaklaşım değildir. Bıçak fazla kırılgan hâle gelirse kazara gelen metal veya ağır bir darbe kesme ağzını kırabilir.
D2/SKD11 kırıcı bıçaklarında tedarikçiler genellikle takım çeliğinin yüksek sertlik aralığında, bıçak boyutuna ve uygulamaya göre çoğu zaman 50'lerin üst seviyelerinde HRC ile çalışır. Kesin değeri bıçak üreticisi belirlemelidir; çünkü kalın ağır hizmet bıçakları, ince bıçaklar ve çok kirli uygulamalar farklı sertlik-tokluk dengeleri gerektirebilir.
Temiz PET şişelerde veya üretim hurdalarında genellikle asıl konu aşınma direncidir. Kirli rijit plastik, tarımsal malzeme veya metal içerme ihtimali olan hurdalarda tokluk daha önemli hâle gelir. Bu durumlarda biraz daha tok bir bıçak seçmek ve kırıcıyı ayıklama veya manyetik ayırma ile korumak, sertliği en üst düzeye çıkarmaktan daha iyi toplam işletme maliyeti sağlayabilir.
Bıçak boşluğu en önemli ayarlardan biridir
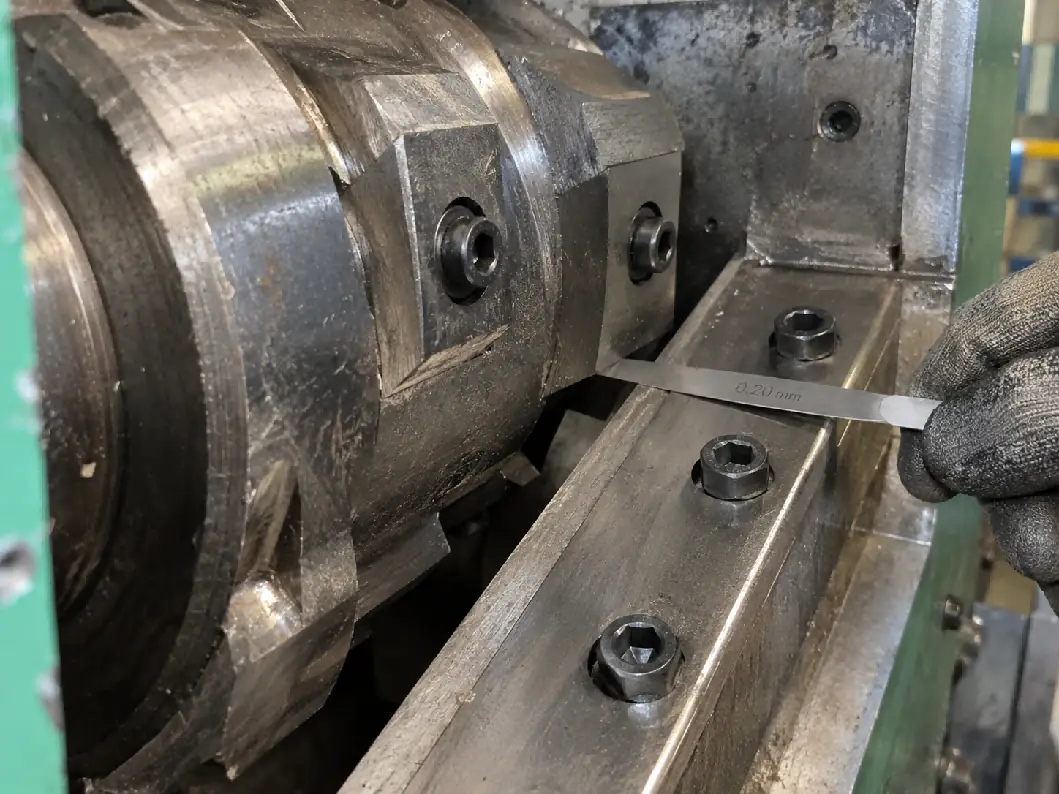
Bıçak boşluğu, kesme noktasında hareketli bıçak ile sabit bıçak arasındaki mesafedir. Bu boşluk temiz bir makaslama sağlayacak kadar küçük, ancak rotor yük altında çalışırken bıçakların birbirine değmesini önleyecek kadar büyük olmalıdır.
Bıçak boşluğu fazla büyükse makine plastiği temiz kesmek yerine yırtmaya veya dövmeye başlar. Bu kapasiteyi düşürebilir, pul boyutu farklılığını artırabilir ve daha fazla ısı üretebilir. Esnek malzemeler kesilmek yerine boşluktan kıvrılarak veya uzayarak geçebilir.
Bıçak boşluğu fazla küçükse rotor sehimi, rulman hareketi, ısıl genleşme veya yanlış ayar nedeniyle hareketli ve sabit bıçaklar birbirine değebilir. Bıçak çarpışması bıçaklara, bıçak yuvalarına ve rotora zarar verebilir ve makinenin aniden durmasına yol açabilir.
Her kırıcı için geçerli tek bir bıçak boşluğu değeri yoktur. Birçok klasik plastik kırıcıda çalışma boşluğu milimetrenin onda biri mertebesinde ölçülür, ancak doğru değer rotor çapına, makine hassasiyetine, bıçak kalınlığına, malzeme türüne ve kırıcı tasarımına bağlıdır. Üreticinin belirttiği ayar aralığına her zaman uyulmalıdır.
Hammadde bıçak boşluğu seçimini nasıl etkiler?
Rijit ve esnek plastikler kesme sisteminden farklı şeyler ister. Kalın PP veya HDPE parçalar, temiz kesilebilecek kadar sert olduğu için çok ince filme göre biraz daha büyük bir boşluğu tolere edebilir. İnce film ve dokuma malzeme büyük bir boşluktan kıvrılarak veya çekilerek geçmeye daha yatkındır.
PET şişe kırmada keskin bıçaklar ve sabit bir boşluk önemlidir; çünkü körelmiş bıçaklar fazla PET tozu ve düzensiz pul üretebilir. Yaş kırmada su sürtünme ısısını azaltmaya yardımcı olur ve kiri gidermeye başlar, ancak bıçakların kötü durumunu telafi etmez.
Kalın topaklar, purj ve ağır kalıplanmış parçalarda bıçak tokluğu ve sağlam bıçak bağlantısı özellikle önemlidir; çünkü rotor yoğun malzemeyi kavradıkça kesme yükü hızla değişir.
Kirli tarımsal plastikte kum ve mineral kirliliği aşındırıcı bir ortam gibi davranır. Bu uygulamalarda keskin bir ağzı uzun süre korumak gerçekçi değildir. Ön temizlik çoğu zaman çok daha pahalı bir bıçak çeliğine geçmekten daha fazla bıçak maliyeti tasarrufu sağlar.
Kırıcı bıçakları körelince ne olur?
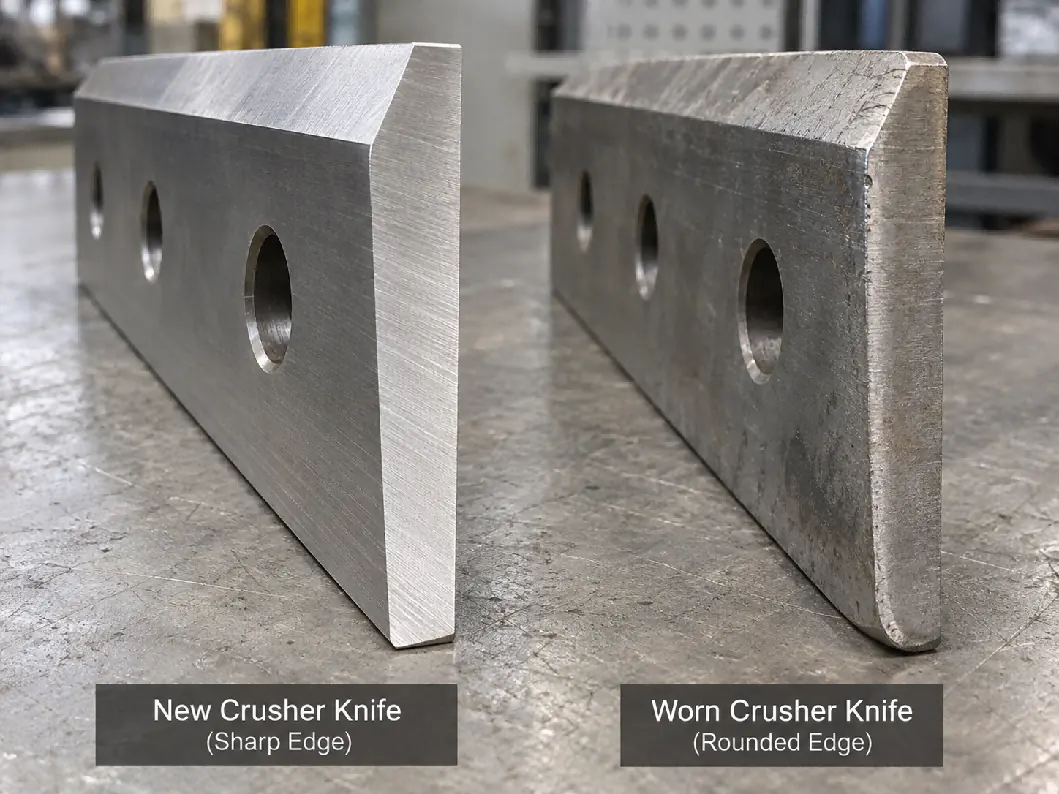
Bıçak aşınması yavaş yavaş gelişir; bu nedenle operatörler performansın ne kadar düştüğünü fark etmeden üretime devam edebilir. İlk belirti her zaman gözle görülür hasarlı bir bıçak değildir. Makinenin davranışındaki değişiklikler genellikle daha önce ortaya çıkar.
| Çalışma belirtisi | Olası bıçak kaynaklı neden | Kontrol edilecekler |
|---|---|---|
| Kapasite yavaş yavaş düşüyor | Kesme ağızları yuvarlaklaşıyor | Hareketli ve sabit bıçakları inceleyin; mevcut boşluğu ayar değeriyle karşılaştırın |
| Motor akımı artıyor | Makaslama yerine daha fazla darbeyle kırma | Bıçak keskinliği, boşluk, elek tıkanması ve besleme hızı |
| Pullar büyüyor veya düzensizleşiyor | Aşınmış ağızlar veya fazla bıçak boşluğu | Bıçak durumu ve sabit bıçak hizası |
| Daha fazla toz veya ince malzeme | Hasarlı ağız, aşırı tekrarlanan kesme veya uygun olmayan elek | Bıçak kırılması, elek boyutu ve rotor durumu |
| Malzeme sarılıyor veya uzuyor | Bıçaklar fazla kör veya boşluk fazla büyük | Film ve rafya için özellikle önemlidir |
| Anormal titreşim veya ses | Gevşek bıçak cıvataları, kırık bıçaklar veya rotor dengesizliği | Makineyi durdurun ve hemen kontrol edin |
Hızlı bıçak aşınmasının asıl nedeni çoğu zaman kirliliktir
Bıçak ömrü, kırıcıya plastikle birlikte ne girdiğinden büyük ölçüde etkilenir. Kum, cam, taş, vida, metal ek parçalar ve mineral tozu bıçak ömrünü temiz plastiğe göre çok daha hızlı kısaltabilir.
Kum ve ince mineral kirliliği kesme ağzının tamamında aşındırıcı aşınmaya yol açar. Metal parçalar yerel kırılmalara veya bıçak kopmasına neden olabilir. Taşlar hem bıçaklara hem de eleğe zarar verebilir. Bu yüzden aynı bıçak temiz fabrika hurdasında uzun süre çalışabilirken tüketici sonrası veya tarımsal atık işlerken çok daha sık bakım gerektirebilir.
Demir içeren metal kirliliği ihtimali varsa kırıcıdan önce bir bant üstü mıknatıs veya manyetik ayırıcı kullanılabilir. Büyük yabancı cisimler için elle ayıklama veya ön temizlik aşaması yine gerekebilir; çünkü zararlı kirliliğin tamamı manyetik değildir.
Kırıcı bıçakları ne zaman bilenmeli?
“Her 500 saatte bir bileyin” gibi güvenilir ve evrensel bir cevap yoktur. Doğru aralık malzemeye, kirliliğe, elek boyutuna, besleme hızına ve çalışma saatlerine bağlıdır.
Daha iyi bir bakım kuralı, kesme performansı düşmeye başladığında ve ağız belirgin şekilde yuvarlaklaşmadan veya kırılmadan önce bıçakları bilemektir. Çok kör bıçaklarla çalışmaya devam etmek enerji tüketimini artırır ve bir sonraki taşlamada daha fazla malzeme alınmasına yol açarak bıçağın toplam ömrünü kısaltır.
Operatörler çalışma saatlerini, işlenen malzemeyi ve bileme tarihlerini kaydetmelidir. Birkaç bakım döngüsünden sonra tesis kendi atık akışı için gerçekçi bir bileme aralığı belirleyebilir.
Bıçaklar söküldüğünde hem hareketli hem de sabit bıçaklar incelenmelidir. Karşı bıçak da aşınmışsa, kesme çiftinin yalnızca bir tarafını taşlamak doğru kesme performansını geri getirmeyebilir.
Doğru bileme, bıçak malzemesi kadar önemlidir
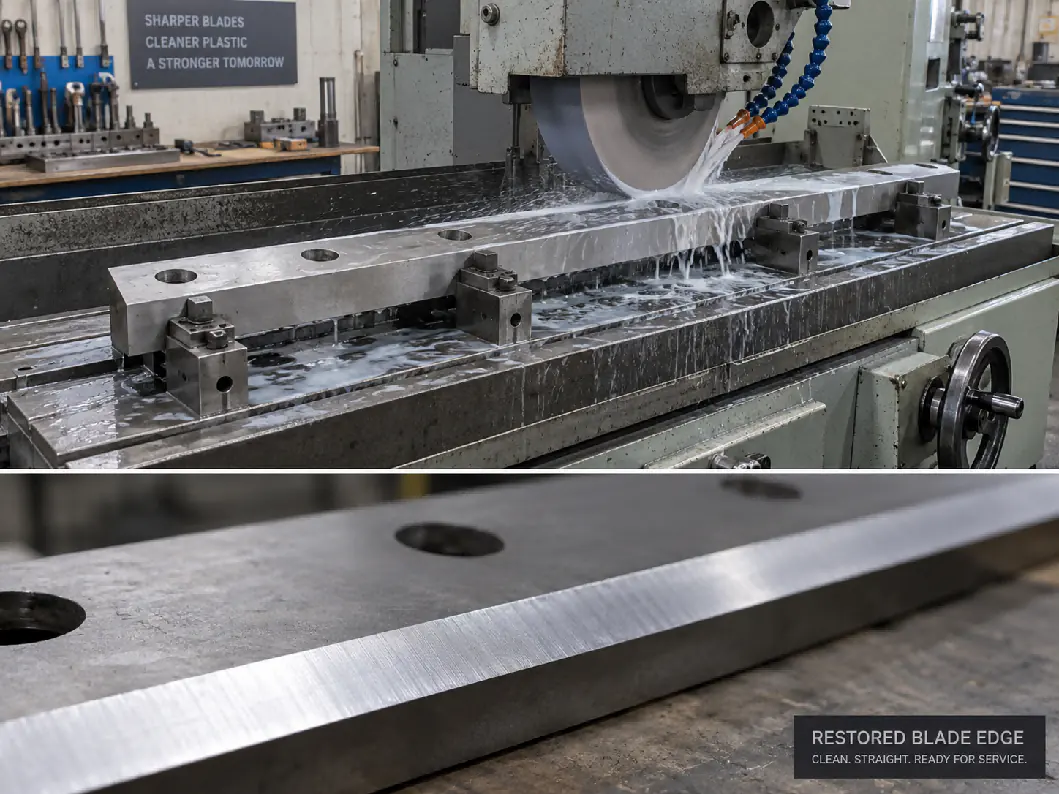
Kırıcı bıçakları uygun takım tezgâhlarında taşlanmalıdır ki kesme ağzı düz kalsın ve bıçak ölçüleri rotor boyunca tutarlı olsun. Düzensiz taşlama bıçak boşluğu ayarını zorlaştırabilir ve rotor dengesizliği yaratabilir.
Taşlama sırasında aşırı ısıdan kaçınılmalıdır; çünkü aşırı ısınma ısıl işlem görmüş kesme ağzını etkileyebilir. Makine üreticisi belirli bir uygulama için farklı bir açı belirtmedikçe bileme açısı orijinal bıçak tasarımıyla aynı kalmalıdır.
Bilemeden sonra rotor üzerinde aynı konum grubuna monte edilen tüm bıçakların ölçü tutarlılığı kontrol edilmelidir. Bir bıçak diğerlerinden daha fazla dışarı çıkıyorsa aşırı yük taşıyabilir veya sabit bıçağa değebilir.
Bıçak cıvataları ve yuvaları da bakım ister
Bıçak bakımı yalnızca kesme ağzıyla sınırlı değildir. Bıçak cıvataları, dişli delikler ve bıçak yuvaları tekrarlanan darbe yükleri taşır. Gevşek cıvatalar bıçağın hareket etmesine izin verir, yuvaya zarar verir ve ciddi rotor dengesizliği yaratır.
Bıçaklar yeniden takılmadan önce oturma yüzeyleri temizlenmelidir. Bıçağın altında kalan plastik kalıntısı, pas veya kırılmış malzeme bıçağın konumunu değiştirebilir ve hassas boşluk ayarını imkânsız hâle getirebilir.
Cıvatalar üreticinin tork değerine göre sıkılmalı ve belirtilmişse ilk çalıştırmadan sonra yeniden kontrol edilmelidir. Hasarlı dişler veya deforme olmuş bıçak yuvaları üretime devam etmeden önce onarılmalıdır.
Elek boyutu ile bıçak aşınması bağlantılıdır
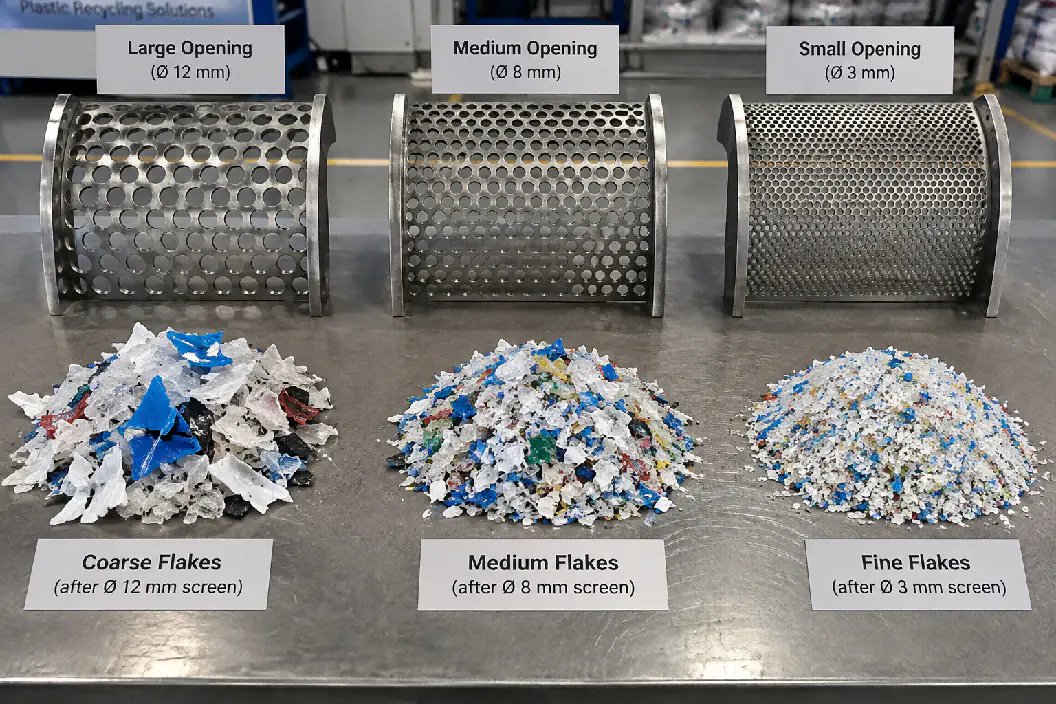
Daha küçük bir kırıcı eleği yalnızca nihai parça boyutunu değiştirmez. Malzemeyi daha fazla kesme döngüsü boyunca haznede tutar ve plastik ile bıçaklar arasındaki teması artırır.
Örneğin büyük bir elekten çok daha küçük bir açıklığa geçmek pul boyutunu iyileştirebilir, ancak kapasiteyi düşürüp bıçak aşınmasını artırabilir. Bu nedenle mümkün olan en küçük elek her zaman en ekonomik seçim değildir.
Elek bir sonraki işleme göre seçilmelidir. Bir yıkama hattı, etkili sürtünmeli yıkama ve yüzdürme-çöktürme ayrımı için yeterince küçük pullar isteyebilirken bir ekstrüzyon hattının farklı besleme gereksinimleri olabilir. En iyi elek açıklığı, gereksiz tekrarlı kesme yapmadan sonraki aşamanın ihtiyacını karşılayandır.
Yaş kırma ısıyı azaltır ama bıçak bakımı yine şarttır
Yaş kırma, PET şişe hatlarında ve bazı rijit plastik yıkama hatlarında yaygın olarak kullanılır. Kırma sırasında kesme haznesine su girer; bu da sürtünme ısısını azaltmaya ve plastikteki kiri gidermeye başlamaya yardımcı olur.
Ancak yaş çalışma bıçak aşınmasını ortadan kaldırmaz. Aşındırıcı kirleticiler kesme ağzına zarar vermeye devam eder; kalitesiz su veya yetersiz drenaj duruş dönemlerinde korozyon sorunlarına yol açabilir.
Bu nedenle yaş kırıcının bıçakları ve bağlantı bölgeleri planlı bakım sırasında temizlenmeli ve kontrol edilmelidir. Hat uzun süre çalışmayacaksa makine boşaltılmalı ve tedarikçinin bakım prosedürüne göre korozyona karşı korunmalıdır.
Yedek bıçaklar: yeni bir kırıcıyla birlikte ne sipariş edilmeli?
Sürekli çalışması gereken bir üretim hattında yedek bıçaklar ilk yedek parça planına dahil edilmelidir. Hasardan sonra yedek bıçak beklemek tüm yıkama veya granülasyon hattını durdurabilir.
Pratik bir yedek set genellikle hareketli bıçakları, sabit bıçakları ve kritik bağlantı elemanlarını içerir. Gereken miktar makine tasarımına ve tesisin bakım stratejisine bağlıdır.
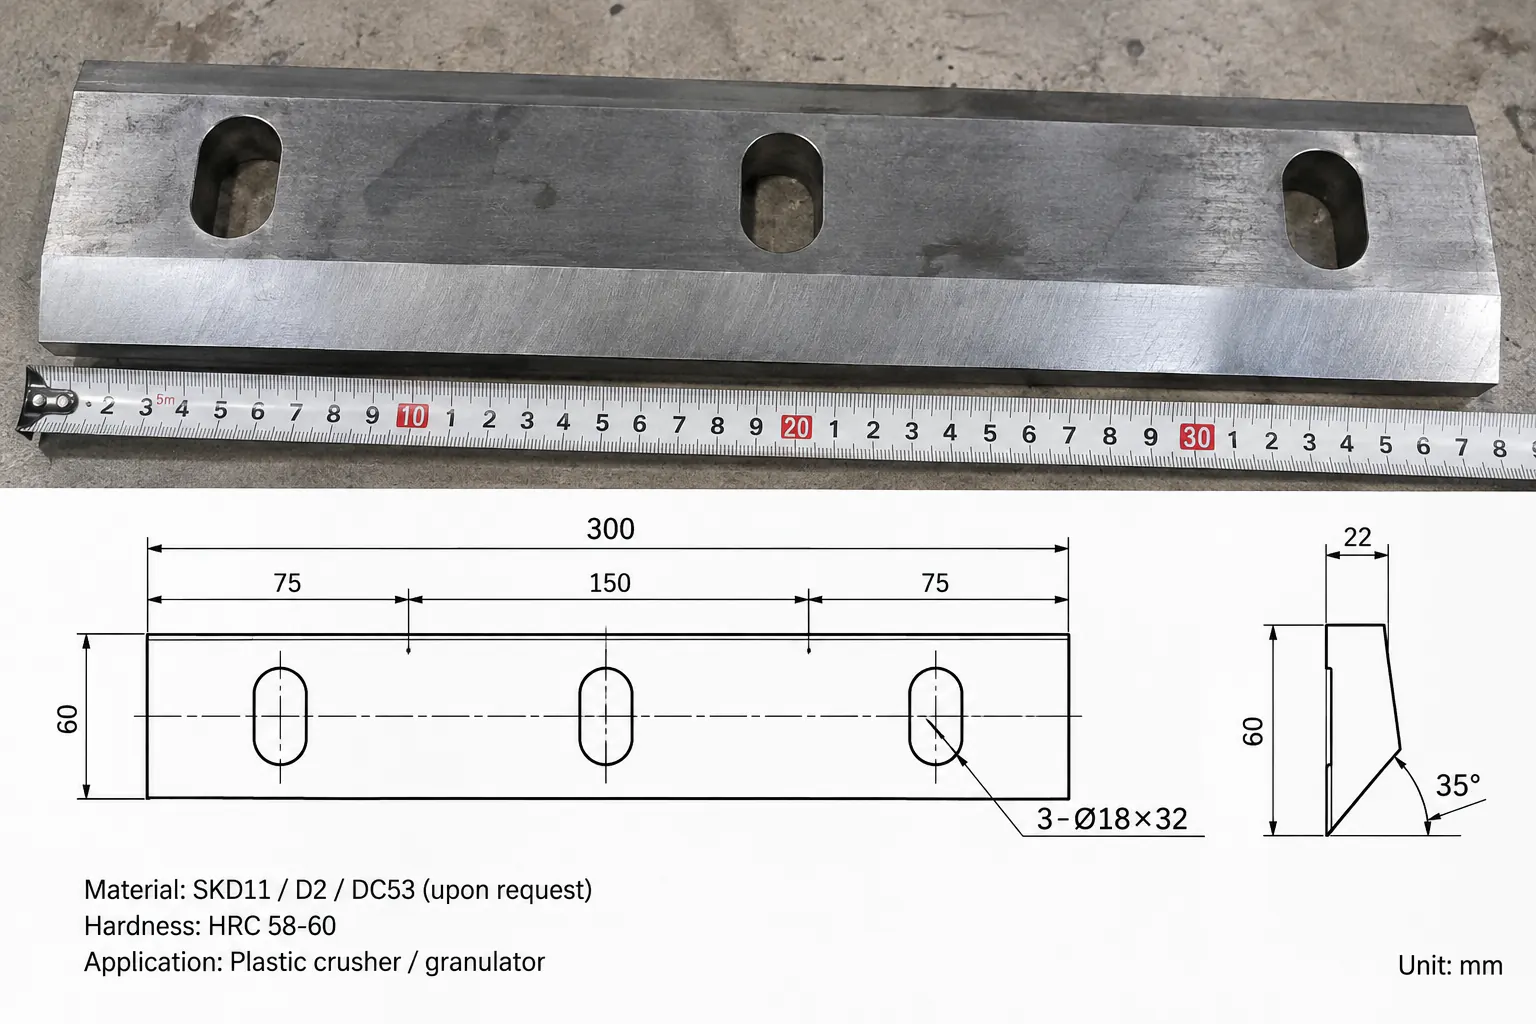
Daha sonra yedek bıçak sipariş ederken müşteri makine modelini, bıçak çizimini veya kesin ölçüleri, bağlantı deliği düzenini, malzeme kalitesini ve sertlik gereksinimini vermelidir. Delik konumundaki veya bıçak kalınlığındaki küçük farklar, toplam bıçak uzunluğu doğru görünse bile doğru montajı engelleyebilir.
Kırıcı bıçağı seçerken hangi bilgileri vermelisiniz?
Bir kırıcı veya yedek bıçak satın alıyorsanız tedarikçinin gerçek uygulamayı anlaması gerekir. Faydalı bilgiler:
- Plastik türü: PET, HDPE, PP, ABS, PVC veya karışık rijit plastik.
- Ürün formu: şişe, kasa, yolluk, topak, boru, levha veya diğer hurdalar.
- Maksimum besleme boyutu ve et kalınlığı.
- Gerekli kapasite (kg/sa).
- Hedef pul boyutu ve kırıcı elek açıklığı.
- Kırmanın kuru mu yaş mı yapıldığı.
- Kirlilik: kum, metal, etiket, cam, taş, çimento veya mineral kalıntı.
- Mevcut bir bıçak değiştiriliyorsa mevcut bıçak malzemesi ve sertliği.
- Bıçak ölçüleri, bağlantı deliği düzeni ve net bir fotoğraf veya çizim.
Yedek bıçaklar için ölçülü bir çizim, yalnızca fotoğraftan daha güvenilirdir. Uzunluk, genişlik, kalınlık, delik konumu, havşa detayları ve ağız açısı üretimden önce doğrulanmalıdır.
Parçalayıcı bıçakları ile kırıcı bıçakları: fark nedir?
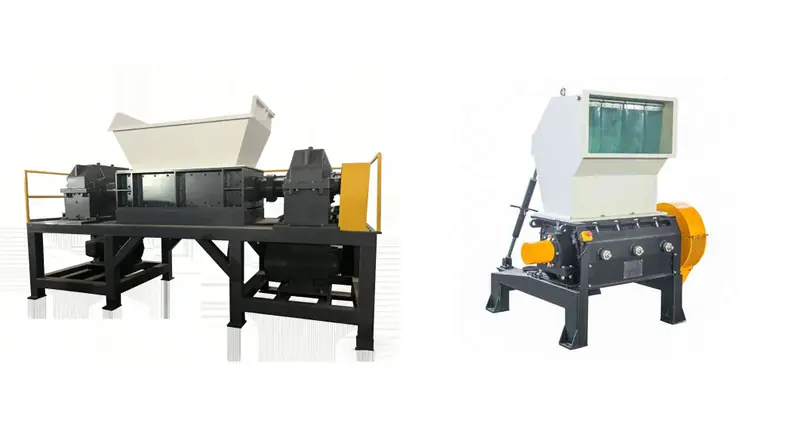
Alıcılar parçalayıcı bıçaklarını ve kırıcı bıçaklarını çoğu zaman birbirinin yerine kullanılabilirmiş gibi arar; oysa bu parçalar çok farklı çalışır. Kırıcı (granulator) bıçakları, sabit bıçaklara karşı küçük ve hassas ayarlanmış bir boşlukla yüksek hızda kesen uzun, düz bıçaklardır. Parçalayıcı bıçakları ise düşük hız ve yüksek torkla çalışır; bu yüzden hassas makas kesimi için değil, darbe ve yırtma için tasarlanır.
Tek şaftlı parçalayıcı, bileme öncesinde çevrilebilen birkaç kullanılabilir kenara sahip küçük kare veya profilli rotor bıçakları kullanır ve elek üzerindeki karşı bıçağa karşı keser. Çift şaftlı parçalayıcı ise şaftlara ara halkalarla dizilmiş kalın kancalı kesici diskler kullanır; aşınan diskler genellikle kırıcı bıçağı gibi bilenmez, sert dolgu kaynağıyla onarılır veya takım halinde değiştirilir.
| Özellik | Kırıcı / granulator bıçakları | Tek şaftlı parçalayıcı bıçakları | Çift şaftlı parçalayıcı diskleri |
|---|---|---|---|
| Şekil | Uzun, düz rotor ve sabit bıçaklar | Küçük kare veya profilli bıçak uçları | Ara halkalı kalın kancalı diskler |
| Kesme şekli | Ayarlı boşlukla yüksek hızlı makas kesimi | Karşı bıçağa karşı düşük hızlı kesim | Şaftlar arasında düşük hızlı yırtma ve kesme |
| Tipik çelik | SKD11/D2 veya DC53 gibi takım çelikleri | Takım veya alaşımlı çelikler, çoğunlukla birkaç kenarlı | Darbe dayanımı için seçilen tok alaşımlı çelikler |
| Bakım | Bileme, ardından bıçak boşluğunu yeniden ayarlama | Yeni kenara çevirme, sonra bileme veya değiştirme | Diskleri dolgu kaynağıyla onarma veya değiştirme; halka ve rulmanları kontrol |
Yedek bıçak siparişinde yalnızca “bıçak” demeyin; makine modelini ve rotor veya şaft ölçülerini verin. İki parçalayıcı tasarımı arasında seçim için tek şaftlı mı çift şaftlı parçalayıcı mı yazısına bakın.
Son seçim: bıçak kalitesi kırıcı performansının bir parçasıdır
Kırıcı performansını yalnızca motor değil, tüm kesme sistemi belirler. Bıçak çeliği, ısıl işlem, bıçak geometrisi, bıçak boşluğu, elek boyutu, rotor hassasiyeti ve bakım birlikte çalışır.
İyi bir bıçak, işlenen malzeme için kesme ağzını yeterince uzun süre korumalı ve aynı zamanda normal çalışma yüklerine dayanacak kadar tok olmalıdır. Bıçak boşluğu, bıçakların birbirine değme riski olmadan temiz bir kesme sağlamalıdır. Bileme ciddi aşınma oluşmadan yapılmalı; hareketli ve sabit bıçaklar tek bir kesme çifti olarak bakımdan geçirilmelidir.
Plastik kırıcıları karşılaştıran alıcılar için bıçak malzemesini, sertliği, ayar yöntemini ve yedek bıçak bulunabilirliğini sormak, çoğu zaman makinenin gerçek çalışma kalitesi hakkında yalnızca motor gücünü veya bıçak sayısını karşılaştırmaktan daha fazlasını ortaya koyar.
Sık sorulan sorular
Plastik kırıcı bıçakları için en iyi çelik hangisidir?
Birçok geri dönüşüm projesinde SKD11/D2, fiyat ve aşınma direnci arasında iyi dengesiyle pratik bir seçimdir; DC53 ağır hizmette kenar kırılmasına daha iyi dayanır. Isıl işlem, temperleme ve taşlama hassasiyeti çelik kalitesi kadar önemlidir.
Plastik kırıcıda bıçak boşluğu ne kadar olmalı?
Tek bir değer yoktur. Birçok klasik kırıcıda çalışma boşluğu milimetrenin onda biri mertebesindedir, ancak rotor çapına, makine hassasiyetine, bıçak kalınlığına ve malzemeye bağlıdır. Üreticinin ayar aralığına uyun.
Kırıcı bıçakları ne sıklıkla bilenmeli?
Evrensel bir aralık yoktur. Kesme performansı düşmeye başladığında, ağız belirgin şekilde yuvarlaklaşmadan veya kırılmadan bileyin; kendi malzemeniz için gerçekçi bir aralık belirlemek üzere çalışma saatlerini kaydedin.
Kırıcı bıçakları neden bu kadar hızlı aşınır?
Asıl neden çoğu zaman kirliliktir: kum, cam, taş ve metal kesme ağzını temiz plastiğe göre çok daha hızlı aşındırır veya kırar. Kırıcıdan önce ön temizlik, ayıklama ve manyetik ayırma bıçakları korur.
Granulator bıçakları ile kırıcı bıçakları aynı mıdır?
Evet. İngilizce kataloglardaki granulator blades ve plastic crusher blades, plastiği elek üzerinde kesen aynı rotor ve sabit bıçakları ifade eder. Bu rehberdeki çelik, sertlik, bıçak boşluğu ve bileme kuralları ikisi için de geçerlidir.
Kırıcı bıçakları parçalayıcıda kullanılabilir mi?
Hayır. Parçalayıcı ve kırıcı bıçakları şekil, kesme hızı ve çalışma koşulları bakımından farklıdır. Tek şaftlı parçalayıcı küçük, çevrilebilir bıçak uçları; çift şaftlı parçalayıcı ise kancalı diskler kullanır. Bu yüzden yedek parçalar makineye ve rotor ya da şaft ölçülerine uygun olmalıdır.
Yedek bıçaklar
Kırıcınız için yedek bıçak mı gerekiyor?
Makine bilgilerinizi ve mevcut bıçakların fotoğrafını veya çizimini gönderin. Kırıcınız için bıçak çeliğini, ölçüleri ve doğru yedek takımı teyit edelim.
Yedek bıçak sorun- Kırıcı modeli veya rotor çapı ve genişliği
- Bıçak çizimi, ölçüleri veya fotoğrafları
- Kırılan malzeme ve kirliliği
- Bilemeler arası mevcut bıçak ömrü