Noże kruszarki do tworzyw: materiał, szczelina, zużycie i konserwacja
Noże są jedną z najważniejszych części kruszarki do tworzyw. Dwie maszyny o podobnej mocy silnika i wielkości komory cięcia mogą pracować zupełnie inaczej, jeśli różnią się materiałem noży, ich geometrią, szczeliną między nożami i stanem utrzymania. Noże w złym stanie mogą obniżać wydajność, zwiększać pobór prądu, dawać nieregularny przemiał, powodować nadmierne nagrzewanie i niepotrzebnie obciążać wirnik, łożyska i silnik.
Krótka odpowiedź
Dobry nóż powinien wystarczająco długo utrzymywać ostrość na danym materiale, a jednocześnie być dość ciągliwy, by znosić normalne obciążenia robocze. Szczelina między nożami powinna zapewniać czyste ścinanie bez ryzyka kontaktu noży. Ostrzenie należy wykonywać, zanim zużycie stanie się poważne, a noże ruchome i stałe utrzymywać jako jedną parę tnącą.
Spis treści
- 01Noże ruchome i noże stałe: co robi każdy z nich
- 02Typowe materiały noży kruszarek do tworzyw
- 03Twardość noża: twardszy nie zawsze znaczy lepszy
- 04Szczelina między nożami to jedna z najważniejszych regulacji
- 05Jak surowiec wpływa na dobór szczeliny
- 06Co się dzieje, gdy noże kruszarki tępieją
- 07Zanieczyszczenia to często prawdziwa przyczyna szybkiego zużycia
- 08Kiedy ostrzyć noże kruszarki?
- 09Prawidłowe ostrzenie jest równie ważne jak materiał noża
- 10Śruby i gniazda noży też wymagają obsługi
- 11Wielkość sita i zużycie noży są ze sobą powiązane
- 12Kruszenie na mokro ogranicza ciepło, ale obsługa noży jest nadal niezbędna
- 13Noże zapasowe: co zamówić razem z nową kruszarką
- 14Jakie informacje przekazać przy doborze noży kruszarki?
- 15Noże rozdrabniacza a noże kruszarki: czym się różnią?
- 16Ostateczny wybór: jakość noży jest częścią wydajności kruszarki
- Najczęstsze pytania
Noże ruchome i noże stałe: co robi każdy z nich
Dlatego kupującemu nie wystarczy zapytać, ile noży ma kruszarka do tworzyw. Bardziej przydatne pytania to: z jakiej stali są noże, jaka jest ich twardość, jak rozmieszczono noże ruchome i stałe, jakiej szczeliny wymaga materiał, jak łatwo noże regulować lub wymontować i ile razy można je naostrzyć przed wymianą.
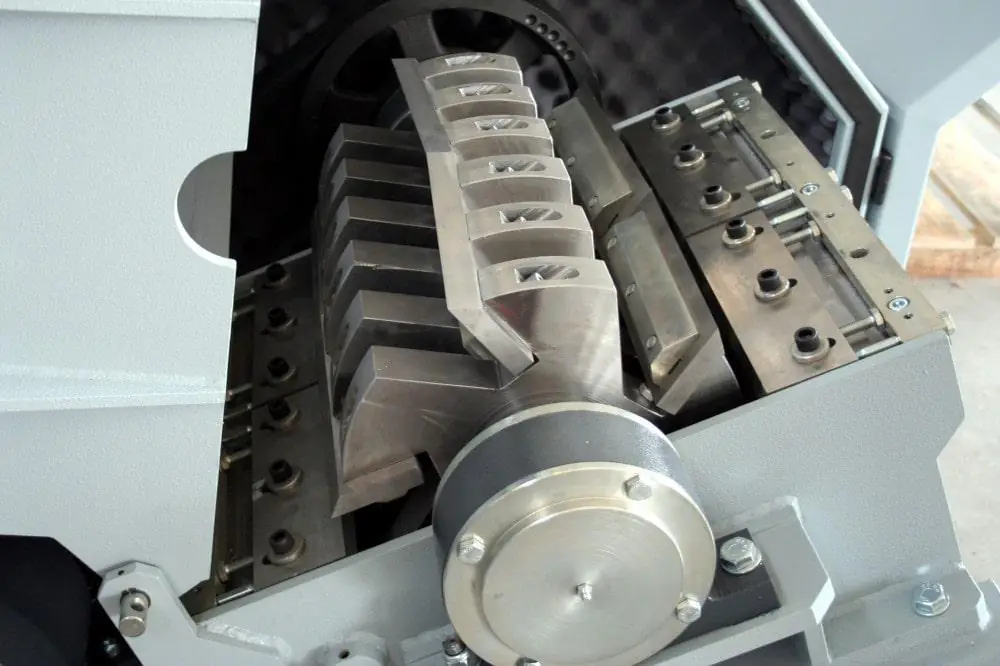
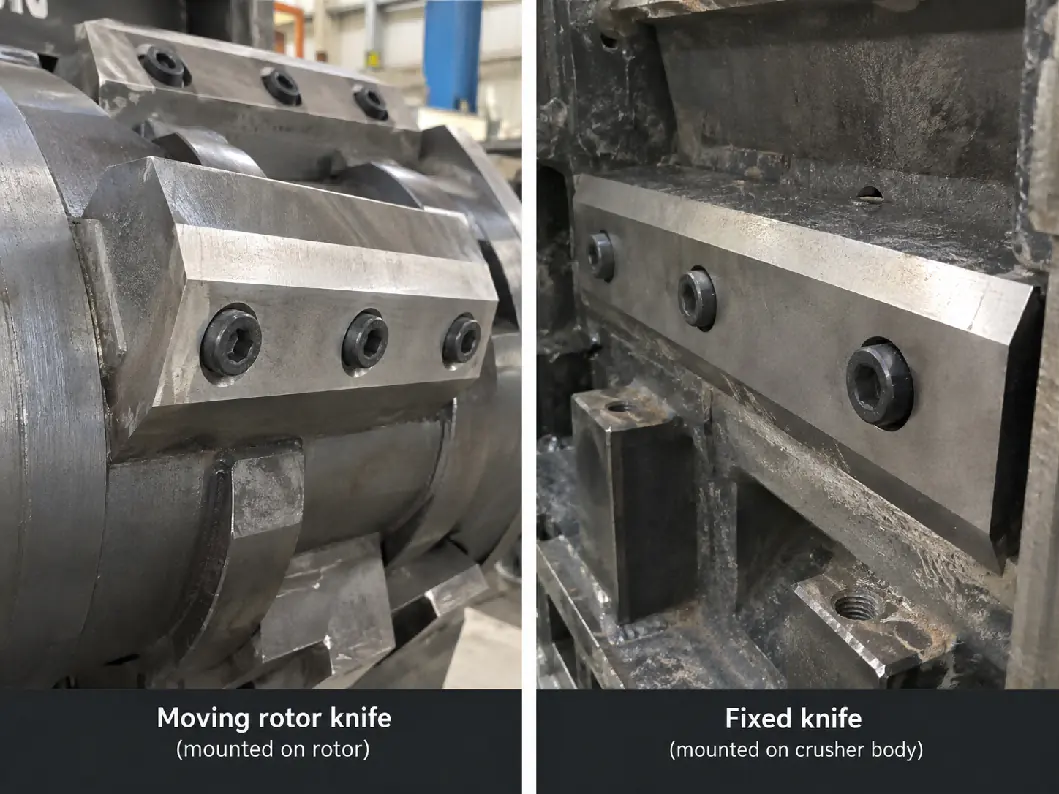
Typowa kruszarka do tworzyw tnie materiał między nożami ruchomymi zamocowanymi na wirniku a nożami stałymi zamocowanymi w korpusie. Noże ruchome przechodzą bardzo blisko noży stałych, tworząc działanie ścinające. Tworzywo pozostaje w komorze, dopóki kawałki nie będą na tyle małe, by przejść przez sito.
Noże ruchome wykonują większość powtarzalnej pracy cięcia i są narażone na uderzenia, tarcie i zanieczyszczenia. Noże stałe tworzą przeciwną krawędź tnącą. Jedne i drugie muszą być ostre i prawidłowo ustawione. Ostry nóż ruchomy w parze ze zużytym nożem stałym nadal będzie ciął słabo.
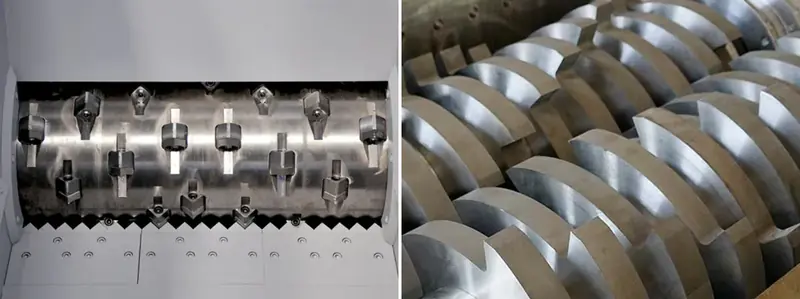
W zależności od konstrukcji kruszarki wirnik może mieć noże proste, przestawne, układ V lub noże segmentowe. Najlepszy układ zależy od wsadu. Butelki, grube odpady sztywne, wlewki wtryskowe i folia nie wchodzą w strefę cięcia w ten sam sposób, dlatego geometrię noży trzeba dobierać do zastosowania, a nie wyłącznie według liczby noży.
Typowe materiały noży kruszarek do tworzyw
Noże kruszarki wymagają równowagi między twardością, odpornością na ścieranie i ciągliwością. Bardzo twardy nóż dobrze znosi ścieranie, ale staje się bardziej podatny na wykruszenia, jeśli do maszyny trafi metal lub kamienie. Bardziej ciągliwy nóż lepiej znosi uderzenia, ale może wymagać częstszego ostrzenia. Dlatego przed wyborem stali trzeba uwzględnić surowiec i poziom zanieczyszczenia.
| Materiał noża | Typowe cechy | Zastosowanie | Na co zwrócić uwagę |
|---|---|---|---|
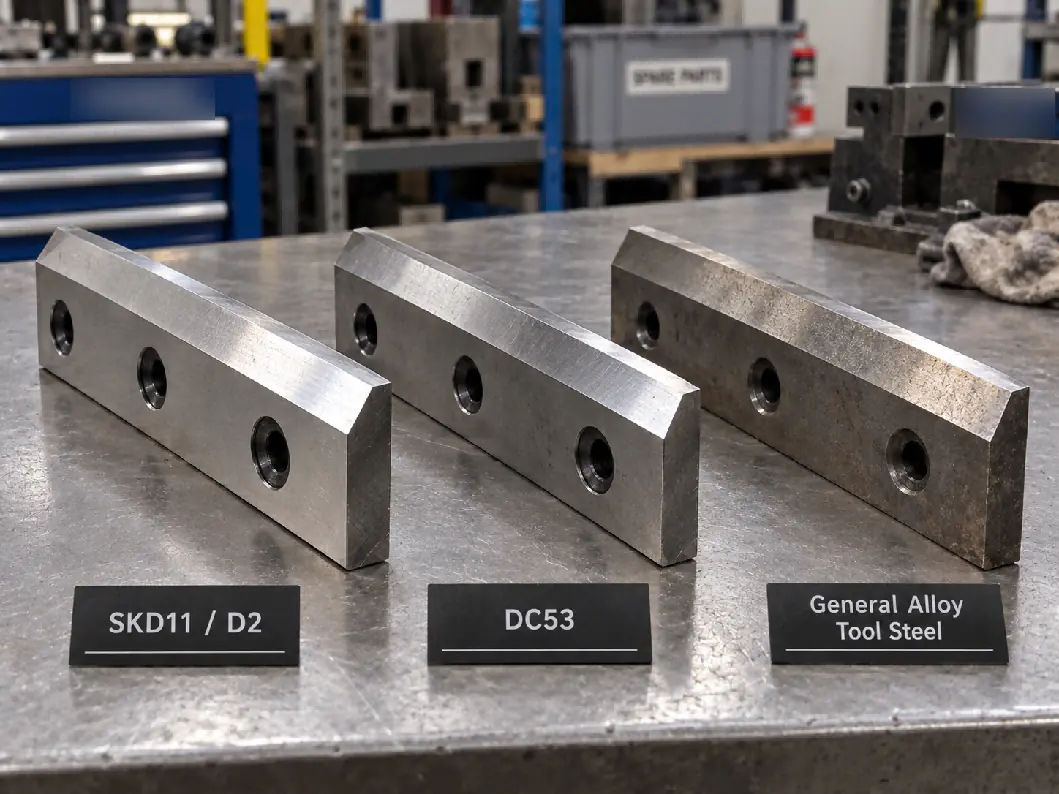
| SKD11 / D2 | Wysoka odporność na ścieranie i dobre utrzymanie ostrości | Ogólne kruszenie tworzyw sztywnych, butelek, skrzynek, wlewków i tworzyw z recyklingu | Częsty wybór w kruszarkach przemysłowych; kluczowa jest poprawna obróbka cieplna |
| DC53 | Wysoka twardość przy lepszej ciągliwości niż klasyczna D2 w wielu zastosowaniach narzędziowych | Ciężkie zastosowania, w których ważna jest odporność na wykruszenia | Wyższy koszt; osiągi silnie zależą od obróbki cieplnej |
| 9CrSi / podobne stale narzędziowe stopowe | Umiarkowana odporność na ścieranie i niższy koszt | Mniej ścierne, lżejsze zastosowania | Zwykle wymaga częstszego ostrzenia niż stale narzędziowe wyższej klasy |
| Stal szybkotnąca / stale specjalne | Bardzo dobra twardość i odporność na ścieranie | Zastosowania specjalne wymagające długiej trwałości ostrza | Wyższy koszt, nie zawsze potrzebna w standardowych liniach recyklingu |
W wielu projektach recyklingu tworzyw SKD11/D2 to praktyczny i szeroko stosowany wybór, ponieważ zapewnia dobrą równowagę między ceną a odpornością na ścieranie. Jednak gatunek stali podany w ofercie nie gwarantuje jakości noża. Obróbka cieplna, odpuszczanie, dokładność szlifowania i końcowa twardość są równie ważne.
Dlatego kupujący powinien pytać dostawcę nie tylko o gatunek materiału, ale też o docelowy zakres twardości i standard obróbki cieplnej. Dobrze wykonany nóż z D2 może pracować lepiej niż źle obrobiony cieplnie nóż z droższej stali.
Twardość noża: twardszy nie zawsze znaczy lepszy
Noże kruszarek do tworzyw są zwykle hartowane do wysokiej twardości, ale wybór najwyższej możliwej twardości nie zawsze jest właściwy. Jeśli nóż stanie się zbyt kruchy, przypadkowy metal lub silne uderzenie mogą wykruszyć krawędź tnącą.
W przypadku noży z D2/SKD11 dostawcy zwykle pracują w zakresie wysokiej twardości stali narzędziowej, często w górnej części przedziału 50 HRC, zależnie od wielkości noża i zastosowania. Dokładną wartość powinien określić producent noży, ponieważ grube noże do ciężkiej pracy, cienkie noże i bardzo zanieczyszczone zastosowania mogą wymagać innej równowagi twardości i ciągliwości.
Przy czystych butelkach PET lub odpadach produkcyjnych najważniejsza jest zwykle odporność na ścieranie. Przy brudnych tworzywach sztywnych, materiale rolniczym lub odpadach mogących zawierać metal rośnie znaczenie ciągliwości. W takich przypadkach nieco bardziej ciągliwy nóż i ochrona kruszarki przez sortowanie lub separację magnetyczną mogą dać niższe całkowite koszty eksploatacji niż samo maksymalizowanie twardości.
Szczelina między nożami to jedna z najważniejszych regulacji
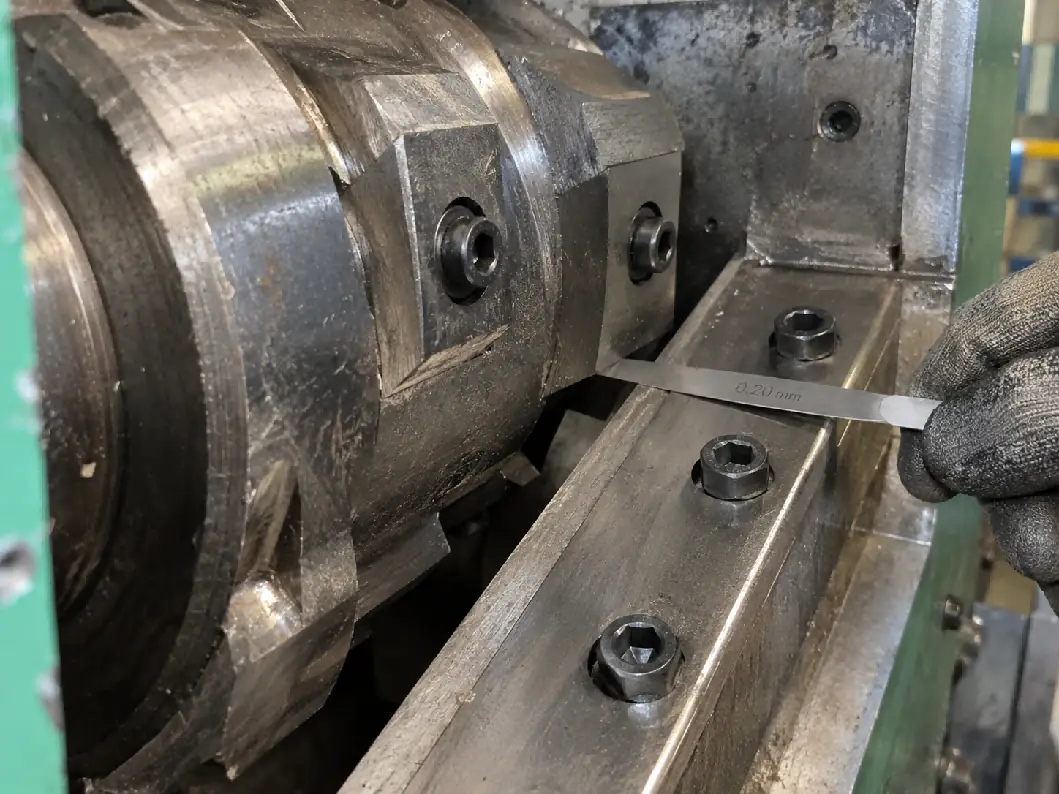
Szczelina to odstęp między nożem ruchomym a nożem stałym w punkcie cięcia. Musi być wystarczająco mała, by zapewnić czyste ścinanie, ale wystarczająco duża, by noże nie zetknęły się, gdy wirnik pracuje pod obciążeniem.
Jeśli szczelina jest zbyt duża, maszyna zaczyna rwać lub tłuc tworzywo zamiast czysto je ciąć. Może to obniżyć wydajność, zwiększyć rozrzut wielkości przemiału i powodować więcej ciepła. Materiały elastyczne mogą się zginać lub rozciągać w szczelinie zamiast zostać przecięte.
Jeśli szczelina jest zbyt mała, noże ruchome i stałe mogą się zetknąć na skutek ugięcia wirnika, luzów łożysk, rozszerzalności cieplnej lub błędnej regulacji. Zderzenie noży może uszkodzić noże, ich gniazda i wirnik oraz spowodować nagłe zatrzymanie maszyny.
Nie istnieje jedna wartość szczeliny odpowiednia dla każdej kruszarki. W wielu typowych kruszarkach do tworzyw szczelina robocza mierzona jest w dziesiątych częściach milimetra, ale właściwa wartość zależy od średnicy wirnika, dokładności maszyny, grubości noży, rodzaju materiału i konstrukcji kruszarki. Zawsze należy przestrzegać zakresu regulacji podanego przez producenta.
Jak surowiec wpływa na dobór szczeliny
Tworzywa sztywne i elastyczne stawiają układowi tnącemu inne wymagania. Grube kawałki PP lub HDPE tolerują nieco większą szczelinę niż bardzo cienka folia, ponieważ materiał jest wystarczająco sztywny, by czysto go ściąć. Cienka folia i materiał tkany łatwiej się zginają lub przeciągają przez dużą szczelinę.
Przy kruszeniu butelek PET ważne są ostre noże i stała szczelina, ponieważ tępe noże generują nadmiar pyłu PET i nieregularny przemiał. Przy kruszeniu na mokro woda pomaga ograniczyć nagrzewanie od tarcia i zaczyna usuwać brud, ale nie rekompensuje złego stanu noży.
Przy grubych zbryleniach, przedmuchach i ciężkich wypraskach szczególnie ważne są ciągliwość noży i stabilne mocowanie, ponieważ obciążenie cięcia szybko się zmienia, gdy wirnik wgryza się w gęsty materiał.
W przypadku brudnych tworzyw rolniczych piasek i zanieczyszczenia mineralne działają jak ścierniwo. W takich zastosowaniach utrzymanie idealnie ostrej krawędzi przez długi czas jest nierealne. Wstępne czyszczenie często pozwala zaoszczędzić na nożach więcej niż przejście na znacznie droższą stal.
Co się dzieje, gdy noże kruszarki tępieją
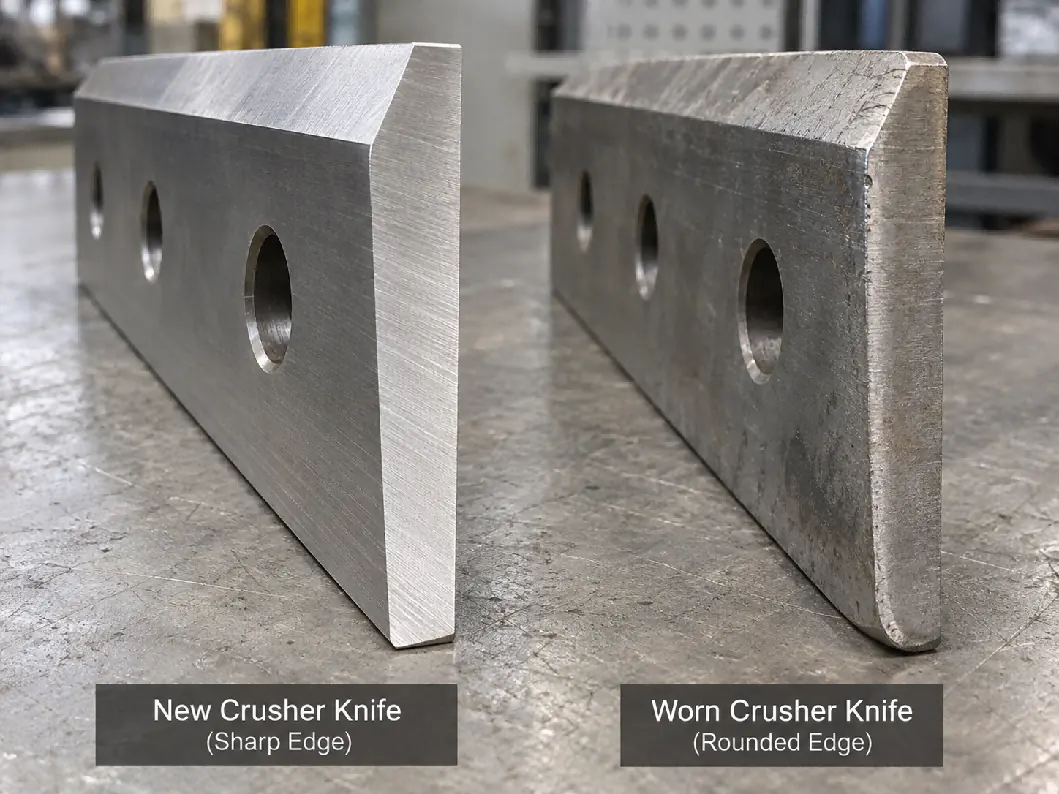
Zużycie noży narasta stopniowo, dlatego operatorzy często kontynuują produkcję, nie zauważając, jak bardzo spadła wydajność. Pierwszym sygnałem nie zawsze jest widocznie uszkodzony nóż. Zmiany w zachowaniu maszyny pojawiają się zwykle wcześniej.
| Objaw pracy | Możliwa przyczyna po stronie noży | Co sprawdzić |
|---|---|---|
| Wydajność stopniowo spada | Zaokrąglanie się krawędzi tnących | Obejrzeć noże ruchome i stałe; porównać obecną szczelinę z wartością nastawy |
| Rośnie prąd silnika | Więcej kruszenia udarowego zamiast ścinania | Ostrość noży, szczelinę, zatkanie sita i szybkość podawania |
| Przemiał większy lub nieregularny | Zużyte krawędzie lub zbyt duża szczelina | Stan noży i ustawienie noży stałych |
| Więcej pyłu lub drobnej frakcji | Uszkodzona krawędź, nadmierne wielokrotne cięcie lub nieodpowiednie sito | Wykruszenia noży, wielkość sita i stan wirnika |
| Materiał się nawija lub rozciąga | Noże zbyt tępe lub szczelina zbyt duża | Szczególnie ważne przy folii i rafii |
| Nietypowe drgania lub hałas | Luźne śruby noży, wykruszone noże lub niewyważenie wirnika | Zatrzymać maszynę i natychmiast sprawdzić |
Zanieczyszczenia to często prawdziwa przyczyna szybkiego zużycia
Trwałość noży silnie zależy od tego, co trafia do kruszarki razem z tworzywem. Piasek, szkło, kamienie, śruby, metalowe wkładki i pył mineralny mogą skracać trwałość noży znacznie szybciej niż czyste tworzywo.
Piasek i drobne zanieczyszczenia mineralne powodują zużycie ścierne na całej długości krawędzi. Kawałki metalu mogą powodować miejscowe wykruszenia lub pęknięcia. Kamienie mogą uszkodzić zarówno noże, jak i sito. Dlatego ten sam nóż może długo pracować na czystych odpadach fabrycznych, a przy odpadach pokonsumenckich lub rolniczych wymagać znacznie częstszej obsługi.
Jeśli możliwe jest zanieczyszczenie metalami żelaznymi, przed kruszarką można zamontować magnes nadtaśmowy lub separator magnetyczny. W przypadku dużych ciał obcych nadal może być potrzebne ręczne sortowanie lub wstępne czyszczenie, ponieważ nie wszystkie szkodliwe zanieczyszczenia są magnetyczne.
Kiedy ostrzyć noże kruszarki?
Nie ma wiarygodnej uniwersalnej odpowiedzi typu „ostrzyć co 500 godzin”. Właściwy odstęp zależy od materiału, zanieczyszczeń, wielkości sita, szybkości podawania i czasu pracy.
Lepsza zasada to ostrzyć noże, gdy jakość cięcia zaczyna się pogarszać, zanim krawędź mocno się zaokrągli lub wykruszy. Dalsza praca bardzo tępymi nożami zwiększa zużycie energii i wymaga zdjęcia większej ilości materiału przy kolejnym szlifowaniu, co skraca całkowitą trwałość noża.
Operatorzy powinni zapisywać godziny pracy, przetworzony materiał i daty ostrzenia. Po kilku cyklach obsługi zakład może ustalić realistyczny odstęp ostrzenia dla własnego strumienia odpadów.
Po wymontowaniu noży należy sprawdzić zarówno noże ruchome, jak i stałe. Szlifowanie tylko jednej strony pary tnącej może nie przywrócić prawidłowego cięcia, jeśli przeciwny nóż również jest zużyty.
Prawidłowe ostrzenie jest równie ważne jak materiał noża
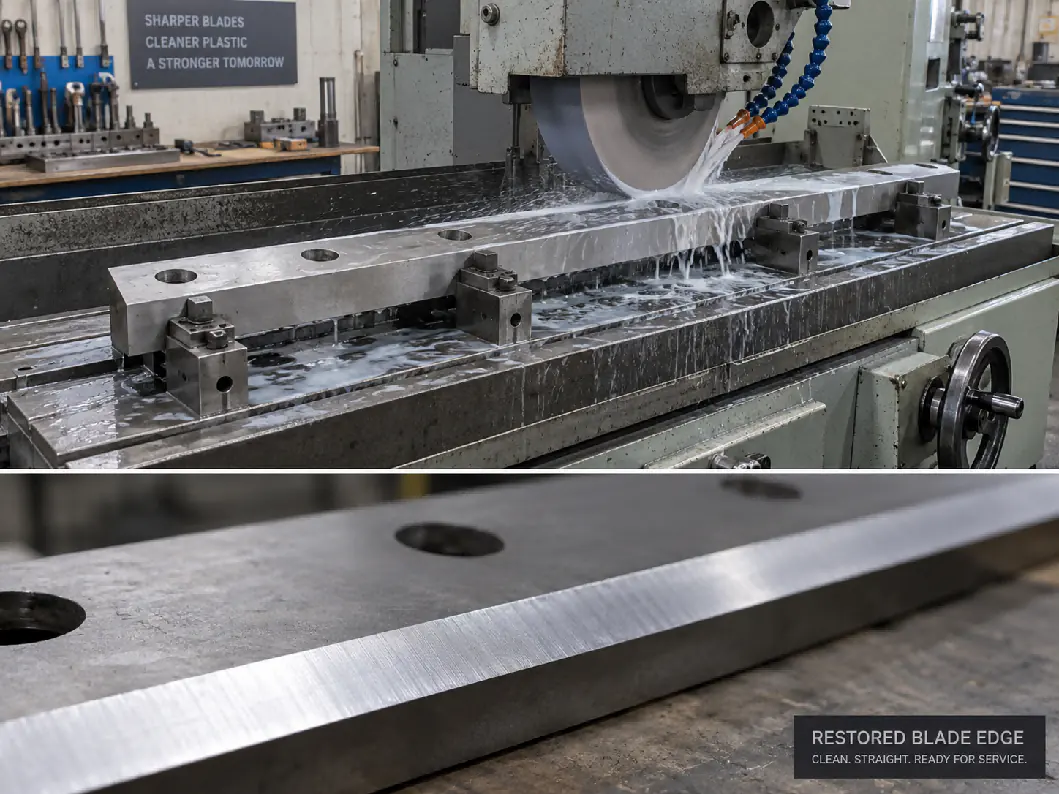
Noże kruszarki należy szlifować na odpowiednich obrabiarkach, aby krawędź tnąca pozostała prosta, a wymiary noży były jednakowe na całym wirniku. Nierówne szlifowanie utrudnia regulację szczeliny i może powodować niewyważenie wirnika.
Podczas szlifowania trzeba unikać nadmiernego nagrzewania, ponieważ przegrzanie może pogorszyć właściwości hartowanej krawędzi. Kąt ostrzenia powinien odpowiadać oryginalnej konstrukcji noża, chyba że producent maszyny zaleca inny kąt dla konkretnego zastosowania.
Po ostrzeniu wszystkie noże zamontowane w tej samej grupie pozycji wirnika należy sprawdzić pod kątem zgodności wymiarów. Jeśli jeden nóż wystaje bardziej niż pozostałe, może przenosić nadmierne obciążenie lub zetknąć się z nożem stałym.
Śruby i gniazda noży też wymagają obsługi
Obsługa noży nie ogranicza się do krawędzi tnącej. Śruby noży, otwory gwintowane i gniazda przenoszą powtarzające się obciążenia udarowe. Luźne śruby pozwalają nożowi się przesuwać, co niszczy gniazdo i powoduje poważne niewyważenie wirnika.
Przed ponownym montażem noży należy oczyścić powierzchnie przylgowe. Resztki tworzywa, rdza lub rozdrobniony materiał pod nożem mogą zmienić jego położenie i uniemożliwić dokładną regulację szczeliny.
Śruby należy dokręcać momentem podanym przez producenta i, jeśli tak zalecono, sprawdzić ponownie po pierwszym okresie pracy. Uszkodzone gwinty lub odkształcone gniazda noży trzeba naprawić przed wznowieniem produkcji.
Wielkość sita i zużycie noży są ze sobą powiązane
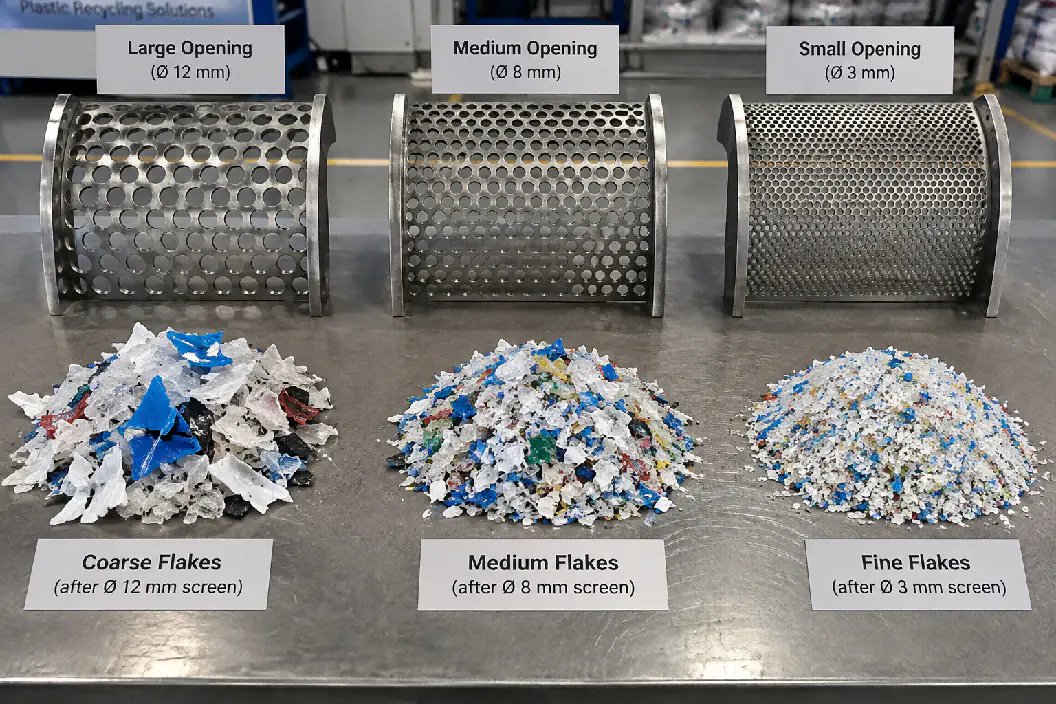
Mniejsze sito kruszarki zmienia nie tylko końcową wielkość cząstek. Zatrzymuje też materiał w komorze na więcej cykli cięcia, co zwiększa kontakt tworzywa z nożami.
Na przykład przejście z dużego sita na znacznie mniejsze oczka może poprawić wielkość przemiału, ale obniżyć wydajność i zwiększyć zużycie noży. Najmniejsze możliwe sito nie zawsze jest więc najbardziej ekonomicznym wyborem.
Sito należy dobierać do kolejnego procesu. Linia myjąca może wymagać przemiału na tyle drobnego, by umożliwić skuteczne mycie cierne i separację flotacyjną, a linia wytłaczania może mieć inne wymagania dotyczące zasilania. Najlepsze oczka to te, które spełniają wymagania dalszego etapu bez niepotrzebnego wielokrotnego cięcia.
Kruszenie na mokro ogranicza ciepło, ale obsługa noży jest nadal niezbędna
Kruszenie na mokro jest powszechnie stosowane w liniach mycia butelek PET i w niektórych liniach mycia tworzyw sztywnych. Woda trafia do komory cięcia podczas kruszenia, pomagając ograniczyć nagrzewanie od tarcia i zaczynając usuwać brud z tworzywa.
Praca na mokro nie eliminuje jednak zużycia noży. Zanieczyszczenia ścierne nadal atakują krawędź tnącą, a woda złej jakości lub niewystarczające odwodnienie mogą powodować korozję podczas postojów.
Dlatego noże kruszarki mokrej i miejsca ich mocowania należy czyścić i sprawdzać podczas planowej obsługi. Jeśli linia będzie długo stała, maszynę trzeba opróżnić z wody i zabezpieczyć przed korozją zgodnie z instrukcją obsługi dostawcy.
Noże zapasowe: co zamówić razem z nową kruszarką
Dla linii, która musi pracować w sposób ciągły, noże zapasowe powinny znaleźć się w początkowym planie części zamiennych. Oczekiwanie na nowy nóż po awarii może zatrzymać całą linię mycia lub granulacji.
Praktyczny komplet zapasowy obejmuje zwykle noże ruchome, noże stałe i najważniejsze elementy mocujące. Potrzebna liczba zależy od konstrukcji maszyny i strategii utrzymania ruchu zakładu.
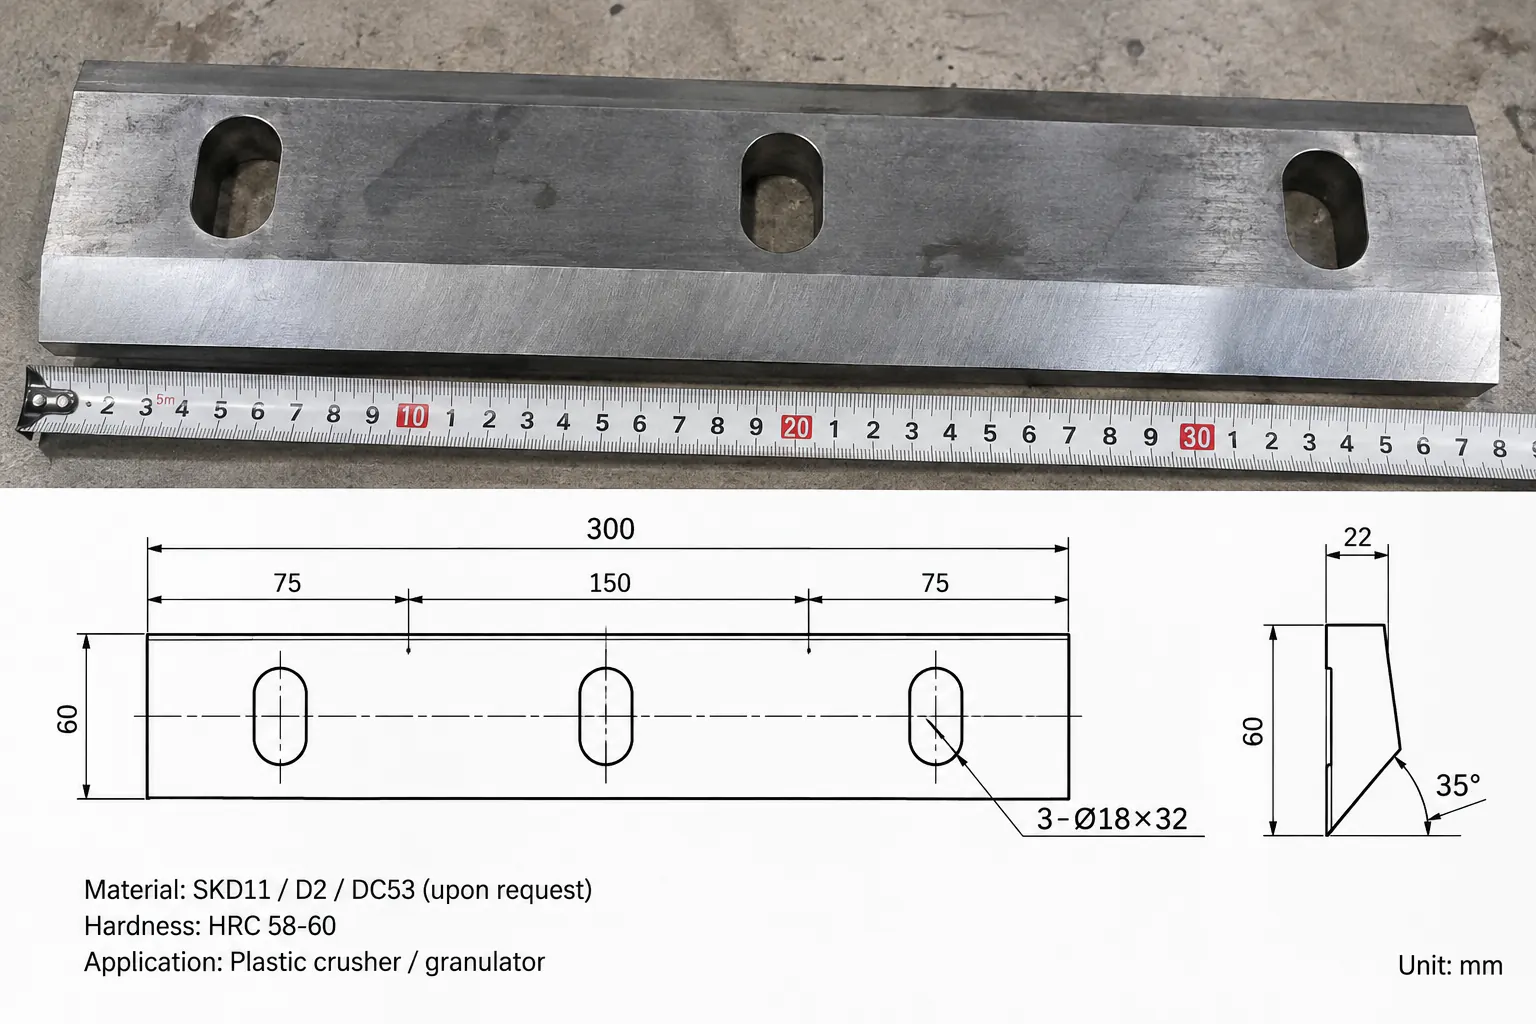
Zamawiając później noże zapasowe, klient powinien podać model maszyny, rysunek noża lub dokładne wymiary, rozstaw otworów montażowych, gatunek materiału i wymaganą twardość. Niewielkie różnice w położeniu otworów lub grubości noża mogą uniemożliwić prawidłowy montaż, nawet jeśli całkowita długość wydaje się właściwa.
Jakie informacje przekazać przy doborze noży kruszarki?
Jeśli kupujesz kruszarkę lub noże zamienne, dostawca powinien rozumieć rzeczywiste zastosowanie. Przydatne informacje to:
- Rodzaj tworzywa: PET, HDPE, PP, ABS, PVC lub mieszane tworzywa sztywne.
- Forma wyrobu: butelki, skrzynki, wlewki, zbrylenia, rury, płyty lub inne odpady.
- Maksymalna wielkość wsadu i grubość ścianki.
- Wymagana wydajność w kg/h.
- Docelowa wielkość przemiału i oczka sita kruszarki.
- Czy kruszenie odbywa się na sucho, czy na mokro.
- Zanieczyszczenia: piasek, metal, etykiety, szkło, kamienie, cement lub pozostałości mineralne.
- Materiał i twardość obecnego noża, jeśli wymieniany jest istniejący nóż.
- Wymiary noża, rozstaw otworów montażowych oraz wyraźne zdjęcie lub rysunek.
W przypadku noży zamiennych zwymiarowany rysunek jest bardziej wiarygodny niż samo zdjęcie. Długość, szerokość, grubość, położenie otworów, pogłębienia i kąt krawędzi należy potwierdzić przed produkcją.
Noże rozdrabniacza a noże kruszarki: czym się różnią?
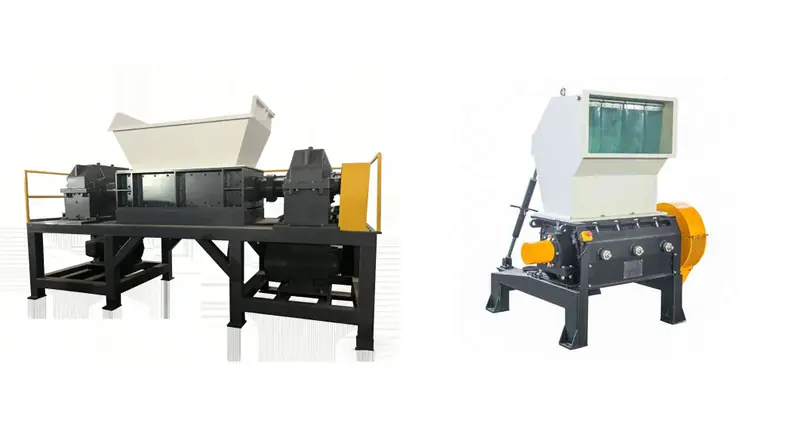
Kupujący często szukają noży do rozdrabniacza i do kruszarki tak, jakby były wymienne, ale te części pracują zupełnie inaczej. Noże kruszarki (młyna, granulatora) to długie, płaskie ostrza, które tną z dużą prędkością o noże stałe przez małą, precyzyjnie ustawioną szczelinę. Noże rozdrabniacza pracują przy małej prędkości i dużym momencie, dlatego są projektowane na uderzenia i rozrywanie, a nie na precyzyjne cięcie nożycowe.
Rozdrabniacz jednowałowy ma małe kwadratowe lub profilowane noże wirnika, często z kilkoma krawędziami roboczymi, które można obracać przed ostrzeniem; tną one o przeciwnóż nad sitem. Rozdrabniacz dwuwałowy ma grube tarcze z hakami nałożone na wały z tulejami dystansowymi; zużyte tarcze zwykle się napawa lub wymienia kompletem, a nie ostrzy jak nóż kruszarki.
| Cecha | Noże kruszarki / granulatora | Noże rozdrabniacza jednowałowego | Tarcze rozdrabniacza dwuwałowego |
|---|---|---|---|
| Kształt | Długie, płaskie noże wirnika i stałe | Małe kwadratowe lub profilowane płytki | Grube tarcze z hakami i tulejami dystansowymi |
| Sposób cięcia | Szybkie cięcie nożycowe przez ustawioną szczelinę | Wolne cięcie o przeciwnóż | Wolne rozrywanie i ścinanie między wałami |
| Typowa stal | Stale narzędziowe, np. SKD11/D2 lub DC53 | Stale narzędziowe lub stopowe, często z kilkoma krawędziami | Ciągliwe stale stopowe dobrane pod odporność na uderzenia |
| Konserwacja | Ostrzenie i ponowne ustawienie szczeliny | Obrót na nową krawędź, potem ostrzenie lub wymiana | Napawanie lub wymiana tarcz; kontrola tulei i łożysk |
Zamawiając noże zapasowe, podaj model maszyny i wymiary wirnika lub wałów, a nie tylko słowo „nóż”. O wyborze między dwoma typami rozdrabniaczy przeczytasz w artykule rozdrabniacz jednowałowy czy dwuwałowy.
Ostateczny wybór: jakość noży jest częścią wydajności kruszarki
O pracy kruszarki decyduje cały układ tnący, nie tylko silnik. Stal noży, obróbka cieplna, geometria, szczelina, wielkość sita, dokładność wirnika i obsługa działają razem.
Dobry nóż powinien wystarczająco długo utrzymywać ostrość na danym materiale, a jednocześnie być dość ciągliwy, by znosić normalne obciążenia robocze. Szczelina między nożami powinna zapewniać czyste ścinanie bez ryzyka kontaktu noży. Ostrzenie należy wykonywać, zanim zużycie stanie się poważne, a noże ruchome i stałe utrzymywać jako jedną parę tnącą.
Kupującym, którzy porównują kruszarki do tworzyw, pytania o materiał noży, twardość, sposób regulacji i dostępność noży zapasowych często mówią więcej o rzeczywistej jakości maszyny niż samo porównanie mocy silnika czy liczby noży.
Najczęstsze pytania
Jaka stal jest najlepsza na noże kruszarki do tworzyw?
W wielu projektach recyklingu praktycznym wyborem jest SKD11/D2 o dobrej równowadze ceny i odporności na ścieranie; DC53 lepiej opiera się wykruszeniom przy ciężkiej pracy. Obróbka cieplna, odpuszczanie i dokładność szlifowania są równie ważne jak gatunek stali.
Jaką szczelinę między nożami powinna mieć kruszarka?
Nie ma jednej wartości. W wielu typowych kruszarkach szczelina robocza mierzona jest w dziesiątych częściach milimetra, ale zależy od średnicy wirnika, dokładności maszyny, grubości noży i materiału. Przestrzegaj zakresu podanego przez producenta.
Jak często ostrzyć noże kruszarki?
Nie ma uniwersalnego odstępu. Ostrz, gdy jakość cięcia zaczyna spadać, zanim krawędź mocno się zaokrągli lub wykruszy, i zapisuj godziny pracy, aby ustalić realistyczny odstęp dla swojego materiału.
Dlaczego noże kruszarki tak szybko się zużywają?
Często prawdziwą przyczyną są zanieczyszczenia: piasek, szkło, kamienie i metal ścierają lub wykruszają krawędź znacznie szybciej niż czyste tworzywo. Wstępne czyszczenie, sortowanie i separacja magnetyczna przed kruszarką chronią noże.
Czy noże granulatora to to samo co noże kruszarki?
Tak. Angielskie granulator blades i noże kruszarki do tworzyw to te same noże wirnika i stałe, które tną tworzywo nad sitem. Zasady z tego poradnika — stal, twardość, szczelina i ostrzenie — dotyczą obu.
Czy noże kruszarki można zamontować w rozdrabniaczu?
Nie. Noże rozdrabniacza i kruszarki różnią się kształtem, prędkością cięcia i obciążeniem. Rozdrabniacz jednowałowy używa małych obracanych płytek, a dwuwałowy tarcz z hakami, więc części zamienne muszą pasować do konkretnej maszyny oraz wymiarów wirnika lub wałów.
Noże zapasowe
Potrzebujesz noży zamiennych do kruszarki?
Prześlij dane maszyny oraz zdjęcie lub rysunek obecnych noży. Potwierdzimy gatunek stali, wymiary i właściwy komplet zapasowy dla Twojej kruszarki.
Zapytaj o noże zamienne- Model kruszarki lub średnica i szerokość wirnika
- Rysunek, wymiary lub zdjęcia noża
- Kruszony materiał i jego zanieczyszczenie
- Obecna żywotność noża między ostrzeniami