PET Çapak Kalite Spesifikasyonu: Nem, PVC, Etiket, Tutkal ve İnce Toz
Temiz görünen PET çapaklar otomatik olarak yüksek kaliteli değildir. İki parti neredeyse aynı görünüp nem, PVC, etiket tutkalı kalıntısı, poliolefinler, metaller veya ince toz nedeniyle ekstrüzyonda çok farklı davranabilir. Bu yüzden PET yıkama hattı alıcısı kaliteyi “temiz çapak” veya “yüksek saflık” gibi ifadelerle değil, ölçülebilir parametrelerle tanımlamalıdır.
Kısa cevap
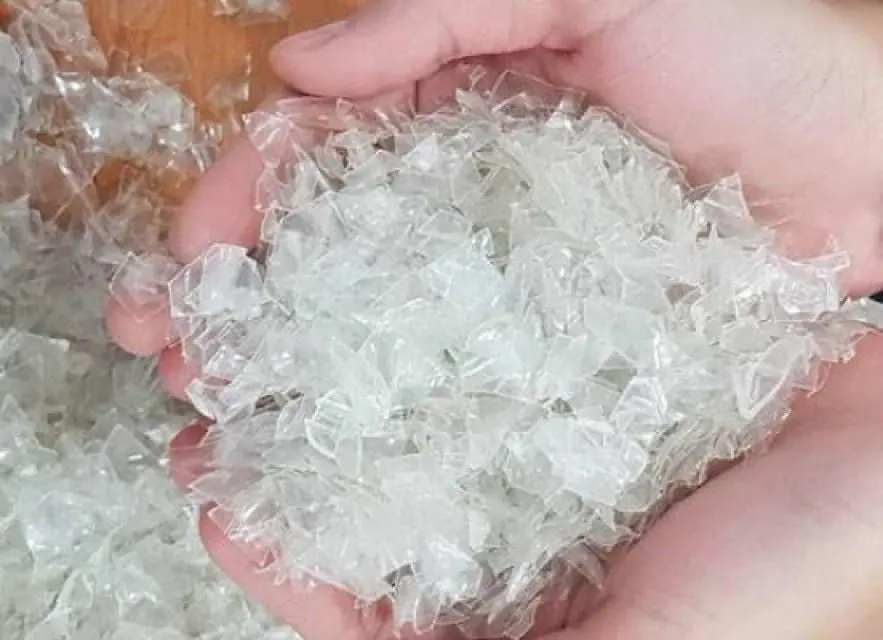
İyi PET çapak görünüşle değil ölçülmüş sınırlarla tanımlanır. Yüksek kaliteli yıkanmış rPET çapak için alıcılar genellikle %1 civarı veya altı nem, onlarca ppm düzeyinde PVC (çoğunlukla 50 ppm altı), onlarca ile birkaç yüz ppm arasında poliolefin, etiket ve tutkal, onlarca ppm metal, 0,5 mm gibi bir ince toz sınırı, bir çapak boyutu aralığı ve yığın yoğunluğu belirtir. Evrensel bir standart yoktur: sınırları son kullanım — elyaf, çember, levha, granül veya şişeden şişeye — belirler ve her değer için üzerinde anlaşılmış bir test yöntemi ve numune alma planı gerekir.
İçindekiler
- 01Yıkama makinesinden değil, son kullanımdan başlayın
- 02Yıkanmamış, soğuk yıkanmış ve sıcak yıkanmış PET çapak
- 03Nem: küçük bir yüzde neden bu kadar önemli
- 04Yüksek nihai neme ne sebep olur?
- 05PVC kirliliği: geri dönüştürülmüş PET’teki en kritik safsızlıklardan biri
- 06PVC, PET şişe akışına nereden girer?
- 07PVC nasıl test edilmelidir?
- 08Etiketler tek bir kirletici değildir
- 09Tutkal kalıntısı görünür etiket parçalarından daha önemli olabilir
- 10İnce toz: müşterilerin sıklıkla gözden kaçırdığı kirlilik
- 11Fazla ince toz nereden gelir?
- 12Poliolefinler: kapaklar, halkalar ve etiketler
- 13Metaller: düşük konsantrasyon, yüksek risk
- 14Çapak boyutu yalnızca bir kırıcı ayarı değil, bir kalite parametresidir
- 15Yığın yoğunluğu ilk bakışta göründüğünden fazlasını söyler
- 16Renk: şeffaf, açık mavi ve yeşil PET çapak
- 17Pratik bir PET çapak kalite tablosu
- 18Numune alma yöntemi neden önemlidir
- 19TDS ve COA aynı şey değildir
- 20Kalite spesifikasyon dışındaysa hattın hangi bölümünü kontrol etmelisiniz?
- 21Yıkama hattı alıcısı hangi kalite bilgilerini belirtmelidir?
- 22Sonuç: kalite hattın tamamında oluşur
- Sık sorulan sorular
Yıkama makinesinden değil, son kullanımdan başlayın
Yıkama ekipmanını konuşmadan önce çapakların ne için kullanılacağını belirleyin. Bir PET şişe yıkama hattı, istenen çıkış kalitesinden geriye doğru tasarlanmalıdır.
Bir elyaf üreticisi, şeffaf levha veya yüksek kaliteli granül üretiminde kabul edilemeyecek kirliliği tolere edebilir. Şişeden şişeye bir proses ise çapaklar onaylı dekontaminasyon aşamasına girmeden önce bile çok düşük PVC, poliolefin, metal ve yabancı polimer seviyeleri isteyebilir.
Bu yüzden yalnızca “%1’in altında nemli PET çapak” vaat eden bir teklif eksiktir. Nem önemlidir, ancak PVC, tutkal kalıntısı, etiket parçaları, renk kirliliği veya ince partiküller hakkında hiçbir şey söylemez.
Tek bir evrensel PET çapak spesifikasyonu yoktur. Alıcı ve tedarikçi bir ürün spesifikasyonunda anlaşır; yüksek değerli kullanımlar düşük değerli uygulamalardan çok daha sıkı sınırlar koyar.
| Son kullanım | Tipik kalite önceliği | Yıkama yoğunluğu | Sıklıkla gereken ek kontrol |
|---|---|---|---|
| Elyaf / dolgu | Nem, kir, kararlı besleme, kabul edilebilir renk | Temel ile orta | Temel ayıklama ve kurutma |
| Çember | PVC, poliolefinler, tutkal, IV kararlılığı, toz | Orta ile yüksek | Daha iyi ayıklama ve eriyik filtrasyonu |
| Levha / termoform | PVC, etiket ve tutkal, renk, siyah nokta, koku | Yüksek | Optik ayıklama ve daha sıkı kalite kontrol |
| Granülasyon | Nem, PVC, tutkal, toz, metal, eriyik kararlılığı | Yüksek | Kurutma, filtrasyon, vakumlu gaz alma |
| Şişeden şişeye hazırlık | Çok az yabancı polimer, kontrollü kirlilik | Çok yüksek | Onaylı dekontaminasyon ve sıkı giriş kontrolü |
Yıkanmamış, soğuk yıkanmış ve sıcak yıkanmış PET çapak
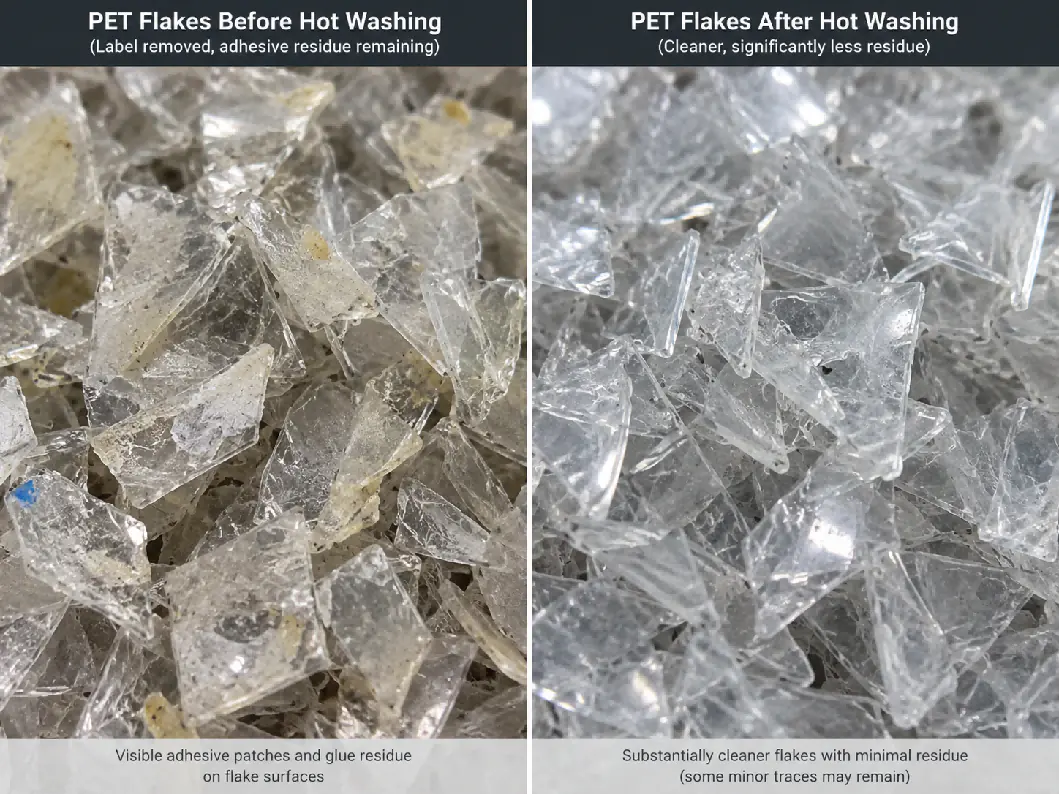
PET çapaklar üç ana proses adıyla alınıp satılır. Yıkanmamış çapak, üzerinde hâlâ etiket, kapak, kir ve içecek kalıntısı bulunan kırılmış şişelerdir; kullanılmadan önce tam yıkama gerekir. Soğuk yıkanmış çapak, oda sıcaklığındaki suda yüzdürme-batırma ayırma ve sürtünmeli yıkamadan geçmiştir; bu, gevşek kiri ve kapakların çoğunu giderir ama yapıştırıcı ve yağlı kalıntının büyük kısmını bırakır. Sıcak yıkanmış PET çapak ise ayrıca genellikle kostikli bir sıcak yıkama ve ardından durulamadan geçmiştir; levha, çember, granül ve şişeden şişeye kullanımlar için olağan başlangıç noktasıdır.
Bu adlar sonucu değil, prosesi anlatır. İki sıcak yıkanmış çapak partisi PVC, tutkal veya toz açısından yine de çok farklı olabilir; bu yüzden aşağıdaki parametreler addan daha önemlidir. İki yıkama prosesinin karşılaştırması için PET yıkama hattında sıcak ve soğuk yıkama yazısına bakın.
Nem: küçük bir yüzde neden bu kadar önemli
Nem, PET çapak parametrelerinin anlaşılması en kolay ve hafife alınması en kolay olanlarından biridir. Yıkanmış çapaklar ıslak bölümden hem yüzey suyuyla hem de çapaklar arasında, kıvrımlarda ve düzensiz şekillerde sıkışmış suyla çıkar.
Tipik bir PET yıkama hattı bu suyu kademeli olarak azaltır. Mekanik su alma önce serbest suyun çoğunu alır, santrifüj kurutma ek yüzey nemini giderir; daha düşük nihai nem gerektiğinde veya sonraki proses ıslak beslemeye hassas olduğunda termal ya da sıcak hava kurutması eklenir.
Ticari ve düzenlemeye tabi proses örnekleri, sonraki geri dönüşümden önce yıkanmış PET çapak nemini sıklıkla %1 civarı veya altı olarak belirtir. Bazı yayımlanmış spesifikasyonlar biraz daha yüksek değerleri kabul ederken bazı alıcılar daha düşük sınırlar ister. Hat tedarikçisi ile çapak alıcısı, gözle değerlendirme yerine test yöntemi ve azami değer üzerinde anlaşmalıdır.
Yıkama sonrası çapak nemi, eritmeden hemen önce gereken nemle aynı değildir. PET higroskopiktir; bu yüzden granülasyon veya levha ekstrüzyonu genellikle ek kontrollü kurutma gerektirir. Islak PET ekstrüdere girerse hidroliz öz viskoziteyi ve mekanik performansı düşürür — PET granülasyonunda IV’nin nasıl korunduğuna bakın.
Yüksek nihai neme ne sebep olur?
Son PET çapaklar fazla nemli kalıyorsa sorun her zaman daha büyük bir sıcak hava kurutucusuyla çözülmez. Asıl neden daha önceki aşamalarda olabilir:
- Santrifüj kurutucunun kapasitesi gerçek debiye göre küçüktür.
- Çapaklar çok büyük veya düzensizdir ve daha fazla su tutar.
- Elek veya drenaj alanları etiket ve tozla tıkanmıştır.
- Kurutucu rotoru veya kanatları aşınmıştır ve yeterli su alma kuvveti üretmez.
- Malzeme yükü çok yüksektir ve kalma süresini kısaltır.
- Sıcak hava sıcaklığı veya hava miktarı yetersizdir.
- Islak çapaklar iyi havalandırılmayan silolarda uzun süre bekler ve yeniden nem çeker.
Bu yüzden kurutma sistemi; kırıcı elek boyutu, yıkama kapasitesi ve nihai depolama sistemiyle birlikte seçilmelidir.
PVC kirliliği: geri dönüştürülmüş PET’teki en kritik safsızlıklardan biri
PVC, PET geri dönüşümünde özellikle zararlıdır çünkü PET ve PVC çok farklı sıcaklıklarda işlenir. Az miktarda PVC bile PET işlenirken bozunabilir ve koyu noktalar, renk değişimi, koku ve asidik bozunma ürünleri oluşturabilir.
Bu nedenle yüksek kaliteli PET çapak spesifikasyonları PVC’yi yüzde düzeyinde bir kirletici olarak değil, onlarca ppm aralığında tutar. Gıda temaslı geri dönüşüm için yayımlanmış bazı giriş spesifikasyonları PVC’yi 50 mg/kg’ın altında sınırlar; bazı ticari şeffaf çapak spesifikasyonları daha da sıkıdır, düşük kaliteli pazarlar ise daha yüksek değerleri kabul edebilir.
Doğru hedefi son kullanıcı belirler. Bir yıkama hattı tedarikçisi şişe kaynağını, ayıklama sistemini ve son kullanımı bilmeden bir PVC değeri vaat etmemelidir.
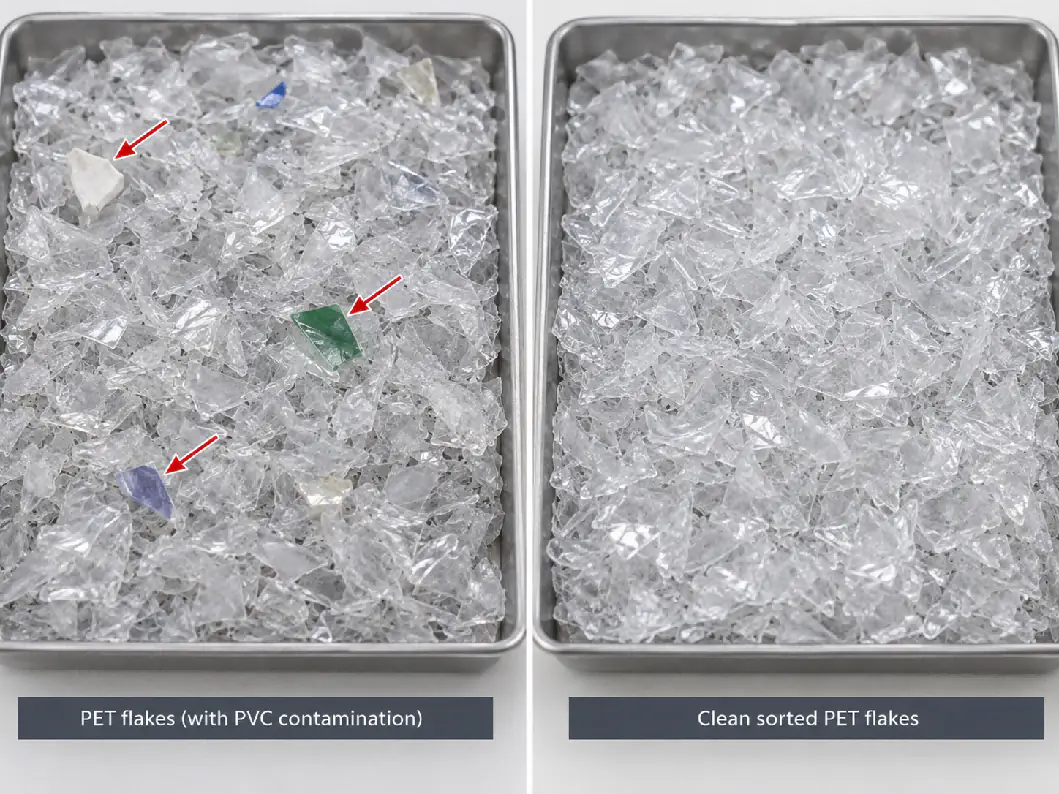
PVC, PET şişe akışına nereden girer?
PVC, balyaya karışmış tam PVC ambalajlarla, PVC shrink etiketlerle, PVC etiket parçalarıyla, contalarla veya diğer ambalaj bileşenleriyle girebilir.
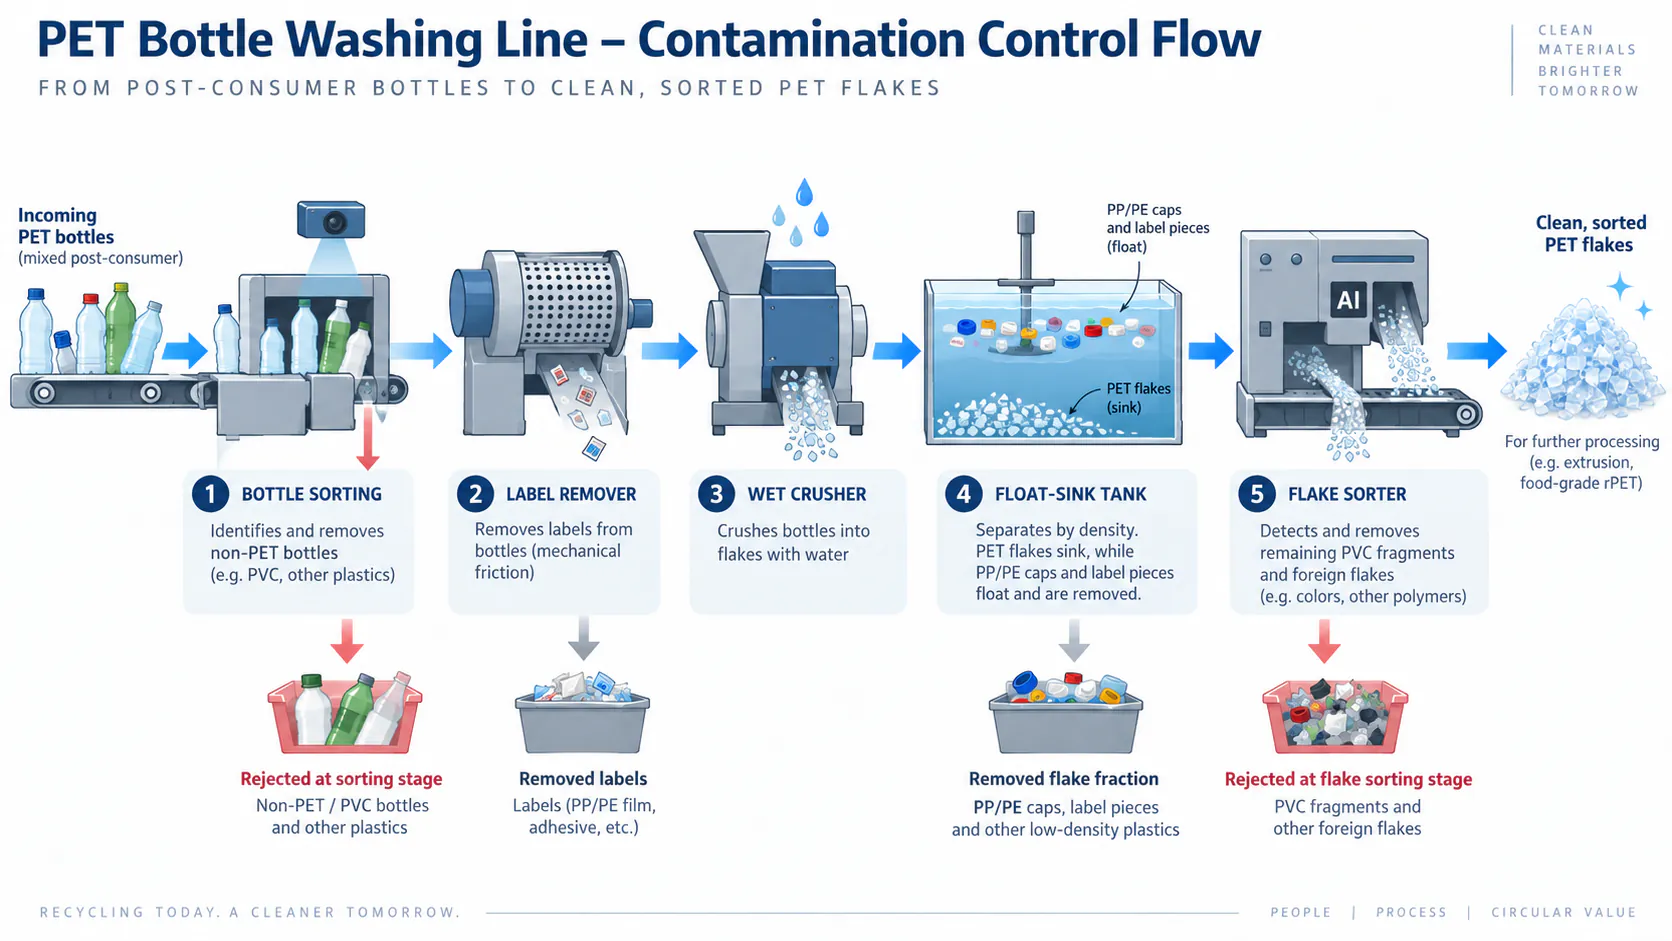
PVC’nin yoğunluğu suyunkine yakın veya daha yüksek olduğundan yüzdürme-batırma ayırma kırmadan sonra onu güvenilir şekilde ayıramaz. PVC çapak haline gelip PET’e karıştıktan sonra ayırmak çok daha zordur.
Bu nedenle PVC kontrolü kırmadan önce başlamalıdır. Elle ayıklama, NIR ile şişe ayıklama, etkin etiket ayırma ve PET olmayan ambalajların uzaklaştırılması, sorunu malzeme küçük çapaklara dönüştükten sonra düzeltmeye çalışmaktan daha değerlidir. Çapak ayıklama, özellikle yüksek değerli uygulamalarda ikinci bir kontrol adımı sağlar.
PVC nasıl test edilmelidir?
PVC her zaman gözle güvenilir biçimde değerlendirilemez. Kalite kontrol planı tekrarlanabilir bir test yöntemi ve temsili numune alma tanımlamalıdır.
Sektör yöntemleri arasında görsel veya optik ayıklama analizi, PVC ile PET’in farklı ısıl davranışına dayanan sıcak fırın testi ve özel çapak tarayıcılar bulunur. Örneğin ASTM D5991, PET çapaktaki PVC kirliliğini ayırma ve tanımlama prosedürlerini tarif eder.
“PVC 50 ppm’in altında” gibi bir spesifikasyon, ancak iki taraf da numunenin nasıl alındığını ve sonucun nasıl ölçüldüğünü bildiğinde anlamlıdır.
Etiketler tek bir kirletici değildir
“Etiket kirliliği” genellikle birkaç sorunu bir arada ifade eder: kâğıt parçaları, PP/PE etiket filmi, PETG veya PVC shrink etiketler, baskı mürekkebi, yapıştırıcı ve yüzeyinde hâlâ tutkal bulunan çapaklar.
Bu kirleticiler yıkama hattında farklı davranır. Poliolefin etiket parçaları yoğunluk ayırma tankında yüzebilir. Kâğıt, kirli proses suyuyla taşınan ince liflere ayrışır. Shrink etiketler şişe ayıklama veya etiket ayırma ekipmanı gerektirebilir. Yapıştırıcı ise PET yüzeyine bağlı kalıp sıcak yıkama gerektirebilir.
Bu yüzden kırmadan önceki etiket ayırıcı, sonraki yıkama yükü üzerinde büyük etkiye sahiptir. Şişe hâlâ sağlamken mümkün olduğunca fazla etiketi ayırmak, kırıcıya, sıcak yıkayıcıya ve durulama suyu sistemine giden etiket parçalarını azaltır.
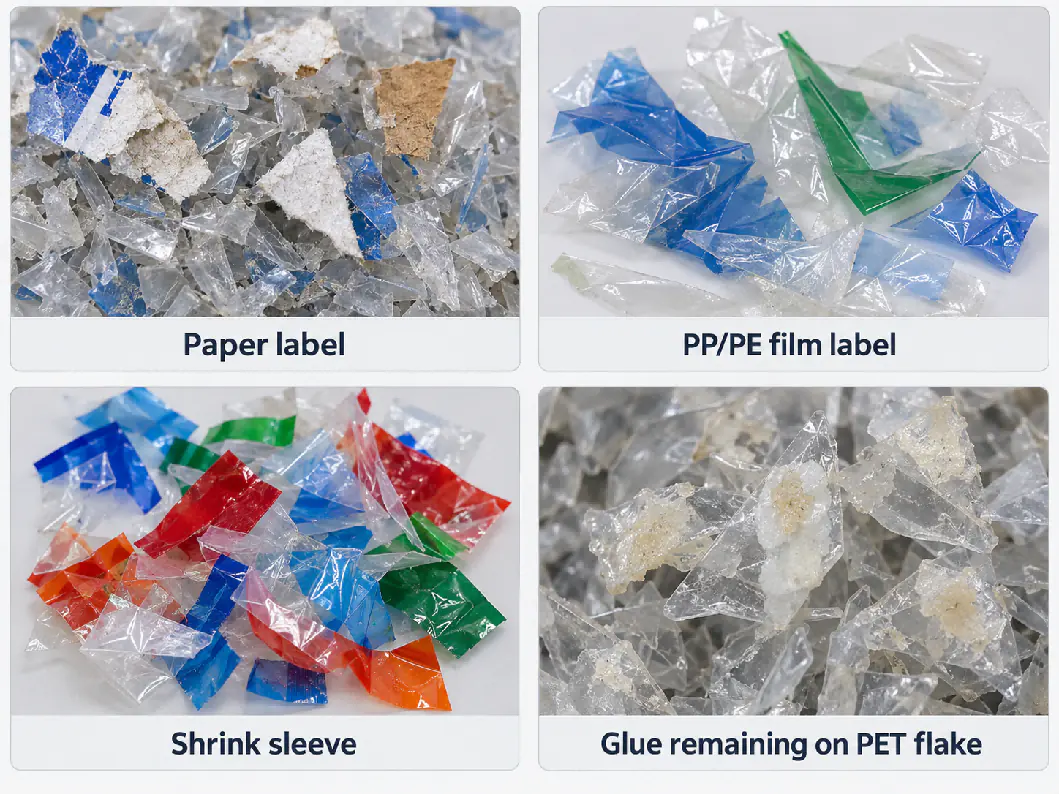
Tutkal kalıntısı görünür etiket parçalarından daha önemli olabilir
Bir PET çapakta görünür etiket filmi olmayabilir ama yine de yapıştırıcı kalıntısı taşıyabilir; bu özellikle basınca duyarlı etiketlerde ve bazı sıcak eriyik yapıştırıcılarda görülür.
Tutkal kalıntısı ekstrüzyon sırasında koyulaşabilir veya oksitlenebilir, siyah noktalara katkıda bulunabilir, koku oluşturabilir ve eriyik filtresini yükleyebilir. Bu nedenle bazı yüksek kaliteli çapak spesifikasyonları, tutkal kalıntılı çapakları görünür etiket parçalarından ayrı ölçer.
Sıcak yıkama, deterjan veya kostik işlem, kontrollü sıcaklık, yeterli kalma süresi ve sıcak yıkamadan sonra güçlü sürtünmeli durulama, yapıştırıcı kalıntısını azaltmanın başlıca araçlarıdır. En iyi ayarlar gerçek etiket ve tutkal kimyasına bağlıdır.
İnce toz: müşterilerin sıklıkla gözden kaçırdığı kirlilik
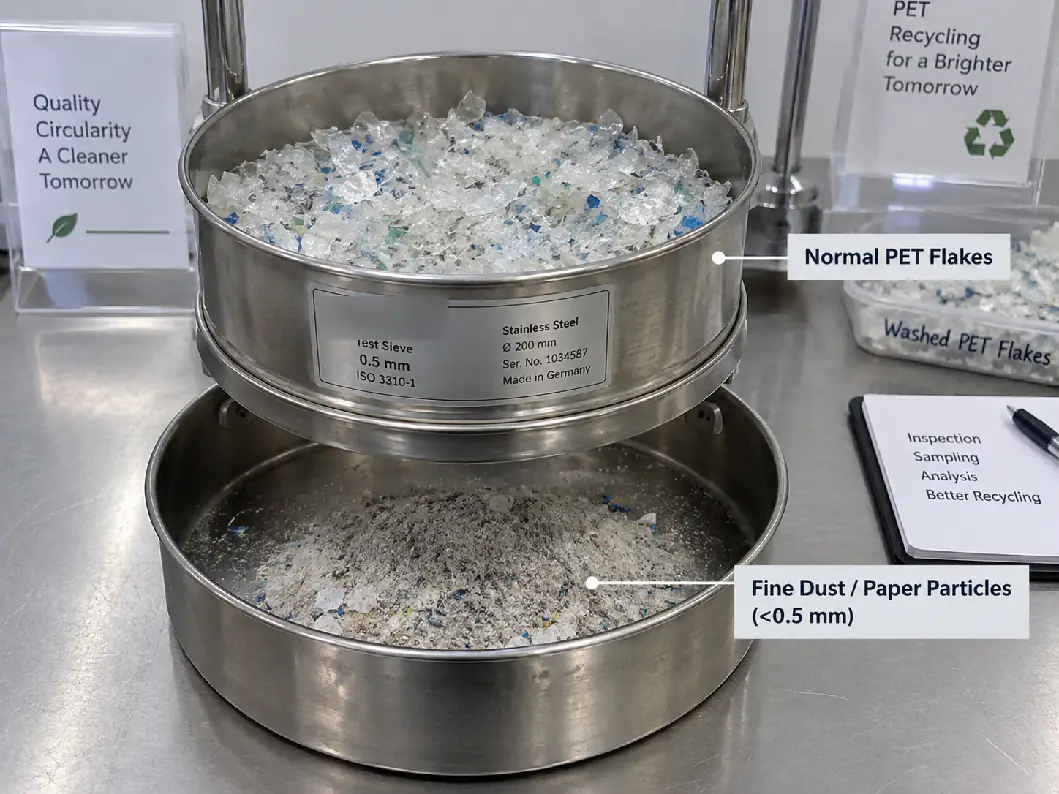
İnce toz; çok küçük PET partiküllerinin yanı sıra kırma ve yıkama sırasında oluşan kâğıt lifleri, kir ve diğer katıları içerir. Malzeme hâlâ PET olsa bile fazla toz işletme sorunları yaratır.
İnce partiküllerin kütlesine göre yüzey alanı çok daha büyüktür. Daha fazla nem tutar, kirlilik taşır, taşıma sırasında tozumayı artırır ve kurutma ile iletimde farklı davranır.
Yayımlanmış yüksek kaliteli çapak spesifikasyonları genellikle ince toz için bir kesme boyutu, örneğin 0,5 mm’nin altı, tanımlar ve ardından izin verilen miktarı sınırlar. Bazı geri dönüşüm proses spesifikasyonları 500 ppm civarı değerler kullanırken diğer sektör spesifikasyonları yüzde sınırları kullanır. “Toz” tanımı değiştiği için elek boyutu ve test yöntemi spesifikasyona yazılmalıdır.
Fazla ince toz nereden gelir?
- Kırıcı elek açıklığı gereksiz derecede küçüktür.
- Kırıcı bıçakları körelmiştir; temiz kesim yerine tekrarlı darbe ve öğütme yapar.
- Malzeme kırıcı haznesinde çok uzun kalır.
- Bazı şişe akışlarında kuru kırma, iyi kontrol edilen yaş kırmaya göre daha fazla serbest toz üretir.
- Kâğıt etiketler yıkama sırasında parçalanır ve etkin biçimde uzaklaştırılmaz.
- İletim, kurutma veya sert mekanik işlem ek kırılmaya yol açar.
Bu yüzden tozu azaltmak plastik kırıcıdan başlar. Keskin bıçaklar, doğru elek ve kararlı besleme, yıkama başlamadan önce bile daha temiz ve düzgün çapak üretir — kırıcı bıçağı bakımına bakın.
Poliolefinler: kapaklar, halkalar ve etiketler
PP ve PE, PET şişe akışında yaygın kirleticilerdir çünkü kapaklar, emniyet halkaları ve birçok etiket poliolefinden yapılır.
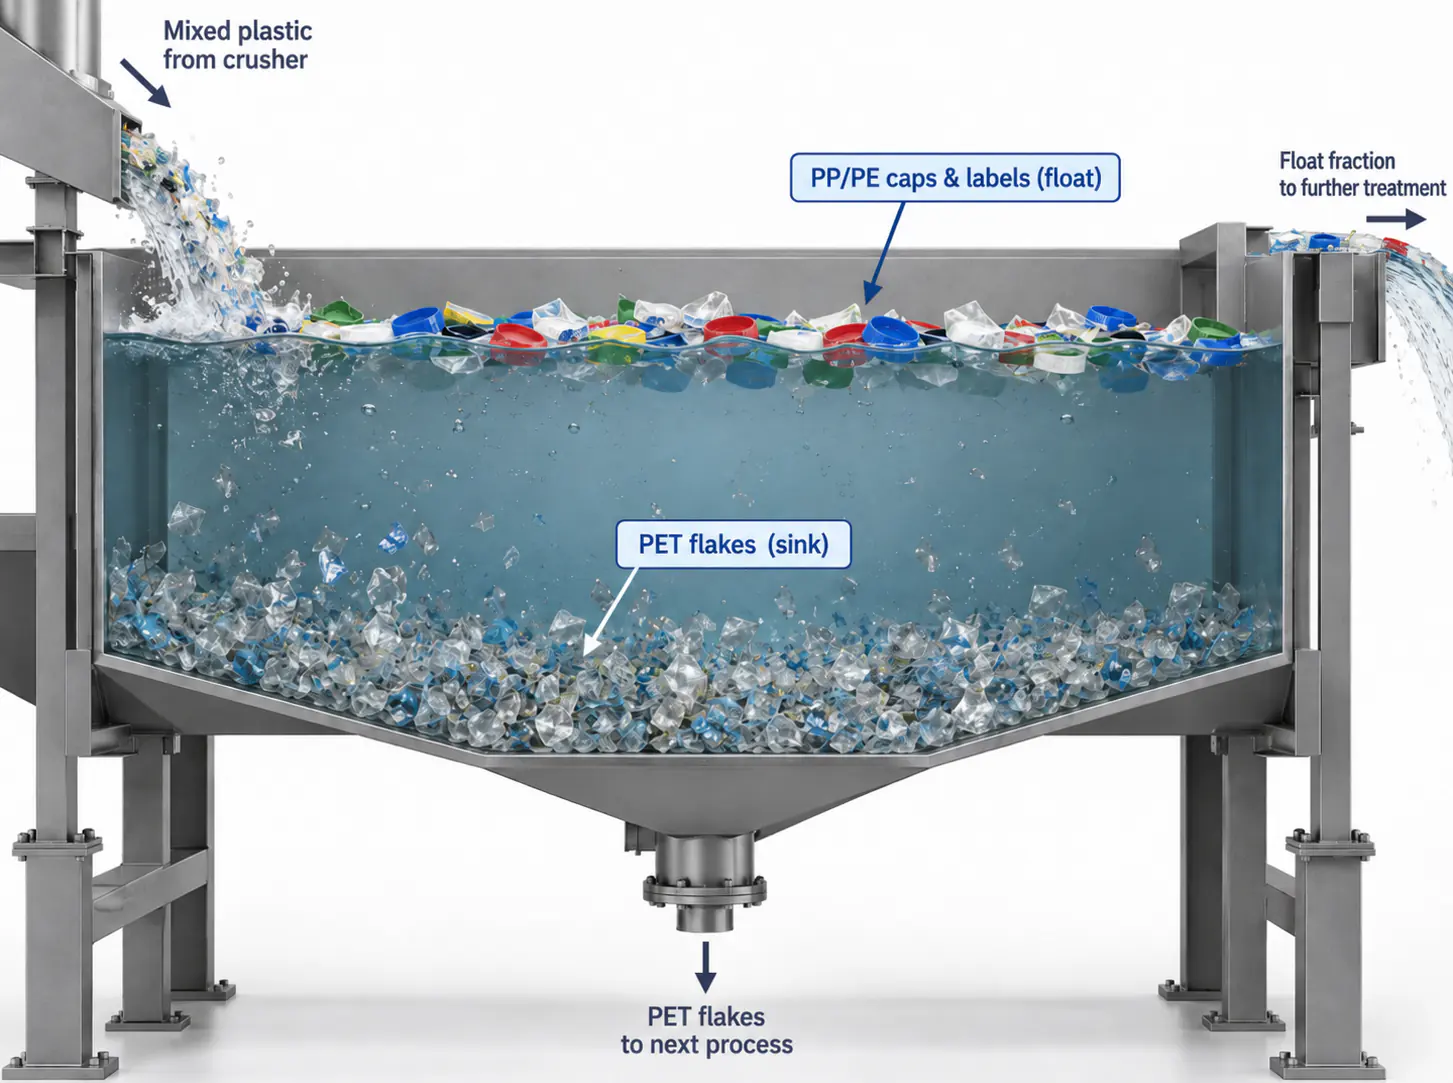
Yoğunlukları sudan düşüktür, PET ise batar; bu nedenle doğru tasarlanmış bir yüzdürme-batırma tankı kırmadan sonra PP ve PE’nin büyük kısmını ayırır.
Yoğunluk ayırımı ancak çapaklar birbirinden ayrılmışsa ve tankta yeterli kalma süresi ile su hareketi varsa işe yarar. PET’e tutkalla yapışmış etiket parçaları onunla birlikte batabilir, çok küçük poliolefin partikülleri de PET fraksiyonuyla taşınabilir. Bu yüzden yüksek kaliteli hatlar tek bir tanka güvenmek yerine şişe etiket ayırma, yüzdürme-batırma, sürtünmeli yıkama ve gerektiğinde çapak ayıklamayı birleştirir.
Metaller: düşük konsantrasyon, yüksek risk
Metal kirliliği balya tellerinden, alüminyum kapaklardan, yabancı ambalajlardan, makine aşınmasından veya şişelere karışmış hurdadan gelebilir.
Küçük bir metal parçası bile kırıcı bıçaklarına, pompalara veya ekstrüzyon ekipmanına zarar verebilir; metal partikülleri levhada, granülde ve nihai üründe kusur oluşturur.
Metal kontrolü normalde kırıcıdan önce ayıklama ve manyetik ayırma ile başlar. Kirliliğe ve kalite hedefine göre girdap akımı ayırma, metal dedektörü veya sonraki optik kontrol eklenebilir. Bazı yüksek kaliteli PET çapak spesifikasyonları metal sınırlarını onlarca ppm düzeyinde tutar; PVC’de olduğu gibi izin verilen değer son kullanıcıyla kararlaştırılmalıdır.
Çapak boyutu yalnızca bir kırıcı ayarı değil, bir kalite parametresidir
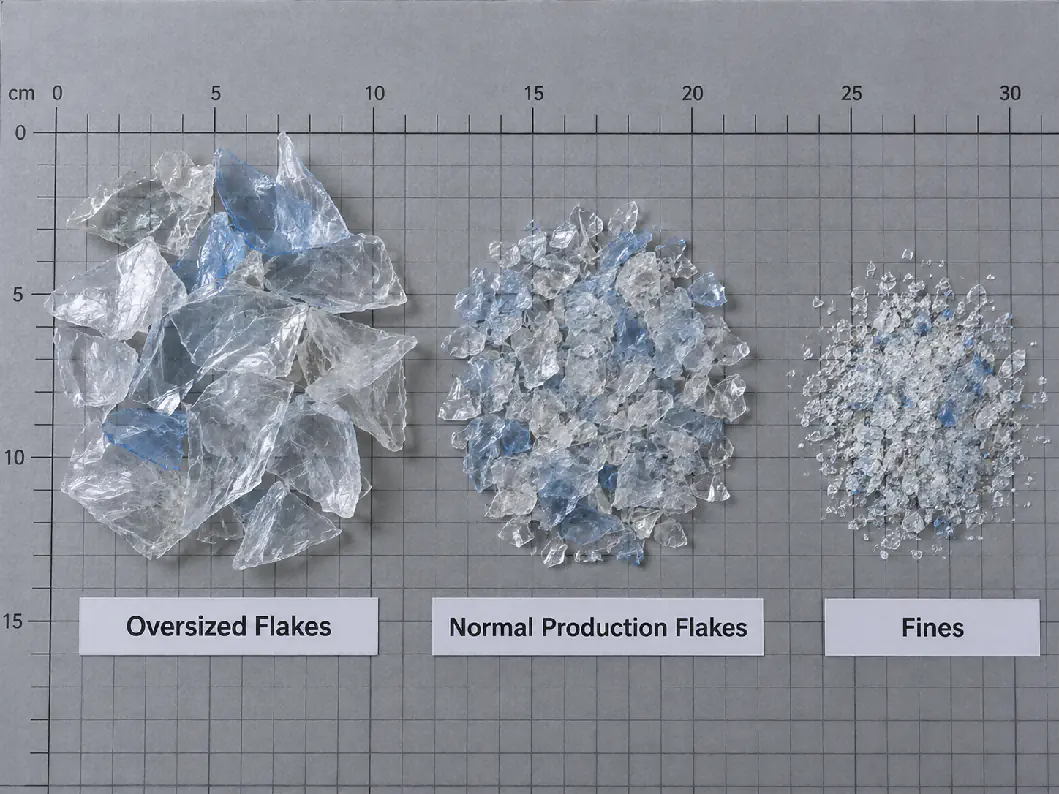
Çapak boyutu yıkamayı, ayırmayı, kurutmayı, iletimi ve ekstrüzyonu etkiler. Çok büyük çapaklar etiket ve su tutar ve eşit temizlenmeyebilir; aşırı küçük çapaklar tozu artırır ve proses suyuyla kaybolabilir.
Ticari yıkanmış PET çapak spesifikasyonları, pazara ve ekipmana bağlı olarak genellikle yaklaşık 3–12 mm veya 8–12 mm civarı gibi kontrollü aralıklar kullanır. PET yıkama hatlarımız genellikle 12 mm veya 14 mm eleklerle ya da sonraki prosese uygun özel bir boyutla yapılandırılır.
Kırıcı eleği birbirinin aynı çapaklar üretmez. Şişe et kalınlığı, bıçak durumu, rotor hızı ve kalma süresi de boyut dağılımını belirler.
Yığın yoğunluğu ilk bakışta göründüğünden fazlasını söyler
Yığın yoğunluğu, birim hacimdeki serbest PET çapak kütlesidir. Silo boyutunu, iletim davranışını, kurutucu yükünü ve ekstrüder beslemesini etkiler.
Yıkanmış PET çapaklar; çapak boyutu, et kalınlığı, renk karışımı ve sıkışmaya bağlı olarak yaklaşık 250–500 kg/m³ aralığında bildirilir. Kararsız bir yığın yoğunluğu, tutarsız çapak boyutuna veya hammadde bileşimine işaret edebilir; bu yüzden hem ekipman boyutlandırmada hem de parti tutarlılığını kontrol etmede faydalıdır.
Renk: şeffaf, açık mavi ve yeşil PET çapak
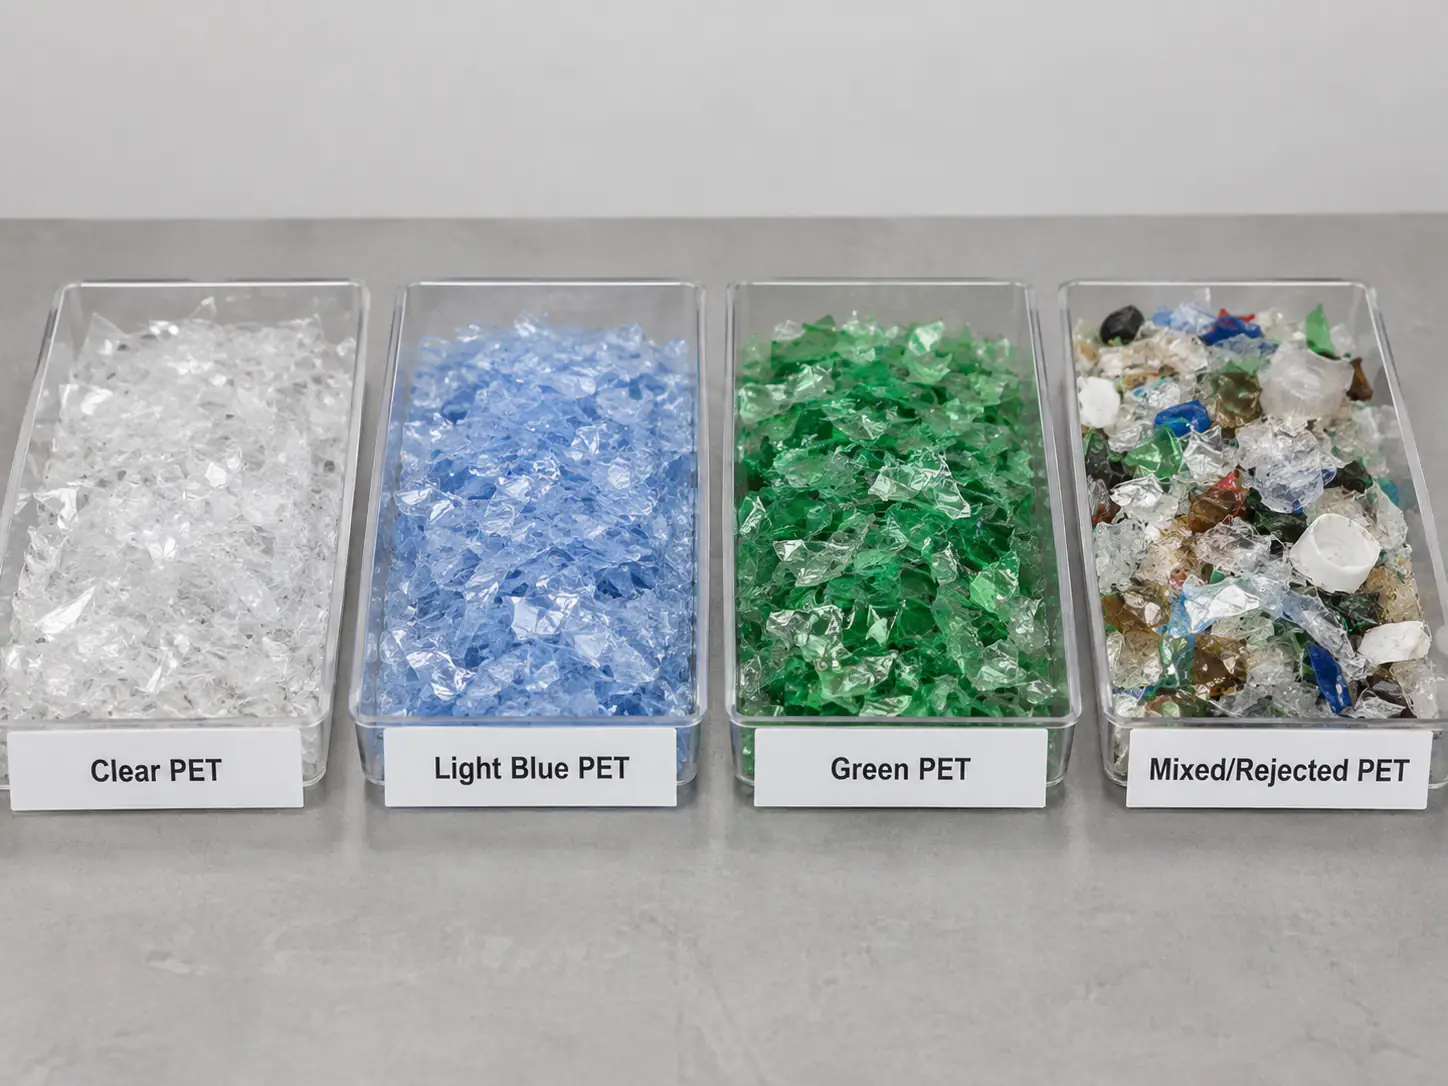
Şeffaf, açık mavi, yeşil ve diğer renkli PET çapakların hepsi kimyasal olarak PET’tir, ancak aynı ticari değere sahip değildir. Şeffaf levha ve şişe uygulamaları birçok elyaf uygulamasından çok daha sıkı renk ayrımı gerektirir; yeşil PET çapaklar ise genellikle ayrı ve daha düşük değerli pazarlarda satılır.
Optik şişe ve çapak ayıklayıcılar renkli PET’i, opak PET’i ve yabancı polimerleri ayırır. Yüksek değerli şeffaf çapakta renk, fotoğrafla değerlendirilmek yerine yazılı spesifikasyonun parçası olmalıdır.
Pratik bir PET çapak kalite tablosu
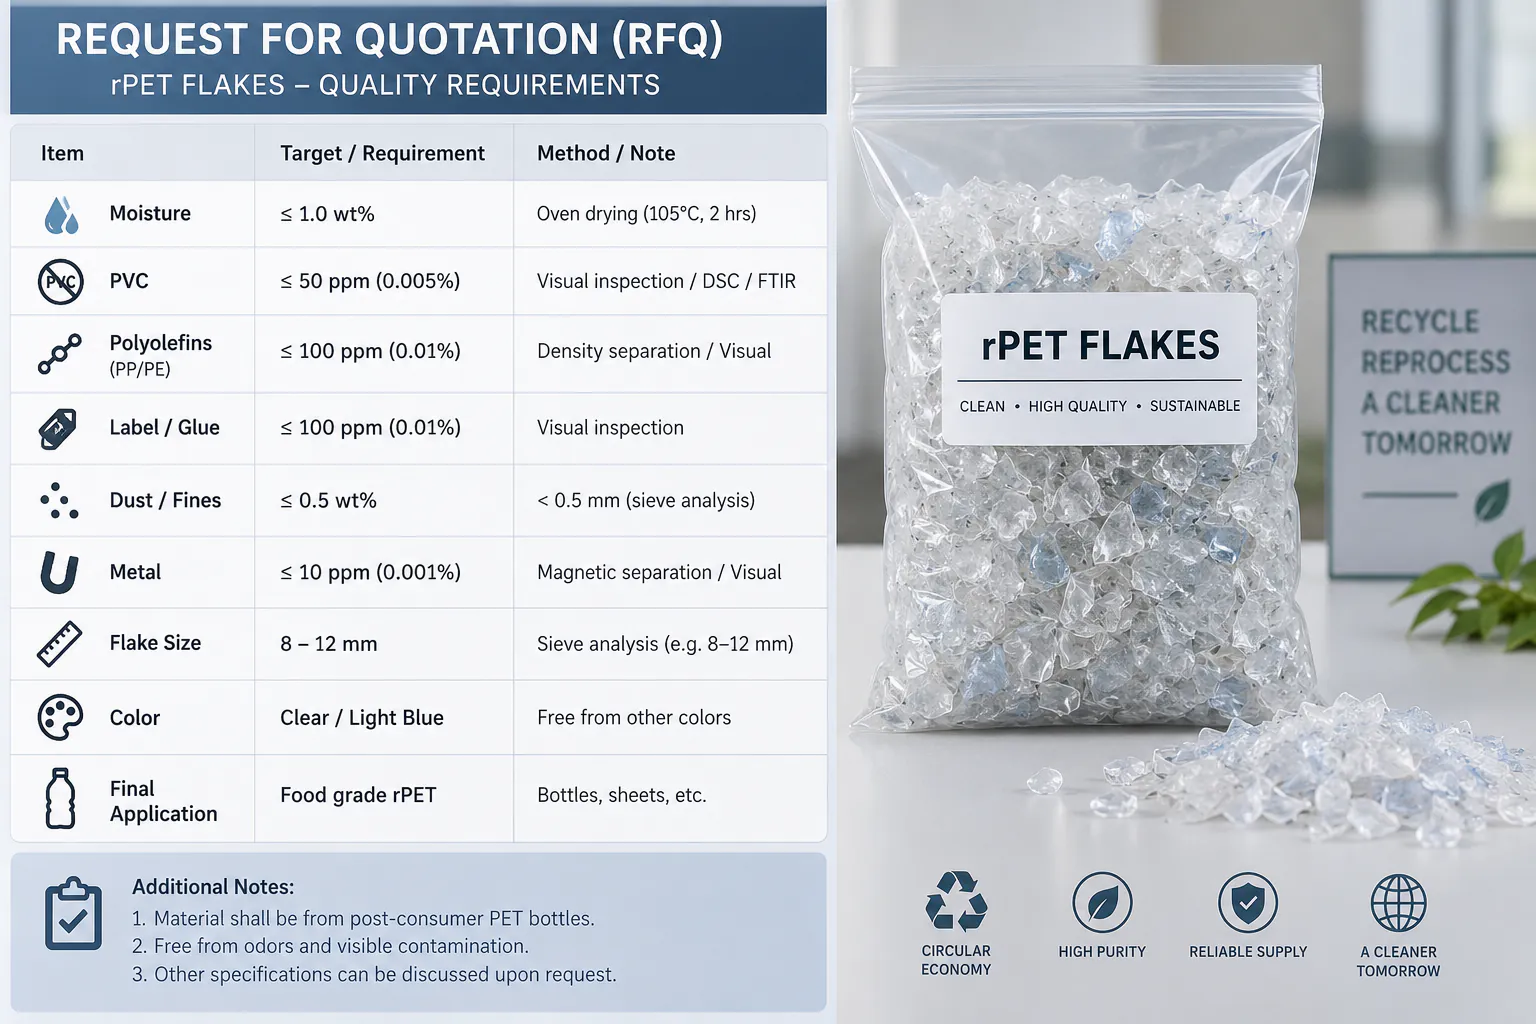
Aşağıdaki tablo evrensel bir standart değildir. Bir alıcının spesifikasyonu nasıl kurgulayabileceğini gösterir ve yayımlanmış yüksek kaliteli geri dönüşüm girdilerinde ve ticari çapak spesifikasyonlarında görülen daha sıkı aralıklara örnekler verir.
| Parametre | Neden önemli | Örnek yüksek kalite hedefi | Etkileyen başlıca ekipman |
|---|---|---|---|
| Nem | Kurutma, depolama ve sonraki aşamada PET hidrolizi | Yıkanmış çapakta çoğunlukla ≤%1; ekstrüzyon ek kurutma ister | Santrifüj kurutucu, termal kurutucu |
| PVC | Eriyik işlemede bozunur ve PET’i renklendirir | Onlarca ppm; bazı gıda temaslı girdiler <50 ppm belirtir | Şişe ayıklama, etiket ayırma, çapak ayıklama |
| Poliolefinler | Kapak, halka ve etiketler saflığı ve filtrasyonu etkiler | Kaliteye göre onlarca ile birkaç yüz ppm | Yüzdürme-batırma tankı, etiket ayırıcı, çapak ayıklayıcı |
| Etiket / kâğıt | Görünür kusur, kül ve filtre yükü | Alıcıya özel; yüksek kaliteler sıkı ppm sınırları kullanır | Etiket ayırıcı, sürtünmeli yıkayıcı, durulama |
| Tutkal kalıntısı | Sararma, kömürleşme ve siyah noktalar | Alıcıya veya prosese özel; yüksek değerli kullanımlarda ayrı izlenir | Sıcak yıkama, kimyasal dozaj, sürtünmeli yıkayıcı |
| İnce toz | Nem tutma, taşıma kaybı, filtre yükü | Tanımlı elek sınırı, ör. <0,5 mm, ve sıkı limit | Kırıcı bıçakları ve eleği, yıkama, hava ayırma |
| Metaller | Ekipman hasarı ve ürün kusurları | Yüksek kaliteli çapakta onlarca ppm | Ayıklama, mıknatıslar, metal dedektörü |
| Çapak boyutu | Yıkama, kurutma, iletim ve besleme kararlılığı | Birkaç mm’den yaklaşık 12–14 mm’ye kontrollü aralık | Kırıcı eleği ve bıçak durumu |
| Yığın yoğunluğu | Silo, kurutucu ve ekstrüder beslemesi | Kaliteye göre yaklaşık 250–500 kg/m³ | Çapak geometrisi, ayıklama, taşıma |
Referans olarak, standart PET şişe yıkama hattı yapılandırmalarımızı tüketim sonrası şişe hammaddesi için şu çıkış hedefleriyle teklif ediyoruz: nem <%0,9, PVC <50 ppm, PP/PE <20 ppm, etiket <20 ppm, tutkal <10 ppm, metal <20 ppm, toplam safsızlık <100 ppm ve 12 mm, 14 mm veya özel çapak boyutu. Gerçek sonuçlar gelen şişelere ve kurulu ayıklama ekipmanına bağlıdır ve malzeme denemesiyle doğrulanır.
Numune alma yöntemi neden önemlidir
Bir laboratuvar sonucu numunesi kadar iyidir. Bir big bag’in üstünden alınan bir avuç malzeme, üretim partisini temsil etmeyebilir.
PET çapaklar iletim ve depolama sırasında ayrışır. Toz bir bölgede toplanabilir, daha ağır kirlilik veya renkli çapaklar ise eşit dağılmayabilir. Numuneler birden çok noktadan veya kararlaştırılmış bir prosedüre göre alınmalı ve test öncesinde birleştirilmelidir.
Tedarikçi ve alıcı yalnızca sınırda değil, test yönteminde, birimde ve numune alma sıklığında da anlaşmalıdır. Taraflardan biri farklı bir test yöntemi veya partikül boyutu tanımı kullanıyorsa “PVC ≤50 ppm” ve “toz ≤500 ppm” eksik spesifikasyonlardır.
TDS ve COA aynı şey değildir
Teknik Veri Sayfası (TDS), bir PET çapak kalitesinin hedef spesifikasyonunu tanımlar. Analiz Sertifikası (COA) ise belirli bir parti veya üretim lotu için ölçülen sonucu bildirir.
Düzenli alımlarda tutarlılığı kontrol etmek için COA daha kullanışlıdır. Nem, PVC, poliolefinler, etiketler, metaller, çapak boyutu, yığın yoğunluğu, renk ve kararlaştırılan diğer parametreleri içerebilir.
Bir tedarikçi yüksek saflıkta çapak iddia ediyorsa hangi değerlerin garanti, hangilerinin tipik olduğunu, ne sıklıkla test edildiğini ve lota özel COA sağlanıp sağlanmadığını sorun.
Kalite spesifikasyon dışındaysa hattın hangi bölümünü kontrol etmelisiniz?
| Kalite sorunu | Olası proses alanı | Tipik kontroller |
|---|---|---|
| Yüksek nem | Su alma ve kurutma | Kurutucu yükü, rotor durumu, sıcak hava miktarı, drenaj |
| Yüksek PVC | Şişe ayıklama, etiket ayırma, çapak ayıklama | Ayıklama verimi, shrink etiket ayırma, ayıklayıcı kalibrasyonu |
| Fazla PP/PE | Yüzdürme-batırma ayırma | Su seviyesi, kalma süresi, karıştırma, yüzen malzemenin alınması |
| Yüksek etiket içeriği | Etiket ayırma ve sürtünmeli yıkama | Etiket ayırıcı verimi, şişe durumu, sürtünmeli yıkayıcı yükü |
| Yüksek tutkal kalıntısı | Sıcak yıkama ve sonrasındaki sürtünmeli durulama | Sıcaklık, kimya, kalma süresi, durulama |
| Yüksek ince toz | Kırıcı ve hava ayırma | Bıçak keskinliği, elek boyutu, kalma süresi, toz alma |
| Metal kirliliği | Ayıklama ve metal ayırma | Balya teli ayırma, mıknatıs ve metal dedektörü performansı |
| Tutarsız çapak boyutu | Kırıcı | Elek aşınması, bıçak boşluğu ve durumu, besleme kararlılığı |
Yıkama hattı alıcısı hangi kalite bilgilerini belirtmelidir?
Bir PET yıkama hattı talep ederken yalnızca kapasite ve şişe tipini vermeyin. Mümkünse beklenen çıkış kalitesini de belirtin:
- Son kullanım: elyaf, çember, levha, granül veya şişeden şişeye hazırlık.
- Yıkama ve kurutma sonrası gereken nem sınırı.
- Azami PVC kirliliği.
- Azami poliolefin kirliliği.
- Azami etiket, kâğıt veya görünür kirlilik.
- Tutkal kalıntısının ayrıca kontrol edilip edilmediği.
- Azami metal kirliliği.
- Gereken çapak boyutu aralığı ve ince partikül sınırı.
- Gereken renk bileşimi: şeffaf, açık mavi, yeşil veya karışık.
- Sonraki taşıma buna bağlıysa gereken yığın yoğunluğu.
- Her kritik parametre için kullanılan test yöntemi veya alıcı spesifikasyonu.
Henüz nihai bir spesifikasyonunuz yoksa tedarikçi önce son pazarı sormalı, ardından hammaddeye ve seçilen ayıklama ve yıkama ekipmanına göre gerçekçi hedefler önermelidir. Bir teklif için şişe kaynağınızı ve son kullanımınızı bize gönderebilirsiniz.
Sonuç: kalite hattın tamamında oluşur
PET çapak kalitesini tek bir sıcak yıkayıcı, tek bir ayırıcı veya tek bir optik ayıklayıcı yaratmaz. Kalite, prosesin tamamının sonucudur.
PVC kontrolü şişe ayıklama ve etiket ayırmayla başlar. Poliolefin giderimi yüzdürme-batırma ayırmaya bağlıdır. Tutkal giderimi sıcak yıkamaya ve güçlü durulamaya bağlıdır. İnce toz kırıcının durumundan ve partikül boyutu kontrolünden etkilenir. Nem mekanik ve termal kurutmaya bağlıdır. Metaller ekipmana zarar vermeden veya nihai ürüne ulaşmadan uzaklaştırılmalıdır.
Bu yüzden profesyonel bir PET yıkama hattı spesifikasyonu, her kalite hedefini onu sağlamaktan sorumlu ekipmana bağlar. Faydalı soru “Hattınız temiz PET çapak üretebilir mi?” değil, “Bu hat benim hammaddemle gerçekte hangi nem, PVC, etiket, tutkal, toz ve diğer kirlilik seviyelerine ulaşabilir ve bu değerler nasıl test edilecek?” sorusudur.
Sık sorulan sorular
Yıkanmış PET çapakların nemi ne olmalıdır?
Yıkanmış PET çapak spesifikasyonları genellikle %1 civarı veya altı nem ister; standart hatlarımız tüketim sonrası şişelerde %0,9’un altını hedefler. Bu, yıkama ve kurutma sonrası nemdir; PET, hidroliz ve IV kaybını önlemek için ekstrüzyondan önce yine kontrollü kurutma gerektirir.
PET çapakta kabul edilebilir PVC seviyesi nedir?
Yüksek kaliteli spesifikasyonlar PVC’yi onlarca ppm düzeyinde tutar; bazı gıda temaslı geri dönüşüm girdileri 50 ppm’in altını belirtir. Düşük kaliteli elyaf pazarları daha fazlasını kabul edebilir. Sınırı son kullanıcı belirler ve ancak kararlaştırılmış bir test yöntemi ve numune alma planıyla anlam kazanır.
Sıcak yıkanmış ve soğuk yıkanmış PET çapak arasındaki fark nedir?
Soğuk yıkanmış çapaklar oda sıcaklığındaki suda yüzdürme-batırma ve sürtünmeli yıkamayla yıkanır; bu, gevşek kiri ve kapakların çoğunu giderir. Sıcak yıkanmış çapaklar ayrıca genellikle kostikli bir sıcak yıkama ve durulamadan geçer; bu çok daha fazla tutkal, yağ ve organik kalıntı giderir. Sıcak yıkanmış çapaklar levha, çember, granül ve şişeden şişeye kullanımın olağan başlangıç noktasıdır.
PET çapak için TDS ile COA arasındaki fark nedir?
TDS (Teknik Veri Sayfası) bir çapak kalitesinin hedef spesifikasyonunu belirtir. COA (Analiz Sertifikası) belirli bir lotun ölçülen sonuçlarını bildirir. Sürekli alımlarda lota özel COA isteyin ve hangi değerlerin garanti, hangilerinin yalnızca tipik olduğunu kontrol edin.
PET çapak fiyatları neden bu kadar farklıdır?
Fiyat kaliteyi ve kullanılabilirliği izler: renk (şeffaf, açık mavi veya yeşil), yıkama seviyesi (yıkanmamış, soğuk veya sıcak yıkanmış), PVC ve poliolefin içeriği, tutkal, toz, nem ve partiler arası tutarlılık. Sıkı ve belgelenmiş sınırlara sahip şeffaf, sıcak yıkanmış çapaklar en yüksek fiyatları alır.
Çapak kalite hedefleri
Hattınızın hangi çapak kalitesine ulaşabileceğinden emin değil misiniz?
Şişe kaynağınızı ve son pazarınızı bize iletin. Mühendislerimiz gerçekçi kalite hedefleri ile bunlara ulaşmak için gereken ayıklama, yıkama ve kurutma yapılandırmasını önerir ve malzemenizi test edebilir.
Kalite önerisi alın- Çapakların son kullanımı
- Şişe kaynağı ve etiket türleri
- Nem, PVC ve PP/PE için hedef sınırlar
- Alıcınızın test yöntemleri