Спецификација за квалитет на PET флекс: влага, PVC, етикети, лепак и ситна прашина
PET флекс што изгледа чист не е автоматски висококвалитетен PET флекс. Две партии можат да изгледаат речиси идентично, но да се однесуваат многу различно при екструдирање поради влага, PVC, преостанат лепак од етикети, полиолефини, метали или ситна прашина. Затоа, за купувач на линија за перење PET, квалитетот на флексот треба да се дефинира со мерливи параметри, а не со зборови како „чист флекс“ или „висока чистота“.
Краткиот одговор
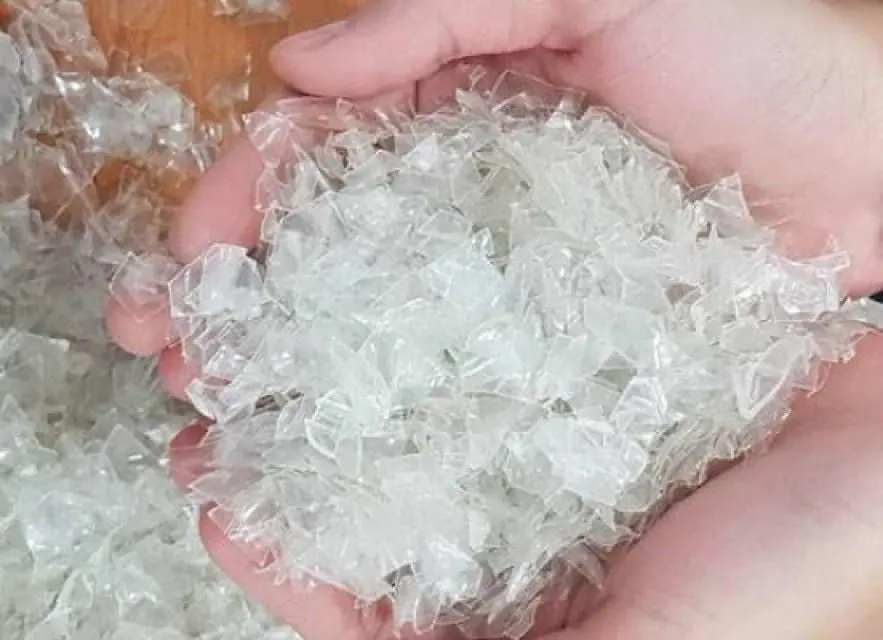
Добрите PET флекс се дефинирани со мерени граници, а не со изглед. За висококвалитетен измиен rPET флекс, купувачите обично бараат влага околу или под 1%, PVC во десетици ppm (често под 50 ppm), полиолефини, етикети и лепак во десетици до неколку стотини ppm, метали во десетици ppm, граница за ситни честички како 0,5 mm, опсег на големина на флексот и волуменска густина. Не постои универзален стандард: крајната намена — влакна, трака за врзување, плочи, гранулирање или bottle-to-bottle — ги поставува границите, а секоја вредност бара договорен метод на тестирање и план за земање примероци.
Содржина
- 01Почнете со крајната намена, а не со машината за перење
- 02Неизмиен, ладно-измиен и топло-измиен PET флекс
- 03Влага: зошто мал процент е толку важен
- 04Што предизвикува висока финална влага?
- 05Загадување со PVC: една од најкритичните нечистотии во рециклираниот PET
- 06Каде влегува PVC во потокот PET шишиња?
- 07Како треба да се тестира PVC?
- 08Етикетите не се едно единствено загадување
- 09Преостанатиот лепак може да е поважен од видливите парчиња етикети
- 10Ситен прав: загадувањето што клиентите често го игнорираат
- 11Од каде доаѓа прекумерниот ситен прав?
- 12Полиолефини: капачиња, прстени и етикети
- 13Метали: ниска концентрација, висок ризик
- 14Големината на флексот е параметар за квалитет, а не само поставка на дробилката
- 15Волуменската густина открива повеќе отколку што изгледа на прв поглед
- 16Боја: проѕирен, светлоплав и зелен PET флекс
- 17Практична табела за квалитет на PET флекс
- 18Зошто методот на земање примероци е важен
- 19TDS и COA не се исто нешто
- 20Кој дел од линијата за перење треба да се провери кога квалитетот не е во спецификацијата?
- 21Која информација за квалитет треба да ја наведе купувачот на линија за перење?
- 22Заклучок: квалитетот се создава низ целата линија
- Често поставувани прашања
Почнете со крајната намена, а не со машината за перење
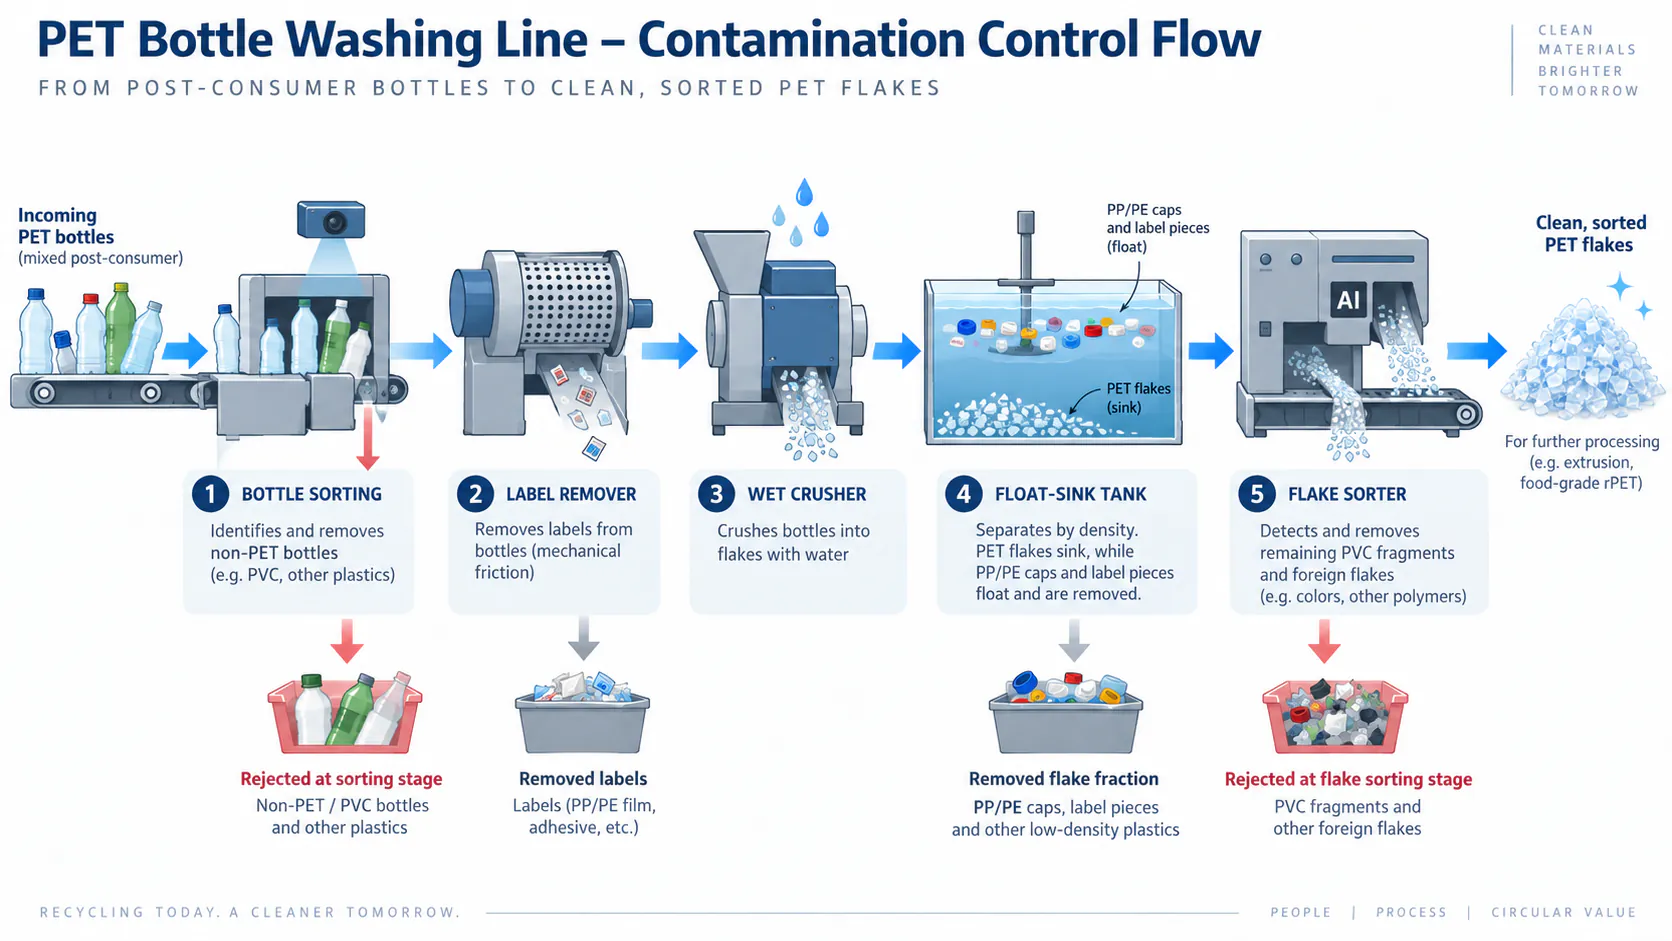
Пред да се разговара за опремата за перење, дефинирајте за што ќе се користи флексот. Линијата за перење PET шишиња треба да се проектира одназад, почнувајќи од потребниот квалитет на излезот.
Производител на влакна можеби ќе толерира загадување што би било неприфатливо за производство на транспарентни плочи или висококвалитетни гранули. Процесот bottle-to-bottle можеби бара многу ниски нивоа на PVC, полиолефини, метали и други туѓи полимери уште пред флексот да влезе во валидираната фаза на деконтаминација.
Затоа понуда што вети само „PET флекс со влага под 1%“ е нецелосна. Влагата е важна, но не казува ништо за PVC, преостанатиот лепак, фрагментите од етикети, загадувањето со боја или ситните честички.
Не постои единствена универзална спецификација за PET флекс. Купувачите и добавувачите договараат спецификација на производот, а патеките со висока вредност поставуваат многу поригорозни граници од апликациите со пониска вредност.
| Крајна намена | Типичен фокус на квалитет | Интензитет на перење | Дополнителна контрола што често е потребна |
|---|---|---|---|
| Влакна / полнење | Влага, нечистотија, стабилно полнење, прифатлива боја | Основен до среден | Основно сортирање и сушење |
| Трака за врзување | PVC, полиолефини, лепак, стабилност на IV, ситни честички | Среден до висок | Подобро сортирање и филтрација на растопот |
| Плочи / термоформирање | PVC, етикети и лепак, боја, црни точки, мирис | Висока | Оптичко сортирање и поригорозна контрола на квалитет |
| Гранулирање | Влага, PVC, лепак, ситни честички, метал, стабилност на растопот | Висока | Сушење, филтрација, вакуумско дегазирање |
| Подготовка за bottle-to-bottle | Многу ниски нивоа туѓи полимери, контролирано загадување | Многу висока | Валидирана деконтаминација плус строга контрола на влезот |
Неизмиен, ладно-измиен и топло-измиен PET флекс
PET флекс се тргува под три широки процесни ознаки. Неизмиениот флекс е едноставно здробени шишиња кои сè уште носат етикети, капачиња, нечистотија и остатоци од пијалак; тие бараат целосно перење пред употреба. Ладно измиениот флекс поминал низ флотациска сепарација и фрикционо перење во вода на собна температура, што отстранува растресена нечистотија и повеќето капачиња, но оставува голем дел од лепливиот и маслениот остаток. Топло измиениот PET флекс исто така поминал низ загреана, обично каустична, фаза на перење проследена со плакнење, и претставува вообичаена почетна точка за патеките со плочи, трака за врзување, гранулирање и bottle-to-bottle.
Овие ознаки го опишуваат процесот, а не резултатот. Две партии топло измиен флекс сè уште можат значително да се разликуваат во PVC, лепак или ситни честички, затоа параметрите подолу се поважни од самото име. За споредба на двата процеси на перење, видете топло наспроти ладно перење во линија за перење PET.
Влага: зошто мал процент е толку важен
Влагата е еден од најлесните параметри на PET флекс за разбирање и еден од најлесните за потценување. Измиениот флекс ја напушта мократа секција носејќи и површинска вода и вода заробена меѓу флексовите или во превои и неправилни облици.
Типична линија за перење PET ја намалува оваа вода во фази. Механичкото одводнување прво отстранува повеќето слободна вода, центрифугалното сушење отстранува дополнителна површинска влага, а термичкото или сушењето со топол воздух се додава кога е потребна пониска финална влага или кога последователниот процес е чувствителен на влажна суровина.
Комерцијалните и регулаторните процесни примери често пропишуваат влага на измиениот PET флекс околу или под 1% пред понатамошно рециклирање. Некои објавени спецификации прифаќаат малку повисоки вредности, додека други купувачи бараат пониски граници. Добавувачот на линијата и купувачот на флексот треба да се договорат за методот на тестирање и максималната вредност, наместо да се потпираат на визуелна проценка.
Влагата на флексот по перењето не е исто што и влагата потребна веднаш пред топење. PET е хигроскопен, па гранулирањето или екструзијата на плочи обично бараат дополнително контролирано сушење. Ако влажен PET влезе во екструдерот, хидролизата го намалува интринзичниот вискозитет и механичките својства — видете како се зачувува IV при гранулирање PET.
Што предизвикува висока финална влага?
Ако финалниот PET флекс остане премногу влажен, проблемот не секогаш се решава со додавање поголема сушара со топол воздух. Коренската причина може да биде нагорно во процесот:
- Капацитетот на центрифугалната сушара е премал за реалниот проток.
- Флексот е преголем или неправилен и заробува повеќе вода.
- Ситото или зоните за одводнување се затнати со етикети и ситни честички.
- Роторот или лопатките на сушарата се изабени и повеќе не генерираат доволна сила за одводнување.
- Полнењето со материјал е премногу високо, што го намалува времето на задржување.
- Температурата на топлиот воздух или волуменот на воздух се недоволни.
- Влажниот флекс се складира премногу долго во лошо проветрувани контејнери и повторно апсорбира влага.
Затоа системот за сушење треба да се избере заедно со големината на ситото на дробилката, капацитетот на перење и системот за финално складирање.
Загадување со PVC: една од најкритичните нечистотии во рециклираниот PET
PVC е особено штетен при рециклирање на PET бидејќи PET и PVC се обработуваат на многу различни температури. Дури и малите количини PVC можат да се разградат за време на обработката на PET и да создадат темни точки, промена на бојата, мирис и кисели продукти на разградување.
Затоа високо квалитетните спецификации за PET флекс го задржуваат PVC во опсег од десетици ppm, наместо да се третира како процентуално загадување. Некои објавени спецификации за влезен материјал за рециклирање во контакт со храна користат граници за PVC под 50 mg/kg, некои комерцијални спецификации за проѕирен флекс се уште поригорозни, а пазарите со пониска класа можат да прифатат повисоки вредности.
Точната цел ја поставува крајниот корисник. Добавувачот на линија за перење не треба да вети бројка за PVC без да знае извор на шишињата, системот за сортирање и крајната апликација.
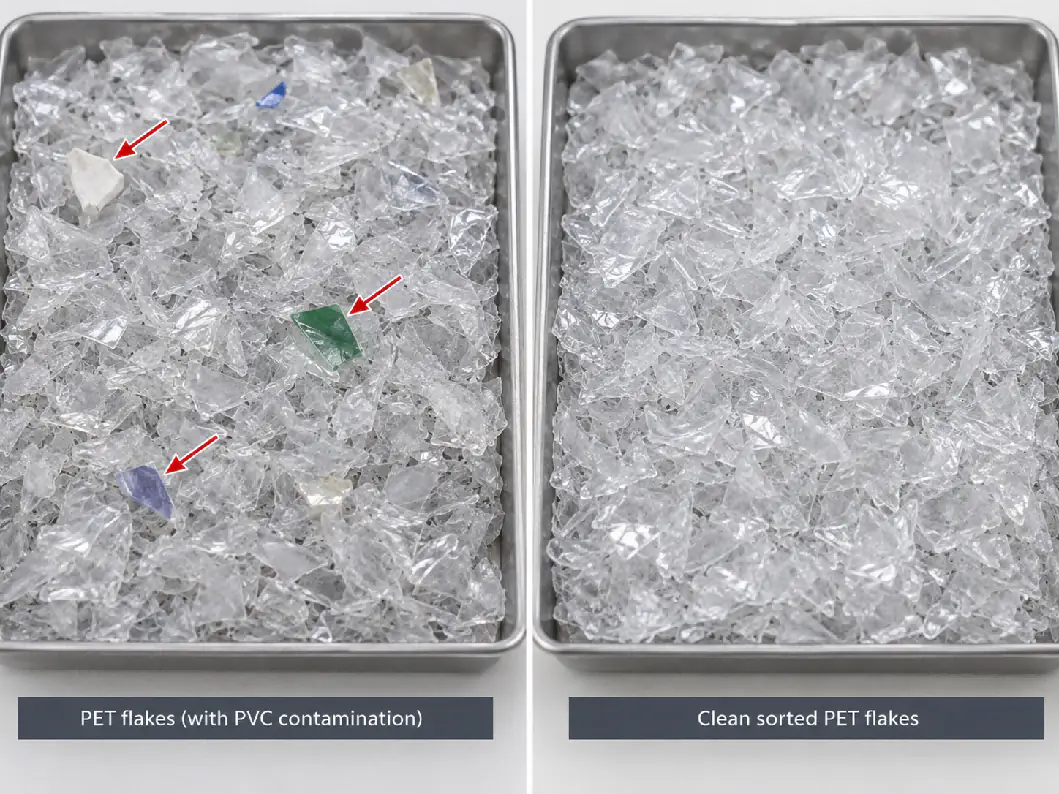
Каде влегува PVC во потокот PET шишиња?
PVC може да влезе преку цели PVC контејнери измешани во балата, термоскупливи ракави од PVC, фрагменти од PVC етикети, затворки или други делови од пакувањето.
Бидејќи густината на PVC е близу или над густината на водата, флотациската сепарација не може сигурно да го отстрани по дробењето. Откако PVC е исецкан на флекс и измешан со PET, сепарацијата станува многу потешка.
Затоа контролата на PVC треба да започне пред дробењето. Рачното сортирање, NIR сортирање на шишиња, ефикасното отстранување на етикети и отстранувањето на контејнери што не се PET вредат повеќе отколку да се поправа проблемот откако материјалот веќе е ситен флекс. Сортирањето на флексот потоа претставува втор контролен степен, особено за апликациите со висока вредност.
Како треба да се тестира PVC?
PVC не секогаш може сигурно да се процени со око. Планот за контрола на квалитет треба да дефинира повторлив метод на тестирање и репрезентативно земање примероци.
Методите во индустријата вклучуваат визуелна или оптичка анализа на сортирање, тестирање во топла печка врз основа на различното термичко однесување на PVC и PET, и специјализирани скенери за флекс. ASTM D5991, на пример, опишува процедури за одделување и идентификување на загадувањето со PVC во PET флекс.
Спецификација како „PVC под 50 ppm“ има смисла само кога двете страни знаат како се зема примерокот и како се мери резултатот.
Етикетите не се едно единствено загадување
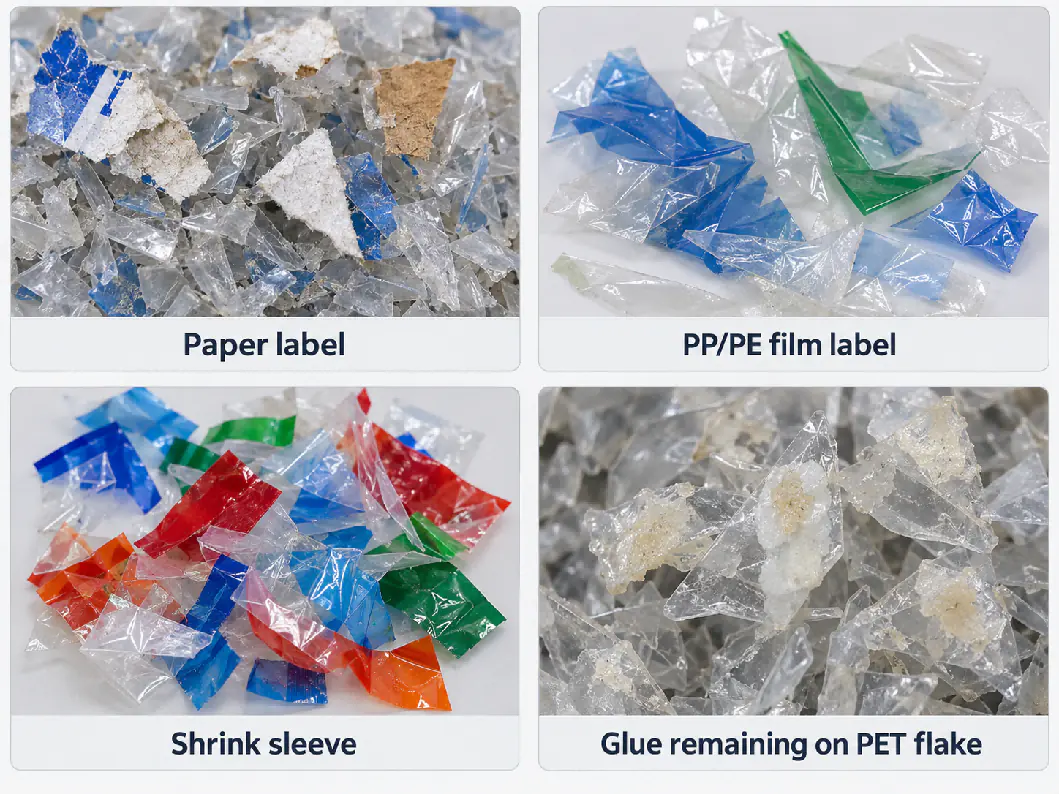
„Загадувањето со етикети“ обично комбинира неколку проблеми: фрагменти од хартија, фолија за етикети од PP/PE, термоскупливи ракави од PETG или PVC, печатарско мастило, лепак и флекс што сè уште носи лепак на површината.
Овие загадувачи се однесуваат различно во линија за перење. Фрагментите од полиолефинска етикета можат да пливаат во резервоар за сепарација по густина. Хартијата се распаѓа на ситни влакна што се движат заедно со нечистата процесна вода. Термоскупливите ракави можеби бараат сортирање на шишиња или опрема за отстранување етикети. Лепакот може да остане прилепен на површината на PET и да бара топло перење.
Затоа отстранувачот на етикети пред дробење има голем ефект врз последователното оптоварување на перењето. Отстранувањето на колку што е можно повеќе материјал од етикетата додека шишето сè уште е цело ги намалува фрагментите од етикети што стигнуваат до дробилката, топлиот перач и системот за плакнење со вода.
Преостанатиот лепак може да е поважен од видливите парчиња етикети
PET флексот може да биде без видлива фолија од етикета и сепак да носи остаток од лепак, особено од самолепливи етикети и некои топло-стопени лепила.
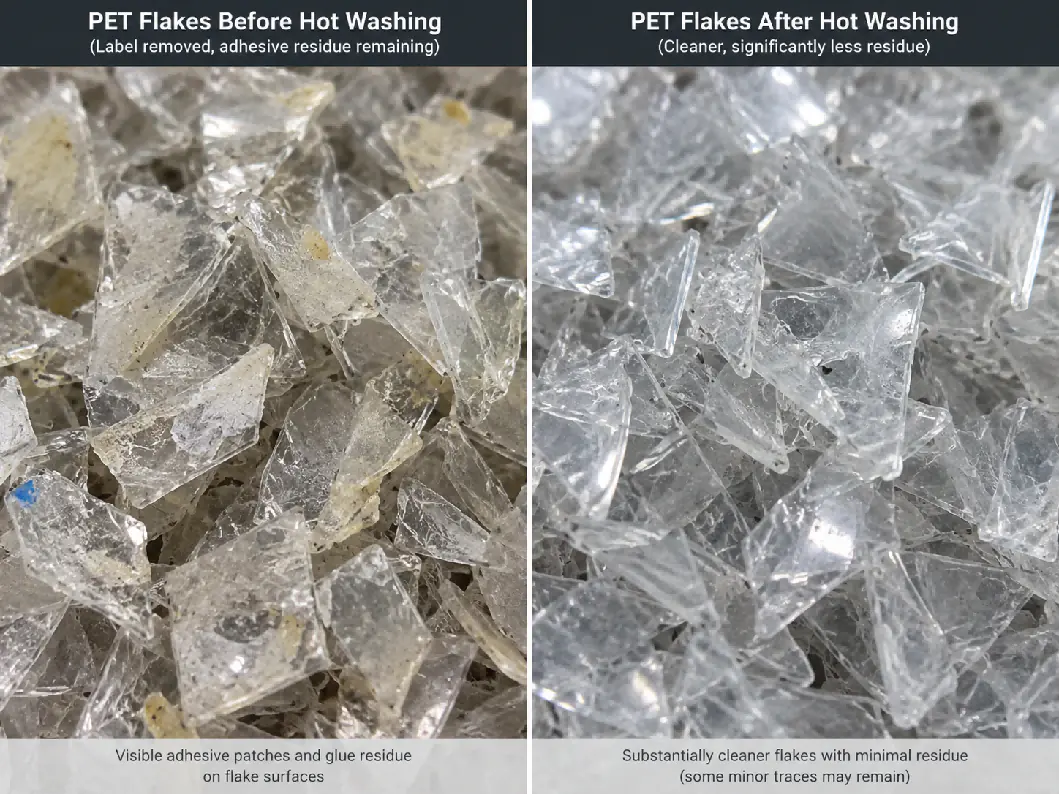
Преостанатиот лепак може да потемни или да оксидира за време на екструзија, да придонесе за црни точки, да создаде мирис и да го оптовари филтерот за растоп. Затоа некои спецификации за висококвалитетен флекс го мерат флексот со преостанат лепак одделно од видливите фрагменти од етикети.
Топлото перење, третманот со детергент или каустична сода, контролираната температура, доволното време на задржување и силното фрикционо плакнење по топлото перење се главните алатки за намалување на остатокот од лепак. Најдобрите поставки зависат од реалната хемија на етикетата и лепакот.
Ситен прав: загадувањето што клиентите често го игнорираат
Ситниот прав вклучува многу мали честички PET, како и влакна од хартија, нечистотија и други цврсти материи создадени за време на дробењето и перењето. Дури и кога материјалот сè уште е PET, прекумерните ситни честички создаваат оперативни проблеми.
Ситните честички имаат многу поголема површина во однос на нивната маса. Тие задржуваат повеќе влага, носат загадување, зголемуваат прашина при ракувањето и се однесуваат различно при сушење и транспортирање.
Објавените спецификации за висококвалитетен флекс обично дефинираат граница на големина за ситните честички, на пример под 0,5 mm, и потоа ограничуваат дозволената количина. Некои спецификации за процес на рециклирање користат вредности околу 500 ppm, додека други индустриски спецификации користат процентуални граници. Бидејќи дефиницијата за „прав“ се разликува, големината на ситото и методот на тестирање мора да бидат запишани во спецификацијата.
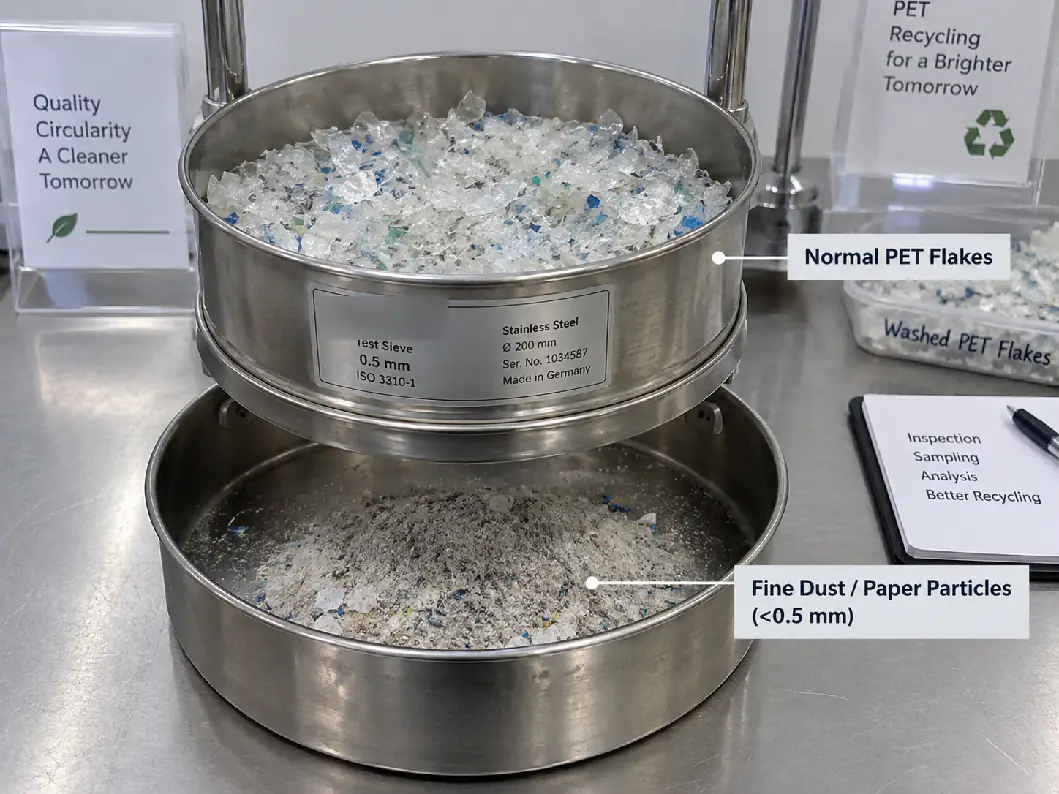
Од каде доаѓа прекумерниот ситен прав?
- Отворот на ситото на дробилката е непотребно мал.
- Ножевите на дробилката се затапени, што предизвикува повторен удар и мелење наместо чисто сечење.
- Материјалот останува премногу долго во комората на дробилката.
- Сувото дробење генерира повеќе растресени ситни честички отколку добро контролиран процес на мокро дробење, кај некои потоци шишиња.
- Хартиените етикети се распаѓаат при перењето и не се отстрануваат ефикасно.
- Транспортирањето, сушењето или агресивното механичко ракување предизвикува дополнително кршење.
Затоа намалувањето на ситните честички започнува кај дробилката за пластика. Остри ножеви, правилна големина на ситото и стабилно дозирање произведуваат почист и постабилен флекс пред да започне самото перење — видете одржување на ножевите на дробилката.
Полиолефини: капачиња, прстени и етикети
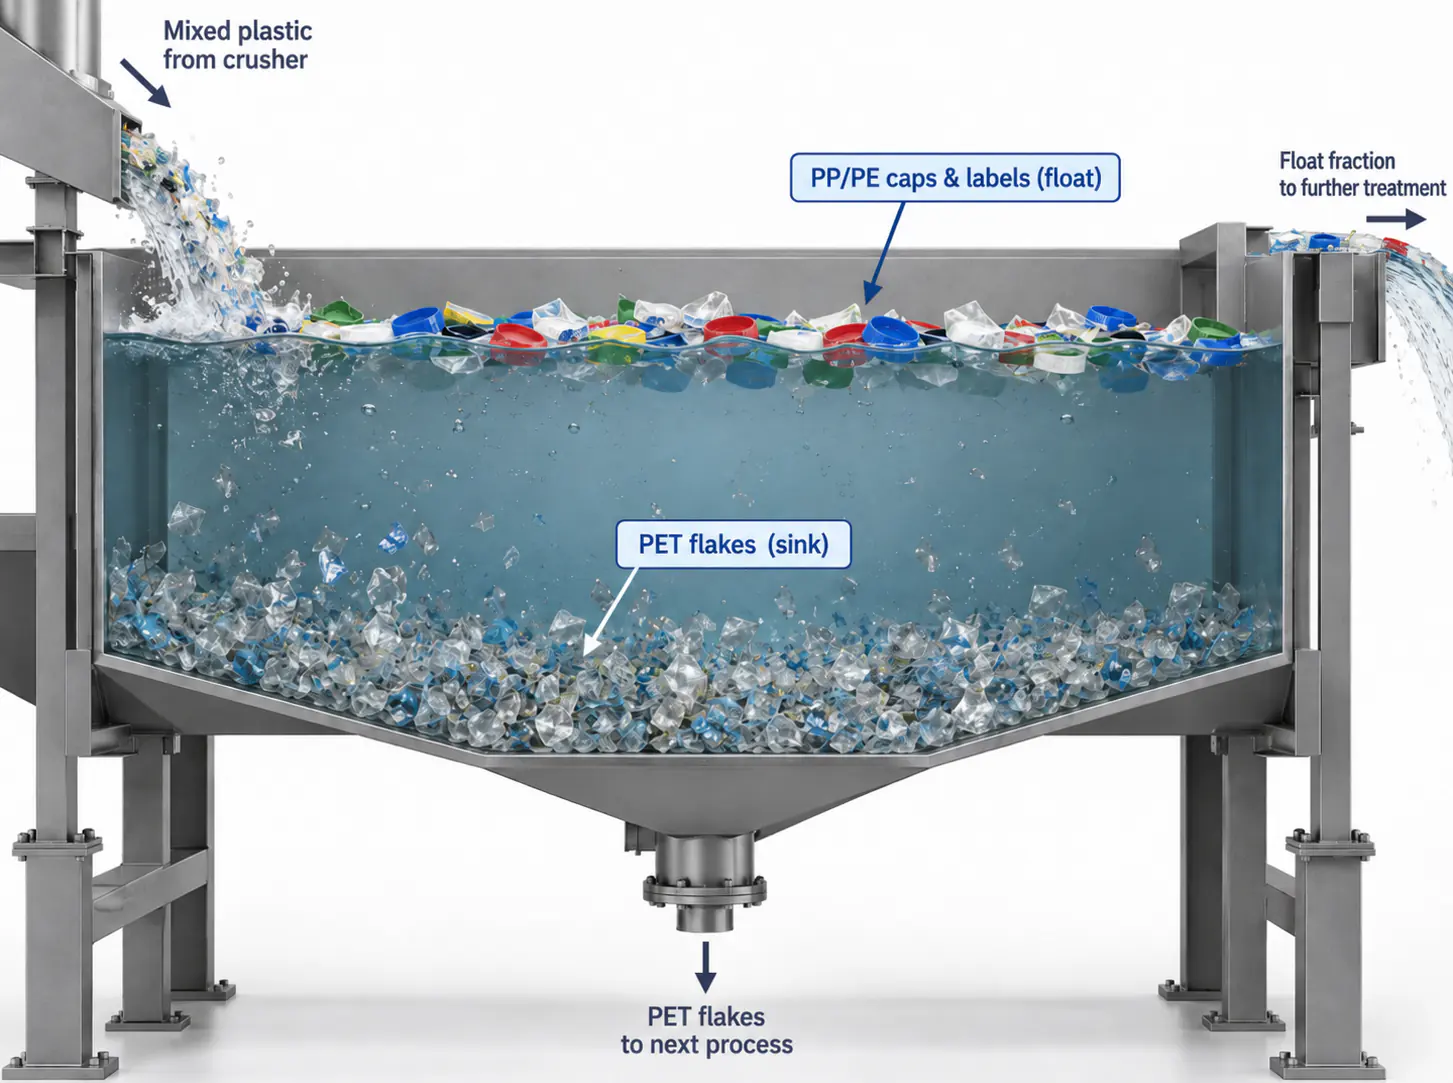
PP и PE се чести загадувачи во потокот PET шишиња бидејќи капачињата, гарантните прстени и многу етикети се направени од полиолефини.
Нивната густина е пониска од водата, додека PET тоне, па правилно проектиран флотациски резервоар отстранува голем дел од PP и PE по дробењето.
Сепарацијата по густина функционира само ако флексовите се одделени еден од друг, а резервоарот има доволно време на задржување и движење на водата. Фрагментите од етикети залепени за PET можат да тонат заедно со него, а многу ситните честички полиолефин можат да се пренесат заедно со PET фракцијата. Затоа висококвалитетните линии комбинираат отстранување на етикети од шишиња, флотациска сепарација, фрикционо перење и, каде е потребно, сортирање на флекс, наместо да се потпираат само на еден резервоар.
Метали: ниска концентрација, висок ризик
Загадувањето со метали може да потекнува од жиците за бали, алуминиумски затворки, туѓо пакување, абење на машините или метален отпад измешан со шишињата.
Дури и мало парче метал може да ги оштети ножевите на дробилката, пумпите или опремата за екструзија, а металните честички создаваат дефекти во плочите, гранулите и крајните производи.
Контролата на метали обично започнува пред дробилката со сортирање и магнетна сепарација. Сепарација со вртложни струи, детекција на метали или последователна оптичка инспекција можат да се додадат во зависност од загадувањето и целта за квалитет. Неколку спецификации за висококвалитетен PET флекс користат граници за метали во десетици ppm; како и при PVC, дозволената вредност треба да се договори со крајниот корисник.
Големината на флексот е параметар за квалитет, а не само поставка на дробилката
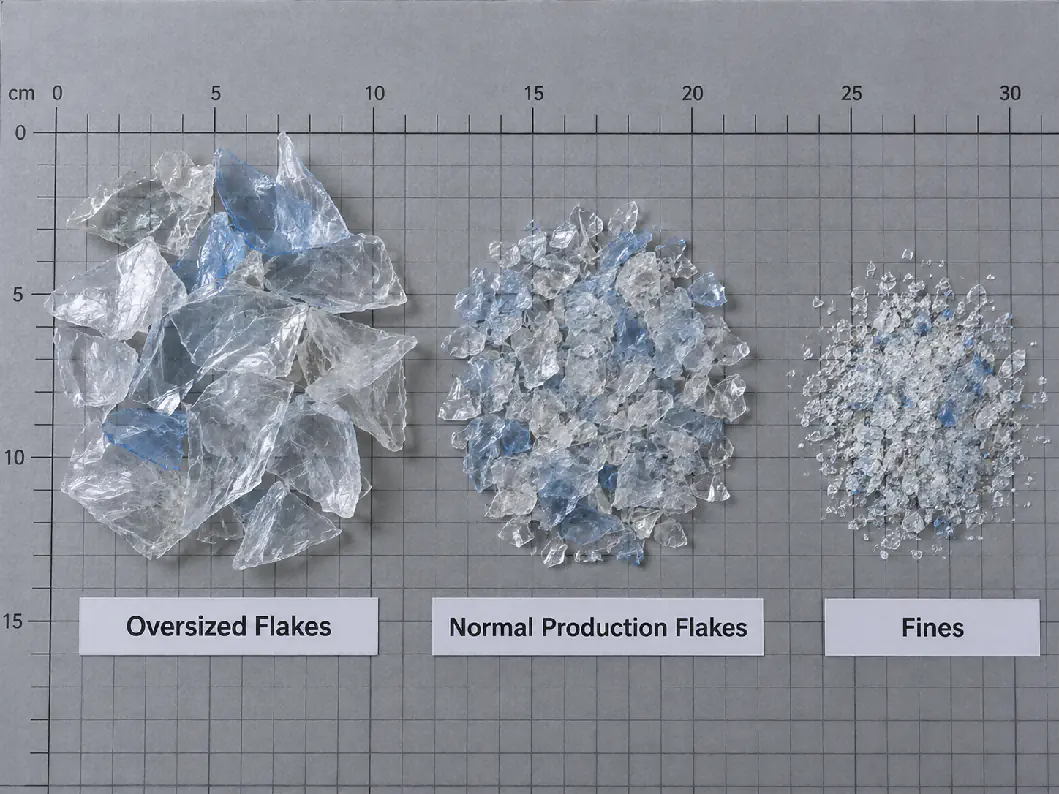
Големината на флексот влијае на перењето, сепарацијата, сушењето, транспортирањето и екструзијата. Многу големиот флекс заробува етикети и вода и може да не се исчисти рамномерно; премногу ситниот флекс ги зголемува ситните честички и може да се загуби заедно со процесната вода.
Комерцијалните спецификации за измиен PET флекс обично користат контролирани опсези, како приближно 3–12 mm или околу 8–12 mm, во зависност од пазарот и опремата. Нашите линии за перење PET обично се конфигурирани со сита од 12 mm или 14 mm, или прилагодена големина што одговара на последователниот процес.
Ситото на дробилката не произведува идентичен флекс. Дебелината на зидот на шишето, состојбата на ножевите, брзината на роторот и времето на задржување исто така го формираат распределбата на големината.
Волуменската густина открива повеќе отколку што изгледа на прв поглед
Волуменската густина е масата на растресен PET флекс по единица волумен. Таа влијае на големината на силосот, однесувањето при транспортирање, полнењето на сушарата и дозирањето во екструдерот.
Измиениот PET флекс обично се наведува во приближен опсег од 250–500 kg/m³, во зависност од големината на флексот, дебелината на зидот, смесата на бои и компактноста. Нестабилна волуменска густина може да укажува на неконзистентна големина на флексот или состав на суровината, па е корисна и за димензионирање на опремата и за проверка на конзистентноста на партиите.
Боја: проѕирен, светлоплав и зелен PET флекс
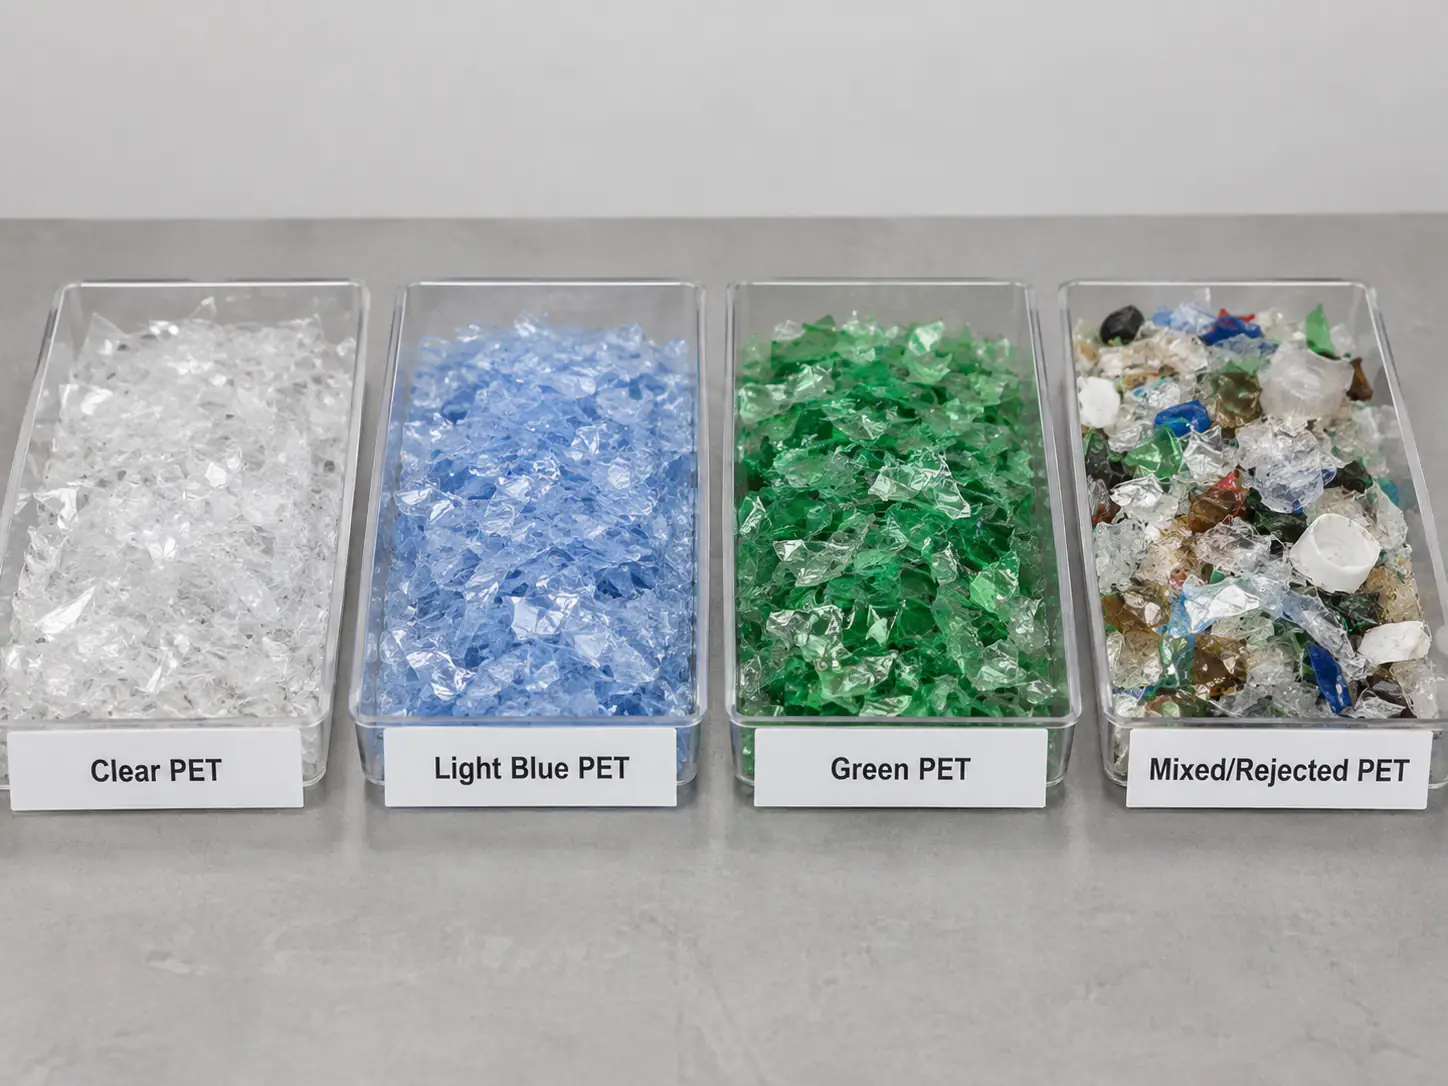
Проѕирниот, светлоплавиот, зелениот и другите обоени PET флекс се сите хемиски PET, но немаат иста комерцијална вредност. Апликациите за проѕирни плочи и шишиња бараат многу поригорозна сепарација по боја отколку многу апликации за влакна, а зелениот PET флекс обично се продава на одделени пазари со пониска вредност.
Оптичките сортери за шишиња и за флекс одделуваат обоен PET, непроѕирен PET и туѓи полимери. За висококвалитетен проѕирен флекс, бојата треба да е дел од писмената спецификација, а не да се процени од фотографија.
Практична табела за квалитет на PET флекс
Табелата подолу не е универзален стандард. Таа покажува како купувачот може да структурира спецификација и дава примери на поригорозните опсези забележани во објавените влезни материјали за висококвалитетно рециклирање и комерцијални спецификации за флекс.
| Параметар | Зошто е важно | Пример за висококвалитетна цел | Главна опрема што влијае на тоа |
|---|---|---|---|
| Влага | Сушење, складирање и хидролиза на PET во понатамошниот процес | Често ≤1% за измиен флекс; екструзијата бара дополнително сушење | Центрифугална сушара, термичка сушара |
| PVC | Се разградува и обезбојува PET за време на обработка при топење | Десетици ppm; некои влезни материјали за контакт со храна пропишуваат <50 ppm | Сортирање на шишиња, отстранување на етикети, сортирање на флекс |
| Полиолефини | Капачињата, прстените и етикетите влијаат на чистотата и филтрацијата на растопот | Десетици до неколку стотини ppm, во зависност од класата | Флотациски резервоар, отстранувач на етикети, сортер за флекс |
| Етикети / хартија | Видливи дефекти, пепел и оптоварување на филтерот | Специфично за купувачот; високите класи користат строги граници во ppm | Отстранувач на етикети, фрикционен перач, плакнење |
| Преостанат лепак | Пожолтување, изгоретост и црни точки | Специфично за купувачот или процесот; се следи одделно кај патеките со висока вредност | Топло перење, дозирање на хемикалии, фрикционен перач |
| Ситен прав | Задржување на влага, загуби при ракувањето, оптоварување на филтерот | Дефинирана граница на сито, напр. <0,5 mm, со строга граница | Ножеви и сито на дробилката, перење, воздушна сепарација |
| Метали | Оштетување на опремата и дефекти на производот | Десетици ppm за флекс со висока класа | Сортирање, магнети, детекција на метали |
| Големина на флексот | Перење, сушење, транспортирање и стабилност на дозирањето | Контролиран опсег од неколку mm до околу 12–14 mm | Сито на дробилката и состојба на ножевите |
| Волуменска густина | Силос, сушара и дозирање во екструдер | Околу 250–500 kg/m³, во зависност од класата | Геометрија на флексот, сортирање, ракување |
За референца, ги наведуваме стандардните конфигурации на нашата линија за перење PET шишиња за постпотрошувачка суровина од шишиња во однос на следните излезни цели: влага <0,9%, PVC <50 ppm, PP/PE <20 ppm, етикети <20 ppm, лепак <10 ppm, метал <20 ppm, вкупна нечистотија <100 ppm, и големина на флекс од 12 mm, 14 mm или прилагодена. Реалните резултати зависат од влезните шишиња и инсталираната опрема за сортирање, и се потврдуваат со материјална проба.
Зошто методот на земање примероци е важен
Лабораториски резултат е толку добар колку и примерокот. Една шака земена од врвот на голема вреќа можеби не претставува производна партија.
PET флексот се разделува (сегрегира) при транспортирање и складирање. Ситните честички можат да се концентрираат во едно подрачје, додека потешкото загадување или обоениот флекс можеби не се рамномерно распределени. Примероците треба да се земаат од повеќе точки или според договорена процедура и да се комбинираат пред тестирање.
Добавувачот и купувачот треба да се договорат не само за границата, туку и за методот на тестирање, единицата и честотата на земање примероци. „PVC ≤50 ppm“ и „прав ≤500 ppm“ се нецелосни ако едната страна користи различен метод на тестирање или дефиниција за големина на честичките.
TDS и COA не се исто нешто
Техничкиот лист (TDS) ја опишува целната спецификација за класа на PET флекс. Сертификатот за анализа (COA) известува за измерениот резултат за конкретна партија или производна серија.
За редовна набавка, COA е покорисен за проверка на конзистентноста. Тој може да вклучи влага, PVC, полиолефини, етикети, метали, големина на флекс, волуменска густина, боја и други договорени параметри.
Ако добавувачот тврди дека флексот е со висока чистота, прашајте кои вредности се гарантирани, кои се типични, колку често се тестираат и дали е достапен COA специфичен за партијата.
Кој дел од линијата за перење треба да се провери кога квалитетот не е во спецификацијата?
| Проблем со квалитет | Веројатна процесна зона | Типични проверки |
|---|---|---|
| Висока влага | Одводнување и сушење | Полнење на сушарата, состојба на роторот, волумен на топол воздух, одводнување |
| Висок PVC | Сортирање на шишиња, отстранување на етикети, сортирање на флекс | Ефикасност на сортирање шишиња, отстранување на ракави, калибрација на сортерот |
| Прекумерно PP/PE | Флотациска сепарација | Ниво на вода, време на задржување, мешање, отстранување на пливачки материјал |
| Висока содржина на етикети | Отстранување на етикети и фрикционо перење | Ефикасност на отстранувачот на етикети, состојба на шишињата, оптоварување на фрикционен перач |
| Висок преостанат лепак | Топло перење и фрикционо плакнење по топлото перење | Температура, хемија, време на задржување, плакнење |
| Висока количина на ситни честички / прав | Дробилка и воздушна сепарација | Острина на ножевите, големина на ситото, време на задржување, отстранување на прав |
| Загадување со метали | Сортирање и сепарација на метали | Отстранување на жици од бали, перформанси на магнет и детектор на метали |
| Неконзистентна големина на флекс | Дробилка | Абење на ситото, растојание меѓу ножевите, состојба на ножевите, стабилност на дозирањето |
Која информација за квалитет треба да ја наведе купувачот на линија за перење?
Кога барате линија за перење PET, не наведувајте само капацитет и вид на шишиња. Ако е можно, наведете и очекуваниот квалитет на излезот:
- Крајна апликација: влакна, трака за врзување, плочи, гранулирање или подготовка за bottle-to-bottle.
- Потребна граница на влага по перењето и сушењето.
- Максимално загадување со PVC.
- Максимално загадување со полиолефини.
- Максимално загадување со етикети, хартија или видливо загадување.
- Дали преостанатиот лепак се контролира одделно.
- Максимално загадување со метали.
- Потребен опсег на големина на флекс и граница за ситни честички.
- Потребен состав на бои: проѕирен, светлоплав, зелен или мешан.
- Потребна волуменска густина, ако последователното ракување зависи од неа.
- Методот на тестирање или спецификацијата на купувачот употребена за секој критичен параметар.
Ако сè уште немате финална спецификација, добавувачот треба прво да прашa за крајниот пазар и потоа да предложи реалистични цели врз основа на суровината и избраната опрема за сортирање и перење. Можете да ни испратите извор на шишињата и крајна намена за да добиете понуда.
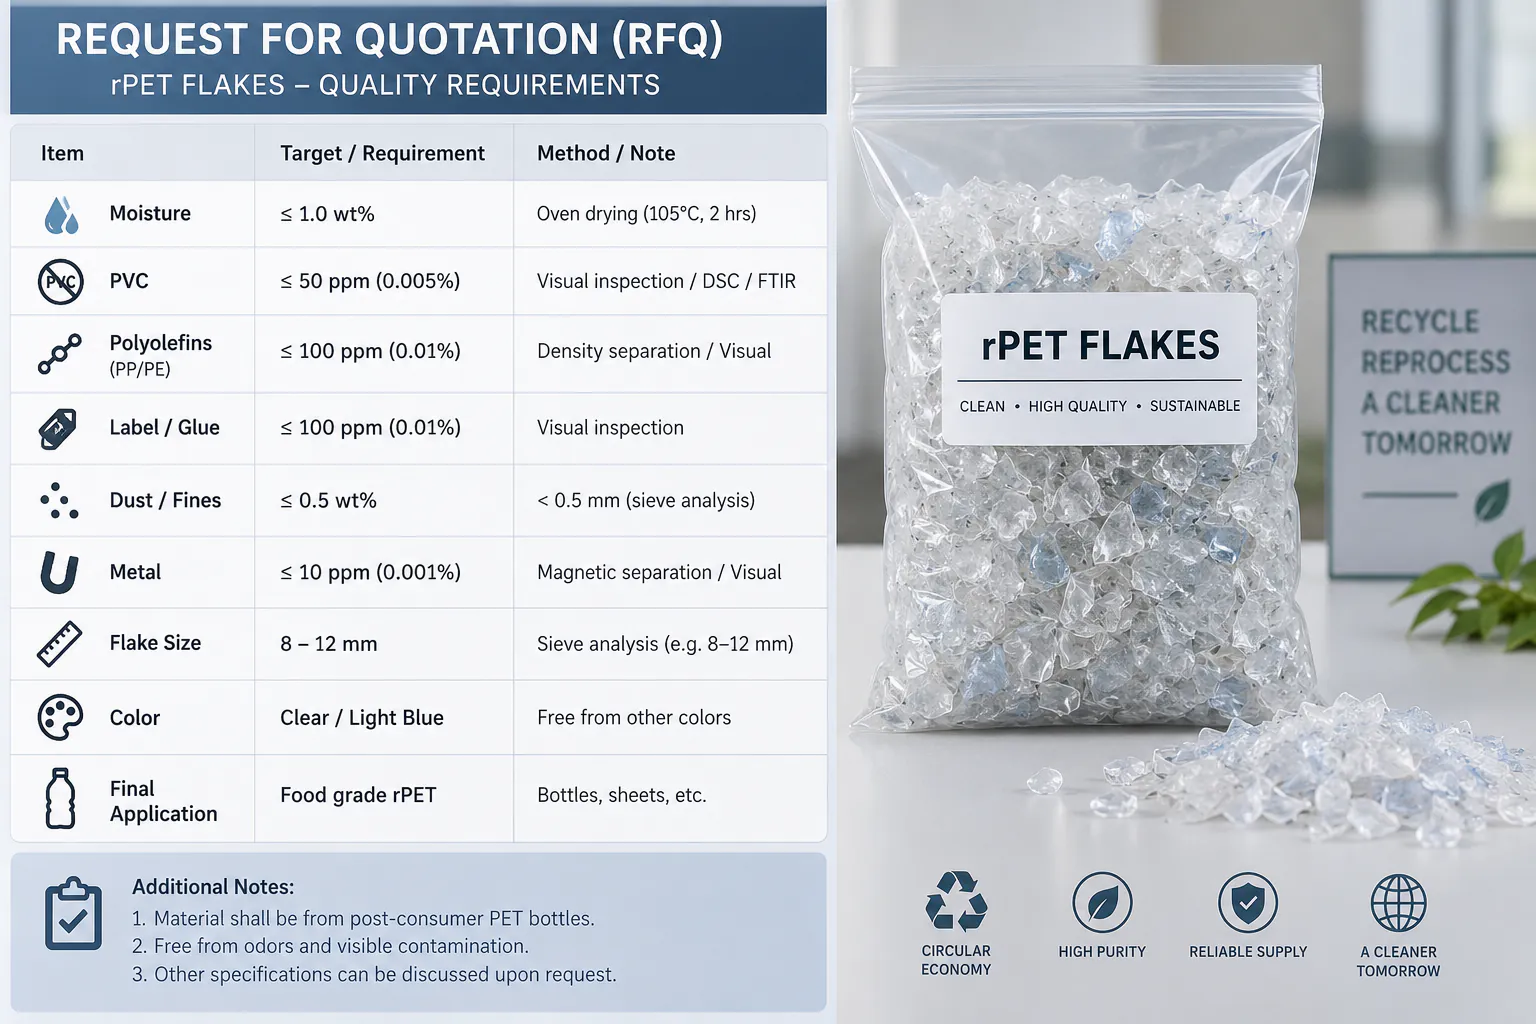
Заклучок: квалитетот се создава низ целата линија
Квалитетот на PET флекс не се создава со еден топол перач, еден сепаратор или еден оптички сортер. Тој е резултат на целосниот процес.
Контролата на PVC започнува со сортирање на шишиња и отстранување на етикети. Отстранувањето на полиолефини зависи од флотациска сепарација. Отстранувањето на лепак зависи од топло перење и силно плакнење. Ситниот прав е под влијание на состојбата на дробилката и контролата на големината на честичките. Влагата зависи од механичкото и термичкото сушење. Металите мора да се отстранат пред да ја оштетат опремата или да стигнат до крајниот производ.
Затоа професионалната спецификација за линија за перење PET ја поврзува секоја цел за квалитет со опремата одговорна за неа. Корисното прашање не е „Дали Вашата линија може да произведе чист PET флекс?“, туку „Какви нивоа на влага, PVC, етикети, лепак, ситни честички и други загадувачи реално може да постигне оваа линија со мојата суровина, и како ќе се тестираат тие вредности?“
Често поставувани прашања
Која влага треба да има измиениот PET флекс?
Спецификациите за измиен PET флекс обично бараат влага околу или под 1%; нашите стандардни линии имаат цел под 0,9% за постпотрошувачки шишиња. Ова е влагата по перење и сушење — PET сè уште бара дополнително контролирано сушење пред екструзија за да се избегне хидролиза и загуба на IV.
Кое ниво на PVC е прифатливо во PET флекс?
Спецификациите за висококвалитетен PET флекс го задржуваат PVC во десетици ppm, а некои влезни материјали за рециклирање во контакт со храна пропишуваат под 50 ppm. Пазарите за влакна со пониска класа можат да прифатат повеќе. Границата ја поставува крајниот корисник и има смисла само заедно со договорен метод на тестирање и план за земање примероци.
Која е разликата меѓу топло измиен и ладно измиен PET флекс?
Ладно измиениот флекс се мие во вода на собна температура со флотациска сепарација и фрикционо перење, што отстранува растресена нечистотија и повеќето капачиња. Топло измиениот флекс исто така поминува низ загреана, обично каустична, фаза на перење и плакнење, што отстранува многу повеќе лепак, масло и органски остаток. Топло измиениот флекс е вообичаена почетна точка за употреба во плочи, трака за врзување, гранулирање и bottle-to-bottle.
Која е разликата меѓу TDS и COA за PET флекс?
TDS (Технички лист) ја наведува целната спецификација за класа на флекс. COA (Сертификат за анализа) известува за измерените резултати за конкретна партија. За тековна набавка, барајте COA специфичен за партијата и проверете кои вредности се гарантирани а кои се само типични.
Зошто цените на PET флекс толку многу се разликуваат?
Цената следи квалитет и употребливост: боја (проѕирна наспроти светлоплава наспроти зелена), степен на перење (неизмиен, ладно измиен, топло измиен), содржина на PVC и полиолефини, лепак, ситни честички, влага и конзистентност меѓу партиите. Проѕирниот, топло измиен флекс со строги, документирани граници постигнува највисоки цени.
Цели за квалитет на флекс
Не сте сигурни каков квалитет на флекс може да постигне Вашата линија?
Кажете ни го изворот на Вашите шишиња и крајниот пазар. Нашите инженери ќе предложат реалистични цели за квалитет и конфигурација на сортирање, перење и сушење за да ги достигнат, и можат да тестираат Ваш материјал.
Добијте предлог за квалитет- Крајна апликација на флексот
- Извор на шишиња и видови етикети
- Целни граници за влага, PVC и PP/PE
- Методи на тестирање што ги користи Вашиот купувач