Specyfikacja jakości płatków PET: wilgotność, PVC, etykiety, klej i drobny pył
Czyste z wyglądu płatki PET nie są automatycznie płatkami wysokiej jakości. Dwie partie mogą wyglądać niemal identycznie, a w wytłaczaniu zachowywać się zupełnie inaczej z powodu wilgoci, PVC, resztek kleju z etykiet, poliolefin, metali lub drobnego pyłu. Dlatego kupujący linię do mycia PET powinien określać jakość mierzalnymi parametrami, a nie hasłami w rodzaju „czyste płatki” czy „wysoka czystość”.
Krótka odpowiedź
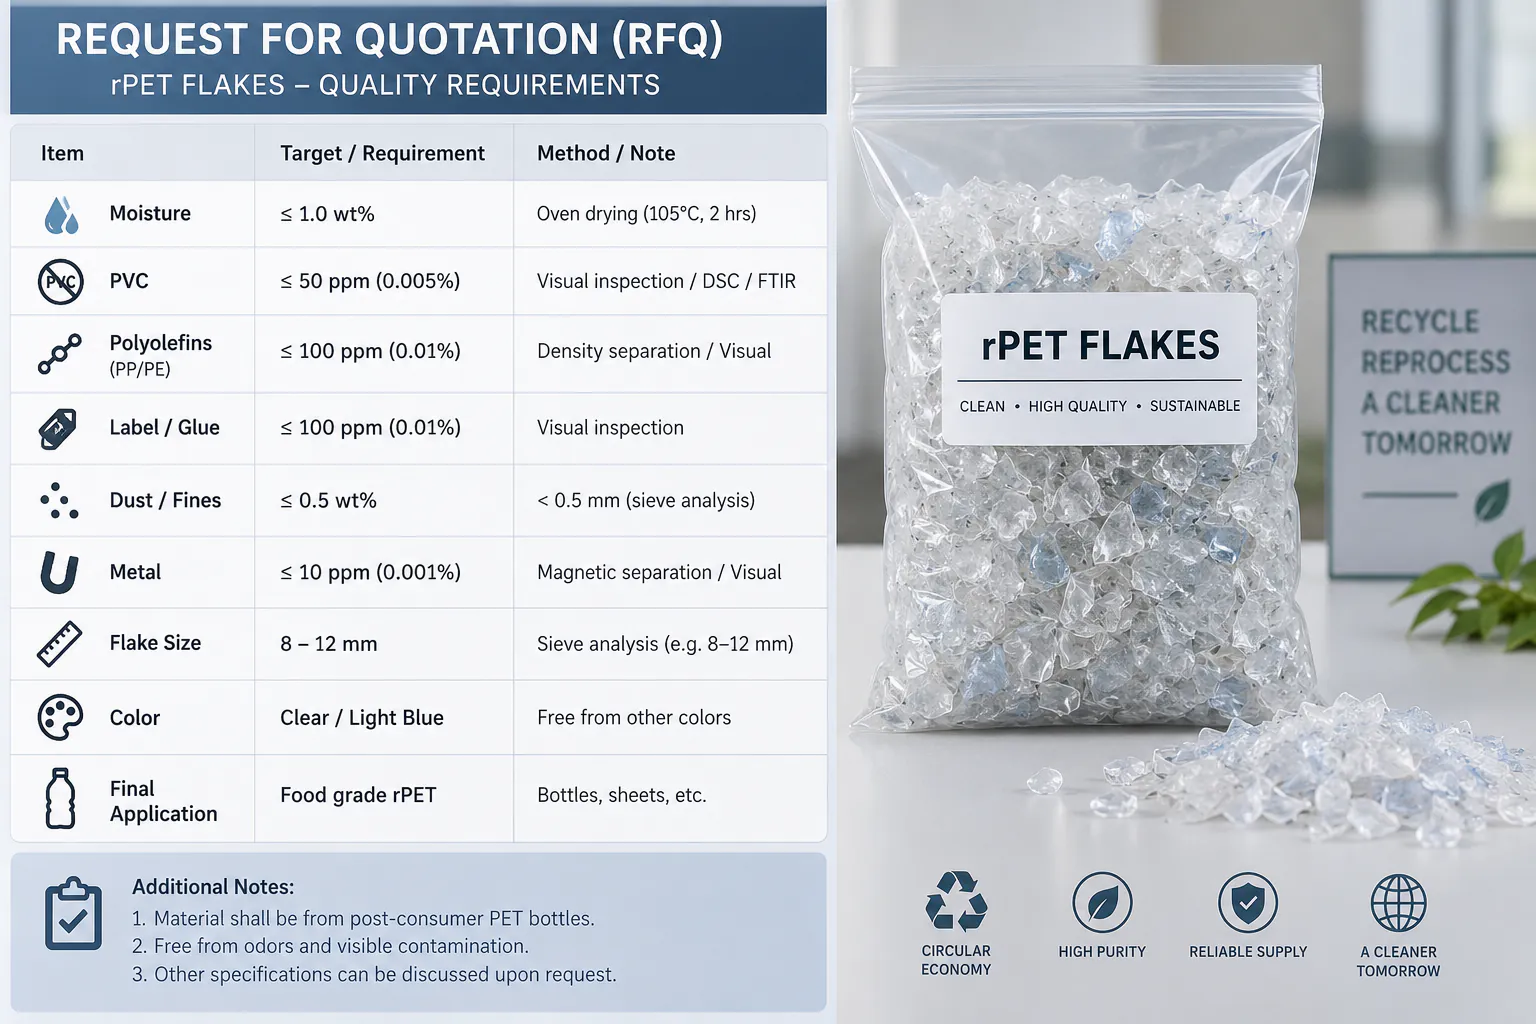
Dobre płatki PET definiują zmierzone limity, a nie wygląd. Dla mytych płatków rPET wysokiej jakości kupujący zwykle określają wilgotność około lub poniżej 1%, PVC na poziomie dziesiątek ppm (często poniżej 50 ppm), poliolefiny, etykiety i klej od dziesiątek do kilkuset ppm, metale na poziomie dziesiątek ppm, granicę pyłu np. 0,5 mm, zakres wielkości płatków i gęstość nasypową. Nie ma uniwersalnej normy: limity wyznacza zastosowanie końcowe — włókno, taśma, folia, granulacja lub bottle-to-bottle — a każda wartość wymaga uzgodnionej metody badania i planu pobierania próbek.
Spis treści
- 01Zacznij od zastosowania końcowego, a nie od myjki
- 02Płatki PET niemyte, myte na zimno i myte na gorąco
- 03Wilgotność: dlaczego niewielki procent ma tak duże znaczenie
- 04Co powoduje wysoką wilgotność końcową?
- 05Zanieczyszczenie PVC: jedna z najbardziej krytycznych domieszek w PET z recyklingu
- 06Skąd PVC trafia do strumienia butelek PET?
- 07Jak badać zawartość PVC?
- 08Etykiety to nie jedno zanieczyszczenie
- 09Resztki kleju mogą być ważniejsze niż widoczne kawałki etykiet
- 10Drobny pył: zanieczyszczenie, które klienci często pomijają
- 11Skąd bierze się nadmiar drobnego pyłu?
- 12Poliolefiny: nakrętki, pierścienie i etykiety
- 13Metale: niskie stężenie, wysokie ryzyko
- 14Wielkość płatków to parametr jakości, a nie tylko ustawienie kruszarki
- 15Gęstość nasypowa mówi więcej, niż się wydaje
- 16Kolor: płatki PET przezroczyste, jasnoniebieskie i zielone
- 17Praktyczna tabela jakości płatków PET
- 18Dlaczego metoda pobierania próbek ma znaczenie
- 19Karta techniczna (TDS) i świadectwo analizy (COA) to nie to samo
- 20Którą sekcję linii sprawdzić, gdy jakość odbiega od specyfikacji?
- 21Jakie wymagania jakościowe powinien podać kupujący linię mycia?
- 22Podsumowanie: jakość powstaje na całej linii
- Najczęstsze pytania
Zacznij od zastosowania końcowego, a nie od myjki
Zanim zaczniesz rozmawiać o urządzeniach myjących, określ, do czego posłużą płatki. Linię mycia butelek PET należy projektować wstecz, od wymaganej jakości na wyjściu.
Producent włókien może tolerować zanieczyszczenia nie do przyjęcia przy przezroczystej folii czy granulacie wysokiej jakości. Proces bottle-to-bottle może wymagać bardzo niskiej zawartości PVC, poliolefin, metali i innych obcych polimerów, zanim płatki w ogóle trafią na zwalidowany etap dekontaminacji.
Dlatego oferta obiecująca wyłącznie „płatki PET o wilgotności poniżej 1%” jest niepełna. Wilgotność ma znaczenie, ale nic nie mówi o PVC, resztkach kleju, fragmentach etykiet, zanieczyszczeniu barwnym czy drobnych cząstkach.
Nie istnieje jedna uniwersalna specyfikacja płatków PET. Kupujący i dostawca uzgadniają specyfikację produktu, a zastosowania o wysokiej wartości wyznaczają znacznie ostrzejsze limity niż zastosowania tańsze.
| Zastosowanie końcowe | Typowe priorytety jakości | Intensywność mycia | Często potrzebna dodatkowa kontrola |
|---|---|---|---|
| Włókno / wypełnienie | Wilgotność, brud, stabilne podawanie, akceptowalny kolor | Podstawowa do średniej | Podstawowe sortowanie i suszenie |
| Taśma do spinania | PVC, poliolefiny, klej, stabilność IV, pył | Średnia do wysokiej | Lepsze sortowanie i filtracja stopu |
| Folia / termoformowanie | PVC, etykiety i klej, kolor, czarne kropki, zapach | Wysoka | Sortowanie optyczne i ostrzejsza kontrola jakości |
| Granulacja | Wilgotność, PVC, klej, pył, metal, stabilność stopu | Wysoka | Suszenie, filtracja, odgazowanie próżniowe |
| Przygotowanie bottle-to-bottle | Minimalna ilość obcych polimerów, kontrolowane zanieczyszczenia | Bardzo wysoka | Zwalidowana dekontaminacja i ścisła kontrola wsadu |
Płatki PET niemyte, myte na zimno i myte na gorąco
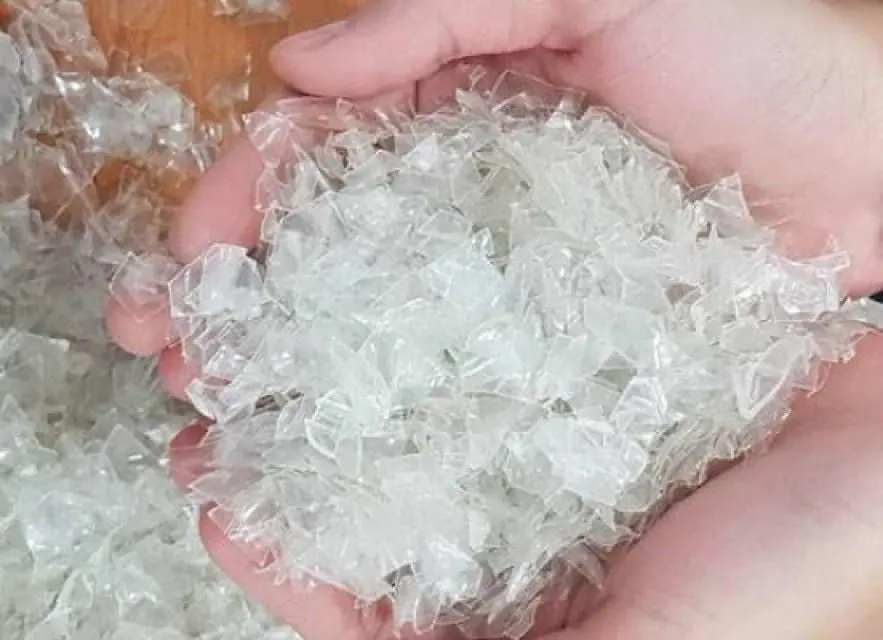
Płatki PET są sprzedawane pod trzema głównymi nazwami procesowymi. Płatki niemyte to po prostu zmielone butelki, na których wciąż są etykiety, nakrętki, brud i resztki napojów; przed użyciem wymagają pełnego mycia. Płatki myte na zimno przeszły separację flotacyjną i mycie cierne w wodzie o temperaturze otoczenia, co usuwa luźny brud i większość nakrętek, ale pozostawia znaczną część kleju i tłustych pozostałości. Płatki PET myte na gorąco przeszły dodatkowo etap gorącego mycia, zwykle z ługiem, oraz płukanie i są typowym punktem wyjścia dla folii, taśm, granulacji i bottle-to-bottle.
Te nazwy opisują proces, a nie wynik. Dwie partie płatków mytych na gorąco nadal mogą się znacznie różnić zawartością PVC, kleju czy pyłu, dlatego poniższe parametry są ważniejsze niż nazwa. Porównanie obu procesów mycia znajdziesz w artykule mycie na gorąco a na zimno w linii mycia PET.
Wilgotność: dlaczego niewielki procent ma tak duże znaczenie
Wilgotność to jeden z najłatwiejszych do zrozumienia parametrów płatków PET i jeden z najczęściej lekceważonych. Umyte płatki opuszczają sekcję mokrą z wodą na powierzchni oraz wodą uwięzioną między płatkami, w zagięciach i nieregularnych kształtach.
Typowa linia mycia PET usuwa tę wodę etapami. Odwadnianie mechaniczne najpierw usuwa większość wolnej wody, suszarka odśrodkowa zabiera kolejną część wilgoci powierzchniowej, a suszenie termiczne lub gorącym powietrzem dodaje się, gdy wymagana jest niższa wilgotność końcowa albo proces dalszy jest wrażliwy na mokry wsad.
Przykłady handlowe i procesy regulowane często określają wilgotność mytych płatków PET na poziomie około lub poniżej 1% przed dalszym recyklingiem. Niektóre opublikowane specyfikacje dopuszczają nieco wyższe wartości, inni kupujący wymagają niższych. Dostawca linii i odbiorca płatków powinni uzgodnić metodę badania i wartość maksymalną zamiast polegać na ocenie wzrokowej.
Wilgotność płatków po myciu to nie to samo co wilgotność wymagana tuż przed stopieniem. PET jest higroskopijny, więc granulacja lub wytłaczanie folii zwykle wymaga dodatkowego, kontrolowanego suszenia. Jeśli wilgotny PET trafi do wytłaczarki, hydroliza obniża lepkość istotną i właściwości mechaniczne — zobacz jak chronić IV podczas granulacji PET.
Co powoduje wysoką wilgotność końcową?
Jeśli gotowe płatki PET są zbyt wilgotne, większa suszarka na gorące powietrze nie zawsze rozwiązuje problem. Przyczyna może leżeć wcześniej:
- Wydajność suszarki odśrodkowej jest za mała w stosunku do rzeczywistego przepływu.
- Płatki są za duże lub nieregularne i zatrzymują więcej wody.
- Sita lub strefy odpływu są zatkane etykietami i pyłem.
- Wirnik lub łopatki suszarki są zużyte i nie wytwarzają już wystarczającej siły odwadniania.
- Zbyt duże obciążenie materiałem skraca czas przebywania.
- Temperatura lub ilość gorącego powietrza jest niewystarczająca.
- Mokre płatki zbyt długo stoją w słabo wentylowanych zbiornikach i ponownie chłoną wilgoć.
Dlatego system suszenia należy dobierać razem z rozmiarem sita kruszarki, wydajnością mycia i końcowym systemem magazynowania.
Zanieczyszczenie PVC: jedna z najbardziej krytycznych domieszek w PET z recyklingu
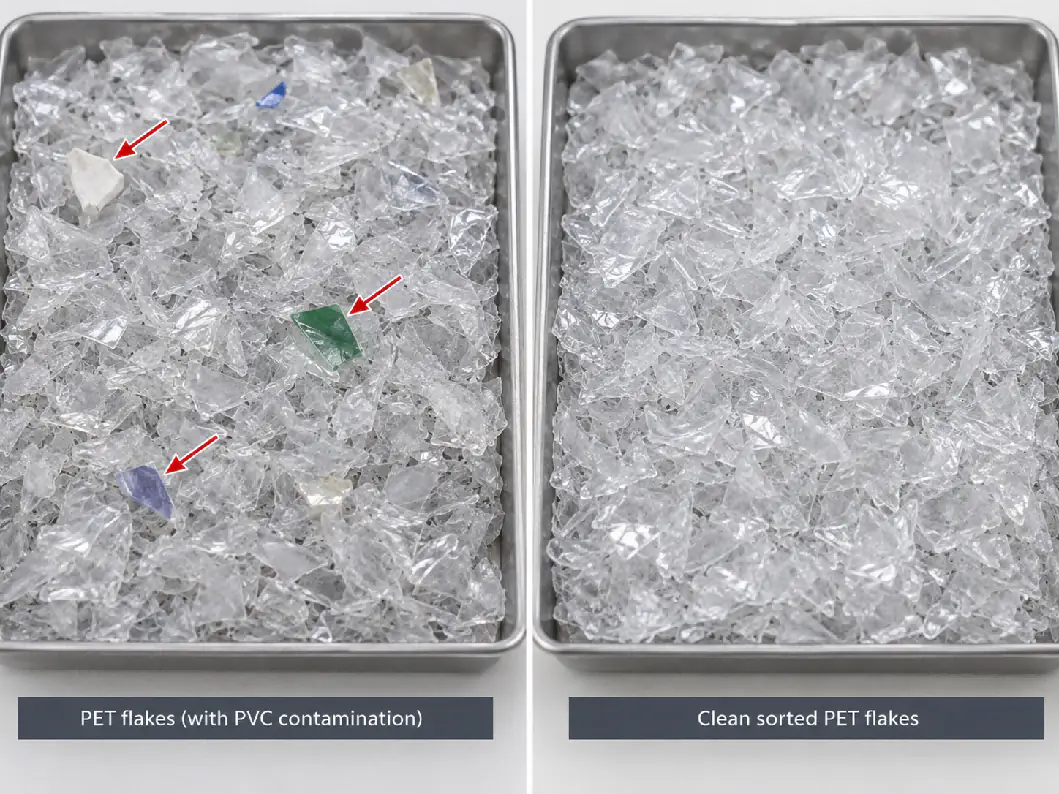
PVC jest szczególnie szkodliwy w recyklingu PET, ponieważ PET i PVC przetwarza się w bardzo różnych temperaturach. Nawet niewielkie ilości PVC mogą rozkładać się podczas przetwórstwa PET i powodować ciemne kropki, przebarwienia, zapach oraz kwaśne produkty rozkładu.
Dlatego specyfikacje płatków PET wysokiej jakości utrzymują PVC na poziomie dziesiątek ppm, zamiast traktować go jako zanieczyszczenie liczone w procentach. Niektóre opublikowane specyfikacje wsadu do recyklingu do kontaktu z żywnością ograniczają PVC poniżej 50 mg/kg, niektóre handlowe specyfikacje przezroczystych płatków są jeszcze ostrzejsze, a rynki niższej jakości mogą akceptować więcej.
Właściwy cel wyznacza odbiorca końcowy. Dostawca linii myjących nie powinien obiecywać konkretnej wartości PVC, nie znając pochodzenia butelek, systemu sortowania i zastosowania końcowego.
Skąd PVC trafia do strumienia butelek PET?
PVC może pochodzić z całych opakowań z PVC wmieszanych w belę, termokurczliwych etykiet z PVC, fragmentów etykiet z PVC, uszczelek lub innych elementów opakowań.
Ponieważ gęstość PVC jest zbliżona do gęstości wody lub wyższa, separacja flotacyjna nie usunie go niezawodnie po zmieleniu. Gdy PVC zostanie już rozdrobniony i zmieszany z PET, jego oddzielenie jest znacznie trudniejsze.
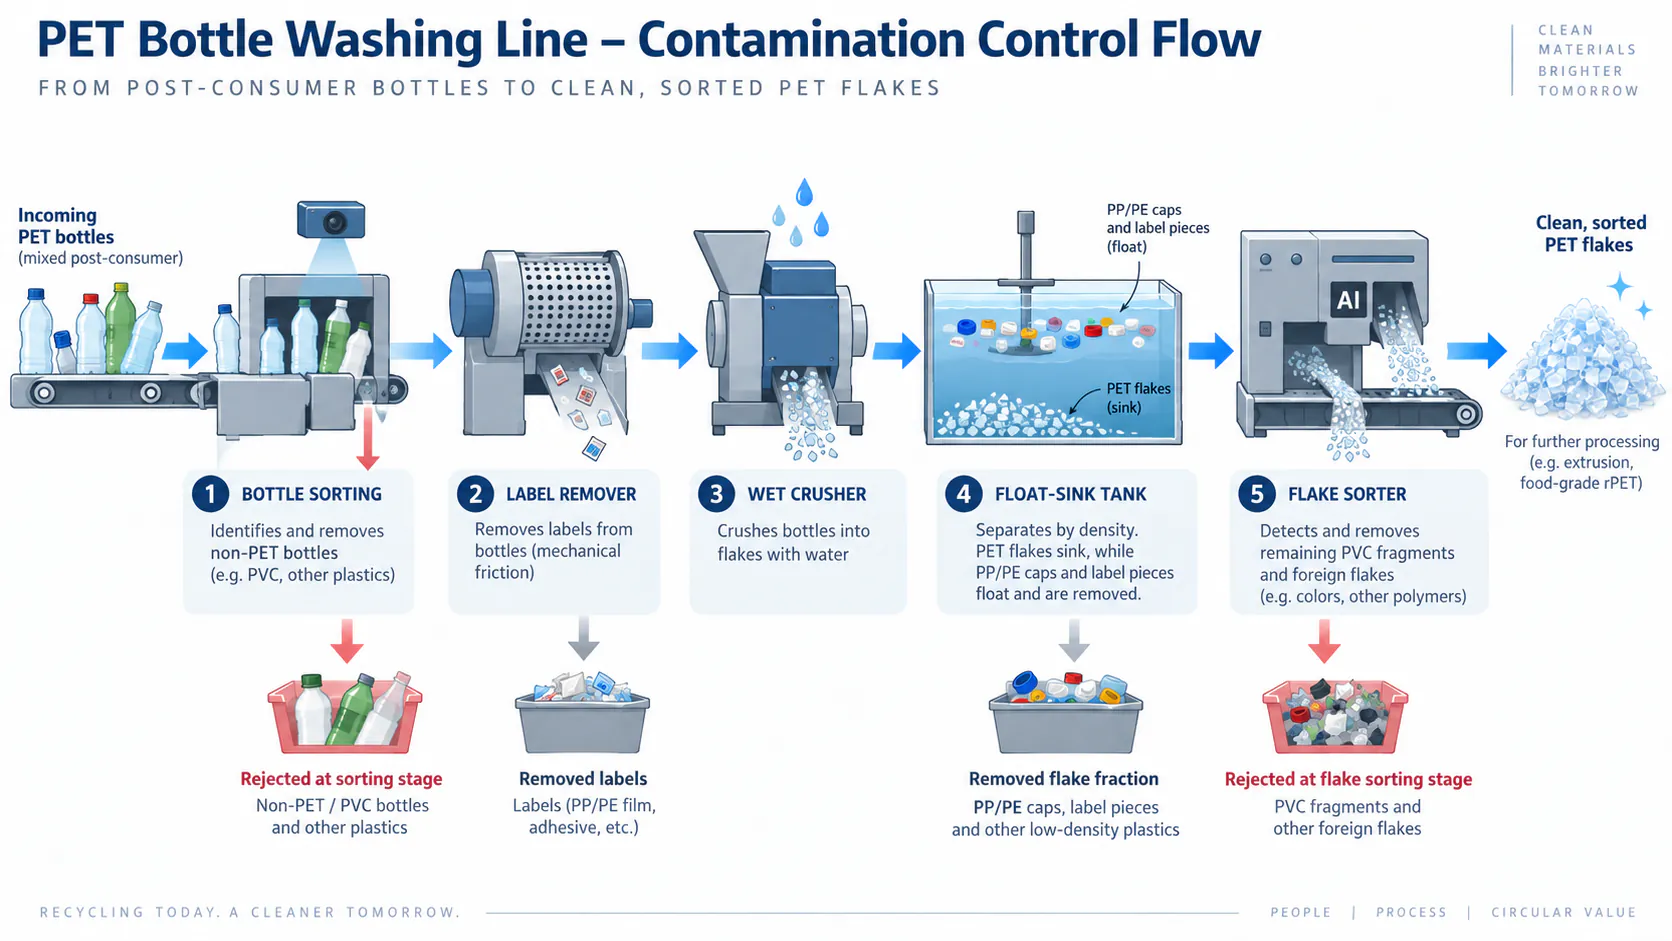
Dlatego kontrola PVC powinna zaczynać się przed mieleniem. Sortowanie ręczne, sortowanie butelek NIR, skuteczne usuwanie etykiet i odrzucanie opakowań innych niż PET dają więcej niż próby naprawy problemu, gdy materiał jest już drobnymi płatkami. Sortowanie płatków stanowi potem drugi etap kontroli, zwłaszcza w zastosowaniach o wysokiej wartości.
Jak badać zawartość PVC?
PVC nie zawsze da się wiarygodnie ocenić na oko. Plan kontroli jakości powinien określać powtarzalną metodę badania i reprezentatywne pobieranie próbek.
Metody branżowe obejmują analizę wizualną lub z użyciem sortera optycznego, test w piecu oparty na różnym zachowaniu termicznym PVC i PET oraz specjalistyczne skanery płatków. Na przykład norma ASTM D5991 opisuje procedury oddzielania i identyfikacji zanieczyszczeń PVC w płatkach PET.
Specyfikacja typu „PVC poniżej 50 ppm” ma sens tylko wtedy, gdy obie strony wiedzą, jak pobiera się próbkę i jak mierzy się wynik.
Etykiety to nie jedno zanieczyszczenie
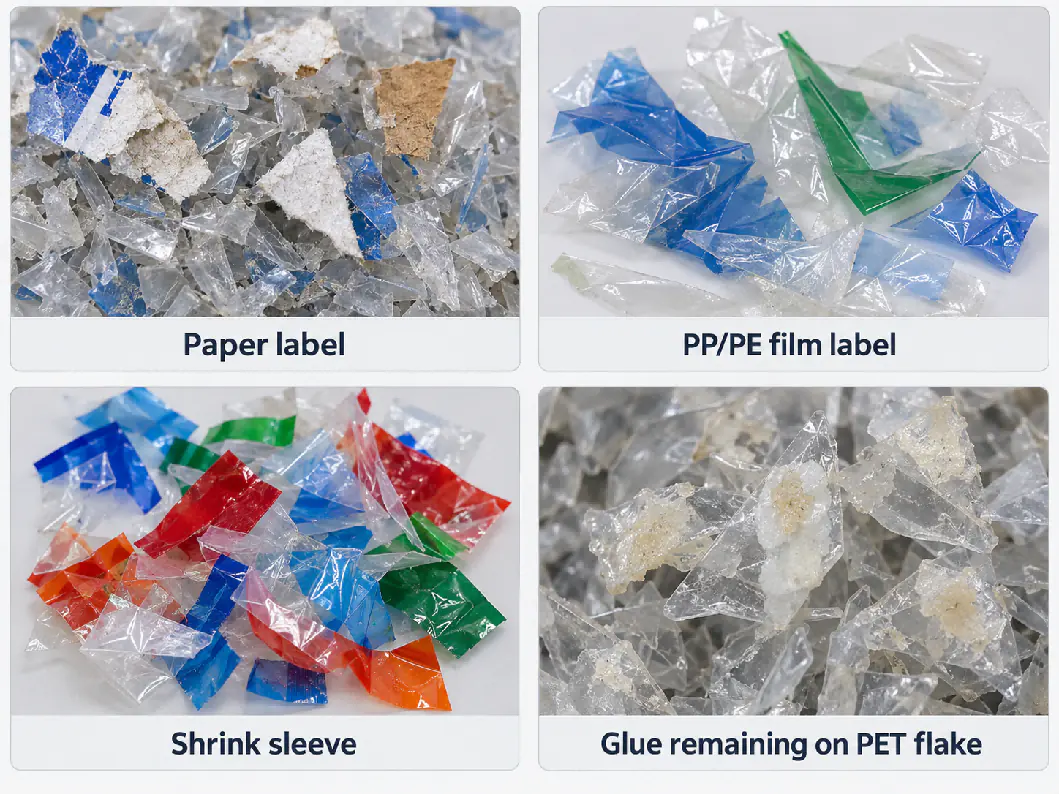
Pod hasłem „zanieczyszczenie etykietami” zwykle kryje się kilka problemów: fragmenty papieru, folia etykiet PP/PE, termokurczliwe etykiety z PETG lub PVC, farba drukarska, klej oraz płatki, na których powierzchni wciąż jest klej.
Te zanieczyszczenia zachowują się w linii mycia różnie. Fragmenty etykiet poliolefinowych mogą pływać w zbiorniku separacji gęstościowej. Papier rozpada się na drobne włókna, które płyną z brudną wodą procesową. Etykiety termokurczliwe mogą wymagać sortowania butelek lub urządzeń do zdejmowania etykiet. Klej może pozostać na powierzchni PET i wymagać mycia na gorąco.
Dlatego separator etykiet przed mieleniem ma duży wpływ na obciążenie dalszego mycia. Usunięcie jak największej ilości etykiet, póki butelka jest cała, zmniejsza liczbę fragmentów trafiających do kruszarki, myjki gorącej i obiegu wody płuczącej.
Resztki kleju mogą być ważniejsze niż widoczne kawałki etykiet
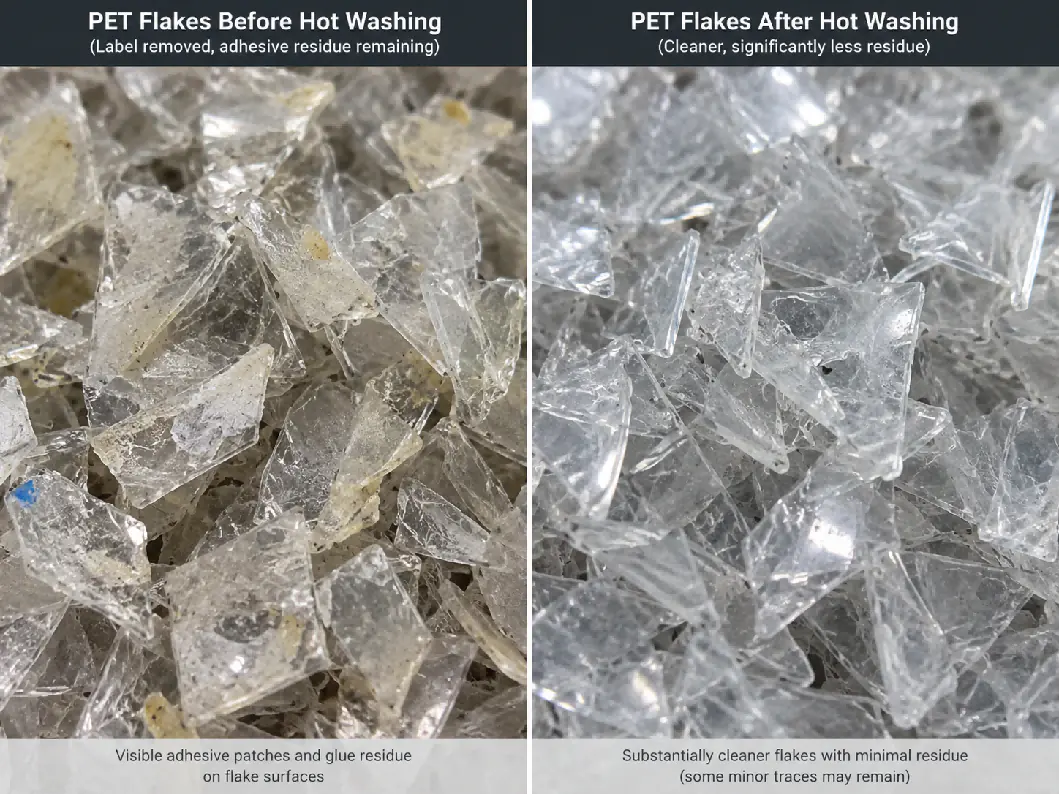
Płatek PET może nie mieć widocznej folii etykiety, a mimo to nieść resztki kleju, zwłaszcza z etykiet samoprzylepnych i niektórych klejów termotopliwych.
Resztki kleju mogą ciemnieć lub utleniać się podczas wytłaczania, przyczyniać się do czarnych kropek, powodować zapach i obciążać filtr stopu. Dlatego niektóre specyfikacje płatków wysokiej jakości mierzą płatki z resztkami kleju oddzielnie od widocznych fragmentów etykiet.
Mycie na gorąco, obróbka detergentem lub sodą kaustyczną, kontrolowana temperatura, wystarczający czas przebywania i intensywne płukanie cierne po myciu na gorąco to główne narzędzia ograniczania resztek kleju. Najlepsze ustawienia zależą od rzeczywistej chemii etykiet i kleju.
Drobny pył: zanieczyszczenie, które klienci często pomijają
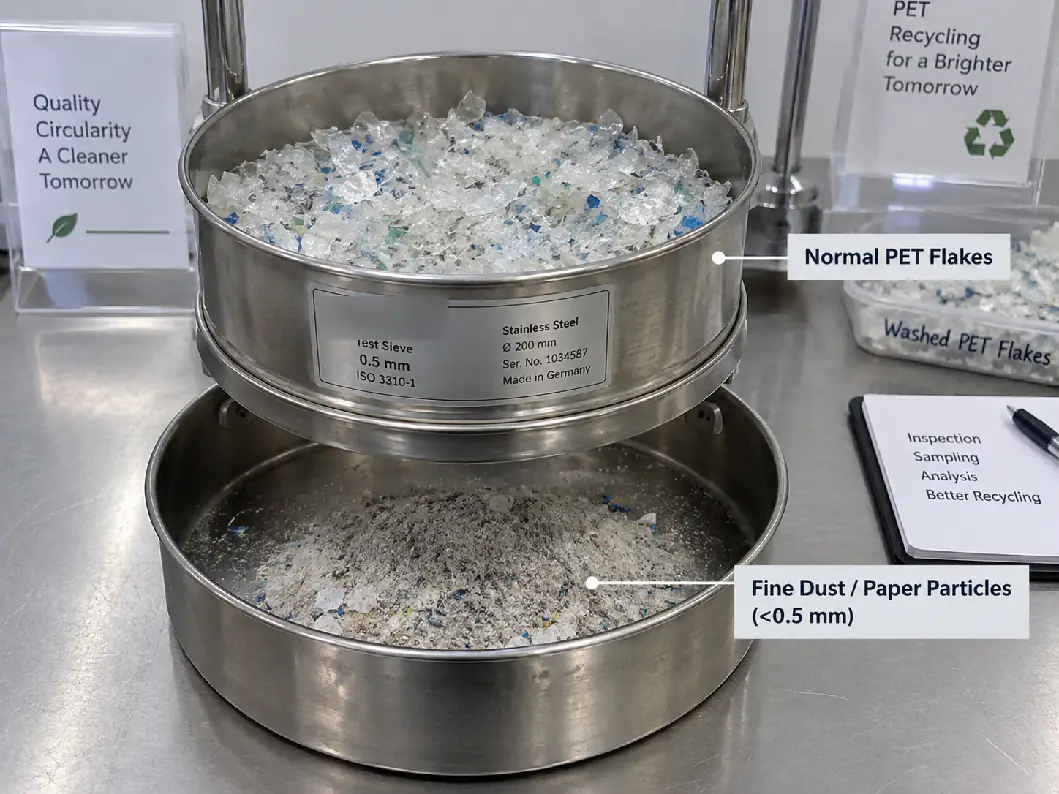
Drobny pył obejmuje bardzo małe cząstki PET, a także włókna papieru, brud i inne ciała stałe powstające przy mieleniu i myciu. Nawet jeśli materiał nadal jest PET, nadmiar pyłu powoduje problemy eksploatacyjne.
Drobne cząstki mają znacznie większą powierzchnię w stosunku do masy. Zatrzymują więcej wilgoci, przenoszą zanieczyszczenia, zwiększają pylenie przy transporcie i inaczej zachowują się podczas suszenia i przenoszenia.
Opublikowane specyfikacje płatków wysokiej jakości zwykle określają graniczną wielkość dla pyłu, np. poniżej 0,5 mm, a następnie ograniczają jego dopuszczalną ilość. Niektóre specyfikacje procesów recyklingu stosują wartości około 500 ppm, inne specyfikacje branżowe — limity procentowe. Ponieważ definicja „pyłu” bywa różna, rozmiar sita i metodę badania trzeba zapisać w specyfikacji.
Skąd bierze się nadmiar drobnego pyłu?
- Oczko sita kruszarki jest niepotrzebnie małe.
- Noże kruszarki są tępe i zamiast czystego cięcia powodują wielokrotne uderzenia i rozcieranie.
- Materiał zbyt długo przebywa w komorze kruszarki.
- Przy niektórych strumieniach butelek mielenie na sucho daje więcej luźnego pyłu niż dobrze prowadzone mielenie na mokro.
- Papierowe etykiety rozpadają się podczas mycia i nie są skutecznie usuwane.
- Transport, suszenie lub agresywne oddziaływanie mechaniczne powodują dodatkowe kruszenie płatków.
Ograniczanie pyłu zaczyna się więc od kruszarki do tworzyw. Ostre noże, właściwe sito i stabilne podawanie dają czystsze i bardziej jednorodne płatki jeszcze przed myciem — zobacz konserwacja noży kruszarki.
Poliolefiny: nakrętki, pierścienie i etykiety
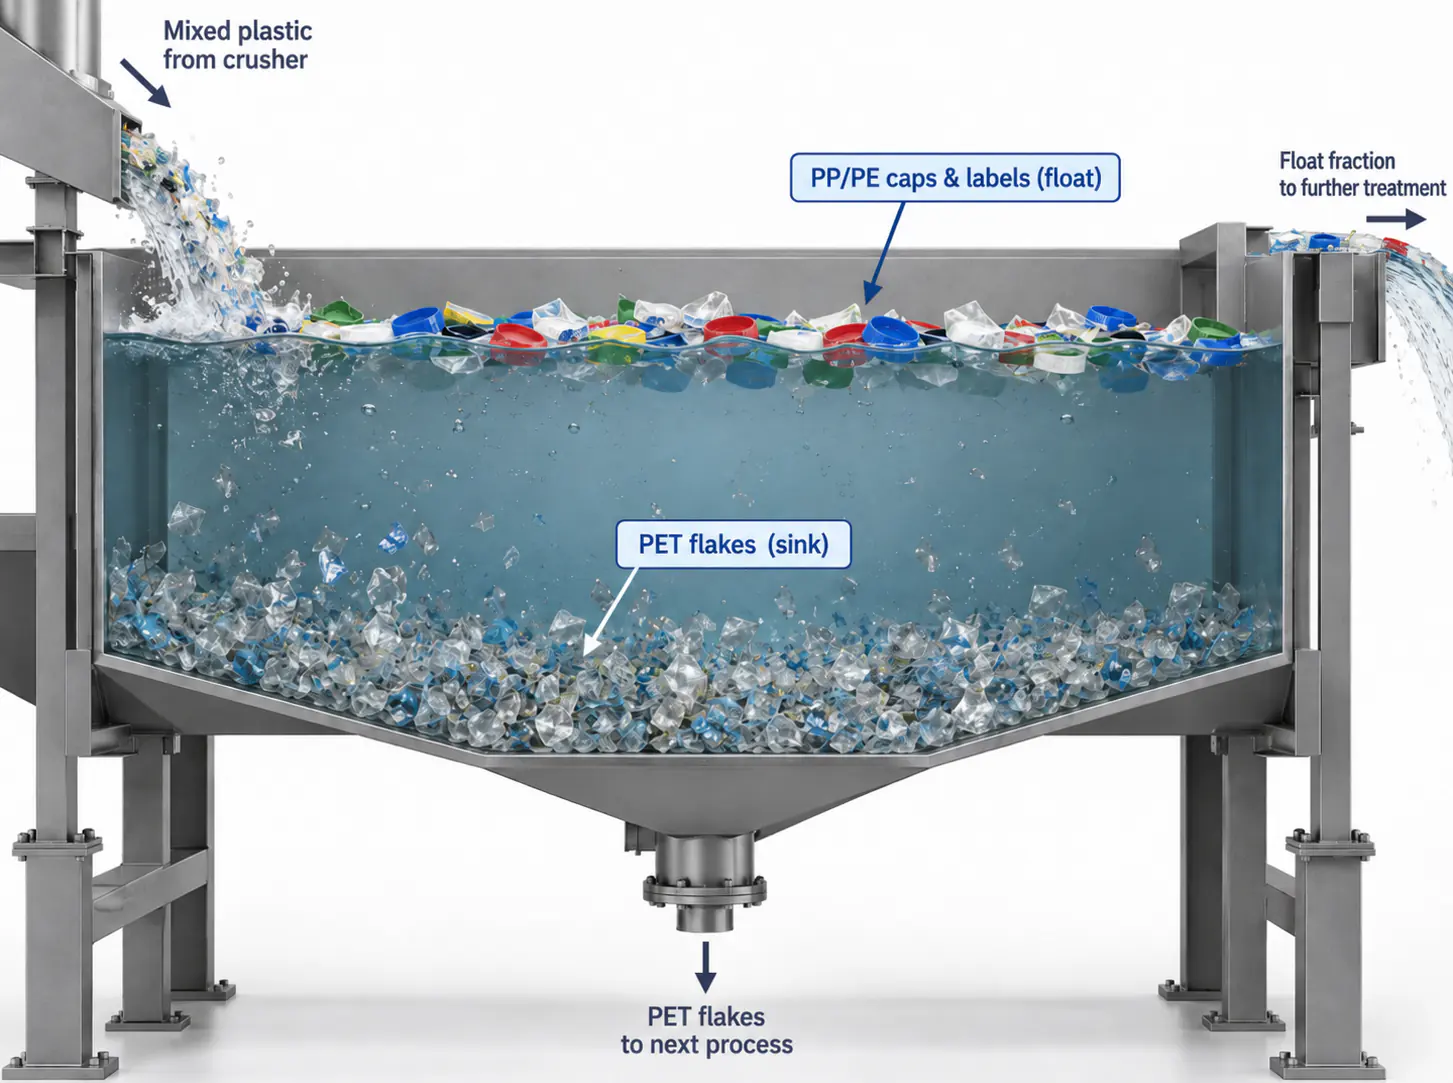
PP i PE to częste zanieczyszczenia w strumieniu butelek PET, ponieważ nakrętki, pierścienie gwarancyjne i wiele etykiet wykonuje się z poliolefin.
Ich gęstość jest mniejsza od gęstości wody, a PET tonie, więc prawidłowo zaprojektowany zbiornik flotacyjny usuwa po zmieleniu dużą część PP i PE.
Separacja gęstościowa działa tylko wtedy, gdy płatki są od siebie oddzielone, a zbiornik zapewnia wystarczający czas przebywania i ruch wody. Fragmenty etykiet przyklejone do PET mogą tonąć razem z nim, a bardzo drobne cząstki poliolefin mogą być porywane z frakcją PET. Dlatego linie wysokiej jakości łączą zdejmowanie etykiet, flotację, mycie cierne i w razie potrzeby sortowanie płatków, zamiast polegać na jednym zbiorniku.
Metale: niskie stężenie, wysokie ryzyko
Zanieczyszczenie metalami może pochodzić z drutów do wiązania bel, aluminiowych zamknięć, obcych opakowań, zużycia maszyn lub złomu wmieszanego w butelki.
Nawet mały kawałek metalu może uszkodzić noże kruszarki, pompy lub wytłaczarkę, a cząstki metalu powodują wady folii, granulatu i wyrobów gotowych.
Kontrola metali zwykle zaczyna się przed kruszarką — od sortowania i separacji magnetycznej. W zależności od zanieczyszczeń i celu jakościowego można dodać separator wiroprądowy, wykrywacz metali lub kontrolę optyczną. Kilka specyfikacji płatków PET wysokiej jakości ogranicza metale do dziesiątek ppm; podobnie jak przy PVC, dopuszczalną wartość uzgadnia się z odbiorcą końcowym.
Wielkość płatków to parametr jakości, a nie tylko ustawienie kruszarki
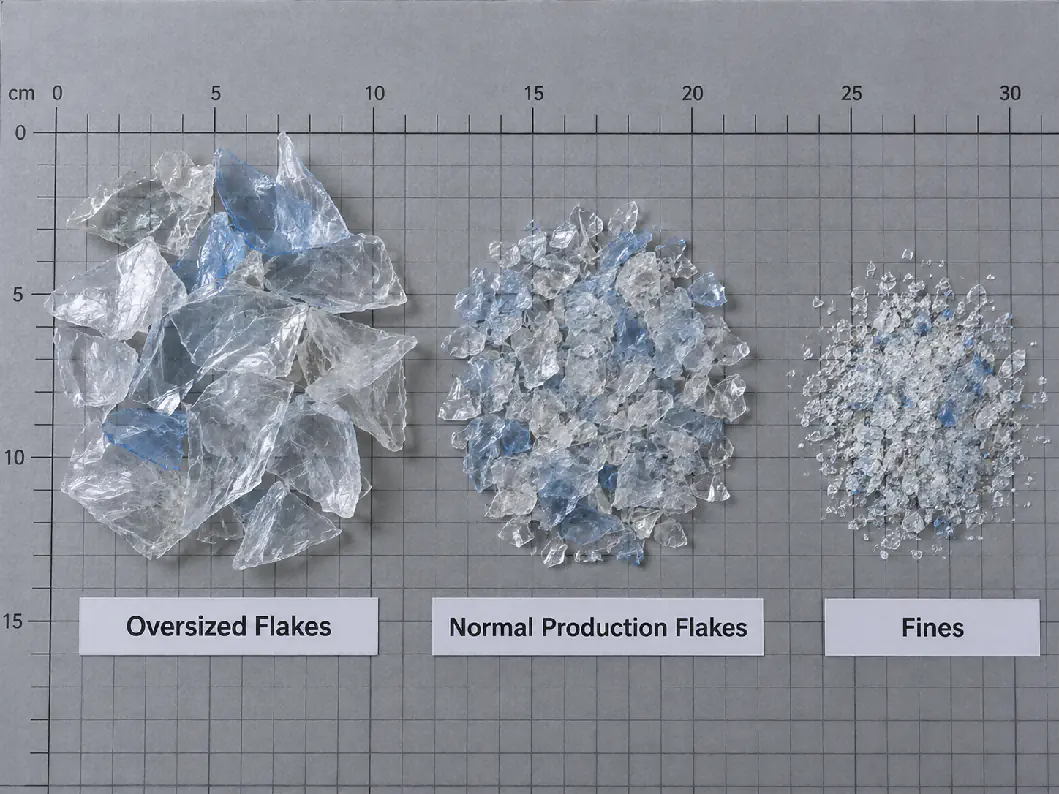
Wielkość płatków wpływa na mycie, separację, suszenie, transport i wytłaczanie. Bardzo duże płatki zatrzymują etykiety i wodę i mogą być myte nierównomiernie; zbyt małe zwiększają ilość pyłu i mogą uciekać z wodą procesową.
Handlowe specyfikacje mytych płatków PET zwykle stosują kontrolowane zakresy, np. około 3–12 mm lub około 8–12 mm, zależnie od rynku i wyposażenia. Nasze linie mycia PET są zwykle konfigurowane z sitami 12 mm lub 14 mm albo z rozmiarem dobranym do procesu dalszego.
Sito kruszarki nie daje identycznych płatków. Grubość ścianki butelki, stan noży, prędkość wirnika i czas przebywania również kształtują rozkład wielkości.
Gęstość nasypowa mówi więcej, niż się wydaje
Gęstość nasypowa to masa luźnych płatków PET w jednostce objętości. Wpływa na wielkość silosów, zachowanie podczas transportu, obciążenie suszarki i zasilanie wytłaczarki.
Myte płatki PET mieszczą się zwykle w przybliżeniu w zakresie 250–500 kg/m³, zależnie od wielkości płatków, grubości ścianki, udziału kolorów i zagęszczenia. Niestabilna gęstość nasypowa może wskazywać na niejednorodną wielkość płatków lub skład surowca, dlatego przydaje się zarówno do doboru urządzeń, jak i do kontroli powtarzalności partii.
Kolor: płatki PET przezroczyste, jasnoniebieskie i zielone
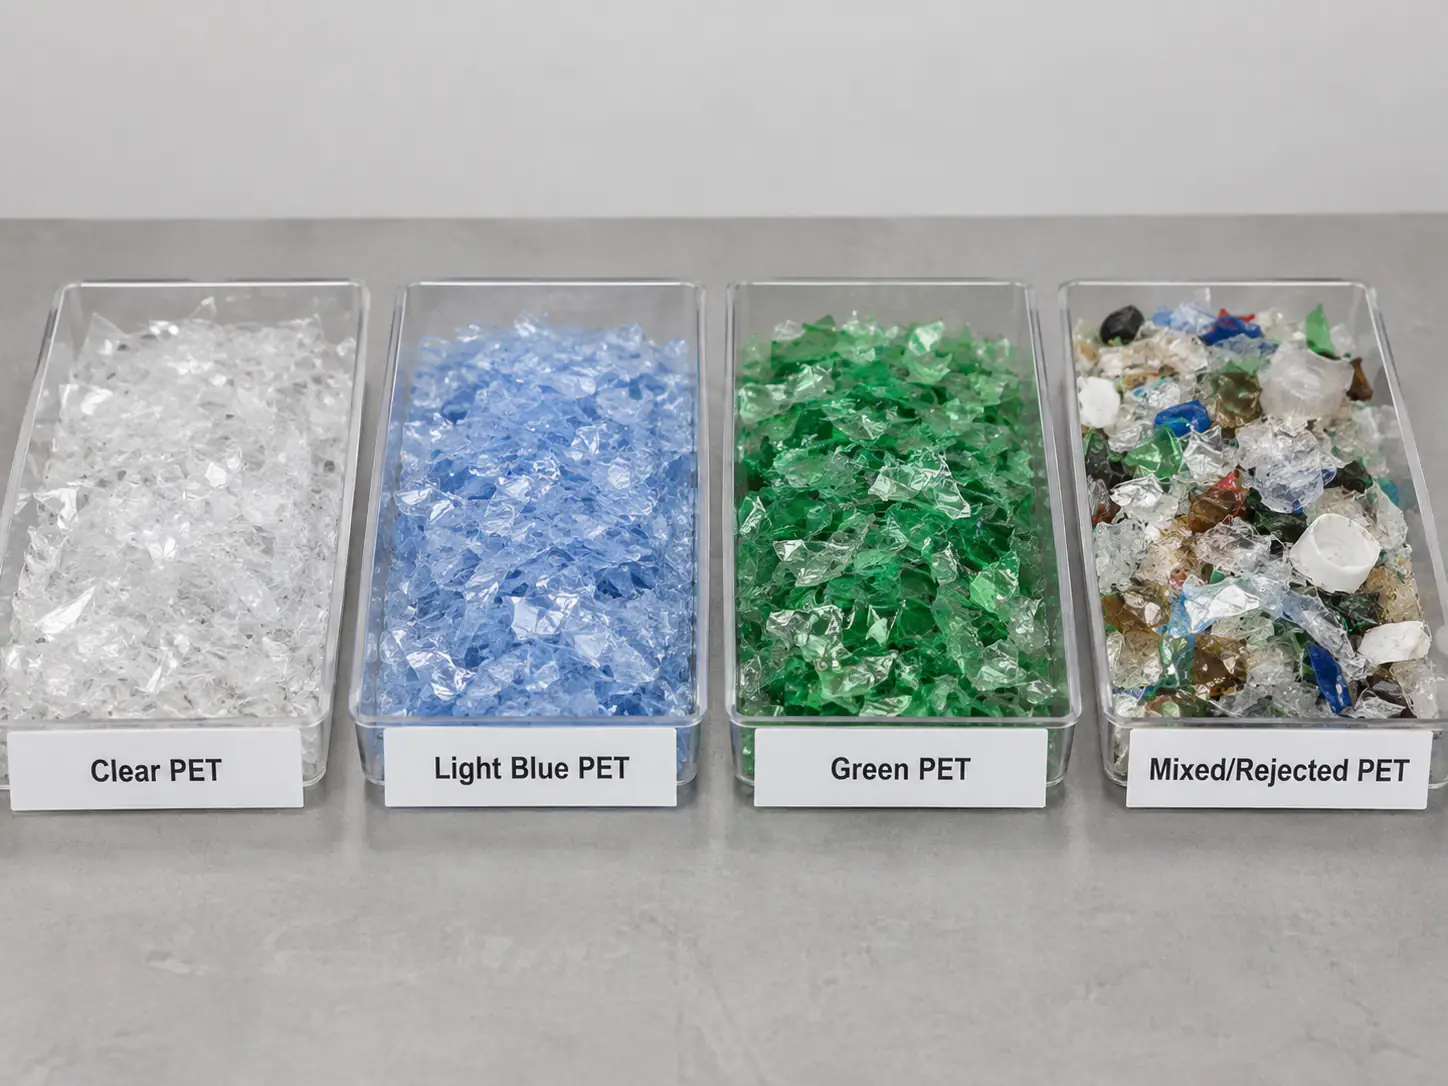
Przezroczyste, jasnoniebieskie, zielone i inne kolorowe płatki PET są chemicznie tym samym PET, ale nie mają tej samej wartości handlowej. Przezroczysta folia i butelki wymagają znacznie ostrzejszego rozdziału kolorów niż wiele zastosowań włókienniczych, a zielone płatki PET sprzedaje się zwykle na osobnych, tańszych rynkach.
Sortery optyczne butelek i płatków oddzielają kolorowy PET, PET nieprzezroczysty i obce polimery. W przypadku przezroczystych płatków o wysokiej wartości kolor powinien być częścią pisemnej specyfikacji, a nie oceniany na podstawie zdjęcia.
Praktyczna tabela jakości płatków PET
Poniższa tabela nie jest uniwersalną normą. Pokazuje, jak kupujący może zbudować specyfikację, i podaje przykłady ostrzejszych zakresów spotykanych w opublikowanych wymaganiach dla wsadu do recyklingu wysokiej jakości oraz w handlowych specyfikacjach płatków.
| Parametr | Dlaczego ma znaczenie | Przykładowy cel wysokiej jakości | Główne urządzenia |
|---|---|---|---|
| Wilgotność | Suszenie, magazynowanie i hydroliza PET w dalszych etapach | Często ≤1% dla mytych płatków; wytłaczanie wymaga dosuszenia | Suszarka odśrodkowa, suszarka termiczna |
| PVC | Rozkłada się i przebarwia PET podczas przetwórstwa w stopie | Dziesiątki ppm; niektóre wsady do kontaktu z żywnością wymagają <50 ppm | Sortowanie butelek, zdejmowanie etykiet, sortowanie płatków |
| Poliolefiny | Nakrętki, pierścienie i etykiety obniżają czystość i obciążają filtrację | Od dziesiątek do kilkuset ppm, zależnie od gatunku | Zbiornik flotacyjny, separator etykiet, sorter płatków |
| Etykiety / papier | Widoczne wady, popiół i obciążenie filtra | Zależnie od kupującego; wysokie gatunki mają ścisłe limity w ppm | Separator etykiet, myjka cierna, płukanie |
| Resztki kleju | Żółknięcie, zwęglenie i czarne kropki | Zależnie od kupującego lub procesu; na drogich ścieżkach kontrolowane osobno | Mycie na gorąco, dozowanie chemii, myjka cierna |
| Drobny pył | Zatrzymywanie wilgoci, straty przy transporcie, obciążenie filtra | Określona granica sita, np. <0,5 mm, z ostrym limitem | Noże i sito kruszarki, mycie, separacja powietrzna |
| Metale | Uszkodzenia urządzeń i wady wyrobów | Dziesiątki ppm dla płatków wysokiej jakości | Sortowanie, magnesy, wykrywacze metali |
| Wielkość płatków | Mycie, suszenie, transport i stabilność podawania | Kontrolowany zakres od kilku mm do ok. 12–14 mm | Sito i stan noży kruszarki |
| Gęstość nasypowa | Zasilanie silosów, suszarek i wytłaczarek | Ok. 250–500 kg/m³, zależnie od gatunku | Kształt płatków, sortowanie, transport |
Dla orientacji: nasze standardowe konfiguracje linii mycia butelek PET dla butelek pokonsumenckich oferujemy z następującymi celami na wyjściu: wilgotność <0,9%, PVC <50 ppm, PP/PE <20 ppm, etykiety <20 ppm, klej <10 ppm, metale <20 ppm, zanieczyszczenia łącznie <100 ppm oraz wielkość płatków 12 mm, 14 mm lub na zamówienie. Rzeczywiste wyniki zależą od dostarczanych butelek i zainstalowanych urządzeń sortujących i są potwierdzane próbą na materiale.
Dlaczego metoda pobierania próbek ma znaczenie
Wynik laboratoryjny jest tyle wart, ile próbka. Garść pobrana z wierzchu big baga może nie reprezentować partii produkcyjnej.
Płatki PET segregują się podczas transportu i magazynowania. Pył może gromadzić się w jednym miejscu, a cięższe zanieczyszczenia lub kolorowe płatki mogą być rozłożone nierównomiernie. Próbki należy pobierać z wielu punktów lub według uzgodnionej procedury i łączyć przed badaniem.
Dostawca i kupujący powinni uzgodnić nie tylko limit, ale też metodę badania, jednostkę i częstotliwość pobierania próbek. „PVC ≤50 ppm” i „pył ≤500 ppm” to niepełne wymagania, jeśli jedna ze stron stosuje inną metodę badania lub inną definicję wielkości cząstek.
Karta techniczna (TDS) i świadectwo analizy (COA) to nie to samo
Karta techniczna (TDS) opisuje docelową specyfikację danego gatunku płatków PET. Świadectwo analizy (COA) podaje zmierzone wyniki dla konkretnej partii produkcyjnej.
Przy regularnych zakupach COA jest bardziej przydatne do sprawdzania powtarzalności. Może obejmować wilgotność, PVC, poliolefiny, etykiety, metale, wielkość płatków, gęstość nasypową, kolor i inne uzgodnione parametry.
Jeśli dostawca deklaruje płatki o wysokiej czystości, zapytaj, które wartości są gwarantowane, a które typowe, jak często są badane i czy dostępne jest COA dla każdej partii.
Którą sekcję linii sprawdzić, gdy jakość odbiega od specyfikacji?
| Problem jakościowy | Prawdopodobny obszar procesu | Typowe kontrole |
|---|---|---|
| Wysoka wilgotność | Odwadnianie i suszenie | Obciążenie suszarki, stan wirnika, ilość gorącego powietrza, odpływ |
| Wysoka zawartość PVC | Sortowanie butelek, zdejmowanie etykiet, sortowanie płatków | Skuteczność sortowania, usuwanie etykiet termokurczliwych, kalibracja sortera |
| Za dużo PP/PE | Separacja flotacyjna | Poziom wody, czas przebywania, mieszanie, odbiór frakcji pływającej |
| Dużo etykiet | Zdejmowanie etykiet i mycie cierne | Skuteczność separatora, stan butelek, obciążenie myjki ciernej |
| Dużo resztek kleju | Mycie na gorąco i późniejsze płukanie cierne | Temperatura, chemia, czas przebywania, płukanie |
| Dużo pyłu | Kruszarka i separacja powietrzna | Ostrość noży, rozmiar sita, czas przebywania, odpylanie |
| Zanieczyszczenie metalami | Sortowanie i separacja metali | Usuwanie drutów, skuteczność magnesów i wykrywaczy metali |
| Niejednorodna wielkość płatków | Kruszarka | Zużycie sita, szczelina i stan noży, stabilność podawania |
Jakie wymagania jakościowe powinien podać kupujący linię mycia?
Zamawiając linię mycia PET, nie podawaj tylko wydajności i rodzaju butelek. Jeśli to możliwe, określ także oczekiwaną jakość na wyjściu:
- Zastosowanie końcowe: włókno, taśma, folia, granulacja lub przygotowanie bottle-to-bottle.
- Wymagany limit wilgotności po myciu i suszeniu.
- Maksymalna zawartość PVC.
- Maksymalna zawartość poliolefin.
- Maksymalna zawartość etykiet, papieru lub widocznych zanieczyszczeń.
- Czy resztki kleju są kontrolowane osobno.
- Maksymalna zawartość metali.
- Wymagany zakres wielkości płatków i limit drobnych cząstek.
- Wymagany skład kolorystyczny: przezroczysty, jasnoniebieski, zielony lub mieszany.
- Wymagana gęstość nasypowa, jeśli zależy od niej dalszy transport.
- Metoda badania lub specyfikacja kupującego dla każdego krytycznego parametru.
Jeśli nie masz jeszcze ostatecznej specyfikacji, dostawca powinien najpierw zapytać o rynek docelowy, a następnie zaproponować realistyczne cele na podstawie surowca oraz wybranych urządzeń sortujących i myjących. Możesz przesłać nam pochodzenie butelek i zastosowanie końcowe, aby otrzymać propozycję.
Podsumowanie: jakość powstaje na całej linii
Jakości płatków PET nie tworzy jedna myjka gorąca, jeden separator ani jeden sorter optyczny. Jest ona wynikiem całego procesu.
Kontrola PVC zaczyna się od sortowania butelek i zdejmowania etykiet. Usuwanie poliolefin zależy od separacji flotacyjnej. Usuwanie kleju zależy od mycia na gorąco i intensywnego płukania. Drobny pył zależy od stanu kruszarki i kontroli wielkości cząstek. Wilgotność zależy od suszenia mechanicznego i termicznego. Metale trzeba usunąć, zanim uszkodzą urządzenia lub trafią do produktu końcowego.
Dlatego profesjonalna specyfikacja linii mycia PET łączy każdy cel jakościowy z urządzeniem odpowiedzialnym za jego osiągnięcie. Właściwe pytanie nie brzmi „Czy wasza linia robi czyste płatki PET?”, lecz „Jaki poziom wilgotności, PVC, etykiet, kleju, pyłu i innych zanieczyszczeń ta linia realnie osiągnie z moim surowcem i jak te wartości będą badane?”.
Najczęstsze pytania
Jaką wilgotność powinny mieć myte płatki PET?
Specyfikacje mytych płatków PET zwykle wymagają wilgotności około lub poniżej 1%; nasze standardowe linie celują w poniżej 0,9% dla butelek pokonsumenckich. To wilgotność po myciu i suszeniu — przed wytłaczaniem PET nadal wymaga kontrolowanego suszenia, aby uniknąć hydrolizy i spadku IV.
Jaki poziom PVC jest dopuszczalny w płatkach PET?
Specyfikacje wysokiej jakości utrzymują PVC na poziomie dziesiątek ppm, a niektóre wsady do recyklingu do kontaktu z żywnością wymagają poniżej 50 ppm. Tańsze rynki włókiennicze mogą akceptować więcej. Limit ustala odbiorca końcowy i ma on sens tylko razem z uzgodnioną metodą badania i planem pobierania próbek.
Czym różnią się płatki PET myte na gorąco od mytych na zimno?
Płatki myte na zimno myje się wodą o temperaturze otoczenia z flotacją i myciem ciernym, co usuwa luźny brud i większość nakrętek. Płatki myte na gorąco przechodzą dodatkowo gorące mycie, zwykle z ługiem, i płukanie, które usuwają znacznie więcej kleju, oleju i pozostałości organicznych. To typowy punkt wyjścia dla folii, taśm, granulacji i bottle-to-bottle.
Czym różni się TDS od COA dla płatków PET?
TDS (karta techniczna) podaje docelową specyfikację gatunku płatków. COA (świadectwo analizy) podaje zmierzone wyniki konkretnej partii. Przy stałych zakupach żądaj COA dla każdej partii i sprawdzaj, które wartości są gwarantowane, a które tylko typowe.
Dlaczego ceny płatków PET tak bardzo się różnią?
Cena idzie za jakością i przydatnością: kolor (przezroczysty, jasnoniebieski lub zielony), poziom mycia (niemyte, myte na zimno lub na gorąco), zawartość PVC i poliolefin, klej, pył, wilgotność i powtarzalność między partiami. Najwyższe ceny osiągają przezroczyste płatki myte na gorąco ze ścisłymi, udokumentowanymi limitami.
Cele jakościowe płatków
Nie wiesz, jaką jakość płatków osiągnie Twoja linia?
Podaj nam pochodzenie butelek i rynek docelowy. Nasi inżynierowie zaproponują realistyczne cele jakościowe oraz konfigurację sortowania, mycia i suszenia, która pozwoli je osiągnąć, i mogą przetestować Twój materiał.
Otrzymaj propozycję jakości- Zastosowanie końcowe płatków
- Pochodzenie butelek i rodzaje etykiet
- Docelowe limity wilgotności, PVC i PP/PE
- Metody badań Twojego odbiorcy