Especificación de calidad de escamas PET: humedad, PVC, etiquetas, cola y polvo fino
Unas escamas PET de aspecto limpio no son automáticamente escamas de alta calidad. Dos lotes pueden parecer casi idénticos y comportarse de forma muy distinta en la extrusión por la humedad, el PVC, la cola residual de etiquetas, las poliolefinas, los metales o el polvo fino. Por eso, quien compra una línea de lavado PET debe definir la calidad con parámetros medibles y no con expresiones como «escamas limpias» o «alta pureza».
Respuesta breve
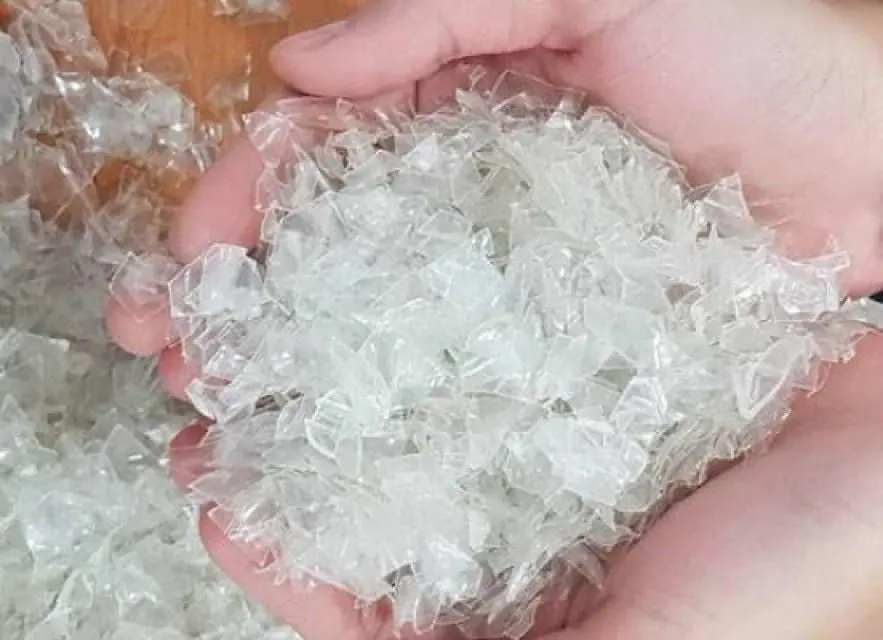
Las buenas escamas PET se definen por límites medidos, no por su aspecto. Para escamas rPET lavadas de alta calidad, los compradores suelen especificar humedad en torno o por debajo del 1 %, PVC en decenas de ppm (a menudo por debajo de 50 ppm), poliolefinas, etiquetas y cola entre decenas y pocos cientos de ppm, metales en decenas de ppm, un corte de finos como 0,5 mm, un rango de tamaño de escama y una densidad aparente. No existe un estándar universal: el uso final —fibra, fleje, lámina, peletizado o botella a botella— fija los límites, y cada valor necesita un método de ensayo y un plan de muestreo acordados.
Contenido
- 01Empiece por la aplicación final, no por la máquina de lavado
- 02Escamas PET sin lavar, lavadas en frío y lavadas en caliente
- 03Humedad: por qué un pequeño porcentaje importa tanto
- 04¿Qué provoca una humedad final alta?
- 05Contaminación por PVC: una de las impurezas más críticas del PET reciclado
- 06¿Por dónde entra el PVC en un flujo de botellas PET?
- 07¿Cómo debe medirse el PVC?
- 08Las etiquetas no son un único contaminante
- 09La cola residual puede importar más que los trozos visibles de etiqueta
- 10Polvo fino: la contaminación que los clientes suelen pasar por alto
- 11¿De dónde sale el exceso de polvo fino?
- 12Poliolefinas: tapones, anillos y etiquetas
- 13Metales: baja concentración, alto riesgo
- 14El tamaño de escama es un parámetro de calidad, no solo un ajuste del molino
- 15La densidad aparente dice más de lo que parece
- 16Color: escamas PET transparentes, azul claro y verdes
- 17Tabla práctica de calidad de escamas PET
- 18Por qué importa el método de muestreo
- 19Ficha técnica (TDS) y certificado de análisis (COA) no son lo mismo
- 20¿Qué sección de la línea revisar cuando la calidad está fuera de especificación?
- 21¿Qué información de calidad debe especificar el comprador de una línea de lavado?
- 22Conclusión: la calidad se crea a lo largo de toda la línea
- Preguntas frecuentes
Empiece por la aplicación final, no por la máquina de lavado
Antes de hablar del equipo de lavado, defina para qué se usarán las escamas. Una línea de lavado de botellas PET debe diseñarse hacia atrás a partir de la calidad de salida requerida.
Un fabricante de fibra puede tolerar contaminación que sería inaceptable para lámina transparente o para pellets de alta calidad. Un proceso botella a botella puede exigir niveles muy bajos de PVC, poliolefinas, metales y otros polímeros extraños antes incluso de que las escamas entren en la etapa de descontaminación validada.
Por eso un presupuesto que solo promete «escamas PET con menos del 1 % de humedad» está incompleto. La humedad importa, pero no dice nada del PVC, la cola residual, los fragmentos de etiqueta, la contaminación de color o las partículas finas.
No existe una especificación universal de escamas PET. Comprador y proveedor acuerdan una especificación de producto, y las rutas de alto valor fijan límites mucho más estrictos que las aplicaciones de menor valor.
| Aplicación final | Enfoque de calidad típico | Intensidad de lavado | Control adicional habitual |
|---|---|---|---|
| Fibra / relleno | Humedad, suciedad, alimentación estable, color aceptable | Básica a media | Clasificación básica y secado |
| Fleje | PVC, poliolefinas, cola, estabilidad de la VI, finos | Media a alta | Mejor clasificación y filtración del fundido |
| Lámina / termoformado | PVC, etiquetas y cola, color, puntos negros, olor | Alta | Clasificación óptica y control de calidad más estricto |
| Peletizado | Humedad, PVC, cola, finos, metal, estabilidad del fundido | Alta | Secado, filtración, desgasificación al vacío |
| Preparación botella a botella | Muy pocos polímeros extraños, contaminación controlada | Muy alta | Descontaminación validada y estricto control de entrada |
Escamas PET sin lavar, lavadas en frío y lavadas en caliente
Las escamas PET se comercializan con tres grandes denominaciones de proceso. Las escamas sin lavar son simplemente botellas trituradas que aún llevan etiquetas, tapones, suciedad y restos de bebida; necesitan un lavado completo antes de usarse. Las escamas lavadas en frío han pasado por separación por flotación y lavado por fricción en agua a temperatura ambiente, lo que elimina la suciedad suelta y la mayoría de los tapones, pero deja buena parte del adhesivo y los residuos aceitosos. Las escamas PET lavadas en caliente también han pasado por una etapa de lavado caliente, normalmente cáustico, seguida de enjuague, y son el punto de partida habitual para lámina, fleje, peletizado y botella a botella.
Estas denominaciones describen el proceso, no el resultado. Dos lotes de escamas lavadas en caliente pueden diferir mucho en PVC, cola o finos; por eso los parámetros siguientes importan más que el nombre. Para comparar los dos procesos de lavado, consulte lavado en caliente vs en frío en una línea de lavado PET.
Humedad: por qué un pequeño porcentaje importa tanto
La humedad es uno de los parámetros de las escamas PET más fáciles de entender y uno de los más fáciles de subestimar. Las escamas lavadas salen de la sección húmeda con agua superficial y con agua atrapada entre escamas o dentro de pliegues y formas irregulares.
Una línea de lavado PET típica reduce esta agua por etapas. El escurrido mecánico elimina primero la mayor parte del agua libre, el secado centrífugo elimina más humedad superficial y el secado térmico o por aire caliente se añade cuando se requiere una humedad final menor o el proceso posterior es sensible a la alimentación húmeda.
Los ejemplos comerciales y de procesos regulados especifican con frecuencia una humedad de escama PET lavada en torno o por debajo del 1 % antes del reciclaje posterior. Algunas especificaciones publicadas aceptan valores algo mayores y otros compradores exigen límites más bajos. Proveedor de la línea y comprador de escamas deben acordar el método de ensayo y el valor máximo en lugar de basarse en una apreciación visual.
La humedad de la escama tras el lavado no es la misma que la requerida justo antes de fundir. El PET es higroscópico, por lo que el peletizado o la extrusión de lámina suelen requerir un secado controlado adicional. Si el PET húmedo entra en la extrusora, la hidrólisis reduce la viscosidad intrínseca y el rendimiento mecánico; consulte cómo se conserva la VI en el peletizado de PET.
¿Qué provoca una humedad final alta?
Si las escamas PET finales siguen demasiado húmedas, el problema no siempre se resuelve añadiendo un secador de aire caliente más grande. La causa puede estar aguas arriba:
- La capacidad del secador centrífugo es demasiado pequeña para la producción real.
- Las escamas son demasiado grandes o irregulares y retienen más agua.
- Las zonas de criba o drenaje están obstruidas por etiquetas y finos.
- El rotor o las paletas del secador están desgastados y ya no generan suficiente fuerza de escurrido.
- La carga de material es demasiado alta y reduce el tiempo de residencia.
- La temperatura o el caudal de aire caliente son insuficientes.
- Las escamas húmedas se almacenan demasiado tiempo en silos mal ventilados y vuelven a absorber humedad.
Por eso el sistema de secado debe elegirse junto con el tamaño de criba del molino, la capacidad de lavado y el sistema de almacenamiento final.
Contaminación por PVC: una de las impurezas más críticas del PET reciclado
El PVC es especialmente perjudicial en el reciclaje de PET porque PET y PVC se procesan a temperaturas muy distintas. Incluso pequeñas cantidades de PVC pueden degradarse durante el procesado del PET y crear puntos oscuros, decoloración, olor y productos de degradación ácidos.
Por eso las especificaciones de escamas PET de alta calidad mantienen el PVC en el rango de decenas de ppm en lugar de tratarlo como un contaminante porcentual. Algunas especificaciones publicadas de entrada para reciclaje en contacto alimentario usan límites de PVC inferiores a 50 mg/kg, algunas especificaciones comerciales de escama transparente son aún más estrictas y los mercados de menor grado pueden aceptar valores más altos.
El objetivo correcto lo fija el usuario final. Un proveedor de líneas de lavado no debería prometer una cifra de PVC sin conocer el origen de las botellas, el sistema de clasificación y la aplicación final.
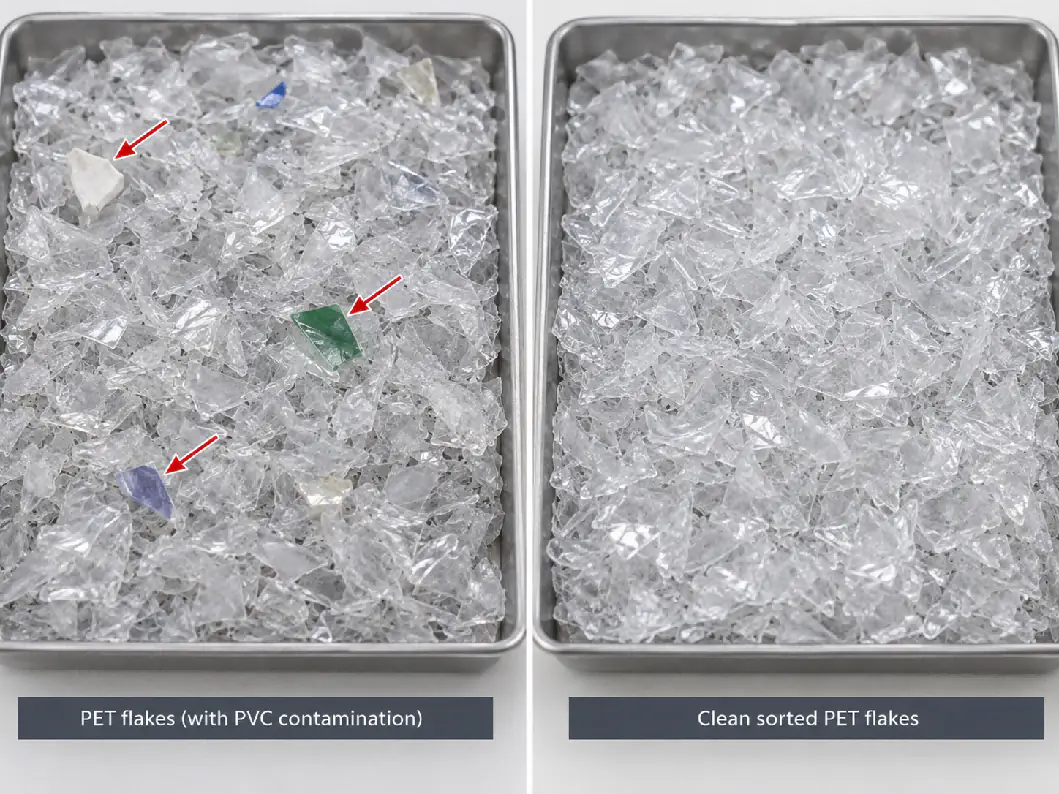
¿Por dónde entra el PVC en un flujo de botellas PET?
El PVC puede entrar con envases completos de PVC mezclados en la bala, fundas termoretráctiles de PVC, fragmentos de etiquetas de PVC, precintos u otros componentes del envase.
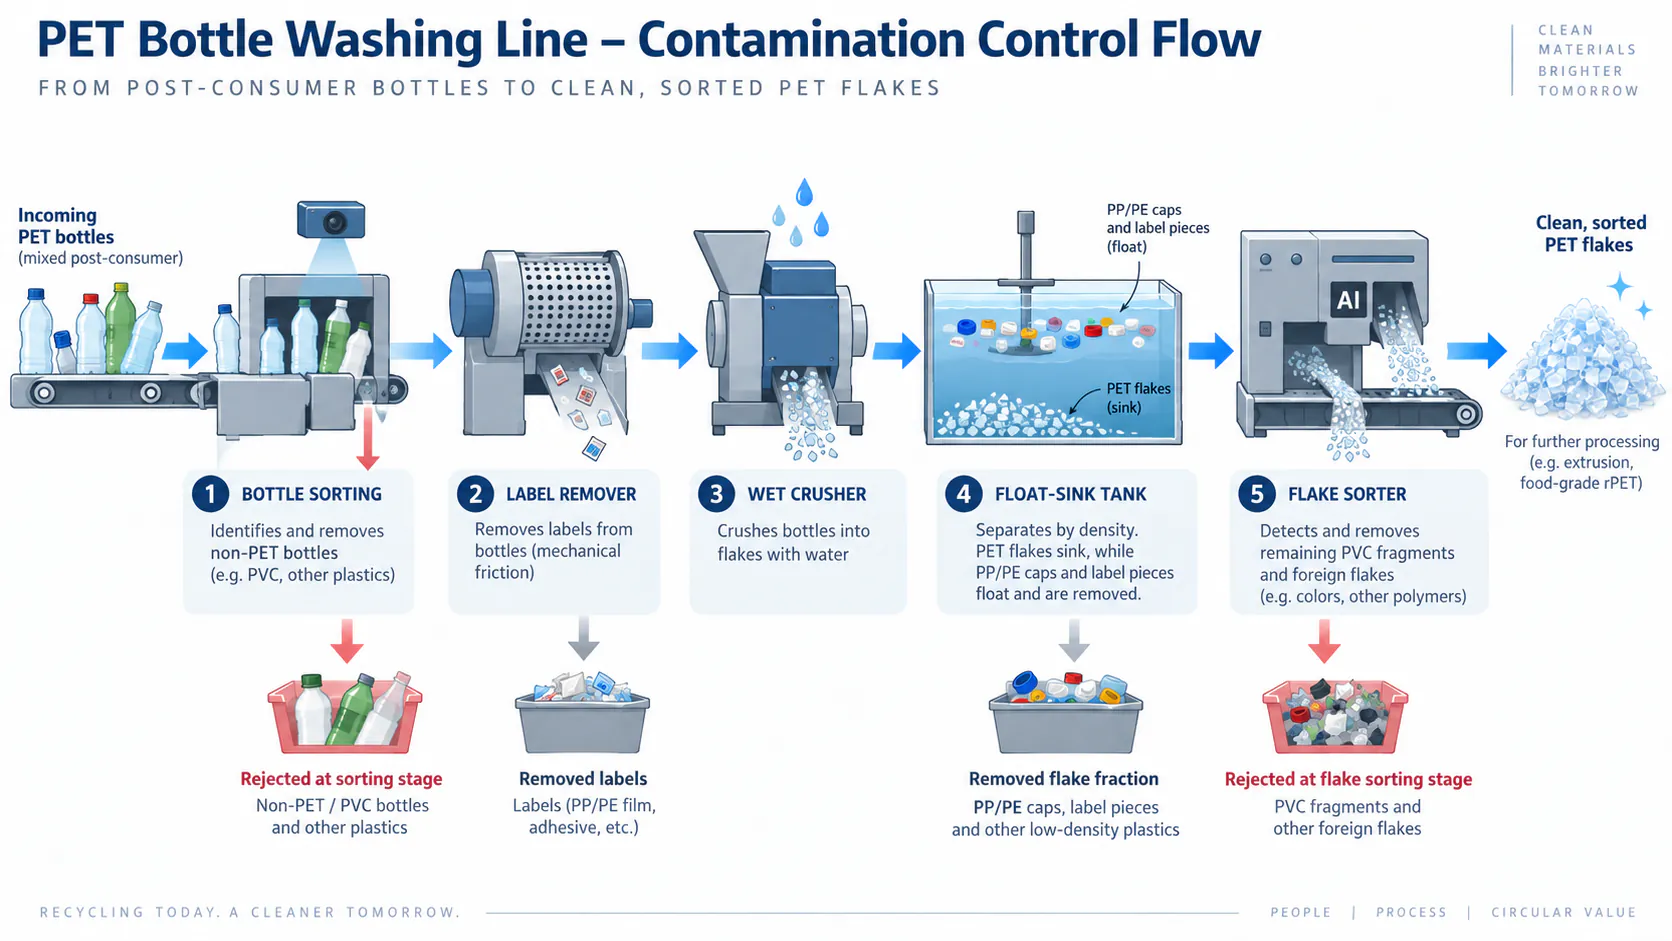
Como la densidad del PVC es cercana o superior a la del agua, la separación por flotación no puede eliminarlo de forma fiable después de la trituración. Una vez que el PVC se ha convertido en escamas y se ha mezclado con el PET, separarlo es mucho más difícil.
Por eso el control del PVC debe empezar antes de triturar. La clasificación manual, la clasificación de botellas por NIR, una retirada eficaz de etiquetas y la eliminación de envases que no sean de PET valen más que intentar corregir el problema cuando el material ya son escamas pequeñas. La clasificación de escamas aporta después un segundo control, sobre todo en aplicaciones de alto valor.
¿Cómo debe medirse el PVC?
El PVC no siempre puede juzgarse de forma fiable a simple vista. Un plan de control de calidad debe definir un método de ensayo repetible y un muestreo representativo.
Los métodos del sector incluyen el análisis visual o por clasificación óptica, el ensayo en horno caliente basado en el distinto comportamiento térmico del PVC y del PET, y escáneres de escamas especializados. La norma ASTM D5991, por ejemplo, describe procedimientos para separar e identificar la contaminación de PVC en escamas de PET.
Una especificación como «PVC por debajo de 50 ppm» solo tiene sentido cuando ambas partes saben cómo se toma la muestra y cómo se mide el resultado.
Las etiquetas no son un único contaminante
La «contaminación por etiquetas» suele mezclar varios problemas: fragmentos de papel, film de etiqueta de PP/PE, fundas termoretráctiles de PETG o PVC, tinta de impresión, adhesivo y escamas que aún llevan cola en su superficie.
Estos contaminantes se comportan de forma distinta en una línea de lavado. Los fragmentos de etiqueta de poliolefina pueden flotar en un tanque de separación por densidad. El papel se deshace en fibras finas que viajan con el agua de proceso sucia. Las fundas termoretráctiles pueden requerir clasificación de botellas o equipos de desetiquetado. El adhesivo puede quedar adherido a la superficie del PET y requerir lavado en caliente.
Por eso la desetiquetadora antes de la trituración tiene un gran impacto en la carga de lavado posterior. Retirar la mayor cantidad posible de etiqueta mientras la botella está entera reduce los fragmentos que llegan al molino, al lavador en caliente y al sistema de agua de enjuague.
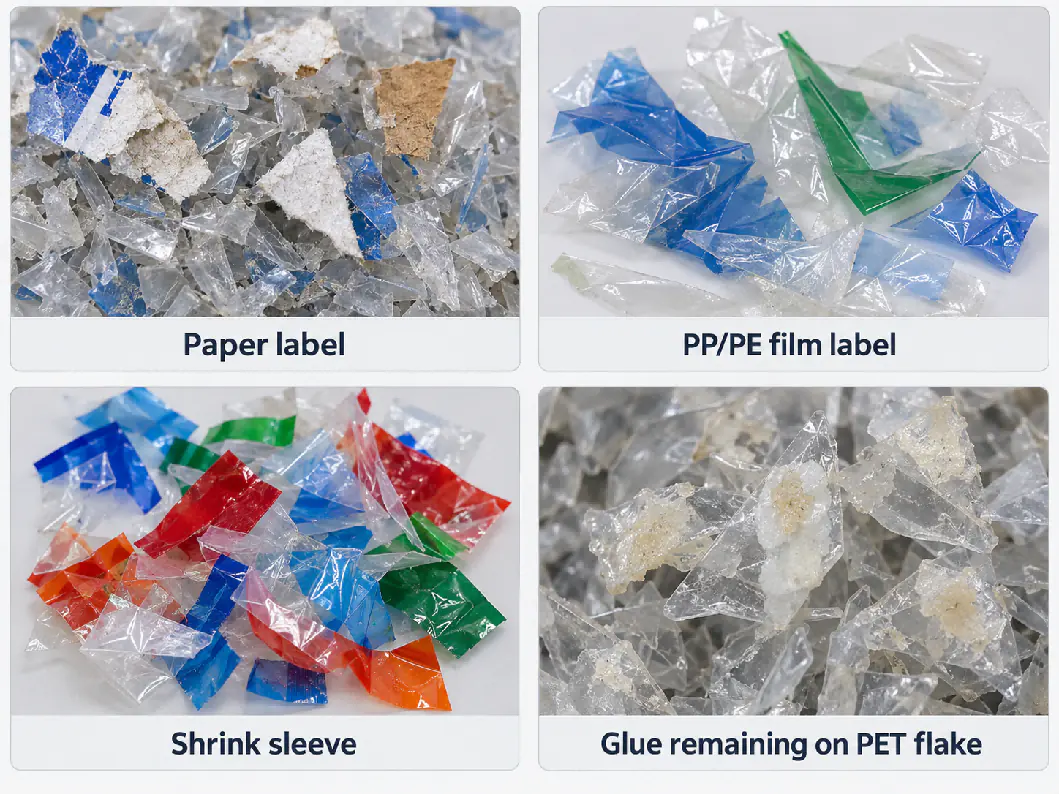
La cola residual puede importar más que los trozos visibles de etiqueta
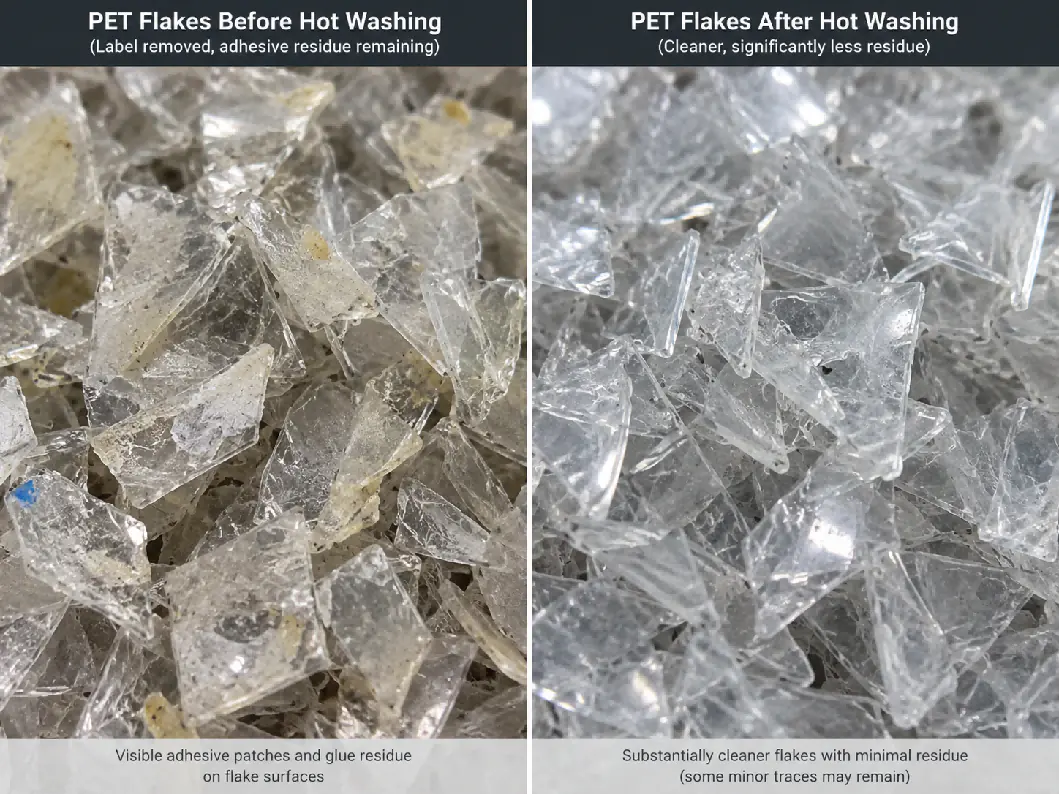
Una escama PET puede no tener film de etiqueta visible y aun así llevar restos de adhesivo, sobre todo de etiquetas autoadhesivas y de algunos adhesivos termofusibles.
La cola residual puede oscurecerse u oxidarse durante la extrusión, contribuir a los puntos negros, generar olor y cargar el filtro de fundido. Por eso algunas especificaciones de escamas de alta calidad miden por separado las escamas con cola residual y los fragmentos de etiqueta visibles.
El lavado en caliente, el tratamiento con detergente o sosa cáustica, la temperatura controlada, un tiempo de residencia suficiente y un enjuague por fricción intenso tras el lavado en caliente son las principales herramientas para reducir los restos de adhesivo. Los mejores ajustes dependen de la química real de la etiqueta y de la cola.
Polvo fino: la contaminación que los clientes suelen pasar por alto
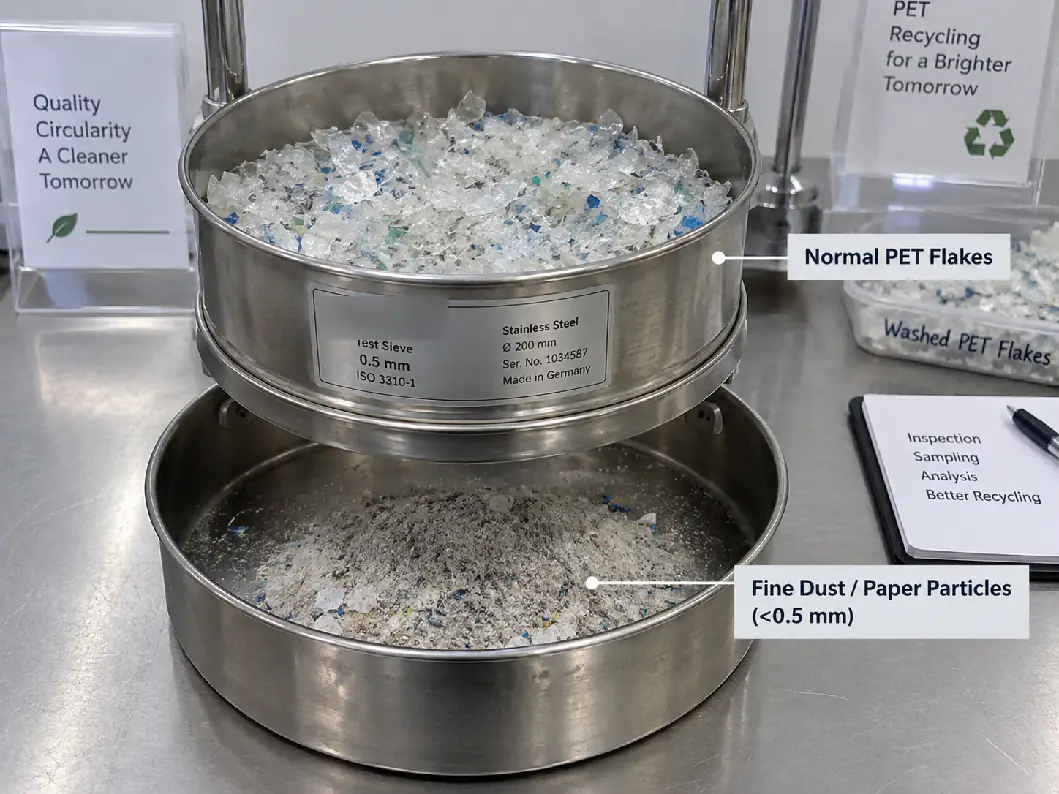
El polvo fino incluye partículas de PET muy pequeñas, fibras de papel, suciedad y otros sólidos generados durante la trituración y el lavado. Aunque el material siga siendo PET, un exceso de finos crea problemas de operación.
Las partículas finas tienen una superficie mucho mayor en relación con su masa. Retienen más humedad, transportan contaminación, aumentan el polvo en la manipulación y se comportan de forma distinta en el secado y el transporte.
Las especificaciones publicadas de escamas de alta calidad suelen definir un tamaño de corte para los finos, por ejemplo por debajo de 0,5 mm, y limitar después la cantidad admitida. Algunas especificaciones de procesos de reciclaje usan valores en torno a 500 ppm, mientras que otras especificaciones del sector usan límites porcentuales. Como la definición de «polvo» varía, el tamaño de tamiz y el método de ensayo deben figurar en la especificación.
¿De dónde sale el exceso de polvo fino?
- La abertura de criba del molino es innecesariamente pequeña.
- Las cuchillas del molino están desafiladas y provocan impactos y molienda repetidos en lugar de un corte limpio.
- El material permanece demasiado tiempo en la cámara del molino.
- En algunos flujos de botellas, la trituración en seco genera más finos sueltos que una trituración en húmedo bien controlada.
- Las etiquetas de papel se deshacen durante el lavado y no se eliminan eficazmente.
- El transporte, el secado o una manipulación mecánica agresiva provocan roturas adicionales.
Reducir los finos empieza, por tanto, en el molino triturador de plástico. Cuchillas afiladas, la criba correcta y una alimentación estable producen escamas más limpias y regulares antes incluso de empezar a lavar; consulte el mantenimiento de las cuchillas del molino.
Poliolefinas: tapones, anillos y etiquetas
El PP y el PE son contaminantes habituales en un flujo de botellas PET porque los tapones, los anillos de precinto y muchas etiquetas son de poliolefina.
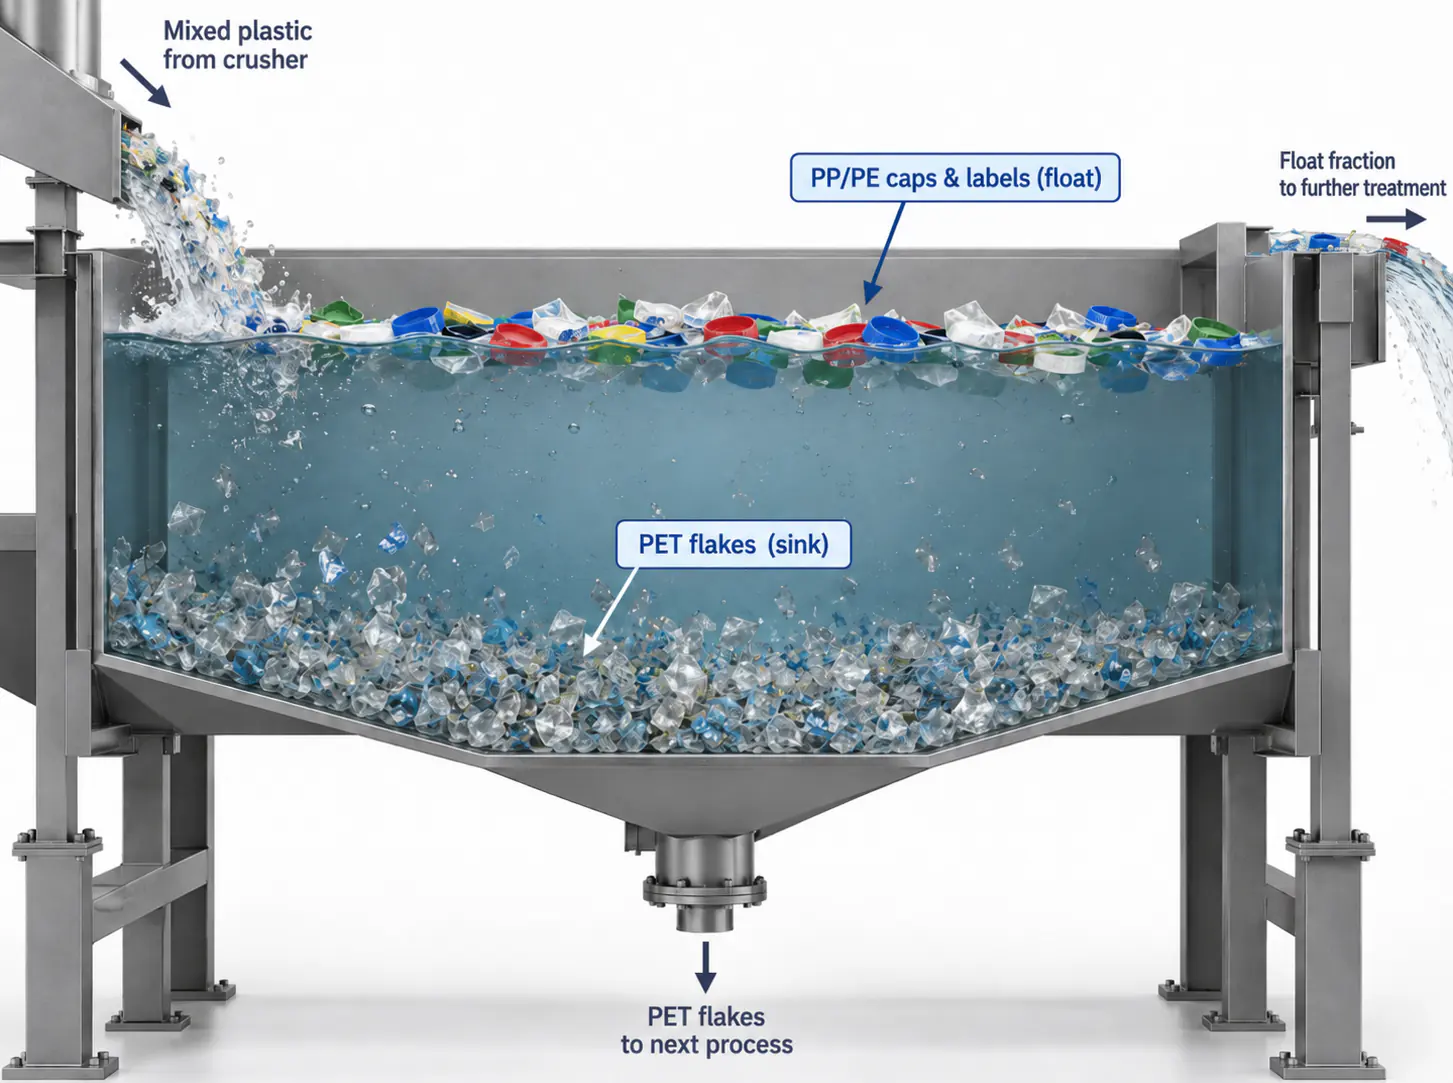
Su densidad es menor que la del agua mientras que el PET se hunde, así que un tanque de flotación bien diseñado elimina una gran parte del PP y el PE después de triturar.
La separación por densidad solo funciona si las escamas se separan unas de otras y el tanque tiene suficiente tiempo de residencia y movimiento de agua. Los fragmentos de etiqueta pegados al PET pueden hundirse con él, y partículas de poliolefina muy pequeñas pueden ser arrastradas con la fracción de PET. Por eso las líneas de alta calidad combinan desetiquetado de botellas, separación por flotación, lavado por fricción y, cuando hace falta, clasificación de escamas en lugar de depender de un solo tanque.
Metales: baja concentración, alto riesgo
La contaminación metálica puede proceder de los alambres de las balas, tapones de aluminio, envases ajenos, desgaste de la maquinaria o chatarra mezclada con las botellas.
Incluso una pequeña pieza metálica puede dañar las cuchillas del molino, las bombas o el equipo de extrusión, y las partículas metálicas crean defectos en láminas, pellets y productos finales.
El control de metales suele empezar antes del molino con clasificación y separación magnética. Puede añadirse separación por corrientes de Foucault, detección de metales o inspección óptica posterior según la contaminación y el objetivo de calidad. Varias especificaciones de escamas PET de alta calidad usan límites de metal en decenas de ppm; como con el PVC, el valor admisible debe acordarse con el usuario final.
El tamaño de escama es un parámetro de calidad, no solo un ajuste del molino
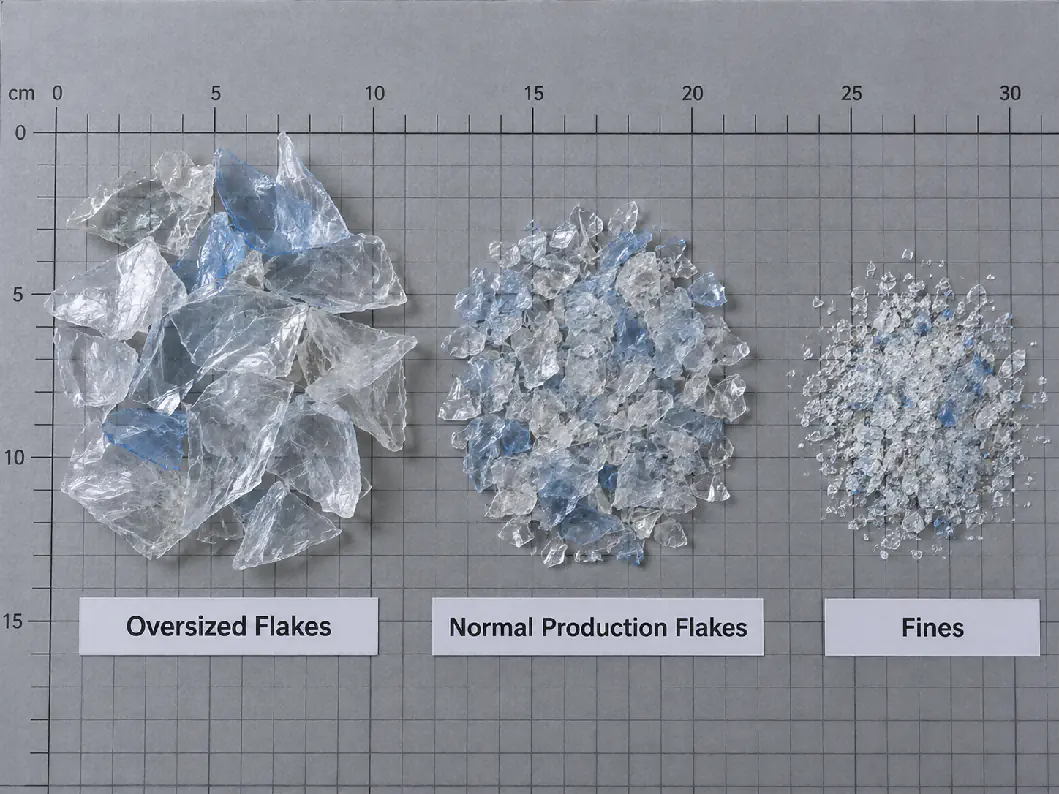
El tamaño de escama influye en el lavado, la separación, el secado, el transporte y la extrusión. Las escamas muy grandes atrapan etiquetas y agua y pueden no limpiarse de forma uniforme; las demasiado pequeñas aumentan los finos y pueden perderse con el agua de proceso.
Las especificaciones comerciales de escamas PET lavadas suelen usar rangos controlados, como aproximadamente 3–12 mm o en torno a 8–12 mm, según el mercado y el equipo. Nuestras líneas de lavado PET se configuran normalmente con cribas de 12 mm o 14 mm, o con un tamaño a medida adaptado al proceso posterior.
La criba del molino no produce escamas idénticas. El espesor de pared de la botella, el estado de las cuchillas, la velocidad del rotor y el tiempo de residencia también determinan la distribución de tamaños.
La densidad aparente dice más de lo que parece
La densidad aparente es la masa de escamas PET sueltas por unidad de volumen. Influye en el tamaño de los silos, el comportamiento en el transporte, la carga del secador y la alimentación de la extrusora.
Las escamas PET lavadas suelen situarse aproximadamente entre 250 y 500 kg/m³ según el tamaño de escama, el espesor de pared, la mezcla de colores y la compactación. Una densidad aparente inestable puede indicar un tamaño de escama o una composición de materia prima irregulares, por lo que resulta útil tanto para dimensionar equipos como para comprobar la regularidad de los lotes.
Color: escamas PET transparentes, azul claro y verdes
Las escamas PET transparentes, azul claro, verdes y de otros colores son químicamente PET, pero no tienen el mismo valor comercial. Las aplicaciones de lámina transparente y de botella exigen una separación de color mucho más estricta que muchas aplicaciones de fibra, y las escamas PET verdes suelen venderse en mercados separados y de menor valor.
Los clasificadores ópticos de botellas y de escamas separan el PET de color, el PET opaco y los polímeros extraños. En la escama transparente de alto valor, el color debe figurar en la especificación escrita y no juzgarse a partir de una fotografía.
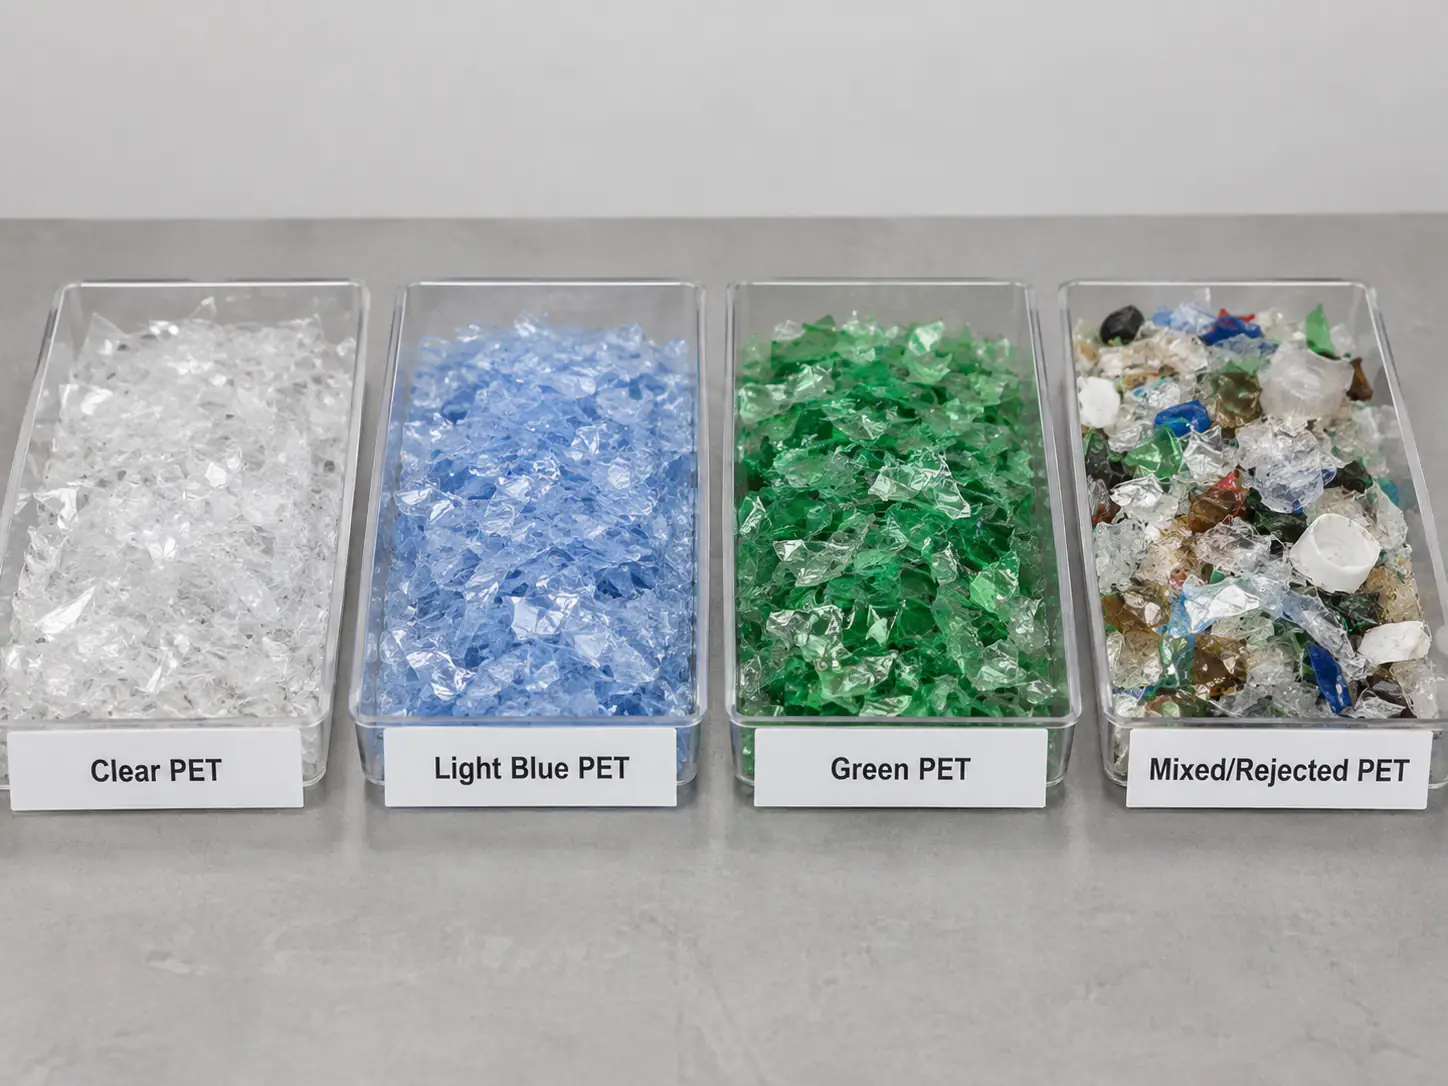
Tabla práctica de calidad de escamas PET
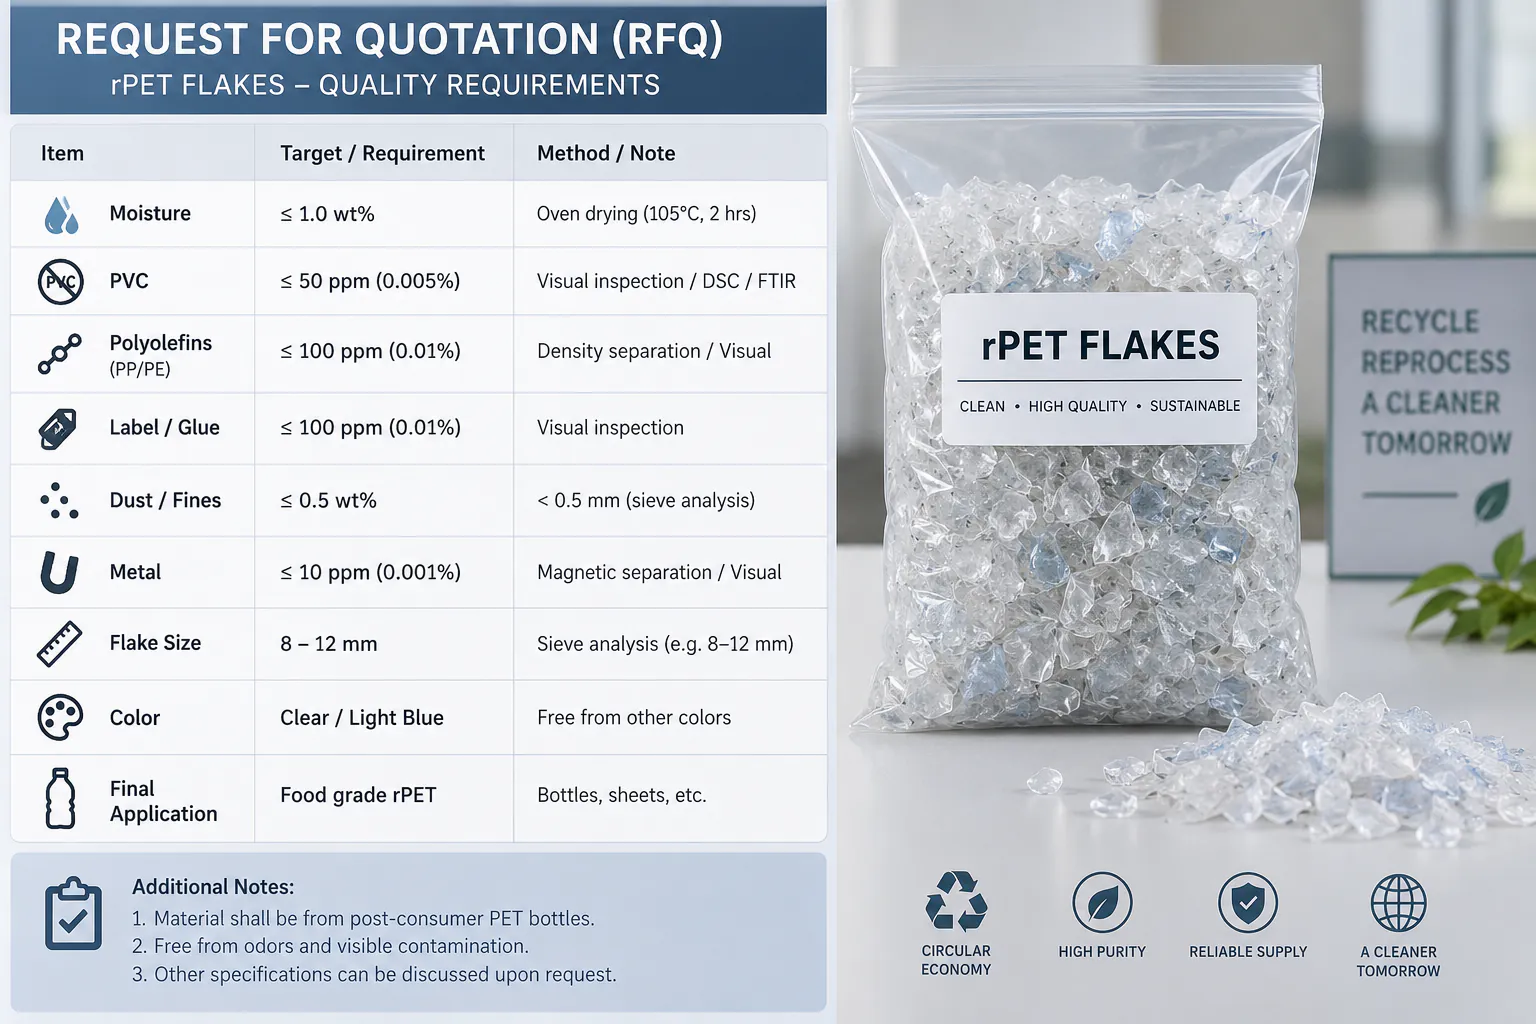
La tabla siguiente no es un estándar universal. Muestra cómo puede estructurar un comprador una especificación y da ejemplos de los rangos más estrictos que aparecen en entradas publicadas de reciclaje de alta calidad y en especificaciones comerciales de escamas.
| Parámetro | Por qué importa | Ejemplo de objetivo de alta calidad | Equipo principal implicado |
|---|---|---|---|
| Humedad | Secado, almacenamiento e hidrólisis del PET aguas abajo | A menudo ≤1 % en escamas lavadas; la extrusión requiere secado adicional | Secador centrífugo, secador térmico |
| PVC | Se degrada y decolora el PET durante el procesado en fundido | Decenas de ppm; algunas entradas de contacto alimentario fijan <50 ppm | Clasificación de botellas, desetiquetado, clasificación de escamas |
| Poliolefinas | Tapones, anillos y etiquetas afectan a la pureza y a la filtración | De decenas a pocos cientos de ppm, según el grado | Tanque de flotación, desetiquetadora, clasificador de escamas |
| Etiquetas / papel | Defectos visibles, cenizas y carga del filtro | Según el comprador; los grados altos usan límites estrictos en ppm | Desetiquetadora, lavado por fricción, enjuague |
| Cola residual | Amarilleo, carbonización y puntos negros | Según comprador o proceso; se controla aparte en rutas de alto valor | Lavado en caliente, dosificación química, lavado por fricción |
| Polvo fino | Retención de humedad, pérdidas en manipulación, carga del filtro | Corte de tamiz definido, p. ej. <0,5 mm, con un límite estricto | Cuchillas y criba del molino, lavado, separación por aire |
| Metales | Daños en equipos y defectos en el producto | Decenas de ppm en escamas de alto grado | Clasificación, imanes, detección de metales |
| Tamaño de escama | Lavado, secado, transporte y estabilidad de alimentación | Rango controlado desde varios mm hasta unos 12–14 mm | Criba y estado de las cuchillas del molino |
| Densidad aparente | Alimentación de silos, secadores y extrusoras | Unos 250–500 kg/m³, según el grado | Geometría de escama, clasificación, manipulación |
Como referencia, presupuestamos nuestras configuraciones estándar de línea de lavado de botellas PET para botellas posconsumo con estos objetivos de salida: humedad <0,9 %, PVC <50 ppm, PP/PE <20 ppm, etiquetas <20 ppm, cola <10 ppm, metal <20 ppm, impurezas totales <100 ppm y tamaño de escama de 12 mm, 14 mm o a medida. Los resultados reales dependen de las botellas de entrada y del equipo de clasificación instalado, y se confirman mediante una prueba con el material.
Por qué importa el método de muestreo
Un resultado de laboratorio vale lo que vale la muestra. Un puñado tomado de la parte superior de un big bag puede no representar un lote de producción.
Las escamas PET se segregan durante el transporte y el almacenamiento. Los finos pueden concentrarse en una zona, mientras que la contaminación más pesada o las escamas de color pueden no estar distribuidas por igual. Las muestras deben tomarse en varios puntos o según un procedimiento acordado y combinarse antes del ensayo.
Proveedor y comprador deben acordar no solo el límite, sino también el método de ensayo, la unidad y la frecuencia de muestreo. «PVC ≤50 ppm» y «polvo ≤500 ppm» son especificaciones incompletas si una de las partes usa otro método de ensayo u otra definición de tamaño de partícula.
Ficha técnica (TDS) y certificado de análisis (COA) no son lo mismo
Una ficha técnica (TDS) describe la especificación objetivo de un grado de escama PET. Un certificado de análisis (COA) informa del resultado medido de un lote concreto de producción.
En las compras habituales, el COA es más útil para comprobar la regularidad. Puede incluir humedad, PVC, poliolefinas, etiquetas, metales, tamaño de escama, densidad aparente, color y otros parámetros acordados.
Si un proveedor anuncia escamas de alta pureza, pregunte qué valores están garantizados, cuáles son típicos, con qué frecuencia se ensayan y si dispone de un COA por lote.
¿Qué sección de la línea revisar cuando la calidad está fuera de especificación?
| Problema de calidad | Zona probable del proceso | Comprobaciones típicas |
|---|---|---|
| Humedad alta | Escurrido y secado | Carga del secador, estado del rotor, caudal de aire caliente, drenaje |
| PVC alto | Clasificación de botellas, desetiquetado, clasificación de escamas | Eficacia de la clasificación, retirada de fundas, calibración del clasificador |
| Demasiado PP/PE | Separación por flotación | Nivel de agua, tiempo de residencia, agitación, retirada de flotantes |
| Mucha etiqueta | Desetiquetado y lavado por fricción | Eficacia de la desetiquetadora, estado de las botellas, carga del lavador por fricción |
| Mucha cola residual | Lavado en caliente y enjuague por fricción posterior | Temperatura, química, tiempo de residencia, enjuague |
| Muchos finos / polvo | Molino y separación por aire | Afilado de cuchillas, tamaño de criba, tiempo de residencia, extracción de polvo |
| Contaminación metálica | Clasificación y separación de metales | Retirada de alambres, rendimiento de imanes y detectores de metal |
| Tamaño de escama irregular | Molino | Desgaste de criba, holgura y estado de las cuchillas, estabilidad de alimentación |
¿Qué información de calidad debe especificar el comprador de una línea de lavado?
Al solicitar una línea de lavado PET, no indique solo la capacidad y el tipo de botella. Si es posible, especifique también la calidad de salida esperada:
- Aplicación final: fibra, fleje, lámina, peletizado o preparación botella a botella.
- Límite de humedad requerido tras el lavado y el secado.
- Contaminación máxima de PVC.
- Contaminación máxima de poliolefinas.
- Contaminación máxima de etiquetas, papel o contaminación visible.
- Si la cola residual se controla por separado.
- Contaminación máxima de metales.
- Rango de tamaño de escama y límite de partículas finas.
- Composición de color requerida: transparente, azul claro, verde o mezcla.
- Densidad aparente requerida si la manipulación posterior depende de ella.
- El método de ensayo o la especificación del comprador para cada parámetro crítico.
Si aún no tiene una especificación final, el proveedor debería preguntar primero por el mercado final y proponer después objetivos realistas según la materia prima y el equipo de clasificación y lavado elegido. Puede enviarnos el origen de sus botellas y el uso final para recibir una propuesta.
Conclusión: la calidad se crea a lo largo de toda la línea
La calidad de las escamas PET no la crea un solo lavador en caliente, un separador o un clasificador óptico. Es el resultado del proceso completo.
El control del PVC empieza con la clasificación de botellas y la retirada de etiquetas. La eliminación de poliolefinas depende de la separación por flotación. La eliminación de la cola depende del lavado en caliente y de un enjuague intenso. El polvo fino depende del estado del molino y del control granulométrico. La humedad depende del secado mecánico y térmico. Los metales deben eliminarse antes de que dañen los equipos o lleguen al producto final.
Por eso una especificación profesional de línea de lavado PET vincula cada objetivo de calidad con el equipo responsable de alcanzarlo. La pregunta útil no es «¿Su línea fabrica escamas PET limpias?», sino «¿Qué niveles de humedad, PVC, etiquetas, cola, finos y otras contaminaciones puede alcanzar realmente esta línea con mi materia prima, y cómo se medirán esos valores?».
Preguntas frecuentes
¿Qué humedad deben tener las escamas PET lavadas?
Las especificaciones de escamas PET lavadas suelen pedir una humedad en torno o por debajo del 1 %; nuestras líneas estándar apuntan a menos del 0,9 % con botellas posconsumo. Es la humedad tras el lavado y el secado: el PET necesita además un secado controlado antes de la extrusión para evitar la hidrólisis y la pérdida de VI.
¿Qué nivel de PVC es aceptable en las escamas PET?
Las especificaciones de alta calidad mantienen el PVC en decenas de ppm, y algunas entradas de reciclaje para contacto alimentario fijan menos de 50 ppm. Los mercados de fibra de menor grado pueden aceptar más. El límite lo fija el usuario final y solo tiene sentido junto con un método de ensayo y un plan de muestreo acordados.
¿Qué diferencia hay entre escamas PET lavadas en caliente y en frío?
Las escamas lavadas en frío se lavan en agua a temperatura ambiente con separación por flotación y lavado por fricción, lo que elimina la suciedad suelta y la mayoría de los tapones. Las lavadas en caliente pasan además por una etapa de lavado caliente, normalmente cáustico, y enjuague, que elimina mucha más cola, aceite y residuos orgánicos. Las escamas lavadas en caliente son el punto de partida habitual para lámina, fleje, peletizado y botella a botella.
¿Qué diferencia hay entre una TDS y un COA de escamas PET?
La TDS (ficha técnica) indica la especificación objetivo de un grado de escama. El COA (certificado de análisis) informa de los resultados medidos de un lote concreto. En compras continuas, pida COA por lote y compruebe qué valores están garantizados y cuáles son solo típicos.
¿Por qué varían tanto los precios de las escamas PET?
El precio sigue a la calidad y la utilidad: color (transparente, azul claro o verde), nivel de lavado (sin lavar, en frío o en caliente), contenido de PVC y poliolefinas, cola, finos, humedad y regularidad entre lotes. Las escamas transparentes lavadas en caliente con límites estrictos y documentados alcanzan los precios más altos.
Objetivos de calidad de escama
¿No sabe qué calidad de escama puede alcanzar su línea?
Indíquenos el origen de sus botellas y su mercado final. Nuestros ingenieros propondrán objetivos de calidad realistas y la configuración de clasificación, lavado y secado para alcanzarlos, y pueden probar su material.
Solicitar propuesta de calidad- Aplicación final de las escamas
- Origen de las botellas y tipos de etiqueta
- Límites objetivo de humedad, PVC y PP/PE
- Métodos de ensayo de su comprador