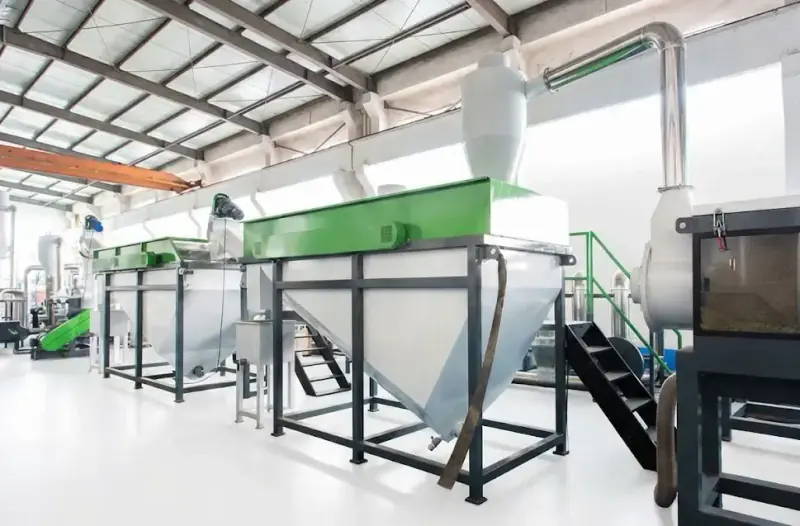
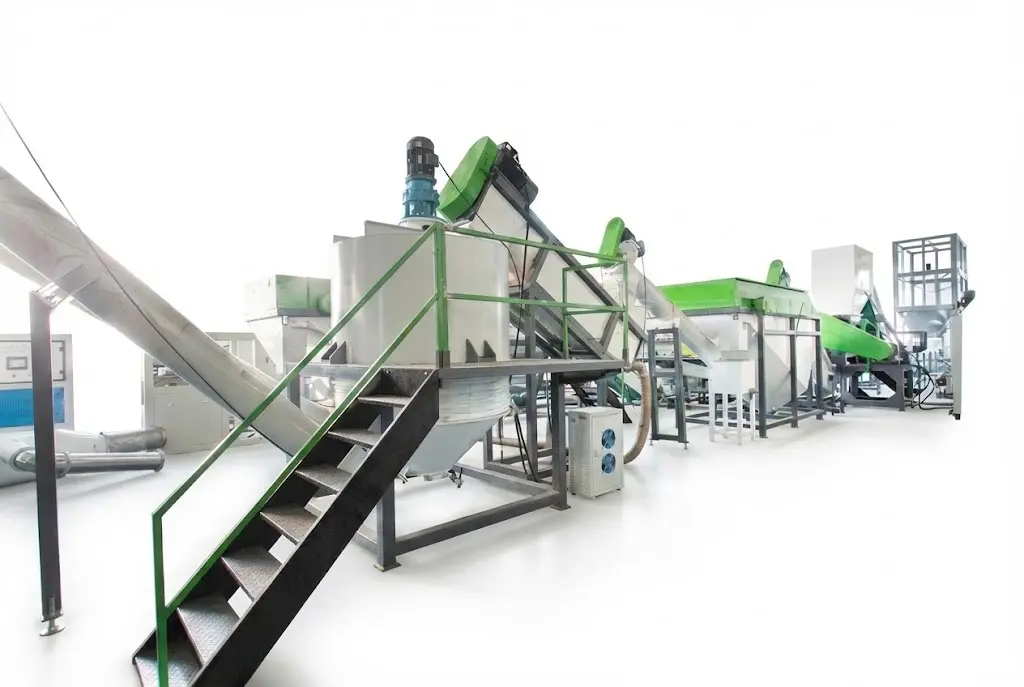
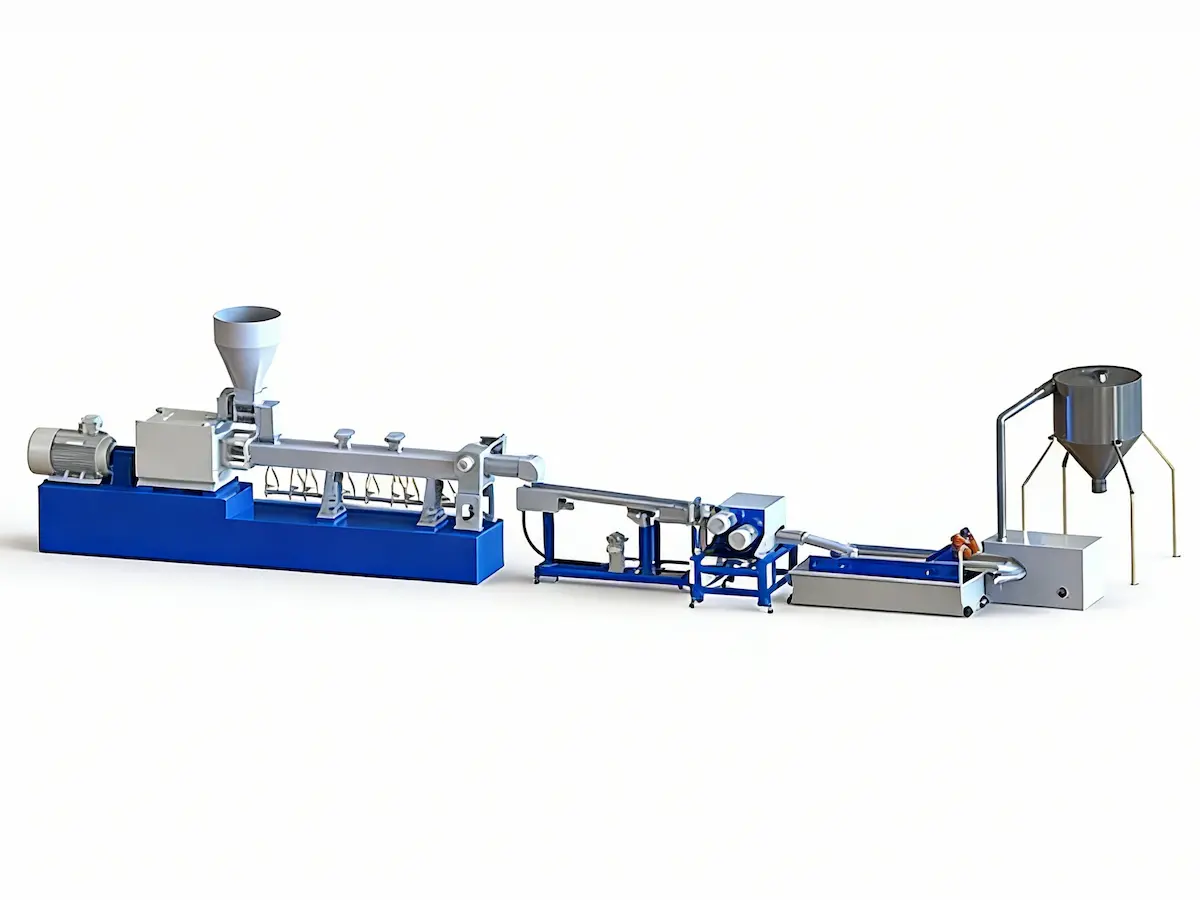
Specifikimi i cilësisë së copëzave PET: lagështia, PVC, etiketat, ngjitësi dhe pluhuri i imët
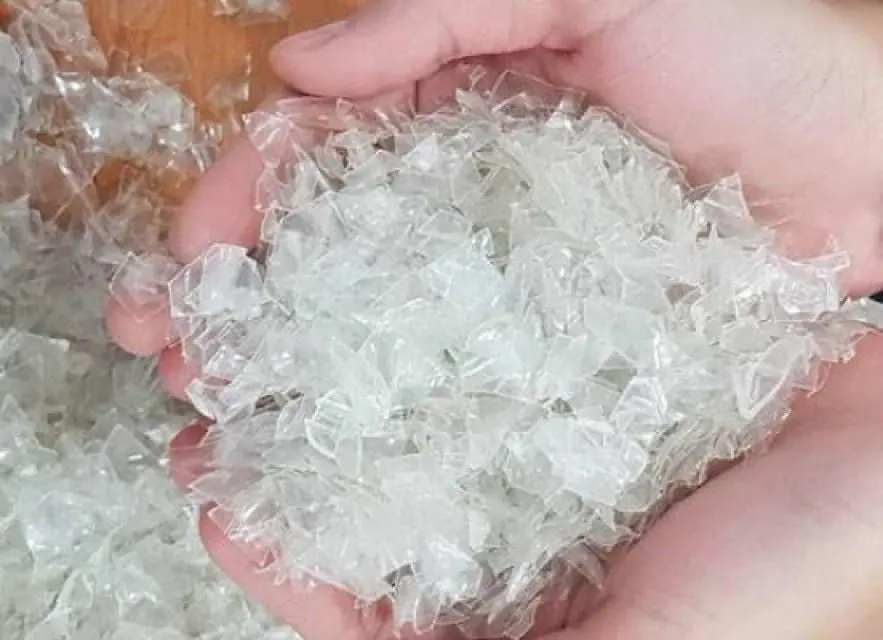
Copëzat PET që duken të pastra nuk janë automatikisht copëza PET me cilësi të lartë. Dy partia mund të duken pothuajse identike, por të sillen shumë ndryshe në ekstrudim për shkak të lagështisë, PVC-së, ngjitësit të mbetur të etiketave, poliolefinave, metaleve ose pluhurit të imët. Për një blerës linje larjeje PET, cilësia e copëzave duhet përcaktuar pra me parametra të matshëm, jo me fjalë si ‘copëza të pastra’ ose ‘pastërti e lartë’.
Përgjigja e shkurtër
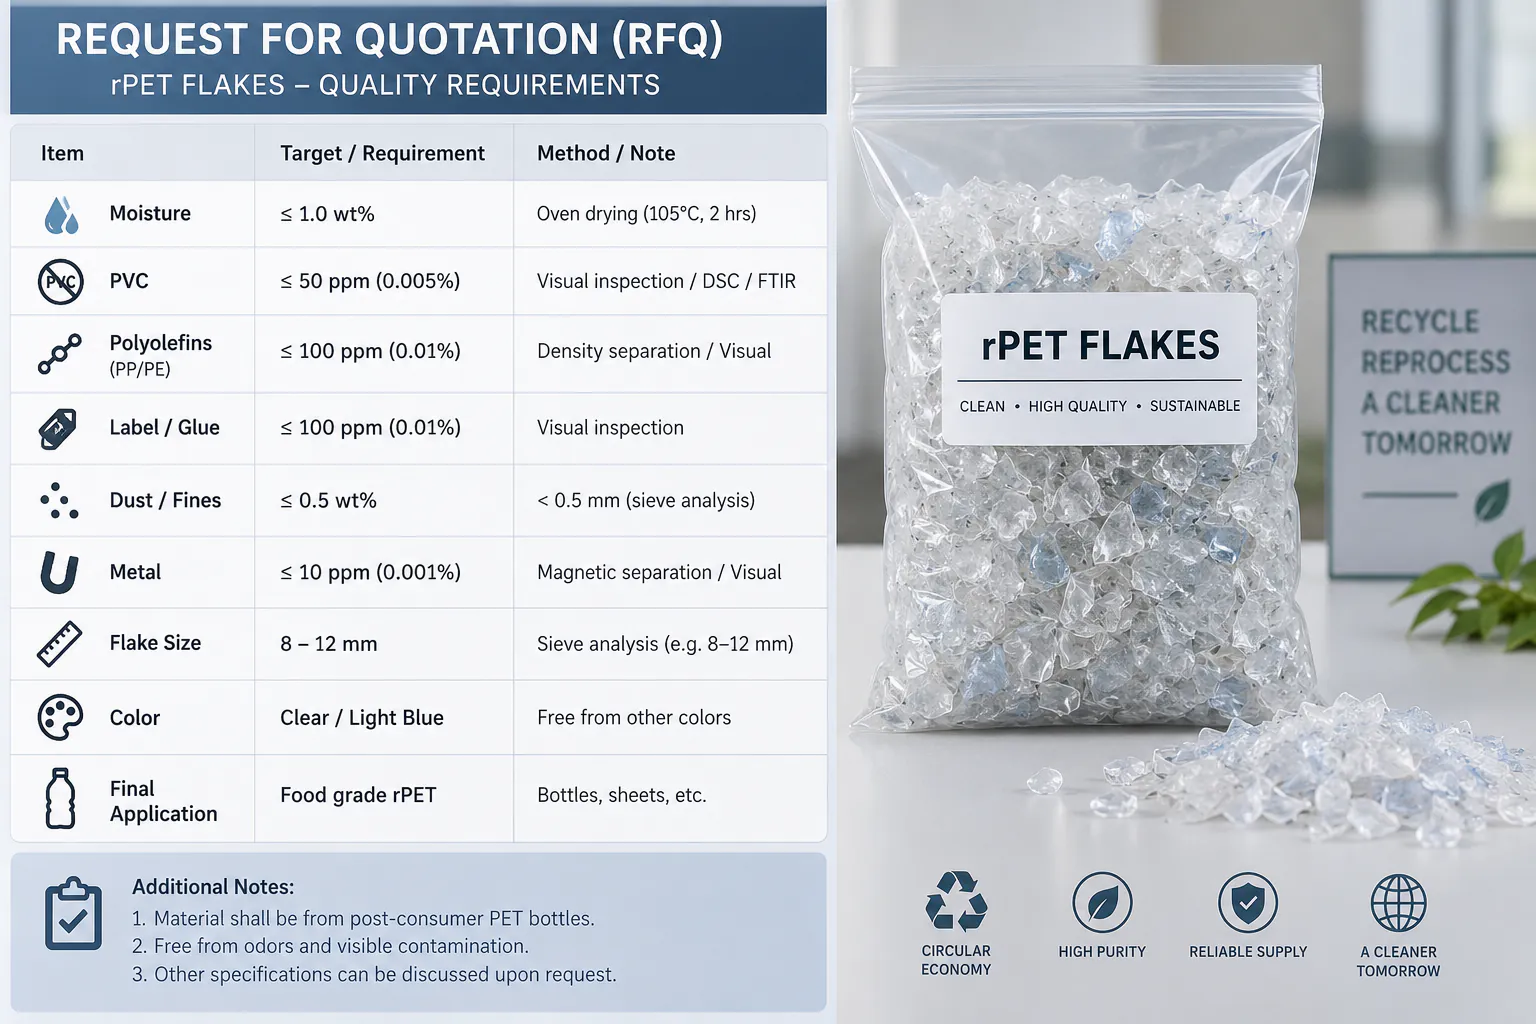
Copëzat PET të mira përcaktohen nga kufij të matur, jo nga pamja. Për copëza rPET të lara me cilësi të lartë, blerësit zakonisht specifikojnë lagështi rreth ose nën 1%, PVC në dhjetëra ppm (shpesh nën 50 ppm), poliolefina, etiketa dhe ngjitës në dhjetëra deri në pak qindra ppm, metale në dhjetëra ppm, një kufi për grimcat e imta si 0.5 mm, një interval madhësie copëzash dhe një dendësi në masë. Nuk ka standard universal: përdorimi përfundimtar — fibra, shirita lidhës, fletë, granulim ose shishe në shishe — përcakton kufijtë, dhe çdo vlerë kërkon një metodë testimi dhe një plan kampionimi të rënë dakord.
Përmbajtja
- 01Filloni nga zbatimi përfundimtar, jo nga makina e larjes
- 02Copëza PET të palara, të lara në të ftohtë dhe të lara në të nxehtë
- 03Lagështia: pse një përqindje e vogël ka kaq shumë rëndësi
- 04Çfarë shkakton lagështi të lartë përfundimtare?
- 05Ndotja me PVC: një nga papastërtitë më kritike në PET-in e ricikluar
- 06Nga hyn PVC-ja në një rrjedhë shishesh PET?
- 07Si duhet testuar PVC-ja?
- 08Etiketat nuk janë një ndotës i vetëm
- 09Ngjitësi i mbetur mund të ketë më shumë rëndësi se copat e dukshme të etiketave
- 10Pluhuri i imët: ndotja që klientët shpesh e shpërfillin
- 11Nga vjen pluhuri i imët i tepërt?
- 12Poliolefinat: kapakët, unazat dhe etiketat
- 13Metalet: përqendrim i ulët, rrezik i lartë
- 14Madhësia e copëzave është parametër cilësie, jo thjesht rregullim i thërrmuesit
- 15Dendësia në masë tregon më shumë nga sa duket në fillim
- 16Ngjyra: copëza PET transparente, blu të çelët dhe jeshile
- 17Një tabelë praktike e cilësisë së copëzave PET
- 18Pse ka rëndësi metoda e kampionimit
- 19TDS dhe COA nuk janë e njëjta gjë
- 20Cilin seksion të linjës së larjes duhet të kontrolloni kur cilësia del jashtë specifikimit?
- 21Çfarë informacioni cilësie duhet të specifikojë blerësi i një linje larjeje?
- 22Përfundim: cilësia krijohet në të gjithë linjën
- Pyetje të shpeshta
Filloni nga zbatimi përfundimtar, jo nga makina e larjes
Para se të diskutoni për pajisjet e larjes, përcaktoni për çfarë do të përdoren copëzat. Një linjë larjeje për shishe PET duhet të projektohet së prapthi, duke u nisur nga cilësia e kërkuar në dalje.
Një prodhues fibrash mund të tolerojë ndotje që do të ishte e papranueshme për fletë transparente ose për prodhim granulash me cilësi të lartë. Një proces nga shishja në shishe mund të kërkojë nivele shumë të ulëta të PVC, poliolefinave, metaleve dhe polimereve të tjera të huaja edhe para se copëzat të hyjnë në fazën e validuar të dekontaminimit.
Kjo është arsyeja pse një ofertë që premton vetëm ‘copëza PET nën 1% lagështi’ është e paplotë. Lagështia ka rëndësi, por nuk thotë asgjë për PVC-në, ngjitësin e mbetur, fragmentet e etiketave, ndotjen me ngjyra ose grimcat e imta.
Nuk ekziston një specifikim i vetëm universal për copëzat PET. Blerësit dhe furnitorët bien dakord për një specifikim produkti, dhe rrugët me vlerë të lartë vendosin kufij shumë më të rreptë se zbatimet me vlerë më të ulët.
| Zbatimi përfundimtar | Fokusi tipik i cilësisë | Intensiteti i larjes | Kontroll shtesë që nevojitet shpesh |
|---|---|---|---|
| Fibra / mbushje | Lagështi, papastërti, ushqim i qëndrueshëm, ngjyrë e pranueshme | Bazë deri në mesatar | Zgjedhje dhe tharje bazë |
| Shirita lidhës | PVC, poliolefina, ngjitës, qëndrueshmëri e IV, grimca të imta | Mesatar deri në i lartë | Zgjedhje më e mirë dhe filtrim i masës së shkrirë |
| Fletë / termoformim | PVC, etiketa dhe ngjitës, ngjyrë, pika të zeza, erë | E lartë | Zgjedhje optike dhe kontroll cilësie më i rreptë |
| Granulimi | Lagështi, PVC, ngjitës, grimca të imta, metal, qëndrueshmëri e masës së shkrirë | E lartë | Tharje, filtrim, degazim me vakum |
| Përgatitje për riciklim shishe në shishe | Polimere të huaja shumë të pakta, ndotje e kontrolluar | Shumë e lartë | Dekontaminim i validuar plus kontroll i rreptë i materialit hyrës |
Copëza PET të palara, të lara në të ftohtë dhe të lara në të nxehtë
Copëzat PET tregtohen nën tri etiketa të përgjithshme procesi. Copëzat e palara janë thjesht shishe të thërrmuara që kanë ende etiketa, kapakë, papastërti dhe mbetje pijesh; ato kërkojnë larje të plotë para përdorimit. Copëzat e lara në të ftohtë kanë kaluar përmes ndarjes notim-fundosje dhe larjes me fërkim me ujë në temperaturën e ambientit, gjë që heq papastërtitë e lira dhe shumicën e kapakëve, por lë një pjesë të madhe të ngjitësit dhe mbetjeve vajore. Copëzat PET të lara në të nxehtë kanë kaluar gjithashtu përmes një faze larjeje të ngrohur, zakonisht me sodë kaustike, të ndjekur nga shpëlarja, dhe janë pika e zakonshme e nisjes për rrugët e fletëve, shiritave lidhës, granulimit dhe riciklimit nga shishja në shishe.
Këto etiketa përshkruajnë procesin, jo rezultatin. Dy partia copëzash të lara në të nxehtë mund të ndryshojnë ende shumë në PVC, ngjitës ose grimca të imta, prandaj parametrat më poshtë kanë më shumë rëndësi se emri. Për krahasimin e dy proceseve të larjes, shihni larjen e nxehtë apo të ftohtë në një linjë larjeje PET.
Lagështia: pse një përqindje e vogël ka kaq shumë rëndësi
Lagështia është një nga parametrat e copëzave PET më të lehtë për t'u kuptuar dhe një nga më të lehtët për t'u nënvlerësuar. Copëzat e lara dalin nga seksioni i lagësht duke mbajtur si ujë sipërfaqësor, ashtu edhe ujë të bllokuar mes copëzave ose brenda palosjeve dhe formave të parregullta.
Një linjë tipike larjeje PET e ul këtë ujë me faza. Kullimi mekanik heq fillimisht pjesën më të madhe të ujit të lirë, tharja centrifugale heq më shumë lagështi sipërfaqësore, dhe tharja termike ose me ajër të nxehtë shtohet kur kërkohet lagështi përfundimtare më e ulët ose kur procesi pasues është i ndjeshëm ndaj materialit të lagësht.
Shembujt tregtarë dhe ata të proceseve rregullatore shpesh specifikojnë lagështi të copëzave PET të lara rreth ose nën 1% para riciklimit të mëtejshëm. Disa specifikime të publikuara pranojnë vlera pak më të larta, ndërsa blerës të tjerë kërkojnë kufij më të ulët. Furnitori i linjës dhe blerësi i copëzave duhet të bien dakord për metodën e testimit dhe vlerën maksimale, në vend që të mbështeten në një gjykim vizual.
Lagështia e copëzave pas larjes nuk është e njëjtë me lagështinë e kërkuar menjëherë para shkrirjes. PET është higroskopik, prandaj granulimi ose ekstrudimi i fletëve normalisht kërkon tharje të mëtejshme të kontrolluar. Nëse PET-i i lagësht hyn në ekstruder, hidroliza ul viskozitetin e brendshëm dhe performancën mekanike — shihni si ruhet IV-ja në granulimin e PET.
Çfarë shkakton lagështi të lartë përfundimtare?
Nëse copëzat PET përfundimtare mbeten shumë të lagura, problemi nuk zgjidhet gjithmonë duke shtuar një tharëse më të madhe me ajër të nxehtë. Shkaku rrënjësor mund të jetë në fazat paraprake:
- Kapaciteti i tharëses centrifugale është shumë i vogël për kapacitetin real të linjës.
- Copëzat janë shumë të mëdha ose të parregullta dhe bllokojnë më shumë ujë.
- Sitat ose zonat e kullimit janë bllokuar nga etiketat dhe grimcat e imta.
- Rotori ose lopatat e tharëses janë konsumuar dhe nuk krijojnë më forcë të mjaftueshme kullimi.
- Ngarkesa e materialit është shumë e lartë, duke ulur kohën e qëndrimit.
- Temperatura ose vëllimi i ajrit të nxehtë është i pamjaftueshëm.
- Copëzat e lagura ruhen shumë gjatë në kosha të ajrosur keq dhe rithithin lagështi.
Prandaj sistemi i tharjes duhet të zgjidhet së bashku me madhësinë e sitës së thërrmuesit, kapacitetin e larjes dhe sistemin përfundimtar të ruajtjes.
Ndotja me PVC: një nga papastërtitë më kritike në PET-in e ricikluar
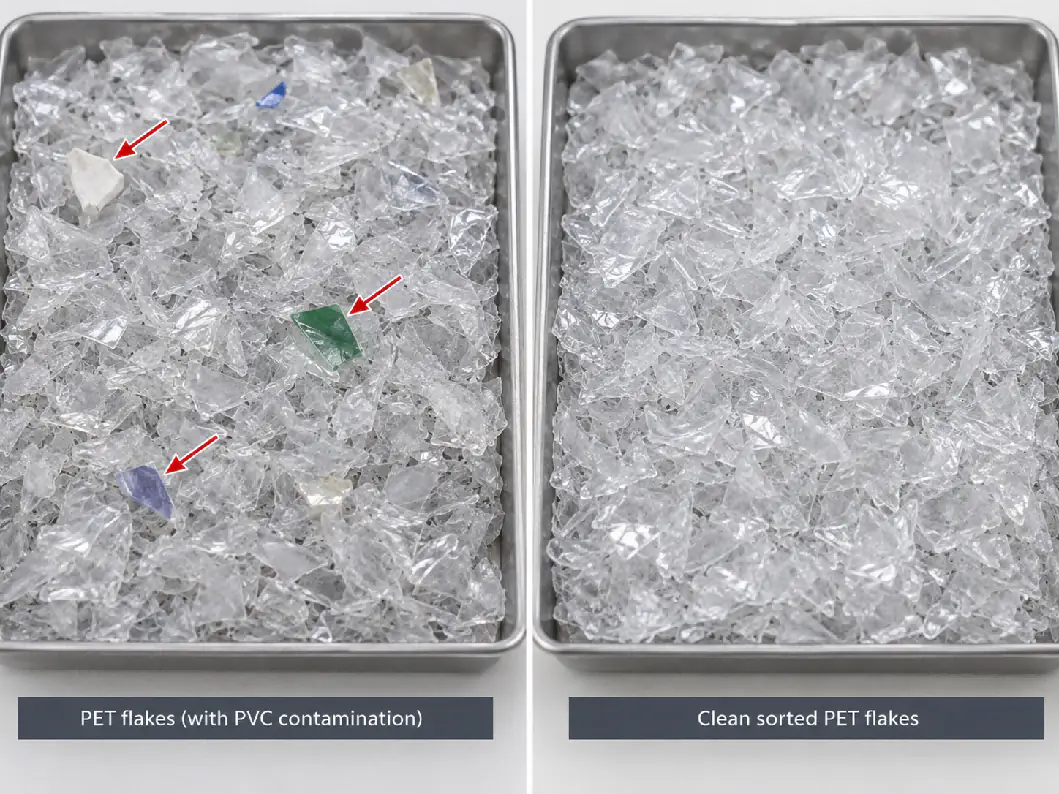
PVC është veçanërisht i dëmshëm në riciklimin e PET, sepse PET dhe PVC përpunohen në temperatura shumë të ndryshme. Edhe sasi të vogla PVC mund të degradohen gjatë përpunimit të PET dhe të krijojnë pika të errëta, çngjyrim, erë dhe produkte acide degradimi.
Kjo është arsyeja pse specifikimet e copëzave PET me cilësi të lartë e mbajnë PVC-në në intervalin e dhjetëra ppm, në vend që ta trajtojnë si ndotës në përqindje. Disa specifikime të publikuara për materialin hyrës në riciklimin për kontakt me ushqimin përdorin kufij PVC nën 50 mg/kg, disa specifikime tregtare për copëza transparente janë edhe më të rrepta, ndërsa tregjet e cilësisë më të ulët mund të pranojnë vlera më të larta.
Objektivin e saktë e përcakton përdoruesi përfundimtar. Një furnitor linje larjeje nuk duhet të premtojë një shifër për PVC pa e ditur burimin e shisheve, sistemin e zgjedhjes dhe zbatimin përfundimtar.
Nga hyn PVC-ja në një rrjedhë shishesh PET?
PVC mund të hyjë përmes enëve të plota PVC të përziera në balë, mbështjellëseve tkurrëse PVC, fragmenteve të etiketave PVC, vulave ose komponentëve të tjerë të paketimit.
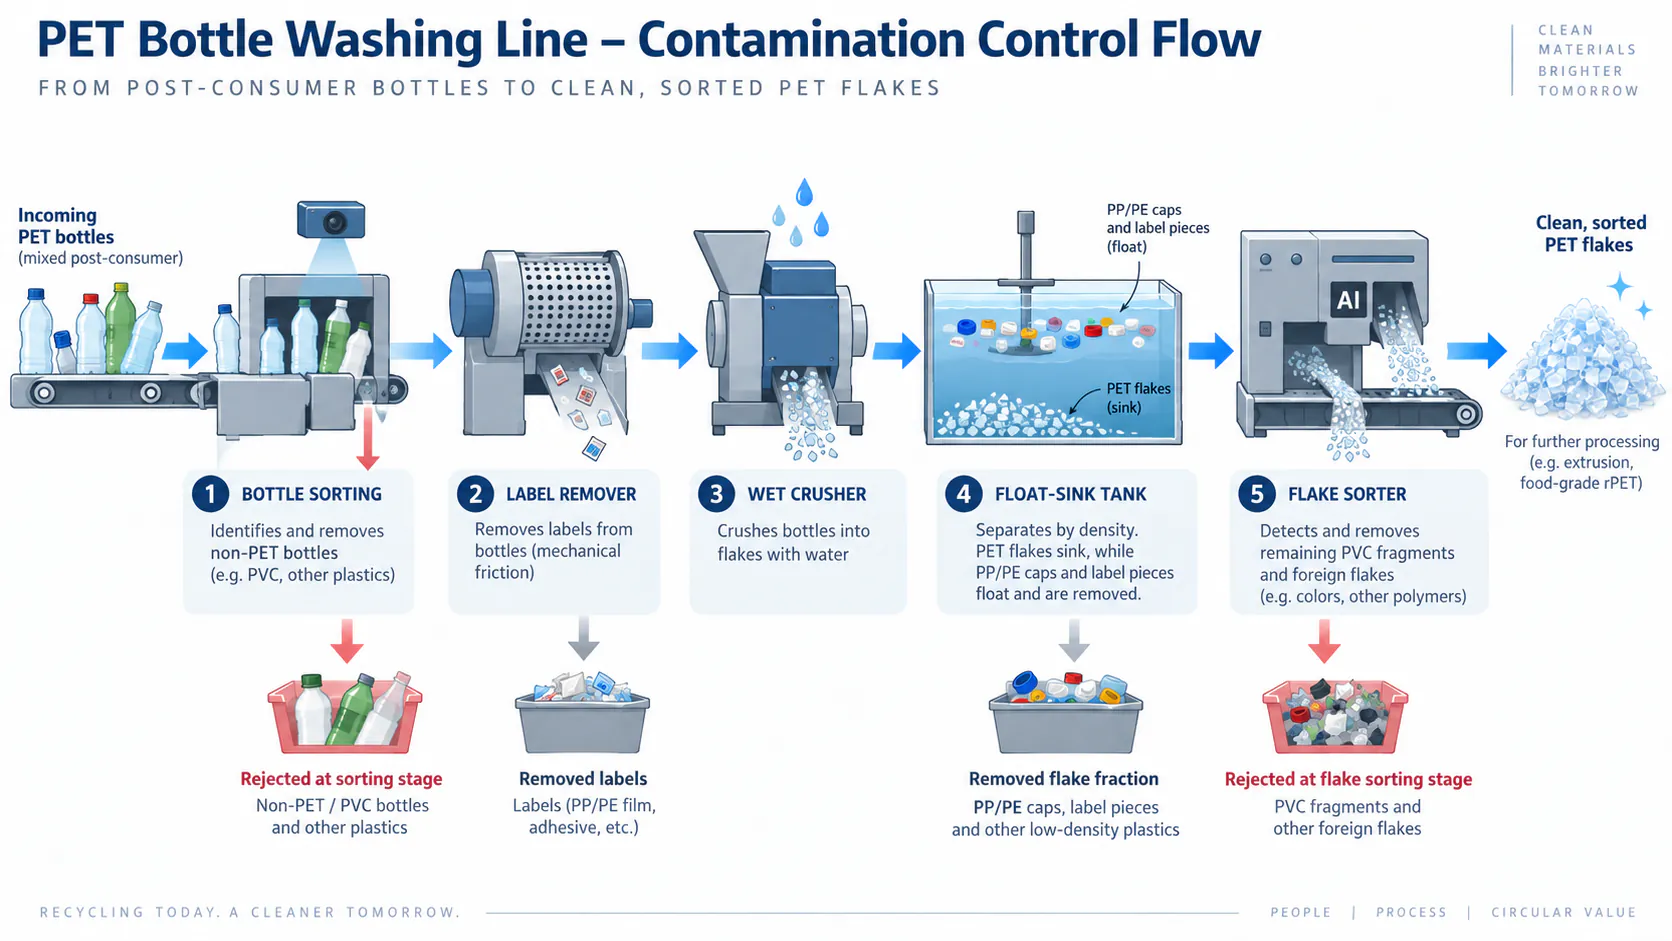
Meqë dendësia e PVC-së është afër ose mbi atë të ujit, ndarja notim-fundosje nuk mund ta heqë me siguri pas thërrmimit. Pasi PVC-ja copëtohet në copëza dhe përzihet me PET-in, ndarja bëhet shumë më e vështirë.
Prandaj kontrolli i PVC-së duhet të fillojë para thërrmimit. Zgjedhja manuale, zgjedhja e shisheve me NIR, heqja efektive e etiketave dhe heqja e enëve jo-PET vlejnë më shumë sesa përpjekja për ta korrigjuar problemin pasi materiali është bërë copëza të vogla. Zgjedhja e copëzave ofron më pas një hap të dytë kontrolli, veçanërisht për zbatimet me vlerë të lartë.
Si duhet testuar PVC-ja?
PVC-ja nuk mund të gjykohet gjithmonë me siguri me sy. Një plan kontrolli cilësie duhet të përcaktojë një metodë testimi të përsëritshme dhe kampionim përfaqësues.
Metodat e industrisë përfshijnë analizën vizuale ose me zgjedhje optike, testimin në furrë të nxehtë bazuar në sjelljen e ndryshme termike të PVC-së dhe PET-it, dhe skanerë të specializuar copëzash. ASTM D5991, për shembull, përshkruan procedurat për ndarjen dhe identifikimin e ndotjes me PVC në copëzat PET.
Një specifikim si ‘PVC nën 50 ppm’ ka kuptim vetëm kur të dyja palët e dinë si merret mostra dhe si matet rezultati.
Etiketat nuk janë një ndotës i vetëm
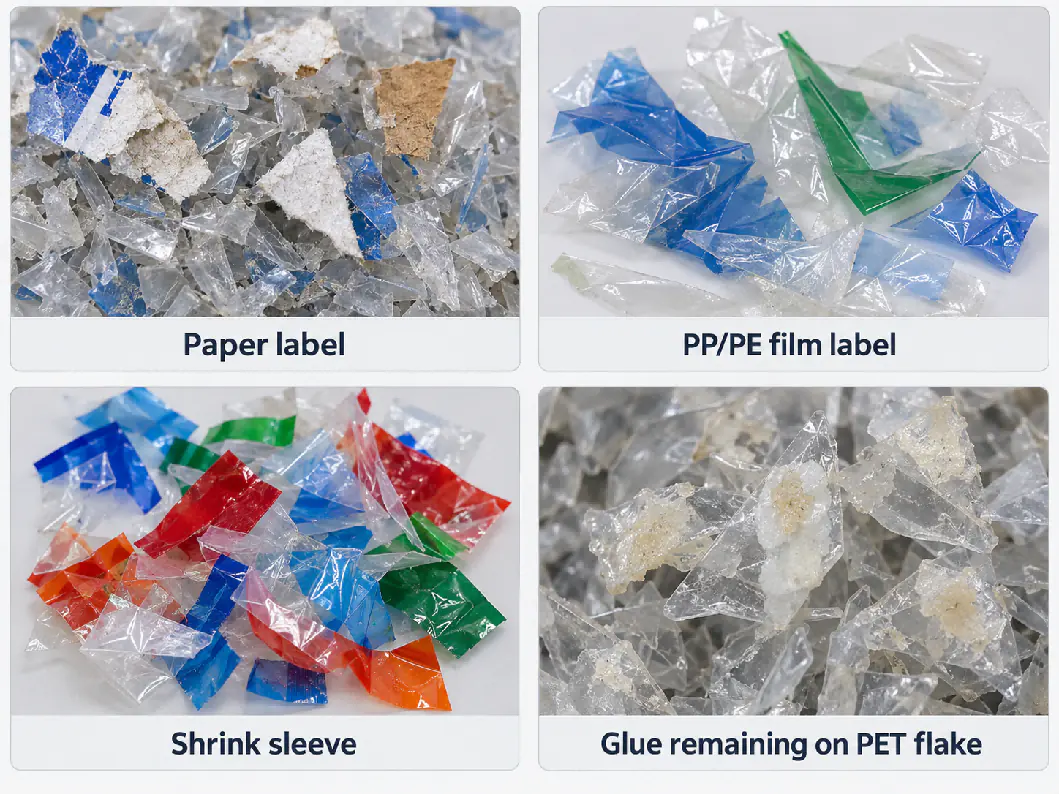
‘Ndotja me etiketa’ zakonisht përzien disa probleme: fragmente letre, film etiketash PP/PE, mbështjellëse tkurrëse PETG ose PVC, bojë printimi, ngjitës dhe copëza që kanë ende ngjitës në sipërfaqe.
Këta ndotës sillen ndryshe në një linjë larjeje. Fragmentet e etiketave prej poliolefinash mund të notojnë në një vaskë ndarjeje sipas dendësisë. Letra shpërbëhet në fibra të imta që lëvizin me ujin e ndotur të procesit. Mbështjellëset tkurrëse mund të kërkojnë zgjedhje shishesh ose pajisje heqjeje etiketash. Ngjitësi mund të mbetet i ngjitur në sipërfaqen e PET dhe të kërkojë larje të nxehtë.
Kjo është arsyeja pse heqësi i etiketave para thërrmimit ka ndikim të madh në ngarkesën e larjes në vazhdim. Heqja e sa më shumë materiali etiketash ndërsa shishja është ende e paprekur ul fragmentet e etiketave që arrijnë te thërrmuesi, larësja e nxehtë dhe sistemi i ujit të shpëlarjes.
Ngjitësi i mbetur mund të ketë më shumë rëndësi se copat e dukshme të etiketave
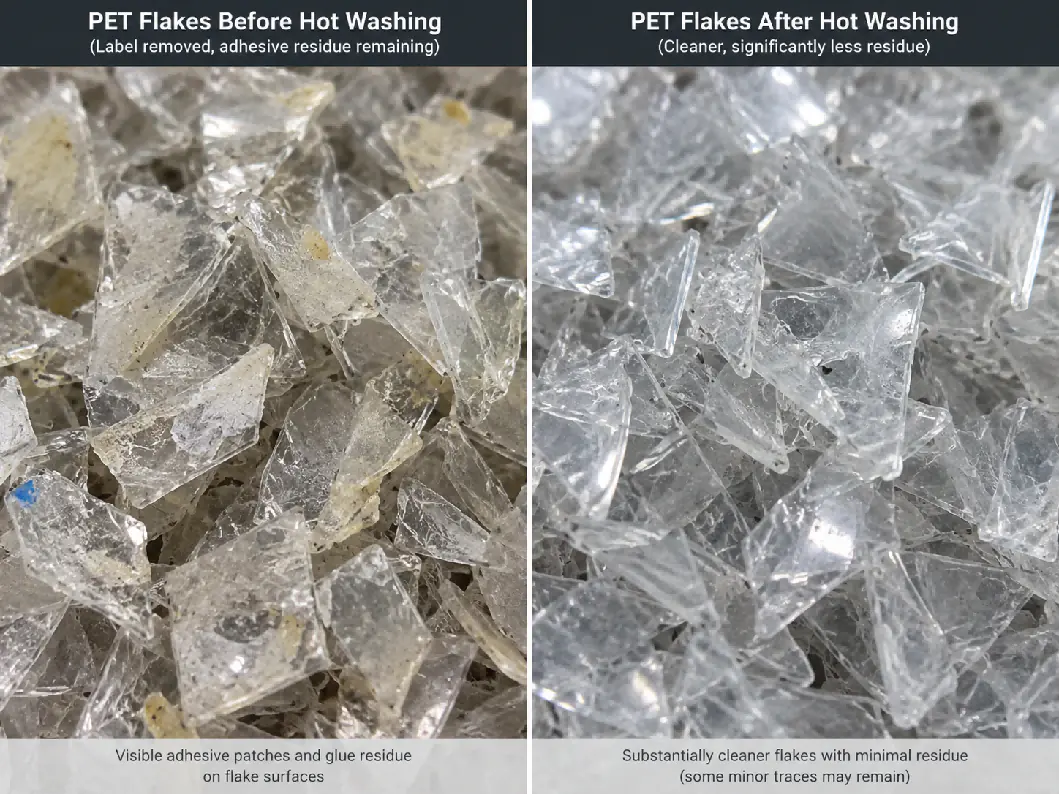
Një copëz PET mund të jetë pa film etikete të dukshëm dhe prapë të ketë mbetje ngjitësi, veçanërisht nga etiketat vetëngjitëse dhe disa ngjitës termoshkrirës.
Ngjitësi i mbetur mund të errësohet ose të oksidohet gjatë ekstrudimit, të kontribuojë në pikat e zeza, të krijojë erë dhe të ngarkojë filtrin e masës së shkrirë. Prandaj disa specifikime copëzash me cilësi të lartë i matin copëzat me ngjitës të mbetur veçmas nga fragmentet e dukshme të etiketave.
Larja e nxehtë, trajtimi me detergjent ose sodë kaustike, temperatura e kontrolluar, koha e mjaftueshme e qëndrimit dhe shpëlarja e fortë me fërkim pas larjes së nxehtë janë mjetet kryesore për uljen e mbetjeve të ngjitësit. Rregullimet më të mira varen nga kimia reale e etiketave dhe e ngjitësit.
Pluhuri i imët: ndotja që klientët shpesh e shpërfillin
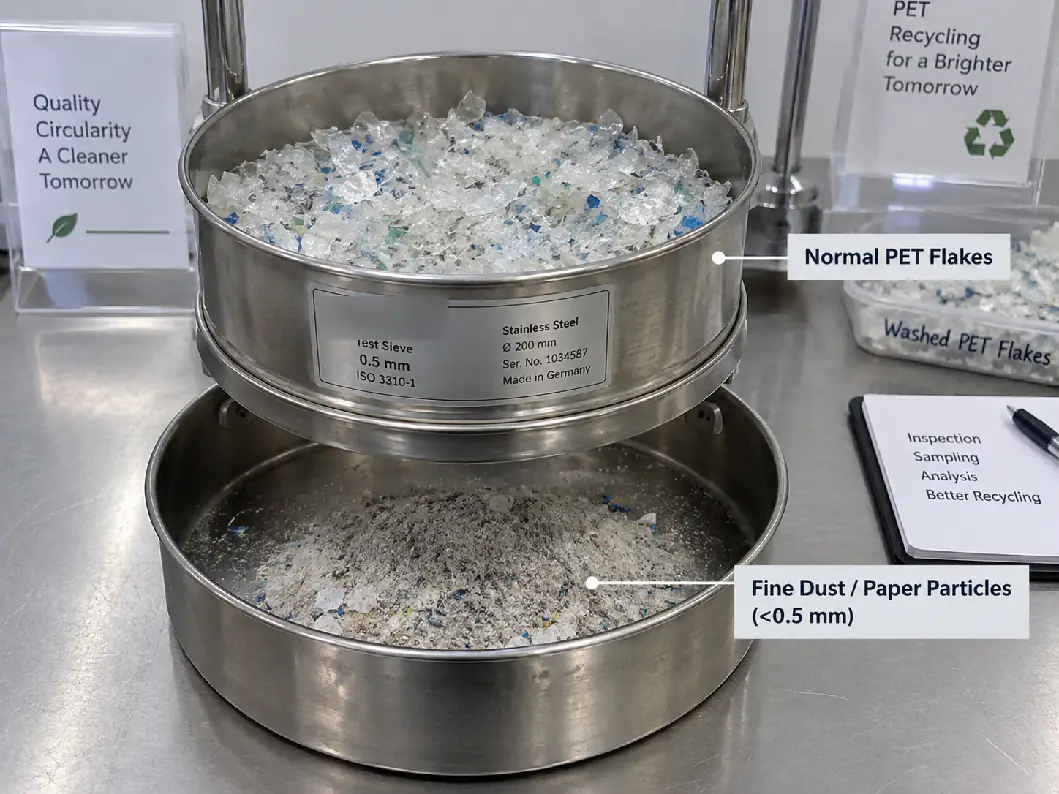
Pluhuri i imët përfshin grimca shumë të vogla PET, si dhe fibra letre, papastërti dhe lëndë të tjera të ngurta që krijohen gjatë thërrmimit dhe larjes. Edhe kur materiali është ende PET, grimcat e imta të tepërta krijojnë probleme në funksionim.
Grimcat e imta kanë një sipërfaqe shumë më të madhe në raport me masën e tyre. Ato mbajnë më shumë lagështi, bartin ndotje, rrisin pluhurin gjatë trajtimit dhe sillen ndryshe gjatë tharjes dhe transportimit.
Specifikimet e publikuara për copëza me cilësi të lartë zakonisht përcaktojnë një madhësi kufi për grimcat e imta, për shembull nën 0.5 mm, dhe më pas kufizojnë sasinë e lejuar. Disa specifikime procesesh riciklimi përdorin vlera rreth 500 ppm, ndërsa specifikime të tjera të industrisë përdorin kufij në përqindje. Meqë përkufizimi i ‘pluhurit’ ndryshon, madhësia e sitës dhe metoda e testimit duhet të shkruhen në specifikim.
Nga vjen pluhuri i imët i tepërt?
- Hapja e sitës së thërrmuesit është pa nevojë shumë e vogël.
- Thikat e thërrmuesit janë të topitura dhe shkaktojnë goditje dhe bluarje të përsëritur në vend të prerjes së pastër.
- Materiali qëndron shumë gjatë në dhomën e thërrmuesit.
- Te disa rrjedha shishesh, thërrmimi në të thatë krijon më shumë grimca të imta të lira sesa një proces thërrmimi me ujë i kontrolluar mirë.
- Etiketat prej letre shpërbëhen gjatë larjes dhe nuk hiqen në mënyrë efektive.
- Transportimi, tharja ose trajtimi mekanik agresiv shkaktojnë thyerje shtesë.
Prandaj ulja e grimcave të imta fillon te thërrmuesi i plastikës. Thikat e mprehta, madhësia e duhur e sitës dhe ushqimi i qëndrueshëm prodhojnë copëza më të pastra dhe më të njëtrajtshme edhe para se të fillojë larja — shihni mirëmbajtjen e thikave të thërrmuesit.
Poliolefinat: kapakët, unazat dhe etiketat
PP dhe PE janë ndotës të zakonshëm në një rrjedhë shishesh PET, sepse kapakët, unazat e sigurisë dhe shumë etiketa janë prej poliolefinash.
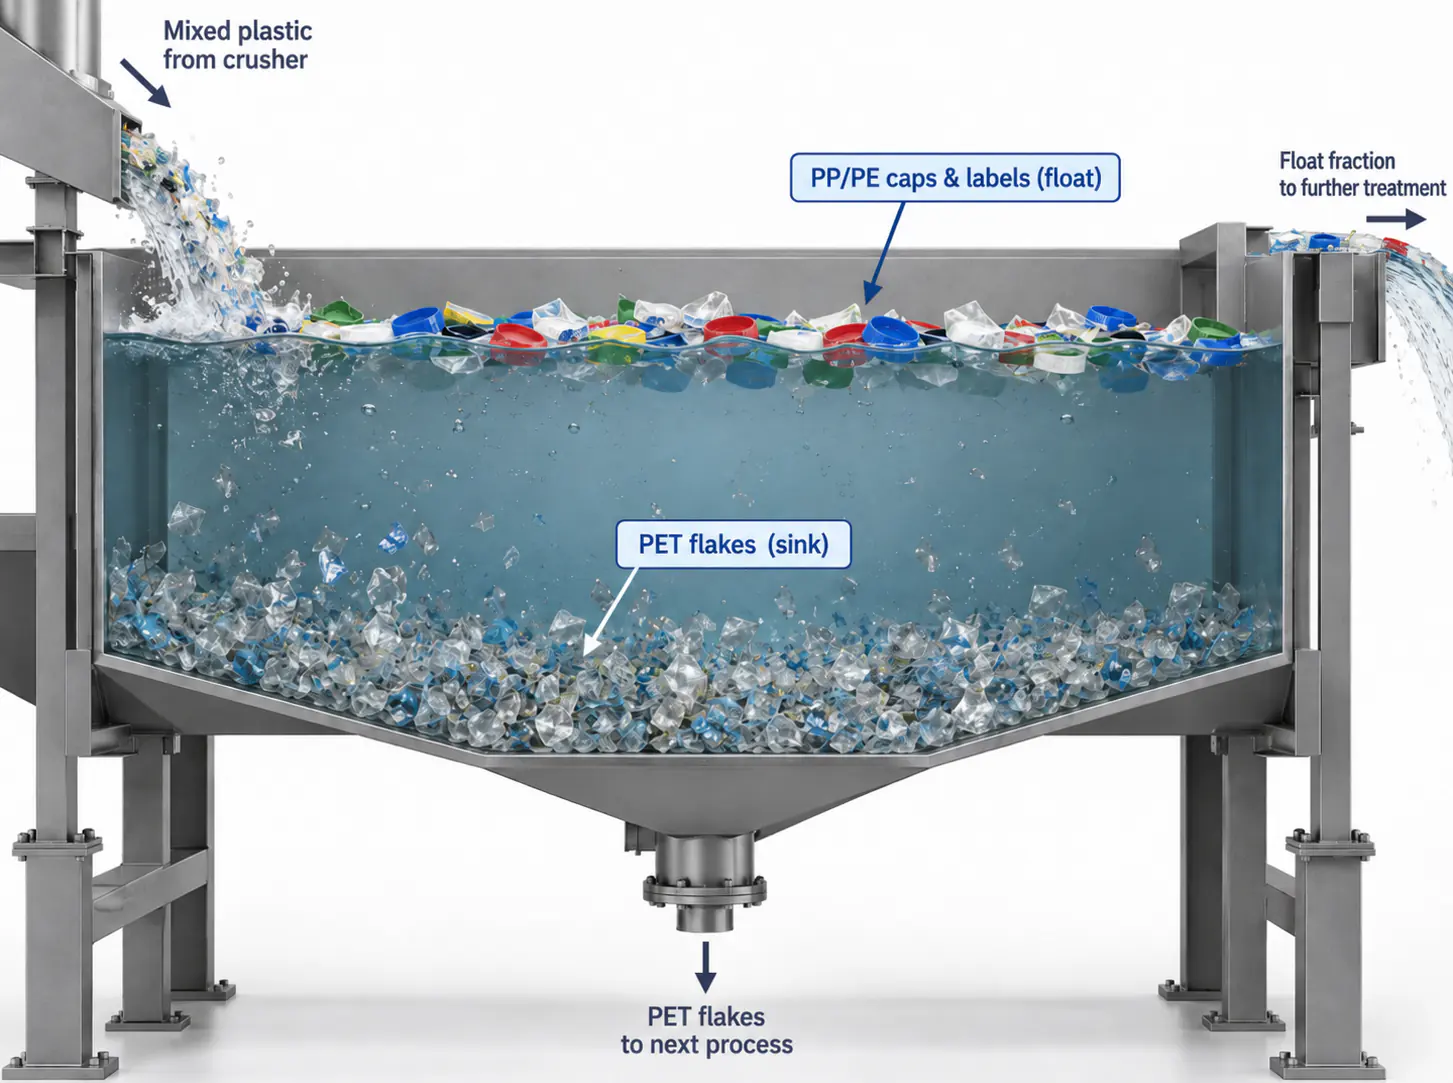
Dendësia e tyre është më e ulët se e ujit, ndërsa PET-i fundoset, prandaj një vaskë flotacioni e projektuar siç duhet heq një pjesë të madhe të PP-së dhe PE-së pas thërrmimit.
Ndarja sipas dendësisë funksionon vetëm nëse copëzat shkëputen nga njëra-tjetra dhe vaska ka kohë qëndrimi dhe lëvizje uji të mjaftueshme. Fragmentet e etiketave të ngjitura në PET mund të fundosen bashkë me të, dhe grimcat shumë të vogla të poliolefinave mund të bartën bashkë me pjesën e PET. Prandaj linjat me cilësi të lartë kombinojnë heqjen e etiketave nga shishet, ndarjen notim-fundosje, larjen me fërkim dhe, kur kërkohet, zgjedhjen e copëzave, në vend që të mbështeten te një vaskë e vetme.
Metalet: përqendrim i ulët, rrezik i lartë
Ndotja me metale mund të vijë nga telat e balave, kapakët prej alumini, paketime të huaja, konsumimi i makinerive ose mbetje të përziera me shishet.
Edhe një copë e vogël metali mund të dëmtojë thikat e thërrmuesit, pompat ose pajisjet e ekstrudimit, dhe grimcat metalike krijojnë defekte në fletë, granula dhe produkte përfundimtare.
Kontrolli i metaleve normalisht fillon para thërrmuesit me zgjedhje dhe ndarje magnetike. Ndarja me rryma Foucault, detektimi i metaleve ose inspektimi optik në vazhdim mund të shtohen në varësi të ndotjes dhe objektivit të cilësisë. Disa specifikime për copëza PET me cilësi të lartë përdorin kufij metalesh në dhjetëra ppm; ashtu si për PVC-në, vlera e lejuar duhet të bihet dakord me përdoruesin përfundimtar.
Madhësia e copëzave është parametër cilësie, jo thjesht rregullim i thërrmuesit
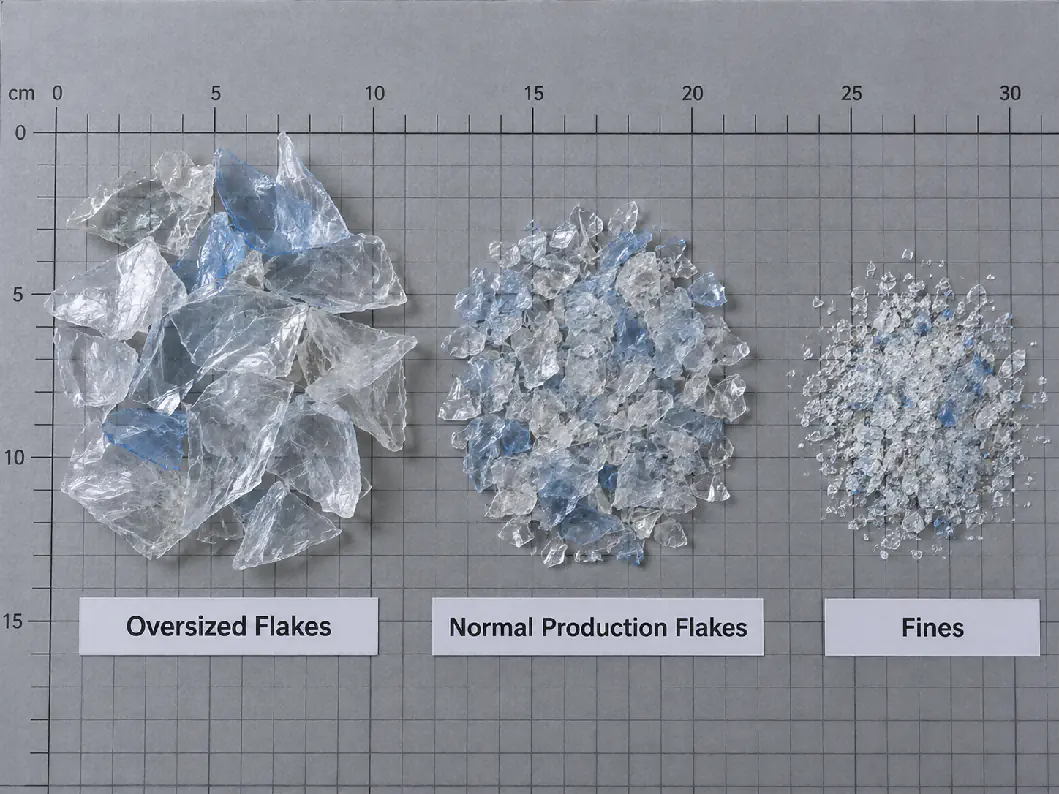
Madhësia e copëzave ndikon në larje, ndarje, tharje, transportim dhe ekstrudim. Copëzat shumë të mëdha bllokojnë etiketa dhe ujë dhe mund të mos pastrohen në mënyrë të barabartë; copëzat tepër të vogla rrisin grimcat e imta dhe mund të humbasin me ujin e procesit.
Specifikimet tregtare për copëzat PET të lara zakonisht përdorin intervale të kontrolluara si afërsisht 3–12 mm ose rreth 8–12 mm, në varësi të tregut dhe pajisjeve. Linjat tona të larjes PET zakonisht konfigurohen me sita 12 mm ose 14 mm, ose me një madhësi sipas porosisë që përputhet me procesin pasues.
Sita e thërrmuesit nuk prodhon copëza identike. Trashësia e murit të shishes, gjendja e thikave, shpejtësia e rotorit dhe koha e qëndrimit e formësojnë gjithashtu shpërndarjen e madhësive.
Dendësia në masë tregon më shumë nga sa duket në fillim
Dendësia në masë është masa e copëzave PET të lira për njësi vëllimi. Ajo ndikon në madhësinë e silosit, sjelljen gjatë transportimit, ngarkimin e tharëses dhe ushqimin e ekstruderit.
Për copëzat PET të lara shpesh raportohet një interval i përafërt 250–500 kg/m³, në varësi të madhësisë së copëzave, trashësisë së murit, përzierjes së ngjyrave dhe ngjeshjes. Një dendësi në masë e paqëndrueshme mund të tregojë madhësi copëzash ose përbërje të lëndës së parë jo të njëtrajtshme, prandaj është e dobishme si për përmasimin e pajisjeve, ashtu edhe për kontrollin e njëtrajtshmërisë së partive.
Ngjyra: copëza PET transparente, blu të çelët dhe jeshile
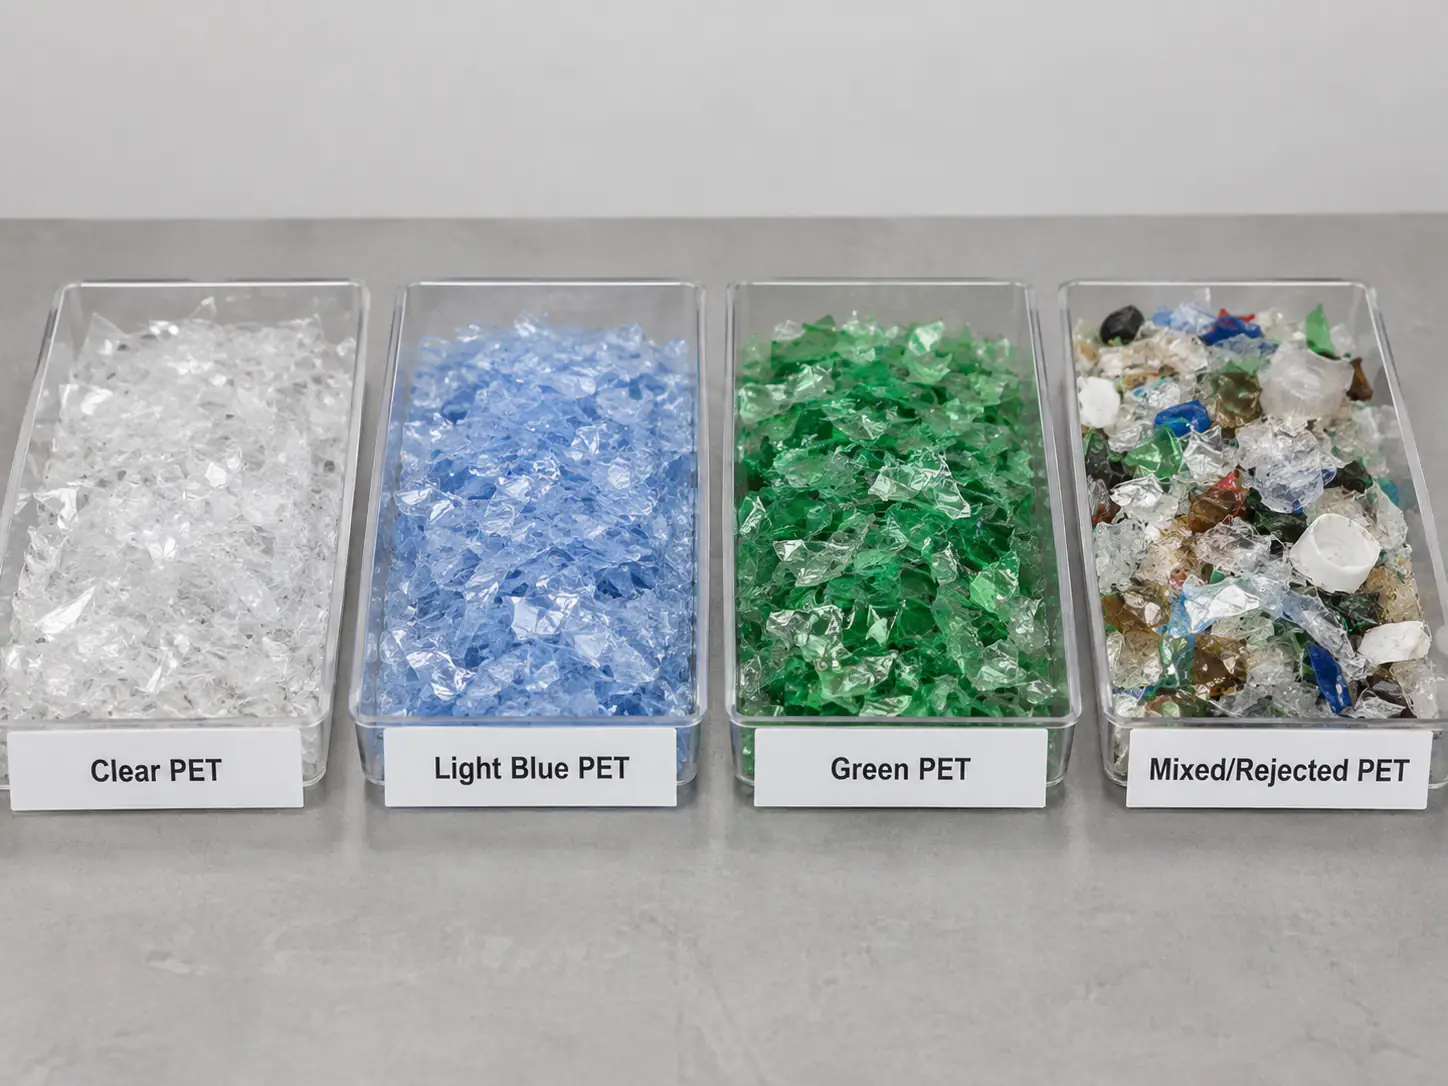
Copëzat PET transparente, blu të çelët, jeshile dhe me ngjyra të tjera janë të gjitha kimikisht PET, por nuk kanë të njëjtën vlerë tregtare. Fletët transparente dhe zbatimet për shishe kërkojnë ndarje ngjyrash shumë më të rreptë se shumë zbatime për fibra, ndërsa copëzat PET jeshile zakonisht shiten në tregje të veçanta me vlerë më të ulët.
Zgjedhësit optikë të shisheve dhe të copëzave ndajnë PET-in me ngjyrë, PET-in opak dhe polimeret e huaja. Për copëzat transparente me vlerë të lartë, ngjyra duhet të jetë pjesë e specifikimit të shkruar, jo të gjykohet nga një fotografi.
Një tabelë praktike e cilësisë së copëzave PET
Tabela më poshtë nuk është një standard universal. Ajo tregon si mund ta strukturojë një blerës një specifikim dhe jep shembuj të intervaleve më të rrepta që shihen në materialet hyrëse të publikuara për riciklim me cilësi të lartë dhe në specifikimet tregtare të copëzave.
| Parametri | Pse ka rëndësi | Shembull objektivi me cilësi të lartë | Pajisjet kryesore që ndikojnë |
|---|---|---|---|
| Lagështia | Tharja, ruajtja dhe hidroliza e PET në vazhdim | Shpesh ≤1% për copëzat e lara; ekstrudimi kërkon tharje të mëtejshme | Tharëse centrifugale, tharëse termike |
| PVC | Degradon dhe çngjyron PET-in gjatë përpunimit në gjendje të shkrirë | Dhjetëra ppm; disa materiale hyrëse për kontakt me ushqimin specifikojnë <50 ppm | Zgjedhja e shisheve, heqja e etiketave, zgjedhja e copëzave |
| Poliolefinat | Kapakët, unazat dhe etiketat ndikojnë në pastërti dhe në filtrimin e masës së shkrirë | Dhjetëra deri në pak qindra ppm, sipas cilësisë | Vaskë flotacioni, makinë çetiketimi, zgjedhës copëzash |
| Etiketa / letër | Defekte të dukshme, hi dhe ngarkesë e filtrit | Sipas blerësit; cilësitë e larta përdorin kufij të rreptë në ppm | Makinë çetiketimi, larëse me fërkim, shpëlarje |
| Ngjitës i mbetur | Zverdhje, karbonizim dhe pika të zeza | Sipas blerësit ose procesit; monitorohet veçmas në rrugët me vlerë të lartë | Larje e nxehtë, dozim kimikatesh, larëse me fërkim |
| Pluhur i imët | Mbajtje lagështie, humbje gjatë trajtimit, ngarkesë e filtrit | Kufi i përcaktuar i sitës, p.sh. <0.5 mm, me një limit të rreptë | Thikat dhe sita e thërrmuesit, larja, ndarja me ajër |
| Metalet | Dëmtim i pajisjeve dhe defekte të produktit | Dhjetëra ppm për copëzat e cilësisë së lartë | Zgjedhje, magnete, detektim metalesh |
| Madhësia e copëzave | Larja, tharja, transportimi dhe qëndrueshmëria e ushqimit | Interval i kontrolluar nga disa mm deri në rreth 12–14 mm | Sita e thërrmuesit dhe gjendja e thikave |
| Dendësia në masë | Silosi, tharësja dhe ushqimi i ekstruderit | Rreth 250–500 kg/m³, sipas cilësisë | Gjeometria e copëzave, zgjedhja, trajtimi |
Si referencë, konfigurimet tona standarde të linjës së larjes për shishe PET për lëndë të parë nga shishe pas konsumit i ofrojmë me këto objektiva në dalje: lagështi <0.9%, PVC <50 ppm, PP/PE <20 ppm, etiketa <20 ppm, ngjitës <10 ppm, metal <20 ppm, papastërti gjithsej <100 ppm dhe madhësi copëzash 12 mm, 14 mm ose sipas porosisë. Rezultatet reale varen nga shishet hyrëse dhe nga pajisjet e zgjedhjes të instaluara, dhe konfirmohen me një provë materiali.
Pse ka rëndësi metoda e kampionimit
Një rezultat laboratori është po aq i mirë sa mostra. Një grusht i marrë nga maja e një big bag-u mund të mos përfaqësojë një parti prodhimi.
Copëzat PET ndahen gjatë transportimit dhe ruajtjes. Grimcat e imta mund të përqendrohen në një zonë, ndërsa ndotja më e rëndë ose copëzat me ngjyrë mund të mos shpërndahen në mënyrë të barabartë. Mostrat duhet të merren nga disa pika ose sipas një procedure të rënë dakord dhe të bashkohen para testimit.
Furnitori dhe blerësi duhet të bien dakord jo vetëm për kufirin, por edhe për metodën e testimit, njësinë dhe shpeshtësinë e kampionimit. ‘PVC ≤50 ppm’ dhe ‘pluhur ≤500 ppm’ janë të paplota nëse njëra palë përdor një metodë testimi ose përkufizim tjetër të madhësisë së grimcave.
TDS dhe COA nuk janë e njëjta gjë
Një Fletë e të Dhënave Teknike (TDS) përshkruan specifikimin e synuar për një lloj copëzash PET. Një Certifikatë Analize (COA) raporton rezultatin e matur për një parti ose lot prodhimi specifik.
Për blerjet e rregullta, COA-ja është më e dobishme për kontrollin e njëtrajtshmërisë. Ajo mund të përfshijë lagështinë, PVC-në, poliolefinat, etiketat, metalet, madhësinë e copëzave, dendësinë në masë, ngjyrën dhe parametra të tjerë të rënë dakord.
Nëse një furnitor pretendon copëza me pastërti të lartë, pyesni cilat vlera garantohen, cilat janë tipike, sa shpesh testohen dhe nëse ofrohet një COA specifike për lotin.
Cilin seksion të linjës së larjes duhet të kontrolloni kur cilësia del jashtë specifikimit?
| Problemi i cilësisë | Zona e mundshme e procesit | Kontrollet tipike |
|---|---|---|
| Lagështi e lartë | Kullimi dhe tharja | Ngarkesa e tharëses, gjendja e rotorit, vëllimi i ajrit të nxehtë, kullimi |
| PVC e lartë | Zgjedhja e shisheve, heqja e etiketave, zgjedhja e copëzave | Efikasiteti i zgjedhjes së shisheve, heqja e mbështjellëseve, kalibrimi i zgjedhësit |
| Shumë PP/PE | Ndarja notim-fundosje | Niveli i ujit, koha e qëndrimit, përzierja, heqja e pjesës që noton |
| Përmbajtje e lartë etiketash | Heqja e etiketave dhe larja me fërkim | Efikasiteti i makinës së çetiketimit, gjendja e shisheve, ngarkesa e larëses me fërkim |
| Ngjitës i mbetur i lartë | Larja e nxehtë dhe shpëlarja me fërkim pas saj | Temperatura, kimia, koha e qëndrimit, shpëlarja |
| Shumë grimca të imta / pluhur | Thërrmuesi dhe ndarja me ajër | Mprehtësia e thikave, madhësia e sitës, koha e qëndrimit, heqja e pluhurit |
| Ndotje me metale | Zgjedhja dhe ndarja e metaleve | Heqja e telave të balave, performanca e magnetit dhe e detektorit të metaleve |
| Madhësi copëzash jo e njëtrajtshme | Thërrmuesi | Konsumimi i sitës, hapësira e thikave, gjendja e thikave, qëndrueshmëria e ushqimit |
Çfarë informacioni cilësie duhet të specifikojë blerësi i një linje larjeje?
Kur kërkoni një linjë larjeje PET, mos jepni vetëm kapacitetin dhe llojin e shisheve. Nëse është e mundur, specifikoni gjithashtu cilësinë e pritshme të daljes:
- Zbatimi përfundimtar: fibër, rripa lidhës (strapping), fletë, granulim ose përgatitje shishe-në-shishe.
- Kufiri i kërkuar i lagështisë pas larjes dhe tharjes.
- Ndotja maksimale me PVC.
- Ndotja maksimale me poliolefina.
- Ndotja maksimale me etiketa, letër ose ndotje të dukshme.
- Nëse ngjitësi i mbetur kontrollohet veçmas.
- Ndotja maksimale me metal.
- Intervali i kërkuar i madhësisë së copëzave dhe kufiri i grimcave të imta.
- Përbërja e kërkuar e ngjyrës: transparente, blu e çelur, jeshile ose e përzier.
- Dendësia e kërkuar në masë, nëse trajtimi në vazhdim varet prej saj.
- Metoda e testimit ose specifikimi i blerësit i përdorur për çdo parametër kritik.
Nëse nuk keni ende një specifikim përfundimtar, një furnitor duhet së pari të pyesë për tregun final dhe më pas të propozojë objektiva realiste bazuar në lëndën e parë dhe pajisjet e zgjedhjes dhe larjes të zgjedhura. Mund të na dërgoni burimin e shisheve dhe përdorimin final për një propozim.
Përfundim: cilësia krijohet në të gjithë linjën
Cilësia e copëzave PET nuk krijohet nga një larëse e vetme e nxehtë, një ndarës i vetëm ose një zgjedhës i vetëm optik. Ajo është rezultat i procesit të plotë.
Kontrolli i PVC-së fillon me zgjedhjen e shisheve dhe heqjen e etiketave. Heqja e poliolefinave varet nga ndarja notim-fundosje. Heqja e ngjitësit varet nga larja e nxehtë dhe shpëlarja e fortë. Pluhuri i imët ndikohet nga gjendja e thërrmuesit dhe kontrolli i madhësisë së grimcave. Lagështia varet nga tharja mekanike dhe termike. Metalet duhet të hiqen para se të dëmtojnë pajisjet ose të arrijnë te produkti përfundimtar.
Prandaj një specifikim profesional i linjës së larjes PET lidh çdo objektiv cilësie me pajisjen përgjegjëse për të. Pyetja e dobishme nuk është ‘A mund ta bëjë linja juaj copëza PET të pastra?’, por ‘Çfarë niveli lagështie, PVC-je, etiketash, ngjitësi, grimcash të imta dhe ndotjeje të tjera mund të arrijë realisht kjo linjë me lëndën time të parë, dhe si do të testohen këto vlera?’
Pyetje të shpeshta
Çfarë përmbajtje lagështie duhet të kenë copëzat PET të lara?
Specifikimet për copëzat PET të lara zakonisht kërkojnë lagështi rreth ose nën 1%; linjat tona standarde synojnë nën 0.9% për shishet pas konsumit. Kjo është lagështia pas larjes dhe tharjes — PET-i ka nevojë ende për tharje të kontrolluar shtesë para ekstrudimit për të shmangur hidrolizën dhe humbjen e IV-së.
Çfarë niveli PVC-je është i pranueshëm në copëzat PET?
Specifikimet për copëza PET me cilësi të lartë e mbajnë PVC-në në dhjetëra ppm, dhe disa materiale hyrëse riciklimi për kontakt me ushqimin specifikojnë nën 50 ppm. Tregjet e fibrave me cilësi më të ulët mund të pranojnë më shumë. Kufiri përcaktohet nga përdoruesi përfundimtar dhe ka kuptim vetëm bashkë me një metodë testimi dhe plan kampionimi të rënë dakord.
Cili është dallimi mes copëzave PET të lara me larje të nxehtë dhe atyre të lara me larje të ftohtë?
Copëzat e lara me larje të ftohtë lahen në ujë në temperaturë ambienti me ndarje notim-fundosje dhe larje me fërkim, çka heq papastërtinë e lirshme dhe shumicën e kapakëve. Copëzat e lara me larje të nxehtë kalojnë gjithashtu nëpër një fazë larjeje të nxehtë, zakonisht kaustike, dhe shpëlarje, çka heq shumë më tepër ngjitës, vaj dhe mbetje organike. Copëzat e lara me larje të nxehtë janë pika e zakonshme e nisjes për fletë, rripa lidhës, granulim dhe përdorim shishe-në-shishe.
Cili është dallimi mes një TDS-je dhe një COA-je për copëzat PET?
Një TDS (Fletë e të Dhënave Teknike) përcakton specifikimin e synuar për një klasë copëzash. Një COA (Certifikatë Analize) raporton rezultatet e matura për një lot specifik. Për blerjet e rregullta, kërkoni COA specifike për çdo lot dhe kontrolloni cilat vlera garantohen dhe cilat janë thjesht tipike.
Pse ndryshojnë kaq shumë çmimet e copëzave PET?
Çmimi ndjek cilësinë dhe përdorshmërinë: ngjyra (transparente kundrejt blu të çelur kundrejt jeshile), niveli i larjes (të palara, të lara me larje të ftohtë, të lara me larje të nxehtë), përmbajtja e PVC-së dhe poliolefinave, ngjitësi, grimcat e imta, lagështia dhe qëndrueshmëria nga parti në parti. Copëzat transparente, të lara me larje të nxehtë, me kufij të rreptë dhe të dokumentuar, kanë çmimet më të larta.
Objektivat e cilësisë së copëzave
Nuk jeni i sigurt çfarë cilësie copëzash mund të arrijë linja juaj?
Na tregoni burimin e shisheve tuaja dhe tregun final. Inxhinierët tanë do të propozojnë objektiva realiste cilësie dhe konfigurimin e zgjedhjes, larjes dhe tharjes për t'i arritur ato, dhe mund të testojnë materialin tuaj.
Merrni një propozim cilësie- Zbatimi përfundimtar i copëzave
- Burimi i shisheve dhe llojet e etiketave
- Kufijtë e synuar për lagështinë, PVC-në dhe PP/PE-në
- Metodat e testimit që përdor blerësi juaj