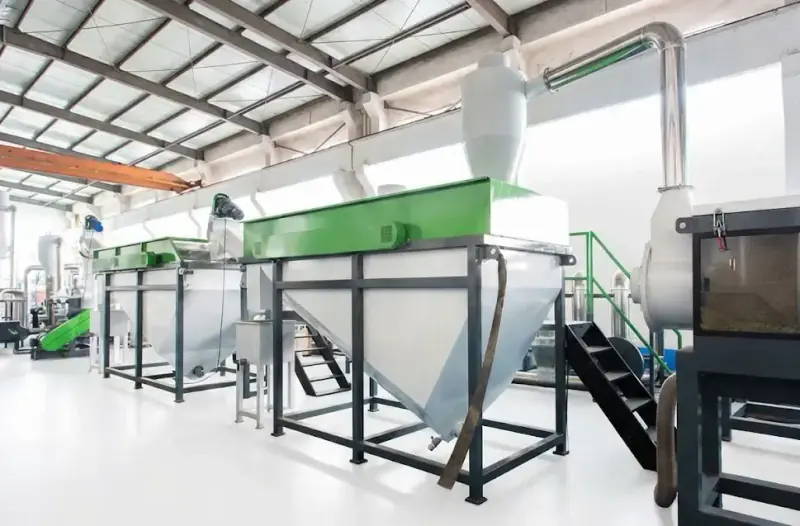
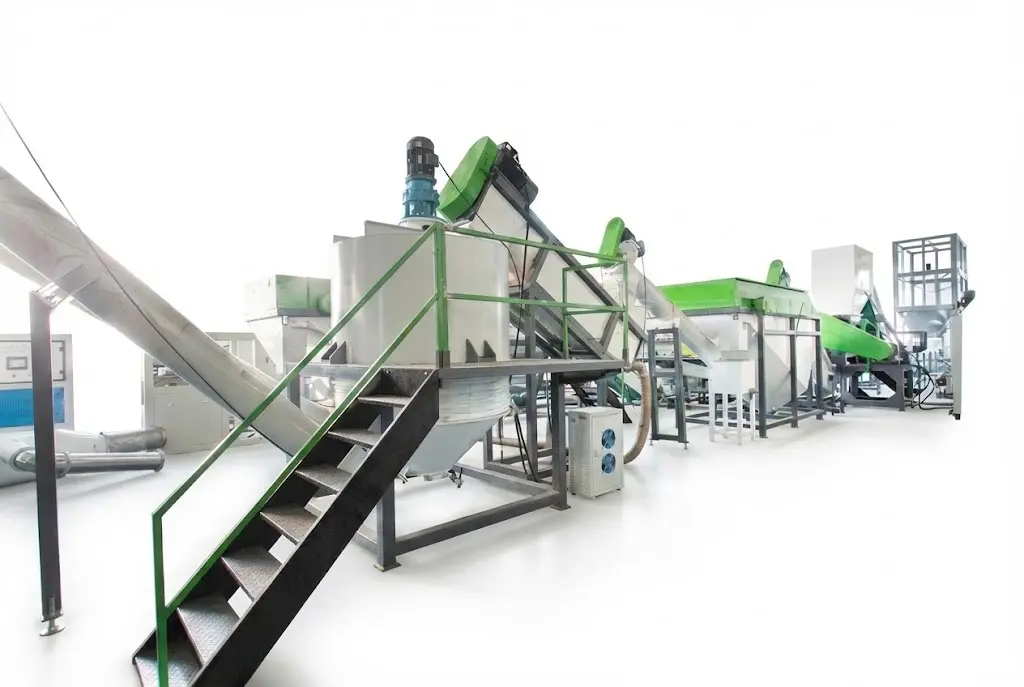
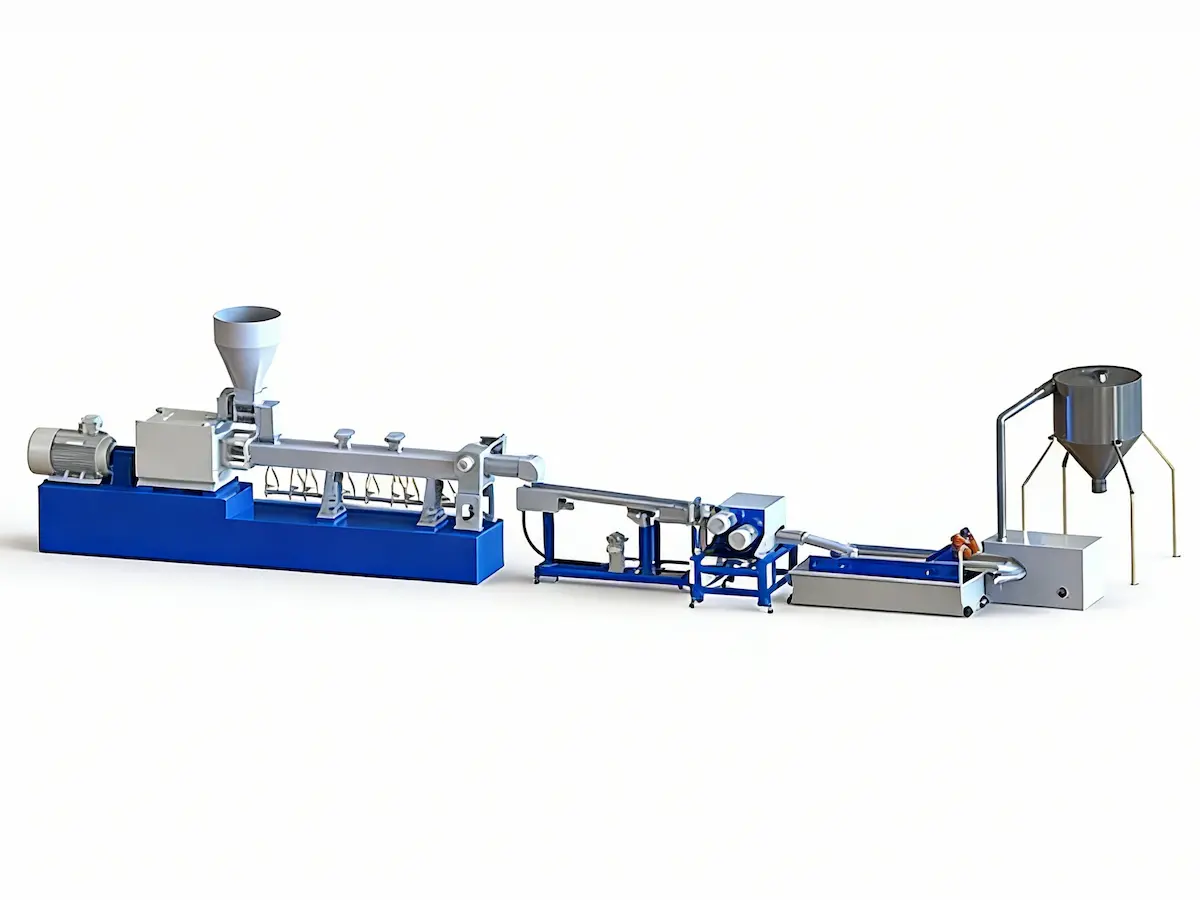
Specifiche di qualità delle scaglie di PET: umidità, PVC, etichette, colla e polveri fini
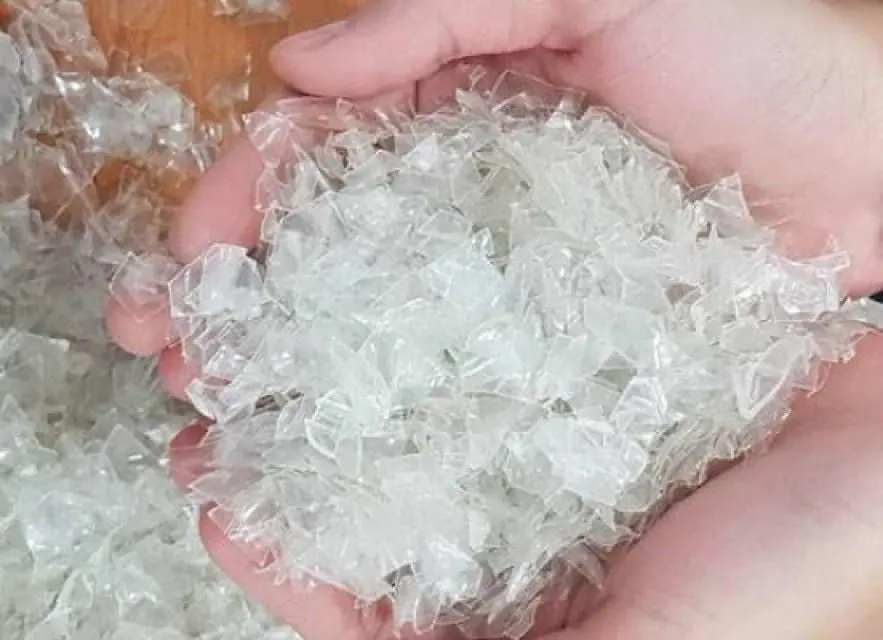
Scaglie di PET dall'aspetto pulito non sono automaticamente scaglie di PET di alta qualità. Due lotti possono sembrare quasi identici ma comportarsi in modo molto diverso in estrusione a causa di umidità, PVC, colla residua delle etichette, poliolefine, metalli o polveri fini. Per chi acquista una linea di lavaggio PET, la qualità delle scaglie va quindi definita con parametri misurabili invece che con espressioni come ‘scaglie pulite’ o ‘elevata purezza’.
La risposta in breve
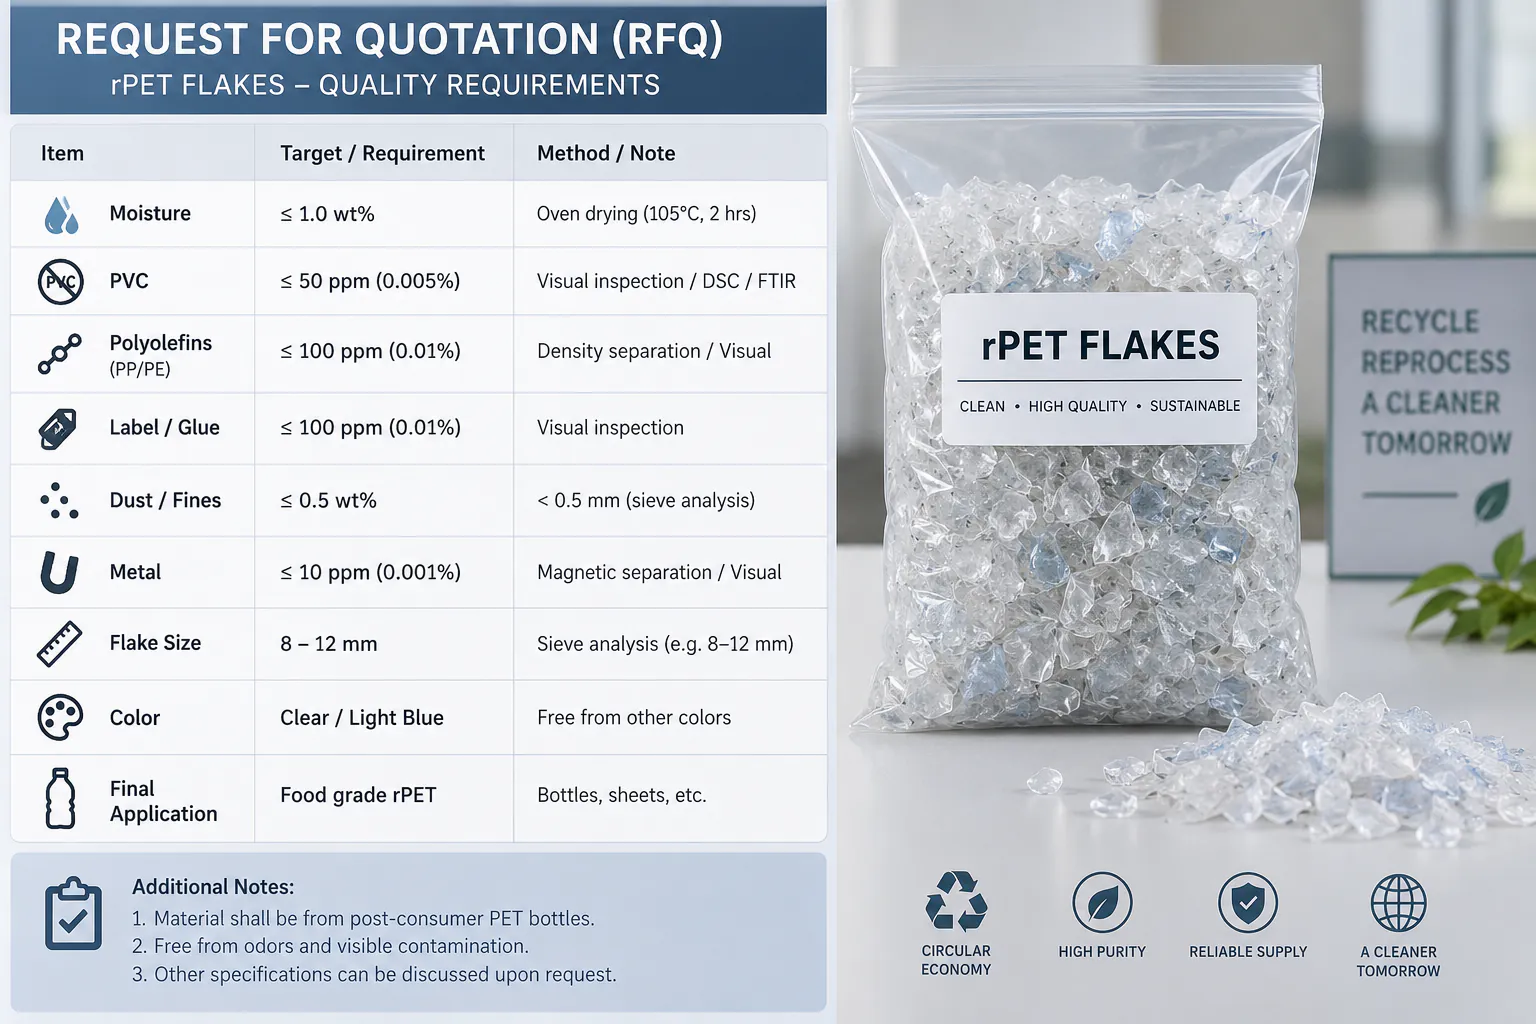
Le buone scaglie di PET si definiscono con limiti misurati, non in base all'aspetto. Per scaglie di rPET lavate di alta qualità, gli acquirenti specificano di solito un'umidità intorno o inferiore all'1%, PVC nell'ordine delle decine di ppm (spesso sotto 50 ppm), poliolefine, etichette e colla da decine a poche centinaia di ppm, metalli nell'ordine delle decine di ppm, un taglio dei fini ad esempio a 0,5 mm, un intervallo di pezzatura e una densità apparente. Non esiste uno standard universale: l'impiego finale (fibra, reggette, lastre, granulazione o bottle-to-bottle) stabilisce i limiti, e ogni valore richiede un metodo di prova e un piano di campionamento concordati.
Indice
- 01Partire dall'applicazione finale, non dalla macchina di lavaggio
- 02Scaglie di PET non lavate, lavate a freddo e lavate a caldo
- 03Umidità: perché una piccola percentuale conta così tanto
- 04Che cosa causa un'umidità finale elevata?
- 05Contaminazione da PVC: una delle impurità più critiche nel PET riciclato
- 06Da dove entra il PVC in un flusso di bottiglie PET?
- 07Come va testato il PVC?
- 08Le etichette non sono un unico contaminante
- 09La colla residua può contare più dei pezzi di etichetta visibili
- 10Polveri fini: la contaminazione che i clienti spesso trascurano
- 11Da dove provengono le polveri fini in eccesso?
- 12Poliolefine: tappi, anelli ed etichette
- 13Metalli: bassa concentrazione, alto rischio
- 14La pezzatura delle scaglie è un parametro di qualità, non solo una regolazione del mulino macinatore
- 15La densità apparente dice più di quanto sembri
- 16Colore: scaglie di PET trasparenti, azzurre e verdi
- 17Una tabella pratica della qualità delle scaglie di PET
- 18Perché il metodo di campionamento è importante
- 19TDS e COA non sono la stessa cosa
- 20Quale sezione della linea di lavaggio controllare quando la qualità è fuori specifica?
- 21Quali informazioni di qualità dovrebbe specificare chi acquista una linea di lavaggio?
- 22Conclusione: la qualità si costruisce lungo tutta la linea
- Domande frequenti
Partire dall'applicazione finale, non dalla macchina di lavaggio
Prima di parlare delle macchine di lavaggio, definisca l'uso a cui sono destinate le scaglie. Una linea di lavaggio bottiglie PET va progettata a ritroso, partendo dalla qualità richiesta in uscita.
Un produttore di fibra può tollerare una contaminazione che sarebbe inaccettabile per lastre trasparenti o per la produzione di granuli di alta qualità. Un processo bottle-to-bottle può richiedere livelli molto bassi di PVC, poliolefine, metalli e altri polimeri estranei prima ancora che le scaglie entrino nella fase di decontaminazione validata.
Per questo un preventivo che promette solo ‘scaglie di PET con umidità inferiore all'1%’ è incompleto. L'umidità conta, ma non dice nulla su PVC, colla residua, frammenti di etichette, contaminazione di colore o particelle fini.
Non esiste un'unica specifica universale per le scaglie di PET. Acquirenti e fornitori concordano una specifica di prodotto, e i percorsi ad alto valore fissano limiti molto più stretti rispetto alle applicazioni di minor valore.
| Applicazione finale | Priorità di qualità tipiche | Intensità di lavaggio | Controlli aggiuntivi spesso necessari |
|---|---|---|---|
| Fibra / imbottitura | Umidità, sporco, alimentazione stabile, colore accettabile | Da base a media | Selezione ed essiccazione di base |
| Reggette | PVC, poliolefine, colla, stabilità della IV, fini | Da media ad alta | Selezione migliore e filtrazione del fuso |
| Lastre / termoformatura | PVC, etichette e colla, colore, punti neri, odore | Alta | Selezione ottica e controllo qualità più stretto |
| Granulazione | Umidità, PVC, colla, fini, metalli, stabilità del fuso | Alta | Essiccazione, filtrazione, degasaggio sottovuoto |
| Preparazione bottle-to-bottle | Polimeri estranei molto bassi, contaminazione controllata | Molto alta | Decontaminazione validata più un severo controllo del materiale in ingresso |
Scaglie di PET non lavate, lavate a freddo e lavate a caldo
Le scaglie di PET vengono commercializzate con tre denominazioni di processo generali. Le scaglie non lavate sono semplicemente bottiglie macinate che portano ancora etichette, tappi, sporco e residui di bevande; richiedono un lavaggio completo prima dell'uso. Le scaglie lavate a freddo sono passate per la separazione per flottazione e il lavaggio a frizione in acqua a temperatura ambiente, che rimuove lo sporco libero e la maggior parte dei tappi ma lascia buona parte dell'adesivo e dei residui oleosi. Le scaglie di PET lavate a caldo sono passate anche per uno stadio di lavaggio riscaldato, di solito caustico, seguito da risciacquo, e sono il normale punto di partenza per i percorsi verso lastre, reggette, granulazione e bottle-to-bottle.
Queste denominazioni descrivono il processo, non il risultato. Due lotti di scaglie lavate a caldo possono comunque differire molto per PVC, colla o fini: per questo i parametri che seguono contano più del nome. Per il confronto tra i due processi di lavaggio, veda lavaggio a caldo e lavaggio a freddo in una linea di lavaggio PET.
Umidità: perché una piccola percentuale conta così tanto
L'umidità è uno dei parametri delle scaglie di PET più facili da capire e uno dei più facili da sottovalutare. Le scaglie lavate escono dalla sezione a umido con acqua sia superficiale sia intrappolata tra le scaglie o all'interno di pieghe e forme irregolari.
Una tipica linea di lavaggio PET riduce quest'acqua per fasi. La disidratazione meccanica elimina prima la maggior parte dell'acqua libera, l'essiccazione centrifuga rimuove altra umidità superficiale, e l'essiccazione termica o ad aria calda si aggiunge quando serve un'umidità finale più bassa o quando il processo a valle è sensibile a un materiale umido.
Esempi commerciali e di processi regolamentati specificano spesso un'umidità delle scaglie di PET lavate intorno o inferiore all'1% prima dell'ulteriore riciclaggio. Alcune specifiche pubblicate accettano valori leggermente superiori, mentre altri acquirenti richiedono limiti più bassi. Fornitore della linea e acquirente delle scaglie dovrebbero concordare il metodo di prova e il valore massimo invece di affidarsi a una valutazione visiva.
L'umidità delle scaglie dopo il lavaggio non coincide con l'umidità richiesta immediatamente prima della fusione. Il PET è igroscopico, quindi la granulazione o l'estrusione di lastre richiedono di norma un'ulteriore essiccazione controllata. Se il PET umido entra nell'estrusore, l'idrolisi riduce la viscosità intrinseca e le prestazioni meccaniche: veda come si preserva la IV nella granulazione del PET.
Che cosa causa un'umidità finale elevata?
Se le scaglie di PET finali restano troppo umide, il problema non si risolve sempre aggiungendo un essiccatore ad aria calda più grande. La causa principale può trovarsi a monte:
- La capacità dell'essiccatore centrifugo è troppo piccola per la produzione effettiva.
- Le scaglie sono troppo grandi o irregolari e trattengono più acqua.
- Le superfici del vaglio o di drenaggio sono intasate da etichette e fini.
- Il rotore o le palette dell'essiccatore sono usurati e non generano più una forza di disidratazione sufficiente.
- Il carico di materiale è troppo alto e riduce il tempo di permanenza.
- La temperatura o il volume dell'aria calda sono insufficienti.
- Le scaglie umide restano troppo a lungo in contenitori poco ventilati e riassorbono umidità.
Un sistema di essiccazione va quindi scelto insieme alla dimensione della griglia del mulino macinatore, alla capacità di lavaggio e al sistema di stoccaggio finale.
Contaminazione da PVC: una delle impurità più critiche nel PET riciclato
Il PVC è particolarmente dannoso nel riciclaggio del PET perché PET e PVC si lavorano a temperature molto diverse. Anche piccole quantità di PVC possono degradarsi durante la lavorazione del PET e creare punti scuri, scolorimento, odore e prodotti di degradazione acidi.
Per questo le specifiche delle scaglie di PET di alta qualità mantengono il PVC nell'ordine delle decine di ppm, invece di trattarlo come un contaminante in percentuale. Alcune specifiche pubblicate per il materiale in ingresso al riciclaggio a contatto con alimenti usano limiti di PVC inferiori a 50 mg/kg, alcune specifiche commerciali per scaglie trasparenti sono ancora più strette, mentre i mercati di qualità inferiore possono accettare valori più alti.
L'obiettivo corretto lo stabilisce l'utilizzatore finale. Un fornitore di linee di lavaggio non dovrebbe promettere un valore di PVC senza conoscere la provenienza delle bottiglie, il sistema di selezione e l'applicazione finale.
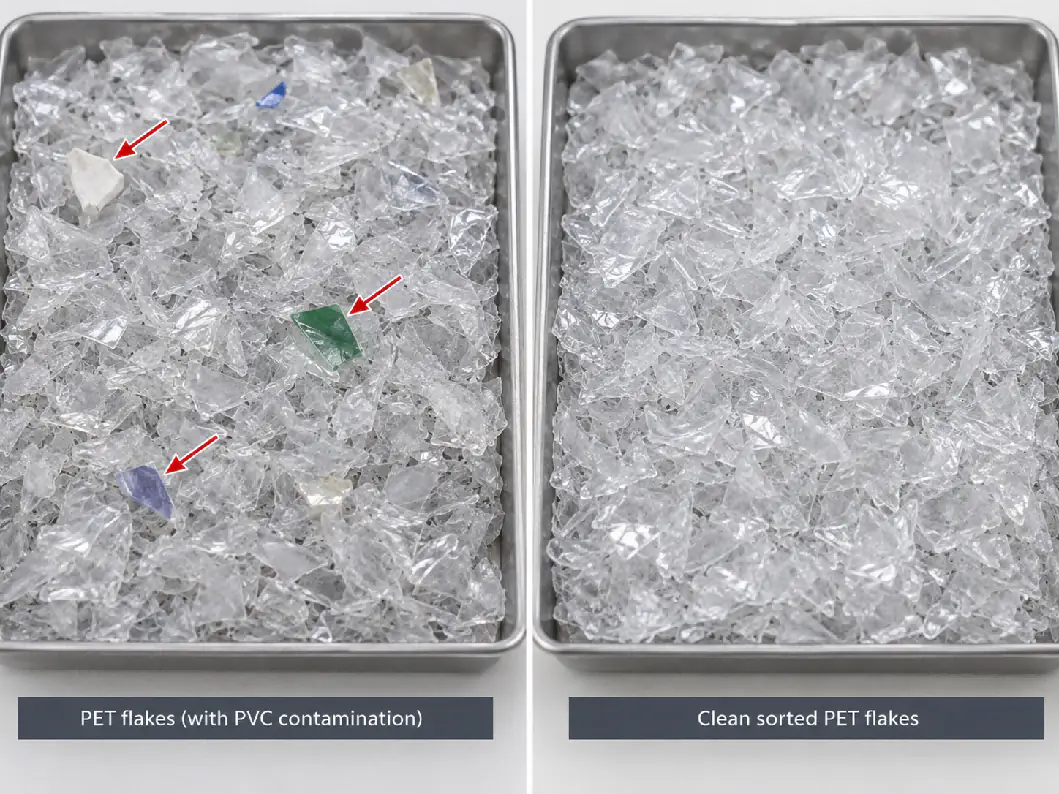
Da dove entra il PVC in un flusso di bottiglie PET?
Il PVC può entrare tramite contenitori interi in PVC mescolati nella balla, sleeve termoretraibili in PVC, frammenti di etichette in PVC, guarnizioni o altri componenti dell'imballaggio.
Poiché la densità del PVC è vicina o superiore a quella dell'acqua, la separazione per flottazione non riesce a rimuoverlo in modo affidabile dopo la macinazione. Una volta che il PVC è stato ridotto in scaglie e mescolato al PET, la separazione diventa molto più difficile.
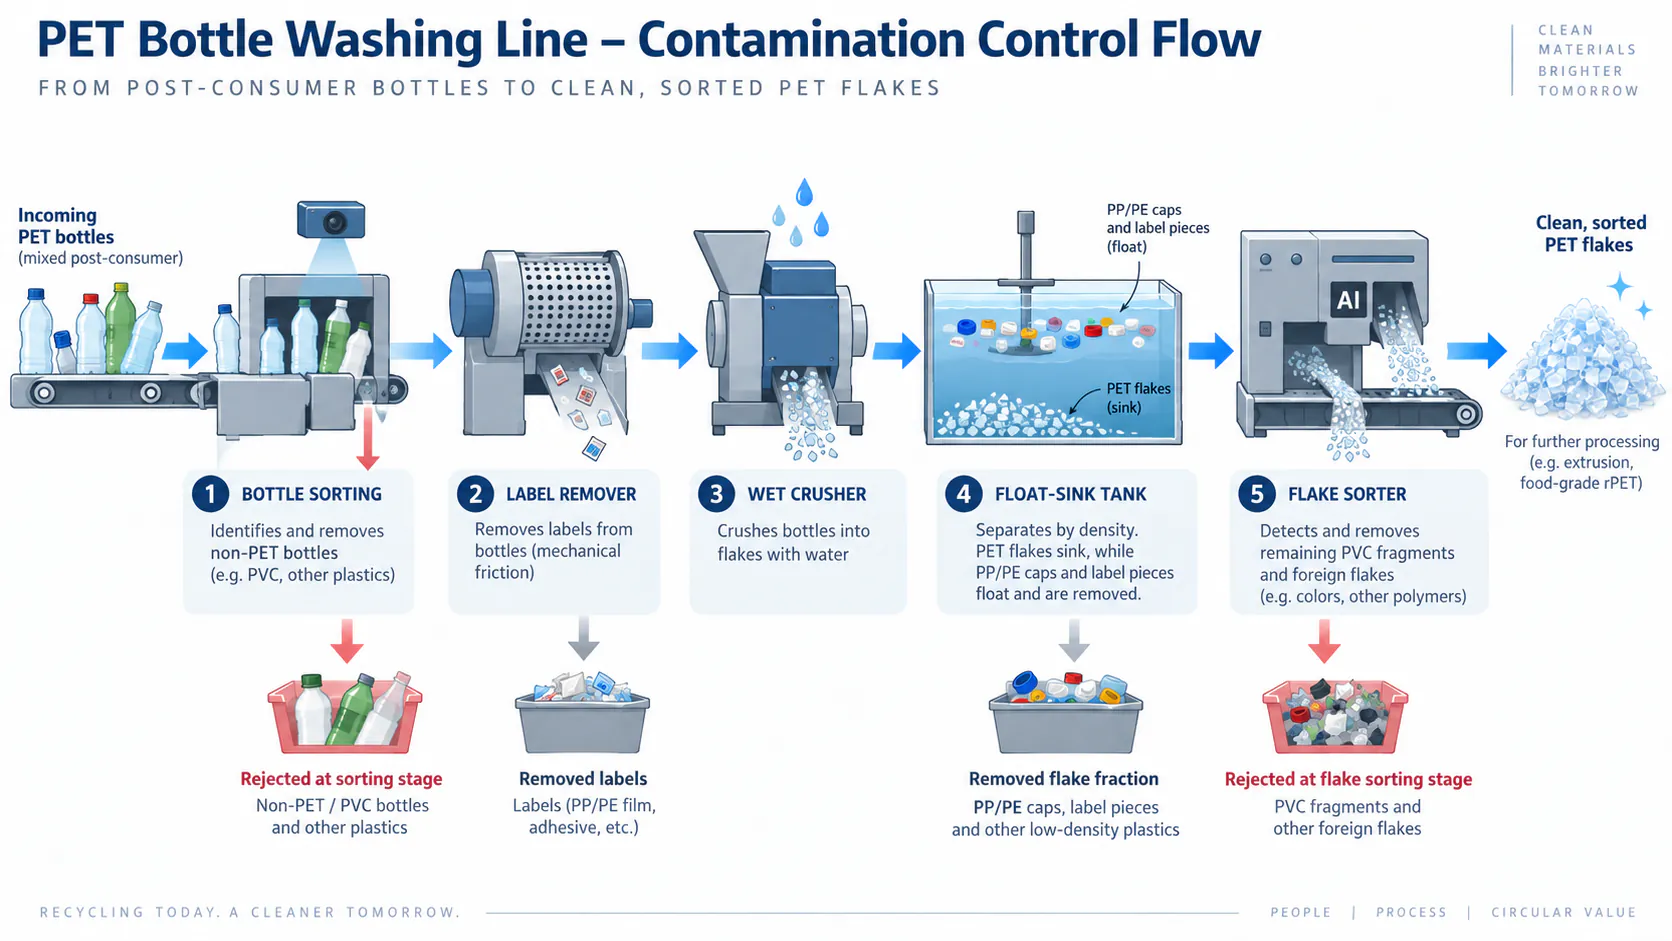
Il controllo del PVC dovrebbe quindi iniziare prima della macinazione. Selezione manuale, selezione NIR delle bottiglie, rimozione efficace delle etichette ed eliminazione dei contenitori non in PET valgono di più del tentativo di correggere il problema quando il materiale è già diventato scaglie piccole. La selezione delle scaglie costituisce poi un secondo livello di controllo, soprattutto per le applicazioni ad alto valore.
Come va testato il PVC?
Il PVC non sempre si può valutare in modo affidabile a occhio. Un piano di controllo qualità dovrebbe definire un metodo di prova ripetibile e un campionamento rappresentativo.
I metodi del settore comprendono l'analisi visiva o tramite selezione ottica, la prova in forno basata sul diverso comportamento termico di PVC e PET e scanner specializzati per scaglie. La norma ASTM D5991, ad esempio, descrive procedure per separare e identificare la contaminazione da PVC nelle scaglie di PET.
Una specifica come ‘PVC inferiore a 50 ppm’ ha senso solo quando entrambe le parti sanno come viene prelevato il campione e come viene misurato il risultato.
Le etichette non sono un unico contaminante
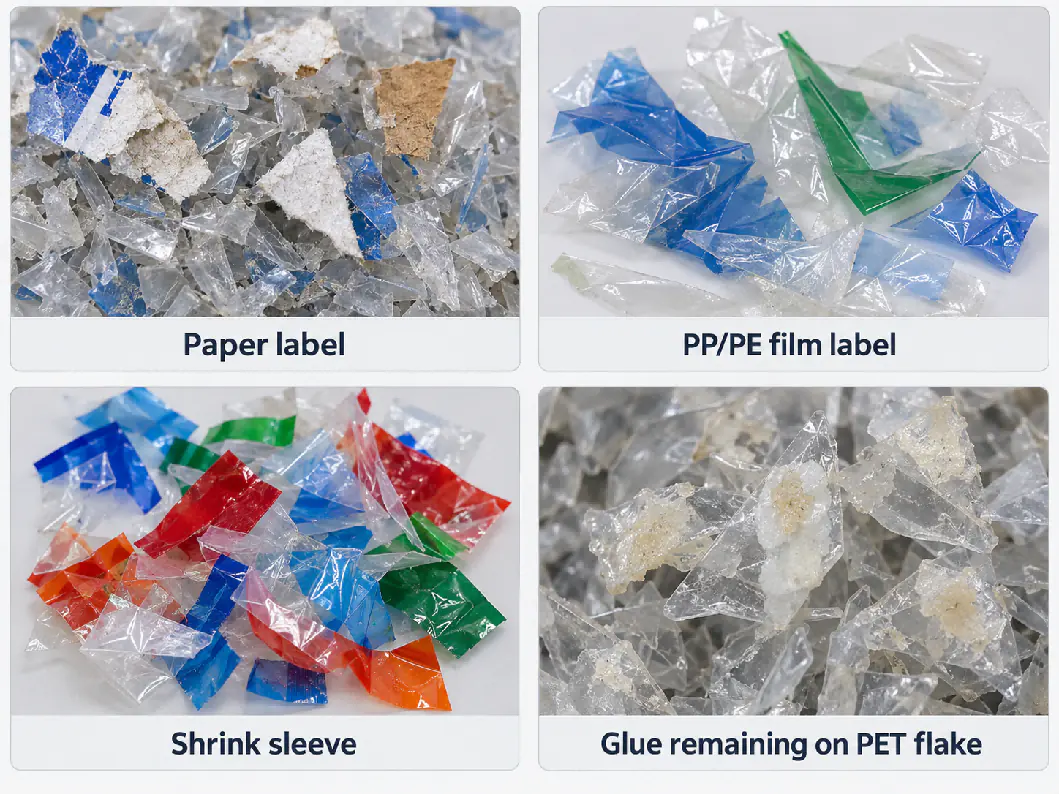
La ‘contaminazione da etichette’ di solito mette insieme diversi problemi: frammenti di carta, film di etichette in PP/PE, sleeve termoretraibili in PETG o PVC, inchiostri di stampa, adesivo e scaglie che portano ancora colla sulla superficie.
Questi contaminanti si comportano in modo diverso in una linea di lavaggio. I frammenti di etichette in poliolefine possono galleggiare in una vasca di separazione per densità. La carta si sfalda in fibre fini che si muovono con l'acqua di processo sporca. Le sleeve termoretraibili possono richiedere la selezione delle bottiglie o macchine per la rimozione delle etichette. L'adesivo può restare attaccato alla superficie del PET e richiedere il lavaggio a caldo.
Per questo il separatore di etichette prima della macinazione ha un forte impatto sul carico di lavaggio a valle. Rimuovere quanto più materiale delle etichette possibile mentre la bottiglia è ancora intera riduce i frammenti di etichette che raggiungono il mulino macinatore, la lavatrice a caldo e il sistema dell'acqua di risciacquo.
La colla residua può contare più dei pezzi di etichetta visibili
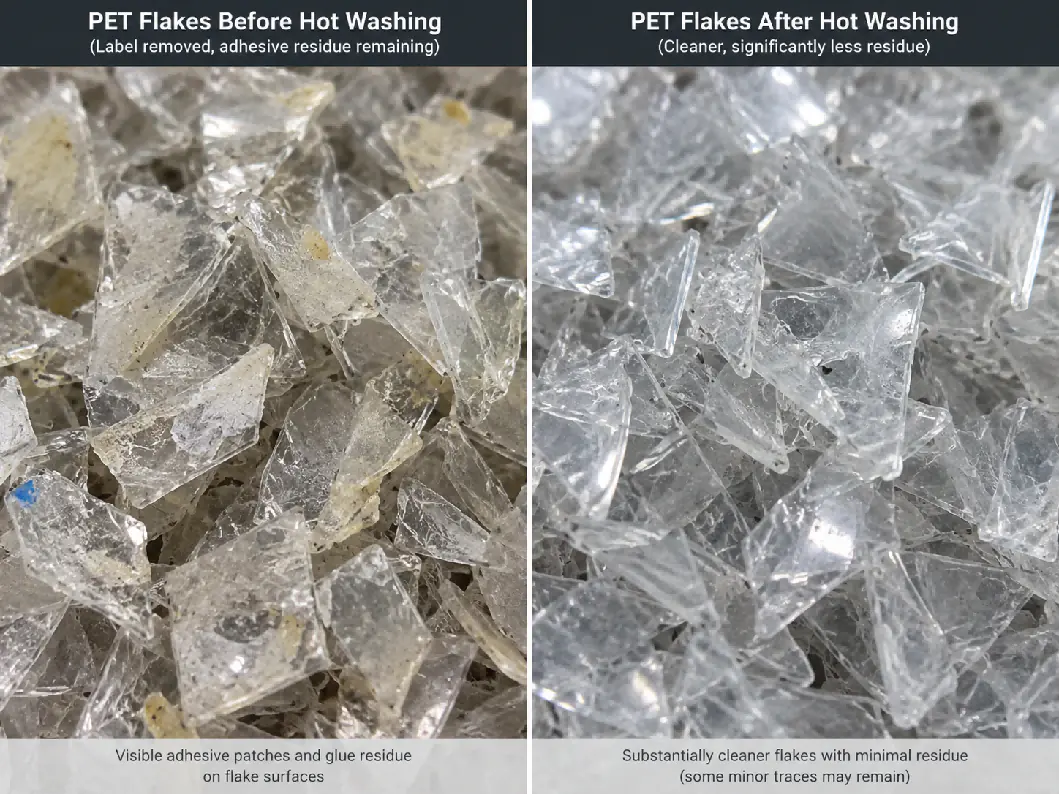
Una scaglia di PET può essere priva di film di etichetta visibile e portare comunque residui di adesivo, soprattutto da etichette autoadesive e da alcuni adesivi hot-melt.
La colla residua può scurirsi o ossidarsi durante l'estrusione, contribuire ai punti neri, creare odori e caricare il filtro del fuso. Alcune specifiche per scaglie di alta qualità misurano quindi le scaglie con colla residua separatamente dai frammenti di etichetta visibili.
Lavaggio a caldo, trattamento con detergente o soda caustica, temperatura controllata, tempo di permanenza sufficiente e un energico risciacquo a frizione dopo il lavaggio a caldo sono gli strumenti principali per ridurre i residui di adesivo. Le regolazioni migliori dipendono dalla chimica effettiva di etichette e colle.
Polveri fini: la contaminazione che i clienti spesso trascurano
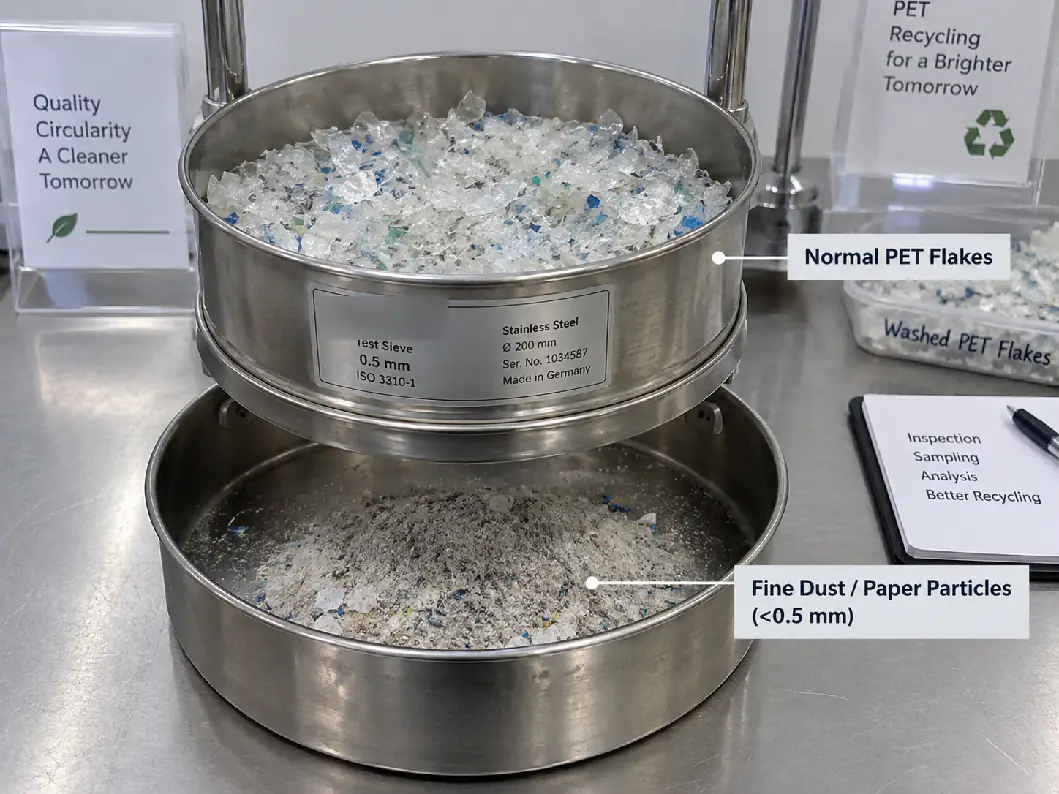
Le polveri fini comprendono particelle di PET molto piccole, ma anche fibre di carta, sporco e altri solidi generati durante macinazione e lavaggio. Anche quando il materiale è ancora PET, un eccesso di fini crea problemi di esercizio.
Le particelle fini hanno una superficie molto più grande rispetto alla loro massa. Trattengono più umidità, trasportano contaminazione, aumentano la polvere durante la movimentazione e si comportano diversamente durante essiccazione e trasporto.
Le specifiche pubblicate per scaglie di alta qualità definiscono di solito una dimensione di taglio per i fini, ad esempio sotto 0,5 mm, e poi limitano la quantità ammessa. Alcune specifiche di processi di riciclaggio usano valori intorno a 500 ppm, mentre altre specifiche del settore usano limiti in percentuale. Poiché la definizione di ‘polvere’ varia, dimensione del setaccio e metodo di prova devono essere scritti nella specifica.
Da dove provengono le polveri fini in eccesso?
- L'apertura della griglia del mulino macinatore è inutilmente piccola.
- Le lame del mulino macinatore sono smussate e causano urti e sfregamenti ripetuti invece di un taglio netto.
- Il materiale resta troppo a lungo nella camera del mulino macinatore.
- Su alcuni flussi di bottiglie la macinazione a secco genera più fini liberi di un processo di macinazione a umido ben controllato.
- Le etichette di carta si disgregano durante il lavaggio e non vengono rimosse in modo efficace.
- Trasporto, essiccazione o una movimentazione meccanica aggressiva causano ulteriori rotture.
La riduzione dei fini parte quindi dal mulino macinatore per plastica. Lame affilate, la giusta dimensione della griglia e un'alimentazione stabile producono scaglie più pulite e uniformi ancora prima che inizi il lavaggio: veda manutenzione delle lame del mulino macinatore.
Poliolefine: tappi, anelli ed etichette
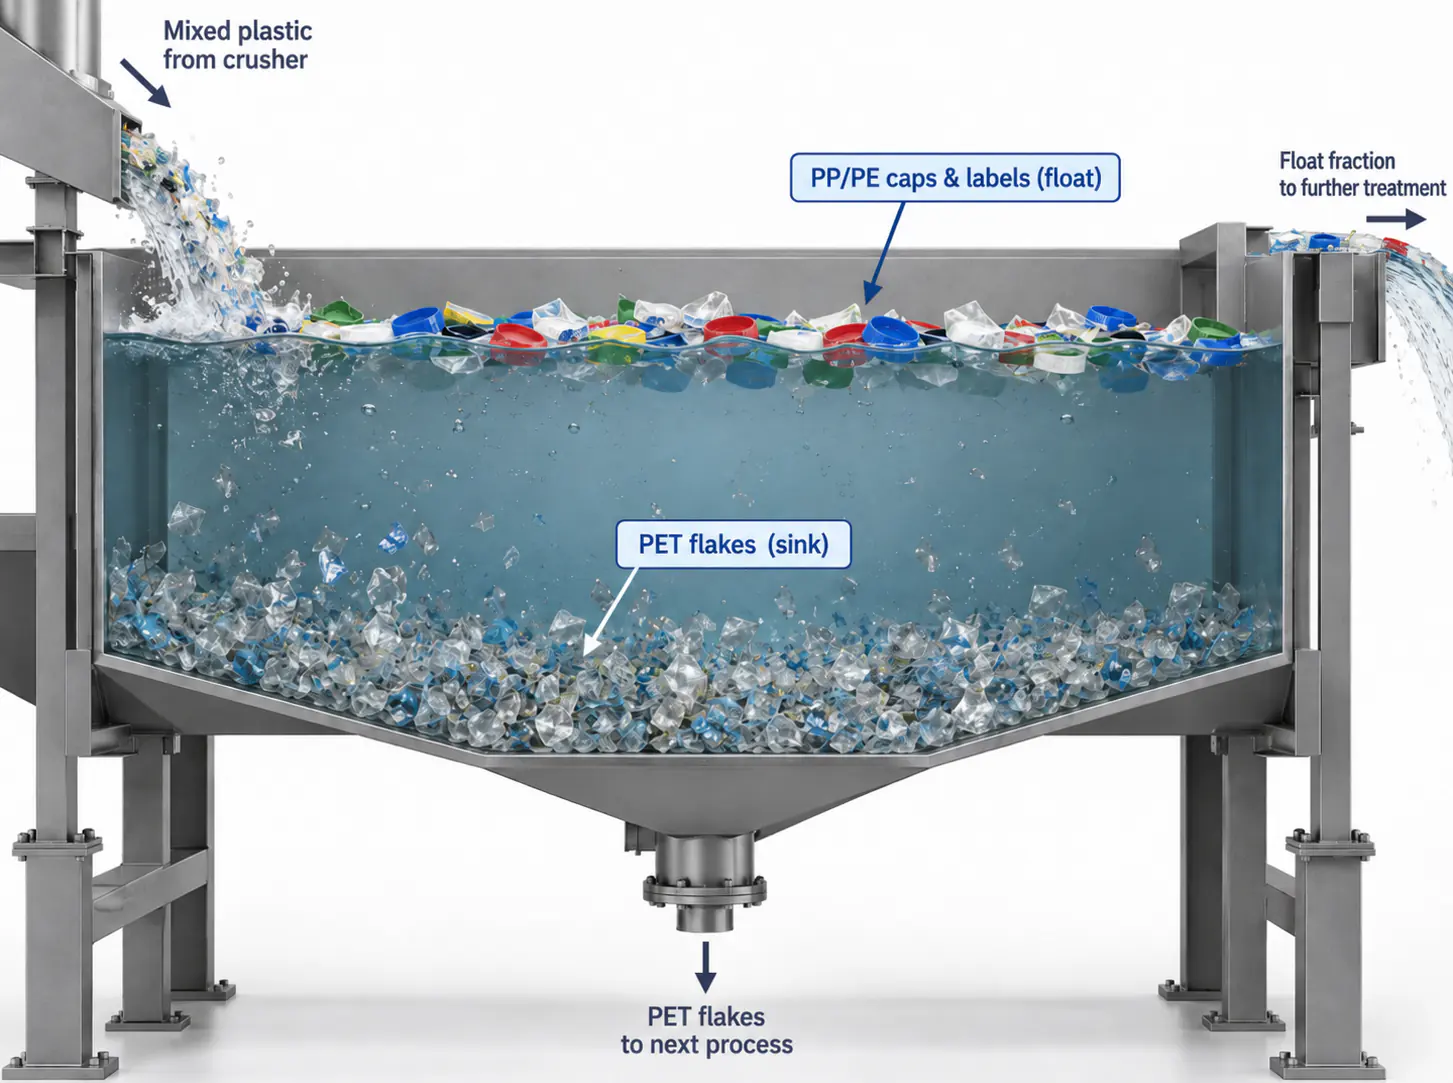
PP e PE sono contaminanti comuni in un flusso di bottiglie PET, perché tappi, anelli di garanzia e molte etichette sono in poliolefine.
La loro densità è inferiore a quella dell'acqua, mentre il PET affonda: per questo una vasca di flottazione progettata correttamente rimuove gran parte di PP e PE dopo la macinazione.
La separazione per densità funziona solo se le scaglie sono staccate l'una dall'altra e la vasca garantisce un tempo di permanenza e un movimento dell'acqua sufficienti. Frammenti di etichette incollati al PET possono affondare con esso, e particelle di poliolefine molto piccole possono essere trascinate con la frazione di PET. Le linee di alta qualità combinano quindi rimozione delle etichette dalle bottiglie, separazione per flottazione, lavaggio a frizione e, dove necessario, selezione delle scaglie, invece di affidarsi a una sola vasca.
Metalli: bassa concentrazione, alto rischio
La contaminazione da metalli può provenire da fili di legatura delle balle, chiusure in alluminio, imballaggi estranei, usura dei macchinari o rottami mescolati alle bottiglie.
Anche un piccolo pezzo di metallo può danneggiare le lame del mulino macinatore, le pompe o le macchine di estrusione, e le particelle metalliche creano difetti in lastre, granuli e prodotti finali.
Il controllo dei metalli inizia di norma prima del mulino macinatore, con selezione e separazione magnetica. A seconda della contaminazione e dell'obiettivo di qualità si possono aggiungere separazione a correnti indotte, rilevamento metalli o ispezione ottica a valle. Diverse specifiche per scaglie di PET di alta qualità usano limiti per i metalli nell'ordine delle decine di ppm; come per il PVC, il valore ammesso va concordato con l'utilizzatore finale.
La pezzatura delle scaglie è un parametro di qualità, non solo una regolazione del mulino macinatore
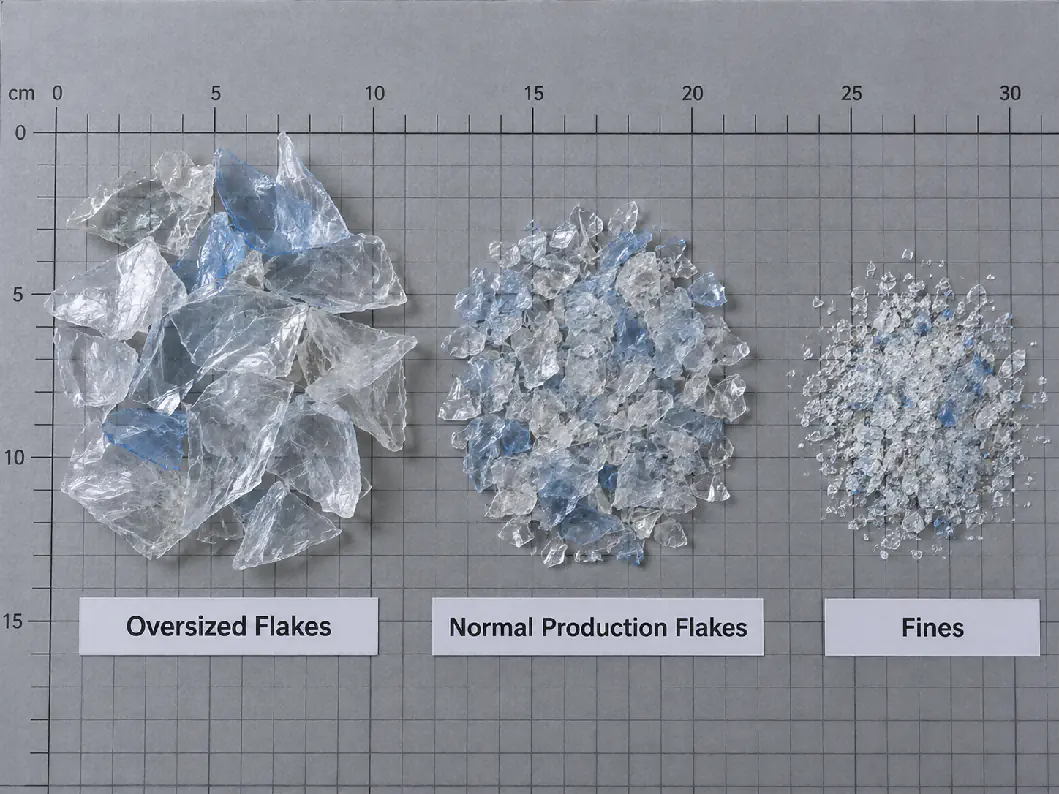
La pezzatura delle scaglie influisce su lavaggio, separazione, essiccazione, trasporto ed estrusione. Le scaglie molto grandi intrappolano etichette e acqua e possono non pulirsi in modo uniforme; quelle troppo piccole aumentano i fini e possono andare perse con l'acqua di processo.
Le specifiche commerciali delle scaglie di PET lavate usano di solito intervalli controllati, ad esempio circa 3–12 mm o intorno a 8–12 mm, a seconda del mercato e delle macchine. Le nostre linee di lavaggio PET sono configurate di solito con griglie da 12 mm o 14 mm, oppure con una dimensione personalizzata adatta al processo a valle.
La griglia del mulino macinatore non produce scaglie identiche. Anche spessore della parete delle bottiglie, condizioni delle lame, velocità del rotore e tempo di permanenza determinano la distribuzione delle pezzature.
La densità apparente dice più di quanto sembri
La densità apparente è la massa di scaglie di PET sfuse per unità di volume. Influisce sulle dimensioni del silo, sul comportamento nel trasporto, sul carico dell'essiccatore e sull'alimentazione dell'estrusore.
Per le scaglie di PET lavate si indica spesso un intervallo approssimativo di 250–500 kg/m³, a seconda di pezzatura, spessore della parete, mix di colori e compattazione. Una densità apparente instabile può indicare una pezzatura o una composizione del materiale non costanti, quindi è utile sia per dimensionare le macchine sia per verificare l'uniformità dei lotti.
Colore: scaglie di PET trasparenti, azzurre e verdi
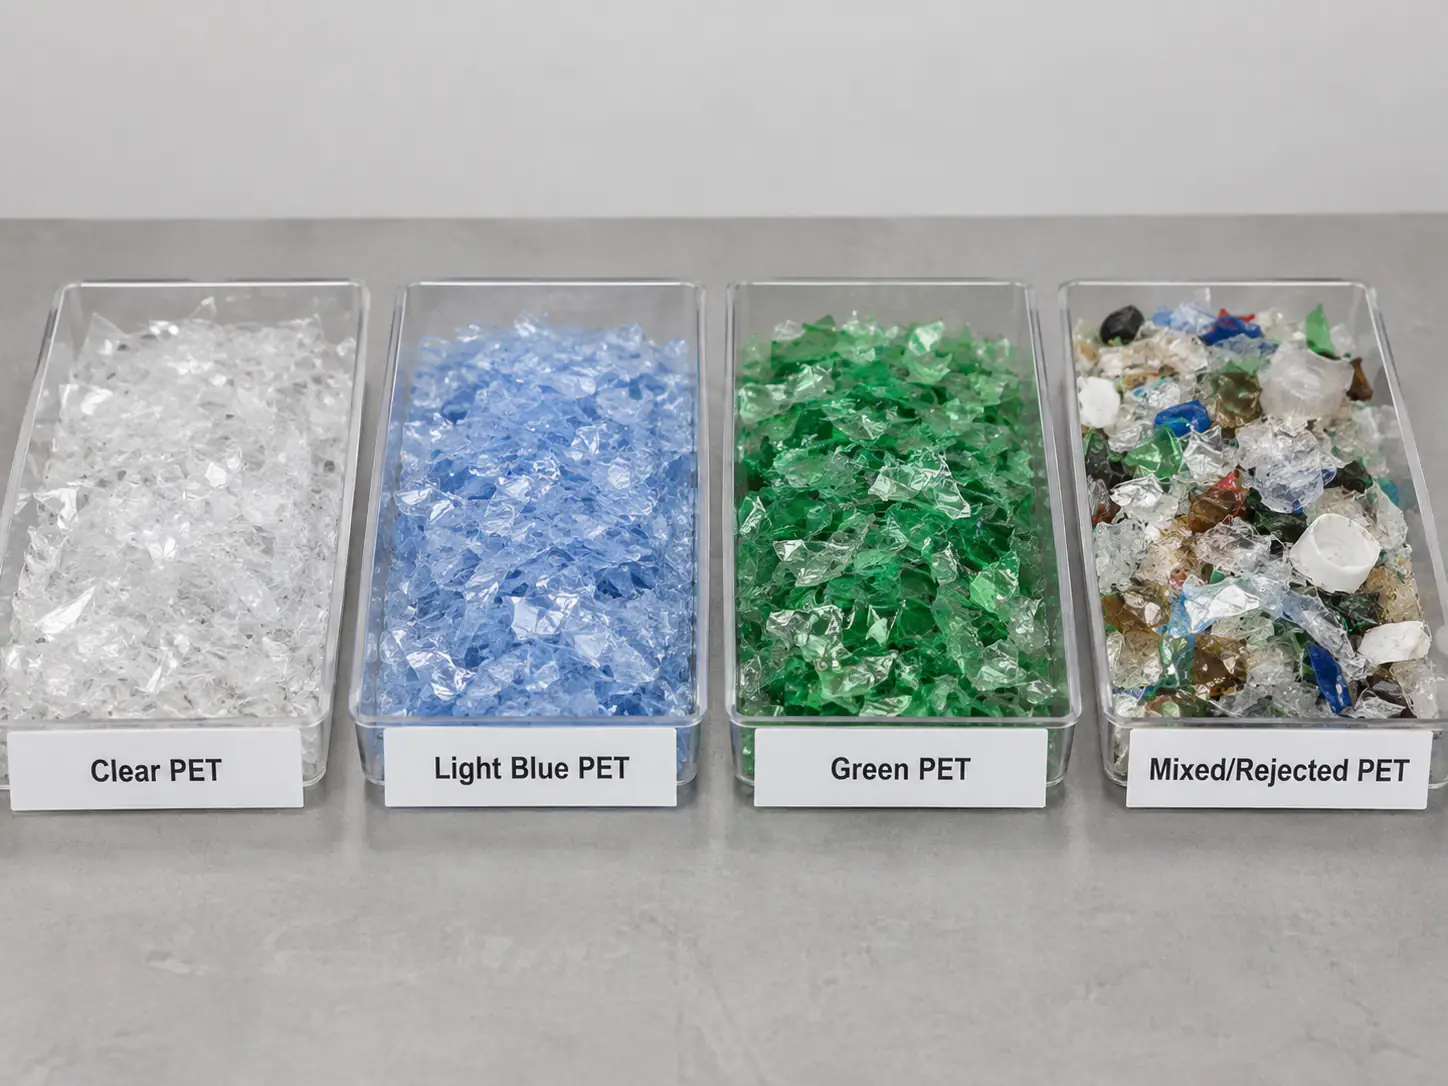
Le scaglie di PET trasparenti, azzurre, verdi e di altri colori sono tutte chimicamente PET, ma non hanno lo stesso valore commerciale. Le applicazioni per lastre trasparenti e bottiglie richiedono una separazione dei colori molto più stretta rispetto a molte applicazioni per fibra, e le scaglie di PET verdi vengono di solito vendute su mercati separati e di minor valore.
I selettori ottici di bottiglie e di scaglie separano PET colorato, PET opaco e polimeri estranei. Per le scaglie trasparenti ad alto valore, il colore dovrebbe far parte della specifica scritta, invece di essere valutato da una fotografia.
Una tabella pratica della qualità delle scaglie di PET
La tabella seguente non è uno standard universale. Mostra come un acquirente può strutturare una specifica e riporta esempi degli intervalli più stretti presenti nelle specifiche pubblicate per materiali in ingresso al riciclaggio di alta qualità e nelle specifiche commerciali delle scaglie.
| Parametro | Perché è importante | Esempio di obiettivo di alta qualità | Macchine principali che lo influenzano |
|---|---|---|---|
| Umidità | Essiccazione, stoccaggio e idrolisi del PET a valle | Spesso ≤1% per le scaglie lavate; l'estrusione richiede un'ulteriore essiccazione | Essiccatore centrifugo, essiccatore termico |
| PVC | Degrada e scolorisce il PET durante la lavorazione del fuso | Decine di ppm; alcuni materiali per contatto alimentare specificano <50 ppm | Selezione delle bottiglie, rimozione delle etichette, selezione delle scaglie |
| Poliolefine | Tappi, anelli ed etichette influiscono su purezza e filtrazione del fuso | Da decine a poche centinaia di ppm, a seconda del grado | Vasca di flottazione, deetichettatrice, selettore di scaglie |
| Etichette / carta | Difetti visibili, ceneri e carico sui filtri | Secondo l'acquirente; i gradi elevati usano limiti stretti in ppm | Deetichettatrice, lavatrice a frizione, risciacquo |
| Colla residua | Ingiallimento, carbonizzazione e punti neri | Secondo l'acquirente o il processo; monitorata separatamente nei percorsi ad alto valore | Lavaggio a caldo, dosaggio dei prodotti chimici, lavatrice a frizione |
| Polveri fini | Ritenzione di umidità, perdite nella movimentazione, carico sui filtri | Taglio al setaccio definito, ad es. <0,5 mm, con un limite stretto | Lame e griglia del mulino macinatore, lavaggio, separazione ad aria |
| Metalli | Danni alle macchine e difetti di prodotto | Decine di ppm per scaglie di alto grado | Selezione, magneti, rilevamento metalli |
| Dimensione delle scaglie | Lavaggio, essiccazione, trasporto e stabilità dell'alimentazione | Intervallo controllato da alcuni mm a circa 12–14 mm | Griglia del mulino macinatore e condizioni delle lame |
| Densità apparente | Silo, essiccatore e alimentazione dell'estrusore | Circa 250–500 kg/m³, in base al grado | Geometria delle scaglie, selezione, movimentazione |
Come riferimento, per le configurazioni standard della nostra linea di lavaggio bottiglie PET con bottiglie post-consumo in ingresso indichiamo questi obiettivi in uscita: umidità <0,9%, PVC <50 ppm, PP/PE <20 ppm, etichette <20 ppm, colla <10 ppm, metalli <20 ppm, impurità totali <100 ppm e pezzatura delle scaglie di 12 mm, 14 mm o personalizzata. I risultati effettivi dipendono dalle bottiglie in ingresso e dalle macchine di selezione installate e vengono confermati da una prova sul materiale.
Perché il metodo di campionamento è importante
Un risultato di laboratorio vale quanto il campione. Una manciata presa dalla parte superiore di un big bag può non rappresentare un lotto di produzione.
Le scaglie di PET si stratificano durante trasporto e stoccaggio. I fini possono concentrarsi in una zona, mentre la contaminazione più pesante o le scaglie colorate possono non essere distribuite in modo uniforme. I campioni vanno prelevati in più punti o secondo una procedura concordata e uniti prima della prova.
Fornitore e acquirente dovrebbero concordare non solo il limite, ma anche il metodo di prova, l'unità di misura e la frequenza di campionamento. ‘PVC ≤50 ppm’ e ‘polvere ≤500 ppm’ sono indicazioni incomplete se una delle parti usa un metodo di prova o una definizione granulometrica diversi.
TDS e COA non sono la stessa cosa
Una scheda tecnica (TDS) descrive la specifica obiettivo per un grado di scaglie di PET. Un certificato di analisi (COA) riporta il risultato misurato per una specifica partita o un lotto di produzione.
Per acquisti regolari, il COA è più utile per verificare la costanza. Può includere umidità, PVC, poliolefine, etichette, metalli, pezzatura, densità apparente, colore e altri parametri concordati.
Se un fornitore dichiara scaglie ad alta purezza, chieda quali valori sono garantiti e quali tipici, con quale frequenza vengono testati e se è disponibile un COA specifico per lotto.
Quale sezione della linea di lavaggio controllare quando la qualità è fuori specifica?
| Problema di qualità | Area di processo probabile | Verifiche tipiche |
|---|---|---|
| Umidità elevata | Disidratazione ed essiccazione | Carico dell'essiccatore, condizioni del rotore, volume d'aria calda, drenaggio |
| PVC elevato | Selezione delle bottiglie, rimozione delle etichette, selezione delle scaglie | Efficienza della selezione bottiglie, rimozione delle sleeve, taratura del selettore |
| Troppo PP/PE | Separazione per flottazione | Livello dell'acqua, tempo di permanenza, agitazione, rimozione della frazione galleggiante |
| Contenuto di etichette elevato | Rimozione etichette e lavaggio a frizione | Efficienza della deetichettatrice, condizioni delle bottiglie, carico della lavatrice a frizione |
| Colla residua elevata | Lavaggio a caldo e risciacquo a frizione successivo | Temperatura, chimica, tempo di permanenza, risciacquo |
| Fini / polvere elevati | Mulino macinatore e separazione ad aria | Affilatura delle lame, dimensione della griglia, tempo di permanenza, rimozione delle polveri |
| Contaminazione da metalli | Selezione e separazione dei metalli | Rimozione dei fili delle balle, prestazioni di magnete e metal detector |
| Pezzatura delle scaglie non uniforme | Mulino macinatore | Usura della griglia, distanza delle lame, condizioni delle lame, stabilità dell'alimentazione |
Quali informazioni di qualità dovrebbe specificare chi acquista una linea di lavaggio?
Quando richiede una linea di lavaggio PET, non indichi solo capacità e tipo di bottiglia. Se possibile, specifichi anche la qualità prevista in uscita:
- Applicazione finale: fibra, reggette, lastre, granulazione o preparazione bottle-to-bottle.
- Limite di umidità richiesto dopo lavaggio ed essiccazione.
- Contaminazione massima da PVC.
- Contaminazione massima da poliolefine.
- Contaminazione massima da etichette, carta o visibile.
- Se la colla residua viene controllata separatamente.
- Contaminazione massima da metalli.
- Intervallo di pezzatura richiesto e limite delle particelle fini.
- Composizione cromatica richiesta: trasparente, azzurro, verde o misto.
- Densità apparente richiesta, se la movimentazione a valle ne dipende.
- Il metodo di prova o la specifica dell'acquirente usati per ogni parametro critico.
Se non ha ancora una specifica definitiva, un fornitore dovrebbe prima chiederLe il mercato di sbocco e poi proporre obiettivi realistici in base alla materia prima e alle macchine di selezione e lavaggio scelte. Può inviarci la provenienza delle Sue bottiglie e l'impiego finale per ricevere una proposta.
Conclusione: la qualità si costruisce lungo tutta la linea
La qualità delle scaglie di PET non nasce da una sola lavatrice a caldo, da un solo separatore o da un solo selettore ottico. È il risultato dell'intero processo.
Il controllo del PVC inizia con la selezione delle bottiglie e la rimozione delle etichette. La rimozione delle poliolefine dipende dalla separazione per flottazione. La rimozione della colla dipende dal lavaggio a caldo e da un risciacquo energico. Le polveri fini dipendono dalle condizioni del mulino macinatore e dal controllo della pezzatura. L'umidità dipende dall'essiccazione meccanica e termica. I metalli vanno rimossi prima che danneggino le macchine o raggiungano il prodotto finale.
Una specifica professionale di una linea di lavaggio PET collega quindi ogni obiettivo di qualità alla macchina che ne è responsabile. La domanda utile non è ‘La Sua linea produce scaglie di PET pulite?’, ma ‘Quali livelli di umidità, PVC, etichette, colla, fini e altre contaminazioni può raggiungere realisticamente questa linea con la mia materia prima, e come verranno testati questi valori?’
Domande frequenti
Quale contenuto di umidità devono avere le scaglie di PET lavate?
Le specifiche delle scaglie di PET lavate richiedono di solito un'umidità intorno o inferiore all'1%; le nostre linee standard puntano a meno dello 0,9% per le bottiglie post-consumo. Si tratta dell'umidità dopo lavaggio ed essiccazione: prima dell'estrusione il PET richiede comunque un'ulteriore essiccazione controllata per evitare idrolisi e perdita di IV.
Quale livello di PVC è accettabile nelle scaglie di PET?
Le specifiche delle scaglie di PET di alta qualità mantengono il PVC nell'ordine delle decine di ppm, e alcuni materiali in ingresso al riciclaggio per contatto alimentare prevedono meno di 50 ppm. I mercati della fibra di qualità inferiore possono accettarne di più. Il limite lo stabilisce l'utilizzatore finale e ha senso solo insieme a un metodo di prova e a un piano di campionamento concordati.
Qual è la differenza tra scaglie di PET lavate a caldo e lavate a freddo?
Le scaglie lavate a freddo vengono lavate in acqua a temperatura ambiente con separazione per flottazione e lavaggio a frizione, che rimuovono lo sporco libero e la maggior parte dei tappi. Le scaglie lavate a caldo passano anche per uno stadio di lavaggio riscaldato, di solito caustico, e per il risciacquo, che rimuovono molta più colla, olio e residui organici. Le scaglie lavate a caldo sono il normale punto di partenza per lastre, reggette, granulazione e impiego bottle-to-bottle.
Qual è la differenza tra TDS e COA per le scaglie di PET?
La TDS (scheda tecnica) indica la specifica obiettivo per un grado di scaglie. Il COA (certificato di analisi) riporta i risultati misurati per un determinato lotto. Per gli acquisti continuativi, chieda COA specifici per lotto e verifichi quali valori sono garantiti e quali solo tipici.
Perché i prezzi delle scaglie di PET variano così tanto?
Il prezzo segue qualità e utilizzabilità: colore (trasparente, azzurro o verde), livello di lavaggio (non lavate, lavate a freddo, lavate a caldo), contenuto di PVC e poliolefine, colla, fini, umidità e costanza tra un lotto e l'altro. Le scaglie trasparenti lavate a caldo con limiti stretti e documentati spuntano i prezzi più alti.
Obiettivi di qualità delle scaglie
Non è sicuro di quale qualità delle scaglie possa raggiungere la Sua linea?
Ci indichi la provenienza delle Sue bottiglie e il mercato di sbocco. I nostri ingegneri Le proporranno obiettivi di qualità realistici e la configurazione di selezione, lavaggio ed essiccazione per raggiungerli, e possono testare il Suo materiale.
Richieda una proposta di qualità- Applicazione finale delle scaglie
- Provenienza delle bottiglie e tipi di etichetta
- Limiti obiettivo per umidità, PVC e PP/PE
- Metodi di prova usati dal Suo acquirente