Ножи дробилки для пластика: материал, зазор, износ и обслуживание
Ножи — одна из важнейших частей дробилки для пластика. Две машины с близкой мощностью двигателя и размером камеры резки могут работать совершенно по-разному, если у них разные материал ножей, геометрия, зазор между ножами и состояние обслуживания. Плохое состояние ножей снижает производительность, увеличивает потребляемый ток, дает неровные хлопья, вызывает перегрев и создает лишнюю нагрузку на ротор, подшипники и двигатель.
Краткий ответ
Хороший нож должен достаточно долго держать кромку на конкретном сырье и при этом оставаться достаточно вязким, чтобы выдерживать обычные рабочие нагрузки. Зазор должен обеспечивать чистый срез без риска касания ножей. Затачивать нужно до сильного износа, а подвижные и неподвижные ножи обслуживать как одну режущую пару.
Содержание
- 01Подвижные и неподвижные ножи: что делает каждый
- 02Распространенные материалы ножей дробилки
- 03Твердость ножа: тверже — не всегда лучше
- 04Зазор между ножами — одна из важнейших регулировок
- 05Как сырье влияет на выбор зазора
- 06Что происходит, когда ножи затупляются
- 07Загрязнения — частая настоящая причина быстрого износа
- 08Когда нужно затачивать ножи дробилки?
- 09Правильная заточка важна не меньше, чем материал ножа
- 10Болты и посадочные места ножей тоже требуют обслуживания
- 11Размер сита и износ ножей связаны
- 12Мокрое дробление снижает нагрев, но уход за ножами по-прежнему необходим
- 13Запасные ножи: что заказать вместе с новой дробилкой
- 14Какие данные предоставить при подборе ножей дробилки?
- 15Ножи шредера и ножи дробилки: в чём разница?
- 16Итоговый выбор: качество ножей — часть производительности дробилки
- Частые вопросы
Подвижные и неподвижные ножи: что делает каждый
Поэтому покупателю недостаточно спросить только, сколько ножей у дробилки для пластика. Полезнее узнать: какая используется сталь, какова твердость ножей, как расположены подвижные и неподвижные ножи, какой зазор нужен для данного сырья, насколько легко ножи регулируются и снимаются и сколько раз их можно заточить до замены.
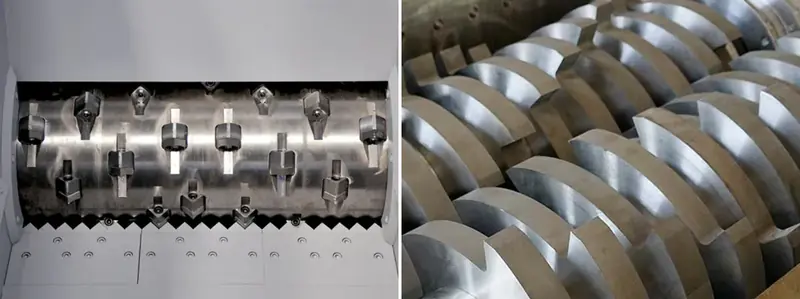
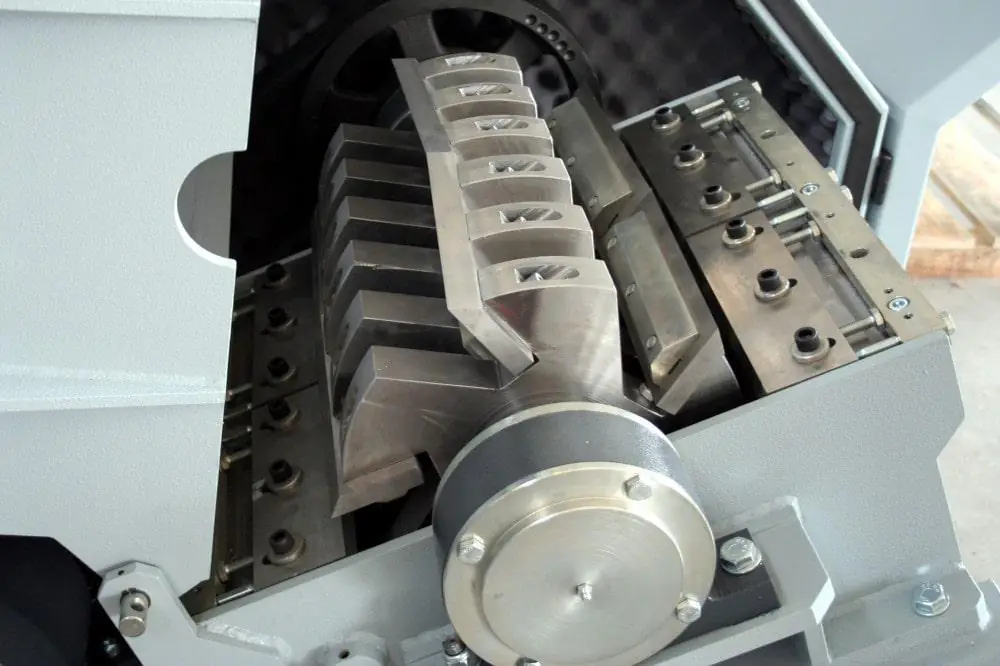
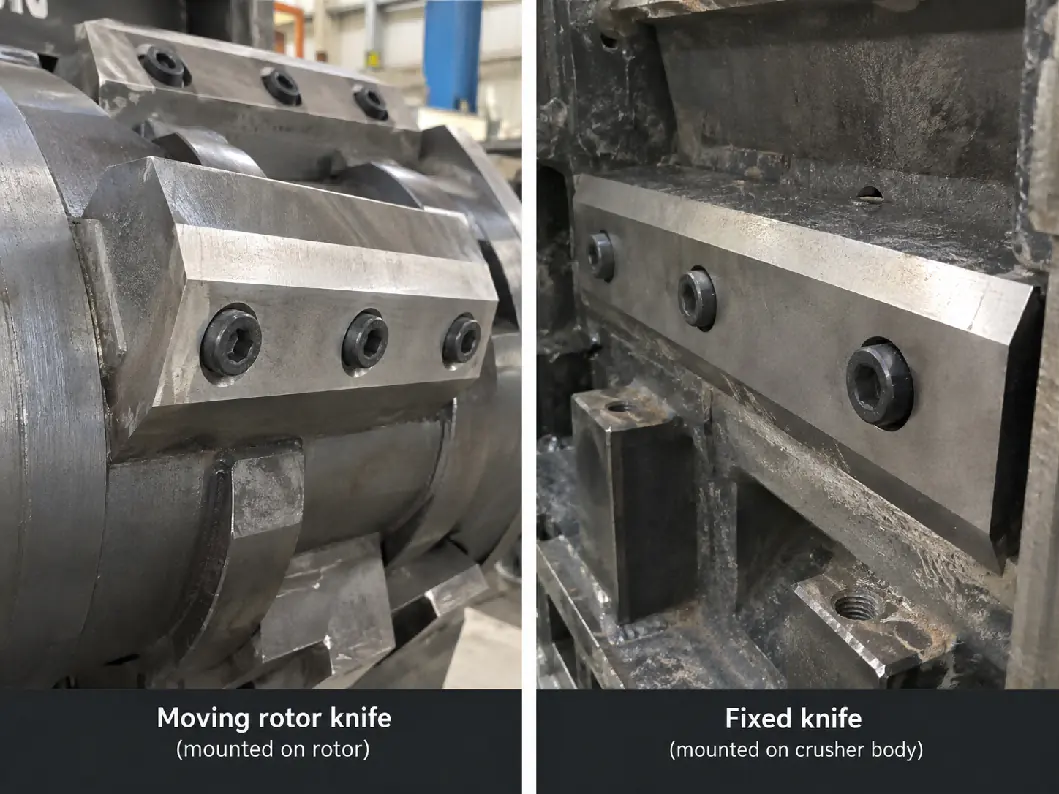
Типичная дробилка для пластика режет материал между подвижными ножами на роторе и неподвижными ножами на корпусе. Подвижные ножи проходят очень близко к неподвижным и создают режущее усилие на срез. Пластик остается в камере, пока куски не станут достаточно мелкими, чтобы пройти через сито.
Подвижные ножи выполняют основную часть многократной резки и подвергаются ударам, трению и загрязнениям. Неподвижные ножи образуют противоположную режущую кромку. И те и другие должны оставаться острыми и правильно выставленными. Острый подвижный нож в паре с изношенным неподвижным все равно будет резать плохо.
В зависимости от конструкции дробилки на роторе могут стоять прямые ножи, ножи со смещением, V-образная схема или сегментные ножи. Лучшая схема зависит от сырья. Бутылки, толстые жесткие отходы, литники и пленка входят в зону резки по-разному, поэтому геометрию ножей нужно подбирать под задачу, а не только по количеству ножей.
Распространенные материалы ножей дробилки
Ножам дробилки нужен баланс твердости, износостойкости и вязкости. Очень твердый нож хорошо сопротивляется абразиву, но становится более склонным к выкрашиванию, если в машину попадает металл или камни. Более вязкий нож лучше переносит удары, но может требовать более частой заточки. Поэтому до выбора стали нужно учитывать сырье и уровень загрязнения.
| Материал | Типичные свойства | Применение | На что обратить внимание |
|---|---|---|---|
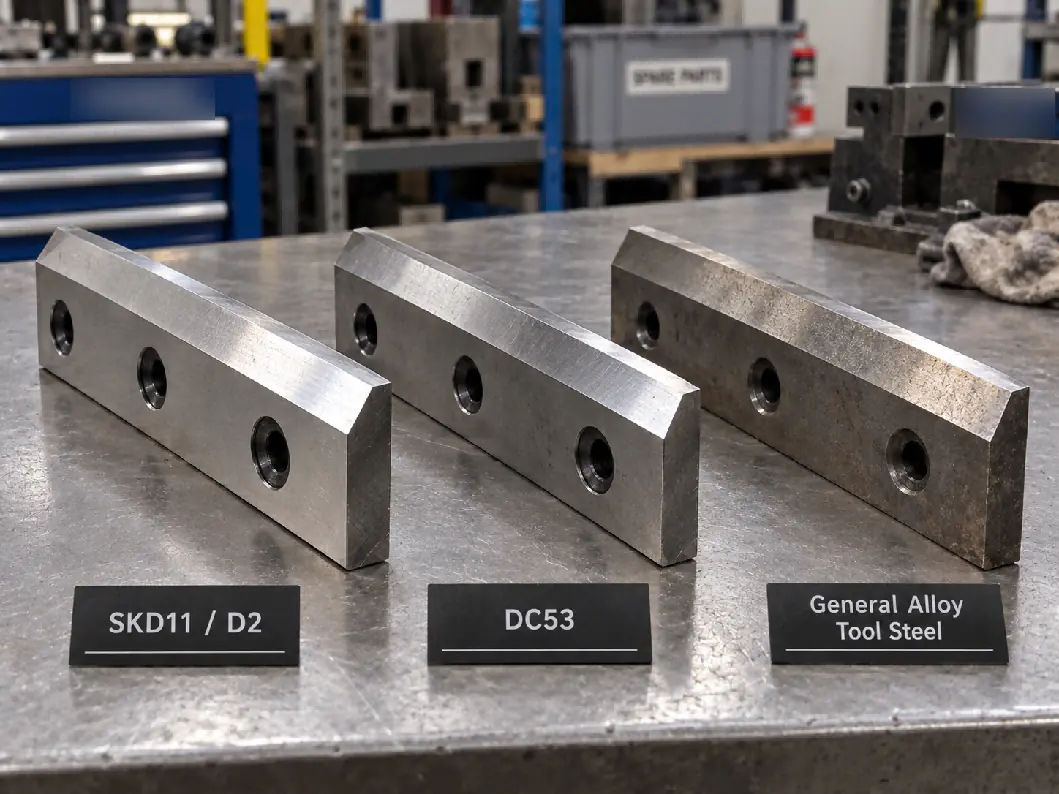
| SKD11 / D2 | Высокая износостойкость и хорошее удержание кромки | Общее дробление жесткого пластика, бутылок, ящиков, литников и вторичного пластика | Распространенный выбор для промышленных дробилок; решающее значение имеет правильная термообработка |
| DC53 | Высокая твердость и лучшая вязкость по сравнению с обычной D2 во многих инструментальных задачах | Тяжелые режимы, где важна стойкость к выкрашиванию | Дороже; результат сильно зависит от термообработки |
| 9CrSi / аналогичные легированные инструментальные стали | Умеренная износостойкость и более низкая цена | Менее абразивные и более легкие задачи | Обычно требует более частой заточки, чем инструментальные стали высокого класса |
| Быстрорежущая / специальные инструментальные стали | Очень высокая твердость и износостойкость | Специальные задачи, где нужна долгая стойкость кромки | Дороже и не всегда нужна для стандартных линий переработки |
Во многих проектах переработки пластика SKD11/D2 — практичный и широко применяемый выбор, поскольку дает хороший баланс цены и износостойкости. Однако марка стали, указанная в коммерческом предложении, не гарантирует качество ножа. Термообработка, отпуск, точность шлифования и итоговая твердость не менее важны.
Поэтому покупателю стоит запрашивать у поставщика не только марку стали, но и целевой диапазон твердости и стандарт термообработки ножа. Хорошо изготовленный нож из D2 может работать лучше, чем плохо термообработанный нож из более дорогой стали.
Твердость ножа: тверже — не всегда лучше
Ножи дробилок для пластика обычно подвергают термообработке до высокой твердости, но выбирать максимально возможную твердость не всегда правильно. Если нож становится слишком хрупким, случайный металл или сильный удар могут выкрошить режущую кромку.
Для ножей из D2/SKD11 поставщики обычно работают в диапазоне высокой твердости инструментальной стали, часто в верхней части 50-х HRC, в зависимости от размера ножа и задачи. Точное значение должен определять изготовитель ножей, поскольку толстым ножам для тяжелого режима, тонким ножам и сильно загрязненному сырью может требоваться разный баланс твердости и вязкости.
Для чистых ПЭТ-бутылок или производственных отходов главным обычно является износостойкость. Для грязного жесткого пластика, сельскохозяйственного сырья или отходов с возможным металлом важнее становится вязкость. В таких случаях чуть более вязкий нож и защита дробилки сортировкой или магнитной сепарацией могут дать меньшие эксплуатационные затраты, чем погоня за максимальной твердостью.
Зазор между ножами — одна из важнейших регулировок
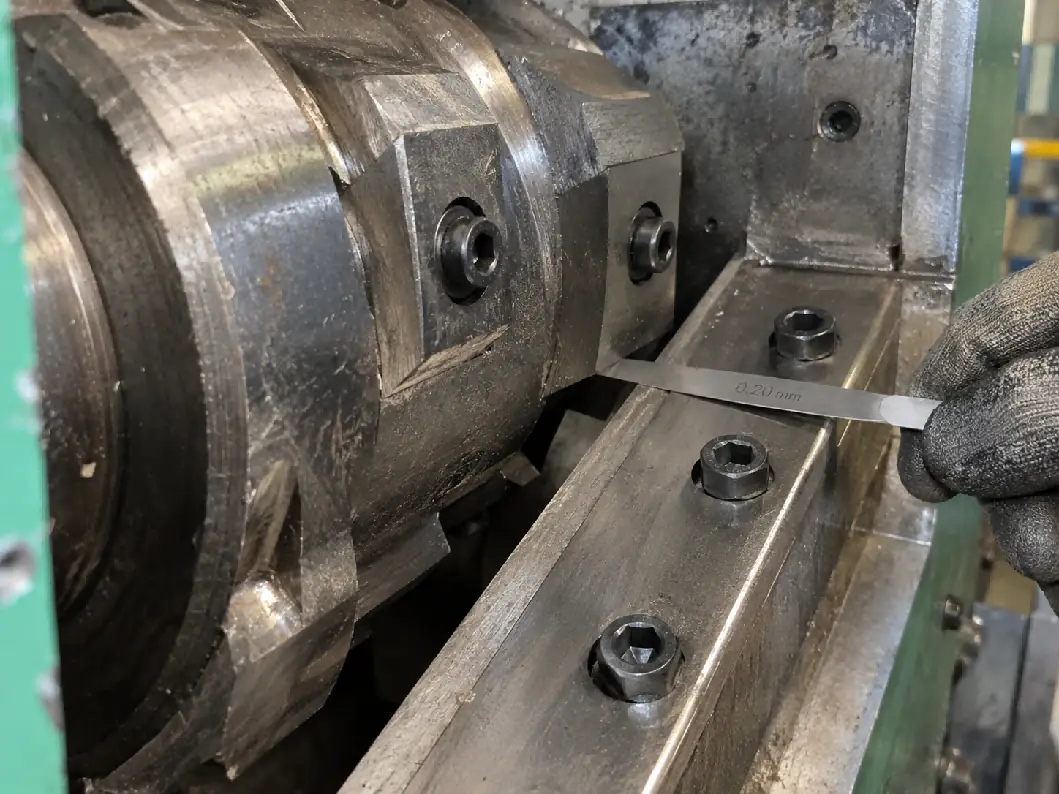
Зазор — это расстояние между подвижным и неподвижным ножом в точке резания. Он должен быть достаточно мал, чтобы обеспечивать чистый срез, и достаточно велик, чтобы ножи не касались друг друга, когда ротор работает под нагрузкой.
Если зазор слишком большой, машина начинает рвать или бить пластик вместо чистой резки. Это снижает производительность, увеличивает разброс размера хлопьев и повышает нагрев. Мягкие материалы могут сгибаться или протягиваться через зазор, не разрезаясь.
Если зазор слишком мал, подвижные и неподвижные ножи могут соприкоснуться из-за прогиба ротора, люфта подшипников, теплового расширения или неправильной регулировки. Столкновение ножей может повредить ножи, их посадочные места и ротор и привести к внезапной остановке машины.
Единого значения зазора для всех дробилок не существует. Во многих обычных дробилках для пластика рабочий зазор измеряется десятыми долями миллиметра, но правильное значение зависит от диаметра ротора, точности машины, толщины ножей, вида материала и конструкции дробилки. Всегда следует соблюдать диапазон регулировки, указанный производителем.
Как сырье влияет на выбор зазора
Жесткий и мягкий пластик предъявляют разные требования к режущей системе. Толстые куски ПП или ПНД допускают чуть больший зазор, чем очень тонкая пленка, поскольку материал достаточно жесткий для чистого среза. Тонкая пленка и тканый материал чаще сгибаются или протягиваются через большой зазор.
При дроблении ПЭТ-бутылок важны острые ножи и постоянный зазор, так как тупые ножи дают избыток ПЭТ-пыли и неровные хлопья. При мокром дроблении вода помогает снизить нагрев от трения и начинает смывать грязь, но не компенсирует плохое состояние ножей.
Для толстых слитков, литников и массивных литых деталей особенно важны вязкость ножей и надежное крепление, поскольку нагрузка резания быстро меняется, когда ротор врезается в плотный материал.
Для грязного сельскохозяйственного пластика песок и минеральные загрязнения работают как абразив. В таких условиях долго держать идеально острую кромку нереально. Предварительная очистка часто экономит на ножах больше, чем переход на гораздо более дорогую сталь.
Что происходит, когда ножи затупляются
Износ ножей развивается постепенно, поэтому операторы часто продолжают работать, не замечая, насколько ухудшились показатели. Первым признаком не всегда является видимое повреждение ножа. Изменения в работе машины обычно появляются раньше.
| Симптом | Возможная причина в ножах | Что проверить |
|---|---|---|
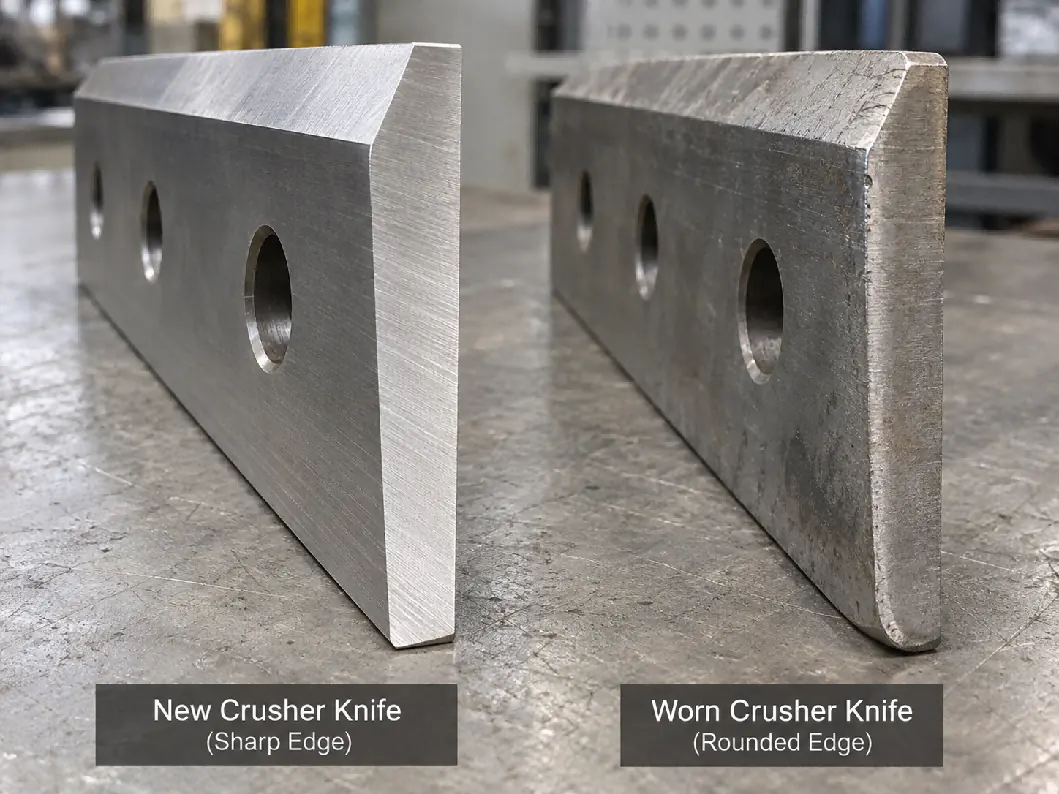
| Производительность постепенно падает | Скругление режущих кромок | Осмотреть подвижные и неподвижные ножи; сравнить текущий зазор с установочным |
| Растет ток двигателя | Больше дробления ударом, а не срезом | Остроту ножей, зазор, забивание сита и скорость подачи |
| Хлопья крупнее или неровные | Изношенные кромки или слишком большой зазор | Состояние ножей и выставку неподвижных ножей |
| Больше пыли и мелочи | Поврежденная кромка, лишняя многократная резка или неподходящее сито | Выкрашивание ножей, размер сита и состояние ротора |
| Материал наматывается или тянется | Слишком тупые ножи или слишком большой зазор | Особенно важно для пленки и рафии |
| Необычная вибрация или шум | Ослабленные болты ножей, выкрошенные ножи или дисбаланс ротора | Немедленно остановить машину и осмотреть |
Загрязнения — частая настоящая причина быстрого износа
Срок службы ножей сильно зависит от того, что попадает в дробилку вместе с пластиком. Песок, стекло, камни, винты, металлические вставки и минеральная пыль сокращают ресурс ножей гораздо быстрее, чем чистый пластик.
Песок и мелкие минеральные загрязнения вызывают абразивный износ по всей длине кромки. Металлические детали могут вызвать местное выкрашивание или поломку. Камни повреждают и ножи, и сито. Поэтому один и тот же нож может долго работать на чистых заводских отходах, но требовать гораздо более частого обслуживания на постпотребительских или сельскохозяйственных отходах.
Если возможен черный металл, перед дробилкой можно установить подвесной магнит или магнитный сепаратор. Для крупных посторонних предметов может понадобиться ручная сортировка или предварительная очистка, так как не все вредные загрязнения магнитятся.
Когда нужно затачивать ножи дробилки?
Надежного универсального ответа вроде «затачивать каждые 500 часов» не существует. Правильный интервал зависит от материала, загрязнений, размера сита, скорости подачи и наработки.
Лучшее правило — затачивать ножи, когда качество резания начинает ухудшаться, до того как кромка сильно скруглится или выкрошится. Работа очень тупыми ножами увеличивает расход энергии и заставляет снимать больше металла при следующем шлифовании, сокращая общий ресурс ножа.
Операторам следует записывать наработку, переработанный материал и даты заточки. После нескольких циклов обслуживания предприятие сможет установить реалистичный интервал заточки для своего сырья.
При снятии ножей нужно осматривать и подвижные, и неподвижные ножи. Перешлифовка только одной стороны режущей пары может не восстановить нормальную резку, если противоположный нож тоже изношен.
Правильная заточка важна не меньше, чем материал ножа
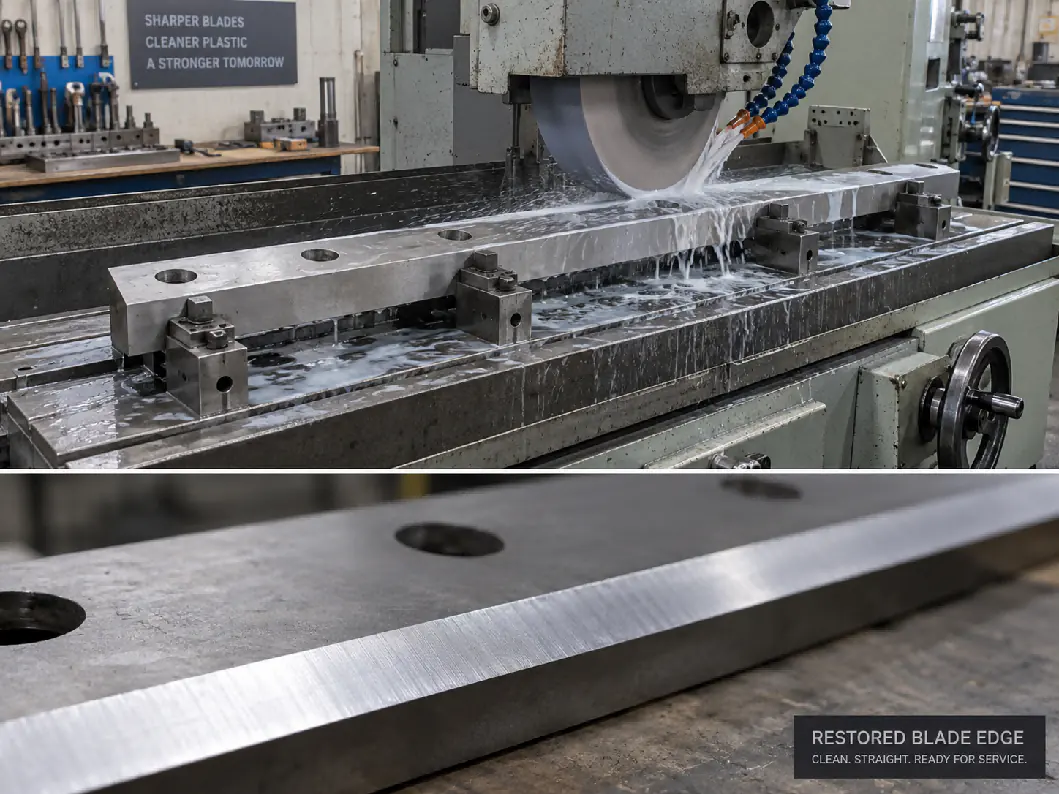
Ножи нужно шлифовать на подходящих станках, чтобы кромка оставалась прямой, а размеры ножей — одинаковыми по всему ротору. Неравномерная заточка затрудняет регулировку зазора и может вызвать дисбаланс ротора.
При шлифовании нельзя допускать перегрева, поскольку он может повредить термообработанную кромку. Угол заточки должен соответствовать исходной конструкции ножа, если производитель машины не предписывает другой угол для конкретной задачи.
После заточки все ножи одной группы позиций на роторе нужно проверить на одинаковость размеров. Если один нож выступает сильнее остальных, он может брать на себя лишнюю нагрузку или касаться неподвижного ножа.
Болты и посадочные места ножей тоже требуют обслуживания
Обслуживание ножей не ограничивается режущей кромкой. Болты, резьбовые отверстия и посадочные места ножей воспринимают многократные ударные нагрузки. Ослабленные болты позволяют ножу смещаться, что повреждает посадочное место и вызывает сильный дисбаланс ротора.
Перед повторной установкой ножей опорные поверхности нужно очистить. Остатки пластика, ржавчина или раздробленный материал под ножом меняют его положение и делают точную регулировку зазора невозможной.
Болты следует затягивать с моментом, указанным производителем, и при необходимости проверять повторно после начальной работы. Поврежденную резьбу или деформированные посадочные места нужно отремонтировать до продолжения работы.
Размер сита и износ ножей связаны
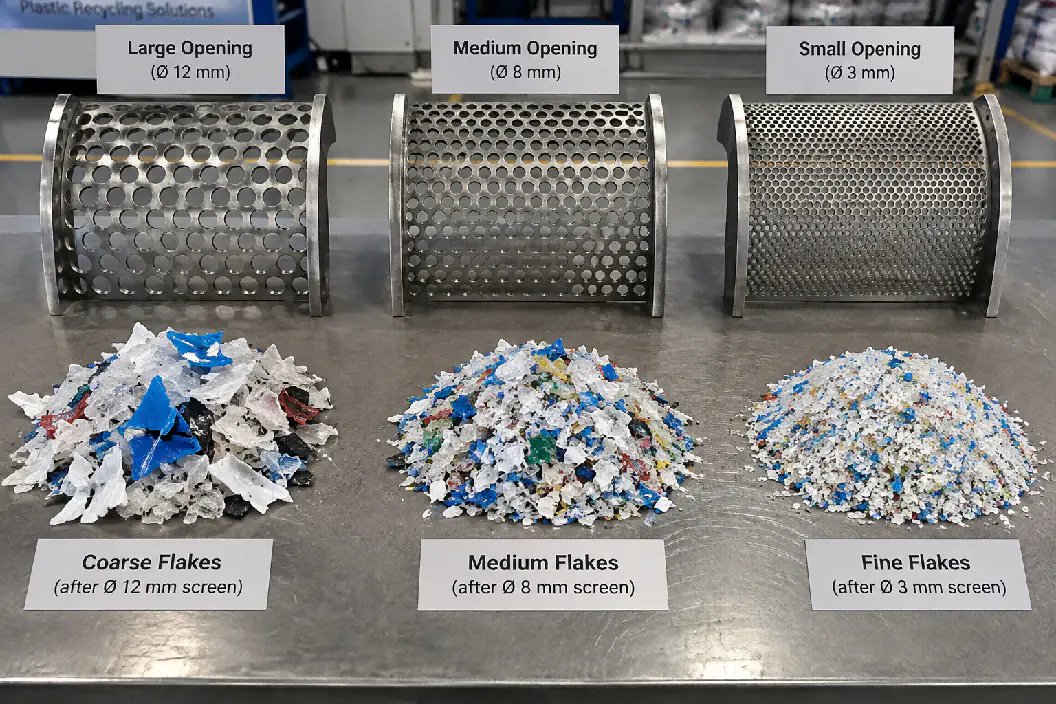
Более мелкое сито дробилки меняет не только конечный размер частиц. Оно также удерживает материал в камере на большее число циклов резания, что увеличивает контакт пластика с ножами.
Например, переход с крупного сита на гораздо более мелкую ячейку может улучшить размер хлопьев, но снизить производительность и ускорить износ ножей. Поэтому самое мелкое сито не всегда самое экономичное.
Сито следует выбирать под следующий процесс. Линии мойки могут требоваться хлопья, достаточно мелкие для эффективной фрикционной мойки и флотационного разделения, а линия экструзии может иметь другие требования к подаче. Лучшая ячейка та, что удовлетворяет требованиям следующего этапа без лишней многократной резки.
Мокрое дробление снижает нагрев, но уход за ножами по-прежнему необходим
Мокрое дробление широко применяется в линиях мойки ПЭТ-бутылок и в некоторых линиях мойки жесткого пластика. Вода поступает в камеру резки во время дробления, помогает снизить нагрев от трения и начинает смывать грязь с пластика.
Однако мокрый режим не устраняет износ ножей. Абразивные загрязнения продолжают разрушать кромку, а вода плохого качества или недостаточный дренаж могут вызывать коррозию во время простоев.
Поэтому ножи мокрой дробилки и места их крепления нужно очищать и осматривать при плановом обслуживании. Если линия будет долго простаивать, машину следует слить и защитить от коррозии в соответствии с регламентом поставщика.
Запасные ножи: что заказать вместе с новой дробилкой
Для линии, которая должна работать непрерывно, запасные ножи следует включить в первоначальный комплект запчастей. Ожидание нового ножа после поломки может остановить всю линию мойки или грануляции.
Практичный запасной комплект обычно включает подвижные ножи, неподвижные ножи и ответственный крепеж. Необходимое количество зависит от конструкции машины и стратегии обслуживания предприятия.
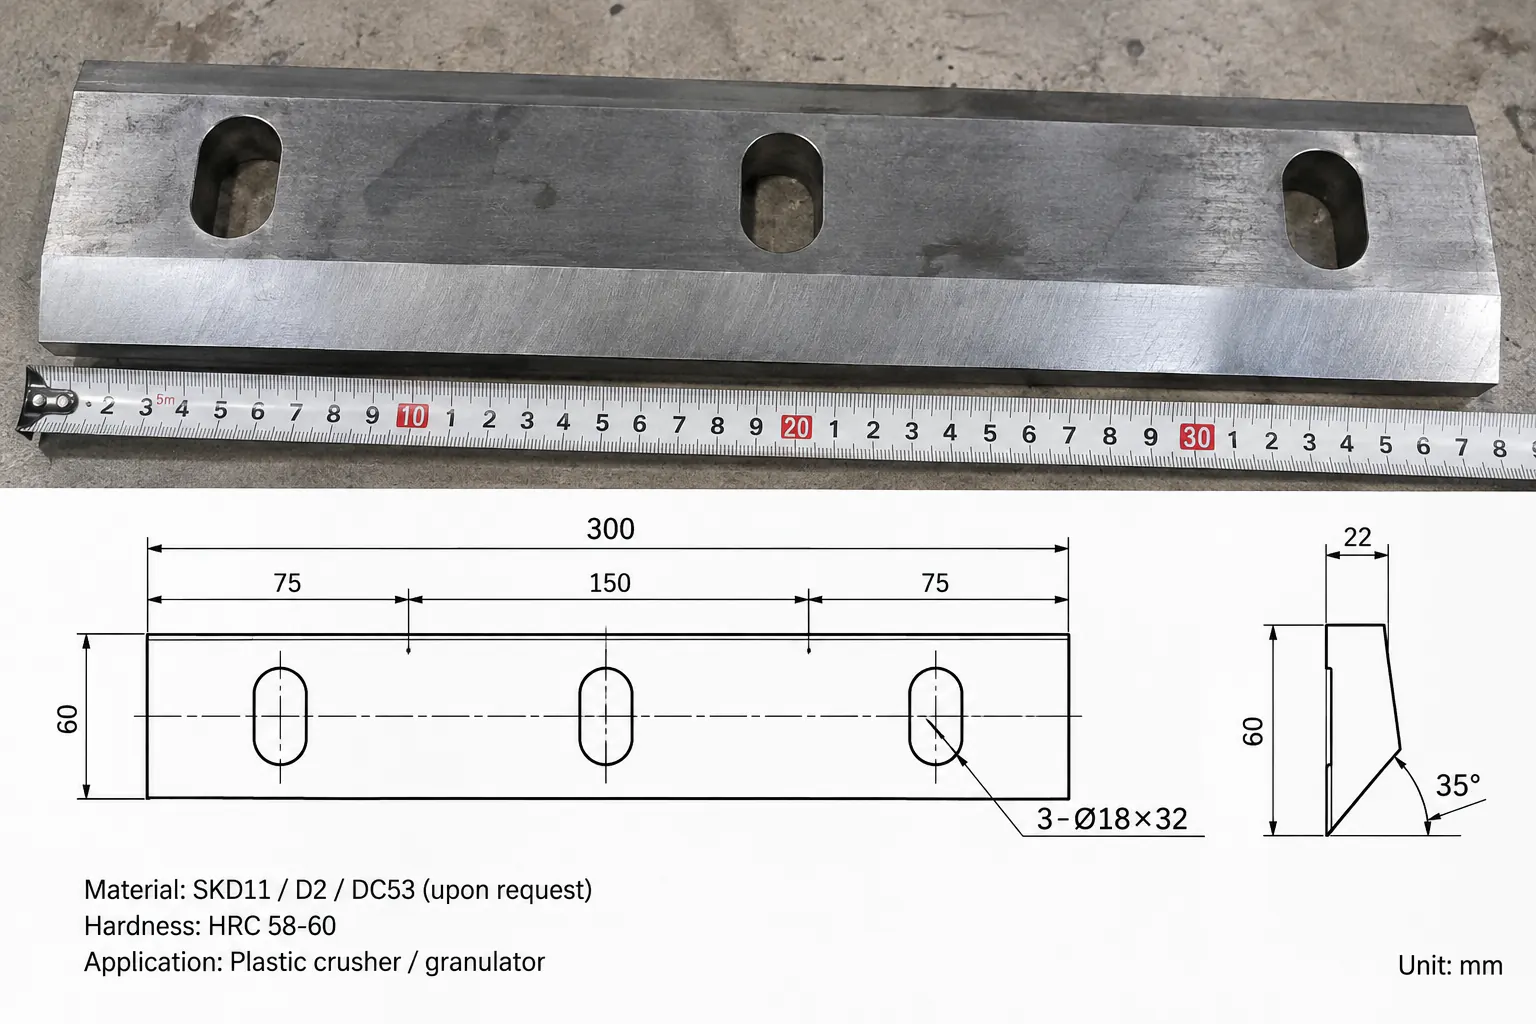
При последующем заказе запасных ножей клиенту нужно указать модель машины, чертеж ножа или точные размеры, расположение крепежных отверстий, марку стали и требуемую твердость. Небольшие отличия в положении отверстий или толщине могут помешать правильной установке, даже если общая длина ножа выглядит подходящей.
Какие данные предоставить при подборе ножей дробилки?
Если вы покупаете дробилку или запасные ножи, поставщик должен понимать реальную задачу. Полезная информация:
- Тип пластика: PET, HDPE, PP, ABS, PVC или смесь жестких пластиков.
- Форма изделий: бутылки, ящики, литники, слитки, трубы, лист или другие отходы.
- Максимальный размер сырья и толщина стенки.
- Требуемая производительность в кг/ч.
- Целевой размер хлопьев и ячейка сита дробилки.
- Сухое или мокрое дробление.
- Загрязнения: песок, металл, этикетки, стекло, камни, цемент или минеральные остатки.
- Материал и твердость текущего ножа, если нужна замена.
- Размеры ножа, расположение крепежных отверстий и четкое фото или чертеж.
Для запасных ножей чертеж с размерами надежнее одной фотографии. Длину, ширину, толщину, положение отверстий, зенковки и угол кромки нужно подтвердить до изготовления.
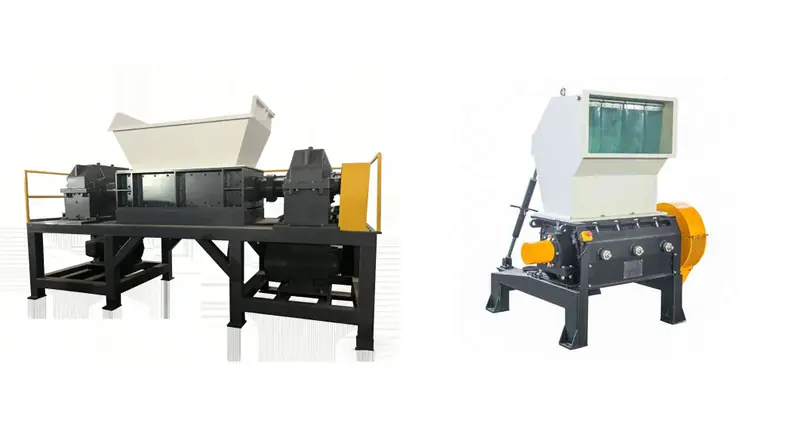
Ножи шредера и ножи дробилки: в чём разница?
Покупатели часто ищут ножи для шредера и для дробилки так, будто они взаимозаменяемы, но эти детали работают совершенно по-разному. Ножи дробилки — длинные плоские пластины, которые на высокой скорости режут о неподвижные ножи через небольшой, точно выставленный зазор. Ножи шредера работают на низкой скорости и с высоким крутящим моментом, поэтому рассчитаны на удар и разрыв, а не на точный «ножничный» рез.
Одновальный шредер использует небольшие квадратные или профильные ножи ротора, часто с несколькими рабочими кромками, которые можно поворачивать перед переточкой; они режут о контрнож над ситом. Двухвальный шредер использует толстые диски с крюками, набранные на валы с дистанционными кольцами; изношенные диски обычно наплавляют или меняют комплектом, а не затачивают как нож дробилки.
| Параметр | Ножи дробилки (granulator) | Ножи одновального шредера | Диски двухвального шредера |
|---|---|---|---|
| Форма | Длинные плоские ножи ротора и статора | Небольшие квадратные или профильные вставки | Толстые диски с крюками и дистанционными кольцами |
| Характер резания | Быстрый ножничный рез через выставленный зазор | Медленный рез о контрнож | Медленный разрыв и сдвиг между валами |
| Типичная сталь | Инструментальные стали SKD11/D2 или DC53 | Инструментальные или легированные стали, часто с несколькими кромками | Вязкие легированные стали, стойкие к ударам |
| Обслуживание | Переточка и повторная установка зазора | Поворот на новую кромку, затем переточка или замена | Наплавка или замена дисков; проверка колец и подшипников |
Заказывая запасные ножи, указывайте модель машины и размеры ротора или валов, а не только слово «нож». О выборе между двумя типами шредеров читайте в статье одновальный или двухвальный шредер.
Итоговый выбор: качество ножей — часть производительности дробилки
Работу дробилки определяет вся режущая система, а не только двигатель. Сталь ножей, термообработка, геометрия, зазор, размер сита, точность ротора и обслуживание действуют вместе.
Хороший нож должен достаточно долго держать кромку на конкретном сырье и при этом оставаться достаточно вязким, чтобы выдерживать обычные рабочие нагрузки. Зазор должен обеспечивать чистый срез без риска касания ножей. Затачивать нужно до сильного износа, а подвижные и неподвижные ножи обслуживать как одну режущую пару.
Покупателю, который сравнивает дробилки для пластика, вопросы о материале ножей, твердости, способе регулировки и наличии запасных ножей часто говорят о реальном качестве машины больше, чем сравнение мощности двигателя или количества ножей.
Частые вопросы
Какая сталь лучше всего подходит для ножей дробилки для пластика?
Во многих проектах переработки практичный выбор — SKD11/D2 с хорошим балансом цены и износостойкости; DC53 лучше сопротивляется выкрашиванию в тяжелых режимах. Термообработка, отпуск и точность шлифования важны не меньше марки стали.
Какой зазор между ножами должен быть у дробилки?
Единого значения нет. Во многих обычных дробилках рабочий зазор измеряется десятыми долями миллиметра, но он зависит от диаметра ротора, точности машины, толщины ножей и материала. Соблюдайте диапазон производителя.
Как часто нужно затачивать ножи дробилки?
Универсального интервала нет. Затачивайте, когда качество резания начинает падать, до сильного скругления или выкрашивания кромки, и записывайте наработку, чтобы определить реалистичный интервал для своего сырья.
Почему ножи дробилки так быстро изнашиваются?
Часто настоящая причина — загрязнения: песок, стекло, камни и металл изнашивают или выкрашивают кромку гораздо быстрее чистого пластика. Предварительная очистка, сортировка и магнитная сепарация перед дробилкой защищают ножи.
Ножи granulator — это то же самое, что ножи дробилки?
Да. В англоязычных каталогах granulator blades и crusher blades — это одни и те же ножи ротора и статора, режущие пластик над ситом. Правила из этой статьи — сталь, твёрдость, зазор и заточка — относятся к обоим вариантам.
Можно ли поставить ножи дробилки в шредер?
Нет. Ножи шредера и дробилки различаются формой, скоростью резания и нагрузкой. Одновальный шредер использует небольшие поворотные ножи, а двухвальный — диски с крюками, поэтому запчасти должны соответствовать конкретной машине и размерам ротора или валов.
Запасные ножи
Нужны запасные ножи для дробилки?
Пришлите данные вашей машины и фото или чертёж текущих ножей. Мы подтвердим марку стали, размеры и подходящий запасной комплект для вашей дробилки.
Запросить запасные ножи- Модель дробилки или диаметр и ширина ротора
- Чертёж, размеры или фото ножа
- Перерабатываемый материал и его загрязнённость
- Текущий ресурс ножа между заточками