สเปกคุณภาพเกล็ด PET: ความชื้น PVC ฉลาก กาว และฝุ่นละเอียด
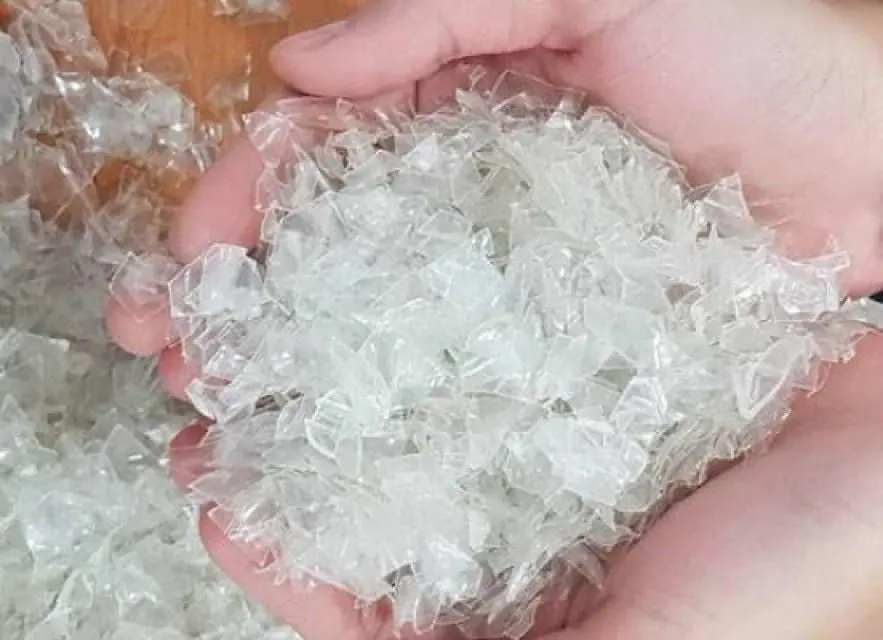
เกล็ด PET ที่ดูสะอาดไม่ได้หมายความว่าเป็นเกล็ด PET คุณภาพสูงเสมอไป สองล็อตอาจดูเหมือนกันเกือบทุกอย่าง แต่มีพฤติกรรมในการอัดรีดต่างกันมาก เพราะความชื้น PVC กาวฉลากตกค้าง พอลิโอเลฟิน โลหะ หรือฝุ่นละเอียด สำหรับผู้ซื้อไลน์ล้าง PET จึงควรกำหนดคุณภาพเกล็ดด้วยพารามิเตอร์ที่วัดได้ แทนคำอย่าง “เกล็ดสะอาด” หรือ “ความบริสุทธิ์สูง”
คำตอบโดยสรุป
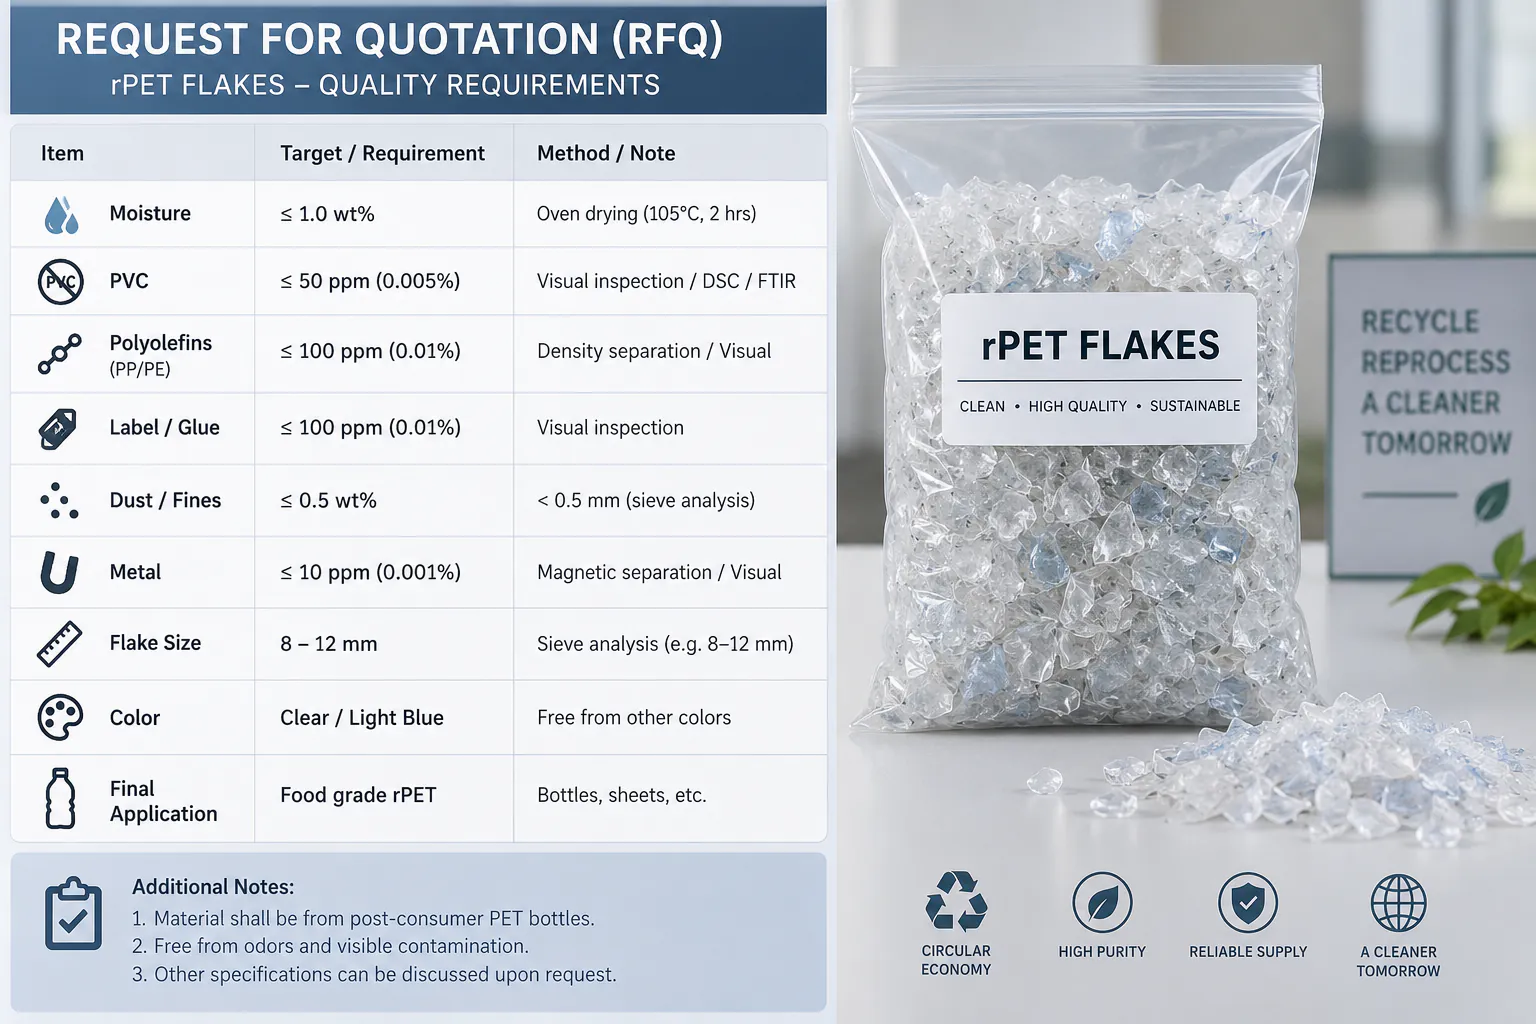
เกล็ด PET ที่ดีกำหนดด้วยค่าจำกัดที่วัดได้ ไม่ใช่รูปลักษณ์ สำหรับเกล็ด rPET ที่ล้างแล้วคุณภาพสูง ผู้ซื้อมักกำหนดความชื้นราว 1% หรือต่ำกว่า PVC ในระดับหลักสิบ ppm (มักต่ำกว่า 50 ppm) พอลิโอเลฟิน ฉลาก และกาวในระดับหลักสิบถึงหลักร้อยต้น ๆ ppm โลหะในระดับหลักสิบ ppm เกณฑ์ตัดผงละเอียด เช่น 0.5 mm ช่วงขนาดเกล็ด และความหนาแน่นรวม ไม่มีมาตรฐานสากลที่ใช้ได้ทั่วไป การใช้งานปลายทาง ไม่ว่าจะเป็นเส้นใย สายรัด แผ่น การทำเม็ด หรือขวดสู่ขวด เป็นตัวกำหนดค่าจำกัด และทุกค่าต้องมีวิธีทดสอบและแผนการสุ่มตัวอย่างที่ตกลงกัน
สารบัญ
- 01เริ่มจากการใช้งานขั้นสุดท้าย ไม่ใช่จากเครื่องล้าง
- 02เกล็ด PET ที่ไม่ได้ล้าง ล้างน้ำเย็น และล้างน้ำร้อน
- 03ความชื้น: ทำไมเปอร์เซ็นต์เพียงเล็กน้อยจึงสำคัญมาก
- 04อะไรทำให้ความชื้นสุดท้ายสูง?
- 05การปนเปื้อน PVC: สิ่งเจือปนที่วิกฤตที่สุดอย่างหนึ่งใน PET รีไซเคิล
- 06PVC เข้ามาในกลุ่มขวด PET จากที่ใด?
- 07ควรทดสอบ PVC อย่างไร?
- 08ฉลากไม่ใช่สิ่งปนเปื้อนชนิดเดียว
- 09กาวตกค้างอาจสำคัญกว่าชิ้นฉลากที่มองเห็นได้
- 10ฝุ่นละเอียด: สิ่งปนเปื้อนที่ลูกค้ามักมองข้าม
- 11ฝุ่นละเอียดที่มากเกินไปมาจากไหน?
- 12พอลิโอเลฟิน: ฝา แหวน และฉลาก
- 13โลหะ: ความเข้มข้นต่ำ ความเสี่ยงสูง
- 14ขนาดเกล็ดเป็นพารามิเตอร์คุณภาพ ไม่ใช่แค่การตั้งค่าเครื่องบด
- 15ความหนาแน่นรวมบอกอะไรได้มากกว่าที่คิด
- 16สี: เกล็ด PET ใส ฟ้าอ่อน และเขียว
- 17ตารางคุณภาพเกล็ด PET ที่ใช้งานได้จริง
- 18ทำไมวิธีสุ่มตัวอย่างจึงสำคัญ
- 19TDS และ COA ไม่ใช่สิ่งเดียวกัน
- 20เมื่อคุณภาพไม่ตรงสเปก ควรตรวจสอบส่วนใดของไลน์ล้าง?
- 21ผู้ซื้อไลน์ล้างควรระบุข้อมูลคุณภาพอะไรบ้าง?
- 22สรุป: คุณภาพเกิดขึ้นจากทั้งไลน์
- คำถามที่พบบ่อย
เริ่มจากการใช้งานขั้นสุดท้าย ไม่ใช่จากเครื่องล้าง
ก่อนพูดถึงเครื่องล้าง ให้กำหนดก่อนว่าเกล็ดจะนำไปใช้ทำอะไร ไลน์ล้างขวด PETควรออกแบบย้อนกลับจากคุณภาพผลผลิตที่ต้องการ
ผู้ผลิตเส้นใยอาจยอมรับการปนเปื้อนที่ไม่อาจยอมรับได้สำหรับการผลิตแผ่นใสหรือเม็ดคุณภาพสูง กระบวนการขวดสู่ขวดอาจต้องการ PVC พอลิโอเลฟิน โลหะ และพอลิเมอร์แปลกปลอมอื่นในระดับต่ำมาก ตั้งแต่ก่อนที่เกล็ดจะเข้าสู่ขั้นตอนขจัดสารปนเปื้อนที่ผ่านการรับรอง
นี่คือเหตุผลที่ใบเสนอราคาที่สัญญาเพียง “เกล็ด PET ความชื้นต่ำกว่า 1%” ยังไม่ครบถ้วน ความชื้นสำคัญ แต่ไม่ได้บอกอะไรเกี่ยวกับ PVC กาวตกค้าง เศษฉลาก การปนเปื้อนสี หรืออนุภาคละเอียด
ไม่มีสเปกเกล็ด PET แบบเดียวที่ใช้ได้ทั่วไป ผู้ซื้อและผู้จำหน่ายตกลงสเปกผลิตภัณฑ์ร่วมกัน และเส้นทางมูลค่าสูงจะกำหนดค่าจำกัดเข้มงวดกว่างานมูลค่าต่ำมาก
| การใช้งานขั้นสุดท้าย | จุดเน้นด้านคุณภาพโดยทั่วไป | ความเข้มข้นของการล้าง | การควบคุมเพิ่มเติมที่มักต้องใช้ |
|---|---|---|---|
| เส้นใย / ใยบรรจุ | ความชื้น สิ่งสกปรก การป้อนที่สม่ำเสมอ สีที่ยอมรับได้ | พื้นฐานถึงปานกลาง | การคัดแยกและการอบแห้งขั้นพื้นฐาน |
| สายรัด | PVC พอลิโอเลฟิน กาว ความเสถียรของค่า IV ผงละเอียด | ปานกลางถึงสูง | การคัดแยกและการกรองพลาสติกหลอมที่ดีขึ้น |
| แผ่น / เทอร์โมฟอร์มมิ่ง | PVC ฉลากและกาว สี จุดดำ กลิ่น | สูง | การคัดแยกแบบออปติคอลและการควบคุมคุณภาพที่เข้มงวดขึ้น |
| การทำเม็ด | ความชื้น PVC กาว ผงละเอียด โลหะ ความเสถียรของพลาสติกหลอม | สูง | การอบแห้ง การกรอง การไล่ก๊าซแบบสุญญากาศ |
| การเตรียมสำหรับขวดสู่ขวด | พอลิเมอร์แปลกปลอมต่ำมาก ควบคุมการปนเปื้อน | สูงมาก | การขจัดสารปนเปื้อนที่ผ่านการรับรอง ร่วมกับการควบคุมวัตถุดิบอย่างเข้มงวด |
เกล็ด PET ที่ไม่ได้ล้าง ล้างน้ำเย็น และล้างน้ำร้อน
เกล็ด PET ซื้อขายกันภายใต้ชื่อเรียกตามกระบวนการกว้าง ๆ 3 แบบ เกล็ดที่ไม่ได้ล้างคือขวดที่ถูกบดแล้วซึ่งยังมีฉลาก ฝา สิ่งสกปรก และเครื่องดื่มตกค้างติดอยู่ ต้องล้างครบทุกขั้นตอนก่อนนำไปใช้ เกล็ดล้างน้ำเย็นผ่านการแยกลอย-จมและการขัดล้างแบบเสียดสีในน้ำอุณหภูมิปกติ ซึ่งขจัดสิ่งสกปรกที่หลุดง่ายและฝาส่วนใหญ่ แต่ยังเหลือกาวและคราบมันอยู่มาก เกล็ด PET ล้างน้ำร้อนผ่านขั้นตอนการล้างด้วยน้ำร้อน ซึ่งมักผสมโซดาไฟ ตามด้วยการล้างน้ำสะอาด และเป็นจุดเริ่มต้นตามปกติสำหรับเส้นทางแผ่น สายรัด การทำเม็ด และขวดสู่ขวด
ชื่อเรียกเหล่านี้บอกถึงกระบวนการ ไม่ใช่ผลลัพธ์ เกล็ดล้างน้ำร้อนสองล็อตอาจยังแตกต่างกันมากในเรื่อง PVC กาว หรือผงละเอียด นี่คือเหตุผลที่พารามิเตอร์ด้านล่างสำคัญกว่าชื่อเรียก สำหรับการเปรียบเทียบสองกระบวนการล้าง ดูการล้างน้ำร้อนเทียบกับการล้างน้ำเย็นในไลน์ล้าง PET
ความชื้น: ทำไมเปอร์เซ็นต์เพียงเล็กน้อยจึงสำคัญมาก
ความชื้นเป็นพารามิเตอร์เกล็ด PET ที่เข้าใจง่ายที่สุดตัวหนึ่ง และถูกประเมินต่ำได้ง่ายที่สุดตัวหนึ่งเช่นกัน เกล็ดที่ล้างแล้วออกจากส่วนเปียกพร้อมทั้งน้ำที่ผิวและน้ำที่ติดค้างระหว่างเกล็ดหรือในรอยพับและรูปทรงที่ไม่สม่ำเสมอ
ไลน์ล้าง PET ทั่วไปลดน้ำนี้เป็นขั้น ๆ การสลัดน้ำทางกลขจัดน้ำอิสระส่วนใหญ่ก่อน การสลัดน้ำแบบหนีศูนย์ขจัดความชื้นที่ผิวเพิ่มเติม และจะเพิ่มการอบแห้งด้วยความร้อนหรือลมร้อนเมื่อต้องการความชื้นสุดท้ายที่ต่ำลง หรือเมื่อกระบวนการถัดไปไวต่อวัตถุดิบที่เปียก
ตัวอย่างจากกระบวนการเชิงพาณิชย์และกระบวนการที่อยู่ภายใต้กฎระเบียบมักกำหนดความชื้นของเกล็ด PET ที่ล้างแล้วราว 1% หรือต่ำกว่าก่อนการรีไซเคิลขั้นต่อไป สเปกที่เผยแพร่บางฉบับยอมรับค่าที่สูงกว่าเล็กน้อย ขณะที่ผู้ซื้อบางรายกำหนดค่าจำกัดที่ต่ำกว่า ผู้จำหน่ายไลน์และผู้ซื้อเกล็ดควรตกลงวิธีทดสอบและค่าสูงสุดร่วมกัน แทนการอาศัยการตัดสินด้วยสายตา
ความชื้นของเกล็ดหลังการล้างไม่เท่ากับความชื้นที่ต้องการทันทีก่อนการหลอม PET ดูดความชื้น การทำเม็ดหรือการอัดรีดแผ่นจึงมักต้องอบแห้งแบบควบคุมเพิ่มเติม หาก PET ที่เปียกเข้าเครื่องอัดรีด ปฏิกิริยาไฮโดรไลซิสจะลดค่าความหนืดภายในและสมรรถนะเชิงกล ดูวิธีรักษาค่า IV ในการทำเม็ด PET
อะไรทำให้ความชื้นสุดท้ายสูง?
หากเกล็ด PET สุดท้ายยังเปียกเกินไป การเพิ่มเครื่องอบลมร้อนที่ใหญ่ขึ้นไม่ได้แก้ปัญหาเสมอไป ต้นเหตุอาจอยู่ในขั้นก่อนหน้า:
- กำลังของเครื่องสลัดน้ำแบบหนีศูนย์เล็กเกินไปสำหรับกำลังการผลิตจริง
- เกล็ดใหญ่เกินไปหรือรูปทรงไม่สม่ำเสมอจึงกักน้ำไว้มากขึ้น
- ตะแกรงหรือพื้นที่ระบายน้ำถูกฉลากและผงละเอียดอุดตัน
- โรเตอร์หรือใบพายของเครื่องสลัดน้ำสึกหรอจนสร้างแรงสลัดน้ำได้ไม่พอ
- ป้อนวัสดุมากเกินไป ทำให้ระยะเวลาที่วัสดุอยู่ในเครื่องลดลง
- อุณหภูมิหรือปริมาณลมร้อนไม่เพียงพอ
- เกล็ดเปียกถูกเก็บในถังที่ระบายอากาศไม่ดีนานเกินไปจนดูดความชื้นกลับ
ดังนั้นควรเลือกระบบอบแห้งร่วมกับขนาดตะแกรงเครื่องบด กำลังการล้าง และระบบจัดเก็บขั้นสุดท้าย
การปนเปื้อน PVC: สิ่งเจือปนที่วิกฤตที่สุดอย่างหนึ่งใน PET รีไซเคิล
PVC เป็นอันตรายอย่างยิ่งในการรีไซเคิล PET เพราะ PET กับ PVC แปรรูปที่อุณหภูมิต่างกันมาก แม้ PVC ปริมาณเล็กน้อยก็อาจสลายตัวระหว่างการแปรรูป PET และทำให้เกิดจุดดำ การเปลี่ยนสี กลิ่น และผลิตภัณฑ์จากการสลายตัวที่เป็นกรด
นี่คือเหตุผลที่สเปกเกล็ด PET คุณภาพสูงกำหนด PVC ไว้ในระดับหลักสิบ ppm แทนการมองเป็นสิ่งปนเปื้อนระดับเปอร์เซ็นต์ สเปกวัตถุดิบสำหรับการรีไซเคิลเกรดสัมผัสอาหารที่เผยแพร่บางฉบับใช้ค่าจำกัด PVC ต่ำกว่า 50 mg/kg สเปกเกล็ดใสเชิงพาณิชย์บางฉบับเข้มงวดยิ่งกว่า และตลาดเกรดต่ำกว่าอาจยอมรับค่าที่สูงขึ้น
เป้าหมายที่ถูกต้องกำหนดโดยผู้ใช้ปลายทาง ผู้จำหน่ายไลน์ล้างไม่ควรสัญญาตัวเลข PVC โดยไม่รู้แหล่งที่มาของขวด ระบบคัดแยก และการใช้งานขั้นสุดท้าย
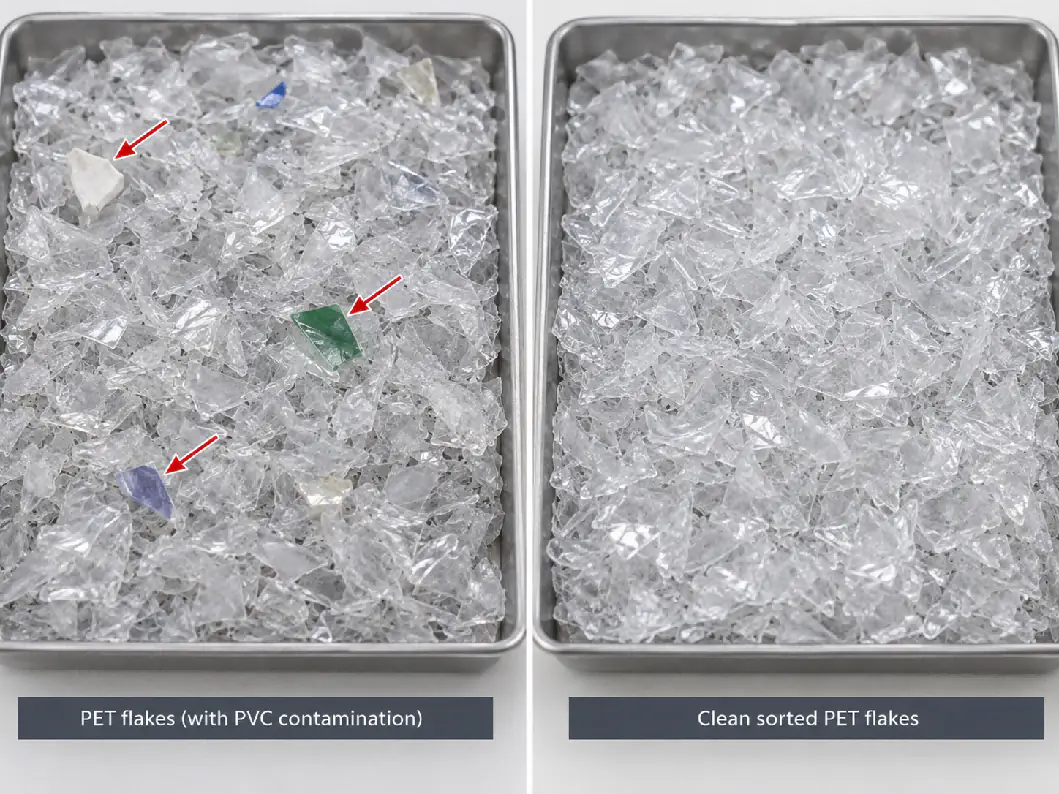
PVC เข้ามาในกลุ่มขวด PET จากที่ใด?
PVC อาจเข้ามาจากภาชนะ PVC ทั้งใบที่ปนอยู่ในเบล ปลอกฉลากหด PVC เศษฉลาก PVC ซีล หรือส่วนประกอบบรรจุภัณฑ์อื่น
เนื่องจากความหนาแน่นของ PVC ใกล้เคียงหรือสูงกว่าน้ำ การแยกลอย-จมจึงแยก PVC ออกหลังการบดได้ไม่แน่นอน เมื่อ PVC ถูกบดเป็นเกล็ดและปะปนกับ PET แล้ว การแยกก็ยิ่งยากขึ้นมาก
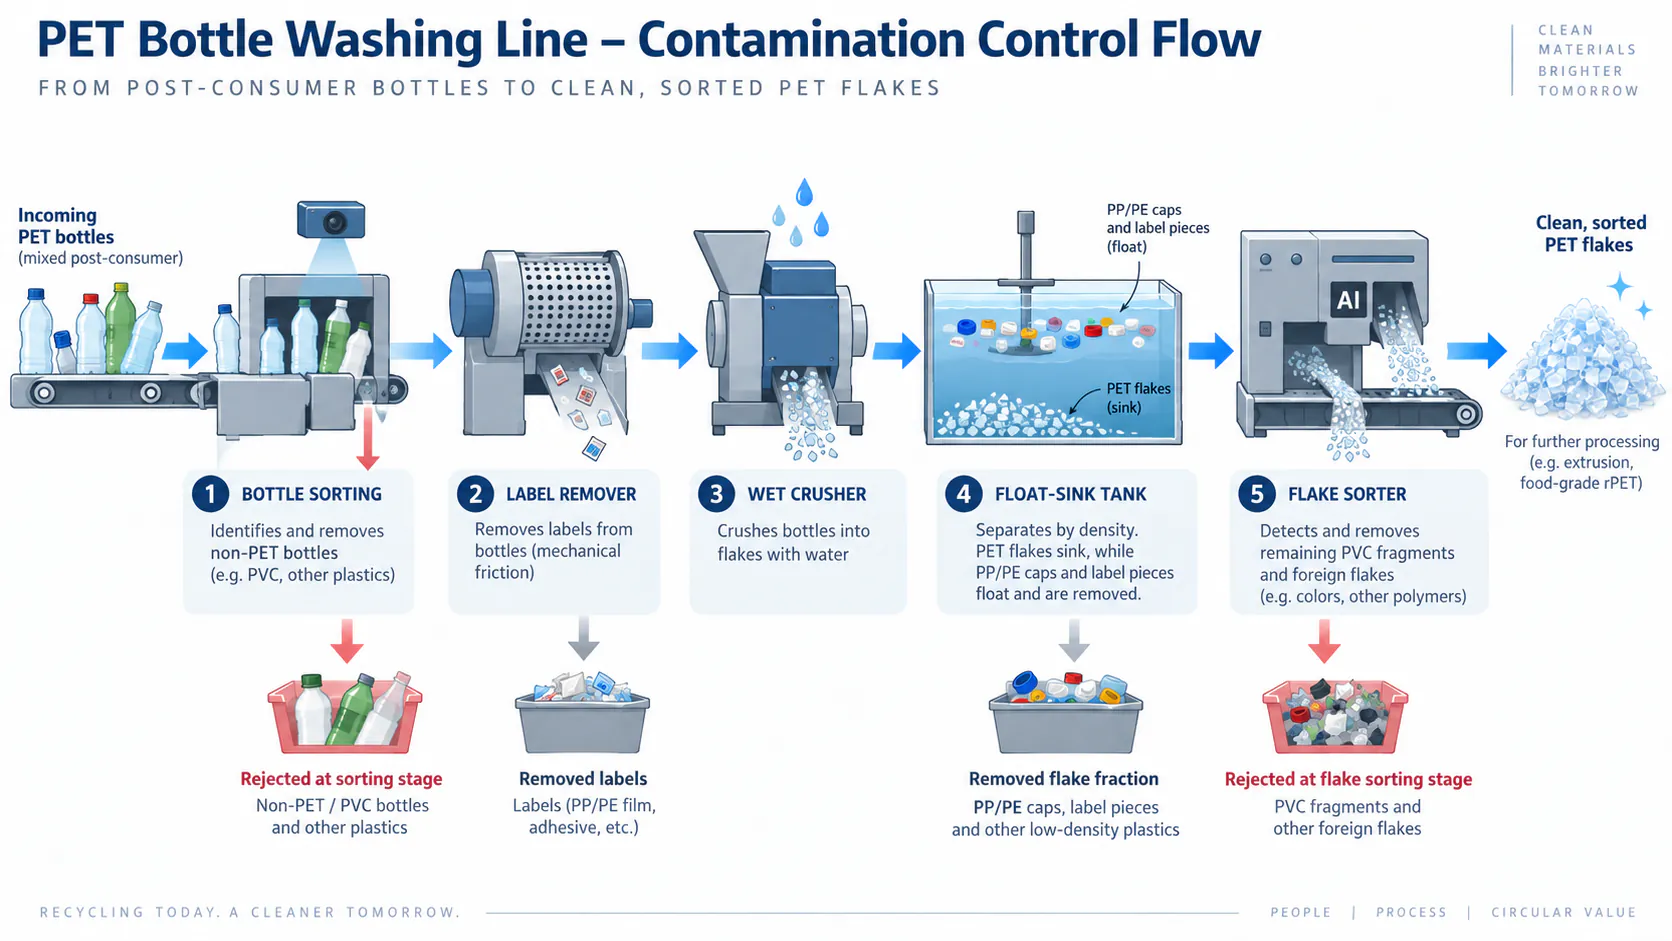
ดังนั้นการควบคุม PVC ควรเริ่มก่อนการบด การคัดแยกด้วยมือ การคัดแยกขวดด้วย NIR การลอกฉลากอย่างมีประสิทธิภาพ และการคัดภาชนะที่ไม่ใช่ PET ออก คุ้มค่ากว่าการพยายามแก้ปัญหาหลังวัสดุกลายเป็นเกล็ดเล็กแล้ว จากนั้นการคัดแยกเกล็ดจะเป็นขั้นตอนควบคุมชั้นที่สอง โดยเฉพาะสำหรับงานมูลค่าสูง
ควรทดสอบ PVC อย่างไร?
PVC ไม่สามารถตัดสินด้วยตาเปล่าได้อย่างน่าเชื่อถือเสมอไป แผนควบคุมคุณภาพควรกำหนดวิธีทดสอบที่ทำซ้ำได้และการสุ่มตัวอย่างที่เป็นตัวแทน
วิธีที่ใช้ในอุตสาหกรรม ได้แก่ การวิเคราะห์ด้วยการคัดแยกด้วยสายตาหรือแบบออปติคอล การทดสอบด้วยเตาอบร้อนโดยอาศัยพฤติกรรมทางความร้อนที่ต่างกันของ PVC และ PET และเครื่องสแกนเกล็ดเฉพาะทาง เช่น ASTM D5991 อธิบายขั้นตอนการแยกและระบุการปนเปื้อน PVC ในเกล็ด PET
สเปกอย่าง “PVC ต่ำกว่า 50 ppm” จะมีความหมายก็ต่อเมื่อทั้งสองฝ่ายรู้ว่าเก็บตัวอย่างอย่างไรและวัดผลอย่างไร
ฉลากไม่ใช่สิ่งปนเปื้อนชนิดเดียว
“การปนเปื้อนจากฉลาก” มักรวมหลายปัญหาเข้าด้วยกัน ได้แก่ เศษกระดาษ ฟิล์มฉลาก PP/PE ปลอกฉลากหด PETG หรือ PVC หมึกพิมพ์ กาว และเกล็ดที่ยังมีกาวติดอยู่ที่ผิว
สิ่งปนเปื้อนเหล่านี้มีพฤติกรรมต่างกันในไลน์ล้าง เศษฉลากพอลิโอเลฟินอาจลอยในถังแยกด้วยความหนาแน่น กระดาษแตกเป็นเส้นใยละเอียดที่ไหลไปกับน้ำสกปรกในกระบวนการ ปลอกฉลากหดอาจต้องใช้การคัดแยกขวดหรืออุปกรณ์ลอกฉลาก กาวอาจยังติดอยู่บนผิว PET และต้องใช้การล้างน้ำร้อน
นี่คือเหตุผลที่เครื่องลอกฉลากก่อนการบดมีผลอย่างมากต่อภาระการล้างในขั้นถัดไป การลอกวัสดุฉลากออกให้มากที่สุดขณะที่ขวดยังสมบูรณ์ช่วยลดเศษฉลากที่ไปถึงเครื่องบด ถังล้างน้ำร้อน และระบบน้ำล้าง
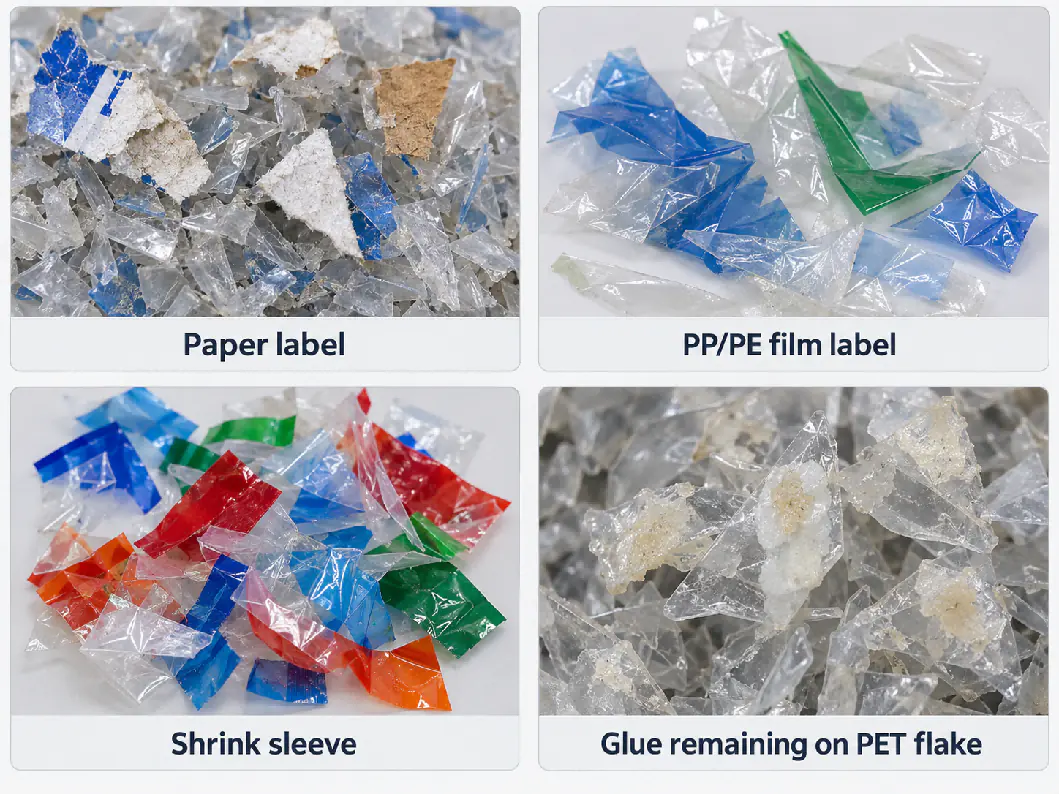
กาวตกค้างอาจสำคัญกว่าชิ้นฉลากที่มองเห็นได้
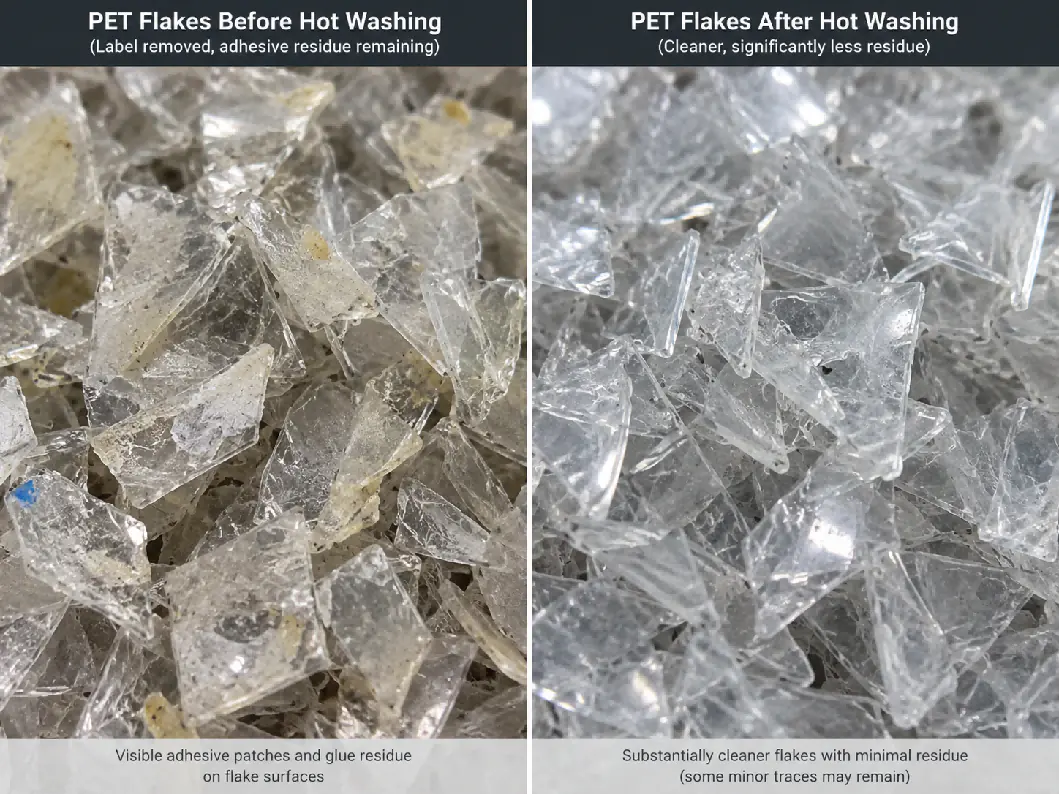
เกล็ด PET อาจไม่มีฟิล์มฉลากที่มองเห็นได้ แต่ยังมีคราบกาวติดอยู่ โดยเฉพาะจากฉลากแบบกาวในตัวและกาวร้อนบางชนิด
กาวตกค้างอาจเปลี่ยนเป็นสีเข้มหรือเกิดออกซิเดชันระหว่างการอัดรีด ทำให้เกิดจุดดำ กลิ่น และเพิ่มภาระให้ตัวกรองพลาสติกหลอม สเปกเกล็ดคุณภาพสูงบางฉบับจึงวัดเกล็ดที่มีกาวตกค้างแยกจากเศษฉลากที่มองเห็นได้
การล้างน้ำร้อน การใช้ผงซักฟอกหรือโซดาไฟ การควบคุมอุณหภูมิ ระยะเวลาที่เพียงพอ และการขัดล้างแบบเสียดสีที่แรงหลังการล้างน้ำร้อน เป็นเครื่องมือหลักในการลดคราบกาว การตั้งค่าที่ดีที่สุดขึ้นอยู่กับเคมีของฉลากและกาวจริง
ฝุ่นละเอียด: สิ่งปนเปื้อนที่ลูกค้ามักมองข้าม
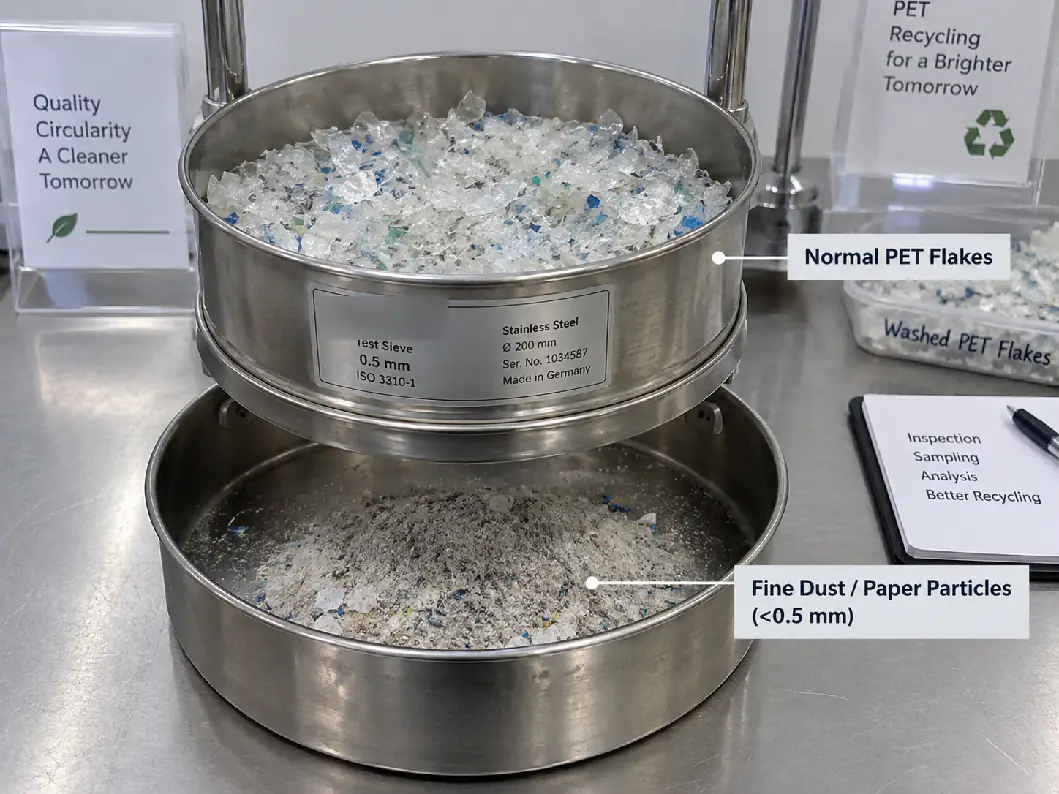
ฝุ่นละเอียดรวมถึงอนุภาค PET ขนาดเล็กมาก เส้นใยกระดาษ สิ่งสกปรก และของแข็งอื่นที่เกิดขึ้นระหว่างการบดและการล้าง แม้วัสดุจะยังเป็น PET แต่ผงละเอียดที่มากเกินไปก็สร้างปัญหาในการทำงาน
อนุภาคละเอียดมีพื้นที่ผิวสูงกว่ามากเมื่อเทียบกับมวล จึงกักความชื้นได้มากกว่า พาสิ่งปนเปื้อนไปด้วย เพิ่มฝุ่นระหว่างการขนถ่าย และมีพฤติกรรมต่างไประหว่างการอบแห้งและการลำเลียง
สเปกเกล็ดคุณภาพสูงที่เผยแพร่มักกำหนดขนาดเกณฑ์ตัดของผงละเอียด เช่น ต่ำกว่า 0.5 mm แล้วจำกัดปริมาณที่ยอมรับได้ สเปกกระบวนการรีไซเคิลบางฉบับใช้ค่าราว 500 ppm ขณะที่สเปกอุตสาหกรรมอื่นใช้ค่าจำกัดเป็นเปอร์เซ็นต์ เนื่องจากนิยามของ “ฝุ่น” แตกต่างกัน จึงต้องระบุขนาดตะแกรงร่อนและวิธีทดสอบไว้ในสเปก
ฝุ่นละเอียดที่มากเกินไปมาจากไหน?
- ช่องตะแกรงเครื่องบดเล็กเกินความจำเป็น
- ใบมีดเครื่องบดทื่อ ทำให้เกิดการกระแทกและการขูดซ้ำ ๆ แทนการตัดที่คม
- วัสดุอยู่ในห้องบดนานเกินไป
- สำหรับขวดบางกลุ่ม การบดแบบแห้งสร้างผงละเอียดที่หลุดง่ายมากกว่ากระบวนการบดแบบเปียกที่ควบคุมได้ดี
- ฉลากกระดาษแตกตัวระหว่างการล้างและไม่ถูกขจัดออกอย่างมีประสิทธิภาพ
- การลำเลียง การอบแห้ง หรือการขนถ่ายทางกลที่รุนแรงทำให้เกิดการแตกเพิ่มเติม
ดังนั้นการลดผงละเอียดจึงเริ่มที่เครื่องบดพลาสติก ใบมีดที่คม ขนาดตะแกรงที่ถูกต้อง และการป้อนที่สม่ำเสมอช่วยให้ได้เกล็ดที่สะอาดและสม่ำเสมอขึ้นตั้งแต่ก่อนเริ่มล้าง ดูการบำรุงรักษาใบมีดเครื่องบด
พอลิโอเลฟิน: ฝา แหวน และฉลาก
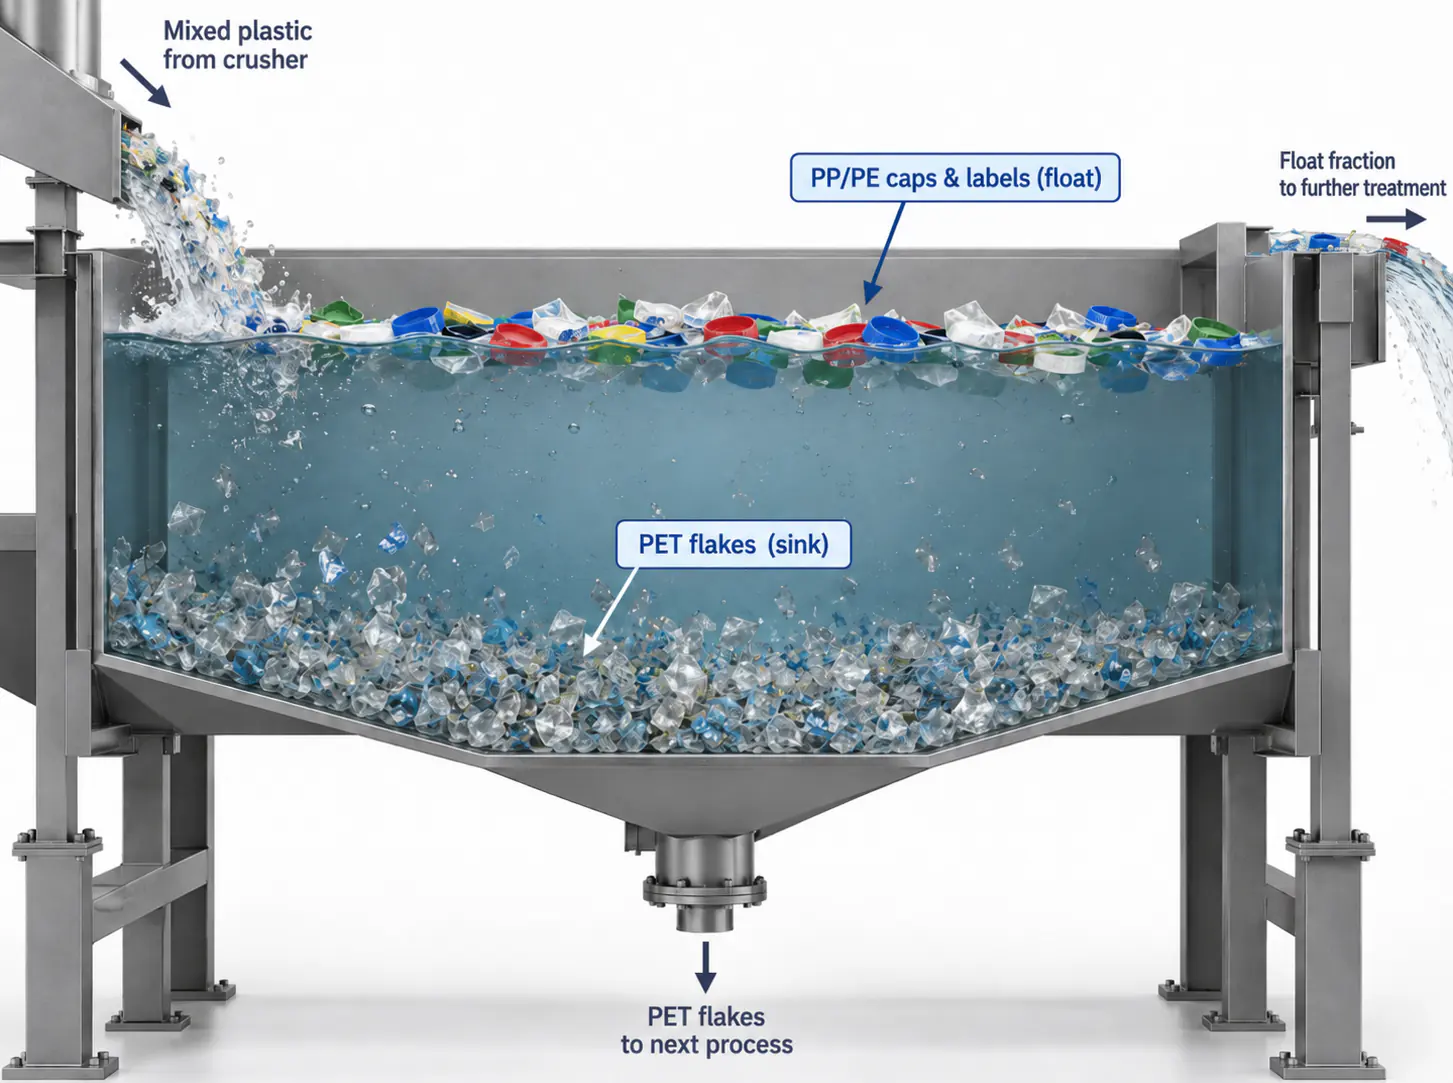
PP และ PE เป็นสิ่งปนเปื้อนที่พบบ่อยในกลุ่มขวด PET เพราะฝา แหวนกันเปิด และฉลากจำนวนมากทำจากพอลิโอเลฟิน
ความหนาแน่นของวัสดุเหล่านี้ต่ำกว่าน้ำ ขณะที่ PET จม ถังแยกลอย-จมที่ออกแบบอย่างถูกต้องจึงแยก PP และ PE ออกได้เป็นสัดส่วนใหญ่หลังการบด
การแยกด้วยความหนาแน่นได้ผลก็ต่อเมื่อเกล็ดแยกออกจากกันได้ และถังมีระยะเวลาพักและการเคลื่อนที่ของน้ำที่เพียงพอ เศษฉลากที่ติดกาวกับ PET อาจจมไปพร้อมกัน และอนุภาคพอลิโอเลฟินขนาดเล็กมากอาจถูกพาไปกับส่วน PET ไลน์คุณภาพสูงจึงใช้การลอกฉลากขวด การแยกลอย-จม การขัดล้างแบบเสียดสี และการคัดแยกเกล็ดเมื่อจำเป็นร่วมกัน แทนการพึ่งถังเพียงถังเดียว
โลหะ: ความเข้มข้นต่ำ ความเสี่ยงสูง
การปนเปื้อนโลหะอาจมาจากลวดรัดเบล ฝาอะลูมิเนียม บรรจุภัณฑ์แปลกปลอม การสึกหรอของเครื่องจักร หรือเศษโลหะที่ปนมากับขวด
แม้ชิ้นโลหะเล็ก ๆ ก็อาจทำให้ใบมีดเครื่องบด ปั๊ม หรืออุปกรณ์อัดรีดเสียหาย และอนุภาคโลหะทำให้เกิดข้อบกพร่องในแผ่น เม็ด และผลิตภัณฑ์สุดท้าย
การควบคุมโลหะโดยปกติเริ่มก่อนเครื่องบดด้วยการคัดแยกและการแยกด้วยแม่เหล็ก อาจเพิ่มการแยกด้วยกระแสไหลวน การตรวจจับโลหะ หรือการตรวจสอบแบบออปติคอลในขั้นถัดไป ขึ้นอยู่กับการปนเปื้อนและเป้าหมายคุณภาพ สเปกเกล็ด PET คุณภาพสูงหลายฉบับใช้ค่าจำกัดโลหะในระดับหลักสิบ ppm และเช่นเดียวกับ PVC ค่าที่ยอมรับได้ควรตกลงกับผู้ใช้ปลายทาง
ขนาดเกล็ดเป็นพารามิเตอร์คุณภาพ ไม่ใช่แค่การตั้งค่าเครื่องบด
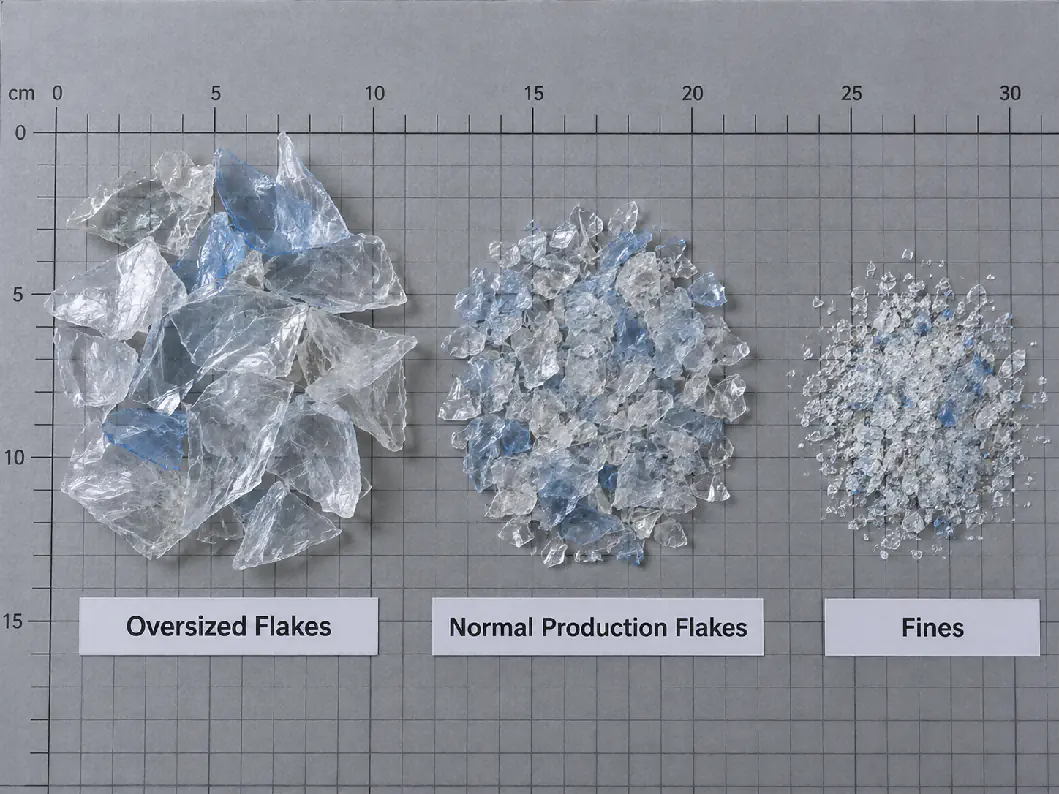
ขนาดเกล็ดมีผลต่อการล้าง การคัดแยก การอบแห้ง การลำเลียง และการอัดรีด เกล็ดที่ใหญ่มากจะกักฉลากและน้ำไว้และอาจล้างได้ไม่ทั่วถึง ส่วนเกล็ดที่เล็กเกินไปจะเพิ่มผงละเอียดและอาจสูญหายไปกับน้ำในกระบวนการ
สเปกเกล็ด PET ล้างแล้วเชิงพาณิชย์มักใช้ช่วงที่ควบคุม เช่น ประมาณ 3–12 mm หรือราว 8–12 mm ขึ้นอยู่กับตลาดและอุปกรณ์ ไลน์ล้าง PET ของเรามักจัดให้ใช้ตะแกรง 12 mm หรือ 14 mm หรือขนาดเฉพาะที่ตรงกับกระบวนการถัดไป
ตะแกรงเครื่องบดไม่ได้ผลิตเกล็ดที่มีขนาดเท่ากันทุกชิ้น ความหนาผนังขวด สภาพใบมีด ความเร็วโรเตอร์ และระยะเวลาที่วัสดุอยู่ในเครื่องก็มีผลต่อการกระจายขนาดด้วย
ความหนาแน่นรวมบอกอะไรได้มากกว่าที่คิด
ความหนาแน่นรวมคือมวลของเกล็ด PET ที่วางหลวมต่อหน่วยปริมาตร มีผลต่อขนาดไซโล พฤติกรรมการลำเลียง ภาระของเครื่องอบแห้ง และการป้อนเข้าเครื่องอัดรีด
เกล็ด PET ที่ล้างแล้วมักมีค่าในช่วงประมาณ 250–500 kg/m³ ขึ้นอยู่กับขนาดเกล็ด ความหนาผนัง สัดส่วนสี และการอัดตัว ความหนาแน่นรวมที่ไม่คงที่อาจบ่งชี้ถึงขนาดเกล็ดหรือองค์ประกอบวัตถุดิบที่ไม่สม่ำเสมอ จึงมีประโยชน์ทั้งในการกำหนดขนาดอุปกรณ์และการตรวจสอบความสม่ำเสมอของแต่ละล็อต
สี: เกล็ด PET ใส ฟ้าอ่อน และเขียว
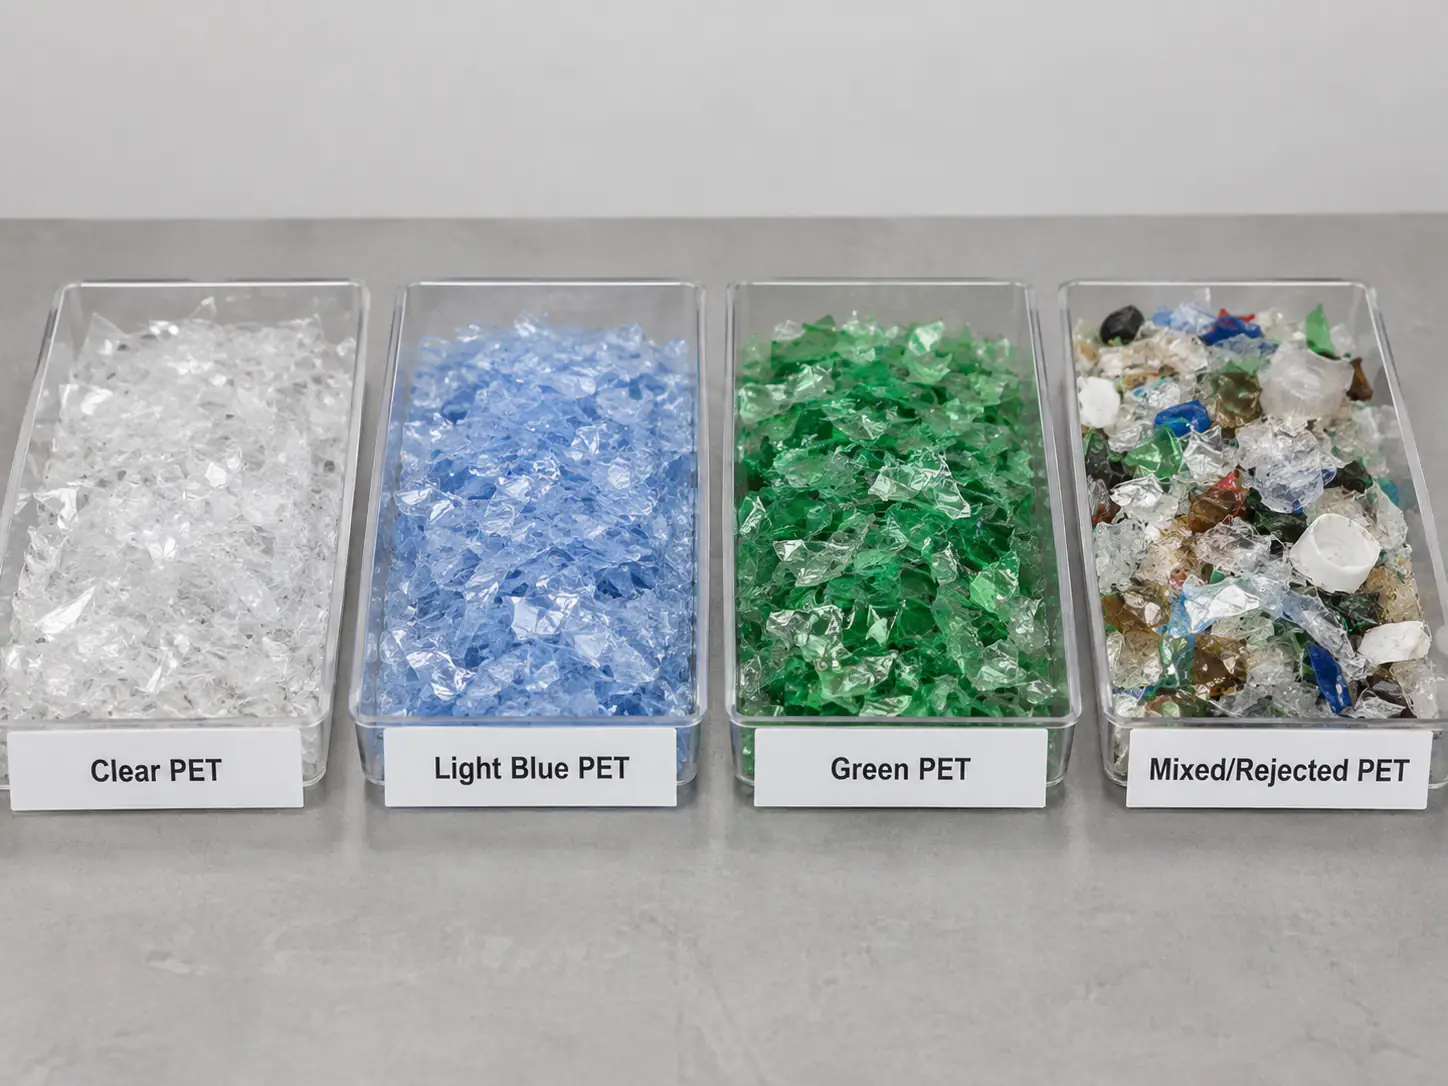
เกล็ด PET ใส ฟ้าอ่อน เขียว และสีอื่น ล้วนเป็น PET ทางเคมี แต่มีมูลค่าทางการค้าไม่เท่ากัน งานแผ่นใสและงานขวดต้องการการแยกสีที่เข้มงวดกว่างานเส้นใยจำนวนมาก และเกล็ด PET สีเขียวมักขายเข้าสู่ตลาดแยกที่มีมูลค่าต่ำกว่า
เครื่องคัดแยกขวดและเครื่องคัดแยกเกล็ดแบบออปติคอลแยก PET สี PET ทึบแสง และพอลิเมอร์แปลกปลอมออก สำหรับเกล็ดใสมูลค่าสูง สีควรเป็นส่วนหนึ่งของสเปกที่เป็นลายลักษณ์อักษร แทนการตัดสินจากภาพถ่าย
ตารางคุณภาพเกล็ด PET ที่ใช้งานได้จริง
ตารางด้านล่างไม่ใช่มาตรฐานสากล แต่แสดงวิธีที่ผู้ซื้อจัดโครงสร้างสเปก และยกตัวอย่างช่วงค่าที่เข้มงวดกว่าซึ่งพบในวัตถุดิบรีไซเคิลคุณภาพสูงที่เผยแพร่และสเปกเกล็ดเชิงพาณิชย์
| พารามิเตอร์ | ทำไมจึงสำคัญ | ตัวอย่างเป้าหมายคุณภาพสูง | อุปกรณ์หลักที่มีผล |
|---|---|---|---|
| ความชื้น | การอบแห้ง การจัดเก็บ และไฮโดรไลซิสของ PET ในขั้นถัดไป | มักกำหนด ≤1% สำหรับเกล็ดที่ล้างแล้ว การอัดรีดต้องอบแห้งเพิ่มเติม | เครื่องสลัดน้ำแบบหนีศูนย์ ระบบอบแห้งด้วยลมร้อน |
| PVC | สลายตัวและทำให้ PET เปลี่ยนสีระหว่างการแปรรูปแบบหลอม | หลักสิบ ppm วัตถุดิบเกรดสัมผัสอาหารบางรายการกำหนด <50 ppm | การคัดแยกขวด การลอกฉลาก การคัดแยกเกล็ด |
| พอลิโอเลฟิน | ฝา แหวน และฉลากมีผลต่อความบริสุทธิ์และการกรองพลาสติกหลอม | หลักสิบถึงหลักร้อยต้น ๆ ppm ขึ้นอยู่กับเกรด | ถังแยกลอย-จม เครื่องลอกฉลาก เครื่องคัดแยกเกล็ด |
| ฉลาก / กระดาษ | ข้อบกพร่องที่มองเห็นได้ เถ้า และภาระของตัวกรอง | ขึ้นอยู่กับผู้ซื้อ เกรดสูงใช้ค่าจำกัด ppm ที่เข้มงวด | เครื่องลอกฉลาก เครื่องขัดล้างแบบเสียดสี การล้างน้ำสะอาด |
| กาวตกค้าง | การเหลือง การไหม้เกรียม และจุดดำ | ขึ้นอยู่กับผู้ซื้อหรือกระบวนการ ตรวจติดตามแยกต่างหากในเส้นทางมูลค่าสูง | การล้างน้ำร้อน การเติมสารเคมี เครื่องขัดล้างแบบเสียดสี |
| ฝุ่นละเอียด | การกักความชื้น การสูญเสียระหว่างขนถ่าย ภาระของตัวกรอง | กำหนดเกณฑ์ตัดด้วยตะแกรงร่อน เช่น <0.5 mm พร้อมค่าจำกัดที่เข้มงวด | ใบมีดและตะแกรงเครื่องบด การล้าง การแยกด้วยลม |
| โลหะ | ความเสียหายของอุปกรณ์และข้อบกพร่องของผลิตภัณฑ์ | หลักสิบ ppm สำหรับเกล็ดเกรดสูง | การคัดแยก แม่เหล็ก การตรวจจับโลหะ |
| ขนาดเกล็ด | การล้าง การอบแห้ง การลำเลียง และความเสถียรของการป้อน | ช่วงที่ควบคุมตั้งแต่ไม่กี่ mm ถึงประมาณ 12–14 mm | ตะแกรงเครื่องบดและสภาพใบมีด |
| ความหนาแน่นรวม | ไซโล เครื่องอบแห้ง และการป้อนเข้าเครื่องอัดรีด | ประมาณ 250–500 kg/m³ ขึ้นอยู่กับเกรด | รูปทรงเกล็ด การคัดแยก การขนถ่าย |
สำหรับอ้างอิง เราเสนอชุดไลน์ล้างขวด PETมาตรฐานของเราสำหรับวัตถุดิบขวดหลังการบริโภค โดยมีเป้าหมายผลผลิตดังนี้ ความชื้น <0.9% PVC <50 ppm PP/PE <20 ppm ฉลาก <20 ppm กาว <10 ppm โลหะ <20 ppm สิ่งเจือปนรวม <100 ppm และขนาดเกล็ด 12 mm 14 mm หรือตามสั่ง ผลลัพธ์จริงขึ้นอยู่กับขวดที่รับเข้าและอุปกรณ์คัดแยกที่ติดตั้ง และยืนยันด้วยการทดลองวัสดุ
ทำไมวิธีสุ่มตัวอย่างจึงสำคัญ
ผลจากห้องปฏิบัติการดีได้เท่ากับตัวอย่างเท่านั้น การหยิบเกล็ดหนึ่งกำมือจากด้านบนของถุงจัมโบ้อาจไม่เป็นตัวแทนของล็อตการผลิต
เกล็ด PET แยกชั้นระหว่างการลำเลียงและการจัดเก็บ ผงละเอียดอาจรวมตัวอยู่บริเวณหนึ่ง ขณะที่สิ่งปนเปื้อนที่หนักกว่าหรือเกล็ดสีอาจกระจายไม่ทั่วถึง ควรเก็บตัวอย่างจากหลายจุดหรือตามขั้นตอนที่ตกลงกันไว้ แล้วรวมกันก่อนการทดสอบ
ผู้จำหน่ายและผู้ซื้อควรตกลงกันไม่เพียงค่าจำกัด แต่รวมถึงวิธีทดสอบ หน่วย และความถี่ในการสุ่มตัวอย่างด้วย “PVC ≤50 ppm” และ “ฝุ่น ≤500 ppm” จะยังไม่ครบถ้วน หากฝ่ายหนึ่งใช้วิธีทดสอบหรือนิยามขนาดอนุภาคที่ต่างออกไป
TDS และ COA ไม่ใช่สิ่งเดียวกัน
เอกสารข้อมูลทางเทคนิค (TDS) อธิบายสเปกเป้าหมายของเกล็ด PET แต่ละเกรด ส่วนใบรับรองผลการวิเคราะห์ (COA) รายงานผลที่วัดได้ของล็อตหรือรอบการผลิตที่ระบุ
สำหรับการจัดซื้อเป็นประจำ COA มีประโยชน์กว่าในการตรวจสอบความสม่ำเสมอ อาจรวมความชื้น PVC พอลิโอเลฟิน ฉลาก โลหะ ขนาดเกล็ด ความหนาแน่นรวม สี และพารามิเตอร์อื่นที่ตกลงกัน
หากผู้จำหน่ายอ้างว่าเกล็ดมีความบริสุทธิ์สูง ให้ถามว่าค่าใดรับประกัน ค่าใดเป็นค่าทั่วไป ทดสอบบ่อยเพียงใด และมี COA เฉพาะล็อตหรือไม่
เมื่อคุณภาพไม่ตรงสเปก ควรตรวจสอบส่วนใดของไลน์ล้าง?
| ปัญหาคุณภาพ | ส่วนกระบวนการที่น่าจะเกี่ยวข้อง | การตรวจสอบทั่วไป |
|---|---|---|
| ความชื้นสูง | การสลัดน้ำและการอบแห้ง | ภาระเครื่องอบแห้ง สภาพโรเตอร์ ปริมาณลมร้อน การระบายน้ำ |
| PVC สูง | การคัดแยกขวด การลอกฉลาก การคัดแยกเกล็ด | ประสิทธิภาพการคัดแยกขวด การลอกปลอกฉลาก การปรับเทียบเครื่องคัดแยก |
| PP/PE มากเกินไป | การแยกลอย-จม | ระดับน้ำ ระยะเวลาพัก การกวน การนำส่วนที่ลอยออก |
| ปริมาณฉลากสูง | การลอกฉลากและการขัดล้างแบบเสียดสี | ประสิทธิภาพเครื่องลอกฉลาก สภาพขวด ภาระของเครื่องขัดล้างแบบเสียดสี |
| กาวตกค้างสูง | การล้างน้ำร้อนและการขัดล้างแบบเสียดสีหลังการล้างน้ำร้อน | อุณหภูมิ สารเคมี ระยะเวลาพัก การล้างน้ำสะอาด |
| ผงละเอียด / ฝุ่นสูง | เครื่องบดและการแยกด้วยลม | ความคมของใบมีด ขนาดตะแกรง ระยะเวลาที่อยู่ในเครื่อง การกำจัดฝุ่น |
| การปนเปื้อนโลหะ | การคัดแยกและการแยกโลหะ | การกำจัดลวดรัดเบล ประสิทธิภาพของแม่เหล็กและเครื่องตรวจจับโลหะ |
| ขนาดเกล็ดไม่สม่ำเสมอ | เครื่องบด | การสึกหรอของตะแกรง ระยะห่างใบมีด สภาพใบมีด ความเสถียรของการป้อน |
ผู้ซื้อไลน์ล้างควรระบุข้อมูลคุณภาพอะไรบ้าง?
เมื่อขอไลน์ล้าง PET อย่าแจ้งแค่กำลังการผลิตและชนิดขวด หากเป็นไปได้ให้ระบุคุณภาพผลผลิตที่คาดหวังด้วย:
- การใช้งานขั้นสุดท้าย: เส้นใย สายรัด แผ่น การทำเม็ด หรือการเตรียมสำหรับขวดสู่ขวด
- ค่าจำกัดความชื้นที่ต้องการหลังการล้างและการอบแห้ง
- การปนเปื้อน PVC สูงสุด
- การปนเปื้อนพอลิโอเลฟินสูงสุด
- การปนเปื้อนจากฉลาก กระดาษ หรือสิ่งที่มองเห็นได้สูงสุด
- มีการควบคุมกาวตกค้างแยกต่างหากหรือไม่
- การปนเปื้อนโลหะสูงสุด
- ช่วงขนาดเกล็ดที่ต้องการและค่าจำกัดอนุภาคละเอียด
- องค์ประกอบสีที่ต้องการ: ใส ฟ้าอ่อน เขียว หรือผสม
- ความหนาแน่นรวมที่ต้องการ หากการขนถ่ายในขั้นถัดไปขึ้นอยู่กับค่านี้
- วิธีทดสอบหรือสเปกของผู้ซื้อที่ใช้กับพารามิเตอร์สำคัญแต่ละตัว
หากคุณยังไม่มีสเปกขั้นสุดท้าย ผู้จำหน่ายควรถามถึงตลาดปลายทางก่อน แล้วจึงเสนอเป้าหมายที่เป็นไปได้จริงตามวัตถุดิบและอุปกรณ์คัดแยกและล้างที่เลือก คุณสามารถส่งข้อมูลแหล่งขวดและการใช้งานปลายทางมาให้เราเพื่อขอข้อเสนอ
สรุป: คุณภาพเกิดขึ้นจากทั้งไลน์
คุณภาพเกล็ด PET ไม่ได้เกิดจากถังล้างน้ำร้อนเครื่องเดียว เครื่องแยกเครื่องเดียว หรือเครื่องคัดแยกแบบออปติคอลเครื่องเดียว แต่เป็นผลจากกระบวนการทั้งหมด
การควบคุม PVC เริ่มจากการคัดแยกขวดและการลอกฉลาก การขจัดพอลิโอเลฟินขึ้นอยู่กับการแยกลอย-จม การขจัดกาวขึ้นอยู่กับการล้างน้ำร้อนและการล้างน้ำสะอาดที่แรง ฝุ่นละเอียดได้รับอิทธิพลจากสภาพเครื่องบดและการควบคุมขนาดอนุภาค ความชื้นขึ้นอยู่กับการอบแห้งทางกลและด้วยความร้อน ส่วนโลหะต้องถูกแยกออกก่อนที่จะทำให้อุปกรณ์เสียหายหรือไปถึงผลิตภัณฑ์สุดท้าย
ดังนั้นสเปกไลน์ล้าง PET แบบมืออาชีพจะเชื่อมโยงเป้าหมายคุณภาพทุกตัวเข้ากับอุปกรณ์ที่รับผิดชอบ คำถามที่มีประโยชน์ไม่ใช่ “ไลน์ของคุณผลิตเกล็ด PET ที่สะอาดได้ไหม?” แต่คือ “ไลน์นี้ทำความชื้น PVC ฉลาก กาว ผงละเอียด และสิ่งปนเปื้อนอื่นได้ในระดับใดอย่างสมจริงกับวัตถุดิบของฉัน และจะทดสอบค่าเหล่านั้นอย่างไร?”
คำถามที่พบบ่อย
เกล็ด PET ที่ล้างแล้วควรมีความชื้นเท่าใด?
สเปกเกล็ด PET ที่ล้างแล้วมักกำหนดความชื้นราว 1% หรือต่ำกว่า ไลน์มาตรฐานของเรากำหนดเป้าหมายต่ำกว่า 0.9% สำหรับขวดหลังการบริโภค นี่คือความชื้นหลังการล้างและการอบแห้ง PET ยังต้องอบแห้งแบบควบคุมเพิ่มเติมก่อนการอัดรีด เพื่อหลีกเลี่ยงไฮโดรไลซิสและการสูญเสียค่า IV
ระดับ PVC ในเกล็ด PET ที่ยอมรับได้คือเท่าใด?
สเปกเกล็ด PET คุณภาพสูงกำหนด PVC ไว้ในระดับหลักสิบ ppm และวัตถุดิบรีไซเคิลเกรดสัมผัสอาหารบางรายการกำหนดต่ำกว่า 50 ppm ตลาดเส้นใยเกรดต่ำกว่าอาจยอมรับได้มากกว่า ค่าจำกัดกำหนดโดยผู้ใช้ปลายทาง และจะมีความหมายก็ต่อเมื่อมีวิธีทดสอบและแผนการสุ่มตัวอย่างที่ตกลงกันแล้ว
เกล็ด PET ล้างน้ำร้อนกับล้างน้ำเย็นต่างกันอย่างไร?
เกล็ดล้างน้ำเย็นล้างในน้ำอุณหภูมิปกติด้วยการแยกลอย-จมและการขัดล้างแบบเสียดสี ซึ่งขจัดสิ่งสกปรกที่หลุดง่ายและฝาส่วนใหญ่ เกล็ดล้างน้ำร้อนผ่านขั้นตอนการล้างด้วยน้ำร้อนซึ่งมักผสมโซดาไฟ และการล้างน้ำสะอาดเพิ่มเติม ซึ่งขจัดกาว น้ำมัน และคราบอินทรีย์ได้มากกว่ามาก เกล็ดล้างน้ำร้อนเป็นจุดเริ่มต้นตามปกติสำหรับงานแผ่น สายรัด การทำเม็ด และขวดสู่ขวด
TDS กับ COA ของเกล็ด PET ต่างกันอย่างไร?
TDS (เอกสารข้อมูลทางเทคนิค) ระบุสเปกเป้าหมายของเกล็ดแต่ละเกรด COA (ใบรับรองผลการวิเคราะห์) รายงานผลที่วัดได้ของล็อตที่ระบุ สำหรับการจัดซื้อต่อเนื่อง ให้ขอ COA เฉพาะล็อต และตรวจสอบว่าค่าใดรับประกันและค่าใดเป็นเพียงค่าทั่วไป
ทำไมราคาเกล็ด PET จึงต่างกันมาก?
ราคาเป็นไปตามคุณภาพและความสามารถในการใช้งาน ได้แก่ สี (ใส ฟ้าอ่อน หรือเขียว) ระดับการล้าง (ไม่ล้าง ล้างน้ำเย็น ล้างน้ำร้อน) ปริมาณ PVC และพอลิโอเลฟิน กาว ผงละเอียด ความชื้น และความสม่ำเสมอระหว่างล็อต เกล็ดใสล้างน้ำร้อนที่มีค่าจำกัดเข้มงวดและมีเอกสารรับรองได้ราคาสูงที่สุด
เป้าหมายคุณภาพเกล็ด
ไม่แน่ใจว่าไลน์ของคุณจะได้คุณภาพเกล็ดระดับใด?
แจ้งแหล่งที่มาของขวดและตลาดปลายทางของคุณ วิศวกรของเราจะเสนอเป้าหมายคุณภาพที่เป็นไปได้จริง พร้อมชุดการคัดแยก การล้าง และการอบแห้งที่จะทำได้ตามเป้า และสามารถทดสอบวัสดุของคุณได้
ขอข้อเสนอด้านคุณภาพ- การใช้งานขั้นสุดท้ายของเกล็ด
- แหล่งที่มาของขวดและประเภทฉลาก
- ค่าจำกัดเป้าหมายของความชื้น PVC และ PP/PE
- วิธีทดสอบที่ผู้ซื้อของคุณใช้