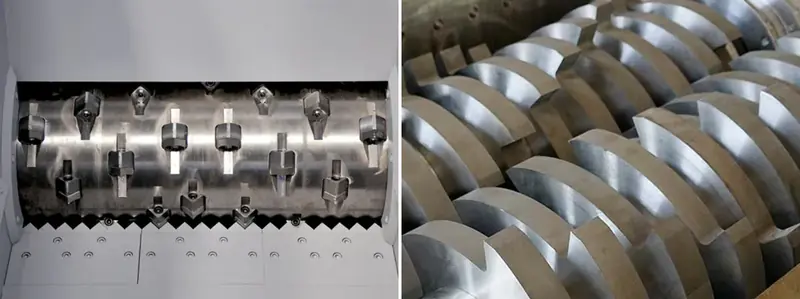
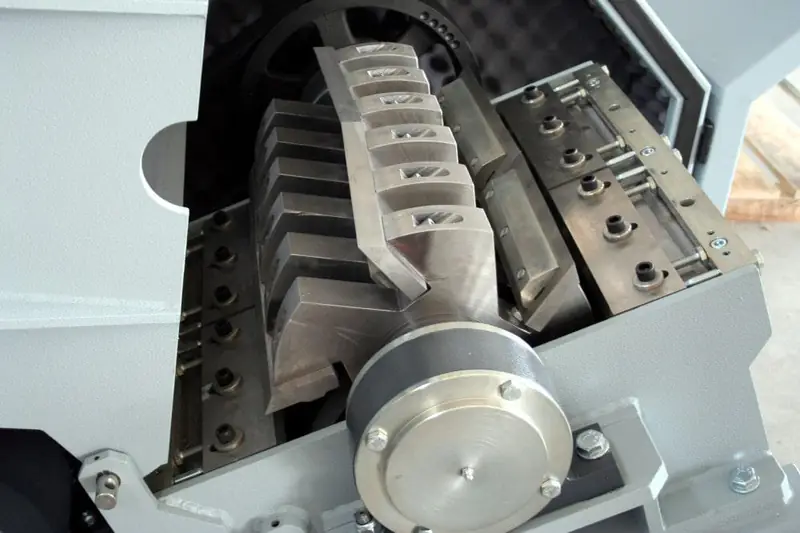
প্লাস্টিক শ্রেডার বনাম ক্রাশার (গ্রানুলেটর): পার্থক্য কী?
শ্রেডার ও ক্রাশার দুটোই প্লাস্টিক বর্জ্যের আকার কমায়, কিন্তু একই কাজ করে না। ভুল মেশিন বেছে নিলে কম আউটপুট, বারবার জ্যাম, অতিরিক্ত ব্লেড ক্ষয়, অস্থিতিশীল ফিডিং বা বিনিয়োগ ও বিদ্যুৎ ব্যবহারে অপ্রয়োজনীয় বৃদ্ধি হতে পারে। সঠিক পছন্দ নির্ভর করে বর্জ্যের আকার ও আকৃতি, এর পুরুত্ব ও কঠোরতা, এটি কীভাবে ফিড করা হয়, এবং পরবর্তী রিসাইক্লিং ধাপের প্রয়োজনীয় কণার আকারের ওপর।
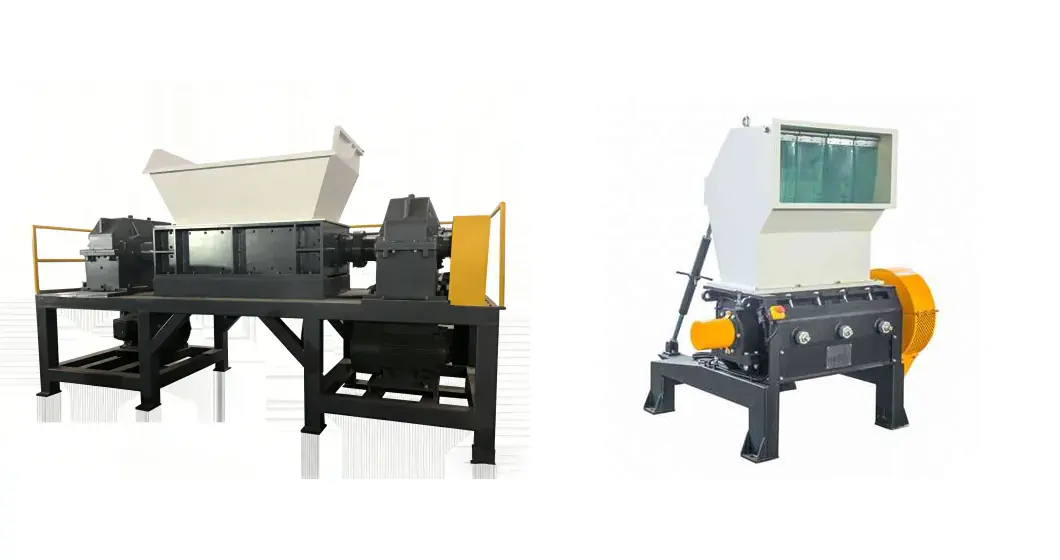
সংক্ষিপ্ত উত্তর
মূল সমস্যা হলো বর্জ্য খুব বড়, বড় আকৃতির বা ফিড করা কঠিন হলে একটি শ্রেডার দিয়ে শুরু করুন। মূল প্রয়োজনীয়তা হলো একটি ছোট ও আরও সামঞ্জস্যপূর্ণ ফ্লেক্স আকার হলে একটি ক্রাশার ব্যবহার করুন। উভয় সমস্যা থাকলে, একটি শ্রেডারের পরে একটি ক্রাশার সাধারণত বেশি স্থিতিশীল সমাধান।
সূচিপত্র
- 01পার্থক্য বোঝার সবচেয়ে সহজ উপায়
- 02একটি প্লাস্টিক শ্রেডার কী করার জন্য ডিজাইন করা হয়
- 03একটি প্লাস্টিক ক্রাশার কী করার জন্য ডিজাইন করা হয়
- 04শ্রেডার বনাম ক্রাশার: সিদ্ধান্ত শুরু হয় কাঁচামাল থেকে
- 05কখন একটি ক্রাশারই যথেষ্ট
- 06কখন শ্রেডার ও ক্রাশার একসঙ্গে ব্যবহার করা উচিত
- 07কেন মেশিনের তুলনায় শুধু “মোটর পাওয়ার” যথেষ্ট নয়
- 08লক্ষ্য আউটপুট আকার মেশিনের পছন্দ বদলে দেয়
- 09ফিল্ম ও ওভেন ব্যাগের জন্য বিশেষ সতর্কতা প্রয়োজন
- 10দূষণ কীভাবে শ্রেডার ও ক্রাশার নির্বাচনকে প্রভাবিত করে
- 11কোটেশন চাওয়ার আগে আপনার কী তথ্য দেওয়া উচিত?
- 12চূড়ান্ত নির্বাচন: মেশিন নয়, প্রক্রিয়া বেছে নিন
- প্রায়শই জিজ্ঞাসিত প্রশ্ন
পার্থক্য বোঝার সবচেয়ে সহজ উপায়
অনেক রিসাইক্লিং প্ল্যান্টে, আকার কমানো একটি একক-মেশিনের সিদ্ধান্ত নয়। বড় বা বড় আকৃতির পণ্য প্রথমে পরিচালনাযোগ্য টুকরায় শ্রেড করা হতে পারে এবং তারপর নিয়ন্ত্রিত আকারে ক্রাশ করা হতে পারে। অন্যদিকে, বোতল ও ছোট শক্ত স্ক্র্যাপ প্রায়ই একটি শ্রেডার ছাড়াই সরাসরি একটি ক্রাশারে যেতে পারে।
একটি প্লাস্টিক শ্রেডার মূলত প্রাথমিক আকার কমানোর জন্য ব্যবহৃত হয়। এটি তুলনামূলকভাবে কম রোটর গতি ও উচ্চ টর্কে কাজ করে, যা একে বড় আকৃতির, মোটা, অনিয়মিত বা ফিড করা কঠিন বর্জ্যে আঘাত করতে দেয়। এর মূল কাজ হলো বড় প্লাস্টিক পণ্যকে ছোট ও সামলানো সহজ করা।
একটি প্লাস্টিক ক্রাশার মূলত দ্বিতীয় বা নিয়ন্ত্রিত আকার কমানোর জন্য ব্যবহৃত হয়। এটি সাধারণত বেশি রোটর গতিতে চলে, স্থির নাইফের বিরুদ্ধে ঘোরানো নাইফ ব্যবহার করে, এবং একটি স্ক্রিনের মধ্য দিয়ে উপাদান ডিসচার্জ করে। স্ক্রিন কাটিং চেম্বার থেকে বেরিয়ে আসা সর্বোচ্চ কণার আকার নির্ধারণ করে।
একটি ক্রাশার নির্বাচনের সময়, কাটিং চেম্বারের প্রস্থ, রোটরের ব্যাস ও গতি, চলমান ও স্থির-নাইফের ব্যবস্থা, স্ক্রিনের আকার, মোটরের শক্তি, ফিডিং পদ্ধতি ও উদ্দিষ্ট উপাদান তুলনা করুন। এই বিষয়গুলো নির্ধারণ করে মেশিনটি অবিরামভাবে ফিড গ্রহণ করতে পারে কিনা এবং একটি স্থিতিশীল থ্রুপুটে প্রয়োজনীয় ফ্লেক্স আকার তৈরি করতে পারে কিনা।
একটি প্লাস্টিক শ্রেডার কী করার জন্য ডিজাইন করা হয়
একটি শ্রেডার এমন উপাদানের জন্য ডিজাইন করা হয় যা খুব বড়, খুব বড় আকৃতির বা সরাসরি একটি উচ্চ-গতির ক্রাশারে ফিড করা খুব কঠিন। সাধারণ উদাহরণের মধ্যে রয়েছে প্লাস্টিক প্যালেট, বড় বিন, মোটা লাম্প, ড্রাম, পাইপের অংশ, ফিল্মের বেল ও ওভেন ব্যাগের বান্ডেল।
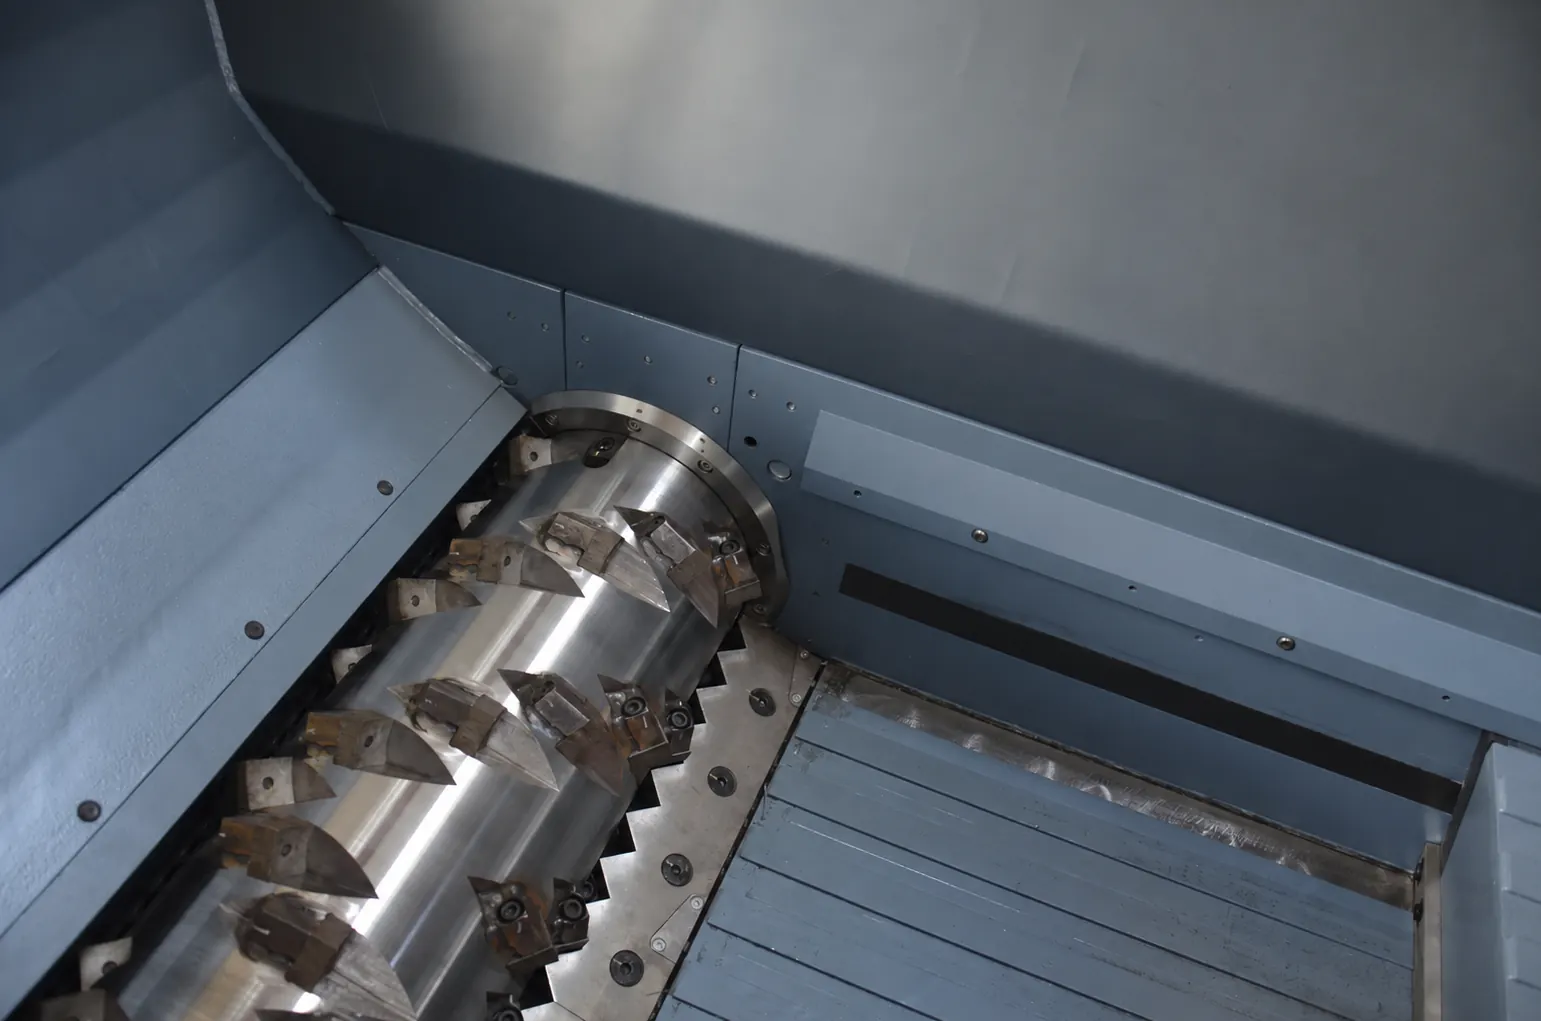
একটি সিঙ্গেল-শ্যাফট শ্রেডার-এ সাধারণত একটি কম-গতির রোটর থাকে যাতে বর্গাকার বা প্রতিস্থাপনযোগ্য নাইফ থাকে। একটি হাইড্রোলিক পুশার অবিরামভাবে বর্জ্যকে রোটরের দিকে ঠেলে দেয়। উপাদান কাটা হওয়ার পর, এটি রোটরের নিচে একটি স্ক্রিনের মধ্য দিয়ে যায়। এটি অনেক ডাবল-শ্যাফট শ্রেডারের চেয়ে ডিসচার্জের আকারকে বেশি নিয়ন্ত্রিত করে।
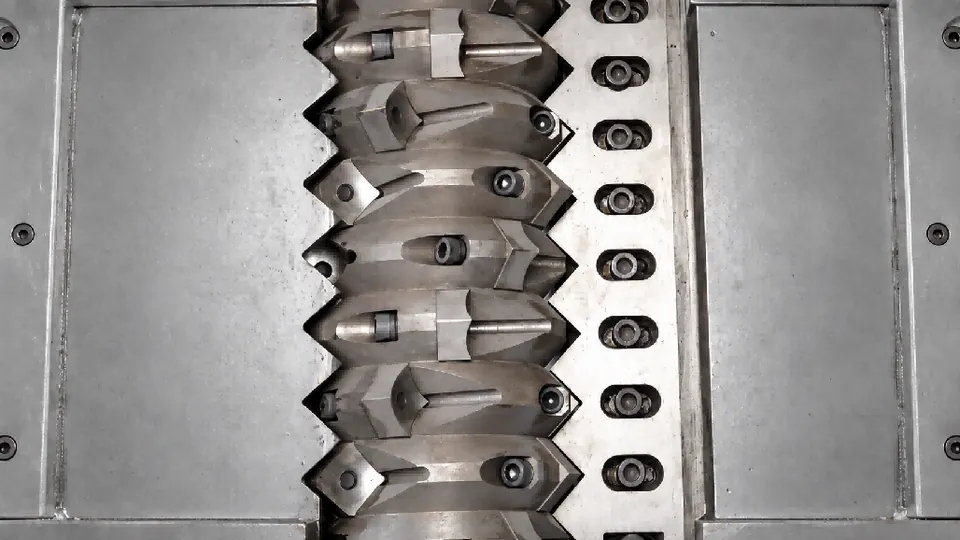
একটি শ্রেডার ব্যবহারের মূল সুবিধাগুলো হলো:
- বড় আকৃতির বা অনিয়মিত বর্জ্যের জন্য বড় ফিডিং খোলা।
- কম রোটর গতিতে উচ্চ টর্ক ও জোরালো কাটার ক্ষমতা।
- একটি উচ্চ-গতির ক্রাশারের তুলনায় উপাদান চেম্বার থেকে বাউন্স করে বেরিয়ে যাওয়ার কম ঝুঁকি।
- ফিল্ম, রাফিয়া, লাম্প, প্যালেট ও বড় মোল্ড করা পণ্যের জন্য ভালো ফিডিং নিয়ন্ত্রণ।
- ওয়াশিং, ক্রাশিং বা পেলেটাইজিংয়ের আগে প্রথম ধাপ হিসেবে উপযোগী।
মূল সীমাবদ্ধতা হলো একটি ছোট, অত্যন্ত সামঞ্জস্যপূর্ণ চূড়ান্ত কণার আকার প্রয়োজন হলে একটি শ্রেডার সাধারণত সেরা পছন্দ নয়। একটি শ্রেডার পরবর্তী প্রক্রিয়ার জন্য যথেষ্ট উপাদান কমাতে পারে, কিন্তু চূড়ান্ত ফ্লেক্স দক্ষ ওয়াশিং, ড্রায়িং, নিউম্যাটিক কনভেয়িং বা সরাসরি এক্সট্রুশনের জন্য তবুও খুব বড় হতে পারে। এই ক্ষেত্রে, পরবর্তী ধাপে একটি ক্রাশার যুক্ত করা হয়।
একটি প্লাস্টিক ক্রাশার কী করার জন্য ডিজাইন করা হয়
প্লাস্টিক রিসাইক্লিংয়ে, ‘ক্রাশার’, ‘গ্রানুলেটর’ ও ‘গ্রাইন্ডার’ সাধারণত একই মেশিন বোঝায়: একটি দ্রুত রোটর যাতে নাইফ একটি সাইজিং স্ক্রিনের ওপরে স্থির বেড নাইফের বিরুদ্ধে কাটে। ইউরোপীয় ও উত্তর আমেরিকান সরবরাহকারীরা বেশি ‘গ্রানুলেটর’ বলেন; অনেক এশীয় সরবরাহকারী ‘ক্রাশার’ বলেন। গুরুত্বপূর্ণ হলো রোটরের ডিজাইন, স্ক্রিনের আকার ও ফিড প্রস্তুতি, নাম নয়।
একটি প্লাস্টিক ক্রাশার একটি বেশি-গতির রোটর ব্যবহার করে যাতে চলমান নাইফ স্থির নাইফের বিরুদ্ধে কাটে। উপাদান কাটিং চেম্বারে থাকে যতক্ষণ না এটি স্ক্রিনের মধ্য দিয়ে যাওয়ার মতো যথেষ্ট ছোট হয়। এটি মেশিনটিকে উপযোগী করে তোলে যখন একটি বেশি সামঞ্জস্যপূর্ণ ফ্লেক্স আকার প্রয়োজন।
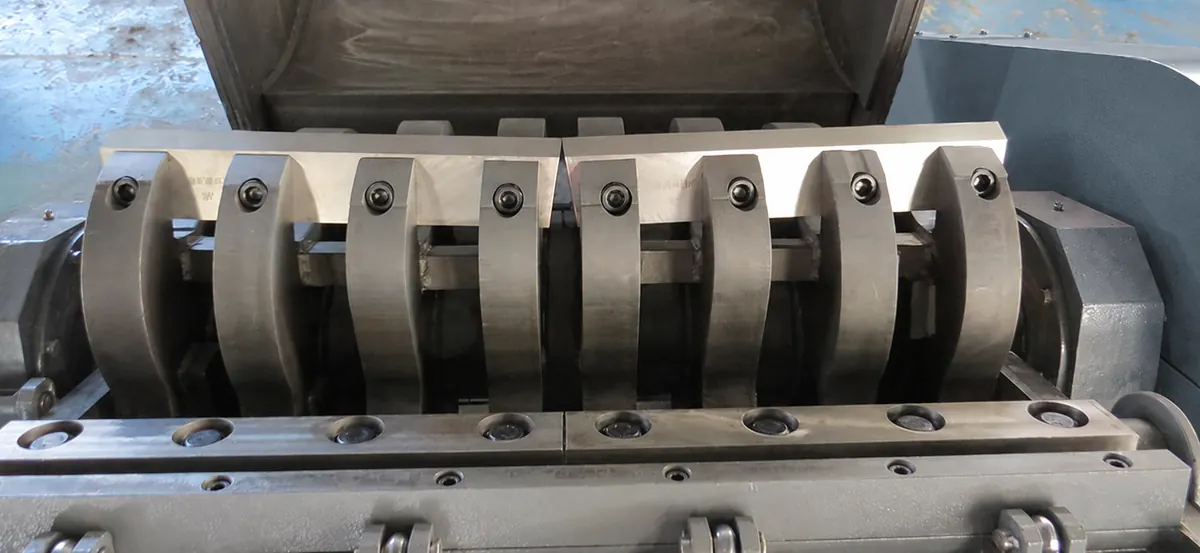
সাধারণ প্রয়োগের মধ্যে রয়েছে PET বোতল, HDPE ডিটারজেন্ট বোতল, PP গৃহস্থালী কনটেইনার, ইনজেকশন মোল্ডিং রানার, ছোট শক্ত প্লাস্টিক স্ক্র্যাপ এবং উপাদান যা ইতিমধ্যে প্রি-শ্রেড করা হয়েছে।
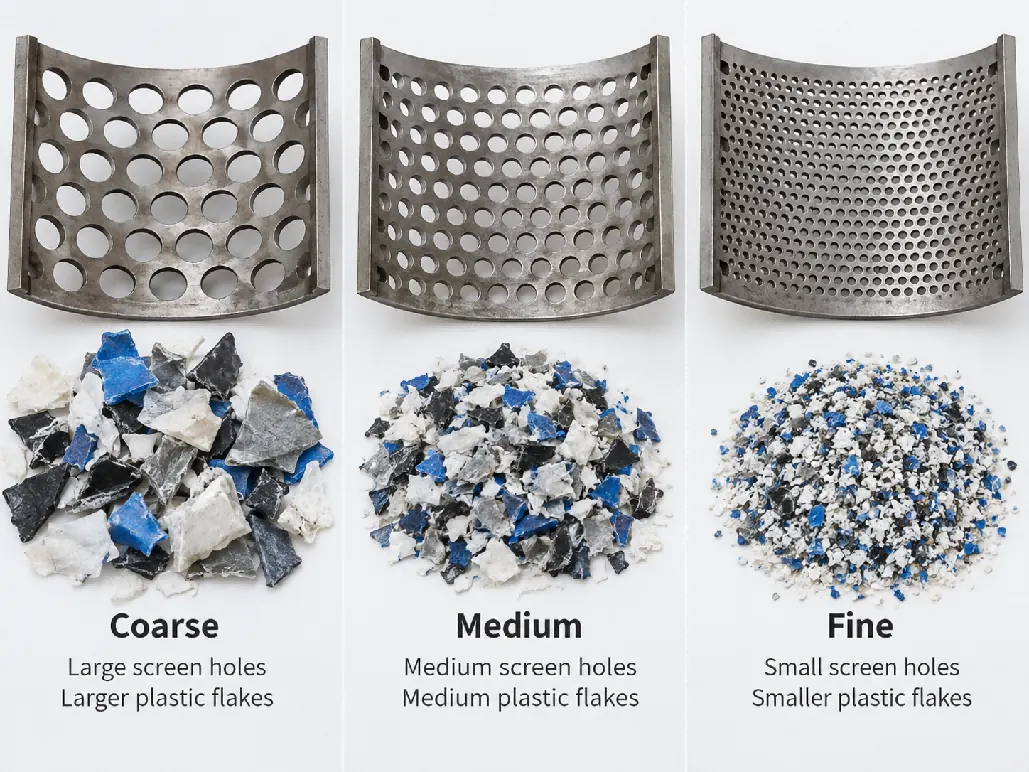
স্ক্রিন ক্রাশিং প্রয়োগের মধ্যে সবচেয়ে গুরুত্বপূর্ণ পার্থক্যগুলোর একটি। ছোট স্ক্রিন ওপেনিং ছোট ফ্লেক্স তৈরি করে, কিন্তু চেম্বারের ভেতরে অবস্থানকালও বাড়িয়ে দেয়। এর ফলে সাধারণত থ্রুপুট কমে যায়, নির্দিষ্ট শক্তি খরচ বাড়ে এবং ব্লেড দ্রুত ক্ষয়ে যায়। এই কারণেই পাওয়া যায় এমন সবচেয়ে ছোট ওপেনিং বেছে নেওয়ার বদলে পরবর্তী প্রক্রিয়া অনুযায়ী স্ক্রিনের আকার নির্বাচন করা উচিত।
শ্রেডার বনাম ক্রাশার: সিদ্ধান্ত শুরু হয় কাঁচামাল থেকে
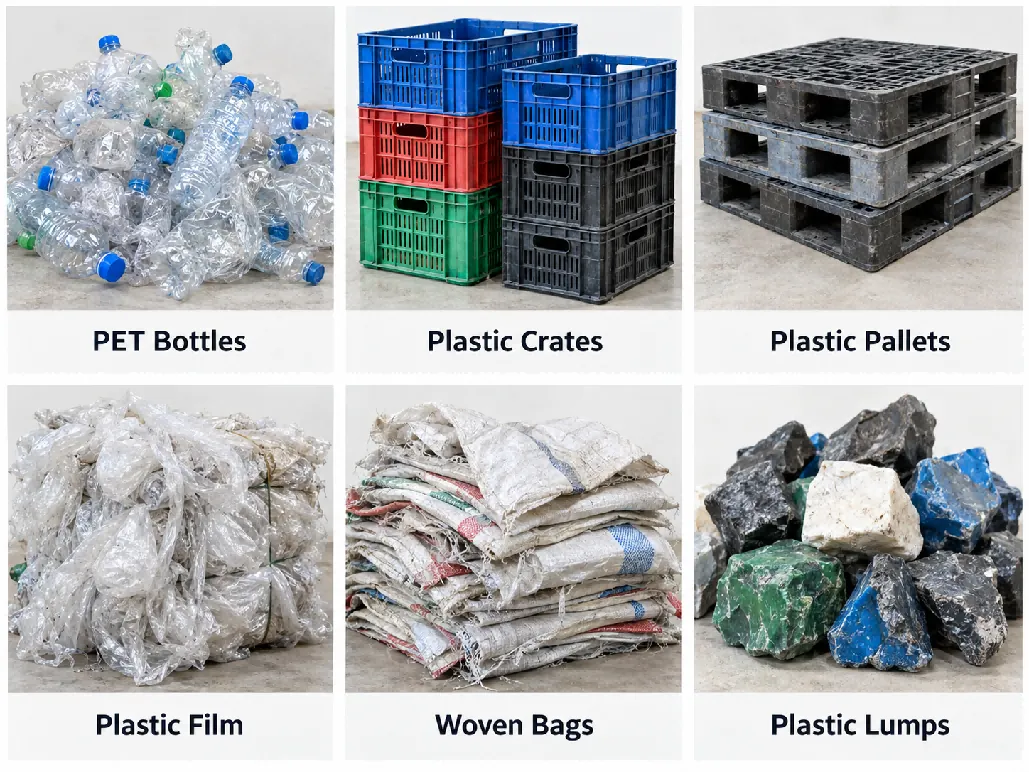
যন্ত্রপাতি নির্বাচনের সবচেয়ে বাস্তবসম্মত উপায় হলো শুধু চাহিদামতো ক্ষমতা না দেখে প্রকৃত বর্জ্য পর্যবেক্ষণ করা। দুই গ্রাহক একই সঙ্গে 1,000 kg/h চাইতে পারেন, কিন্তু একজন PET বোতল প্রক্রিয়াজাত করলে এবং অন্যজন 1.2-মিটার প্লাস্টিক বিন প্রক্রিয়াজাত করলে সঠিক মেশিন সম্পূর্ণ আলাদা হতে পারে।
| বর্জ্য উপাদান | সাধারণ পছন্দ | কেন |
|---|---|---|
| PET পানীয়ের বোতল | ক্রাশার | বোতল হালকা এবং কাটা তুলনামূলক সহজ। বোতল খুব বেশি কমপ্যাক্ট করা না থাকলে বা বড় আকারের বর্জ্যের সঙ্গে মিশে না থাকলে সাধারণত শ্রেডারের প্রয়োজন হয় না। |
| HDPE ডিটারজেন্ট বা দুধের বোতল | ক্রাশার | ওয়াশিং ও ফ্লোট-সিংক পৃথকীকরণের আগে সাধারণত সরাসরি ক্রাশিংয়ের জন্য উপযুক্ত। |
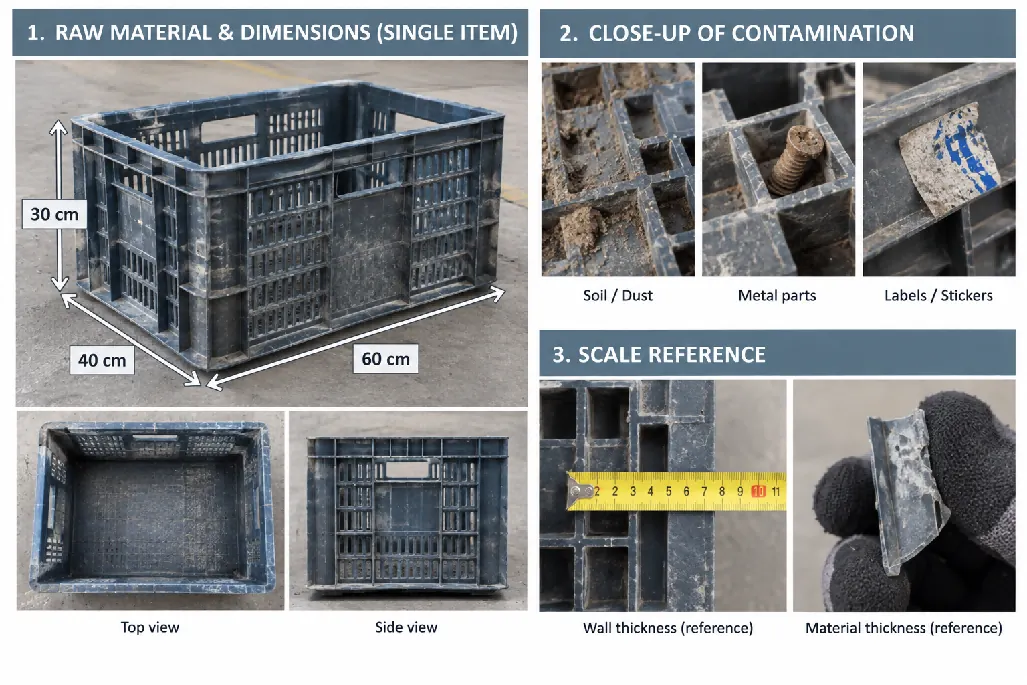
| প্লাস্টিক ক্রেট ও বিন | শ্রেডার + ক্রাশার | বড় মাপ ও মোটা রিব থাকায় সরাসরি ফিডিং কঠিন হয়। প্রথমে শ্রেডিং ফিডিং স্থিতিশীল করে; ক্রাশিং চূড়ান্ত আকার নিয়ন্ত্রণ করে। |
| প্লাস্টিক প্যালেট | শ্রেডার + ক্রাশার | ভারী গঠন ও মোটা অংশের কারণে সূক্ষ্ম আকার কমানোর আগে উচ্চ টর্ক প্রয়োজন। |
| বড় ড্রাম ও কনটেইনার | শ্রেডার + ক্রাশার | প্রাথমিক শ্রেডিং ব্রিজিং প্রতিরোধ করে এবং ক্রাশারের ওপর প্রভাবজনিত লোড কমায়। |
| LDPE / LLDPE ফিল্ম | সিঙ্গেল-শ্যাফট শ্রেডার, কখনো কখনো পরে ওয়েট ক্রাশার | ফিল্ম হালকা, স্থিতিস্থাপক এবং জড়িয়ে যাওয়ার প্রবণতাসম্পন্ন। ফিডিং পদ্ধতি প্রায়ই মোটর পাওয়ারের চেয়ে বেশি গুরুত্বপূর্ণ। |
| PP ওভেন ব্যাগ / র্যাফিয়া | সিঙ্গেল-শ্যাফট শ্রেডার বা নির্দিষ্ট ক্রাশার | আলগা ব্যাগ শক্তভাবে বেল করা বা অতিরিক্ত দূষিত ওভেন বস্তা থেকে ভিন্নভাবে প্রক্রিয়াজাত করা হতে পারে। |
| প্লাস্টিক লাম্প ও পার্জ | সূক্ষ্ম আউটপুট প্রয়োজন হলে হেভি-ডিউটি শ্রেডার + ক্রাশার | ঘন লাম্প উচ্চ শক লোড তৈরি করে; প্রাথমিক শ্রেডিং পরের যন্ত্রপাতিকে সুরক্ষা দেয়। |
| বড় ব্যাসের প্লাস্টিক পাইপ | পাইপ শ্রেডার / সিঙ্গেল-শ্যাফট শ্রেডার, প্রয়োজনে পরে ক্রাশার | পাইপের ব্যাস ও দেয়ালের পুরুত্ব নির্ধারণ করে সরাসরি ক্রাশিং বাস্তবসম্মত কিনা। |
কখন একটি ক্রাশারই যথেষ্ট
শুধু বেশি হেভি-ডিউটি মনে হয় বলেই শ্রেডার যুক্ত করা উচিত নয়। যদি উপাদান নিরাপদে ও নিরবচ্ছিন্নভাবে ক্রাশারে ফিড করা যায় এবং ক্রাশার প্রয়োজনীয় থ্রুপুট ও ফ্লেক্সের আকার অর্জন করতে পারে, তাহলে শ্রেডার যুক্ত করলে বিনিয়োগ, জায়গা, বিদ্যুৎ খরচ ও রক্ষণাবেক্ষণ বাড়ে, কিন্তু খুব বেশি মূল্য তৈরি হয় না।
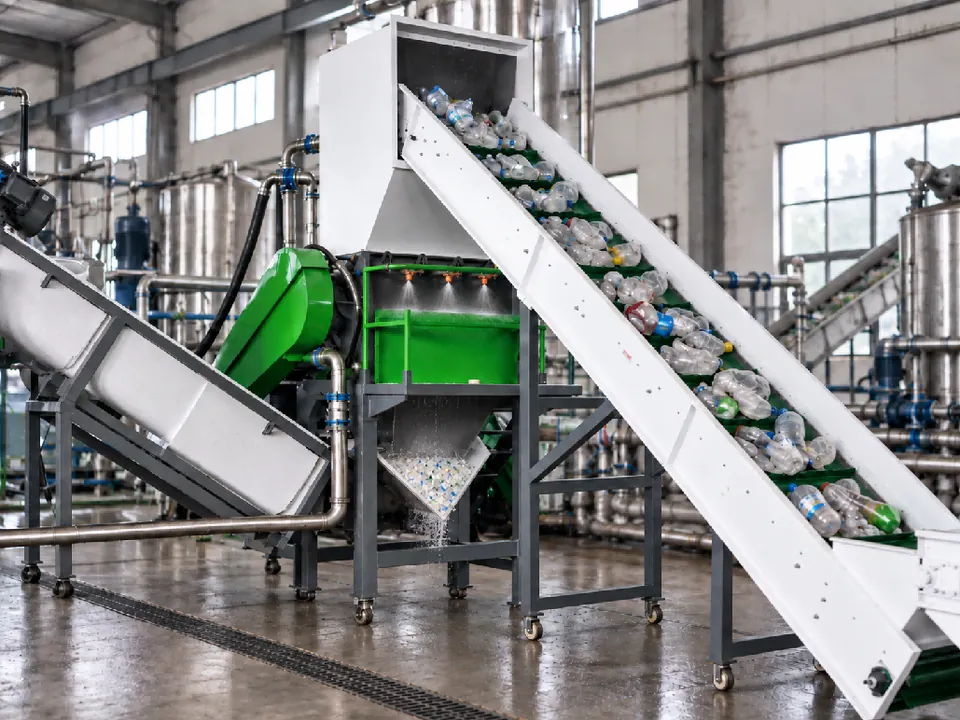
PET বোতল, HDPE বোতল, ছোট কনটেইনার, ইনজেকশন মোল্ডিং স্ক্র্যাপ এবং ব্যবস্থাপনাযোগ্য মাপের অনেক শক্ত প্লাস্টিকের জন্য সরাসরি ক্রাশিং সাধারণ। উদাহরণস্বরূপ, একটি বোতল ওয়াশিং লাইনে বাছাই ও লেবেল অপসারণের পর ক্রাশার স্থাপন করা যায়। ওয়েট ক্রাশিংও ব্যবহার করা যেতে পারে, যাতে পানি ময়লা সরানো শুরু করে এবং আকার কমানোর সময় ঘর্ষণজনিত তাপ কমায়।
কখন শ্রেডার ও ক্রাশার একসঙ্গে ব্যবহার করা উচিত
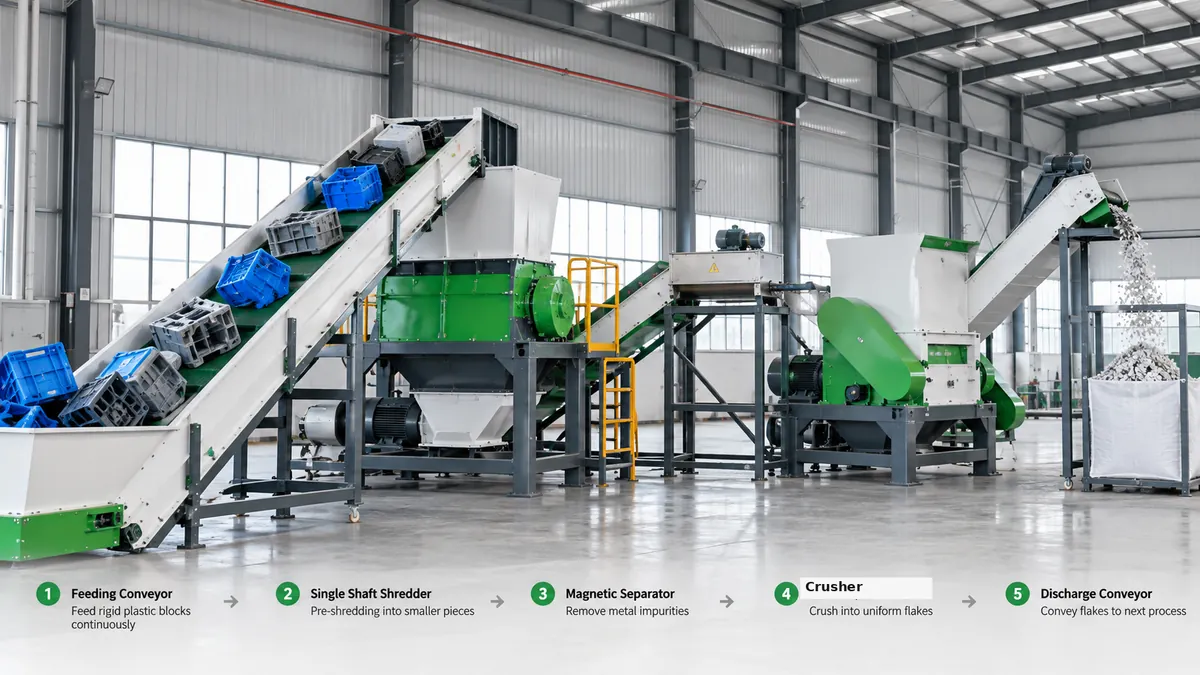
আগত পণ্য চূড়ান্ত প্রয়োজনীয় কণার আকারের তুলনায় অনেক বড় হলে দুই-ধাপের সিস্টেম কার্যকর হয়ে ওঠে। শ্রেডার ফিডিং ও বাল্ক-কমানোর সমস্যা সমাধান করে; ক্রাশার চূড়ান্ত আকারের সমস্যা সমাধান করে।
একটি ভালো উদাহরণ হলো একটি বড় প্লাস্টিক বিন। একটি সম্পূর্ণ বিন প্রচলিত ক্রাশারে কার্যকরভাবে ফিড করার জন্য খুব চওড়া ও খুব মোটা হতে পারে। একটি সিঙ্গেল-শ্যাফট শ্রেডার প্রথমে বিনটি টুকরো টুকরো করে ছিঁড়ে দিতে পারে। এরপর এই টুকরোগুলো কনভেয়রের মাধ্যমে উপযুক্ত স্ক্রিন লাগানো একটি ক্রাশারে স্থানান্তর করা যায়, যা ওয়াশিং বা এক্সট্রুশনের জন্য ছোট ও আরও সমসত্ত্ব ফ্লেক্স তৈরি করে।
একই যুক্তি প্যালেট, বড় ড্রাম, মোটা প্লাস্টিক লাম্প ও কিছু বড় পাইপ স্ক্র্যাপের জন্যও প্রযোজ্য। এই উপাদানগুলো জোর করে সরাসরি ক্রাশারে ঢোকানোর চেষ্টা করলে খুব বড় কাটিং চেম্বার ও মোটরের প্রয়োজন হতে পারে, তবুও তা অস্থির ফিডিং ও উচ্চ প্রভাবজনিত লোড তৈরি করে। দুটি মেশিনের মধ্যে কাজ ভাগ করলে প্রায়ই আরও স্থিতিশীল উৎপাদন পাওয়া যায়।
কেন মেশিনের তুলনায় শুধু “মোটর পাওয়ার” যথেষ্ট নয়
ক্রেতারা প্রায়ই 55 kW, 75 kW বা 90 kW ক্রাশারের তুলনা করেন, যেন মোটর পাওয়ার সরাসরি ক্ষমতা নির্দেশ করে। কিন্তু তা হয় না। মোটর পাওয়ার মেশিনের ডিজাইনের একটি অংশ মাত্র।
ক্রাশারের জন্য প্রকৃত আউটপুট প্রভাবিত হয় কাটিং চেম্বারের প্রস্থ, রোটরের ব্যাস, চলমান ও স্থির নাইফের সংখ্যা ও বিন্যাস, রোটরের গতি, স্ক্রিন ওপেনিং, ফিডিং পদ্ধতি, উপাদানের বাল্ক ডেনসিটি এবং লক্ষ্য ফ্লেক্সের আকার দিয়ে। দুর্বল রোটর ডিজাইনের একটি 75 kW মেশিন একই উপাদানে সঠিকভাবে ডিজাইন করা একটি 55 kW মেশিনের তুলনায় খারাপ কার্যক্ষমতা দেখাতে পারে।
শ্রেডারের জন্যও একই নীতি প্রযোজ্য। রোটরের ব্যাস, কার্যকর কর্মক্ষেত্রের প্রস্থ, হাইড্রোলিক পুশার বল, নাইফের আকার, গিয়ারবক্স টর্ক, স্ক্রিন ওপেনিং এবং কন্ট্রোল লজিক — সবকিছুই কার্যক্ষমতাকে প্রভাবিত করে। তাই সঠিক তুলনা শুধু kW-এর ওপর ভিত্তি করে না, বরং সম্পূর্ণ মেশিন কনফিগারেশন ও প্রকৃত বর্জ্যের নমুনার ওপর ভিত্তি করে করা উচিত।
লক্ষ্য আউটপুট আকার মেশিনের পছন্দ বদলে দেয়
মেশিন নির্বাচনের আগে প্রয়োজনীয় ডিসচার্জ আকার নির্ধারণ করা উচিত। উপাদান ওয়াশিং লাইনে প্রবেশ করলে কার্যকর ফ্রিকশন ওয়াশিং, ফ্লোট-সিংক পৃথকীকরণ, ডিওয়াটারিং ও ড্রায়িংয়ের জন্য ফ্লেক্স যথেষ্ট ছোট হতে হবে। উপাদান সরাসরি এক্সট্রুডারে গেলে ফিডের আকার এক্সট্রুডার বা কমপ্যাক্টর ফিডিং সিস্টেমের সঙ্গে মিলতে হবে।
শক্ত প্লাস্টিকের জন্য ক্রাশারের স্ক্রিন ওপেনিং সাধারণত প্রয়োগ অনুযায়ী 8–20 mm-এর মতো একটি পরিসরে থাকে। ছোট ওপেনিং আরও সূক্ষ্ম উপাদান তৈরি করতে পারে, কিন্তু থ্রুপুট কমায় এবং কাটিংয়ের ফ্রিকোয়েন্সি বাড়ায়। প্রাথমিক শ্রেডিংয়ের জন্য সাধারণত বড় স্ক্রিন ব্যবহার করা হয়, কারণ লক্ষ্য হলো চূড়ান্ত কণার আকার নিয়ন্ত্রণ নয়, বরং স্থিতিশীল বাল্ক কমানো।
এই কারণেই শুধু “500 kg/h ক্রাশার” বা “1,000 kg/h শ্রেডার” চাওয়া যথেষ্ট নয়। সরবরাহকারীর উচিত উপাদানের মাপ, দেয়ালের পুরুত্ব, ছবি বা ভিডিও, দূষণের মাত্রা, প্রয়োজনীয় চূড়ান্ত আকার এবং আকার কমানোর পরের প্রক্রিয়া সম্পর্কেও জিজ্ঞাসা করা।
ফিল্ম ও ওভেন ব্যাগের জন্য বিশেষ সতর্কতা প্রয়োজন
নমনীয় প্লাস্টিক শক্ত প্লাস্টিক থেকে সম্পূর্ণ আলাদাভাবে আচরণ করে। ফিল্ম ও ওভেন ব্যাগ হালকা, স্থিতিস্থাপক এবং রোটর বা শ্যাফটের চারপাশে সহজেই জড়িয়ে যায়। এদের কম বাল্ক ডেনসিটিও ফিডিংকে অসামঞ্জস্যপূর্ণ করে তোলে। এই উপাদানগুলোর জন্য ফিডিং নিয়ন্ত্রণ ও জড়িয়ে-না-যাওয়া রোটর ডিজাইন বড় মোটর ব্যবহারের চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে।
হাইড্রোলিক পুশিং-যুক্ত একটি সিঙ্গেল-শ্যাফট শ্রেডার প্রায়ই বেল করা ফিল্ম, কৃষি ফিল্ম, র্যাফিয়া এবং ওভেন ব্যাগের জন্য উপকারী, কারণ এটি কাটার আগে উপাদান চেপে ও নিয়ন্ত্রণ করে। ওয়াশিং প্রক্রিয়া অনুযায়ী, শ্রেড করা উপাদান এরপর একটি ওয়েট ক্রাশার, ফ্রিকশন ওয়াশারে যেতে পারে বা সরাসরি ওয়াশিং সেকশনে প্রবেশ করতে পারে।
অতিরিক্ত দূষিত কৃষি ফিল্মের ক্ষেত্রে বালি ও মাটির কথাও বিবেচনা করতে হবে। ঘর্ষণজনিত দূষণ ব্লেড ও স্ক্রিনের ক্ষয় বাড়ায়, এবং মূল আকার-কমানোর মেশিনের আগে একটি শুকনো প্রি-ক্লিনিং ধাপ অপ্রয়োজনীয় ক্ষয় কমাতে পারে।
দূষণ কীভাবে শ্রেডার ও ক্রাশার নির্বাচনকে প্রভাবিত করে
ধাতু, পাথর, বালি ও অন্যান্য বহিরাগত উপাদান আকার-কমানোর যন্ত্রপাতিতে সরাসরি প্রভাব ফেলে। ধাতু নাইফ, স্ক্রিন ও রোটরের ক্ষতি করতে পারে। বালি ও খনিজ দূষণ নাইফের ক্ষয় ত্বরান্বিত করে। মোটা লেবেল, দড়ি বা কাপড় ঘূর্ণায়মান অংশের চারপাশে জড়িয়ে যেতে পারে।
ধাতু দূষণের সম্ভাবনা থাকা উপাদানের জন্য সাধারণত শ্রেডিংয়ের পরে বা ক্রাশারের আগে কনভেয়রে একটি ম্যাগনেটিক সেপারেটর স্থাপন করা হয়। অতিরিক্ত দূষিত বর্জ্যের জন্য প্রি-সর্টিং ও প্রি-ক্লিনিং রক্ষণাবেক্ষণ খরচ উল্লেখযোগ্যভাবে কমাতে পারে। তাই একটি সম্পূর্ণ রিসাইক্লিং লাইনে আকার কমানোকে একটি বিচ্ছিন্ন মেশিন কেনার বদলে বাছাই ও ওয়াশিং ধাপের সঙ্গে একত্রে ডিজাইন করা উচিত।
কোটেশন চাওয়ার আগে আপনার কী তথ্য দেওয়া উচিত?
একটি নির্ভরযোগ্য মেশিনের পরামর্শের জন্য শুধু প্লাস্টিকের নাম যথেষ্ট নয়। নিচের তথ্য সরবরাহকারীকে সঠিক শ্রেডার, ক্রাশার বা দুই-ধাপের সিস্টেম নির্বাচন করতে সাহায্য করে:
- প্লাস্টিকের ধরন: PET, HDPE, PP, LDPE, LLDPE, PVC, ABS বা মিশ্র প্লাস্টিক।
- পণ্যের রূপ: বোতল, ক্রেট, বিন, প্যালেট, ফিল্ম, ওভেন ব্যাগ, লাম্প, পাইপ বা অন্য স্ক্র্যাপ।
- একটি টুকরার সর্বোচ্চ মাপ ও আনুমানিক ওজন।
- প্রাসঙ্গিক ক্ষেত্রে দেয়ালের পুরুত্ব বা উপাদানের পুরুত্ব।
- বর্জ্য আলগা, বেল করা, নাকি কমপ্যাক্ট করা।
- দূষণ: বালি, ধাতু, লেবেল, তেল, সিমেন্ট, জৈব অবশিষ্টাংশ বা অন্য অপদ্রব্য।
- প্রয়োজনীয় থ্রুপুট kg/h-এ।
- প্রয়োজনীয় চূড়ান্ত ফ্লেক্সের আকার।
- পরবর্তী প্রক্রিয়া: ওয়াশিং, ড্রায়িং, পেলেটাইজিং, এক্সট্রুশন বা সরাসরি পুনঃব্যবহার।
প্রকৃত বর্জ্যের ছবি ও সংক্ষিপ্ত ভিডিও প্রায়ই দীর্ঘ লিখিত বিবরণের চেয়ে বেশি কার্যকর। অস্বাভাবিক উপাদানের জন্য মেশিন কনফিগারেশন নির্ধারণের আগে ফিডিংয়ের আচরণ, আউটপুটের আকার ও বাস্তবসম্মত থ্রুপুট যাচাই করার সবচেয়ে ভালো উপায় হলো একটি স্যাম্পল টেস্ট।
চূড়ান্ত নির্বাচন: মেশিন নয়, প্রক্রিয়া বেছে নিন
শুধু দুটোই প্লাস্টিক ছোট করে বলেই শ্রেডার ও ক্রাশার একে অপরের বদলে ব্যবহারযোগ্য নয়। সঠিক মেশিন নির্ভর করে প্রথমে কোন সমস্যা সমাধান করতে হবে তার ওপর।
মূল সমস্যা হলো বর্জ্য খুব বড়, বড় আকৃতির বা ফিড করা কঠিন হলে একটি শ্রেডার দিয়ে শুরু করুন। মূল প্রয়োজনীয়তা হলো একটি ছোট ও আরও সামঞ্জস্যপূর্ণ ফ্লেক্স আকার হলে একটি ক্রাশার ব্যবহার করুন। উভয় সমস্যা থাকলে, একটি শ্রেডারের পরে একটি ক্রাশার সাধারণত বেশি স্থিতিশীল সমাধান।
একটি সম্পূর্ণ রিসাইক্লিং লাইনে আকার কমানো সবসময় ওয়াশিং, ড্রায়িং ও পেলেটাইজিং ধাপের সঙ্গে মিলিয়ে করা উচিত। সঠিক কণার আকার উপাদানের প্রবাহ, ওয়াশিং দক্ষতা, ড্রায়িংয়ের সামঞ্জস্য ও এক্সট্রুডার ফিডিং উন্নত করে। তাই সবচেয়ে ভালো সিস্টেম সেটি নয় যার মোটর সবচেয়ে বড় বা স্ক্রিন সবচেয়ে ছোট, বরং সেটি যা প্রকৃত কাঁচামাল ও প্রয়োজনীয় পরবর্তী প্রক্রিয়ার সঙ্গে মেলে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি ক্রাশার কি শ্রেডারের বদলে ব্যবহার করা যায়?
হ্যাঁ, যখন উপাদান নিরাপদে ও নিরবচ্ছিন্নভাবে ক্রাশারে ফিড করা যায় এবং ক্রাশার প্রয়োজনীয় থ্রুপুট ও ফ্লেক্সের আকার অর্জন করে। বড়, ভারী আকারের বা মোটা পণ্যকে সাধারণত আগে শ্রেড করার প্রয়োজন হয়।
ক্রাশারের স্ক্রিনের আকার কেন গুরুত্বপূর্ণ?
একটি ছোট স্ক্রিন ওপেনিং ছোট ফ্লেক্স তৈরি করে, কিন্তু উপাদান চেম্বারে বেশি সময় রাখে, যার ফলে সাধারণত থ্রুপুট কমে, শক্তি খরচ বাড়ে এবং ব্লেড দ্রুত ক্ষয়ে যায়। পরবর্তী প্রক্রিয়ার জন্য স্ক্রিন বেছে নিন।
বড় মোটরের ক্রাশার কি সবসময় ভালো?
না। কাটিং চেম্বারের প্রস্থ, রোটর ডিজাইন, নাইফের বিন্যাস, স্ক্রিন ওপেনিং, ফিডিং পদ্ধতি এবং উপাদান নিজেই প্রকৃত আউটপুট নির্ধারণ করে। সঠিকভাবে ডিজাইন করা একটি 55 kW ক্রাশার খারাপভাবে ডিজাইন করা একটি 75 kW ক্রাশারের চেয়ে বেশি কার্যকর হতে পারে।
কখন শ্রেডার ও ক্রাশার একসঙ্গে ব্যবহার করা উচিত?
যখন আগত পণ্য চূড়ান্ত ফ্লেক্সের আকারের তুলনায় অনেক বড়, যেমন বিন, প্যালেট, ড্রাম, মোটা লাম্প এবং কিছু বড় পাইপ। শ্রেডার ফিডিংয়ের সমস্যা সমাধান করে; ক্রাশার চূড়ান্ত আকার নিয়ন্ত্রণ করে।
একটি প্লাস্টিক গ্রানুলেটর কি প্লাস্টিক ক্রাশারের মতোই?
প্লাস্টিক রিসাইক্লিংয়ের বেশিরভাগ ক্ষেত্রে, হ্যাঁ। প্লাস্টিক গ্রানুলেটর, প্লাস্টিক ক্রাশার ও প্লাস্টিক গ্রাইন্ডার — সবই রোটর ও বেড নাইফ দিয়ে প্রস্তুত উপাদান কাটে এবং স্ক্রিন দিয়ে ফ্লেক্সের আকার নিয়ন্ত্রণ করে। কিছু সরবরাহকারী ইনজেকশন বা এক্সট্রুশন লাইনের পাশে ছোট, স্ক্রিন-নিয়ন্ত্রিত মেশিনের জন্য গ্রানুলেটর শব্দটি ব্যবহার করে, কিন্তু কার্যপ্রণালী একই।
উপাদানভিত্তিক পরামর্শ
আপনার বর্জ্যের জন্য কোন মেশিন উপযুক্ত, নিশ্চিত নন?
আসল উপাদানের ছবি ও কিছু তথ্য আমাদের পাঠান। আমাদের প্রকৌশলীরা উপযুক্ত সাইজ-রিডাকশন কনফিগারেশনের পরামর্শ দেবেন এবং প্রয়োজনে উপাদানের ট্রায়ালের ব্যবস্থা করবেন।
পরামর্শ চান- বর্জ্যের ছবি বা ছোট একটি ভিডিও
- একটি টুকরার মাপ ও ওজন
- প্রয়োজনীয় উৎপাদন ক্ষমতা ও আউটপুটের আকার
- পরবর্তী প্রক্রিয়া ধাপ