Ножеви за дробилка за пластика: материјал, растојание меѓу ножевите, абење и одржување
Ножевите се едни од најважните делови на дробилката за пластика. Две машини со слична моќност на моторот и големина на комората за сечење можат да работат многу различно ако материјалот на ножевите, геометријата на сечилото, растојанието меѓу ножевите и состојбата на одржување се различни. Лошата состојба на ножевите може да го намали учинокот, да го зголеми струјниот прилив, да произведе нерамномерен флекс, да создаде прекумерна топлина и да стави непотребно оптоварување на роторот, лагерите и моторот.
Краткиот одговор
Добриот нож треба да го задржи својот раб доволно долго за предвидениот материјал, а истовремено да има доволна жилавост за да издржи нормални оперативни оптоварувања. Растојанието меѓу ножевите треба да создава чисто дејство на сечење без ризик од контакт меѓу ножевите. Острењето треба да се врши пред да се развие сериозно абење, а подвижните и фиксните ножеви треба да се одржуваат како усогласен пар за сечење.
Содржина
- 01Подвижни и фиксни ножеви: што прави секој од нив
- 02Чести материјали за ножеви кои се користат во дробилки за пластика
- 03Тврдина на ножевите: потврдо не секогаш значи подобро
- 04Растојанието меѓу ножевите е едно од најважните подесувања
- 05Како суровината влијае на изборот на растојанието меѓу ножевите
- 06Што се случува кога ножевите на дробилката стануваат тапи
- 07Нечистотијата е често вистинската причина за брзото абење на ножевите
- 08Кога треба да се острат ножевите на дробилката?
- 09Правилното острење на ножевите е важно колку и материјалот на ножевите
- 10Завртките на ножевите и лежиштата на ножевите исто така бараат одржување
- 11Големината на ситото и абењето на ножевите се поврзани
- 12Мокрото дробење може да намали топлина, но одржувањето на ножевите останува неопходно
- 13Резервни ножеви: што треба да нарача купувачот со нова дробилка
- 14Кои информации треба да ги обезбедите при избор на ножеви за дробилка?
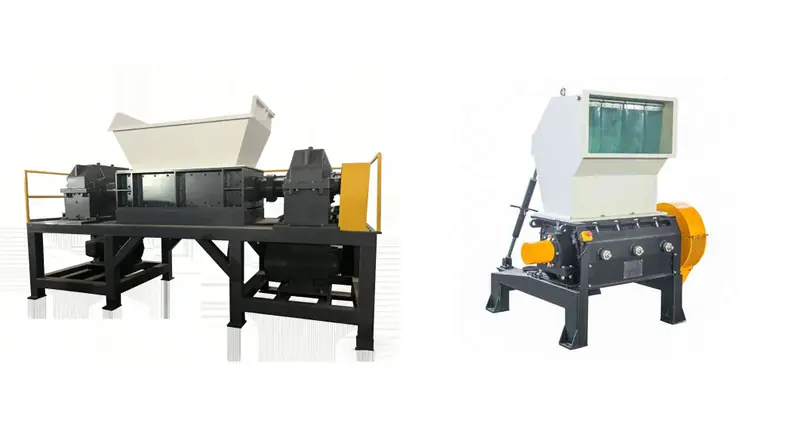
- 15Ножеви за шредер наспроти ножеви за дробилка: која е разликата?
- 16Конечен избор: квалитетот на ножевите е дел од учинокот на дробилката
- Често поставувани прашања
Подвижни и фиксни ножеви: што прави секој од нив
Затоа за купувачите не е доволно да прашаат само колку ножеви има дробилката за пластика. Поважните прашања се: кој челик се користи, колку се тврди ножевите, како се распоредени подвижните и фиксните ножеви, какво растојание меѓу ножевите е потребно за материјалот, колку лесно можат да се подесат или симнат ножевите, и колку често можат да се острат пред замена.
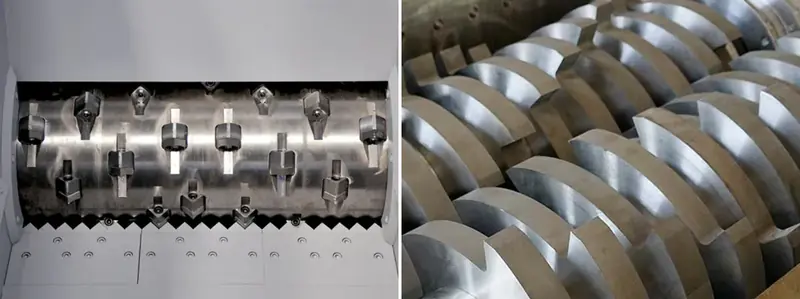
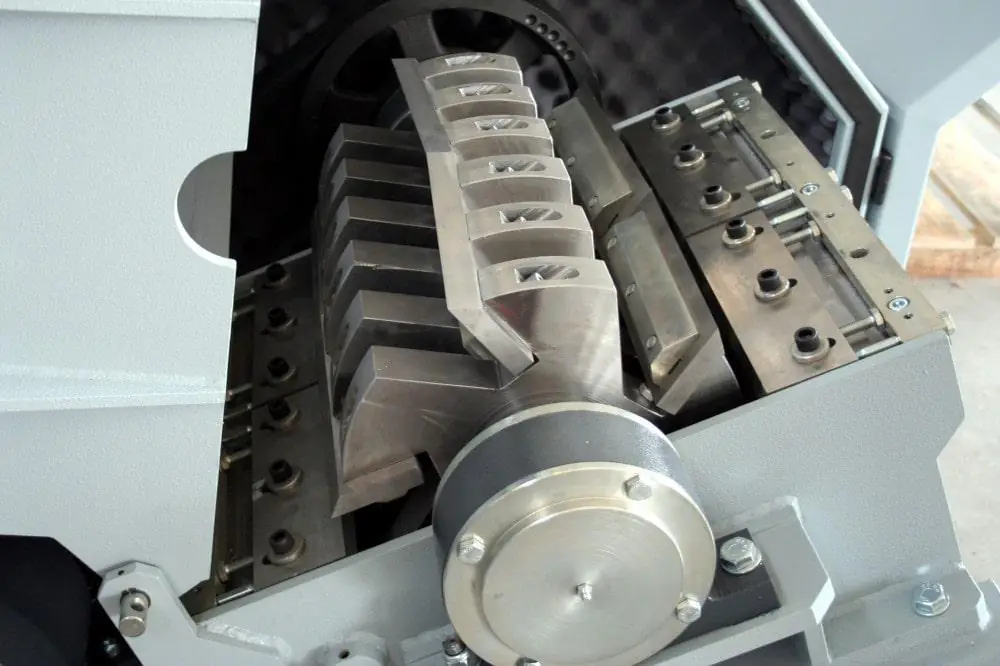
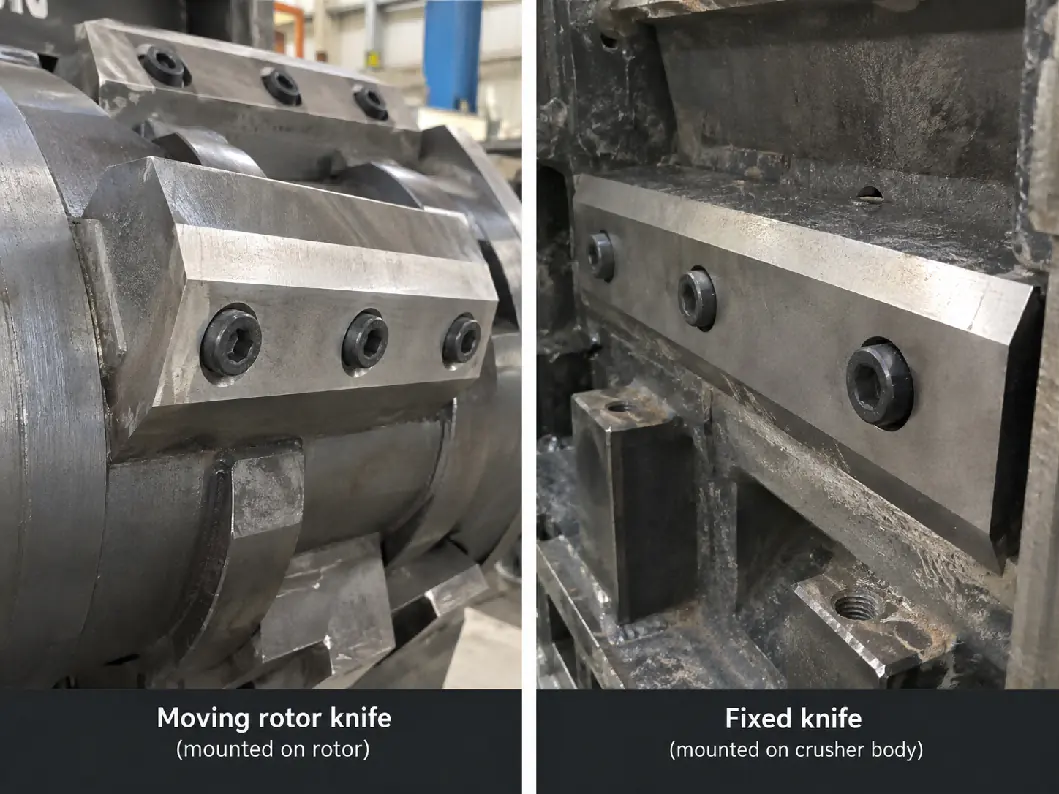
Типичната дробилка за пластика сече материјал меѓу подвижните ножеви монтирани на роторот и фиксните ножеви монтирани на телото на дробилката. Подвижните ножеви минуваат многу близу до фиксните ножеви, создавајќи дејство на сечење. Пластиката останува во комората сè додека парчињата не стануваат доволно мали за да минат низ ситото.
Подвижните ножеви извршуваат најголем дел од повторувачката работа на сечење и се изложени на удари, триење и нечистотија. Фиксните ножеви обезбедуваат спротивен раб за сечење. Двата вида мора да остануваат остри и правилно порамнети. Остар подвижен нож со изабен фиксен нож сепак ќе даде слаб учинок на сечење.
Во зависност од дизајнот на дробилката, роторот може да користи прави ножеви, ножеви во наизменичен распоред, V-распоред или сегментирани ножеви. Најдобриот распоред зависи од влезниот материјал. Шишињата, дебелиот тврд отпад, литеви канали од инјекциско калапење и фолијата не влегуваат во зоната на сечење на истиот начин, па геометријата на ножевите треба да се усогласи со примената, а не да се избира само според бројот на ножеви.
Чести материјали за ножеви кои се користат во дробилки за пластика
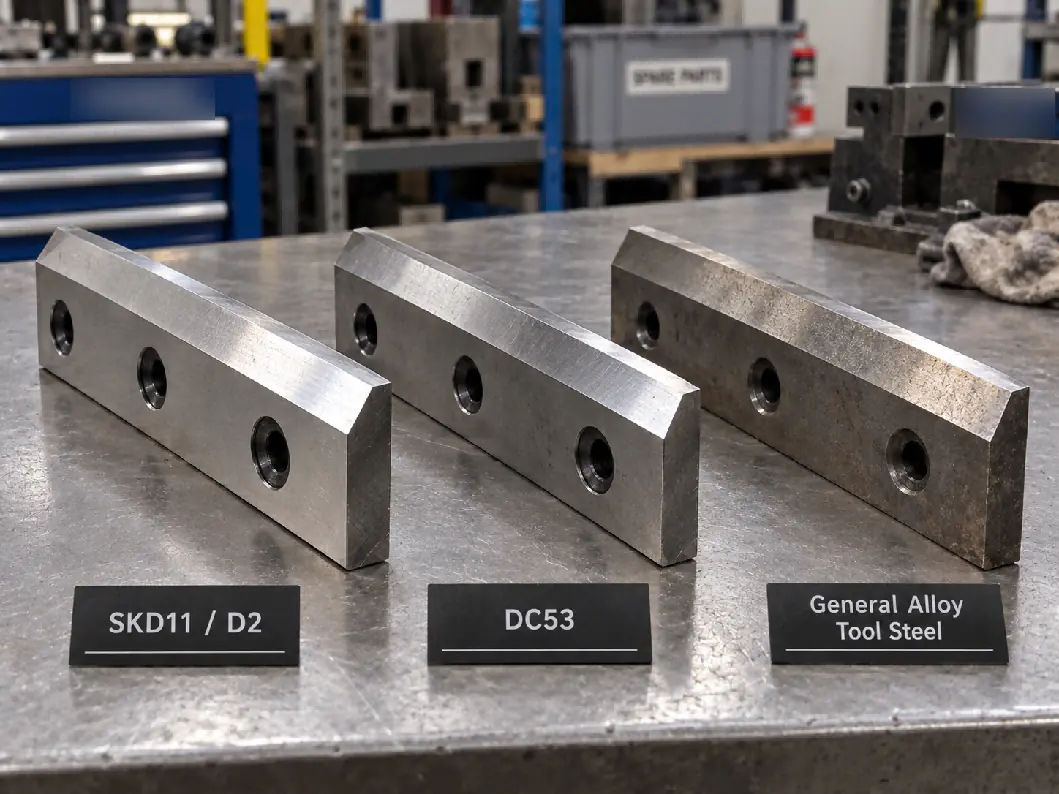
Ножевите на дробилката имаат потреба од рамнотежа меѓу тврдина, отпорност на абење и жилавост. Многу тврд нож може добро да издржи абразија, но може да стане поосетлив на кршење ако метал или камења влезат во машината. Пожилавиот нож може подобро да издржи удари, но може да бара почесто острење. Затоа суровината и нивото на нечистотија треба да се земат предвид пред да се специфицира челикот за ножевите.
| Материјал на нож | Типични карактеристики | Соодветна употреба | Точки за разгледување |
|---|---|---|---|
| SKD11 / D2 | Висока отпорност на абење и добро задржување на острината | Општо дробење тврда пластика, шишиња, гајби, литеви канали и рециклирана пластика | Чест избор за индустриски дробилки за пластика; правилната термичка обработка е критична |
| DC53 | Висока тврдина со подобрена жилавост во споредба со конвенционалниот D2 во многу алатни примени | Тешки примени каде отпорноста на кршење е важна | Повисока цена; учинокот силно зависи од термичката обработка |
| 9CrSi / слични легирани алатни челици | Умерена отпорност на абење и пониска цена | Помалку абразивни, полесни примени | Обично бара почесто острење отколку премиум алатните челици |
| Брзорезен челик / специјални алатни челици | Многу добра тврдина и отпорност на абење | Специјализирани примени кои бараат долг век на острината | Повисока цена и не секогаш потребно за стандардни линии за рециклирање |
За многу проекти за рециклирање пластика, SKD11/D2 е практичен и широко користен избор бидејќи обезбедува добра рамнотежа меѓу цената и отпорноста на абење. Меѓутоа, класата на челик наведена во понудата не гарантира квалитет на ножевите. Термичката обработка, темперирањето, прецизноста на брусењето и крајната тврдина се еднакво важни.
Поради тоа, купувачите треба да го прашаат добавувачот не само за класата на материјал, туку и за целниот опсег на тврдина и стандардот за термичка обработка на ножевите. Добро изработен D2 нож може да надмине лошо термички обработен нож направен од поскап челик.
Тврдина на ножевите: потврдо не секогаш значи подобро
Ножевите на дробилката за пластика обично се термички обработуваат за да се постигне висока тврдина, но избирањето на највисоката можна тврдина не е секогаш правилниот пристап. Ако ножот стане премногу крт, случајна метална нечистотија или силен удар може да го искршат работ за сечење.
За ножевите на дробилки од D2/SKD11, добавувачите обично работат во висок опсег на тврдина за алатен челик, често околу горните 50-ти HRC, во зависност од големината на ножот и примената. Точната вредност треба да ја одреди производителот на ножевите, бидејќи дебелите тешки ножеви, тенките ножеви и силно загадените примени може да бараат различна рамнотежа меѓу тврдина и жилавост.
За чисти PET шишиња или производствен отпад, отпорноста на абење е обично главната грижа. За валкана тврда пластика, земјоделски материјал или отпад со можна метална нечистотија, жилавоста станува поважна. Во овие случаи, избирањето малку пожилав нож и заштитата на дробилката со сортирање или магнетна сепарација може да даде подобра вкупна оперативна цена отколку едноставно максимизирање на тврдината.
Растојанието меѓу ножевите е едно од најважните подесувања
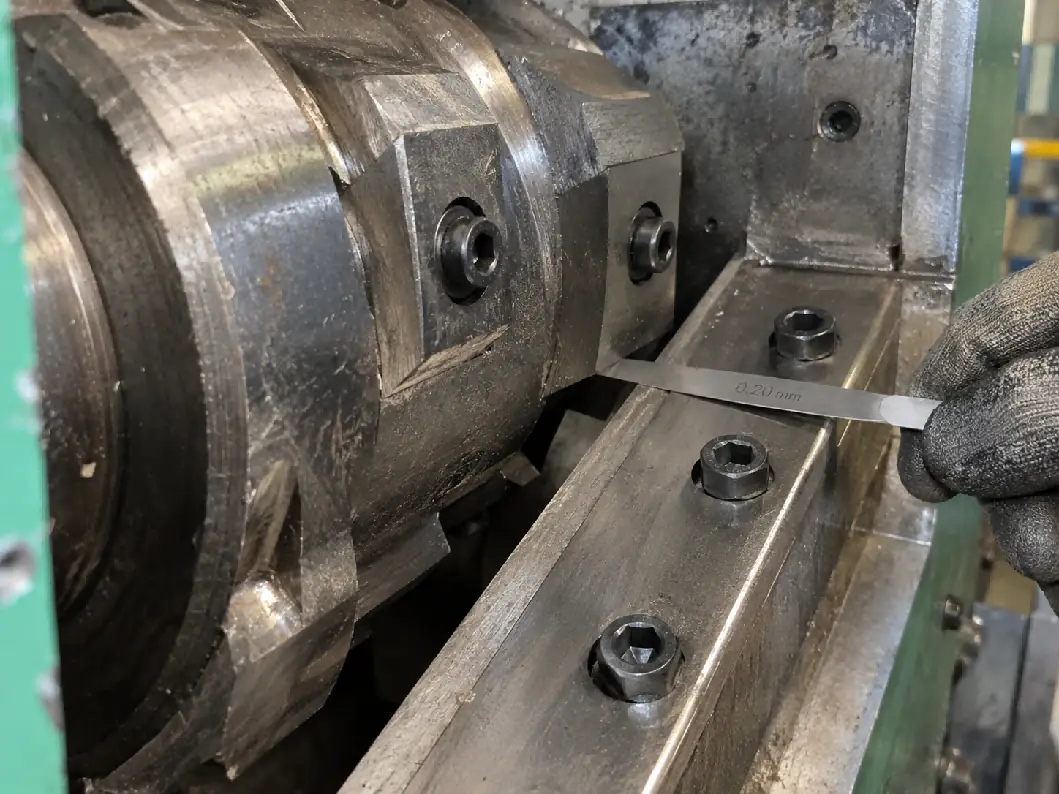
Растојанието меѓу ножевите е зазорот меѓу подвижниот нож и фиксниот нож во точката на сечење. Овој зазор мора да е доволно мал за да создава чисто дејство на сечење, но доволно голем за да спречи контакт меѓу ножевите кога роторот работи под оптоварување.
Ако растојанието меѓу ножевите е преголемо, машината почнува да ја кине или удира пластиката наместо чисто да ја сече. Ова може да го намали капацитетот, да зголеми варијација во големината на флексот и да создаде повеќе топлина. Флексибилните материјали можат да се превиткуваат или да се истегнуваат низ зазорот наместо да се сечат.
Ако растојанието меѓу ножевите е премало, подвижниот и фиксниот нож може да се допрат поради извиткување на роторот, движење на лагерите, термичко ширење или неправилно подесување. Судирот на ножевите може да ги оштети ножевите, лежиштата на ножевите и роторот, и може да предизвика ненадеен прекин на машината.
Не постои единствена вредност за растојанието меѓу ножевите соодветна за секоја дробилка. Во многу конвенционални дробилки за пластика работниот зазор се мери во десеттини од милиметар, но правилната вредност зависи од дијаметарот на роторот, прецизноста на машината, дебелината на ножот, видот на материјалот и дизајнот на дробилката. Секогаш треба да се следи опсегот на подесување наведен од производителот.
Како суровината влијае на изборот на растојанието меѓу ножевите
Тврдата пластика и флексибилната пластика поставуваат различни барања на системот за сечење. Дебелите парчиња PP или HDPE можат да толерираат малку поголем зазор за сечење од многу тенката фолија, бидејќи материјалот е доволно крут за чисто да се сече. Тенката фолија и ткаениот материјал имаат поголема веројатност да се превиткуваат или да се провлечат низ голем зазор.
За дробење PET шишиња, острите ножеви и постојаниот зазор се важни бидејќи тапите ножеви можат да создадат прекумерен прав од PET и нерамномерен флекс. При мокро дробење, водата помага да се намали триењето и топлината и почнува да отстранува нечистотија, но не компензира за лоша состојба на ножевите.
За дебели парчиња, пурж и силно калапирани делови, жилавоста на ножевите и стабилното монтирање на ножевите стануваат особено важни, бидејќи оптоварувањето при сечење брзо се менува кога роторот навлегува во густ материјал.
За валкана земјоделска пластика, песокот и минералната нечистотија дејствуваат како абразивен медиум. Во овие примени, одржувањето на совршено остар раб за долг период е нереално. Претчистењето често може да заштеди повеќе трошоци за ножеви отколку преминот на многу поскап челик за ножеви.
Што се случува кога ножевите на дробилката стануваат тапи
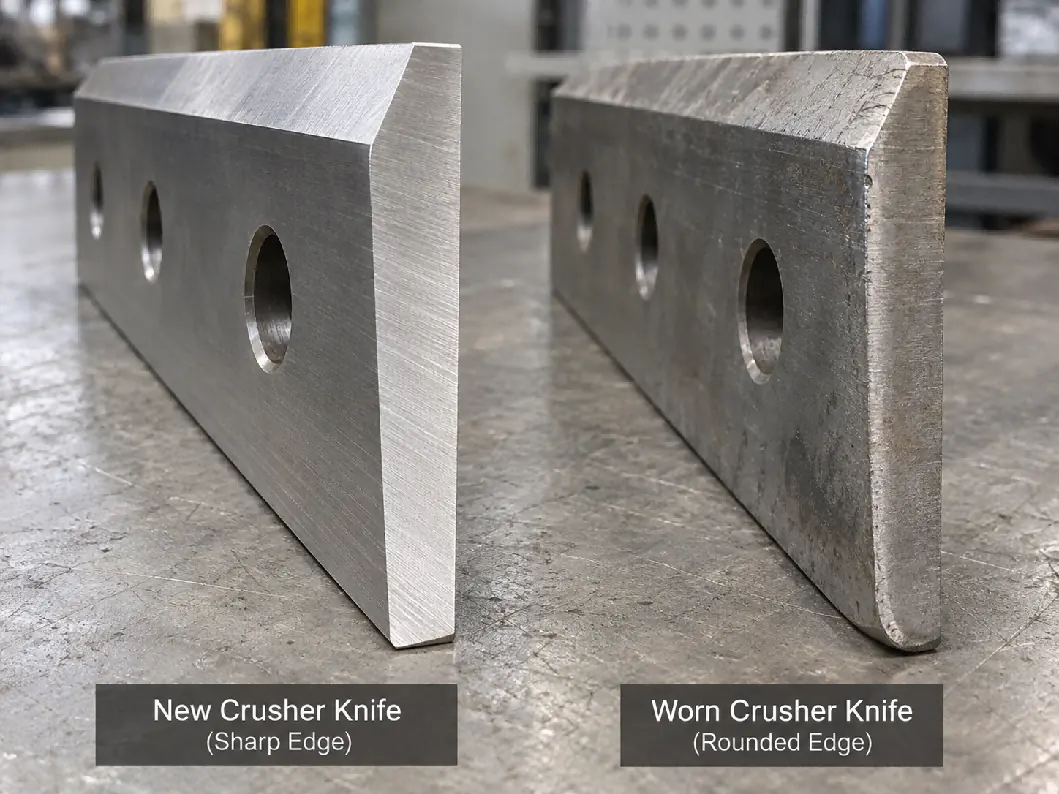
Абењето на ножевите се развива постепено, па операторите често продолжуваат со производство без да забележат колку се влошил учинокот. Првиот знак не е секогаш видливо оштетен нож. Промените во однесувањето на машината често се појавуваат порано.
| Оперативен симптом | Можна причина поврзана со ножевите | Што да се провери |
|---|---|---|
| Капацитетот постепено опаѓа | Рабовите за сечење стануваат заоблени | Прегледајте подвижните и фиксните ножеви; споредете го тековното растојание со поставената вредност |
| Струјата на моторот се зголемува | Повеќе дробење со удар наместо со сечење | Острина на ножевите, растојание, затнато сито и брзина на подавање |
| Флексот станува поголем или нерамномерен | Изабени рабови или преголемо растојание меѓу ножевите | Состојба на ножевите и порамнетост на фиксниот нож |
| Повеќе прашина или фин прав | Оштетен раб, прекумерно повторно сечење или несоодветно сито | Кршење на ножевите, големина на ситото и состојба на роторот |
| Материјалот се омотува или се истегнува | Премногу тапи ножеви или преголемо растојание | Особено важно за фолија и рафија |
| Абнормална вибрација или бучава | Олабавени завртки на ножевите, искршени ножеви или небаланс на роторот | Запрете ја машината и веднаш прегледајте |
Нечистотијата е често вистинската причина за брзото абење на ножевите
Векот на ножевите силно зависи од тоа што влегува во дробилката заедно со пластиката. Песокот, стаклото, камењата, завртките, металните вметнувања и минералниот прав можат многу побрзо да го скратат векот на ножевите од чистата пластика.
Песокот и фината минерална нечистотија предизвикуваат абразивно абење по целиот раб за сечење. Металните парчиња можат да предизвикаат локално кршење или пукање. Камењата можат да ги оштетат и ножевите и ситото. Затоа истиот нож може да работи долго на чист фабрички отпад, но да бара многу почесто одржување при обработка на постпотрошувачки или земјоделски отпад.
Ако е можна нечистотија со железни метали, пред дробилката може да се инсталира надвисен магнет или магнетен сепаратор. За големи туѓи предмети, сè уште може да биде потребно рачно сортирање или фаза на претчистење, бидејќи не е сета штетна нечистотија магнетна.
Кога треба да се острат ножевите на дробилката?
Не постои сигурен универзален одговор како „острете на секои 500 часа“. Правилниот интервал зависи од материјалот, нечистотијата, големината на ситото, брзината на подавање и работните часови.
Подобро правило за одржување е да се острат ножевите кога учинокот на сечењето почнува да се влошува, пред работ да стане силно заоблен или искршен. Продолжувањето со работа со многу тапи ножеви ја зголемува потрошувачката на енергија и може да отстрани повеќе материјал од ножот при следната операција на брусење, скратувајќи го вкупниот век на ножевите.
Операторите треба да ги записуваат работните часови, обработениот материјал и датумите на острење. По неколку циклуси на одржување, погонот може да утврди реалистичен интервал на острење за својот сопствен отпаден тек.
Кога се симнуваат ножевите, треба да се прегледаат и подвижните и фиксните ножеви. Пребрусувањето само на една страна од парот за сечење можеби не ќе врати правилен учинок на сечење ако спротивниот нож е исто така изабен.
Правилното острење на ножевите е важно колку и материјалот на ножевите
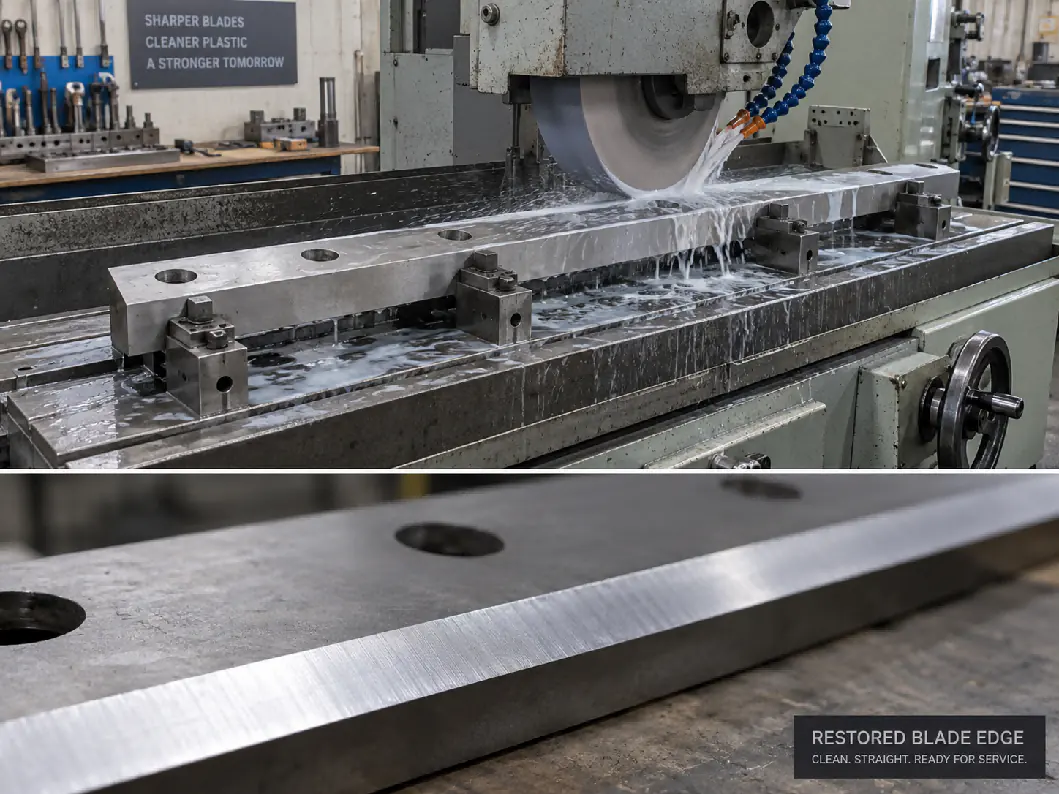
Ножевите на дробилката треба да се брусат на соодветни машински алати за да се одржи правецот на работ за сечење и постојаноста на димензиите на ножевите по целиот ротор. Нерамномерното брусење може да го направи тешко подесувањето на растојанието меѓу ножевите и може да создаде небаланс на роторот.
При брусење треба да се избегнува прекумерна топлина бидејќи прегревањето може да влијае на термички обработениот раб за сечење. Аголот на острење треба да остане во согласност со оригиналниот дизајн на ножот, освен ако производителот на машината не наведе друг агол за одредена примена.
По острењето, сите ножеви монтирани во истата позициска група на роторот треба да се проверат за димензионална усогласеност. Ако еден нож штрчи повеќе од другите, тој може да носи прекумерно оптоварување или да дојде во контакт со фиксниот нож.
Завртките на ножевите и лежиштата на ножевите исто така бараат одржување
Одржувањето на ножевите не се ограничува само на работ за сечење. Завртките на ножевите, навоените отвори и лежиштата на ножевите носат повторувани ударни оптоварувања. Олабавените завртки можат да дозволат ножот да се помести, оштетувајќи го лежиштето и создавајќи сериозен небаланс на роторот.
Пред повторно монтирање на ножевите, монтажните површини треба да се исчистат. Остатоци од пластика, рѓа или дробен материјал заглавен под ножот можат да ја променат позицијата на ножот и да направат точното подесување на зазорот невозможно.
Завртките треба да се затегнат според бараниот вртежен момент на производителот и повторно да се проверат по почетното работење, ако е наведено. Оштетените навои или деформираните лежишта на ножевите треба да се поправат пред да се продолжи со производство.
Големината на ситото и абењето на ножевите се поврзани
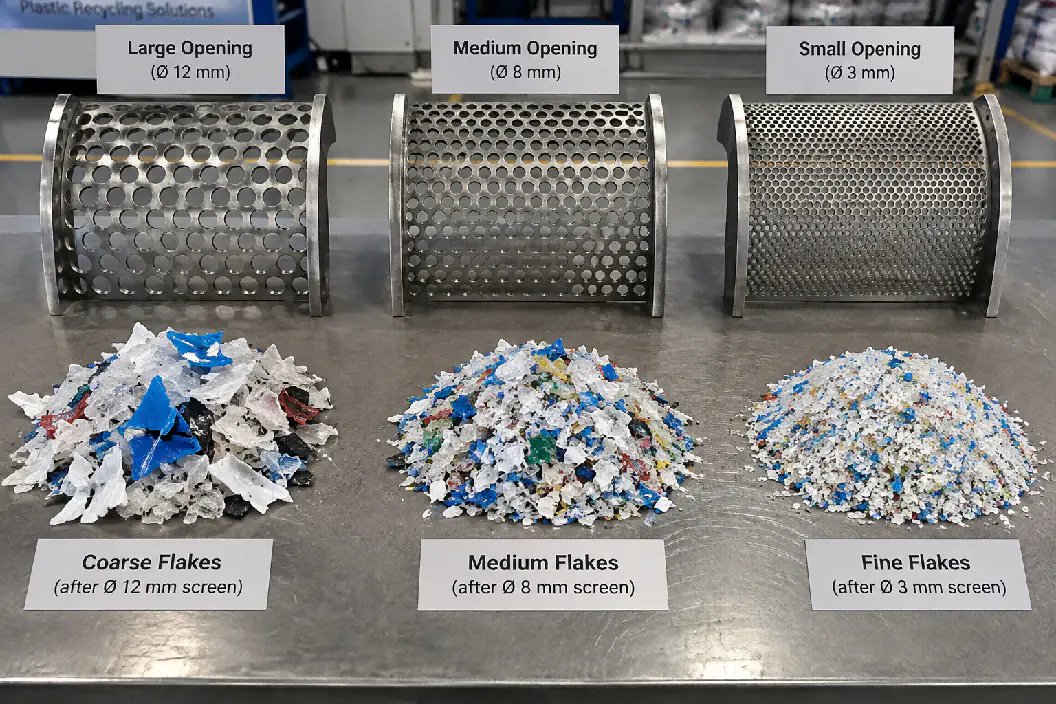
Помало сито на дробилката не само што ја менува конечната големина на честичките. Тоа исто така задржува материјалот во комората за сечење за повеќе циклуси на сечење. Ова го зголемува контактот меѓу пластиката и ножевите.
На пример, преминот од поголемо сито на многу мал отвор може да ја подобри големината на флексот, но може да го намали капацитетот и да го зголеми абењето на ножевите. Затоа најмалото можно сито не е секогаш најекономичниот избор.
Ситото треба да се избере според следниот процес. Линијата за перење може да бара флекс доволно мал за ефикасно фрикционо перење и флотациска сепарација, додека линијата за екструзија може да има различни барања за подавање. Најдобриот отвор на ситото е тој што ги исполнува барањата на наредниот процес без непотребно повторно сечење.
Мокрото дробење може да намали топлина, но одржувањето на ножевите останува неопходно
Мокрото дробење обично се користи при PET шишиња и некои линии за перење тврда пластика. Вода влегува во комората за сечење за време на дробењето, помагајќи да се намали топлината од триењето и да се започне отстранувањето на нечистотијата од пластиката.
Меѓутоа, мокрото работење не елиминира абење на ножевите. Абразивните нечистотии сè уште можат да го нападнат работ за сечење, а вода со лош квалитет или несоодветна дренажа можат да создадат проблеми со корозија за време на периоди на застој.
Затоа ножевите на мократа дробилка и монтажните области треба да се чистат и прегледуваат за време на планираното одржување. Ако линијата ќе остане неактивна подолг период, машината треба да се испразни и заштити од корозија според процедурата за одржување на добавувачот.
Резервни ножеви: што треба да нарача купувачот со нова дробилка
За производна линија која мора да работи непрекинато, резервните ножеви треба да бидат вклучени во почетниот план за резервни делови. Чекањето за резервен нож по оштетување може да ја запре целата линија за перење или гранулирање.
Практичниот комплет резервни делови обично вклучува подвижни ножеви, фиксни ножеви и критичен монтажен прибор. Потребната количина зависи од дизајнот на машината и стратегијата за одржување на погонот.
Кога подоцна нарачува резервни ножеви, клиентот треба да обезбеди модел на машината, цртеж на ножот или точни димензии, шема на монтажните отвори, класа на материјал и барање за тврдина. Малите разлики во позицијата на отворите или дебелината на ножот можат да спречат правилна инсталација дури и кога вкупната должина на ножот изгледа точна.
Кои информации треба да ги обезбедите при избор на ножеви за дробилка?
Ако купувате дробилка или резервни ножеви, добавувачот треба да ја разбере стварната примена. Корисните информации вклучуваат:
- Вид на пластика: PET, HDPE, PP, ABS, PVC или мешана тврда пластика.
- Облик на производот: шишиња, гајби, ливници, крупни парчиња, цевки, плочи или друг отпад.
- Максимална големина на влезниот материјал и дебелина на ѕидот.
- Потребен капацитет во kg/h.
- Целна големина на флексот и отвор на ситото на дробилката.
- Дали дробењето е суво или мокро.
- Нечистотија: песок, метал, етикети, стакло, камења, цемент или минерални остатоци.
- Тековен материјал и тврдина на ножот, ако се заменува постоечки нож.
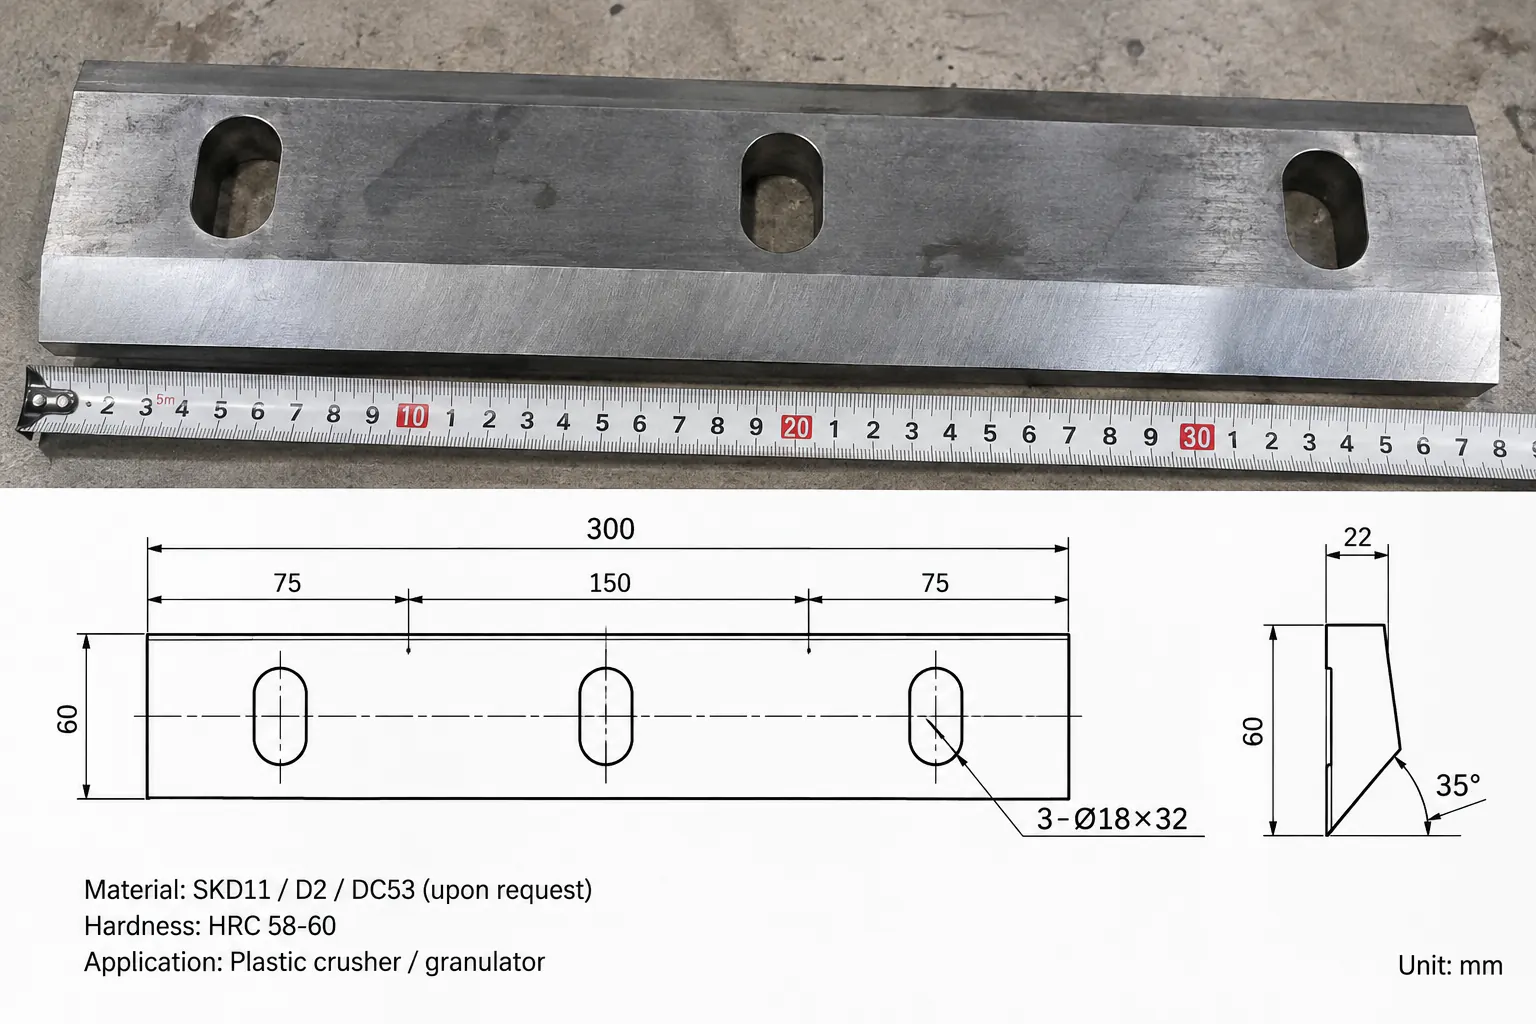
- Димензии на ножот, шема на монтажните отвори и јасна фотографија или цртеж.
За резервни ножеви, димензиониран цртеж е посигурен од само фотографија. Должината, широчината, дебелината, позицијата на отворите, деталите за проширените отвори и аголот на работ треба да се потврдат пред производство.
Ножеви за шредер наспроти ножеви за дробилка: која е разликата?
Купувачите често пребаруваат ножеви за шредер и ножеви за дробилка како да се заменливи, но деловите функционираат многу различно. Ножевите на дробилката и гранулаторот се долги, рамни ножеви кои сечат со голема брзина наспроти фиксни ножеви во основата преку мал, прецизно поставен зазор. Ножевите на шредерот работат со мала брзина и голем вртежен момент, па затоа се дизајнирани за удар и кинење, а не за прецизно сечење со маказен ефект.
Едновратилниот шредер користи мали квадратни или профилирани ножеви на роторот, често со неколку искористливи рабови кои можат да се ротираат пред повторно острење, и сечат наспроти противнож над сито. Двовратилниот шредер користи дебели закачени сечачки дискови наредени на вратилата со дистанцери; изабените сечачи обично се тврдо наваруваат или заменуваат како комплет, наместо да се острат како нож на дробилка.
| Карактеристика | Ножеви на дробилка / гранулатор | Ножеви на едновратилен шредер | Сечачи на двовратилен шредер |
|---|---|---|---|
| Облик | Долги рамни ножеви на ротор и основа | Мали квадратни или профилирани вметки | Дебели закачени дискови со дистанцери |
| Дејство на сечење | Брзо маказно сечење преку поставен зазор | Бавно сечење наспроти противнож | Бавно кинење и стрижење меѓу вратилата |
| Типичен челик | Алатни челици како SKD11/D2 или DC53 | Алатни или легирани челици, често со неколку искористливи рабови | Жилави легирани челици избрани за отпорност на удар |
| Одржување | Повторно острење, потоа повторно подесување на зазорот на ножот | Ротирање до свеж раб, потоа повторно острење или замена | Тврдо наваривање на сечачите или нивна замена; проверка на дистанцерите и лагерите |
Кога нарачувате резервни ножеви, наведете го моделот на машината и димензиите на роторот или вратилото, а не само зборот „нож“. За да изберете меѓу двата дизајни на шредер, видете едновратилен наспроти двовратилен шредер.
Конечен избор: квалитетот на ножевите е дел од учинокот на дробилката
Учинокот на дробилката е одреден од целиот систем за сечење, а не само од моторот. Челикот на ножевите, термичката обработка, геометријата на ножевите, зазорот меѓу ножевите, големината на ситото, прецизноста на роторот и одржувањето заеднички делуваат.
Добриот нож треба да го задржи својот раб доволно долго за предвидениот материјал, а истовремено да има доволна жилавост за да издржи нормални оперативни оптоварувања. Растојанието меѓу ножевите треба да создава чисто дејство на сечење без ризик од контакт меѓу ножевите. Острењето треба да се врши пред да се развие сериозно абење, а подвижните и фиксните ножеви треба да се одржуваат како усогласен пар за сечење.
За купувачите кои споредуваат дробилки за пластика, прашувањето за материјалот на ножевите, тврдината, методот на подесување и достапноста на резервни ножеви често открива повеќе за практичниот оперативен квалитет на машината отколку едноставното споредување на моќноста на моторот или бројот на ножеви.
Често поставувани прашања
Кој е најдобриот челик за ножевите на дробилки за пластика?
За многу проекти за рециклирање, SKD11/D2 е практичен избор со добра рамнотежа меѓу цена и отпорност на абење; DC53 нуди подобра отпорност на крцкање за тешки работни услови. Термичката обработка, темперирањето и прецизноста на брусењето се еднакво важни како и класата на челик.
Какво растојание меѓу ножевите треба да има дробилка за пластика?
Не постои единствена вредност. Во многу конвенционални дробилки работниот зазор се мери во десеттини од милиметар, но зависи од дијаметарот на роторот, прецизноста на машината, дебелината на ножот и материјалот. Следете го опсегот на подесување наведен од производителот.
Колку често треба да се острат ножевите на дробилката?
Не постои универзален интервал. Острете кога учинокот на сечење почнува да опаѓа, пред работ значително да се заоблив или искрца, и запишувајте работни часови за да поставите реален интервал за вашиот сопствен материјал.
Зошто ножевите на дробилката се абат толку брзо?
Нечистотијата често е вистинската причина: песокот, стаклото, камењата и металот го абат или крцкаат работ многу побрзо од чистата пластика. Претчистењето, сортирањето и магнетната сепарација пред дробилката ги штитат ножевите.
Дали ножевите на гранулатор се исти како ножевите на дробилка?
Да. Ножевите на гранулатор и ножевите на дробилка за пластика се однесуваат на исти ножеви на ротор и основа кои сечат пластика наспроти сито. Правилата за избор во овој водич — челик, тврдина, зазор меѓу ножевите и острење — се применуваат на обете.
Дали ножевите на дробилка можат да се користат во шредер?
Не. Ножевите на шредер и ножевите на дробилка се разликуваат по облик, брзина на сечење и намена. Едновратилниот шредер користи мали ротирачки вметки на ножеви, а двовратилниот шредер користи закачени сечачки дискови, па резервните делови мора да одговараат на конкретната машина и димензиите на роторот или вратилото.
Резервни ножеви
Ви се потребни резервни ножеви за дробилка или гранулатор?
Испратете ги деталите за вашата машина и фотографија или цртеж на тековните ножеви. Ние ќе го потврдиме челикот на ножевите, димензиите и правилниот комплет резервни делови за вашата дробилка.
Прашајте за резервни ножеви- Модел на дробилка или дијаметар и широчина на роторот
- Цртеж, димензии или фотографии на ножот
- Материјал кој се дроби и неговата нечистотија
- Тековен век на ножот меѓу острењата