Ножове за трошачка за пластмаса (ножове за ножов гранулатор): материал, хлабина, износване и поддръжка
Ножовете са една от най-важните части на трошачката за пластмаса. Две машини с подобна мощност на двигателя и размер на режещата камера могат да работят много различно, ако материалът на ножовете, геометрията им, хлабината и състоянието на поддръжката се различават. Лошото състояние на ножовете може да намали производителността, да повиши консумирания ток, да даде неравномерни люспи, да създаде прекомерна топлина и да натовари ненужно ротора, лагерите и двигателя.
Накратко
Добрият нож трябва да задържа режещия си ръб достатъчно дълго за предвидения материал и същевременно да има достатъчна жилавост, за да издържа на нормалните работни натоварвания. Хлабината между ножовете трябва да осигурява чисто срязване без риск от контакт между тях. Заточването трябва да се извършва, преди да настъпи силно износване, а подвижните и неподвижните ножове трябва да се поддържат като съгласувана режеща двойка.
Съдържание
- 01Подвижни и неподвижни ножове: какво прави всеки от тях
- 02Често използвани материали за ножове на трошачки за пластмаса
- 03Твърдост на ножовете: по-твърдото не винаги е по-добро
- 04Хлабината между ножовете е една от най-важните настройки
- 05Как суровината влияе върху избора на хлабина
- 06Какво се случва, когато ножовете на трошачката се затъпят
- 07Замърсяването често е истинската причина за бързото износване на ножовете
- 08Кога трябва да се заточват ножовете на трошачката?
- 09Правилното заточване на ножовете е също толкова важно, колкото и материалът им
- 10Болтовете и гнездата на ножовете също изискват поддръжка
- 11Размерът на ситото и износването на ножовете са свързани
- 12Мокрото трошене може да намали топлината, но поддръжката на ножовете остава задължителна
- 13Резервни ножове: какво трябва да поръча купувачът с нова трошачка
- 14Каква информация да предоставите при избора на ножове за трошачка?
- 15Ножове за шредер или ножове за трошачка: каква е разликата?
- 16Окончателен избор: качеството на ножовете е част от работата на трошачката
- Често задавани въпроси
Подвижни и неподвижни ножове: какво прави всеки от тях
Затова за купувачите не е достатъчно да попитат само колко ножа има една трошачка за пластмаса. По-полезните въпроси са: каква стомана се използва, каква е твърдостта на ножовете, как са разположени подвижните и неподвижните ножове, каква хлабина изисква материалът, колко лесно ножовете могат да се регулират или свалят и колко пъти могат да се заточат преди подмяна.
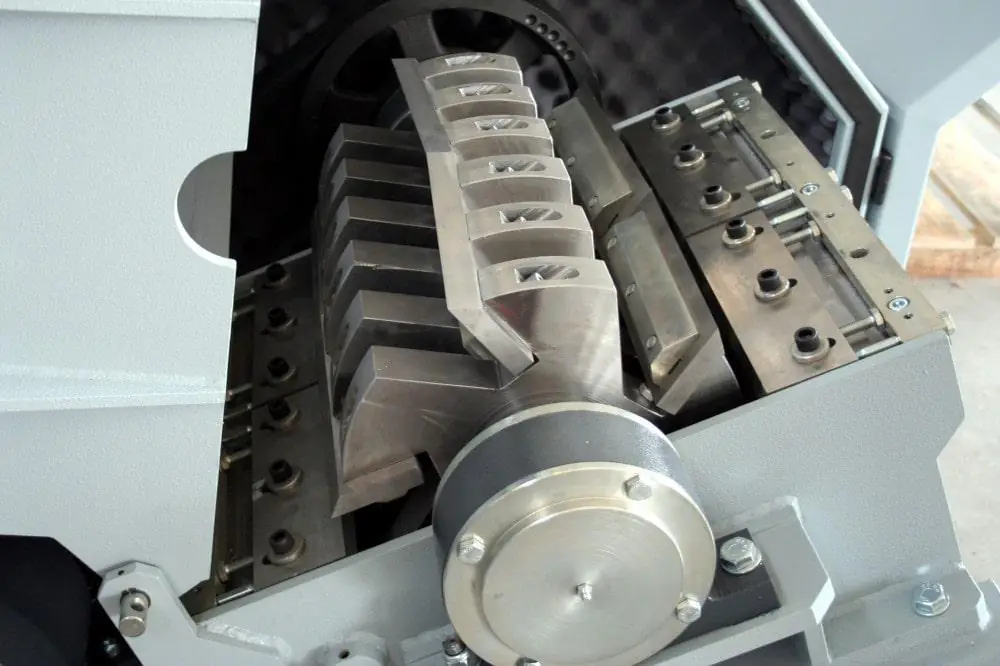
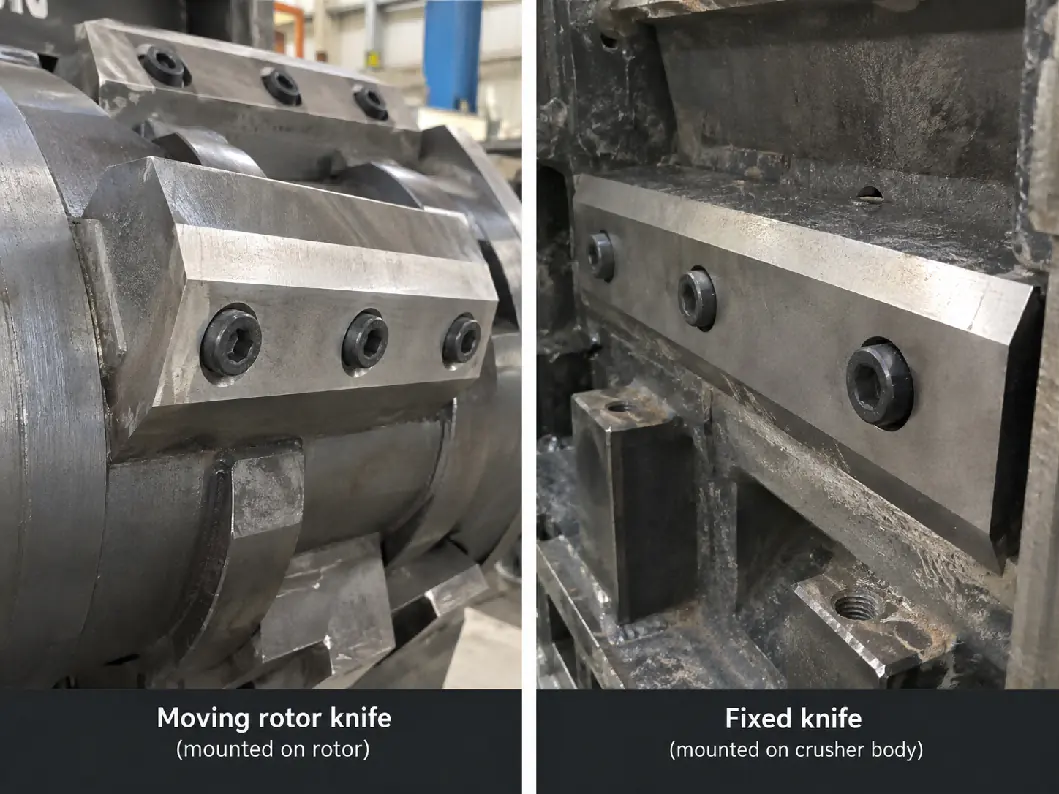
Типичната трошачка за пластмаса реже материала между подвижни ножове, монтирани на ротора, и неподвижни ножове, монтирани на корпуса на трошачката. Подвижните ножове преминават съвсем близо до неподвижните и създават срязващо действие. Пластмасата остава в камерата, докато парчетата станат достатъчно малки, за да преминат през ситото.
Подвижните ножове извършват по-голямата част от многократната режеща работа и са изложени на удар, триене и замърсяване. Неподвижните ножове осигуряват насрещния режещ ръб. И двата вида трябва да остават остри и правилно подравнени. Остър подвижен нож с износен неподвижен нож все пак ще реже лошо.
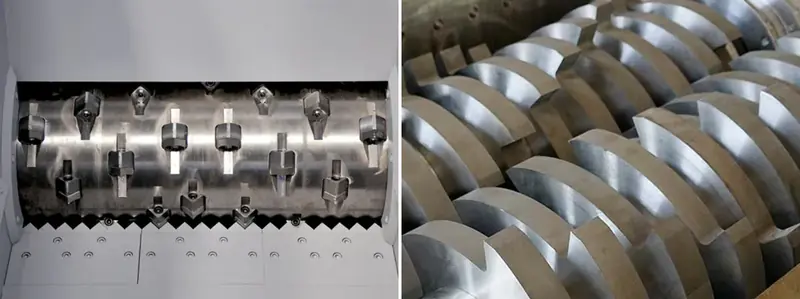
В зависимост от конструкцията на трошачката роторът може да използва прави ножове, разместени ножове, V-образно разположение или сегментирани ножове. Най-доброто разположение зависи от подавания материал. Бутилките, дебелият твърд скрап, леяците от шприцоване и фолиото не влизат в режещата зона по един и същ начин, затова геометрията на ножовете трябва да се съобрази с приложението, а не да се избира само по броя на ножовете.
Често използвани материали за ножове на трошачки за пластмаса
Ножовете на трошачките се нуждаят от баланс между твърдост, износоустойчивост и жилавост. Много твърдият нож може добре да устоява на абразия, но да стане по-чувствителен към изронване, ако в машината попаднат метал или камъни. По-жилавият нож може да понася по-добре ударите, но да изисква по-често заточване. Затова суровината и степента на замърсяване трябва да се вземат предвид, преди да се определи стоманата на ножовете.
| Материал на ножа | Типични характеристики | Подходяща употреба | Какво да се има предвид |
|---|---|---|---|
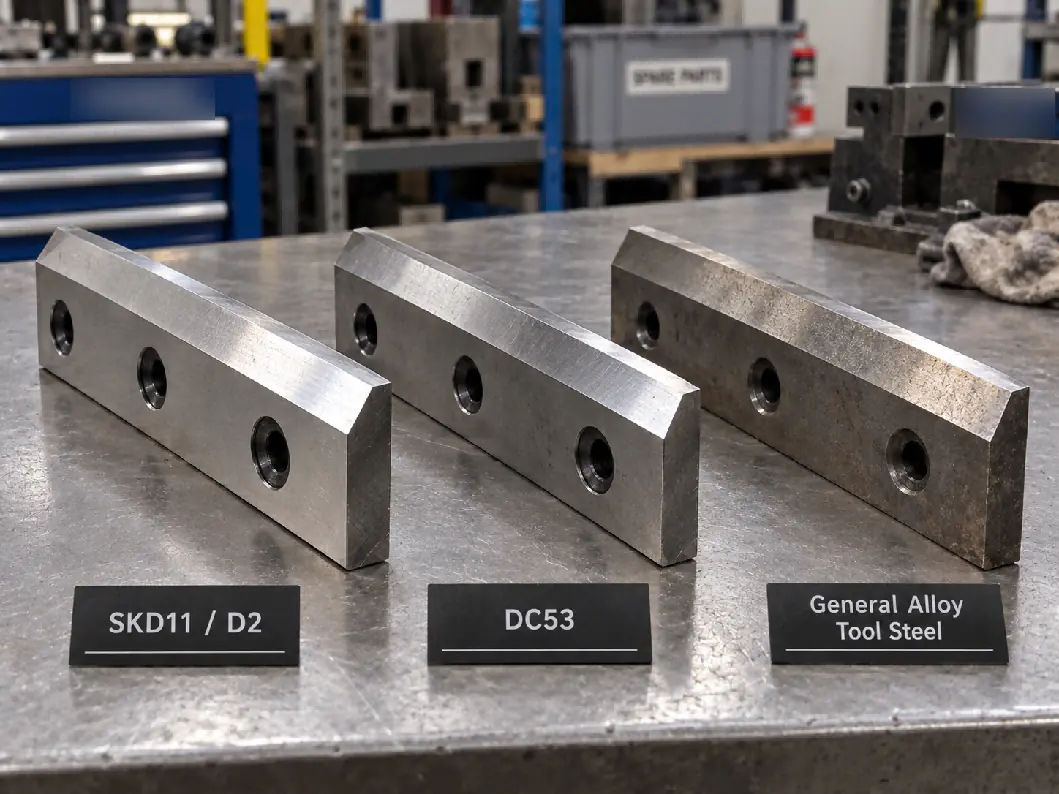
| SKD11 / D2 | Висока износоустойчивост и добро задържане на режещия ръб | Общо трошене на твърди пластмаси, бутилки, каси, леяци и рециклирана пластмаса | Често срещан избор за промишлени трошачки за пластмаса; правилната термообработка е от решаващо значение |
| DC53 | Висока твърдост с подобрена жилавост в сравнение с конвенционалната D2 при много инструментални приложения | Тежкотоварни приложения, при които устойчивостта на изронване е важна | По-висока цена; резултатите силно зависят от термообработката |
| 9CrSi / подобни легирани инструментални стомани | Умерена износоустойчивост и по-ниска цена | По-слабо абразивни приложения с по-леко натоварване | Обикновено изисква по-често заточване от висококачествените инструментални стомани |
| Бързорежеща стомана / специални инструментални стомани | Много добра твърдост и износоустойчивост | Специализирани приложения, изискващи дълъг живот на режещия ръб | По-висока цена и не винаги е необходима за стандартни линии за рециклиране |
При много проекти за рециклиране на пластмаса SKD11/D2 е практичен и широко използван избор, защото осигурява добър баланс между цена и износоустойчивост. Марката стомана, посочена в офертата, обаче не гарантира качеството на ножа. Термообработката, отвръщането, точността на шлифоване и крайната твърдост са също толкова важни.
Затова купувачите трябва да питат доставчика не само за марката на материала, но и за целевия диапазон на твърдостта и стандарта за термообработка на ножовете. Добре изработен нож от D2 може да превъзхожда лошо термообработен нож от по-скъпа стомана.
Твърдост на ножовете: по-твърдото не винаги е по-добро
Ножовете на трошачките за пластмаса обикновено се термообработват за постигане на висока твърдост, но изборът на най-високата възможна твърдост не винаги е правилният подход. Ако ножът стане твърде крехък, случайно замърсяване с метал или силен удар може да изрони режещия ръб.
При ножовете от D2/SKD11 за трошачки доставчиците обикновено работят в диапазона на високата твърдост за инструментални стомани, често около горната част на 50-те HRC в зависимост от размера на ножа и приложението. Точната стойност трябва да се определи от производителя на ножовете, защото дебелите тежкотоварни ножове, тънките ножове и силно замърсените приложения може да изискват различен баланс между твърдост и жилавост.
При чисти PET бутилки или производствен скрап основната грижа обикновено е износоустойчивостта. При мръсни твърди пластмаси, селскостопански материал или скрап с възможно замърсяване с метал жилавостта става по-важна. В тези случаи изборът на малко по-жилав нож и защитата на трошачката със сортиране или магнитно сепариране може да дадат по-ниски общи експлоатационни разходи от простото максимизиране на твърдостта.
Хлабината между ножовете е една от най-важните настройки
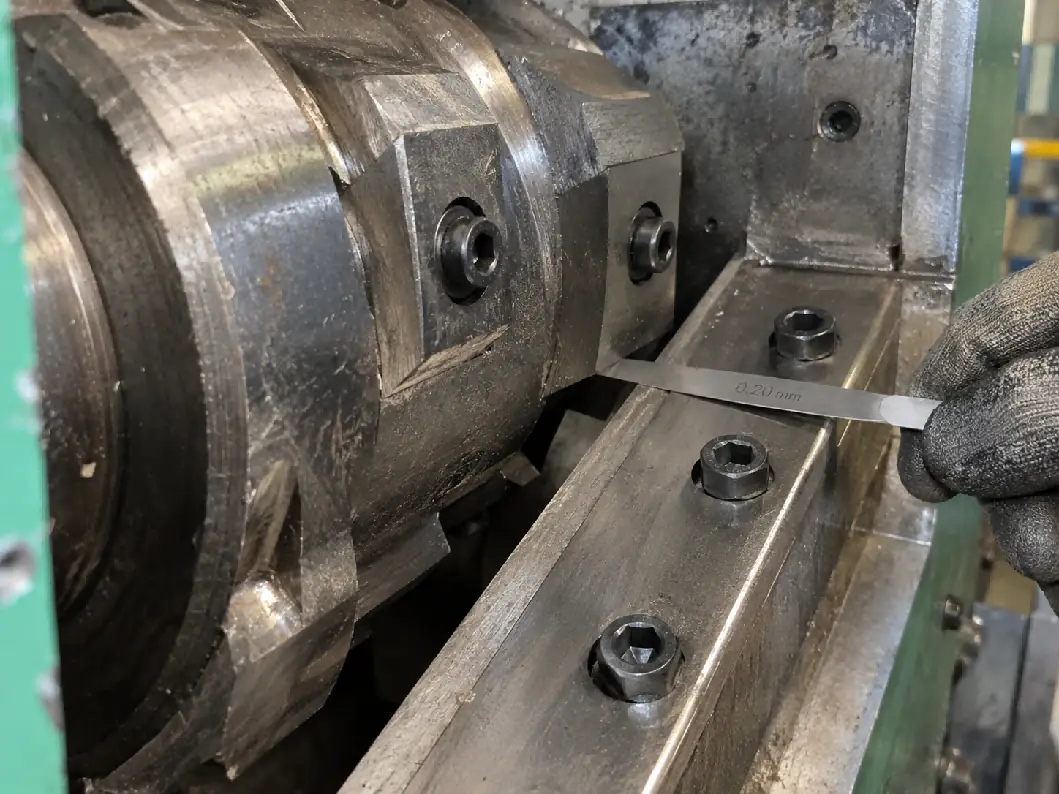
Хлабината между ножовете е разстоянието между подвижния и неподвижния нож в точката на рязане. Тя трябва да е достатъчно малка, за да създава чисто срязващо действие, но достатъчно голяма, за да предотвратява контакт между ножовете, когато роторът работи под натоварване.
Ако хлабината е твърде голяма, машината започва да къса или бие пластмасата, вместо да я реже чисто. Това може да намали капацитета, да увеличи разликите в размера на люспите и да създаде повече топлина. Гъвкавите материали може да се огъват или разтягат през хлабината, вместо да се режат.
Ако хлабината е твърде малка, подвижните и неподвижните ножове може да се допрат поради огъване на ротора, движение в лагерите, топлинно разширение или неправилна настройка. Сблъсъкът на ножовете може да повреди ножовете, гнездата им и ротора и да предизвика внезапно спиране на машината.
Няма една стойност на хлабината, подходяща за всяка трошачка. При много конвенционални трошачки за пластмаса работната хлабина се измерва в десети от милиметъра, но правилната стойност зависи от диаметъра на ротора, точността на машината, дебелината на ножа, вида на материала и конструкцията на трошачката. Винаги трябва да се спазва диапазонът на настройка, посочен от производителя.
Как суровината влияе върху избора на хлабина
Твърдите и гъвкавите пластмаси поставят различни изисквания към режещата система. Дебелите парчета PP или HDPE понасят малко по-голяма хлабина от много тънкото фолио, защото материалът е достатъчно твърд, за да се среже чисто. Тънкото фолио и тъканият материал по-често се огъват или изтеглят през голяма хлабина.
При трошенето на PET бутилки острите ножове и постоянната хлабина са важни, защото затъпените ножове могат да създадат прекомерно количество фини PET частици и неравномерни люспи. При мокрото трошене водата помага за намаляване на топлината от триене и започва да отстранява мръсотията, но не компенсира лошото състояние на ножовете.
При дебели буци, пречиствания и масивни отливки жилавостта на ножовете и стабилното им закрепване стават особено важни, защото режещото натоварване се променя бързо, докато роторът захапва плътния материал.
При мръсните селскостопански пластмаси пясъкът и минералните замърсявания действат като абразивна среда. В тези приложения поддържането на идеално остър ръб за дълги периоди е нереалистично. Предварителното почистване често може да спести повече разходи за ножове, отколкото преминаването към много по-скъпа стомана за ножове.
Какво се случва, когато ножовете на трошачката се затъпят
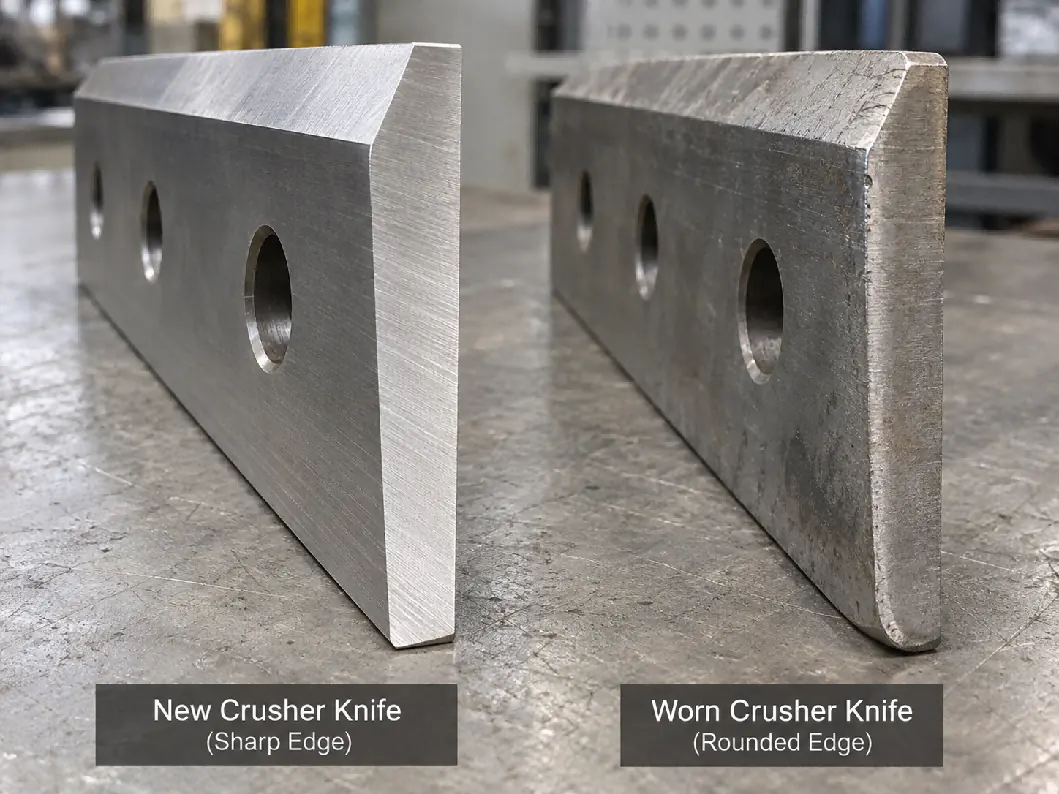
Износването на ножовете настъпва постепенно, затова операторите често продължават производството, без да забележат колко са се влошили резултатите. Първият признак не винаги е видимо повреден нож. Промените в поведението на машината често се проявяват по-рано.
| Работен симптом | Възможна причина, свързана с ножовете | Какво да проверите |
|---|---|---|
| Капацитетът постепенно спада | Режещите ръбове се закръглят | Проверете подвижните и неподвижните ножове; сравнете текущата хлабина със стойността при настройката |
| Токът на двигателя се повишава | Повече трошене чрез удар вместо срязване | Острота на ножовете, хлабина, запушване на ситото и скорост на подаване |
| Люспите стават по-големи или неравномерни | Износени ръбове или прекомерна хлабина между ножовете | Състояние на ножовете и подравняване на неподвижния нож |
| Повече прах или фини частици | Повреден ръб, прекомерно многократно рязане или неподходящо сито | Изронване на ножовете, размер на ситото и състояние на ротора |
| Материалът се навива или разтяга | Ножовете са твърде затъпени или хлабината е твърде голяма | Особено важно за фолио и рафия |
| Необичайни вибрации или шум | Разхлабени болтове на ножовете, изронени ножове или дисбаланс на ротора | Спрете машината и я проверете незабавно |
Замърсяването често е истинската причина за бързото износване на ножовете
Животът на ножовете се влияе силно от това, което влиза в трошачката заедно с пластмасата. Пясъкът, стъклото, камъните, винтовете, металните вложки и минералният прах могат да скъсят живота на ножовете много по-бързо от чистата пластмаса.
Пясъкът и финото минерално замърсяване предизвикват абразивно износване по целия режещ ръб. Металните парчета могат да предизвикат локално изронване или счупване. Камъните могат да повредят както ножовете, така и ситото. Затова един и същ нож може да работи дълго време с чист заводски скрап, но да изисква много по-честа поддръжка при преработка на отпадъци след потребление или селскостопански отпадъци.
Ако е възможно замърсяване с черни метали, преди трошачката може да се монтира надлентов магнит или магнитен сепаратор. При големи чужди предмети ръчното сортиране или етап на предварително почистване все пак може да е необходим, защото не всички вредни замърсители са магнитни.
Кога трябва да се заточват ножовете на трошачката?
Няма надежден универсален отговор като „заточвайте на всеки 500 часа“. Правилният интервал зависи от материала, замърсяването, размера на ситото, скоростта на подаване и работните часове.
По-доброто правило за поддръжка е ножовете да се заточват, когато режещите характеристики започнат да се влошават, преди ръбът да се закръгли силно или да се изрони. Продължителната работа с много затъпени ножове увеличава консумацията на енергия и може да наложи отнемане на повече материал от ножа при следващото шлифоване, което скъсява общия му живот.
Операторите трябва да записват работните часове, преработения материал и датите на заточване. След няколко цикъла на поддръжка предприятието може да установи реалистичен интервал на заточване за собствения си поток отпадъци.
Когато ножовете се свалят, трябва да се проверят както подвижните, така и неподвижните ножове. Повторното шлифоване само на едната страна на режещата двойка може да не възстанови правилните режещи характеристики, ако и насрещният нож е износен.
Правилното заточване на ножовете е също толкова важно, колкото и материалът им
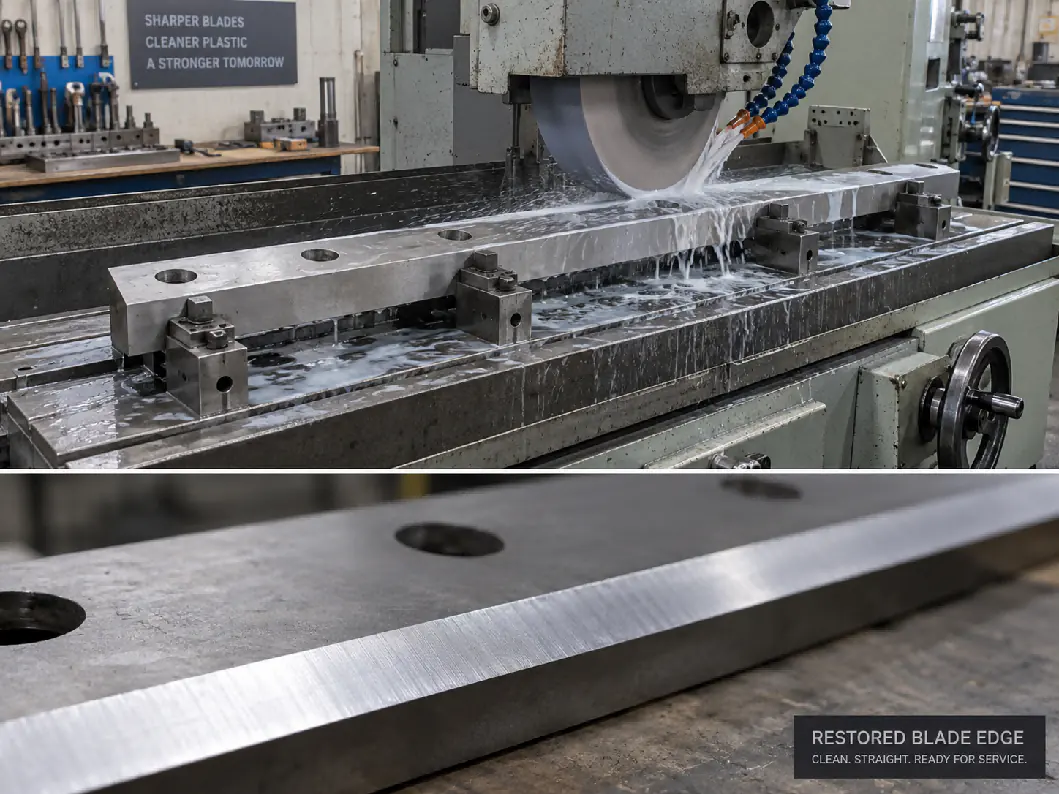
Ножовете на трошачките трябва да се шлифоват на подходящи металообработващи машини, така че режещият ръб да остане прав, а размерите на ножовете – еднакви по целия ротор. Неравномерното шлифоване може да затрудни настройката на хлабината и да предизвика дисбаланс на ротора.
При шлифоването трябва да се избягва прекомерно нагряване, защото прегряването може да засегне термообработения режещ ръб. Ъгълът на заточване трябва да остане същият като в оригиналната конструкция на ножа, освен ако производителят на машината не посочи различен ъгъл за конкретно приложение.
След заточването всички ножове, монтирани в една и съща група позиции на ротора, трябва да се проверят за размерно съответствие. Ако един нож изпъква повече от останалите, той може да поема прекомерно натоварване или да докосне неподвижния нож.
Болтовете и гнездата на ножовете също изискват поддръжка
Поддръжката на ножовете не се ограничава до режещия ръб. Болтовете, резбованите отвори и гнездата на ножовете поемат многократни ударни натоварвания. Разхлабените болтове могат да позволят на ножа да се размести, което поврежда гнездото и създава сериозен дисбаланс на ротора.
Преди повторния монтаж на ножовете монтажните повърхности трябва да се почистят. Пластмасови остатъци, ръжда или натрошен материал, заклещени под ножа, могат да променят позицията му и да направят точната настройка на хлабината невъзможна.
Болтовете трябва да се затягат съгласно изискванията на производителя за въртящ момент и да се проверяват отново след първоначалната работа, ако това е предвидено. Повредените резби или деформираните гнезда на ножовете трябва да се ремонтират, преди производството да продължи.
Размерът на ситото и износването на ножовете са свързани
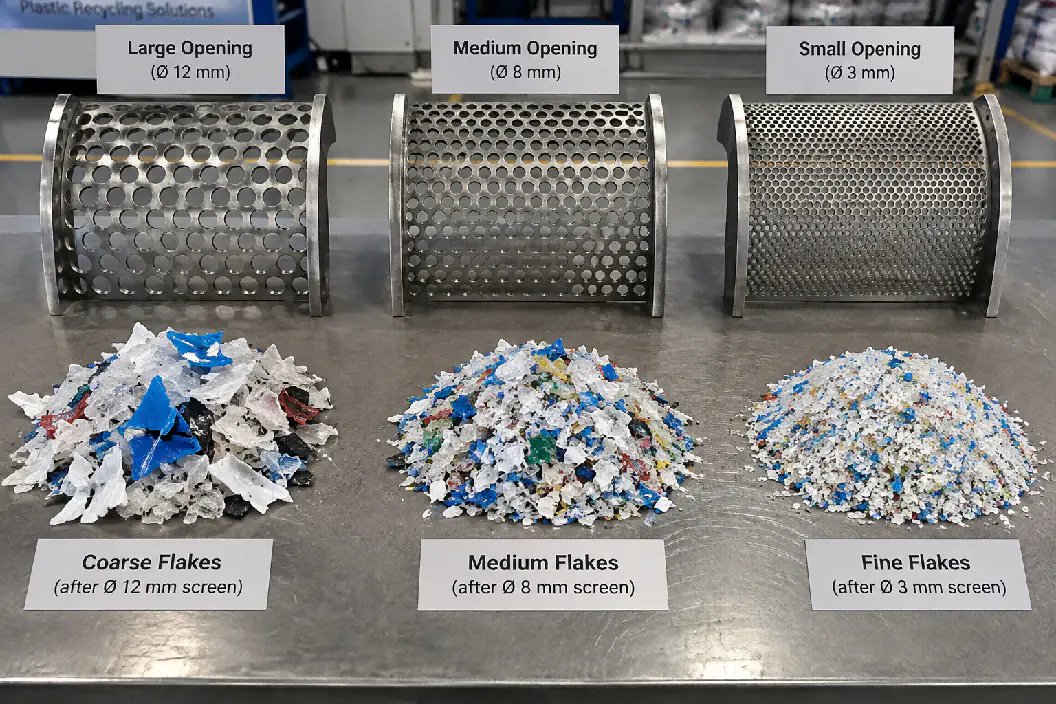
По-малкото сито на трошачката не променя само крайния размер на частиците. То задържа материала в режещата камера за повече цикли на рязане. Това увеличава контакта между пластмасата и ножовете.
Например преминаването от по-голямо сито към много по-малък отвор може да подобри размера на люспите, но да намали производителността и да увеличи износването на ножовете. Затова най-малкото възможно сито не винаги е най-икономичният избор.
Ситото трябва да се избира според следващия процес. Линията за измиване може да изисква люспи, достатъчно малки за ефективно фрикционно измиване и флотационно сепариране, докато екструзионната линия може да има различни изисквания към подаването. Най-добрият отвор на ситото е този, който отговаря на изискването на следващия етап без ненужно многократно рязане.
Мокрото трошене може да намали топлината, но поддръжката на ножовете остава задължителна
Мокрото трошене обикновено се използва при PET бутилки и в някои линии за измиване на твърди пластмаси. По време на трошенето в режещата камера постъпва вода, която помага да се намали топлината от триенето и започва да отстранява мръсотията от пластмасата.
Мокрият режим обаче не премахва износването на ножовете. Абразивните замърсители все пак могат да атакуват режещия ръб, а некачествената вода или недостатъчното отводняване могат да създадат проблеми с корозията по време на престоите.
Затова ножовете на мократа трошачка и зоните за монтажа им трябва да се почистват и проверяват при планираната поддръжка. Ако линията ще престои дълго време, машината трябва да се източи и да се защити от корозия съгласно процедурата за поддръжка на доставчика.
Резервни ножове: какво трябва да поръча купувачът с нова трошачка
За производствена линия, която трябва да работи непрекъснато, резервните ножове трябва да са включени в първоначалния план за резервни части. Чакането на резервен нож след повреда може да спре цялата линия за измиване или гранулиране.
Практичният резервен комплект обикновено включва подвижни ножове, неподвижни ножове и критичните крепежни елементи. Необходимото количество зависи от конструкцията на машината и стратегията за поддръжка на предприятието.
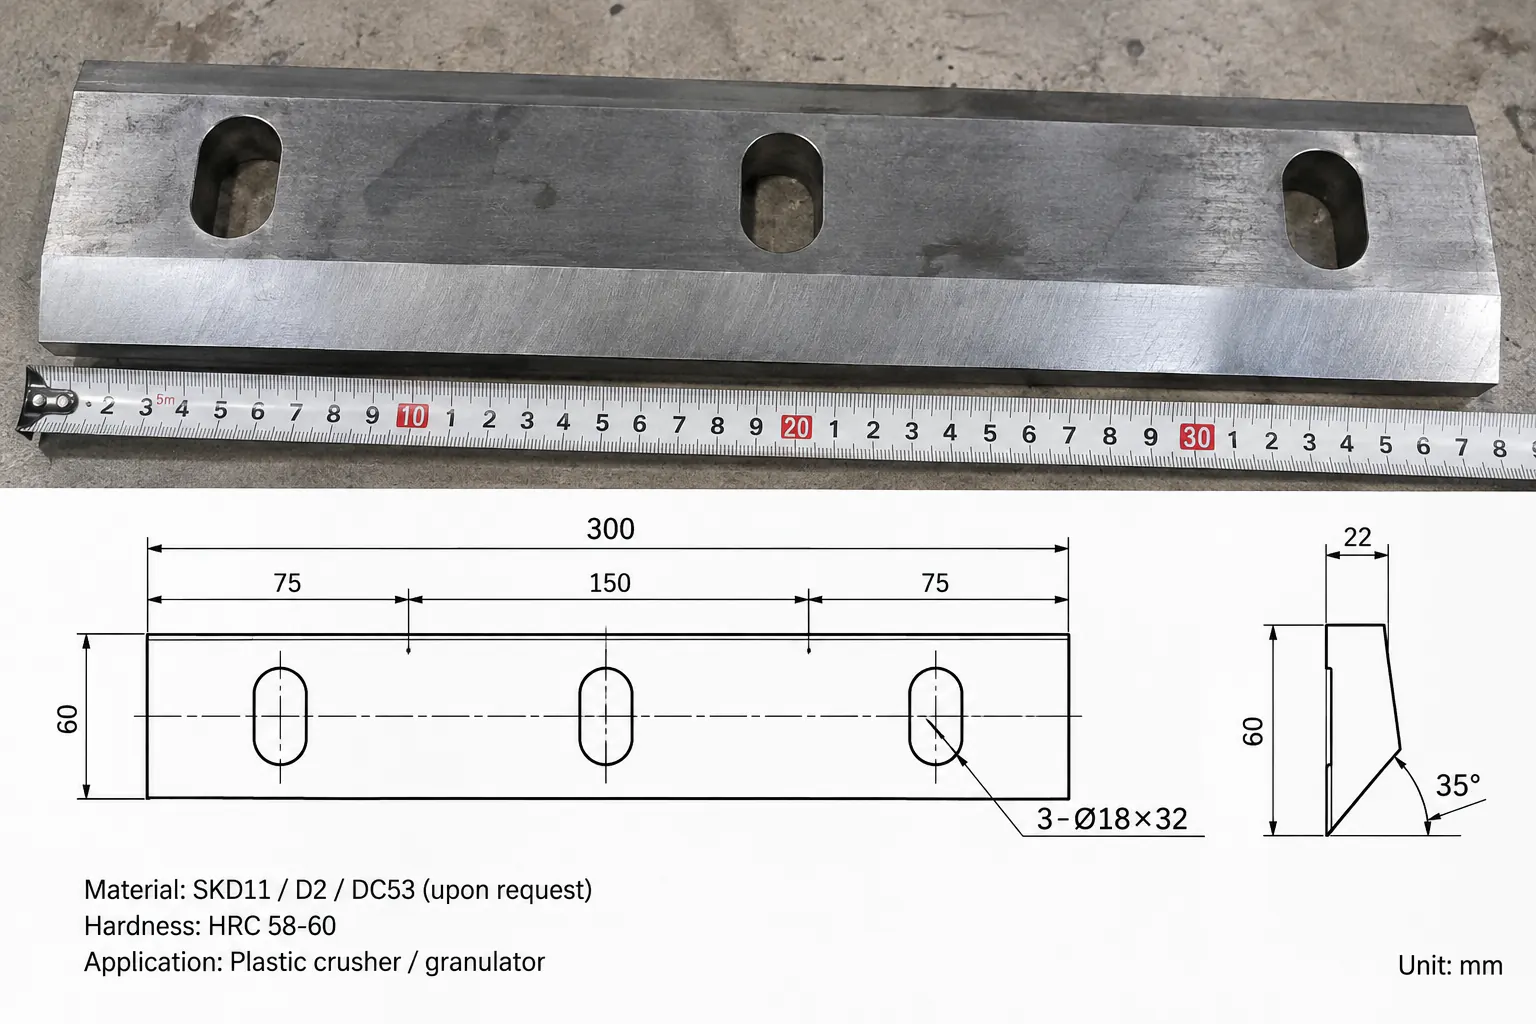
Когато по-късно поръчва резервни ножове, клиентът трябва да посочи модела на машината, чертежа на ножа или точните му размери, разположението на монтажните отвори, марката на материала и изискваната твърдост. Малки разлики в позицията на отворите или в дебелината на ножа могат да попречат на правилния монтаж, дори когато общата дължина на ножа изглежда правилна.
Каква информация да предоставите при избора на ножове за трошачка?
Ако купувате трошачка или резервни ножове, доставчикът трябва да разбира реалното приложение. Полезната информация включва:
- Вид пластмаса: PET, HDPE, PP, ABS, PVC или смесени твърди пластмаси.
- Форма на изделията: бутилки, каси, леяци, буци, тръби, листове или друг скрап.
- Максимален размер на подавания материал и дебелина на стените.
- Изисквана производителност в kg/h.
- Целеви размер на люспите и отвор на ситото на трошачката.
- Дали трошенето е сухо, или мокро.
- Замърсяване: пясък, метал, етикети, стъкло, камъни, цимент или минерални остатъци.
- Настоящ материал и твърдост на ножа, ако се заменя съществуващ нож.
- Размери на ножа, разположение на монтажните отвори и ясна снимка или чертеж.
За резервните ножове чертежът с размери е по-надежден от снимка сама по себе си. Дължината, ширината, дебелината, позицията на отворите, детайлите на зенкеровката и ъгълът на ръба трябва да се потвърдят преди производството.
Ножове за шредер или ножове за трошачка: каква е разликата?
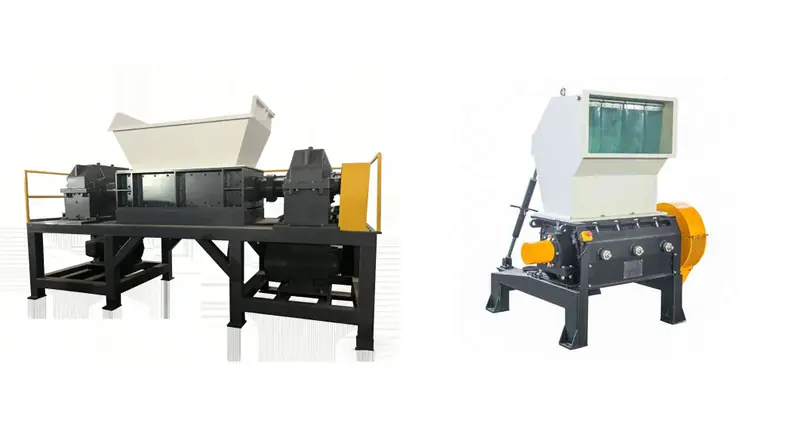
Купувачите често търсят ножове за шредер и ножове за трошачка, сякаш са взаимозаменяеми, но тези части работят много различно. Ножовете на трошачките и ножовите гранулатори са дълги, плоски ножове, които режат при висока скорост срещу неподвижни статорни ножове през малка, прецизно настроена хлабина. Ножовете на шредерите работят при ниски обороти и висок въртящ момент, затова са оформени за удар и разкъсване, а не за прецизно рязане като на ножица.
Едноваловият шредер използва малки квадратни или профилирани роторни ножове, често с няколко използваеми ръба, които могат да се завъртат преди повторно шлифоване, и реже срещу контранож над сито. Двуваловият шредер използва дебели режещи дискове с куки, наредени на валовете с дистанционни шайби; износените дискове обикновено се наваряват или заменят като комплект, вместо да се заточват като нож на трошачка.
| Характеристика | Ножове за трошачка / ножов гранулатор | Ножове за едновалов шредер | Режещи дискове за двувалов шредер |
|---|---|---|---|
| Форма | Дълги плоски роторни и статорни ножове | Малки квадратни или профилирани пластини | Дебели дискове с куки и дистанционни шайби |
| Режещо действие | Високоскоростно рязане като на ножица през настроена хлабина | Рязане при ниски обороти срещу контранож | Разкъсване и срязване при ниски обороти между валовете |
| Типична стомана | Инструментални стомани като SKD11/D2 или DC53 | Инструментални или легирани стомани, често с няколко използваеми ръба | Жилави легирани стомани, избрани за ударна устойчивост |
| Поддръжка | Повторно шлифоване, след това нова настройка на хлабината | Завъртане към нов ръб, след това повторно шлифоване или подмяна | Наваряване или подмяна на дисковете; проверка на дистанционните шайби и лагерите |
Когато поръчвате резервни ножове, посочете модела на машината и размерите на ротора или вала, а не само думата „нож“. За избора между двете конструкции шредери вижте едновалов или двувалов шредер.
Окончателен избор: качеството на ножовете е част от работата на трошачката
Работата на трошачката се определя от цялата режеща система, а не само от двигателя. Стоманата на ножовете, термообработката, геометрията на ножовете, хлабината, размерът на ситото, точността на ротора и поддръжката действат заедно.
Добрият нож трябва да задържа режещия си ръб достатъчно дълго за предвидения материал и същевременно да има достатъчна жилавост, за да издържа на нормалните работни натоварвания. Хлабината между ножовете трябва да осигурява чисто срязване без риск от контакт между тях. Заточването трябва да се извършва, преди да настъпи силно износване, а подвижните и неподвижните ножове трябва да се поддържат като съгласувана режеща двойка.
За купувачите, които сравняват трошачки за пластмаса, въпросите за материала на ножовете, твърдостта, начина на настройка и наличието на резервни ножове често разкриват повече за практическото качество на работа на машината, отколкото простото сравнение на мощността на двигателя или броя на ножовете.
Често задавани въпроси
Коя е най-добрата стомана за ножове на трошачка за пластмаса?
При много проекти за рециклиране SKD11/D2 е практичен избор с добър баланс между цена и износоустойчивост; DC53 предлага по-добра устойчивост на изронване при тежка работа. Термообработката, отвръщането и точността на шлифоване са толкова важни, колкото и марката стомана.
Каква хлабина между ножовете трябва да има трошачката за пластмаса?
Няма една стойност. При много конвенционални трошачки работната хлабина се измерва в десети от милиметъра, но тя зависи от диаметъра на ротора, точността на машината, дебелината на ножа и материала. Спазвайте диапазона на настройка на производителя.
Колко често трябва да се заточват ножовете на трошачката?
Няма универсален интервал. Заточвайте, когато режещите характеристики започнат да спадат, преди ръбът да се закръгли силно или да се изрони, и записвайте работните часове, за да определите реалистичен интервал за Вашия материал.
Защо ножовете на трошачката се износват толкова бързо?
Истинската причина често е замърсяването: пясъкът, стъклото, камъните и металът износват или изронват ръба много по-бързо от чистата пластмаса. Предварителното почистване, сортирането и магнитното сепариране преди трошачката предпазват ножовете.
Ножовете за гранулатор същите ли са като ножовете за трошачка?
Да. Ножовете за ножов гранулатор и ножовете за трошачка за пластмаса са едни и същи роторни и статорни ножове, които режат пластмасата над сито. Правилата за избор в това ръководство – стомана, твърдост, хлабина и заточване – важат и за двата вида.
Могат ли ножовете за трошачка да се използват в шредер?
Не. Ножовете за шредер и ножовете за трошачка се различават по форма, скорост на рязане и режим на работа. Едноваловият шредер използва малки въртящи се режещи пластини, а двуваловият шредер – режещи дискове с куки, затова резервните части трябва да съответстват на конкретната машина и на размерите на ротора или вала.
Резервни ножове
Нуждаете се от резервни ножове за трошачка или ножов гранулатор?
Изпратете данните за машината и снимка или чертеж на настоящите ножове. Ще потвърдим стоманата на ножовете, размерите и правилния резервен комплект за Вашата трошачка.
Попитайте за резервни ножове- Модел на трошачката или диаметър и ширина на ротора
- Чертеж, размери или снимки на ножа
- Материалът, който се троши, и неговото замърсяване
- Настоящ живот на ножовете между заточванията