PET ফ্লেক্সের মান স্পেসিফিকেশন: আর্দ্রতা, PVC, লেবেল, আঠা ও মিহি ধুলা
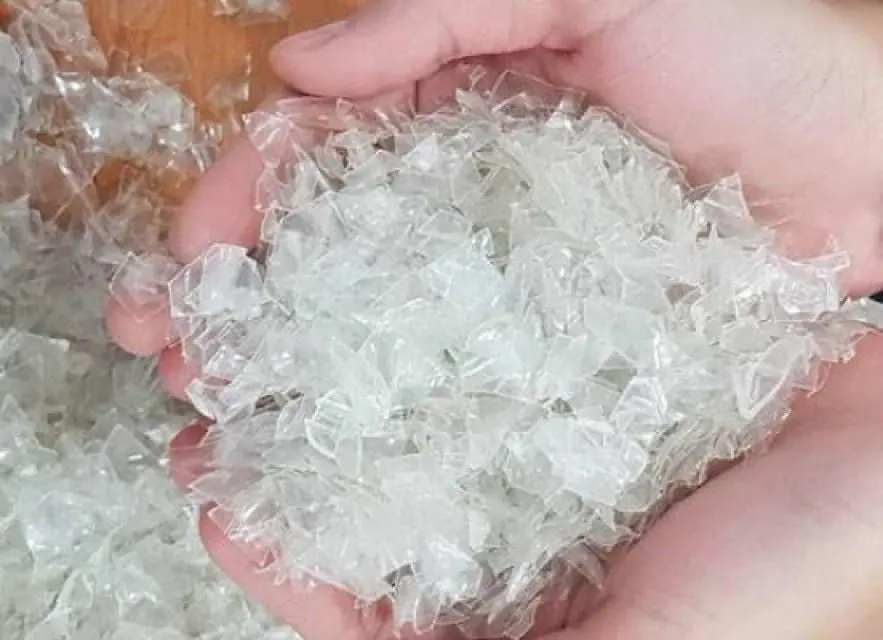
দেখতে পরিষ্কার PET ফ্লেক্স মানেই উচ্চমানের PET ফ্লেক্স নয়। দুটি ব্যাচ দেখতে প্রায় একই রকম হলেও আর্দ্রতা, PVC, লেবেলের অবশিষ্ট আঠা, পলিওলেফিন, ধাতু বা মিহি ধুলার কারণে এক্সট্রুশনে সম্পূর্ণ ভিন্ন আচরণ করতে পারে। তাই PET ওয়াশিং লাইনের ক্রেতার উচিত ‘পরিষ্কার ফ্লেক্স’ বা ‘উচ্চ বিশুদ্ধতা’ জাতীয় শব্দের বদলে পরিমাপযোগ্য প্যারামিটার দিয়ে ফ্লেক্সের মান সংজ্ঞায়িত করা।
সংক্ষিপ্ত উত্তর
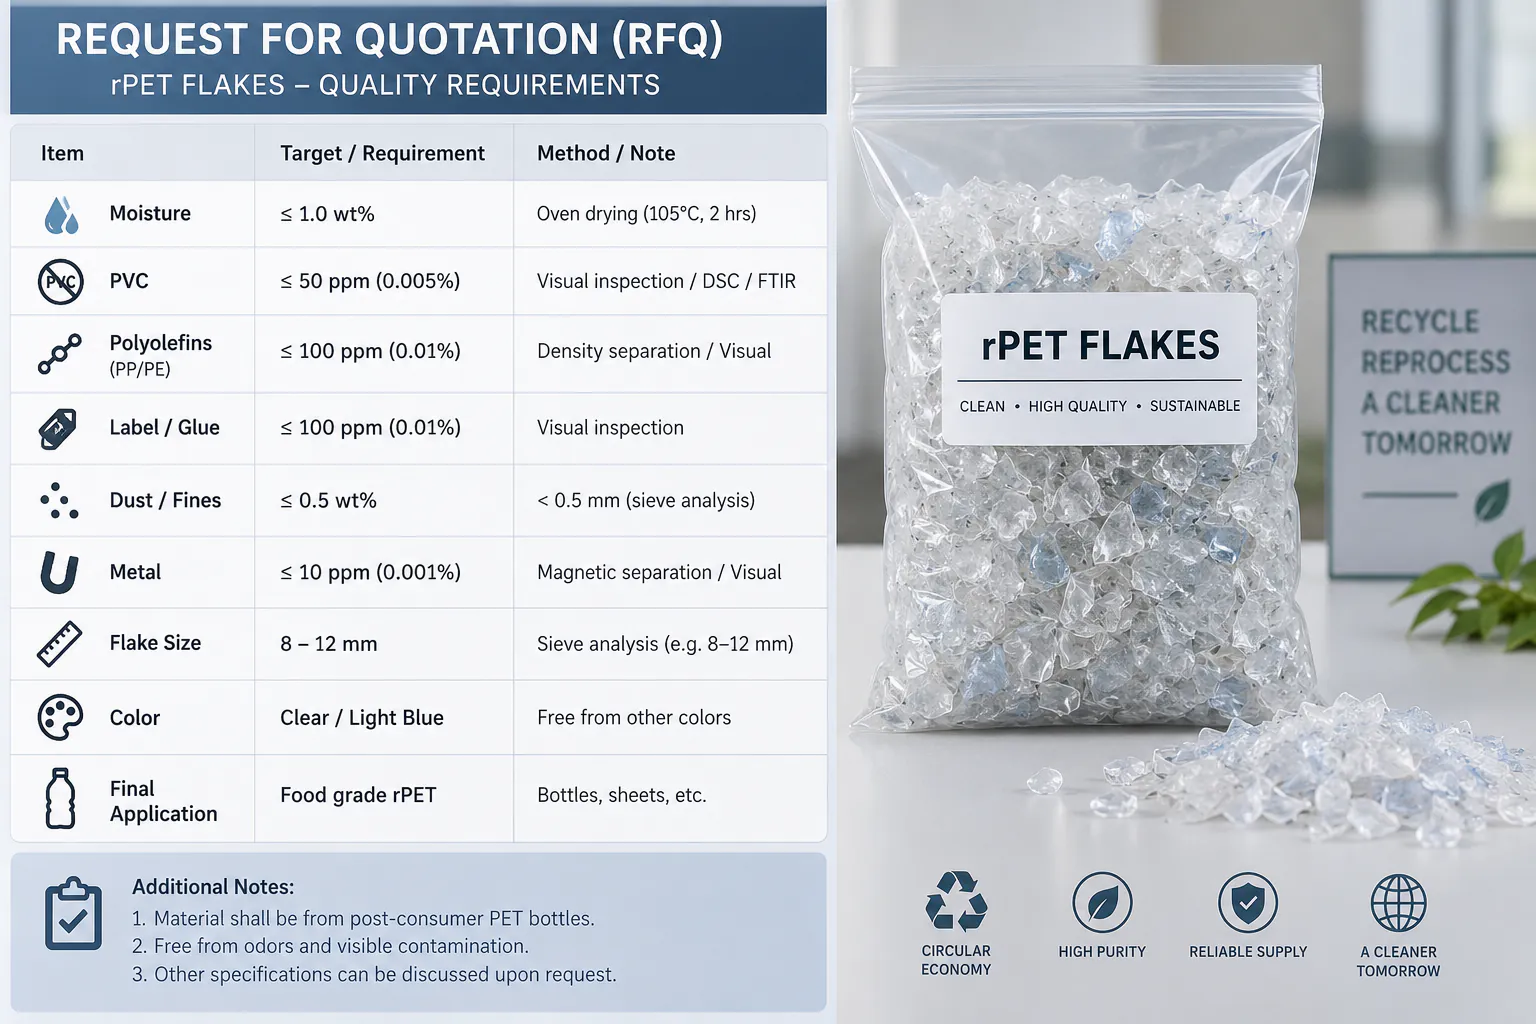
ভালো PET ফ্লেক্স সংজ্ঞায়িত হয় পরিমাপ করা সীমা দিয়ে, চেহারা দিয়ে নয়। উচ্চমানের ধোয়া rPET ফ্লেক্সের জন্য ক্রেতারা সাধারণত নির্ধারণ করেন: আর্দ্রতা প্রায় 1% বা তার কম, PVC কয়েক দশ ppm (প্রায়ই 50 ppm-এর নিচে), পলিওলেফিন, লেবেল ও আঠা কয়েক দশ থেকে নিম্ন কয়েকশো ppm, ধাতু কয়েক দশ ppm, মিহি কণার একটি কাট-অফ যেমন 0.5 mm, ফ্লেক্সের আকারের একটি পরিসর এবং একটি বাল্ক ডেনসিটি। কোনো সর্বজনীন মানদণ্ড নেই: চূড়ান্ত ব্যবহার — ফাইবার, স্ট্র্যাপিং, শিট, পেলেটাইজিং বা বোতল-থেকে-বোতল — সীমা নির্ধারণ করে, এবং প্রতিটি মানের জন্য সম্মত পরীক্ষা পদ্ধতি ও নমুনা সংগ্রহের পরিকল্পনা প্রয়োজন।
সূচিপত্র
- 01ওয়াশিং মেশিন দিয়ে নয়, চূড়ান্ত প্রয়োগ দিয়ে শুরু করুন
- 02না-ধোয়া, কোল্ড-ওয়াশ ও হট-ওয়াশ করা PET ফ্লেক্স
- 03আর্দ্রতা: সামান্য শতাংশও কেন এত গুরুত্বপূর্ণ
- 04চূড়ান্ত আর্দ্রতা বেশি হওয়ার কারণ কী?
- 05PVC দূষণ: রিসাইকেলড PET-এর সবচেয়ে গুরুতর অপদ্রব্যগুলোর একটি
- 06PET বোতলের স্ট্রিমে PVC কোথা থেকে আসে?
- 07PVC কীভাবে পরীক্ষা করা উচিত?
- 08লেবেল একক কোনো ময়লা নয়
- 09দৃশ্যমান লেবেলের টুকরার চেয়ে অবশিষ্ট আঠা বেশি গুরুত্বপূর্ণ হতে পারে
- 10মিহি ধুলা: যে ময়লা গ্রাহকরা প্রায়ই উপেক্ষা করেন
- 11অতিরিক্ত মিহি ধুলা কোথা থেকে আসে?
- 12পলিওলেফিন: ক্যাপ, রিং ও লেবেল
- 13ধাতু: কম ঘনত্ব, উচ্চ ঝুঁকি
- 14ফ্লেক্সের আকার একটি মানের প্যারামিটার, শুধু ক্রাশার সেটিং নয়
- 15বাল্ক ডেনসিটি প্রথমে যা মনে হয় তার চেয়ে বেশি কিছু বলে
- 16রং: স্বচ্ছ, হালকা-নীল ও সবুজ PET ফ্লেক্স
- 17একটি প্রায়োগিক PET ফ্লেক্স মান সারণি
- 18নমুনা সংগ্রহ পদ্ধতি কেন গুরুত্বপূর্ণ
- 19TDS ও COA একই বিষয় নয়
- 20মান স্পেসিফিকেশনের বাইরে গেলে ওয়াশিং লাইনের কোন অংশ পরীক্ষা করবেন?
- 21একটি ওয়াশিং লাইনের ক্রেতাকে কোন মানের তথ্য নির্দিষ্ট করা উচিত?
- 22উপসংহার: মান তৈরি হয় সম্পূর্ণ লাইন জুড়ে
- প্রায়শই জিজ্ঞাসিত প্রশ্ন
ওয়াশিং মেশিন দিয়ে নয়, চূড়ান্ত প্রয়োগ দিয়ে শুরু করুন
ওয়াশিং যন্ত্রপাতি নিয়ে আলোচনার আগে নির্ধারণ করুন ফ্লেক্স কী কাজে ব্যবহার হবে। একটি PET বোতল ওয়াশিং লাইন প্রয়োজনীয় আউটপুটের মান থেকে পেছনের দিকে হিসাব করে ডিজাইন করা উচিত।
একজন ফাইবার উৎপাদক এমন ময়লা সহ্য করতে পারেন, যা স্বচ্ছ শিট বা উচ্চমানের দানা উৎপাদনে অগ্রহণযোগ্য। বোতল-থেকে-বোতল প্রক্রিয়ায় ফ্লেক্স যাচাইকৃত ডিকন্টামিনেশন ধাপে প্রবেশের আগেই PVC, পলিওলেফিন, ধাতু ও অন্যান্য বহিরাগত পলিমারের মাত্রা খুবই কম থাকা প্রয়োজন হতে পারে।
এ কারণেই যে কোটেশন শুধু ‘1%-এর কম আর্দ্রতার PET ফ্লেক্স’-এর প্রতিশ্রুতি দেয়, তা অসম্পূর্ণ। আর্দ্রতা গুরুত্বপূর্ণ, কিন্তু তা PVC, অবশিষ্ট আঠা, লেবেলের টুকরা, রঙের মিশ্রণ বা মিহি কণা সম্পর্কে কিছুই বলে না।
PET ফ্লেক্সের একক কোনো সর্বজনীন স্পেসিফিকেশন নেই। ক্রেতা ও সরবরাহকারী একটি পণ্য স্পেসিফিকেশনে সম্মত হন, আর উচ্চমূল্যের রুটগুলোতে কম মূল্যের প্রয়োগের চেয়ে অনেক কঠোর সীমা থাকে।
| চূড়ান্ত প্রয়োগ | মানের সাধারণ অগ্রাধিকার | ওয়াশিংয়ের তীব্রতা | প্রায়ই প্রয়োজনীয় অতিরিক্ত নিয়ন্ত্রণ |
|---|---|---|---|
| ফাইবার / ফিলিং | আর্দ্রতা, ময়লা, স্থিতিশীল ফিড, গ্রহণযোগ্য রং | মৌলিক থেকে মাঝারি | মৌলিক বাছাই ও ড্রায়িং |
| স্ট্র্যাপিং | PVC, পলিওলেফিন, আঠা, IV-র স্থিতিশীলতা, মিহি কণা | মাঝারি থেকে উচ্চ | উন্নত বাছাই ও মেল্ট ফিল্ট্রেশন |
| শিট / থার্মোফর্মিং | PVC, লেবেল ও আঠা, রং, কালো দাগ, গন্ধ | বেশি | অপটিক্যাল বাছাই ও আরও কঠোর QC |
| পেলেটাইজিং | আর্দ্রতা, PVC, আঠা, মিহি কণা, ধাতু, গলিত অবস্থার স্থিতিশীলতা | বেশি | ড্রায়িং, ফিল্ট্রেশন, ভ্যাকুয়াম ডিগ্যাসিং |
| বোতল-থেকে-বোতল প্রস্তুতি | বহিরাগত পলিমার খুবই কম, নিয়ন্ত্রিত ময়লা | অত্যন্ত বেশি | যাচাইকৃত ডিকন্টামিনেশন এবং কঠোর ইনপুট নিয়ন্ত্রণ |
না-ধোয়া, কোল্ড-ওয়াশ ও হট-ওয়াশ করা PET ফ্লেক্স
PET ফ্লেক্স মোটামুটি তিনটি প্রক্রিয়াগত নামে কেনাবেচা হয়। না-ধোয়া ফ্লেক্স হলো শুধু ক্রাশ করা বোতল, যাতে এখনো লেবেল, ঢাকনা, ময়লা ও পানীয়ের অবশিষ্টাংশ থাকে; ব্যবহারের আগে এগুলোর সম্পূর্ণ ওয়াশিং প্রয়োজন। কোল্ড-ওয়াশ করা ফ্লেক্স সাধারণ তাপমাত্রার পানিতে ফ্লোট-সিংক পৃথকীকরণ ও ফ্রিকশন ওয়াশিংয়ের মধ্য দিয়ে গেছে, যা আলগা ময়লা ও বেশিরভাগ ঢাকনা সরায়, কিন্তু আঠা ও তেলতেলে অবশিষ্টাংশের বড় অংশ রেখে দেয়। হট-ওয়াশ করা PET ফ্লেক্স এর পাশাপাশি একটি গরম, সাধারণত কস্টিক, ওয়াশিং ধাপ ও এরপর রিনসিংয়ের মধ্য দিয়েও গেছে, এবং শিট, স্ট্র্যাপিং, পেলেটাইজিং ও বোতল-থেকে-বোতল রুটের স্বাভাবিক সূচনাবিন্দু এটিই।
এই নামগুলো প্রক্রিয়া বর্ণনা করে, ফলাফল নয়। হট-ওয়াশ করা ফ্লেক্সের দুটি ব্যাচও PVC, আঠা বা মিহি কণায় অনেক আলাদা হতে পারে, এ কারণেই নামের চেয়ে নিচের প্যারামিটারগুলো বেশি গুরুত্বপূর্ণ। দুটি ওয়াশিং প্রক্রিয়ার তুলনার জন্য দেখুন PET ওয়াশিং লাইনে হট ওয়াশিং বনাম কোল্ড ওয়াশিং।
আর্দ্রতা: সামান্য শতাংশও কেন এত গুরুত্বপূর্ণ
আর্দ্রতা PET ফ্লেক্সের সবচেয়ে সহজে বোঝা প্যারামিটারগুলোর একটি, আবার সবচেয়ে সহজে অবমূল্যায়িতও। ধোয়া ফ্লেক্স ভেজা সেকশন থেকে বের হওয়ার সময় পৃষ্ঠের পানি এবং ফ্লেক্সের মাঝে বা ভাঁজ ও অসম আকৃতির ভেতরে আটকে থাকা পানি — দুটোই বহন করে।
একটি সাধারণ PET ওয়াশিং লাইন ধাপে ধাপে এই পানি কমায়। যান্ত্রিক ডিওয়াটারিং প্রথমে বেশিরভাগ মুক্ত পানি সরায়, সেন্ট্রিফিউগাল ড্রায়িং পৃষ্ঠের আরও আর্দ্রতা সরায়, আর চূড়ান্ত আর্দ্রতা আরও কম প্রয়োজন হলে বা পরবর্তী প্রক্রিয়া ভেজা ফিডের প্রতি সংবেদনশীল হলে থার্মাল বা হট-এয়ার ড্রায়িং যোগ করা হয়।
বাণিজ্যিক ও নিয়ন্ত্রক-প্রক্রিয়ার উদাহরণে প্রায়ই পরবর্তী রিসাইক্লিংয়ের আগে ধোয়া PET ফ্লেক্সের আর্দ্রতা প্রায় 1% বা তার কম নির্ধারণ করা হয়। কিছু প্রকাশিত স্পেসিফিকেশন সামান্য বেশি মান গ্রহণ করে, আবার অন্য ক্রেতারা আরও কম সীমা চান। লাইন সরবরাহকারী ও ফ্লেক্সের ক্রেতার উচিত চোখে দেখে বিচার না করে পরীক্ষার পদ্ধতি ও সর্বোচ্চ মান নিয়ে একমত হওয়া।
ধোয়ার পর ফ্লেক্সের আর্দ্রতা আর গলানোর ঠিক আগে প্রয়োজনীয় আর্দ্রতা এক নয়। PET আর্দ্রতা শোষণকারী (হাইগ্রোস্কোপিক), তাই পেলেটাইজিং বা শিট এক্সট্রুশনের আগে সাধারণত আরও নিয়ন্ত্রিত ড্রায়িং প্রয়োজন। ভেজা PET এক্সট্রুডারে ঢুকলে হাইড্রোলাইসিস ইনট্রিনসিক ভিসকোসিটি ও যান্ত্রিক কার্যক্ষমতা কমিয়ে দেয় — দেখুন PET পেলেটাইজিংয়ে IV কীভাবে ধরে রাখা হয়।
চূড়ান্ত আর্দ্রতা বেশি হওয়ার কারণ কী?
চূড়ান্ত PET ফ্লেক্স খুব ভেজা থাকলে বড় হট-এয়ার ড্রায়ার যোগ করলেই সবসময় সমস্যার সমাধান হয় না। মূল কারণ আগের ধাপে থাকতে পারে:
- প্রকৃত আউটপুটের তুলনায় সেন্ট্রিফিউগাল ড্রায়ারের ক্ষমতা খুব কম।
- ফ্লেক্স খুব বড় বা অসম আকৃতির, ফলে বেশি পানি আটকে রাখে।
- স্ক্রিন বা পানি নিষ্কাশনের জায়গা লেবেল ও মিহি কণায় আটকে গেছে।
- ড্রায়ারের রোটর বা প্যাডেল ক্ষয়ে গেছে এবং যথেষ্ট ডিওয়াটারিং বল তৈরি করতে পারছে না।
- উপাদানের লোড খুব বেশি, ফলে অবস্থানকাল কমে যাচ্ছে।
- গরম বাতাসের তাপমাত্রা বা বাতাসের পরিমাণ অপর্যাপ্ত।
- ভেজা ফ্লেক্স কম বায়ু চলাচলের বিনে বেশি সময় মজুত থেকে আবার আর্দ্রতা শোষণ করছে।
তাই ড্রায়িং সিস্টেম ক্রাশারের স্ক্রিন সাইজ, ওয়াশিং ক্ষমতা ও চূড়ান্ত স্টোরেজ সিস্টেমের সঙ্গে মিলিয়ে নির্বাচন করা উচিত।
PVC দূষণ: রিসাইকেলড PET-এর সবচেয়ে গুরুতর অপদ্রব্যগুলোর একটি
PET রিসাইক্লিংয়ে PVC বিশেষভাবে ক্ষতিকর, কারণ PET ও PVC সম্পূর্ণ ভিন্ন তাপমাত্রায় প্রক্রিয়াজাত হয়। সামান্য পরিমাণ PVC-ও PET প্রক্রিয়াকরণের সময় বিয়োজিত হয়ে কালো দাগ, রং বদল, গন্ধ ও অ্যাসিডিক বিয়োজন-পদার্থ তৈরি করতে পারে।
এ কারণেই উচ্চমানের PET ফ্লেক্স স্পেসিফিকেশনে PVC-কে শতাংশের ময়লা হিসেবে না দেখে কয়েক দশ ppm-এর পরিসরে রাখা হয়। খাদ্যের সংস্পর্শে ব্যবহারের রিসাইক্লিং ইনপুটের কিছু প্রকাশিত স্পেসিফিকেশনে PVC-র সীমা 50 mg/kg-এর নিচে, কিছু বাণিজ্যিক স্বচ্ছ-ফ্লেক্স স্পেসিফিকেশন আরও কঠোর, আর নিম্নগ্রেডের বাজার বেশি মানও গ্রহণ করতে পারে।
সঠিক লক্ষ্যমাত্রা নির্ধারণ করেন চূড়ান্ত ব্যবহারকারী। বোতলের উৎস, বাছাই ব্যবস্থা ও চূড়ান্ত প্রয়োগ না জেনে ওয়াশিং লাইন সরবরাহকারীর PVC-র কোনো সংখ্যার প্রতিশ্রুতি দেওয়া উচিত নয়।
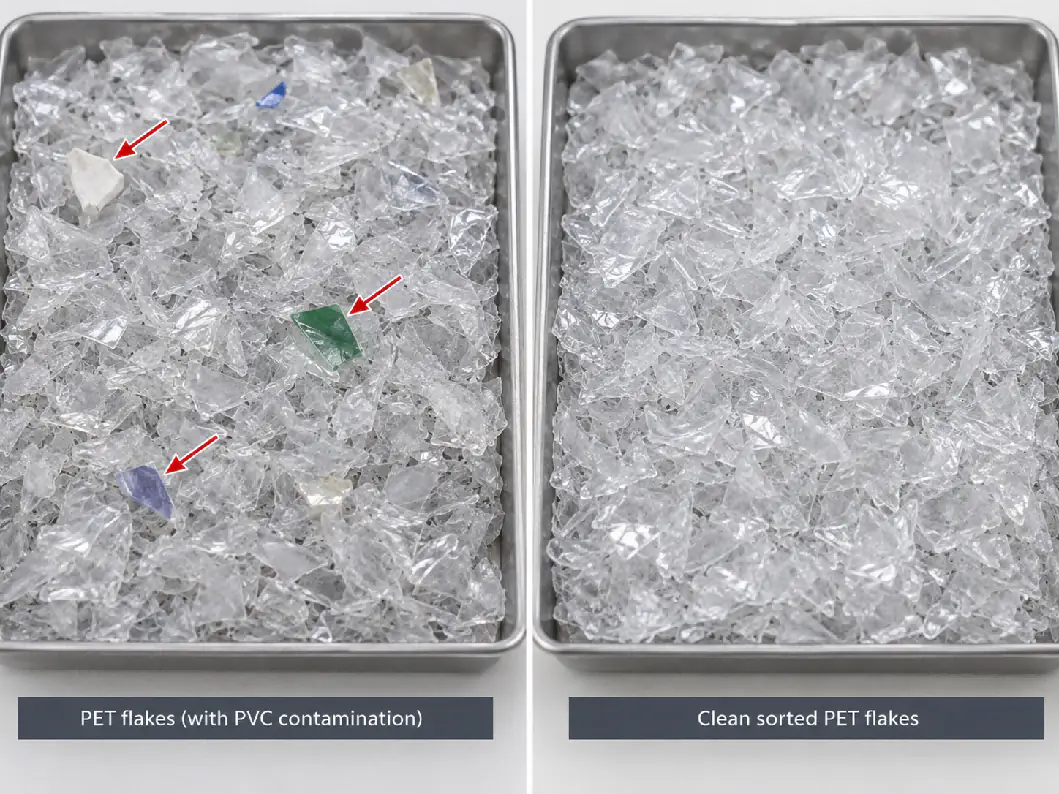
PET বোতলের স্ট্রিমে PVC কোথা থেকে আসে?
PVC আসতে পারে বেলে মিশে থাকা সম্পূর্ণ PVC কনটেইনার, PVC শ্রিংক স্লিভ, PVC লেবেলের টুকরা, সিল বা অন্যান্য প্যাকেজিং উপাদান থেকে।
PVC-র ঘনত্ব পানির কাছাকাছি বা বেশি হওয়ায় ক্রাশিংয়ের পর ফ্লোট-সিংক পৃথকীকরণ একে নির্ভরযোগ্যভাবে সরাতে পারে না। PVC একবার ফ্লেক্সে কাটা হয়ে PET-এর সঙ্গে মিশে গেলে পৃথকীকরণ অনেক কঠিন হয়ে যায়।
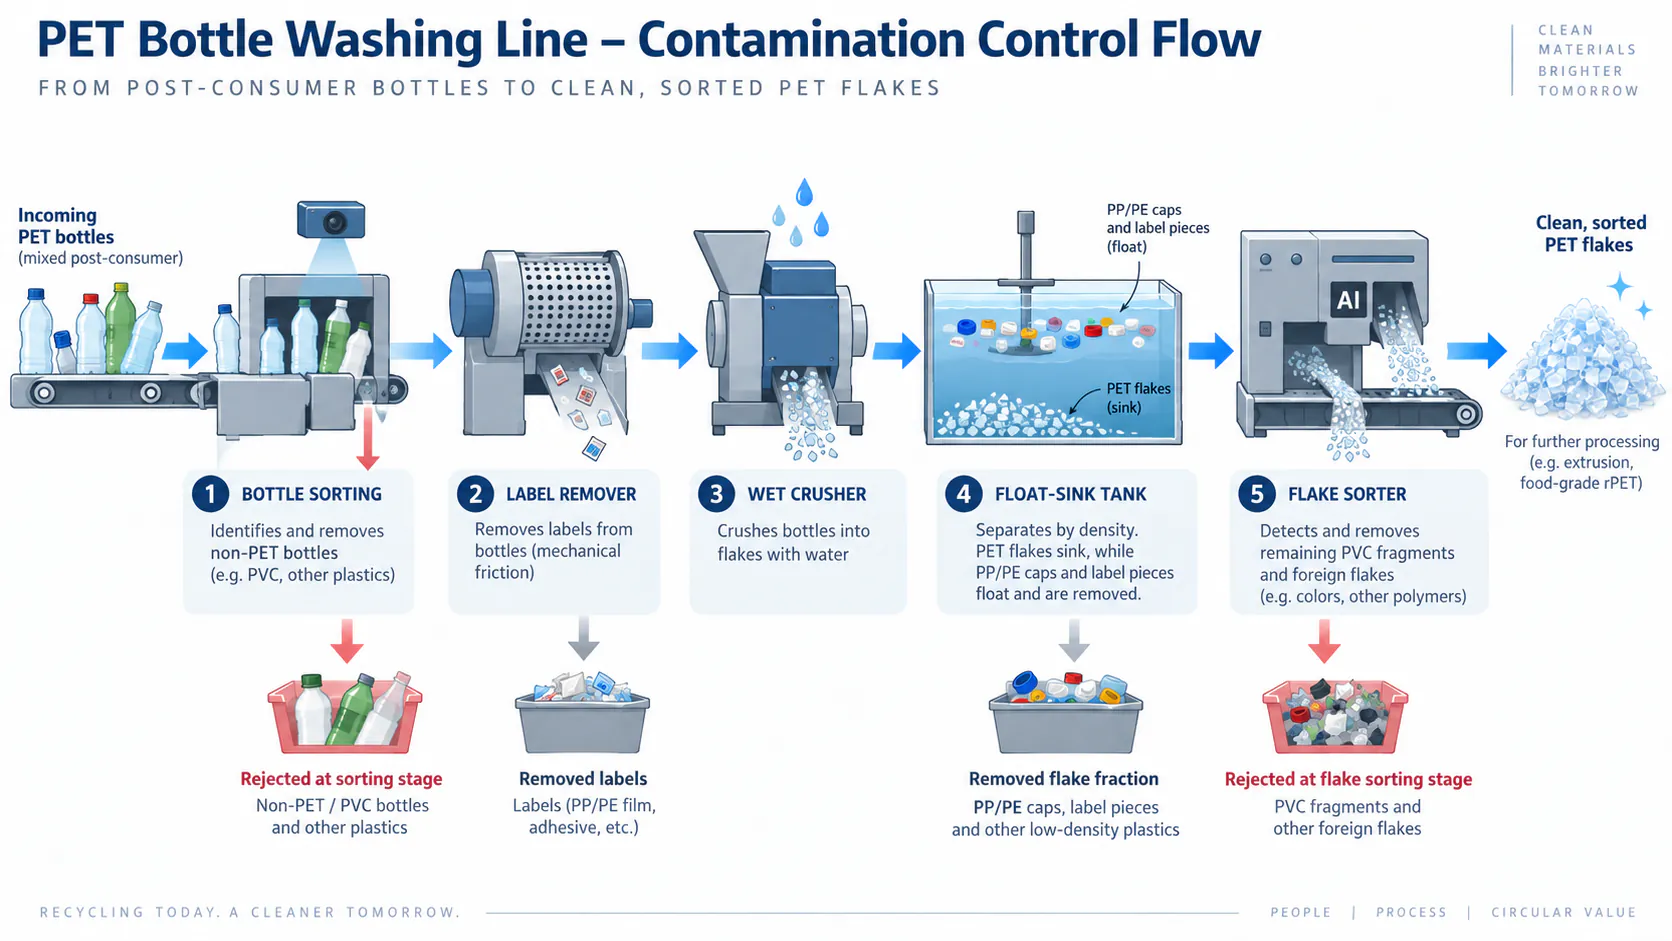
তাই PVC নিয়ন্ত্রণ ক্রাশিংয়ের আগেই শুরু হওয়া উচিত। উপাদান ছোট ফ্লেক্সে পরিণত হওয়ার পর সমস্যা সংশোধনের চেষ্টার চেয়ে হাতে বাছাই, NIR বোতল বাছাই, কার্যকর লেবেল অপসারণ ও নন-PET কনটেইনার অপসারণ অনেক বেশি মূল্যবান। এরপর ফ্লেক্স বাছাই দ্বিতীয় নিয়ন্ত্রণ ধাপ হিসেবে কাজ করে, বিশেষত উচ্চমূল্যের প্রয়োগে।
PVC কীভাবে পরীক্ষা করা উচিত?
PVC সবসময় চোখে দেখে নির্ভরযোগ্যভাবে বিচার করা যায় না। মান নিয়ন্ত্রণ পরিকল্পনায় একটি পুনরাবৃত্তিযোগ্য পরীক্ষা পদ্ধতি ও প্রতিনিধিত্বমূলক নমুনা সংগ্রহ নির্ধারণ করা উচিত।
শিল্পে প্রচলিত পদ্ধতির মধ্যে রয়েছে চাক্ষুষ বা অপটিক্যাল বাছাই বিশ্লেষণ, PVC ও PET-এর ভিন্ন তাপীয় আচরণের ওপর ভিত্তি করে হট-ওভেন পরীক্ষা এবং বিশেষায়িত ফ্লেক্স স্ক্যানার। উদাহরণস্বরূপ, ASTM D5991 PET ফ্লেক্সে PVC দূষণ আলাদা ও শনাক্ত করার পদ্ধতি বর্ণনা করে।
‘PVC 50 ppm-এর নিচে’-এর মতো স্পেসিফিকেশন তখনই অর্থবহ, যখন উভয় পক্ষ জানে নমুনা কীভাবে নেওয়া হয় এবং ফলাফল কীভাবে মাপা হয়।
লেবেল একক কোনো ময়লা নয়
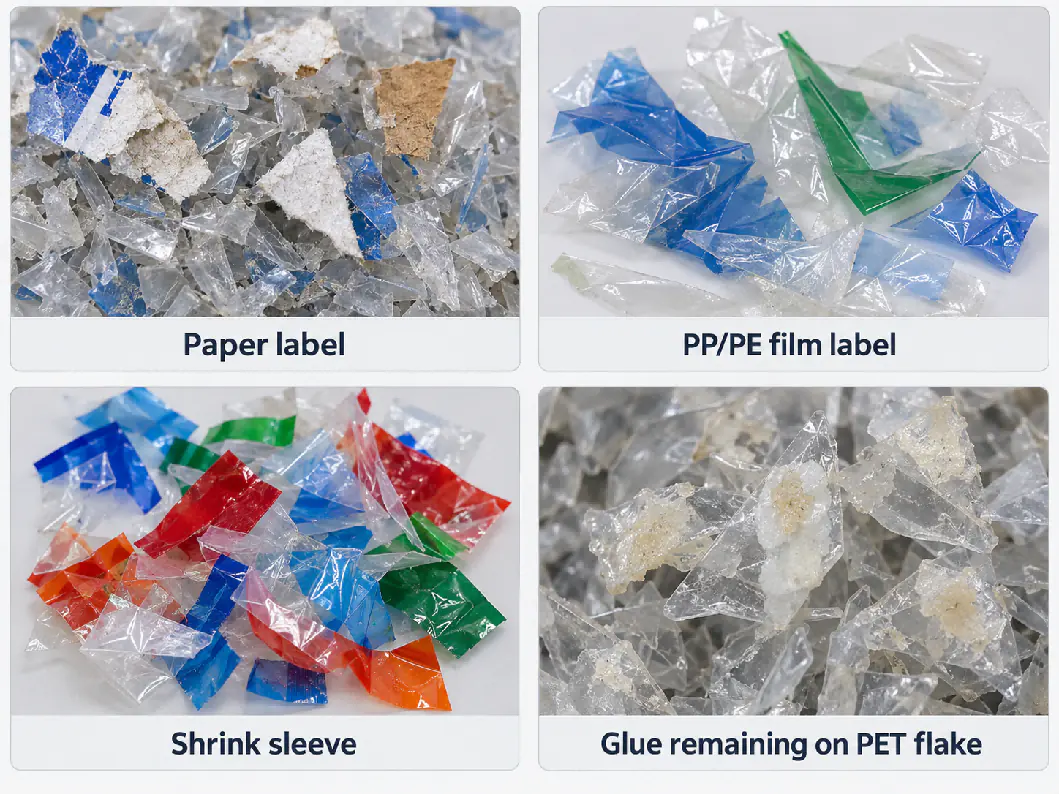
‘লেবেলের ময়লা’ সাধারণত কয়েকটি সমস্যাকে একসঙ্গে বোঝায়: কাগজের টুকরা, PP/PE লেবেল ফিল্ম, PETG বা PVC শ্রিংক স্লিভ, ছাপার কালি, আঠা এবং পৃষ্ঠে এখনো আঠা লেগে থাকা ফ্লেক্স।
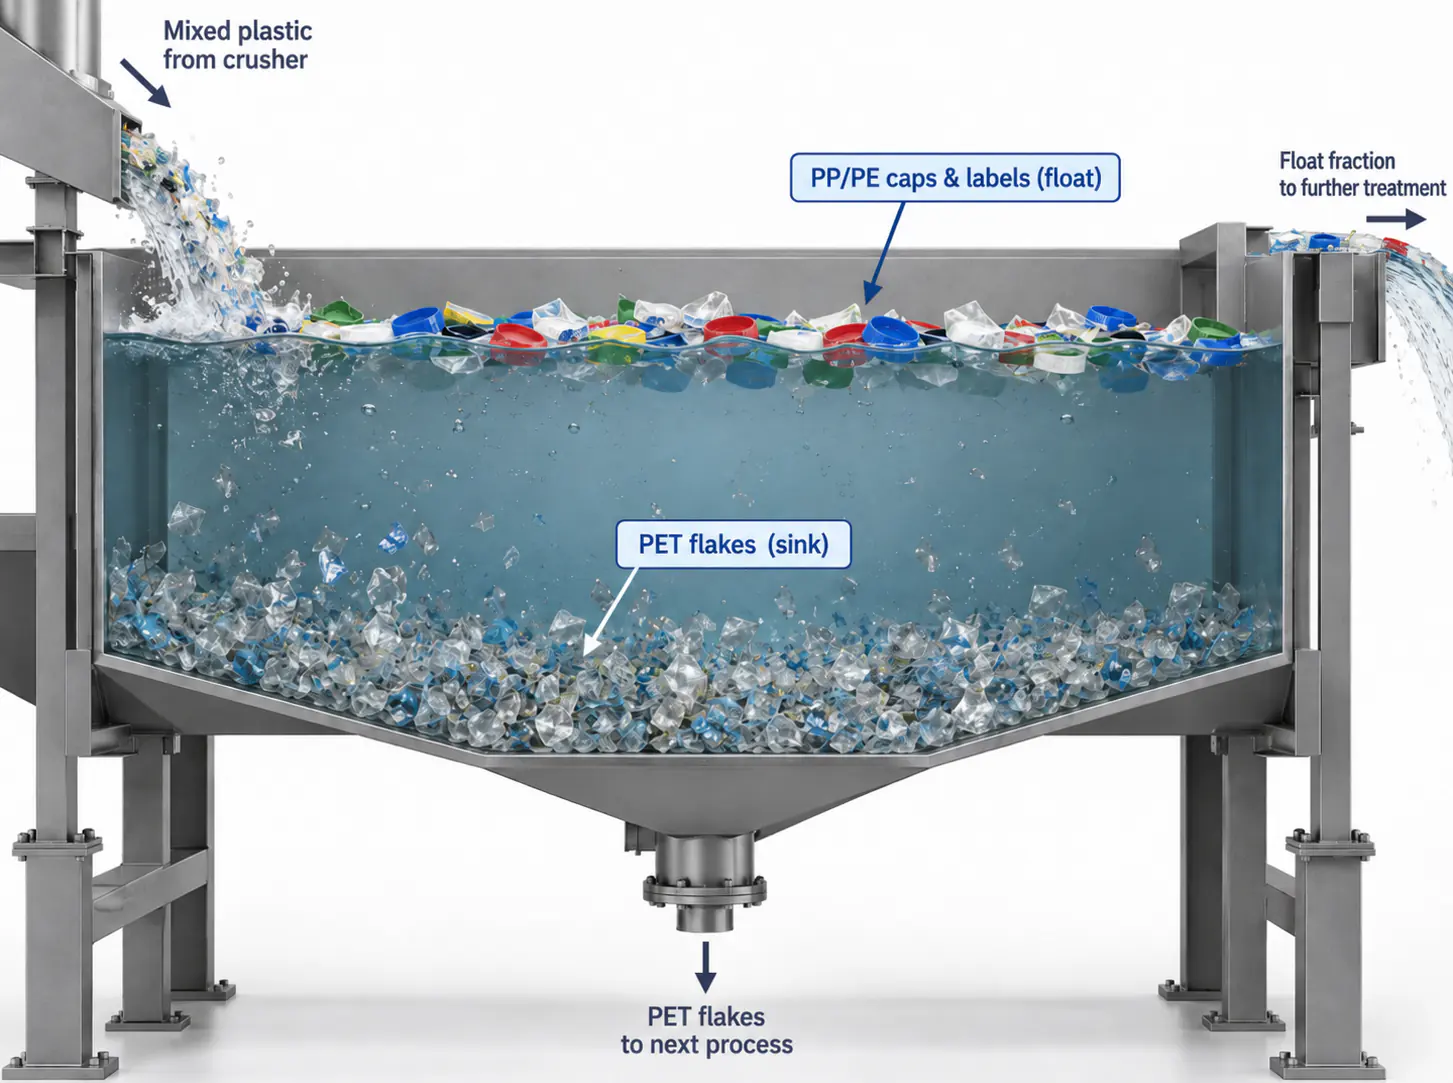
ওয়াশিং লাইনে এই ময়লাগুলো ভিন্নভাবে আচরণ করে। পলিওলেফিন লেবেলের টুকরা ঘনত্বভিত্তিক পৃথকীকরণ ট্যাংকে ভাসতে পারে। কাগজ মিহি আঁশে ভেঙে ময়লা প্রক্রিয়ার পানির সঙ্গে চলে। শ্রিংক স্লিভের জন্য বোতল বাছাই বা লেবেল অপসারণ যন্ত্রপাতি প্রয়োজন হতে পারে। আঠা PET-এর পৃষ্ঠে লেগে থাকতে পারে এবং হট ওয়াশিং প্রয়োজন হতে পারে।
এ কারণেই ক্রাশিংয়ের আগের লেবেল রিমুভার পরবর্তী ওয়াশিংয়ের বোঝার ওপর বড় প্রভাব ফেলে। বোতল অক্ষত থাকা অবস্থাতেই যতটা সম্ভব লেবেল সরালে ক্রাশার, হট ওয়াশার ও রিনস-পানির সিস্টেমে পৌঁছানো লেবেলের টুকরা কমে।
দৃশ্যমান লেবেলের টুকরার চেয়ে অবশিষ্ট আঠা বেশি গুরুত্বপূর্ণ হতে পারে
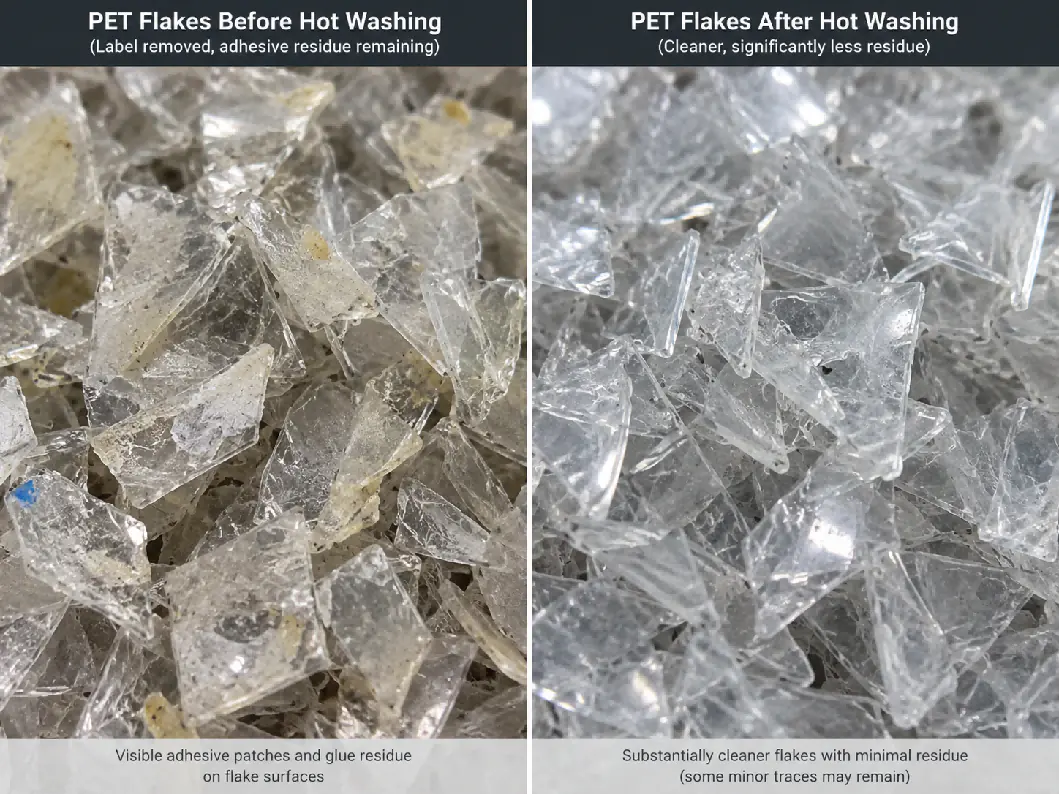
একটি PET ফ্লেক্সে দৃশ্যমান লেবেল ফিল্ম না থাকলেও আঠার অবশিষ্টাংশ থাকতে পারে, বিশেষত প্রেশার-সেনসিটিভ লেবেল ও কিছু হট-মেল্ট আঠা থেকে।
অবশিষ্ট আঠা এক্সট্রুশনের সময় কালচে হয়ে বা জারিত হয়ে কালো দাগ তৈরিতে ভূমিকা রাখতে পারে, গন্ধ তৈরি করতে পারে এবং মেল্ট ফিল্টারে চাপ বাড়াতে পারে। তাই কিছু উচ্চমানের ফ্লেক্স স্পেসিফিকেশনে অবশিষ্ট আঠাযুক্ত ফ্লেক্সকে দৃশ্যমান লেবেলের টুকরা থেকে আলাদাভাবে মাপা হয়।
হট ওয়াশিং, ডিটারজেন্ট বা কস্টিক ট্রিটমেন্ট, নিয়ন্ত্রিত তাপমাত্রা, পর্যাপ্ত অবস্থানকাল এবং হট ওয়াশের পর জোরালো ফ্রিকশন রিনসিং — এগুলোই আঠার অবশিষ্টাংশ কমানোর প্রধান হাতিয়ার। সেরা সেটিং নির্ভর করে প্রকৃত লেবেল ও আঠার রাসায়নিক গঠনের ওপর।
মিহি ধুলা: যে ময়লা গ্রাহকরা প্রায়ই উপেক্ষা করেন
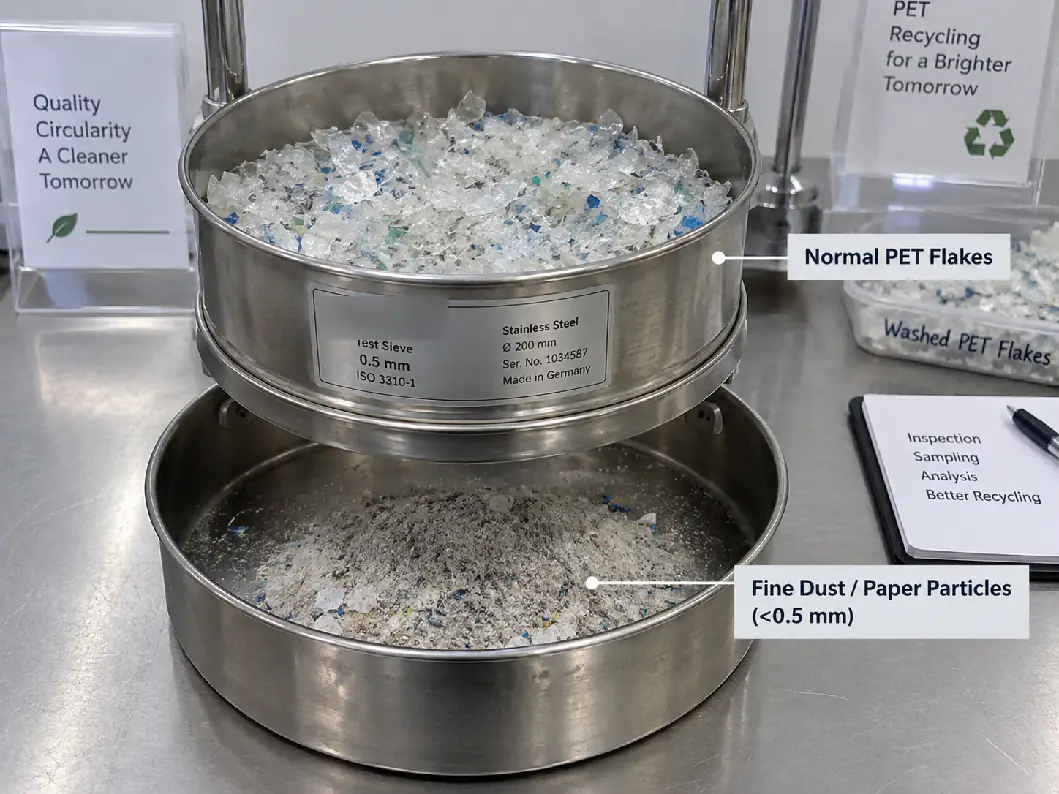
মিহি ধুলার মধ্যে রয়েছে খুব ছোট PET কণা, পাশাপাশি ক্রাশিং ও ওয়াশিংয়ের সময় তৈরি কাগজের আঁশ, ময়লা ও অন্যান্য কঠিন পদার্থ। উপাদান PET হলেও অতিরিক্ত মিহি কণা পরিচালনায় সমস্যা তৈরি করে।
মিহি কণার ভরের তুলনায় পৃষ্ঠের ক্ষেত্রফল অনেক বেশি। এগুলো বেশি আর্দ্রতা ধরে রাখে, ময়লা বহন করে, পরিবহনের সময় ধুলা বাড়ায় এবং ড্রায়িং ও কনভেয়িংয়ের সময় ভিন্নভাবে আচরণ করে।
প্রকাশিত উচ্চমানের ফ্লেক্স স্পেসিফিকেশনে সাধারণত মিহি কণার জন্য একটি কাট-অফ আকার নির্ধারণ করা হয়, যেমন 0.5 mm-এর নিচে, তারপর অনুমোদিত পরিমাণ সীমিত করা হয়। কিছু রিসাইক্লিং-প্রক্রিয়ার স্পেসিফিকেশন প্রায় 500 ppm মান ব্যবহার করে, আবার অন্য শিল্প স্পেসিফিকেশন শতাংশে সীমা দেয়। ‘ধুলা’-র সংজ্ঞা যেহেতু ভিন্ন হয়, তাই চালনির আকার ও পরীক্ষা পদ্ধতি স্পেসিফিকেশনে লিখে রাখতে হবে।
অতিরিক্ত মিহি ধুলা কোথা থেকে আসে?
- ক্রাশারের স্ক্রিনের ছিদ্র অপ্রয়োজনীয়ভাবে ছোট।
- ক্রাশারের নাইফ ভোঁতা, ফলে পরিষ্কার কাটার বদলে বারবার আঘাত ও ঘষা হয়।
- উপাদান ক্রাশার চেম্বারে বেশি সময় থাকে।
- কিছু বোতল স্ট্রিমে ভালোভাবে নিয়ন্ত্রিত ওয়েট ক্রাশিংয়ের চেয়ে শুকনো ক্রাশিং বেশি আলগা মিহি কণা তৈরি করে।
- ওয়াশিংয়ের সময় কাগজের লেবেল ভেঙে যায় এবং কার্যকরভাবে সরানো যায় না।
- কনভেয়িং, ড্রায়িং বা কঠোর যান্ত্রিক হ্যান্ডলিং বাড়তি ভাঙন তৈরি করে।
তাই মিহি কণা কমানোর কাজ শুরু হয় প্লাস্টিক ক্রাশার থেকেই। ধারালো নাইফ, সঠিক স্ক্রিন সাইজ ও স্থিতিশীল ফিডিং ওয়াশিং শুরু হওয়ার আগেই পরিষ্কার, আরও সামঞ্জস্যপূর্ণ ফ্লেক্স তৈরি করে — দেখুন ক্রাশার ব্লেড রক্ষণাবেক্ষণ।
পলিওলেফিন: ক্যাপ, রিং ও লেবেল
PP ও PE প্রায়ই PET বোতল স্ট্রিমের একটি সাধারণ দূষক, কারণ ক্যাপ, ট্যাম্পার রিং ও অনেক লেবেল পলিওলেফিন থেকে তৈরি।
এগুলোর ঘনত্ব পানির চেয়ে কম, যেখানে PET ডুবে যায়, ফলে সঠিকভাবে ডিজাইন করা ফ্লোট-সিংক ট্যাংক ক্রাশিংয়ের পর বেশিরভাগ PP ও PE সরিয়ে দেয়।
ঘনত্বভিত্তিক পৃথকীকরণ কার্যকর হয় তখনই, যখন ফ্লেক্সগুলো একে অপর থেকে মুক্ত হয় এবং ট্যাংকে পর্যাপ্ত অবস্থানকাল ও পানির চলাচল থাকে। PET-এর সঙ্গে আঠা দিয়ে লেগে থাকা লেবেলের টুকরা একসঙ্গে ডুবে যেতে পারে, এবং অতি ছোট পলিওলেফিন কণা PET ভগ্নাংশের সঙ্গেই বহন হতে পারে। এ কারণেই উচ্চমানের লাইনগুলো শুধু একটি ট্যাংকের ওপর নির্ভর না করে বোতল ডিলেবেলিং, ফ্লোট-সিংক পৃথকীকরণ, ফ্রিকশন ওয়াশিং এবং প্রয়োজনে ফ্লেক্স বাছাইকে একসঙ্গে ব্যবহার করে।
ধাতু: কম ঘনত্ব, উচ্চ ঝুঁকি
ধাতব দূষণ আসতে পারে বেলের তার, অ্যালুমিনিয়াম ক্যাপ, বিদেশি প্যাকেজিং, যন্ত্রপাতির ক্ষয় বা বোতলের সঙ্গে মিশে থাকা স্ক্র্যাপ থেকে।
একটি ছোট ধাতুর টুকরাও ক্রাশার নাইফ, পাম্প বা এক্সট্রুশন যন্ত্রপাতির ক্ষতি করতে পারে, এবং ধাতব কণা শিট, পেলেট ও চূড়ান্ত পণ্যে ত্রুটি তৈরি করে।
ধাতু নিয়ন্ত্রণ সাধারণত ক্রাশারের আগেই বাছাই ও ম্যাগনেটিক পৃথকীকরণ দিয়ে শুরু হয়। দূষণ ও মানের লক্ষ্যমাত্রার ওপর নির্ভর করে এডি-কারেন্ট পৃথকীকরণ, মেটাল ডিটেকশন বা পরবর্তী অপটিক্যাল পরিদর্শন যুক্ত করা যেতে পারে। বেশ কিছু উচ্চমানের PET ফ্লেক্স স্পেসিফিকেশনে ধাতুর সীমা কয়েক দশ ppm-এ রাখা হয়; PVC-র মতোই, গ্রহণযোগ্য মান চূড়ান্ত ব্যবহারকারীর সঙ্গে ঠিক করে নেওয়া উচিত।
ফ্লেক্সের আকার একটি মানের প্যারামিটার, শুধু ক্রাশার সেটিং নয়
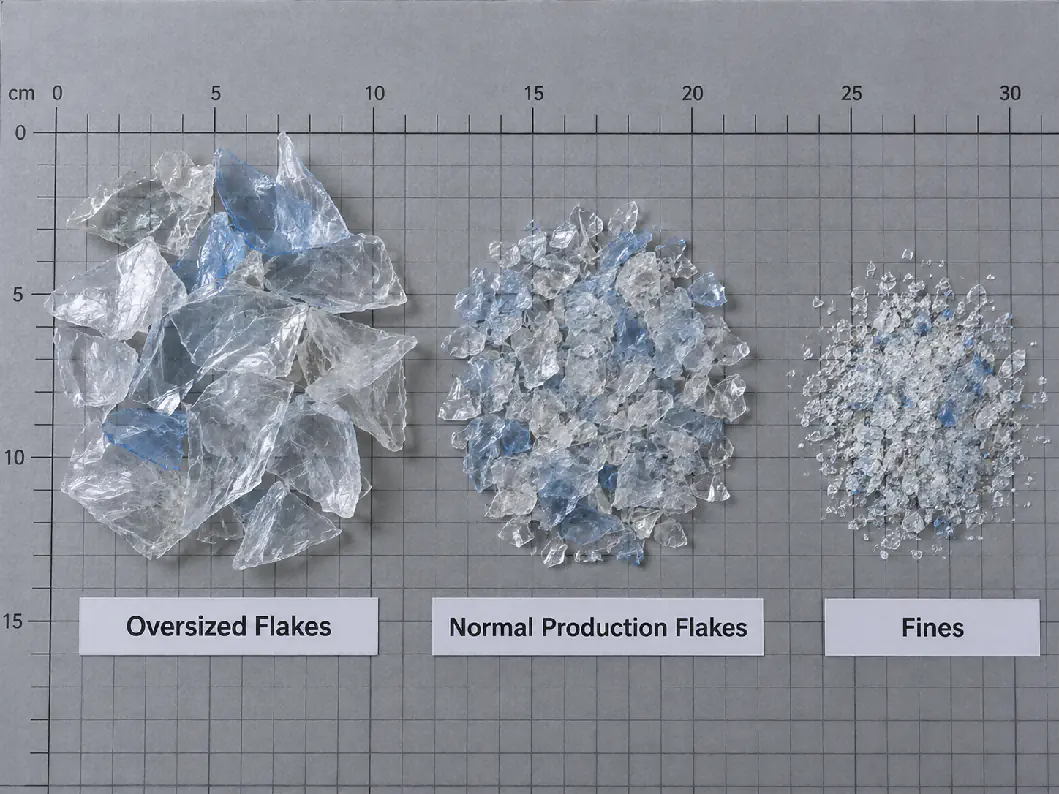
ফ্লেক্সের আকার ওয়াশিং, পৃথকীকরণ, ড্রায়িং, কনভেয়িং ও এক্সট্রুশনকে প্রভাবিত করে। খুব বড় ফ্লেক্স লেবেল ও পানি আটকে রাখে এবং সমানভাবে পরিষ্কার হতে পারে না; অতিরিক্ত ছোট ফ্লেক্স মিহি কণা বাড়ায় এবং প্রক্রিয়ার পানির সঙ্গে হারিয়ে যেতে পারে।
বাণিজ্যিক ধোয়া PET ফ্লেক্স স্পেসিফিকেশনে বাজার ও যন্ত্রপাতির ওপর নির্ভর করে সাধারণত নিয়ন্ত্রিত পরিসর ব্যবহার করা হয়, যেমন মোটামুটি 3–12 mm বা প্রায় 8–12 mm। আমাদের PET ওয়াশিং লাইনগুলো সাধারণত 12 mm বা 14 mm স্ক্রিনের জন্য, অথবা পরবর্তী প্রক্রিয়ার সঙ্গে মিলিয়ে কাস্টমাইজড সাইজের জন্য কনফিগার করা হয়।
ক্রাশারের স্ক্রিন একরকম ফ্লেক্স তৈরি করে না। বোতলের দেয়ালের পুরুত্ব, নাইফের অবস্থা, রোটরের গতি ও অবস্থানকালও আকারের বিন্যাসকে প্রভাবিত করে।
বাল্ক ডেনসিটি প্রথমে যা মনে হয় তার চেয়ে বেশি কিছু বলে
বাল্ক ডেনসিটি হলো প্রতি একক আয়তনে আলগা PET ফ্লেক্সের ভর। এটি সাইলোর আকার, কনভেয়িং আচরণ, ড্রায়ার লোডিং ও এক্সট্রুডার ফিডিংকে প্রভাবিত করে।
ধোয়া PET ফ্লেক্সের বাল্ক ডেনসিটি সাধারণত প্রায় 250–500 kg/m³ পরিসরে রিপোর্ট করা হয়, যা ফ্লেক্সের আকার, দেয়ালের পুরুত্ব, রঙের মিশ্রণ ও কম্প্যাকশনের ওপর নির্ভর করে। অস্থিতিশীল বাল্ক ডেনসিটি অসামঞ্জস্যপূর্ণ ফ্লেক্স আকার বা ফিডস্টক গঠনের দিকে ইঙ্গিত করতে পারে, তাই এটি যন্ত্রপাতির আকার নির্ধারণ এবং ব্যাচের সামঞ্জস্য যাচাই—দুই ক্ষেত্রেই কার্যকর।
রং: স্বচ্ছ, হালকা-নীল ও সবুজ PET ফ্লেক্স
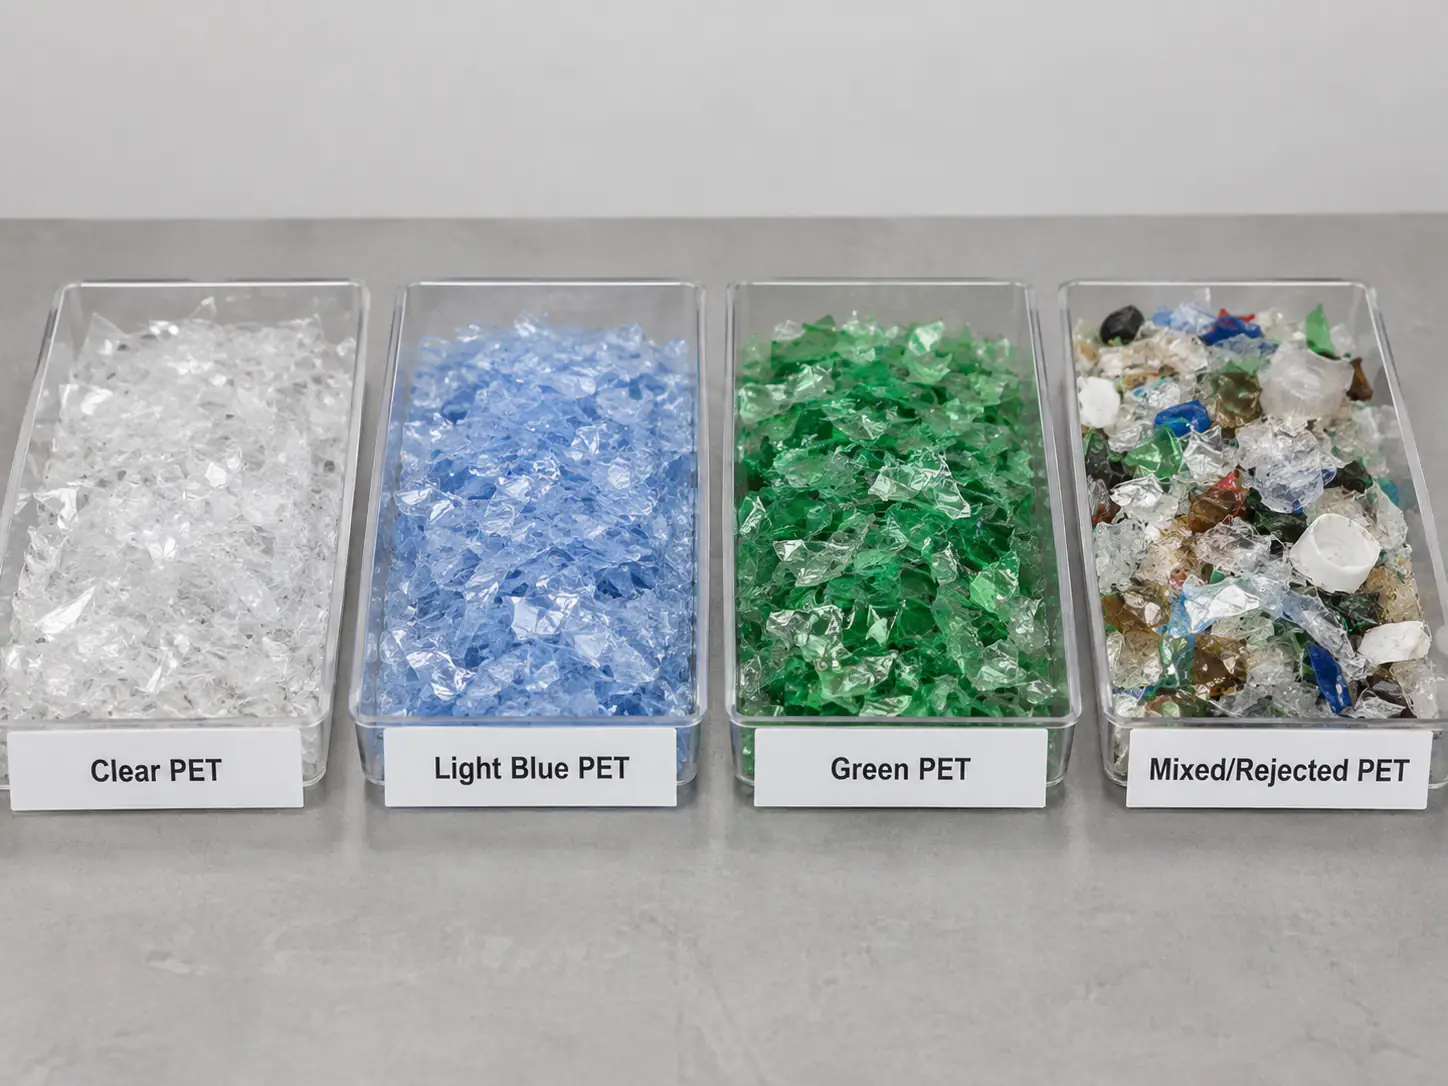
স্বচ্ছ, হালকা-নীল, সবুজ ও অন্য রঙের PET ফ্লেক্স সবই রাসায়নিকভাবে PET, কিন্তু এগুলোর বাণিজ্যিক মূল্য সমান নয়। স্বচ্ছ শিট ও বোতল প্রয়োগে অনেক ফাইবার প্রয়োগের তুলনায় অনেক বেশি কড়া রং পৃথকীকরণ প্রয়োজন, এবং সবুজ PET ফ্লেক্স সাধারণত আলাদা, কম-মূল্যের বাজারে বিক্রি হয়।
অপটিক্যাল বোতল সর্টার ও ফ্লেক্স সর্টার রঙিন PET, অপাক PET ও বিদেশি পলিমার পৃথক করে। উচ্চমূল্যের স্বচ্ছ ফ্লেক্সের জন্য রং ছবি দেখে বিচার না করে লিখিত স্পেসিফিকেশনের অংশ হওয়া উচিত।
একটি প্রায়োগিক PET ফ্লেক্স মান সারণি
নিচের সারণি কোনো সার্বজনীন মানদণ্ড নয়। এটি দেখায় একজন ক্রেতা কীভাবে একটি স্পেসিফিকেশন সাজাতে পারেন এবং প্রকাশিত উচ্চমানের রিসাইক্লিং ইনপুট ও বাণিজ্যিক ফ্লেক্স স্পেসিফিকেশনে দেখা কড়া পরিসরের উদাহরণ দেয়।
| প্যারামিটার | কেন এটি গুরুত্বপূর্ণ | উদাহরণ উচ্চমানের লক্ষ্যমাত্রা | প্রভাবক মূল যন্ত্রপাতি |
|---|---|---|---|
| আর্দ্রতা | ড্রায়িং, স্টোরেজ ও পরবর্তী ধাপে PET হাইড্রোলাইসিস | ধোয়া ফ্লেক্সের জন্য প্রায়ই ≤1%; এক্সট্রুশনের জন্য আরও ড্রায়িং প্রয়োজন | সেন্ট্রিফিউগাল ড্রায়ার, থার্মাল ড্রায়ার |
| PVC | মেল্ট প্রসেসিংয়ের সময় PET-কে বিয়োজিত ও বিবর্ণ করে | কয়েক দশ ppm; কিছু ফুড-কন্টাক্ট ইনপুটে <50 ppm নির্ধারিত | বোতল বাছাই, লেবেল অপসারণ, ফ্লেক্স বাছাই |
| পলিওলেফিন | ক্যাপ, রিং ও লেবেল বিশুদ্ধতা ও মেল্ট ফিল্ট্রেশনকে প্রভাবিত করে | গ্রেড নির্ভর করে কয়েক দশ থেকে কয়েক শ ppm | ফ্লোট-সিংক ট্যাংক, ডিলেবেলার, ফ্লেক্স সর্টার |
| লেবেল / কাগজ | দৃশ্যমান ত্রুটি, অ্যাশ ও ফিল্টার লোডিং | ক্রেতা-নির্দিষ্ট; উচ্চ গ্রেডে কড়া ppm সীমা ব্যবহৃত হয় | ডিলেবেলার, ফ্রিকশন ওয়াশার, রিনসিং |
| অবশিষ্ট আঠা | হলদেটে ভাব, চার হয়ে যাওয়া ও কালো দাগ | ক্রেতা বা প্রক্রিয়া-নির্দিষ্ট; উচ্চমূল্যের রুটে আলাদাভাবে পর্যবেক্ষণ করা হয় | হট ওয়াশ, কেমিক্যাল ডোজিং, ফ্রিকশন ওয়াশার |
| মিহি ধুলা | আর্দ্রতা ধারণ, হ্যান্ডলিং লস, ফিল্টার লোডিং | সংজ্ঞায়িত চালনি কাট-অফ, যেমন <0.5 mm, কড়া সীমার সঙ্গে | ক্রাশার নাইফ ও স্ক্রিন, ওয়াশিং, এয়ার পৃথকীকরণ |
| ধাতু | যন্ত্রপাতির ক্ষতি ও পণ্যের ত্রুটি | উচ্চ-গ্রেডের ফ্লেক্সের জন্য কয়েক দশ ppm | বাছাই, ম্যাগনেট, মেটাল ডিটেকশন |
| ফ্লেক্সের আকার | ওয়াশিং, ড্রায়িং, কনভেয়িং ও ফিড স্থিতিশীলতা | কয়েক mm থেকে প্রায় 12–14 mm পর্যন্ত নিয়ন্ত্রিত পরিসর | ক্রাশার স্ক্রিন ও নাইফের অবস্থা |
| বাল্ক ডেনসিটি | সাইলো, ড্রায়ার ও এক্সট্রুডার ফিডিং | প্রায় 250–500 kg/m³, গ্রেড-নির্ভর | ফ্লেক্স জ্যামিতি, বাছাই, হ্যান্ডলিং |
তুলনার জন্য, আমরা পোস্ট-কনজিউমার বোতল ফিডস্টকের জন্য আমাদের প্রমাণ্য PET বোতল ওয়াশিং লাইন কনফিগারেশনের জন্য এই আউটপুট লক্ষ্যমাত্রার উদ্ধৃতি দিই: আর্দ্রতা <0.9%, PVC <50 ppm, PP/PE <20 ppm, লেবেল <20 ppm, আঠা <10 ppm, ধাতু <20 ppm, মোট অপদ্রব্য <100 ppm, এবং ফ্লেক্সের আকার 12 mm, 14 mm বা কাস্টমাইজড। প্রকৃত ফলাফল নির্ভর করে আসা বোতল ও বসানো বাছাই যন্ত্রপাতির ওপর, এবং একটি উপাদান ট্রায়ালের মাধ্যমে নিশ্চিত করা হয়।
নমুনা সংগ্রহ পদ্ধতি কেন গুরুত্বপূর্ণ
একটি ল্যাবরেটরি ফলাফল ঠিক তত ভালো, যতটা ভালো নমুনা। একটি বড় ব্যাগের উপর থেকে নেওয়া এক মুঠো পুরো উৎপাদন লটের প্রতিনিধিত্ব করতে পারে না।
PET ফ্লেক্স কনভেয়িং ও স্টোরেজের সময় আলাদা হয়ে যায়। মিহি কণা এক জায়গায় জমে যেতে পারে, আবার ভারী দূষণ বা রঙিন ফ্লেক্স সমানভাবে বিতরণ না হতে পারে। নমুনা একাধিক পয়েন্ট থেকে বা সম্মত পদ্ধতি অনুযায়ী সংগ্রহ করে পরীক্ষার আগে একসঙ্গে মেশানো উচিত।
সরবরাহকারী ও ক্রেতার উচিত শুধু সীমা নয়, পরীক্ষার পদ্ধতি, একক ও নমুনা সংগ্রহের ঘনত্ব নিয়েও একমত হওয়া। ‘PVC ≤50 ppm’ এবং ‘ধুলা ≤500 ppm’ অসম্পূর্ণ যদি এক পক্ষ ভিন্ন পরীক্ষা পদ্ধতি বা কণার আকারের সংজ্ঞা ব্যবহার করে।
TDS ও COA একই বিষয় নয়
একটি টেকনিকাল ডেটা শিট (TDS) একটি PET ফ্লেক্স গ্রেডের লক্ষ্য স্পেসিফিকেশন বর্ণনা করে। একটি সার্টিফিকেট অফ অ্যানালাইসিস (COA) একটি নির্দিষ্ট ব্যাচ বা উৎপাদন লটের পরিমাপিত ফলাফল রিপোর্ট করে।
নিয়মিত ক্রয়ের জন্য, সামঞ্জস্য যাচাই করতে COA বেশি কার্যকর। এতে আর্দ্রতা, PVC, পলিওলেফিন, লেবেল, ধাতু, ফ্লেক্সের আকার, বাল্ক ডেনসিটি, রং ও অন্য সম্মত প্যারামিটার অন্তর্ভুক্ত থাকতে পারে।
কোনো সরবরাহকারী উচ্চ-বিশুদ্ধতার ফ্লেক্সের দাবি করলে, জিজ্ঞাসা করুন কোন মান নিশ্চিত, কোনটি সাধারণ, কতবার পরীক্ষা করা হয় এবং লট-নির্দিষ্ট COA পাওয়া যায় কিনা।
মান স্পেসিফিকেশনের বাইরে গেলে ওয়াশিং লাইনের কোন অংশ পরীক্ষা করবেন?
| মানের সমস্যা | সম্ভাব্য প্রক্রিয়া ক্ষেত্র | সাধারণ পরীক্ষা |
|---|---|---|
| উচ্চ আর্দ্রতা | ডিওয়াটারিং ও ড্রায়িং | ড্রায়ার লোড, রোটরের অবস্থা, গরম বাতাসের পরিমাণ, নিষ্কাশন |
| উচ্চ PVC | বোতল বাছাই, লেবেল অপসারণ, ফ্লেক্স বাছাই | বোতল বাছাইয়ের কার্যকারিতা, স্লিভ অপসারণ, সর্টার ক্যালিব্রেশন |
| খুব বেশি PP/PE | ফ্লোট-সিংক পৃথকীকরণ | পানির স্তর, অবস্থানকাল, আন্দোলন, ভাসমান অপসারণ |
| উচ্চ লেবেল পরিমাণ | ডিলেবেলিং ও ফ্রিকশন ওয়াশিং | ডিলেবেলারের কার্যকারিতা, বোতলের অবস্থা, ফ্রিকশন-ওয়াশারের লোড |
| উচ্চ অবশিষ্ট আঠা | হট ওয়াশ ও হট-ওয়াশ পরবর্তী ফ্রিকশন রিনস | তাপমাত্রা, রাসায়নিক গঠন, অবস্থানকাল, রিনসিং |
| উচ্চ মিহি কণা / ধুলা | ক্রাশার ও এয়ার পৃথকীকরণ | নাইফের ধারালোভাব, স্ক্রিনের আকার, অবস্থানকাল, ধুলা অপসারণ |
| ধাতব দূষণ | বাছাই ও ধাতু পৃথকীকরণ | বেল-তার অপসারণ, ম্যাগনেট ও মেটাল-ডিটেক্টরের কার্যকারিতা |
| অসামঞ্জস্যপূর্ণ ফ্লেক্সের আকার | ক্রাশার | স্ক্রিনের ক্ষয়, নাইফের ফাঁক, নাইফের অবস্থা, ফিড স্থিতিশীলতা |
একটি ওয়াশিং লাইনের ক্রেতাকে কোন মানের তথ্য নির্দিষ্ট করা উচিত?
একটি PET ওয়াশিং লাইনের অনুরোধ করার সময়, শুধু ক্ষমতা ও বোতলের ধরন দিলেই চলবে না। সম্ভব হলে প্রত্যাশিত আউটপুট মানও নির্দিষ্ট করুন:
- চূড়ান্ত প্রয়োগ: ফাইবার, স্ট্র্যাপিং, শিট, পেলেটাইজিং বা বোতল-থেকে-বোতল প্রস্তুতি।
- ওয়াশিং ও ড্রায়িংয়ের পর প্রয়োজনীয় আর্দ্রতা সীমা।
- সর্বোচ্চ PVC দূষণ।
- সর্বোচ্চ পলিওলেফিন দূষণ।
- সর্বোচ্চ লেবেল, কাগজ বা দৃশ্যমান দূষণ।
- অবশিষ্ট আঠা আলাদাভাবে নিয়ন্ত্রণ করা হয় কিনা।
- সর্বোচ্চ ধাতব দূষণ।
- প্রয়োজনীয় ফ্লেক্স-আকারের পরিসর ও মিহি কণার সীমা।
- প্রয়োজনীয় রঙের গঠন: স্বচ্ছ, হালকা নীল, সবুজ বা মিশ্র।
- পরবর্তী হ্যান্ডলিং এর ওপর নির্ভর করলে প্রয়োজনীয় বাল্ক ডেনসিটি।
- প্রতিটি গুরুত্বপূর্ণ প্যারামিটারের জন্য ব্যবহৃত পরীক্ষা পদ্ধতি বা ক্রেতার স্পেসিফিকেশন।
যদি আপনার কাছে এখনো চূড়ান্ত স্পেসিফিকেশন না থাকে, একজন সরবরাহকারীর উচিত প্রথমে চূড়ান্ত বাজার নিয়ে জিজ্ঞাসা করা এবং তারপর কাঁচামাল ও নির্বাচিত বাছাই ও ওয়াশিং যন্ত্রপাতির ভিত্তিতে বাস্তবসম্মত লক্ষ্যমাত্রা প্রস্তাব করা। আপনি আমাদের কাছে আপনার বোতলের উৎস ও চূড়ান্ত ব্যবহার পাঠাতে পারেন একটি প্রস্তাবের জন্য।
উপসংহার: মান তৈরি হয় সম্পূর্ণ লাইন জুড়ে
PET ফ্লেক্সের মান একটি হট ওয়াশার, একটি সেপারেটর বা একটি অপটিক্যাল সর্টার তৈরি করে না। এটি সম্পূর্ণ প্রক্রিয়ার ফলাফল।
PVC নিয়ন্ত্রণ শুরু হয় বোতল বাছাই ও লেবেল অপসারণ থেকে। পলিওলেফিন অপসারণ নির্ভর করে ফ্লোট-সিংক পৃথকীকরণের ওপর। আঠা অপসারণ নির্ভর করে হট ওয়াশিং ও জোরালো রিনসিংয়ের ওপর। মিহি ধুলা প্রভাবিত হয় ক্রাশারের অবস্থা ও কণার আকার নিয়ন্ত্রণের দ্বারা। আর্দ্রতা নির্ভর করে যান্ত্রিক ও থার্মাল ড্রায়িংয়ের ওপর। ধাতু যন্ত্রপাতির ক্ষতি করার বা চূড়ান্ত পণ্যে পৌঁছানোর আগেই সরিয়ে ফেলতে হবে।
তাই একটি পেশাদার PET ওয়াশিং-লাইন স্পেসিফিকেশন প্রতিটি মানের লক্ষ্যমাত্রাকে তার জন্য দায়ী যন্ত্রপাতির সঙ্গে সংযুক্ত করে। উপযোগী প্রশ্নটি ‘আপনার লাইন পরিষ্কার PET ফ্লেক্স তৈরি করতে পারে কি?’ নয়, বরং ‘আমার কাঁচামালের সঙ্গে এই লাইন বাস্তবসম্মতভাবে কী আর্দ্রতা, PVC, লেবেল, আঠা, মিহি কণা ও অন্য দূষণের স্তর অর্জন করতে পারে, এবং সেই মানগুলো কীভাবে পরীক্ষা করা হবে?’
প্রায়শই জিজ্ঞাসিত প্রশ্ন
ধোয়া PET ফ্লেক্সের কী আর্দ্রতা থাকা উচিত?
ধোয়া PET ফ্লেক্স স্পেসিফিকেশনে সাধারণত আর্দ্রতা প্রায় বা 1%-এর নিচে চাওয়া হয়; আমাদের প্রমাণ্য লাইনগুলো পোস্ট-কনজিউমার বোতলের জন্য 0.9%-এর নিচে লক্ষ্য রাখে। এটি ওয়াশিং ও ড্রায়িংয়ের পরের আর্দ্রতা — এক্সট্রুশনের আগে হাইড্রোলাইসিস ও IV হ্রাস রোধে PET-এর আরও নিয়ন্ত্রিত ড্রায়িং প্রয়োজন।
PET ফ্লেক্সে কোন PVC স্তর গ্রহণযোগ্য?
উচ্চমানের PET ফ্লেক্স স্পেসিফিকেশনে PVC কয়েক দশ ppm-এ রাখা হয়, এবং কিছু ফুড-কন্টাক্ট রিসাইক্লিং ইনপুটে 50 ppm-এর নিচে নির্ধারিত। নিম্ন-গ্রেড ফাইবার বাজার বেশি গ্রহণ করতে পারে। সীমা নির্ধারণ করেন চূড়ান্ত ব্যবহারকারী এবং এটি একটি সম্মত পরীক্ষা পদ্ধতি ও নমুনা সংগ্রহ পরিকল্পনার সঙ্গে একসাথে হলেই অর্থবহ হয়।
হট-ওয়াশ করা ও কোল্ড-ওয়াশ করা PET ফ্লেক্সের মধ্যে পার্থক্য কী?
কোল্ড-ওয়াশ করা ফ্লেক্স সাধারণ তাপমাত্রার পানিতে ফ্লোট-সিংক পৃথকীকরণ ও ফ্রিকশন ওয়াশিংয়ের মধ্য দিয়ে ধোয়া হয়, যা আলগা ময়লা ও বেশিরভাগ ক্যাপ সরায়। হট-ওয়াশ করা ফ্লেক্স এর পাশাপাশি একটি গরম, সাধারণত কস্টিক, ওয়াশিং ধাপ ও রিনসিংয়ের মধ্য দিয়েও যায়, যা আরও অনেক বেশি আঠা, তেল ও জৈব অবশিষ্টাংশ সরায়। হট-ওয়াশ করা ফ্লেক্স শিট, স্ট্র্যাপিং, পেলেটাইজিং ও বোতল-থেকে-বোতল ব্যবহারের স্বাভাবিক সূচনাবিন্দু।
PET ফ্লেক্সের জন্য TDS ও COA-এর মধ্যে পার্থক্য কী?
একটি TDS (টেকনিকাল ডেটা শিট) একটি ফ্লেক্স গ্রেডের লক্ষ্য স্পেসিফিকেশন বলে দেয়। একটি COA (সার্টিফিকেট অফ অ্যানালাইসিস) একটি নির্দিষ্ট লটের পরিমাপিত ফলাফল রিপোর্ট করে। নিয়মিত ক্রয়ের জন্য, লট-নির্দিষ্ট COA চান এবং যাচাই করুন কোন মান নিশ্চিত ও কোনটি শুধু সাধারণ।
PET ফ্লেক্সের দাম কেন এত আলাদা হয়?
দাম নির্ভর করে মান ও ব্যবহারযোগ্যতার ওপর: রং (স্বচ্ছ বনাম হালকা-নীল বনাম সবুজ), ওয়াশিংয়ের স্তর (না-ধোয়া, কোল্ড-ওয়াশ করা, হট-ওয়াশ করা), PVC ও পলিওলেফিনের পরিমাণ, আঠা, মিহি কণা, আর্দ্রতা এবং ব্যাচ-থেকে-ব্যাচ সামঞ্জস্য। কড়া, লিখিত সীমাযুক্ত স্বচ্ছ, হট-ওয়াশ করা ফ্লেক্স সবচেয়ে বেশি দাম পায়।
ফ্লেক্স মানের লক্ষ্যমাত্রা
আপনার লাইন কোন ফ্লেক্স মান পর্যন্ত পৌঁছাতে পারে তা নিশ্চিত নন?
আপনার বোতলের উৎস ও চূড়ান্ত বাজার আমাদের জানান। আমাদের ইঞ্জিনিয়াররা বাস্তবসম্মত মানের লক্ষ্যমাত্রা এবং সেগুলো অর্জনের জন্য বাছাই, ওয়াশিং ও ড্রায়িং কনফিগারেশন প্রস্তাব করবেন, এবং আপনার উপাদান পরীক্ষা করতে পারবেন।
একটি মানের প্রস্তাব নিন- ফ্লেক্সের চূড়ান্ত প্রয়োগ
- বোতলের উৎস ও লেবেলের ধরন
- আর্দ্রতা, PVC ও PP/PE-এর লক্ষ্য সীমা
- আপনার ক্রেতা যে পরীক্ষা পদ্ধতি ব্যবহার করেন