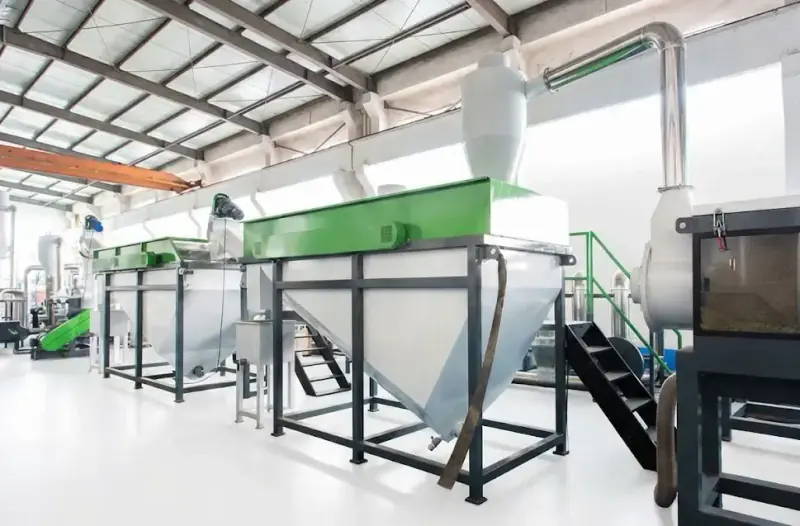
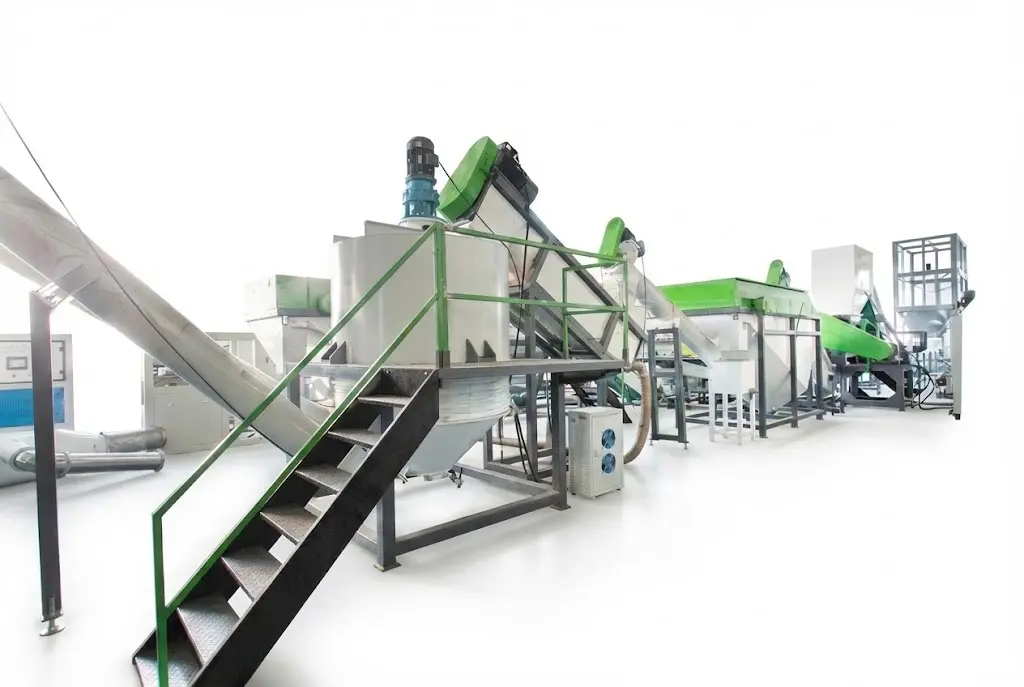
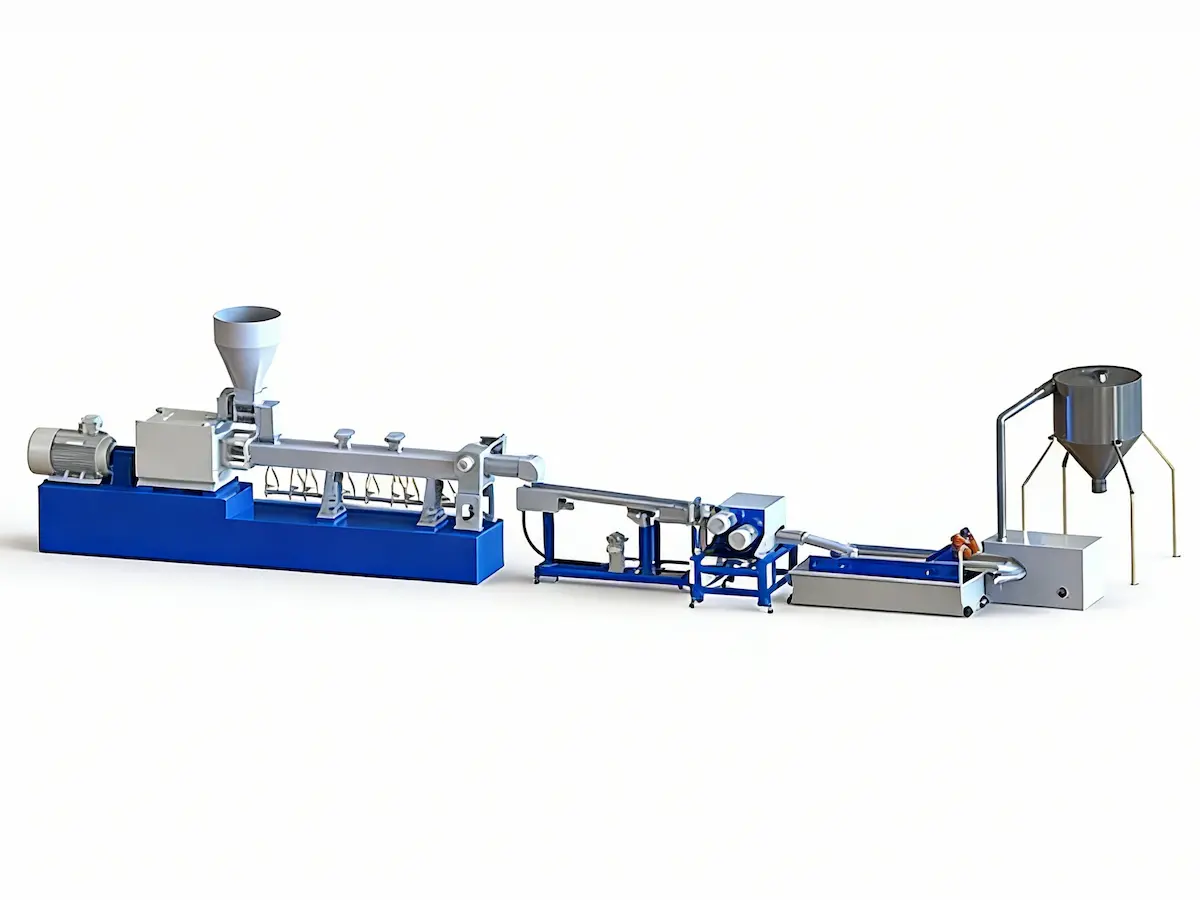
PETフレークの品質仕様:含水率、PVC、ラベル、接着剤、微粉
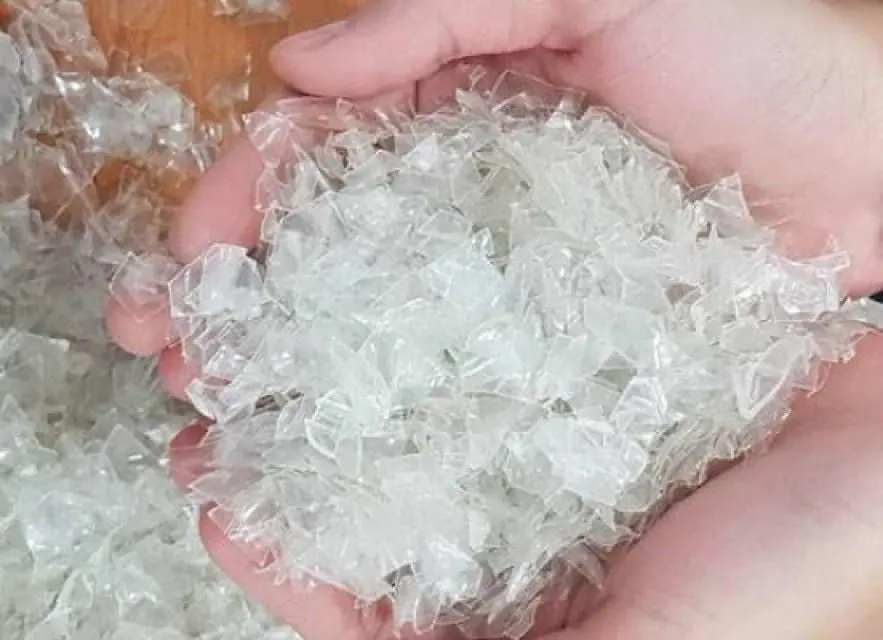
見た目がきれいなPETフレークが、そのまま高品質なPETフレークであるとは限りません。ほとんど同じに見える2つのロットでも、水分、PVC、残ったラベル接着剤、ポリオレフィン、金属、微粉によって、押出時の挙動は大きく異なることがあります。そのため、PET洗浄ラインの購入者にとって、フレーク品質は「清浄なフレーク」や「高純度」といった言葉ではなく、測定可能なパラメーターで定義すべきです。
要点
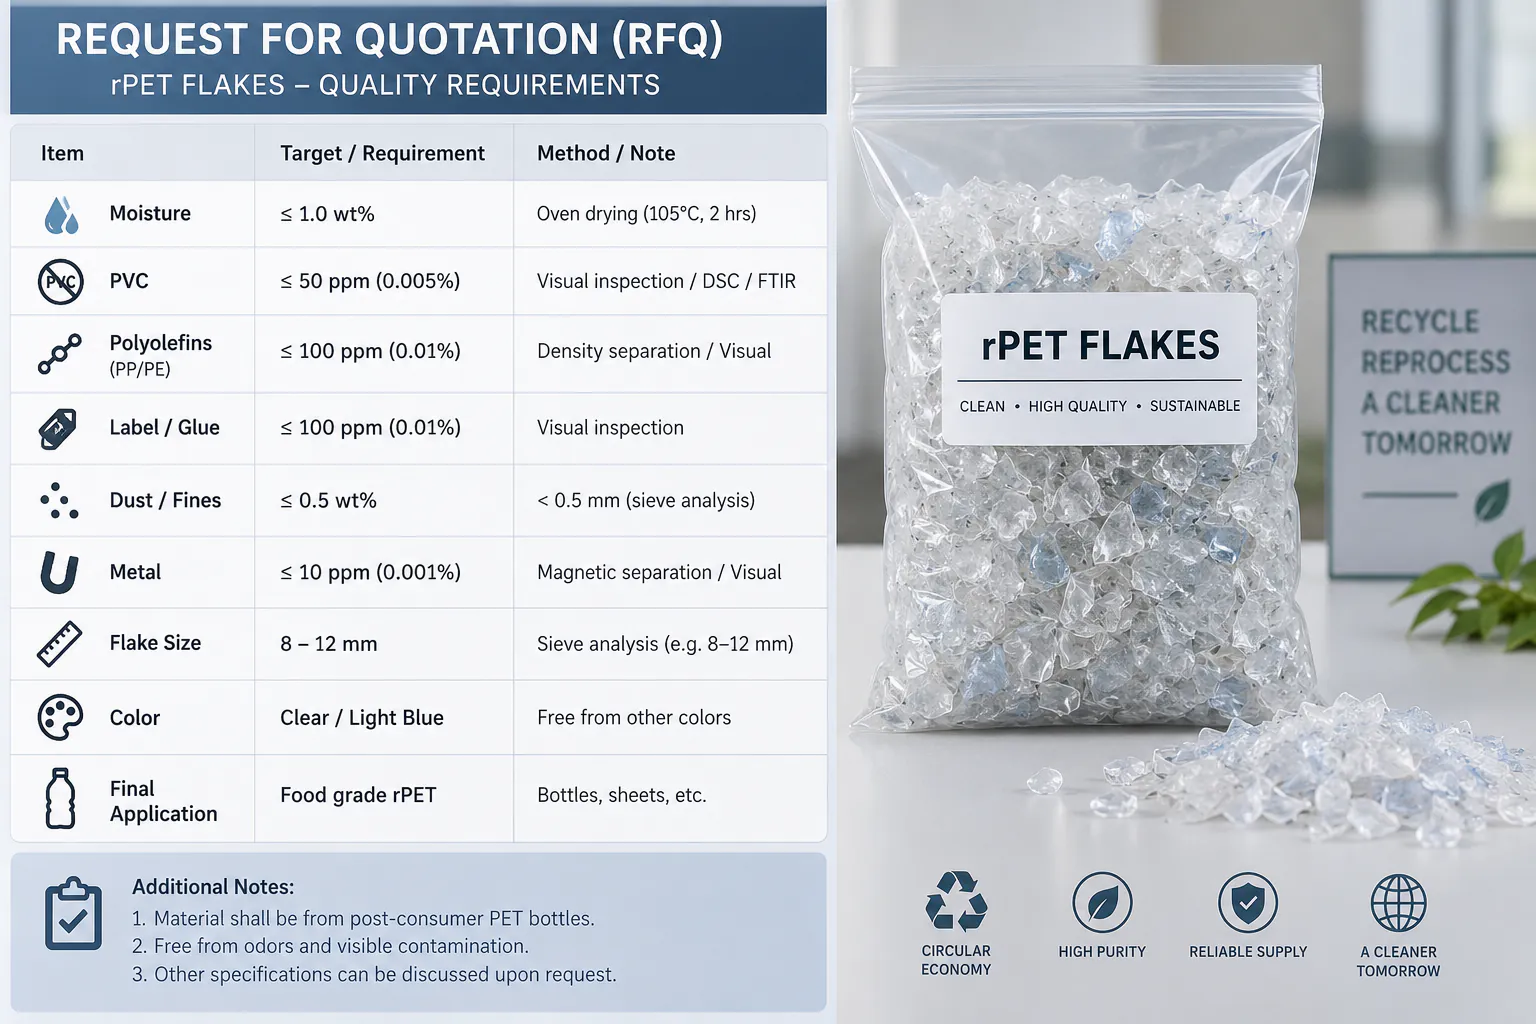
良質なPETフレークは、見た目ではなく測定された上限値で定義されます。高品質な洗浄済みrPETフレークでは、購入者は一般に、含水率を1%前後またはそれ以下、PVCを数十ppm(多くは50 ppm未満)、ポリオレフィン、ラベル、接着剤を数十ppmから数百ppmの低い範囲、金属を数十ppm、微粉のカットオフ(例:0.5 mm)、フレークサイズの範囲、かさ密度を指定します。普遍的な規格はありません。繊維、PETバンド、シート、造粒、ボトルtoボトルといった最終用途が上限値を決め、すべての値に合意した試験方法とサンプリング計画が必要です。
目次
- 01洗浄機からではなく、最終用途から考える
- 02未洗浄、冷水洗浄、温水洗浄のPETフレーク
- 03水分:わずかな割合がなぜ重要なのか
- 04最終含水率が高くなる原因
- 05PVCの混入:再生PETで特に重大な不純物のひとつ
- 06PVCはPETボトルの流れのどこから入るのか
- 07PVCはどのように試験すべきか
- 08ラベルはひとつの異物ではない
- 09残った接着剤は、目に見えるラベル片より重要な場合がある
- 10微粉:お客様が見落としがちな異物
- 11過剰な微粉はどこから発生するのか
- 12ポリオレフィン:キャップ、リング、ラベル
- 13金属:低濃度でもリスクは高い
- 14フレークサイズは粉砕機の設定ではなく、品質パラメーターである
- 15かさ密度は見た目以上に多くを教えてくれる
- 16色:透明、ライトブルー、グリーンのPETフレーク
- 17実用的なPETフレーク品質表
- 18サンプリング方法が重要な理由
- 19TDSとCOAは同じものではない
- 20品質が仕様を外れたとき、洗浄ラインのどの工程を確認すべきか
- 21洗浄ラインの購入者が指定すべき品質情報
- 22まとめ:品質はライン全体でつくられる
- よくあるご質問
洗浄機からではなく、最終用途から考える
洗浄設備について検討する前に、フレークを何に使うのかを決めてください。PETボトル洗浄ラインは、必要な出力品質から逆算して設計すべきです。
繊維メーカーは、透明シートや高品質ペレットの生産では許容できない程度の汚れを許容できる場合があります。ボトルtoボトルの工程では、フレークが検証済みの除染工程に入る前の段階で、PVC、ポリオレフィン、金属、その他の異種ポリマーを非常に低いレベルに抑える必要があることもあります。
そのため、「含水率1%未満のPETフレーク」だけを約束する見積もりは不完全です。水分は重要ですが、PVC、残った接着剤、ラベル片、色の混入、微粒子については何も示していません。
PETフレークには、ひとつの普遍的な仕様はありません。購入者とサプライヤーが製品仕様を取り決め、付加価値の高い用途では、低付加価値の用途よりはるかに厳しい上限値を設定します。
| 最終用途 | 主な品質の重点 | 洗浄の強さ | 多くの場合に必要な追加管理 |
|---|---|---|---|
| 繊維/詰め綿 | 水分、汚れ、安定した供給、許容できる色 | 基本~中程度 | 基本的な選別と乾燥 |
| PETバンド | PVC、ポリオレフィン、接着剤、IVの安定性、微粉 | 中程度~高い | より高度な選別と溶融ろ過 |
| シート/熱成形 | PVC、ラベルと接着剤、色、黒点、臭い | 高い | 光学選別とより厳しい品質管理 |
| 造粒 | 水分、PVC、接着剤、微粉、金属、溶融安定性 | 高い | 乾燥、ろ過、真空脱気 |
| ボトルtoボトル向けの前処理 | 異種ポリマーを極めて低く抑え、汚染を管理 | 非常に高い | 検証済みの除染工程と厳格な投入管理 |
未洗浄、冷水洗浄、温水洗浄のPETフレーク
PETフレークは、大きく3つの工程区分で取引されています。未洗浄フレークはボトルを粉砕しただけのもので、ラベル、キャップ、汚れ、飲料の残留物が付いたままであり、使用前に本格的な洗浄が必要です。冷水洗浄フレークは、常温の水で比重分離と摩擦洗浄を経たもので、付着の弱い汚れと大部分のキャップは除去されていますが、接着剤や油性の残留物の多くは残っています。温水洗浄PETフレークは、さらに加熱した洗浄工程(通常は苛性ソーダを使用)とすすぎを経たもので、シート、PETバンド、造粒、ボトルtoボトルの各用途の標準的な出発点となります。
これらの区分は工程を表すもので、結果を表すものではありません。温水洗浄フレークのロット同士でも、PVC、接着剤、微粉の量が大きく異なることがあります。そのため、名称よりも以下のパラメーターのほうが重要です。2つの洗浄工程の比較については、PET洗浄ラインにおける温水洗浄と冷水洗浄をご覧ください。
水分:わずかな割合がなぜ重要なのか
水分は、PETフレークのパラメーターの中でも理解しやすい一方で、特に過小評価されやすい項目です。洗浄済みフレークは、表面の水分に加えて、フレークの間や折り目、不規則な形状の内部に閉じ込められた水分を抱えたまま湿式工程を出ていきます。
一般的なPET洗浄ラインでは、この水分を段階的に減らします。まず機械式脱水で自由水の大部分を除去し、遠心脱水でさらに表面の水分を除去します。より低い最終含水率が求められる場合や、後工程が湿った材料に敏感な場合は、熱風乾燥を追加します。
商業上の事例や規制対象プロセスの事例では、さらなるリサイクルの前の洗浄済みPETフレークの含水率を1%前後またはそれ以下とすることが多くあります。公表されている仕様の中にはやや高い値を許容するものもあれば、より低い上限を求める購入者もいます。ラインのサプライヤーとフレークの購入者は、目視判断に頼るのではなく、試験方法と最大値を取り決めるべきです。
洗浄後のフレークの含水率は、溶融直前に必要な含水率と同じではありません。PETは吸湿性があるため、造粒やシート押出では通常、さらに管理された乾燥が必要です。湿ったPETが押出機に入ると、加水分解によって固有粘度と機械的性能が低下します。詳しくはPET造粒でIVを維持する方法をご覧ください。
最終含水率が高くなる原因
最終的なPETフレークが濡れすぎている場合でも、大きな熱風乾燥機を追加すれば解決するとは限りません。根本原因が上流にあることもあります。
- 遠心脱水機の能力が実際の処理量に対して小さすぎる。
- フレークが大きすぎるか不規則で、より多くの水を抱え込む。
- スクリーンや排水部がラベルや微粉で詰まっている。
- 脱水機のローターやパドルが摩耗し、十分な脱水力が得られない。
- 材料の投入量が多すぎて、滞留時間が短くなっている。
- 熱風の温度や風量が不足している。
- 湿ったフレークを換気の悪いビンに長く保管し、再び吸湿している。
したがって、乾燥システムは、粉砕機のスクリーンサイズ、洗浄能力、最終的な貯留システムとあわせて選定すべきです。
PVCの混入:再生PETで特に重大な不純物のひとつ
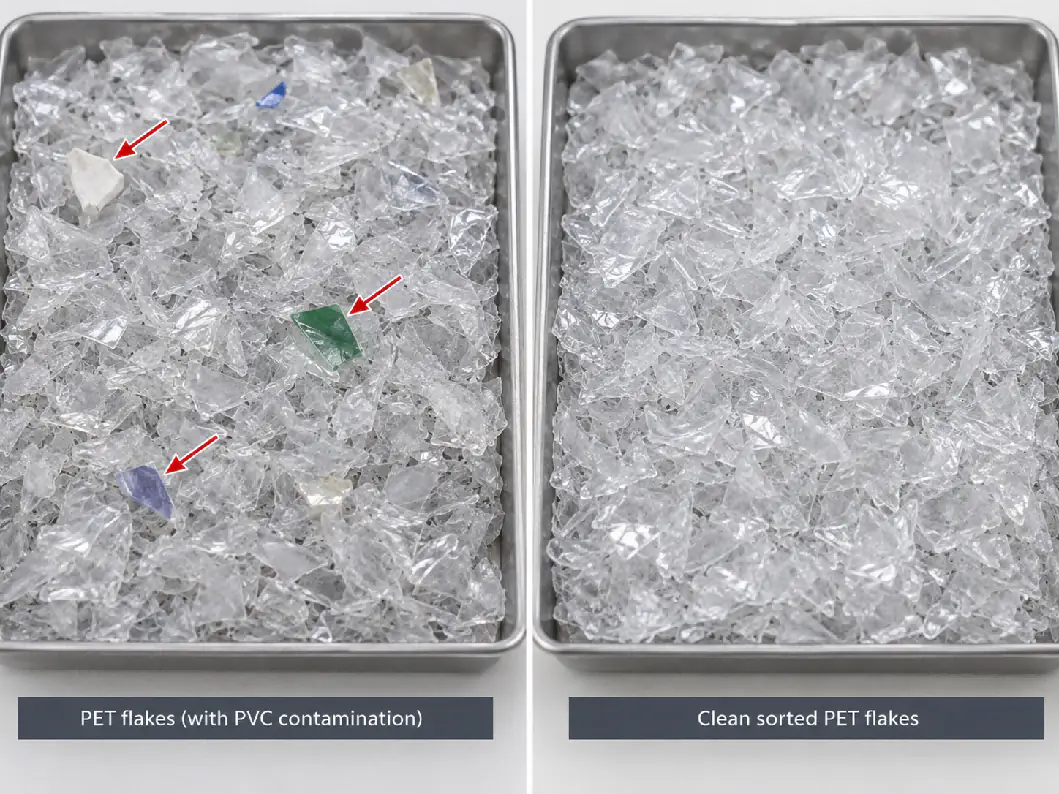
PETとPVCは加工温度が大きく異なるため、PETリサイクルではPVCが特に有害です。わずかな量のPVCでもPETの加工中に分解し、黒点、変色、臭い、酸性の分解生成物を生じさせることがあります。
そのため、高品質なPETフレークの仕様では、PVCを%単位の異物として扱うのではなく、数十ppmの範囲に抑えています。公表されている食品接触用リサイクルの投入仕様の中には、PVCの上限を50 mg/kg未満とするものがあり、商業用のクリアフレーク仕様ではさらに厳しいものもあります。一方、低グレードの市場ではより高い値が許容されることもあります。
適切な目標値は最終ユーザーが決めます。洗浄ラインのサプライヤーは、ボトルの出どころ、選別システム、最終用途を把握しないまま、PVCの数値を約束すべきではありません。
PVCはPETボトルの流れのどこから入るのか
PVCは、ベールに混入したPVC容器そのもの、PVCシュリンクラベル、PVCラベルの破片、シール、その他の包装部品から入り込むことがあります。
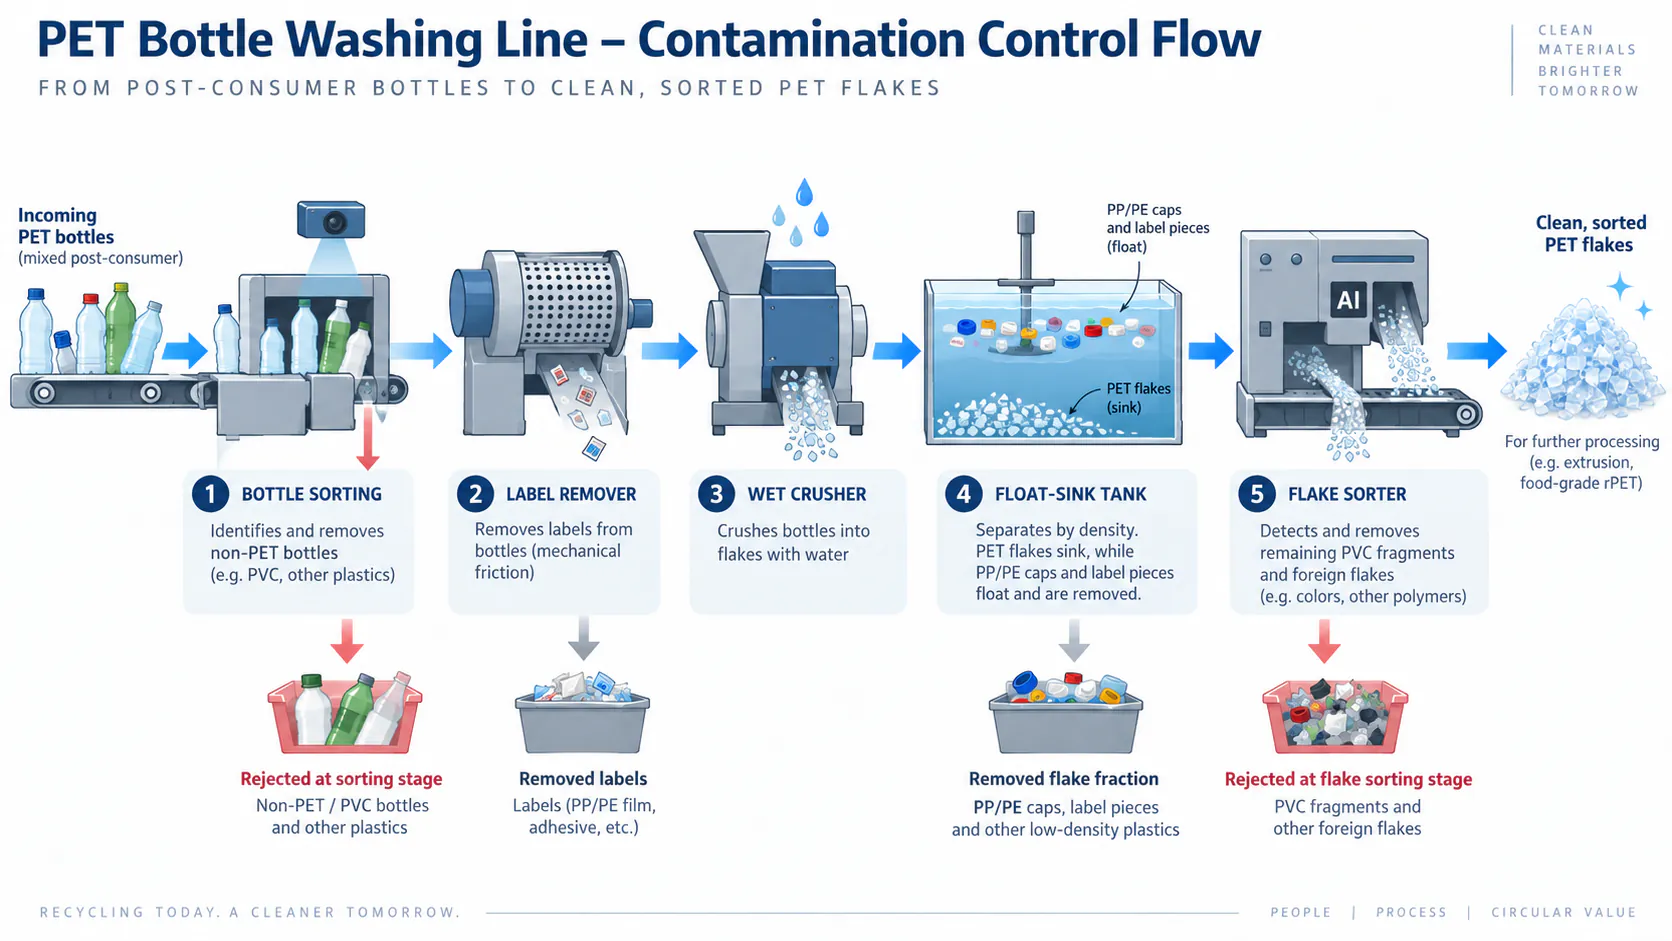
PVCの密度は水と同程度かそれ以上であるため、粉砕後に比重分離で確実に除去することはできません。PVCがいったんフレーク状に細かくされてPETと混ざると、分離ははるかに難しくなります。
したがって、PVCの管理は粉砕前から始めるべきです。材料が小さなフレークになってから問題を解決しようとするよりも、手選別、NIRによるボトル選別、効果的なラベル剥離、PET以外の容器の除去のほうがはるかに有効です。そのうえでフレーク選別が、特に付加価値の高い用途での第二の管理工程となります。
PVCはどのように試験すべきか
PVCは、目視で常に確実に判断できるとは限りません。品質管理計画では、再現性のある試験方法と代表的なサンプリングを定めるべきです。
業界で用いられる方法には、目視または光学式の選別分析、PVCとPETの熱挙動の違いを利用したオーブン加熱試験、専用のフレークスキャナーなどがあります。たとえばASTM D5991には、PETフレーク中のPVC混入を分離・識別する手順が規定されています。
「PVC 50 ppm未満」といった仕様は、サンプルの採り方と結果の測定方法を双方が理解している場合にのみ意味を持ちます。
ラベルはひとつの異物ではない
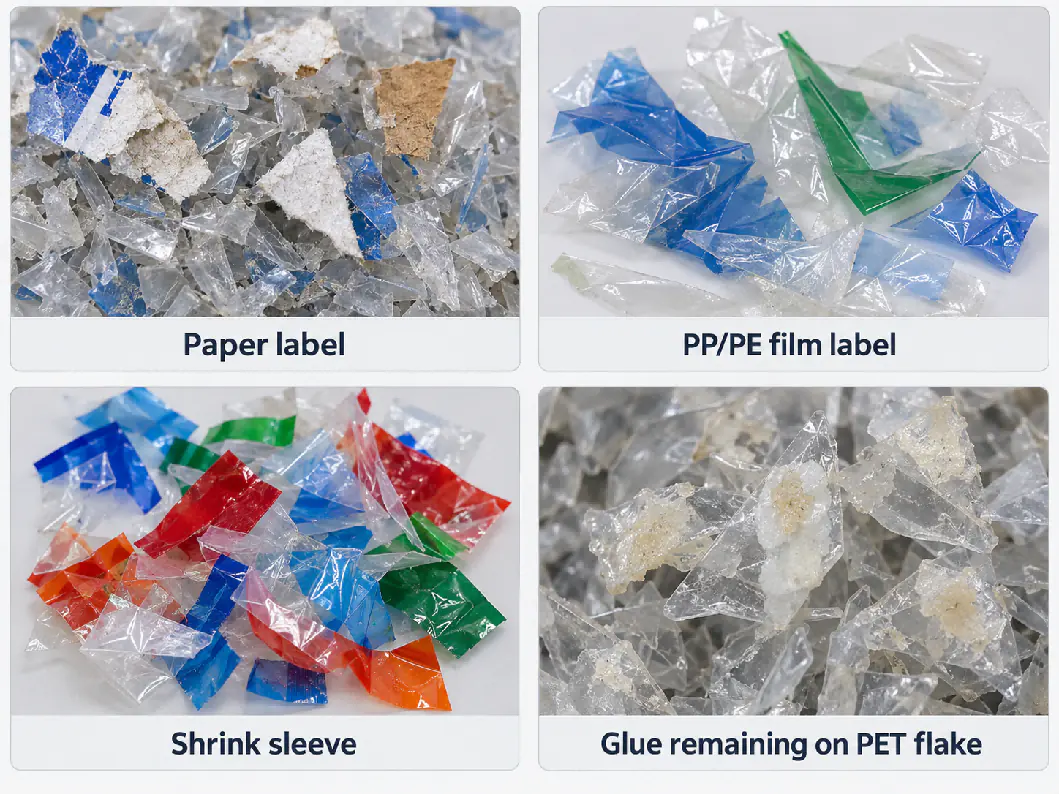
「ラベルの混入」には、通常いくつかの問題が混在しています。紙の破片、PP/PEのラベルフィルム、PETGやPVCのシュリンクラベル、印刷インク、接着剤、そして表面に接着剤が残ったフレークです。
これらの異物は、洗浄ラインの中でそれぞれ異なる挙動を示します。ポリオレフィンのラベル片は比重分離槽で浮くことがあります。紙は細かい繊維に崩れ、汚れた工程水とともに移動します。シュリンクラベルには、ボトル選別やラベル剥離設備が必要な場合があります。接着剤はPETの表面に付着したまま残り、温水洗浄が必要になることがあります。
そのため、粉砕前のラベル剥離機は、下流の洗浄負荷に大きな影響を与えます。ボトルがまだ原形をとどめているうちにできるだけ多くのラベルを除去すれば、粉砕機、温水洗浄機、すすぎ水システムに届くラベル片を減らせます。
残った接着剤は、目に見えるラベル片より重要な場合がある
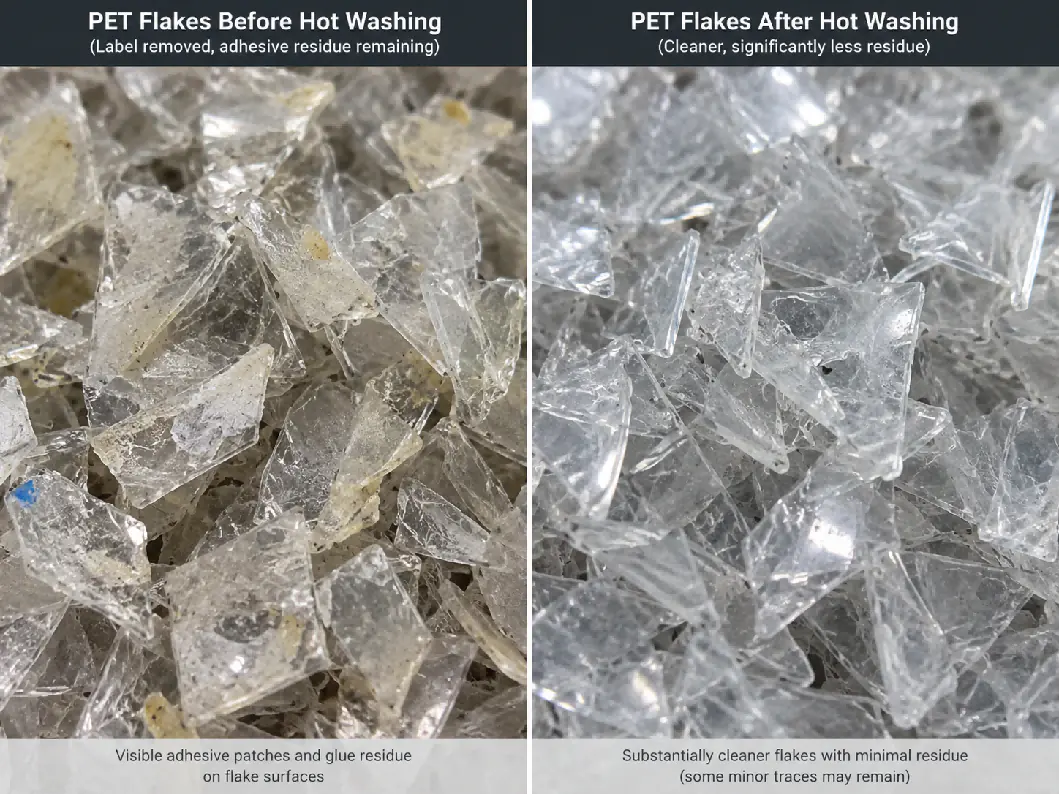
PETフレークに目に見えるラベルフィルムがなくても、特に粘着ラベルや一部のホットメルト接着剤由来の接着剤残留物が付いていることがあります。
残った接着剤は、押出中に黒ずんだり酸化したりして黒点の原因となり、臭いを発生させ、溶融フィルターの負荷になります。そのため、高品質なフレークの仕様の中には、接着剤が残ったフレークを目に見えるラベル片とは別に測定するものもあります。
温水洗浄、洗剤や苛性ソーダによる処理、温度管理、十分な滞留時間、温水洗浄後の強力な摩擦すすぎが、接着剤の残留を減らす主な手段です。最適な条件は、実際のラベルと接着剤の化学組成によって異なります。
微粉:お客様が見落としがちな異物
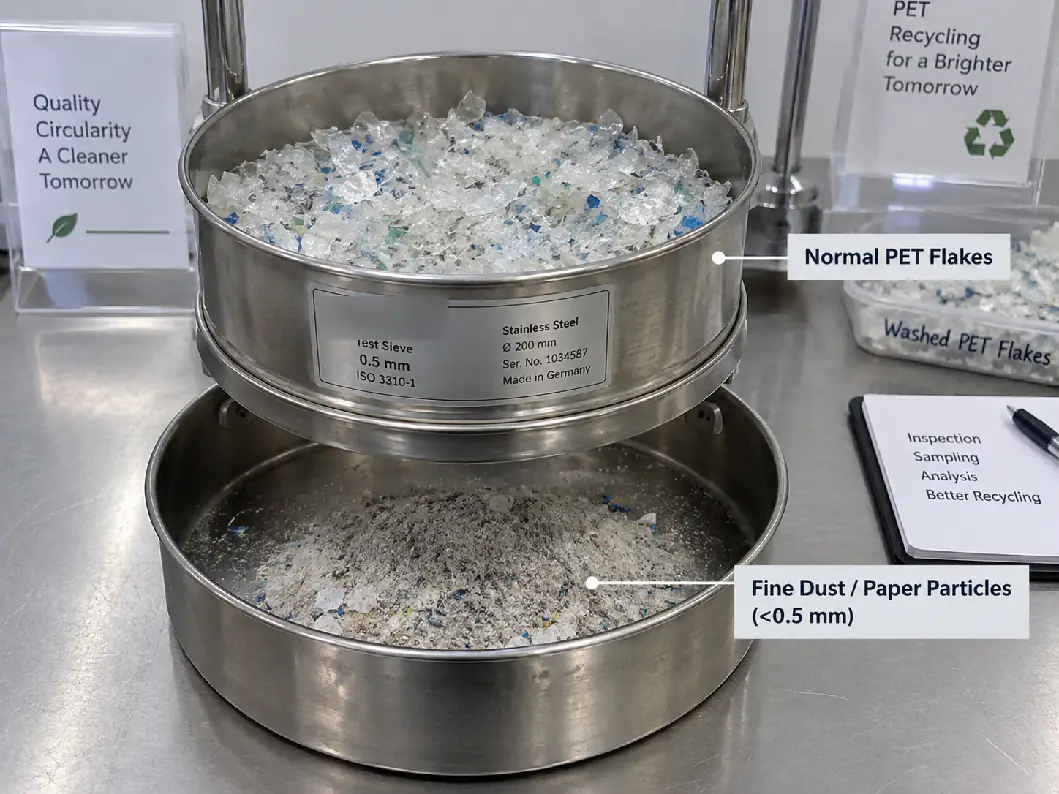
微粉には、非常に小さなPET粒子のほか、粉砕や洗浄の過程で発生する紙繊維、汚れ、その他の固形物が含まれます。材料がPETのままであっても、微粉が多すぎると運転上の問題が生じます。
微粒子は、質量に対する表面積がはるかに大きくなります。より多くの水分を保持し、汚れを運び、取り扱い時の粉塵を増やし、乾燥や搬送の際に異なる挙動を示します。
公表されている高品質フレークの仕様では、一般に微粉のカットオフサイズ(例:0.5 mm未満)を定め、そのうえで許容量を制限しています。リサイクルプロセスの仕様の中には500 ppm前後の値を用いるものもあれば、%単位の上限を用いる業界仕様もあります。「粉塵」の定義はさまざまであるため、ふるいの目開きと試験方法を仕様に明記する必要があります。
過剰な微粉はどこから発生するのか
- 粉砕機のスクリーン開口が必要以上に小さい。
- 粉砕機の刃が鈍く、きれいに切断できずに衝撃とすりつぶしが繰り返される。
- 材料が粉砕室に長く留まりすぎている。
- 一部のボトルでは、乾式粉砕は適切に管理された湿式粉砕よりも多くの遊離微粉を発生させる。
- 紙ラベルが洗浄中に崩れ、効果的に除去されていない。
- 搬送、乾燥、強い機械的な取り扱いによって、さらに破砕が進んでいる。
したがって、微粉の削減はプラスチック粉砕機から始まります。鋭い刃、適切なスクリーンサイズ、安定した供給があれば、洗浄を始める前の段階で、よりきれいで均一なフレークが得られます。詳しくは粉砕機の刃のメンテナンスをご覧ください。
ポリオレフィン:キャップ、リング、ラベル
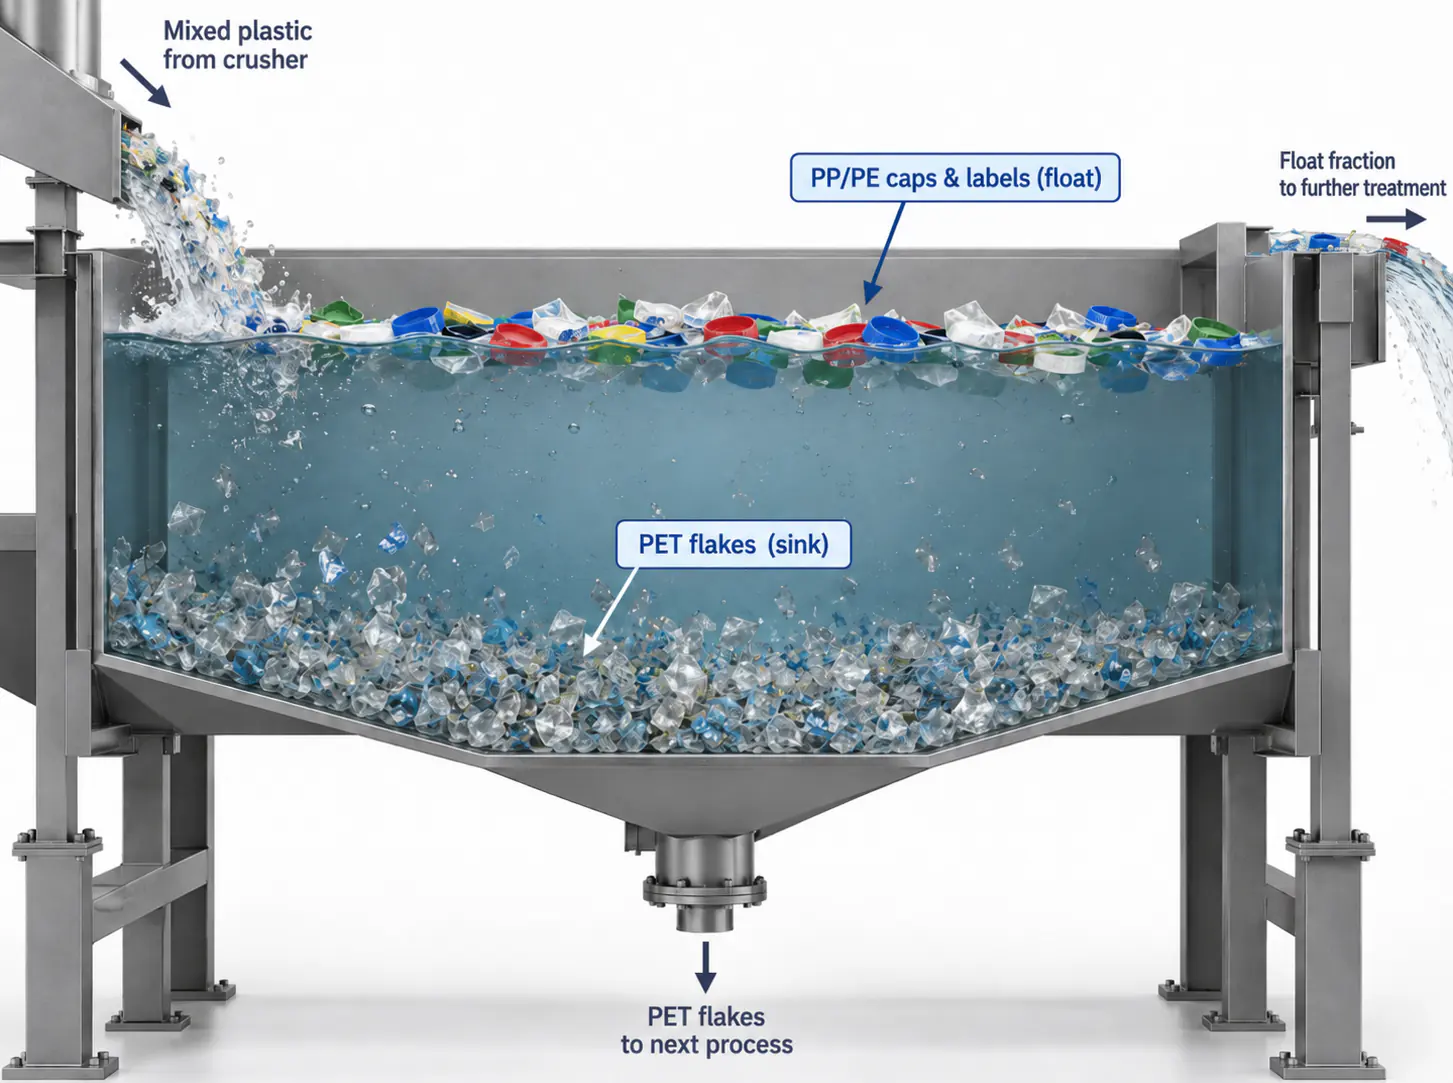
キャップ、キャップリング、多くのラベルはポリオレフィンで作られているため、PPやPEはPETボトルの流れによく混入する異物です。
これらの密度は水より低く、PETは沈むため、適切に設計された比重分離槽で、粉砕後のPPやPEの大部分を除去できます。
比重分離が機能するのは、フレーク同士がばらばらになり、槽内に十分な滞留時間と水の動きがある場合に限られます。PETに接着したラベル片はPETとともに沈むことがあり、非常に小さなポリオレフィン粒子はPET側に運ばれることがあります。そのため、高品質なラインでは1つの槽に頼るのではなく、ボトルのラベル剥離、比重分離、摩擦洗浄、必要に応じてフレーク選別を組み合わせます。
金属:低濃度でもリスクは高い
金属の混入は、ベールの結束線、アルミ製キャップ、他の包装材、機械の摩耗、ボトルに混ざった金属くずなどから生じます。
小さな金属片でも、粉砕機の刃、ポンプ、押出設備を損傷させることがあり、金属粒子はシート、ペレット、最終製品の欠陥の原因になります。
金属の管理は通常、粉砕機の前の選別と磁力選別から始まります。汚れの状態と品質目標に応じて、渦電流選別、金属検出、下流での光学検査を追加することもあります。高品質なPETフレークの仕様の中には、金属の上限を数十ppmとするものがいくつかあります。PVCと同様に、許容値は最終ユーザーと取り決めるべきです。
フレークサイズは粉砕機の設定ではなく、品質パラメーターである
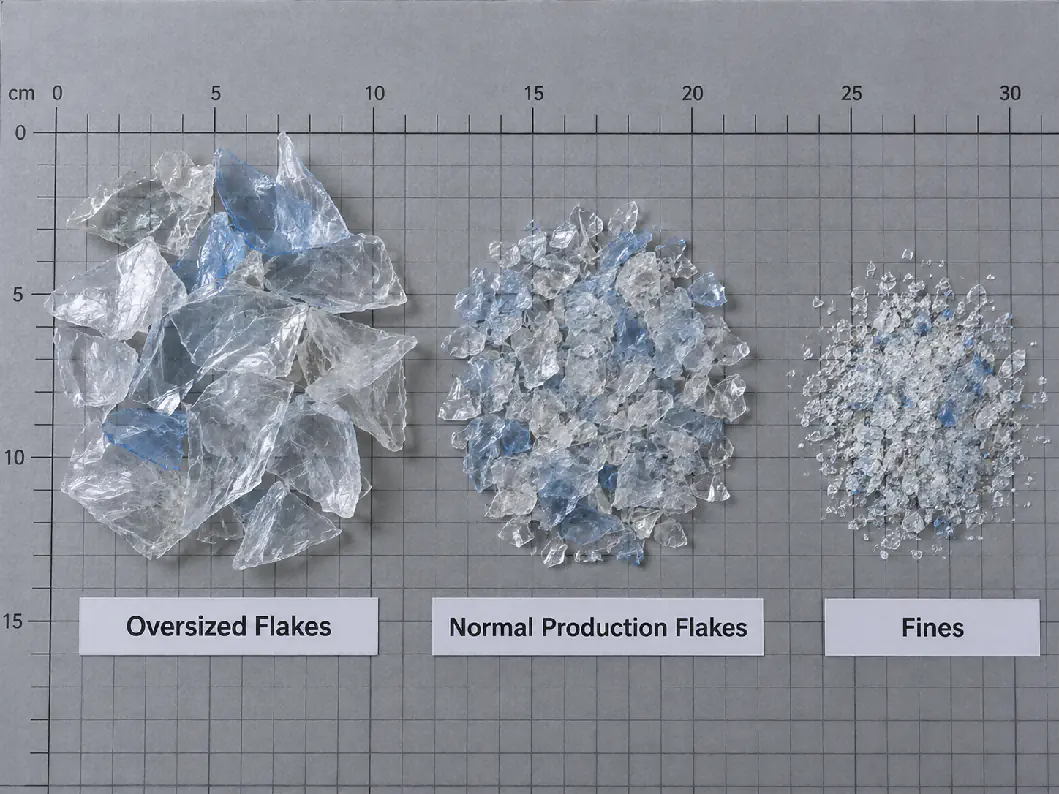
フレークサイズは、洗浄、分離、乾燥、搬送、押出に影響します。大きすぎるフレークはラベルや水を抱え込み、均一に洗浄できないことがあります。小さすぎるフレークは微粉を増やし、工程水とともに失われることがあります。
商業用の洗浄済みPETフレークの仕様では、市場や設備に応じて、おおよそ3–12 mmや8–12 mm前後といった管理範囲が一般的に用いられています。当社のPET洗浄ラインは通常、12 mmまたは14 mmのスクリーン、あるいは後工程に合わせたカスタムサイズで構成しています。
粉砕機のスクリーンを通しても、まったく同じフレークができるわけではありません。ボトルの肉厚、刃の状態、ローター速度、滞留時間も粒度分布に影響します。
かさ密度は見た目以上に多くを教えてくれる
かさ密度は、ばらのPETフレークの単位体積あたりの質量です。サイロのサイズ、搬送時の挙動、乾燥機への投入量、押出機への供給に影響します。
洗浄済みPETフレークのかさ密度は、フレークサイズ、肉厚、色の混在、圧密度に応じて、おおよそ250–500 kg/m³の範囲で示されることが多くあります。かさ密度が安定しない場合は、フレークサイズや原料組成のばらつきを示している可能性があるため、設備の選定とロットの一貫性の確認の両方に役立ちます。
色:透明、ライトブルー、グリーンのPETフレーク
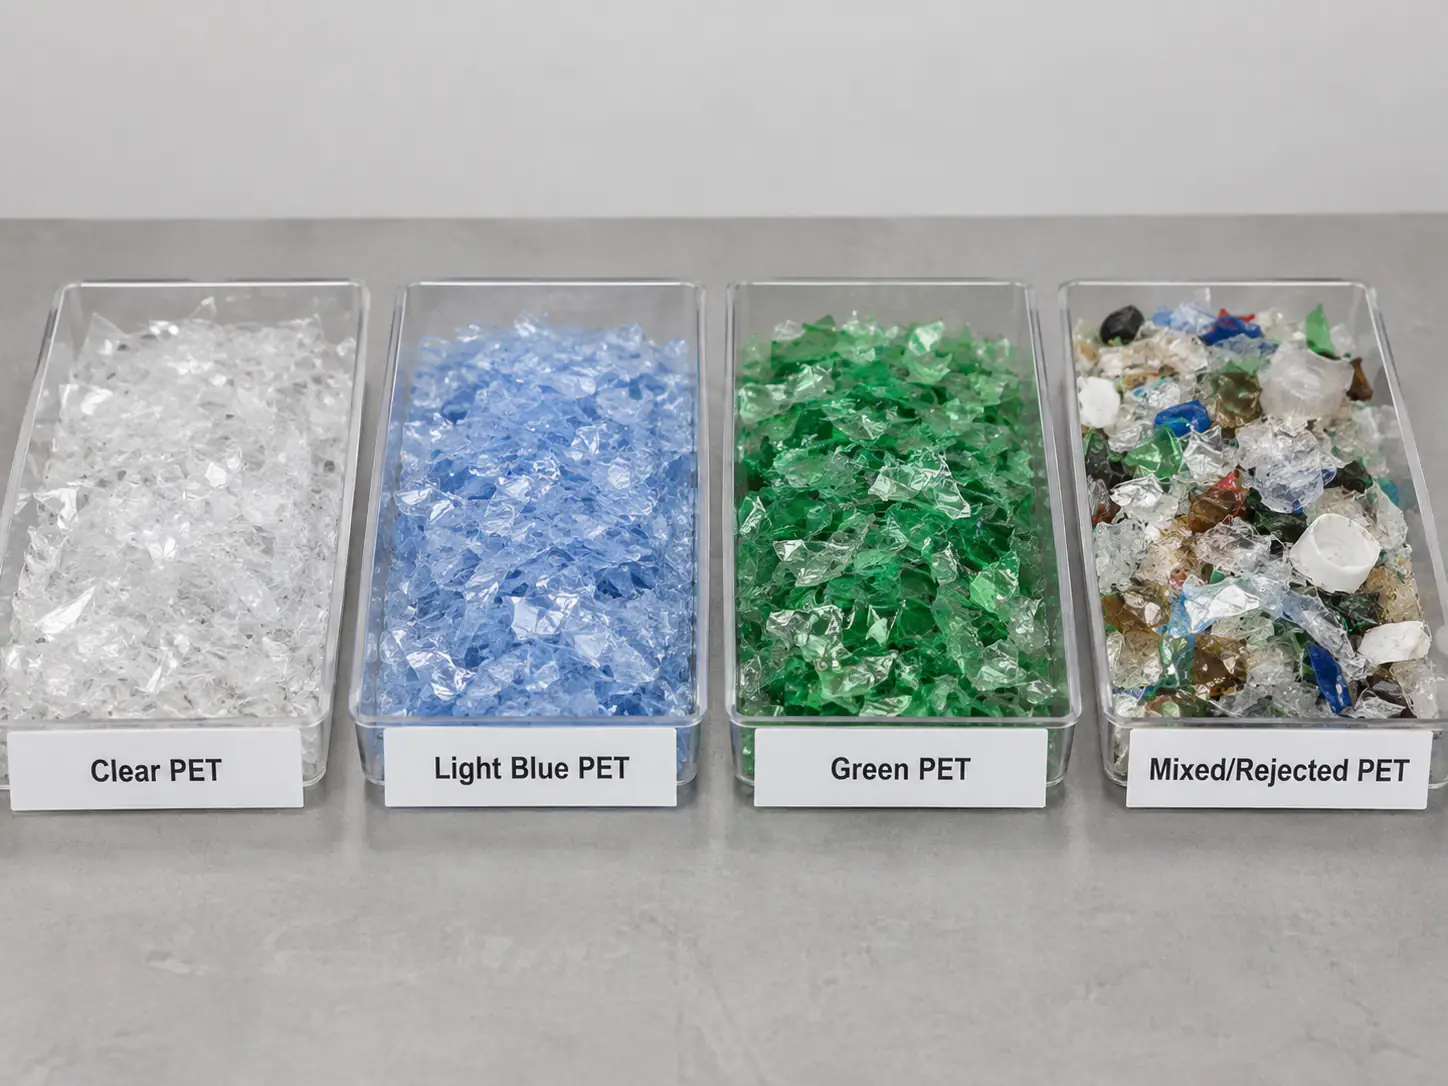
透明、ライトブルー、グリーンなどの色付きPETフレークは、化学的にはいずれもPETですが、商業的な価値は同じではありません。透明シートやボトル用途では、多くの繊維用途よりはるかに厳密な色分けが求められ、グリーンのPETフレークは通常、別の低価格の市場で販売されます。
光学式のボトル選別機やフレーク選別機は、色付きPET、不透明PET、異種ポリマーを選別します。付加価値の高い透明フレークでは、色を写真で判断するのではなく、仕様書に明記すべきです。
実用的なPETフレーク品質表
以下の表は普遍的な規格ではありません。購入者が仕様をどのように構成できるかを示し、公表されている高品質なリサイクル投入材料や商業用フレークの仕様に見られる、より厳しい範囲の例を挙げています。
| 項目 | なぜ重要なのか | 高品質な目標値の例 | 主に影響する設備 |
|---|---|---|---|
| 含水率 | 乾燥、保管、下流でのPETの加水分解 | 洗浄済みフレークでは多くの場合≤1%。押出にはさらに乾燥が必要 | 遠心脱水機、熱風乾燥機 |
| PVC | 溶融加工中にPETを劣化・変色させる | 数十ppm。食品接触用の投入仕様では<50 ppmとするものもある | ボトル選別、ラベル剥離、フレーク選別 |
| ポリオレフィン | キャップ、リング、ラベルが純度と溶融ろ過に影響する | グレードに応じて数十ppmから数百ppmの低い範囲 | 比重分離槽、ラベル剥離機、フレーク選別機 |
| ラベル/紙 | 目に見える欠陥、灰分、フィルター負荷 | 購入者ごとに異なる。高グレードでは厳しいppm上限を設定 | ラベル剥離機、摩擦洗浄機、すすぎ |
| 残留接着剤 | 黄変、焦げ、黒点 | 購入者や工程ごとに異なる。付加価値の高い用途では個別に監視 | 温水洗浄、薬品投入、摩擦洗浄機 |
| 微粉 | 水分保持、取り扱い時のロス、フィルター負荷 | ふるいのカットオフ(例:<0.5 mm)を定め、厳しい上限を設定 | 粉砕機の刃とスクリーン、洗浄、風力選別 |
| 金属 | 設備の損傷と製品の欠陥 | 高グレードのフレークでは数十ppm | 選別、磁選機、金属検出 |
| フレークサイズ | 洗浄、乾燥、搬送、供給の安定性 | 数mmから約12–14 mmまでの管理範囲 | 粉砕機のスクリーンと刃の状態 |
| かさ密度 | サイロ、乾燥機、押出機への供給 | 約250–500 kg/m³(グレードによる) | フレークの形状、選別、取り扱い |
参考として、当社は使用済みボトルを原料とする標準的なPETボトル洗浄ラインの構成を、次の出力目標でお見積もりしています。含水率<0.9%、PVC<50 ppm、PP/PE<20 ppm、ラベル<20 ppm、接着剤<10 ppm、金属<20 ppm、総不純物<100 ppm、フレークサイズ12 mm、14 mmまたはカスタム。実際の結果は投入するボトルと設置する選別設備によって異なり、材料テストで確認します。
サンプリング方法が重要な理由
分析結果の信頼性は、サンプル次第です。フレコンバッグの上部からひとつかみ採っただけでは、生産ロットを代表しない場合があります。
PETフレークは、搬送や保管の間に偏析します。微粉が一か所に集まったり、重い異物や色付きフレークが均一に分布していなかったりすることがあります。サンプルは複数の箇所から、または取り決めた手順に従って採取し、混合してから試験すべきです。
サプライヤーと購入者は、上限値だけでなく、試験方法、単位、サンプリング頻度も取り決めるべきです。一方が異なる試験方法や粒径の定義を用いている場合、「PVC ≤50 ppm」や「粉塵 ≤500 ppm」という表記は不完全です。
TDSとCOAは同じものではない
技術データシート(TDS)は、PETフレークのグレードの目標仕様を示すものです。分析証明書(COA)は、特定のバッチや生産ロットの測定結果を報告するものです。
継続的な購入では、一貫性を確認するうえでCOAのほうが役立ちます。含水率、PVC、ポリオレフィン、ラベル、金属、フレークサイズ、かさ密度、色、その他の取り決めたパラメーターを含めることができます。
サプライヤーが高純度のフレークをうたう場合は、どの値が保証値でどの値が代表値なのか、どのくらいの頻度で試験しているのか、ロットごとのCOAを提供できるのかを確認してください。
品質が仕様を外れたとき、洗浄ラインのどの工程を確認すべきか
| 品質問題 | 考えられる工程 | 主な確認項目 |
|---|---|---|
| 含水率が高い | 脱水と乾燥 | 乾燥機の負荷、ローターの状態、熱風の風量、排水 |
| PVCが多い | ボトル選別、ラベル剥離、フレーク選別 | ボトル選別の効率、シュリンクラベルの除去、選別機の校正 |
| PP/PEが多すぎる | 比重分離 | 水位、滞留時間、攪拌、浮遊物の除去 |
| ラベル含有量が多い | ラベル剥離と摩擦洗浄 | ラベル剥離機の効率、ボトルの状態、摩擦洗浄機の負荷 |
| 残留接着剤が多い | 温水洗浄と温水洗浄後の摩擦すすぎ | 温度、薬品、滞留時間、すすぎ |
| 微粉/粉塵が多い | 粉砕機と風力選別 | 刃の鋭さ、スクリーンサイズ、滞留時間、粉塵除去 |
| 金属の混入 | 選別と金属分離 | ベール結束線の除去、磁選機と金属検出機の性能 |
| フレークサイズが不揃い | 粉砕機 | スクリーンの摩耗、刃のすき間、刃の状態、供給の安定性 |
洗浄ラインの購入者が指定すべき品質情報
PET洗浄ラインを依頼する際は、処理能力とボトルの種類だけを伝えるのではなく、可能であれば期待する出力品質もあわせて指定してください。
- 最終用途:繊維、PETバンド、シート、造粒、ボトルtoボトル向けの前処理。
- 洗浄・乾燥後に必要な含水率の上限。
- PVC混入の上限。
- ポリオレフィン混入の上限。
- ラベル、紙、目に見える異物の上限。
- 残留接着剤を個別に管理するかどうか。
- 金属混入の上限。
- 必要なフレークサイズの範囲と微粒子の上限。
- 必要な色構成:透明、ライトブルー、グリーン、または混色。
- 後工程の取り扱いに関係する場合は、必要なかさ密度。
- 重要な各パラメーターに用いる試験方法または購入者の仕様。
最終的な仕様がまだない場合、サプライヤーはまず最終市場について尋ね、そのうえで原料と選定した選別・洗浄設備に基づいて現実的な目標値を提案すべきです。ボトルの出どころと最終用途をお送りいただければ、ご提案いたします。
まとめ:品質はライン全体でつくられる
PETフレークの品質は、1台の温水洗浄機、1台の分離機、1台の光学選別機だけでつくられるものではありません。工程全体の結果です。
PVCの管理はボトル選別とラベル剥離から始まります。ポリオレフィンの除去は比重分離に、接着剤の除去は温水洗浄と強力なすすぎにかかっています。微粉は粉砕機の状態と粒度管理に左右されます。水分は機械式乾燥と熱風乾燥で決まります。金属は、設備を損傷したり最終製品に届いたりする前に除去しなければなりません。
したがって、専門的なPET洗浄ラインの仕様では、すべての品質目標を、それを担う設備と結び付けます。問うべきは「このラインで清浄なPETフレークを作れますか?」ではなく、「私の原料で、このラインは含水率、PVC、ラベル、接着剤、微粉などの汚れをどのレベルまで現実的に達成でき、その値をどのように試験するのか?」です。
よくあるご質問
洗浄済みPETフレークの含水率はどのくらいであるべきですか?
洗浄済みPETフレークの仕様では、一般に含水率1%前後またはそれ以下が求められます。当社の標準ラインは、使用済みボトルで0.9%未満を目標としています。これは洗浄・乾燥後の含水率であり、PETは押出の前に、加水分解とIVの低下を防ぐため、さらに管理された乾燥が必要です。
PETフレークのPVCはどのレベルまで許容されますか?
高品質なPETフレークの仕様ではPVCを数十ppmに抑えており、食品接触用リサイクルの投入仕様の中には50 ppm未満とするものもあります。低グレードの繊維市場では、より多くを許容する場合があります。上限値は最終ユーザーが決めるもので、合意した試験方法とサンプリング計画があって初めて意味を持ちます。
温水洗浄PETフレークと冷水洗浄PETフレークの違いは何ですか?
冷水洗浄フレークは、常温の水で比重分離と摩擦洗浄を行ったもので、付着の弱い汚れと大部分のキャップが除去されています。温水洗浄フレークは、さらに加熱した洗浄工程(通常は苛性ソーダを使用)とすすぎを経たもので、接着剤、油、有機物の残留がはるかに多く除去されています。温水洗浄フレークは、シート、PETバンド、造粒、ボトルtoボトルの各用途の標準的な出発点です。
PETフレークのTDSとCOAの違いは何ですか?
TDS(技術データシート)は、フレークのグレードの目標仕様を示します。COA(分析証明書)は、特定のロットの測定結果を報告します。継続的な購入では、ロットごとのCOAを求め、どの値が保証値でどの値が代表値にすぎないのかを確認してください。
PETフレークの価格はなぜこれほど違うのですか?
価格は品質と使いやすさで決まります。色(透明、ライトブルー、グリーン)、洗浄レベル(未洗浄、冷水洗浄、温水洗浄)、PVCとポリオレフィンの含有量、接着剤、微粉、含水率、ロット間の一貫性です。厳しい上限値が文書化された透明の温水洗浄フレークが、最も高い価格で取引されます。
フレーク品質の目標
ラインでどの程度のフレーク品質を達成できるか、お困りですか?
ボトルの出どころと最終市場をお知らせください。当社のエンジニアが現実的な品質目標と、それを達成するための選別、洗浄、乾燥の構成をご提案し、お客様の材料をテストすることもできます。
品質に関する提案を依頼する- フレークの最終用途
- ボトルの出どころとラベルの種類
- 含水率、PVC、PP/PEの目標上限
- 購入者が用いる試験方法